
日本語
ビュー: 0 著者: サイト編集者 公開時刻: 2026-06-16 起源: サイト
ねじ切り機能は、電子エンクロージャや産業機器から自動車アセンブリや航空宇宙部品に至るまで、ほぼすべての CNC 機械加工製品に見られます。ねじ山は単純な設計要素のように見えるかもしれませんが、組み立ての信頼性、構造強度、製造効率、全体的な製造コストを決定する上で重要な役割を果たします。
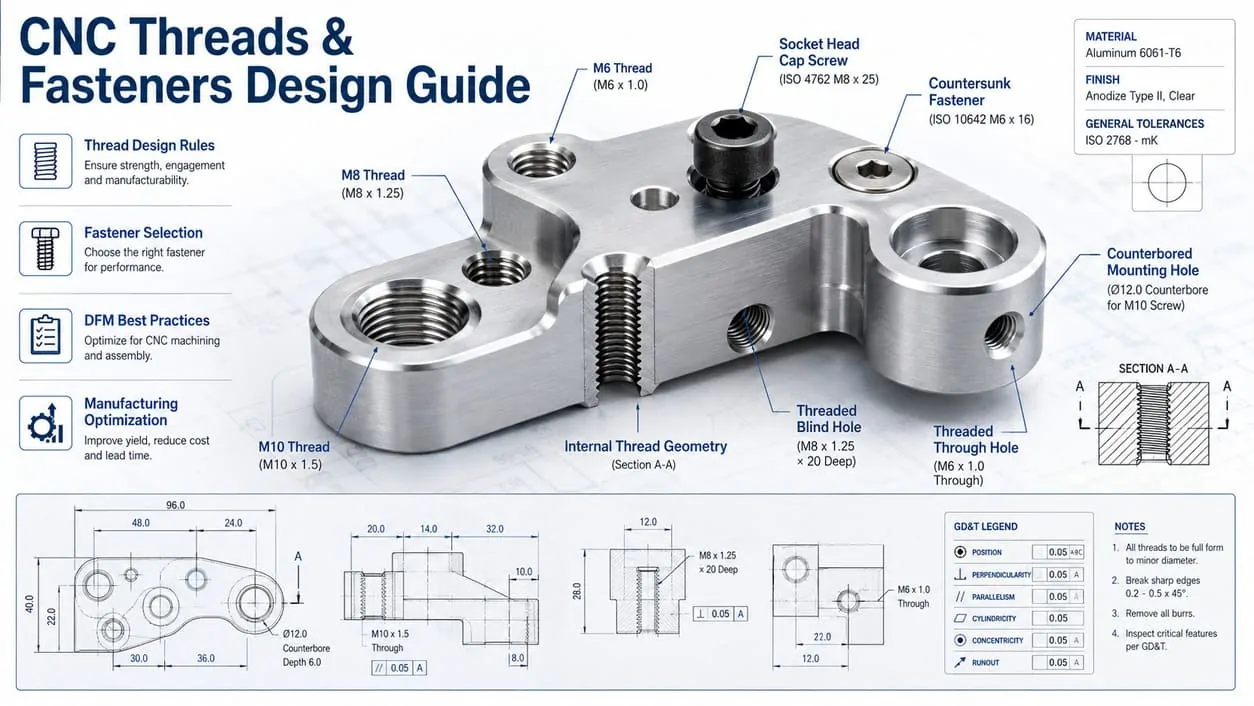
実際には、加工の問題の多くはねじに関連した設計上の決定に起因します。過剰なねじの深さ、非標準のねじ仕様、不十分な肉厚、不適切な締結具の選択、および不適切なねじ穴の設計はすべて、加工の複雑さを増大させ、不必要な製造コストの増加につながる可能性があります。これらの問題は、メーカーが品質要件を維持しながら設計を効率的に製造できるかどうかを評価する製造可能性設計 (DFM) レビュー中に特定されることがよくあります。申請中 設計段階の早い段階で製造容易性を考慮した設計 (DFM) の原則を使用すると、 生産後のコストのかかる修正を防ぐことができます。
適切に設計されたねじ機構は、単にコンポーネントを結合する以上のことを実現します。十分な強度を提供し、信頼性の高い組み立てをサポートし、製造プロセスを簡素化し、長期的なメンテナンスの懸念を最小限に抑える必要があります。このバランスを達成するには、エンジニアは製品開発の初期段階からねじ規格、かみ合い長さ、材料特性、加工方法、ファスナーの選択を考慮する必要があります。
NAITE TECH では、スレッド機能は、開発中に最も頻繁にレビューされる要素の 1 つです。 精密CNC加工サービス プロジェクト。産業オートメーション、ロボット工学、エレクトロニクス、自動車、航空宇宙などの業界にわたる長年の製造経験を通じて、ねじの設計を比較的わずかに調整するだけで、多くの場合、加工コストを削減し、組み立て性能を向上させ、生産リードタイムを短縮できることがわかりました。
このガイドでは、ねじ規格、かみ合い規則、タップ穴の設計、材料固有の考慮事項、製造方法、DFM ガイドライン、避けるべき一般的な設計ミスなど、CNC ねじの設計とファスナーの選択に関する実用的なエンジニアリングの推奨事項を提供します。プロトタイプを開発している場合でも、大量生産に向けた設計を準備している場合でも、これらのベスト プラクティスは、製品のパフォーマンスと製造性の両方を向上させるのに役立ちます。
プロトタイプ部品のねじ穴を設計している場合でも、生産用のアセンブリを最適化している場合でも、このガイドでは、ねじの性能を向上させ、加工コストを削減し、一般的な製造性の問題を回避するための実用的なエンジニアリングの推奨事項を提供します。適切なねじ規格を選択し、適切なねじのかみ合いを決定し、適切なファスナーを選択し、実証済みの DFM 戦略を適用して、より強力で製造しやすい設計を作成する方法を学びます。
メートル (M)、UNC、UNF、および UNEF ねじの違いを理解し、標準化されたねじサイズを選択することで製造が簡素化され、ファスナーの可用性が向上し、製造コストが削減される方法を学びます。
不必要な機械加工や過度の設計を行わずに信頼性の高い機械的強度を実現するために、アルミニウム、鋼、ステンレス鋼、プラスチックの推奨ねじ噛み合い長さを学びましょう。
止まり穴、貫通穴、切りくず排出、ねじ逃げ、底部クリアランスに関するベスト プラクティスを検討して、ねじの品質を向上させ、製造リスクを軽減します。
ファスナーの材質、ねじの種類、組み立て要件を比較して、用途と動作環境に最適な締結ソリューションを選択してください。
アルミニウム、ステンレス鋼、チタン、真鍮、プラスチックのコンポーネント間でねじの要件がどのように異なるかを確認し、材料固有の設計の推奨事項を学びます。
一般的なねじの製造方法を比較し、CNC 加工における従来のタッピング操作よりもねじフライス加工の方がどのような利点があるかを理解します。
メーカーが DFM レビュー中にねじ付きフィーチャーを評価して、生産効率を向上させ、工具寿命を延ばし、コストのかかる修正を回避する方法を学びましょう。
ねじの深さ、穴のタイプ、材料の選択、非標準仕様が加工時間、工具要件、生産コストにどのように直接影響するかを理解します。
アセンブリの失敗、ねじ山の損傷、工具の破損、コストの上昇、不必要なエンジニアリング変更につながる、最も頻繁に起こるねじ山設計エラーを特定します。
CNC 加工の見積もりをリクエストするねじ切りフィーチャーは、CNC 機械加工部品で最も広く使用されている機械要素の 1 つです。電子エンクロージャの固定、産業機器の組み立て、または重要な航空宇宙部品の取り付けのいずれにおいても、ねじは部品を接合するための信頼性の高い方法を提供すると同時に、メンテナンス、修理、または将来の変更のための分解を可能にします。
ねじ山は単純な設計上の特徴であると考えられがちですが、製品のパフォーマンスと製造性に大きな影響を与えます。選択したねじの種類、かみ合いの深さ、周囲の材質、固定方法はすべて、組み立て強度、加工の複雑さ、生産コストに影響します。
このため、ねじ付きフィーチャーは製造評価中に定期的にレビューされ、機能要件と製造要件の両方を満たしているかどうかが確認されます。
ねじは一般に、雌ねじと雄ねじの 2 つのカテゴリに分類されます。
めねじは穴の内側に作成され、通常はタッピング、ねじ切り、またはその他のねじ山形成プロセスによって作成されます。これらのネジ穴により、ネジ、ボルト、またはネジ付きスタッドを機械加工されたコンポーネントに直接取り付けることができます。雌ねじは、ハウジング、ブラケット、固定具、取り付けプレート、構造アセンブリでよく使用されます。
おねじは円筒形の外径に機械加工されます。例としては、ねじ付きシャフト、フィッティング、アダプター、コネクター、締結スタッドなどが挙げられます。通常、おねじは、用途の要件に応じて、CNC 旋削、一点ねじ切り、ねじフライス加工、またはねじ転造を使用して製造されます。
適切なフィット感、荷重分散、長期信頼性を確保するには、雌ねじと雄ねじの両方を適切な公差と噛み合い長さで設計する必要があります。
最新の CNC 機械加工製品は、コンポーネントを接続し、アセンブリ全体で荷重を安全に伝達するために、さまざまな留め具に依存しています。
最も一般的に使用されるファスナーには次のようなものがあります。
六角穴付きボルト
小ねじ
六角ボルト
ネジ付きスタッド
止めねじ
肩付きネジ
ねじ切りインサート
ヘリカルインサート(ヘリコイル)
セルフクリンチングファスナー
留め具の選択は、荷重要件、材料強度、組み立て頻度、利用可能な設置スペース、環境条件などの要因によって異なります。
多くの CNC アセンブリでは、調達が簡素化され、リードタイムが短縮され、製造の複雑さが最小限に抑えられるため、標準ファスナーが好まれます。一般的でないねじサイズや特殊なハードウェアに依存する設計では、調達コストが増加し、将来のメンテナンスの柔軟性が制限される可能性があります。
ネジ付き機能は、ほぼすべての製造業界で不可欠です。
典型的なアプリケーションには次のようなものがあります。
業界 |
一般的なスレッドアプリケーション |
|---|---|
産業機器 |
治具プレート、機械フレーム、取付ブラケット |
エレクトロニクス |
エンクロージャ、ヒートシンク、コントロールパネル |
自動車 |
センサーマウント、ハウジング、エンジンアクセサリー |
航空宇宙 |
軽量ブラケット、計装マウント |
ロボット工学 |
エンドエフェクター、アクチュエーターマウント、フレームアセンブリ |
医療機器 |
機器のハウジングと支持構造 |
これらの用途の多くでは、ねじ穴は締結点としてだけでなく、荷重伝達、耐振動性、保守性に影響を与える構造上の特徴としても機能します。
製品の小型軽量化に伴い、強度、軽量化、製造効率のバランスを図る上でねじ設計の重要性が増しています。
一般的な技術上の決定には、直接ネジ穴を付けるかネジ付きインサートを選択するかが含まれます。
ネジ部の磨耗が心配されにくいスチール、ステンレス鋼、その他の高強度材料の場合は、直接タップ穴で十分なことがよくあります。
ただし、アルミニウム、マグネシウム、特定のプラスチックなどの柔らかい素材は、特に次の場合にねじ付きインサートの利点が得られる場合があります。
頻繁な組み立てと分解が予想される
より高い引抜強度が必要
長寿命は重要です
ネジ山の損傷は修理に費用がかかる可能性がある
スレッドインサートは硬化された雌ねじを提供し、耐久性を向上させ、繰り返しの使用中に剥がれるリスクを軽減します。
インサートは製造および組立コストを増加させますが、要求の厳しい用途における信頼性を大幅に向上させることができます。
多くのエンジニアは主にスレッドの機能に焦点を当てており、スレッド機能が製造に与える影響を見落としています。
実際には、スレッド設計の決定は以下に直接影響します。
加工サイクルタイム
工具寿命
プログラミングの複雑さ
検査要件
組立効率
全体の生産コスト
たとえば、ねじ山が深すぎると、強度が大幅に改善されずに加工時間が長くなることがよくあります。同様に、底部のクリアランスが不十分な止まり穴では、工具の破損やねじの品質の問題が発生するリスクが高まります。
標準以外のねじサイズの場合は、特別な工具、セットアップ時間の延長、追加の品質検査が必要になる場合もあります。
サプライヤーの観点から見ると、適切に設計されたねじ付きフィーチャーは通常、次のような特徴があります。
ねじ仕様を標準化
適切なねじのかかり長さ
ネジ穴周囲の適切な肉厚
優れたツールへのアクセス性
材質に適したファスナーの選択
これらの設計の選択により、信頼性の高い組み立てパフォーマンスを維持しながら製造が簡素化されます。
次のセクションで説明するように、正しいねじ規格を選択し、適切なかみ合い深さを決定し、製造可能性を考慮した設計の原則を適用すると、製品の品質と生産効率の両方を大幅に向上させることができます。
これらの設計の選択により、より広範な製品の一部として信頼性の高いアセンブリ性能を維持しながら、製造が簡素化されます。 機械加工に適したコンポーネント設計 戦略。
正しいねじ規格を選択することは、ねじフィーチャーの設計において最も初期かつ最も重要な決定の 1 つです。ねじ規格は、嵌合コンポーネントがどのように組み合わされるかを決定し、ファスナーの可用性に影響を与え、製造効率に影響を与え、長期メンテナンス要件に影響を与えます。
ねじの形状はさまざまな規格で似ているように見えますが、間違った仕様を選択すると、互換性の問題が発生したり、調達コストが増加したり、生産が複雑になったりする可能性があります。
ほとんどの CNC 機械加工部品の場合、エンジニアは、世界のファスナー サプライヤーや製造施設によって広くサポートされている標準化されたねじシステムを優先する必要があります。
メートルねじは世界中で最も一般的に使用されているねじ規格であり、ISO メートルねじ仕様によって定義されています。
メートルねじは、文字「M」の後に呼び径が続くことで識別されます。
例としては次のものが挙げられます。
ねじサイズ |
呼び径 |
|---|---|
M3 |
3mm |
M4 |
4mm |
M5 |
5mm |
M6 |
6mm |
M8 |
8mm |
M10 |
10mm |
メートルねじは直径とピッチの両方の測定にミリメートルを使用するため、指定と製造が簡単になります。
一般的なアプリケーションには次のものがあります。
産業用オートメーション機器
家電
ロボットシステム
医療機器
航空宇宙部品
一般的な機械アセンブリ
メートルねじは世界的に標準化されているため、多くの場合、国際市場向けの製品に推奨されます。
ユニファイド スレッドは主に北米で使用され、Unified Thread Standard (UTS) によって定義されています。
最も一般的な 3 つの統合スレッド シリーズは次のとおりです。
スレッドシリーズ |
説明 |
代表的な用途 |
|---|---|---|
UNC |
統一全国コース |
一般製造業 |
UNF |
全国統一罰金 |
航空宇宙および精密アセンブリ |
UNEF |
統一全国極細 |
特殊なエンジニアリングアプリケーション |
UNC ねじは、より大きなピッチとより深いねじプロファイルを特徴としており、汚染に対する耐性が高く、組み立てが容易です。
UNF ねじは、より大きなクランプ力とより細かい調整機能を提供するため、振動に敏感な用途や高精度の用途に適しています。
UNEF ねじは通常、微調整や限られた設置スペースが必要な特殊なアセンブリ用に予約されています。
エンジニアリングに関する一般的な質問は、メートルねじ規格を使用するか、インチねじ規格を使用するかということです。
その答えは、製品要件、対象市場、サプライチェーン、および既存の組立標準に大きく依存します。
要素 |
メートルねじ |
統合されたスレッド |
|---|---|---|
グローバルな可用性 |
素晴らしい |
適度 |
国際製造業 |
好ましい |
あまり一般的ではない |
北米の機器 |
あまり一般的ではない |
好ましい |
標準化 |
素晴らしい |
素晴らしい |
ファスナーの有無 |
素晴らしい |
素晴らしい |
新製品開発プロジェクトでは、既存のインペリアル ハードウェアとの互換性が必要でない限り、通常はメートルねじが推奨されます。
アセンブリ全体でシングル スレッド システムを使用すると、在庫の複雑さが軽減され、アセンブリ エラーが最小限に抑えられます。
もう 1 つの重要な決定には、ねじピッチの粗目または細目の選択が含まれます。
並目ねじには通常次のような特徴があります。
より迅速な組み立て
ねじ山損傷に対する耐性の向上
より柔らかい素材でのパフォーマンスの向上
製造リスクの低減
細い糸は通常、次のような機能を備えています。
調整精度の向上
より高いクランプ力
耐振動性の向上
限られた設置スペースでのパフォーマンス向上
アルミニウム CNC 機械加工部品の場合、ねじ山が剥がれる可能性を減らし、製造を簡素化できるため、並目ねじが好まれることがよくあります。
細いねじは、航空宇宙部品、計装システム、精密機械アセンブリに適している場合があります。
多くのエンジニアは、ねじサイズの選択が製造コストにほとんど影響を与えないと考えています。
実際には、スレッドの標準化は生産効率に大きな影響を与える可能性があります。
標準のねじサイズには、いくつかの利点があります。
標準化されたねじ仕様も効率化をサポートします CNC 製造ワークフロー。エンジニアが製造の複雑さを軽減し、複数のコンポーネント間の一貫性を向上させるのに役立ちます。
すぐに入手できる切削工具
CNCプログラミングの高速化
検査手順の簡略化
ファスナー調達の改善
在庫要件の低減
リードタイムの短縮
標準以外のねじ仕様では、カスタム ツール、特別なゲージ、追加のセットアップ時間、およびより広範な品質検証が必要になる場合があります。
大量生産の場合、これらの要因は総製造コストに目に見える影響を与える可能性があります。
ほとんどの CNC 加工プロジェクトでは、次のガイドラインが実用的な出発点となります。
グローバルに分散された製品にはメトリック スレッドを使用します。
汎用インペリアル アセンブリには UNC ネジを使用します。
より高いクランプ力や精密な調整が必要な場合は、UNF ねじを使用してください。
可能な限り、アセンブリ全体でねじシステムを標準化します。
機能的に必要でない限り、カスタム スレッド仕様は避けてください。
世界的なファスナー サプライヤーから一般的に入手可能なねじサイズを選択してください。
設計プロセスの早い段階で適切なねじ規格を選択すると、製造の合理化、組み立ての一貫性の向上、長期的な生産コストの削減に役立ちます。
次のセクションでは、ねじの設計で最もよく誤解されている側面の 1 つである、信頼できる強度と性能を達成するために実際にどの程度のねじのかみ合いが必要であるかを検討します。
機械設計における最も一般的な誤解の 1 つは、ねじ山を深くすると自動的に強力なアセンブリが作成されるということです。ねじのかみ合いは荷重伝達と引き抜き抵抗にとって重要ですが、ねじの深さを一定の値を超えて深くしても、多くの場合、強度はほとんど向上せず、加工の複雑さと生産コストが増加します。
CNC 加工プロジェクトでは、過剰なねじの噛み合いが DFM レビュー中に頻繁に特定されます。これは、加工サイクルの延長、工具の摩耗の増加、不必要な製造コストにつながる可能性があるためです。ねじの噛み合いがどのように機能するかを理解することで、エンジニアは部品のパフォーマンスと製造性の両方を最適化できます。
ねじのかみ合いとは、ファスナーを取り付けたときの雌ねじと雄ねじの間の接触の長さを指します。
例えば、使用ねじ長さ12mmのタップ穴にM8ボルトをねじ込む場合、はめ込み長さは12mmとなります。
スレッドの関与は以下に直接影響します。
引抜強度
負荷分散
糸の耐久性
組み立ての信頼性
耐振動性
ただし、ねじの強度はかみ合い長さだけで決まるわけではありません。材料特性、ねじの品質、ファスナーのグレード、荷重条件はすべて、全体的なジョイントのパフォーマンスに影響します。
多くのエンジニアは、ねじのかみ合いを 2 倍にするとねじの強度が 2 倍になると考えています。
実際には、このようなことはほとんどありません。
通常、最初の数本の完全に噛み合ったねじ山が、加えられた荷重の大部分を支えます。係合長が長くなると荷重の集中は緩和されますが、強度の増加は徐々に減少します。
ほとんどの用途では、ねじのかみ合いが推奨範囲を超えると、引き抜き抵抗の改善は最小限になりますが、加工時間は増加します。
例えば:
ねじサイズ |
材料 |
推奨されるエンゲージメント |
過剰な関与 |
|---|---|---|---|
M6 |
鋼鉄 |
6mm |
18mm以上 |
M6 |
アルミニウム |
9mm |
24mm以上 |
M8 |
鋼鉄 |
8mm |
24mm以上 |
M8 |
アルミニウム |
12mm |
32mm以上 |
多くの場合、係合長が直径の 2 倍を超えても、実際的な利点はほとんどありません。
よくある誤解は、スレッドが深いほど常に強力なアセンブリが作成されるということです。実際には、係合したねじがファスナーのせん断強度要件を超えると、ねじの深さを追加しても全体の接合強度にはほとんど寄与しないことが多く、加工時間と工具の摩耗が増加します。 DFM レビュー中に、ねじの噛み合いを最適化することは、パフォーマンスに影響を与えることなく製造コストを削減する最も効果的な方法の 1 つです。
理想的な嵌合長さは母材の強度に大きく依存します。
より強力な材料は、周囲の材料が締結前に破損する可能性が低いため、必要なかみ合わせが少なくなります。
ほとんどの炭素鋼および合金鋼部品の場合:
推奨嵌合長さ: 1.0 × 直径
例:
ねじサイズ |
推奨されるエンゲージメント |
|---|---|
M4 |
4mm |
M6 |
6mm |
M8 |
8mm |
M10 |
10mm |
鋼は通常、比較的短い係合長でも十分なねじ山強度を提供します。
ステンレス鋼部品の場合:
推奨嵌合長さ: 1.0 × 直径
ステンレス鋼は高い強度を備えていますが、エンジニアは組み立て中にネジがかじりつくリスクも考慮する必要があります。
アルミニウムはスチールよりもせん断強度が低いため、一般に長い嵌合が必要です。
推奨嵌合長さ: 1.5 × 直径
例:
ねじサイズ |
推奨されるエンゲージメント |
|---|---|
M4 |
6mm |
M6 |
9mm |
M8 |
12mm |
M10 |
15mm |
この追加の係合は、材料の低いねじせん断強度を補うのに役立ちます。
プラスチックは通常、最も長い係合長を必要とします。
推奨嵌合長さ: 2.0×直径以上
用途によっては、ねじ付きインサートの方が、プラスチックねじを直接タップするよりも信頼性の高いソリューションとなる場合があります。
ねじのかみ合いは穴の設計と密接に関係しています。
よくある間違いは、穴の深さの合計と等しいねじの深さを指定することです。
実際には、止まり穴には、以下に対応するためにねじ部分の下に追加のクリアランスが必要です。
ドリルポイントの形状
切りくずの蓄積
ねじ振れ
ツールアプローチの要件
その結果、穴の合計の深さは通常、使用可能なねじのかみ合い長さよりも大きくなります。
ネジ穴を設計するエンジニアも確立された規定に従う必要があります。 ねじ穴設計のベスト プラクティス。 適切なクリアランスと製造性を確保するための
ねじのかみ合いを増やしても、必ずしも接合強度が高まるわけではありません。
多くのアセンブリでは、雌ねじではなくファスナー自体が制限要因となります。
例えば:
強度の低いネジは、ネジ山がなくなる前に破損する可能性があります。
アルミニウム製ハウジングは、ボルトが最大荷重に達する前に破損する可能性があります。
締め付けトルクが大きすぎると、かみ合い長さに関わらずねじ山を損傷する可能性があります。
目標は、スレッドの深さを最大化することではなく、以下のバランスを取ることです。
材料強度
ファスナーの強度
製造性
料金
このバランスを達成すると、多くの場合、単に係合長を長くするよりも効率的な設計が得られます。
スレッドインサートは、次のような場合に推奨されることがよくあります。
頻繁な組み立てと分解が予想される
高いクランプ荷重が必要です
柔らかい素材を使用しております
長寿命は重要です
ねじ山の修復性は重要です
ヘリカルインサートとソリッドスレッドインサートは、ねじ山の耐久性を大幅に向上させながら、剥離のリスクを軽減します。
アルミニウムハウジングやハイサイクルアセンブリの場合、インサートは、ねじのかみ合いを増やすだけよりも信頼性の高い長期的なソリューションを提供する可能性があります。
最も効果的なねじ設計は、機械的性能と製造効率のバランスをとります。
エンジニアは、デフォルトで最大ねじ深さを指定するのではなく、選択した材料と用途に十分な噛み合いを実現することに重点を置く必要があります。
優れたデザイン 精密加工されたねじ部品は 通常、標準化された嵌合長さを使用し、加工時間と工具要件を最小限に抑えながら信頼性の高い強度を提供します。
これらのガイドラインを適用することで、メーカーは組み立てパフォーマンスを損なうことなく、生産コストを削減し、ねじの品質を向上させ、不必要な複雑さを回避することができます。
次のセクションでは、ねじ穴の形状、止まり穴の設計、切りくず排出、および機械加工の考慮事項がねじの品質と製造性にどのような影響を与えるかを検討します。
適切に設計されたネジ穴は、単に留め具を取り付けるだけではありません。それはねじの品質、加工効率、組み立ての信頼性、生産コストに直接影響します。
ねじ穴は CNC 機械加工部品の最も一般的な特徴の 1 つですが、製造性を考慮した設計 (DFM) レビュー中に最も頻繁に改訂される要素の 1 つでもあります。不十分な底部クリアランス、過剰なねじ山の深さ、不十分な工具アクセス、不適切な切りくず排出などの問題により、加工の複雑さが増し、回避可能な製造上の問題が発生する可能性があります。
実証済みのねじ穴設計ガイドラインに従うことで、エンジニアは用途に必要な強度と機能を維持しながら、製造性を向上させることができます。
ねじ穴を設計する際の最初の決定事項の 1 つは、止まり穴が必要か貫通穴が必要かを決定することです。
止まり穴は深さが定義されており、パーツを完全には貫通しません。
一般的なアプリケーションには次のものがあります。
電子ハウジング
化粧表面
密閉アセンブリ
設置スペースが限られたコンポーネント
スルーホールはコンポーネントを完全に貫通しており、一般に製造が容易です。
一般的なアプリケーションには次のものがあります。
治具プレート
構造ブラケット
産業機器
機械アセンブリ
製造の観点からは、切りくずの排出が簡素化され、工具へのアクセス性が向上し、機械加工のリスクが軽減されるため、貫通穴が好まれることがよくあります。
デザインタイプ |
製造難易度 |
切りくずの排出 |
工具寿命 |
|---|---|---|---|
スルーホール |
低い |
素晴らしい |
より長い |
止まり穴 |
適度 |
限定 |
短い |
機能要件が許せば、通常はスルーホールの方が生産に適したオプションです。
よくある設計ミスは、ネジの深さを穴の深さと同じに指定することです。
実際には、ねじ穴には、使用可能なねじの下に追加のクリアランスが必要です。
このクリアランスは以下に対応します。
ドリルポイントの形状
切りくずの蓄積
タップ振れ
ツールアプローチ距離
十分な底部クリアランスがないと、穴の底部付近でねじの品質が低下し、工具が損傷する危険性が大幅に高まります。
実際的なガイドラインは、可能な限り、必要なねじの係合長さを超えて追加の深さを設けることです。
例えば:
必要なねじのかみ合い |
推奨穴深さ |
|---|---|
10mm |
13~15mm |
15mm |
18~20mm |
20mm |
24~26mm |
正確な値は、ねじのサイズ、材質、加工方法によって異なります。
切りくずの排出は、ねじ穴の設計で最も見落とされている側面の 1 つです。
タッピング作業中は、切削プロセスで発生した切りくずを穴から効率的に除去する必要があります。
切りくず排出が不十分だと、次のような問題が発生する可能性があります。
糸の損傷
表面仕上げが悪い
工具の摩耗の増加
タップ破損
寸法の不正確さ
加工時における切りくず排出の重要性はますます高まっています。
深い止まり穴
小さなねじサイズ
アルミニウム合金
ステンレス鋼
大量生産コンポーネント
貫通穴では、自然に切りくずが部品の反対側から排出されるため、止まり穴よりも加工が容易になります。
止まり穴の場合、エンジニアは可能な限り過度の深さを避け、ねじ領域の下に十分なスペースを確保する必要があります。
工具へのアクセスが制限されている場合、完璧な寸法のねじ山であっても、製造が困難になったり、製造コストが高くなったりする可能性があります。
スレッド フィーチャーを設計するときは、次の点を考慮してください。
利用可能なスピンドルクリアランス
ツールホルダーの寸法
器具のアクセシビリティ
隣接する壁と特徴
ファスナーの取り付けアクセス
垂直壁、深いポケット、または複雑な内部形状に近すぎる位置にねじが配置されている場合は、特殊な工具や追加の機械加工が必要になる場合があります。
アクセシビリティが向上すると製造が簡素化され、多くの場合、ねじ山の一貫性が向上します。
エンジニアも確立されたものに従う必要があります ネジ穴設計のベスト プラクティス。 コンポーネント内にネジ穴を配置する際の
ネジリリーフは、ネジ部分の端にある小さなクリアランス機能です。
見落とされがちですが、スレッド リリーフにはいくつかの重要な目的があります。
完全なスレッド形成が可能
応力集中を軽減します
ファスナーの座りやすさを向上
製造を簡素化
適切な逃げがないと、止まり穴の底近くまたは雄ねじフィーチャの端に不完全なねじが発生する可能性があります。
精密な組み立てでは、これらの不完全なねじ山がファスナーの適切な噛み合いや組み立てのパフォーマンスを妨げる可能性があります。
ねじ逃げの追加は簡単な設計変更であり、ねじの品質を大幅に向上させることができます。
雌ねじは通常、タッピングまたはねじフライス加工を使用して製造されます。
各方法には、ねじのサイズ、材質、生産要件に応じて、明確な利点があります。
要素 |
タッピング |
ねじ切り加工 |
|---|---|---|
生産速度 |
もっと早く |
もっとゆっくり |
工具コスト |
より低い |
より高い |
柔軟性 |
限定 |
素晴らしい |
大きなスレッド |
あまり適切ではない |
素晴らしい |
止まり穴 |
適度 |
良い |
工具破損のリスク |
より高い |
より低い |
ねじ精度 |
良い |
素晴らしい |
深い止まり穴や高価な部品の場合、ねじ切りフライス加工の方がタッピングよりも優れたプロセス信頼性を提供できることがよくあります。サイクル時間は若干長くなる可能性がありますが、破損リスクの軽減とねじ山の一貫性の向上により、追加の加工コストが相殺されることがよくあります。
タッピングは、高速でコスト効率が高いため、大量生産における標準ねじサイズのソリューションとしてよく使用されます。
スレッドフライス加工は、次のような場合によく選択されます。
大きなネジ径が必要です
難削材の加工を行っています
ねじの精度は非常に重要です
止まり穴が関係している
工具破損のリスクを最小限に抑える必要がある
先進的な製品を提供するメーカー 多面 CNC フライス加工機能では、 精度を向上させ、ツーリングのリスクを軽減するねじフライス加工戦略を使用して、複雑なねじ切りフィーチャを作成できることがよくあります。
製造上の問題の多くは設計段階で防ぐことができます。
よくあるねじ穴の設計ミスには次のようなものがあります。
不要なねじ深さの指定
底部クリアランス省略
貫通穴が許容される場所で止まり穴を使用する
切りくず排出要件の無視
ツールへのアクセスを制限する
加工が難しいねじサイズの選択
ネジ穴の位置が端に近すぎる
これらの問題により、製品のパフォーマンスは向上せずに加工時間が増加することがよくあります。
開発の初期段階で実際的な製造可能性を考慮した設計の原則を適用することで、エンジニアは生産効率を向上させながらリスクを軽減できます。
ネジ穴は、組み立てのパフォーマンスだけでなく、効率的な製造のためにも設計される必要があります。
本番環境に適したスレッド機能には通常、次のようなものがあります。
適切なかみ合わせ長さ
適切な底面クリアランス
良好な切りくず排出経路
アクセス可能な加工場所
ねじ仕様を標準化
信頼性の高い締結戦略
これらのガイドラインを適切な糸の選択と材料固有の設計実践と組み合わせると、全体の生産コストを削減しながら、より強力で製造しやすいコンポーネントを作成するのに役立ちます。
次のセクションでは、材料の選択、並目ねじと細目ねじ、腐食の考慮事項、長期的なアセンブリの信頼性を向上させるためにねじインサートを使用する必要がある場合など、適切な締結具の選択に焦点を当てます。
適切なファスナーを選択することは、ねじ付きフィーチャー自体を設計することと同じくらい重要です。間違ったファスナーの材質、ネジの種類、または締め付け方法が選択された場合、完璧に加工されたネジであっても、早期に破損する可能性があります。
ファスナーは、アセンブリの強度、耐振動性、腐食性能、耐用年数、メンテナンス要件に影響を与えます。多くの場合、締結具の選択を最適化すると、ねじのかみ合いや締め付けトルクを増やすよりも効果的にジョイントの信頼性を向上させることができます。
CNC 機械加工部品を設計する場合、エンジニアは開発プロセスの早い段階でファスナーの要件を評価し、選択した材料、動作環境、製造目的との互換性を確保する必要があります。
ファスナーの材質は、機械的性能と耐環境性を決定する上で重要な役割を果たします。
一般的なファスナーの材質は次のとおりです。
材料 |
利点 |
代表的な用途 |
|---|---|---|
炭素鋼 |
高強度、低コスト |
一般産業の組立て |
ステンレス鋼 |
耐食性 |
屋外および海洋環境 |
合金鋼 |
高強度 |
構造用途 |
チタン |
高い強度重量比 |
航空宇宙および軽量システム |
真鍮 |
耐食性と導電性 |
電気・電子機器 |
材料の選択では、機械的負荷と環境への曝露の両方を常に考慮する必要があります。
たとえば、炭素鋼のファスナーは十分な強度を提供しますが、腐食環境では性能が劣る場合があります。一方、ステンレス鋼のファスナーは優れた耐食性を提供しますが、特定のグレードでは強度が低い場合があります。
ねじピッチの選択も重要な設計上の決定です。
並目ねじはピッチが大きく、ねじ山の輪郭が深いため、製造が容易で、組み立て中の損傷に対する耐性が高くなります。
並目ねじの利点は次のとおりです。
より迅速なインストール
耐剥離性の向上
柔らかい素材でのパフォーマンスの向上
汚染に対する耐性が向上
製造リスクの低減
細いねじは、単位長さあたりのねじの数が多く、精密アセンブリでよく使用されます。
細い糸の利点は次のとおりです。
より高いクランプ力
耐振動性の向上
より正確な調整
限られた設置スペースでのパフォーマンス向上
ほとんどのアルミニウム CNC 機械加工コンポーネントでは、より信頼性の高いかみ合いが得られ、ねじ山損傷のリスクが低いため、一般的に並目ねじが好まれます。
DFM レビューでは、通常、アルミニウム製ハウジング、治具コンポーネント、および一般的な工業用アセンブリには並目ねじが推奨されます。細いねじはより高いクランプ性能を提供できますが、柔らかい材料では損傷を受けやすいことが多く、製造が複雑になる可能性があります。
ファスナーの選択では、耐食性と材料の適合性も考慮する必要があります。
よくある間違いは、電気腐食のリスクを評価せずに、異なる金属を組み合わせることです。
例としては次のものが挙げられます。
アルミニウム製コンポーネントのステンレススチール製ファスナー
アルミニウム構造のチタン製ファスナー
湿気にさらされる炭素鋼製ファスナー
2 つの異なる金属が電気的に接触し、水や湿気などの電解質にさらされると、電気腐食が発生する可能性があります。
考えられる解決策には次のようなものがあります。
保護コーティングの塗布
絶縁ワッシャーの使用
適合する材質の選択
耐食性表面処理の追加
エンジニアは、生産開始後に腐食の問題に対処するのではなく、初期設計段階で動作環境を考慮する必要があります。
アルミニウムは最も一般的に機械加工される材料の 1 つですが、せん断強度が比較的低いため、ファスナーを選択する際には特別な注意が必要です。
主な推奨事項は次のとおりです。
可能な限り並目ねじプロファイルを使用してください。
ねじのかみ合い長さを直径の約 1.5 倍に増やします。
過度な締め付けトルクは避けてください。
ハイサイクルアセンブリ用のねじインサートを検討してください。
引き出し要件を慎重に評価します。
組み立てと分解を繰り返すと、アルミニウムのネジ山が徐々に摩耗し、長期的な信頼性が低下します。
頻繁なメンテナンスが必要な製品の場合、ねじインサートはより耐久性のあるソリューションを提供することがよくあります。
ねじインサートは、ねじ接続を強化し、耐摩耗性を向上させるように設計されています。
一般的なインサートのタイプは次のとおりです。
ヘリカルワイヤーインサート(ヘリコイル)
ソリッドねじインサート
キーンサーツ
圧入インサート
プラスチック用ヒートセットインサート
ねじインサートは、次の場合に特に価値があります。
柔らかい素材を使用しております
頻繁な組み立てが予想される
高いクランプ荷重が必要です
ねじ山の修復性は重要です
長寿命は重要です
インサートにより製造コストと組立コストが増加しますが、要求の厳しい用途における長期信頼性を大幅に向上させることができます。
エンジニアは多くの場合、直接タップねじを使用するか、ねじ切りインサートを使用するかを決定する必要があります。
要素 |
めねじ |
ねじインサート |
|---|---|---|
初期費用 |
より低い |
より高い |
組立ての耐久性 |
適度 |
素晴らしい |
ねじ部の耐摩耗性 |
適度 |
素晴らしい |
修理可能性 |
限定 |
良い |
引抜強度 |
良い |
素晴らしい |
繰り返し組み立て |
適度 |
素晴らしい |
よくある誤解の 1 つは、ねじの深さを増やすと常にアルミニウム部品の剥離の懸念がなくなるというものです。多くの場合、ねじインサートを適切に選択すると、ねじのかみ合い長さを単に延長するよりも耐久性と引き抜き抵抗が大幅に向上します。
プロトタイプ部品や低サイクルの用途では、多くの場合、直接タップされたねじ山で十分です。
繰り返しの組み立てや高負荷にさらされる生産コンポーネントの場合、インサートは長期的に優れたソリューションを提供する可能性があります。
ファスナーの選択は、アセンブリのアクセシビリティも考慮する必要があります。
エンジニアが考慮すべき質問には次のようなものがあります。
取り付け工具はファスナーに簡単に届きますか?
締め付けるのに十分なクリアランスはありますか?
将来的にはメンテナンス アクセスが必要になりますか?
周囲の機能を損傷することなくファスナーを取り付けることができますか?
アクセシビリティが低いと、多くの場合、組み立て時間とメンテナンス費用が増加します。
場合によっては、ファスナーのタイプやネジの位置を変更すると、パフォーマンスに影響を与えることなく組み立てが簡素化されることがあります。
製品ファミリー全体でファスナーの仕様を標準化すると、次のような利点があります。
在庫要件の削減
調達の簡素化
組み立ての複雑さを軽減
メンテナンスサポートの向上
より迅速な生産セットアップ
可能な限り、エンジニアはアセンブリ内で使用される固有のファスナー タイプの数を最小限に抑える必要があります。
このアプローチにより、製造コストが削減されるだけでなく、長期的な保守性も向上します。
提供メーカー 先進的な CNC 製造ソリューションでは、 製品ライフサイクル全体を通じて効率が向上するため、DFM レビュー中にファスナーの標準化を推奨することがよくあります。
ネジ付きアセンブリを成功させるには、ネジの形状だけでは決まりません。
最も信頼性の高い設計は以下を組み合わせたものです。
適切なファスナーの材質
互換性のあるネジ規格
適切なかみ合わせ長さ
耐食性設計の実践
優れた組み立てアクセシビリティ
アプリケーション固有の固定戦略
利便性だけではなく機能要件に基づいてファスナーを選択することで、エンジニアは製品の信頼性を向上させ、メンテナンスの懸念を軽減し、より堅牢なアセンブリを作成できます。
次のセクションでは、アルミニウム、ステンレス鋼、チタン、真鍮、エンジニアリング プラスチックなどのさまざまな材料でねじの設計要件がどのように変化するかを見ていきます。
すべての材料がねじ切りフィーチャに同じように反応するわけではありません。材料の強度、硬度、延性、耐摩耗性はすべて、加工中および製品の耐用年数全体にわたってねじがどのように機能するかに影響します。
鋼では良好に機能するねじ設計でも、アルミニウムでは早期に機能しなくなる可能性がありますが、ステンレス鋼に適したねじ仕様は、プラスチックやチタンに適用すると不必要な製造上の課題を引き起こす可能性があります。
このため、エンジニアは画一的なアプローチを適用するのではなく、母材の特性に基づいてねじ設計戦略を適応させる必要があります。
アルミニウムは、優れた加工性、軽量特性、耐食性により、CNC 加工で最も一般的に使用される材料の 1 つです。
ただし、アルミニウムねじは、材料のせん断強度が低いため、スチールねじよりも剥離しやすくなります。
アルミニウム コンポーネントのねじ付きフィーチャーを設計する場合は、次のガイドラインを考慮してください。
直径約 1.5 倍のねじを使用します。
可能であれば、粗いねじピッチを推奨します。
過度な締め付けトルクは避けてください。
ネジ穴の周囲の壁の厚さを十分に維持してください。
ハイサイクルアセンブリ用のねじインサートを検討してください。
一般的な例は次のとおりです。
ねじサイズ |
推奨されるエンゲージメント |
|---|---|
M4 |
6mm |
M6 |
9mm |
M8 |
12mm |
M10 |
15mm |
頻繁なメンテナンスが必要なアセンブリの場合、ねじ山の深さを増やすよりも、ねじ山インサートの方が耐久性が優れていることがよくあります。
アルミニウム製のハウジングや治具コンポーネントでは、ねじ山の剥離は通常、ねじ山の深さが不十分であることよりも、材料の強度が不十分であることが原因で発生します。多くのアプリケーションでは、ねじインサートを追加したり、局所的な肉厚を厚くしたりすることで、ねじのかみ合いを推奨値を超えて延長するよりも大きなパフォーマンスの向上が得られます。
ステンレス鋼は優れた耐食性と優れた機械的強度を備えているため、産業、医療、海洋用途でよく選ばれています。
アルミニウムと比較して、ステンレス鋼のねじは一般的に必要なかみ合い長さが短くなります。
推奨されるガイドラインは次のとおりです。
直径の約 1.0 倍の嵌合を使用します。
不必要なねじ山の深さを避けてください。
組み立て時には適切な潤滑剤を使用してください。
かじり防止策を検討してください。
互換性のあるファスナー素材が選択されていることを確認してください。
ステンレス鋼アセンブリの最も重大な課題の 1 つは、ねじのかじりです。
ねじのかじりは、摩擦によって相手ねじ間で材料が移動するときに発生し、組み立てまたは分解中に焼き付きを引き起こす可能性があります。
かじりのリスクを軽減するには:
焼き付き防止剤を使用してください。
過度の締め付け速度は避けてください。
コーティングされたファスナーを検討してください。
必要に応じて、異なる素材の組み合わせを使用します。
スチールには、CNC 機械加工コンポーネントで利用可能な最も強力で耐久性のある雌ねじが備わっています。
スチールは強度が高いため、一般に柔らかい材料よりもネジの噛み合いが少なくて済みます。
一般的な推奨事項は次のとおりです。
直径の約 1.0 倍の嵌合を使用します。
通常は標準のタップ穴で十分です。
修復性が重要でない限り、ねじインサートが必要になることはほとんどありません。
一般的には、標準のねじピッチが推奨されます。
スチール製コンポーネントは、多くの場合、深いねじ山を必要とせずに、優れた引き抜き耐性を提供します。
その結果、鋼部品のねじ深さを過度に設計すると、有意な強度の向上が得られずに、機械加工コストが増加することがよくあります。
チタンは、その卓越した強度重量比と耐食性により、航空宇宙、医療、モータースポーツ、高性能工学の用途で広く使用されています。
ただし、チタンには独特の加工上の課題があります。
チタンでねじ付きフィーチャーを設計するエンジニアは、次の点を考慮する必要があります。
工具の摩耗率はアルミニウムよりも大幅に高くなります。
ねじ加工サイクルは通常より長くなります。
発熱は糸の品質に影響を与える可能性があります。
組み立て中にかじりのリスクが高まる可能性があります。
推奨される実践方法は次のとおりです。
ネジ仕様を標準化しました。
適切な切断パラメータ。
制御された組立トルク。
表面処理の考慮事項。
適切なネジ山逃げ機能。
チタンの機械加工は比較的高価であるため、生産に適したねじの設計が特に重要になります。
真鍮は、電気システム、計装部品、流体処理装置、装飾用途によく使用されます。
真鍮ネジの利点は次のとおりです。
良好な機械加工性
優れた耐食性
低摩擦特性
寸法安定性が良い
一般的な推奨事項は次のとおりです。
標準的なねじのかみ合い長さ。
従来のねじ形状。
過度な締め付けトルクは避けてください。
アセンブリの負荷要件を慎重に検討してください。
真鍮は比較的加工が容易ですが、ねじ山の強度は一般に鋼よりも低いため、それに応じて評価する必要があります。
プラスチックの機械的挙動は金属とは大きく異なるため、特別な考慮が必要です。
プラスチックねじに関連する課題には次のようなものがあります。
糸強度が低い
クリープ変形
繰り返しの組み立てによる摩耗
熱膨張の影響
推奨されるガイドラインは次のとおりです。
直径の約 2 倍以上の係合長を使用してください。
締め付けトルクは最小限にしてください。
細かいネジピッチは避けてください。
ヒートセットまたはねじ付きインサートを検討してください。
必要に応じて繰り返し組み立てられるように設計してください。
ハイサイクル製品の場合、インサートは多くの場合、プラスチックの直接ネジ穴よりも信頼性の高いソリューションを提供します。
エンジニアリング プラスチックやポリマーベースの部品では、ねじ山の破損は、突然の剥離ではなく、摩耗や変形によって徐々に発生することがよくあります。頻繁なメンテナンスが必要なアセンブリの場合、ねじ付きインサートは長期的な信頼性と耐用年数を大幅に向上させることができます。
以下の表は、CNC 機械加工部品の一般的なねじのかみ合いに関する推奨事項をまとめたものです。
材料 |
推奨されるエンゲージメント |
|---|---|
鋼鉄 |
1.0 × 直径 |
ステンレス鋼 |
1.0 × 直径 |
アルミニウム |
1.5 × 直径 |
真鍮 |
1.0~1.5×直径 |
チタン |
1.0 × 直径 |
プラスチック |
2.0×直径以上 |
これらの値は、ほとんどのエンジニアリング アプリケーションの実用的な開始点となります。
実際の要件は以下によって異なる場合があります。
ファスナーグレード
負荷条件
安全係数
環境暴露
組み立て頻度
材料の選択は、機械的性能以上の影響を与えます。
以下にも影響します。
糸の品質
工具寿命
加工時間
製造コスト
組み立ての信頼性
たとえば、アルミニウムは一般に優れた機械加工性を備えていますが、より長いかみ合い長さが必要になる場合があります。チタンは優れた強度を提供しますが、機械加工の複雑さと工具コストが増加します。プラスチックは軽量化を容易にしますが、多くの場合、追加の補強戦略が必要です。
ネジ付きフィーチャーを評価するとき、エンジニアは製品のパフォーマンスと製造効率の両方を考慮する必要があります。
メーカーの提供 複雑な精密機械加工機能により、 DFM 評価中に材料固有のねじ要件が頻繁に確認され、最終設計で強度、コスト、製造可能性のバランスが取れていることが確認されます。
スレッド設計を成功させるには、親材料の動作を理解することから始まります。
エンジニアは、すべてのコンポーネントに同じねじ仕様を適用するのではなく、材料の特性に合わせて噛み合い長さ、ねじの形状、締結方法を調整する必要があります。
設計プロセスの早い段階で材料固有の要件を考慮することで、メーカーは組み立ての信頼性を向上させ、機械加工のリスクを軽減し、生産効率を最適化できます。
次のセクションでは、タッピング、ねじ切り、シングルポイントねじ切り、および CNC 機械加工で一般的に使用されるその他のプロセスを含む、ねじの作成に使用される製造方法を検討します。
糸の品質はデザインだけでなく、糸を作成するための製造方法によっても左右されます。加工プロセスが異なれば、精度、柔軟性、生産速度、コスト効率のレベルも異なります。
最適なねじの製造方法を選択することで、寸法の一貫性が向上し、機械加工のリスクが軽減され、全体的な生産コストが最適化されます。
通常、メーカーは生産計画中に、最適なねじ切りプロセスを決定する前に、ねじのサイズ、材料の種類、生産量、公差要件、部品の形状などの要素を評価します。
タッピングは、CNC 機械加工コンポーネントの雌ねじを製造するために最も広く使用されているプロセスです。
このプロセスでは、切削または成形タップを使用して、事前に開けられた穴の内側にねじ山を作成します。
タッピングの利点は次のとおりです。
速いサイクル時間
工具コストが低い
標準ねじサイズで優れた効率
大量生産に最適
簡単なプログラミング要件
典型的なアプリケーションには次のようなものがあります。
M3~M12ネジ穴
電子筐体
産業機器
自動車部品
一般的な機械アセンブリ
タッピングは、速度とコスト効率の点から、多くの場合、標準めねじの場合に好まれる方法です。
ただし、タップにはいくつかの制限もあります。
工具破損のリスクが高い
カスタムねじサイズに対する柔軟性の低下
止まり穴での切りくず排出がさらに困難
困難な材料に対する高い感度
これらの理由により、複雑な部品や高価な部品に対しては、タッピングが常に最適なソリューションであるとは限りません。
ねじ切り加工では、らせん状のツールパスに沿って回転するカッターを使用してねじの形状を生成します。
タッピングとは異なり、ねじプロファイルは制御された CNC 補間によって作成されます。
ねじ切り加工の利点は次のとおりです。
優れた寸法制御
致命的なツールの故障のリスクの軽減
複数のねじサイズの加工が可能
困難な材料でのパフォーマンスの向上
切りくず排出性の向上
大径ねじに最適
スレッドフライス加工は、以下を生産する場合に特に価値があります。
大きなネジ穴
止まり穴ねじ
高価値の航空宇宙部品
チタンパーツ
ステンレス鋼部品
試作および少量生産部品
を備えたメーカー 高度な CNC フライス加工技術では、 プロセスの信頼性と柔軟性が向上するため、重要なねじ切りフィーチャーにはねじ切りフライス加工が好まれることがよくあります。
価値の高いコンポーネントの場合、ねじ切り加工により、サイクル時間が長くなったにもかかわらず、全体的な製造リスクが軽減されることがよくあります。スレッドミルが故障しても、ワークピースは頻繁に回収できます。対照的に、完成したコンポーネント内のタップが壊れると、特に小さな止まり穴では、その部品が使用できなくなる可能性があります。
エンジニアからの最も一般的な質問の 1 つは、タッピングとねじフライス加工のどちらを使用するべきかということです。
答えはアプリケーションによって異なります。
要素 |
タッピング |
ねじ切り加工 |
|---|---|---|
サイクルタイム |
もっと早く |
もっとゆっくり |
工具コスト |
より低い |
より高い |
プログラミングの複雑さ |
より低い |
より高い |
ねじ精度 |
良い |
素晴らしい |
大きなねじサイズ |
限定 |
素晴らしい |
止まり穴 |
適度 |
素晴らしい |
工具破損のリスク |
より高い |
より低い |
柔軟性 |
限定 |
素晴らしい |
一般的に:
標準的な製造ねじにはタッピングが推奨されます。
ねじ切り加工は、複雑、大規模、または重要なねじ切りフィーチャーに適しています。
最も費用対効果の高いオプションが常に最速のプロセスであるとは限りません。メーカーは多くの場合、加工速度だけではなく、プロセス全体の信頼性を評価します。
おねじは通常、CNC 旋盤の一点ねじ切り操作を使用して作成されます。
このプロセスでは、ねじ切りツールが複数のパスを通じてねじのプロファイルを段階的に切断します。
利点は次のとおりです。
高い寸法精度
優れたプロファイル制御
カスタムねじ形状に最適
大径ねじに有効
幅広い材質に対応
典型的なアプリケーションには次のようなものがあります。
ねじ付きシャフト
油圧継手
コネクタ
精密アダプター
航空宇宙用ハードウェア
シングルポイントねじ切りは、依然として、おねじを作成するための最も汎用性の高い方法の 1 つです。
ねじ転造は、材料を除去するのではなく移動させるため、切削プロセスとは異なります。
塑性変形によってねじ山を形成するプロセスです。
利点は次のとおりです。
糸強度の向上
より良い表面仕上げ
疲労耐性の向上
生産速度の向上
チップ生成なし
ただし、ねじ転造は通常、特定の材料および生産シナリオに限定されます。
最も一般的に使用されるのは次のとおりです。
ファスナー
スタッズ
大量生産コンポーネント
特殊な工具が必要なため、カスタム CNC 加工環境ではねじ転造はあまり一般的ではありません。
材料によっては、ねじ加工時に追加の考慮が必要になる場合があります。
例としては次のものが挙げられます。
材料 |
共通の課題 |
|---|---|
チタン |
発熱、工具摩耗 |
ステンレス鋼 |
加工硬化、かじり |
インコネル |
高い切削抵抗 |
硬化鋼 |
工具の摩耗 |
エンジニアリングプラスチック |
変形・バリ発生 |
これらの材料を加工する場合、メーカーは以下を調整する場合があります。
切断速度
送り速度
工具形状
クーラント戦略
ねじ切り方法
材料が複雑になるにつれて、適切な製造プロセスを選択することがますます重要になります。
チタンおよびステンレス鋼コンポーネントの場合、プロセスの安定性がサイクル タイムよりも重要になることがよくあります。メーカーは、切りくず処理の改善と工具破損のリスクの軽減により、生産工程全体にわたって一貫した品質を維持できるため、タッピングよりもねじ切りフライス加工を選択することがよくあります。
ねじ山製造の決定は部品の形状にも影響されます。
エンジニアは、アクセシビリティや加工上の制約を見落としながら、ねじの仕様に注目することがよくあります。
プロセスの選択に影響を与える可能性のある要因は次のとおりです。
深い空洞
狭いポケット
傾斜面
限られた工具クリアランス
薄肉構造
多軸機能
複雑な形状では、ねじの品質を維持するために特殊な加工戦略が必要になる場合があります。
角度が付いている、またはアクセスしにくいネジ付きの機能を持つコンポーネントには、多くの場合、次の利点があります。 同時 5 軸加工の専門知識により、工具の方向性が向上し、加工の柔軟性が向上します。
ねじ切り方法が異なると、生産コストに大きな影響を与える可能性があります。
コストに影響を与える要因には次のものがあります。
工具の要件
加工時間
セットアップの複雑さ
検査要件
スクラップリスク
材料の機械加工性
例えば:
通常、標準のタップ穴が最もコストが低くなります。
スレッドフライス加工によりサイクルタイムは増加しますが、スクラップのリスクは軽減されます。
カスタムねじプロファイルでは、多くの場合、追加のセットアップと検査が必要になります。
最も経済的なソリューションは、生産量、品質要件、製造リスクのバランスによって決まります。
スレッド関連の問題は、DFM の評価中に最もよく見られる結果の 1 つです。
メーカーは定期的に以下を評価します。
ねじサイズの選択
穴へのアクセス可能性
かみ合いの深さ
材料の適合性
工具クリアランス
スレッドの標準化
潜在的な製造上の課題を早期に特定することで、生産後のコストのかかる修正を防ぐことができます。
提供するチーム エンドツーエンドの CNC 加工サポートで は、機能的なパフォーマンスを維持しながら加工を簡素化するねじの変更が推奨されることがよくあります。
すべてのアプリケーションにとって理想的な単一のスレッド プロセスはありません。
糸の製造が成功するかどうかは、最適なプロセスを選択するかどうかにかかっています。
材質特性
生産量
ねじサイズ
精度要件
部品の形状
コスト目標
タッピング、ねじ切り、シングルポイントねじ切り、ねじ転造の長所と限界を理解することで、エンジニアは情報に基づいた設計上の決定を下すことができ、製造性と長期的な製品性能の両方を向上させることができます。
次のセクションでは、肉厚の考慮事項、エッジ距離、アクセシビリティ要件、生産コストを削減する一般的な設計手法など、ねじ付きフィーチャーの製造容易性設計 (DFM) ガイドラインに焦点を当てます。
機能スレッドの設計は、エンジニアリングの課題の一部にすぎません。同様に重要なのは、ねじ付きフィーチャーを効率的、一貫して、コスト効率よく製造できるようにすることです。
製造容易性設計 (DFM) は、機械加工の複雑さを軽減し、生産リスクを最小限に抑え、全体的な製造効率を向上させるために、部品の形状を最適化することに重点を置いています。ねじ切りフィーチャーは、比較的小さな設計変更が加工時間、工具要件、製品コストに大きな影響を与える可能性があるため、DFM 評価中に最も頻繁に検討される要素の 1 つです。
実証済みの DFM 原則を開発の初期段階で適用することで、エンジニアは製品のパフォーマンスと生産効率の両方を向上させることができます。
製造性を向上させる最も簡単な方法の 1 つは、アセンブリ全体でねじの仕様を標準化することです。
限られた数のねじサイズを使用すると、次のような利点があります。
工具要件の削減
マシンのセットアップを高速化
検査手順の簡略化
ファスナー調達の改善
在庫の複雑さの軽減
メンテナンスと修理が容易になる
たとえば、M4、M6、および M8 ねじのみを使用する製品は、通常、多数の固有のねじサイズを含む設計よりも製造とサポートが容易です。
明確な機能要件がない限り、エンジニアはカスタム スレッド仕様を可能な限り避ける必要があります。
DFM レビューでは、多くの場合、スレッドの標準化が製造の複雑さを軽減する最速の方法の 1 つとなります。複数のねじサイズをより小さな標準仕様セットに統合することで、製品のパフォーマンスに影響を与えることなく、生産計画を簡素化し、工具の変更を減らし、組み立て効率を向上させることができます。
ねじ穴の位置が外面に近すぎると、周囲の材料が弱くなり、亀裂、変形、またはねじ山が破損するリスクが増加する可能性があります。
ねじ切り部分の周囲の適切な材料の厚さは、以下の場合に不可欠です。
糸の強度
構造的完全性
加工安定性
長期耐久性
この考慮事項は、アルミニウム製コンポーネントや薄肉設計の場合に特に重要になります。
エンジニアは確立されたものに従うべきです CNC 加工用の壁厚設計の推奨事項。 エッジ、ポケット、および外面の近くにねじ切りフィーチャーを配置する場合の
一般的なガイドラインとしては次のとおりです。
ねじサイズが大きいほど、より多くの周囲材料が必要になります。
壁が薄いとねじの強度が低下する可能性があります。
高負荷の用途では追加の補強が必要になることがよくあります。
適切な肉厚は機械的性能を向上させるだけでなく、加工振動を低減し、寸法の一貫性も向上します。
部品の端近くにネジ穴があると、製造上いくつかの課題が生じます。
潜在的なリスクには次のようなものがあります。
マテリアルブレークアウト
スレッド品質の低下
工具のたわみ
構造的弱体化
検査要件の増加
正確な距離は材料とネジのサイズによって異なりますが、エンジニアは可能な限り十分なエッジ クリアランスを確保する必要があります。
スペースに制約がある場合は、ねじインサートや再設計された取り付け機能などの代替固定方法がより良い解決策となる可能性があります。
工具のアクセスが制限されている場合、適切なサイズのねじ山であっても製造が困難になり、コストが高くなる可能性があります。
一般的なアクセシビリティの問題には次のようなものがあります。
深いポケット
狭い空洞
高い周囲の壁
複雑な内部形状
限られたスピンドルクリアランス
アクセシビリティが悪いと加工時間が長くなり、特殊な工具が必要になる場合があります。
を使用して設計されたコンポーネント 機械加工に適した部品形状の原則により、 一般にねじ山生産がより効率的になり、全体的な製造の信頼性が向上します。
オーバーエンジニアリングの最も一般的な例の 1 つは、過剰なねじ深さです。
前述したように、エンゲージメントを推奨値を超えて増加させても、それに比例して強度が向上することはほとんどありません。
ただし、スレッドが深くなると、次のような結果が生じることがよくあります。
サイクルタイムが長い
工具の摩耗の増加
加工コストが高くなる
盗聴リスクの増大
プロセス効率の低下
ほとんどのアプリケーションの場合:
スチール:直径約1倍
アルミ:直径約1.5×
プラスチック:直径約2倍
これらの値は、ほとんどのネジ付きアセンブリに十分なかみ合いを提供します。
追加のスペースが利用できるからといって、より深いスレッドを設計しても、通常は実用的なメリットはほとんどありません。
ねじ付きフィーチャは、多くの場合、ポケット、凹んだ取り付け領域、およびその他の内部形状の内側に配置されます。
内側のコーナーが鋭すぎると、切削工具では完全に直角な内側のコーナーを作成できないため、加工がより困難になります。
その結果、設計者は次のことを考慮する必要があります。 内隅半径の最適化戦略。 ポケットや密閉されたキャビティ内にねじ付き取り付け機能を作成する場合の、
利点は次のとおりです。
ツールアクセスの改善
より高速な加工
より良い表面仕上げ
工具の摩耗の減少
製造コストの削減
この考慮事項は、機械加工された凹部内に複数のネジ穴を含むコンポーネントの場合に特に重要になります。
ねじの品質は、ねじ切りを開始する前に作成された穴の品質に大きく依存します。
次のような問題があります。
下穴径が間違っている
不十分な底部クリアランス
切りくず排出不良
穴の深さが不適切
最終的なスレッドのパフォーマンスに悪影響を与える可能性があります。
エンジニアの方はぜひご応募ください CNC 穴フィーチャー設計ガイドライン。 ねじ穴を効率的かつ一貫して製造できるようにするための
重要な考慮事項は次のとおりです。
ブラインドとスルーホールの選択
穴の深さの要件
ドリルポイントのクリアランス
切りくずの排出経路
ツールのアクセシビリティ
ねじに関連した製造上の問題の多くは、ねじ切り操作自体ではなく、穴の作成時に発生します。
DFM は機械加工の考慮事項に限定されません。
組み立て効率も重要な役割を果たします。
製品内の固有の留め具の数を減らすと、次のような大きな利点が得られます。
より迅速な組み立て
在庫の削減
調達コストの削減
メンテナンスの簡素化
組み立てミスの減少
可能な限り、エンジニアは製品全体でネジのサイズとファスナーの種類の両方を標準化する必要があります。
このアプローチにより、多くの場合、製品ライフサイクル全体を通じて製造効率が向上します。
一部のねじ付きフィーチャーは、従来の 3 軸加工セットアップではアクセスできません。
例としては次のものが挙げられます。
斜めのネジ穴
複合幾何学形状
深い凹みのある特徴
多面コンポーネント
このような状況では、高度な加工戦略が必要になる場合があります。
メーカーの提供 複雑な多軸加工ソリューションでは、 多くの場合、セットアップを削減し、工具の向きを改善することで、これらのフィーチャーをより効率的に生産できます。
これらの要件を早期に評価すると、生産中のコストのかかる再設計を防ぐことができます。
最良のねじ設計が必ずしも最も強力または最も複雑であるとは限りません。
これらは、製造の実用性を維持しながら、機能要件を達成する設計です。
実稼働環境に適したスレッド機能には通常、次のようなものがあります。
標準化されたねじサイズ
適切なかみ合わせ長さ
適切な肉厚
優れたツールへのアクセス性
適切な穴の形状
効率的な組み立て戦略
これらの DFM 原則を設計プロセスの早い段階で組み込むことで、エンジニアはねじの品質を向上させ、生産コストを削減し、製造スケジュールを短縮することができます。
次のセクションでは、エンジニアが犯す最も一般的なねじ設計の間違いを検証し、コストのかかる製造および組み立ての問題を回避するための実践的な推奨事項を示します。
経験豊富なエンジニアでも、製品開発中にスレッド関連の問題に遭遇することがあります。多くの場合、問題はねじそのものではなく、ねじ付きフィーチャーが材料特性、組み立て要件、製造上の制約とどのように相互作用するかにあります。
Design for Manufacturability (DFM) レビューでは、ねじ切りフィーチャーが最も頻繁に改訂される要素の 1 つです。これは、設計上の小さな決定が加工効率、組立パフォーマンス、および長期的な信頼性に大きな影響を与える可能性があるためです。
最も一般的なねじ設計の間違いを理解することは、エンジニアが不必要なコストを回避し、生産リスクを軽減し、設計の初期段階から製品のパフォーマンスを向上させるのに役立ちます。
最も一般的な誤解の 1 つは、スレッドが深いほど常に強力なアセンブリが作成されるということです。
前述したように、ねじ山の強度は、かみ合い長さに比例して増加しません。
ねじ山の深さが深すぎると、次のような結果が生じることがよくあります。
加工サイクルの延長
工具の摩耗の増加
生産コストの上昇
盗聴リスクの増大
切りくず排出が困難になる
ほとんどのアプリケーションの場合:
材料 |
推奨されるエンゲージメント |
|---|---|
鋼鉄 |
1.0 × 直径 |
ステンレス鋼 |
1.0 × 直径 |
アルミニウム |
1.5 × 直径 |
プラスチック |
2.0×直径 |
これらの値をはるかに超えるスレッドの深さを設計しても、意味のあるパフォーマンスの向上が得られることはほとんどありません。
多くの場合、製造への影響を考慮せずに、止まり穴がデフォルトで選択されます。
貫通穴と比較して、止まり穴は一般に次のような特徴があります。
切りくず排出の課題が増加
工具破損のリスクを高める
追加の底部クリアランスが必要
加工の複雑さの増加
サイクルタイムの延長
機能要件が許せば、スルーホールは通常、より製造しやすいソリューションを提供します。
エンジニアは、設計を最終決定する前に、止まり穴が本当に必要かどうかを評価する必要があります。
ねじの品質は、ねじ切りを開始する前に作成された穴に大きく依存します。
穴に関連する一般的な問題は次のとおりです。
下穴径が間違っている
不十分な底部クリアランス
切りくず排出不良
穴の深さが深すぎる
ツールへのアクセスが不十分
これらの問題の多くは、確立された以下の手順に従って回避できます。 ねじ切りフィーチャーの準備ガイドライン。 穴の設計段階での
穴の形状が最適化されると、通常、ねじの品質と製造の一貫性も向上します。
カスタム スレッド仕様が必要な場合がありますが、それがデフォルトの選択肢になるべきではありません。
標準外のねじサイズを使用すると、次のような問題が発生することがよくあります。
特殊なツールの要件
セットアップ時間が長くなる
検査の複雑さの増加
調達コストの上昇
利用可能なファスナーの減少
可能な限り、エンジニアは一般的に利用可能なメートル法または統一されたスレッド規格を使用する必要があります。
標準化により、製造性と長期保守性の両方が向上します。
エッジ近くにネジ穴が配置されていると、周囲の材料が弱くなり、製造上の問題が発生する可能性があります。
潜在的な影響には次のようなものがあります。
ひび割れ
マテリアルブレークアウト
糸強度の低下
加工時の歪み
組み立ての信頼性の低下
アルミニウムやプラスチックなどの柔らかい素材では、リスクはさらに大きくなります。
適切なエッジ距離を提供すると、構造性能とねじ山の品質の両方が向上します。
ねじ穴には、負荷力をサポートするのに十分な周囲の材料が必要です。
壁が薄い設計では、次のようなことがよく起こります。
引き抜き強度の低下
局所的な変形
糸むき
振動関連の故障
エンジニアの方はぜひご応募ください ネジ付きフィーチャの材料サポート設計プラクティスを実現します。 軽量コンポーネントやスペースに制約のあるコンポーネントにネジ穴を配置する場合、
この考慮事項は、アルミニウム製ハウジングや薄肉の機械加工部品の場合に特に重要です。
アルミニウム部品のネジ山不良は、ネジ山品質の低下ではなく、周囲の材料の不足が原因であることがよくあります。多くの場合、ねじの深さを増やすよりも、局所的な肉厚を増やす方が効果的に性能を向上させます。
ねじは CAD では完全に機能しているように見えますが、製造は依然として困難です。
一般に、アクセシビリティの問題は、スレッド機能が内部に配置されている場合に発生します。
深いポケット
狭い空洞
凹型取り付け位置
複雑な内部形状
アクセシビリティが低いと、次のような結果が生じることがよくあります。
サイクルタイムが長い
追加のセットアップ
専用工具
製造コストの増加
を使用して開発されたデザイン 効率的な CNC 設計戦略 により、一般的に製造性が向上し、ねじの品質がより安定します。
適切に設計されたネジであっても、不適切な留め具と組み合わせると機能しなくなる可能性があります。
一般的な例は次のとおりです。
柔らかいアルミニウムの細いネジ山
腐食しやすい材料の組み合わせ
弱い素材に強度が高すぎるファスナー
過剰なトルクを必要とする締結具
ファスナーの選択は常に次の点を考慮する必要があります。
材料強度
環境暴露
サービス要件
メンテナンスの頻度
ねじの性能は、ねじ穴だけではなく、締結システム全体に依存します。
エンジニアの中には、ねじの深さを増やすことで摩耗の懸念を補おうとする人もいます。
ただし、組み立てと分解を繰り返すと、かみ合いの長さに関係なく、最終的にねじ山が損傷する可能性があります。
次の場合には、ねじの挿入を考慮する必要があります。
頻繁なメンテナンスが予想される
長寿命が求められる
柔らかい素材を使用しております
高いクランプ荷重が存在する
多くの状況において、インサートは、より深いスレッドよりも信頼性の高い長期的なソリューションを提供します。
おそらく最もコストのかかる間違いは、製造要件を考慮せずにねじ付きフィーチャーを設計することです。
エンジニアは多くの場合、次の目的で最適化します。
機械的性能
スペースの制約
組み立て要件
見落としながら:
ツールのアクセシビリティ
加工戦略
製造コスト
検査要件
プロセスの信頼性
開発の早い段階で製造チームと協力することは、生産が開始される前に潜在的な問題を特定するのに役立ちます。
メーカーの提供 エンジニアリングがサポートする CNC 生産サービスでは、 製造性と製品パフォーマンスの両方を向上させる DFM 推奨事項が頻繁に提供されます。
ねじに関連した製造上の問題のほとんどには、製造時よりも設計時の方が修正がはるかに簡単でコストもかからないという 1 つの特徴があります。
スレッド設計を成功させるには、以下のバランスが取れている必要があります。
機械的強度
組み立ての信頼性
物質の挙動
製造効率
コスト目標
これらのよくある間違いを理解して回避することで、エンジニアは、実用的でコスト効率の高い製造を維持しながら、確実に動作するスレッド機能を作成できます。
次のセクションでは、ねじ山設計の決定が加工コスト、生産効率、工具要件、およびプロジェクト全体の経済性にどのように直接影響するかを検討します。
ねじ切りフィーチャは、より大きなコンポーネント内の細部に見えるかもしれませんが、多くの場合、製造コスト、加工時間、工具要件、および全体的な生産効率に測定可能な影響を与えます。
多くの CNC 機械加工プロジェクトでは、ねじに関連する決定が、アセンブリのパフォーマンスよりもはるかに大きな影響を与えます。ねじの深さ、穴の形状、ねじの標準化、材料の選択、製造方法などの要因は、サイクル タイムと生産の経済性に直接影響を与える可能性があります。
これらのコスト要因を理解することで、エンジニアは情報に基づいた設計上の決定を下して、性能要件と製造効率のバランスを取ることができます。
単純なドリル穴とは異なり、ねじ切りフィーチャーには追加の機械加工操作が必要です。
アプリケーションに応じて、スレッドの生成には次のことが含まれる場合があります。
掘削
リーミング
タッピング
ねじ切り加工
バリ取り
検査
それぞれの操作により、製造プロセスに時間がかかります。
たとえば、標準的なドリル穴の作成には数秒しかかかりませんが、精密なねじ切りフィーチャーの作成には複数の操作と追加の品質検証が必要になることがよくあります。
ねじ山の量が増えると、総加工時間が大幅に長くなる可能性があります。
最も見落とされているコスト要因の 1 つは、過剰なスレッドの深さです。
多くのエンジニアは、ネジの係合を追加しても生産にはほとんど影響がないと考えています。
実際には、より深いスレッドには次のものが必要になることがよくあります。
タッピングサイクルの延長
ねじ切り時間の増加
追加の切りくず排出
工具の摩耗が大きくなる
工具故障のリスクが高い
例えば:
ねじサイズ |
推奨されるエンゲージメント |
過剰に設計されたエンゲージメント |
|---|---|---|
M6 (アルミニウム) |
9mm |
24mm |
M8 (アルミニウム) |
12mm |
32mm |
M10 スチール製 |
10mm |
30mm |
中量生産および大量生産では、過剰なねじ深さに関連する追加の加工時間が大幅に増加する可能性があります。
コスト削減の最も一般的な機会の 1 つは、ねじの係合長の最適化です。数百または数千のねじ穴を含む生産環境では、不必要なねじの深さを排除することで、同じ機能パフォーマンスを維持しながら加工時間を大幅に短縮できます。
標準化されたねじ仕様により、生産のほぼすべての側面が簡素化されます。
利点は次のとおりです。
工具在庫の削減
セットアップ時間の短縮
簡素化されたプログラミング
検査の容易化
ファスナー調達の改善
調達コストの削減
対照的に、多数のカスタムねじサイズを含むアセンブリでは、多くの場合、以下が必要になります。
追加のツール
専用ゲージ
追加のセットアップ操作
在庫管理の強化
通常、より狭い範囲の標準ねじサイズを使用すると、製品ライフサイクル全体にわたる製造効率が向上します。
穴の設計も製造コストに影響します。
スルーホールは通常、次のようなメリットをもたらします。
切りくず排出の向上
より高速な加工
盗聴リスクの低減
プロセスの信頼性の向上
止まり穴では、多くの場合、次のものが必要になります。
追加のクリアランスに関する考慮事項
より慎重な切りくず管理
低速加工パラメータ
検査の注意力の向上
機能要件が許す限り、スルーホールにより加工の複雑さと生産リスクの両方を軽減できます。
材料特性は、糸製造の経済性において重要な役割を果たします。
材料が異なれば、必要な加工方法も異なります。
材料 |
相対的なスレッディングコスト |
|---|---|
アルミニウム |
低い |
真鍮 |
低い |
炭素鋼 |
適度 |
ステンレス鋼 |
中程度から高程度 |
チタン |
高い |
高温合金 |
非常に高い |
より困難な材料が増加することがよくあります。
工具の摩耗
加工時間
検査要件
スクラップリスク
代替設計を評価する場合、エンジニアは機械的性能だけでなく製造への影響も考慮する必要があります。
選択したスレッド方法も、プロジェクト全体の経済性に影響を与える可能性があります。
通常、タップすると次のことが提供されます。
サイクルタイムの短縮
工具コストの削減
標準ねじの優れたパフォーマンス
スレッドミリングでは一般に次のような効果が得られます。
柔軟性の向上
精度の向上
破損リスクの低減
困難な材料でのパフォーマンスの向上
最も低コストのソリューションは、生産量とアプリケーションの要件によって異なります。
標準的な製造部品の場合、多くの場合、タッピングが最も経済的な選択となります。
重要なコンポーネントの場合、メーカーは 高度なねじ加工プロセス では、信頼性を向上させ、スクラップのリスクを軽減するためにねじフライス加工が選択される場合があります。
糸の位置は重要です。
製造の複雑さを増大させる機能には、次のようなものがあります。
斜めのネジ穴
深い凹ねじ
狭い空洞
多面ねじ切り機能
ツールへのアクセスが制限されている
これらの状況では、多くの場合、次のことが必要になります。
追加のセットアップ
特殊な治具
多軸加工
プログラミング時間の延長
必要な部品 高度な 5 軸加工機能により、 多くの場合、セットアップの複雑さが軽減され、アクセスしやすさが向上しますが、設計段階で製造戦略を考慮する必要があります。
ねじ切りフィーチャーのコストへの影響は機械加工だけにとどまりません。
ファスナーの決定は以下にも影響します。
調達費
在庫管理
組立作業
メンテナンス要件
アセンブリ全体で標準化されたファスナーを使用すると、多くの場合、長期的な所有コストが削減されます。
利点は次のとおりです。
可用性の向上
シンプルな調達
在庫の削減
より迅速な組み立て
より簡単なフィールドサービス
多くのプロジェクトでは、標準化により、個別の加工を最適化するよりも大幅なコスト削減が実現します。
スレッド フィーチャーは製造最適化の機会を数多く提供するため、DFM レビュー中に定期的に評価されます。
一般的な推奨事項は次のとおりです。
過剰なねじ山の深さを減らす
ねじサイズの標準化
アクセシビリティの向上
エッジ距離の増加
穴の形状を単純化する
材料選択の最適化
これらの変更の多くは、製品の機能に影響を与えることなく製造コストを削減できます。
提供メーカー 生産に重点を置いた CNC エンジニアリング サポートは、 多くの場合、生産が開始される前にこれらの機会を特定し、お客様が不必要なコストや遅延を回避できるように支援します。
ねじ付きフィーチャーはコンポーネントのごく一部を占めるだけですが、製造労力の不釣り合いな割合に影響を与えることがよくあります。
以下を含む設計上の選択:
ねじ深さ
糸本数
穴タイプ
材料の選択
製造方法
ファスナーの標準化
これらは総合的に、加工時間、工具コスト、組み立て効率、および長期的な製品サポートに影響を与える可能性があります。
設計プロセスの早い段階でこれらの要素を考慮することで、エンジニアは信頼性と機能性だけでなく、効率的な生産のために最適化されたスレッド機能を作成できます。
最後のセクションでは、このガイド全体で説明されている主要なねじ設計原則を要約し、信頼性が高くコスト効率の高い CNC ねじ付き機能を実現するための実践的な推奨事項を示します。
簡単に参照できるように、以下の表に、このガイド全体で説明する最も重要なスレッド設計の推奨事項をまとめます。
設計要素 |
推奨される実践方法 |
理由 |
|---|---|---|
ねじのかみ合い(スチール) |
1.0 × 直径 |
深さを追加すると、最小限の強度向上が得られます。 |
ねじのかみ合い(アルミニウム) |
1.5 × 直径 |
材料のせん断強度の低下を補います。 |
ねじのかみ合い(プラスチック) |
2.0×直径以上 |
耐抜け性と耐久性が向上します。 |
ねじの種類 |
可能な限り標準メートルねじを使用してください |
製造と調達を簡素化します。 |
穴のデザイン |
止まり穴よりもスルーホールを優先する |
切りくず排出性と加工信頼性が向上します。 |
ファスナーの選択 |
ファスナーの材質をベースの材質に合わせる |
腐食と互換性の問題を軽減します。 |
ねじインサート |
ハイサイクルアセンブリやソフトマテリアルに使用 |
耐久性と耐摩耗性が向上します。 |
肉厚 |
ねじ山の周囲に適切な材料を提供する |
強度が向上し、剥がれを防ぎます。 |
アクセシビリティ |
十分な工具クリアランスを確保する |
加工の複雑さとコストを削減します。 |
糸の製造 |
用途に合わせてタッピングかスレッドミーリングを選択 |
コスト、柔軟性、信頼性のバランスを保ちます。 |
ねじ切りフィーチャは、CNC 機械加工コンポーネントに見られる最も一般的な要素の 1 つですが、多くのエンジニアが認識しているよりも製造効率や組立パフォーマンスに大きな影響を与えることがよくあります。
このガイド全体を通じて、スレッド設計の成功に寄与する次のような重要な原則を検討しました。
適切なねじ規格の選択
ねじのかかり長さの最適化
製造可能なねじ穴の設計
適切な留め具の選択
材料固有の設計ルールの適用
糸の製造方法を理解する
DFMによる製造性の向上
よくある設計ミスの回避
よりスマートなスレッド戦略による生産コストの削減
最も重要な教訓の 1 つは、効果的なねじの設計は単に強度を最大化することではないということです。過度のねじ山の深さ、不必要な複雑さ、およびアクセスのしやすさの悪さにより、意味のある機能上の利点が得られずに、加工コストが増加することがよくあります。
代わりに、最も成功したスレッド機能は、以下のバランスをとったものです。
機械的性能
物質の挙動
組み立て要件
製造効率
長期にわたる耐用性
設計段階でこれらの原則を組み込むことで、エンジニアは製品の信頼性とプロジェクト全体の経済性を向上させながら、生産リスクを大幅に軽減できます。
複雑な CNC 機械加工部品の場合、製造の初期段階で関与することで、生産開始前にねじ切り機能を最適化する貴重な機会が得られることがよくあります。設計レビューでは、ねじの深さ、穴の形状、アクセシビリティ、ファスナーの選択、加工戦略に関連する改善点を特定できるため、プロジェクトのライフサイクル後半でのコストのかかる修正を回避できます。
豊富な経験を持つメーカー 精密 CNC コンポーネントの製造では、 エンジニアリング要件を維持しながら加工を簡素化する実用的なねじ設計の改善を推奨することがよくあります。
プロトタイプのコンポーネント、生産アセンブリ、産業用機器、または高精度の機械システムを開発している場合でも、実証済みのねじ設計ガイドラインを適用することで、より強力で信頼性が高く、コスト効率の高い製品を作成することができます。
ほとんどの CNC アプリケーションでは、信頼性の高い機械的強度を達成するには、公称ねじ直径の 1.0 倍から 1.5 倍のねじのかみ合いで十分です。この範囲を超えてねじの深さを増やしても、通常は性能が大幅に向上するわけではありませんが、加工時間とコストが増加します。
ねじ切りフライス加工は、工具破損のリスクを最小限に抑える必要がある硬質材料、深い止まり穴、大径ねじ、および高価な部品に推奨されます。タッピングは高速ですが、複雑な形状やリスクの高い形状では柔軟性が低くなります。
ねじインサートは常に必要なわけではありませんが、高トルク、繰り返しの組み立て、または長い耐用年数が予想される場合には、ねじインサートを強く推奨します。アルミニウムなどの柔らかい材料でねじ山が剥がれるリスクを大幅に軽減します。
メートルねじは ISO 規格に準拠しており、世界中で広く使用されていますが、UNC/UNF ねじは、北米で一般的に使用されている帝国規格に準拠しています。主な違いは、ねじピッチ システムと地域の互換性要件です。
止まり穴では、ほとんどの場合、ねじ山を完全に深さにする必要はありません。深さが深すぎると、強度が大幅に向上することなく、切りくずの蓄積と工具アクセスの制限により加工の難易度が高まります。
シンプルで大量生産の場合、一般にタッピングの方がコスト効率が高くなります。ねじ切り加工はサイクルあたりのコストが高くなりますが、工具破損のリスクが軽減され、複雑な形状に対する柔軟性が向上します。
アルミニウム、マグネシウム、一部のプラスチックなどの柔らかい素材では、ねじインサートの恩恵を受けることがよくあります。また、材質を問わず高負荷やハイサイクル用途に使用され、耐久性が向上します。
ファスナーの選択は、工具の複雑さ、組み立て時間、在庫管理に影響します。標準化されたファスナーはコストを削減しますが、非標準のファスナーは生産の複雑性とリードタイムを増加させます。
よくある間違いとしては、ねじ切りが深すぎること、不適切な深い止まり穴でのタッピングの使用、一部の部品でねじ規格が混在していること、設計時の材料制限の無視などが挙げられます。これらの問題により、加工のリスクとコストが増加することがよくあります。
ねじの製造性は、ねじ深さを最適化し、標準ねじサイズを使用し、適切な加工方法を選択し、設計段階の早い段階で材料の挙動を考慮することによって改善できます。 DFM レビューを強くお勧めします。
製造可能なねじとファスナーの設計には、ねじのサイズやファスナーのタイプを選択するだけでは不十分です。ねじのかみ合い、深さ、加工方法、材料の選択、および組み立て要件はすべて、生産コスト、加工の安定性、長期信頼性に直接影響します。
NAITE TECH のエンジニアリング チームは、構造化されたエンジニアリング評価を通じて、製造性の向上、機械加工リスクの軽減、生産コストの最適化の機会を特定するために、プロジェクトごとにねじ付きフィーチャーをレビューします。


