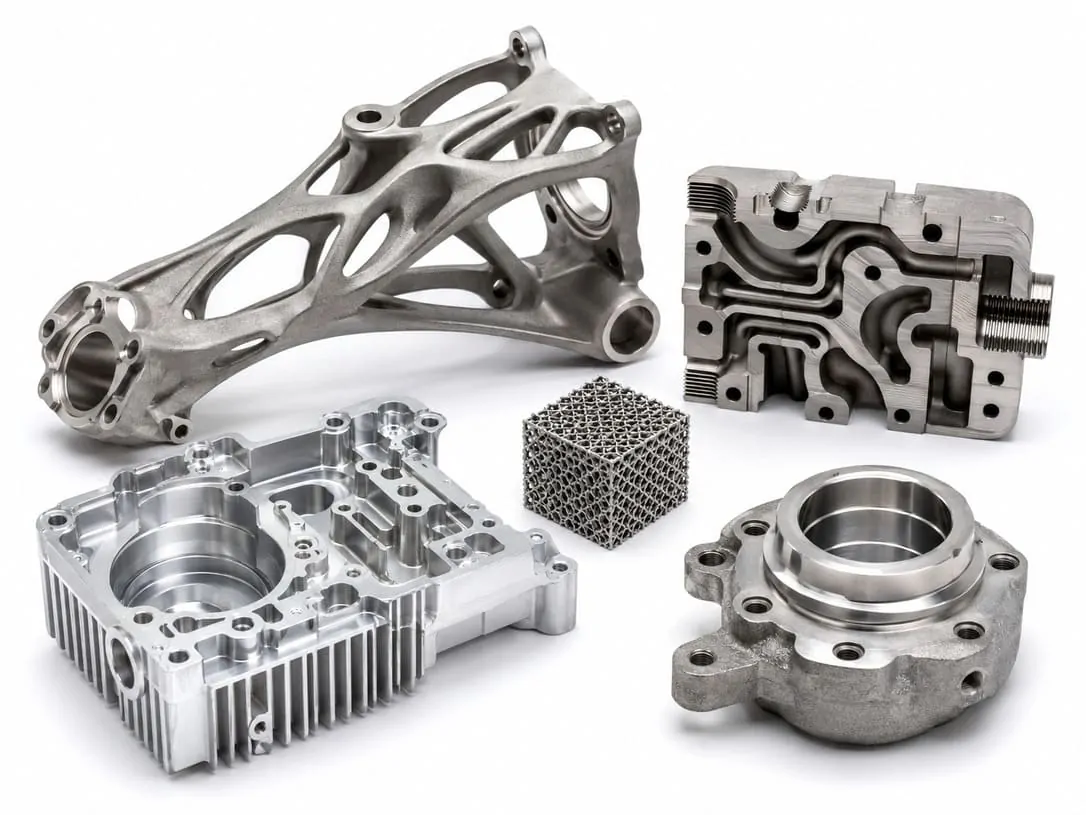
印刷後、パーツはビルド プレートから取り外され、洗浄、サポートが除去され、最終的な性能、精度、表面仕上げ、検査要件に基づいて後処理が行われます。
DMLS / SLM プロセスのレビュー
サポート構造と方向のレビュー
熱処理と仕上げの提案
CNC 二次加工のレビュー
リードタイムとコストのレビュー
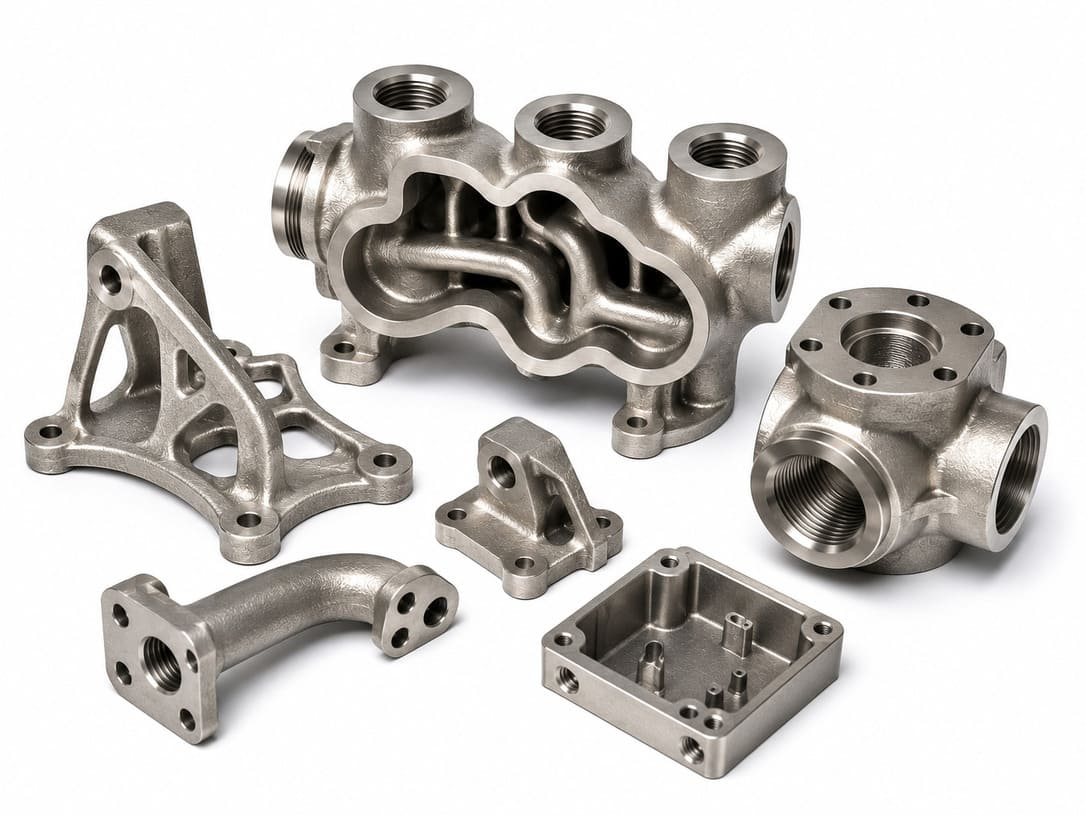
金属 3D プリンティングは、高出力レーザーを使用して微細な金属粉末を層ごとに融合させて固体の金属部品を形成する積層造形プロセスです。一般的なプロセスには、複雑な金属プロトタイプ、軽量構造、内部チャネル、機能コンポーネント、および少量生産部品の製造に広く使用されている DMLS および SLM が含まれます。
従来の CNC 機械加工、鋳造、製造とは異なり、金属 3D プリンティングでは、従来の方法では製造が困難または不可能な複雑な形状、格子構造、中空フィーチャ、等角冷却チャネル、および統合された機能設計を作成できます。
金属 3D プリント部品は、多くの場合、プリント後に後処理されます。材料と用途に応じて、これにはサポートの除去、応力除去、熱処理、CNC 二次加工、研磨、ビード ブラスト、コーティング、寸法検査、および材料の文書化が含まれる場合があります。
軽量の金属ブラケット、ハウジング、マウント、エンジン関連コンポーネント、ドローン部品、および複雑な形状と軽量化設計を備えた構造プロトタイプを製造します。
用途: 軽量ブラケット、ドローンコンポーネント、航空宇宙プロトタイプ、マウント、構造部品
材料オプション: チタン、アルミニウム、ステンレス鋼、ニッケル基合金
後処理: 応力除去、熱処理、CNC 加工、研磨、ブラスト、検査
主な利点: 強力な機能性能を備えた軽量金属構造
薄い壁は、材質、形状、向き、熱処理要件によっては、変形したり、亀裂が入ったり、印刷が困難になる場合があります。
一般的なガイドライン:
小さな金属部品には 0.8 ~ 1.5 mm、大きな金属部品や機能的な金属部品には 1.5 ~ 3.0 mm を使用します。高負荷の領域、熱処理領域、または CNC 機械加工領域には、より厚い壁が推奨される場合があります。
オーバーハング、薄い形状、複雑な形状、熱に弱い領域には、サポート構造が必要な場合があります。構築方向は、強度、表面仕上げ、サポートマーク、寸法精度、コストに影響を与える可能性があります。
一般的なガイドライン:
当社のエンジニアが向きを確認して配置をサポートできるように、化粧面、重要な寸法、シール領域、ねじ山、および合わせ面を特定します。
内部チャネル、中空セクション、マニホールド、および格子構造は、粉末の除去を念頭に置いて設計する必要があります。
一般ガイドライン:
適切な粉体逃がし穴を追加し、洗浄、検査、および塗布要件が検討されていない限り、完全に密閉された長いチャネルは避けてください。
重要な穴、ねじ山、平らな表面、シール領域、ベアリングシート、および公差の厳しい機能には、通常、印刷後に CNC 二次加工が必要です。
一般的なガイドライン:
すべての精密フィーチャーを明確にマークし、より厳しい公差やより滑らかな仕上げが必要な重要な表面の機械加工を可能にします。
寸法安定性、機械的性能、硬度、信頼性を向上させるために、応力除去、熱処理、またはエージングが必要になる場合があります。
一般ガイドライン:
適切な後処理オプションを検討できるよう、材料、強度、硬度、耐熱性、最終的な用途要件を共有してください。
通常、印刷されたままの金属表面は CNC 加工された表面よりも粗くなっています。外観、シーリング、組み立て、または性能のために、研磨、ビードブラスト、サンドブラスト、コーティング、または CNC 機械加工が必要になる場合があります。
一般的なガイドライン:
見積もりの前に、化粧面、機能面、シール領域、および表面粗さの要件を指定します。
航空宇宙、医療、ロボット工学、自動車、工具、産業用途で使用される金属部品には、検査報告書、材料情報、または追加の文書が必要な場合があります。
一般ガイドライン:
重要な寸法、公差要件、材料仕様、検査ポイント、および必要な文書を図面に提供します。