المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 16-06-2026 المنشأ: موقع
توجد الميزات الملولبة في كل منتج يتم تصنيعه باستخدام الحاسب الآلي تقريبًا، بدءًا من العبوات الإلكترونية والمعدات الصناعية وحتى تجميعات السيارات ومكونات الفضاء الجوي. على الرغم من أن الخيوط قد تبدو وكأنها عناصر تصميم بسيطة، إلا أنها تلعب دورًا حاسمًا في تحديد موثوقية التجميع، والقوة الهيكلية، وكفاءة التصنيع، وتكلفة الإنتاج الإجمالية.
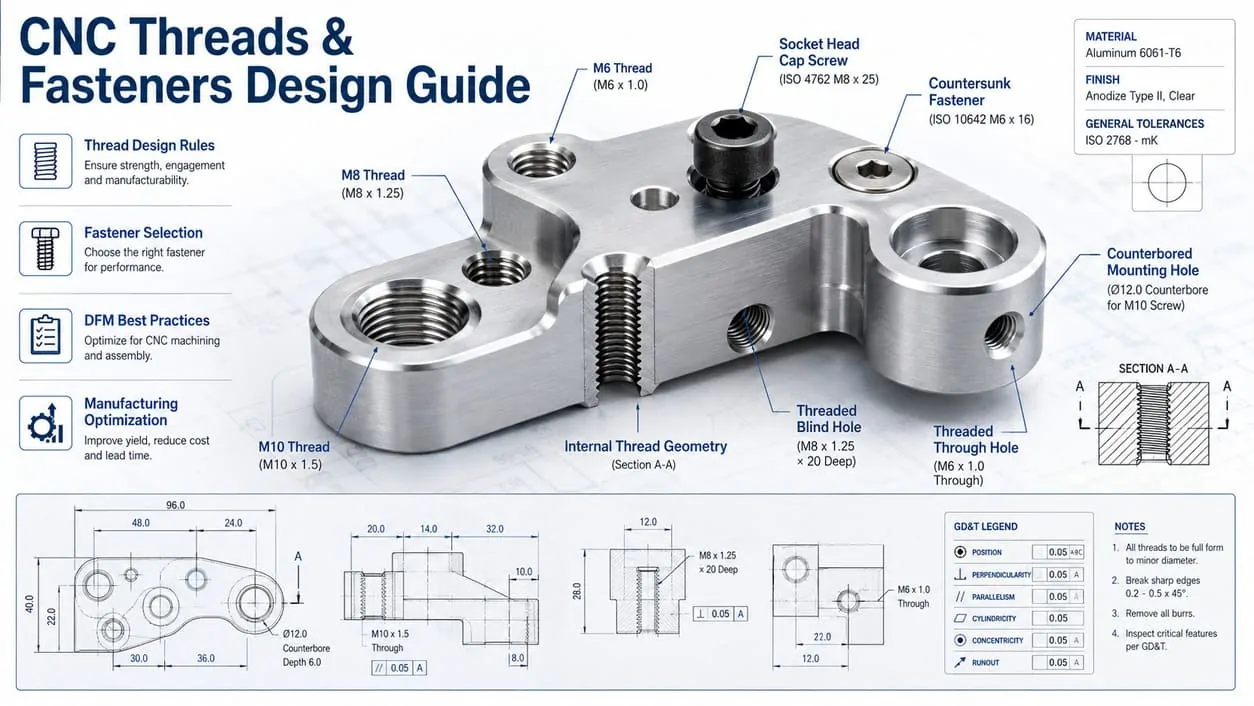
من الناحية العملية، تنشأ العديد من مشكلات التشغيل الآلي من قرارات التصميم المتعلقة بالخيوط. يمكن أن يؤدي عمق الخيط المفرط، ومواصفات الخيط غير القياسية، وسمك الجدار غير الكافي، واختيار المثبت السيئ، والثقوب الملولبة المصممة بشكل غير صحيح إلى زيادة تعقيد المعالجة الآلية وتؤدي إلى نفقات إنتاج غير ضرورية. غالبًا ما يتم تحديد هذه المشكلات أثناء مراجعات التصميم من أجل التصنيع (DFM)، حيث يقوم المصنعون بتقييم ما إذا كان يمكن إنتاج التصميم بكفاءة مع الحفاظ على متطلبات الجودة. التقديم يمكن لمبادئ التصميم من أجل التصنيع (DFM) في وقت مبكر من مرحلة التصميم أن تساعد في منع المراجعات المكلفة لاحقًا في الإنتاج.
يجب أن تحقق الميزة المترابطة جيدة التصميم أكثر من مجرد تجميع المكونات معًا. يجب أن توفر القوة الكافية، وتدعم التجميع الموثوق به، وتبسط عمليات التصنيع، وتقلل من مخاوف الصيانة على المدى الطويل. يتطلب تحقيق هذا التوازن أن يأخذ المهندسون في الاعتبار معايير الخيوط، وطول المشاركة، وخصائص المواد، وطرق التشغيل الآلي، واختيار أدوات التثبيت منذ المراحل الأولى لتطوير المنتج.
في NAITE TECH، تعد الميزات المترابطة من بين العناصر الأكثر مراجعة بشكل متكرر خلال مشاريع خدمات التصنيع باستخدام الحاسب الآلي الدقيقة . من خلال سنوات من الخبرة في التصنيع عبر صناعات مثل الأتمتة الصناعية، والروبوتات، والإلكترونيات، والسيارات، والفضاء، وجدنا أن التعديلات الصغيرة نسبيًا على تصميم الخيوط يمكن أن تؤدي في كثير من الأحيان إلى تقليل تكاليف التصنيع، وتحسين أداء التجميع، وتقصير فترات الإنتاج.
يقدم هذا الدليل توصيات هندسية عملية لتصميم سنون CNC واختيار أدوات التثبيت، بما في ذلك معايير الخيوط وقواعد المشاركة وتصميم الثقب المدبب والاعتبارات الخاصة بالمواد وطرق التصنيع وإرشادات سوق دبي المالي وأخطاء التصميم الشائعة التي يجب تجنبها. سواء كنت تقوم بتطوير نموذج أولي أو إعداد تصميم لإنتاج بكميات كبيرة، فإن أفضل الممارسات هذه يمكن أن تساعد في تحسين أداء المنتج وقابلية التصنيع.
سواء كنت تقوم بتصميم ثقوب ملولبة لأجزاء النموذج الأولي أو تحسين التجميعات للإنتاج، فإن هذا الدليل يوفر توصيات هندسية عملية لتحسين أداء الخيط، وتقليل تكاليف التشغيل الآلي، وتجنب مشكلات التصنيع الشائعة. سوف تتعلم كيفية تحديد معايير الخيط الصحيحة، وتحديد الارتباط المناسب للخيط، واختيار أدوات التثبيت المناسبة، وتطبيق إستراتيجيات DFM المثبتة لإنشاء تصميمات أقوى وأكثر ملاءمة للتصنيع.
فهم الاختلافات بين خيوط Metric (M)، وUNC، وUNF، وUNEF، وتعرف على كيف يمكن أن يؤدي اختيار أحجام الخيوط القياسية إلى تبسيط عملية التصنيع، وتحسين توفر أدوات التثبيت، وتقليل تكاليف الإنتاج.
تعرف على أطوال تعشيق الخيوط الموصى بها للألمنيوم والفولاذ والفولاذ المقاوم للصدأ والبلاستيك لتحقيق قوة ميكانيكية موثوقة دون استخدام الآلات أو التصميم الزائد غير الضروري.
استكشف أفضل الممارسات الخاصة بالثقوب المسدودة، من خلال الثقوب، وإخلاء الرقاقة، وتخفيف الخيط، والتخليص السفلي لتحسين جودة الخيط وتقليل مخاطر التصنيع.
قارن بين مواد التثبيت وأنواع الخيوط ومتطلبات التجميع لاختيار حل التثبيت الأكثر ملاءمة لتطبيقك وبيئة التشغيل.
اكتشف كيف تختلف متطلبات الخيوط بين مكونات الألومنيوم والفولاذ المقاوم للصدأ والتيتانيوم والنحاس والبلاستيك، وتعرف على توصيات التصميم الخاصة بالمواد.
قارن طرق تصنيع الخيوط الشائعة وافهم متى يوفر طحن الخيوط مزايا مقارنة بعمليات التنصت التقليدية في التصنيع باستخدام الحاسب الآلي.
تعرف على كيفية تقييم الشركات المصنعة للميزات المترابطة أثناء مراجعات سوق دبي المالي لتحسين كفاءة الإنتاج وزيادة عمر الأداة وتجنب المراجعات المكلفة.
فهم كيف يؤثر عمق الخيط ونوع الثقب واختيار المواد والمواصفات غير القياسية بشكل مباشر على وقت المعالجة ومتطلبات الأدوات وتكلفة الإنتاج.
تحديد أخطاء تصميم الخيط الأكثر شيوعًا والتي تؤدي إلى فشل التجميع، وتلف الخيط، وكسر الأداة، وارتفاع التكاليف، والتغييرات الهندسية غير الضرورية.
طلب عرض أسعار التصنيع باستخدام الحاسب الآليتعد الميزات الملولبة من بين العناصر الميكانيكية الأكثر استخدامًا على نطاق واسع في الأجزاء المصنعة باستخدام الحاسب الآلي. سواء أكان تأمين حاوية إلكترونية، أو تجميع المعدات الصناعية، أو تركيب مكونات الفضاء الجوية الهامة، توفر الخيوط طريقة موثوقة لربط الأجزاء مع السماح بالتفكيك للصيانة أو الإصلاح أو التعديلات المستقبلية.
على الرغم من أن الخيوط غالبًا ما تعتبر ميزات تصميم بسيطة، إلا أن لها تأثيرًا كبيرًا على أداء المنتج وقابلية التصنيع. يؤثر نوع الخيط المختار، وعمق المشاركة، والمواد المحيطة، وطريقة التثبيت، على قوة التجميع، وتعقيد التصنيع، وتكلفة الإنتاج.
لهذا السبب، تتم مراجعة الميزات المترابطة بشكل روتيني أثناء تقييمات التصنيع للتأكد من أنها تلبي المتطلبات الوظيفية والإنتاجية.
يتم تصنيف الخيوط بشكل عام إلى فئتين: الخيوط الداخلية والخيوط الخارجية.
يتم إنشاء الخيوط الداخلية داخل الثقب ويتم إنتاجها عادة من خلال التنصت أو طحن الخيط أو عمليات تشكيل الخيط الأخرى. تسمح هذه الفتحات الملولبة بتثبيت البراغي أو البراغي أو المسامير الملولبة مباشرة في مكون آلي. يتم استخدام الخيوط الداخلية بشكل متكرر في العلب والأقواس والتركيبات ولوحات التثبيت والتجمعات الهيكلية.
يتم تشكيل الخيوط الخارجية على القطر الخارجي لميزة أسطوانية. تشمل الأمثلة الأعمدة الملولبة، والتركيبات، والمحولات، والموصلات، ومسامير التثبيت. يتم إنتاج الخيوط الخارجية عادةً باستخدام الخراطة CNC، أو الخيوط أحادية النقطة، أو طحن الخيوط، أو لف الخيوط، وفقًا لمتطلبات التطبيق.
يجب تصميم كل من الخيوط الداخلية والخارجية بتفاوتات وأطوال تعشيق مناسبة لضمان الملاءمة المناسبة وتوزيع الأحمال والموثوقية على المدى الطويل.
تعتمد المنتجات الحديثة المُشكَّلة باستخدام الحاسب الآلي على مجموعة واسعة من أدوات التثبيت لتوصيل المكونات ونقل الأحمال بأمان خلال عملية التجميع.
تتضمن بعض أدوات التثبيت الأكثر استخدامًا ما يلي:
مسامير غطاء رأس المقبس
مسامير الآلة
مسامير سداسية الرأس
ترصيع الخيوط
تعيين مسامير
مسامير الكتف
إدراجات مترابطة
إدراجات حلزونية (Helicoils)
السحابات ذاتية التثبيت
يعتمد اختيار أداة التثبيت على عوامل مثل متطلبات الحمل، وقوة المواد، وتكرار التجميع، ومساحة التثبيت المتاحة، والظروف البيئية.
في العديد من تجميعات CNC، يُفضل استخدام أدوات التثبيت القياسية لأنها تعمل على تبسيط عملية تحديد المصادر، وتقليل المهل الزمنية، وتقليل تعقيد التصنيع. قد تؤدي التصميمات التي تعتمد على أحجام الخيوط غير الشائعة أو الأجهزة المتخصصة إلى زيادة تكاليف الشراء وتحد من مرونة الصيانة في المستقبل.
تعد الميزات الملولبة ضرورية في كل الصناعات التحويلية تقريبًا.
تشمل التطبيقات النموذجية ما يلي:
صناعة |
تطبيقات مترابطة المشتركة |
|---|---|
المعدات الصناعية |
لوحات التثبيت، وإطارات الآلة، وأقواس التثبيت |
إلكترونيات |
العبوات، المشتتات الحرارية، لوحات التحكم |
السيارات |
حوامل أجهزة الاستشعار، والعلب، وملحقات المحرك |
الفضاء الجوي |
بين قوسين خفيفة الوزن، يتصاعد الأجهزة |
الروبوتات |
المؤثرات النهائية، وحوامل المحرك، وتجميعات الإطار |
الأجهزة الطبية |
مساكن المعدات والهياكل الداعمة |
في العديد من هذه التطبيقات، لا تعمل الثقوب الملولبة كنقاط تثبيت فحسب، بل تعمل أيضًا كميزات هيكلية تؤثر على نقل الحمل، ومقاومة الاهتزاز، وإمكانية الخدمة.
نظرًا لأن المنتجات أصبحت أكثر إحكاما وخفيفة الوزن، يلعب تصميم الخيوط دورًا متزايد الأهمية في موازنة القوة وتقليل الوزن وكفاءة التصنيع.
يتضمن القرار الهندسي الشائع الاختيار بين الثقوب الملولبة المباشرة والإدخالات الملولبة.
غالبًا ما تكون الثقوب التي يتم استغلالها بشكل مباشر كافية للصلب والفولاذ المقاوم للصدأ والمواد الأخرى عالية القوة حيث من غير المرجح أن يكون تآكل الخيوط مصدر قلق.
ومع ذلك، قد تستفيد المواد الأكثر ليونة مثل الألومنيوم والمغنيسيوم وبعض أنواع البلاستيك من الإدخالات الملولبة، خاصة عندما:
ومن المتوقع التجميع والتفكيك المتكرر
مطلوب قوة سحب أعلى
عمر الخدمة الطويل أمر بالغ الأهمية
قد يكون إصلاح تلف الخيط مكلفًا
توفر حشوات الخيوط خيوطًا داخلية صلبة تعمل على تحسين المتانة وتقليل خطر التجريد أثناء الاستخدام المتكرر.
في حين أن الإدخالات تضيف تكلفة التصنيع والتجميع، إلا أنها يمكن أن تزيد بشكل كبير من الموثوقية في التطبيقات الصعبة.
يركز العديد من المهندسين في المقام الأول على وظيفة الخيط بينما يتجاهلون الآثار المترتبة على التصنيع للميزات المترابطة.
من الناحية العملية، تؤثر قرارات تصميم الخيط بشكل مباشر على:
وقت دورة التصنيع
حياة الأداة
تعقيد البرمجة
متطلبات التفتيش
كفاءة التجميع
تكلفة الإنتاج الإجمالية
على سبيل المثال، غالبًا ما تؤدي الخيوط العميقة بشكل مفرط إلى زيادة وقت المعالجة دون توفير تحسينات ذات معنى في القوة. وبالمثل، يمكن أن تؤدي الثقوب العمياء ذات الخلوص السفلي غير الكافي إلى زيادة خطر كسر الأداة ومشاكل جودة الخيط.
قد تتطلب أحجام الخيوط غير القياسية أيضًا أدوات خاصة وأوقات إعداد أطول وعمليات فحص جودة إضافية.
من وجهة نظر المورد، تتميز الميزات الملولبة جيدة التصميم عادةً بما يلي:
مواصفات الخيط الموحدة
أطوال مشاركة الخيط المناسبة
سمك الجدار المناسب حول الثقوب الملولبة
إمكانية الوصول إلى أداة جيدة
اختيار قفل متوافق مع المواد
تعمل خيارات التصميم هذه على تبسيط عملية التصنيع مع الحفاظ على أداء التجميع الموثوق به.
كما تمت مناقشته في الأقسام التالية، فإن اختيار معيار الخيط الصحيح، وتحديد عمق المشاركة المناسب، وتطبيق مبادئ التصميم للتصنيع يمكن أن يؤدي إلى تحسين جودة المنتج وكفاءة الإنتاج بشكل كبير.
تعمل خيارات التصميم هذه على تبسيط عملية التصنيع مع الحفاظ على أداء التجميع الموثوق به كجزء من نطاق أوسع تصميم المكونات الصديقة للتصنيع . استراتيجية
يعد تحديد معيار الخيط الصحيح أحد أقدم وأهم القرارات في تصميم الميزات المترابطة. يحدد معيار الخيط كيفية توافق مكونات التزاوج معًا، والتأثير على توفر أدوات التثبيت، والتأثير على كفاءة التصنيع، والتأثير على متطلبات الصيانة على المدى الطويل.
على الرغم من أن هندسة الخيوط قد تبدو متشابهة عبر معايير مختلفة، إلا أن تحديد المواصفات الخاطئة يمكن أن يؤدي إلى حدوث مشكلات في التوافق، وزيادة تكاليف المصادر، وتعقيد الإنتاج.
بالنسبة لمعظم الأجزاء المصنعة باستخدام الحاسب الآلي، يجب على المهندسين إعطاء الأولوية لأنظمة الخيوط القياسية التي يتم دعمها على نطاق واسع من قبل موردي أدوات التثبيت العالمية ومنشآت التصنيع.
الخيوط المترية هي معيار الخيوط الأكثر استخدامًا في جميع أنحاء العالم ويتم تحديدها بواسطة مواصفات الخيوط المترية ISO.
يتم تحديد الخيوط المترية بالحرف 'M' متبوعًا بالقطر الاسمي.
تشمل الأمثلة ما يلي:
حجم الخيط |
القطر الاسمي |
|---|---|
م3 |
3 ملم |
م4 |
4 ملم |
م5 |
5 ملم |
م6 |
6 ملم |
م8 |
8 ملم |
م10 |
10 ملم |
تستخدم الخيوط المترية المليمترات لقياسات القطر ودرجة الميل، مما يجعلها سهلة التحديد والتصنيع.
تشمل التطبيقات الشائعة ما يلي:
معدات الأتمتة الصناعية
الالكترونيات الاستهلاكية
أنظمة الروبوتات
الأجهزة الطبية
مكونات الفضاء الجوي
التجميعات الميكانيكية العامة
نظرًا لأن الخيوط المترية موحدة عالميًا، فهي غالبًا ما تكون الخيار المفضل للمنتجات المخصصة للأسواق الدولية.
تُستخدم الخيوط الموحدة بشكل أساسي في أمريكا الشمالية ويتم تعريفها بواسطة معيار الخيوط الموحد (UTS).
تتضمن سلسلة الخيوط الموحدة الثلاثة الأكثر شيوعًا ما يلي:
سلسلة الموضوع |
وصف |
التطبيقات النموذجية |
|---|---|---|
قيادة الأمم المتحدة |
الخشنة الوطنية الموحدة |
التصنيع العام |
مؤسسة الأمم المتحدة |
غرامة وطنية موحدة |
الفضاء الجوي والتجمعات الدقيقة |
قوة الطوارئ التابعة للأمم المتحدة |
الوطنية الموحدة الإضافية الجميلة |
التطبيقات الهندسية المتخصصة |
تتميز خيوط UNC بدرجة أكبر وشكل خيط أعمق، مما يجعلها أكثر تحملاً للتلوث وأسهل في التجميع.
توفر خيوط UNF قوة تثبيت أكبر وقدرة ضبط أفضل، مما يجعلها مناسبة للتطبيقات الحساسة للاهتزاز أو عالية الدقة.
يتم حجز سلاسل UNEF عمومًا للتجمعات المتخصصة التي تتطلب تعديلًا دقيقًا أو مساحة تثبيت محدودة.
السؤال الهندسي الشائع هو ما إذا كان يجب استخدام معايير الخيوط المترية أو الإمبراطورية.
تعتمد الإجابة إلى حد كبير على متطلبات المنتج والأسواق المستهدفة وسلاسل التوريد ومعايير التجميع الحالية.
عامل |
المواضيع المترية |
المواضيع الموحدة |
|---|---|---|
التوفر العالمي |
ممتاز |
معتدل |
التصنيع الدولي |
المفضل |
أقل شيوعا |
معدات أمريكا الشمالية |
أقل شيوعا |
المفضل |
التوحيد القياسي |
ممتاز |
ممتاز |
توافر السحابة |
ممتاز |
ممتاز |
بالنسبة لمشاريع تطوير المنتجات الجديدة، يوصى عادةً بالخيوط المترية ما لم يكن التوافق مع الأجهزة الإمبراطورية الحالية مطلوبًا.
يساعد استخدام نظام خيط واحد خلال عملية التجميع أيضًا على تقليل تعقيد المخزون وتقليل أخطاء التجميع.
هناك قرار مهم آخر يتضمن اختيار درجات الخيط الخشنة أو الدقيقة.
تقدم الخيوط الخشنة بشكل عام:
تجميع أسرع
مقاومة أفضل لتلف الخيط
تحسين الأداء في المواد اللينة
انخفاض مخاطر التصنيع
توفر الخيوط الدقيقة عادةً ما يلي:
دقة تعديل أكبر
قوة لقط أعلى
تحسين مقاومة الاهتزاز
أداء أفضل في مساحة التثبيت المحدودة
بالنسبة للأجزاء المصنوعة من الألومنيوم باستخدام الحاسب الآلي، غالبًا ما يتم تفضيل الخيوط الخشنة لأنها تقلل من احتمالية تجريد الخيوط وتبسيط عملية التصنيع.
قد تكون الخيوط الدقيقة أكثر ملاءمة لمكونات الطيران وأنظمة الأجهزة والتجمعات الميكانيكية الدقيقة.
يفترض العديد من المهندسين أن اختيار حجم الخيط له تأثير ضئيل على تكاليف التصنيع.
في الواقع، يمكن أن يؤثر توحيد الخيوط بشكل كبير على كفاءة الإنتاج.
توفر أحجام الخيوط القياسية العديد من المزايا:
تدعم مواصفات الخيط الموحدة أيضًا المزيد من الكفاءة تساعد عمليات سير عمل التصنيع باستخدام الحاسب الآلي المهندسين على تقليل تعقيد الإنتاج وتحسين الاتساق عبر المكونات المتعددة.
أدوات القطع المتاحة بسهولة
برمجة CNC أسرع
إجراءات التفتيش المبسطة
تحسين مصادر التثبيت
انخفاض متطلبات المخزون
تقليل المهل الزمنية
قد تتطلب مواصفات الخيوط غير القياسية أدوات مخصصة وأجهزة قياس خاصة ووقت إعداد إضافي وتحققًا أكثر شمولاً من الجودة.
بالنسبة للإنتاج بكميات كبيرة، يمكن أن يكون لهذه العوامل تأثير ملموس على إجمالي تكلفة التصنيع.
بالنسبة لمعظم مشاريع التصنيع باستخدام الحاسب الآلي، توفر الإرشادات التالية نقطة انطلاق عملية:
استخدم الخيوط المترية للمنتجات الموزعة عالميًا.
استخدم خيوط UNC للتجمعات الإمبراطورية ذات الأغراض العامة.
استخدم خيوط UNF عندما تكون هناك حاجة إلى قوة تثبيت أعلى أو تعديل دقيق.
توحيد أنظمة الخيوط عبر التجميع بأكمله كلما أمكن ذلك.
تجنب مواصفات الخيط المخصصة ما لم تكن ضرورية من الناحية الوظيفية.
حدد أحجام الخيوط المتوفرة بشكل شائع من موردي أدوات التثبيت العالمية.
يساعد اختيار معيار الخيط المناسب في وقت مبكر من عملية التصميم على تبسيط عملية التصنيع وتحسين اتساق التجميع وتقليل تكاليف الإنتاج على المدى الطويل.
في القسم التالي، سوف نقوم بدراسة أحد أكثر جوانب تصميم الخيط التي يساء فهمها بشكل متكرر: تحديد مقدار تعشيق الخيط المطلوب فعليًا لتحقيق قوة وأداء موثوقين.
أحد أكثر المفاهيم الخاطئة شيوعًا في التصميم الميكانيكي هو أن الخيوط الأعمق تؤدي تلقائيًا إلى إنشاء تجميعات أقوى. في حين أن مشاركة الخيط أمر بالغ الأهمية لنقل الأحمال ومقاومة السحب، فإن زيادة عمق الخيط إلى ما بعد نقطة معينة غالبًا ما توفر القليل من القوة الإضافية مع زيادة تعقيد المعالجة وتكلفة الإنتاج.
في مشاريع التصنيع باستخدام الحاسب الآلي، يتم تحديد الارتباط المفرط للخيوط بشكل متكرر أثناء مراجعات سوق دبي المالي لأنه يمكن أن يؤدي إلى دورات تصنيع أطول، وزيادة تآكل الأدوات، ونفقات التصنيع غير الضرورية. يتيح فهم كيفية عمل مشاركة الخيط للمهندسين تحسين أداء الأجزاء وقابلية التصنيع.
تشير مشاركة الخيط إلى طول الاتصال بين الخيوط الداخلية والخارجية عند تثبيت أداة التثبيت.
على سبيل المثال، عندما يتم ربط مسمار M8 في فتحة ملولبة بطول خيط قابل للاستخدام يبلغ 12 مم، يكون طول التعشيق 12 مم.
يؤثر تفاعل الخيط بشكل مباشر على:
قوة الانسحاب
توزيع الأحمال
متانة الخيط
موثوقية التجميع
مقاومة الاهتزاز
ومع ذلك، لا يتم تحديد قوة الخيط بطول الخطوبة وحده. تؤثر خصائص المواد وجودة الخيط ودرجة التثبيت وظروف التحميل على الأداء العام للمفاصل.
يفترض العديد من المهندسين أن مضاعفة مشاركة الخيط ستؤدي إلى مضاعفة قوة الخيط.
في الواقع، هذا نادرا ما يحدث.
عادةً ما تحمل الخيوط القليلة الأولى المشغولة بالكامل غالبية الحمل المطبق. مع زيادة طول المشاركة، يصبح توزيع الحمل أقل تركيزًا، لكن مكاسب القوة تتضاءل تدريجيًا.
بالنسبة لمعظم التطبيقات، فإن مشاركة الخيط خارج النطاق الموصى به توفر الحد الأدنى من التحسن في مقاومة السحب مع زيادة وقت المعالجة.
على سبيل المثال:
حجم الخيط |
مادة |
المشاركة الموصى بها |
المشاركة المفرطة |
|---|---|---|---|
م6 |
فُولاَذ |
6 ملم |
18 ملم+ |
م6 |
الألومنيوم |
9 ملم |
24 ملم+ |
م8 |
فُولاَذ |
8 ملم |
24 ملم+ |
م8 |
الألومنيوم |
12 ملم |
32 ملم+ |
في العديد من الحالات، توفر أطوال المشاركة التي تزيد عن 2× قطر فائدة عملية قليلة.
من المفاهيم الخاطئة الشائعة أن الخيوط الأعمق تنشئ دائمًا تجميعات أقوى. من الناحية العملية، بمجرد أن تتجاوز الخيوط المتداخلة متطلبات قوة القص للمثبت، غالبًا ما يساهم عمق الخيوط الإضافي بشكل ضئيل في قوة المفصل الإجمالية مع زيادة وقت المعالجة وتآكل الأدوات. خلال مراجعات سوق دبي المالي، يعد تحسين مشاركة الخيوط أحد أكثر الطرق فعالية لتقليل تكلفة التصنيع دون التأثير على الأداء.
يعتمد طول المشاركة المثالي إلى حد كبير على قوة المادة الأصلية.
تتطلب المواد الأقوى تفاعلًا أقل لأن المواد المحيطة تكون أقل عرضة للفشل قبل أداة التثبيت.
بالنسبة لمعظم أجزاء الفولاذ الكربوني وسبائك الصلب:
طول الخطوبة الموصى به: 1.0 × القطر
أمثلة:
حجم الخيط |
المشاركة الموصى بها |
|---|---|
م4 |
4 ملم |
م6 |
6 ملم |
م8 |
8 ملم |
م10 |
10 ملم |
يوفر الفولاذ عادةً قوة خيط كافية مع أطوال تعشيق قصيرة نسبيًا.
لأجزاء الفولاذ المقاوم للصدأ:
طول الخطوبة الموصى به: 1.0 × القطر
على الرغم من أن الفولاذ المقاوم للصدأ يوفر قوة عالية، إلا أنه يجب على المهندسين أيضًا مراعاة مخاطر تهيج الخيوط أثناء التجميع.
يتمتع الألومنيوم بقوة قص أقل من الفولاذ ويتطلب بشكل عام مشاركة أطول.
طول الخطوبة الموصى به: 1.5 × القطر
أمثلة:
حجم الخيط |
المشاركة الموصى بها |
|---|---|
م4 |
6 ملم |
م6 |
9 ملم |
م8 |
12 ملم |
م10 |
15 ملم |
يساعد هذا الارتباط الإضافي على تعويض قوة قص الخيط السفلي للمادة.
تتطلب المواد البلاستيكية بشكل عام أطول فترات المشاركة.
طول الخطوبة الموصى به: 2.0 × القطر أو أكبر
اعتمادًا على التطبيق، قد توفر الإدخالات الملولبة حلاً أكثر موثوقية من الخيوط البلاستيكية التي يتم النقر عليها مباشرة.
يرتبط ارتباط الخيط ارتباطًا وثيقًا بتصميم الثقب.
من الأخطاء الشائعة تحديد عمق خيط يساوي عمق الثقب الإجمالي.
في الواقع، تتطلب الثقوب العمياء خلوصًا إضافيًا أسفل الجزء الملولب لاستيعاب:
هندسة نقطة الحفر
تراكم الرقائق
نفاذ الموضوع
متطلبات نهج الأداة
ونتيجة لذلك، يكون إجمالي عمق الثقب عادةً أكبر من طول تعشيق الخيط القابل للاستخدام.
يجب أيضًا على المهندسين الذين يصممون الثقوب الملولبة اتباع ما تم إنشاؤه أفضل الممارسات لتصميم الثقب الملولب لضمان الخلوص الكافي وقابلية التصنيع.
زيادة مشاركة الخيط لا تؤدي دائمًا إلى زيادة قوة المفصل.
في العديد من التجميعات، يكون العامل المحدد هو أداة التثبيت نفسها وليس الخيط الداخلي.
على سبيل المثال:
قد يفشل المسمار منخفض القوة قبل تجريد الخيوط.
قد يفشل غلاف الألمنيوم قبل أن يصل البرغي إلى أقصى حمل له.
قد يؤدي عزم الربط المفرط إلى إتلاف الخيوط بغض النظر عن طول التعشيق.
الهدف ليس زيادة عمق الخيط إلى الحد الأقصى ولكن تحقيق التوازن:
القوة المادية
قوة السحابة
قابلية التصنيع
يكلف
غالبًا ما يؤدي تحقيق هذا التوازن إلى تصميم أكثر كفاءة من مجرد زيادة مدة المشاركة.
يوصى غالبًا بإدراج الخيط عندما:
ومن المتوقع التجميع والتفكيك المتكرر
مطلوب أحمال المشبك عالية
يتم استخدام المواد الناعمة
عمر الخدمة الطويل أمر بالغ الأهمية
قابلية إصلاح الخيط أمر مهم
يمكن للإدراج الحلزوني والإدخالات الملولبة الصلبة أن تحسن بشكل كبير متانة الخيط مع تقليل خطر التجريد.
بالنسبة لعلب الألمنيوم والتجمعات عالية الدورة، قد توفر الإدخالات حلاً طويل الأمد أكثر موثوقية من زيادة تعشيق الخيوط وحدها.
تعمل تصميمات الخيوط الأكثر فعالية على تحقيق التوازن بين الأداء الميكانيكي وكفاءة التصنيع.
بدلاً من تحديد الحد الأقصى لعمق الخيط بشكل افتراضي، يجب على المهندسين التركيز على تحقيق مشاركة كافية للمادة والتطبيق المحدد.
مصممة بشكل جيد عادةً ما تستخدم المكونات الملولبة المصنعة بدقة أطوال تعشيق موحدة توفر قوة موثوقة مع تقليل وقت التشغيل ومتطلبات الأدوات.
من خلال تطبيق هذه الإرشادات، يمكن للمصنعين تقليل تكاليف الإنتاج وتحسين جودة الخيوط وتجنب التعقيد غير الضروري دون المساس بأداء التجميع.
في القسم التالي، سندرس كيف تؤثر هندسة الفتحات الملولبة، وتصميم الفتحة العمياء، وإخلاء الرقائق، واعتبارات التصنيع على جودة الخيوط وقابلية التصنيع.
تقوم الفتحة الملولبة المصممة جيدًا بأكثر من مجرد استيعاب أداة التثبيت. إنه يؤثر بشكل مباشر على جودة الخيط وكفاءة المعالجة وموثوقية التجميع وتكلفة الإنتاج.
في حين أن الثقوب الملولبة هي من بين الميزات الأكثر شيوعًا في الأجزاء المصنعة باستخدام الحاسب الآلي، فهي أيضًا واحدة من العناصر الأكثر مراجعة بشكل متكرر أثناء مراجعات التصميم للتصنيع (DFM). يمكن أن تؤدي مشكلات مثل عدم كفاية الخلوص السفلي، وعمق الخيط الزائد، وضعف الوصول إلى الأدوات، وعدم كفاية إخلاء الرقاقة إلى زيادة تعقيد المعالجة الآلية وتؤدي إلى مشكلات تصنيع يمكن تجنبها.
من خلال اتباع إرشادات تصميم الثقب الملولب التي أثبتت جدواها، يمكن للمهندسين تحسين قابلية التصنيع مع الحفاظ على القوة والوظيفة المطلوبة للتطبيق.
أحد القرارات الأولى عند تصميم ثقب ملولب هو تحديد ما إذا كانت هناك حاجة إلى ثقب أعمى أو من خلال ثقب.
الثقب المسدود له عمق محدد ولا يمر بالكامل عبر الجزء.
تشمل التطبيقات الشائعة ما يلي:
المساكن الإلكترونية
الأسطح التجميلية
جمعيات مختومة
مكونات ذات مساحة تثبيت محدودة
يمر الثقب بالكامل عبر المكون ويكون تصنيعه أسهل بشكل عام.
تشمل التطبيقات الشائعة ما يلي:
لوحات تركيبات
الأقواس الهيكلية
المعدات الصناعية
التجميعات الميكانيكية
من منظور التصنيع، غالبًا ما يُفضل استخدام الثقوب لأنها تبسط عملية إخلاء الرقائق، وتحسن إمكانية الوصول إلى الأدوات، وتقلل من مخاطر التشغيل الآلي.
نوع التصميم |
صعوبة التصنيع |
إخلاء الشريحة |
حياة الأداة |
|---|---|---|---|
من خلال هول |
قليل |
ممتاز |
أطول |
ثقب أعمى |
معتدل |
محدود |
أقصر |
عندما تسمح المتطلبات الوظيفية بذلك، يكون من خلال الثقوب عادةً الخيار الأكثر ملائمة للإنتاج.
من الأخطاء الشائعة في التصميم تحديد عمق الخيط مساويًا لعمق الثقب.
في الواقع، تتطلب الثقوب الملولبة خلوصًا إضافيًا أسفل الخيوط القابلة للاستخدام.
يستوعب هذا التخليص:
هندسة نقطة الحفر
تراكم الرقائق
اضغط على نفاد
مسافة اقتراب الأداة
بدون خلوص سفلي كافٍ، قد تتدهور جودة الخيط بالقرب من قاع الثقب، ويزداد خطر تلف الأداة بشكل كبير.
المبدأ التوجيهي العملي هو توفير عمق إضافي يتجاوز طول تعشيق الخيط المطلوب كلما أمكن ذلك.
على سبيل المثال:
مطلوب مشاركة الموضوع |
عمق الثقب الموصى به |
|---|---|
10 ملم |
13-15 ملم |
15 ملم |
18-20 ملم |
20 ملم |
24-26 ملم |
تعتمد القيم الدقيقة على حجم الخيط والمواد وطريقة التصنيع.
يعد إخلاء الرقاقة أحد الجوانب الأكثر إغفالًا في تصميم الثقب الملولب.
أثناء عمليات النقر، يجب إزالة الرقائق الناتجة عن عملية القطع بكفاءة من الحفرة.
يمكن أن يؤدي سوء إخلاء الشريحة إلى:
تلف الخيط
سوء الانتهاء من السطح
زيادة تآكل الأداة
اضغط على الكسر
عدم دقة الأبعاد
يصبح إخلاء الرقائق ذا أهمية متزايدة عند التشغيل الآلي:
ثقوب عمياء عميقة
أحجام الخيوط الصغيرة
سبائك الألومنيوم
الفولاذ المقاوم للصدأ
مكونات الإنتاج ذات الحجم الكبير
من خلال الثقوب، تسمح بشكل طبيعي للرقائق بالخروج من الجانب الآخر من الجزء، مما يجعلها أسهل في الماكينة من الثقوب العمياء.
بالنسبة للثقوب العمياء، يجب على المهندسين تجنب العمق الزائد كلما أمكن ذلك وتوفير مساحة كافية أسفل المنطقة الملولبة.
حتى الخيوط ذات الأبعاد المثالية يمكن أن تصبح صعبة أو مكلفة في التصنيع إذا كان الوصول إلى الأدوات مقيدًا.
عند تصميم الميزات المترابطة، ضع في اعتبارك ما يلي:
إزالة المغزل المتاحة
أبعاد حامل الأداة
إمكانية الوصول إلى التركيبات
الجدران والميزات المجاورة
الوصول إلى التثبيت السحابة
قد تتطلب الخيوط الموضوعة بالقرب من الجدران العمودية أو الجيوب العميقة أو الأشكال الهندسية الداخلية المعقدة أدوات متخصصة أو عمليات تصنيع إضافية.
تعمل إمكانية الوصول الجيدة على تبسيط عملية التصنيع وغالبًا ما تعمل على تحسين اتساق الخيط.
وينبغي للمهندسين أيضا اتباع المنشأة أفضل ممارسات تصميم الفتحات الملولبة عند وضع الميزات المترابطة داخل أحد المكونات.
إن تخفيف الخيط هو ميزة خلوص صغيرة موجودة في نهاية القسم الملولب.
على الرغم من تجاهله في كثير من الأحيان، فإن نقش الخيوط يخدم عدة أغراض مهمة:
يسمح بتكوين الخيط الكامل
يقلل من تركيزات التوتر
يحسن مقاعد التثبيت
يبسط التصنيع
بدون نقش مناسب، قد تتطور الخيوط غير المكتملة بالقرب من الجزء السفلي من الثقوب المسدودة أو في نهاية الميزات الملولبة خارجيًا.
في التجميعات الدقيقة، يمكن أن تتداخل هذه الخيوط غير المكتملة مع المشاركة المناسبة للمثبت وأداء التجميع.
تعد إضافة تخفيف الخيط بمثابة تعديل بسيط في التصميم يمكنه تحسين جودة الخيط بشكل كبير.
يتم إنتاج الخيوط الداخلية بشكل شائع إما باستخدام النقر أو طحن الخيط.
توفر كل طريقة مزايا مميزة اعتمادًا على حجم الخيط والمواد ومتطلبات الإنتاج.
عامل |
التنصت |
طحن الموضوع |
|---|---|---|
سرعة الإنتاج |
أسرع |
أبطأ |
تكلفة الأداة |
أدنى |
أعلى |
المرونة |
محدود |
ممتاز |
خيوط كبيرة |
أقل ملاءمة |
ممتاز |
الثقوب العمياء |
معتدل |
جيد |
خطر كسر الأداة |
أعلى |
أدنى |
دقة الموضوع |
جيد |
ممتاز |
بالنسبة للثقوب العمياء العميقة والمكونات عالية القيمة، غالبًا ما يوفر الطحن الملولب موثوقية عملية أكبر من النقر. على الرغم من أن أوقات الدورات قد تكون أطول قليلاً، إلا أن انخفاض خطر الكسر وتحسين تناسق الخيط يعوض في كثير من الأحيان تكلفة المعالجة الإضافية.
غالبًا ما يكون النقر هو الحل المفضل لأحجام الخيوط القياسية في الإنتاج بكميات كبيرة لأنه سريع وفعال من حيث التكلفة.
يتم اختيار طحن الخيط بشكل متكرر عندما:
مطلوب أقطار موضوع كبيرة
يتم تشكيل المواد الصعبة
دقة الخيط أمر بالغ الأهمية
وتشارك الثقوب العمياء
يجب التقليل من مخاطر كسر الأداة
تقدم الشركات المصنعة المتقدمة يمكن لقدرات الطحن CNC متعددة الأسطح أن تنتج في كثير من الأحيان ميزات مترابطة معقدة باستخدام إستراتيجيات طحن الخيط التي تعمل على تحسين الدقة وتقليل مخاطر الأدوات.
يمكن منع العديد من مشكلات التصنيع أثناء مرحلة التصميم.
تتضمن الأخطاء الشائعة في تصميم الثقب الملولب ما يلي:
تحديد عمق الخيط غير الضروري
حذف التخليص السفلي
استخدام الثقوب العمياء حيث يكون من خلال الثقوب مقبولاً
تجاهل متطلبات إخلاء الشريحة
تقييد الوصول إلى الأداة
اختيار أحجام الخيوط التي يصعب تشكيلها
وضع الثقوب الملولبة قريبة جدًا من الحواف
غالبًا ما تؤدي هذه المشكلات إلى زيادة وقت المعالجة دون تحسين أداء المنتج.
ومن خلال تطبيق مبادئ التصميم العملي للتصنيع في وقت مبكر من التطوير، يمكن للمهندسين تقليل المخاطر مع تحسين كفاءة الإنتاج.
يجب تصميم الثقوب الملولبة ليس فقط لأداء التجميع ولكن أيضًا للتصنيع الفعال.
تتضمن الميزات الملولبة الملائمة للإنتاج عادةً ما يلي:
أطوال المشاركة المناسبة
خلوص سفلي مناسب
مسارات إخلاء جيدة للرقائق
مواقع التصنيع التي يمكن الوصول إليها
مواصفات الخيط الموحدة
استراتيجيات التثبيت الموثوقة
عند دمجها مع الاختيار المناسب للخيوط وممارسات التصميم الخاصة بالمواد، تساعد هذه الإرشادات في إنشاء مكونات أقوى وأكثر قابلية للتصنيع مع تقليل تكاليف الإنتاج الإجمالية.
يركز القسم التالي على اختيار أدوات التثبيت الصحيحة، بما في ذلك اختيار المواد، والخيوط الخشنة مقابل الخيوط الدقيقة، واعتبارات التآكل، ومتى يجب استخدام إدخالات الخيوط لتحسين موثوقية التجميع على المدى الطويل.
إن اختيار أداة التثبيت الصحيحة لا يقل أهمية عن تصميم الميزة الملولبة نفسها. حتى الخيط المُجهز بشكل مثالي يمكن أن يفشل قبل الأوان إذا تم تحديد مادة التثبيت أو نوع الخيط أو استراتيجية التثبيت الخاطئة.
تؤثر أدوات التثبيت على قوة التجميع، ومقاومة الاهتزاز، وأداء التآكل، وعمر الخدمة، ومتطلبات الصيانة. في كثير من الحالات، يمكن أن يؤدي تحسين اختيار أداة التثبيت إلى تحسين موثوقية المفصل بشكل أكثر فعالية من زيادة مشاركة الخيط أو تشديد عزم الدوران.
عند تصميم الأجزاء المُشكَّلة باستخدام الحاسب الآلي، يجب على المهندسين تقييم متطلبات أدوات التثبيت في وقت مبكر من عملية التطوير لضمان التوافق مع المواد المحددة وبيئة التشغيل وأهداف التصنيع.
تلعب مادة التثبيت دورًا حاسمًا في تحديد الأداء الميكانيكي والمقاومة البيئية.
تشمل مواد التثبيت الشائعة ما يلي:
مادة |
المزايا |
التطبيقات النموذجية |
|---|---|---|
الكربون الصلب |
قوة عالية، تكلفة منخفضة |
التجمعات الصناعية العامة |
الفولاذ المقاوم للصدأ |
مقاومة التآكل |
البيئات الخارجية والبحرية |
سبائك الصلب |
قوة عالية |
التطبيقات الهيكلية |
التيتانيوم |
نسبة القوة إلى الوزن عالية |
أنظمة الفضاء الجوي وخفيفة الوزن |
النحاس |
المقاومة للتآكل والموصلية |
المعدات الكهربائية والإلكترونية |
يجب أن يأخذ اختيار المواد دائمًا في الاعتبار كلاً من الأحمال الميكانيكية والتعرض البيئي.
على سبيل المثال، قد يوفر مثبت الفولاذ الكربوني قوة كافية ولكن أداءه ضعيف في البيئات المسببة للتآكل، في حين أن مثبتات الفولاذ المقاوم للصدأ قد توفر مقاومة فائقة للتآكل ولكن قوة أقل في درجات معينة.
يعد اختيار درجة الخيط قرارًا مهمًا آخر للتصميم.
تتميز الخيوط الخشنة بمسافة أكبر وشكل خيط أعمق، مما يجعلها أسهل في التصنيع وأكثر مقاومة للتلف أثناء التجميع.
تشمل مزايا الخيوط الخشنة ما يلي:
تركيب أسرع
تحسين مقاومة التجريد
أداء أفضل في المواد اللينة
قدرة أكبر على تحمل التلوث
انخفاض مخاطر التصنيع
توفر الخيوط الدقيقة عددًا أكبر من الخيوط لكل وحدة طول وتستخدم بشكل شائع في التجميعات الدقيقة.
تشمل مزايا الخيوط الدقيقة ما يلي:
قوة لقط أعلى
تحسين مقاومة الاهتزاز
تعديل أكثر دقة
أداء أفضل في مساحة التثبيت المحدودة
بالنسبة لمعظم المكونات المصنوعة من الألومنيوم باستخدام الحاسب الآلي، يُفضل عمومًا استخدام الخيوط الخشنة لأنها توفر مشاركة أكثر موثوقية وتقليل خطر تلف الخيوط.
أثناء مراجعات سوق دبي المالي، يوصى عادةً بالخيوط الخشنة لعلب الألمنيوم ومكونات التركيبات والتجمعات الصناعية العامة. يمكن أن توفر الخيوط الدقيقة أداءً أعلى في التثبيت، ولكنها غالبًا ما تكون أكثر عرضة للتلف في المواد الأكثر ليونة وقد تزيد من تعقيد التصنيع.
يجب أن يأخذ اختيار أدوات التثبيت أيضًا في الاعتبار مقاومة التآكل وتوافق المواد.
من الأخطاء الشائعة ربط معادن مختلفة دون تقييم مخاطر التآكل الجلفاني.
تشمل الأمثلة ما يلي:
مثبتات من الفولاذ المقاوم للصدأ في مكونات الألومنيوم
السحابات التيتانيوم في هياكل الألومنيوم
السحابات المصنوعة من الفولاذ الكربوني المعرضة للرطوبة
عندما يكون معدنان مختلفان على اتصال كهربائي ويتعرضان للكهارل مثل الماء أو الرطوبة، يمكن أن يحدث التآكل الجلفاني.
تشمل الحلول المحتملة ما يلي:
تطبيق الطلاءات الواقية
استخدام غسالات عازلة
اختيار المواد المتوافقة
إضافة معالجات سطحية مقاومة للتآكل
يجب على المهندسين مراعاة بيئة التشغيل أثناء مرحلة التصميم الأولي بدلاً من معالجة مشكلات التآكل بعد بدء الإنتاج.
يعد الألومنيوم أحد أكثر المواد المصنعة شيوعًا، لكن قوة القص المنخفضة نسبيًا تتطلب اهتمامًا خاصًا عند اختيار أدوات التثبيت.
تشمل التوصيات الرئيسية ما يلي:
استخدم ملفات تعريف الخيوط الخشنة كلما أمكن ذلك.
قم بزيادة طول خطوبة الخيط إلى قطر 1.5× تقريبًا.
تجنب تشديد عزم الدوران المفرط.
ضع في اعتبارك إدخالات الخيط للتجمعات عالية الدورة.
تقييم متطلبات الانسحاب بعناية.
قد يؤدي التجميع والتفكيك المتكرر إلى تآكل خيوط الألومنيوم تدريجيًا، مما يقلل من الموثوقية على المدى الطويل.
بالنسبة للمنتجات التي تتطلب صيانة متكررة، غالبًا ما توفر الإدخالات الملولبة حلاً أكثر متانة.
تم تصميم إدراجات الخيوط لتقوية الوصلات الملولبة وتحسين مقاومة التآكل.
تتضمن أنواع الإدخال الشائعة ما يلي:
إدراج الأسلاك الحلزونية (Helicoils)
إدراجات مترابطة صلبة
كينسيرتس
إدراجات مناسبة للضغط
إدراج الحرارة للمواد البلاستيكية
تكون إدراجات الخيط ذات قيمة خاصة عندما:
يتم استخدام المواد الناعمة
ومن المتوقع التجمع المتكرر
مطلوب أحمال المشبك عالية
قابلية إصلاح الخيط أمر مهم
عمر الخدمة الطويل أمر بالغ الأهمية
على الرغم من أن الإدخالات تضيف تكاليف التصنيع والتجميع، إلا أنها يمكن أن تحسن بشكل كبير الموثوقية على المدى الطويل في التطبيقات كثيرة المتطلبات.
غالبًا ما يواجه المهندسون القرار بين الخيوط التي يتم النقر عليها مباشرة والإدراج الملولب.
عامل |
المواضيع استغلالها |
إدراجات الموضوع |
|---|---|---|
التكلفة الأولية |
أدنى |
أعلى |
متانة التجميع |
معتدل |
ممتاز |
مقاومة تآكل الخيط |
معتدل |
ممتاز |
قابلية الإصلاح |
محدود |
جيد |
قوة الانسحاب |
جيد |
ممتاز |
التجمع المتكرر |
معتدل |
ممتاز |
أحد المفاهيم الخاطئة الشائعة هو أن زيادة عمق الخيط يزيل دائمًا مخاوف تجريد أجزاء الألومنيوم. في العديد من الحالات، يوفر إدخال الخيط المحدد بشكل صحيح تحسينًا أكبر في المتانة ومقاومة السحب من مجرد تمديد طول تعشيق الخيط.
بالنسبة للأجزاء النموذجية والتطبيقات ذات الدورة المنخفضة، غالبًا ما تكون الخيوط التي يتم النقر عليها مباشرة كافية.
بالنسبة لمكونات الإنتاج الخاضعة للتجميع المتكرر أو الأحمال العالية، قد توفر الإدخالات حلاً أفضل على المدى الطويل.
يجب أن يأخذ اختيار أداة التثبيت أيضًا في الاعتبار إمكانية الوصول إلى التجميع.
تتضمن الأسئلة التي يجب على المهندسين أخذها في الاعتبار ما يلي:
هل يمكن لأدوات التثبيت أن تصل إلى أداة التثبيت بسهولة؟
هل هناك تصريح كافي للتشديد؟
هل سيكون الوصول إلى الصيانة مطلوبًا في المستقبل؟
هل يمكن تركيب أداة التثبيت دون الإضرار بالميزات المحيطة؟
غالبًا ما يؤدي ضعف إمكانية الوصول إلى زيادة وقت التجميع وتكاليف الصيانة.
في بعض الحالات، يمكن أن يؤدي تعديل نوع أداة التثبيت أو موقع الخيط إلى تبسيط عملية التجميع دون التأثير على الأداء.
يوفر توحيد مواصفات أداة التثبيت عبر مجموعة المنتجات العديد من الفوائد:
انخفاض متطلبات المخزون
المشتريات المبسطة
انخفاض تعقيد التجميع
تحسين دعم الصيانة
إعداد إنتاج أسرع
كلما كان ذلك ممكنًا، يجب على المهندسين تقليل عدد أنواع أدوات التثبيت الفريدة المستخدمة داخل المجموعة.
لا يؤدي هذا النهج إلى تقليل تكاليف التصنيع فحسب، بل يعمل أيضًا على تحسين إمكانية الخدمة على المدى الطويل.
توفر الشركات المصنعة غالبًا ما توصي حلول التصنيع CNC المتقدمة بتوحيد المثبتات أثناء مراجعات سوق دبي المالي لأنها تعمل على تحسين الكفاءة طوال دورة حياة المنتج بأكملها.
تعتمد التجميعات المترابطة الناجحة على أكثر من مجرد هندسة الخيوط وحدها.
تجمع التصاميم الأكثر موثوقية بين:
مواد التثبيت المناسبة
معايير الموضوع المتوافقة
أطوال المشاركة المناسبة
ممارسات التصميم المقاومة للتآكل
إمكانية الوصول إلى التجميع الجيد
استراتيجيات التثبيت الخاصة بالتطبيق
من خلال اختيار أدوات التثبيت بناءً على المتطلبات الوظيفية بدلاً من الراحة وحدها، يمكن للمهندسين تحسين موثوقية المنتج وتقليل مخاوف الصيانة وإنشاء تجميعات أكثر قوة.
في القسم التالي، سنستكشف كيف تتغير متطلبات تصميم الخيوط عبر المواد المختلفة، بما في ذلك الألومنيوم والفولاذ المقاوم للصدأ والتيتانيوم والنحاس والبلاستيك الهندسي.
لا تستجيب جميع المواد للميزات المترابطة بنفس الطريقة. تؤثر قوة المواد، والصلابة، والليونة، ومقاومة التآكل على كيفية أداء الخيوط أثناء المعالجة وطوال فترة خدمة المنتج.
قد يفشل تصميم الخيوط الذي يعمل بشكل جيد في الفولاذ قبل الأوان في الألومنيوم، في حين أن مواصفات الخيوط المناسبة للفولاذ المقاوم للصدأ قد تخلق تحديات تصنيع غير ضرورية عند تطبيقها على البلاستيك أو التيتانيوم.
لهذا السبب، يجب على المهندسين تكييف استراتيجيات تصميم الخيوط بناءً على خصائص المادة الأصلية بدلاً من تطبيق نهج مقاس واحد يناسب الجميع.
يعد الألومنيوم أحد المواد الأكثر استخدامًا في التصنيع باستخدام الحاسب الآلي نظرًا لقابليته الممتازة للتصنيع وخصائصه خفيفة الوزن ومقاومته للتآكل.
ومع ذلك، فإن خيوط الألومنيوم أكثر عرضة للتجريد من خيوط الفولاذ بسبب قوة القص المنخفضة للمادة.
عند تصميم الميزات الملولبة في مكونات الألومنيوم، يجب مراعاة الإرشادات التالية:
استخدم خيطًا بقطر 1.5× تقريبًا.
تفضل نغمات الخيط الخشن عندما يكون ذلك ممكنًا.
تجنب تشديد عزم الدوران المفرط.
حافظ على سمك الجدار الكافي حول الثقوب الملولبة.
ضع في اعتبارك إدخالات الخيط للتجمعات عالية الدورة.
تشمل الأمثلة الشائعة ما يلي:
حجم الخيط |
المشاركة الموصى بها |
|---|---|
م4 |
6 ملم |
م6 |
9 ملم |
م8 |
12 ملم |
م10 |
15 ملم |
بالنسبة للتجميعات التي تتطلب صيانة متكررة، غالبًا ما توفر إدخالات الخيط متانة أكبر من زيادة عمق الخيط.
في علب الألمنيوم ومكونات التركيب، عادةً ما يحدث تجريد الخيط بسبب عدم كفاية قوة المادة بدلاً من عدم كفاية عمق الخيط. في العديد من التطبيقات، تؤدي إضافة إدراج خيط أو زيادة سمك الجدار المحلي إلى تحسينات أكبر في الأداء مقارنة بتوسيع مشاركة الخيط بما يتجاوز القيم الموصى بها.
يوفر الفولاذ المقاوم للصدأ مقاومة ممتازة للتآكل وقوة ميكانيكية جيدة، مما يجعله خيارًا شائعًا للتطبيقات الصناعية والطبية والبحرية.
بالمقارنة مع الألومنيوم، تتطلب خيوط الفولاذ المقاوم للصدأ بشكل عام طولًا أقل للاشتباك.
تتضمن الإرشادات الموصى بها ما يلي:
استخدم ما يقرب من 1.0 × قطر المشاركة.
تجنب عمق الخيط غير الضروري.
استخدم التشحيم المناسب أثناء التجميع.
فكر في استراتيجيات الوقاية المزعجة.
تأكد من اختيار مواد التثبيت المتوافقة.
أحد أهم التحديات التي تواجه مجموعات الفولاذ المقاوم للصدأ هو تهيج الخيوط.
يحدث تهيج الخيوط عندما يتسبب الاحتكاك في نقل المواد بين خيوط التزاوج، مما قد يؤدي إلى حدوث تشنج أثناء التجميع أو التفكيك.
للحد من المخاطر المؤلمة:
استخدام المركبات المضادة للاستيلاء.
تجنب سرعات التشديد المفرطة.
النظر في السحابات المغلفة.
استخدم مجموعات مواد مختلفة عند الاقتضاء.
يقدم الفولاذ بعضًا من أقوى الخيوط الداخلية وأكثرها متانة المتوفرة في المكونات المصنعة باستخدام الحاسب الآلي.
نظرًا لقوته العالية، يتطلب الفولاذ عمومًا مشاركة أقل للخيوط مقارنة بالمواد الأكثر ليونة.
تشمل التوصيات النموذجية ما يلي:
استخدم ما يقرب من 1.0 × قطر المشاركة.
عادة ما تكون الثقوب المستغلة القياسية كافية.
نادرًا ما تكون هناك حاجة إلى إدخالات الخيوط ما لم تكن قابلية الإصلاح مهمة.
يفضل بشكل عام نغمات الخيط القياسية.
غالبًا ما توفر المكونات الفولاذية مقاومة ممتازة للسحب دون الحاجة إلى ميزات ملولبة عميقة.
ونتيجة لذلك، يؤدي الإفراط في تصميم عمق الخيوط في الأجزاء الفولاذية في كثير من الأحيان إلى زيادة تكاليف التصنيع دون تحقيق مكاسب ذات معنى في القوة.
يستخدم التيتانيوم على نطاق واسع في تطبيقات الطيران والطبية ورياضة السيارات والتطبيقات الهندسية عالية الأداء بسبب نسبة القوة إلى الوزن الاستثنائية ومقاومته للتآكل.
ومع ذلك، يمثل التيتانيوم تحديات تصنيعية فريدة من نوعها.
يجب على المهندسين الذين يصممون الميزات الملولبة من التيتانيوم مراعاة ما يلي:
معدلات تآكل الأدوات أعلى بكثير من معدلات تآكل الألمنيوم.
دورات معالجة الخيط عادة ما تكون أطول.
يمكن أن يؤثر توليد الحرارة على جودة الخيط.
قد تزيد مخاطر الغليان أثناء التجميع.
تشمل الممارسات الموصى بها ما يلي:
مواصفات الخيط الموحدة.
معلمات القطع المناسبة.
عزم دوران التجميع المتحكم فيه.
اعتبارات المعالجة السطحية.
ميزات تخفيف الخيط المناسبة.
نظرًا لأن تصنيع التيتانيوم باهظ الثمن نسبيًا، يصبح تصميم الخيوط الصديق للإنتاج ذا أهمية خاصة.
يُستخدم النحاس بشكل متكرر في الأنظمة الكهربائية ومكونات الأجهزة ومعدات معالجة السوائل والتطبيقات الزخرفية.
تشمل مزايا الخيوط النحاسية ما يلي:
قدرة جيدة على الماكينات
مقاومة ممتازة للتآكل
خصائص الاحتكاك المنخفض
استقرار الأبعاد الجيد
تشمل التوصيات النموذجية ما يلي:
أطوال مشاركة الخيط القياسية.
أشكال الخيوط التقليدية.
تجنب تشديد عزم الدوران المفرط.
ضع في اعتبارك متطلبات حمل التجميع بعناية.
على الرغم من سهولة تصنيع النحاس نسبيًا، إلا أن قوة الخيوط عمومًا أقل من الفولاذ ويجب تقييمها وفقًا لذلك.
تتطلب المواد البلاستيكية اهتمامًا خاصًا لأن سلوكها الميكانيكي يختلف بشكل كبير عن المعادن.
تشمل التحديات المرتبطة بالخيوط البلاستيكية ما يلي:
قوة الخيط السفلي
تشوه زحف
ارتداء أثناء التجميع المتكرر
تأثيرات التمدد الحراري
تتضمن الإرشادات الموصى بها ما يلي:
استخدم أطوال تعشيق يبلغ قطرها ×2 تقريبًا أو أكبر.
تقليل تشديد عزم الدوران.
تجنب الملاعب الخيوط الدقيقة.
ضع في اعتبارك إدخالات مثبتة بالحرارة أو ملولبة.
تصميم للتجميع المتكرر عند الضرورة.
بالنسبة للمنتجات ذات الدورة العالية، غالبًا ما توفر الإدخالات حلاً أكثر موثوقية من الثقوب البلاستيكية الملولبة مباشرة.
في هندسة البلاستيك والمكونات القائمة على البوليمر، غالبًا ما يحدث فشل الخيوط تدريجيًا من خلال التآكل والتشوه بدلاً من التجريد المفاجئ. بالنسبة للتجميعات التي تتطلب صيانة متكررة، يمكن للإدخالات الملولبة أن تحسن بشكل كبير الموثوقية وعمر الخدمة على المدى الطويل.
يلخص الجدول أدناه توصيات مشاركة الخيط المشترك للأجزاء المُشكَّلة باستخدام الحاسب الآلي.
مادة |
المشاركة الموصى بها |
|---|---|
فُولاَذ |
1.0 × القطر |
الفولاذ المقاوم للصدأ |
1.0 × القطر |
الألومنيوم |
1.5 × القطر |
النحاس |
1.0-1.5 × القطر |
التيتانيوم |
1.0 × القطر |
البلاستيك |
2.0 × القطر أو أكثر |
توفر هذه القيم نقطة انطلاق عملية لمعظم التطبيقات الهندسية.
قد تختلف المتطلبات الفعلية اعتمادًا على:
درجة التثبيت
شروط التحميل
عوامل السلامة
التعرض البيئي
تردد التجميع
يؤثر اختيار المواد على ما هو أكثر بكثير من الأداء الميكانيكي.
ويؤثر أيضًا على:
جودة الخيط
حياة الأداة
وقت التصنيع
تكلفة الإنتاج
موثوقية التجميع
على سبيل المثال، يوفر الألومنيوم عمومًا إمكانية تصنيع ممتازة ولكنه قد يتطلب فترات تعشيق أطول. يوفر التيتانيوم قوة استثنائية ولكنه يزيد من تعقيد التصنيع وتكاليف الأدوات. تعمل المواد البلاستيكية على تبسيط عملية خفض الوزن ولكنها تتطلب في كثير من الأحيان استراتيجيات تعزيز إضافية.
عند تقييم الميزات المترابطة، يجب على المهندسين مراعاة أداء المنتج وكفاءة التصنيع.
تقدم الشركات المصنعة تقوم قدرات المعالجة الدقيقة المعقدة بمراجعة متطلبات الخيوط الخاصة بالمواد بشكل متكرر أثناء تقييمات سوق دبي المالي لضمان أن التصميم النهائي يوازن بين القوة والتكلفة وقابلية التصنيع.
يبدأ تصميم الخيط الناجح بفهم سلوك المادة الأصلية.
بدلاً من تطبيق نفس مواصفات الخيوط عبر كل مكون، يجب على المهندسين تصميم أطوال المشاركة ونماذج الخيوط واستراتيجيات التثبيت لتتناسب مع خصائص المواد.
من خلال النظر في المتطلبات الخاصة بالمواد في وقت مبكر من عملية التصميم، يمكن للمصنعين تحسين موثوقية التجميع، وتقليل مخاطر التشغيل الآلي، وتحسين كفاءة الإنتاج.
يتناول القسم التالي طرق التصنيع المستخدمة لإنشاء الخيوط، بما في ذلك النقر، وطحن الخيوط، والخيوط ذات النقطة الواحدة، وغيرها من العمليات الشائعة الاستخدام في التصنيع باستخدام الحاسب الآلي.
لا تعتمد جودة الخيوط على التصميم فحسب، بل أيضًا على طريقة التصنيع المستخدمة لإنشاء الخيوط. توفر عمليات التصنيع المختلفة مستويات مختلفة من الدقة والمرونة وسرعة الإنتاج وكفاءة التكلفة.
يمكن أن يؤدي اختيار طريقة تصنيع الخيوط الأكثر ملاءمة إلى تحسين اتساق الأبعاد، وتقليل مخاطر التشغيل الآلي، وتحسين تكاليف الإنتاج الإجمالية.
أثناء تخطيط الإنتاج، يقوم المصنعون عادةً بتقييم عوامل مثل حجم الخيط ونوع المادة وحجم الإنتاج ومتطلبات التسامح وهندسة الأجزاء قبل تحديد عملية الترابط الأكثر ملاءمة.
التنصت هو العملية الأكثر استخدامًا على نطاق واسع لإنتاج الخيوط الداخلية في المكونات المُشكَّلة باستخدام الحاسب الآلي.
تستخدم العملية قطع أو تشكيل الصنبور لإنشاء خيوط داخل حفرة محفورة مسبقًا.
تشمل مزايا التنصت ما يلي:
أوقات دورة سريعة
تكاليف الأدوات المنخفضة
كفاءة ممتازة لأحجام الخيوط القياسية
مناسبة للإنتاج بكميات كبيرة
متطلبات البرمجة البسيطة
تشمل التطبيقات النموذجية ما يلي:
فتحات ملولبة من M3 إلى M12
العبوات الإلكترونية
المعدات الصناعية
مكونات السيارات
التجميعات الميكانيكية العامة
نظرًا لسرعته وفعاليته من حيث التكلفة، غالبًا ما يكون النقر هو الطريقة المفضلة للخيوط الداخلية القياسية.
ومع ذلك، فإن النقر يقدم أيضًا العديد من القيود:
ارتفاع خطر كسر الأداة
مرونة أقل لأحجام الخيوط المخصصة
أكثر صعوبة في إخلاء الرقائق في الثقوب العمياء
حساسية أكبر للمواد الصعبة
لهذه الأسباب، قد لا يكون النقر دائمًا هو الحل الأمثل للأجزاء المعقدة أو ذات القيمة العالية.
يستخدم طحن الخيط قاطعًا دوارًا يتبع مسار الأدوات الحلزوني لإنشاء هندسة الخيط.
على عكس النقر، يتم إنشاء ملف تعريف الخيط من خلال الاستيفاء CNC المتحكم فيه.
تشمل مزايا طحن الخيط ما يلي:
تحكم ممتاز في الأبعاد
تقليل خطر فشل الأداة الكارثي
القدرة على تصنيع أحجام خيوط متعددة
أداء أفضل في المواد الصعبة
تحسين إخلاء الرقاقة
مناسبة للخيوط ذات القطر الكبير
يعتبر الطحن الخيطي ذو قيمة خاصة عند إنتاج:
ثقوب مترابطة كبيرة
خيوط ذات فتحة عمياء
مكونات فضائية عالية القيمة
أجزاء التيتانيوم
مكونات من الفولاذ المقاوم للصدأ
النموذج الأولي وأجزاء الإنتاج منخفضة الحجم
الشركات المصنعة مع غالبًا ما تفضل تقنيات الطحن CNC المتقدمة طحن الخيوط للحصول على ميزات مترابطة مهمة لأنها توفر قدرًا أكبر من الموثوقية والمرونة في العملية.
بالنسبة للمكونات عالية القيمة، غالبًا ما يؤدي الطحن الملولب إلى تقليل مخاطر التصنيع الإجمالية على الرغم من أوقات الدورات الأطول. في حالة فشل طاحونة الخيط، يمكن استعادة قطعة العمل بشكل متكرر. في المقابل، فإن الصنبور المكسور داخل المكون النهائي قد يجعل الجزء غير قابل للاستخدام، خاصة في الثقوب العمياء الصغيرة.
أحد الأسئلة الأكثر شيوعًا التي يطرحها المهندسون هي ما إذا كان يجب استخدام النقر أو الطحن بالخيط.
الجواب يعتمد على التطبيق.
عامل |
التنصت |
طحن الموضوع |
|---|---|---|
وقت الدورة |
أسرع |
أبطأ |
تكلفة الأداة |
أدنى |
أعلى |
تعقيد البرمجة |
أدنى |
أعلى |
دقة الموضوع |
جيد |
ممتاز |
أحجام الخيوط الكبيرة |
محدود |
ممتاز |
الثقوب العمياء |
معتدل |
ممتاز |
خطر كسر الأداة |
أعلى |
أدنى |
المرونة |
محدود |
ممتاز |
على العموم:
يفضل النقر على خيوط الإنتاج القياسية.
يُفضل طحن الخيط للميزات الملولبة المعقدة أو الكبيرة أو الهامة.
إن الخيار الأكثر فعالية من حيث التكلفة ليس دائمًا هو العملية الأسرع. غالبًا ما يقوم المصنعون بتقييم موثوقية العملية بشكل عام بدلاً من سرعة المعالجة وحدها.
يتم إنتاج الخيوط الخارجية بشكل شائع باستخدام عمليات الخيوط أحادية النقطة على مخارط CNC.
في هذه العملية، تقوم أداة الترابط بقطع ملف تعريف الخيط بشكل تدريجي من خلال تمريرات متعددة.
المزايا تشمل:
دقة أبعاد عالية
تحكم ممتاز في الملف الشخصي
مناسبة لأشكال الخيوط المخصصة
فعالة للخيوط ذات القطر الكبير
متوافق مع مجموعة واسعة من المواد
تشمل التطبيقات النموذجية ما يلي:
مهاوي الخيوط
التجهيزات الهيدروليكية
الموصلات
محولات الدقة
الأجهزة الفضائية
يظل الترابط أحادي النقطة أحد أكثر الطرق تنوعًا لإنتاج الخيوط الخارجية.
يختلف دحرجة الخيوط عن عمليات القطع لأن المادة يتم إزاحتها بدلاً من إزالتها.
تشكل العملية خيوطًا من خلال تشوه البلاستيك.
تشمل الفوائد ما يلي:
تحسين قوة الخيط
تشطيب سطحي أفضل
زيادة مقاومة التعب
معدلات إنتاج أسرع
لا يوجد توليد رقاقة
ومع ذلك، يقتصر درفلة الخيط بشكل عام على مواد محددة وسيناريوهات الإنتاج.
يستخدم بشكل شائع من أجل:
السحابات
ترصيع
مكونات الإنتاج ذات الحجم الكبير
نظرًا لأن الأدوات المتخصصة مطلوبة، فإن لف الخيوط أقل شيوعًا في بيئات التصنيع باستخدام الحاسب الآلي المخصصة.
تتطلب بعض المواد اهتمامًا إضافيًا أثناء معالجة الخيط.
تشمل الأمثلة ما يلي:
مادة |
التحديات المشتركة |
|---|---|
التيتانيوم |
توليد الحرارة، وتآكل الأدوات |
الفولاذ المقاوم للصدأ |
تصلب العمل، مزعج |
إنكونيل |
قوى القطع العالية |
تصلب الصلب |
ارتداء الأداة |
هندسة البلاستيك |
تشوه وتشكيل لدغ |
عند تصنيع هذه المواد، قد يقوم المصنعون بتعديل ما يلي:
سرعات القطع
معدلات الأعلاف
هندسة الأداة
استراتيجيات المبرد
طرق الخيوط
يصبح اختيار عملية التصنيع المناسبة ذا أهمية متزايدة مع زيادة تعقيد المواد.
بالنسبة لمكونات التيتانيوم والفولاذ المقاوم للصدأ، غالبًا ما يصبح استقرار العملية أكثر أهمية من وقت الدورة. يختار المصنعون في كثير من الأحيان طحن الخيوط بدلاً من النقر لأن التحكم المحسن في الرقائق وتقليل مخاطر كسر الأداة يساعد في الحفاظ على الجودة المتسقة عبر عمليات الإنتاج.
تتأثر قرارات تصنيع الخيوط أيضًا بهندسة الأجزاء.
غالبًا ما يركز المهندسون على مواصفات الخيوط مع تجاهل قيود إمكانية الوصول والتصنيع.
تشمل العوامل التي قد تؤثر على اختيار العملية ما يلي:
تجاويف عميقة
جيوب ضيقة
الأسطح الزاوية
إزالة محدودة للأداة
الهياكل ذات الجدران الرقيقة
ميزات متعددة المحاور
قد تتطلب الأشكال الهندسية المعقدة استراتيجيات تصنيع متخصصة للحفاظ على جودة الخيط.
غالبًا ما تستفيد المكونات ذات الميزات الملولبة الزاوية أو التي يصعب الوصول إليها خبرة تصنيع متزامنة ذات 5 محاور ، مما يتيح تحسين توجيه الأداة وزيادة مرونة التصنيع.
يمكن أن يكون لطرق الخيوط المختلفة تأثير كبير على تكلفة الإنتاج.
تشمل العوامل التي تؤثر على التكلفة ما يلي:
متطلبات الأدوات
وقت التصنيع
تعقيد الإعداد
متطلبات التفتيش
خطر الخردة
إمكانية تصنيع المواد
على سبيل المثال:
توفر الثقوب المستغلة القياسية عمومًا أقل تكلفة.
قد يؤدي طحن الخيوط إلى زيادة وقت الدورة ولكنه يقلل من مخاطر الخردة.
غالبًا ما تتطلب ملفات تعريف الخيوط المخصصة إعدادًا وفحصًا إضافيًا.
يعتمد الحل الأكثر اقتصادا على التوازن بين حجم الإنتاج ومتطلبات الجودة ومخاطر التصنيع.
تعد المشكلات المتعلقة بالخيوط من بين النتائج الأكثر شيوعًا أثناء تقييمات سوق دبي المالي.
يقوم المصنعون بشكل روتيني بتقييم:
اختيار حجم الموضوع
إمكانية الوصول إلى الثقب
عمق المشاركة
التوافق المادي
تخليص الأداة
توحيد الموضوع
إن التحديد المبكر لتحديات التصنيع المحتملة يمكن أن يمنع المراجعات المكلفة لاحقًا في الإنتاج.
تقدم الفرق غالبًا ما يوصي دعم التصنيع باستخدام الحاسب الآلي الشامل بتعديلات الخيوط التي تعمل على تبسيط المعالجة مع الحفاظ على الأداء الوظيفي.
لا توجد عملية خيوط واحدة مثالية لكل تطبيق.
يعتمد نجاح تصنيع الخيوط على اختيار العملية التي تتوافق بشكل أفضل مع:
خصائص المواد
حجم الإنتاج
حجم الخيط
متطلبات الدقة
هندسة الجزء
أهداف التكلفة
من خلال فهم نقاط القوة والقيود في النقر، والطحن، والخيوط ذات النقطة الواحدة، ولف الخيوط، يمكن للمهندسين اتخاذ قرارات تصميم مستنيرة تعمل على تحسين قابلية التصنيع وأداء المنتج على المدى الطويل.
يركز القسم التالي على إرشادات التصميم من أجل قابلية التصنيع (DFM) للميزات الملولبة، بما في ذلك اعتبارات سمك الجدار، ومسافات الحواف، ومتطلبات إمكانية الوصول، وممارسات التصميم الشائعة التي تقلل من تكلفة الإنتاج.
إن تصميم الخيوط الوظيفية ليس سوى جزء من التحدي الهندسي. ومن المهم بنفس القدر ضمان إمكانية تصنيع الميزات المترابطة بكفاءة وثبات وفعالية من حيث التكلفة.
يركز التصميم من أجل قابلية التصنيع (DFM) على تحسين هندسة الأجزاء لتقليل تعقيد المعالجة وتقليل مخاطر الإنتاج وتحسين كفاءة التصنيع بشكل عام. تعد الميزات المترابطة من بين العناصر الأكثر مراجعة بشكل متكرر أثناء تقييمات سوق دبي المالي لأن تغييرات التصميم الصغيرة نسبيًا يمكن أن يكون لها تأثير كبير على وقت المعالجة ومتطلبات الأدوات وتكلفة المنتج.
ومن خلال تطبيق مبادئ سوق دبي المالي التي أثبتت جدواها في وقت مبكر من التطوير، يمكن للمهندسين تحسين أداء المنتج وكفاءة الإنتاج.
إحدى أبسط الطرق لتحسين قابلية التصنيع هي توحيد مواصفات الخيوط خلال عملية التجميع.
يوفر استخدام عدد محدود من أحجام الخيوط العديد من المزايا:
انخفاض متطلبات الأدوات
إعداد أسرع للآلة
إجراءات التفتيش المبسطة
تحسين مصادر التثبيت
انخفاض تعقيد المخزون
سهولة الصيانة والإصلاح
على سبيل المثال، يكون المنتج الذي يستخدم خيوط M4 وM6 وM8 فقط أسهل في التصنيع والدعم من التصميم الذي يحتوي على العديد من أحجام الخيوط الفريدة.
كلما أمكن ذلك، يجب على المهندسين تجنب مواصفات الخيوط المخصصة ما لم تكن هناك متطلبات وظيفية واضحة.
خلال مراجعات سوق دبي المالي، غالبًا ما يكون توحيد الخيوط أحد أسرع الطرق لتقليل تعقيد التصنيع. يمكن أن يؤدي دمج أحجام الخيوط المتعددة في مجموعة أصغر من المواصفات القياسية إلى تبسيط تخطيط الإنتاج وتقليل تغييرات الأدوات وتحسين كفاءة التجميع دون التأثير على أداء المنتج.
يمكن للثقوب الملولبة الموضوعة بالقرب من الأسطح الخارجية أن تضعف المادة المحيطة وتزيد من خطر التشقق أو التشوه أو فشل الخيط.
يعد سمك المادة المناسب حول الميزات الملولبة أمرًا ضروريًا من أجل:
قوة الخيط
السلامة الهيكلية
استقرار الآلات
متانة طويلة الأمد
يصبح هذا الاعتبار مهمًا بشكل خاص في مكونات الألومنيوم وتصميمات الجدران الرقيقة.
يجب على المهندسين متابعة المنشأة توصيات تصميم سمك الجدار للتصنيع باستخدام الحاسب الآلي عند وضع الميزات الملولبة بالقرب من الحواف والجيوب والأسطح الخارجية.
كمبدأ عام:
تتطلب أحجام الخيوط الأكبر حجمًا مواد محيطة أكبر.
الجدران الرقيقة قد تقلل من قوة الخيط.
غالبًا ما تتطلب التطبيقات ذات التحميل العالي تعزيزًا إضافيًا.
لا يؤدي سمك الجدار المناسب إلى تحسين الأداء الميكانيكي فحسب، بل يقلل أيضًا من اهتزاز التشغيل ويحسن اتساق الأبعاد.
تخلق الثقوب الملولبة الموجودة بالقرب من حواف الأجزاء العديد من تحديات التصنيع.
تشمل المخاطر المحتملة ما يلي:
اختراق المواد
انخفاض جودة الخيط
انحراف الأداة
إضعاف هيكلي
زيادة متطلبات التفتيش
على الرغم من أن المسافات الدقيقة تعتمد على حجم المادة والخيط، إلا أنه يجب على المهندسين توفير مساحة كافية من الحافة كلما أمكن ذلك.
في حالة وجود قيود على المساحة، قد توفر طرق التثبيت البديلة مثل الإدخالات الملولبة أو ميزات التثبيت المعاد تصميمها حلاً أفضل.
حتى الخيوط ذات الحجم الصحيح يمكن أن يصبح تصنيعها صعبًا ومكلفًا عندما يكون الوصول إلى الأداة مقيدًا.
تتضمن مشكلات إمكانية الوصول الشائعة ما يلي:
جيوب عميقة
تجاويف ضيقة
الجدران المحيطة العالية
هندسة داخلية معقدة
إزالة المغزل محدودة
غالبًا ما يؤدي ضعف إمكانية الوصول إلى زيادة وقت المعالجة وقد يتطلب أدوات متخصصة.
المكونات المصممة باستخدام تسمح مبادئ هندسة الأجزاء الملائمة للتصنيع بشكل عام بإنتاج خيوط أكثر كفاءة وتحسين موثوقية التصنيع بشكل عام.
أحد الأمثلة الأكثر شيوعًا للهندسة المفرطة هو عمق الخيط المفرط.
وكما ناقشنا سابقًا، فإن زيادة المشاركة بما يتجاوز القيم الموصى بها نادرًا ما تؤدي إلى تحسينات متناسبة في القوة.
ومع ذلك، فإن الخيوط العميقة غالبًا ما تؤدي إلى:
أوقات دورة أطول
زيادة تآكل الأداة
ارتفاع تكاليف التصنيع
مخاطر استغلال أكبر
انخفاض كفاءة العملية
بالنسبة لمعظم التطبيقات:
الفولاذ: قطر 1 × تقريبًا
الألومنيوم: قطر 1.5× تقريبًا
البلاستيك: قطر 2 × تقريبًا
توفر هذه القيم مشاركة كافية لغالبية التجميعات المترابطة.
إن تصميم خيوط أعمق لمجرد توفر مساحة إضافية عادة ما يقدم فائدة عملية قليلة.
غالبًا ما يتم وضع الميزات الملولبة داخل الجيوب ومناطق التثبيت المريحة والأشكال الهندسية الداخلية الأخرى.
عندما تكون الزوايا الداخلية حادة للغاية، تصبح المعالجة أكثر صعوبة لأن أدوات القطع لا يمكنها إنشاء زوايا داخلية مربعة تمامًا.
ونتيجة لذلك، ينبغي للمصممين النظر استراتيجيات تحسين نصف قطر الزاوية الداخلية عند إنشاء ميزات التركيب الملولبة داخل الجيوب والتجاويف المغلقة.
تشمل الفوائد ما يلي:
تحسين الوصول إلى الأداة
تصنيع أسرع
تشطيب سطحي أفضل
تقليل تآكل الأدوات
انخفاض تكلفة التصنيع
يصبح هذا الاعتبار مهمًا بشكل خاص للمكونات التي تحتوي على فتحات ملولبة متعددة داخل فترات الاستراحة المُشكَّلة.
تعتمد جودة الخيط بشكل كبير على جودة الثقب الذي تم إنشاؤه قبل بدء الخيط.
مشاكل مثل:
قطر ثقب الطيار غير صحيح
عدم كفاية الخلوص السفلي
إخلاء الشريحة ضعيف
عمق الحفرة غير مناسب
يمكن أن يؤثر سلبًا على أداء الخيط النهائي.
يجب على المهندسين التقديم تتميز إرشادات تصميم فتحة CNC لضمان إمكانية تصنيع الثقوب الملولبة بكفاءة وثبات.
تشمل الاعتبارات المهمة ما يلي:
أعمى مقابل اختيار من خلال ثقب
متطلبات عمق الحفرة
إزالة نقطة الحفر
مسارات إخلاء الشريحة
إمكانية الوصول إلى الأداة
تنشأ العديد من مشكلات التصنيع المتعلقة بالخيوط أثناء إنشاء الثقب وليس أثناء عملية الخيوط نفسها.
لا يقتصر سوق دبي المالي على اعتبارات التصنيع.
تلعب كفاءة التجميع أيضًا دورًا مهمًا.
يمكن أن يوفر تقليل عدد أدوات التثبيت الفريدة داخل المنتج فوائد كبيرة:
تجميع أسرع
انخفاض المخزون
انخفاض تكاليف الشراء
صيانة مبسطة
تقليل أخطاء التجميع
كلما أمكن، يجب على المهندسين توحيد أحجام الخيوط وأنواع أدوات التثبيت عبر المنتج.
غالبًا ما يعمل هذا النهج على تحسين كفاءة التصنيع طوال دورة حياة المنتج بأكملها.
لا يمكن الوصول إلى بعض الميزات المترابطة باستخدام إعدادات المعالجة التقليدية ثلاثية المحاور.
تشمل الأمثلة ما يلي:
فتحات ملولبة بزاوية
الهندسات المركبة
ملامح راحة عميقة
مكونات متعددة الوجوه
في هذه الحالات، قد تكون هناك حاجة إلى استراتيجيات تصنيع متقدمة.
تقدم الشركات المصنعة غالبًا ما يمكن لحلول التصنيع المعقدة متعددة المحاور إنتاج هذه الميزات بكفاءة أكبر عن طريق تقليل الإعدادات وتحسين اتجاه الأداة.
ويساعد تقييم هذه المتطلبات مبكرًا على منع عمليات إعادة التصميم المكلفة أثناء الإنتاج.
أفضل التصميمات المترابطة ليست بالضرورة الأقوى أو الأكثر تعقيدًا.
إنها التصاميم التي تحقق المتطلبات الوظيفية مع الحفاظ على عملية التصنيع.
تتضمن الميزات الملولبة الملائمة للإنتاج عادةً ما يلي:
أحجام موضوع موحدة
أطوال المشاركة المناسبة
سمك الجدار المناسب
إمكانية الوصول إلى أداة جيدة
هندسة الثقب المناسبة
استراتيجيات التجميع الفعالة
من خلال دمج مبادئ سوق دبي المالي هذه في وقت مبكر من عملية التصميم، يمكن للمهندسين تحسين جودة الخيوط، وتقليل تكاليف الإنتاج، وتسريع الجداول الزمنية للتصنيع.
يتناول القسم التالي أخطاء تصميم الخيوط الأكثر شيوعًا التي يرتكبها المهندسون ويقدم توصيات عملية لتجنب مشكلات التصنيع والتجميع المكلفة.
حتى المهندسين ذوي الخبرة يواجهون أحيانًا مشكلات متعلقة بالخيط أثناء تطوير المنتج. في كثير من الحالات، لا تكمن المشكلة في الخيط نفسه، ولكن في كيفية تفاعل الميزة المترابطة مع خصائص المواد ومتطلبات التجميع وقيود التصنيع.
أثناء مراجعات التصميم من أجل التصنيع (DFM)، تعد الميزات الملولبة من بين العناصر الأكثر مراجعة بشكل متكرر لأن قرارات التصميم الصغيرة يمكن أن تؤثر بشكل كبير على كفاءة المعالجة وأداء التجميع والموثوقية على المدى الطويل.
يساعد فهم أخطاء تصميم الخيوط الأكثر شيوعًا المهندسين على تجنب التكاليف غير الضرورية وتقليل مخاطر الإنتاج وتحسين أداء المنتج منذ مراحل التصميم الأولى.
أحد أكثر المفاهيم الخاطئة شيوعًا هو أن الخيوط الأعمق تؤدي دائمًا إلى إنشاء تجميعات أقوى.
كما ناقشنا سابقًا، لا تزيد قوة الخيط بشكل متناسب مع طول التعشيق.
غالبًا ما يؤدي عمق الخيط الزائد إلى:
دورات تصنيع أطول
زيادة تآكل الأداة
ارتفاع تكاليف الإنتاج
مخاطر استغلال أكبر
أكثر صعوبة في إخلاء الرقاقة
بالنسبة لمعظم التطبيقات:
مادة |
المشاركة الموصى بها |
|---|---|
فُولاَذ |
1.0 × القطر |
الفولاذ المقاوم للصدأ |
1.0 × القطر |
الألومنيوم |
1.5 × القطر |
البلاستيك |
2.0 × القطر |
نادراً ما يؤدي تصميم أعماق الخيط إلى ما هو أبعد من هذه القيم إلى تحسينات ذات معنى في الأداء.
غالبًا ما يتم تحديد الثقوب العمياء بشكل افتراضي دون النظر إلى آثار التصنيع.
بالمقارنة مع الثقوب، الثقوب العمياء بشكل عام:
زيادة تحديات إخلاء الرقائق
رفع خطر كسر الأداة
تتطلب إزالة سفلية إضافية
زيادة تعقيد الآلات
تمديد أوقات الدورة
كلما سمحت المتطلبات الوظيفية، من خلال الثقوب عادةً ما توفر حلاً أكثر ملاءمة للتصنيع.
يجب على المهندسين تقييم ما إذا كانت الفتحة العمياء ضرورية حقًا قبل الانتهاء من التصميم.
تعتمد جودة الخيط بشكل كبير على الفتحة التي تم إنشاؤها قبل بدء الخيط.
تشمل المشاكل الشائعة المتعلقة بالثقب ما يلي:
قطر ثقب الطيار غير صحيح
عدم كفاية الخلوص السفلي
إخلاء الشريحة ضعيف
عمق الحفرة المفرط
عدم كفاية الوصول إلى الأداة
يمكن تجنب العديد من هذه المشكلات باتباع ما تم تأسيسه إرشادات إعداد الميزة الملولبة أثناء مرحلة تصميم الثقب.
عندما يتم تحسين هندسة الثقب، عادةً ما تتحسن أيضًا جودة الخيوط واتساق التصنيع.
تكون مواصفات الخيط المخصصة ضرورية في بعض الأحيان، لكن لا ينبغي أن تصبح الاختيار الافتراضي.
غالبًا ما تؤدي أحجام الخيوط غير القياسية إلى:
متطلبات الأدوات المتخصصة
أوقات إعداد أطول
زيادة تعقيد التفتيش
ارتفاع تكاليف المشتريات
انخفاض توافر السحابة
كلما أمكن ذلك، يجب على المهندسين استخدام معايير الخيوط المترية أو الموحدة المتاحة بشكل عام.
يعمل التقييس على تحسين قابلية التصنيع وإمكانية الخدمة على المدى الطويل.
يمكن للثقوب الملولبة الموضوعة بالقرب من الحواف أن تضعف المواد المحيطة وتخلق تحديات في التصنيع.
تشمل العواقب المحتملة ما يلي:
تكسير
اختراق المواد
انخفاض قوة الخيط
التشويه أثناء المعالجة
انخفاض موثوقية التجميع
ويصبح الخطر أكبر في المواد الأكثر ليونة مثل الألومنيوم والبلاستيك.
يؤدي توفير مسافة حافة كافية إلى تحسين الأداء الهيكلي وجودة الخيط.
تتطلب الثقوب الملولبة ما يكفي من المواد المحيطة لدعم قوى التحميل.
غالبًا ما تواجه التصميمات ذات الجدران الرقيقة ما يلي:
انخفاض قوة الانسحاب
تشوه محلي
تجريد الخيط
الأعطال المتعلقة بالاهتزاز
يجب على المهندسين التقديم ممارسات تصميم الدعم المادي للميزات الملولبة عند وضع ثقوب ملولبة في مكونات خفيفة الوزن أو محدودة المساحة.
يعد هذا الاعتبار مهمًا بشكل خاص بالنسبة لعلب الألمنيوم والأجزاء المصنعة ذات الجدران الرقيقة.
غالبًا ما يُعزى فشل الخيوط في مكونات الألومنيوم إلى عدم كفاية المواد المحيطة بدلاً من ضعف جودة الخيوط. غالبًا ما تؤدي زيادة سمك الجدار المحلي إلى تحسين الأداء بشكل أكثر فعالية من زيادة عمق الخيط.
قد يبدو الخيط وظيفيًا بشكل مثالي في التصميم بمساعدة الكمبيوتر ولكن يظل من الصعب تصنيعه.
تحدث مشكلات إمكانية الوصول بشكل شائع عند وضع الميزات المترابطة بالداخل:
جيوب عميقة
تجاويف ضيقة
أماكن التركيب المجوفة
هندسة داخلية معقدة
غالبًا ما يؤدي ضعف إمكانية الوصول إلى:
أوقات دورة أطول
إعدادات إضافية
الأدوات المتخصصة
زيادة تكاليف التصنيع
التصاميم المطورة باستخدام تحقق استراتيجيات تصميم CNC الفعالة بشكل عام قابلية تصنيع أفضل وجودة خيط أكثر اتساقًا.
حتى الخيوط المصممة جيدًا يمكن أن تفشل إذا تم إقرانها بمثبتات غير مناسبة.
تشمل الأمثلة الشائعة ما يلي:
خيوط دقيقة من الألومنيوم الناعم
مجموعات المواد المعرضة للتآكل
مثبتات عالية القوة بشكل مفرط في المواد الضعيفة
السحابات تتطلب عزم الدوران المفرط
يجب أن يأخذ اختيار المثبت دائمًا في الاعتبار:
القوة المادية
التعرض البيئي
متطلبات الخدمة
تردد الصيانة
يعتمد أداء الخيط على نظام التثبيت بأكمله، وليس فقط على الثقب الملولب.
يحاول بعض المهندسين التعويض عن مخاوف التآكل عن طريق زيادة عمق الخيط.
ومع ذلك، فإن تكرار التجميع والتفكيك يمكن أن يؤدي في النهاية إلى إتلاف الخيوط بغض النظر عن طول التعشيق.
يجب أخذ إدراجات الخيط بعين الاعتبار عندما:
ومن المتوقع الصيانة المتكررة
مطلوب عمر خدمة طويل
يتم استخدام المواد الناعمة
توجد أحمال عالية المشبك
في كثير من الحالات، توفر الإدخالات حلاً طويل الأمد أكثر موثوقية من الخيوط العميقة.
ربما يكون الخطأ الأكثر تكلفة هو تصميم ميزات مترابطة دون مراعاة متطلبات التصنيع.
غالبًا ما يقوم المهندسون بتحسين ما يلي:
الأداء الميكانيكي
قيود المساحة
متطلبات التجميع
بينما يطل على:
إمكانية الوصول إلى الأداة
استراتيجية التصنيع
تكلفة الإنتاج
متطلبات التفتيش
موثوقية العملية
يساعد التعاون مع فرق التصنيع في مرحلة مبكرة من التطوير على تحديد المشكلات المحتملة قبل بدء الإنتاج.
تقدم الشركات المصنعة كثيرًا ما توفر خدمات الإنتاج باستخدام الحاسب الآلي المدعومة هندسيًا توصيات سوق دبي المالي التي تعمل على تحسين قابلية التصنيع وأداء المنتج.
تشترك معظم مشكلات التصنيع المتعلقة بالخيوط في خاصية واحدة: فهي أسهل بكثير وأقل تكلفة لتصحيحها أثناء التصميم مقارنة أثناء الإنتاج.
يجب أن يوازن تصميم الخيط الناجح بين:
القوة الميكانيكية
موثوقية التجميع
السلوك المادي
كفاءة التصنيع
أهداف التكلفة
من خلال فهم هذه الأخطاء الشائعة وتجنبها، يمكن للمهندسين إنشاء ميزات مترابطة تعمل بشكل موثوق مع الحفاظ على عملية التصنيع وفعالة من حيث التكلفة.
في القسم التالي، سندرس كيف تؤثر قرارات تصميم الخيوط بشكل مباشر على تكلفة التصنيع، وكفاءة الإنتاج، ومتطلبات الأدوات، واقتصاديات المشروع بشكل عام.
قد تبدو الميزات المترابطة وكأنها تفاصيل صغيرة داخل مكون أكبر، ولكن غالبًا ما يكون لها تأثير قابل للقياس على تكلفة التصنيع، ووقت التشغيل الآلي، ومتطلبات الأدوات، وكفاءة الإنتاج الإجمالية.
في العديد من مشاريع التصنيع باستخدام الحاسب الآلي، تؤثر القرارات المتعلقة بالخيوط على ما هو أكثر بكثير من أداء التجميع. يمكن لعوامل مثل عمق الخيط، وهندسة الثقب، وتوحيد الخيط، واختيار المواد، وطريقة التصنيع أن تؤثر بشكل مباشر على أوقات الدورة واقتصاديات الإنتاج.
يتيح فهم محركات التكلفة هذه للمهندسين اتخاذ قرارات تصميم مستنيرة توازن بين متطلبات الأداء وكفاءة التصنيع.
على عكس الثقوب المحفورة البسيطة، تتطلب الميزات الملولبة عمليات تصنيع إضافية.
اعتمادًا على التطبيق، قد يتضمن إنتاج الخيوط ما يلي:
حفر
التوسيع
التنصت
طحن الموضوع
إزالة الأزيز
تقتيش
تضيف كل عملية وقتًا إلى عملية التصنيع.
على سبيل المثال، قد يتطلب إنتاج ثقب محفور قياسي بضع ثوانٍ فقط، في حين أن إنشاء ميزة ملولبة دقيقة غالبًا ما يتطلب عمليات متعددة وتحققًا إضافيًا من الجودة.
مع زيادة كمية الخيوط، يمكن أن يرتفع إجمالي وقت المعالجة بشكل ملحوظ.
أحد أكثر محركات التكلفة التي يتم التغاضي عنها هو عمق الخيط المفرط.
يفترض العديد من المهندسين أن إضافة تفاعل خيط إضافي له تأثير ضئيل على الإنتاج.
في الواقع، غالبًا ما تتطلب المواضيع الأعمق ما يلي:
دورات التنصت أطول
زيادة وقت طحن الخيط
إخلاء شريحة إضافية
ارتداء أداة أكبر
ارتفاع خطر فشل الأداة
على سبيل المثال:
حجم الخيط |
المشاركة الموصى بها |
المشاركة المفرطة في التصميم |
|---|---|---|
M6 من الألومنيوم |
9 ملم |
24 ملم |
M8 من الألومنيوم |
12 ملم |
32 ملم |
M10 من الفولاذ |
10 ملم |
30 ملم |
يمكن أن يصبح وقت المعالجة الإضافي المرتبط بعمق الخيط الزائد كبيرًا في الإنتاج المتوسط والكبير.
تتضمن إحدى الفرص الأكثر شيوعًا لخفض التكلفة تحسين أطوال مشاركة الخيط. في بيئات الإنتاج التي تحتوي على مئات أو آلاف الثقوب الملولبة، يمكن أن يؤدي التخلص من عمق الخيط غير الضروري إلى تقليل وقت المعالجة بشكل كبير مع الحفاظ على نفس الأداء الوظيفي.
تعمل مواصفات الخيط الموحدة على تبسيط كل جانب من جوانب الإنتاج تقريبًا.
تشمل الفوائد ما يلي:
انخفاض مخزون الأدوات
أوقات الإعداد أسرع
برمجة مبسطة
تفتيش أسهل
تحسين مصادر التثبيت
انخفاض تكاليف الشراء
على النقيض من ذلك، غالبًا ما تتطلب التجميعات التي تحتوي على العديد من أحجام الخيوط المخصصة ما يلي:
أدوات إضافية
عدادات متخصصة
عمليات الإعداد الإضافية
زيادة إدارة المخزون
عادةً ما يؤدي استخدام نطاق أصغر من أحجام الخيوط القياسية إلى تحسين كفاءة التصنيع عبر دورة حياة المنتج بأكملها.
يؤثر تصميم الثقب أيضًا على تكلفة التصنيع.
من خلال الثقوب تقدم عموما:
إخلاء أفضل للرقاقة
تصنيع أسرع
انخفاض خطر التنصت
تحسين موثوقية العملية
غالبًا ما تتطلب الثقوب العمياء ما يلي:
اعتبارات التخليص الإضافية
إدارة أكثر دقة للرقائق
معلمات المعالجة أبطأ
زيادة الاهتمام بالتفتيش
كلما سمحت المتطلبات الوظيفية، من خلال الثقوب يمكن أن تقلل من تعقيد التصنيع ومخاطر الإنتاج.
تلعب خصائص المواد دورًا رئيسيًا في اقتصاديات تصنيع الخيوط.
تتطلب المواد المختلفة استراتيجيات تصنيع مختلفة.
مادة |
تكلفة الخيوط النسبية |
|---|---|
الألومنيوم |
قليل |
النحاس |
قليل |
الكربون الصلب |
معتدل |
الفولاذ المقاوم للصدأ |
معتدلة إلى عالية |
التيتانيوم |
عالي |
سبائك ذات درجة حرارة عالية |
عالية جدًا |
غالبًا ما تزيد المواد الأكثر صعوبة:
ارتداء الأداة
وقت التصنيع
متطلبات التفتيش
خطر الخردة
عند تقييم بدائل التصميم، يجب على المهندسين أن يأخذوا في الاعتبار ليس فقط الأداء الميكانيكي، ولكن أيضًا الآثار المترتبة على التصنيع.
يمكن أن تؤثر طريقة الترابط المحددة أيضًا على اقتصاديات المشروع بشكل عام.
يوفر النقر بشكل عام ما يلي:
أوقات الدورة أقل
انخفاض تكاليف الأدوات
أداء ممتاز للخيوط القياسية
يوفر طحن الخيط بشكل عام ما يلي:
مرونة أكبر
تحسين الدقة
انخفاض خطر الكسر
أداء أفضل في المواد الصعبة
يعتمد الحل الأقل تكلفة على حجم الإنتاج ومتطلبات التطبيق.
بالنسبة لأجزاء الإنتاج القياسية، غالبًا ما يكون النقر هو الخيار الأكثر اقتصادا.
بالنسبة للمكونات المهمة، يستخدم المصنعون قد تختار عمليات تصنيع الخيوط المتقدمة طحن الخيوط لتحسين الموثوقية وتقليل مخاطر الخردة.
موقع الموضوع مهم.
تشمل الميزات التي تزيد من تعقيد التصنيع ما يلي:
فتحات ملولبة بزاوية
خيوط عميقة
تجاويف ضيقة
ميزات مترابطة متعددة الوجه
وصول محدود للأداة
غالبا ما تتطلب هذه الشروط:
إعدادات إضافية
تركيبات متخصصة
التصنيع باستخدام الحاسب الآلي متعدد المحاور
تمديد وقت البرمجة
الأجزاء التي تتطلب يمكن لقدرات التصنيع المتقدمة ذات 5 محاور في كثير من الأحيان تقليل تعقيد الإعداد وتحسين إمكانية الوصول، ولكن لا يزال يتعين أخذ استراتيجية التصنيع في الاعتبار أثناء مرحلة التصميم.
يمتد تأثير التكلفة للميزات الملولبة إلى ما هو أبعد من التصنيع.
تؤثر قرارات التثبيت أيضًا على:
مصاريف المشتريات
إدارة المخزون
عمالة التجميع
متطلبات الصيانة
غالبًا ما يؤدي استخدام أدوات التثبيت القياسية خلال عملية التجميع إلى تقليل تكاليف الملكية على المدى الطويل.
تشمل الفوائد ما يلي:
تحسين التوفر
مصادر مبسطة
انخفاض المخزون
تجميع أسرع
خدمة ميدانية أسهل
في العديد من المشاريع، يوفر التوحيد القياسي وفورات في التكاليف أكبر من تحسينات الآلات الفردية.
يتم تقييم الميزات المترابطة بشكل روتيني أثناء مراجعات سوق دبي المالي لأنها توفر العديد من الفرص لتحسين التصنيع.
تشمل التوصيات الشائعة ما يلي:
تقليل عمق الخيط المفرط
توحيد أحجام الخيوط
تحسين إمكانية الوصول
زيادة المسافات الحافة
تبسيط هندسة الثقب
تحسين اختيار المواد
يمكن للعديد من هذه التغييرات تقليل تكاليف التصنيع دون التأثير على وظائف المنتج.
توفر الشركات المصنعة غالبًا ما يحدد الدعم الهندسي CNC الذي يركز على الإنتاج هذه الفرص قبل بدء الإنتاج، مما يساعد العملاء على تجنب التكاليف والتأخيرات غير الضرورية.
قد تشغل الميزات المترابطة جزءًا صغيرًا فقط من أحد المكونات، ولكنها تؤثر في كثير من الأحيان على حصة غير متناسبة من جهد التصنيع.
خيارات التصميم التي تشمل:
عمق الخيط
كمية الموضوع
نوع الثقب
اختيار المواد
طريقة التصنيع
توحيد السحابة
يمكن أن تؤثر بشكل جماعي على وقت المعالجة، وتكاليف الأدوات، وكفاءة التجميع، ودعم المنتج على المدى الطويل.
من خلال النظر في هذه العوامل في وقت مبكر من عملية التصميم، يمكن للمهندسين إنشاء ميزات مترابطة ليست موثوقة وعملية فحسب، بل تم تحسينها أيضًا لتحقيق إنتاج فعال.
في القسم الأخير، سنقوم بتلخيص مبادئ تصميم الخيوط الرئيسية التي تمت مناقشتها في هذا الدليل وتقديم توصيات عملية لتحقيق ميزات موثوقة وفعالة من حيث التكلفة لـ CNC.
كمرجع سريع، يلخص الجدول أدناه أهم توصيات تصميم الخيوط التي تمت مناقشتها خلال هذا الدليل.
عامل التصميم |
الممارسة الموصى بها |
سبب |
|---|---|---|
مشاركة الخيط (الصلب) |
1.0 × القطر |
يوفر العمق الإضافي الحد الأدنى من تحسين القوة. |
مشاركة الخيط (الألومنيوم) |
1.5 × القطر |
يعوض عن انخفاض قوة القص المواد. |
مشاركة الخيط (البلاستيك) |
2.0 × القطر أو أكثر |
يحسن مقاومة الانسحاب والمتانة. |
نوع الموضوع |
استخدم الخيوط المترية القياسية كلما أمكن ذلك |
يبسط التصنيع والمصادر. |
تصميم الفتحة |
تفضل من خلال الثقوب على الثقوب العمياء |
يحسن إخلاء الرقاقة وموثوقية المعالجة. |
اختيار السحابة |
مطابقة مادة التثبيت مع المادة الأساسية |
يقلل من مشاكل التآكل والتوافق. |
إدراجات الموضوع |
يُستخدم للتركيبات عالية الدورة والمواد الناعمة |
يحسن المتانة ومقاومة التآكل. |
سمك الجدار |
توفير المواد الكافية حول المواضيع |
يحسن القوة ويمنع التجريد. |
إمكانية الوصول |
السماح بإزالة الأدوات الكافية |
يقلل من تعقيد التصنيع والتكلفة. |
تصنيع الخيوط |
حدد التنصت أو طحن الخيط بناءً على التطبيق |
يوازن بين التكلفة والمرونة والموثوقية. |
تعد الميزات الملولبة من بين العناصر الأكثر شيوعًا الموجودة في المكونات المُشكَّلة باستخدام الحاسب الآلي، ومع ذلك غالبًا ما يكون لها تأثير أكبر على كفاءة التصنيع وأداء التجميع مما يدركه العديد من المهندسين.
خلال هذا الدليل، استكشفنا المبادئ الأساسية التي تساهم في تصميم خيط ناجح، بما في ذلك:
اختيار معايير الخيط المناسبة
تحسين طول مشاركة الخيط
تصميم ثقوب مترابطة قابلة للتصنيع
اختيار السحابات المناسبة
تطبيق قواعد التصميم الخاصة بالمواد
التعرف على طرق تصنيع الخيوط
تحسين قابلية التصنيع من خلال سوق دبي المالي
تجنب أخطاء التصميم الشائعة
تقليل تكاليف الإنتاج من خلال استراتيجيات الخيط الأكثر ذكاءً
أحد أهم الدروس المستفادة هو أن تصميم الخيوط الفعال لا يقتصر فقط على زيادة القوة إلى الحد الأقصى. يؤدي عمق الخيوط المفرط والتعقيد غير الضروري وضعف إمكانية الوصول في كثير من الأحيان إلى زيادة تكاليف المعالجة دون تقديم فوائد وظيفية ذات معنى.
بدلاً من ذلك، فإن الميزات المترابطة الأكثر نجاحًا هي تلك التي توازن:
الأداء الميكانيكي
السلوك المادي
متطلبات التجميع
كفاءة التصنيع
إمكانية الخدمة على المدى الطويل
ومن خلال دمج هذه المبادئ خلال مرحلة التصميم، يمكن للمهندسين تقليل مخاطر الإنتاج بشكل كبير مع تحسين موثوقية المنتج واقتصاديات المشروع بشكل عام.
بالنسبة للأجزاء المعقدة المصنعة باستخدام الحاسب الآلي، غالبًا ما توفر المشاركة المبكرة في التصنيع فرصًا قيمة لتحسين الميزات الملولبة قبل بدء الإنتاج. يمكن لمراجعات التصميم تحديد التحسينات المتعلقة بعمق الخيط، وهندسة الفتحات، وإمكانية الوصول، واختيار أدوات التثبيت، واستراتيجية التصنيع، مما يساعد على تجنب المراجعات المكلفة لاحقًا في دورة حياة المشروع.
الشركات المصنعة ذات الخبرة الواسعة في التصنيع الدقيق لمكونات CNC بتحسينات عملية في تصميم الخيوط التي تعمل على تبسيط عملية التصنيع مع الحفاظ على المتطلبات الهندسية. غالبًا ما يوصي
سواء كنت تقوم بتطوير مكونات نموذجية، أو مجموعات إنتاج، أو معدات صناعية، أو أنظمة ميكانيكية عالية الدقة، فإن تطبيق إرشادات تصميم الخيوط المثبتة يمكن أن يساعد في إنشاء منتجات أقوى وأكثر موثوقية وأكثر فعالية من حيث التكلفة.
في معظم تطبيقات CNC، يكون تعشيق الخيط من 1.0× إلى 1.5× قطر الخيط الاسمي كافيًا لتحقيق قوة ميكانيكية موثوقة. عادةً لا تؤدي زيادة عمق الخيط إلى ما هو أبعد من هذا النطاق إلى تحسين الأداء بشكل ملحوظ ولكنها تزيد من وقت المعالجة والتكلفة.
يوصى باستخدام الطحن الملولب للمواد الصلبة، والثقوب العمياء العميقة، والخيوط ذات القطر الكبير، والمكونات عالية القيمة حيث يجب تقليل مخاطر كسر الأداة. يكون النقر أسرع ولكنه أقل مرونة في الأشكال الهندسية المعقدة أو عالية المخاطر.
لا تكون إدخالات الخيوط مطلوبة دائمًا، ولكن يوصى بها بشدة عند توقع عزم دوران مرتفع أو تجميع متكرر أو عمر خدمة طويل. إنها تقلل بشكل كبير من خطر تجريد الخيوط في المواد الناعمة مثل الألومنيوم.
تتبع الخيوط المترية معايير ISO وتستخدم على نطاق واسع عالميًا، بينما تتبع الخيوط المترية UNC/UNF المعايير الإمبراطورية الشائعة الاستخدام في أمريكا الشمالية. والفرق الرئيسي هو نظام خطوة الخيط ومتطلبات التوافق الإقليمي.
لا تحتاج الثقوب العمياء إلى عمق الخيط الكامل في معظم الحالات. يزيد العمق المفرط من صعوبة المعالجة بسبب تراكم الرقائق وقيود الوصول إلى الأداة دون توفير قوة إضافية كبيرة.
يعد التنصت بشكل عام أكثر فعالية من حيث التكلفة بالنسبة للإنتاج البسيط والكبير الحجم. تعد عملية طحن الخيوط أكثر تكلفة لكل دورة ولكنها تقلل من مخاطر كسر الأداة وتوفر مرونة أفضل للأشكال الهندسية المعقدة.
غالبًا ما تستفيد المواد الناعمة مثل الألومنيوم والمغنيسيوم وبعض المواد البلاستيكية من إدخالات الخيوط. كما يتم استخدامها أيضًا في التطبيقات ذات الأحمال العالية أو الدورات العالية بغض النظر عن المواد لتحسين المتانة.
يؤثر اختيار أدوات التثبيت على مدى تعقيد الأدوات ووقت التجميع وإدارة المخزون. تعمل أدوات التثبيت القياسية على تقليل التكلفة، بينما تعمل أدوات التثبيت غير القياسية على زيادة تعقيد الإنتاج ومدة الإنتاج.
تشمل الأخطاء الشائعة الخيط العميق للغاية، واستخدام النقر في الثقوب العمياء العميقة غير المناسبة، وخلط معايير الخيط في جزء واحد، وتجاهل قيود المواد أثناء التصميم. غالبًا ما تزيد هذه المشكلات من مخاطر التصنيع والتكلفة.
يمكن تحسين قابلية تصنيع الخيوط من خلال تحسين عمق الخيوط، واستخدام أحجام الخيوط القياسية، واختيار طرق المعالجة المناسبة، والنظر في سلوك المواد في وقت مبكر من مرحلة التصميم. يوصى بشدة بمراجعة سوق دبي المالي.
يتضمن تصميم الخيوط والمثبتات القابلة للتصنيع أكثر من مجرد اختيار حجم الخيط أو نوع المثبت. تؤثر مشاركة الخيوط والعمق وطريقة المعالجة واختيار المواد ومتطلبات التجميع بشكل مباشر على تكلفة الإنتاج واستقرار المعالجة والموثوقية على المدى الطويل.
في NAITE TECH، يقوم فريقنا الهندسي بمراجعة الميزات المترابطة خلال كل مشروع لتحديد الفرص المتاحة لتحسين قابلية التصنيع، وتقليل مخاطر التصنيع، وتحسين تكلفة الإنتاج من خلال التقييم الهندسي المنظم.


