
- Thuis
- Mogelijkheden
- Oplossing
- Materiaal
- Industrie
- Bronnen
- Vraag een offerte aan
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 16-06-2026 Herkomst: Locatie
Kenmerken van schroefdraad zijn te vinden in bijna elk CNC-gefreesd product, van elektronische behuizingen en industriële apparatuur tot auto-assemblages en ruimtevaartcomponenten. Hoewel schroefdraden eenvoudige ontwerpelementen lijken, spelen ze een cruciale rol bij het bepalen van de betrouwbaarheid van de assemblage, de structurele sterkte, de productie-efficiëntie en de totale productiekosten.
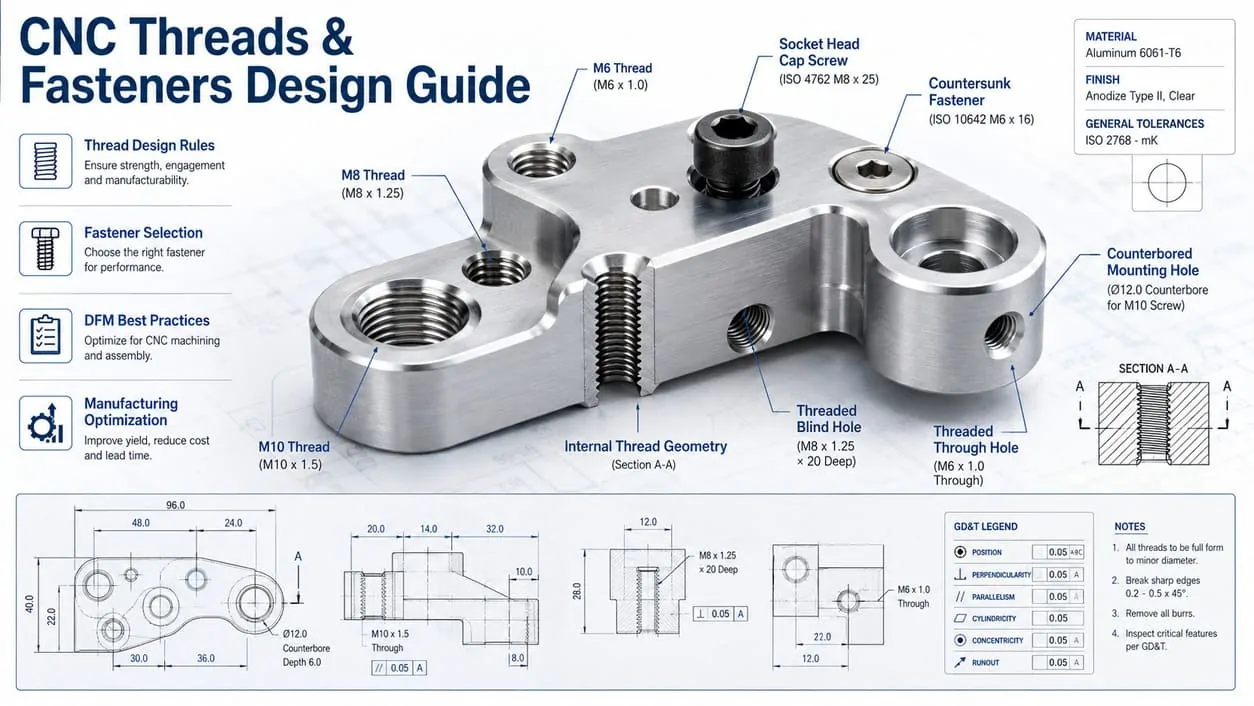
In de praktijk komen veel bewerkingsproblemen voort uit draadgerelateerde ontwerpbeslissingen. Overmatige draaddiepte, niet-standaard draadspecificaties, onvoldoende wanddikte, slechte selectie van bevestigingsmiddelen en onjuist ontworpen draadgaten kunnen allemaal de complexiteit van de bewerking vergroten en tot onnodige productiekosten leiden. Deze problemen worden vaak geïdentificeerd tijdens Design for Manufacturability (DFM) beoordelingen, waarbij fabrikanten beoordelen of een ontwerp efficiënt kan worden geproduceerd met behoud van de kwaliteitseisen. Toepassen Design for Manufacturability (DFM)-principes in een vroeg stadium van het ontwerp kunnen dure herzieningen later in de productie helpen voorkomen.
Een goed ontworpen schroefdraadvoorziening zou meer moeten bereiken dan alleen het bij elkaar houden van componenten. Het moet voldoende sterkte bieden, betrouwbare montage ondersteunen, productieprocessen vereenvoudigen en onderhoudsproblemen op de lange termijn minimaliseren. Om dit evenwicht te bereiken, moeten ingenieurs vanaf de vroegste stadia van de productontwikkeling rekening houden met draadstandaarden, ingrijplengte, materiaaleigenschappen, bewerkingsmethoden en keuze van bevestigingsmiddelen.
Bij NAITE TECH behoren schroefdraadfuncties tot de meest beoordeelde elementen tijdens projecten voor precisie-CNC-bewerkingsdiensten . Door jarenlange productie-ervaring in sectoren zoals industriële automatisering, robotica, elektronica, automobielindustrie en ruimtevaart, hebben we ontdekt dat relatief kleine aanpassingen aan het schroefdraadontwerp vaak de bewerkingskosten kunnen verlagen, de assemblageprestaties kunnen verbeteren en de doorlooptijden van de productie kunnen verkorten.
Deze gids biedt praktische technische aanbevelingen voor het ontwerpen van CNC-schroefdraad en het selecteren van bevestigingsmiddelen, inclusief draadstandaarden, aangrijpingsregels, ontwerp van tapgaten, materiaalspecifieke overwegingen, productiemethoden, DFM-richtlijnen en veelvoorkomende ontwerpfouten die u moet vermijden. Of u nu een prototype ontwikkelt of een ontwerp voorbereidt voor productie in grote volumes, deze best practices kunnen zowel de productprestaties als de maakbaarheid helpen verbeteren.
Of u nu schroefdraadgaten ontwerpt voor prototypeonderdelen of assemblages optimaliseert voor productie, deze gids biedt praktische technische aanbevelingen om de schroefdraadprestaties te verbeteren, de bewerkingskosten te verlagen en veelvoorkomende problemen met de maakbaarheid te voorkomen. U leert hoe u de juiste draadstandaarden selecteert, de juiste draadaangrijping bepaalt, geschikte bevestigingsmiddelen kiest en beproefde DFM-strategieën toepast om sterkere, productievriendelijkere ontwerpen te creëren.
Begrijp de verschillen tussen metrische (M), UNC-, UNF- en UNEF-schroefdraad en leer hoe het selecteren van gestandaardiseerde draadgroottes de productie kan vereenvoudigen, de beschikbaarheid van bevestigingsmiddelen kan verbeteren en de productiekosten kan verlagen.
Ontdek de aanbevolen schroefdraadlengtes voor aluminium, staal, roestvrij staal en kunststoffen om betrouwbare mechanische sterkte te bereiken zonder onnodige bewerking of overmatig ontwerp.
Ontdek best practices voor blinde gaten, doorlopende gaten, spaanafvoer, draadontlasting en bodemspeling om de draadkwaliteit te verbeteren en productierisico's te verminderen.
Vergelijk bevestigingsmaterialen, draadtypen en montagevereisten om de meest geschikte bevestigingsoplossing voor uw toepassing en werkomgeving te kiezen.
Ontdek hoe de schroefdraadvereisten variëren tussen componenten van aluminium, roestvrij staal, titanium, messing en kunststof, en leer materiaalspecifieke ontwerpaanbevelingen.
Vergelijk gangbare draadproductiemethoden en begrijp wanneer draadfrezen voordelen biedt ten opzichte van traditionele tapbewerkingen bij CNC-bewerkingen.
Ontdek hoe fabrikanten schroefdraadfuncties evalueren tijdens DFM-beoordelingen om de productie-efficiëntie te verbeteren, de standtijd te verlengen en kostbare revisies te voorkomen.
Begrijp hoe draaddiepte, gattype, materiaalkeuze en niet-standaard specificaties rechtstreeks van invloed zijn op de bewerkingstijd, gereedschapsvereisten en productiekosten.
Identificeer de meest voorkomende fouten in het schroefdraadontwerp die leiden tot montagefouten, schroefdraadbeschadiging, gereedschapsbreuk, hogere kosten en onnodige technische wijzigingen.
Vraag een offerte voor CNC-bewerking aanKenmerken met schroefdraad behoren tot de meest gebruikte mechanische elementen in CNC-gefreesde onderdelen. Of het nu gaat om het beveiligen van een elektronische behuizing, het assembleren van industriële apparatuur of het monteren van kritische luchtvaartcomponenten: schroefdraden bieden een betrouwbare methode voor het verbinden van onderdelen en maken tegelijkertijd demontage mogelijk voor onderhoud, reparatie of toekomstige aanpassingen.
Hoewel schroefdraad vaak als eenvoudige ontwerpkenmerken wordt beschouwd, hebben ze een aanzienlijke invloed op de productprestaties en maakbaarheid. Het geselecteerde type draad, de diepte van de ingrijping, het omringende materiaal en de bevestigingsmethode hebben allemaal invloed op de sterkte van de montage, de complexiteit van de bewerking en de productiekosten.
Om deze reden worden de kenmerken van schroefdraad routinematig beoordeeld tijdens productiebeoordelingen om ervoor te zorgen dat ze voldoen aan zowel functionele als productievereisten.
Draden worden over het algemeen ingedeeld in twee categorieën: interne draden en externe draden.
Interne schroefdraden worden in een gat gemaakt en worden gewoonlijk geproduceerd door middel van tappen, draadfrezen of andere draadvormende processen. Met deze gaten met schroefdraad kunnen schroeven, bouten of draadeinden rechtstreeks in een machinaal bewerkt onderdeel worden geïnstalleerd. Interne schroefdraad wordt vaak gebruikt in behuizingen, beugels, armaturen, montageplaten en structurele samenstellingen.
Externe schroefdraden worden machinaal bewerkt op de buitendiameter van een cilindrisch element. Voorbeelden zijn onder meer schroefdraadassen, fittingen, adapters, connectoren en bevestigingsbouten. Uitwendige schroefdraden worden doorgaans geproduceerd met behulp van CNC-draaien, enkelpunts draadsnijden, draadfrezen of draadwalsen, afhankelijk van de toepassingsvereisten.
Zowel interne als externe schroefdraden moeten worden ontworpen met de juiste toleranties en aangrijpingslengtes om een goede pasvorm, belastingsverdeling en betrouwbaarheid op lange termijn te garanderen.
Moderne CNC-gefreesde producten zijn afhankelijk van een breed scala aan bevestigingsmiddelen om componenten met elkaar te verbinden en ladingen veilig over te dragen tijdens een assemblage.
Enkele van de meest gebruikte bevestigingsmiddelen zijn:
Inbusbouten
Machineschroeven
Zeskantbouten
Schroefdraadnoppen
Stel schroeven in
Schouder schroeven
Inzetstukken met schroefdraad
Spiraalvormige inzetstukken (Helicoils)
Zelfklinkende bevestigingsmiddelen
De keuze van het bevestigingsmiddel hangt af van factoren zoals belastingsvereisten, materiaalsterkte, montagefrequentie, beschikbare installatieruimte en omgevingsomstandigheden.
In veel CNC-assemblages wordt de voorkeur gegeven aan standaard bevestigingsmiddelen omdat ze de inkoop vereenvoudigen, de doorlooptijden verkorten en de complexiteit van de productie minimaliseren. Ontwerpen die afhankelijk zijn van ongebruikelijke schroefdraadmaten of gespecialiseerde hardware kunnen de aanschafkosten verhogen en de toekomstige onderhoudsflexibiliteit beperken.
Functies met schroefdraad zijn essentieel in vrijwel elke productie-industrie.
Typische toepassingen zijn onder meer:
Industrie |
Veel voorkomende toepassingen met schroefdraad |
|---|---|
Industriële apparatuur |
Bevestigingsplaten, machineframes, montagebeugels |
Elektronica |
Behuizingen, koellichamen, bedieningspanelen |
Automobiel |
Sensorsteunen, behuizingen, motoraccessoires |
Lucht- en ruimtevaart |
Lichtgewicht beugels, instrumentatiesteunen |
Robotica |
Eindeffectoren, actuatorsteunen, frameconstructies |
Medische apparaten |
Apparatuurbehuizingen en ondersteunende structuren |
In veel van deze toepassingen dienen gaten met schroefdraad niet alleen als bevestigingspunten, maar ook als structurele kenmerken die de belastingoverdracht, trillingsweerstand en onderhoudsgemak beïnvloeden.
Naarmate producten compacter en lichter worden, speelt draadontwerp een steeds belangrijkere rol bij het balanceren van sterkte, gewichtsvermindering en productie-efficiëntie.
Een veel voorkomende technische beslissing is de keuze tussen gaten met directe schroefdraad en inzetstukken met schroefdraad.
Direct getapte gaten zijn vaak voldoende voor staal, roestvrij staal en andere materialen met een hoge sterkte waarbij het onwaarschijnlijk is dat schroefdraadslijtage een probleem is.
Zachtere materialen zoals aluminium, magnesium en bepaalde kunststoffen kunnen echter baat hebben bij inzetstukken met schroefdraad, vooral wanneer:
Er wordt frequente montage en demontage verwacht
Er is een hogere uittreksterkte vereist
Een lange levensduur is van cruciaal belang
Schade aan schroefdraad kan kostbaar zijn om te repareren
Draadinzetstukken bieden geharde interne schroefdraden die de duurzaamheid verbeteren en het risico op strippen bij herhaald gebruik verminderen.
Terwijl wisselplaten de productie- en montagekosten verhogen, kunnen ze de betrouwbaarheid in veeleisende toepassingen aanzienlijk vergroten.
Veel ingenieurs richten zich primair op de functionaliteit van schroefdraad, terwijl ze de implicaties voor de productie van schroefdraadfuncties over het hoofd zien.
In de praktijk zijn draadontwerpbeslissingen rechtstreeks van invloed op:
Bewerkingscyclustijd
Levensduur van het gereedschap
Programmeringscomplexiteit
Inspectie-eisen
Efficiëntie van de montage
Totale productiekosten
Overmatig diepe schroefdraden verlengen bijvoorbeeld vaak de bewerkingstijd zonder betekenisvolle verbeteringen in sterkte te bieden. Op dezelfde manier kunnen blinde gaten met onvoldoende bodemspeling het risico op gereedschapsbreuk en problemen met de schroefdraadkwaliteit vergroten.
Voor niet-standaard schroefdraadformaten zijn mogelijk ook speciaal gereedschap, langere insteltijden en aanvullende kwaliteitscontroles nodig.
Vanuit het perspectief van een leverancier worden goed ontworpen kenmerken van schroefdraad doorgaans gekenmerkt door:
Gestandaardiseerde draadspecificaties
Geschikte schroefdraadlengtes
Voldoende wanddikte rond de schroefdraadgaten
Goede toegankelijkheid van het gereedschap
Materiaalkeuze van bevestigingsmiddelen
Deze ontwerpkeuzes vereenvoudigen de productie terwijl betrouwbare assemblageprestaties behouden blijven.
Zoals in de volgende paragrafen wordt besproken, kunnen het selecteren van de juiste draadstandaard, het bepalen van de juiste aangrijpingsdiepte en het toepassen van ontwerp-voor-maakbaarheidsprincipes zowel de productkwaliteit als de productie-efficiëntie aanzienlijk verbeteren.
Deze ontwerpkeuzes vereenvoudigen de productie terwijl betrouwbare assemblageprestaties behouden blijven als onderdeel van een breder geheel bewerkingsvriendelijke componentontwerpstrategie .
Het selecteren van de juiste schroefdraadstandaard is een van de eerste en belangrijkste beslissingen bij het ontwerpen van schroefdraadvoorzieningen. De schroefdraadstandaard bepaalt hoe op elkaar aansluitende componenten in elkaar passen, beïnvloedt de beschikbaarheid van bevestigingsmiddelen, beïnvloedt de productie-efficiëntie en heeft invloed op de onderhoudsvereisten op de lange termijn.
Hoewel de schroefdraadgeometrie bij verschillende standaarden vergelijkbaar kan lijken, kan het selecteren van de verkeerde specificatie compatibiliteitsproblemen veroorzaken, de inkoopkosten verhogen en de productie compliceren.
Voor de meeste CNC-gefreesde onderdelen moeten ingenieurs prioriteit geven aan gestandaardiseerde draadsystemen die breed worden ondersteund door wereldwijde leveranciers van bevestigingsmiddelen en productiefaciliteiten.
Metrische schroefdraad is wereldwijd de meest gebruikte schroefdraadstandaard en wordt gedefinieerd door ISO metrische schroefdraadspecificaties.
Metrische schroefdraden worden geïdentificeerd door de letter 'M', gevolgd door de nominale diameter.
Voorbeelden zijn onder meer:
Draadmaat |
Nominale diameter |
|---|---|
M3 |
3 mm |
M4 |
4 mm |
M5 |
5 mm |
M6 |
6 mm |
M8 |
8 mm |
M10 |
10 mm |
Metrische schroefdraden gebruiken millimeters voor zowel diameter- als steekmetingen, waardoor ze eenvoudig te specificeren en te vervaardigen zijn.
Veel voorkomende toepassingen zijn onder meer:
Apparatuur voor industriële automatisering
Consumentenelektronica
Robotica systemen
Medische apparaten
Lucht- en ruimtevaartcomponenten
Algemene mechanische assemblages
Omdat metrische draden wereldwijd gestandaardiseerd zijn, hebben ze vaak de voorkeur voor producten die bedoeld zijn voor internationale markten.
Unified Threads worden voornamelijk gebruikt in Noord-Amerika en worden gedefinieerd door de Unified Thread Standard (UTS).
De drie meest voorkomende Unified Thread-series zijn:
Draad-serie |
Beschrijving |
Typische toepassingen |
|---|---|---|
UNC |
Verenigd Nationaal Grof |
Algemene productie |
UNF |
Uniforme nationale boete |
Lucht- en ruimtevaart- en precisieassemblages |
UNEF |
Uniforme nationale extra boete |
Gespecialiseerde technische toepassingen |
UNC-schroefdraden hebben een grotere spoed en een dieper schroefdraadprofiel, waardoor ze toleranter zijn voor vervuiling en gemakkelijker te monteren zijn.
UNF-schroefdraden bieden een grotere klemkracht en een fijner afstelvermogen, waardoor ze geschikt zijn voor trillingsgevoelige of uiterst nauwkeurige toepassingen.
UNEF-schroefdraad is over het algemeen gereserveerd voor gespecialiseerde assemblages waar fijnafstelling of beperkte installatieruimte vereist is.
Een veel voorkomende technische vraag is of metrische of imperiale draadstandaarden moeten worden gebruikt.
Het antwoord hangt grotendeels af van productvereisten, doelmarkten, toeleveringsketens en bestaande assemblagenormen.
Factor |
Metrische schroefdraad |
Uniforme discussies |
|---|---|---|
Wereldwijde beschikbaarheid |
Uitstekend |
Gematigd |
Internationale productie |
Voorkeur |
Minder gebruikelijk |
Noord-Amerikaanse apparatuur |
Minder gebruikelijk |
Voorkeur |
Standaardisatie |
Uitstekend |
Uitstekend |
Beschikbaarheid van bevestigingsmiddelen |
Uitstekend |
Uitstekend |
Voor ontwikkelingsprojecten voor nieuwe producten worden doorgaans metrische schroefdraden aanbevolen, tenzij compatibiliteit met bestaande imperiale hardware vereist is.
Het gebruik van één draadsysteem tijdens een assemblage helpt ook de complexiteit van de inventaris te verminderen en assemblagefouten tot een minimum te beperken.
Een andere belangrijke beslissing is het kiezen van grove of fijne draadspoed.
Grove draden bieden over het algemeen:
Snellere montage
Betere weerstand tegen draadbeschadiging
Verbeterde prestaties in zachtere materialen
Lager productierisico
Fijne draden bieden doorgaans:
Grotere aanpassingsprecisie
Hogere klemkracht
Verbeterde trillingsbestendigheid
Betere prestaties in beperkte installatieruimte
Voor aluminium CNC-gefreesde onderdelen wordt vaak de voorkeur gegeven aan grove schroefdraad, omdat deze de kans op draadstripping verkleinen en de productie vereenvoudigen.
Fijne schroefdraad kan geschikter zijn voor lucht- en ruimtevaartcomponenten, instrumentatiesystemen en fijnmechanische assemblages.
Veel ingenieurs gaan ervan uit dat de keuze van de schroefdraadgrootte weinig invloed heeft op de productiekosten.
In werkelijkheid kan draadstandaardisatie de productie-efficiëntie aanzienlijk beïnvloeden.
Standaard draadmaten bieden verschillende voordelen:
Gestandaardiseerde draadspecificaties ondersteunen ook efficiënter CNC-productieworkflows , waardoor ingenieurs de productiecomplexiteit kunnen verminderen en de consistentie tussen meerdere componenten kunnen verbeteren.
Direct verkrijgbare snijgereedschappen
Snellere CNC-programmering
Vereenvoudigde inspectieprocedures
Verbeterde inkoop van bevestigingsmiddelen
Lagere voorraadvereisten
Kortere doorlooptijden
Niet-standaard schroefdraadspecificaties vereisen mogelijk aangepaste gereedschappen, speciale meters, extra insteltijd en uitgebreidere kwaliteitsverificatie.
Bij productie in grote volumes kunnen deze factoren een meetbaar effect hebben op de totale productiekosten.
Voor de meeste CNC-bewerkingsprojecten bieden de volgende richtlijnen een praktisch startpunt:
Gebruik metrische threads voor wereldwijd gedistribueerde producten.
Gebruik UNC-schroefdraad voor algemene imperiale montages.
Gebruik UNF-schroefdraad wanneer een hogere klemkracht of nauwkeurige afstelling vereist is.
Standaardiseer schroefdraadsystemen over de gehele montage waar mogelijk.
Vermijd aangepaste draadspecificaties, tenzij functioneel noodzakelijk.
Selecteer schroefdraadmaten die algemeen verkrijgbaar zijn bij wereldwijde leveranciers van bevestigingsmiddelen.
Door vroeg in het ontwerpproces de juiste schroefdraadstandaard te kiezen, wordt de productie gestroomlijnd, wordt de consistentie van de assemblage verbeterd en worden de productiekosten op de lange termijn verlaagd.
In de volgende sectie zullen we een van de vaakst verkeerd begrepen aspecten van schroefdraadontwerp onderzoeken: het bepalen hoeveel schroefdraadingrijping feitelijk vereist is om betrouwbare sterkte en prestaties te bereiken.
Een van de meest voorkomende misvattingen bij mechanisch ontwerp is dat diepere schroefdraden automatisch sterkere samenstellingen creëren. Hoewel draadaangrijping van cruciaal belang is voor belastingoverdracht en uittrekweerstand, biedt het vergroten van de draaddiepte voorbij een bepaald punt vaak weinig extra sterkte, terwijl de bewerkingscomplexiteit en productiekosten toenemen.
Bij CNC-bewerkingsprojecten wordt tijdens DFM-beoordelingen vaak overmatige draadaangrijping vastgesteld, omdat dit kan leiden tot langere bewerkingscycli, verhoogde gereedschapsslijtage en onnodige productiekosten. Door te begrijpen hoe draadaangrijping werkt, kunnen ingenieurs zowel de prestaties van onderdelen als de maakbaarheid optimaliseren.
Draadaangrijping verwijst naar de contactlengte tussen de interne en externe schroefdraad wanneer een bevestigingsmiddel is geïnstalleerd.
Wanneer bijvoorbeeld een M8-bout in een tapgat met een bruikbare draadlengte van 12 mm wordt geschroefd, is de aangrijpingslengte 12 mm.
Discussiebetrokkenheid heeft rechtstreeks invloed op:
Uittrekkracht
Belastingverdeling
Duurzaamheid van de draad
Betrouwbaarheid van de montage
Weerstand tegen trillingen
De draadsterkte wordt echter niet alleen door de aangrijplengte bepaald. Materiaaleigenschappen, draadkwaliteit, bevestigingskwaliteit en belastingsomstandigheden hebben allemaal invloed op de algehele verbindingsprestaties.
Veel ingenieurs gaan ervan uit dat een verdubbeling van de draadaangrijping de draadsterkte zal verdubbelen.
In werkelijkheid is dit zelden het geval.
De eerste paar volledig ingeschakelde schroefdraden dragen doorgaans het grootste deel van de uitgeoefende belasting. Naarmate de aangrijplengte toeneemt, wordt de verdeling van de belasting minder geconcentreerd, maar neemt de krachttoename geleidelijk af.
Voor de meeste toepassingen zorgt draadaangrijping buiten het aanbevolen bereik voor een minimale verbetering van de uittrekweerstand, terwijl de bewerkingstijd toeneemt.
Bijvoorbeeld:
Draadgrootte |
Materiaal |
Aanbevolen betrokkenheid |
Overmatige betrokkenheid |
|---|---|---|---|
M6 |
Staal |
6 mm |
18mm+ |
M6 |
Aluminium |
9 mm |
24mm+ |
M8 |
Staal |
8 mm |
24mm+ |
M8 |
Aluminium |
12 mm |
32mm+ |
In veel gevallen bieden aangrijplengtes groter dan 2× diameter weinig praktisch voordeel.
Een veel voorkomende misvatting is dat diepere draden altijd sterkere samenstellingen creëren. In de praktijk draagt, zodra de in elkaar grijpende schroefdraden de vereiste schuifsterkte van het bevestigingsmiddel overschrijden, extra draaddiepte vaak weinig bij aan de algehele verbindingssterkte, terwijl de bewerkingstijd en gereedschapsslijtage toenemen. Tijdens DFM-beoordelingen is het optimaliseren van de draadbetrokkenheid een van de meest effectieve manieren om de productiekosten te verlagen zonder de prestaties te beïnvloeden.
De ideale verlovingslengte hangt grotendeels af van de sterkte van het moedermateriaal.
Sterkere materialen vereisen minder aangrijping omdat het omringende materiaal minder snel bezwijkt vóór het bevestigingsmiddel.
Voor de meeste onderdelen van koolstofstaal en gelegeerd staal:
Aanbevolen verlovingslengte: 1,0 × diameter
Voorbeelden:
Draadgrootte |
Aanbevolen betrokkenheid |
|---|---|
M4 |
4 mm |
M6 |
6 mm |
M8 |
8 mm |
M10 |
10 mm |
Staal biedt doorgaans voldoende draadsterkte bij relatief korte aangrijplengtes.
Voor roestvrijstalen onderdelen:
Aanbevolen verlovingslengte: 1,0 × diameter
Hoewel roestvrij staal een hoge sterkte biedt, moeten ingenieurs tijdens de montage ook rekening houden met het risico op draadvrees.
Aluminium heeft een lagere schuifsterkte dan staal en vereist over het algemeen een langere aangrijping.
Aanbevolen verlovingslengte: 1,5 x diameter
Voorbeelden:
Draadgrootte |
Aanbevolen betrokkenheid |
|---|---|
M4 |
6 mm |
M6 |
9 mm |
M8 |
12 mm |
M10 |
15 mm |
Deze extra aangrijping helpt de lagere draadafschuifsterkte van het materiaal te compenseren.
Kunststoffen vereisen over het algemeen de langste ingrijplengtes.
Aanbevolen verlovingslengte: 2,0 × diameter of groter
Afhankelijk van de toepassing kunnen inzetstukken met schroefdraad een betrouwbaardere oplossing bieden dan direct getapt kunststof schroefdraad.
Draadaangrijping is nauw verbonden met het gatenontwerp.
Een veelgemaakte fout is het opgeven van een draaddiepte die gelijk is aan de totale gatdiepte.
In werkelijkheid vereisen blinde gaten extra ruimte onder het schroefdraadgedeelte om plaats te bieden aan:
Boorpuntgeometrie
Ophoping van spaanders
Draaduitloop
Vereisten voor gereedschapsaanpak
Als gevolg hiervan is de totale gatdiepte doorgaans groter dan de bruikbare schroefdraadaangrijpingslengte.
Ingenieurs die gaten met schroefdraad ontwerpen, moeten ook de gevestigde waarden volgen best practices voor het ontwerpen van schroefdraadgaten om voldoende speling en produceerbaarheid te garanderen.
Het vergroten van de draadaangrijping vergroot niet altijd de gewrichtssterkte.
Bij veel samenstellingen is de beperkende factor het bevestigingsmiddel zelf en niet de binnendraad.
Bijvoorbeeld:
Een schroef met een lage sterkte kan defect raken voordat de schroefdraad stript.
Een aluminium behuizing kan defect raken voordat de bout zijn maximale belasting bereikt.
Een te hoog aanhaalmoment kan de schroefdraad beschadigen, ongeacht de aangrijplengte.
Het doel is niet om de draaddiepte te maximaliseren, maar om het volgende in evenwicht te brengen:
Materiaal sterkte
Sterkte van het bevestigingsmiddel
Maakbaarheid
Kosten
Het bereiken van dit evenwicht resulteert vaak in een efficiënter ontwerp dan simpelweg het vergroten van de verlovingslengte.
Draadinzetstukken worden vaak aanbevolen wanneer:
Er wordt frequente montage en demontage verwacht
Er zijn hoge klembelastingen vereist
Er wordt gebruik gemaakt van zachte materialen
Een lange levensduur is van cruciaal belang
De herstelbaarheid van schroefdraad is belangrijk
Spiraalvormige inzetstukken en inzetstukken met massieve schroefdraad kunnen de duurzaamheid van de schroefdraad aanzienlijk verbeteren en tegelijkertijd het risico op strippen verminderen.
Voor aluminium behuizingen en assemblages met een hoge cyclus kunnen wisselplaten een betrouwbaardere langetermijnoplossing bieden dan alleen het vergroten van de schroefdraadaangrijping.
De meest effectieve draadontwerpen brengen mechanische prestaties in evenwicht met productie-efficiëntie.
In plaats van standaard de maximale draaddiepte te specificeren, moeten ingenieurs zich concentreren op het bereiken van voldoende grip voor het geselecteerde materiaal en de geselecteerde toepassing.
Goed ontworpen Nauwkeurig bewerkte componenten met schroefdraad maken doorgaans gebruik van gestandaardiseerde aangrijpingslengtes die betrouwbare sterkte bieden en tegelijkertijd de bewerkingstijd en gereedschapsvereisten minimaliseren.
Door deze richtlijnen toe te passen kunnen fabrikanten de productiekosten verlagen, de draadkwaliteit verbeteren en onnodige complexiteit vermijden zonder de assemblageprestaties in gevaar te brengen.
In de volgende sectie zullen we onderzoeken hoe de geometrie van het schroefdraadgat, het ontwerp van het blinde gat, de spaanafvoer en bewerkingsoverwegingen de draadkwaliteit en maakbaarheid beïnvloeden.
Een goed ontworpen gat met schroefdraad doet meer dan alleen het plaatsen van een bevestigingsmiddel. Het heeft rechtstreeks invloed op de draadkwaliteit, de bewerkingsefficiëntie, de betrouwbaarheid van de assemblage en de productiekosten.
Hoewel draadgaten tot de meest voorkomende kenmerken van CNC-gefreesde onderdelen behoren, zijn ze ook een van de meest herziene elementen tijdens Design for Manufacturability (DFM)-beoordelingen. Problemen zoals onvoldoende bodemspeling, overmatige draaddiepte, slechte toegang tot het gereedschap en onvoldoende spaanafvoer kunnen de bewerkingscomplexiteit vergroten en tot vermijdbare productieproblemen leiden.
Door het volgen van beproefde ontwerprichtlijnen voor schroefdraadgaten kunnen ingenieurs de maakbaarheid verbeteren met behoud van de sterkte en functionaliteit die nodig zijn voor de toepassing.
Een van de eerste beslissingen bij het ontwerpen van een gat met schroefdraad is bepalen of een blind gat of een doorgaand gat nodig is.
Een blind gat heeft een gedefinieerde diepte en gaat niet volledig door het onderdeel.
Veel voorkomende toepassingen zijn onder meer:
Elektronische behuizingen
Cosmetische oppervlakken
Verzegelde assemblages
Componenten met beperkte installatieruimte
Een doorgaand gat gaat volledig door het onderdeel en is over het algemeen gemakkelijker te vervaardigen.
Veel voorkomende toepassingen zijn onder meer:
Bevestigingsplaten
Structurele beugels
Industriële apparatuur
Mechanische assemblages
Vanuit productieperspectief wordt vaak de voorkeur gegeven aan doorlopende gaten omdat ze de spaanafvoer vereenvoudigen, de toegankelijkheid van het gereedschap verbeteren en het bewerkingsrisico verminderen.
Ontwerptype |
Productieproblemen |
Spaanevacuatie |
Levensduur gereedschap |
|---|---|---|---|
Door gat |
Laag |
Uitstekend |
Langer |
Blind gat |
Gematigd |
Beperkt |
Korter |
Wanneer de functionele eisen dit toelaten, zijn doorlopende gaten meestal de productievriendelijkere optie.
Een veel voorkomende ontwerpfout is het opgeven van een schroefdraaddiepte die gelijk is aan de gatdiepte.
In werkelijkheid vereisen gaten met schroefdraad extra speling onder de bruikbare schroefdraden.
Deze goedkeuring biedt plaats aan:
Boorpuntgeometrie
Ophoping van spaanders
Tik op uitloop
Gereedschapsaanpakafstand
Zonder voldoende bodemspeling kan de draadkwaliteit nabij de bodem van het gat verslechteren, en neemt het risico op gereedschapsschade aanzienlijk toe.
Een praktische richtlijn is om waar mogelijk extra diepte aan te brengen buiten de vereiste draadaangrijpingslengte.
Bijvoorbeeld:
Vereiste draadbetrokkenheid |
Aanbevolen gatdiepte |
|---|---|
10 mm |
13–15 mm |
15 mm |
18–20 mm |
20 mm |
24–26 mm |
De exacte waarden zijn afhankelijk van de schroefdraadgrootte, het materiaal en de bewerkingsmethode.
Spaanafvoer is een van de meest over het hoofd geziene aspecten van het ontwerp van schroefdraadgaten.
Tijdens het tappen moeten de door het snijproces gegenereerde spanen efficiënt uit het gat worden verwijderd.
Een slechte spaanafvoer kan leiden tot:
Schade aan draad
Slechte oppervlakteafwerking
Verhoogde slijtage van het gereedschap
Kraanbreuk
Dimensionale onnauwkeurigheden
Spaanafvoer wordt steeds belangrijker bij het bewerken:
Diepe blinde gaten
Kleine draadmaten
Aluminium legeringen
Roestvrij staal
Componenten voor grote productie
Doorlopende gaten zorgen er op natuurlijke wijze voor dat spanen de andere kant van het onderdeel verlaten, waardoor ze gemakkelijker te bewerken zijn dan blinde gaten.
Voor blinde gaten moeten ingenieurs waar mogelijk een te grote diepte vermijden en voldoende ruimte onder het schroefdraadgedeelte bieden.
Zelfs perfect gedimensioneerde schroefdraden kunnen moeilijk of duur worden om te vervaardigen als de toegang tot het gereedschap beperkt is.
Houd bij het ontwerpen van voorzieningen met schroefdraad rekening met het volgende:
Beschikbare spilspeling
Afmetingen gereedschapshouder
Toegankelijkheid van het armatuur
Aangrenzende muren en functies
Toegang tot installatie van bevestigingsmiddelen
Schroefdraden die te dicht bij verticale wanden, diepe zakken of complexe interne geometrieën zijn geplaatst, vereisen mogelijk gespecialiseerd gereedschap of aanvullende bewerkingen.
Goede toegankelijkheid vereenvoudigt de productie en verbetert vaak de draadconsistentie.
Ingenieurs moeten ook de gevestigde waarden volgen Best practices voor het ontwerpen van schroefdraadgaten bij het positioneren van onderdelen met schroefdraad binnen een component.
Draadontlasting is een kleine speling aan het uiteinde van een gedeelte met schroefdraad.
Hoewel vaak over het hoofd gezien, dient draadontlasting verschillende belangrijke doelen:
Maakt volledige draadvorming mogelijk
Vermindert stressconcentraties
Verbetert de plaatsing van de sluiting
Vereenvoudigt de productie
Zonder de juiste ontlasting kunnen zich onvolledige schroefdraden ontwikkelen nabij de bodem van blinde gaten of aan het uiteinde van uitwendige schroefdraad.
Bij precisieassemblages kunnen deze onvolledige schroefdraden de juiste aangrijping van het bevestigingsmiddel en de assemblageprestaties belemmeren.
Het toevoegen van draadontlasting is een eenvoudige ontwerpaanpassing die de draadkwaliteit aanzienlijk kan verbeteren.
Inwendige schroefdraden worden gewoonlijk geproduceerd met behulp van tappen of draadfrezen.
Elke methode biedt verschillende voordelen, afhankelijk van de draadgrootte, het materiaal en de productievereisten.
Factor |
Tikken |
Draad frezen |
|---|---|---|
Productiesnelheid |
Sneller |
Langzamer |
Gereedschapskosten |
Lager |
Hoger |
Flexibiliteit |
Beperkt |
Uitstekend |
Grote draden |
Minder geschikt |
Uitstekend |
Blinde gaten |
Gematigd |
Goed |
Risico op gereedschapsbreuk |
Hoger |
Lager |
Draadnauwkeurigheid |
Goed |
Uitstekend |
Voor diepe blinde gaten en hoogwaardige componenten biedt draadfrezen vaak een grotere procesbetrouwbaarheid dan tappen. Hoewel de cyclustijden iets langer kunnen zijn, compenseren het verminderde breukrisico en de verbeterde draadconsistentie vaak de extra bewerkingskosten.
Tappen is vaak de voorkeursoplossing voor standaard draadgroottes bij productie van grote volumes, omdat het snel en kosteneffectief is.
Draadfrezen wordt vaak gekozen wanneer:
Er zijn grote draaddiameters vereist
Er worden moeilijke materialen bewerkt
Draadnauwkeurigheid is van cruciaal belang
Er zijn blinde gaten bij betrokken
Het risico op gereedschapsbreuk moet tot een minimum worden beperkt
Fabrikanten die geavanceerde aanbieden CNC-freesmogelijkheden voor meerdere oppervlakken kunnen vaak complexe schroefdraadkenmerken produceren met behulp van draadfreesstrategieën die de nauwkeurigheid verbeteren en de gereedschapsrisico's verminderen.
Veel productieproblemen kunnen tijdens de ontwerpfase worden voorkomen.
Veel voorkomende ontwerpfouten bij schroefdraadgaten zijn onder meer:
Onnodige draaddiepte opgeven
Bodemspeling weglaten
Gebruik blinde gaten waar doorlopende gaten acceptabel zijn
Het negeren van de vereisten voor spaanafvoer
Toegang tot het gereedschap beperken
Het selecteren van draadgroottes die moeilijk te bewerken zijn
Plaatsing van draadgaten te dicht bij randen
Deze problemen verlengen vaak de bewerkingstijd zonder de productprestaties te verbeteren.
Door al vroeg in de ontwikkeling praktische ontwerp-voor-maakbaarheid-principes toe te passen, kunnen ingenieurs de risico's verminderen en tegelijkertijd de productie-efficiëntie verbeteren.
Schroefdraadgaten moeten niet alleen worden ontworpen voor montageprestaties, maar ook voor efficiënte productie.
Productievriendelijke schroefdraadfuncties omvatten doorgaans:
Geschikte verlovingslengtes
Voldoende bodemvrijheid
Goede spaanafvoerpaden
Toegankelijke bewerkingslocaties
Gestandaardiseerde draadspecificaties
Betrouwbare bevestigingsstrategieën
In combinatie met de juiste draadkeuze en materiaalspecifieke ontwerppraktijken helpen deze richtlijnen sterkere, beter produceerbare componenten te creëren, terwijl de totale productiekosten worden verlaagd.
Het volgende gedeelte richt zich op het selecteren van de juiste bevestigingsmiddelen, inclusief materiaalkeuze, grove versus fijne schroefdraad, corrosie-overwegingen en wanneer schroefdraadinzetstukken moeten worden gebruikt om de betrouwbaarheid van de assemblage op de lange termijn te verbeteren.
Het kiezen van de juiste bevestiger is net zo belangrijk als het ontwerpen van de schroefdraad zelf. Zelfs een perfect bewerkte schroefdraad kan voortijdig kapot gaan als het verkeerde bevestigingsmateriaal, schroefdraadtype of bevestigingsstrategie wordt gekozen.
Bevestigingsmiddelen beïnvloeden de sterkte van de montage, trillingsweerstand, corrosieprestaties, levensduur en onderhoudsvereisten. In veel gevallen kan het optimaliseren van de keuze van bevestigingsmiddelen de betrouwbaarheid van verbindingen effectiever verbeteren dan het verhogen van de draadaangrijping of het aanhaalmoment.
Bij het ontwerpen van CNC-gefreesde onderdelen moeten ingenieurs de vereisten voor bevestigingsmiddelen vroeg in het ontwikkelingsproces evalueren om compatibiliteit met het geselecteerde materiaal, de werkomgeving en de productiedoelstellingen te garanderen.
Bevestigingsmateriaal speelt een cruciale rol bij het bepalen van de mechanische prestaties en omgevingsweerstand.
Veel voorkomende bevestigingsmaterialen zijn onder meer:
Materiaal |
Voordelen |
Typische toepassingen |
|---|---|---|
Koolstofstaal |
Hoge sterkte, lage kosten |
Algemene industriële assemblages |
Roestvrij staal |
Corrosiebestendigheid |
Buiten- en maritieme omgevingen |
Gelegeerd staal |
Hoge sterkte |
Structurele toepassingen |
Titanium |
Hoge sterkte-gewichtsverhouding |
Lucht- en ruimtevaartsystemen en lichtgewichtsystemen |
Messing |
Corrosiebestendigheid en geleidbaarheid |
Elektrische en elektronische apparatuur |
Bij de materiaalkeuze moet altijd rekening worden gehouden met zowel mechanische belastingen als blootstelling aan de omgeving.
Een koolstofstalen bevestigingsmiddel kan bijvoorbeeld voldoende sterkte bieden, maar slecht presteren in corrosieve omgevingen, terwijl roestvrijstalen bevestigingsmiddelen een superieure corrosieweerstand kunnen bieden, maar in bepaalde kwaliteiten een lagere sterkte.
De keuze van de draadspoed is een andere belangrijke ontwerpbeslissing.
Grove schroefdraad heeft een grotere spoed en een dieper schroefdraadprofiel, waardoor ze gemakkelijker te vervaardigen zijn en beter bestand zijn tegen beschadiging tijdens de montage.
Voordelen van grove draden zijn onder meer:
Snellere installatie
Verbeterde weerstand tegen strippen
Betere prestaties in zachtere materialen
Grotere tolerantie voor verontreiniging
Lager productierisico
Fijne schroefdraden bieden een groter aantal schroefdraden per lengte-eenheid en worden vaak gebruikt in precisieassemblages.
Voordelen van fijne draden zijn onder meer:
Hogere klemkracht
Verbeterde trillingsbestendigheid
Preciezere afstelling
Betere prestaties in beperkte installatieruimte
Voor de meeste aluminium CNC-gefreesde componenten wordt over het algemeen de voorkeur gegeven aan grove schroefdraad, omdat deze een betrouwbaardere aangrijping biedt en een lager risico op schroefdraadbeschadiging.
Tijdens DFM-beoordelingen worden doorgaans grove schroefdraden aanbevolen voor aluminium behuizingen, armatuurcomponenten en algemene industriële assemblages. Fijne schroefdraden kunnen hogere klemprestaties bieden, maar zijn vaak gevoeliger voor beschadiging in zachtere materialen en kunnen de productiecomplexiteit vergroten.
Bij de keuze van bevestigingsmiddelen moet ook rekening worden gehouden met corrosieweerstand en materiaalcompatibiliteit.
Een veelgemaakte fout is het combineren van ongelijksoortige metalen zonder de risico's van galvanische corrosie te evalueren.
Voorbeelden zijn onder meer:
RVS bevestigingsmiddelen in aluminium componenten
Titanium bevestigingsmiddelen in aluminium constructies
Koolstofstalen bevestigingsmiddelen blootgesteld aan vocht
Wanneer twee ongelijke metalen elektrisch contact maken en worden blootgesteld aan een elektrolyt zoals water of vocht, kan galvanische corrosie optreden.
Mogelijke oplossingen zijn onder meer:
Het aanbrengen van beschermende coatings
Het gebruik van isolatieringen
Compatibele materialen selecteren
Het toevoegen van corrosiebestendige oppervlaktebehandelingen
Ingenieurs moeten tijdens de eerste ontwerpfase rekening houden met de werkomgeving in plaats van corrosieproblemen aan te pakken nadat de productie is begonnen.
Aluminium is een van de meest bewerkte materialen, maar de relatief lage schuifsterkte vereist speciale aandacht bij het selecteren van bevestigingsmiddelen.
De belangrijkste aanbevelingen zijn onder meer:
Gebruik waar mogelijk grove draadprofielen.
Vergroot de schroefdraadlengte tot ongeveer 1,5× diameter.
Vermijd een overmatig aanhaalmoment.
Overweeg draadinzetstukken voor hoogcyclische montages.
Evalueer de uittrekvereisten zorgvuldig.
Herhaaldelijke montage en demontage kan de aluminium schroefdraad geleidelijk doen verslijten, waardoor de betrouwbaarheid op de lange termijn afneemt.
Voor producten die regelmatig onderhoud vereisen, bieden draadinzetstukken vaak een duurzamere oplossing.
Draadinzetstukken zijn ontworpen om schroefdraadverbindingen te versterken en de slijtvastheid te verbeteren.
Veel voorkomende wisselplaattypen zijn onder meer:
Spiraalvormige draadinzetstukken (Helicoils)
Stevige inzetstukken met schroefdraad
Keenserts
Perspassing inzetstukken
Warmtehardende inzetstukken voor kunststoffen
Draadinzetstukken zijn bijzonder waardevol wanneer:
Er wordt gebruik gemaakt van zachte materialen
Er wordt frequente montage verwacht
Er zijn hoge klembelastingen vereist
De herstelbaarheid van schroefdraad is belangrijk
Een lange levensduur is van cruciaal belang
Hoewel wisselplaten de productie- en montagekosten verhogen, kunnen ze de betrouwbaarheid op lange termijn in veeleisende toepassingen aanzienlijk verbeteren.
Ingenieurs worden vaak geconfronteerd met de keuze tussen direct getapte schroefdraad en inzetstukken met schroefdraad.
Factor |
Getapte discussies |
Draadinzetstukken |
|---|---|---|
Initiële kosten |
Lager |
Hoger |
Duurzaamheid van de montage |
Gematigd |
Uitstekend |
Draadslijtvastheid |
Gematigd |
Uitstekend |
Repareerbaarheid |
Beperkt |
Goed |
Uittrekkracht |
Goed |
Uitstekend |
Herhaalde montage |
Gematigd |
Uitstekend |
Een veel voorkomende misvatting is dat het vergroten van de draaddiepte altijd stripproblemen bij aluminium onderdelen elimineert. In veel gevallen zorgt een juist geselecteerd draadinzetstuk voor een grotere verbetering in duurzaamheid en uittrekweerstand dan simpelweg het verlengen van de schroefdraadlengte.
Voor prototypeonderdelen en laagcyclische toepassingen zijn direct getapte schroefdraden vaak voldoende.
Voor productiecomponenten die onderhevig zijn aan herhaalde montage of hoge belastingen, kunnen inzetstukken een betere langetermijnoplossing bieden.
Bij de keuze van bevestigingsmiddelen moet ook rekening worden gehouden met de toegankelijkheid van de montage.
Vragen waar ingenieurs rekening mee moeten houden zijn onder meer:
Kunnen installatiegereedschappen de bevestiger gemakkelijk bereiken?
Is er voldoende ruimte om vast te draaien?
Is er in de toekomst toegang voor onderhoud nodig?
Kan de bevestiger worden geïnstalleerd zonder omliggende elementen te beschadigen?
Slechte toegankelijkheid verhoogt vaak de montagetijd en onderhoudskosten.
In sommige gevallen kan het wijzigen van het bevestigingstype of de schroefdraadlocatie de montage vereenvoudigen zonder de prestaties te beïnvloeden.
Het standaardiseren van de specificaties van bevestigingsmiddelen voor een productfamilie biedt verschillende voordelen:
Verminderde voorraadvereisten
Vereenvoudigde aanschaf
Lagere assemblagecomplexiteit
Verbeterde onderhoudsondersteuning
Snellere productie-installatie
Waar mogelijk moeten ingenieurs het aantal unieke typen bevestigingsmiddelen dat binnen een assemblage wordt gebruikt tot een minimum beperken.
Deze aanpak verlaagt niet alleen de productiekosten, maar verbetert ook de onderhoudsmogelijkheden op de lange termijn.
Fabrikanten leveren Geavanceerde CNC-productieoplossingen bevelen vaak standaardisatie van bevestigingsmiddelen aan tijdens DFM-beoordelingen, omdat dit de efficiëntie gedurende de gehele levenscyclus van het product verbetert.
Succesvolle schroefdraadassemblages zijn afhankelijk van meer dan alleen de schroefdraadgeometrie.
De meest betrouwbare ontwerpen combineren:
Geschikte bevestigingsmaterialen
Compatibele draadstandaarden
Juiste verlovingslengtes
Corrosiebestendige ontwerppraktijken
Goede montagetoegankelijkheid
Toepassingsspecifieke bevestigingsstrategieën
Door bevestigingsmiddelen te selecteren op basis van functionele vereisten in plaats van alleen op gemak, kunnen ingenieurs de productbetrouwbaarheid verbeteren, onderhoudsproblemen verminderen en robuustere samenstellingen creëren.
In de volgende sectie zullen we onderzoeken hoe de vereisten voor draadontwerp veranderen bij verschillende materialen, waaronder aluminium, roestvrij staal, titanium, messing en technische kunststoffen.
Niet alle materialen reageren op dezelfde manier op schroefdraadkenmerken. Materiaalsterkte, hardheid, taaiheid en slijtvastheid hebben allemaal invloed op de prestaties van schroefdraad tijdens de bewerking en gedurende de hele levensduur van het product.
Een draadontwerp dat goed presteert in staal kan voortijdig falen in aluminium, terwijl een draadspecificatie die geschikt is voor roestvrij staal voor onnodige productie-uitdagingen kan zorgen bij toepassing op kunststoffen of titanium.
Om deze reden moeten ingenieurs draadontwerpstrategieën aanpassen op basis van de eigenschappen van het moedermateriaal, in plaats van een one-size-fits-all aanpak toe te passen.
Aluminium is een van de meest gebruikte materialen bij CNC-bewerking vanwege de uitstekende bewerkbaarheid, lichtgewichteigenschappen en corrosieweerstand.
Aluminiumdraden zijn echter gevoeliger voor strippen dan stalen draden vanwege de lagere schuifsterkte van het materiaal.
Houd bij het ontwerpen van schroefdraadvoorzieningen in aluminium componenten rekening met de volgende richtlijnen:
Gebruik een draadaangrijping met een diameter van ongeveer 1,5×.
Geef indien mogelijk de voorkeur aan grove draadspoed.
Vermijd een overmatig aanhaalmoment.
Zorg voor voldoende wanddikte rond de schroefdraadgaten.
Overweeg draadinzetstukken voor hoogcyclische montages.
Veel voorkomende voorbeelden zijn:
Draadmaat |
Aanbevolen betrokkenheid |
|---|---|
M4 |
6 mm |
M6 |
9 mm |
M8 |
12 mm |
M10 |
15 mm |
Voor samenstellingen die regelmatig onderhoud vereisen, bieden schroefdraadinzetstukken vaak een grotere duurzaamheid dan een grotere schroefdraaddiepte.
In aluminium behuizingen en armatuurcomponenten wordt draadstrippen doorgaans veroorzaakt door onvoldoende materiaalsterkte in plaats van onvoldoende draaddiepte. In veel toepassingen levert het toevoegen van een draadinzetstuk of het vergroten van de lokale wanddikte grotere prestatieverbeteringen op dan het uitbreiden van de draadaangrijping tot boven de aanbevolen waarden.
Roestvrij staal biedt uitstekende corrosieweerstand en goede mechanische sterkte, waardoor het een populaire keuze is voor industriële, medische en maritieme toepassingen.
Vergeleken met aluminium vereisen roestvrijstalen schroefdraden over het algemeen een kortere ingrijplengte.
Aanbevolen richtlijnen zijn onder meer:
Gebruik een ingrijping met een diameter van ongeveer 1,0×.
Vermijd onnodige draaddiepte.
Gebruik de juiste smering tijdens de montage.
Overweeg vreetpreventiestrategieën.
Zorg ervoor dat compatibele bevestigingsmaterialen worden geselecteerd.
Een van de grootste uitdagingen bij roestvrijstalen assemblages is het invreten van schroefdraad.
Draadvreten treedt op wanneer wrijving materiaaloverdracht tussen bijpassende schroefdraden veroorzaakt, wat mogelijk kan leiden tot vastlopen tijdens montage of demontage.
Om het risico op vreten te verminderen:
Gebruik anti-vastloopmiddelen.
Vermijd overmatige aanhaalsnelheden.
Overweeg gecoate bevestigingsmiddelen.
Gebruik indien nodig afwijkende materiaalcombinaties.
Staal biedt enkele van de sterkste en meest duurzame interne schroefdraden die beschikbaar zijn in CNC-gefreesde componenten.
Vanwege de hoge sterkte vereist staal over het algemeen minder schroefdraad dan zachtere materialen.
Typische aanbevelingen zijn onder meer:
Gebruik een ingrijping met een diameter van ongeveer 1,0×.
Standaard tapgaten zijn doorgaans voldoende.
Draadinzetstukken zijn zelden nodig, tenzij repareerbaarheid belangrijk is.
Standaard draadspoeden hebben over het algemeen de voorkeur.
Stalen componenten bieden vaak een uitstekende uittrekweerstand zonder dat er diepe schroefdraad nodig is.
Als gevolg hiervan verhoogt het overmatig ontwerpen van de draaddiepte in stalen onderdelen vaak de bewerkingskosten zonder dat dit een betekenisvolle sterktewinst oplevert.
Titanium wordt veel gebruikt in de lucht- en ruimtevaart, de medische sector, de autosport en hoogwaardige technische toepassingen vanwege de uitzonderlijke sterkte-gewichtsverhouding en corrosieweerstand.
Titanium biedt echter unieke bewerkingsuitdagingen.
Ingenieurs die schroefdraadelementen in titanium ontwerpen, moeten rekening houden met het volgende:
De gereedschapslijtage is aanzienlijk hoger dan bij aluminium.
Draadbewerkingscycli zijn doorgaans langer.
Warmteontwikkeling kan de draadkwaliteit beïnvloeden.
Tijdens de montage kunnen de risico's op vreten toenemen.
Aanbevolen praktijken zijn onder meer:
Gestandaardiseerde draadspecificaties.
Geschikte snijparameters.
Gecontroleerd montagekoppel.
Overwegingen bij oppervlaktebehandeling.
Voldoende draadontlastingsfuncties.
Omdat de bewerking van titanium relatief duur is, wordt een productievriendelijk draadontwerp bijzonder belangrijk.
Messing wordt vaak gebruikt voor elektrische systemen, instrumentatiecomponenten, vloeistofbehandelingsapparatuur en decoratieve toepassingen.
Voordelen van messingdraden zijn onder meer:
Goede bewerkbaarheid
Uitstekende corrosiebestendigheid
Lage wrijvingseigenschappen
Goede maatvastheid
Typische aanbevelingen zijn onder meer:
Standaard schroefdraadlengtes.
Conventionele draadvormen.
Vermijd een overmatig aanhaalmoment.
Houd zorgvuldig rekening met de vereisten voor de montagebelasting.
Hoewel messing relatief eenvoudig te bewerken is, is de draadsterkte over het algemeen lager dan die van staal en moet deze dienovereenkomstig worden beoordeeld.
Kunststoffen vereisen speciale aandacht omdat hun mechanisch gedrag aanzienlijk verschilt van metalen.
Uitdagingen die verband houden met plastic draden zijn onder meer:
Lagere draadsterkte
Kruipvervorming
Slijtage bij herhaalde montage
Thermische uitzettingseffecten
Aanbevolen richtlijnen zijn onder meer:
Gebruik aangrijplengtes van ongeveer 2× diameter of groter.
Minimaliseer het aanhaalmoment.
Vermijd fijne draadspoed.
Overweeg heat-set of inzetstukken met schroefdraad.
Ontwerp voor herhaalde montage indien nodig.
Voor producten met een hoge cyclus bieden wisselplaten vaak een betrouwbaardere oplossing dan plastic gaten met directe schroefdraad.
Bij technische kunststoffen en op polymeren gebaseerde componenten treedt draadbreuk vaak geleidelijk op door slijtage en vervorming, in plaats van door plotseling strippen. Voor assemblages die regelmatig onderhoud vereisen, kunnen inzetstukken met schroefdraad de betrouwbaarheid en levensduur op de lange termijn aanzienlijk verbeteren.
De onderstaande tabel vat de gebruikelijke aanbevelingen voor draadaangrijping samen voor CNC-gefreesde onderdelen.
Materiaal |
Aanbevolen betrokkenheid |
|---|---|
Staal |
1,0×Diameter |
Roestvrij staal |
1,0×Diameter |
Aluminium |
1,5×Diameter |
Messing |
1,0–1,5 × diameter |
Titanium |
1,0×Diameter |
Kunststoffen |
2,0 × diameter of meer |
Deze waarden bieden een praktisch uitgangspunt voor de meeste technische toepassingen.
De werkelijke vereisten kunnen variëren, afhankelijk van:
Bevestigingsgraad
Laadomstandigheden
Veiligheidsfactoren
Blootstelling aan het milieu
Montage frequentie
De materiaalkeuze heeft veel meer invloed dan alleen de mechanische prestaties.
Het heeft ook invloed op:
Draadkwaliteit
Levensduur van het gereedschap
Bewerkingstijd
Productiekosten
Betrouwbaarheid van de montage
Aluminium biedt bijvoorbeeld over het algemeen een uitstekende bewerkbaarheid, maar kan langere aangrijplengtes vereisen. Titanium biedt uitzonderlijke sterkte, maar verhoogt de complexiteit van de bewerking en de gereedschapskosten. Kunststoffen vereenvoudigen de gewichtsvermindering, maar vereisen vaak aanvullende versterkingsstrategieën.
Bij het evalueren van de kenmerken van schroefdraad moeten ingenieurs rekening houden met zowel de productprestaties als de productie-efficiëntie.
Fabrikanten aanbieden complexe precisiebewerkingsmogelijkheden beoordelen regelmatig materiaalspecifieke draadvereisten tijdens DFM-beoordelingen om ervoor te zorgen dat het uiteindelijke ontwerp een evenwicht biedt tussen sterkte, kosten en maakbaarheid.
Succesvol draadontwerp begint met het begrijpen van het gedrag van het moedermateriaal.
In plaats van dezelfde draadspecificaties op elk onderdeel toe te passen, moeten ingenieurs de ingrijplengtes, draadvormen en bevestigingsstrategieën afstemmen op de materiaaleigenschappen.
Door al vroeg in het ontwerpproces rekening te houden met materiaalspecifieke vereisten, kunnen fabrikanten de betrouwbaarheid van de assemblage verbeteren, het bewerkingsrisico verminderen en de productie-efficiëntie optimaliseren.
In het volgende gedeelte worden de productiemethoden onderzocht die worden gebruikt om schroefdraad te maken, waaronder tappen, draadfrezen, enkelpunts draadsnijden en andere processen die vaak worden gebruikt bij CNC-bewerkingen.
De draadkwaliteit hangt niet alleen af van het ontwerp, maar ook van de productiemethode die is gebruikt om de draden te maken. Verschillende bewerkingsprocessen bieden verschillende niveaus van nauwkeurigheid, flexibiliteit, productiesnelheid en kostenefficiëntie.
Het selecteren van de meest geschikte draadproductiemethode kan de maatconsistentie verbeteren, de bewerkingsrisico's verminderen en de algehele productiekosten optimaliseren.
Tijdens de productieplanning evalueren fabrikanten doorgaans factoren zoals draadgrootte, materiaaltype, productievolume, tolerantievereisten en onderdeelgeometrie voordat ze het meest geschikte draadsnijproces bepalen.
Tappen is het meest gebruikte proces voor het produceren van interne schroefdraad in CNC-gefreesde componenten.
Het proces maakt gebruik van een snij- of vormtap om schroefdraad te creëren in een voorgeboord gat.
Voordelen van tikken zijn onder meer:
Snelle cyclustijden
Lage gereedschapskosten
Uitstekende efficiëntie voor standaard schroefdraadmaten
Geschikt voor productie in grote volumes
Eenvoudige programmeervereisten
Typische toepassingen zijn onder meer:
Schroefdraadgaten van M3 tot M12
Elektronische behuizingen
Industriële apparatuur
Auto-onderdelen
Algemene mechanische assemblages
Vanwege de snelheid en kostenefficiëntie is tappen vaak de voorkeursmethode voor standaard interne schroefdraad.
Tikken brengt echter ook verschillende beperkingen met zich mee:
Hoger risico op gereedschapsbreuk
Verminderde flexibiliteit voor aangepaste draadgroottes
Uitdagendere spaanafvoer in blinde gaten
Grotere gevoeligheid voor moeilijke materialen
Om deze redenen is tappen niet altijd de optimale oplossing voor complexe of hoogwaardige onderdelen.
Bij draadfrezen wordt gebruik gemaakt van een roterende frees die een spiraalvormig gereedschapspad volgt om draadgeometrie te genereren.
In tegenstelling tot tappen wordt het schroefdraadprofiel gecreëerd door middel van gecontroleerde CNC-interpolatie.
Voordelen van draadfrezen zijn onder meer:
Uitstekende dimensionale controle
Verminderd risico op catastrofaal gereedschapsfalen
Mogelijkheid om meerdere draadgroottes te bewerken
Betere prestaties in moeilijke materialen
Verbeterde spaanafvoer
Geschikt voor schroefdraad met grote diameter
Draadfrezen is bijzonder waardevol bij de productie van:
Grote gaten met schroefdraad
Blinde gaten
Hoogwaardige luchtvaartcomponenten
Titanium onderdelen
Roestvrijstalen componenten
Prototype- en productieonderdelen in kleine aantallen
Fabrikanten met geavanceerde CNC-freestechnologieën geven vaak de voorkeur aan draadfrezen voor kritische schroefdraadkenmerken, omdat dit een grotere procesbetrouwbaarheid en flexibiliteit biedt.
Voor hoogwaardige componenten vermindert draadfrezen vaak het algehele productierisico, ondanks langere cyclustijden. Als een draadfrees uitvalt, kan het werkstuk vaak worden hersteld. Daarentegen kan een kapotte kraan in een afgewerkt onderdeel het onderdeel onbruikbaar maken, vooral in kleine blinde gaten.
Een van de meest voorkomende vragen die ingenieurs stellen, is of er gebruik moet worden gemaakt van tappen of draadfrezen.
Het antwoord hangt af van de toepassing.
Factor |
Tikken |
Draad frezen |
|---|---|---|
Cyclustijd |
Sneller |
Langzamer |
Gereedschapskosten |
Lager |
Hoger |
Programmeringscomplexiteit |
Lager |
Hoger |
Draadnauwkeurigheid |
Goed |
Uitstekend |
Grote draadmaten |
Beperkt |
Uitstekend |
Blinde gaten |
Gematigd |
Uitstekend |
Risico op gereedschapsbreuk |
Hoger |
Lager |
Flexibiliteit |
Beperkt |
Uitstekend |
Algemeen:
Tappen heeft de voorkeur voor standaard productiedraden.
Draadfrezen heeft de voorkeur voor complexe, grote of kritische schroefdraadfuncties.
De meest kosteneffectieve optie is niet altijd het snelste proces. Fabrikanten beoordelen vaak de algehele procesbetrouwbaarheid in plaats van alleen de bewerkingssnelheid.
Externe schroefdraden worden gewoonlijk geproduceerd met behulp van draadsnijbewerkingen met één punt op CNC-draaibanken.
Bij dit proces snijdt een draadsnijgereedschap geleidelijk het draadprofiel door meerdere passages.
Voordelen zijn onder meer:
Hoge maatnauwkeurigheid
Uitstekende profielcontrole
Geschikt voor aangepaste draadvormen
Effectief voor schroefdraad met grote diameter
Compatibel met een breed scala aan materialen
Typische toepassingen zijn onder meer:
Schachten met schroefdraad
Hydraulische fittingen
Connectoren
Precisie-adapters
Luchtvaarthardware
Eénpuntsdraadsnijden blijft een van de meest veelzijdige methoden voor het produceren van externe schroefdraad.
Draadrollen verschilt van snijprocessen omdat materiaal wordt verplaatst in plaats van verwijderd.
Het proces vormt draden door plastische vervorming.
Voordelen zijn onder meer:
Verbeterde draadsterkte
Betere oppervlakteafwerking
Verhoogde weerstand tegen vermoeidheid
Snellere productiesnelheden
Geen chipgeneratie
Draadwalsen is echter over het algemeen beperkt tot specifieke materialen en productiescenario's.
Het wordt het meest gebruikt voor:
Bevestigingsmiddelen
Studs
Componenten voor grote productie
Omdat gespecialiseerd gereedschap vereist is, is draadrollen minder gebruikelijk in aangepaste CNC-bewerkingsomgevingen.
Sommige materialen vereisen extra aandacht tijdens het bewerken van schroefdraad.
Voorbeelden zijn onder meer:
Materiaal |
Gemeenschappelijke uitdagingen |
|---|---|
Titanium |
Warmteontwikkeling, gereedschapsslijtage |
Roestvrij staal |
Werk verhardend, vretend |
Inconel |
Hoge snijkrachten |
Gehard staal |
Slijtage van gereedschap |
Technische kunststoffen |
Vervorming en braamvorming |
Bij het bewerken van deze materialen kunnen fabrikanten het volgende aanpassen:
Snijsnelheden
Voedingstarieven
Gereedschapsgeometrieën
Koelmiddelstrategieën
Inrijgmethoden
Het selecteren van het juiste productieproces wordt steeds belangrijker naarmate de materiaalcomplexiteit toeneemt.
Voor titanium- en roestvrijstalen componenten wordt processtabiliteit vaak belangrijker dan de cyclustijd. Fabrikanten verkiezen vaak draadfrezen boven tappen, omdat verbeterde spaanbeheersing en minder risico op gereedschapsbreuk helpen een consistente kwaliteit te behouden tijdens productieruns.
Beslissingen over draadproductie worden ook beïnvloed door de onderdeelgeometrie.
Ingenieurs concentreren zich vaak op draadspecificaties, terwijl ze de toegankelijkheid en bewerkingsbeperkingen over het hoofd zien.
Factoren die de processelectie kunnen beïnvloeden zijn onder meer:
Diepe holtes
Smalle zakken
Schuine oppervlakken
Beperkte gereedschapsvrijheid
Dunwandige constructies
Functies met meerdere assen
Complexe geometrieën vereisen mogelijk gespecialiseerde bewerkingsstrategieën om de draadkwaliteit te behouden.
Componenten met schuine of moeilijk toegankelijke schroefdraadkenmerken profiteren hier vaak van gelijktijdige 5-assige bewerkingsexpertise , wat een verbeterde gereedschapsoriëntatie en grotere bewerkingsflexibiliteit mogelijk maakt.
Verschillende draadsnijmethoden kunnen een aanzienlijke impact hebben op de productiekosten.
Factoren die de kosten beïnvloeden zijn onder meer:
Gereedschapsvereisten
Bewerkingstijd
Complexiteit instellen
Inspectie-eisen
Schrootrisico
Materiaal bewerkbaarheid
Bijvoorbeeld:
Standaard getapte gaten bieden over het algemeen de laagste kosten.
Draadfrezen kan de cyclustijd verlengen, maar het risico op afval verminderen.
Aangepaste draadprofielen vereisen vaak extra instellingen en inspectie.
De meest economische oplossing hangt af van de balans tussen productievolume, kwaliteitseisen en productierisico.
Onderwerpgerelateerde problemen behoren tot de meest voorkomende bevindingen tijdens DFM-evaluaties.
Fabrikanten beoordelen routinematig:
Keuze draadmaat
Toegankelijkheid van gaten
Betrokkenheidsdiepte
Materiaalcompatibiliteit
Gereedschapsvrijheid
Standaardisatie van draad
Vroegtijdige identificatie van potentiële productie-uitdagingen kan dure herzieningen later in de productie voorkomen.
Teams voorzien end-to-end CNC-bewerkingsondersteuning beveelt vaak schroefdraadaanpassingen aan die de bewerking vereenvoudigen met behoud van functionele prestaties.
Geen enkel draadsnijproces is ideaal voor elke toepassing.
Succesvolle draadproductie hangt af van het selecteren van het proces dat het beste past bij:
Materiaaleigenschappen
Productievolume
Draadmaat
Nauwkeurigheidsvereisten
Deelgeometrie
Kostendoelstellingen
Door de sterke punten en beperkingen van tappen, draadfrezen, enkelpunts draadsnijden en draadwalsen te begrijpen, kunnen ingenieurs weloverwogen ontwerpbeslissingen nemen die zowel de maakbaarheid als de productprestaties op de lange termijn verbeteren.
Het volgende gedeelte richt zich op Design for Manufacturability (DFM)-richtlijnen voor voorzieningen met schroefdraad, inclusief wanddikteoverwegingen, randafstanden, toegankelijkheidseisen en algemene ontwerppraktijken die de productiekosten verlagen.
Het ontwerpen van functionele threads is slechts een deel van de technische uitdaging. Even belangrijk is ervoor te zorgen dat functies met schroefdraad efficiënt, consistent en kosteneffectief kunnen worden vervaardigd.
Design for Manufacturability (DFM) richt zich op het optimaliseren van de onderdeelgeometrie om de bewerkingscomplexiteit te verminderen, productierisico's te minimaliseren en de algehele productie-efficiëntie te verbeteren. Kenmerken van schroefdraad behoren tot de elementen die het vaakst worden beoordeeld tijdens DFM-beoordelingen, omdat relatief kleine ontwerpwijzigingen een aanzienlijke impact kunnen hebben op de bewerkingstijd, gereedschapsvereisten en productkosten.
Door beproefde DFM-principes al vroeg in de ontwikkeling toe te passen, kunnen ingenieurs zowel de productprestaties als de productie-efficiëntie verbeteren.
Een van de eenvoudigste manieren om de maakbaarheid te verbeteren is het standaardiseren van draadspecificaties gedurende een assemblage.
Het gebruik van een beperkt aantal draadgroottes biedt verschillende voordelen:
Verminderde gereedschapsvereisten
Snellere machine-installatie
Vereenvoudigde inspectieprocedures
Verbeterde inkoop van bevestigingsmiddelen
Lagere voorraadcomplexiteit
Gemakkelijker onderhoud en reparatie
Een product dat alleen M4-, M6- en M8-schroefdraad gebruikt, is bijvoorbeeld doorgaans gemakkelijker te vervaardigen en te ondersteunen dan een ontwerp met talloze unieke schroefdraadmaten.
Waar mogelijk moeten ingenieurs aangepaste draadspecificaties vermijden, tenzij er een duidelijke functionele vereiste is.
Tijdens DFM-beoordelingen is draadstandaardisatie vaak een van de snelste manieren om de productiecomplexiteit te verminderen. Het consolideren van meerdere draadgroottes in een kleinere set standaardspecificaties kan de productieplanning vereenvoudigen, het aantal gereedschapswisselingen verminderen en de assemblage-efficiëntie verbeteren zonder de productprestaties te beïnvloeden.
Schroefdraadgaten die te dicht bij buitenoppervlakken zijn geplaatst, kunnen het omringende materiaal verzwakken en het risico op barsten, vervorming of draadbreuk vergroten.
Voldoende materiaaldikte rondom de schroefdraad is essentieel voor:
Draadsterkte
Structurele integriteit
Stabiliteit van de bewerking
Duurzaamheid op lange termijn
Deze overweging wordt vooral belangrijk bij aluminium componenten en dunwandige ontwerpen.
Ingenieurs moeten de gevestigde waarden volgen ontwerpaanbevelingen voor wanddikte voor CNC-bewerking bij het positioneren van schroefdraadelementen nabij randen, zakken en externe oppervlakken.
Als algemene richtlijn:
Grotere schroefdraadmaten vereisen meer omringend materiaal.
Dunne wanden kunnen de draadsterkte verminderen.
Toepassingen met hoge belasting vereisen vaak extra versterking.
Een juiste wanddikte verbetert niet alleen de mechanische prestaties, maar vermindert ook de trillingen van de bewerking en verbetert de maatconsistentie.
Schroefdraadgaten in de buurt van de randen van onderdelen zorgen voor verschillende productie-uitdagingen.
Potentiële risico's zijn onder meer:
Materiaal uitbraak
Verminderde draadkwaliteit
Doorbuiging van het gereedschap
Structurele verzwakking
Verhoogde inspectie-eisen
Hoewel de exacte afstanden afhangen van het materiaal en de schroefdraadgrootte, moeten ingenieurs waar mogelijk voor voldoende randspeling zorgen.
Als er beperkte ruimte is, kunnen alternatieve bevestigingsmethoden, zoals inzetstukken met schroefdraad of opnieuw ontworpen montagevoorzieningen, een betere oplossing bieden.
Zelfs schroefdraad met de juiste maat kan moeilijk en duur worden om te vervaardigen als de toegang tot het gereedschap beperkt is.
Veel voorkomende toegankelijkheidsproblemen zijn onder meer:
Diepe zakken
Smalle holtes
Hoge omringende muren
Complexe interne geometrieën
Beperkte spindelspeling
Slechte toegankelijkheid verhoogt vaak de bewerkingstijd en vereist mogelijk gespecialiseerd gereedschap.
Componenten ontworpen met behulp van Bewerkingsvriendelijke onderdeelgeometrieprincipes maken over het algemeen een efficiëntere draadproductie mogelijk en verbeteren de algehele productiebetrouwbaarheid.
Een van de meest voorkomende voorbeelden van overengineering is een te grote draaddiepte.
Zoals eerder besproken zorgt het vergroten van de betrokkenheid boven de aanbevolen waarden zelden voor proportionele verbeteringen in kracht.
Diepere discussies resulteren echter vaak in:
Langere cyclustijden
Verhoogde slijtage van het gereedschap
Hogere bewerkingskosten
Grotere taprisico's
Verminderde procesefficiëntie
Voor de meeste toepassingen:
Staal: ongeveer 1× diameter
Aluminium: ongeveer 1,5× diameter
Kunststof: circa 2× diameter
Deze waarden bieden voldoende grip voor de meeste schroefdraadassemblages.
Het ontwerpen van diepere draden simpelweg omdat er extra ruimte beschikbaar is, biedt meestal weinig praktisch voordeel.
Kenmerken met schroefdraad worden vaak in zakken, verzonken montagegebieden en andere interne geometrieën geplaatst.
Wanneer interne hoeken te scherp zijn, wordt het bewerken moeilijker omdat snijgereedschappen geen perfect vierkante interne hoeken kunnen maken.
Daarom moeten ontwerpers nadenken optimalisatiestrategieën voor de interne hoekradius bij het creëren van montagevoorzieningen met schroefdraad in zakken en ingesloten holtes.
Voordelen zijn onder meer:
Verbeterde toegang tot gereedschap
Snellere bewerking
Betere oppervlakteafwerking
Verminderde slijtage van het gereedschap
Lagere productiekosten
Deze overweging wordt vooral belangrijk voor componenten die meerdere gaten met schroefdraad in machinaal bewerkte uitsparingen bevatten.
De draadkwaliteit is sterk afhankelijk van de kwaliteit van het gat dat is gemaakt voordat het draadsnijden begint.
Problemen zoals:
Onjuiste diameter van het geleidegat
Onvoldoende bodemvrijheid
Slechte spaanafvoer
Onjuiste gatdiepte
kan de uiteindelijke draadprestaties negatief beïnvloeden.
Ingenieurs moeten solliciteren Ontwerprichtlijnen voor CNC-gaten om ervoor te zorgen dat schroefdraadgaten efficiënt en consistent kunnen worden vervaardigd.
Belangrijke overwegingen zijn onder meer:
Blind versus through-hole selectie
Vereisten voor gatdiepte
Boorpuntafstand
Spaanafvoerpaden
Toegankelijkheid van gereedschap
Veel draadgerelateerde productieproblemen ontstaan tijdens het maken van gaten en niet tijdens het draadsnijden zelf.
DFM beperkt zich niet tot bewerkingsoverwegingen.
Ook de montage-efficiëntie speelt een belangrijke rol.
Het verminderen van het aantal unieke bevestigingsmiddelen in een product kan aanzienlijke voordelen opleveren:
Snellere montage
Verminderde voorraad
Lagere aanschafkosten
Vereenvoudigd onderhoud
Minder montagefouten
Waar mogelijk moeten ingenieurs zowel draadgroottes als bevestigingstypes voor het hele product standaardiseren.
Deze aanpak verbetert vaak de productie-efficiëntie gedurende de gehele levenscyclus van het product.
Sommige draadfuncties zijn niet toegankelijk met conventionele 3-assige bewerkingsinstellingen.
Voorbeelden zijn onder meer:
Schuine schroefdraadgaten
Samengestelde geometrieën
Diep verzonken kenmerken
Multi-face componenten
In deze situaties kunnen geavanceerde bewerkingsstrategieën vereist zijn.
Fabrikanten aanbieden complexe meerassige bewerkingsoplossingen kunnen deze kenmerken vaak efficiënter produceren door het aantal opstellingen te verminderen en de gereedschapsoriëntatie te verbeteren.
Door deze vereisten vroegtijdig te evalueren, worden kostbare herontwerpen tijdens de productie voorkomen.
De beste ontwerpen met schroefdraad zijn niet noodzakelijkerwijs de sterkste of meest complexe.
Het zijn de ontwerpen die aan functionele eisen voldoen en toch praktisch te vervaardigen zijn.
Productievriendelijke schroefdraadfuncties omvatten doorgaans:
Gestandaardiseerde draadgroottes
Geschikte verlovingslengtes
Voldoende wanddikte
Goede toegankelijkheid van het gereedschap
Juiste gatgeometrie
Efficiënte montagestrategieën
Door deze DFM-principes al vroeg in het ontwerpproces op te nemen, kunnen ingenieurs de draadkwaliteit verbeteren, de productiekosten verlagen en de productietijdlijnen versnellen.
In het volgende gedeelte worden de meest voorkomende fouten bij het ontwerpen van schroefdraad onderzocht en worden praktische aanbevelingen gegeven om kostbare productie- en montageproblemen te voorkomen.
Zelfs ervaren ingenieurs komen tijdens de productontwikkeling af en toe draadgerelateerde problemen tegen. In veel gevallen is het probleem niet de schroefdraad zelf, maar de manier waarop de schroefdraad in wisselwerking staat met materiaaleigenschappen, assemblagevereisten en productiebeperkingen.
Tijdens Design for Manufacturability (DFM)-beoordelingen behoren schroefdraadkenmerken tot de meest herziene elementen, omdat kleine ontwerpbeslissingen een aanzienlijke invloed kunnen hebben op de bewerkingsefficiëntie, assemblageprestaties en betrouwbaarheid op de lange termijn.
Door de meest voorkomende fouten bij het ontwerpen van schroefdraad te begrijpen, kunnen ingenieurs onnodige kosten vermijden, productierisico's verminderen en de productprestaties vanaf de vroegste ontwerpfasen verbeteren.
Een van de meest voorkomende misvattingen is dat diepere draden altijd sterkere samenstellingen creëren.
Zoals eerder besproken, neemt de draadsterkte niet proportioneel toe met de aangrijplengte.
Overmatige draaddiepte resulteert vaak in:
Langere bewerkingscycli
Verhoogde slijtage van het gereedschap
Hogere productiekosten
Grotere taprisico's
Moeilijkere spaanafvoer
Voor de meeste toepassingen:
Materiaal |
Aanbevolen betrokkenheid |
|---|---|
Staal |
1,0×Diameter |
Roestvrij staal |
1,0×Diameter |
Aluminium |
1,5×Diameter |
Kunststoffen |
2,0×Diameter |
Het ontwerpen van draaddieptes ver buiten deze waarden levert zelden betekenisvolle prestatieverbeteringen op.
Blinde gaten worden vaak standaard geselecteerd zonder rekening te houden met de gevolgen voor de productie.
Vergeleken met doorlopende gaten, blinde gaten in het algemeen:
Vergroot de uitdagingen op het gebied van spaanafvoer
Verhoog het risico op gereedschapsbreuk
Vereist extra bodemvrijheid
Vergroot de complexiteit van de bewerking
Verleng cyclustijden
Wanneer de functionele vereisten dit toelaten, bieden doorlopende gaten doorgaans een productievriendelijkere oplossing.
Ingenieurs moeten beoordelen of een blind gat echt nodig is voordat ze het ontwerp finaliseren.
De draadkwaliteit is sterk afhankelijk van het gat dat is gemaakt voordat het draadsnijden begint.
Veelvoorkomende problemen met gaten zijn onder meer:
Onjuiste diameter van het geleidegat
Onvoldoende bodemvrijheid
Slechte spaanafvoer
Overmatige gatdiepte
Onvoldoende toegang tot het gereedschap
Veel van deze problemen kunnen worden vermeden door de vastgestelde richtlijnen te volgen Richtlijnen voor de voorbereiding van schroefdraadelementen tijdens de ontwerpfase van het gat.
Wanneer de gatgeometrie wordt geoptimaliseerd, verbeteren de draadkwaliteit en de productieconsistentie doorgaans ook.
Aangepaste draadspecificaties zijn soms noodzakelijk, maar mogen niet de standaardkeuze worden.
Niet-standaard draadgroottes leiden vaak tot:
Gespecialiseerde gereedschapsvereisten
Langere insteltijden
Verhoogde complexiteit van de inspectie
Hogere aanschafkosten
Verminderde beschikbaarheid van bevestigingsmiddelen
Waar mogelijk moeten ingenieurs algemeen beschikbare metrische of uniforme draadstandaarden gebruiken.
Standaardisatie verbetert zowel de maakbaarheid als de bruikbaarheid op de lange termijn.
Gaten met schroefdraad die dichtbij randen zijn geplaatst, kunnen het omringende materiaal verzwakken en productieproblemen veroorzaken.
Mogelijke gevolgen zijn onder meer:
Kraken
Materiaal uitbraak
Verminderde draadsterkte
Vervorming tijdens bewerking
Lagere montagebetrouwbaarheid
Het risico wordt nog groter bij zachtere materialen zoals aluminium en kunststoffen.
Het bieden van voldoende randafstand verbetert zowel de structurele prestaties als de draadkwaliteit.
Voor schroefdraadgaten is voldoende omringend materiaal nodig om de belastingskrachten te ondersteunen.
Ontwerpen met dunne wanden ervaren vaak:
Verminderde uittreksterkte
Lokale vervorming
Draad strippen
Trillingsgerelateerde storingen
Ingenieurs moeten solliciteren materiaalondersteunende ontwerppraktijken voor functies met schroefdraad bij het plaatsen van schroefdraadgaten in lichtgewicht componenten of componenten met beperkte ruimte.
Deze overweging is vooral belangrijk voor aluminium behuizingen en dunwandige machinaal bewerkte onderdelen.
Draadbreuken in aluminium componenten worden vaak toegeschreven aan onvoldoende omringend materiaal in plaats van aan een slechte draadkwaliteit. Het vergroten van de lokale wanddikte verbetert vaak de prestaties effectiever dan het vergroten van de draaddiepte.
Een draad kan perfect functioneel lijken in CAD, maar blijft moeilijk te vervaardigen.
Toegankelijkheidsproblemen treden vaak op wanneer functies met schroefdraad binnenin worden geplaatst:
Diepe zakken
Smalle holtes
Verzonken montagelocaties
Complexe interne geometrieën
Slechte toegankelijkheid resulteert vaak in:
Langere cyclustijden
Extra opstellingen
Gespecialiseerd gereedschap
Verhoogde productiekosten
Ontwerpen ontwikkeld met behulp van efficiënte CNC-ontwerpstrategieën zorgen over het algemeen voor een betere produceerbaarheid en een consistentere draadkwaliteit.
Zelfs goed ontworpen schroefdraad kan kapot gaan als deze wordt gecombineerd met ongeschikte bevestigingsmiddelen.
Veel voorkomende voorbeelden zijn:
Fijne schroefdraad in zacht aluminium
Corrosiegevoelige materiaalcombinaties
Overdreven sterke bevestigingsmiddelen in zwakke materialen
Bevestigingsmiddelen die een te hoog koppel vereisen
Bij de keuze van bevestigingsmiddelen moet altijd rekening worden gehouden met:
Materiaal sterkte
Blootstelling aan het milieu
Servicevereisten
Onderhoudsfrequentie
De prestaties van de schroefdraad zijn afhankelijk van het gehele bevestigingssysteem, niet alleen van het schroefdraadgat.
Sommige ingenieurs proberen slijtageproblemen te compenseren door de draaddiepte te vergroten.
Herhaaldelijk monteren en demonteren kan echter uiteindelijk de schroefdraad beschadigen, ongeacht de aangrijpingslengte.
Draadinzetstukken moeten worden overwogen wanneer:
Er wordt regelmatig onderhoud verwacht
Een lange levensduur is vereist
Er wordt gebruik gemaakt van zachte materialen
Er zijn hoge klembelastingen aanwezig
In veel situaties bieden wisselplaten een betrouwbaardere langetermijnoplossing dan diepere schroefdraad.
Misschien wel de meest kostbare fout is het ontwerpen van schroefdraadvoorzieningen zonder rekening te houden met de productievereisten.
Ingenieurs optimaliseren vaak voor:
Mechanische prestaties
Beperkingen in de ruimte
Montagevereisten
terwijl je over het hoofd ziet:
Toegankelijkheid van gereedschap
Bewerkingsstrategie
Productiekosten
Inspectie-eisen
Procesbetrouwbaarheid
Door vroeg in de ontwikkeling samen te werken met productieteams, kunnen potentiële problemen worden geïdentificeerd voordat de productie begint.
Fabrikanten aanbieden Door engineering ondersteunde CNC-productiediensten geven vaak DFM-aanbevelingen die zowel de maakbaarheid als de productprestaties verbeteren.
De meeste draadgerelateerde productieproblemen hebben één kenmerk gemeen: ze zijn aanzienlijk eenvoudiger en goedkoper te corrigeren tijdens het ontwerp dan tijdens de productie.
Een succesvol draadontwerp moet het volgende in evenwicht brengen:
Mechanische sterkte
Betrouwbaarheid van de montage
Materieel gedrag
Productie-efficiëntie
Kostendoelstellingen
Door deze veel voorkomende fouten te begrijpen en te vermijden, kunnen ingenieurs functies met schroefdraad creëren die betrouwbaar presteren en tegelijkertijd praktisch en kosteneffectief te produceren blijven.
In de volgende sectie zullen we onderzoeken hoe beslissingen over draadontwerp rechtstreeks van invloed zijn op de bewerkingskosten, productie-efficiëntie, gereedschapsvereisten en de algemene projecteconomie.
Kenmerken van schroefdraad lijken misschien kleine details binnen een groter onderdeel, maar ze hebben vaak een meetbare impact op de productiekosten, bewerkingstijd, gereedschapsvereisten en de algehele productie-efficiëntie.
Bij veel CNC-bewerkingsprojecten hebben draadgerelateerde beslissingen veel meer invloed dan alleen de assemblageprestaties. Factoren zoals draaddiepte, gatgeometrie, draadstandaardisatie, materiaalkeuze en productiemethode kunnen de cyclustijden en de productie-economie rechtstreeks beïnvloeden.
Door deze kostenfactoren te begrijpen, kunnen ingenieurs weloverwogen ontwerpbeslissingen nemen die prestatie-eisen in evenwicht brengen met productie-efficiëntie.
In tegenstelling tot eenvoudige boorgaten vereisen schroefdraadvoorzieningen extra bewerkingen.
Afhankelijk van de toepassing kan de draadproductie het volgende omvatten:
Boren
Ruimen
Tikken
Draad frezen
Ontbramen
Inspectie
Elke bewerking voegt tijd toe aan het productieproces.
Het produceren van een standaard geboord gat kan bijvoorbeeld slechts een paar seconden in beslag nemen, terwijl het creëren van een nauwkeurig schroefdraadelement vaak meerdere handelingen en aanvullende kwaliteitsverificatie vereist.
Naarmate de draadhoeveelheid toeneemt, kan de totale bewerkingstijd aanzienlijk toenemen.
Een van de meest over het hoofd geziene kostenfactoren is een te grote schroefdraaddiepte.
Veel ingenieurs gaan ervan uit dat het toevoegen van extra schroefdraad weinig effect heeft op de productie.
In werkelijkheid vereisen diepere draden vaak:
Langere tapcycli
Verhoogde draadfreestijd
Extra spaanafvoer
Grotere slijtage van het gereedschap
Hoger risico op gereedschapsfalen
Bijvoorbeeld:
Draadgrootte |
Aanbevolen betrokkenheid |
Overontworpen betrokkenheid |
|---|---|---|
M6 van aluminium |
9 mm |
24 mm |
M8 van aluminium |
12 mm |
32 mm |
M10 van staal |
10 mm |
30 mm |
De extra bewerkingstijd die gepaard gaat met een te grote draaddiepte kan aanzienlijk worden bij productie van middelgrote en grote volumes.
Een van de meest voorkomende mogelijkheden voor kostenreductie is het optimaliseren van de schroefdraadlengtes. In productieomgevingen met honderden of duizenden draadgaten kan het elimineren van onnodige draaddiepte de bewerkingstijd aanzienlijk verkorten, terwijl dezelfde functionele prestaties behouden blijven.
Gestandaardiseerde draadspecificaties vereenvoudigen bijna elk aspect van de productie.
Voordelen zijn onder meer:
Verminderde gereedschapsinventaris
Snellere insteltijden
Vereenvoudigde programmering
Gemakkelijkere inspectie
Verbeterde inkoop van bevestigingsmiddelen
Lagere aanschafkosten
Daarentegen vereisen assemblages met talrijke aangepaste draadgroottes vaak:
Extra gereedschap
Gespecialiseerde meters
Extra instelwerkzaamheden
Verbeterd voorraadbeheer
Het gebruik van een kleiner aantal standaard schroefdraadmaten verbetert doorgaans de productie-efficiëntie gedurende de gehele levenscyclus van het product.
Het ontwerp van het gat heeft ook invloed op de productiekosten.
Doorlopende gaten bieden over het algemeen:
Betere spaanafvoer
Snellere bewerking
Lager taprisico
Verbeterde procesbetrouwbaarheid
Blinde gaten vereisen vaak:
Aanvullende overwegingen met betrekking tot de vrije ruimte
Zorgvuldiger chipbeheer
Langzamere bewerkingsparameters
Verhoogde inspectie-aandacht
Wanneer de functionele vereisten dit toelaten, kunnen doorlopende gaten zowel de complexiteit van de bewerking als het productierisico verminderen.
Materiaaleigenschappen spelen een belangrijke rol in de economie van de draadproductie.
Verschillende materialen vereisen verschillende bewerkingsstrategieën.
Materiaal |
Relatieve inrijgkosten |
|---|---|
Aluminium |
Laag |
Messing |
Laag |
Koolstofstaal |
Gematigd |
Roestvrij staal |
Matig tot hoog |
Titanium |
Hoog |
Legeringen voor hoge temperaturen |
Zeer hoog |
Moeilijkere materialen verhogen vaak:
Slijtage van gereedschap
Bewerkingstijd
Inspectie-eisen
Schrootrisico
Bij het evalueren van ontwerpalternatieven moeten ingenieurs niet alleen rekening houden met de mechanische prestaties, maar ook met de implicaties voor de productie.
De geselecteerde draadmethode kan ook de algehele projecteconomie beïnvloeden.
Tappen levert over het algemeen het volgende op:
Lagere cyclustijden
Lagere gereedschapskosten
Uitstekende prestaties voor standaard schroefdraad
Draadfrezen levert over het algemeen het volgende op:
Grotere flexibiliteit
Verbeterde nauwkeurigheid
Lager breukrisico
Betere prestaties in moeilijke materialen
De goedkoopste oplossing hangt af van het productievolume en de toepassingsvereisten.
Voor standaard productieonderdelen is tappen vaak de meest economische keuze.
Voor kritische componenten gebruiken fabrikanten geavanceerde draadbewerkingsprocessen kunnen draadfrezen kiezen om de betrouwbaarheid te verbeteren en het risico op schroot te verminderen.
De locatie van de draad is belangrijk.
Functies die de productiecomplexiteit vergroten, zijn onder meer:
Schuine schroefdraadgaten
Diep verzonken schroefdraad
Smalle holtes
Multi-face schroefdraadfuncties
Beperkte toegang tot gereedschap
Deze omstandigheden vereisen vaak:
Extra opstellingen
Gespecialiseerde bevestiging
Meerassige bewerking
Verlengde programmeertijd
Onderdelen die nodig zijn Geavanceerde 5-assige bewerkingsmogelijkheden kunnen de complexiteit van de installatie vaak verminderen en de toegankelijkheid verbeteren, maar de productiestrategie moet nog steeds in overweging worden genomen tijdens de ontwerpfase.
De kostenimpact van functies met schroefdraad reikt verder dan alleen machinale bewerking.
Beslissingen over bevestigingsmiddelen hebben ook invloed op:
Inkoopkosten
Voorraadbeheer
Montage arbeid
Onderhoudsvereisten
Het gebruik van gestandaardiseerde bevestigingsmiddelen tijdens een montage verlaagt vaak de eigendomskosten op de lange termijn.
Voordelen zijn onder meer:
Verbeterde beschikbaarheid
Vereenvoudigde inkoop
Verminderde voorraad
Snellere montage
Gemakkelijkere buitendienst
Bij veel projecten levert standaardisatie grotere kostenbesparingen op dan individuele bewerkingsoptimalisaties.
Functies met schroefdraad worden routinematig geëvalueerd tijdens DFM-beoordelingen, omdat ze talloze mogelijkheden bieden voor productie-optimalisatie.
Veel voorkomende aanbevelingen zijn onder meer:
Vermindering van overmatige draaddiepte
Standaardisatie van draadgroottes
Verbetering van de toegankelijkheid
Randafstanden vergroten
Vereenvoudiging van de gatgeometrie
Optimaliseren van materiaalkeuze
Veel van deze veranderingen kunnen de productiekosten verlagen zonder de productfunctionaliteit te beïnvloeden.
Fabrikanten leveren productiegerichte CNC-engineeringondersteuning identificeert deze kansen vaak voordat de productie begint, waardoor klanten onnodige kosten en vertragingen kunnen vermijden.
Kenmerken met schroefdraad beslaan misschien maar een klein deel van een onderdeel, maar beïnvloeden vaak een onevenredig groot deel van de productie-inspanningen.
Ontwerpkeuzes met betrekking tot:
Draaddiepte
Hoeveelheid draad
Gattype
Materiaal selectie
Productiemethode
Standaardisatie van bevestigingsmiddelen
kunnen gezamenlijk de bewerkingstijd, gereedschapskosten, assemblage-efficiëntie en productondersteuning op lange termijn beïnvloeden.
Door al vroeg in het ontwerpproces rekening te houden met deze factoren, kunnen ingenieurs schroefdraadfuncties creëren die niet alleen betrouwbaar en functioneel zijn, maar ook geoptimaliseerd voor efficiënte productie.
In het laatste deel zullen we de belangrijkste draadontwerpprincipes samenvatten die in deze handleiding worden besproken en praktische aanbevelingen doen voor het realiseren van betrouwbare, kosteneffectieve CNC-schroefdraadfuncties.
Voor een snelle referentie vat de onderstaande tabel de belangrijkste aanbevelingen voor draadontwerp samen die in deze handleiding worden besproken.
Ontwerpfactor |
Aanbevolen praktijk |
Reden |
|---|---|---|
Draadinschakeling (staal) |
1,0×Diameter |
Extra diepte zorgt voor een minimale verbetering van de sterkte. |
Draadinschakeling (aluminium) |
1,5×Diameter |
Compenseert de lagere schuifsterkte van het materiaal. |
Draadbetrokkenheid (kunststof) |
2,0 × diameter of meer |
Verbetert de uittrekweerstand en duurzaamheid. |
Draadtype |
Gebruik waar mogelijk standaard metrische schroefdraad |
Vereenvoudigt de productie en inkoop. |
Gatenontwerp |
Geef de voorkeur aan doorlopende gaten boven blinde gaten |
Verbetert de spaanafvoer en de betrouwbaarheid van de bewerking. |
Selectie van bevestigingsmiddelen |
Zorg ervoor dat het bevestigingsmateriaal overeenkomt met het basismateriaal |
Vermindert corrosie- en compatibiliteitsproblemen. |
Draadinzetstukken |
Gebruik voor High-Cycle-assemblages en zachte materialen |
Verbetert de duurzaamheid en slijtvastheid. |
Wanddikte |
Zorg voor voldoende materiaal rond de draden |
Verbetert de sterkte en voorkomt strippen. |
Toegankelijkheid |
Zorg voor voldoende gereedschapsvrijheid |
Vermindert de complexiteit en kosten van de bewerking. |
Draadproductie |
Selecteer Tappen of Draadfrezen op basis van de toepassing |
Brengt kosten, flexibiliteit en betrouwbaarheid in evenwicht. |
Kenmerken van schroefdraad behoren tot de meest voorkomende elementen in CNC-gefreesde componenten, maar toch hebben ze vaak een grotere invloed op de productie-efficiëntie en assemblageprestaties dan veel ingenieurs beseffen.
In deze handleiding hebben we de belangrijkste principes onderzocht die bijdragen aan succesvol draadontwerp, waaronder:
Het selecteren van de juiste draadstandaarden
Optimalisatie van de schroefdraadlengte
Ontwerpen van maakbare draadgaten
Het kiezen van geschikte bevestigingsmiddelen
Materiaalspecifieke ontwerpregels toepassen
Inzicht in draadproductiemethoden
Verbetering van de maakbaarheid via DFM
Het vermijden van veelvoorkomende ontwerpfouten
Verlaging van de productiekosten door slimmere draadstrategieën
Een van de belangrijkste lessen is dat effectief draadontwerp niet alleen maar gaat over het maximaliseren van de sterkte. Overmatige draaddiepte, onnodige complexiteit en slechte toegankelijkheid verhogen vaak de bewerkingskosten zonder betekenisvolle functionele voordelen op te leveren.
In plaats daarvan zijn de meest succesvolle threadfuncties de functies die in evenwicht zijn:
Mechanische prestaties
Materieel gedrag
Montagevereisten
Productie-efficiëntie
Onderhoudsgemak op lange termijn
Door deze principes tijdens de ontwerpfase te integreren, kunnen ingenieurs de productierisico's aanzienlijk verminderen en tegelijkertijd de productbetrouwbaarheid en de algehele projecteconomie verbeteren.
Voor complexe CNC-gefreesde onderdelen biedt vroege betrokkenheid bij de productie vaak waardevolle mogelijkheden om de schroefdraadeigenschappen te optimaliseren voordat de productie begint. Ontwerpbeoordelingen kunnen verbeteringen identificeren met betrekking tot draaddiepte, gatgeometrie, toegankelijkheid, selectie van bevestigingsmiddelen en bewerkingsstrategie, waardoor dure herzieningen later in de levenscyclus van het project worden vermeden.
Fabrikanten met ruime ervaring in Precisie CNC-componentenproductie kan vaak praktische verbeteringen in het draadontwerp aanbevelen die de bewerking vereenvoudigen terwijl de technische vereisten behouden blijven.
Of u nu prototypecomponenten, productieassemblages, industriële apparatuur of zeer nauwkeurige mechanische systemen ontwikkelt, het toepassen van beproefde richtlijnen voor draadontwerp kan helpen sterkere, betrouwbaardere en kosteneffectievere producten te creëren.
Bij de meeste CNC-toepassingen is een schroefdraadaangrijping van 1,0× tot 1,5× de nominale schroefdraaddiameter voldoende om een betrouwbare mechanische sterkte te bereiken. Het vergroten van de draaddiepte buiten dit bereik verbetert gewoonlijk de prestaties niet significant, maar verhoogt de bewerkingstijd en -kosten.
Draadfrezen wordt aanbevolen voor harde materialen, diepe blinde gaten, schroefdraad met grote diameter en hoogwaardige componenten waarbij het risico op gereedschapsbreuk tot een minimum moet worden beperkt. Tappen is sneller maar minder flexibel in complexe of risicovolle geometrieën.
Draadinzetstukken zijn niet altijd vereist, maar worden sterk aanbevolen als een hoog koppel, herhaalde montage of een lange levensduur wordt verwacht. Ze verminderen aanzienlijk het risico op draadstrippen in zachte materialen zoals aluminium.
Metrische schroefdraad volgt de ISO-normen en wordt wereldwijd veel gebruikt, terwijl UNC/UNF-schroefdraad de imperiale normen volgt die algemeen in Noord-Amerika worden gebruikt. Het belangrijkste verschil is het draadspoedsysteem en de regionale compatibiliteitsvereisten.
Voor blinde gaten is in de meeste gevallen geen volledige draaddiepte nodig. Een te grote diepte vergroot de bewerkingsmoeilijkheden als gevolg van de ophoping van spanen en beperkingen van de toegang tot het gereedschap, zonder dat dit aanzienlijke extra sterkte oplevert.
Tappen is over het algemeen kosteneffectiever voor eenvoudige productie in grote volumes. Draadfrezen is duurder per cyclus, maar vermindert het risico op gereedschapsbreuk en biedt betere flexibiliteit voor complexe geometrieën.
Zachte materialen zoals aluminium, magnesium en sommige kunststoffen profiteren vaak van schroefdraadinzetstukken. Ze worden ook gebruikt in toepassingen met hoge belasting of hoge cycli, ongeacht het materiaal, om de duurzaamheid te verbeteren.
De selectie van bevestigingsmiddelen heeft invloed op de complexiteit van het gereedschap, de montagetijd en het voorraadbeheer. Gestandaardiseerde bevestigingsmiddelen verlagen de kosten, terwijl niet-standaard bevestigingsmiddelen de productiecomplexiteit en doorlooptijd vergroten.
Veelgemaakte fouten zijn onder meer te diep draadsnijden, het gebruik van tappen in ongeschikte diepe blinde gaten, het mengen van draadstandaarden in één onderdeel en het negeren van materiaalbeperkingen tijdens het ontwerp. Deze problemen verhogen vaak het bewerkingsrisico en de kosten.
De maakbaarheid van schroefdraad kan worden verbeterd door de draaddiepte te optimaliseren, standaard draadgroottes te gebruiken, geschikte bewerkingsmethoden te selecteren en al in de ontwerpfase rekening te houden met het materiaalgedrag. Een DFM-beoordeling wordt sterk aanbevolen.
Het ontwerpen van maakbare schroefdraden en bevestigingsmiddelen houdt meer in dan het selecteren van een schroefdraadmaat of bevestigingstype. Draadingrijping, diepte, bewerkingsmethode, materiaalkeuze en assemblagevereisten hebben allemaal een directe invloed op de productiekosten, bewerkingsstabiliteit en betrouwbaarheid op lange termijn.
Bij NAITE TECH beoordeelt ons engineeringteam de kenmerken van schroefdraad tijdens elk project om kansen te identificeren voor verbeterde produceerbaarheid, verminderd bewerkingsrisico en geoptimaliseerde productiekosten door middel van gestructureerde technische evaluatie.


