
日本語
ビュー: 0 著者: サイト編集者 公開時刻: 2026-06-22 起源: サイト
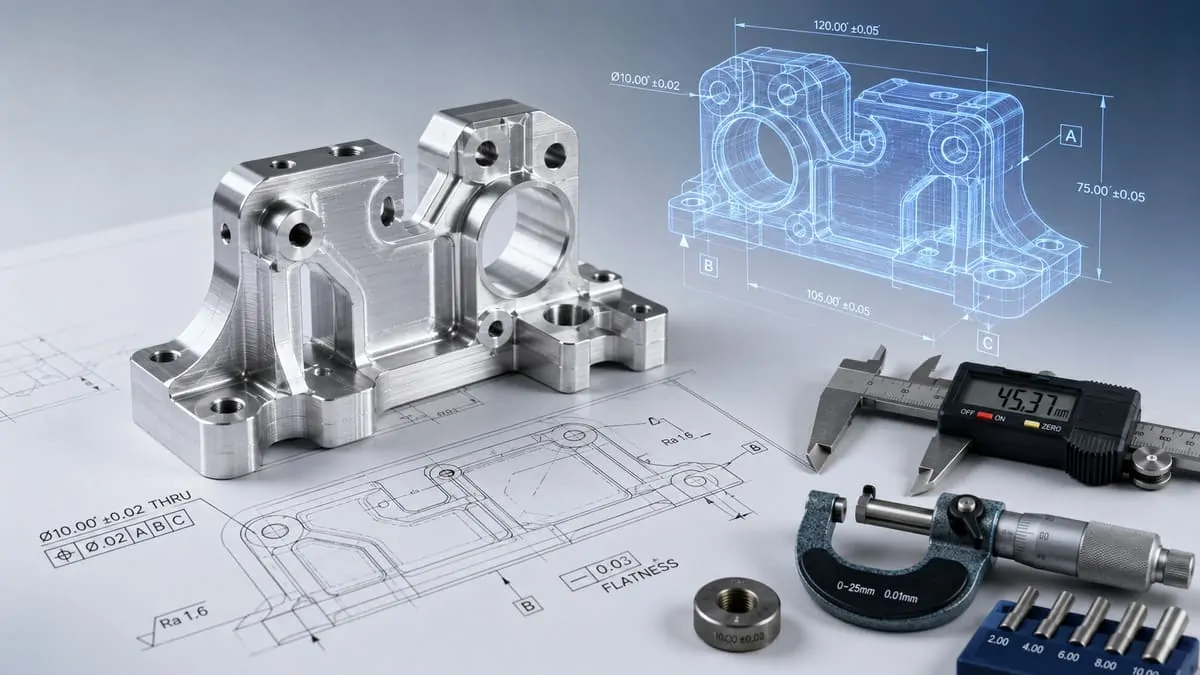
公差は、CNC 加工における最大のコスト要因の 1 つです。公差を厳しくすると、フィット感、位置合わせ、シーリング、または動作制御が向上しますが、機械加工の速度の低下、より正確な固定、追加の仕上げパス、より厳格な検査、およびより高いスクラップリスクが必要になる場合もあります。このため、最もコスト効率の高い CNC 部品は、常に公差が最も厳しい部品であるとは限りません。適切な場所に適切な公差がある部品です。
多くの CNC プロジェクトでは、実際に精度制御が必要なフィーチャーはほんのわずかです。ベアリングシート、ダウエルピン穴、シール面、シャフト直径、重要な合わせ面には、より厳しい公差が必要な場合があります。ただし、表面プロファイル、クリアランス カットアウト、非機能ポケット、および一般的な外形寸法では、多くの場合、部品の性能に影響を与えることなく標準の加工公差を使用できます。
このガイドでは、CNC 加工公差を指定する方法を明確かつ実践的に説明します。標準 CNC 公差の意味、公差が厳しいとコストが増加する理由、公差の過剰を回避する方法、より厳密な制御が必要な機能、および材料、肉厚、穴の設計、内隅の半径、ねじ、GD&T、および加工プロセスの選択が公差性能にどのように影響するかを学びます。
サプライヤーの観点から見ると、優れた公差図は精度を定義するだけではありません。これにより、どの機能が機能的に重要であり、どの機能がより柔軟であるかを加工チームに伝えます。これにより、最終部品の組み立てや使用の信頼性を維持しながら、不必要なコストを削減できます。
製造前に公差要件をレビューするサポートが必要な場合は、NAITE TECH が提供します。 カスタム CNC 加工サービス。 CAD レビュー、2D 図面レビュー、DFM フィードバック、および実用的な公差の最適化のためのエンジニアリング サポートを備えた
このガイドでは、実際的な CNC 加工公差の原則について説明しており、エンジニアが不必要な加工や検査コストを追加することなく、正確で製造可能でコスト効率の高い公差を指定できるようにします。
CNC 加工公差の意味、エンジニアリング図面上での表示方法、適合性、機能、検査、製造コストに影響を与える理由を理解します。
重要ではない寸法、フライス加工されたフィーチャー、穴、シャフト、および一般的な機械加工部品に関して、どのような公差範囲が一般的に実用的であると考えられているかを学びます。
公差を厳しくすると、加工時間、セットアップの複雑さ、仕上げパス、検査要件、スクラップのリスク、総生産コストがどのように増加するかを調べてください。
化粧面、クリアランス フィーチャ、機能しないポケット、またはすべての図面寸法に厳しい公差を適用するなど、一般的な公差を超える問題を特定します。
ベアリングシート、ダウエルピン穴、シール面、シャフト直径、嵌合面など、より厳密な公差管理が必要な機能を決定する方法を学びます。
穴の機能、ポケットの深さ、スロット幅、工具のアクセス、内径、フライス加工方法が公差性能と加工の一貫性にどのように影響するかを理解します。
アルミニウム、ステンレス鋼、チタン、プラスチック、肉厚、薄い形状、および材料応力が機械加工後の寸法安定性にどのように影響するかを確認します。
GD&T が穴パターン、合わせ面、データム、平面度、平行度、回転部品の公差の明確さをいつ改善できるかを学びましょう。
機能的に必要な場合にのみ厳しい公差を適用し、他の場所では標準公差を使用し、不必要な加工コストを削減する方法を学びます。
CNC 加工公差は、加工部品に許容される寸法変動の許容量を定義します。技術図面では、公差は、設計要件を満たしながら、フィーチャーが公称寸法からどれだけ逸脱できるかをメーカーに伝えます。
たとえば、穴が次のように指定されているとします。
Ø10.00±0.05mm
完成した穴の直径は 9.95 mm から 10.05 mm までの範囲になります が、それでも許容範囲と見なされます。
公差が必要なのは、いかなる機械加工プロセスでもすべての形状を正確な公称寸法で製造できないためです。切削工具は時間の経過とともに摩耗し、材料は加工中に異なる動作をし、治具にはわずかな変動が生じ、検査方法にも測定限界があります。適切に設計された公差は、部品の製造が必要以上に困難になったり高価になったりすることなく、許容される変動レベルを定義します。
CNC 加工では、公差は一般的に次のものに適用されます。
穴径
シャフト径
スロット幅
ポケットの深さ
表面平坦度
穴の位置
ネジ付きフィーチャー
合わせ面
全長、全幅、全高
重要なアセンブリインターフェイス
ただし、すべての機能が同じレベルの精度を必要とするわけではありません。ベアリングシートには厳しい直径公差が必要な場合がありますが、化粧品の外形、クリアランスカットアウト、または非機能ポケットには標準の一般公差のみが必要な場合があります。重要なのは、公差をフィーチャの機能に一致させることです。
公差を超えたより広範な CNC 部品設計ルールについては、NAITE TECH の 製造可能性ガイドラインのための CNC 設計.
ほとんどの CNC 図面では、一般公差とフィーチャー固有の公差を組み合わせて使用します。
一般公差は、 個別に指定された公差がない寸法に適用されます。これらは技術図面の表題欄に示されることが多く、通常は外部プロファイル、基本的なポケット形状、クリアランス領域、化粧面などの重要ではないフィーチャに使用されます。
フィーチャ固有の公差は 、部品の機能に影響を与える重要な寸法に直接適用されます。これらには、ベアリング穴、ダウエルピン穴、シール面、シャフト直径、精密スロット、またはデータム関連の穴パターンが含まれる場合があります。
実際の CNC 公差戦略では、通常、重要なフィーチャーを重要でないジオメトリから分離します。
機能のタイプ |
推奨される許容誤差のアプローチ |
なぜそれが重要なのか |
|---|---|---|
重要ではない外形寸法 |
一般公差を使用する |
加工と検査のコストを削減 |
隙間穴 |
標準または中程度の許容誤差を使用する |
通常はファスナー用の十分なスペースのみが必要です |
ノックピン穴 |
より厳密な直径と位置制御を使用する |
アライメントと組み立ての精度に影響を与える |
ベアリングシート |
厳密な直径公差を使用する |
フィット感、回転、パフォーマンスに影響を与える |
シール面 |
必要に応じて平坦度や表面仕上げを制御します |
漏れとシールの信頼性に影響を与える |
化粧表面 |
不必要に厳しい公差を避ける |
通常、部品の機能は改善されません |
よくある間違いは、図面上のすべての寸法に同じ厳しい公差を適用することです。これにより、多くのフィーチャーが高精度を必要としない場合でも、加工時間、検査労力、コストが増加します。
実際の CNC 加工プロジェクトでは、多くの場合、単にすべての寸法を厳しくするよりも、明確な公差階層の方が価値があります。図面で重要なフィーチャ、データム参照、および機能面が明確に識別されている場合、加工チームは最も重要な部分の精度に重点を置くことができます。
NAITE TECH のエンジニアは、CNC プロジェクトを見積もる前に、指定された公差が機能的に必要かどうか、またはアセンブリやパフォーマンスに影響を与えることなく一部の寸法を標準の加工公差内に維持できるかどうかをよく確認します。これにより、不必要なセットアップの複雑さが軽減され、過剰検査が回避され、最終部品のコストが管理されます。
標準 CNC 加工公差は、特別なプロセス制御、高度な検査、または追加の仕上げ作業を必要とせずに通常達成できる一般的な公差範囲です。これらの公差は、通常、重要ではない寸法、一般的なプロファイル、クリアランス領域、および組み立て、シール、動作、または位置合わせに直接影響を与えないフィーチャーに使用されます。
多くの CNC 機械加工部品の実際の一般公差は、材料、部品サイズ、形状、フィーチャの深さ、機械加工プロセス、および検査要件に応じて、約 ±0.10 mm ~ ±0.05 mm になります。より厳しい公差も可能ですが、フィーチャの機能にさらなる精度が必要な場合にのみ指定する必要があります。
すべての部品に適用される単一の「標準 CNC 公差」は存在しないことを理解することが重要です。小さなアルミニウム製ブラケット、ステンレス鋼シャフト、薄壁ハウジング、深いポケット、およびプラスチック機械加工コンポーネントはすべて、異なる公差の期待値を必要とする場合があります。同じ許容値を、あるフィーチャーでは簡単に達成できますが、別のフィーチャーでは達成が困難またはコストがかかる場合があります。
より良いアプローチは、機能の機能と製造リスクに基づいて公差を定義することです。
機能の種類 |
実用的な寛容アプローチ |
コストへの影響 |
|---|---|---|
重要ではない外部プロファイル |
一般的な図面公差を使用する |
低い |
基本的なフライス加工面 |
通常、標準の加工公差が許容されます |
低から中程度 |
隙間穴 |
通常は中程度の許容範囲で十分です |
低い |
ノックピン穴 |
より厳密な直径と位置制御を使用する |
中くらい |
ベアリングシート |
はめあい要件に基づいて厳密な直径公差を指定します |
中~高 |
軸径 |
回転または組み立てに適切なはめあい公差を使用する |
中くらい |
深いポケットまたはスロット |
公差は工具のアクセスと深さに依存します |
中~高 |
大きな平面 |
平面度は材質、サイズ、設定によって異なります |
中~高 |
薄肉の特徴 |
たわみや変形のリスクが高い |
高い |
化粧表面 |
不必要に厳しい公差を避ける |
過剰な仕様でない限り低い |
標準公差を指定する場合、エンジニアはデフォルトで可能な限り厳しい値を使用することを避ける必要があります。公差は、部品が確実に機能するように十分に厳しくする必要がありますが、性能が向上せずに加工コストが増加するほど厳しすぎてはなりません。
たとえば、ネジのすきま穴には、通常、精密な位置合わせに使用されるノックピン穴と同じ公差は必要ありません。通常、化粧品の外縁にはベアリング シートと同じ公差は必要ありません。機能しないポケットには通常、シール面と同じ深さの公差は必要ありません。
プロジェクトに複数の製造プロセスが含まれる場合、またはさまざまな方法で許容誤差の期待値を比較したい場合は、NAITE TECH の 製造公差の参考リソース.
標準公差は、メーカーが効率的な機械加工戦略、標準工具、実用的なセットアップ方法、および通常の検査手順を使用できるため、通常、CNC 機械加工部品の最もコスト効率の高い出発点となります。
可能な場合には標準公差を使用すると、以下を軽減できます。
加工時間
セットアップの複雑さ
ツーリングのリスク
検査時間
手直し
スクラップ率
全体の部品コスト
これは、厳しい公差を完全に回避する必要があるという意味ではありません。多くの CNC 部品は、重要な機能に対して厳しい公差を必要とします。目標は、部品の機能に影響を与える場合にのみ、厳しい公差を選択的に適用することです。
優れた CNC 公差戦略には通常、次のものが含まれます。
重要ではない寸法の一般公差
機能領域の機能固有の許容差
検査用の明確なデータム参照
穴、ピン、シャフト、ベアリングの標準適合
材料と形状に基づいた実際の公差値
製造前にサプライヤーによるレビュー
より広範な部品設計ルールの場合、公差の決定は、形状、材料、工具へのアクセス、およびフィーチャの機能とともに考慮する必要もあります。ナイトテックの CNC 部品設計のベスト プラクティスは、 より製造可能な CNC コンポーネントを設計するための有用な基盤を提供します。
機械加工サプライヤーの観点から見ると、標準公差は製造プロセスの安定性と予測可能性を維持するのに役立ちます。重要ではないフィーチャーに実用的な一般公差を使用できるようにすると、機械加工チームは、フィット、位置合わせ、シール、または機械的性能に真の影響を与えるフィーチャーにより多くの注意を向けることができます。
多くの CNC プロジェクトにおいて、最も効果的なコスト削減の方法は、部品の設計を完全に変更しないことです。機能的価値を生み出す場合にのみ精度が適用されるように、公差戦略を調整しています。
公差が厳しいと、生産の各段階でより多くの制御が必要となるため、CNC 加工コストが増加します。コストは材料の切断だけに関係するものではありません。また、セットアップ計画、治具の安定性、加工戦略、工具の状態、検査時間、および必要な公差範囲外の部品を製造するリスクからも影響を受けます。
多くの一般的な CNC フィーチャでは、 などの公差 ±0.10 mm が実用的ですが、 ±0.01 mm 以上の公差では、より制御されたプロセスが必要になる場合があります。許容差が厳しくなるほど、許容できる変動は小さくなります。これは、機械加工プロセスにおいて、工具の磨耗、熱の動き、材料応力、治具の変動、または測定の不確かさの余地が少なくなることを意味します。
多くの場合、厳しい公差を実現できますが、部品の機能に本当に必要な機能にのみ適用する必要があります。
CNC 加工の精度は、製造中の部品の保持方法に大きく依存します。緩い公差や標準公差の場合は、実用的な治具で十分な場合があります。公差が厳しい場合、多くの場合、セットアップはより剛性が高く、再現性が高く、慎重に調整される必要があります。
厳しい公差機能には、次のものが必要になる場合があります。
より正確なデータム位置決め
カスタム治具
追加のセットアップの検証
クランプ歪みの低減
部品の向きをさらに制御
操作間の再現性の向上
部品を複数の面から機械加工する必要がある場合、各設定に多少の変動が生じます。これは、部品の異なる面上のフィーチャ間の関係を厳密な公差で制御する場合に特に重要です。
複数の角度または表面にわたる重要な特徴を持つ複雑な部品の場合、 複雑な精密部品の 5 軸 CNC 加工では、 より少ない操作でより多くのフィーチャを加工できるため、セットアップ関連の公差誤差を軽減できる場合があります。
標準公差フィーチャーは、多くの場合、通常の荒加工および仕上げ加工を使用して効率的に加工できます。公差が厳しいフィーチャでは、寸法精度と表面の一貫性を向上させるために、より遅い切削パラメータ、より軽い仕上げ切削、および追加のパスが必要になる場合があります。
機械が各部品に費やす時間が増えるため、コストが増加する可能性があります。
たとえば、標準の深さ公差を持つポケットでは、通常の仕上げパスのみが必要な場合があります。精密なポケット深さ、狭いスロット幅、または重要な嵌合面では、追加のストック管理、スプリングパス、または操作間の追加の測定が必要になる場合があります。
公差が厳しいと、部品の積極的な加工が制限される場合もあります。切削速度が速すぎると、熱、工具のたわみ、振動、または表面の変動が発生する可能性があり、これらすべてが寸法精度に影響を与える可能性があります。
切削工具は、生産全体を通じて完全な切れ味を維持できるわけではありません。工具が摩耗すると、フィーチャの寸法が徐々に変化する可能性があります。標準公差の場合、この小さな寸法変化はまだ許容される場合があります。公差が厳しい場合は、工具の摩耗をより注意深く監視する必要があります。
工具のたわみも大きな要因です。長い工具、小径工具、またはサポートされていない工具は、切断中にわずかに曲がる可能性があります。これは、深いポケット、狭いスロット、小さな内部半径、およびアクセスしにくいフィーチャーを加工する場合によく発生します。
これらの困難なフィーチャに厳しい公差が適用される場合、機械加工プロセスでは次のことが必要になる場合があります。
可能な限り短いツール
より剛性の高いツールホルダー
切削抵抗の低減
追加の仕上げパス
工具交換の頻度が上がる
生産時のより丁寧な検査
NAITE TECH は、フライス加工されたポケット、スロット、プロファイル、および平らな表面の場合に提供します。 公差の厳しい形状を実現する精密 CNC フライス加工。 部品の形状と公差要件に基づいたプロセス計画により、
公差が厳しい場合は、通常、さらに多くの検査が必要になります。一部の一般的な寸法については、単純なキャリパー チェックで十分な場合がありますが、厳しい公差機能には、マイクロメータ、ボア ゲージ、高さゲージ、CMM 検査、定盤、ピン ゲージ、ねじゲージ、またはその他の制御された測定方法が必要になる場合があります。
次のような場合に検査費用が増加します。
さらに多くの寸法を測定する必要があります
測定ツールはより正確でなければなりません
CMMプログラミングが必要です
各部品は詳細な検査が必要です
最初の商品検査が必要です
検査報告書が求められます
部品は管理された環境で測定する必要があります
これが、たとえ加工自体が特に難しくなくても、あらゆる寸法に厳しい公差を適用するとコストが増加する原因の 1 つです。検査の負担はさらに大きくなります。
許容値が厳しくなるほど、許容できるプロセス ウィンドウは小さくなります。わずかに大きい、小さい、歪んでいる、または位置がずれているだけのフィーチャは、不適合になる可能性があります。
これにより、以下のリスクが高まります。
再加工
再検査
スクラップ
配送の遅延
生産コストが高くなる
より保守的な加工戦略
プロトタイプ部品の場合、これは余分な加工時間を意味する場合があります。生産部品の場合、バッチ全体の歩留まりと再現性に影響を与える可能性があります。
一部の公差が高価になるのは、その数値が非常に厳しいためではなく、材料や形状の制御が難しいためです。
例えば:
薄いアルミニウム部品は、材料を除去した後に反る可能性があります。
ステンレス鋼では、より遅い加工とより慎重な熱制御が必要な場合があります。
チタンは切断が難しく、工具の摩耗が増加する可能性があります。
プラスチックは、温度、湿気、または内部応力によって移動する可能性があります。
大きな平らな表面では、慎重な応力制御と検査が必要になる場合があります。
深いポケットは工具のたわみの影響を受ける可能性があります。
これは、小さな剛性のブロックでは実用的な公差が、薄肉のハウジングや大型の軽量プレートでは困難になる可能性があることを意味します。
CNC 加工では、サプライヤーは部品の形状を見積もるだけではありません。彼らはまた、必要な公差を繰り返し保持することのリスクについても言及しています。短くて硬い直径の厳しい公差は管理可能ですが、薄肉、深いポケット、または大きな平らな表面で同じ公差を得るには、より制御された高価なプロセスが必要になる場合があります。
これが、公差レビューが DFM の重要な部分である理由です。 NAITE TECH は、製造前に、どの公差要件が重要であるか、どの機能が製造リスクを生み出すか、機能に影響を与えることなくコストを削減するために標準公差を使用できる場所を評価するのに役立ちます。
公差要件が明確でない、またはコストが重視されるプロジェクトの場合は、NAITE TECH の CNC 加工公差のレビューは、 加工を開始する前に製造性を向上させる実用的な方法を特定するのに役立ちます。
過剰な公差は、CNC 機械加工部品が必要以上に高価になる最も一般的な理由の 1 つです。これは、部品のフィット、機能、組み立て、シール、または性能に実際に必要な公差よりも厳しい公差が指定されている場合に発生します。
多くの場合、許容範囲を超えても最終部品は改善されません。むしろ、加工時間、検査労力、セットアップの複雑さ、生産リスクが増加します。
たとえば、 ±0.01 mm が指定されている場合があります。 アセンブリに影響を与えるフィーチャがわずかであっても、図面ではすべての寸法に対してベアリングシート、ダウエルピン穴、またはシール面には厳密な管理が必要な場合がありますが、化粧エッジ、クリアランスカットアウト、および機能しないポケットには通常その必要はありません。すべての機能が重要なものとして扱われると、部品全体の製造がより困難になり、製造コストが高くなります。
過剰な公差とは、設計が実際に要求するよりも厳しい公差要件を適用することを意味します。これは、図面レベル、フィーチャ レベル、または表題欄レベルで発生する可能性があります。
一般的な例は次のとおりです。
あらゆる寸法に厳しい公差を適用する
図面表題欄に非常に厳密な一般公差を使用する
化粧表面に厳しい公差を指定する
隙間穴への精密公差の適用
大きな非嵌合面では厳密な平面度が必要
機能的な目的を持たない GD&T コントロールの追加
アセンブリに影響を与えないフィーチャーに厳密な位置公差を使用する
深いポケットまたは薄い壁に不必要に厳しい公差を指定する
公差は常に機能的な質問に答える必要があります。つまり、
この形状がわずかに大きい、小さい、平らである、深くなっている、または妥当な範囲内でシフトされている場合はどうなりますか?
答えが「部品はまだ機能する」の場合、厳しい公差は必要ない可能性があります。
過剰な許容範囲は、設計者がリスクを回避したいために起こることがよくあります。重要な部品の場合は、すべての寸法をきつめにしておいたほうが安心かもしれません。ただし、CNC 加工では、このアプローチでは逆の結果が生じる可能性があります。部品の製造や検査が難しくなり、一貫して繰り返すとコストが高くなる可能性があります。
過剰寛容の一般的な原因は次のとおりです。
古い図面から公差をコピーする
デフォルトの CAD または図面テンプレートの使用
表題欄全体に 1 つの厳しい公差を適用する
機能的な機能と非機能的な機能を分離していない
不明確な組み立て要件を補おうとする
設計段階でのサプライヤーからのフィードバックの欠如
部品が実際に必要とする公差レベルの誤解
たとえば、エンジニアは、ポケットの深さが CAD モデルで重要であると考えられるため、ポケットの深さに厳しい公差を指定する場合があります。しかし、そのポケットがクリアランスまたは軽量化のみを提供する場合、厳しい公差は機能的価値を付加しない可能性があります。
過剰な公差は、製造業者がより多くの機能を精度が重要なものとして扱わなければならないため、コストが増加します。これは、加工、検査、品質管理に影響を与えます。
厳密に管理される寸法が多すぎる場合、サプライヤーは次のことを行う必要がある場合があります。
低速の加工戦略を使用する
仕上げパスをさらに追加する
より複雑なフィクスチャを作成する
より多くの次元を検査する
より高度な測定機器を使用する
工具の摩耗をより頻繁に制御する
生産速度を下げる
スクラップまたはやり直しのリスクをさらに考慮する
部品が単純に見えても、公差要件が過度に高いと、製造プロセスの要求が大幅に厳しくなる可能性があります。
標準公差を備えた単純なブラケットは、機械加工が容易な場合があります。すべての表面、穴、スロット、エッジの公差が厳しい同じブラケットでは、より制御されたプロセスとより長い検査時間が必要になる場合があります。
過剰な公差を回避する実際的な方法は、重要なフィーチャを重要でないジオメトリから分離することです。
特徴 |
不十分な寛容戦略 |
より良い寛容戦略 |
|---|---|---|
一般的な外形 |
±0.01mm |
標準一般公差を使用する |
隙間ネジ穴 |
±0.01mm |
実際のクリアランス公差を使用する |
ノックピン穴 |
他のすべての穴と同じ |
正確な直径と位置公差を使用する |
ベアリングシート |
他のすべての直径と同じ |
はめあいベースの厳しい公差を適用する |
化粧面取り |
厳しい寸法公差 |
標準のエッジ ブレーク要件を使用する |
機能しないポケット |
厳しい深さと幅の公差 |
機能が重要でない限り、一般公差を使用してください |
シール面 |
明確に特定されていない |
必要な場合にのみ平面度または仕上げを指定します |
このアプローチにより、部品の性能に影響を及ぼさない寸法に対する不必要なコストを回避しながら、重要な機能の正確性が維持されます。
過剰な公差を回避する最善の方法は、公差を割り当てる前に各重要なフィーチャーの機能を定義することです。
厳しい許容値を適用する前に、次のことを確認してください。
この機能はアセンブリに影響しますか?
別の部分を見つけますか?
動き、回転、またはスライドを制御しますか?
密閉性や漏れに影響はありますか?
それはデータとして機能しますか?
ベアリング、シャフト、ピン、または留め具をサポートしていますか?
検査書類は必要ですか?
部品は公差が緩くても機能するでしょうか?
フィーチャーが機能に影響を及ぼさない場合は、多くの場合、標準公差を使用できます。
優れた CNC 図面により、サプライヤーはどの機能が重要であるかを簡単に理解できるようになります。どの寸法が最も重要かを機械加工チームに推測させる必要はありません。
より広範な製造可能性ルールについては、NAITE TECH のルールを確認してください。 CNC 部品設計ベスト プラクティス。 における公差、形状、材料、工具へのアクセスがどのように連携するかを理解するための CNC 部品設計の
図面のレビュー中に、NAITE TECH が認識する最も一般的なコスト要因の 1 つは、あらゆる寸法に厳しい公差を適用することです。多くのプロジェクトでは、組み立て、位置合わせ、シーリング、または機械的性能に実際に影響を与える機能は少数です。
より良いアプローチは、重要なフィーチャを明確に定義し、部品の残りの部分に標準公差を許容することです。これにより、加工チームは実際の価値を生み出すプロセス制御に重点を置き、重要でない形状に対する不必要な加工時間と検査コストを回避できます。
コスト重視の部品については、NAITE TECH が図面を確認して提供することができます。 精密 CNC 加工サポート により、部品の機能を向上させることなくコストを増加させる可能性がある公差要件を特定できます。
CNC 機械加工部品のすべての寸法に厳しい公差が必要なわけではありません。最良の耐性戦略は機能に基づいています。厳しい公差を適用する前に、エンジニアはどの機能が組み立て、位置合わせ、シール、移動、荷重伝達、または検査に影響を与えるかを特定する必要があります。
良いルールは単純です。
フィーチャが部品の適合、移動、シール、位置合わせ、または動作に直接影響する場合、より厳格な公差管理が必要になる可能性があります。機能に影響を与えない場合は、通常、標準公差の方がコスト効率が高くなります。
この機能ベースのアプローチは、重要な機能を正確に保ちながら、過剰公差を防ぐのに役立ちます。
一部の CNC 機能は部品の性能に直接関係しており、より厳密な公差管理が必要な場合があります。これらの機能は、設計および製造計画中に慎重に検討する必要があります。
一般的な例は次のとおりです。
ベアリングシート
ノックピン穴
圧入穴
スリップフィット穴
シャフト径
シール面
合わせ面
精密な穴パターン
データム面
スライドまたは回転インターフェイス
光学、医療、航空宇宙、またはロボットのインターフェイス
アセンブリのスタックアップを制御する機能
これらの機能については、デフォルト値を使用するのではなく、機能要件に基づいて許容差を選択する必要があります。たとえば、ベアリングの穴は、必要なベアリングの取り付けに応じて公差を設定する必要がありますが、ノックピンの穴は、直径と位置の両方について管理する必要があります。
多くの CNC フィーチャは、形状、クリアランス、または外観にとって重要ですが、精度レベルの制御は必要ありません。これらの機能に厳しい公差を適用すると、パフォーマンスが向上せずにコストが増加することがよくあります。
例としては次のものが挙げられます。
外観の外観プロファイル
機能しないポケット
軽量化のためのカットアウト
一般的なクリアランスエリア
基本的な面取り
エッジブレーク
装飾面
大きな非嵌合面
ネジの逃げ穴
内部キャビティは材料除去のみに使用されます
これらのフィーチャでは、多くの場合、一般的な図面公差が使用されます。フィーチャーが別のコンポーネントの位置を特定したり、フィットをサポートしたり、シールを作成したり、動きを制御したりしない場合は、通常、厳しい公差は必要ありません。
CNC 図面に厳しい公差を指定する前に、次の質問をしてください。
質問 |
なぜそれが重要なのか |
|---|---|
この機能はアセンブリに影響しますか? |
多くの場合、アセンブリ フィーチャのサイズや位置を制御する必要があります |
別のコンポーネントを見つけますか? |
位置決め機能には、より厳しい位置公差が必要な場合があります |
ベアリング、シャフト、ピンをサポートしていますか? |
フィットベースのフィーチャには通常、正確な直径制御が必要です |
密閉性に影響はありますか? |
シール面には平坦度または表面仕上げの管理が必要な場合があります |
滑りや回転を制御しますか? |
可動インターフェースには制御されたクリアランスが必要 |
この特徴はデータとして使用されますか? |
データム フィーチャは検査とフィーチャの関係に影響を与えます |
検査書類は必要ですか? |
検査が増えると費用が増加する可能性がある |
部品は公差が緩くても機能するでしょうか? |
「はい」の場合、厳しい公差は必要ない可能性があります |
このチェックリストは、エンジニアがどこに精度が本当に必要か、どこに標準公差がより実用的かを判断するのに役立ちます。
同じタイプのフィーチャでも、その機能に応じて異なる公差が必要になる場合があります。
たとえば、すべての穴を同じように扱う必要はありません。
ネジの逃げ穴には、締結具用に十分なスペースのみが必要な場合があります。
ダウエルピン穴の直径と位置を厳密に管理する必要がある場合があります。
ベアリング穴には、はめあいベースの公差が必要な場合があります。
ネジ穴には、適切なネジの深さと噛み合わせが必要な場合があります。
シール穴には、寸法要件と表面要件の両方が必要な場合があります。
穴の設計ルールの詳細については、NAITE TECH の資料を参照してください。 CNC 穴設計の推奨事項.
同じロジックがフライス加工された表面にも当てはまります。 CAD では、化粧面、取り付け面、シール面はすべて同じように見えますが、同じ公差戦略は必要ありません。公差は、表面の機能的目的を反映する必要があります。
公差を決定するには、アセンブリ内で複数の部品がどのように組み合わされるかも考慮する必要があります。個々の部品が許容範囲内であっても、いくつかの部品にわたって小さなばらつきが蓄積される可能性があります。これを公差スタックアップと呼びます。
公差の積み重ねは、以下の場合に特に重要です。
複数部品のアセンブリ
ハウジングとカバー
ダボ付きアセンブリ
スライド機構
ギアまたはベアリングのアライメント
光学式またはセンサーの位置決め
ロボットおよび自動化コンポーネント
フィーチャーがアセンブリ内の別のパーツの位置を制御する場合、より厳密な公差またはより明確な GD&T 制御が必要になる場合があります。フィーチャーが表面のみであるか、余分なクリアランスを提供する場合、通常は標準公差内に留めることができます。
よくある間違いは、不明確な設計要件を補うために厳しい公差を使用することです。設計者がどの機能が重要であるかわからない場合は、すべてを厳密にしたほうが安全であると感じるかもしれません。ただし、これによりコストが増加し、図面の製造が困難になることがよくあります。
代わりに、図面では次のことを明確に定義する必要があります。
どの機能が重要なのか
どのサーフェスがデータムとして機能するか
位置合わせ用の穴はどれですか
どの機能がクリアランス対象となるのか
どの寸法がフィット感や動きに影響するか
検査に必要な公差はどれか
一般的な公差計画と製造可能な CNC 形状については、NAITE TECH の CNC 機械加工部品の DFM 原則は、 フィーチャの機能、材料の選択、および機械加工プロセスの制限を結び付けるのに役立ちます。
適切な公差図はサプライヤーに何が最も重要かを伝えます。重要なフィーチャが明確に特定されると、機械加工チームは、それらのフィーチャに関連する治具、ツールパス、検査方法、およびプロセス制御を計画できます。
NAITE TECH のエンジニアリングレビュープロセスでは、公差の問題は最初に機能によって評価されることがよくあります。寸法がフィット、密閉、位置合わせ、または動きに影響を与える場合は、より詳細な注意が必要です。フィーチャーが部品の性能に影響を及ぼさない場合は、多くの場合、標準の加工公差を使用するほうがより現実的でコスト効率の高い選択となります。
穴の公差は、CNC 機械加工部品における最も重要な公差の決定事項の 1 つです。穴は、クリアランス、位置合わせ、締結、ベアリングサポート、圧入、流体の流れ、またはシールのために使用される場合があります。各穴タイプには異なる機能があるため、すべての穴が同じ公差を使用する必要はありません。
よくある間違いは、図面上のすべての穴に 1 つの厳しい公差を適用することです。これにより、アセンブリのパフォーマンスが向上することなく、加工と検査のコストが増加する可能性があります。より良いアプローチは、最初に各穴の目的を定義し、次に機能に基づいて適切な公差を適用することです。
クリアランス ホールは、ネジ、ボルト、ピン、またはその他の留め具が部品を通過できるようにするために使用されます。ほとんどの場合、ファスナーはクリアランス ホール内に正確に嵌合する必要はありません。穴には組み立てに十分なスペースが必要です。
このため、クリアランス ホールには通常、厳密な直径公差は必要ありません。多くの場合、標準または適度に管理された許容差で十分です。
クリアランス ホールの公差は次の要素によって決まります。
ファスナーのサイズ
組み立てクリアランス要件
相手部品との位置関係
穴を調整に使用するかどうか
ファスナーの頭、ワッシャー、またはザグリが適切に装着される必要があるかどうか
穴がネジ用のクリアランスのみを提供する場合、非常に厳しい直径公差を適用しても機能的価値が付加されない可能性があります。ただし、クリアランス ホールの位置が部品間の位置合わせに影響を与える場合は、穴の直径よりも穴の位置の制御が必要になる場合があります。
穴の形状、深さ、製造可能性に関する推奨事項の詳細については、NAITE TECH のドキュメントを参照してください。 CNC 穴の DFM ガイドライン.
ダウエルピン穴は、部品間の正確な位置合わせに使用されます。すきま穴とは異なり、ダボ穴は組み立て精度に直接影響するため、多くの場合、より厳密な直径と位置の管理が必要です。
ノックピン穴には次のものが必要になる場合があります。
正確な穴径
制御された穴の位置
適切な穴の深さ
リーマ加工またはボーリング加工
クリアデータム参照
アセンブリ機能に基づいたはめあいの選択
たとえば、再現可能な位置合わせに使用されるダウエルピンには、制御された滑り嵌めまたは圧入が必要な場合があります。この場合、穴のサイズと穴の位置の両方が重要になります。直径が緩すぎると、アセンブリの位置合わせが失われる可能性があります。位置管理がされていない場合、嵌合部品が正しく嵌合しない場合があります。
ノックピン穴を使用する場合、通常は、ランダムに厳しい公差を適用するよりも、必要なはめあいとデータム関係を指定する方が適切です。
プレスフィット穴とスリップフィット穴は、2 つの部品の組み立て方法を制御するため、公差を慎重に選択する必要があります。
圧入 穴 は、挿入される部品が穴よりわずかに大きくなるように設計されており、締まりばめが形成されます。これにより強力な保持力が得られますが、直径と材料の制御を考慮する必要があります。
スリップ フィット穴 により、ピン、シャフト、またはコンポーネントを制御されたクリアランスで所定の位置にスライドさせることができます。部品の組み立てや分解が必要な場合や、力を入れずに正確な位置決めが必要な場合に便利です。
はめあいベースの穴は、小さな寸法の変化が組み立ての感触、保持力、または位置合わせの精度に影響を与える可能性があるため、一般的な穴よりも厳しい公差が必要になる場合があります。
重要な設計要素には次のものがあります。
ピンまたはシャフトの直径
材質の硬さ
必要な組立力
熱膨張
表面仕上げ
穴の深さ
穴周囲の壁の厚さ
部品を繰り返し組み立てるかどうか
柔らかい材料の圧入穴は、鋼の圧入穴とは異なる動作をする場合があります。圧入穴の周囲の薄い壁も組み立て中に変形する可能性があるため、厳しい公差を割り当てる前に形状を検討する必要があります。
通常、ベアリング シートとブッシュの穴は機能的に重要な機能です。これらの穴では、多くの場合、直径、真円度、表面仕上げ、および用途に応じて同心度や振れの制御が必要になります。
ベアリングの穴が狭すぎると、ベアリングが損傷したり、組み立てが困難になったりする可能性があります。ボアが緩すぎると、サポート、アライメント、または回転のパフォーマンスが低下する可能性があります。
ベアリングまたはブッシュの穴を指定する場合、エンジニアは次の点を考慮する必要があります。
ベアリングメーカーの推奨適合性
荷重方向
回転要件
ハウジング材質
動作温度
組立方法
表面仕上げ
検査方法
ベアリングシートは、一般的な穴と同じように公差を与えるべきではありません。フィットベースの公差の決定が必要です。
ねじ穴は、その機能がねじの形状、ピッチ、かみ合い長さ、および留め具の互換性に依存するため、普通の穴とは異なります。ほとんどの場合、カスタム公差値の代わりに標準のねじ仕様を使用する必要があります。
ねじ穴の設計では、次のことを考慮する必要があります。
ねじのサイズとピッチ
ネジのクラスまたは規格
最小のねじのかかり具合
止まり穴の深さ
底部クリアランス
材料強度
ファスナー負荷
タッピングとねじ切り加工の比較
ねじゲージによる検査
カスタムねじ公差は、シーリング、高負荷、精度調整、または特殊な組み立て条件など、明確な機能上の理由がある場合にのみ使用してください。
ねじ切り機能、ファスナーのクリアランス、ねじのかみ合いに関する詳しいガイダンスについては、NAITE TECH のガイドを参照してください。 CNC ネジとファスナーの設計実践.
多くのアセンブリでは、穴の直径よりも穴の位置の方が重要です。クリアランス ホールの直径公差は緩い場合がありますが、別のコンポーネントと位置合わせする必要がある場合は、その位置を制御する必要がある場合があります。
これは特に次の場合に当てはまります。
ボルトパターン
ノックピンパターン
取付板
ハウジング
エンクロージャ
ブラケット
精密アセンブリ
複数の穴を嵌合部品と位置合わせする必要がある場合は、±公差を個々の寸法に適用するだけでなく、GD&T 位置公差を使用することを検討してください。位置公差を使用すると、穴パターンの許容可能な位置をデータム フィーチャに対してより明確に定義できます。
深いホールは浅いホールよりもコントロールが困難です。穴の深さが深くなるにつれて、工具のたわみ、ドリルの歩行、切りくず排出の問題、熱の蓄積、直径の変動のリスクも増加します。
深い穴の公差が厳しい場合は、次のことが必要になる場合があります。
ペックドリリング
つまらない
リーミング
特殊工具
さらなる検査
加工速度が遅い
切りくず排出の向上
追加のプロセス計画
深い穴に精度が必要ない場合は、不必要に厳しい公差を適用することは避けてください。穴の機能が重要な場合は、図面を完成させる前に、加工業者と実現可能性について話し合ってください。
穴の公差を直径だけで決めてはいけません。その機能が重要です。すきま穴、ノックピン穴、ねじ穴、ベアリング穴、およびシール穴はすべて、異なる加工方法、検査方法、および公差レベルを必要とする場合があります。
NAITE TECH の公差レビュー プロセスでは、穴フィーチャはアセンブリ内での役割に基づいて評価されます。穴が位置合わせ、圧入、ベアリングサポート、またはシーリングを制御する場合は、より厳密な制御が必要になる場合があります。クリアランスを提供するだけであれば、多くの場合、標準公差の方が実用的でコスト効率が高くなります。
CNC フライス加工の公差は、機械の精度以上のものに依存します。また、形状の深さ、カッターの直径、工具の長さ、材料の挙動、ワーク保持の安定性、表面へのアクセス、部品の加工に必要なセットアップの数にも影響されます。
CNC 機械加工部品では、ポケット、スロット、プロファイル、ショルダー、ボス、平面などのフライス加工フィーチャーが一般的です。これらのフィーチャーの中には、厳密な公差管理が必要な場合もありますが、その他のフィーチャーは通常、標準の加工公差に従うことができます。重要なのは、どのフライス加工フィーチャが機能的に重要であり、どのフライス加工フィーチャがクリアランス、軽量化、または外観のみを目的として使用されているかを理解することです。
NAITE TECHが提供する 精密 CNC フライス加工により、ポケット、スロット、プロファイル、取り付け面、および慎重なプロセス計画を必要とする精密機械加工コンポーネントなどの公差の厳しい機能を実現します。
ポケットは、CNC 加工されたハウジング、ブラケット、エンクロージャ、機械部品に広く使用されています。ポケットの公差は、幅、長さ、深さ、コーナーの半径、床の平坦度、または壁の位置に適用される場合があります。
次の場合、ポケットには厳しい公差が必要になる場合があります。
別のコンポーネントを保持します
アセンブリ位置を制御します
シール面をサポート
インサート、センサー、または電子モジュールの位置を確認します
滑りやクリアランスに影響を与える
臨界壁厚を定義します
ただし、ポケットが軽量化または材料の除去のみに使用される場合は、多くの場合、標準公差で十分です。
ポケットが深い場合、狭い場合、または小さな内径コーナー半径が必要な場合、ポケット公差はさらに困難になります。長い工具は切削中にたわむ可能性があり、小さな工具では遅い送りと複数のパスが必要になる場合があります。これにより、加工時間が増加し、公差リスクが増加します。
スロットは通常、位置合わせ、調整、スライド機構、取り付け機能、およびクリアランスのために使用されます。穴と同様に、スロットの公差も機能に基づく必要があります。
次の場合、スロットをより厳密に制御する必要がある場合があります。
摺動部品をガイドします
別のパーツを見つけます
コントロールの調整範囲
アセンブリ間の位置合わせを維持します
ピン、キー、または留め具を使用できます
機械的な動きに影響を与える
単純なクリアランス スロットの場合、多くの場合、狭い幅や位置の公差は不要です。ただし、ガイド スロット、キー溝、またはスライド インターフェイスの場合、スロットの幅、真直度、表面仕上げ、および位置はすべて性能に影響を与える可能性があります。
スロットを設計するとき、エンジニアは工具へのアクセス、カッターの直径、コーナー半径、およびスロットが剛性の高い工具設定で加工できるかどうかを考慮する必要があります。
プロファイル公差は、機械加工されたフィーチャーの形状または輪郭を制御します。外側のプロファイル、曲面、ボス、リブ、または複雑な輪郭に適用できます。
重要ではない外側プロファイルの場合、多くの場合、標準公差が許容されます。嵌合プロファイル、シーリング パス、空力面、医療部品、または精密アセンブリの場合、より厳密なプロファイル制御が必要になる場合があります。
次のような場合、プロファイル公差はさらに困難になる可能性があります。
幾何学模様が複雑です
サーフェスには複数のツールパスが必要です
パーツには複数のセットアップが必要です
薄い壁が関係している
機械加工が難しい材質です
輪郭に小さな半径または深いフィーチャが含まれている
複雑な形状の場合、どの表面が機能的に重要であるかを定義することが重要です。部品上のすべての輪郭が同じ公差を必要とするわけではありません。
平らな表面は、取り付け、シール、位置決め、支持、または外観の目的に使用できます。公差要件は、表面の機能に大きく依存します。
取り付け面には、制御された平面度または平行度が必要な場合があります。シール面にも表面仕上げの制御が必要な場合があります。ただし、化粧面には、標準的な寸法公差と視覚的な仕上げのみが必要な場合があります。
以下の場合、平坦性の制御が難しくなります。
大皿
薄肉ハウジング
重い材料を除去した部品
内部応力のある材料
複数の側面から機械加工された部品
肉厚が不均一なコンポーネント
平面度の要件が厳しいと、慎重な荒削り、応力除去、仕上げ加工、制御されたクランプ、および追加の検査が必要になる場合があるため、コストが大幅に増加する可能性があります。
厳密な平面度を指定する前に、その表面がシール、組み立て、位置合わせ、または性能に本当に影響を与えるかどうかを検討してください。
CNC フライス加工では回転切削工具が使用され、工具は加工対象のフィーチャに物理的にアクセスする必要があります。工具の直径と長さは公差性能に大きく影響します。
小さな工具は、細部や狭い内径の加工に便利ですが、剛性が低く、加工に時間がかかる場合があります。長いツールは深いフィーチャに到達できますが、たわむ可能性が高くなります。どちらの状況でも、厳しい公差を維持することが困難になる可能性があります。
機能に次のことが必要な場合、許容リスクが増加します。
長距離ツーリング
小径カッター
深いポケット加工
狭溝加工
小さな内隅半径
複数のツールの変更
制限されたツールへのアクセス
このため、公差の決定はフィーチャの形状とともに検討する必要があります。開いた浅いフィーチャーでは実用的な公差でも、ツールのアクセスが制限された深くて狭いフィーチャーでは高価になる場合があります。
内側コーナーの半径は、CNC フライス加工の公差とコストに直接影響します。フライス工具は丸いため、完全に鋭い内部コーナーを作成することはできません。内部半径が小さいほど、必要な工具も小さくなり、工具が小さいほど柔軟性が高く、速度が遅くなり、たわみに対してより敏感になります。
ポケットまたはスロットの内径が非常に小さい場合、機械加工プロセスで次のことが必要になる場合があります。
小型カッター
遅い送り速度
追加の仕上げパス
加工時間が長くなる
工具摩耗のリスクが高い
より丁寧な検査
可能な限り、内部半径を大きくすると、工具へのアクセスが向上し、加工時間が短縮され、公差制御がより安定します。
実際の半径に関する推奨事項については、NAITE TECH の資料を参照してください。 CNC 内径コーナー半径のガイドライン.
壁が薄いと、CNC フライス加工の公差を維持することが難しくなる可能性があります。機械加工中、薄い部分は切削力によって曲がる場合があります。アンクランプ後、内部応力の解放により部品がわずかに動く場合があります。これは、壁の厚さ、平坦度、平行度、およびフィーチャの位置に影響を与える可能性があります。
薄肉フィーチャの厳しい公差には、多くの場合、次のものが必要です。
切削抵抗の低減
バランスのとれた材料除去
より丁寧な固定
追加の仕上げパス
制御された加工シーケンス
ストレス解放後の点検
可能なデザイン調整
剛性を考慮せずに薄い壁に厳しい公差を適用すると、部品を一貫して機械加工することが困難になる可能性があります。
軽量で薄肉の部品設計に関する詳細なガイダンスについては、NAITE TECH のドキュメントを参照してください。 薄肉 CNC 加工ガイドライン.
CNC フライス加工部品の場合、公差制御は機械の能力だけではなく形状によって制限されることがよくあります。浅いオープンポケットは実際の公差内で保持しやすい場合がありますが、コーナー半径が小さい深くて狭いポケットの場合は、より遅い加工、より小さな工具、および追加のプロセス制御が必要になる場合があります。
フライス加工プロセスのレビュー中に、NAITE TECH のエンジニアは、厳しい公差要件を確認する前に、工具へのアクセス、ポケットの深さ、肉厚、内部半径、セットアップ戦略を評価します。これは、どの機能を制御するのが現実的であるか、また部品の機能を向上させることなくコストが増加する可能性のある許容差を特定するのに役立ちます。
肉厚は CNC 公差の安定性に大きな影響を与えます。機械が正確な寸法を生成できる場合でも、薄肉部品は加工中、クランプ解除後、または検査中に変形する可能性があります。これは、最終的に測定される公差がツールパスの精度だけでなく、部品の剛性や材料の挙動にも依存することを意味します。
薄壁は、軽量のハウジング、エンクロージャ、ブラケット、航空宇宙部品、ロボット部品、医療機器、電子アセンブリでは一般的です。これらの部品は多くの場合、厳密な公差管理を必要としますが、形状が薄いとその管理がより困難になり、より高価になる可能性があります。
このため、薄いフィーチャに厳しい公差を適用する前に、壁の厚さを検討する必要があります。
薄い壁は厚い部分よりも剛性が低くなります。切断中、工具の圧力により壁がわずかに曲がる場合があります。壁がカッターから遠ざかり、ツールが通過した後に跳ね返る可能性があります。これにより、寸法のばらつき、テーパー、ビビリマーク、または不均一な肉厚が生じる可能性があります。
薄肉公差の問題は次のような原因で発生する可能性があります。
切削抵抗たわみ量
クランプ圧力
材料応力解放
熱の蓄積
工具の振動
不均一な材料の除去
サポートされていない長い壁の高さ
コーナー半径またはリブのサポートが不十分です
検査時の測定圧力
固体ブロックでは容易に達成できる公差が、薄肉のハウジングでははるかに困難になる場合があります。形状によって製造リスクが変わります。
CNC 加工では、ストック ブロックまたはビレットから材料を除去します。大量の材料が除去されると、材料の内部応力が解放される可能性があります。これにより、加工後に部品が反ったり、曲がったり、ねじれたり、わずかに動いたりする可能性があります。
これは次の場合に特に重要です。
大きなアルミ板
薄肉ハウジング
ポケットの深いパーツ
肉厚が不均一なコンポーネント
プラスチック機械加工部品
高い切削抵抗を伴うステンレス鋼またはチタン部品
機械加工後に変形する可能性のある部品の平面度、平行度、肉厚公差が図面で厳密に指定されている場合、メーカーはより管理されたプロセスが必要になる場合があります。これには、粗加工、応力除去、休止時間、再固定、仕上げ加工、および追加の検査が含まれます。
実際的な肉厚戦略は、加工の安定性を向上させ、公差のリスクを軽減するのに役立ちます。エンジニアは、薄くて柔軟な形状に非常に厳しい公差を適用するのではなく、まず可能な場合は部品の剛性を向上させる必要があります。
有用な設計戦略には次のものがあります。
極端に薄い支持されていない壁を避ける
壁の厚さをできるだけ均一に保つ
機能が可能な場合は、リブまたはサポート機能を追加します。
非常に薄い壁が残っている深いポケットを避ける
より大きな内部半径を使用して工具へのアクセスを改善します
片側のみからの積極的な材料の除去を避ける
どの薄肉機能が本当に重要であるかを定義する
機能しない薄いセクションに対して標準公差を許可する
厳しい肉厚公差については、早い段階で機械加工サプライヤーと話し合ってください。
軽量部品の設計ガイダンスの詳細については、NAITE TECH のガイドを参照してください。 CNC 肉厚設計の考慮事項.
薄肉の形状も平面度と平行度に影響を与える可能性があります。薄いプレート、カバー、またはハウジングは、特に材料が片側から不均一に除去された場合、固定具から解放された後に動く可能性があります。
以下の場合には、厳しい平面度または平行度の要件が必要になる場合があります。
シール面
取付面
ベアリング支持面
光学的アライメント面
精密な組み立てインターフェース
検査に使用する基準面
ただし、表面が機能的に重要でない場合、大きくて薄い表面を厳密に平坦化するとコストが高くなる可能性があります。平面度を指定する前に、エンジニアは表面がアセンブリ、シール、または性能に本当に影響を与えるかどうかを確認する必要があります。
表面が表面または非嵌合の場合は、標準公差の方が実用的である可能性があります。
穴の周囲の壁が薄いと、さらなる公差の問題が生じる可能性があります。穴が薄い壁に近すぎると、加工または組み立て中に歪む可能性があります。圧入穴は、挿入されたコンポーネントが周囲の材料に力を加えるため、特に敏感です。
穴の周囲の薄い壁は次のような影響を与える可能性があります。
穴の真円度
穴径
圧入強度
糸の強度
ベアリングサポート
シール性能
組立再現性
穴に厳しい公差が必要な場合、周囲の壁の厚さは、必要な取り付けをサポートするのに十分な強度が必要です。そうしないと、穴は正確に加工されても、組み立て中に変形する可能性があります。
これは、ダウエルピン穴、ベアリングシート、ねじ穴、圧入フィーチャーの場合に特に重要です。
材料が異なれば、薄肉形状に機械加工される際の挙動も異なります。
アルミニウムは一般に機械加工が容易で、軽量の精密部品によく使用されますが、薄いアルミニウムの壁は、重い材料を除去した後でもたわんだり反ったりする可能性があります。
ステンレス鋼は強度に優れていますが、より高い切削抵抗が必要となるため、薄い部分のたわみのリスクが高まる可能性があります。
チタンは機械加工が難しく、工具の摩耗や熱関連の問題が増加する可能性があり、薄い部分の公差が厳しくなります。
エンジニアリングプラスチックは、温度、吸湿、内部応力、クランプ圧力などにより動く場合があります。プラスチック薄肉部品は、多くの場合、金属部品よりも現実的な公差の期待値を必要とします。
これらの材料の違いのため、公差の期待値は部品の形状と材料の動作の両方に一致させる必要があります。
剛性ブロックで厳しい公差を保持することは、薄肉ハウジングで同じ公差を保持することとは大きく異なります。多くの CNC プロジェクトでは、公差数値そのものよりも形状によって公差リスクが大きくなります。
公差レビューでは、NAITE TECH のエンジニアが肉厚、材料除去、クランプ方法、内部応力、および検査要件を評価してから、薄いフィーチャの厳しい公差を確認します。場合によっては、単に公差を厳しくするよりも、壁の厚さを改善したりサポートを追加した方が効果的にコストを削減できることがあります。
内側コーナー半径は、CNC 加工精度、工具アクセス、公差コストに直接影響します。 CNC フライス工具は丸いため、完全に鋭い内部コーナーを作成することはできません。すべての内部ポケット、スロット、キャビティ、または内側のコーナーには、切削工具と加工方法に一致する半径が必要です。
内側コーナーの半径が小さすぎる場合、メーカーはより小さな切削工具を使用する必要があります。小型のツールは剛性が低く、材料の除去が遅くなり、たわみの影響を受けやすくなります。これにより、特に深いポケットや狭い形状において、厳しい公差を維持することが困難になる可能性があります。
このため、ポケット、スロット、および内部キャビティに厳しい公差を指定する前に、内部半径の設計を考慮する必要があります。
ツールの切削プロファイルが円形であるため、標準的な CNC フライス加工では鋭い内部コーナーは実用的ではありません。加工可能な最小内径は、カッターの直径によって制限されます。
たとえば、直径 6 mm のエンドミルは、約 3 mm の内側コーナー半径を作成します。より小さな半径を作成するには、メーカーはより小さな工具を使用する必要があります。これは可能かもしれませんが、多くの場合、加工時間と公差リスクが増加します。
内部半径が小さいと、次のような問題が発生する可能性があります。
加工時間が長くなる
さらにツールを変更
工具のたわみが大きくなる
振動の増加
表面の一貫性の低下
工具摩耗の増加
より困難な検査
加工コストが高くなる
鋭利な内側のコーナーが機能的に必要ない場合は、通常、より大きな半径を追加することが製造可能でコスト効率の高い選択肢となります。
工具のたわみは、内部半径が小さいと公差制御が難しくなる主な理由の 1 つです。小さい工具は剛性が低くなります。小さい工具や長い工具に切削力が作用すると、加工中に工具がわずかに曲がる場合があります。これは、ポケットの幅、壁の真直度、コーナーの精度、表面仕上げ、寸法の一貫性に影響を与える可能性があります。
小さなツールが次の用途で使用される場合、問題はより深刻になります。
深いポケット
狭いスロット
硬質材料
ロングリーチ加工
薄肉の特徴
厳しい公差のキャビティ
工具クリアランスが限られているコーナー
このような状況では、公差が厳しいため、より遅い送り、より軽い切削、追加の仕上げパス、およびより慎重な検査が必要になる場合があります。
深いポケットは、特に内径の設計に影響を受けます。十分なコーナー半径を持つ深いポケットは、多くの場合、より大きくて剛性の高い工具を使用して加工できます。コーナ半径が非常に小さい深いポケットには、長くて小径のカッターが必要になる場合があり、工具のたわみやびびりのリスクが高まります。
これは以下に影響を与える可能性があります。
ポケット幅の許容差
壁の位置
床面の平坦度
表面仕上げ
コーナーの一貫性
加工サイクルタイム
工具寿命
深いポケットに薄い壁がある場合、許容リスクはさらに高くなります。工具がたわむ可能性があり、切削力がかかると部品の壁も曲がる可能性があります。このような場合、工具剛性と部品剛性の両方を考慮する必要があります。
有効な設計ルールは、可能な限り、内隅の半径を最小工具半径よりわずかに大きくすることです。これにより、カッターの移動スペースが増え、コーナーでの工具の噛み込みが軽減されます。
内径がカッター半径とまったく同じである場合、工具がコーナーに入るときに工具の噛み合いが大きくなることがあります。これにより、振動、熱、工具の摩耗、寸法の変動が増加する可能性があります。
内部半径をわずかに大きくすると、次のような効果があります。
ツールへのアクセスを改善する
切削抵抗の低減
表面仕上げの改善
サイクルタイムの短縮
寸法の一貫性を向上させる
加工コストの削減
たとえば、ポケットに 6 mm のエンドミルが実用的である場合、内径コーナー半径を 3 mm より大きく設計すると、絶対最小半径を指定するよりも加工の安定性が向上することがよくあります。
半径設計ルールの詳細については、NAITE TECH の資料を参照してください。 優れた機械加工性を実現する内径半径設計.
組み立て、クリアランス、シール、またはコンポーネントの取り付けには小さな内部半径が必要になる場合があります。このような場合、それらは機能上重要な機能として明確に識別される必要があります。
次の場合には小さな半径が必要になる場合があります。
嵌合コンポーネントの角が正方形または正方形に近い
インサートはポケットに収まる必要があります
シール機能には特定の形状が必要です
スライドコンポーネントには制御されたクリアランスが必要です
キーまたはタブは狭い隅に設置する必要があります
部品には機能設計上の制約があります
小さな内部半径が必要な場合、エンジニアはコストへの影響の可能性を予測する必要があります。機械加工サプライヤーは、深さ、材質、公差の要件に応じて、より小さな工具、追加の仕上げパス、または二次プロセスを必要とする場合があります。
場合によっては、救済機能によりコストを削減できる場合があります。たとえば、コーナー リリーフ、ドッグボーン リリーフ、またはクリアランス ポケットを追加すると、ポケット全体にわたって非常に小さな内径を必要とせずに、正方形の嵌合部品を取り付けることができる場合があります。
内側コーナー半径は、公差設計とは別個に扱うべきではありません。狭いポケット幅の公差、小さなコーナー半径、深いキャビティが組み合わさって、高リスクの形状が作成される可能性があります。
内部ポケットに厳しい公差を指定する前に、次の点を考慮してください。
小さなコーナー半径は機能的に必要ですか?
内径を大きくすることはできますか?
ポケットは工具の直径に比べて深いですか?
壁は薄いですか、それとも柔軟性がありますか?
ポケットは別のコンポーネントを見つけますか?
ポケットの幅、深さ、または平面度を厳密に制御する必要がありますか?
レリーフ形状は加工の難易度を下げることができますか?
公差はポケット全体に適用する必要がありますか、それとも選択した機能面のみに適用する必要がありますか?
機能面を重要ではないコーナー形状から分離することで、エンジニアは多くの場合、部品を組み立てに使用できる状態に保ちながら、機械加工コストを削減できます。
内側のコーナー半径は、小さな設計の詳細として扱われることがよくありますが、CNC 公差の安定性に大きな影響を与える可能性があります。半径が小さいと、特に深いポケットや狭いスロットでは、より小さく剛性の低い工具を使用する必要がある場合があります。これにより、サイクル タイム、工具のたわみ、検査リスクが増加する可能性があります。
DFM レビュー中に、NAITE TECH のエンジニアは、小さい内部半径が機能的に必要かどうか、またはより大きな半径、逃げ特徴、または調整されたポケット形状によって機械加工性が向上するかどうかを評価します。多くの場合、内部半径の変更は、部品の主な機能を変更せずに CNC 加工コストを削減する最も簡単な方法の 1 つです。
ネジ付きフィーチャーは CNC 機械加工部品では一般的ですが、単純な穴と同じように扱うべきではありません。ねじ穴は、適切な係合、組み立て強度、締結具の互換性、および反復可能な取り付けを提供する必要があります。このため、ねじの公差を決定するには、ねじの規格、ねじの深さ、材料の強度、工具へのアクセス、および検査要件を考慮する必要があります。
ほとんどの CNC プロジェクトでは、標準のねじ仕様が最良の選択です。カスタムねじ公差は、シール、高負荷の締め付け、精度の調整、または特殊な組み立て条件など、明確な機能上の理由がある場合にのみ使用してください。
ねじの形状とファスナーの選択ルールの詳細については、NAITE TECH のドキュメントを参照してください。 ねじ穴公差ガイドライン.
ほとんどのスレッド機能は、メトリック スレッド、UNC、UNF、またはその他のアプリケーション固有のスレッド システムなどの認知された標準に従う必要があります。これらの規格は、ねじの形状、ピッチ、フィット感、および標準ファスナーとの互換性を定義します。
標準のねじクラスを使用すると、次の理由から製造リスクを軽減できます。
標準タップとスレッドミルは調達が容易です
標準ゲージで検査可能
ファスナーの互換性がより予測可能になります
通常、加工コストは安くなります
サプライヤーの解釈がより明確になる
交換用ファスナーが見つけやすくなりました
カスタムねじの要件により、特別な工具、カスタム検査、遅い加工、または追加のサプライヤーのレビューが必要になる可能性があるため、コストが増加する可能性があります。
ねじに精度調整、シール、異常な負荷要件などの特別な機能がない限り、通常は標準ねじ仕様が最もコスト効率の高い選択となります。
ねじの深さは、アセンブリの強度、加工時間、工具のリスクに影響します。スレッドが深いほど、必ずしも強度や優れたデザインが得られるとは限りません。一定の係合長さを超えると、ねじ深さを追加すると、ジョイントの性能が大幅に向上することなく、加工コストが増加する可能性があります。
スレッドのエンゲージメントは以下に基づいて行う必要があります。
ファスナーのサイズ
材料強度
荷重方向
必要なクランプ力
組み立て頻度
部品の材質が柔らかいか硬いか
インサートが必要かどうか
使用可能な穴の深さ
アルミニウムや一部のプラスチックなどの柔らかい素材では、スチールよりも多くのネジの噛み合いが必要になる場合があります。ファスナーの取り付けと取り外しが繰り返し行われるハイサイクル アセンブリでは、単にねじ山の深さを増やすよりも、ねじ山インサートの方が耐久性が向上する場合があります。
ブラインドねじが深すぎると、タップまたはスレッドミルでより多くの工具移動が必要になり、切りくずの排出がより困難になり、底部クリアランスがより重要になるため、加工リスクが増加する可能性があります。
止まりネジ穴では、工具が部品を完全に通過できないため、特別な設計上の注意が必要です。穴は、穴あけ、ねじ切り、切りくずの排出、および留め具の係合に十分な深さを提供する必要があります。
通常、止まりネジ穴には次のものが含まれている必要があります。
必要なねじのかかり深さ
追加のドリル深さ
底部クリアランス
使用可能なねじ深さの明確なコールアウト
適切なツールへのアクセス
現実的な許容範囲の期待
よくある間違いの 1 つは、止まり穴の底に近づきすぎるねじの深さを指定することです。これは、特に硬い材料や小さなねじサイズの場合、機械加工が困難または危険な場合があります。
スレッドの深さが機能的に重要な場合は、明確に定義する必要があります。重要でない場合は、止まり穴を必要以上に深くしたり、より正確にしたりすることは避けてください。
雌ねじは通常、タッピングまたはねじ切り加工によって製造されます。各方法には、許容範囲、コスト、リスクに関する考慮事項が異なります。
タッピングは 、標準的なねじや生産量の場合には効率的であることがよくあります。迅速かつコスト効率が高くなりますが、壊れたタップを取り外すのは、特に硬い材料や止まり穴の場合は困難です。
スレッドフライス加工 により、より高い制御性と柔軟性が得られます。大きなねじ、難しい材料、止まり穴、および工具破損のリスクを軽減する必要がある場合に役立ちます。ねじ切りフライス加工を使用すると、用途によってはねじの適合をより適切に制御することもできますが、タッピングよりも加工時間がかかる場合があります。
タッピングとねじ切りのどちらを選択するかは、次の点に応じて決まります。
ねじサイズ
材料
穴の深さ
ブラインド vs スルーホール
量
ねじ公差要件
ツールへのアクセス
工具破損の危険性
検査要件
単純な標準ねじの場合、タッピングが最もコスト効率の高い方法となります。高価な部品、硬い材料、大きなねじ山、または難しい止まり穴の場合、ねじ切りフライス加工を使用すると、より優れたプロセス制御が可能になる場合があります。
ファスナー関連の公差は、ねじ自体に関するものだけではありません。クリアランス穴、ザグリ穴、皿穴、穴の位置も組み立てに影響します。
次の場合、ねじジョイントは正しく組み立てられない可能性があります。
逃げ穴が小さすぎる
ザグリ穴の位置がずれている
皿穴の角度が間違っています
ねじ穴の位置は管理されていません
ファスナーの頭が正しく固定されていない
嵌合部品に累積公差が蓄積している
ボルト パターンやマルチ ファスナー アセンブリの場合、穴の直径よりも穴の位置の方が重要な場合があります。複数のねじ穴を別のコンポーネントと位置合わせする必要がある場合、GD&T 位置公差を使用すると、個々の ± 寸法よりも明確な制御が可能になる場合があります。
ヘリコイル スタイル インサートやソリッド スレッド インサートなどのスレッド インサートは、柔らかい材料やハイサイクル アセンブリにおけるねじの耐久性を向上させることができます。これらは、繰り返しの組み立て、高負荷、または修理性が重要な場合に役立つ場合があります。
ねじの挿入は、次の場合に検討されることがあります。
基材はアルミニウム、マグネシウム、またはプラスチックです
ファスナーの取り外しと再取り付けが頻繁に行われる
ねじ込みジョイントはより高い負荷に耐えます
耐摩耗性は重要です
修理性が求められる
軽量部品にはより強い糸が必要です
ただし、インサートには設計と製造に関する考慮事項も追加されます。インサート穴は正しく加工され、取り付けプロセスは管理され、インサートの周囲に荷重を支えるのに十分な壁厚がなければなりません。
インサートが必要な場合は、図面でインサートのタイプ、サイズ、取り付け深さ、検査要件を明確に定義する必要があります。
カスタムのねじ公差により、コストが急速に増加する可能性があります。生産前に特別なツール、カスタムゲージ、追加の検査手順、またはサプライヤーの説明が必要になる場合があります。
アプリケーションで次の目的で必要な場合を除き、カスタムねじ公差は避けてください。
シーリング
精度調整
高荷重保持力
特殊ファスナーの互換性
制御されたバックラッシュ
高温動作
重要な安全機能
ほとんどの機械アセンブリでは、標準のねじ仕様と適切なかみ合い長さで十分です。
ねじ切りフィーチャーは、デフォルトで単に深くしたりきつくしたりするのではなく、機能に基づいて指定する必要があります。多くの CNC 部品では、最も費用対効果の高いソリューションは、標準のねじクラス、現実的なかみ合い長さ、十分な底部クリアランス、および適切な締結具の選択を使用することです。
NAITE TECH のエンジニアは、図面のレビュー中に、ねじのサイズ、深さ、材質、アクセス、壁の厚さ、および組み立て要件を一緒に評価します。これは、標準のタッピングで十分かどうか、ねじ切りフライス加工の方が安全かどうか、耐久性のためにインサートが必要かどうかを識別するのに役立ちます。明確なねじ仕様により、加工リスクが軽減され、不必要なコストの回避に役立ちます。
GD&T (幾何学的寸法と公差) は、単純なプラス/マイナス公差よりも明確に部品形状の許容変動を定義するために使用されます。 CNC 機械加工部品の場合、GD&T はフィーチャーの位置、平面度、平行度、直角度、同心度、振れ、およびデータム関係の制御に役立ちます。
GD&T を正しく使用すると、図面の解釈、製造、検査が容易になります。これは、加工サプライヤーに、フィーチャーのサイズだけでなく、そのフィーチャーが他の重要な表面またはデータムとどのように関係するべきかを知らせます。
ただし、GD&T は慎重に適用する必要があります。不要な、または厳しすぎる GD&T 要件は、検査の複雑さ、見積もりの不確実性、製造コストを増大させる可能性があります。寸法公差と同様に、GD&T は部品の機能をサポートする場合に使用する必要があります。
従来の±公差は多くの基本的な寸法に役立ちますが、アセンブリ内で部品がどのように機能しなければならないかを完全に説明していない場合があります。たとえば、穴の直径が許容範囲内であっても、基準面に対する穴の位置が間違っている場合、部品の組み立てに失敗する可能性があります。
GD&T は、機能上の関係をより明確に定義するのに役立ちます。
これは特に次の場合に役立ちます。
穴のパターン
ノックピンの位置
軸受穴
合わせ面
取付面
シール面
回転コンポーネント
複数部品のアセンブリ
データム関係に依存するフィーチャー
CNC 加工の場合、GD&T はサプライヤーがどのフィーチャを個別に測定するだけでなく、相互に制御する必要があるかを理解するのに役立ちます。
位置公差は、CNC 機械加工部品の最も一般的で便利な GD&T 制御の 1 つです。ボルト穴、ダボ穴、取り付けパターン、位置合わせフィーチャーなどによく使用されます。
各穴を個別の X および Y ± 寸法で制御する代わりに、位置公差によって、穴の軸が選択されたデータムに対して変化する可能性がある許容ゾーンが定義されます。多くの場合、これはより機能的で、穴のパターンを検査するのが簡単です。
位置許容差は次の場合に役立ちます。
複数の穴が嵌合部品と一致している必要があります
ダボ穴で組み立て位置を制御
ファスナーは複数のコンポーネントを通過する必要がある
穴の関係は個々の座標次元よりも重要です
アセンブリのスタックアップを制御する必要がある
たとえば、クリアランス ホールには厳密な直径公差が必要ない場合がありますが、締結具が嵌合部品と位置を揃えるようにその位置を制御する必要がある場合があります。
穴の形状と位置関連の設計ルールの詳細については、NAITE TECH のドキュメントを参照してください。 機械加工部品の精密穴設計.
平坦度は、サーフェスが完全に平坦な平面からどの程度逸脱できるかを制御します。これは、表面が別の部品に接触したり、荷重を支えたり、シールを作成したりする必要がある場合に役立ちます。
平坦性は次の場合に重要になる場合があります。
シール面
取付面
データム面
ベアリングサポートエリア
ヒートシンク接触面
光学的アライメント面
精密な組立面
ただし、平坦度が厳しいと、特に大型、薄い、または応力に敏感な部品の場合、加工コストが大幅に増加する可能性があります。表面が表面または非嵌合の場合、厳密な平面度要件は必要ない場合があります。
平坦度を指定する前に、エンジニアは次のことを確認する必要があります。
この表面は別の部品と接触していますか?
密閉性や漏れに影響はありますか?
データとして使用されますか?
ベアリング、ガイド、または光学要素をサポートしていますか?
通常の加工平面度は許容範囲でしょうか?
クランプを解除した後も部品の形状は安定したままですか?
厳密な平坦性は、それが本当に必要な表面にのみ適用する必要があります。
平行度および垂直度は、別の面、軸、またはフィーチャに対する 1 つの面、軸、またはフィーチャの方向を制御します。これらのコントロールは、アセンブリ内でサーフェスを正確に位置合わせする必要がある場合に役立ちます。
並列処理は次の場合に必要になる場合があります。
ガイドレール
摺動面
嵌合プレート
精密スペーサー
取付面
ベアリング支持面
直角度は次の場合に必要になる場合があります。
取り付け面に対するシャフト穴
データム面に対するダボ穴
組み立てに使用する垂直面
可動コンポーネントに合わせて調整する必要があるフィーチャー
これらのコントロールは非常に便利ですが、すべての顔に自動的に適用されるべきではありません。サーフェスが位置合わせ、動作、またはアセンブリに影響を与えない場合は、標準公差の方がコスト効率が高い可能性があります。
回転部品では、多くの場合、単純な直径公差を超える制御が必要になります。シャフト直径はサイズ公差内であっても、他のフィーチャーと同心でない場合、部品の回転が悪くなったり、振動が発生したりする可能性があります。
振れは、部品がデータム軸の周りを回転するときに表面またはフィーチャがどの程度変化するかを制御するため、回転部品によく使用されます。
振れは次の場合に重要になる可能性があります。
シャフト
ベアリングジャーナル
滑車
カップリング
モーター部品
スピンドル
回転ハウジング
精密円筒部品
同心度が指定されることもありますが、検査が難しい場合があり、常に最も実用的な制御であるとは限りません。多くの場合、振れや位置公差の方が機能要件をより明確に伝えることができます。
重要なのは、部品が実際にどのように機能するかに一致する GD&T 制御を選択することです。
データムは、他のフィーチャを見つけて検査するために使用される参照フィーチャです。明確な GD&T には、優れたデータム戦略が不可欠です。
CNC 加工では、データムの選択は部品の機能や組み立て方法を反映する必要があります。図面で実際の組み立て条件と一致しないデータムが使用されている場合、部品は検査に合格しても、組み立て上の問題が発生する可能性があります。
通常、優れたデータム フィーチャは次のとおりです。
安定した
アクセシビリティ対応
機能的
再現可能
信頼性の高い測定に十分な大きさ
重要なアセンブリ機能に関連する
データムの選択が不十分だと、サプライヤーが追加のセットアップ計画、カスタム検査治具、または製造前に説明を必要とする場合があるため、コストが増加する可能性があります。
GD&T を最終決定する前に、エンジニアはデータム フィーチャーが一貫して機械加工、保持、検査できることを確認する必要があります。
GD&T は機能を明確にすることで付加価値を高めます。これにより、公差要件が理解しやすくなり、曖昧さが軽減され、検査の一貫性が向上します。
GD&T は次の場合に役立ちます。
機能の関係性が重要
アセンブリの調整は重要です
穴のパターンは嵌合部品と一致する必要があります
合わせ面の向きを制御する必要がある
回転部品には振れ制御が必要
データムは実際の組み立て条件を反映します
検査要件は明確でなければなりません
GD&T は、次の場合に不必要なコストを追加する可能性があります。
非機能的な表面に適用されます
公差が必要以上に厳しい
データム参照が不明瞭です
検査が不必要に複雑になる
コントロールはレビューせずに別の図面からコピーされます
部品機能は幾何学的制御を必要としません
すべての公差の決定と同様、GD&T は機能と製造可能性に基づいて決定される必要があります。
GD&T は、設計者と機械加工サプライヤーが部品の機能について同じ理解を共有している場合に最も効果的に機能します。十分に準備された図面では、どの機能が重要であるか、部品がどのように組み立てられるか、どの検査方法が予想されるかが明確になる必要があります。
複雑な部品や高精度の部品の場合、生産前に GD&T 要件についてサプライヤーと話し合うことが役立つことがよくあります。これは、潜在的な製造リスク、検査上の課題、または公差スキームを簡素化する機会を特定するのに役立ちます。
GD&T コールアウトによって部品の機能が変わらない場合は、その必要性を再検討する価値があるかもしれません。
GD&T を実際の機能要件の伝達に使用すると、CNC 部品の品質を向上させることができます。穴パターンの位置公差、シール面の平面度、回転コンポーネントの振れは、図面から曖昧さを取り除くのに役立ちます。
ただし、不必要な GD&T は検査時間とプロセスの複雑さを追加してコストを増加させる可能性もあります。 NAITE TECH のエンジニアは、公差レビュー中に、各 GD&T 制御が組み立て、シーリング、位置合わせ、動作、または検査の信頼性をサポートしているかどうかを評価します。目標は、図面にシンボルを追加することではなく、公差要件をより明確にし、より製造しやすくすることです。
材料の選択は、CNC 加工公差能力に大きな影響を与えます。ある材料では同じ許容差を達成するのが簡単でも、別の材料では達成が困難、高価、または不安定になる場合があります。機械加工性、硬度、熱膨張、内部応力、工具摩耗、寸法安定性はすべて、機械加工後に部品が公差をどの程度保持できるかに影響します。
公差を指定するとき、エンジニアは公差の数値だけを考慮すべきではありません。また、選択した材料が切断、クランプ、発熱、応力解放、検査中にどのように動作するかについても考慮する必要があります。
小さなアルミニウム部品に実用的な公差を実現するには、ステンレス鋼、チタン、またはエンジニアリング プラスチックでは、より高度なプロセス制御が必要になる場合があります。薄肉部品の場合、材料の挙動はさらに重要になります。
アルミニウムは、優れた機械加工性、比較的低い切削抵抗、重量、強度、コストの優れたバランスを備えているため、最も一般的に使用される CNC 機械加工材料の 1 つです。多くのアルミニウム部品は、特に形状が剛性で工具へのアクセスが良好な場合に、実用的な CNC 公差を効率的に達成できます。
アルミニウムは多くの場合、次の用途に適しています。
ハウジング
ブラケット
備品
ヒートシンク
エンクロージャ
ロボットコンポーネント
航空宇宙用軽量部品
プロトタイプおよび量産コンポーネント
ただし、アルミニウム部品には、薄壁、大きな平らな表面、深いポケット、または重い材料の除去が含まれる場合、依然として許容差の問題が発生する可能性があります。加工中に内部応力が解放され、アンクランプ後に部品が動く可能性があります。
平面度が厳しい、壁が薄い、または重要な合わせ面を備えたアルミニウム部品の場合は、加工順序や治具の設計と合わせて公差戦略を検討する必要があります。
ステンレス鋼はアルミニウムよりも強くて硬いですが、一般に機械加工がより要求されます。より遅い切削速度、より剛性の高い工具、より優れた熱制御が必要になる場合があります。厳しい公差が必要な場合、工具の摩耗もより重要になる可能性があります。
ステンレス鋼は次の用途に使用できます。
医療部品
食品加工部品
耐食性ハードウェア
精密シャフト
高強度ブラケット
流体ハンドリングコンポーネント
産業機械部品
ステンレス鋼の公差が厳しいと、機械加工プロセスにより慎重な制御が必要になることが多く、コストが増加する可能性があります。切削抵抗が大きくなり、工具の摩耗が早くなり、発熱が寸法の一貫性に影響を与える可能性があります。
ステンレス鋼部品を設計するときは、重要ではないフィーチャーに対して不必要に厳しい公差を設定しないようにしてください。厳しい公差は、機能面、穴、シャフト、および嵌合境界面にのみ適用してください。
チタンは、優れた強度重量比、耐食性、および厳しい環境におけるパフォーマンスを提供しますが、機械加工がより難しい材料の 1 つです。多くの金属よりも熱伝導率が低いため、切断ゾーン付近に熱が残る傾向があります。これにより、工具の磨耗が増加し、加工が困難になる可能性があります。
チタンは以下の分野でよく使用されます。
航空宇宙部品
医療用インプラントおよび器具
高性能機械部品
軽量構造コンポーネント
耐食用途
チタンの公差が厳しいと、加工コストが大幅に増加する可能性があります。このプロセスでは、低速の切削パラメータ、特殊な工具、慎重な工具摩耗の監視、およびより多くの検査が必要になる場合があります。
チタン部品の場合、エンジニアは以下の点に特に注意する必要があります。
深いポケット
薄い壁
小さな内部半径
高い平面度
微細な表面仕上げの要件
複雑な多軸機能
厳密な再現性による長時間にわたる生産
厳しい公差が必要な場合は、部品の機能と明確に結び付ける必要があります。
真鍮は一般に機械加工が容易で、多くの場合、良好な寸法の一貫性を維持できます。継手、ブッシュ、電気部品、インサート、バルブ部品、精密小物部品などによく使用されます。
真鍮は以下の用途に適しています。
ブシュ
コネクタ
電気接点
バルブコンポーネント
精密継手
ねじ切りインサート
小さな機械加工部品
真鍮はきれいに機械加工されるため、多くの場合、より困難な材料と比較して、より厳しい公差の形状を効率的にサポートできます。ただし、部品の形状、肉厚、検査要件は依然として重要です。
銅および一部の銅合金は、真鍮よりも柔らかく、延性があり、バリが発生しやすいため、より困難な場合があります。銅部品の公差が厳しい場合は、ツールパスとバリ取りの考慮が必要になる場合があります。
CNC 加工されたプラスチックは金属とはまったく異なる動作をします。プラスチックは、クランプ力により変形したり、温度により膨張したり、湿気を吸収したり、加工後に内部応力を解放したりすることがあります。このため、プラスチック部品では、より現実的な公差の期待が必要になることがよくあります。
一般的な CNC 加工プラスチックには次のようなものがあります。
POM/デルリン
ナイロン
PTFE
ピーク
ポリカーボネート
ABS
アクリル
UHMW
プラスチック耐性の課題は次のような原因で発生する可能性があります。
熱膨張
吸湿性
低剛性
クランプ変形
バリの発生
ストレス緩和
測定圧力
加工後の材料の移動
たとえば、ナイロンは湿気を吸収し、時間の経過とともにサイズが変化する可能性があります。 PTFE は柔らかく、厳密な寸法管理下では保持するのが難しい場合があります。 PEEK は多くのプラスチックよりも安定していますが、高価であり、依然として慎重な加工が必要です。
プラスチック CNC 部品を設計する場合、エンジニアは、その機能が本当に重要であり、材料が要件をサポートできる場合を除き、金属レベルの公差を適用することは避けるべきです。
部品に薄い壁、大きな平らな表面、深いポケット、または不均一な材料除去がある場合、材料の挙動はより重要になります。加工性の良い材料であっても、形状が安定していないと動く可能性があります。
以下の場合、耐性リスクが増加します。
片側から大量の材料が除去される
肉厚が不均一である
機能が高く、サポートされていない
ポケットが深くて狭い
クランプ面が小さい
部品は応力解放後に検査されます
材料の内部応力が高い
この部品は温度に敏感です
このため、材料の選択と形状を一緒に考慮する必要があります。機械加工可能な材料を選択することは役に立ちますが、弱い部品構造によって引き起こされる公差の問題を自動的に解決するわけではありません。
ジオメトリ関連の安定性に関する詳細なガイダンスについては、NAITE TECH のガイドを参照してください。 肉厚と部品変形のルール.
以下の表は、さまざまな材料が CNC 公差計画にどのような影響を与えるかを実際に概観したものです。
材料 |
公差の考慮事項 |
設計上の推奨事項 |
|---|---|---|
アルミニウム |
機械加工性は良好ですが、薄肉や大きなポケットは動く可能性があります |
実用的な厳しい公差は機能上の特徴にのみ使用してください |
ステンレス鋼 |
強力だが切削抵抗と工具摩耗が大きい |
重要でないジオメトリでは厳しい公差を避ける |
チタン |
機械加工が難しく、熱や工具の摩耗に弱い |
重要な機能については厳しい公差を確保する |
真鍮 |
優れた被削性と良好な一貫性 |
多くの精密な小さなフィーチャに適しています |
銅 |
柔らかく、延性があり、バリが発生しやすい場合があります |
バリ取りとツールパス制御を考慮する |
POM/デルリン |
多くのプラスチックよりも安定性が高い |
現実的なプラスチック公差を引き続き許容 |
ナイロン |
吸湿により寸法に影響が出る可能性があります |
不必要に厳しい公差を避ける |
PTFE |
柔らかくて柔軟 |
機能が重要でない限り、緩和された公差を使用してください |
ピーク |
丈夫なエンジニアリングプラスチックですが高価です |
生産前に公差のニーズを慎重に検討する |
材料の選択により、公差の実際のコストが変化する可能性があります。アルミニウムでは実用的な公差ですが、ステンレス鋼やチタンではより遅い加工とより高度な工具制御が必要になる場合があります。金属では妥当な公差でも、一部のプラスチックでは非現実的または不安定になる場合があります。
公差レビューでは、NAITE TECH のエンジニアが材料、形状、肉厚、工具へのアクセス、および検査要件を一緒に評価します。これは、厳しい公差が現実的かどうか、設計調整が推奨されるかどうか、または別の材料によって寸法安定性が向上するかどうかを判断するのに役立ちます。
5 軸 CNC 加工は、複数の表面、角度、またはフィーチャの方向にわたって公差関係が厳しい複雑な部品に役立ちます。これにより、切削工具がより多くの角度からワークピースにアプローチできるようになり、セットアップを繰り返す必要性が減り、難しいフィーチャへのアクセスが向上します。
ただし、5 軸加工によってすべての部品が自動的に高精度になったり、コストが下がったりするわけではありません。公差の主な利点は、セットアップの変更を減らし、ツールへのアクセスを改善し、複雑な形状上の重要なフィーチャー間のより良い関係を維持することにあります。
単純な角柱部品の場合は、3 軸フライス加工で十分な場合があります。角度のある面、深い空洞、複合表面、または複数の側面に重要な特徴がある部品の場合、5 軸加工によりプロセスの安定性が向上する可能性があります。
NAITE TECHが提供するもの 複雑な精密部品の 5 軸 CNC 加工。 形状、公差関係、セットアップ戦略に高度な加工能力が必要な
部品を取り外し、位置を変更し、再度クランプするたびに、位置合わせにわずかな変動が生じる可能性があります。公差が緩い部品の場合、これは問題にならない場合があります。公差が厳しい部品の場合、セットアップを繰り返すと、異なる面のフィーチャー間に寸法誤差が生じる可能性があります。
セットアップ関連の公差エラーは、部品に次のような問題がある場合に特に重要です。
複数の側面に重大な穴がある
角度のある取り付け面
さまざまな面にわたるデータム関係
複雑なポケットまたは空洞
精密な位置合わせ機能
同心または平行を維持する必要があるフィーチャー
面間の厳密な位置関係
5 軸加工により、必要なセットアップの数が削減される場合があります。 1 回のセットアップでより多くのフィーチャを加工することにより、プロセスで重要な表面とフィーチャの間の関係がより適切に維持される可能性があります。
工具へのアクセスは公差性能に影響します。長い工具でのみフィーチャーに到達できる場合、工具のたわみが大きくなる可能性があります。工具が理想的な角度で表面にアプローチできない場合、機械加工プロセスでは、より遅い切削、複数の操作、またはより複雑な固定が必要になる場合があります。
5 軸加工では、加工中に工具や部品を傾けることができるため、工具へのアクセスが向上します。これは次の場合に役立ちます。
深い空洞
斜めの穴
アンダーカットのようなアクセスの課題
輪郭のある表面
複雑な航空宇宙コンポーネント
医療機器の部品
金型と金型の特徴
インペラのような形状
精密ロボットコンポーネント
工具へのアクセスが向上すると、状況によってはより短く、より剛性の高い工具を使用できるようになります。これにより、表面仕上げが改善され、工具のたわみが減少し、公差制御がより安定する可能性があります。
一部の CNC 部品は、単一の寸法が厳密であるため、それほど難しくありません。いくつかの特徴が互いに正確に関連し続ける必要があるため、これらは困難です。
例としては次のものが挙げられます。
異なる面にベアリング穴があるハウジング
取り付け面が斜めになっているブラケット
複雑な輪郭形状を持つ医療コンポーネント
複数の高精度インターフェースを備えたロボット部品
ポケット、リブ、角度のある特徴を備えた航空宇宙コンポーネント
制御された表面関係が必要な光学コンポーネント
このような場合、公差の課題はフィーチャ サイズだけではありません。それは特徴間の関係です。 5 軸加工は、少ないセットアップでデータムの一貫性が向上し、蓄積された位置決め誤差が減少する場合に役立ちます。
深いキャビティや角度のあるフィーチャは、標準の 3 軸方法で加工するのがより困難になることがよくあります。長い工具、複数のセットアップ、または特別な治具が必要になる場合があります。これらの要因により、公差リスクと加工コストが増加する可能性があります。
5 軸加工は次の場合に役立ちます。
機能が奥深くて到達するのが難しい
表面角度は一方向からはアクセスできません
パーツやツールを傾けることで、より短いツールを使用できます
複数の角度のある面を正確に加工する必要がある
サーフェスの遷移は滑らかなままでなければなりません
重要な機能が複数の方向に分散されている
これは、部品に複雑な形状と機能的な公差要件の両方がある場合に特に役立ちます。
5 軸加工は強力ですが、常に最良の選択であるとは限りません。部品の形状が単純で、開いたフィーチャ、および標準のフライス加工で達成できる公差がある場合は、3 軸または 4 軸加工の方がコスト効率が高い場合があります。
次の場合には 5 軸加工が必要ない場合があります。
一方向から機能にアクセス可能
公差関係は複雑ではない
部品は 1 つまたは 2 つの簡単なセットアップで正確に加工できます
形状はほとんどが平面、長方形、または角柱です。
標準の加工公差は許容可能です
段取りの削減よりも生産コストの方が重要
適切な加工方法の選択は、形状、公差要件、材料、数量、およびコスト目標に基づいて行う必要があります。
5 軸加工は、GD&T が複数の表面にわたるフィーチャの関係を制御する場合に特に役立ちます。たとえば、位置公差、直角度、平行度、振れは、さまざまな形状が選択されたデータムにどの程度正確に関連付けられるかによって決まります。
部品に複雑なデータム関係がある場合は、製造プロセスを早期に見直す必要があります。部品に複数のセットアップが必要で、各セットアップにばらつきが追加される場合、図面上では適切に見える公差スキームを作成することは依然として難しい場合があります。
5 軸加工は、アクセスを改善し、再固定を減らすことで、これらのリスクの一部を軽減するのに役立ちますが、図面では機能基準と検査要件を明確に定義する必要があります。
複雑な部品の場合、公差の問題は、切断精度だけではなく、セットアップの繰り返しによって発生することがよくあります。複数の重要なフィーチャが異なる面にわたる位置関係を維持する必要がある場合、5 軸加工により再固定が減り、一貫性が向上します。
NAITE TECH のエンジニアは、プロセスのレビュー中に、5 軸加工が本当に必要かどうか、または標準の CNC フライス加工でよりコスト効率よく公差要件を達成できるかどうかを評価します。目標は、デフォルトで最先端のプロセスを使用することではなく、部品の形状、公差戦略、生産コスト目標を最もよくサポートするプロセスを選択することです。
コストを増加させずに CNC 公差を指定する最良の方法は、部品の機能をサポートする場合にのみ精度を適用することです。優れた公差戦略では、重要なフィーチャーを重要でないジオメトリから分離し、可能な限り標準公差を使用し、フィット、シーリング、動作、位置合わせ、または組み立てに影響を与えるフィーチャーに対してのみ厳しい要件を定義します。
公差が厳しいほど必ずしも良いとは限りません。多くの場合、最終部品を改善することなく、加工時間、検査労力、生産リスクが増加します。目標は、すべての寸法を可能な限り正確にすることではありません。目標は、適切な寸法を十分に正確にすることです。
一般公差は通常、CNC 機械加工部品の最もコスト効率の高い開始点です。これらにより、製造業者は不必要な検査負担を負うことなく、重要ではない寸法を効率的に加工できるようになります。
次のようなフィーチャには一般公差を使用します。
外観の外観プロファイル
機能しないポケット
クリアランスカットアウト
基本的な面取り
エッジブレーク
軽量化機能
一般的なカバーまたは筐体の形状
他の部品と嵌合しない表面
フィーチャーが組み立て、シール、位置合わせ、または移動に影響を及ぼさない場合、通常は厳しい公差は必要ありません。
部品の性能に直接影響を与える機能については、厳しい公差を確保する必要があります。
これらには次のものが含まれる場合があります。
ベアリングシート
ノックピン穴
シャフト径
圧入またはスリップフィット穴
合わせ面
シール面
データム面
スライドインターフェース
回転機能
精密な位置合わせ機能
公差を厳しくする前に、そのフィーチャーが部品の適合、移動、シール、位置決め、または機能に影響を与えるかどうかを確認してください。そうでない場合は、通常は標準公差の方が実用的です。
穴、ピン、シャフト、ベアリング、ブッシュについては、任意の公差値ではなく、標準のエンジニアリングフィットを使用することをお勧めします。標準はめあいは、嵌合部品間の関係をより明確に定義するのに役立ちます。
例えば:
すきまばめにより簡単に組み立てられます。
トランジションフィットにより、クリアランスや干渉が制限された制御された位置が提供されます。
圧入により、干渉による保持力が生じます。
ベアリングの取り付けはベアリングメーカーの推奨事項に従ってください。
ノックピンの取り付けは、位置合わせと組み立ての要件に一致する必要があります。
ランダムな許容値を使用すると、混乱が生じたり、不必要なコストが発生したりする可能性があります。はめあいに基づいた公差の選択により、設計者と製造者の両方がより明確な目標を得ることができます。
一部のフィーチャは、当然、正確に機械加工することが困難です。これらの機能に厳しい公差を適用すると、コストが大幅に増加する可能性があります。
以下の場合、許容差が厳しい場合には注意してください。
深いポケット
狭いスロット
薄い壁
大きな平板
長い間サポートされていない機能
小さな内隅半径
深い止まり穴
アクセスしにくい表面
複雑なマルチセットアップパーツ
これらの機能が機能的に重要である場合、厳しい許容誤差が正当化される場合があります。機能が重要でない場合は、標準公差を使用することで、パフォーマンスに影響を与えることなくコストを削減できることがよくあります。
ポケットと内半径の設計については、NAITE TECH の製品を確認してください。 機械加工可能な内径の推奨事項.
明確なデータム参照は、加工サプライヤーが部品の位置を特定、加工、検査する方法を理解するのに役立ちます。データムの選択が不適切だと、混乱、検査のばらつき、不必要な製造リスクが生じる可能性があります。
適切なデータは次のとおりである必要があります。
機能的に関連する
安定した
アクセシビリティ対応
再現可能
重要なアセンブリ機能に関連する
加工や検査に便利
穴パターン、合わせ面、および複数のフィーチャの関係を持つ部品の場合、多くの場合、単に座標公差を厳密にするよりもデータムの明確さが重要です。
GD&T は、特にフィーチャーの関係が重要な場合に、CNC 機械加工部品に非常に役立ちます。位置公差、平面度、平行度、直角度、振れは、単純な±公差よりも機能要件を明確に伝えることができます。
ただし、GD&T は自動的に追加しないでください。不必要な GD&T は検査の複雑さとコストを増加させる可能性があります。
以下の定義に役立つ場合は、GD&T を使用します。
穴パターンの位置
合わせ面の平面度
データム関係
回転部振れ
平行または垂直の位置合わせ
アセンブリに重要なフィーチャーの関係
明確な理由がない限り、機能しない表面や外観上の GD&T は避けてください。
公差の実現可能性は、材料と形状の両方に依存します。小さなアルミニウムブロックでは実用的な公差は、薄壁のプラスチックハウジングや大きなステンレス鋼プレートでは困難な場合があります。
厳しい許容差を指定する前に、次の点を考慮してください。
材料の機械加工性
熱膨張
内部応力
肉厚
特徴の深さ
クランプの安定性
ツールへのアクセス
検査方法
予想生産数量
軽量または薄型の機能については、NAITE TECH の製品を確認してください。 変形することなく薄肉を加工します。 厳しい公差要件を適用する前に、
外観上の要件と寸法公差を不必要に混合しないでください。表面には、厳密な寸法公差を必要とせずに、特定の外観、仕上げ、またはエッジの状態が必要な場合があります。
例えば:
目に見える表面には化粧仕上げが必要な場合がありますが、厳密な平坦度公差は必要ありません。
面取りには、きれいなエッジ ブレークが必要な場合がありますが、正確なサイズ制御は必要ありません。
非機能的なプロファイルには、視覚的な一貫性が必要ですが、厳密な寸法精度は必要ありません。
外観要件と機能公差を分離することで、不必要な機械加工や検査のコストを削減できます。
3D CAD モデルは部品の形状を定義しますが、公差、データム、表面仕上げ、ねじ、はめあい、および検査要件が重要な場合には 2D 図面が依然として重要です。
公差が厳しい CNC 部品の場合は、以下を提供します。
3D CAD ファイル
2D 製図
限界寸法
一般公差に関する注記
機能固有の許容差
データム参照
ねじ仕様
表面仕上げ要件
材質と仕上げの要件
検査または報告の要件
明確な図面はサプライヤーの思い込みを減らし、見積もりや製造上のエラーを防ぐのに役立ちます。
サプライヤーの早期レビューは、公差関連のコストを削減する最も効果的な方法の 1 つです。機械加工サプライヤーは、どの公差要件が実際的であるか、どの公差要件がコストリスクを生み出すか、機能に影響を与えずにどの公差を緩和できるかを特定できます。
生産前に、サプライヤーに以下の確認を依頼してください。
重要な機能
厳しい公差寸法
穴とシャフトのフィット感
GD&T 要件
薄肉領域
深いポケット
小さな内部半径
重大なリスク
検査要件
コスト削減の可能性のある変更
公差に敏感な部品に対して、NAITE TECH は次のようなサービスを提供します。 CNC 加工公差のレビュー により、エンジニアは製造性を向上させ、不必要なコストを削減し、生産前に実際の公差要件を定義できます。
デザインエリア |
費用対効果の高い許容戦略 |
|---|---|
重要ではない寸法 |
一般公差を使用する |
機能的特徴 |
より厳密なフィーチャー固有の公差を適用する |
穴とシャフト |
可能な場合は標準フィットを使用してください |
薄い壁 |
不必要に厳しい公差を避けてください。まずは剛性を高める |
深いポケット |
工具のアクセスと内径を確認する |
合わせ面 |
関数で必要な場合にのみ平面度を指定します |
穴のパターン |
必要に応じて、明確なデータム参照と位置公差を使用します |
スレッド |
カスタム要件が必要でない限り、標準のスレッド クラスを使用する |
化粧表面 |
外観要件を寸法公差から分離する |
複雑な部品 |
セットアップ戦略を検討し、必要に応じて 5 軸加工を検討します |
費用対効果の高い公差戦略は、品質を下げることを意味するものではありません。それは品質をより明確に定義することを意味します。重要なフィーチャは必要な公差制御を受ける必要がありますが、重要でないジオメトリは過剰に指定すべきではありません。
NAITE TECH は、エンジニアリングレビュー中に、どの公差が部品の機能を保護し、どの公差が加工コストや検査コストを追加するだけであるかを特定するのに役立ちます。このサプライヤー側のレビューは、プロトタイプ、製造部品、または厳しい公差のアセンブリの図面を完成させる前に特に価値があります。
CNC 公差戦略を理解する最も簡単な方法の 1 つは、不十分な公差アプローチとより優れた公差アプローチを比較することです。多くの CNC 部品は、実際に機能に影響を与える機能がほんのわずかであっても、すべての寸法が同様に重要なものとして扱われるため、高価になります。
より優れた公差仕様により、重要なフィーチャと重要でないジオメトリが分離されます。これにより、サプライヤーは部品の残りの部分を機械加工や検査に実用的な状態に保ちながら、最も重要な機能に精度を集中させることができます。
小型モーター、センサー、または機械モジュールを保持するために使用される CNC 加工アルミニウム取り付けブラケットを考えてみましょう。この部分には次のものが含まれます。
一般的な外形
位置合わせ用の 2 つの位置決めピン穴
4 つのネジ逃げ穴
中央ベアリング穴 1 つ
フラットな取付面
いくつかの軽量化ポケット
化粧面取りとエッジブレーク
これらの機能の一部は、アセンブリとパフォーマンスに影響します。その他は、形状、クリアランス、または外観にのみ影響します。全員が同じ許容範囲を受ける必要はありません。
不適切な図面では、次のことが指定される可能性があります。
全寸法: ±0.01mm
すべての穴: 同じ公差
すべてのポケット: 深さと幅の公差が厳しい
すべての表面: 厳しい平面度要件
すべての面取り: 厳密な寸法
明確なデータム参照がない
機能的特徴と外観上の特徴の区別がない
最初は、これは高品質の図面のように見えるかもしれません。実際には、これによりいくつかの製造上の問題が発生します。
すべての寸法の公差が厳しい場合、サプライヤーは部品全体を精度が重要なものとして扱う必要があります。これでは、必ずしも機能が向上するわけではなく、加工や検査のコストが増加します。
一般的な問題には次のようなものがあります。
加工時間が長くなる
さらなるフィニッシュパス
検査ポイントの追加
三次元測定機の検査コストが高くなる
より保守的なツールパス戦略
スクラップリスクの増加
より高い見積価格
製造前にサプライヤーをさらに明確にする
最も重要な問題は、図面ではどの機能が最も重要であるかがサプライヤーに伝わらないことです。化粧面取りと軸受穴は、機能が大きく異なるにもかかわらず、同じレベルの重要性で扱われます。
より適切な図では、機能に基づいてフィーチャを分離します。
特徴 |
推奨される許容戦略 |
理由 |
|---|---|---|
一般的な外形 |
標準一般公差を使用する |
アセンブリを制御しない |
ネジの逃げ穴 |
実際のクリアランス公差を使用する |
必要なのはファスナーのクリアランスのみ |
ノックピン穴 |
厳密な直径と位置制御を使用する |
アライメントを制御します |
中央ベアリング穴 |
はめあいベースの厳密な直径公差を使用する |
ベアリングのフィットと回転を制御 |
取付面 |
必要な場合にのみ平面度を指定します |
接触やアライメントに影響を与える |
軽量化ポケット |
一般公差を使用する |
機能には影響しません |
化粧面取り |
標準のエッジ ブレーク要件を使用する |
外観と取り扱いのみ |
データム面 |
明確に定義する |
検査・組立管理をサポート |
このアプローチにより、重要なフィーチャの正確さを維持しながら、機能しないジオメトリにかかる不必要なコストを削減します。
すべてに 1 つの厳しい公差を適用する代わりに、図面では次のような構造を使用できます。
一般寸法:標準図面公差
軸受穴: しまりばめに基づく直径公差
ノックピン穴: 制御された直径と位置公差
ねじすきま穴:標準すきま公差
取り付け面: 組み立てで必要な場合のみ平面度を管理
ポケット: 別のコンポーネントが配置されていない限り、標準公差
面取りとエッジ ブレーク: 標準のエッジ ブレーク 注記
データム: 機能的な取り付け面から明確に定義されます。
これにより、機械加工サプライヤーに明確な優先順位が与えられます。ベアリングの穴とダウエルピンの穴は重要です。設計で特に指定がない限り、クリアランス ホール、ポケット、および面取りは精度が重要ではありません。
より優れた公差戦略により、重要ではないフィーチャに対する不必要なプロセス制御が削減されるため、コストを削減できます。
これは以下の削減に役立ちます。
化粧面の追加仕上げパス
不必要な精密検査
過度に保守的な加工パラメータ
機能しない寸法によって発生する手戻り
見積時のサプライヤーの不確実性
単純な機能の製造時間
同時に、パフォーマンスにとって最も重要な機能を保護します。
結果として、低品質のパーツは生成されません。より明確に定義された部分です。
デザインエリア |
許容範囲を超えた描画 |
最適化された描画 |
|---|---|---|
一般寸法 |
±0.01mm |
一般公差 |
軸受穴 |
±0.01mm、はめあい注意事項なし |
はめあいベースの公差 |
ダボ穴 |
他の穴と同じ |
位置制御による精密穴公差 |
隙間穴 |
±0.01mm |
標準すきま許容差 |
ポケットの深さ |
±0.01mm |
機能的でない場合の一般公差 |
取付面 |
あらゆる場所での緻密な平面性 |
機能領域のみの平坦性 |
面取り |
厳しい寸法公差 |
標準エッジブレーク |
検査 |
多くの寸法が厳密にチェックされています |
重要な機能を重点的に検査 |
このタイプの公差の最適化は、プロトタイプ、生産部品、アセンブリ、およびコスト管理が重要な部品に特に役立ちます。
加工前に、サプライヤーは図面を確認し、次のような質問をすることがあります。
位置合わせにはどの穴が使用されますか?
ベアリングの穴は圧入ですか、それとも滑り嵌めですか?
取付面を基準として使用していますか?
ポケットには別のコンポーネントが収納されていますか、それとも重量を軽減するだけですか?
厳密な平坦性は表面全体に必要ですか、それともシール/嵌合領域のみに必要ですか?
面取りの寸法は機能的なものですか、それとも見た目上のものですか?
検査レポートはすべての側面について必要ですか、それとも重要な機能のみについて必要ですか?
これらの質問は、設計意図を明確にし、不必要なコストを防ぐのに役立ちます。
ベアリング穴、ダボ穴、ポケット、機械加工された取り付け面を含む部品については、NAITE TECH が提供できます。 機械加工部品の製造サポート により、製造前に公差要件を確認できます。
適切な公差図はサプライヤーに何が最も重要かを伝えます。重要な特徴、機能データ、適合要件、検査の優先順位を明確に特定する必要があります。
NAITE TECH のエンジニアリング レビュー プロセスでは、公差の最適化は多くの場合、機能的フィーチャーを非機能的ジオメトリから分離することから始まります。これにより、機械加工チームは、アセンブリ、シーリング、位置合わせ、または動作に影響を及ぼさないフィーチャに対する不必要なコストを回避しながら、パフォーマンスに影響を与える寸法を保護することができます。
CNC 公差の間違いは、設計意図、製造プロセス、検査要件が明確に関連付けられていない場合によく発生します。 CAD では部品は単純に見えますが、公差要件が不明確または過度であると、見積り、機械加工、検査、および一貫した繰り返しが困難になる場合があります。
よくある公差ミスを回避することで、コストを削減し、リードタイムを短縮し、部品の品質を向上させることができます。
最もよくある間違いの 1 つは、図面上のすべての寸法に厳しい公差を適用することです。これにより通常、部品の性能は向上せずにコストが増加します。
すべての機能が機能的に重要であるわけではありません。ベアリングシート、ダウエルピン穴、またはシール面には厳密な管理が必要な場合がありますが、化粧エッジ、すきまポケット、および非嵌合プロファイルには通常その必要はありません。
より良いアプローチは、重要ではない寸法には一般公差を使用し、機能領域には機能固有の公差を使用することです。
多くの図面には表題欄に一般公差の注記が含まれています。この公差が厳しすぎると、指定されていないすべての寸法に適用され、意図せず部品全体のコストが高くなる可能性があります。
たとえば、表題欄の公差が ±0.01 mmの場合 、機能に影響を及ぼさない寸法に対して不必要な検査要件が生じる可能性があります。
図面を完成させる前に、一般公差が以下に適切かどうかを確認してください。
パーツサイズ
材料
ジオメトリ
製造工程
検査方法
機能要件
一般的な許容誤差は、自動的に最も厳しい値に設定されるのではなく、実用的なものである必要があります。
機能的特徴と外観的特徴は、同じ公差戦略を使用すべきではありません。
機能的な特徴には次のようなものがあります。
軸受穴
ノックピン穴
合わせ面
シール面
軸径
精密スロット
データム面
外観上の特徴には次のようなものがあります。
外観プロファイル
装飾面
機能しない面取り
エッジブレーク
軽量化ポケット
視覚的なカバーまたはハウジング
化粧表面には特定の外観や仕上げが必要な場合がありますが、必ずしも厳密な寸法制御が必要なわけではありません。外観要件と機能要件を分離することで、不必要なコストを削減できます。
平面度は、表面がシール、取り付け、位置合わせ、またはデータム制御に影響を与える場合に重要です。ただし、大きい部品や薄い部品の平面度要件が厳しいと、加工コストが大幅に増加する可能性があります。
大きなプレートや薄肉のハウジングは、材料を取り外したりクランプを外したりした後に動く可能性があります。平面度が厳しすぎる場合、サプライヤーは特別な治具、応力除去、追加の仕上げパス、または追加の検査を必要とする場合があります。
厳密な平面度を指定する前に、次のことを確認してください。
表面は別の部品に対してシールされていますか?
それはデータとして機能しますか?
ベアリングや精密部品をサポートしていますか?
全面の平坦度管理は必要ですか?
機能接触面積のみを制御できますか?
表面の機能が重要でない場合は、標準公差で十分な場合があります。
薄い壁は加工中に曲がったり、クランプを外した後に動く可能性があります。これにより、特に軽量のハウジング、カバー、ブラケット、プラスチック部品では、厳しい公差を維持することが困難になる可能性があります。
剛性を考慮せずに薄いフィーチャに厳しい公差を適用すると、次のような問題が発生する可能性があります。
壁のたわみ
反り
おしゃべり
寸法変化
スクラップのリスクが高い
より高価な加工戦略
薄い部品や軽量の部品の場合は、厳しい公差を適用する前に、壁の厚さ、リブのサポート、ポケットの深さ、材料の除去、およびクランプ方法を確認してください。
詳しくはNAITE TECHのサイトをご覧ください。 薄肉公差安定性チップ.
一部の公差は、切削工具が到達しにくい形状であるため、コストが高くなります。深いポケット、狭いスロット、小さな内部半径、および長いリーチの特徴により、工具のたわみと加工時間が長くなる可能性があります。
内径が小さい場合は、小さな工具が必要になる場合があります。深いポケットには長い工具が必要になる場合があります。どちらの条件も許容差が厳しくなると、制御が難しくなる可能性があります。
ポケットまたは内部フィーチャーに厳しい公差を指定する前に、次の点を考慮してください。
ツールはその機能に簡単にアクセスできますか?
内径は最小工具半径より大きくありませんか?
ポケットは工具の直径に比べて深いですか?
壁は薄いか、支えられていませんか?
半径や逃げ形状を大きくすると、機械加工のリスクを軽減できますか?
より良いポケットと半径の設計については、NAITE TECH の製品を確認してください。 CNC ポケットのコーナー半径ルール.
すべての穴に同じ公差が必要なわけではありません。すきま穴、ダボ穴、軸受穴、ねじ穴、シール穴にはそれぞれ異なる機能があります。
ネジの逃げ穴には、留め具用に十分なスペースのみが必要な場合があります。ダウエルピン穴の位置と直径を厳密に管理する必要がある場合があります。ベアリングの穴には、はめあいベースの公差が必要な場合があります。
厳しい穴公差を適用する前に、穴が次の用途に使用されるかどうかを定義します。
クリアランス
位置合わせ
圧入
スリップフィット
ベアリングサポート
ねじ切り
シーリング
別のコンポーネントの配置
穴設計の詳細なガイダンスについては、NAITE TECH の資料を参照してください。 穴の公差と深さの設計のヒント.
通常、スレッド機能は標準のスレッド仕様に従う必要があります。カスタムのねじ公差、過剰なねじの深さ、または不明確な止まり穴の要件により、加工のリスクとコストが増加する可能性があります。
スレッド関連のよくある間違いは次のとおりです。
ブラインドスレッドを深くしすぎる
底部のクリアランスが十分ではない
必要のないカスタムねじ公差の使用
材料強度無視
ねじのかみ合い長さを定義しない
薄い壁に近すぎるネジ穴を使用する
柔らかい材質のインサートは考慮していません
信頼性の高いスレッド機能を実現するには、可能な限り標準スレッド クラスを使用し、機能的に必要な場合にのみ特別な要件を定義します。
詳細については、NAITE TECH のガイドを参照してください。 ファスナーのフィットとねじの設計ルール.
GD&T は、フィーチャーの関係、データム参照、および検査要件を明確にする場合に価値があります。ただし、不必要な GD&T は検査の複雑さとコストを増加させる可能性があります。
GD&T でよくある間違いには次のようなものがあります。
非機能面に平坦度を適用する
単純なクリアランスで十分な位置公差を使用する
アセンブリ機能を反映しないデータムの選択
すべての面に平行度または直角度を追加する
回転を明確に必要とせずに振れまたは同心度を使用する
レビューせずに別の図面から GD&T をコピーする
GD&T は機能の伝達に役立つはずです。図面をより正確に見せるためだけに追加するべきではありません。
3D CAD モデルは部品の形状を定義しますが、公差の意図を常に伝達するとは限りません。単純な部品の場合、見積には CAD ファイルで十分な場合があります。公差が厳しい CNC 部品の場合、通常は 2D 図面が必要です。
適切な 2D 図面には次のものが含まれている必要があります。
一般公差
機能固有の許容差
限界寸法
データム参照
必要に応じて GD&T コールアウト
ねじ仕様
表面仕上げ要件
材質と仕上げの要件
検査要件
図面がないと、サプライヤーは推測を行う必要があり、見積もりの不確実性や製造上の問題が発生する可能性があります。
許容誤差は測定可能である必要があります。公差が指定されていても検査方法が不明確な場合、部品の検証が困難になる可能性があります。
検査要件には以下が含まれる場合があります。
キャリパー
マイクロメーター
ボアゲージ
ピンゲージ
ねじゲージ
身長計
定盤
三次元測定機検査
表面粗さ測定
初品検査報告書
通常、公差が厳しくなると、より管理された測定方法が必要になります。検査レポートが必要な場合は、コストとリードタイムに影響を与える可能性があるため、生産前に通知する必要があります。
公差の問題は、加工を開始する前に解決するのが最も簡単です。ツール、治具、プロセス計画がすでに準備されていると、変更にはより多くの費用がかかります。
早期の耐性レビューは、以下を特定するのに役立ちます。
許容範囲を超えた機能
加工が難しい形状
材料の安定性に関するリスク
薄肉変形のリスク
検査の課題
コスト削減の可能性のある変更
特別なプロセス制御を必要とする機能
公差に敏感な部品の場合、サプライヤーからの早期フィードバックにより、不必要なコストを防ぎ、製造リスクを軽減できます。
ほとんどの公差問題は、1 つの悪い数値によって引き起こされるわけではありません。それらは不明確な設計意図によって引き起こされます。図面で重要なフィーチャと重要でないジオメトリが明確に区別されていない場合、サプライヤーは控えめに見積もるか、説明を求める必要があります。
NAITE TECH のエンジニアリング レビューは、どの寸法が実際に機能に影響を与えるか、どの公差が製造リスクを増大させるか、どの要件が製造前に最適化される可能性があるかを特定することに重点を置いています。これにより、意図した用途に対して部品の信頼性を維持しながら、回避可能なコストを削減できます。
CNC 加工公差の指定は、図面作成だけの作業ではありません。それは製造上の決定でもあります。図面上の公差値は、加工戦略、治具の設計、工具の選択、検査方法、生産時間、最終部品のコストに影響します。
NAITE TECH は、エンジニアと製品チームが生産前に CNC 公差要件をレビューするのに役立ち、不必要な公差コストを削減しながら重要な機能を適切に制御できます。これは、タイトフィット、精密な穴、薄壁、深いポケット、シール面、複雑な形状、または不明瞭な GD&T 要件を備えた部品に特に役立ちます。
試作および量産プロジェクトでは、NAITE TECH が提供するサービスを提供します。 カスタム CNC 加工サービス。 製造可能性のレビュー、公差の実現可能性、費用対効果の高いプロセス計画のためのエンジニアリング サポートを備えた
公差に敏感な部品を加工する前に、NAITE TECH は CAD モデルと 2D 技術図面の両方をレビューして、部品の機能、公差要件、製造リスクを理解できます。
一般的なレビュー領域には次のようなものがあります。
一般的な許容差の要件
機能固有の厳しい公差
重要な穴、ボア、シャフト直径
ベアリングシートとブッシュ穴
ノックピン穴と位置合わせ機能
圧入およびスリップフィットの要件
合わせ面とシール面
平面度、平行度、直角度、振れ
データム戦略と GD&T コールアウト
ネジ穴とファスナーのインターフェイス
肉厚と変形の危険性
深いポケット、スロット、および内側のコーナー半径
材料の選択と寸法安定性
表面仕上げと検査要件
このレビューは、どのフィーチャーをより厳密に制御する必要があるか、どのフィーチャーが標準公差を使用できるかを判断するのに役立ちます。
明確な公差戦略により、不必要な加工と検査のコストを削減できます。 NAITE TECH のエンジニアリング サポートは、公差要件と部品の実際の機能を一致させることに重点を置いています。
例えば:
クリアランス ホールには、ダウエル ピン穴と同じ公差が必要ない場合があります。
化粧面はシール面と同じ平坦度を必要としない場合があります。
軽量化ポケットには、部品配置ポケットと同じ深さの公差は必要ない場合があります。
薄い壁では、厳しい公差を確実に保持できるようになる前に、形状のサポートが必要になる場合があります。
複雑な部品では、データム関係を保護するために別のセットアップ戦略が必要になる場合があります。
製造前にこれらの詳細を確認することで、エンジニアは過剰公差を回避し、部品のパフォーマンスを低下させることなく製造性を向上させることができます。
ポケット、スロット、平面、プロファイル、取り付け面、精密キャビティなど、公差に敏感な多くのフィーチャはフライス加工によって製造されます。これらのフィーチャーは、公差が厳しい場合やジオメトリにアクセスするのが難しい場合、慎重なツールパス計画を必要とします。
NAITE TECHが提供する に、制御された公差を備えた CNC フライス加工部品。 安定したポケット寸法、正確なスロット幅、信頼性の高い取り付け面、一貫した加工プロファイルを必要とする部品向け
フライス加工部品の場合、公差のレビューには以下が含まれる場合があります。
カッター径の選択
ツールリーチと剛性
ポケットの深さと壁のたわみ
スロット幅制御
内径の実現可能性
表面平坦度の要件
固定・クランプ方法
フィニッシュパス戦略
検査方法
このプロセスは、標準のフライス加工で公差を達成できるかどうか、あるいは設計またはプロセスの調整が推奨されるかどうかを特定するのに役立ちます。
重要なフィーチャが複数の面または角度のある表面に配置されているため、一部の部品は制御が困難です。このような場合、公差誤差は切断精度だけではなく、セットアップの繰り返しによって発生する可能性があります。
NAITE TECHが提供する 複雑な公差要件に対応する多軸加工。 部品の形状、データム関係、工具へのアクセスに高度なプロセス計画が必要な場合、
5 軸 CNC 加工は次の場合に役立ちます。
複合筐体
航空宇宙部品
医療機器部品
ロボットコンポーネント
光学マウントとセンサーマウント
深い空洞
角度のある穴と表面
多面精度機能
位置関係が厳しい部品
5 軸加工により、セットアップの数が減り、困難な表面へのアクセスが改善されるため、複雑な部品の公差の一貫性が向上する場合があります。ただし、NAITE TECH は各プロジェクトを個別に評価して、5 軸加工が必要かどうか、または標準の CNC フライス加工の方がコスト効率が高いかどうかを判断します。
最も正確な公差のレビューと見積もりを得るには、3D CAD モデルと 2D 技術図面の両方を提供してください。
推奨されるファイルは次のとおりです。
STEP、STP、X_T、またはその他の 3D CAD ファイル
2D PDF 図面
材質仕様
表面仕上げ要件
重要な寸法と公差
一般公差に関する注記
必要に応じて GD&T コールアウト
ねじ仕様
必要な検査報告書
生産量
組み立てまたは取り付けに関するメモ (利用可能な場合)
3D CAD ファイルはジオメトリの定義に役立ち、2D 図面はエンジニアリングの意図を伝えます。公差が厳しい部品の場合、図面はどの機能が重要で、どのように部品を検査すべきかを定義するため、特に重要です。
公差レビューは、設計が最終決定される前、または生産が開始される前に最も役立ちます。早期レビューにより、エンジニアは重要ではない公差の調整、形状の改善、より良い材料の選択、または加工戦略の変更をより柔軟に行うことができます。
部品に次のものが含まれる場合は、公差のレビューを検討する必要があります。
公差が厳しい穴またはボア
ベアリングシート
ノックピンの位置
薄い壁
大きな平面
深いポケット
小さな内隅半径
複雑な多軸形状
シール面または嵌合面
GD&T 要件
不明確な検査要件
厳しい公差によるコストの懸念
サプライヤーからの早期フィードバックは、加工を開始する前にリスクを軽減するのに役立ちます。
強力な公差戦略は、設計者と機械加工サプライヤーの両方に役立ちます。重要なフィーチャー、データム参照、適合要件、および検査ニーズが明確に定義されている場合、NAITE TECH は部品を加工する最も効率的な方法を評価できます。
目標は、重要な公差を削除することではありません。目標は、重要な公差を保護し、フィット、シール、位置合わせ、動作、またはパフォーマンスに影響を与えない機能に対する不必要なコストを回避することです。
CNC 公差が厳しすぎるのか、または十分に具体的でないのかが不明な場合は、NAITE TECH が CAD ファイルと図面をレビューし、生産前に実用的な DFM フィードバックを提供します。
次のプロジェクトの CNC 公差を指定するのにサポートが必要ですか?
CAD ファイルと図面を NAITE TECH に送信して、エンジニアリング レビュー、製造可能性のフィードバック、見積もりを依頼してください。当社のチームは、公差の実現可能性を評価し、コスト削減の機会を特定し、プロトタイプおよび量産部品の実際的な機械加工戦略を推奨するお手伝いをします。
まずはNAITE TECHから 試作および生産のための CNC 製造サービス.
標準 CNC 公差、厳しい公差加工、過剰公差、材料効果、GD&T、および CNC 機械加工部品の公差レビューに関するよくある質問への回答を見つけます。
標準 CNC 加工公差は、通常、特別なプロセス制御や高度な検査を行わずに達成できる一般的な公差範囲を指します。多くの CNC 機械加工部品の実際の一般公差は、材料、部品サイズ、形状、フィーチャの種類、加工プロセス、および検査要件に応じて、約 ±0.10 mm ~ ±0.05 mm に収まる場合があります。
すべての CNC 部品に適用される単一の標準公差はありません。小型の剛性アルミニウム コンポーネント、薄肉プラスチック ハウジング、ステンレス鋼シャフト、深いポケットのフライス加工部品はすべて、異なる公差の期待値を必要とする場合があります。
厳しい公差は、標準の加工公差よりも正確な制御が必要な公差です。多くの CNC プロジェクトでは、 ±0.01 mm以上の公差が厳しいとみなされる場合があります。 材料、フィーチャの形状、セットアップ戦略、検査方法によっては、
ベアリングシート、ダウエルピン穴、シャフト直径、シール面、精密合わせ面、高精度アセンブリには、厳しい公差がよく使用されます。機能に必要な場所にのみ適用してください。
許容誤差が厳しいと、許容されるプロセス変動が減少するため、コストが増加します。メーカーは、より正確なセットアップ、より安定した治具、より遅い加工、追加の仕上げパス、より厳密な工具摩耗管理、およびより詳細な検査を必要とする場合があります。
また、公差が厳しくなると廃棄や再加工のリスクが高まるため、コストも増加します。たとえ部品の残りの部分が正しく機械加工されていたとしても、厳しい公差からわずかに外れたフィーチャーによって部品が不適合になる可能性があります。
過剰な公差を回避するには、重要でないジオメトリから機能フィーチャを分離します。厳しい公差は、はめあい、位置合わせ、シール、移動、組み立て、検査に影響を与えるフィーチャーにのみ適用してください。
表面プロファイル、クリアランス カットアウト、機能しないポケット、面取り、エッジ ブレークなどの重要ではない寸法には、一般公差を使用します。ベアリングの穴、ダウエルピン穴、合わせ面などの機能フィーチャーについては、実際の設計要件に基づいてフィーチャー固有の公差を使用します。
すべての寸法は一般公差または特定の公差で管理する必要がありますが、すべての寸法に厳密な公差が必要なわけではありません。ほとんどの図面では、重要ではない寸法には一般公差注記が使用され、重要なフィーチャーには個別の公差が使用されます。
目標は、不必要に厳しい要件で図面を過負荷にすることなく、図面を明確にすることです。重要な寸法は明確に識別する必要がありますが、重要でない寸法は通常、標準の一般公差に従うことができます。
通常、より厳密な公差管理が必要なフィーチャには、ベアリング シート、ダウエル ピン穴、プレスフィット穴、スリップフィット穴、シャフト直径、シール面、合わせ面、精密穴パターン、スライドまたは回転インターフェイス、データム面、アセンブリの積層に影響を与えるフィーチャなどがあります。
許容差は機能に基づいて設定する必要があり、すべてのフィーチャーに自動的に適用されるものではありません。
ほとんどのすきま穴は、ねじ、ボルト、または留め具を通過させることが主な機能であるため、厳密な直径公差は必要ありません。ただし、ファスナーを嵌合部品と位置合わせする必要がある場合には、穴の位置が依然として重要になる場合があります。
ネジの逃げ穴は、通常、ダウエルピン穴、ベアリング穴、または圧入穴よりも制御の必要性が低くなります。穴の設計ルールの詳細については、NAITE TECH の資料を参照してください。 CNC 穴の深さと公差のガイドライン.
薄い壁は、加工中に曲がったり、クランプを外した後に動いたり、検査中に変形したりする可能性があります。これにより、厳しい公差を一貫して保持することが困難になります。
薄い部分は剛性が低く、切削力、クランプ圧力、熱、材料の応力解放の影響を受けやすいため、肉厚は公差の安定性に影響します。詳細については、NAITE TECH のガイドを参照してください。 薄肉公差安定性チップ.
内径コーナーの半径が小さい場合、多くの場合、より小さい切削工具が必要になります。小さい工具は剛性が低く、特に深いポケットや狭いスロットではたわみやすくなります。これにより、公差制御がより困難になり、加工時間が増加する可能性があります。
可能な限り大きな内径を使用すると、工具へのアクセスが向上し、切削抵抗が軽減され、より安定した加工精度を維持できます。詳しくはNAITE TECHをご覧ください。 CNC ポケットのコーナー半径ルール.
はい。 CNC フライス加工と CNC 旋削では、プロセスによって材料の除去方法が異なるため、公差に関する考慮事項が異なることがよくあります。旋削加工は、多くの場合、シャフト、ボア、丸い部品などの円筒形のフィーチャーに適しています。フライス加工は、ポケット、スロット、平面、プロファイル、および複雑な角柱状の形状に一般的に使用されます。
公差性能は、フィーチャの形状、材料、セットアップ、ツールのアクセス、および検査方法によって異なります。 NAITE TECH は、フライス加工されたポケット、スロット、および平面に対して、 CNC フライス加工公差制御。 精密機械加工コンポーネントの
材料の選択は、機械加工性、硬度、熱膨張、内部応力、工具の磨耗、寸法安定性を通じて許容範囲に影響します。
アルミニウムは一般に機械加工が容易で、多くの場合精密部品に適しています。ステンレス鋼は強度が高いですが、加工速度が遅くなり、より高度な工具制御が必要になる場合があります。チタンは機械加工が難しく、公差コストが増加する可能性があります。プラスチックは、温度、湿気、クランプ圧力、または応力緩和によって移動する可能性があります。
GD&T は、単純な±公差よりも機能的な関係を明確に定義するのに役立つ場合に使用する必要があります。これは、穴のパターン、データム関係、平面度、平行度、直角度、振れ、および重要なアセンブリ フィーチャに役立ちます。
フィーチャーの関係がフィット、位置合わせ、シール、移動、または検査に影響を与える場合は、GD&T を使用します。検査の複雑さとコストが増加する可能性があるため、表面や非機能面での不必要な GD&T は避けてください。
5 軸 CNC 加工は、セットアップの数を減らし、工具へのアクセスを改善し、異なる面上のフィーチャ間のより良い関係を維持することで、複雑な部品の公差制御を改善するのに役立ちます。
ただし、5 軸加工によって自動的にすべての部品の精度が向上したり、コストが削減されるわけではありません。これは、複雑な形状、角度のあるフィーチャ、深いキャビティ、および複数の面の公差関係に最も役立ちます。 NAITE TECH はこれらのアプリケーション向けに、 複雑な形状のための高度な CNC 加工.
公差が厳しい CNC 部品の場合は、3D CAD モデルと 2D 技術図面の両方を提供してください。 CAD モデルは形状を定義し、2D 図面は公差の意図と検査要件を伝えます。
推奨されるファイルと情報には、STEP、STP、X_T、またはその他の 3D CAD ファイル、2D PDF 図面、材料仕様、一般公差注記、限界寸法、GD&T コールアウト、ねじ仕様、表面仕上げ要件、検査要件、および生産数量が含まれます。
はい。 NAITE TECH は、CAD ファイルと 2D 図面をレビューして、公差の実現可能性を評価し、公差を超えるフィーチャを特定し、加工前に実際的な DFM 改善を提案します。
このレビューは、どの特徴に厳密な制御が必要か、どの公差を緩和できるか、どの形状や材料の選択が寸法安定性に影響を与える可能性があるかを判断するのに役立ちます。試作・量産部品ならNAITE TECHが提供します NAITE TECH CNC 機械加工機能 と、公差レビューおよび製造可能性フィードバックのためのエンジニアリング サポートを備えています。
CAD ファイルと 2D 図面を NAITE TECH に送信し、製造性に関するフィードバックと見積もりを依頼してください。


