
- Casa
- Capacità
- Soluzione
- Materiale
- Industria
- Risorse
- Richiedi un preventivo
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-06-16 Origine: Sito
Le caratteristiche filettate si trovano in quasi tutti i prodotti lavorati a CNC, dagli involucri elettronici e dalle apparecchiature industriali agli assemblaggi automobilistici e ai componenti aerospaziali. Sebbene le filettature possano sembrare semplici elementi di progettazione, svolgono un ruolo fondamentale nel determinare l’affidabilità dell’assemblaggio, la resistenza strutturale, l’efficienza della produzione e il costo di produzione complessivo.
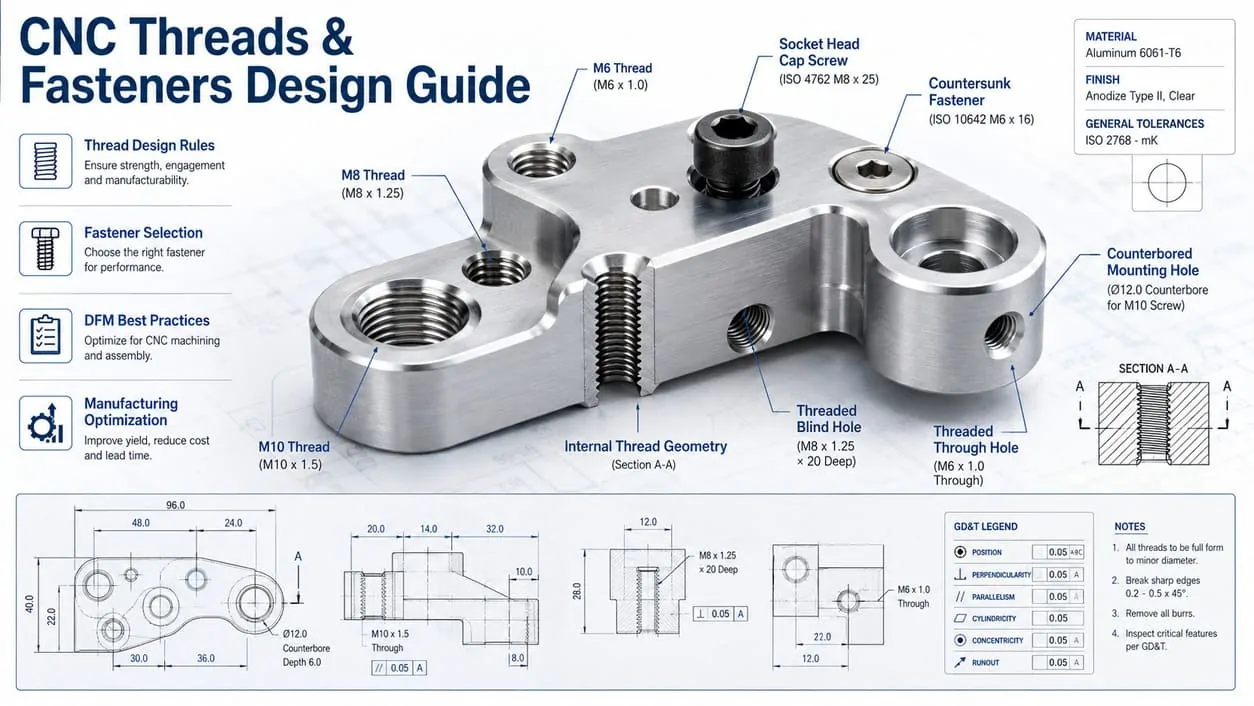
In pratica, molti problemi di lavorazione derivano da decisioni di progettazione relative alla filettatura. Una profondità eccessiva della filettatura, specifiche della filettatura non standard, uno spessore di parete insufficiente, una scelta inadeguata degli elementi di fissaggio e fori filettati progettati in modo errato possono aumentare la complessità della lavorazione e portare a spese di produzione non necessarie. Questi problemi vengono spesso identificati durante le revisioni del Design for Manufacturability (DFM), in cui i produttori valutano se un progetto può essere prodotto in modo efficiente mantenendo i requisiti di qualità. Applicazione I principi di progettazione per la producibilità (DFM) nelle prime fasi della progettazione possono aiutare a prevenire costose revisioni nelle fasi successive della produzione.
Una caratteristica filettata ben progettata dovrebbe ottenere molto più che semplicemente tenere insieme i componenti. Dovrebbe fornire resistenza sufficiente, supportare un assemblaggio affidabile, semplificare i processi di produzione e ridurre al minimo i problemi di manutenzione a lungo termine. Per raggiungere questo equilibrio è necessario che gli ingegneri considerino gli standard di filettatura, la lunghezza di impegno, le proprietà dei materiali, i metodi di lavorazione e la selezione degli elementi di fissaggio fin dalle prime fasi di sviluppo del prodotto.
Presso NAITE TECH, le caratteristiche filettate sono tra gli elementi più frequentemente esaminati durante progetti di servizi di lavorazione CNC di precisione . Attraverso anni di esperienza nella produzione in settori quali l'automazione industriale, la robotica, l'elettronica, l'automotive e l'aerospaziale, abbiamo scoperto che aggiustamenti relativamente piccoli alla progettazione della filettatura possono spesso ridurre i costi di lavorazione, migliorare le prestazioni di assemblaggio e abbreviare i tempi di produzione.
Questa guida fornisce consigli tecnici pratici per la progettazione di filettature CNC e la selezione di elementi di fissaggio, inclusi standard di filettatura, regole di innesto, progettazione di fori maschiati, considerazioni specifiche sui materiali, metodi di produzione, linee guida DFM ed errori di progettazione comuni da evitare. Che tu stia sviluppando un prototipo o preparando un progetto per la produzione in grandi volumi, queste best practice possono aiutarti a migliorare sia le prestazioni che la producibilità del prodotto.
Che tu stia progettando fori filettati per parti prototipo o ottimizzando gli assiemi per la produzione, questa guida fornisce consigli tecnici pratici per migliorare le prestazioni della filettatura, ridurre i costi di lavorazione ed evitare problemi comuni di producibilità. Imparerai come selezionare gli standard di filettatura corretti, determinare il corretto impegno della filettatura, scegliere gli elementi di fissaggio adatti e applicare strategie DFM comprovate per creare progetti più resistenti e più adatti alla produzione.
Comprendi le differenze tra le filettature metriche (M), UNC, UNF e UNEF e scopri come la selezione di dimensioni di filettatura standardizzate può semplificare la produzione, migliorare la disponibilità degli elementi di fissaggio e ridurre i costi di produzione.
Scopri le lunghezze di impegno della filettatura consigliate per alluminio, acciaio, acciaio inossidabile e plastica per ottenere una resistenza meccanica affidabile senza lavorazioni inutili o sovraprogettazioni.
Esplora le migliori pratiche per fori ciechi, fori passanti, evacuazione truciolo, scarico della filettatura e gioco inferiore per migliorare la qualità della filettatura e ridurre i rischi di produzione.
Confronta i materiali di fissaggio, i tipi di filettatura e i requisiti di assemblaggio per scegliere la soluzione di fissaggio più adatta alla tua applicazione e al tuo ambiente operativo.
Scopri come variano i requisiti di filettatura tra componenti in alluminio, acciaio inossidabile, titanio, ottone e plastica e apprendi consigli di progettazione specifici per i materiali.
Confronta i metodi comuni di produzione di filetti e scopri quando la fresatura di filetti offre vantaggi rispetto alle tradizionali operazioni di maschiatura nella lavorazione CNC.
Scopri come i produttori valutano le caratteristiche filettate durante le revisioni DFM per migliorare l'efficienza della produzione, aumentare la durata dell'utensile ed evitare costose revisioni.
Comprendere come la profondità della filettatura, il tipo di foro, la selezione dei materiali e le specifiche non standard influiscono direttamente sui tempi di lavorazione, sui requisiti degli utensili e sui costi di produzione.
Identifica gli errori di progettazione della filettatura più frequenti che portano a guasti di assemblaggio, danni alla filettatura, rottura dell'utensile, costi più elevati e modifiche tecniche non necessarie.
Richiedi un preventivo per la lavorazione CNCLe caratteristiche filettate sono tra gli elementi meccanici più utilizzati nelle parti lavorate a CNC. Che si tratti di fissare un involucro elettronico, assemblare apparecchiature industriali o montare componenti aerospaziali critici, le filettature forniscono un metodo affidabile per unire le parti consentendo allo stesso tempo lo smontaggio per manutenzione, riparazione o modifiche future.
Sebbene le filettature siano spesso considerate semplici caratteristiche di progettazione, hanno un impatto significativo sulle prestazioni e sulla producibilità del prodotto. Il tipo di filettatura selezionata, la profondità di impegno, il materiale circostante e il metodo di fissaggio influenzano tutti la resistenza dell'assemblaggio, la complessità della lavorazione e il costo di produzione.
Per questo motivo, le caratteristiche filettate vengono regolarmente riviste durante le valutazioni di produzione per garantire che soddisfino i requisiti funzionali e di produzione.
Le discussioni sono generalmente classificate in due categorie: discussioni interne e discussioni esterne.
Le filettature interne vengono create all'interno di un foro e vengono comunemente prodotte mediante maschiatura, fresatura di filetti o altri processi di formazione della filettatura. Questi fori filettati consentono l'installazione di viti, bulloni o perni filettati direttamente in un componente lavorato. Le filettature interne vengono spesso utilizzate in alloggiamenti, staffe, dispositivi, piastre di montaggio e assemblaggi strutturali.
Le filettature esterne vengono lavorate sul diametro esterno di un elemento cilindrico. Gli esempi includono alberi filettati, raccordi, adattatori, connettori e prigionieri di fissaggio. Le filettature esterne vengono generalmente prodotte utilizzando tornitura CNC, filettatura a punto singolo, fresatura di filetti o rullatura di filetti, a seconda dei requisiti dell'applicazione.
Sia le filettature interne che quelle esterne devono essere progettate con tolleranze e lunghezze di impegno adeguate per garantire un corretto adattamento, distribuzione del carico e affidabilità a lungo termine.
I moderni prodotti lavorati a CNC si affidano a un'ampia gamma di elementi di fissaggio per collegare i componenti e trasferire i carichi in modo sicuro durante un assieme.
Alcuni degli elementi di fissaggio più comunemente usati includono:
Viti a testa cilindrica con esagono incassato
Viti a macchina
Bulloni a testa esagonale
Borchie filettate
Impostare le viti
Viti a spalla
Inserti filettati
Inserti elicoidali (Helicoils)
Elementi di fissaggio autoaggancianti
La scelta del dispositivo di fissaggio dipende da fattori quali requisiti di carico, resistenza del materiale, frequenza di assemblaggio, spazio di installazione disponibile e condizioni ambientali.
In molti assemblaggi CNC, gli elementi di fissaggio standard sono preferiti perché semplificano l'approvvigionamento, riducono i tempi di consegna e minimizzano la complessità della produzione. I progetti che si basano su dimensioni di filettatura non comuni o hardware specializzato possono aumentare i costi di approvvigionamento e limitare la futura flessibilità di manutenzione.
Le caratteristiche filettate sono essenziali in quasi tutti i settori manifatturieri.
Le applicazioni tipiche includono:
Industria |
Applicazioni filettate comuni |
|---|---|
Attrezzature industriali |
Piastre di fissaggio, telai di macchine, staffe di montaggio |
Elettronica |
Involucri, dissipatori di calore, pannelli di controllo |
Automobilistico |
Supporti sensore, alloggiamenti, accessori motore |
Aerospaziale |
Staffe leggere, supporti per strumentazione |
Robotica |
Effettori finali, supporti per attuatori, gruppi telaio |
Dispositivi medici |
Alloggiamenti per apparecchiature e strutture di supporto |
In molte di queste applicazioni, i fori filettati servono non solo come punti di fissaggio ma anche come caratteristiche strutturali che influenzano il trasferimento del carico, la resistenza alle vibrazioni e la facilità di manutenzione.
Man mano che i prodotti diventano più compatti e leggeri, il design della filettatura gioca un ruolo sempre più importante nel bilanciare resistenza, riduzione del peso ed efficienza produttiva.
Una decisione ingegneristica comune prevede la scelta tra fori filettati direttamente e inserti filettati.
I fori filettati direttamente sono spesso sufficienti per acciaio, acciaio inossidabile e altri materiali ad alta resistenza per i quali è improbabile che l'usura della filettatura costituisca un problema.
Tuttavia, i materiali più morbidi come alluminio, magnesio e alcune plastiche possono trarre vantaggio dagli inserti filettati, soprattutto quando:
Sono previsti montaggi e smontaggi frequenti
È necessaria una maggiore resistenza allo strappo
La lunga durata è fondamentale
La riparazione dei danni alla filettatura potrebbe essere costosa
Gli inserti filettati forniscono filettature interne temprate che migliorano la durata e riducono il rischio di strappamento durante l'uso ripetuto.
Sebbene gli inserti aumentino i costi di produzione e assemblaggio, possono aumentare significativamente l'affidabilità in applicazioni impegnative.
Molti ingegneri si concentrano principalmente sulla funzionalità della filettatura trascurando le implicazioni di produzione delle caratteristiche filettate.
In pratica, le decisioni sulla progettazione della filettatura influenzano direttamente:
Tempo del ciclo di lavorazione
Durata dell'utensile
Complessità di programmazione
Requisiti di ispezione
Efficienza dell'assemblaggio
Costo complessivo di produzione
Ad esempio, filettature eccessivamente profonde spesso aumentano i tempi di lavorazione senza fornire miglioramenti significativi in termini di resistenza. Allo stesso modo, i fori ciechi con gioco inferiore insufficiente possono aumentare il rischio di rottura dell'utensile e problemi di qualità della filettatura.
Dimensioni di filettatura non standard possono anche richiedere attrezzature speciali, tempi di installazione più lunghi e ulteriori controlli di qualità.
Dal punto di vista del fornitore, le caratteristiche filettate ben progettate sono generalmente caratterizzate da:
Specifiche della filettatura standardizzate
Lunghezze di impegno del filo appropriate
Spessore adeguato della parete attorno ai fori filettati
Buona accessibilità agli strumenti
Selezione di elementi di fissaggio compatibili con il materiale
Queste scelte progettuali semplificano la produzione mantenendo prestazioni di assemblaggio affidabili.
Come discusso nelle sezioni seguenti, la selezione dello standard di filettatura corretto, la determinazione della profondità di impegno adeguata e l'applicazione dei principi di progettazione per la producibilità possono migliorare significativamente sia la qualità del prodotto che l'efficienza della produzione.
Queste scelte progettuali semplificano la produzione mantenendo prestazioni di assemblaggio affidabili come parte di un progetto più ampio di progettazione dei componenti adatta alla lavorazione . strategia
La selezione dello standard di filettatura corretto è una delle prime e più importanti decisioni nella progettazione di funzionalità filettate. Lo standard di filettatura determina il modo in cui i componenti di accoppiamento si incastrano, influenza la disponibilità degli elementi di fissaggio, influisce sull'efficienza della produzione e influisce sui requisiti di manutenzione a lungo termine.
Sebbene la geometria della filettatura possa apparire simile in base a standard diversi, la selezione della specifica sbagliata può creare problemi di compatibilità, aumentare i costi di approvvigionamento e complicare la produzione.
Per la maggior parte dei pezzi lavorati a CNC, gli ingegneri dovrebbero dare la priorità ai sistemi di filettatura standardizzati ampiamente supportati dai fornitori di dispositivi di fissaggio e dagli impianti di produzione globali.
Le filettature metriche sono lo standard di filettatura più comunemente utilizzato in tutto il mondo e sono definite dalle specifiche della filettatura metrica ISO.
Le filettature metriche sono identificate dalla lettera 'M' seguita dal diametro nominale.
Gli esempi includono:
Dimensione filettatura |
Diametro nominale |
|---|---|
M3 |
3 mm |
M4 |
4 mm |
M5 |
5 mm |
M6 |
6 mm |
M8 |
8 mm |
M10 |
10 mm |
Le filettature metriche utilizzano i millimetri sia per le misurazioni del diametro che del passo, rendendole semplici da specificare e produrre.
Le applicazioni comuni includono:
Apparecchiature per l'automazione industriale
Elettronica di consumo
Sistemi robotici
Dispositivi medici
Componenti aerospaziali
Assemblaggi meccanici generali
Poiché le filettature metriche sono standardizzate a livello globale, sono spesso la scelta preferita per i prodotti destinati ai mercati internazionali.
I thread unificati vengono utilizzati principalmente in Nord America e sono definiti dallo Unified Thread Standard (UTS).
Le tre serie di thread unificati più comuni includono:
Serie di fili |
Descrizione |
Applicazioni tipiche |
|---|---|---|
UNC |
Nazionale Unificata Grossolana |
Produzione generale |
UNF |
Sanzione nazionale unificata |
Assemblaggi aerospaziali e di precisione |
UNEF |
Extra multa nazionale unificata |
Applicazioni ingegneristiche specializzate |
Le filettature UNC presentano un passo più ampio e un profilo della filettatura più profondo, che le rende più tolleranti alla contaminazione e più facili da assemblare.
Le filettature UNF forniscono una maggiore forza di serraggio e una capacità di regolazione più precisa, rendendole adatte per applicazioni sensibili alle vibrazioni o ad alta precisione.
Le filettature UNEF sono generalmente riservate ad assemblaggi specializzati in cui è richiesta una regolazione fine o uno spazio di installazione limitato.
Una domanda ingegneristica comune è se utilizzare standard di filettatura metrica o imperiale.
La risposta dipende in gran parte dai requisiti del prodotto, dai mercati target, dalle catene di fornitura e dagli standard di assemblaggio esistenti.
Fattore |
Filettature metriche |
Discussioni unificate |
|---|---|---|
Disponibilità globale |
Eccellente |
Moderare |
Produzione internazionale |
Preferito |
Meno comune |
Attrezzatura nordamericana |
Meno comune |
Preferito |
Standardizzazione |
Eccellente |
Eccellente |
Disponibilità di elementi di fissaggio |
Eccellente |
Eccellente |
Per i progetti di sviluppo di nuovi prodotti, in genere si consigliano filettature metriche a meno che non sia richiesta la compatibilità con l'hardware imperiale esistente.
L'utilizzo di un sistema a thread singolo in tutto l'assieme aiuta inoltre a ridurre la complessità dell'inventario e a minimizzare gli errori di assemblaggio.
Un'altra decisione importante riguarda la scelta del passo di filettatura grosso o fine.
Le filettature grosse generalmente offrono:
Assemblaggio più veloce
Migliore resistenza ai danni al filo
Prestazioni migliorate nei materiali più morbidi
Minore rischio di produzione
Le filettature sottili in genere forniscono:
Maggiore precisione di regolazione
Maggiore forza di serraggio
Resistenza alle vibrazioni migliorata
Migliori prestazioni in spazi di installazione limitati
Per le parti in alluminio lavorate con macchine CNC, le filettature grossolane sono spesso preferite perché riducono la probabilità di sfilamento della filettatura e semplificano la produzione.
Le filettature sottili possono essere più appropriate per componenti aerospaziali, sistemi di strumentazione e assemblaggi meccanici di precisione.
Molti ingegneri presumono che la scelta della dimensione della filettatura abbia un impatto minimo sui costi di produzione.
In realtà, la standardizzazione del filo può influenzare significativamente l’efficienza produttiva.
Le dimensioni della filettatura standard offrono numerosi vantaggi:
Le specifiche di filettatura standardizzate supportano anche una maggiore efficienza Flussi di lavoro di produzione CNC , che aiutano gli ingegneri a ridurre la complessità della produzione e a migliorare la coerenza tra più componenti.
Utensili da taglio facilmente reperibili
Programmazione CNC più veloce
Procedure di ispezione semplificate
Miglioramento dell'approvvigionamento di elementi di fissaggio
Requisiti di inventario inferiori
Tempi di consegna ridotti
Le specifiche di filettatura non standard possono richiedere utensili personalizzati, calibri speciali, tempi di configurazione aggiuntivi e verifiche di qualità più approfondite.
Per la produzione in grandi volumi, questi fattori possono avere un effetto misurabile sul costo di produzione totale.
Per la maggior parte dei progetti di lavorazione CNC, le seguenti linee guida forniscono un punto di partenza pratico:
Utilizza filettature metriche per prodotti distribuiti a livello globale.
Utilizzare filettature UNC per assemblaggi imperiali di uso generale.
Utilizzare filettature UNF quando è richiesta una forza di serraggio maggiore o una regolazione di precisione.
Standardizzare i sistemi di filettatura nell'intero assieme quando possibile.
Evitare specifiche di filettatura personalizzate a meno che non siano funzionalmente necessarie.
Seleziona le dimensioni della filettatura comunemente disponibili presso i fornitori di dispositivi di fissaggio globali.
La scelta dello standard di filettatura appropriato nelle prime fasi del processo di progettazione aiuta a semplificare la produzione, migliorare la coerenza dell'assemblaggio e ridurre i costi di produzione a lungo termine.
Nella prossima sezione, esamineremo uno degli aspetti più frequentemente fraintesi della progettazione della filettatura: determinare quanto impegno della filettatura è effettivamente necessario per ottenere resistenza e prestazioni affidabili.
Uno dei malintesi più comuni nella progettazione meccanica è che filettature più profonde creino automaticamente assiemi più resistenti. Sebbene l'impegno della filettatura sia fondamentale per il trasferimento del carico e la resistenza allo sfilamento, l'aumento della profondità della filettatura oltre un certo punto spesso fornisce poca resistenza aggiuntiva, aumentando al contempo la complessità della lavorazione e i costi di produzione.
Nei progetti di lavorazione CNC, durante le revisioni DFM viene spesso identificato un eccessivo impegno della filettatura perché può portare a cicli di lavorazione più lunghi, maggiore usura degli utensili e spese di produzione inutili. Comprendere come funziona l'innesto della filettatura consente agli ingegneri di ottimizzare sia le prestazioni delle parti che la producibilità.
L'impegno della filettatura si riferisce alla lunghezza di contatto tra la filettatura interna ed esterna quando è installato un dispositivo di fissaggio.
Ad esempio, quando un bullone M8 viene avvitato in un foro filettato con 12 mm di lunghezza filettata utilizzabile, la lunghezza di impegno è 12 mm.
L'impegno del thread influisce direttamente su:
Forza di estrazione
Distribuzione del carico
Durabilità del filo
Affidabilità dell'assemblaggio
Resistenza alle vibrazioni
Tuttavia, la resistenza della filettatura non è determinata soltanto dalla lunghezza di impegno. Le proprietà del materiale, la qualità della filettatura, il grado di fissaggio e le condizioni di carico influenzano tutti le prestazioni complessive del giunto.
Molti ingegneri presumono che raddoppiando l'impegno del filo si raddoppierà la resistenza del filo.
In realtà, questo è raramente il caso.
I primi fili completamente innestati in genere sopportano la maggior parte del carico applicato. All’aumentare della lunghezza dell’impegno, la distribuzione del carico diventa meno concentrata, ma i guadagni di forza diminuiscono gradualmente.
Per la maggior parte delle applicazioni, l'impegno della filettatura oltre l'intervallo consigliato fornisce un miglioramento minimo della resistenza allo sfilamento, aumentando al tempo stesso il tempo di lavorazione.
Per esempio:
Dimensione filettatura |
Materiale |
Coinvolgimento consigliato |
Coinvolgimento eccessivo |
|---|---|---|---|
M6 |
Acciaio |
6 mm |
18 mm+ |
M6 |
Alluminio |
9 mm |
24 mm+ |
M8 |
Acciaio |
8 mm |
24 mm+ |
M8 |
Alluminio |
12 mm |
32 mm+ |
In molti casi, lunghezze di impegno superiori a 2× diametro offrono scarsi vantaggi pratici.
Un malinteso comune è che thread più profondi creino sempre assiemi più forti. In pratica, una volta che le filettature impegnate superano i requisiti di resistenza al taglio del dispositivo di fissaggio, la profondità aggiuntiva della filettatura spesso contribuisce poco alla resistenza complessiva del giunto, aumentando al tempo stesso il tempo di lavorazione e l'usura degli utensili. Durante le revisioni DFM, l'ottimizzazione dell'impegno dei thread è uno dei modi più efficaci per ridurre i costi di produzione senza influire sulle prestazioni.
La durata ideale dell'impegno dipende in gran parte dalla resistenza del materiale genitore.
I materiali più resistenti richiedono un impegno minore perché è meno probabile che il materiale circostante ceda prima del dispositivo di fissaggio.
Per la maggior parte delle parti in acciaio al carbonio e legato:
Lunghezza di impegno consigliata: 1,0 × diametro
Esempi:
Dimensione filettatura |
Coinvolgimento consigliato |
|---|---|
M4 |
4 mm |
M6 |
6 mm |
M8 |
8 mm |
M10 |
10 mm |
L'acciaio in genere fornisce una resistenza della filettatura sufficiente con lunghezze di impegno relativamente brevi.
Per le parti in acciaio inossidabile:
Lunghezza di impegno consigliata: 1,0 × diametro
Sebbene l'acciaio inossidabile offra un'elevata resistenza, gli ingegneri dovrebbero considerare anche i rischi di grippaggio della filettatura durante l'assemblaggio.
L'alluminio ha una resistenza al taglio inferiore rispetto all'acciaio e generalmente richiede un impegno più lungo.
Lunghezza di fidanzamento consigliata: 1,5 × diametro
Esempi:
Dimensione filettatura |
Coinvolgimento consigliato |
|---|---|
M4 |
6 mm |
M6 |
9 mm |
M8 |
12 mm |
M10 |
15 mm |
Questo ulteriore impegno aiuta a compensare la minore resistenza al taglio della filettatura del materiale.
Le materie plastiche generalmente richiedono le lunghezze di impegno più lunghe.
Lunghezza di impegno consigliata: 2,0 × diametro o superiore
A seconda dell'applicazione, gli inserti filettati possono fornire una soluzione più affidabile rispetto alle filettature in plastica realizzate direttamente.
L'impegno della filettatura è strettamente legato alla progettazione del foro.
Un errore comune è specificare una profondità della filettatura pari alla profondità totale del foro.
In realtà, i fori ciechi richiedono spazio aggiuntivo sotto la sezione filettata per accogliere:
Geometria del punto di foratura
Accumulo di trucioli
Esaurimento del filo
Requisiti di approccio allo strumento
Di conseguenza, la profondità totale del foro è generalmente maggiore della lunghezza di impegno della filettatura utilizzabile.
Anche gli ingegneri che progettano fori filettati dovrebbero seguire quanto stabilito migliori pratiche di progettazione dei fori filettati per garantire spazio e producibilità adeguati.
L’aumento dell’impegno del filo non sempre aumenta la resistenza del giunto.
In molti assemblaggi, il fattore limitante è l'elemento di fissaggio stesso piuttosto che la filettatura interna.
Per esempio:
Una vite a bassa resistenza potrebbe rompersi prima che le filettature si spellino.
Un alloggiamento in alluminio potrebbe rompersi prima che il bullone raggiunga il suo carico massimo.
Una coppia di serraggio eccessiva può danneggiare le filettature indipendentemente dalla lunghezza di impegno.
L'obiettivo non è massimizzare la profondità della filettatura ma bilanciare:
Forza del materiale
Forza del dispositivo di fissaggio
Producibilità
Costo
Il raggiungimento di questo equilibrio spesso si traduce in una progettazione più efficiente rispetto al semplice aumento della durata dell’impegno.
Gli inserti filettati sono spesso consigliati quando:
Sono previsti montaggi e smontaggi frequenti
Sono necessari carichi di serraggio elevati
Vengono utilizzati materiali morbidi
La lunga durata è fondamentale
La riparabilità del thread è importante
Gli inserti elicoidali e gli inserti filettati pieni possono migliorare significativamente la durata della filettatura riducendo al tempo stesso il rischio di spellamento.
Per gli alloggiamenti in alluminio e gli assemblaggi ad alto numero di cicli, gli inserti possono fornire una soluzione più affidabile a lungo termine rispetto al solo aumento dell'impegno della filettatura.
I design delle filettature più efficaci bilanciano le prestazioni meccaniche con l'efficienza produttiva.
Invece di specificare la profondità massima della filettatura per impostazione predefinita, gli ingegneri dovrebbero concentrarsi sul raggiungimento di un impegno sufficiente per il materiale e l'applicazione selezionati.
Ben progettato i componenti filettati lavorati con precisione utilizzano in genere lunghezze di impegno standardizzate che forniscono resistenza affidabile riducendo al minimo i tempi di lavorazione e i requisiti di attrezzatura.
Applicando queste linee guida, i produttori possono ridurre i costi di produzione, migliorare la qualità della filettatura ed evitare inutili complessità senza compromettere le prestazioni dell'assemblaggio.
Nella sezione successiva esamineremo in che modo la geometria del foro filettato, la progettazione del foro cieco, l'evacuazione del truciolo e le considerazioni sulla lavorazione influenzano la qualità della filettatura e la producibilità.
Un foro filettato ben progettato non si limita ad accogliere semplicemente un dispositivo di fissaggio. Influisce direttamente sulla qualità del filo, sull'efficienza della lavorazione, sull'affidabilità dell'assemblaggio e sui costi di produzione.
Sebbene i fori filettati siano tra le caratteristiche più comuni nelle parti lavorate a CNC, sono anche uno degli elementi rivisti più frequentemente durante le revisioni del Design for Manufacturability (DFM). Problemi quali gioco inferiore insufficiente, profondità eccessiva della filettatura, scarso accesso all'utensile ed evacuazione inadeguata del truciolo possono aumentare la complessità della lavorazione e portare a problemi di produzione evitabili.
Seguendo linee guida comprovate sulla progettazione dei fori filettati, gli ingegneri possono migliorare la producibilità mantenendo la resistenza e la funzionalità richieste per l'applicazione.
Una delle prime decisioni quando si progetta un foro filettato è determinare se è necessario un foro cieco o un foro passante.
Un foro cieco ha una profondità definita e non attraversa completamente la parte.
Le applicazioni comuni includono:
Custodie elettroniche
Superfici cosmetiche
Assemblaggi sigillati
Componenti con spazio di installazione limitato
Un foro passante attraversa interamente il componente ed è generalmente più semplice da realizzare.
Le applicazioni comuni includono:
Piastre di fissaggio
Staffe strutturali
Attrezzature industriali
Assemblaggi meccanici
Dal punto di vista della produzione, i fori passanti sono spesso preferiti perché semplificano l'evacuazione del truciolo, migliorano l'accessibilità dell'utensile e riducono il rischio di lavorazione.
Tipo di progetto |
Difficoltà di produzione |
Evacuazione dei trucioli |
Durata dell'utensile |
|---|---|---|---|
Foro passante |
Basso |
Eccellente |
Più a lungo |
Foro cieco |
Moderare |
Limitato |
Più corto |
Ogniqualvolta i requisiti funzionali lo consentono, i fori passanti rappresentano solitamente l'opzione più favorevole alla produzione.
Un errore di progettazione comune è specificare la profondità della filettatura uguale alla profondità del foro.
In realtà, i fori filettati richiedono spazio aggiuntivo sotto le filettature utilizzabili.
Questa autorizzazione accoglie:
Geometria del punto di foratura
Accumulo di trucioli
Tocca l'esaurimento
Distanza di avvicinamento dell'utensile
Senza un gioco inferiore sufficiente, la qualità della filettatura potrebbe deteriorarsi in prossimità del fondo del foro e il rischio di danni all'utensile aumenta in modo significativo.
Una linea guida pratica è quella di fornire una profondità aggiuntiva oltre la lunghezza di impegno della filettatura richiesta, quando possibile.
Per esempio:
Coinvolgimento del thread richiesto |
Profondità del foro consigliata |
|---|---|
10 mm |
13-15 mm |
15 mm |
18-20 mm |
20 mm |
24–26 mm |
I valori esatti dipendono dalla dimensione della filettatura, dal materiale e dal metodo di lavorazione.
L’evacuazione del truciolo è uno degli aspetti più trascurati nella progettazione dei fori filettati.
Durante le operazioni di maschiatura, i trucioli generati dal processo di taglio devono essere rimossi in modo efficiente dal foro.
Una cattiva evacuazione del truciolo può portare a:
Danno al filo
Finitura superficiale scadente
Maggiore usura dell'utensile
Rottura del rubinetto
Imprecisioni dimensionali
L'evacuazione del truciolo diventa sempre più importante nelle lavorazioni:
Fori ciechi profondi
Filettature di piccole dimensioni
Leghe di alluminio
Acciaio inossidabile
Componenti di produzione ad alto volume
I fori passanti consentono naturalmente ai trucioli di fuoriuscire dal lato opposto del pezzo, rendendoli più facili da lavorare rispetto ai fori ciechi.
Per i fori ciechi, gli ingegneri dovrebbero evitare, ove possibile, una profondità eccessiva e fornire spazio sufficiente sotto la regione filettata.
Anche filettature perfettamente dimensionate possono diventare difficili o costose da produrre se l'accesso agli utensili è limitato.
Quando si progettano lavorazioni filettate, considerare:
Gioco disponibile del mandrino
Dimensioni portautensili
Accessibilità degli apparecchi
Muri e caratteristiche adiacenti
Accesso all'installazione degli elementi di fissaggio
Le filettature posizionate troppo vicino a pareti verticali, tasche profonde o geometrie interne complesse possono richiedere utensili specializzati o operazioni di lavorazione aggiuntive.
Una buona accessibilità semplifica la produzione e spesso migliora la consistenza del filo.
Anche gli ingegneri dovrebbero seguire quanto stabilito best practice per la progettazione di fori filettati quando si posizionano lavorazioni filettate all'interno di un componente.
Il rilievo della filettatura è un piccolo elemento di gioco situato all'estremità di una sezione filettata.
Anche se spesso trascurato, lo scarico del filo serve a diversi scopi importanti:
Consente la formazione completa del filo
Riduce le concentrazioni di stress
Migliora la sede degli elementi di fissaggio
Semplifica la produzione
Senza uno scarico adeguato, è possibile che si sviluppino filettature incomplete vicino al fondo dei fori ciechi o all'estremità di elementi filettati esternamente.
Negli assemblaggi di precisione, queste filettature incomplete possono interferire con il corretto innesto degli elementi di fissaggio e le prestazioni dell'assemblaggio.
L'aggiunta di uno scarico della filettatura è una semplice modifica progettuale che può migliorare significativamente la qualità della filettatura.
Le filettature interne vengono comunemente prodotte utilizzando la maschiatura o la fresatura di filetti.
Ciascun metodo offre vantaggi distinti a seconda delle dimensioni della filettatura, del materiale e dei requisiti di produzione.
Fattore |
Toccando |
Fresatura di filetti |
|---|---|---|
Velocità di produzione |
Più veloce |
Più lentamente |
Costo dello strumento |
Inferiore |
Più alto |
Flessibilità |
Limitato |
Eccellente |
Discussioni di grandi dimensioni |
Meno adatto |
Eccellente |
Fori ciechi |
Moderare |
Bene |
Rischio di rottura dell'utensile |
Più alto |
Inferiore |
Precisione del filo |
Bene |
Eccellente |
Per fori ciechi profondi e componenti di alto valore, la fresatura di filetti spesso offre una maggiore affidabilità del processo rispetto alla maschiatura. Sebbene i tempi di ciclo possano essere leggermente più lunghi, il ridotto rischio di rottura e la migliore consistenza della filettatura spesso compensano i costi di lavorazione aggiuntivi.
La maschiatura è spesso la soluzione preferita per le dimensioni di filettatura standard nella produzione di volumi elevati perché è rapida ed economica.
La fresatura di filetti viene spesso scelta quando:
Sono necessari diametri di filettatura grandi
Vengono lavorati materiali difficili
La precisione della filettatura è fondamentale
Sono coinvolti i fori ciechi
Il rischio di rottura dell'utensile deve essere ridotto al minimo
Produttori che offrono soluzioni avanzate Le funzionalità di fresatura CNC multisuperficie possono spesso produrre caratteristiche filettate complesse utilizzando strategie di fresatura di filetti che migliorano la precisione e riducono i rischi degli utensili.
Molti problemi di produzione possono essere prevenuti durante la fase di progettazione.
Gli errori comuni di progettazione dei fori filettati includono:
Specificare la profondità della filettatura non necessaria
Omissione del gioco inferiore
Utilizzo di fori ciechi dove sono accettabili fori passanti
Ignorare i requisiti di evacuazione dei trucioli
Limitare l'accesso agli strumenti
Selezione di dimensioni di filettatura difficili da lavorare
Posizionamento dei fori filettati troppo vicino ai bordi
Questi problemi spesso aumentano i tempi di lavorazione senza migliorare le prestazioni del prodotto.
Applicando principi pratici di progettazione per la producibilità nelle prime fasi dello sviluppo, gli ingegneri possono ridurre i rischi migliorando al tempo stesso l'efficienza della produzione.
I fori filettati dovrebbero essere progettati non solo per le prestazioni di assemblaggio ma anche per una produzione efficiente.
Le funzionalità threaded di facile produzione includono in genere:
Durata dell'impegno adeguata
Spazio inferiore adeguato
Buoni percorsi di evacuazione dei trucioli
Luoghi di lavorazione accessibili
Specifiche della filettatura standardizzate
Strategie di fissaggio affidabili
Se combinate con una corretta selezione della filettatura e pratiche di progettazione specifiche per i materiali, queste linee guida aiutano a creare componenti più resistenti e più producibili riducendo al contempo i costi di produzione complessivi.
La sezione successiva si concentra sulla scelta degli elementi di fissaggio giusti, compresa la scelta del materiale, le filettature grossolane rispetto a quelle fini, considerazioni sulla corrosione e quando utilizzare gli inserti filettati per migliorare l'affidabilità dell'assemblaggio a lungo termine.
La scelta del dispositivo di fissaggio corretto è importante tanto quanto la progettazione dell'elemento filettato stesso. Anche una filettatura perfettamente lavorata può rompersi prematuramente se viene selezionato il materiale di fissaggio, il tipo di filettatura o la strategia di fissaggio sbagliati.
Gli elementi di fissaggio influenzano la robustezza dell'assieme, la resistenza alle vibrazioni, le prestazioni alla corrosione, la durata di servizio e i requisiti di manutenzione. In molti casi, l'ottimizzazione della selezione degli elementi di fissaggio può migliorare l'affidabilità del giunto in modo più efficace rispetto all'aumento dell'impegno della filettatura o della coppia di serraggio.
Quando si progettano pezzi lavorati a CNC, gli ingegneri dovrebbero valutare i requisiti di fissaggio nelle prime fasi del processo di sviluppo per garantire la compatibilità con il materiale selezionato, l'ambiente operativo e gli obiettivi di produzione.
Il materiale di fissaggio svolge un ruolo fondamentale nel determinare le prestazioni meccaniche e la resistenza ambientale.
I materiali di fissaggio comuni includono:
Materiale |
Vantaggi |
Applicazioni tipiche |
|---|---|---|
Acciaio al carbonio |
Alta resistenza, basso costo |
Assemblee industriali generali |
Acciaio inossidabile |
Resistenza alla corrosione |
Ambienti esterni e marini |
Acciaio legato |
Alta resistenza |
Applicazioni strutturali |
Titanio |
Elevato rapporto resistenza/peso |
Sistemi aerospaziali e leggeri |
Ottone |
Resistenza alla corrosione e conduttività |
Apparecchiature elettriche ed elettroniche |
La selezione dei materiali dovrebbe sempre considerare sia i carichi meccanici che l'esposizione ambientale.
Ad esempio, un elemento di fissaggio in acciaio al carbonio può fornire una resistenza sufficiente ma avere prestazioni scarse in ambienti corrosivi, mentre gli elementi di fissaggio in acciaio inossidabile possono offrire una resistenza alla corrosione superiore ma una resistenza inferiore in alcuni gradi.
La selezione del passo della filettatura è un'altra importante decisione di progettazione.
Le filettature grosse hanno un passo più ampio e un profilo della filettatura più profondo, che le rende più facili da produrre e più resistenti ai danni durante l'assemblaggio.
I vantaggi dei fili grossi includono:
Installazione più rapida
Migliore resistenza allo strippaggio
Migliori prestazioni in materiali più morbidi
Maggiore tolleranza alla contaminazione
Minore rischio di produzione
Le filettature fini offrono un numero maggiore di filetti per unità di lunghezza e sono comunemente utilizzate negli assemblaggi di precisione.
I vantaggi dei fili sottili includono:
Maggiore forza di serraggio
Resistenza alle vibrazioni migliorata
Regolazione più precisa
Migliori prestazioni in spazi di installazione limitati
Per la maggior parte dei componenti in alluminio lavorati a CNC, le filettature grosse sono generalmente preferite perché forniscono un innesto più affidabile e un minor rischio di danni alla filettatura.
Durante le revisioni DFM, le filettature grosse sono generalmente consigliate per alloggiamenti in alluminio, componenti di dispositivi e assemblaggi industriali generali. Le filettature sottili possono fornire prestazioni di bloccaggio più elevate, ma sono spesso più suscettibili ai danni nei materiali più morbidi e possono aumentare la complessità della produzione.
La scelta degli elementi di fissaggio dovrebbe considerare anche la resistenza alla corrosione e la compatibilità dei materiali.
Un errore comune è accoppiare metalli diversi senza valutare i rischi di corrosione galvanica.
Gli esempi includono:
Elementi di fissaggio in acciaio inossidabile in componenti in alluminio
Elementi di fissaggio in titanio in strutture in alluminio
Elementi di fissaggio in acciaio al carbonio esposti all'umidità
Quando due metalli diversi sono in contatto elettrico ed esposti a un elettrolita come acqua o umidità, può verificarsi corrosione galvanica.
Le potenziali soluzioni includono:
Applicazione di rivestimenti protettivi
Utilizzo di rondelle isolanti
Selezione dei materiali compatibili
Aggiunta di trattamenti superficiali resistenti alla corrosione
Gli ingegneri dovrebbero considerare l'ambiente operativo durante la fase di progettazione iniziale piuttosto che affrontare i problemi di corrosione dopo l'inizio della produzione.
L'alluminio è uno dei materiali più comunemente lavorati, ma la sua resistenza al taglio relativamente bassa richiede un'attenzione speciale nella scelta degli elementi di fissaggio.
Le raccomandazioni principali includono:
Utilizzare profili di filettatura grossolani quando possibile.
Aumentare la lunghezza di impegno della filettatura a circa 1,5× diametro.
Evitare una coppia di serraggio eccessiva.
Prendere in considerazione gli inserti filettati per assemblaggi ad alto numero di cicli.
Valutare attentamente i requisiti di estrazione.
Ripetuti montaggi e smontaggi possono gradualmente usurare le filettature di alluminio, riducendo l'affidabilità a lungo termine.
Per i prodotti che richiedono una manutenzione frequente, gli inserti filettati spesso forniscono una soluzione più duratura.
Gli inserti filettati sono progettati per rafforzare le connessioni filettate e migliorare la resistenza all'usura.
I tipi di inserti comuni includono:
Inserti a filo elicoidale (Helicoils)
Inserti filettati pieni
Keensert
Inserti a pressione
Inserti termofissati per materie plastiche
Gli inserti filettati sono particolarmente preziosi quando:
Vengono utilizzati materiali morbidi
È previsto un assemblaggio frequente
Sono necessari carichi di serraggio elevati
La riparabilità del thread è importante
La lunga durata è fondamentale
Sebbene gli inserti aumentino i costi di produzione e assemblaggio, possono migliorare significativamente l'affidabilità a lungo termine in applicazioni impegnative.
Gli ingegneri spesso si trovano a dover decidere tra filettature maschiate direttamente e inserti filettati.
Fattore |
Discussioni toccate |
Inserti filettati |
|---|---|---|
Costo iniziale |
Inferiore |
Più alto |
Durabilità dell'assemblaggio |
Moderare |
Eccellente |
Resistenza all'usura del filo |
Moderare |
Eccellente |
Riparabilità |
Limitato |
Bene |
Forza di estrazione |
Bene |
Eccellente |
Assemblea ripetuta |
Moderare |
Eccellente |
Un malinteso comune è che l’aumento della profondità della filettatura elimini sempre i problemi di spellamento nelle parti in alluminio. In molti casi, un inserto filettato correttamente selezionato fornisce un miglioramento maggiore in termini di durata e resistenza allo sfilamento rispetto alla semplice estensione della lunghezza di impegno del filetto.
Per i prototipi e le applicazioni a basso numero di cicli, spesso sono sufficienti le filettature realizzate direttamente.
Per i componenti di produzione soggetti ad assemblaggi ripetuti o carichi elevati, gli inserti possono fornire una soluzione migliore a lungo termine.
La selezione dei dispositivi di fissaggio dovrebbe tenere conto anche dell'accessibilità dell'assieme.
Le domande che gli ingegneri dovrebbero prendere in considerazione includono:
Gli strumenti di installazione possono raggiungere facilmente il dispositivo di fissaggio?
C'è spazio sufficiente per il serraggio?
In futuro sarà necessario l'accesso per la manutenzione?
È possibile installare il dispositivo di fissaggio senza danneggiare le caratteristiche circostanti?
La scarsa accessibilità spesso aumenta i tempi di assemblaggio e i costi di manutenzione.
In alcuni casi, la modifica del tipo di elemento di fissaggio o della posizione della filettatura può semplificare l'assemblaggio senza influire sulle prestazioni.
La standardizzazione delle specifiche di fissaggio in una famiglia di prodotti offre numerosi vantaggi:
Requisiti di inventario ridotti
Appalti semplificati
Minore complessità di assemblaggio
Supporto di manutenzione migliorato
Configurazione della produzione più rapida
Quando possibile, gli ingegneri dovrebbero ridurre al minimo il numero di tipi di elementi di fissaggio univoci utilizzati all'interno di un assieme.
Questo approccio non solo riduce i costi di produzione ma migliora anche la manutenibilità a lungo termine.
Produttori che forniscono Le soluzioni avanzate di produzione CNC spesso raccomandano la standardizzazione degli elementi di fissaggio durante le revisioni DFM perché migliora l'efficienza durante l'intero ciclo di vita del prodotto.
Il successo degli assemblaggi filettati dipende da qualcosa di più della sola geometria della filettatura.
I design più affidabili combinano:
Materiali di fissaggio adeguati
Standard di filettatura compatibili
Lunghezze di impegno adeguate
Pratiche di progettazione resistenti alla corrosione
Buona accessibilità al montaggio
Strategie di fissaggio specifiche per l'applicazione
Selezionando gli elementi di fissaggio in base ai requisiti funzionali piuttosto che alla sola comodità, gli ingegneri possono migliorare l'affidabilità del prodotto, ridurre i problemi di manutenzione e creare assemblaggi più robusti.
Nella sezione successiva, esploreremo come cambiano i requisiti di progettazione della filettatura nei diversi materiali, tra cui alluminio, acciaio inossidabile, titanio, ottone e tecnopolimeri.
Non tutti i materiali rispondono allo stesso modo alle caratteristiche filettate. La resistenza del materiale, la durezza, la duttilità e la resistenza all'usura influenzano tutte le prestazioni delle filettature durante la lavorazione e per tutta la vita utile del prodotto.
Un design della filettatura che funziona bene nell'acciaio potrebbe fallire prematuramente nell'alluminio, mentre una specifica della filettatura adatta per l'acciaio inossidabile può creare inutili sfide di produzione se applicata alla plastica o al titanio.
Per questo motivo, gli ingegneri dovrebbero adattare le strategie di progettazione della filettatura in base alle proprietà del materiale principale anziché applicare un approccio unico per tutti.
L'alluminio è uno dei materiali più comunemente utilizzati nella lavorazione CNC grazie alla sua eccellente lavorabilità, caratteristiche di leggerezza e resistenza alla corrosione.
Tuttavia, i fili di alluminio sono più suscettibili allo spelamento rispetto ai fili di acciaio a causa della minore resistenza al taglio del materiale.
Quando si progettano caratteristiche filettate in componenti in alluminio, considerare le seguenti linee guida:
Utilizzare un impegno della filettatura di circa 1,5× diametro.
Preferire passi di filettatura larghi quando possibile.
Evitare una coppia di serraggio eccessiva.
Mantenere uno spessore di parete sufficiente attorno ai fori filettati.
Prendere in considerazione gli inserti filettati per assemblaggi ad alto numero di cicli.
Esempi comuni includono:
Dimensione filettatura |
Coinvolgimento consigliato |
|---|---|
M4 |
6 mm |
M6 |
9 mm |
M8 |
12 mm |
M10 |
15 mm |
Per i gruppi che richiedono una manutenzione frequente, gli inserti filettati spesso garantiscono una maggiore durata rispetto all'aumento della profondità della filettatura.
Negli alloggiamenti e nei componenti di fissaggio in alluminio, lo spellamento della filettatura è generalmente causato da una resistenza insufficiente del materiale piuttosto che da una profondità della filettatura inadeguata. In molte applicazioni, l'aggiunta di un inserto filettato o l'aumento dello spessore della parete locale offre miglioramenti prestazionali maggiori rispetto all'estensione dell'impegno della filettatura oltre i valori consigliati.
L'acciaio inossidabile offre un'eccellente resistenza alla corrosione e una buona resistenza meccanica, rendendolo una scelta popolare per applicazioni industriali, mediche e marine.
Rispetto all'alluminio, le filettature dell'acciaio inossidabile richiedono generalmente una lunghezza di impegno inferiore.
Le linee guida consigliate includono:
Utilizzare un impegno di circa 1,0× diametro.
Evitare profondità di filettatura non necessarie.
Utilizzare una lubrificazione adeguata durante il montaggio.
Considera strategie di prevenzione dell'irritazione.
Assicurarsi che siano selezionati materiali di fissaggio compatibili.
Una delle sfide più significative con gli assemblaggi in acciaio inossidabile è il grippaggio della filettatura.
Il grippaggio della filettatura si verifica quando l'attrito provoca il trasferimento di materiale tra le filettature accoppiate, portando potenzialmente al grippaggio durante il montaggio o lo smontaggio.
Per ridurre il rischio di grippaggio:
Usa composti antigrippanti.
Evitare velocità di serraggio eccessive.
Considera gli elementi di fissaggio rivestiti.
Utilizzare combinazioni di materiali dissimili ove appropriato.
L'acciaio offre alcune delle filettature interne più resistenti e durevoli disponibili nei componenti lavorati a CNC.
A causa della sua elevata resistenza, l'acciaio generalmente richiede un minore impegno della filettatura rispetto ai materiali più morbidi.
Le raccomandazioni tipiche includono:
Utilizzare un impegno di circa 1,0× diametro.
Di solito sono sufficienti i fori filettati standard.
Gli inserti filettati sono raramente necessari a meno che la riparabilità non sia importante.
In genere si preferiscono passi di filettatura standard.
I componenti in acciaio spesso forniscono un'eccellente resistenza all'estrazione senza richiedere caratteristiche di filettatura profonda.
Di conseguenza, sovradimensionare la profondità della filettatura nelle parti in acciaio spesso aumenta i costi di lavorazione senza produrre guadagni significativi in termini di resistenza.
Il titanio è ampiamente utilizzato in applicazioni aerospaziali, mediche, motoristiche e ingegneristiche ad alte prestazioni grazie al suo eccezionale rapporto resistenza/peso e alla resistenza alla corrosione.
Tuttavia, il titanio presenta sfide di lavorazione uniche.
Gli ingegneri che progettano elementi filettati in titanio dovrebbero considerare:
I tassi di usura degli utensili sono significativamente più alti rispetto all'alluminio.
I cicli di lavorazione della filettatura sono generalmente più lunghi.
La generazione di calore può influire sulla qualità del filo.
I rischi di grippaggio possono aumentare durante il montaggio.
Le pratiche consigliate includono:
Specifiche della filettatura standardizzate.
Parametri di taglio appropriati.
Coppia di montaggio controllata.
Considerazioni sul trattamento superficiale.
Caratteristiche adeguate di scarico del filo.
Poiché la lavorazione del titanio è relativamente costosa, la progettazione della filettatura favorevole alla produzione diventa particolarmente importante.
L'ottone viene spesso utilizzato per sistemi elettrici, componenti di strumentazione, apparecchiature per la movimentazione dei fluidi e applicazioni decorative.
I vantaggi dei fili di ottone includono:
Buona lavorabilità
Eccellente resistenza alla corrosione
Caratteristiche di basso attrito
Buona stabilità dimensionale
Le raccomandazioni tipiche includono:
Lunghezze di impegno della filettatura standard.
Forme di filettatura convenzionali.
Evitare una coppia di serraggio eccessiva.
Considerare attentamente i requisiti di carico dell'assieme.
Sebbene l’ottone sia relativamente facile da lavorare, la resistenza della filettatura è generalmente inferiore a quella dell’acciaio e deve essere valutata di conseguenza.
Le materie plastiche richiedono un'attenzione particolare perché il loro comportamento meccanico differisce notevolmente da quello dei metalli.
Le sfide associate ai fili di plastica includono:
Resistenza del filo inferiore
Deformazione da scorrimento
Usura durante assemblaggi ripetuti
Effetti della dilatazione termica
Le linee guida consigliate includono:
Utilizzare lunghezze di innesto pari a circa 2× diametro o superiori.
Ridurre al minimo la coppia di serraggio.
Evitare passi di filettatura fini.
Prendere in considerazione inserti termofissati o filettati.
Progettato per assemblaggi ripetuti quando necessario.
Per i prodotti ad alto ciclo, gli inserti spesso forniscono una soluzione più affidabile rispetto ai fori in plastica filettati direttamente.
Nei tecnopolimeri e nei componenti a base di polimeri, la rottura della filettatura spesso avviene gradualmente a causa dell'usura e della deformazione piuttosto che per un improvviso strappo. Per i gruppi che richiedono una manutenzione frequente, gli inserti filettati possono migliorare significativamente l'affidabilità e la durata di servizio a lungo termine.
La tabella seguente riassume le raccomandazioni comuni sull'innesto della filettatura per le parti lavorate a CNC.
Materiale |
Coinvolgimento consigliato |
|---|---|
Acciaio |
1,0 × diametro |
Acciaio inossidabile |
1,0 × diametro |
Alluminio |
1,5 × diametro |
Ottone |
1,0–1,5 × diametro |
Titanio |
1,0 × diametro |
Plastica |
2,0 × diametro o più |
Questi valori forniscono un punto di partenza pratico per la maggior parte delle applicazioni ingegneristiche.
I requisiti effettivi possono variare in base a:
Grado di fissaggio
Condizioni di carico
Fattori di sicurezza
Esposizione ambientale
Frequenza di assemblaggio
La scelta del materiale influenza molto più delle prestazioni meccaniche.
Colpisce anche:
Qualità del filo
Durata dell'utensile
Tempo di lavorazione
Costo di produzione
Affidabilità dell'assemblaggio
Ad esempio, l'alluminio offre generalmente un'eccellente lavorabilità ma può richiedere lunghezze di impegno maggiori. Il titanio fornisce una resistenza eccezionale ma aumenta la complessità della lavorazione e i costi degli utensili. La plastica semplifica la riduzione del peso ma spesso richiede strategie di rinforzo aggiuntive.
Nel valutare le caratteristiche filettate, gli ingegneri dovrebbero considerare sia le prestazioni del prodotto che l'efficienza della produzione.
Offerta dei produttori le complesse capacità di lavorazione di precisione esaminano spesso i requisiti di filettatura specifici del materiale durante le valutazioni DFM per garantire che il progetto finale bilanci resistenza, costo e producibilità.
La progettazione di un filo di successo inizia con la comprensione del comportamento del materiale principale.
Invece di applicare le stesse specifiche di filettatura a ogni componente, gli ingegneri dovrebbero personalizzare le lunghezze di impegno, le forme della filettatura e le strategie di fissaggio per adattarle alle proprietà del materiale.
Considerando i requisiti specifici del materiale nelle prime fasi del processo di progettazione, i produttori possono migliorare l'affidabilità dell'assemblaggio, ridurre i rischi di lavorazione e ottimizzare l'efficienza della produzione.
La sezione successiva esamina i metodi di produzione utilizzati per creare filettature, tra cui maschiatura, fresatura di filetti, filettatura a punto singolo e altri processi comunemente utilizzati nella lavorazione CNC.
La qualità del filo dipende non solo dal design ma anche dal metodo di produzione utilizzato per creare i fili. Diversi processi di lavorazione offrono diversi livelli di precisione, flessibilità, velocità di produzione ed efficienza dei costi.
La selezione del metodo di produzione della filettatura più appropriato può migliorare la coerenza dimensionale, ridurre i rischi di lavorazione e ottimizzare i costi di produzione complessivi.
Durante la pianificazione della produzione, i produttori in genere valutano fattori quali la dimensione della filettatura, il tipo di materiale, il volume di produzione, i requisiti di tolleranza e la geometria della parte prima di determinare il processo di filettatura più adatto.
La maschiatura è il processo più utilizzato per produrre filettature interne in componenti lavorati a CNC.
Il processo utilizza un maschio da taglio o da rullatura per creare filettature all'interno di un foro preforato.
I vantaggi della maschiatura includono:
Tempi di ciclo rapidi
Bassi costi di attrezzaggio
Eccellente efficienza per dimensioni di filettatura standard
Adatto per produzioni di grandi volumi
Requisiti di programmazione semplici
Le applicazioni tipiche includono:
Fori filettati da M3 a M12
Contenitori elettronici
Attrezzature industriali
Componenti automobilistici
Assemblaggi meccanici generali
Grazie alla sua velocità ed efficienza in termini di costi, la maschiatura è spesso il metodo preferito per le filettature interne standard.
Tuttavia, il tapping presenta anche diverse limitazioni:
Maggiore rischio di rottura dell'utensile
Flessibilità ridotta per dimensioni di filettatura personalizzate
Evacuazione truciolo più impegnativa nei fori ciechi
Maggiore sensibilità ai materiali difficili
Per questi motivi, la maschiatura potrebbe non essere sempre la soluzione ottimale per pezzi complessi o di alto valore.
La fresatura di filetti utilizza una fresa rotante che segue un percorso utensile elicoidale per generare la geometria della filettatura.
A differenza della maschiatura, il profilo della filettatura viene creato tramite interpolazione CNC controllata.
I vantaggi della fresatura di filetti includono:
Ottimo controllo dimensionale
Rischio ridotto di guasti catastrofici allo strumento
Possibilità di lavorare più dimensioni di filettatura
Migliori prestazioni in materiali difficili
Migliore evacuazione del truciolo
Adatto per filettature di grande diametro
La fresatura di filetti è particolarmente preziosa quando si producono:
Grandi fori filettati
Filettature a foro cieco
Componenti aerospaziali di alto valore
Parti in titanio
Componenti in acciaio inossidabile
Prototipi e parti di produzione a basso volume
Produttori con Le tecnologie avanzate di fresatura CNC spesso preferiscono la fresatura di filetti per caratteristiche filettate critiche perché fornisce maggiore affidabilità e flessibilità del processo.
Per componenti di alto valore, la fresatura di filetti spesso riduce il rischio complessivo di produzione nonostante tempi di ciclo più lunghi. Se una fresa a filettare si guasta, spesso il pezzo può essere recuperato. Al contrario, un rubinetto rotto all'interno di un componente finito può rendere il pezzo inutilizzabile, soprattutto in caso di piccoli fori ciechi.
Una delle domande più comuni che gli ingegneri si pongono è se sia opportuno utilizzare la maschiatura o la fresatura di filetti.
La risposta dipende dall'applicazione.
Fattore |
Toccando |
Fresatura di filetti |
|---|---|---|
Tempo di ciclo |
Più veloce |
Più lentamente |
Costo dello strumento |
Inferiore |
Più alto |
Complessità di programmazione |
Inferiore |
Più alto |
Precisione del filo |
Bene |
Eccellente |
Filettature di grandi dimensioni |
Limitato |
Eccellente |
Fori ciechi |
Moderare |
Eccellente |
Rischio di rottura dell'utensile |
Più alto |
Inferiore |
Flessibilità |
Limitato |
Eccellente |
Generalmente:
La maschiatura è preferibile per le filettature di produzione standard.
La fresatura di filetti è preferibile per elementi filettati complessi, grandi o critici.
L’opzione più conveniente non è sempre il processo più veloce. I produttori spesso valutano l’affidabilità complessiva del processo piuttosto che la sola velocità di lavorazione.
Le filettature esterne vengono comunemente prodotte utilizzando operazioni di filettatura a punto singolo su torni CNC.
In questo processo, uno strumento di filettatura taglia progressivamente il profilo della filettatura attraverso più passaggi.
I vantaggi includono:
Elevata precisione dimensionale
Eccellente controllo del profilo
Adatto per forme di filettatura personalizzate
Efficace per filettature di grande diametro
Compatibile con un'ampia gamma di materiali
Le applicazioni tipiche includono:
Alberi filettati
Raccordi idraulici
Connettori
Adattatori di precisione
Hardware aerospaziale
La filettatura a punto singolo rimane uno dei metodi più versatili per produrre filettature esterne.
La rullatura del filetto differisce dai processi di taglio perché il materiale viene spostato anziché rimosso.
Il processo forma fili attraverso la deformazione plastica.
I vantaggi includono:
Resistenza del filo migliorata
Migliore finitura superficiale
Maggiore resistenza alla fatica
Tassi di produzione più rapidi
Nessuna generazione di chip
Tuttavia, la rullatura dei filetti è generalmente limitata a materiali e scenari di produzione specifici.
È più comunemente usato per:
Elementi di fissaggio
Borchie
Componenti di produzione ad alto volume
Poiché sono necessari utensili specializzati, la rullatura dei filetti è meno comune negli ambienti di lavorazione CNC personalizzati.
Alcuni materiali richiedono ulteriori considerazioni durante la lavorazione della filettatura.
Gli esempi includono:
Materiale |
Sfide comuni |
|---|---|
Titanio |
Generazione di calore, usura degli utensili |
Acciaio inossidabile |
Incrudimento, irritante |
Inconel |
Forze di taglio elevate |
Acciaio temprato |
Usura degli utensili |
Ingegneria delle materie plastiche |
Deformazione e formazione di bave |
Durante la lavorazione di questi materiali, i produttori possono modificare:
Velocità di taglio
Tassi di alimentazione
Geometrie degli utensili
Strategie di raffreddamento
Metodi di filettatura
La selezione del processo di produzione appropriato diventa sempre più importante con l’aumento della complessità dei materiali.
Per i componenti in titanio e acciaio inossidabile, la stabilità del processo spesso diventa più importante del tempo di ciclo. I produttori spesso scelgono la fresatura di filetti rispetto alla maschiatura perché il migliore controllo del truciolo e la riduzione dei rischi di rottura dell'utensile aiutano a mantenere una qualità costante durante i cicli di produzione.
Le decisioni sulla produzione delle filettature sono influenzate anche dalla geometria della parte.
Gli ingegneri spesso si concentrano sulle specifiche della filettatura trascurando l'accessibilità e i vincoli di lavorazione.
I fattori che possono influenzare la scelta del processo includono:
Cavità profonde
Tasche strette
Superfici angolate
Spazio limitato per gli utensili
Strutture a parete sottile
Funzionalità multiasse
Le geometrie complesse possono richiedere strategie di lavorazione specializzate per mantenere la qualità della filettatura.
I componenti con caratteristiche filettate angolate o di difficile accesso spesso ne traggono vantaggio Competenza nella lavorazione simultanea a 5 assi , che consente un migliore orientamento dell'utensile e una maggiore flessibilità di lavorazione.
Diversi metodi di filettatura possono avere un impatto significativo sui costi di produzione.
I fattori che influiscono sui costi includono:
Requisiti degli strumenti
Tempo di lavorazione
Complessità di installazione
Requisiti di ispezione
Rischio rottami
Lavorabilità del materiale
Per esempio:
I fori maschiati standard generalmente offrono il costo più basso.
La fresatura di filetti può aumentare il tempo di ciclo ma ridurre il rischio di scarti.
I profili di filettatura personalizzati spesso richiedono impostazioni e ispezioni aggiuntive.
La soluzione più economica dipende dall’equilibrio tra volume di produzione, requisiti di qualità e rischio di produzione.
I problemi relativi ai thread sono tra i risultati più comuni durante le valutazioni DFM.
I produttori valutano regolarmente:
Selezione della dimensione del filo
Accessibilità del foro
Profondità di coinvolgimento
Compatibilità dei materiali
Spazio per gli strumenti
Standardizzazione del thread
L'identificazione precoce di potenziali problemi di produzione può evitare costose revisioni successive nella produzione.
Squadre che forniscono Il supporto della lavorazione CNC end-to-end spesso consiglia modifiche della filettatura che semplificano la lavorazione mantenendo le prestazioni funzionali.
Nessun singolo processo di filettatura è ideale per ogni applicazione.
Il successo della produzione del filo dipende dalla selezione del processo che meglio si adatta:
Caratteristiche del materiale
Volume di produzione
Dimensione della filettatura
Requisiti di precisione
Geometria della parte
Obiettivi di costo
Comprendendo i punti di forza e i limiti della maschiatura, della fresatura di filetti, della filettatura a punto singolo e della rullatura dei filetti, gli ingegneri possono prendere decisioni di progettazione informate che migliorano sia la producibilità che le prestazioni del prodotto a lungo termine.
La sezione successiva si concentra sulle linee guida Design for Manufacturability (DFM) per le caratteristiche filettate, comprese considerazioni sullo spessore delle pareti, le distanze dai bordi, i requisiti di accessibilità e le pratiche di progettazione comuni che riducono i costi di produzione.
La progettazione di thread funzionali è solo una parte della sfida ingegneristica. Altrettanto importante è garantire che le caratteristiche filettate possano essere prodotte in modo efficiente, coerente ed economico.
Design for Manufacturability (DFM) si concentra sull'ottimizzazione della geometria delle parti per ridurre la complessità della lavorazione, minimizzare i rischi di produzione e migliorare l'efficienza complessiva della produzione. Le caratteristiche filettate sono tra gli elementi esaminati più frequentemente durante le valutazioni DFM perché modifiche di progettazione relativamente piccole possono avere un impatto significativo sul tempo di lavorazione, sui requisiti degli utensili e sul costo del prodotto.
Applicando i comprovati principi DFM nelle prime fasi dello sviluppo, gli ingegneri possono migliorare sia le prestazioni del prodotto che l'efficienza della produzione.
Uno dei modi più semplici per migliorare la producibilità è standardizzare le specifiche della filettatura in tutto l'assieme.
L'utilizzo di un numero limitato di dimensioni della filettatura offre numerosi vantaggi:
Requisiti di utensili ridotti
Configurazione della macchina più rapida
Procedure di ispezione semplificate
Miglioramento dell'approvvigionamento di elementi di fissaggio
Minore complessità dell'inventario
Manutenzione e riparazione più facili
Ad esempio, un prodotto che utilizza solo filettature M4, M6 e M8 è in genere più semplice da produrre e supportare rispetto a un progetto contenente numerose dimensioni di filettatura univoche.
Quando possibile, gli ingegneri dovrebbero evitare specifiche di filettatura personalizzate a meno che non vi sia un chiaro requisito funzionale.
Durante le revisioni DFM, la standardizzazione dei fili è spesso uno dei modi più rapidi per ridurre la complessità della produzione. Il consolidamento di più dimensioni di filettatura in un insieme più piccolo di specifiche standard può semplificare la pianificazione della produzione, ridurre le modifiche agli utensili e migliorare l'efficienza dell'assemblaggio senza influire sulle prestazioni del prodotto.
I fori filettati posizionati troppo vicini alle superfici esterne possono indebolire il materiale circostante e aumentare il rischio di fessurazioni, deformazioni o guasti alla filettatura.
Uno spessore adeguato del materiale attorno agli elementi filettati è essenziale per:
Forza del filo
Integrità strutturale
Stabilità della lavorazione
Durabilità a lungo termine
Questa considerazione diventa particolarmente importante nei componenti in alluminio e nei design a pareti sottili.
Gli ingegneri dovrebbero seguire quanto stabilito raccomandazioni sulla progettazione dello spessore della parete per la lavorazione CNC quando si posizionano elementi filettati vicino a bordi, tasche e superfici esterne.
Come linea guida generale:
Filettature di dimensioni maggiori richiedono maggiore materiale circostante.
Le pareti sottili possono ridurre la resistenza del filo.
Le applicazioni ad alto carico spesso richiedono rinforzi aggiuntivi.
Lo spessore adeguato della parete non solo migliora le prestazioni meccaniche, ma riduce anche le vibrazioni della lavorazione e migliora la consistenza dimensionale.
I fori filettati situati vicino ai bordi delle parti creano diverse sfide di produzione.
I potenziali rischi includono:
Breakout materiale
Qualità del filo ridotta
Deflessione dell'utensile
Indebolimento strutturale
Maggiori requisiti di ispezione
Sebbene le distanze esatte dipendano dal materiale e dalle dimensioni della filettatura, gli ingegneri dovrebbero fornire una distanza dai bordi sufficiente quando possibile.
Se esistono vincoli di spazio, metodi di fissaggio alternativi come inserti filettati o caratteristiche di montaggio riprogettate possono fornire una soluzione migliore.
Anche le filettature di dimensioni corrette possono diventare difficili e costose da produrre quando l’accesso agli utensili è limitato.
I problemi comuni di accessibilità includono:
Tasche profonde
Cavità strette
Alte mura di cinta
Geometrie interne complesse
Spazio limitato del mandrino
La scarsa accessibilità spesso aumenta i tempi di lavorazione e può richiedere attrezzature specializzate.
Componenti progettati utilizzando I principi della geometria delle parti facili da lavorare consentono generalmente una produzione di filettature più efficiente e migliorano l’affidabilità complessiva della produzione.
Uno degli esempi più comuni di overengineering è l'eccessiva profondità della filettatura.
Come discusso in precedenza, aumentare l’impegno oltre i valori raccomandati raramente fornisce miglioramenti proporzionali nella forza.
Tuttavia, i thread più profondi spesso danno come risultato:
Tempi di ciclo più lunghi
Maggiore usura dell'utensile
Costi di lavorazione più elevati
Maggiori rischi di intercettazione
Ridotta efficienza del processo
Per la maggior parte delle applicazioni:
Acciaio: circa 1× diametro
Alluminio: circa 1,5× diametro
Plastica: circa 2× diametro
Questi valori forniscono un coinvolgimento sufficiente per la maggior parte degli assembly threaded.
Progettare filettature più profonde semplicemente perché è disponibile spazio aggiuntivo di solito offre pochi vantaggi pratici.
Gli elementi filettati sono spesso posizionati all'interno di tasche, aree di montaggio incassate e altre geometrie interne.
Quando gli angoli interni sono troppo affilati, la lavorazione diventa più difficile perché gli utensili da taglio non possono creare angoli interni perfettamente squadrati.
Di conseguenza, i progettisti dovrebbero considerare strategie di ottimizzazione del raggio dell'angolo interno durante la creazione di elementi di montaggio filettati all'interno di tasche e cavità chiuse.
I vantaggi includono:
Accesso agli strumenti migliorato
Lavorazione più veloce
Migliore finitura superficiale
Usura degli utensili ridotta
Costo di produzione inferiore
Questa considerazione diventa particolarmente importante per i componenti contenenti più fori filettati all'interno di rientranze lavorate.
La qualità della filettatura dipende fortemente dalla qualità del foro creato prima dell'inizio della filettatura.
Problemi come:
Diametro del foro pilota errato
Spazio inferiore insufficiente
Scarsa evacuazione del truciolo
Profondità del foro non corretta
può influire negativamente sulle prestazioni finali del thread.
Dovrebbero candidarsi gli ingegneri Linee guida per la progettazione delle caratteristiche dei fori CNC per garantire che i fori filettati possano essere prodotti in modo efficiente e coerente.
Considerazioni importanti includono:
Selezione cieca o a foro passante
Requisiti di profondità del foro
Distanza del punto di foratura
Percorsi di evacuazione truciolo
Accessibilità degli strumenti
Molti problemi di produzione legati alla filettatura hanno origine durante la creazione del foro piuttosto che durante l'operazione di filettatura stessa.
DFM non si limita a considerazioni sulla lavorazione.
Anche l’efficienza dell’assemblaggio gioca un ruolo importante.
Ridurre il numero di elementi di fissaggio unici all'interno di un prodotto può offrire vantaggi significativi:
Assemblaggio più veloce
Inventario ridotto
Costi di approvvigionamento inferiori
Manutenzione semplificata
Errori di assemblaggio ridotti
Quando possibile, gli ingegneri dovrebbero standardizzare sia le dimensioni della filettatura che i tipi di elementi di fissaggio in tutto il prodotto.
Questo approccio spesso migliora l’efficienza produttiva durante l’intero ciclo di vita del prodotto.
Non è possibile accedere ad alcune funzionalità filettate utilizzando le impostazioni di lavorazione convenzionali a 3 assi.
Gli esempi includono:
Fori filettati angolati
Geometrie composte
Caratteristiche da incasso profondo
Componenti multifaccia
In queste situazioni potrebbero essere necessarie strategie di lavorazione avanzate.
Offerta dei produttori complesse soluzioni di lavorazione multiasse possono spesso produrre queste caratteristiche in modo più efficiente riducendo le impostazioni e migliorando l'orientamento dell'utensile.
La valutazione tempestiva di questi requisiti aiuta a prevenire costose riprogettazioni durante la produzione.
I migliori design filettati non sono necessariamente i più resistenti o i più complessi.
Sono i progetti che soddisfano i requisiti funzionali pur rimanendo pratici da produrre.
Le funzionalità threaded di facile produzione includono in genere:
Dimensioni del filo standardizzate
Durata dell'impegno adeguata
Spessore parete adeguato
Buona accessibilità agli strumenti
Geometria corretta del foro
Strategie di assemblaggio efficienti
Incorporando questi principi DFM nelle prime fasi del processo di progettazione, gli ingegneri possono migliorare la qualità del filo, ridurre i costi di produzione e accelerare i tempi di produzione.
La sezione successiva esamina gli errori più comuni commessi dagli ingegneri nella progettazione delle filettature e fornisce consigli pratici per evitare costosi problemi di produzione e assemblaggio.
Anche gli ingegneri esperti riscontrano occasionalmente problemi relativi ai thread durante lo sviluppo del prodotto. In molti casi, il problema non è la filettatura in sé, ma il modo in cui la funzione filettata interagisce con le proprietà del materiale, i requisiti di assemblaggio e i vincoli di produzione.
Durante le revisioni di Design for Manufacturability (DFM), le funzionalità filettate sono tra gli elementi rivisti più frequentemente perché piccole decisioni di progettazione possono influire in modo significativo sull'efficienza della lavorazione, sulle prestazioni dell'assemblaggio e sull'affidabilità a lungo termine.
Comprendere gli errori di progettazione delle filettature più comuni aiuta gli ingegneri a evitare costi inutili, ridurre i rischi di produzione e migliorare le prestazioni del prodotto fin dalle prime fasi di progettazione.
Uno dei malintesi più comuni è che thread più profondi creino sempre assiemi più forti.
Come discusso in precedenza, la resistenza del filo non aumenta proporzionalmente alla lunghezza di impegno.
Una profondità eccessiva della filettatura spesso provoca:
Cicli di lavorazione più lunghi
Maggiore usura dell'utensile
Costi di produzione più elevati
Maggiori rischi di intercettazione
Evacuazione del truciolo più difficile
Per la maggior parte delle applicazioni:
Materiale |
Coinvolgimento consigliato |
|---|---|
Acciaio |
1,0 × diametro |
Acciaio inossidabile |
1,0 × diametro |
Alluminio |
1,5 × diametro |
Plastica |
2,0 × diametro |
Progettare profondità di thread ben oltre questi valori raramente produce miglioramenti significativi delle prestazioni.
I fori ciechi vengono spesso selezionati per impostazione predefinita senza considerare le implicazioni di produzione.
Rispetto ai fori passanti, i fori ciechi generalmente:
Aumentare le sfide relative all'evacuazione dei trucioli
Aumentare il rischio di rottura dell'utensile
Richiede ulteriore spazio sul fondo
Aumentare la complessità della lavorazione
Estendere i tempi del ciclo
Ogni volta che i requisiti funzionali lo consentono, i fori passanti forniscono in genere una soluzione più favorevole alla produzione.
Gli ingegneri dovrebbero valutare se un foro cieco sia veramente necessario prima di finalizzare il progetto.
La qualità della filettatura dipende fortemente dal foro creato prima dell'inizio della filettatura.
I problemi comuni legati ai fori includono:
Diametro del foro pilota errato
Spazio inferiore insufficiente
Scarsa evacuazione del truciolo
Profondità del foro eccessiva
Accesso agli strumenti inadeguato
Molti di questi problemi possono essere evitati seguendo quanto stabilito linee guida per la preparazione delle caratteristiche filettate durante la fase di progettazione del foro.
Quando la geometria del foro viene ottimizzata, in genere migliorano anche la qualità della filettatura e l'uniformità della produzione.
Talvolta sono necessarie specifiche di filettatura personalizzate, ma non dovrebbero diventare la scelta predefinita.
Le dimensioni della filettatura non standard spesso portano a:
Requisiti di utensili specializzati
Tempi di configurazione più lunghi
Maggiore complessità delle ispezioni
Maggiori costi di approvvigionamento
Disponibilità di elementi di fissaggio ridotta
Quando possibile, gli ingegneri dovrebbero utilizzare standard metrici o di filettatura unificati comunemente disponibili.
La standardizzazione migliora sia la producibilità che la funzionalità a lungo termine.
I fori filettati posizionati vicino ai bordi possono indebolire il materiale circostante e creare problemi di produzione.
Le potenziali conseguenze includono:
Cracking
Breakout materiale
Resistenza del filo ridotta
Distorsione durante la lavorazione
Affidabilità dell'assemblaggio inferiore
Il rischio diventa ancora maggiore nei materiali più morbidi come l’alluminio e la plastica.
Fornire un'adeguata distanza dal bordo migliora sia le prestazioni strutturali che la qualità della filettatura.
I fori filettati richiedono materiale circostante sufficiente per supportare le forze di carico.
I progetti con pareti sottili spesso presentano:
Ridotta resistenza all'estrazione
Deformazione locale
Spelatura del filo
Guasti legati alle vibrazioni
Dovrebbero candidarsi gli ingegneri pratiche di progettazione di supporto materiale per elementi filettati quando si posizionano fori filettati in componenti leggeri o con vincoli di spazio.
Questa considerazione è particolarmente importante per gli alloggiamenti in alluminio e le parti lavorate a parete sottile.
I guasti alla filettatura nei componenti in alluminio sono spesso attribuiti a un materiale circostante insufficiente piuttosto che a una scarsa qualità della filettatura. L'aumento dello spessore della parete locale spesso migliora le prestazioni in modo più efficace rispetto all'aumento della profondità della filettatura.
Una filettatura può apparire perfettamente funzionante nel CAD ma rimanere difficile da produrre.
I problemi di accessibilità si verificano comunemente quando le funzionalità filettate sono posizionate all'interno di:
Tasche profonde
Cavità strette
Posizioni di montaggio ad incasso
Geometrie interne complesse
Una scarsa accessibilità spesso si traduce in:
Tempi di ciclo più lunghi
Configurazioni aggiuntive
Utensileria specializzata
Aumento dei costi di produzione
Disegni sviluppati utilizzando strategie di progettazione CNC efficienti generalmente ottengono una migliore producibilità e una qualità del filo più coerente.
Anche le filettature ben progettate possono fallire se abbinate a dispositivi di fissaggio inappropriati.
Esempi comuni includono:
Fili sottili in alluminio morbido
Combinazioni di materiali soggetti a corrosione
Elementi di fissaggio eccessivamente resistenti in materiali deboli
Elementi di fissaggio che richiedono una coppia eccessiva
La scelta dei dispositivi di fissaggio dovrebbe sempre considerare:
Forza del materiale
Esposizione ambientale
Requisiti del servizio
Frequenza di manutenzione
Le prestazioni della filettatura dipendono dall'intero sistema di fissaggio, non solo dal foro filettato.
Alcuni ingegneri tentano di compensare i problemi di usura aumentando la profondità della filettatura.
Tuttavia, ripetuti montaggi e smontaggi possono eventualmente danneggiare le filettature, indipendentemente dalla lunghezza di impegno.
Gli inserti filettati dovrebbero essere presi in considerazione quando:
È prevista una manutenzione frequente
È necessaria una lunga durata
Vengono utilizzati materiali morbidi
Sono presenti carichi di serraggio elevati
In molte situazioni, gli inserti forniscono una soluzione a lungo termine più affidabile rispetto alle filettature più profonde.
Forse l'errore più costoso è progettare elementi filettati senza considerare i requisiti di produzione.
Gli ingegneri spesso ottimizzano per:
Prestazioni meccaniche
Vincoli di spazio
Requisiti di assemblaggio
trascurando:
Accessibilità degli strumenti
Strategia di lavorazione
Costo di produzione
Requisiti di ispezione
Affidabilità del processo
Collaborare con i team di produzione nelle prime fasi dello sviluppo aiuta a identificare potenziali problemi prima dell'inizio della produzione.
Offerta dei produttori I servizi di produzione CNC supportati dall'ingegneria forniscono spesso raccomandazioni DFM che migliorano sia la producibilità che le prestazioni del prodotto.
La maggior parte dei problemi di produzione legati alle filettature condividono una caratteristica: sono significativamente più facili e meno costosi da correggere durante la progettazione che durante la produzione.
Una progettazione di thread di successo dovrebbe bilanciare:
Resistenza meccanica
Affidabilità dell'assemblaggio
Comportamento materiale
Efficienza produttiva
Obiettivi di costo
Comprendendo ed evitando questi errori comuni, gli ingegneri possono creare caratteristiche filettate che funzionano in modo affidabile pur rimanendo pratiche ed economiche da produrre.
Nella sezione successiva esamineremo il modo in cui le decisioni sulla progettazione delle filettature influenzano direttamente i costi di lavorazione, l'efficienza produttiva, i requisiti degli utensili e l'economia complessiva del progetto.
Le caratteristiche filettate possono sembrare piccoli dettagli all'interno di un componente più grande, ma spesso hanno un impatto misurabile sui costi di produzione, sui tempi di lavorazione, sui requisiti degli utensili e sull'efficienza produttiva complessiva.
In molti progetti di lavorazione CNC, le decisioni relative alle filettature influiscono molto più delle prestazioni dell'assemblaggio. Fattori quali la profondità della filettatura, la geometria del foro, la standardizzazione della filettatura, la selezione dei materiali e il metodo di produzione possono influenzare direttamente i tempi di ciclo e l'economia della produzione.
Comprendere questi fattori di costo consente agli ingegneri di prendere decisioni di progettazione informate che bilanciano i requisiti prestazionali con l'efficienza produttiva.
A differenza dei semplici fori trapanati, le caratteristiche filettate richiedono operazioni di lavorazione aggiuntive.
A seconda dell'applicazione, la produzione del filo può comportare:
Perforazione
Alesatura
Toccando
Fresatura di filetti
Sbavatura
Ispezione
Ogni operazione aggiunge tempo al processo di produzione.
Ad esempio, la produzione di un foro standard può richiedere solo pochi secondi, mentre la creazione di un elemento filettato di precisione spesso richiede più operazioni e ulteriori verifiche di qualità.
All'aumentare della quantità di filo, il tempo di lavorazione totale può aumentare in modo significativo.
Uno dei fattori di costo più trascurati è l’eccessiva profondità della filettatura.
Molti ingegneri presumono che l'aggiunta di un ulteriore impegno del filo abbia uno scarso effetto sulla produzione.
In realtà, i thread più profondi spesso richiedono:
Cicli di maschiatura più lunghi
Tempo di fresatura del filetto aumentato
Ulteriore evacuazione del truciolo
Maggiore usura degli utensili
Maggiore rischio di guasto dell'utensile
Per esempio:
Dimensione filettatura |
Coinvolgimento consigliato |
Coinvolgimento eccessivo |
|---|---|---|
M6 in alluminio |
9 mm |
24 mm |
M8 in alluminio |
12 mm |
32 mm |
M10 in acciaio |
10 mm |
30 mm |
Il tempo di lavorazione aggiuntivo associato a una profondità eccessiva della filettatura può diventare notevole nella produzione di volumi medi e alti.
Una delle opportunità più comuni per ridurre i costi riguarda l’ottimizzazione delle lunghezze di impegno del filetto. Negli ambienti di produzione contenenti centinaia o migliaia di fori filettati, l'eliminazione della profondità di filettatura non necessaria può ridurre significativamente i tempi di lavorazione mantenendo le stesse prestazioni funzionali.
Le specifiche di filettatura standardizzate semplificano quasi ogni aspetto della produzione.
I vantaggi includono:
Scorte di utensili ridotte
Tempi di configurazione più rapidi
Programmazione semplificata
Ispezione più semplice
Miglioramento dell'approvvigionamento di elementi di fissaggio
Costi di approvvigionamento inferiori
Al contrario, gli assemblaggi contenenti numerose dimensioni di filettatura personalizzate spesso richiedono:
Utensili aggiuntivi
Calibri specializzati
Operazioni di configurazione aggiuntive
Maggiore gestione dell'inventario
L'utilizzo di una gamma più piccola di dimensioni di filettatura standard in genere migliora l'efficienza produttiva nell'intero ciclo di vita del prodotto.
Anche il design dei fori influisce sui costi di produzione.
I fori passanti generalmente offrono:
Migliore evacuazione del truciolo
Lavorazione più veloce
Minore rischio di intercettazione
Maggiore affidabilità del processo
I fori ciechi spesso richiedono:
Ulteriori considerazioni sulla liquidazione
Gestione più attenta dei trucioli
Parametri di lavorazione più lenti
Maggiore attenzione ispettiva
Ogniqualvolta i requisiti funzionali lo consentono, i fori passanti possono ridurre sia la complessità della lavorazione che i rischi di produzione.
Le proprietà dei materiali svolgono un ruolo importante nell’economia della produzione dei fili.
Materiali diversi richiedono strategie di lavorazione diverse.
Materiale |
Costo relativo del threading |
|---|---|
Alluminio |
Basso |
Ottone |
Basso |
Acciaio al carbonio |
Moderare |
Acciaio inossidabile |
Da moderato ad alto |
Titanio |
Alto |
Leghe ad alta temperatura |
Molto alto |
I materiali più difficili spesso aumentano:
Usura degli utensili
Tempo di lavorazione
Requisiti di ispezione
Rischio rottami
Nel valutare le alternative di progettazione, gli ingegneri dovrebbero considerare non solo le prestazioni meccaniche ma anche le implicazioni di produzione.
Il metodo di filettatura selezionato può anche influenzare l'economia complessiva del progetto.
Il tapping generalmente fornisce:
Tempi di ciclo inferiori
Costi di attrezzaggio inferiori
Prestazioni eccellenti per filettature standard
La fresatura di filetti generalmente fornisce:
Maggiore flessibilità
Precisione migliorata
Rischio di rottura inferiore
Migliori prestazioni in materiali difficili
La soluzione dal costo più basso dipende dal volume di produzione e dai requisiti applicativi.
Per i pezzi di produzione standard, la maschiatura è spesso la scelta più economica.
Per i componenti critici, i produttori utilizzano I processi avanzati di lavorazione della filettatura possono scegliere la fresatura della filettatura per migliorare l'affidabilità e ridurre il rischio di scarti.
La posizione del thread è importante.
Le caratteristiche che aumentano la complessità della produzione includono:
Fori filettati angolati
Filetti incassati profondi
Cavità strette
Funzionalità filettate multifaccia
Accesso limitato agli strumenti
Queste condizioni spesso richiedono:
Configurazioni aggiuntive
Allestimenti specializzati
Lavorazione multiasse
Tempo di programmazione prolungato
Parti che richiedono le funzionalità avanzate di lavorazione a 5 assi possono spesso ridurre la complessità della configurazione e migliorare l'accessibilità, ma la strategia di produzione dovrebbe comunque essere presa in considerazione durante la fase di progettazione.
L'impatto sui costi delle caratteristiche filettate va oltre la lavorazione.
Le decisioni sui dispositivi di fissaggio influenzano anche:
Spese di approvvigionamento
Gestione dell'inventario
Lavoro di assemblaggio
Requisiti di manutenzione
L'utilizzo di elementi di fissaggio standardizzati in un assieme spesso riduce i costi di proprietà a lungo termine.
I vantaggi includono:
Disponibilità migliorata
Approvvigionamento semplificato
Inventario ridotto
Assemblaggio più veloce
Servizio sul campo più semplice
In molti progetti, la standardizzazione offre risparmi sui costi maggiori rispetto alle ottimizzazioni della lavorazione individuale.
Le funzionalità filettate vengono regolarmente valutate durante le revisioni DFM perché offrono numerose opportunità per l'ottimizzazione della produzione.
Le raccomandazioni comuni includono:
Ridurre la profondità eccessiva della filettatura
Standardizzazione delle dimensioni del filo
Migliorare l'accessibilità
Aumento delle distanze dai bordi
Semplificazione della geometria del foro
Ottimizzazione della selezione dei materiali
Molti di questi cambiamenti possono ridurre i costi di produzione senza compromettere la funzionalità del prodotto.
Produttori che forniscono Il supporto tecnico CNC incentrato sulla produzione spesso identifica queste opportunità prima dell'inizio della produzione, aiutando i clienti a evitare costi e ritardi inutili.
Le caratteristiche filettate possono occupare solo una piccola parte di un componente, ma spesso influenzano una quota sproporzionata dello sforzo di produzione.
Scelte progettuali che riguardano:
Profondità della filettatura
Quantità di filo
Tipo di foro
Selezione dei materiali
Metodo di produzione
Standardizzazione dei dispositivi di fissaggio
possono influenzare collettivamente i tempi di lavorazione, i costi degli utensili, l’efficienza dell’assemblaggio e il supporto del prodotto a lungo termine.
Considerando questi fattori nelle prime fasi del processo di progettazione, gli ingegneri possono creare caratteristiche filettate che non sono solo affidabili e funzionali ma anche ottimizzate per una produzione efficiente.
Nella sezione finale, riassumeremo i principi chiave di progettazione della filettatura discussi in questa guida e forniremo consigli pratici per ottenere caratteristiche di filettatura CNC affidabili ed economiche.
Per un rapido riferimento, la tabella seguente riassume le più importanti raccomandazioni sulla progettazione della filettatura discusse in questa guida.
Fattore di progettazione |
Pratica consigliata |
Motivo |
|---|---|---|
Innesto della filettatura (acciaio) |
1,0 × diametro |
La profondità aggiuntiva fornisce un miglioramento minimo della resistenza. |
Innesto della filettatura (alluminio) |
1,5 × diametro |
Compensa la minore resistenza al taglio del materiale. |
Innesto del filo (plastica) |
2,0 × diametro o più |
Migliora la resistenza allo sfilamento e la durata. |
Tipo di filettatura |
Utilizzare filettature metriche standard quando possibile |
Semplifica la produzione e l'approvvigionamento. |
Progettazione del foro |
Preferire i fori passanti rispetto ai fori ciechi |
Migliora l'evacuazione del truciolo e l'affidabilità della lavorazione. |
Selezione degli elementi di fissaggio |
Abbina il materiale di fissaggio al materiale di base |
Riduce la corrosione e i problemi di compatibilità. |
Inserti filettati |
Utilizzare per assemblaggi ad alto numero di cicli e materiali morbidi |
Migliora la durabilità e la resistenza all'usura. |
Spessore della parete |
Fornire materiale adeguato attorno ai fili |
Migliora la resistenza e previene lo stripping. |
Accessibilità |
Consentire uno spazio sufficiente per l'utensile |
Riduce la complessità e i costi di lavorazione. |
Produzione di fili |
Selezionare Maschiatura o Fresatura di filetti in base all'applicazione |
Bilancia costi, flessibilità e affidabilità. |
Le caratteristiche filettate sono tra gli elementi più comuni presenti nei componenti lavorati a CNC, ma spesso hanno un'influenza maggiore sull'efficienza produttiva e sulle prestazioni di assemblaggio di quanto molti ingegneri credano.
In questa guida abbiamo esplorato i principi chiave che contribuiscono al successo della progettazione dei fili, tra cui:
Selezione degli standard di filettatura appropriati
Ottimizzazione della lunghezza di impegno del filo
Progettazione di fori filettati realizzabili
Scelta degli elementi di fissaggio adatti
Applicazione di regole di progettazione specifiche del materiale
Comprendere i metodi di produzione del filo
Migliorare la producibilità tramite DFM
Evitare errori di progettazione comuni
Ridurre i costi di produzione attraverso strategie di filo più intelligenti
Una delle lezioni più importanti è che una progettazione efficace del filo non consiste semplicemente nel massimizzare la resistenza. Una profondità eccessiva della filettatura, una complessità non necessaria e una scarsa accessibilità spesso aumentano i costi di lavorazione senza offrire vantaggi funzionali significativi.
Invece, le funzionalità threaded di maggior successo sono quelle che bilanciano:
Prestazioni meccaniche
Comportamento materiale
Requisiti di assemblaggio
Efficienza produttiva
Manutenzione a lungo termine
Incorporando questi principi durante la fase di progettazione, gli ingegneri possono ridurre significativamente i rischi di produzione, migliorando al tempo stesso l'affidabilità del prodotto e l'economia complessiva del progetto.
Per le parti complesse lavorate con macchine CNC, il coinvolgimento precoce nella produzione spesso offre preziose opportunità per ottimizzare le caratteristiche filettate prima dell'inizio della produzione. Le revisioni della progettazione possono identificare miglioramenti relativi alla profondità della filettatura, alla geometria del foro, all'accessibilità, alla selezione degli elementi di fissaggio e alla strategia di lavorazione, contribuendo a evitare costose revisioni successive nel ciclo di vita del progetto.
Produttori con una vasta esperienza nel La produzione di componenti CNC di precisione può spesso consigliare miglioramenti pratici nella progettazione della filettatura che semplificano la lavorazione mantenendo i requisiti ingegneristici.
Che tu stia sviluppando componenti prototipi, assiemi di produzione, apparecchiature industriali o sistemi meccanici ad alta precisione, l'applicazione di linee guida collaudate per la progettazione delle filettature può aiutare a creare prodotti più resistenti, più affidabili e più convenienti.
Nella maggior parte delle applicazioni CNC, un impegno della filettatura compreso tra 1,0× e 1,5× il diametro nominale della filettatura è sufficiente per ottenere una resistenza meccanica affidabile. L'aumento della profondità della filettatura oltre questo intervallo di solito non migliora in modo significativo le prestazioni ma aumenta i tempi e i costi di lavorazione.
La fresatura di filetti è consigliata per materiali duri, fori ciechi profondi, filettature di grande diametro e componenti di alto valore in cui il rischio di rottura dell'utensile deve essere ridotto al minimo. La maschiatura è più rapida ma meno flessibile in geometrie complesse o ad alto rischio.
Gli inserti filettati non sono sempre necessari, ma sono fortemente consigliati quando si prevede una coppia elevata, assemblaggi ripetuti o una lunga durata. Riducono significativamente il rischio di sfilamento del filo in materiali morbidi come l'alluminio.
Le filettature metriche seguono gli standard ISO e sono ampiamente utilizzate a livello globale, mentre le filettature UNC/UNF seguono gli standard imperiali comunemente utilizzati in Nord America. La differenza principale è il sistema del passo della filettatura e i requisiti di compatibilità regionale.
Nella maggior parte dei casi i fori ciechi non necessitano della profondità completa della filettatura. Una profondità eccessiva aumenta la difficoltà di lavorazione a causa dell'accumulo di trucioli e delle limitazioni di accesso all'utensile senza fornire una resistenza aggiuntiva significativa.
La maschiatura è generalmente più conveniente per la produzione semplice e di grandi volumi. La fresatura di filetti è più costosa per ciclo ma riduce il rischio di rottura dell'utensile e offre una migliore flessibilità per geometrie complesse.
I materiali morbidi come alluminio, magnesio e alcune plastiche spesso traggono vantaggio dagli inserti filettati. Sono utilizzati anche in applicazioni con carichi elevati o cicli elevati, indipendentemente dal materiale, per migliorare la durata.
La selezione dei dispositivi di fissaggio influisce sulla complessità degli utensili, sui tempi di assemblaggio e sulla gestione dell'inventario. Gli elementi di fissaggio standardizzati riducono i costi, mentre gli elementi di fissaggio non standard aumentano la complessità della produzione e i tempi di consegna.
Gli errori più comuni includono una filettatura troppo profonda, l'utilizzo della maschiatura in fori ciechi profondi non idonei, la miscelazione di standard di filettatura in una parte e l'ignoranza delle limitazioni del materiale durante la progettazione. Questi problemi spesso aumentano i rischi e i costi di lavorazione.
La producibilità della filettatura può essere migliorata ottimizzando la profondità della filettatura, utilizzando dimensioni di filettatura standard, selezionando metodi di lavorazione appropriati e considerando il comportamento del materiale nelle prime fasi della fase di progettazione. Una revisione DFM è altamente raccomandata.
La progettazione di filettature e dispositivi di fissaggio producibili implica molto più che la semplice selezione della dimensione della filettatura o del tipo di dispositivo di fissaggio. L'impegno della filettatura, la profondità, il metodo di lavorazione, la selezione dei materiali e i requisiti di assemblaggio incidono direttamente sui costi di produzione, sulla stabilità della lavorazione e sull'affidabilità a lungo termine.
Presso NAITE TECH, il nostro team di ingegneri esamina le caratteristiche filettate durante ogni progetto per identificare opportunità di migliore producibilità, riduzione del rischio di lavorazione e ottimizzazione dei costi di produzione attraverso una valutazione ingegneristica strutturata.


