
- Ev
- Yetenekler
- Çözüm
- Malzeme
- Endüstri
- Kaynaklar
- Fiyat Teklifi İste
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-06-16 Kaynak: Alan
Dişli özellikler, elektronik muhafazalardan endüstriyel ekipmanlara, otomotiv montajlarından havacılık bileşenlerine kadar neredeyse her CNC işlenmiş üründe bulunur. İplikler basit tasarım öğeleri gibi görünse de montaj güvenilirliğini, yapısal dayanıklılığı, üretim verimliliğini ve genel üretim maliyetini belirlemede kritik bir rol oynarlar.
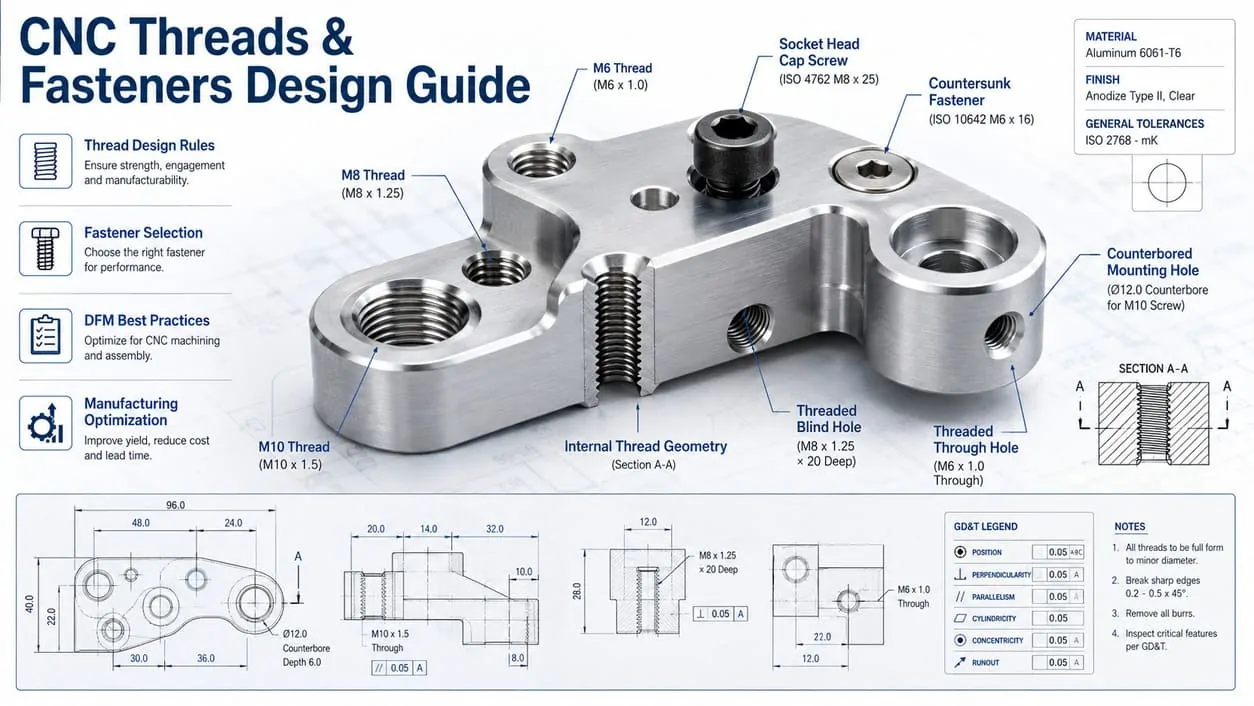
Uygulamada birçok işleme sorunu dişle ilgili tasarım kararlarından kaynaklanmaktadır. Aşırı diş derinliği, standart dışı diş özellikleri, yetersiz duvar kalınlığı, zayıf bağlantı elemanı seçimi ve yanlış tasarlanmış dişli delikler, işleme karmaşıklığını artırabilir ve gereksiz üretim masraflarına yol açabilir. Bu sorunlar genellikle üreticilerin bir tasarımın kalite gerekliliklerini korurken verimli bir şekilde üretilip üretilemeyeceğini değerlendirdiği Üretilebilirlik için Tasarım (DFM) incelemeleri sırasında belirlenir. Başvuruyor üretilebilirlik için tasarım (DFM) ilkelerinin tasarım aşamasının başlarında uygulanması, üretimin ilerleyen aşamalarında maliyetli revizyonların önlenmesine yardımcı olabilir.
İyi tasarlanmış bir dişli özelliği, bileşenleri bir arada tutmaktan daha fazlasını başarmalıdır. Yeterli güç sağlamalı, güvenilir montajı desteklemeli, üretim süreçlerini basitleştirmeli ve uzun vadeli bakım endişelerini en aza indirmelidir. Bu dengeye ulaşmak, mühendislerin diş standartlarını, bağlantı uzunluğunu, malzeme özelliklerini, işleme yöntemlerini ve bağlantı elemanı seçimini ürün geliştirmenin ilk aşamalarından itibaren dikkate almasını gerektirir.
NAITE TECH'te dişli özellikler, süreç boyunca en sık incelenen öğeler arasındadır. hassas CNC işleme hizmetleri projeleri. Endüstriyel otomasyon, robotik, elektronik, otomotiv ve havacılık gibi sektörlerde uzun yıllara dayanan üretim deneyimimiz sayesinde, diş tasarımında yapılan nispeten küçük ayarlamaların genellikle işleme maliyetlerini azaltabildiğini, montaj performansını artırabildiğini ve üretim teslim sürelerini kısaltabildiğini gördük.
Bu kılavuz, diş standartları, bağlantı kuralları, dişli delik tasarımı, malzemeye özgü hususlar, üretim yöntemleri, DFM yönergeleri ve kaçınılması gereken yaygın tasarım hataları dahil olmak üzere, CNC dişlerinin tasarlanması ve bağlantı elemanlarının seçilmesi için pratik mühendislik önerileri sağlar. İster bir prototip geliştiriyor olun ister yüksek hacimli üretim için bir tasarım hazırlıyor olun, bu en iyi uygulamalar hem ürün performansını hem de üretilebilirliğini artırmaya yardımcı olabilir.
İster prototip parçalar için dişli delikler tasarlıyor olun ister montajları üretim için optimize ediyor olun, bu kılavuz diş performansını artırmak, işleme maliyetlerini azaltmak ve yaygın üretilebilirlik sorunlarından kaçınmak için pratik mühendislik önerileri sağlar. Daha güçlü, daha üretim dostu tasarımlar oluşturmak için doğru diş standartlarını nasıl seçeceğinizi, uygun diş kavramasını nasıl belirleyeceğinizi, uygun bağlantı elemanlarını nasıl seçeceğinizi ve kanıtlanmış DFM stratejilerini nasıl uygulayacağınızı öğreneceksiniz.
Metrik (M), UNC, UNF ve UNEF dişler arasındaki farkları anlayın ve standartlaştırılmış diş boyutlarının seçilmesinin üretimi nasıl basitleştirebileceğini, bağlantı elemanı kullanılabilirliğini iyileştirebileceğini ve üretim maliyetlerini nasıl azaltabileceğini öğrenin.
Gereksiz işleme veya aşırı tasarım olmadan güvenilir mekanik dayanıma ulaşmak için alüminyum, çelik, paslanmaz çelik ve plastikler için önerilen diş kavrama uzunluklarını öğrenin.
Diş kalitesini artırmak ve üretim risklerini azaltmak için kör delikler, açık delikler, talaş tahliyesi, diş boşaltma ve alt açıklık için en iyi uygulamaları keşfedin.
Uygulamanız ve çalışma ortamınız için en uygun sabitleme çözümünü seçmek için bağlantı elemanı malzemelerini, diş tiplerini ve montaj gereksinimlerini karşılaştırın.
Diş gereksinimlerinin alüminyum, paslanmaz çelik, titanyum, pirinç ve plastik bileşenler arasında nasıl değiştiğini keşfedin ve malzemeye özel tasarım önerilerini öğrenin.
Yaygın diş üretim yöntemlerini karşılaştırın ve diş frezelemenin CNC işlemede geleneksel kılavuz çekme operasyonlarına göre ne zaman avantajlar sunduğunu anlayın.
Üreticilerin, üretim verimliliğini artırmak, takım ömrünü artırmak ve maliyetli revizyonlardan kaçınmak için DFM incelemeleri sırasında dişli unsurları nasıl değerlendirdiğini öğrenin.
Diş derinliğinin, delik tipinin, malzeme seçiminin ve standart dışı spesifikasyonların işleme süresini, takım gereksinimlerini ve üretim maliyetini nasıl doğrudan etkilediğini anlayın.
Montaj hatalarına, diş hasarına, takımın kırılmasına, yüksek maliyetlere ve gereksiz mühendislik değişikliklerine yol açan en sık görülen diş tasarımı hatalarını belirleyin.
CNC İşleme Teklifi İsteyinDişli özellikler, CNC ile işlenmiş parçalarda en yaygın kullanılan mekanik elemanlar arasındadır. İster bir elektronik muhafazanın sabitlenmesi, ister endüstriyel ekipmanın montajı veya kritik havacılık bileşenlerinin montajı olsun, vida dişleri parçaları birleştirmek için güvenilir bir yöntem sağlarken bakım, onarım veya gelecekte yapılacak değişiklikler için sökmeye de olanak tanır.
İplikler genellikle basit tasarım özellikleri olarak görülse de ürün performansı ve üretilebilirliği üzerinde önemli bir etkiye sahiptir. Seçilen diş tipi, bağlantı derinliği, çevreleyen malzeme ve sabitleme yönteminin tümü montaj gücünü, işleme karmaşıklığını ve üretim maliyetini etkiler.
Bu nedenle dişli özellikler, hem işlevsel hem de üretim gereksinimlerini karşıladıklarından emin olmak için üretim değerlendirmeleri sırasında düzenli olarak gözden geçirilir.
Dişler genellikle iki kategoriye ayrılır: iç dişliler ve dış dişliler.
İç dişler bir deliğin içinde oluşturulur ve genellikle kılavuz çekme, diş frezeleme veya diğer diş oluşturma işlemleri yoluyla üretilir. Bu dişli delikler vidaların, cıvataların veya dişli saplamaların doğrudan işlenmiş bir bileşene takılmasına olanak tanır. İç dişler sıklıkla muhafazalarda, braketlerde, bağlantı elemanlarında, montaj plakalarında ve yapısal montajlarda kullanılır.
Dış dişler silindirik bir özelliğin dış çapına işlenir. Örnekler arasında dişli miller, bağlantı parçaları, adaptörler, konektörler ve sabitleme saplamaları yer alır. Dış dişler genellikle uygulama gereksinimlerine bağlı olarak CNC tornalama, tek nokta diş açma, diş frezeleme veya diş haddeleme kullanılarak üretilir.
Uygun uyum, yük dağılımı ve uzun vadeli güvenilirlik sağlamak için hem iç hem de dış dişler uygun toleranslar ve kavrama uzunluklarıyla tasarlanmalıdır.
Modern CNC ile işlenmiş ürünler, bileşenleri bağlamak ve montaj boyunca yükleri güvenli bir şekilde aktarmak için çok çeşitli bağlantı elemanlarına dayanır.
En sık kullanılan bağlantı elemanlarından bazıları şunlardır:
Soket başlı kapak vidaları
Makine vidaları
Altıgen başlı cıvatalar
Dişli saplamalar
Vidaları ayarlayın
Omuz vidaları
Dişli ekler
Helisel kesici uçlar (Helicoil'ler)
Kendinden perçinli bağlantı elemanları
Bağlantı elemanı seçimi, yük gereksinimleri, malzeme mukavemeti, montaj sıklığı, mevcut montaj alanı ve çevre koşulları gibi faktörlere bağlıdır.
Birçok CNC düzeneğinde standart bağlantı elemanları tercih edilir çünkü kaynak bulmayı basitleştirir, teslim sürelerini kısaltır ve üretim karmaşıklığını en aza indirir. Alışılmadık dişli boyutlarına veya özel donanıma dayanan tasarımlar, tedarik maliyetlerini artırabilir ve gelecekteki bakım esnekliğini sınırlayabilir.
Dişli özellikler neredeyse her imalat endüstrisinde gereklidir.
Tipik uygulamalar şunları içerir:
Endüstri |
Ortak Dişli Uygulamalar |
|---|---|
Endüstriyel Ekipmanlar |
Sabitleme plakaları, makine çerçeveleri, montaj braketleri |
Elektronik |
Muhafazalar, ısı emiciler, kontrol panelleri |
Otomotiv |
Sensör bağlantıları, muhafazalar, motor aksesuarları |
Havacılık |
Hafif braketler, enstrümantasyon montaj parçaları |
Robotik |
Uç efektörler, aktüatör montaj parçaları, çerçeve düzenekleri |
Tıbbi Cihazlar |
Ekipman muhafazaları ve destek yapıları |
Bu uygulamaların çoğunda dişli delikler yalnızca sabitleme noktaları olarak değil aynı zamanda yük aktarımını, titreşim direncini ve servis kolaylığını etkileyen yapısal özellikler olarak da hizmet eder.
Ürünler daha kompakt ve hafif hale geldikçe, iplik tasarımı dayanıklılık, ağırlık azaltma ve üretim verimliliğini dengelemede giderek daha önemli bir rol oynuyor.
Yaygın bir mühendislik kararı, doğrudan dişli delikler ve dişli kesici uçlar arasında seçim yapmayı içerir.
Diş aşınmasının sorun yaratma ihtimalinin düşük olduğu çelik, paslanmaz çelik ve diğer yüksek mukavemetli malzemeler için doğrudan açılan delikler genellikle yeterlidir.
Ancak alüminyum, magnezyum ve bazı plastikler gibi daha yumuşak malzemeler, özellikle aşağıdaki durumlarda dişli kesici uçlardan faydalanabilir:
Sık sık montaj ve demontaj bekleniyor
Daha yüksek çekme mukavemeti gereklidir
Uzun servis ömrü kritik öneme sahiptir
Diş hasarını onarmak pahalı olabilir
Dişli ekler, dayanıklılığı artıran ve tekrarlanan kullanım sırasında sıyrılma riskini azaltan sertleştirilmiş iç dişler sağlar.
Uçlar üretim ve montaj maliyetini artırırken zorlu uygulamalarda güvenilirliği önemli ölçüde artırabilir.
Birçok mühendis, dişli unsurların üretim sonuçlarını gözden kaçırırken öncelikle dişli işlevselliğine odaklanır.
Uygulamada iplik tasarımı kararları aşağıdakileri doğrudan etkiler:
İşleme çevrim süresi
Takım ömrü
Programlama karmaşıklığı
Denetim gereksinimleri
Montaj verimliliği
Genel üretim maliyeti
Örneğin, aşırı derecede derin dişler genellikle mukavemette anlamlı bir iyileşme sağlamadan işleme süresini artırır. Benzer şekilde, alttan açıklığı yetersiz olan kör delikler, takımın kırılması ve diş kalitesi sorunları riskini artırabilir.
Standart dışı diş boyutları ayrıca özel takımlar, daha uzun kurulum süreleri ve ek kalite denetimleri gerektirebilir.
Tedarikçinin bakış açısına göre, iyi tasarlanmış dişli özellikleri tipik olarak aşağıdakilerle karakterize edilir:
Standartlaştırılmış iplik özellikleri
Uygun diş kavrama uzunlukları
Dişli deliklerin etrafında yeterli duvar kalınlığı
İyi araç erişilebilirliği
Malzeme uyumlu bağlantı elemanı seçimi
Bu tasarım seçenekleri, güvenilir montaj performansını korurken üretimi basitleştirir.
Aşağıdaki bölümlerde tartışıldığı gibi, doğru diş standardını seçmek, uygun kavrama derinliğini belirlemek ve üretilebilirlik için tasarım ilkelerini uygulamak, hem ürün kalitesini hem de üretim verimliliğini önemli ölçüde artırabilir.
Bu tasarım seçenekleri, daha geniş kapsamlı bir sistemin parçası olarak güvenilir montaj performansını korurken üretimi basitleştirir. işleme dostu bileşen tasarım stratejisi.
Doğru diş standardını seçmek, diş açılmış özellik tasarımında en erken ve en önemli kararlardan biridir. Diş standardı, eşleşen bileşenlerin birbirine nasıl uyduğunu belirler, bağlantı elemanı kullanılabilirliğini etkiler, üretim verimliliğini etkiler ve uzun vadeli bakım gereksinimlerini etkiler.
Diş geometrisi farklı standartlarda benzer görünse de yanlış spesifikasyonun seçilmesi uyumluluk sorunları yaratabilir, kaynak maliyetlerini artırabilir ve üretimi karmaşıklaştırabilir.
CNC ile işlenmiş parçaların çoğu için mühendisler, küresel bağlantı elemanı tedarikçileri ve üretim tesisleri tarafından geniş çapta desteklenen standartlaştırılmış diş sistemlerine öncelik vermelidir.
Metrik dişler dünya çapında en yaygın kullanılan diş standardıdır ve ISO metrik diş spesifikasyonlarıyla tanımlanır.
Metrik dişler 'M' harfi ve ardından nominal çap ile tanımlanır.
Örnekler şunları içerir:
Konu Boyutu |
Nominal Çap |
|---|---|
M3 |
3mm |
M4 |
4mm |
M5 |
5 mm |
M6 |
6 mm |
M8 |
8mm |
M10 |
10mm |
Metrik dişlerde hem çap hem de adım ölçümleri için milimetre kullanılır, bu da bunların belirlenmesini ve üretilmesini kolaylaştırır.
Yaygın uygulamalar şunları içerir:
Endüstriyel otomasyon ekipmanları
Tüketici elektroniği
Robotik sistemler
Tıbbi cihazlar
Havacılık bileşenleri
Genel mekanik aksamlar
Metrik dişler küresel olarak standartlaştırıldığı için uluslararası pazarlara yönelik ürünlerde genellikle tercih edilen seçimdir.
Birleştirilmiş iş parçacıkları öncelikle Kuzey Amerika'da kullanılır ve Birleşik İş Parçacığı Standardı (UTS) tarafından tanımlanır.
En yaygın üç birleşik iş parçacığı serisi şunları içerir:
Konu Serisi |
Tanım |
Tipik Uygulamalar |
|---|---|---|
ÇİL |
Birleşik Ulusal Kaba |
Genel imalat |
UNF |
Birleşik Ulusal Para Cezası |
Havacılık ve hassas montajlar |
UNEF |
Birleşik Ulusal Ekstra Para Cezası |
Uzmanlaşmış mühendislik uygulamaları |
UNC dişleri daha büyük bir adıma ve daha derin diş profiline sahiptir, bu da onları kirlenmeye karşı daha toleranslı ve montajı daha kolay hale getirir.
UNF dişleri, daha fazla sıkma kuvveti ve daha hassas ayar kapasitesi sunarak onları titreşime duyarlı veya yüksek hassasiyetli uygulamalar için uygun hale getirir.
UNEF dişleri genellikle ince ayar veya sınırlı kurulum alanının gerekli olduğu özel montajlar için ayrılmıştır.
Yaygın bir mühendislik sorusu, metrik diş standartlarının mı yoksa İngiliz ölçü birimi standartlarının mı kullanılacağıdır.
Cevap büyük ölçüde ürün gereksinimlerine, hedef pazarlara, tedarik zincirlerine ve mevcut montaj standartlarına bağlıdır.
Faktör |
Metrik Konular |
Birleştirilmiş Konular |
|---|---|---|
Küresel Kullanılabilirlik |
Harika |
Ilıman |
Uluslararası Üretim |
Tercih edilen |
Daha Az Yaygın |
Kuzey Amerika Ekipmanları |
Daha Az Yaygın |
Tercih edilen |
Standardizasyon |
Harika |
Harika |
Bağlantı Elemanı Kullanılabilirliği |
Harika |
Harika |
Yeni ürün geliştirme projeleri için, mevcut emperyal donanımla uyumluluk gerekmediği sürece genellikle metrik dişler önerilir.
Bir montaj boyunca tek iş parçacığı sisteminin kullanılması aynı zamanda envanter karmaşıklığının azaltılmasına yardımcı olur ve montaj hatalarını en aza indirir.
Bir diğer önemli karar ise kaba veya ince diş hatvelerinin seçilmesidir.
Kaba iplikler genellikle şunları sunar:
Daha hızlı montaj
İplik hasarına karşı daha iyi direnç
Daha yumuşak malzemelerde geliştirilmiş performans
Daha düşük üretim riski
İnce iplikler genellikle şunları sağlar:
Daha fazla ayar hassasiyeti
Daha yüksek sıkma kuvveti
Geliştirilmiş titreşim direnci
Sınırlı kurulum alanında daha iyi performans
Alüminyum CNC ile işlenmiş parçalar için, diş çıkarma olasılığını azalttığı ve imalatı basitleştirdiği için genellikle kaba dişler tercih edilir.
İnce dişler havacılık bileşenleri, enstrümantasyon sistemleri ve hassas mekanik montajlar için daha uygun olabilir.
Birçok mühendis, diş boyutu seçiminin üretim maliyetleri üzerinde çok az etkisi olduğunu varsayar.
Gerçekte iplik standardizasyonu üretim verimliliğini önemli ölçüde etkileyebilir.
Standart iplik boyutları çeşitli avantajlar sunar:
Standartlaştırılmış iplik özellikleri aynı zamanda daha verimli çalışmayı da destekler CNC üretim iş akışları , mühendislerin üretim karmaşıklığını azaltmasına ve birden fazla bileşen arasında tutarlılığı artırmasına yardımcı olur.
Kolayca bulunabilen kesici aletler
Daha hızlı CNC programlama
Basitleştirilmiş denetim prosedürleri
Geliştirilmiş bağlantı elemanı kaynağı
Daha düşük envanter gereksinimleri
Azaltılmış teslim süreleri
Standart dışı diş spesifikasyonları, özel takımlar, özel ölçüler, ek kurulum süresi ve daha kapsamlı kalite doğrulaması gerektirebilir.
Yüksek hacimli üretim için bu faktörlerin toplam üretim maliyeti üzerinde ölçülebilir bir etkisi olabilir.
Çoğu CNC işleme projesi için aşağıdaki yönergeler pratik bir başlangıç noktası sağlar:
Küresel olarak dağıtılan ürünler için metrik konuları kullanın.
Genel amaçlı emperyal montajlar için UNC dişlerini kullanın.
Daha yüksek sıkma kuvveti veya hassas ayar gerektiğinde UNF dişlerini kullanın.
Mümkün olduğunda tüm montaj genelinde diş sistemlerini standartlaştırın.
İşlevsel olarak gerekli olmadığı sürece özel iplik özelliklerinden kaçının.
Küresel bağlantı elemanı tedarikçilerinden yaygın olarak temin edilebilen diş boyutlarını seçin.
Tasarım sürecinin başlarında uygun diş standardını seçmek, imalatın kolaylaştırılmasına, montaj tutarlılığının geliştirilmesine ve uzun vadeli üretim maliyetlerinin azaltılmasına yardımcı olur.
Bir sonraki bölümde, diş tasarımının en sık yanlış anlaşılan yönlerinden birini inceleyeceğiz: güvenilir güç ve performans elde etmek için gerçekte ne kadar diş bağlantısının gerekli olduğunu belirlemek.
Mekanik tasarımdaki en yaygın yanılgılardan biri, daha derin dişlerin otomatik olarak daha güçlü montajlar oluşturmasıdır. Diş kavraması, yük aktarımı ve çekilme direnci açısından kritik öneme sahip olsa da, diş derinliğini belirli bir noktanın üzerine çıkarmak, işleme karmaşıklığını ve üretim maliyetini artırırken genellikle çok az ek güç sağlar.
CNC işleme projelerinde, daha uzun işleme döngülerine, artan takım aşınmasına ve gereksiz üretim harcamalarına yol açabileceğinden, DFM incelemeleri sırasında aşırı diş kavraması sıklıkla tespit edilir. İplik bağlantısının nasıl çalıştığını anlamak, mühendislerin hem parça performansını hem de üretilebilirliği optimize etmesine olanak tanır.
Diş bağlantısı, bir bağlantı elemanı takıldığında iç ve dış dişler arasındaki temasın uzunluğunu ifade eder.
Örneğin, bir M8 cıvata, 12 mm kullanılabilir diş uzunluğuna sahip dişli bir deliğe vidalandığında, bağlantı uzunluğu 12 mm olur.
Konu etkileşimi doğrudan şunları etkiler:
Dışarıya çekilme gücü
Yük dağılımı
İplik dayanıklılığı
Montaj güvenilirliği
Titreşime karşı direnç
Ancak iplik mukavemeti yalnızca bağlantı uzunluğuna göre belirlenmez. Malzeme özellikleri, diş kalitesi, bağlantı elemanı kalitesi ve yükleme koşullarının tümü genel bağlantı performansını etkiler.
Birçok mühendis, diş kavramasını iki katına çıkarmanın diş mukavemetini iki katına çıkaracağını varsayar.
Gerçekte ise durum nadiren böyledir.
Tamamen birbirine geçen ilk birkaç diş tipik olarak uygulanan yükün çoğunu taşır. Bağlantı uzunluğu arttıkça yük dağılımı daha az yoğunlaşır, ancak güç kazanımları giderek azalır.
Çoğu uygulamada, önerilen aralığın ötesinde diş kavraması, işleme süresini artırırken çekme direncinde minimum iyileşme sağlar.
Örneğin:
Konu Boyutu |
Malzeme |
Önerilen Etkileşim |
Aşırı Katılım |
|---|---|---|---|
M6 |
Çelik |
6 mm |
18 mm+ |
M6 |
Alüminyum |
9 mm |
24 mm+ |
M8 |
Çelik |
8mm |
24 mm+ |
M8 |
Alüminyum |
12mm |
32 mm+ |
Çoğu durumda, çapın 2 katı üzerindeki kavrama uzunlukları çok az pratik fayda sağlar.
Yaygın bir yanılgı, daha derin iş parçacıklarının her zaman daha güçlü montajlar yaratmasıdır. Uygulamada, birbirine geçen dişler bağlantı elemanının kesme mukavemeti gereksinimini aştığında, ek diş derinliği genellikle genel bağlantı mukavemetine çok az katkıda bulunurken işleme süresini ve takım aşınmasını artırır. DFM incelemeleri sırasında iş parçacığı etkileşimini optimize etmek, performansı etkilemeden üretim maliyetini azaltmanın en etkili yollarından biridir.
İdeal bağlantı uzunluğu büyük ölçüde ana materyalin gücüne bağlıdır.
Daha güçlü malzemeler daha az bağlantı gerektirir çünkü çevredeki malzemenin bağlantı elemanından önce arızalanma olasılığı daha düşüktür.
Çoğu karbon çeliği ve alaşımlı çelik parçalar için:
Önerilen Bağlantı Uzunluğu: 1,0 × Çap
Örnekler:
Konu Boyutu |
Önerilen Etkileşim |
|---|---|
M4 |
4mm |
M6 |
6 mm |
M8 |
8mm |
M10 |
10 mm |
Çelik tipik olarak nispeten kısa bağlantı uzunluklarıyla yeterli diş mukavemeti sağlar.
Paslanmaz çelik parçalar için:
Önerilen Bağlantı Uzunluğu: 1,0 × Çap
Paslanmaz çelik yüksek mukavemet sunmasına rağmen mühendisler montaj sırasında diş gevşemesi risklerini de dikkate almalıdır.
Alüminyumun kesme mukavemeti çeliğe göre daha düşüktür ve genellikle daha uzun bir bağlantı gerektirir.
Önerilen Bağlantı Uzunluğu: 1,5 × Çap
Örnekler:
Konu Boyutu |
Önerilen Etkileşim |
|---|---|
M4 |
6 mm |
M6 |
9 mm |
M8 |
12mm |
M10 |
15mm |
Bu ek bağlantı, malzemenin düşük diş kesme mukavemetinin telafi edilmesine yardımcı olur.
Plastikler genellikle en uzun bağlantı uzunluklarını gerektirir.
Önerilen Bağlantı Uzunluğu: 2,0 × Çap veya daha fazla
Uygulamaya bağlı olarak dişli ekler, doğrudan kılavuzlu plastik dişlerden daha güvenilir bir çözüm sağlayabilir.
Diş bağlantısı delik tasarımıyla yakından bağlantılıdır.
Yaygın bir hata, toplam delik derinliğine eşit bir diş derinliği belirlemektir.
Gerçekte, kör delikler aşağıdakilere uyum sağlamak için dişli bölümün altında ek açıklık gerektirir:
Matkap noktası geometrisi
Talaş birikimi
İplik tükenmesi
Araç yaklaşımı gereksinimleri
Sonuç olarak, toplam delik derinliği tipik olarak kullanılabilir diş kavrama uzunluğundan daha büyüktür.
Dişli delikleri tasarlayan mühendisler aynı zamanda yerleşik kuralları da takip etmelidir. dişli delik tasarımı en iyi uygulamaları . Yeterli açıklık ve üretilebilirliği sağlamak için
Diş kavramasının arttırılması her zaman bağlantı mukavemetini arttırmaz.
Çoğu montajda sınırlayıcı faktör iç dişten ziyade bağlantı elemanının kendisidir.
Örneğin:
Düşük mukavemetli bir vida, diş şeridinden önce başarısız olabilir.
Cıvata maksimum yüküne ulaşmadan alüminyum muhafaza arızalanabilir.
Aşırı sıkma torku, kavrama uzunluğundan bağımsız olarak dişlere zarar verebilir.
Amaç iplik derinliğini en üst düzeye çıkarmak değil, dengelemektir:
Malzeme gücü
Bağlantı elemanı gücü
Üretilebilirlik
Maliyet
Bu dengeye ulaşmak çoğu zaman yalnızca etkileşim uzunluğunu artırmaktan daha verimli bir tasarımla sonuçlanır.
Dişli kesici uçlar genellikle şu durumlarda önerilir:
Sık sık montaj ve demontaj bekleniyor
Yüksek kelepçe yükleri gereklidir
Yumuşak malzemeler kullanılıyor
Uzun servis ömrü kritik öneme sahiptir
Dişin onarılabilirliği önemlidir
Helisel kesici uçlar ve yekpare dişli kesici uçlar, sıyrılma riskini azaltırken diş dayanıklılığını önemli ölçüde artırabilir.
Alüminyum muhafazalar ve yüksek çevrimli montajlar için kesici uçlar, tek başına diş kavramasını artırmaktan daha güvenilir, uzun vadeli bir çözüm sağlayabilir.
En etkili iplik tasarımları mekanik performansı üretim verimliliğiyle dengeler.
Mühendisler, varsayılan olarak maksimum diş derinliğini belirlemek yerine, seçilen malzeme ve uygulama için yeterli etkileşimi sağlamaya odaklanmalıdır.
İyi tasarlanmış hassas işlenmiş dişli bileşenler tipik olarak, işleme süresini ve takım gereksinimlerini en aza indirirken güvenilir güç sağlayan standartlaştırılmış kavrama uzunlukları kullanır.
Üreticiler bu yönergeleri uygulayarak üretim maliyetlerini azaltabilir, iplik kalitesini artırabilir ve montaj performansından ödün vermeden gereksiz karmaşıklıktan kaçınabilir.
Bir sonraki bölümde dişli delik geometrisinin, kör delik tasarımının, talaş tahliyesinin ve işleme hususlarının diş kalitesini ve üretilebilirliğini nasıl etkilediğini inceleyeceğiz.
İyi tasarlanmış bir dişli delik, bir bağlantı elemanını yerleştirmekten daha fazlasını yapar. Diş kalitesini, işleme verimliliğini, montaj güvenilirliğini ve üretim maliyetini doğrudan etkiler.
Dişli delikler CNC ile işlenmiş parçalarda en yaygın özellikler arasında yer alırken, aynı zamanda Üretilebilirlik Tasarımı (DFM) incelemeleri sırasında en sık revize edilen unsurlardan biridir. Yetersiz alt açıklık, aşırı diş derinliği, zayıf takım erişimi ve yetersiz talaş tahliyesi gibi sorunlar, işleme karmaşıklığını artırabilir ve önlenebilir üretim sorunlarına yol açabilir.
Mühendisler, kanıtlanmış dişli delik tasarımı yönergelerini izleyerek, uygulama için gereken gücü ve işlevselliği korurken üretilebilirliği geliştirebilirler.
Dişli delik tasarlarken ilk kararlardan biri kör deliğin mi yoksa açık deliğin mi gerekli olduğunu belirlemektir.
Kör deliğin belirli bir derinliği vardır ve parçanın içinden tamamen geçmez.
Yaygın uygulamalar şunları içerir:
Elektronik muhafazalar
Kozmetik yüzeyler
Mühürlü düzenekler
Sınırlı kurulum alanına sahip bileşenler
Açık bir delik tamamen bileşenin içinden geçer ve üretimi genellikle daha kolaydır.
Yaygın uygulamalar şunları içerir:
Fikstür plakaları
Yapısal braketler
Endüstriyel ekipman
Mekanik aksamlar
Üretim açısından bakıldığında, talaş tahliyesini basitleştirdiği, takım erişilebilirliğini iyileştirdiği ve işleme riskini azalttığı için açık delikler sıklıkla tercih edilir.
Tasarım Türü |
İmalat Zorluğu |
Talaş Tahliyesi |
Takım Ömrü |
|---|---|---|---|
Delikten |
Düşük |
Harika |
Daha uzun |
Kör Delik |
Ilıman |
Sınırlı |
Daha kısa |
İşlevsel gereksinimler izin verdiğinde açık delikler genellikle daha üretim dostu bir seçenektir.
Yaygın bir tasarım hatası, diş derinliğini delik derinliğine eşit olarak belirlemektir.
Gerçekte dişli delikler, kullanılabilir dişlerin altında ek açıklık gerektirir.
Bu açıklık aşağıdakileri kapsar:
Matkap noktası geometrisi
Talaş birikimi
Dokunma akışı
Takım yaklaşma mesafesi
Yeterli alt açıklık olmadığında deliğin alt kısmına yakın yerlerde diş kalitesi bozulabilir ve aletin hasar görmesi riski önemli ölçüde artar.
Pratik bir kılavuz, mümkün olduğunda gerekli diş kavrama uzunluğunun ötesinde ilave derinlik sağlamaktır.
Örneğin:
Gerekli Konu Etkileşimi |
Önerilen Delik Derinliği |
|---|---|
10mm |
13–15 mm |
15mm |
18–20 mm |
20mm |
24–26 mm |
Kesin değerler diş boyutuna, malzemeye ve işleme yöntemine bağlıdır.
Talaş tahliyesi, dişli delik tasarımının en çok gözden kaçan yönlerinden biridir.
Kılavuz çekme işlemleri sırasında, kesme işlemi sırasında oluşan talaşların delikten etkili bir şekilde uzaklaştırılması gerekir.
Yetersiz talaş tahliyesi aşağıdakilere yol açabilir:
İplik hasarı
Kötü yüzey kalitesi
Artan takım aşınması
Dokunma kırılması
Boyutsal yanlışlıklar
Talaş tahliyesi, işleme sırasında giderek daha önemli hale geliyor:
Derin kör delikler
Küçük iplik boyutları
Alüminyum alaşımları
Paslanmaz çelik
Yüksek hacimli üretim bileşenleri
Açık delikler doğal olarak talaşların parçanın karşı tarafından çıkmasına izin vererek bunların işlenmesini kör deliklere göre daha kolay hale getirir.
Kör delikler için mühendisler mümkün olduğunca aşırı derinlikten kaçınmalı ve dişli bölgenin altında yeterli alan sağlamalıdır.
Takım erişiminin kısıtlanması durumunda mükemmel boyutlandırılmış dişlerin bile üretilmesi zor veya pahalı hale gelebilir.
Dişli unsurları tasarlarken şunları göz önünde bulundurun:
Mevcut mil boşluğu
Takım tutucu boyutları
Armatür erişilebilirliği
Bitişik duvarlar ve özellikleri
Bağlantı elemanı kurulumuna erişim
Dikey duvarlara, derin ceplere veya karmaşık iç geometrilere çok yakın konumlandırılmış dişler, özel takımlar veya ek işleme operasyonları gerektirebilir.
İyi erişilebilirlik, üretimi basitleştirir ve çoğu zaman iplik tutarlılığını artırır.
Mühendisler aynı zamanda yerleşik kuralları da takip etmelidir. Dişli delik tasarımının en iyi uygulamaları, dişli unsurları bir bileşen içinde konumlandırırken.
İplik kabartması, dişli bölümün sonunda bulunan küçük bir açıklık özelliğidir.
Her ne kadar sıklıkla gözden kaçırılsa da, iplik kabartması birkaç önemli amaca hizmet eder:
Tam iplik oluşumuna izin verir
Stres konsantrasyonlarını azaltır
Bağlantı elemanı oturmasını iyileştirir
Üretimi basitleştirir
Uygun kabartma olmadığında, kör deliklerin tabanına yakın bir yerde veya dışarıdan diş açılmış unsurların sonunda tamamlanmamış dişler gelişebilir.
Hassas montajlarda bu tamamlanmamış dişler, bağlantı elemanının uygun şekilde takılmasına ve montaj performansına müdahale edebilir.
İplik kabartması eklemek, iplik kalitesini önemli ölçüde artırabilecek basit bir tasarım değişikliğidir.
İç dişler genellikle kılavuz çekme veya diş frezeleme kullanılarak üretilir.
Her yöntem, iplik boyutuna, malzemeye ve üretim gereksinimlerine bağlı olarak farklı avantajlar sunar.
Faktör |
Dokunarak |
Diş Frezeleme |
|---|---|---|
Üretim Hızı |
Daha hızlı |
Yavaş |
Araç Maliyeti |
Daha düşük |
Daha yüksek |
Esneklik |
Sınırlı |
Harika |
Büyük Konular |
Daha Az Uygun |
Harika |
Kör Delikler |
Ilıman |
İyi |
Takım Kırılma Riski |
Daha yüksek |
Daha düşük |
Konu Doğruluğu |
İyi |
Harika |
Derin kör delikler ve yüksek değerli bileşenler için diş frezeleme genellikle kılavuz çekmeden daha fazla proses güvenilirliği sağlar. Çevrim süreleri biraz daha uzun olabilse de, azaltılmış kırılma riski ve iyileştirilmiş diş tutarlılığı sıklıkla ek işleme maliyetini dengeler.
Kılavuz çekme, hızlı ve uygun maliyetli olması nedeniyle yüksek hacimli üretimde standart diş boyutları için sıklıkla tercih edilen çözümdür.
Diş frezeleme sıklıkla aşağıdaki durumlarda seçilir:
Büyük diş çapları gereklidir
Zor malzemeler işleniyor
İplik doğruluğu kritik öneme sahiptir
Kör delikler söz konusu
Takım kırılma riski en aza indirilmelidir
Gelişmiş özellikler sunan üreticiler çok yüzeyli CNC frezeleme yetenekleri, doğruluğu artıran ve işleme risklerini azaltan diş frezeleme stratejilerini kullanarak sıklıkla karmaşık diş açma özellikleri üretebilir.
Tasarım aşamasında birçok imalat sorununun önüne geçilebilir.
Yaygın dişli delik tasarımı hataları şunları içerir:
Gereksiz iplik derinliğini belirtme
Alt açıklığın atlanması
Açık deliklerin kabul edilebilir olduğu yerlerde kör deliklerin kullanılması
Talaş tahliyesi gerekliliklerinin göz ardı edilmesi
Araç erişimini kısıtlama
İşlenmesi zor olan iplik boyutlarının seçilmesi
Dişli deliklerin kenarlara çok yakın konumlandırılması
Bu sorunlar genellikle ürün performansını iyileştirmeden işleme süresini artırır.
Mühendisler, pratik üretilebilirlik için tasarım ilkelerini geliştirmenin erken safhalarında uygulayarak, üretim verimliliğini artırırken riski azaltabilirler.
Dişli delikler sadece montaj performansı için değil aynı zamanda verimli üretim için de tasarlanmalıdır.
Üretim dostu dişli özellikleri genellikle şunları içerir:
Uygun nişan süreleri
Yeterli alt açıklık
İyi talaş tahliye yolları
Erişilebilir işleme konumları
Standartlaştırılmış iplik özellikleri
Güvenilir sabitleme stratejileri
Uygun diş seçimi ve malzemeye özel tasarım uygulamalarıyla birleştirildiğinde bu yönergeler, genel üretim maliyetlerini düşürürken daha güçlü, daha üretilebilir bileşenler oluşturmaya yardımcı olur.
Bir sonraki bölüm, malzeme seçimi, kaba ve ince dişler, korozyon hususları ve uzun vadeli montaj güvenilirliğini artırmak için dişli geçmelerin ne zaman kullanılması gerektiği dahil olmak üzere doğru bağlantı elemanlarının seçilmesine odaklanmaktadır.
Doğru bağlantı elemanını seçmek, dişli unsurun kendisini tasarlamak kadar önemlidir. Yanlış bağlantı elemanı malzemesi, diş tipi veya bağlantı stratejisi seçilirse mükemmel şekilde işlenmiş bir diş bile zamanından önce arızalanabilir.
Bağlantı elemanları montaj gücünü, titreşim direncini, korozyon performansını, servis ömrünü ve bakım gereksinimlerini etkiler. Çoğu durumda, bağlantı elemanı seçimini optimize etmek, bağlantı güvenilirliğini, diş kavramasını veya sıkma torkunu arttırmaktan daha etkili bir şekilde artırabilir.
CNC ile işlenmiş parçalar tasarlarken mühendisler, seçilen malzeme, çalışma ortamı ve üretim hedefleriyle uyumluluğu sağlamak için bağlantı elemanı gereksinimlerini geliştirme sürecinin başlarında değerlendirmelidir.
Bağlantı elemanı malzemesi, mekanik performansın ve çevresel direncin belirlenmesinde kritik bir rol oynar.
Yaygın bağlantı elemanı malzemeleri şunları içerir:
Malzeme |
Avantajları |
Tipik Uygulamalar |
|---|---|---|
Karbon Çelik |
Yüksek mukavemet, düşük maliyet |
Genel endüstriyel montajlar |
Paslanmaz çelik |
Korozyon direnci |
Dış mekan ve deniz ortamları |
Alaşımlı Çelik |
Yüksek mukavemet |
Yapısal uygulamalar |
Titanyum |
Yüksek mukavemet/ağırlık oranı |
Havacılık ve hafif sistemler |
Pirinç |
Korozyon direnci ve iletkenlik |
Elektrikli ve elektronik ekipmanlar |
Malzeme seçiminde her zaman hem mekanik yükler hem de çevresel etkiler dikkate alınmalıdır.
Örneğin, bir karbon çeliği bağlantı elemanı yeterli güç sağlayabilir ancak aşındırıcı ortamlarda zayıf performans gösterebilir; paslanmaz çelik bağlantı elemanları ise üstün korozyon direnci sunabilir ancak belirli kalitelerde daha düşük güç sağlayabilir.
Diş adımı seçimi bir diğer önemli tasarım kararıdır.
Kaba dişler daha büyük diş profiline ve daha derin diş profiline sahiptir, bu da onların imalatını daha kolay hale getirir ve montaj sırasındaki hasarlara karşı daha dayanıklı olmasını sağlar.
Kaba ipliklerin avantajları şunlardır:
Daha hızlı kurulum
Soyulmaya karşı geliştirilmiş direnç
Daha yumuşak malzemelerde daha iyi performans
Kirlenmeye karşı daha fazla tolerans
Daha düşük üretim riski
İnce dişler birim uzunluk başına daha fazla sayıda diş sunar ve genellikle hassas montajlarda kullanılır.
İnce ipliklerin avantajları şunlardır:
Daha yüksek sıkma kuvveti
Geliştirilmiş titreşim direnci
Daha hassas ayar
Sınırlı kurulum alanında daha iyi performans
Alüminyum CNC ile işlenmiş bileşenlerin çoğu için, daha güvenilir bir bağlantı sağladıkları ve daha düşük diş hasarı riski sağladıkları için genellikle kaba dişler tercih edilir.
DFM incelemeleri sırasında alüminyum muhafazalar, fikstür bileşenleri ve genel endüstriyel montajlar için genellikle kaba dişler önerilir. İnce dişler daha yüksek bağlama performansı sağlayabilir ancak daha yumuşak malzemelerde hasara karşı genellikle daha hassastırlar ve üretim karmaşıklığını artırabilirler.
Bağlantı elemanı seçiminde korozyon direnci ve malzeme uyumluluğu da dikkate alınmalıdır.
Yaygın bir hata, galvanik korozyon risklerini değerlendirmeden farklı metalleri eşleştirmektir.
Örnekler şunları içerir:
Alüminyum bileşenlerde paslanmaz çelik bağlantı elemanları
Alüminyum yapılarda titanyum bağlantı elemanları
Neme maruz kalan karbon çeliği bağlantı elemanları
İki farklı metal elektriksel temas halinde olduğunda ve su veya nem gibi bir elektrolite maruz kaldığında galvanik korozyon meydana gelebilir.
Potansiyel çözümler şunları içerir:
Koruyucu kaplamaların uygulanması
Yalıtım rondelalarının kullanılması
Uyumlu malzemelerin seçilmesi
Korozyona dayanıklı yüzey işlemlerinin eklenmesi
Mühendisler, üretim başladıktan sonra korozyon sorunlarını ele almak yerine, ilk tasarım aşamasında çalışma ortamını dikkate almalıdır.
Alüminyum en yaygın olarak işlenen malzemelerden biridir, ancak nispeten düşük kesme mukavemeti, bağlantı elemanlarını seçerken özel dikkat gerektirir.
Temel öneriler şunları içerir:
Mümkün olduğunda kaba dişli profiller kullanın.
İplik kavrama uzunluğunu yaklaşık 1,5× çapa kadar artırın.
Aşırı sıkma torkundan kaçının.
Yüksek çevrimli montajlar için vidalı insertleri düşünün.
Geri çekilme gereksinimlerini dikkatlice değerlendirin.
Tekrarlanan montaj ve sökme işlemleri, alüminyum dişlerin kademeli olarak aşınmasına neden olarak uzun vadeli güvenilirliği azaltabilir.
Sık bakım gerektiren ürünler için dişli insertler genellikle daha dayanıklı bir çözüm sağlar.
Dişli ekler dişli bağlantıları güçlendirmek ve aşınma direncini artırmak için tasarlanmıştır.
Yaygın ekleme türleri şunları içerir:
Helisel tel ekler (Helicoils)
Katı dişli ekler
Keensert'ler
Presle takılan ekler
Plastikler için ısıyla sertleşen parçalar
Dişli kesici uçlar özellikle aşağıdaki durumlarda değerlidir:
Yumuşak malzemeler kullanılıyor
Sık sık toplantı yapılması bekleniyor
Yüksek kelepçe yükleri gereklidir
Dişin onarılabilirliği önemlidir
Uzun servis ömrü kritik öneme sahiptir
Uçlar üretim ve montaj maliyetlerini artırsa da zorlu uygulamalarda uzun vadeli güvenilirliği önemli ölçüde artırabilirler.
Mühendisler genellikle doğrudan dişli dişler ve dişli kesici uçlar arasında karar vermekle karşı karşıya kalır.
Faktör |
Dokunulan Konular |
Konu Ekleri |
|---|---|---|
Başlangıç Maliyeti |
Daha düşük |
Daha yüksek |
Montaj Dayanıklılığı |
Ilıman |
Harika |
İplik Aşınma Direnci |
Ilıman |
Harika |
Onarılabilirlik |
Sınırlı |
İyi |
Çekme Gücü |
İyi |
Harika |
Tekrarlanan Montaj |
Ilıman |
Harika |
Yaygın bir yanılgı, diş derinliğini artırmanın alüminyum parçalardaki sıyırma endişelerini her zaman ortadan kaldırdığıdır. Çoğu durumda, uygun şekilde seçilmiş bir vidalı insert, dayanıklılıkta ve çekilme direncinde, yalnızca diş kavrama uzunluğunun uzatılmasından daha büyük bir gelişme sağlar.
Prototip parçalar ve düşük çevrimli uygulamalar için doğrudan vidalanan dişler genellikle yeterlidir.
Tekrarlanan montaja veya yüksek yüklere maruz kalan üretim bileşenleri için kesici uçlar daha iyi bir uzun vadeli çözüm sağlayabilir.
Bağlantı elemanı seçiminde montajın erişilebilirliği de dikkate alınmalıdır.
Mühendislerin dikkate alması gereken sorular şunları içerir:
Montaj aletleri bağlantı elemanına kolayca ulaşabiliyor mu?
Sıkma için yeterli boşluk var mı?
Gelecekte bakım erişimi gerekli olacak mı?
Bağlantı elemanı çevredeki özelliklere zarar vermeden takılabilir mi?
Yetersiz erişilebilirlik genellikle montaj süresini ve bakım maliyetlerini artırır.
Bazı durumlarda bağlantı elemanı tipinin veya diş konumunun değiştirilmesi, performansı etkilemeden montajı basitleştirebilir.
Bir ürün ailesi genelinde bağlantı elemanı spesifikasyonlarının standartlaştırılması çeşitli avantajlar sunar:
Azaltılmış envanter gereksinimleri
Basitleştirilmiş tedarik
Daha düşük montaj karmaşıklığı
Geliştirilmiş bakım desteği
Daha hızlı üretim kurulumu
Mümkün olduğunda mühendisler, bir montajda kullanılan benzersiz bağlantı elemanı türlerinin sayısını en aza indirmelidir.
Bu yaklaşım yalnızca üretim maliyetlerini azaltmakla kalmaz, aynı zamanda uzun vadeli hizmet verilebilirliği de artırır.
Sağlayan üreticiler gelişmiş CNC üretim çözümleri, tüm ürün yaşam döngüsü boyunca verimliliği artırdığı için genellikle DFM incelemeleri sırasında bağlantı elemanı standardizasyonunu önerir.
Başarılı dişli montajlar yalnızca diş geometrisinden daha fazlasına bağlıdır.
En güvenilir tasarımlar şunları birleştirir:
Uygun bağlantı elemanı malzemeleri
Uyumlu iplik standartları
Uygun nişan uzunlukları
Korozyona dayanıklı tasarım uygulamaları
İyi montaj erişilebilirliği
Uygulamaya özel sabitleme stratejileri
Mühendisler, bağlantı elemanlarını yalnızca kolaylık yerine işlevsel gereksinimlere göre seçerek ürün güvenilirliğini artırabilir, bakım kaygılarını azaltabilir ve daha sağlam montajlar oluşturabilir.
Bir sonraki bölümde diş tasarımı gereksinimlerinin alüminyum, paslanmaz çelik, titanyum, pirinç ve mühendislik plastikleri dahil olmak üzere farklı malzemelere göre nasıl değiştiğini inceleyeceğiz.
Tüm malzemeler dişli unsurlara aynı şekilde yanıt vermez. Malzeme gücü, sertlik, süneklik ve aşınma direncinin tümü, işleme sırasında ve ürünün hizmet ömrü boyunca dişlerin performansını etkiler.
Çelikte iyi performans gösteren bir diş tasarımı, alüminyumda zamanından önce başarısız olabilir; paslanmaz çeliğe uygun bir diş özelliği ise plastik veya titanyuma uygulandığında gereksiz üretim zorlukları yaratabilir.
Bu nedenle mühendisler, herkese uyan tek bir yaklaşım yerine ana malzemenin özelliklerine dayalı olarak diş tasarım stratejilerini uyarlamalıdır.
Alüminyum, mükemmel işlenebilirliği, hafif özellikleri ve korozyon direnci nedeniyle CNC işlemede en yaygın kullanılan malzemelerden biridir.
Bununla birlikte, malzemenin kesme mukavemetinin düşük olması nedeniyle, alüminyum dişler çelik dişlere göre soyulmaya daha duyarlıdır.
Alüminyum bileşenlerdeki dişli unsurları tasarlarken aşağıdaki yönergeleri göz önünde bulundurun:
Yaklaşık 1,5× çapında diş bağlantısı kullanın.
Mümkün olduğunda kaba diş hatvelerini tercih edin.
Aşırı sıkma torkundan kaçının.
Dişli deliklerin etrafında yeterli duvar kalınlığını koruyun.
Yüksek çevrimli montajlar için vidalı insertleri düşünün.
Yaygın örnekler şunları içerir:
Konu Boyutu |
Önerilen Etkileşim |
|---|---|
M4 |
6 mm |
M6 |
9 mm |
M8 |
12mm |
M10 |
15mm |
Sık bakım gerektiren montajlar için vidalı insertler genellikle diş derinliğini arttırmaktan daha fazla dayanıklılık sağlar.
Alüminyum muhafazalarda ve sabitleme bileşenlerinde diş soyulması tipik olarak yetersiz diş derinliğinden ziyade yetersiz malzeme mukavemetinden kaynaklanır. Birçok uygulamada, bir vidalı insert eklenmesi veya yerel duvar kalınlığının arttırılması, vidalı bağlantının önerilen değerlerin üzerine çıkarılmasından daha fazla performans artışı sağlar.
Paslanmaz çelik, mükemmel korozyon direnci ve iyi mekanik mukavemet sağlayarak onu endüstriyel, tıbbi ve denizcilik uygulamaları için popüler bir seçim haline getirir.
Alüminyumla karşılaştırıldığında paslanmaz çelik dişler genellikle daha az bağlantı uzunluğu gerektirir.
Önerilen yönergeler şunları içerir:
Yaklaşık 1,0× çaplı birleştirme kullanın.
Gereksiz iplik derinliğinden kaçının.
Montaj sırasında uygun yağlama kullanın.
Sinir bozucu önleme stratejilerini düşünün.
Uyumlu bağlantı elemanları malzemelerinin seçildiğinden emin olun.
Paslanmaz çelik aksamlardaki en önemli zorluklardan biri dişlerin aşınmasıdır.
Diş gevşemesi, sürtünmenin eşleşen dişler arasında malzeme transferine neden olması ve montaj veya sökme sırasında potansiyel olarak tutukluğa yol açması durumunda meydana gelir.
Kızartma riskini azaltmak için:
Tutukluk önleyici bileşikler kullanın.
Aşırı sıkma hızlarından kaçının.
Kaplamalı bağlantı elemanlarını düşünün.
Uygun olduğu yerde farklı malzeme kombinasyonları kullanın.
Çelik, CNC ile işlenmiş bileşenlerde mevcut olan en güçlü ve en dayanıklı iç dişlerden bazılarını sunar.
Yüksek mukavemeti nedeniyle çelik genellikle daha yumuşak malzemelere göre daha az diş bağlantısı gerektirir.
Tipik öneriler şunları içerir:
Yaklaşık 1,0× çaplı birleştirme kullanın.
Standart dişli delikler genellikle yeterlidir.
Onarılabilirlik önemli olmadığı sürece dişli ek parçalarına nadiren ihtiyaç duyulur.
Genellikle standart diş adımları tercih edilir.
Çelik bileşenler genellikle derin dişli özellikler gerektirmeden mükemmel çekilme direnci sağlar.
Sonuç olarak, çelik parçalardaki diş derinliğinin aşırı tasarlanması, anlamlı bir güç kazanımı sağlamadan sıklıkla işleme maliyetlerini artırır.
Titanyum, olağanüstü güç-ağırlık oranı ve korozyon direnci nedeniyle havacılık, tıp, motor sporları ve yüksek performanslı mühendislik uygulamalarında yaygın olarak kullanılmaktadır.
Ancak titanyum benzersiz işleme zorlukları sunar.
Titanyumdaki dişli unsurları tasarlayan mühendisler şunları dikkate almalıdır:
Takım aşınma oranları alüminyuma göre önemli ölçüde daha yüksektir.
Diş işleme çevrimleri genellikle daha uzundur.
Isı üretimi iplik kalitesini etkileyebilir.
Montaj sırasında ezilme riskleri artabilir.
Önerilen uygulamalar şunları içerir:
Standartlaştırılmış iplik özellikleri.
Uygun kesme parametreleri.
Kontrollü montaj torku.
Yüzey işleme hususları.
Yeterli iplik kabartma özellikleri.
Titanyumun işlenmesi nispeten pahalı olduğundan, üretim dostu diş tasarımı özellikle önem kazanmaktadır.
Pirinç sıklıkla elektrik sistemleri, enstrümantasyon bileşenleri, sıvı taşıma ekipmanları ve dekoratif uygulamalar için kullanılır.
Pirinç ipliklerin avantajları şunları içerir:
İyi işlenebilirlik
Mükemmel korozyon direnci
Düşük sürtünme özellikleri
İyi boyutsal kararlılık
Tipik öneriler şunları içerir:
Standart iplik kavrama uzunlukları.
Geleneksel iplik formları.
Aşırı sıkma torkundan kaçının.
Montaj yükü gereksinimlerini dikkatlice değerlendirin.
Pirincin işlenmesi nispeten kolay olmasına rağmen, diş mukavemeti genellikle çeliğe göre daha düşüktür ve buna göre değerlendirilmelidir.
Plastikler, mekanik davranışları metallerden önemli ölçüde farklı olduğundan özel dikkat gerektirir.
Plastik ipliklerle ilgili zorluklar şunları içerir:
Daha düşük iplik mukavemeti
Sürünme deformasyonu
Tekrarlanan montaj sırasında aşınma
Termal genleşme etkileri
Önerilen yönergeler şunları içerir:
Yaklaşık 2x çapında veya daha büyük birleştirme uzunlukları kullanın.
Sıkma torkunu en aza indirin.
İnce iplik adımlarından kaçının.
Isı ayarlı veya dişli kesici uçları düşünün.
Gerektiğinde tekrarlanan montaj için tasarım.
Yüksek döngülü ürünler için kesici uçlar genellikle doğrudan dişli plastik deliklerden daha güvenilir bir çözüm sağlar.
Mühendislik plastiklerinde ve polimer bazlı bileşenlerde, diş arızası genellikle ani soyulma yerine aşınma ve deformasyon yoluyla yavaş yavaş meydana gelir. Sık bakım gerektiren montajlar için dişli kesici uçlar, uzun vadeli güvenilirliği ve servis ömrünü önemli ölçüde artırabilir.
Aşağıdaki tablo, CNC ile işlenmiş parçalar için yaygın diş kavrama önerilerini özetlemektedir.
Malzeme |
Önerilen Etkileşim |
|---|---|
Çelik |
1,0 × Çap |
Paslanmaz çelik |
1,0 × Çap |
Alüminyum |
1,5 × Çap |
Pirinç |
1,0–1,5 × Çap |
Titanyum |
1,0 × Çap |
Plastikler |
2,0 × Çap veya Daha Fazlası |
Bu değerler çoğu mühendislik uygulaması için pratik bir başlangıç noktası sağlar.
Gerçek gereksinimler aşağıdakilere bağlı olarak değişebilir:
Bağlantı elemanı sınıfı
Yük koşulları
Güvenlik faktörleri
Çevresel maruziyet
Montaj sıklığı
Malzeme seçimi mekanik performanstan çok daha fazlasını etkiler.
Ayrıca şunları da etkiler:
Konu kalitesi
Takım ömrü
İşleme süresi
Üretim maliyeti
Montaj güvenilirliği
Örneğin alüminyum genellikle mükemmel işlenebilirlik sunar ancak daha uzun bağlantı uzunlukları gerektirebilir. Titanyum olağanüstü bir güç sağlar ancak işleme karmaşıklığını ve takım maliyetlerini artırır. Plastikler ağırlığın azaltılmasını kolaylaştırır ancak çoğu zaman ek güçlendirme stratejileri gerektirir.
Dişli özellikleri değerlendirirken mühendisler hem ürün performansını hem de üretim verimliliğini dikkate almalıdır.
sunan üreticiler karmaşık hassas işleme yetenekleri, nihai tasarımın güç, maliyet ve üretilebilirlik arasında denge kurmasını sağlamak için DFM değerlendirmeleri sırasında malzemeye özgü diş gereksinimlerini sıklıkla gözden geçirir.
Başarılı iplik tasarımı ana malzemenin davranışını anlamakla başlar.
Mühendisler, her bileşene aynı diş spesifikasyonlarını uygulamak yerine bağlantı uzunluklarını, diş formlarını ve sabitleme stratejilerini malzeme özelliklerine uyacak şekilde uyarlamalıdır.
Üreticiler, malzemeye özel gereksinimleri tasarım sürecinin başlarında dikkate alarak montaj güvenilirliğini artırabilir, işleme riskini azaltabilir ve üretim verimliliğini optimize edebilir.
Bir sonraki bölümde kılavuz çekme, diş frezeleme, tek noktadan diş açma ve CNC işlemede yaygın olarak kullanılan diğer işlemler de dahil olmak üzere diş oluşturmak için kullanılan üretim yöntemleri incelenmektedir.
İplik kalitesi yalnızca tasarıma değil aynı zamanda iplikleri oluşturmak için kullanılan üretim yöntemine de bağlıdır. Farklı işleme süreçleri farklı düzeylerde doğruluk, esneklik, üretim hızı ve maliyet verimliliği sunar.
En uygun diş üretim yöntemini seçmek boyut tutarlılığını artırabilir, işleme risklerini azaltabilir ve genel üretim maliyetlerini optimize edebilir.
Üretim planlaması sırasında üreticiler genellikle en uygun diş açma işlemini belirlemeden önce diş boyutu, malzeme türü, üretim hacmi, tolerans gereksinimleri ve parça geometrisi gibi faktörleri değerlendirir.
Kılavuz çekme, CNC ile işlenmiş bileşenlerde iç diş üretmek için en yaygın kullanılan işlemdir.
İşlem, önceden delinmiş bir deliğin içinde dişler oluşturmak için bir kesme veya şekillendirme kılavuzu kullanır.
Dokunmanın avantajları şunları içerir:
Hızlı çevrim süreleri
Düşük takım maliyetleri
Standart diş boyutları için mükemmel verimlilik
Yüksek adetli üretime uygun
Basit programlama gereksinimleri
Tipik uygulamalar şunları içerir:
M3 ila M12 dişli delikler
Elektronik muhafazalar
Endüstriyel ekipman
Otomotiv bileşenleri
Genel mekanik aksamlar
Hızı ve maliyet verimliliği nedeniyle kılavuz çekme genellikle standart iç dişler için tercih edilen yöntemdir.
Bununla birlikte, dokunma aynı zamanda çeşitli sınırlamalar da sunar:
Daha yüksek alet kırılma riski
Özel iplik boyutları için azaltılmış esneklik
Kör deliklerde daha zorlu talaş tahliyesi
Zor malzemelere karşı daha fazla hassasiyet
Bu nedenlerden dolayı, karmaşık veya yüksek değerli parçalar için kılavuz çekme her zaman en uygun çözüm olmayabilir.
Diş frezeleme, diş geometrisi oluşturmak için helisel bir takım yolunu takip eden dönen bir kesici kullanır.
Kılavuz çekmenin aksine, diş profili kontrollü CNC enterpolasyonu yoluyla oluşturulur.
Diş frezelemenin avantajları şunlardır:
Mükemmel boyut kontrolü
Daha büyük takım arızası riski
Birden fazla iplik boyutunu işleme yeteneği
Zor malzemelerde daha iyi performans
Geliştirilmiş talaş tahliyesi
Büyük çaplı dişler için uygundur
Diş frezeleme özellikle şunları üretirken değerlidir:
Büyük dişli delikler
Kör delikli iplikler
Yüksek değerli havacılık bileşenleri
Titanyum parçalar
Paslanmaz çelik bileşenler
Prototip ve düşük hacimli üretim parçaları
Üreticiler Gelişmiş CNC frezeleme teknolojileri, daha fazla proses güvenilirliği ve esneklik sağladığından, kritik diş açma özellikleri için genellikle diş frezelemeyi tercih eder.
Yüksek değerli bileşenler için diş frezeleme, daha uzun çevrim sürelerine rağmen genellikle genel üretim riskini azaltır. Bir diş frezesinin arızalanması durumunda iş parçası sıklıkla kurtarılabilir. Bunun aksine, bitmiş bir bileşenin içindeki kırık bir kılavuz, özellikle küçük kör deliklerde parçayı kullanılamaz hale getirebilir.
Mühendislerin sorduğu en yaygın sorulardan biri kılavuz çekmenin mi yoksa diş frezelemenin mi kullanılması gerektiğidir.
Cevap uygulamaya bağlıdır.
Faktör |
Dokunarak |
Diş Frezeleme |
|---|---|---|
Döngü Süresi |
Daha hızlı |
Yavaş |
Araç Maliyeti |
Daha düşük |
Daha yüksek |
Programlama Karmaşıklığı |
Daha düşük |
Daha yüksek |
Konu Doğruluğu |
İyi |
Harika |
Büyük Diş Boyutları |
Sınırlı |
Harika |
Kör Delikler |
Ilıman |
Harika |
Takım Kırılma Riski |
Daha yüksek |
Daha düşük |
Esneklik |
Sınırlı |
Harika |
Genel olarak:
Standart üretim dişleri için kılavuz çekme tercih edilir.
Karmaşık, büyük veya kritik dişli unsurlar için diş frezeleme tercih edilir.
En uygun maliyetli seçenek her zaman en hızlı süreç olmayabilir. Üreticiler genellikle yalnızca işleme hızını değerlendirmek yerine genel süreç güvenilirliğini değerlendirirler.
Dış dişler genellikle CNC torna tezgahlarında tek noktadan diş açma işlemleri kullanılarak üretilir.
Bu süreçte, bir diş açma aracı, diş profilini birden fazla geçişle aşamalı olarak keser.
Avantajları şunları içerir:
Yüksek boyutsal doğruluk
Mükemmel profil kontrolü
Özel diş formları için uygundur
Büyük çaplı dişler için etkilidir
Çok çeşitli malzemelerle uyumlu
Tipik uygulamalar şunları içerir:
Dişli miller
Hidrolik bağlantı parçaları
Konektörler
Hassas adaptörler
Havacılık donanımı
Tek noktadan diş açma, dış dişler üretmek için en çok yönlü yöntemlerden biri olmaya devam etmektedir.
İplik haddeleme, kesme işlemlerinden farklıdır çünkü malzeme uzaklaştırılmak yerine yer değiştirir.
Süreç, plastik deformasyon yoluyla iplikler oluşturur.
Faydaları şunları içerir:
Geliştirilmiş iplik gücü
Daha iyi yüzey kalitesi
Artan yorulma direnci
Daha hızlı üretim oranları
Çip üretimi yok
Ancak diş çekme işlemi genellikle belirli malzemeler ve üretim senaryolarıyla sınırlıdır.
En yaygın olarak aşağıdakiler için kullanılır:
Bağlantı Elemanları
Çıtçıt
Yüksek hacimli üretim bileşenleri
Özel takımlar gerekli olduğundan, özel CNC işleme ortamlarında diş açma daha az yaygındır.
Bazı malzemeler diş işleme sırasında ilave dikkat gerektirir.
Örnekler şunları içerir:
Malzeme |
Ortak Zorluklar |
|---|---|
Titanyum |
Isı üretimi, takım aşınması |
Paslanmaz çelik |
İşi sertleştirmek, sinirlendirmek |
İnkonel |
Yüksek kesme kuvvetleri |
Sertleştirilmiş Çelik |
Takım aşınması |
Mühendislik Plastikleri |
Deformasyon ve çapak oluşumu |
Üreticiler bu malzemeleri işlerken şunları ayarlayabilir:
Kesme hızları
İlerleme oranları
Takım geometrileri
Soğutma sıvısı stratejileri
Diş açma yöntemleri
Malzeme karmaşıklığı arttıkça uygun üretim sürecinin seçilmesi giderek daha önemli hale gelir.
Titanyum ve paslanmaz çelik bileşenler için proses stabilitesi çoğu zaman çevrim süresinden daha önemli hale gelir. Üreticiler kılavuz çekme yerine sıklıkla diş frezelemeyi tercih ediyor çünkü iyileştirilmiş talaş kontrolü ve azaltılmış takım kırılma riskleri, üretim süreçlerinde tutarlı kalitenin korunmasına yardımcı oluyor.
Diş üretim kararları aynı zamanda parça geometrisinden de etkilenir.
Mühendisler genellikle erişilebilirlik ve işleme kısıtlamalarını gözden kaçırırken diş spesifikasyonlarına odaklanırlar.
Süreç seçimini etkileyebilecek faktörler şunları içerir:
Derin boşluklar
Dar cepler
Açılı yüzeyler
Sınırlı takım boşluğu
İnce duvarlı yapılar
Çok eksenli özellikler
Karmaşık geometriler, diş kalitesini korumak için özel işleme stratejileri gerektirebilir.
Açılı veya erişilmesi zor dişli özelliklere sahip bileşenler genellikle şu avantajlardan yararlanır: eş zamanlı 5 eksenli işleme uzmanlığı .gelişmiş takım oryantasyonu ve daha fazla işleme esnekliği sağlayan
Farklı diş çekme yöntemlerinin üretim maliyeti üzerinde önemli bir etkisi olabilir.
Maliyeti etkileyen faktörler şunları içerir:
Takım gereksinimleri
İşleme süresi
Kurulum karmaşıklığı
Denetim gereksinimleri
Hurda riski
Malzemenin işlenebilirliği
Örneğin:
Standart dişli delikler genellikle en düşük maliyeti sunar.
Diş frezeleme çevrim süresini artırabilir ancak hurda riskini azaltabilir.
Özel diş profilleri genellikle ek kurulum ve inceleme gerektirir.
En ekonomik çözüm, üretim hacmi, kalite gereksinimleri ve üretim riski arasındaki dengeye bağlıdır.
Konuyla ilgili sorunlar, DFM değerlendirmeleri sırasında en sık karşılaşılan bulgular arasındadır.
Üreticiler rutin olarak şunları değerlendirir:
İplik boyutu seçimi
Delik erişilebilirliği
Etkileşim derinliği
Malzeme uyumluluğu
Takım boşluğu
Konu standardizasyonu
Potansiyel üretim zorluklarının erken belirlenmesi, üretimin ilerleyen aşamalarında maliyetli revizyonları önleyebilir.
Sağlayan ekipler uçtan uca CNC işleme desteği genellikle işlevsel performansı korurken işlemeyi basitleştiren diş modifikasyonlarını önerir.
Her uygulama için tek bir diş açma işlemi ideal değildir.
Başarılı iplik üretimi, en iyi eşleşen sürecin seçilmesine bağlıdır:
Malzeme özellikleri
Üretim hacmi
Konu boyutu
Doğruluk gereksinimleri
Parça geometrisi
Maliyet hedefleri
Mühendisler, kılavuz çekme, diş frezeleme, tek nokta diş açma ve diş açma işlemlerinin güçlü yönlerini ve sınırlamalarını anlayarak hem üretilebilirliği hem de uzun vadeli ürün performansını artıran bilinçli tasarım kararları alabilirler.
Bir sonraki bölüm, duvar kalınlığı hususları, kenar mesafeleri, erişilebilirlik gereksinimleri ve üretim maliyetini azaltan yaygın tasarım uygulamaları dahil olmak üzere dişli unsurlara yönelik Üretilebilirlik için Tasarım (DFM) yönergelerine odaklanmaktadır.
Fonksiyonel iş parçacığı tasarlamak mühendislik zorluğunun yalnızca bir parçasıdır. Aynı derecede önemli olan, dişli unsurların verimli, tutarlı ve uygun maliyetli bir şekilde üretilebilmesinin sağlanmasıdır.
Üretilebilirlik için Tasarım (DFM), işleme karmaşıklığını azaltmak, üretim risklerini en aza indirmek ve genel üretim verimliliğini artırmak için parça geometrisini optimize etmeye odaklanır. Dişli unsurlar, DFM değerlendirmeleri sırasında en sık incelenen öğeler arasındadır çünkü nispeten küçük tasarım değişiklikleri, işleme süresi, takım gereksinimleri ve ürün maliyeti üzerinde önemli bir etkiye sahip olabilir.
Mühendisler, kanıtlanmış DFM ilkelerini geliştirmenin erken aşamalarında uygulayarak hem ürün performansını hem de üretim verimliliğini artırabilir.
Üretilebilirliği geliştirmenin en basit yollarından biri, montaj boyunca diş özelliklerini standart hale getirmektir.
Sınırlı sayıda iplik boyutunun kullanılması çeşitli avantajlar sağlar:
Azaltılmış takım gereksinimleri
Daha hızlı makine kurulumu
Basitleştirilmiş denetim prosedürleri
Geliştirilmiş bağlantı elemanı kaynağı
Daha düşük envanter karmaşıklığı
Daha kolay bakım ve onarım
Örneğin, yalnızca M4, M6 ve M8 dişleri kullanan bir ürünün üretimi ve desteklenmesi, çok sayıda benzersiz diş boyutu içeren bir tasarıma göre genellikle daha kolaydır.
Mühendisler, açık bir işlevsel gereksinim olmadığı sürece, mümkün olduğu sürece özel diş spesifikasyonlarından kaçınmalıdır.
DFM incelemeleri sırasında iplik standardizasyonu genellikle üretim karmaşıklığını azaltmanın en hızlı yollarından biridir. Birden fazla diş boyutunun daha küçük bir standart özellikler kümesinde birleştirilmesi, ürün performansını etkilemeden üretim planlamasını basitleştirebilir, takım değişikliklerini azaltabilir ve montaj verimliliğini artırabilir.
Dış yüzeylere çok yakın konumlandırılan dişli delikler çevredeki malzemeyi zayıflatabilir ve çatlama, deformasyon veya diş arızası riskini artırabilir.
Dişli unsurların etrafında yeterli malzeme kalınlığı aşağıdakiler için önemlidir:
İplik gücü
Yapısal bütünlük
İşleme stabilitesi
Uzun süreli dayanıklılık
Bu husus özellikle alüminyum bileşenlerde ve ince duvarlı tasarımlarda önem kazanmaktadır.
Mühendisler yerleşik düzene uymalı CNC işleme için duvar kalınlığı tasarım önerileri . Dişli unsurları kenarlara, ceplere ve dış yüzeylere yakın konumlandırırken
Genel bir kılavuz olarak:
Daha büyük diş boyutları daha büyük çevre malzemesi gerektirir.
İnce duvarlar iplik mukavemetini azaltabilir.
Yüksek yüklü uygulamalar genellikle ek takviye gerektirir.
Uygun duvar kalınlığı yalnızca mekanik performansı artırmakla kalmaz, aynı zamanda işleme titreşimini azaltır ve boyutsal tutarlılığı artırır.
Parça kenarlarının yakınında bulunan dişli delikler çeşitli üretim zorlukları yaratır.
Potansiyel riskler şunları içerir:
Malzeme kopması
Azaltılmış iplik kalitesi
Takım sapması
Yapısal zayıflama
Artan denetim gereksinimleri
Kesin mesafeler malzemeye ve diş boyutuna bağlı olsa da mühendisler mümkün olduğunca yeterli kenar açıklığı sağlamalıdır.
Yer kısıtlaması varsa dişli ekler veya yeniden tasarlanmış montaj özellikleri gibi alternatif sabitleme yöntemleri daha iyi bir çözüm sağlayabilir.
Alet erişimi kısıtlandığında, doğru boyuttaki dişlerin bile üretilmesi zor ve pahalı hale gelebilir.
Yaygın erişilebilirlik sorunları şunları içerir:
Derin cepler
Dar boşluklar
Etrafı çevreleyen yüksek duvarlar
Karmaşık iç geometriler
Sınırlı iş mili açıklığı
Yetersiz erişilebilirlik genellikle işleme süresini artırır ve özel takımlar gerektirebilir.
Kullanılarak tasarlanan bileşenler işleme dostu parça geometrisi ilkeleri genellikle daha verimli diş üretimine olanak tanır ve genel üretim güvenilirliğini artırır.
Aşırı mühendisliğin en yaygın örneklerinden biri aşırı diş derinliğidir.
Daha önce tartışıldığı gibi, önerilen değerlerin ötesine geçen katılımın artırılması nadiren güçte orantılı iyileştirmeler sağlar.
Ancak daha derin konular genellikle şu sonuçlara yol açar:
Daha uzun çevrim süreleri
Artan takım aşınması
Daha yüksek işleme maliyetleri
Daha büyük dokunma riskleri
Azalan proses verimliliği
Çoğu uygulama için:
Çelik: yaklaşık 1× çap
Alüminyum: yaklaşık 1,5× çap
Plastikler: yaklaşık 2× çap
Bu değerler dişli düzeneklerin çoğunluğu için yeterli kavrama sağlar.
Daha fazla alan mevcut olduğu için daha derin dişler tasarlamak genellikle çok az pratik fayda sağlar.
Dişli unsurlar genellikle ceplerin, girintili montaj alanlarının ve diğer iç geometrilerin içine yerleştirilir.
İç köşeler çok keskin olduğunda işleme daha zor hale gelir çünkü kesici takımlar mükemmel kare iç köşeler oluşturamaz.
Sonuç olarak tasarımcıların dikkate alması gerekenler iç köşe yarıçapı optimizasyon stratejileri . cepler ve kapalı boşluklar içinde dişli montaj özellikleri oluştururken
Faydaları şunları içerir:
Geliştirilmiş araç erişimi
Daha hızlı işleme
Daha iyi yüzey kalitesi
Daha az takım aşınması
Daha düşük üretim maliyeti
Bu husus, işlenmiş girintiler içerisinde birden fazla dişli delik içeren bileşenler için özellikle önem kazanmaktadır.
Diş kalitesi büyük ölçüde diş açma başlamadan önce oluşturulan deliğin kalitesine bağlıdır.
Gibi sorunlar:
Yanlış pilot delik çapı
Yetersiz alt açıklık
Kötü talaş tahliyesi
Uygun olmayan delik derinliği
son iş parçacığının performansını olumsuz etkileyebilir.
Mühendisler başvurmalı CNC delik özelliği tasarım yönergeleri . Dişli deliklerin verimli ve tutarlı bir şekilde üretilebilmesini sağlamak için
Önemli hususlar şunları içerir:
Kör ve açık delik seçimi
Delik derinliği gereksinimleri
Matkap noktası açıklığı
Talaş tahliye yolları
Araç erişilebilirliği
İplikle ilgili birçok üretim sorunu, diş açma işleminin kendisinden ziyade delik oluşturma sırasında ortaya çıkar.
DFM, işleme hususlarıyla sınırlı değildir.
Montaj verimliliği de önemli bir rol oynar.
Bir üründeki benzersiz bağlantı elemanlarının sayısını azaltmak önemli faydalar sağlayabilir:
Daha hızlı montaj
Azaltılmış envanter
Daha düşük satın alma maliyetleri
Basitleştirilmiş bakım
Azaltılmış montaj hataları
Mümkün olduğunda mühendisler ürün genelinde hem diş boyutlarını hem de bağlantı elemanı türlerini standartlaştırmalıdır.
Bu yaklaşım genellikle ürünün yaşam döngüsünün tamamı boyunca üretim verimliliğini artırır.
Bazı dişli özelliklere geleneksel 3 eksenli işleme kurulumları kullanılarak erişilemez.
Örnekler şunları içerir:
Açılı dişli delikler
Bileşik geometriler
Derin gömme özellikler
Çok yüzlü bileşenler
Bu durumlarda gelişmiş işleme stratejileri gerekli olabilir.
sunan üreticiler karmaşık çok eksenli işleme çözümleri, kurulumları azaltarak ve takım oryantasyonunu iyileştirerek genellikle bu özellikleri daha verimli bir şekilde üretebilir.
Bu gereksinimlerin erken değerlendirilmesi, üretim sırasında maliyetli yeniden tasarımların önlenmesine yardımcı olur.
En iyi dişli tasarımlar mutlaka en güçlü veya en karmaşık olanlar değildir.
Üretimi pratik kalırken işlevsel gereksinimleri karşılayan tasarımlardır.
Üretim dostu dişli özellikleri genellikle şunları içerir:
Standartlaştırılmış iplik boyutları
Uygun nişan süreleri
Yeterli duvar kalınlığı
İyi araç erişilebilirliği
Uygun delik geometrisi
Verimli montaj stratejileri
Mühendisler, bu DFM ilkelerini tasarım sürecinin erken aşamalarına dahil ederek iplik kalitesini artırabilir, üretim maliyetlerini azaltabilir ve üretim zaman çizelgelerini hızlandırabilir.
Bir sonraki bölüm, mühendislerin yaptığı en yaygın diş tasarımı hatalarını inceliyor ve maliyetli üretim ve montaj sorunlarından kaçınmak için pratik öneriler sunuyor.
Deneyimli mühendisler bile ürün geliştirme sırasında ara sıra iplikle ilgili sorunlarla karşılaşıyor. Çoğu durumda sorun dişin kendisi değil, diş açılmış unsurun malzeme özellikleri, montaj gereksinimleri ve üretim kısıtlamalarıyla nasıl etkileşime girdiğidir.
Üretilebilirlik için Tasarım (DFM) incelemeleri sırasında dişli unsurlar en sık revize edilen öğeler arasındadır çünkü küçük tasarım kararları işleme verimliliğini, montaj performansını ve uzun vadeli güvenilirliği önemli ölçüde etkileyebilir.
En yaygın diş tasarımı hatalarını anlamak, mühendislerin gereksiz maliyetlerden kaçınmasına, üretim risklerini azaltmasına ve ilk tasarım aşamalarından itibaren ürün performansını artırmasına yardımcı olur.
En yaygın yanılgılardan biri, daha derin iş parçacıklarının her zaman daha güçlü montajlar yaratmasıdır.
Daha önce tartışıldığı gibi iplik mukavemeti, bağlantı uzunluğuyla orantılı olarak artmaz.
Aşırı diş derinliği genellikle şu sonuçlara yol açar:
Daha uzun işleme çevrimleri
Artan takım aşınması
Daha yüksek üretim maliyetleri
Daha büyük dokunma riskleri
Daha zor talaş tahliyesi
Çoğu uygulama için:
Malzeme |
Önerilen Etkileşim |
|---|---|
Çelik |
1,0 × Çap |
Paslanmaz çelik |
1,0 × Çap |
Alüminyum |
1,5 × Çap |
Plastikler |
2,0 × Çap |
Bu değerlerin çok ötesinde diş derinlikleri tasarlamak nadiren anlamlı performans iyileştirmeleri sağlar.
Kör delikler genellikle üretimle ilgili sonuçlar dikkate alınmadan varsayılan olarak seçilir.
Açık deliklerle karşılaştırıldığında kör delikler genellikle:
Talaş tahliyesi zorluklarını artırın
Alet kırılma riskini artırın
Ek alt açıklık gerektirir
İşleme karmaşıklığını artırın
Çevrim sürelerini uzatın
İşlevsel gereksinimler izin verdiğinde, açık delikler genellikle daha üretim dostu bir çözüm sağlar.
Mühendisler, tasarımı sonlandırmadan önce kör bir deliğin gerçekten gerekli olup olmadığını değerlendirmelidir.
Diş kalitesi büyük ölçüde diş açma başlamadan önce oluşturulan deliğe bağlıdır.
Delikle ilgili yaygın sorunlar şunları içerir:
Yanlış pilot delik çapı
Yetersiz alt açıklık
Kötü talaş tahliyesi
Aşırı delik derinliği
Yetersiz alet erişimi
Bu sorunların çoğu, yerleşik kurallara uyularak önlenebilir. dişli unsur hazırlama yönergeleri . delik tasarımı aşamasında
Delik geometrisi optimize edildiğinde diş kalitesi ve üretim tutarlılığı da genellikle iyileşir.
Özel iş parçacığı spesifikasyonları bazen gerekli olabilir ancak bunlar varsayılan seçim haline gelmemelidir.
Standart olmayan iplik boyutları genellikle aşağıdakilere yol açar:
Özel takım gereksinimleri
Daha uzun kurulum süreleri
Artan denetim karmaşıklığı
Daha yüksek satın alma maliyetleri
Azaltılmış bağlantı elemanı kullanılabilirliği
Mümkün olduğunda, mühendisler yaygın olarak bulunan metrik veya birleştirilmiş diş standartlarını kullanmalıdır.
Standardizasyon hem üretilebilirliği hem de uzun vadeli hizmet verilebilirliği artırır.
Kenarların yakınına yerleştirilen dişli delikler çevredeki malzemeyi zayıflatabilir ve üretim zorlukları yaratabilir.
Potansiyel sonuçlar şunları içerir:
Çatlama
Malzeme kopması
Azaltılmış iplik gücü
İşleme sırasında bozulma
Daha düşük montaj güvenilirliği
Alüminyum ve plastik gibi daha yumuşak malzemelerde risk daha da artar.
Yeterli kenar mesafesinin sağlanması hem yapısal performansı hem de diş kalitesini artırır.
Dişli delikler, yükleme kuvvetlerini desteklemek için yeterli çevre malzemesine ihtiyaç duyar.
İnce duvarlı tasarımlar sıklıkla şunları deneyimliyor:
Azaltılmış çekme mukavemeti
Yerel deformasyon
İplik çıkarma
Titreşimle ilgili arızalar
Mühendisler başvurmalı dişli unsurlar için malzeme desteği tasarım uygulamaları . Hafif veya alanı kısıtlı bileşenlere dişli delikler yerleştirirken
Bu husus özellikle alüminyum muhafazalar ve ince duvarlı işlenmiş parçalar için önemlidir.
Alüminyum bileşenlerdeki diş arızaları sıklıkla zayıf diş kalitesinden ziyade yetersiz çevreleyen malzemeye bağlanır. Yerel duvar kalınlığının arttırılması genellikle performansı diş derinliğini arttırmaktan daha etkili bir şekilde artırır.
Bir iş parçacığı CAD'de mükemmel şekilde işlevsel görünebilir ancak üretimi zor olabilir.
Erişilebilirlik sorunları genellikle iş parçacıklı unsurlar içeriye yerleştirildiğinde ortaya çıkar:
Derin cepler
Dar boşluklar
Gömme montaj yerleri
Karmaşık iç geometriler
Erişilebilirliğin zayıf olması genellikle şu sonuçlara yol açar:
Daha uzun çevrim süreleri
Ek ayarlar
Özel takımlar
Artan üretim maliyetleri
kullanılarak geliştirilen tasarımlar verimli CNC tasarım stratejileri genellikle daha iyi üretilebilirlik ve daha tutarlı diş kalitesi sağlar.
İyi tasarlanmış iplikler bile uygun olmayan bağlantı elemanlarıyla eşleştirildiğinde başarısız olabilir.
Yaygın örnekler şunları içerir:
Yumuşak alüminyumdan ince dişler
Korozyona eğilimli malzeme kombinasyonları
Zayıf malzemelerde aşırı yüksek mukavemetli bağlantı elemanları
Aşırı tork gerektiren bağlantı elemanları
Bağlantı elemanı seçiminde her zaman aşağıdakiler dikkate alınmalıdır:
Malzeme gücü
Çevresel maruziyet
Hizmet gereksinimleri
Bakım sıklığı
Diş performansı yalnızca dişli deliğe değil, tüm sabitleme sistemine bağlıdır.
Bazı mühendisler aşınma endişelerini diş derinliğini artırarak telafi etmeye çalışırlar.
Ancak tekrarlanan montaj ve sökme işlemleri, bağlantı uzunluğundan bağımsız olarak sonuçta dişlere zarar verebilir.
Dişli kesici uçlar şu durumlarda dikkate alınmalıdır:
Sık bakım yapılması bekleniyor
Uzun servis ömrü gereklidir
Yumuşak malzemeler kullanılıyor
Yüksek kelepçe yükleri mevcut
Çoğu durumda kesici uçlar, daha derin dişlere göre daha güvenilir, uzun vadeli bir çözüm sağlar.
Belki de en maliyetli hata, üretim gerekliliklerini dikkate almadan dişli unsurları tasarlamaktır.
Mühendisler genellikle aşağıdakiler için optimizasyon yapar:
Mekanik performans
Alan kısıtlamaları
Montaj gereksinimleri
bakarken:
Araç erişilebilirliği
İşleme stratejisi
Üretim maliyeti
Denetim gereksinimleri
Proses güvenilirliği
Üretim ekipleriyle geliştirmenin erken aşamalarında işbirliği yapmak, üretim başlamadan önce potansiyel sorunların belirlenmesine yardımcı olur.
sunan üreticiler mühendislik destekli CNC üretim hizmetleri sıklıkla hem üretilebilirliği hem de ürün performansını artıran DFM önerileri sağlar.
İplikle ilgili üretim sorunlarının çoğunun ortak bir özelliği vardır: tasarım sırasında düzeltilmesi, üretim sırasında olduğundan çok daha kolay ve daha ucuzdur.
Başarılı bir iplik tasarımı aşağıdakileri dengelemelidir:
Mekanik dayanım
Montaj güvenilirliği
Malzeme davranışı
Üretim verimliliği
Maliyet hedefleri
Mühendisler, bu yaygın hataları anlayarak ve bunlardan kaçınarak, güvenilir performans gösteren, aynı zamanda üretimi pratik ve uygun maliyetli olan dişli özellikler oluşturabilirler.
Bir sonraki bölümde diş tasarımı kararlarının işleme maliyetini, üretim verimliliğini, takım gereksinimlerini ve genel proje ekonomisini nasıl doğrudan etkilediğini inceleyeceğiz.
Dişli unsurlar daha büyük bir bileşen içindeki küçük ayrıntılar gibi görünebilir ancak bunların genellikle üretim maliyeti, işleme süresi, takım gereksinimleri ve genel üretim verimliliği üzerinde ölçülebilir bir etkisi vardır.
Birçok CNC işleme projesinde dişle ilgili kararlar montaj performansından çok daha fazlasını etkiler. Diş derinliği, delik geometrisi, diş standardizasyonu, malzeme seçimi ve üretim yöntemi gibi faktörler çevrim sürelerini ve üretim ekonomisini doğrudan etkileyebilir.
Bu maliyet faktörlerini anlamak, mühendislerin performans gereksinimlerini üretim verimliliği ile dengeleyen bilinçli tasarım kararları almasına olanak tanır.
Basit delinmiş deliklerin aksine, dişli unsurlar ek işleme operasyonları gerektirir.
Uygulamaya bağlı olarak iplik üretimi şunları içerebilir:
Sondaj
Raybalama
Dokunarak
Diş frezeleme
Çapak alma
Denetleme
Her işlem üretim sürecine zaman ekler.
Örneğin, standart bir deliğin üretilmesi yalnızca birkaç saniye gerektirebilirken, hassas bir dişli özelliğinin oluşturulması genellikle birden fazla işlem ve ek kalite doğrulaması gerektirir.
Diş miktarı arttıkça toplam işleme süresi önemli ölçüde artabilir.
En çok gözden kaçan maliyet faktörlerinden biri aşırı diş derinliğidir.
Birçok mühendis, fazladan diş bağlantısı eklemenin üretim üzerinde çok az etkisi olduğunu varsayar.
Gerçekte, daha derin konular genellikle şunları gerektirir:
Daha uzun kılavuz çekme döngüleri
Artan diş frezeleme süresi
Ek talaş tahliyesi
Daha fazla takım aşınması
Daha yüksek alet arızası riski
Örneğin:
Konu Boyutu |
Önerilen Etkileşim |
Aşırı Tasarlanmış Katılım |
|---|---|---|
Alüminyum M6 |
9 mm |
24mm |
Alüminyum M8 |
12mm |
32mm |
M10 Çelik |
10mm |
30mm |
Aşırı diş derinliğine bağlı ek işleme süresi, orta ve yüksek hacimli üretimde önemli hale gelebilir.
Maliyeti düşürmeye yönelik en yaygın fırsatlardan biri, diş kavrama uzunluklarının optimize edilmesini içerir. Yüzlerce veya binlerce dişli delik içeren üretim ortamlarında gereksiz diş derinliğinin ortadan kaldırılması, aynı işlevsel performansı korurken işleme süresini önemli ölçüde azaltabilir.
Standartlaştırılmış iplik özellikleri, üretimin neredeyse her yönünü basitleştirir.
Faydaları şunları içerir:
Azaltılmış takım envanteri
Daha hızlı kurulum süreleri
Basitleştirilmiş programlama
Daha kolay inceleme
Geliştirilmiş bağlantı elemanı kaynağı
Daha düşük satın alma maliyetleri
Bunun aksine, çok sayıda özel diş boyutu içeren montajlar sıklıkla aşağıdakileri gerektirir:
Ek takımlar
Özel göstergeler
Ekstra kurulum işlemleri
Artan envanter yönetimi
Daha küçük bir standart diş boyutu aralığının kullanılması, genellikle tüm ürün yaşam döngüsü boyunca üretim verimliliğini artırır.
Delik tasarımı aynı zamanda üretim maliyetini de etkiler.
Açık delikler genellikle şunları sunar:
Daha iyi talaş tahliyesi
Daha hızlı işleme
Daha düşük kılavuz çekme riski
Geliştirilmiş süreç güvenilirliği
Kör delikler sıklıkla şunları gerektirir:
Ek açıklık hususları
Daha dikkatli çip yönetimi
Daha yavaş işleme parametreleri
Artan denetim dikkati
İşlevsel gereksinimler izin verdiğinde, açık delikler hem işleme karmaşıklığını hem de üretim riskini azaltabilir.
Malzeme özellikleri iplik üretim ekonomisinde önemli bir rol oynar.
Farklı malzemeler farklı işleme stratejileri gerektirir.
Malzeme |
Göreli Diş Açma Maliyeti |
|---|---|
Alüminyum |
Düşük |
Pirinç |
Düşük |
Karbon Çelik |
Ilıman |
Paslanmaz çelik |
Orta ila Yüksek |
Titanyum |
Yüksek |
Yüksek Sıcaklık Alaşımları |
Çok Yüksek |
Daha zor malzemeler sıklıkla artar:
Takım aşınması
İşleme süresi
Denetim gereksinimleri
Hurda riski
Tasarım alternatiflerini değerlendirirken mühendisler yalnızca mekanik performansı değil aynı zamanda üretim sonuçlarını da dikkate almalıdır.
Seçilen diş açma yöntemi aynı zamanda genel proje ekonomisini de etkileyebilir.
Dokunma genellikle şunları sağlar:
Daha düşük çevrim süreleri
Daha düşük takım maliyetleri
Standart dişler için mükemmel performans
Diş frezeleme genel olarak şunları sağlar:
Daha fazla esneklik
Geliştirilmiş doğruluk
Daha düşük kırılma riski
Zor malzemelerde daha iyi performans
En düşük maliyetli çözüm, üretim hacmine ve uygulama gereksinimlerine bağlıdır.
Standart üretim parçaları için kılavuz çekme genellikle en ekonomik seçimdir.
Kritik bileşenler için üreticiler şunu kullanıyor: gelişmiş diş işleme süreçleri, güvenilirliği artırmak ve hurda riskini azaltmak için diş frezelemeyi seçebilir.
Konu konumu önemlidir.
Üretim karmaşıklığını artıran özellikler şunları içerir:
Açılı dişli delikler
Derin girintili iplikler
Dar boşluklar
Çok yüzlü dişli özellikler
Sınırlı araç erişimi
Bu koşullar genellikle şunları gerektirir:
Ek ayarlar
Özel fikstürleme
Çok eksenli işleme
Uzatılmış programlama süresi
gerektiren parçalar gelişmiş 5 eksenli işleme yetenekleri genellikle kurulum karmaşıklığını azaltabilir ve erişilebilirliği artırabilir, ancak üretim stratejisi yine de tasarım aşamasında dikkate alınmalıdır.
Dişli unsurların maliyet etkisi işlemenin ötesine uzanır.
Bağlantı elemanı kararları ayrıca şunları da etkiler:
Tedarik giderleri
Envanter yönetimi
Montaj işçiliği
Bakım gereksinimleri
Bir montaj boyunca standartlaştırılmış bağlantı elemanlarının kullanılması genellikle uzun vadeli sahip olma maliyetlerini azaltır.
Faydaları şunları içerir:
Geliştirilmiş kullanılabilirlik
Basitleştirilmiş kaynak kullanımı
Azaltılmış envanter
Daha hızlı montaj
Daha kolay saha servisi
Birçok projede standardizasyon, bireysel işleme optimizasyonlarından daha fazla maliyet tasarrufu sağlar.
Dişli özellikler, üretim optimizasyonu için çok sayıda fırsat sundukları için DFM incelemeleri sırasında rutin olarak değerlendirilir.
Ortak öneriler şunları içerir:
Aşırı iplik derinliğinin azaltılması
İplik boyutlarının standartlaştırılması
Erişilebilirliği iyileştirme
Kenar mesafelerinin arttırılması
Delik geometrisinin basitleştirilmesi
Malzeme seçimini optimize etme
Bu değişikliklerin çoğu, ürün işlevselliğini etkilemeden üretim maliyetlerini azaltabilir.
Sağlayan üreticiler üretim odaklı CNC mühendislik desteği genellikle bu fırsatları üretim başlamadan önce tespit ederek müşterilerin gereksiz maliyetlerden ve gecikmelerden kaçınmasına yardımcı olur.
Dişli unsurlar bir bileşenin yalnızca küçük bir bölümünü kaplayabilir, ancak sıklıkla üretim çabasının orantısız bir kısmını etkilerler.
Aşağıdakileri içeren tasarım seçenekleri:
Konu derinliği
Konu miktarı
Delik tipi
Malzeme seçimi
Üretim yöntemi
Bağlantı elemanı standardizasyonu
toplu olarak işleme süresini, takım maliyetlerini, montaj verimliliğini ve uzun vadeli ürün desteğini etkileyebilir.
Mühendisler bu faktörleri tasarım sürecinin erken safhalarında göz önünde bulundurarak yalnızca güvenilir ve işlevsel değil aynı zamanda verimli üretim için optimize edilmiş dişli özellikler oluşturabilirler.
Son bölümde, bu kılavuz boyunca tartışılan önemli diş tasarımı ilkelerini özetleyeceğiz ve güvenilir, uygun maliyetli CNC diş açma özelliklerine ulaşmak için pratik öneriler sunacağız.
Hızlı başvuru için aşağıdaki tablo, bu kılavuzda tartışılan en önemli iplik tasarımı önerilerini özetlemektedir.
Tasarım Faktörü |
Önerilen Uygulama |
Sebep |
|---|---|---|
Diş Bağlantısı (Çelik) |
1,0 × Çap |
Ek derinlik minimum düzeyde güç artışı sağlar. |
Diş Bağlantısı (Alüminyum) |
1,5 × Çap |
Düşük malzeme kesme mukavemetini telafi eder. |
Konu Bağlantısı (Plastik) |
2,0 × Çap veya Daha Fazlası |
Çekme direncini ve dayanıklılığı artırır. |
Konu Türü |
Mümkün Olduğunda Standart Metrik Dişleri Kullanın |
Üretimi ve kaynak bulmayı basitleştirir. |
Delik Tasarımı |
Kör Delikler Yerine Açık Delikleri Tercih Edin |
Talaş tahliyesini ve işleme güvenilirliğini artırır. |
Bağlantı Elemanı Seçimi |
Bağlantı Elemanı Malzemesini Taban Malzemesiyle Eşleştirin |
Korozyon ve uyumluluk sorunlarını azaltır. |
Konu Ekleri |
Yüksek Çevrimli Montajlar ve Yumuşak Malzemeler için Kullanım |
Dayanıklılığı ve aşınma direncini artırır. |
Duvar Kalınlığı |
Dişlerin Etrafında Yeterli Malzeme Sağlayın |
Gücü artırır ve soyulmayı önler. |
Erişilebilirlik |
Yeterli Takım Açıklığına İzin Verin |
İşleme karmaşıklığını ve maliyetini azaltır. |
İplik İmalatı |
Uygulamaya Göre Kılavuz Çekme veya Diş Frezelemeyi Seçin |
Maliyeti, esnekliği ve güvenilirliği dengeler. |
Dişli unsurlar, CNC ile işlenmiş bileşenlerde bulunan en yaygın unsurlar arasındadır, ancak çoğu zaman üretim verimliliği ve montaj performansı üzerinde birçok mühendisin düşündüğünden daha büyük bir etkiye sahiptirler.
Bu kılavuz boyunca başarılı iplik tasarımına katkıda bulunan temel ilkeleri araştırdık:
Uygun iplik standartlarının seçilmesi
İplik kavrama uzunluğunu optimize etme
Üretilebilir dişli deliklerin tasarlanması
Uygun bağlantı elemanlarının seçilmesi
Malzemeye özel tasarım kurallarının uygulanması
İplik üretim yöntemlerini anlamak
DFM aracılığıyla üretilebilirliği iyileştirme
Yaygın tasarım hatalarından kaçınmak
Daha akıllı iplik stratejileriyle üretim maliyetlerinin azaltılması
En önemli derslerden biri, etkili iplik tasarımının yalnızca gücü en üst düzeye çıkarmakla ilgili olmadığıdır. Aşırı diş derinliği, gereksiz karmaşıklık ve zayıf erişilebilirlik, anlamlı işlevsel faydalar sağlamadan sıklıkla işleme maliyetlerini artırır.
Bunun yerine, en başarılı iş parçacığı özellikleri aşağıdakileri dengeleyen özelliklerdir:
Mekanik performans
Malzeme davranışı
Montaj gereksinimleri
Üretim verimliliği
Uzun süreli servis kolaylığı
Mühendisler bu ilkeleri tasarım aşamasına dahil ederek, ürün güvenilirliğini ve genel proje ekonomisini geliştirirken üretim risklerini de önemli ölçüde azaltabilirler.
Karmaşık CNC ile işlenmiş parçalar için, üretime erken katılım genellikle üretim başlamadan önce dişli özellikleri optimize etmek için değerli fırsatlar sağlar. Tasarım incelemeleri diş derinliği, delik geometrisi, erişilebilirlik, bağlantı elemanı seçimi ve işleme stratejisiyle ilgili iyileştirmeleri tanımlayarak proje yaşam döngüsünün ilerleyen dönemlerinde maliyetli revizyonların önlenmesine yardımcı olabilir.
Kapsamlı deneyime sahip üreticiler hassas CNC bileşen üretimi, mühendislik gereksinimlerini korurken işlemeyi basitleştiren pratik diş tasarımı iyileştirmelerini sıklıkla önerebilir.
İster prototip bileşenler, üretim montajları, endüstriyel ekipman veya yüksek hassasiyetli mekanik sistemler geliştiriyor olun, kanıtlanmış diş tasarımı yönergelerini uygulamak, daha güçlü, daha güvenilir ve daha uygun maliyetli ürünler oluşturmanıza yardımcı olabilir.
Çoğu CNC uygulamasında, güvenilir mekanik mukavemet elde etmek için nominal diş çapının 1,0 ila 1,5 katı arasındaki bir diş bağlantısı yeterlidir. Diş derinliğini bu aralığın dışına çıkarmak genellikle performansı önemli ölçüde artırmaz ancak işleme süresini ve maliyetini artırır.
Takım kırılma riskinin en aza indirilmesi gereken sert malzemeler, derin kör delikler, büyük çaplı dişler ve yüksek değerli bileşenler için diş frezeleme önerilir. Kılavuz çekme daha hızlıdır ancak karmaşık veya yüksek riskli geometrilerde daha az esnektir.
Dişli insertler her zaman gerekli değildir ancak yüksek tork, tekrarlanan montaj veya uzun servis ömrü beklendiğinde şiddetle tavsiye edilirler. Alüminyum gibi yumuşak malzemelerde iplik kopması riskini önemli ölçüde azaltırlar.
Metrik iplikler ISO standartlarını takip eder ve dünya çapında yaygın olarak kullanılır; UNC/UNF iplikler ise Kuzey Amerika'da yaygın olarak kullanılan emperyal standartları takip eder. Temel fark, diş adımı sistemi ve bölgesel uyumluluk gereksinimleridir.
Çoğu durumda kör deliklerin tam diş derinliğine ihtiyacı yoktur. Aşırı derinlik, önemli bir ek güç sağlamadan talaş birikmesi ve takım erişim sınırlamaları nedeniyle işleme zorluğunu artırır.
Kılavuz çekme, basit ve yüksek hacimli üretim için genellikle daha uygun maliyetlidir. Diş frezeleme çevrim başına daha pahalıdır ancak takımın kırılma riskini azaltır ve karmaşık geometriler için daha iyi esneklik sağlar.
Alüminyum, magnezyum ve bazı plastikler gibi yumuşak malzemeler genellikle dişli insertlerden yararlanır. Dayanıklılığı artırmak için malzemeden bağımsız olarak yüksek yük veya yüksek döngülü uygulamalarda da kullanılırlar.
Bağlantı elemanı seçimi takım karmaşıklığını, montaj süresini ve envanter yönetimini etkiler. Standartlaştırılmış bağlantı elemanları maliyeti düşürürken standart dışı bağlantı elemanları üretim karmaşıklığını ve teslim süresini artırır.
Yaygın hatalar arasında aşırı derin diş açma, uygun olmayan derin kör deliklere kılavuz çekme, diş standartlarını tek parçada karıştırma ve tasarım sırasında malzeme sınırlamalarını göz ardı etme yer alır. Bu sorunlar genellikle işleme riskini ve maliyetini artırır.
Diş üretilebilirliği, diş derinliğini optimize ederek, standart diş boyutlarını kullanarak, uygun işleme yöntemlerini seçerek ve tasarım aşamasının başlarında malzeme davranışını dikkate alarak geliştirilebilir. Bir DFM incelemesi şiddetle tavsiye edilir.
Üretilebilir ipliklerin ve bağlantı elemanlarının tasarlanması, bir iplik boyutunun veya bağlantı elemanı tipinin seçilmesinden daha fazlasını içerir. Diş bağlantısı, derinlik, işleme yöntemi, malzeme seçimi ve montaj gereksinimlerinin tümü üretim maliyetini, işleme stabilitesini ve uzun vadeli güvenilirliği doğrudan etkiler.
NAITE TECH'te mühendislik ekibimiz, yapılandırılmış mühendislik değerlendirmesi yoluyla iyileştirilmiş üretilebilirlik, azaltılmış işleme riski ve optimize edilmiş üretim maliyetine yönelik fırsatları belirlemek için her proje sırasında dişli özellikleri inceler.


