
日本語
ビュー: 0 著者: サイト編集者 公開時刻: 2026-06-10 起源: サイト
適切な肉厚を設計することは、CNC 加工において重要な要素です。これは、部品の剛性、加工の安定性、寸法精度、および全体の生産コストに直接影響します。
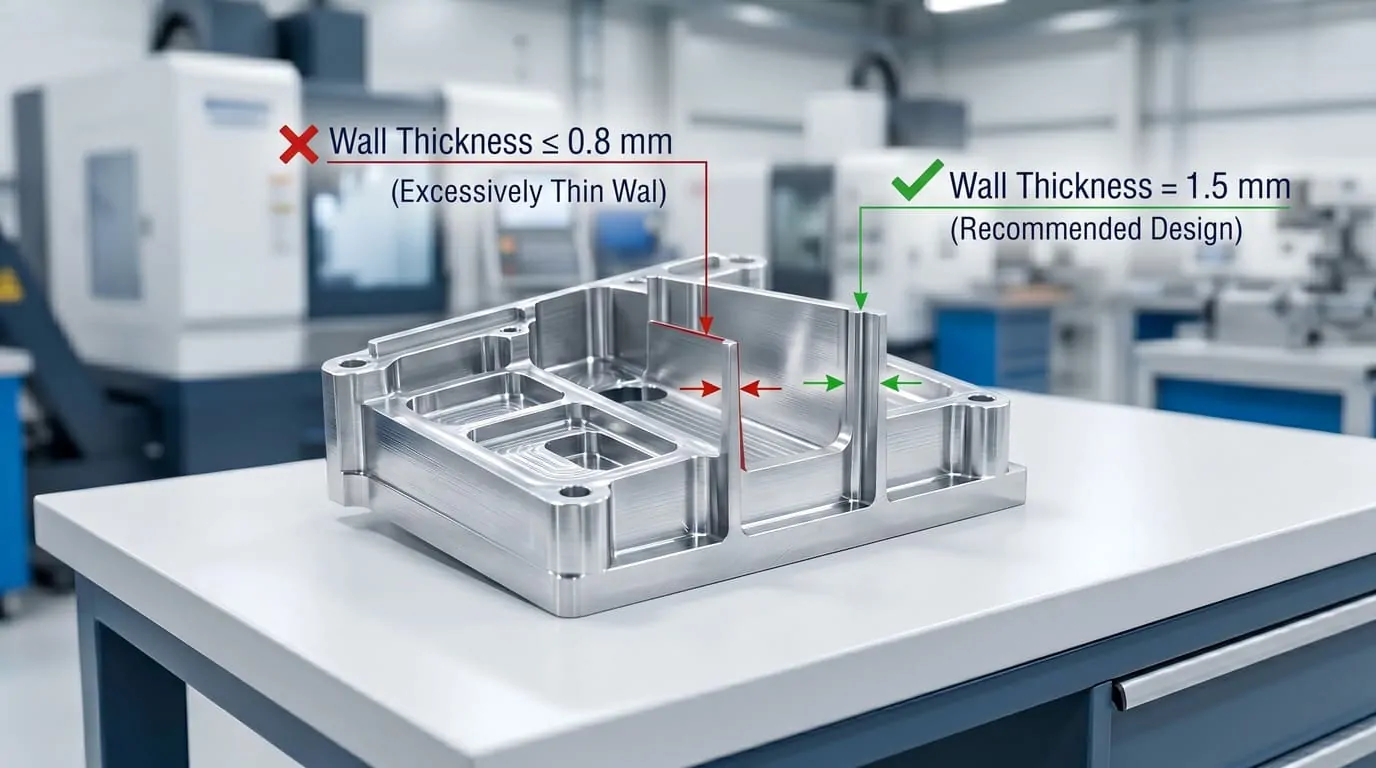
一般に、推奨される CNC 壁の厚さは、材料の種類と部品の形状によって異なります。アルミニウムやステンレス鋼などのほとんどの金属部品の場合、標準的な CNC 加工アプリケーションでは最小肉厚約 0.8 mm が一般的に使用されますが、エンジニアリング プラスチックでは通常、構造の安定性を確保するためにさらに厚い肉厚が必要です。
このガイドでは実践的な内容を説明します CNC 加工設計原則。肉厚が DFM (製造容易性設計) 要件とどのように相互作用するか、材料の選択、および全体的な部品のパフォーマンスが含まれます。これは、エンジニアがプロトタイピング環境と実稼働環境の両方で設計を最適化できるようにすることを目的としています。
パーツ全体の最適化に取り組んでいる場合は、次のリンクも参照してください。 CNC 設計ガイド, 材料選択ガイド、および DFM ガイド。 より完全なエンジニアリング ワークフローのための
肉厚は、CNC 機械加工部品の製造性と性能に影響を与える最も重要な要素の 1 つです。それは構造剛性、加工安定性、寸法精度、全体的な生産効率に直接影響します。
肉厚が適切に設計されていない場合、加工中の振動、工具のたわみ、部品の変形など、複数の製造リスクが発生する可能性があります。これらの問題は、多くの場合、表面仕上げの低下、寸法精度の低下、スクラップ率の上昇につながります。場合によっては、追加の加工戦略や低速の切削パラメータが必要となり、コストとリードタイムの両方が増加します。
製造の観点から見ると、安定した再現性のある CNC プロセスを実現するには、肉厚の最適化が不可欠です。これにより、切削力が適切にサポートされ、加工サイクル全体にわたって部品の形状が維持されることが保証されます。
肉厚は常に、より広範なの一部として考慮され、 DFM (製造容易性を考慮した設計)戦略 で定義されている材料選択および機能要件と並行して評価される必要があります。 CNC 設計ガイド.
薄い壁セクションや不均一な壁セクションは、CNC 加工中に振動や不安定性を引き起こす可能性があり、特に長い間サポートされていない部品がある場合に顕著です。この不安定性は工具の性能に悪影響を及ぼし、寸法精度や表面品質の偏差につながる可能性があります。
適切な肉厚により、加工力と実際の動作荷重の両方の下で部品が十分な剛性を維持できるようになります。厚さが不十分であると、特に耐荷重性または薄肉の構造コンポーネントで変形の危険性が高まります。
壁の厚さは、加工時間、材料の使用量、全体的な生産効率に直接影響します。過度に厚い設計や保守的な設計では、材料の無駄と加工時間が増加しますが、過度に薄い設計では追加のプロセス制御が必要となり、製造の複雑さが増す場合があります。
製造サプライヤーの観点から見ると、肉厚は設計パラメータであるだけでなく、加工戦略、工具の選択、生産の安定性を決定する重要な要素でもあります。
実際の CNC 生産では、肉厚が非常に薄い部品や変動性の高い部品では、安定性を維持するために追加の固定具、切断速度の低下、または特殊な工具が必要になることがよくあります。これらの調整によりセットアップ時間が増加し、全体的な加工効率が低下する可能性があります。
一方、一貫した実用的な肉厚を備えた設計により、サプライヤーは標準的な加工戦略を使用できるようになり、再現性が向上し、生産リスクが軽減され、より予測可能なリードタイムとコスト構造を維持するのに役立ちます。
大量生産環境や生産環境では、肉厚の最適化をわずかに改善するだけでも、バッチ全体での累積加工時間と工具の摩耗を大幅に削減できます。
このため、経験豊富な製造業者は、構造的な観点だけでなく、プロセス効率や拡張性の観点からも肉厚を評価することがよくあります。
図面または CAD ファイルをアップロードして、リードタイムの評価、エンジニアリングのフィードバック、製造に関する推奨事項を提供します。
CNC 加工における肉厚は、単一の固定値によって定義されるわけではありません。代わりに、材料特性、部品形状、機械加工プロセスの制約、公差要件、機能的性能、生産戦略の組み合わせによって影響を受けます。
これらの要因を理解することで、エンジニアは、実際の製造条件を反映していない可能性のある一般的な最小値に依存するのではなく、特定の用途に適切な壁の厚さを決定することができます。
材料が異なると、強度、剛性、硬度、熱安定性が異なるため、CNC 加工中に異なる動作をします。
アルミニウム合金は、優れた機械加工性と剛性を備えているため、通常、より積極的な肉厚の最適化が可能です。 ABS、ナイロン、PEEK などのエンジニアリング プラスチックは、一般に構造の安定性を維持し、変形を避けるためにより厚い壁を必要とします。ステンレス鋼やチタンなどの材料では、切削抵抗が高く、機械加工性が低下するため、より保守的な設計が必要になることがよくあります。
部品の全体的な形状は、達成可能な肉厚に大きく影響します。薄い壁と長いスパン、深いキャビティ、または支持されていない構造の組み合わせは、加工中の振動や変形の影響を受けやすくなります。
複雑な形状では、安定した加工条件を確保するために、補強リブ、深さ対幅の比率の低減、内部フィーチャーの変更など、追加の設計上の考慮事項が必要になることがよくあります。
CNC 加工能力は、工具の選択、工具の長さ、切削方法、治具の安定性に直接影響されます。
リーチの長い工具を必要とする深いフィーチャでは、切削力とたわみのリスクが増加し、達成可能な肉厚が制限される可能性があります。同様に、固定具のサポートが不十分であると、特に薄肉構造や複雑なコンポーネントの場合、機械加工中に不安定性が生じる可能性があります。
公差が厳しくなると、加工の複雑さが増し、許容される設計の柔軟性が低下します。
薄肉部品と高精度要件の組み合わせでは、多くの場合、より遅い加工速度、追加のセットアップ操作、およびより厳格な検査プロセスが必要になります。多くの場合、実現可能な肉厚を決定する際には、公差の最適化が幾何学的最適化と同じくらい重要です。
肉厚は常に、部品の最終用途に関連して評価する必要があります。
構造コンポーネント、耐荷重要素、および機械的ストレスにさらされる部品は、通常、性能の信頼性を確保するためにより厚い壁を必要とします。対照的に、非構造コンポーネントや軽量コンポーネントでは、より最適化された材料の使用が可能になる場合があります。
生産戦略は、肉厚の決定に重要な役割を果たします。
プロトタイプ部品では多くの場合、設計の最適化においてより柔軟な対応が可能になりますが、大量生産ではより優れたプロセスの安定性と再現性が必要となります。生産環境では、予測可能なサイクル タイム、工具寿命、製造効率を確保するために、一貫した肉厚が望まれることがよくあります。
製造の観点から見ると、肉厚は設計パラメータであるだけでなく、加工戦略、工具の選択、生産の安定性に直接影響を与える重要な要素でもあります。
実際の CNC 生産環境では、最終的に達成可能な肉厚は、理論的な設計ルールだけでなく、ツールの剛性、治具のセットアップ、プロセスの安定性要件によっても制約されることがよくあります。たとえば、リーチが長いツーリングや不十分なワークホールディングでは、設計段階で当初予想されていたよりも控えめな肉厚が必要になる場合があります。
生産シナリオでは、サプライヤーは積極的な材料削減よりも再現性とプロセスの信頼性を優先する傾向があります。その結果、肉厚の最適化は、純粋に幾何学的な決定ではなく、設計意図と製造性の制約の間のバランスをとることが多くなります。
肉厚が実際の製造閾値を下回ると、CNC 機械加工部品にさまざまな性能や生産上の問題が発生する可能性があります。これらの問題は、構造的な脆弱性だけでなく、加工の安定性、寸法精度、プロセス全体の信頼性にも関連しています。
多くの場合、薄肉設計は理論的にはまだ実現可能ですが、大規模な製造は困難または非効率的になります。
壁が薄いと剛性が低くなり、CNC 加工中の振動の影響を受けやすくなります。この不安定性は切削工具の噛み合いに影響を与え、表面仕上げや寸法のばらつきを引き起こす可能性があります。
ひどい場合には、過度の振動により、切削速度の低下や追加の加工パスが必要となり、全体の生産時間が長くなる可能性があります。
設計の観点から見ると、製造性を確保するために、振動の問題は CNC 設計ガイドの ワークフローの早い段階で評価されることがよくあります。
壁が薄すぎると、機械加工中に切削力により部品がわずかに変形する可能性があります。これは、特に高精度のコンポーネントにおいて、工具のたわみや寸法の不正確さにつながります。
薄肉が DFM (製造可能性を考慮した設計) プロセスで定義された厳しい公差要件と組み合わされると、安定した形状を維持することがさらに困難になります。
薄肉のコンポーネントは、材料除去中の内部応力の解放に対してより敏感です。これにより、加工後に反り、ねじれ、または局所的な変形が発生する可能性があります。
この影響は、内部応力が高い材料や剛性が低い材料でより顕著になるため、 材料選択ガイドは 薄肉部品を設計する際の重要な参考資料となります。
肉厚が不十分であると、ビビリマーク、工具の振動パターン、不均一な表面仕上げが発生する可能性があります。これらの表面欠陥は、多くの場合、切断作業中の構造的サポートが不十分なことが直接の結果です。
多くの場合、高品質の表面仕上げを実現するには追加の後処理ステップが必要になる場合があり、これは 表面仕上げガイドの 要件と並行して考慮する必要があります。
肉厚を薄くすることは材料を節約する方法のように思えるかもしれませんが、加工速度の低下、セットアップの複雑さの増加、追加の品質管理要件により、多くの場合、製造コストの上昇につながります。
サプライヤーの観点から見ると、薄肉部品は安定性を維持するためにより保守的な機械加工戦略を必要とすることが多く、これにより生産リードタイムが直接増加します。
製造の観点から見ると、薄肉部品は通常、プロセス変動の影響をより受けやすく、加工中に大幅な制御が必要になります。実際の生産環境では、一貫した結果を確保するために、サプライヤーはツーリング戦略を調整し、切削パラメータを減らし、検査頻度を増やす必要があることがよくあります。
その結果、たとえ薄肉設計が技術的に達成可能であっても、生産において必ずしも経済効率が良いとは限りません。このため、経験豊富な製造業者は、製造可能性を確認する前に、設計意図と製造のスケーラビリティの両方を評価します。
CNC 加工における推奨肉厚は、主に材料の種類、部品の形状、機能要件によって異なります。正確な値は用途によって異なりますが、実際の製造基準として広く受け入れられているエンジニアリング範囲があります。
これらのガイドラインは絶対的な制限ではなく、むしろ機械加工性、構造安定性、コスト効率を確保するのに役立つ実証済みの業界ベンチマークです。
ほとんどの CNC 機械加工金属部品では、材料の強度と剛性が高いため、壁の厚さを一般に比較的薄く保つことができます。
アルミニウム合金 (例: 6061、7075): 通常 0.8 mm 以上
ステンレス鋼 (例: 304、316): 通常 0.8 ~ 1.0 mm 以上
チタン (グレード 5): 通常 1.0 mm 以上(形状および加工深さに応じて)
金属を使用すると、より緻密な肉厚の設計が可能になりますが、それでも安定性はフィーチャの高さとツールのアクセスのしやすさに関連して評価する必要があります。
製造の観点から見ると、これらの値は、設計の実現可能性を評価する際の 材料選択ガイド ワークフローのベースライン参照として一般に使用されます。
エンジニアリング プラスチックは、剛性が低く、変形に対する感度が高いため、一般に金属と比較して厚い壁が必要です。
ABS: 通常 1.5 ~ 2.0 mm 以上
ナイロン: 通常 1.5 ~ 2.5 mm 以上
POM (デルリン): 通常 1.5 ~ 2.0 mm 以上
PEEK: 通常 2.0 mm 以上
プラスチック材料は反り、収縮、加工熱の影響をより受けやすいため、寸法安定性のためには肉厚を控えめに設計することがより重要になります。
薄肉加工も可能ですが、加工戦略、工具の選択、治具の安定性を慎重に評価する必要があります。
実際には、部品の形状、公差要件、生産量によっては、達成可能な最小肉厚が理論値よりも高くなる場合があります。
複雑なコンポーネントや高精度のコンポーネントの場合、プロセスの安定性を確保するために、肉厚を常にとともに評価する必要があります DFM (製造容易性設計)原則 。
一般に、金属では剛性が高いため肉厚を薄くすることができますが、プラスチックではより控えめな厚さの設計が必要です。
材質の種類 |
一般的な最小壁厚 |
|---|---|
アルミニウム |
~0.8mm |
ステンレス鋼 |
~0.8~1.0mm |
チタン |
~1.0mm以上 |
エンジニアリングプラスチック |
~1.5 ~ 2.5 mm+ |
この比較は、初期段階の設計決定、特に材料の選択やコンセプト開発の際の実用的な参考として役立ちます。
製造の観点から見ると、これらの推奨値は厳密な制限ではなく、実際の製造経験から導き出された実用的なエンジニアリングのベースラインです。
実際の CNC 生産では、達成可能な肉厚は、材料の仕様だけではなく、ツールの剛性、治具の安定性、加工深さ、部品の形状に依存することがよくあります。たとえば、理論的には材料の薄肉化が可能であっても、振動制御や工具のたわみなどの製造上の制約により、より保守的な設計選択が必要になる場合があります。
このため、経験豊富なサプライヤーは肉厚を独立した設計パラメータとして扱うのではなく、機械加工戦略や生産要件と併せて肉厚を評価するのが一般的です。
薄肉 CNC 部品を設計するには、軽量化、構造性能、製造性のバランスをとる必要があります。肉厚を減らすと材料効率が向上しますが、加工の安定性と機能要件を常に考慮して評価する必要があります。
次の設計推奨事項は、部品のパフォーマンスを向上させ、生産リスクを軽減するために工業用 CNC 加工で広く使用されています。
薄壁が必要な場合は、リブや補強構造などのサポート機能を追加すると、全体の材料使用量を増やすことなく剛性を大幅に向上できます。
これらの機能は、機械加工時と最終使用条件の両方で応力をより均等に分散し、変形を軽減するのに役立ちます。
このアプローチは、構造的な実現可能性を確保するために、初期段階の DFM (製造容易性設計) ワークフローで一般的に評価されます。
深くて支持されていない壁構造は、CNC 加工中に振動やたわみが非常に起こりやすくなります。壁の高さが厚さに比べて増加すると、安定性が大幅に低下します。
サポートされていないスパンを減らすか、中間サポート形状を導入すると、加工の安定性が維持され、寸法精度が向上します。
鋭い内部コーナーは応力集中を増大させ、標準的な CNC ツールでは効率的に加工できないため、薄肉設計では避けるべきです。
適切なコーナー半径を追加すると、工具へのアクセスが向上し、加工応力が軽減され、全体的な構造の完全性が向上します。
この考慮事項は、多くの場合、 CNC 設計ガイド プロセスの早い段階で定義されます。
過度に深いポケットと薄肉の組み合わせにより、加工が不安定になり、工具のたわみのリスクが増大する可能性があります。
バランスの取れた深さと幅の比率を維持すると、よりスムーズな加工作業が保証され、特殊な工具の必要性や加工時間の延長が軽減されます。
材料の選択は、薄肉性能において重要な役割を果たします。一般にアルミニウムなどの金属は薄肉設計に適していますが、エンジニアリング プラスチックは剛性が低いため、より控えめな肉厚を必要とします。
を早期に調整することで、 材料選択ガイド 生産サイクルの後半での設計の改訂を回避できます。
製造の観点から見ると、薄肉の最適化は幾何学的設計の課題であるだけでなく、プロセスの安定性も考慮する必要があります。
実際の CNC 生産環境では、適切に設計された薄肉部品であっても、ツーリングの制限、治具の剛性、および加工戦略に基づいた調整が必要になる場合があります。サプライヤーは多くの場合、設計が製造可能かどうかだけでなく、反復生産に十分安定しているかどうかを評価します。
その結果、薄肉の最適化は、純粋に理論的な計算ではなく、設計意図と製造能力の間の共同プロセスとなるのが一般的です。
CNC 設計では、薄肉構造と厚肉構造の選択には、重量、強度、製造性、コスト効率のバランスが含まれます。各アプローチには、アプリケーションと生産要件に応じて、明確な利点と制限があります。
意思決定を簡素化するために、主な違いを以下にまとめます。
デザイン面 |
薄い壁 |
厚い壁 |
|---|---|---|
構造強度 |
剛性が低く、柔軟性が高い |
より高い剛性、より優れた耐荷重性 |
加工安定性 |
振動やたわみが起こりやすい |
加工中も安定 |
寸法精度 |
変形に対してより敏感です |
より一貫性と安定性が向上 |
素材の使用法 |
材料消費量の削減 |
材料消費量の増加 |
加工の複雑さ |
より複雑な |
機械加工プロセスの簡素化 |
工具摩耗のリスク |
不安定のため高くなる |
安定した切削により低くなります |
コスト効率 |
材料コストは低いが、加工リスクは高い |
材料コストは高いが、プロセスリスクは低い |
軽量化とコンパクトな設計が優先される場合は、一般に薄壁が好まれます。ただし、加工リスクが高く、より制御された生産条件が必要です。
厚い壁はより安定した加工パフォーマンスを提供し、通常、材料の節約よりも信頼性が重要な構造用途や耐荷重用途に使用されます。
薄肉設計は一般的に次の用途で使用されます。
軽量ハウジング
スペースに制約のあるエンクロージャ
非構造コンポーネント
厚肉設計は一般的に次の用途で使用されます。
耐荷重ブラケット
構造用機械部品
高応力産業用部品
製造の観点から見ると、薄肉設計と厚肉設計の選択は、理論的な設計の好みよりもプロセスの安定性によって左右されることがよくあります。
壁が薄いと材料の使用量を減らすことができますが、加工が不安定になり、検査要件が増加し、生産変動のリスクが高まることがよくあります。肉厚が厚いと、重くなりますが、より予測可能な加工パフォーマンスが得られ、バッチ間の一貫性が向上する傾向があります。
工業生産では、特に中量から大量の製造において、サプライヤーは積極的な材料削減よりも安定性と再現性を優先することがよくあります。
経験豊富なエンジニアでも、製造性、加工の安定性、全体的な生産コストに悪影響を与える肉厚に関連した設計上の問題に遭遇する可能性があります。
これらのよくある間違いを理解することは、再設計を防ぎ、生産リスクを軽減し、全体的な CNC 部品の品質を向上させるのに役立ちます。
最も一般的な間違いの 1 つは、特定の材料または形状の実際の加工能力を下回る肉厚を設計することです。
極度に薄い壁は理論的には可能かもしれませんが、加工中に不安定性が生じ、変形や寸法の不正確さのリスクが高まることがよくあります。
材料が異なれば、CNC 加工に対する反応も異なります。アルミニウム、ステンレス鋼、エンジニアリング プラスチックに同じ肉厚ロジックを適用すると、予期しない製造上の問題が発生することがよくあります。
壁の厚さを定義するときは、剛性、熱膨張、機械加工性などの材料特性を常に考慮する必要があります。
これは、での決定と密接に関連しています。 材料選択ガイド.
薄い壁と深いポケットの組み合わせにより、加工の難易度が大幅に高まります。この形状により、切削加工中の構造的サポートが減少し、工具のたわみのリスクが増加します。
多くの場合、この組み合わせでは、製造性を確保するためにプロセスの調整や設計の簡素化が必要になります。
薄肉構造に厳しい公差を割り当てることは、一般的な設計リスクです。薄いフィーチャーは加工中の振動や変形の影響を受けやすく、精度の制御がより困難になります。
このような場合、公差の最適化はとともに評価する必要があります DFM (製造可能性を考慮した設計)原則 。
軽量化を重視しすぎると、構造が過度に薄くなり、製造性と構造の安定性が損なわれる可能性があります。
軽量設計は重要ですが、常に加工の実現可能性と生産の信頼性とのバランスをとる必要があります。
工具、治具、機械加工戦略を考慮せずに肉厚を決定すると、多くの場合、予期せぬ生産上の問題が発生します。
製造の観点から見ると、設計上の決定は、 CNC 設計ガイドで定義されている実際の CNC 加工の制約と常に一致する必要があります。.
製造の観点から見ると、肉厚に関連する問題のほとんどは材料の制限によって引き起こされるのではなく、実際の加工条件を考慮していない設計上の決定によって引き起こされます。
実際の CNC 生産では、ツールの剛性、治具の安定性、加工順序などの要因によって、薄肉設計が実現可能かどうかが決まります。その結果、設計段階の早い段階で生産上の制約を考慮することで、多くの製造可能性の問題を回避できます。
経験豊富なサプライヤーは通常、初期の DFM レビューでこれらのリスクを評価し、コストのかかる再設計や生産の遅延を防ぎます。
肉厚は、CNC の製造性、コスト、生産の安定性に影響を与える最も重要な要素の 1 つです。当社のエンジニアリング チームは、生産に移行する前に、お客様の設計を評価して潜在的なリスクを特定し、実際の製造条件に合わせて肉厚を最適化するお手伝いをします。


