
日本語
ビュー: 0 著者: サイト編集者 公開時刻: 2026-06-23 起源: サイト
表面仕上げは、CNC 機械加工部品の重要な設計要件です。部品の外観だけでなく、組み立て、シーリング、滑り、耐摩耗性、コーティングの密着性、耐食性、長期信頼性などの性能にも影響します。許容範囲内に見える表面でもシールやスライドには適していない可能性があり、高度に研磨された表面でも部品の機能が向上しない場合は不必要なコストがかかる可能性があります。
CNC 機械加工では、表面仕上げは切削プロセスによって直接作成することも、ビードブラスト、陽極酸化、研磨、不動態化、メッキ、ブラッシング、粉体塗装、塗装などの二次仕上げ操作を通じて改善することもできます。各オプションは、外観、コスト、寸法公差、リードタイム、および材料の適合性に異なる影響を与えます。
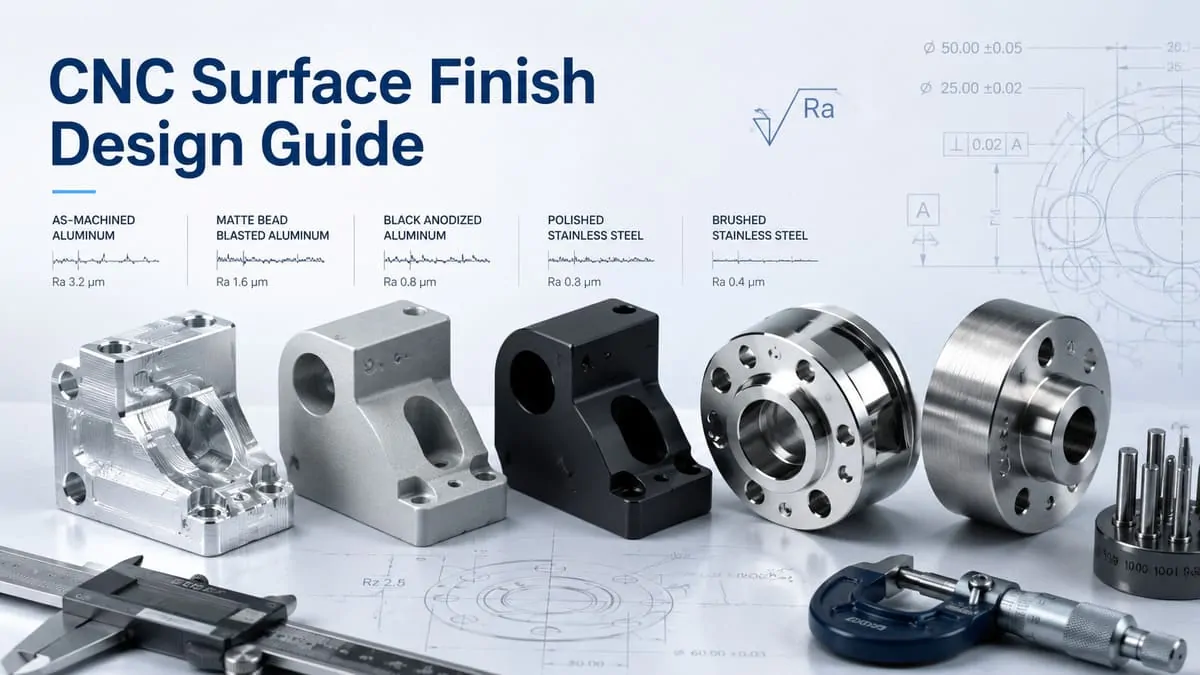
よくある設計ミスは、部品のすべての表面に同じ表面仕上げ要件を適用することです。多くのプロジェクトでは、制御された粗さまたは表面の一貫性が必要な表面はほんのわずかです。隠れた領域、機能しないポケット、内部キャビティ、およびクリアランス表面は、多くの場合、機械加工されたままになることがあります。機能面を化粧面から分離することで、エンジニアは不必要な仕上げコストを回避しながら部品の品質を向上させることができます。
このガイドでは、CNC 表面仕上げ要件を明確かつコスト効率よく指定する方法について説明します。表面粗さ、Ra 値、機械加工後の仕上げ、化粧仕上げ、機能性表面、一般的な後処理オプション、材料の互換性、図面の吹き出し、公差の影響、サプライヤー側のレビューをカバーします。
表面仕上げの選択、材料の適合性、公差への影響、または製造可能性のレビューに関するサポートが必要な場合は、NAITE TECH が提供します。 プロトタイプや生産部品向けのカスタム CNC 加工サービス と、実際の仕上げ要件に対するエンジニアリング サポートを提供します。
このガイドでは、実用的な CNC 表面仕上げの原則について説明しており、エンジニアが不必要な機械加工や仕上げコストを追加することなく、表面粗さ、化粧仕上げ、コーティング、後処理要件を指定できるようにします。
表面粗さ、ツールマーク、レイ方向、外観、機能的な表面品質など、CNC 加工における表面仕上げの意味を理解します。
Ra 値を使用して表面粗さを定義する方法と、CNC 機械加工部品にどのような粗面、標準面、細かい面、または研磨面が適しているかを学びます。
ビードブラスト、陽極酸化、研磨、不動態化、メッキ、粉体塗装、その他の仕上げプロセスで加工されたままの表面を比較します。
どの表面がシール、摩擦、摩耗、組み立て、またはコーティングの接着に影響を与えるのか、またどの表面が主に外観の制御を必要とするのかを特定します。
機械加工のまま、ビードブラスト、陽極酸化、硬質陽極酸化、研磨、つや消し、不動態化、メッキ仕上げなど、CNC 機械加工部品の一般的な仕上げの選択肢を確認します。
低い Ra 値、表面の一貫性、研磨、マスキング、コーティングの厚さ、検査、仕上げのリードタイムが部品の総コストにどのように影響するかを理解します。
陽極酸化、メッキ、粉体塗装、研磨、ビードブラストが最終寸法、ねじ山、エッジ、タイトフィット、検査要件にどのように影響するかを学びます。
アルミニウム、ステンレス鋼、真鍮、銅、チタン、エンジニアリング プラスチックが表面仕上げや後処理に対してどのように異なる反応を示すかをご覧ください。
Ra 値、化粧領域、コーティングの厚さ、マスキング要件、および仕上げ注記をエンジニアリング図面上で明確に指定する方法を学びます。
CNC 加工における表面仕上げとは、加工表面の質感、粗さ、模様、外観を指します。機械加工または後処理後の表面の滑らかさ、粗さ、光沢、マット、方向性、またはツールマークがどの程度であるかを表します。
表面仕上げは機械加工プロセス自体によって制御することも、追加の仕上げ操作によって変更することもできます。たとえば、部品を機械加工のまま残したり、マットな外観にするためにビードブラストしたり、耐食性と色を高めるために陽極酸化したり、表面を滑らかにするために研磨したり、ステンレス鋼の耐食性を向上させるために不動態化したりすることができます。
CNC 加工では、表面仕上げにいくつかの関連特性が含まれる場合があります。
表面粗さ
ツールマーク
カッターパスパターン
敷設方向
光沢またはマットな外観
コーティングまたは陽極酸化処理されたテクスチャー
エッジの状態
バリの状態
表面の清浄度
機能的な接触品質
表面仕上げは、純粋に表面的な詳細として扱うべきではありません。多くの CNC 機械加工部品では、表面仕上げが部品の性能に直接影響します。
例えば:
漏れを防ぐためにシール面の粗さを制御する必要がある場合があります。
摩擦と摩耗を軽減するために、滑り面をより滑らかに仕上げる必要がある場合があります。
ベアリング関連の表面には、適切な接触をサポートするために特定の仕上げが必要な場合があります。
外観を安定させるために、外装ハウジングにはビードブラストと陽極酸化処理が必要な場合があります。
コーティングされた表面には、コーティングの密着性のために適切な粗さが必要な場合があります。
ねじ付きフィーチャーは、組み立ての問題を回避するために、仕上げ後のレビューが必要な場合があります。
このため、表面仕上げの要件は各表面の機能に適合させる必要があります。
より広範な部品設計ルールについては、NAITE TECH の CNC 加工設計の推奨事項.
CNC の表面仕上げは、一般に機械加工仕上げと後処理仕上げの 2 つのカテゴリに分類できます。
機械加工表面仕上げは 切削工具によって直接作成されます。それは工具形状、送り速度、主軸速度、ステップオーバー、材料、切削戦略、工具摩耗、および仕上げパスによって異なります。機械加工されたままの表面には、目に見える工具マーク、フライス線、回転マーク、またはカッター パスが表示される場合があります。
後処理表面仕上げは 機械加工後に作成されます。これには、ビードブラスト、陽極酸化、研磨、ブラッシング、不動態化、メッキ、粉体塗装、塗装、またはその他の表面処理が含まれる場合があります。これらのプロセスにより、外観、耐食性、耐摩耗性、清浄度、または表面の質感を向上させることができます。
実際の設計では、表面要件が次のとおりであるかどうかを定義する必要があります。
機能的
化粧品
保護
次元
組立関連
コーティング関連
検査関連
たとえば、目に見えるアルミニウム製エンクロージャには、外観のためにビードブラストと黒色陽極酸化処理が必要な場合がありますが、同じ部品のベアリングボアは、フィット感を維持するためにマスキングまたは個別に制御する必要がある場合があります。すべての表面を同じように扱うと、回避可能なコストまたは機能上のリスクが生じる可能性があります。
表面仕上げは、いくつかの重要な設計および製造要素に影響を与えます。
表面仕上げ係数 |
なぜそれが重要なのか |
|---|---|
外観 |
目に見える製品の品質と顧客に面する表面に影響を与える |
摩擦 |
インターフェイスのスライド、移動、回転に重要 |
シーリング |
表面粗さは漏れやガスケットの性能に影響を与える可能性があります |
耐摩耗性 |
表面の質感は接触と摩耗の挙動に影響を与えます |
コーティングの密着性 |
一部のコーティングには適切な表面処理が必要です |
耐食性 |
陽極酸化や不動態化などの仕上げにより保護を向上させることができます |
公差への影響 |
一部の仕上げは材料を削除または追加します |
検査 |
粗さまたは外観の要件により、追加のチェックが必要になる場合があります |
料金 |
より細かい仕上げと外観上の要件により、通常はコストが増加します |
重要なのは、仕上げ要件を過度に指定しないことです。シール面、目に見えるカバー、および隠れた内部ポケットはすべて、異なる仕上げ戦略を必要とする場合があります。すべての表面に細かい Ra 値や化粧仕上げを適用すると、最終部品を改善することなく機械加工と後処理のコストが増加する可能性があります。
表面仕上げは見た目の要件として扱われることがよくありますが、CNC 機械加工では、シール、摩擦、摩耗、コーティングの密着性、およびアセンブリのパフォーマンスにも影響を与える可能性があります。 NAITE TECH は、生産前に、各仕上げ要件が視覚的であるか、機能的であるか、またはその両方であるかをレビューします。
多くの CNC プロジェクトでは、最もコスト効率の高いアプローチは、表面機能ごとに仕上げ要件を定義することです。重要なシール面、スライド面、または嵌合面には粗さの制御が必要な場合がありますが、隠れた領域や非機能領域は機械加工のままになることがよくあります。これにより、部品の性能を維持しながら、不必要な仕上げコストを回避できます。
表面粗さは、CNC の表面仕上げを表す最も一般的な方法の 1 つです。機械加工または仕上げ後に表面に残る小さな山、谷、およびテクスチャーを測定します。工学図面では、表面粗さは Ra 値を使用して指定されることがよくあります。.
Ra 、または算術平均粗さは、測定された長さにわたる表面プロファイルの平均高さの変化を表します。通常、Ra 値が低いほど表面が滑らかであることを意味し、Ra 値が高いほど表面が粗いことを意味します。
例えば:
Ra 6.3 μm は比較的粗い加工面を示します。
Ra3.2μmが一般的です。 一般的な加工面では
Ra1.6μmと さらに細かい機械加工仕上げです。
Ra 0.8 μm 以下は、シール面、滑り面、または精密接触面に使用できます。
ただし、Ra は表面仕上げを表す 1 つの方法にすぎません。同じ Ra 値を持つ 2 つの表面であっても、ツールマーク、レイ方向、研磨パターン、またはコーティングの質感が異なる場合は、見た目が異なる場合があります。このため、表面仕上げ要件では、機能と外観の両方を考慮する必要があります。
以下の表は、CNC 機械加工部品の一般的な表面粗さの基準を示しています。実際の結果は、材料、形状、工具の状態、加工方法、仕上げプロセス、検査方法によって異なります。
表面要件 |
典型的な Ra 範囲 |
共通使用 |
|---|---|---|
粗い加工面 |
Ra6.3μm以上 |
重要ではない内部表面、粗面領域 |
標準機械加工仕上げ |
Ra 3.2μm |
一般的なCNC機械加工部品 |
精密な機械仕上げ |
Ra1.6μm |
目に見える表面、合わせ面、外観の改善 |
精密な表面 |
Ra0.8μm |
シール面、滑り面、軸受関連面、または接触面 |
研磨面 |
Ra0.4μm以下 |
化粧品、光学、低摩擦、または特殊な用途 |
これらの値は、普遍的なルールではなく、実用的な参考として使用する必要があります。表面粗さの要件は、開いた平らなアルミニウム面では簡単に達成できますが、深いポケット、薄い壁、小さな内径、または硬い材料ではより困難になる場合があります。
Ra 値が低いほど必ずしも良いとは限りません。表面を滑らかにすると、シール、滑り、外観が改善される可能性がありますが、加工時間、仕上げコスト、検査要件が増加する可能性もあります。
Ra 値が低い場合は、次のことが必要になる場合があります。
フィニッシュパスが遅くなる
より小さなステップオーバー
より鋭利なツール
より安定した固定具
追加研磨
さらなる検査
より優れた工具摩耗制御
仕上げ後の取り扱いはより丁寧に
表面が機能や外観に影響を与えない場合、非常に低い Ra 値を指定すると、部品の性能が向上せずにコストが増加する可能性があります。
たとえば、隠れた内部ポケットには通常、シール面や滑り面と同じ Ra 値は必要ありません。化粧品の外面には視覚的な一貫性が必要な場合がありますが、必ずしも極度に低い粗さ値を必要とするわけではありません。ベアリング関連の表面は接触や摩耗に影響を与えるため、粗さの管理が必要な場合があります。
正しい Ra 値は表面関数によって異なります。
表面粗さと外観は関連がありますが、同じではありません。
Ra は表面の質感を数値的に測定します。外観は、表面が目にどのように見えるかを表します。表面には許容可能な Ra 値があっても、目に見えるツールマーク、方向線、色の変化、ブラストの不均一性、または研磨パターンが見られる場合があります。
これは、次のような顧客向けの部品にとって特に重要です。
製品ハウジング
消費者向けデバイスのコンポーネント
アルミニウム製筐体
目に見える括弧
医療機器カバー
ロボットカバー
光学機器筐体
装飾部品の場合、エンジニアは Ra 値だけに頼るべきではありません。多くの場合、仕上げの種類、目に見える表面、色、光沢レベル、および許容される外観基準を指定する方がよいでしょう。サンプルや参考写真も誤解を避けるのに役立ちます。
表面粗さが部品の機能、性能、または検査に直接影響する場合、Ra を指定する必要があります。
Ra コールアウトが必要となる一般的な表面には次のようなものがあります。
シール面
摺動面
ベアリング接触面
シャフト表面
合わせ面
流体の流れ面
光学またはセンサーの取り付け面
精密なデータム面
コーティングまたは接着のために準備された表面
すべての表面に Ra 値が必要なわけではありません。特定の表面粗さが必要ない場合は、「機械加工のまま」などの一般的な注記を使用するか、重要ではない領域の標準仕上げを定義するだけで十分な場合があります。
実際の図面には次のものが含まれる場合があります。
ほとんどの表面の一般的な仕上げに関する注意事項
機能性表面のみの特定の Ra 値
目に見える表面の化粧仕上げに関する注記
ネジ山、穴、またはきつい部分のマスキングメモ
必要に応じてコーティングまたは陽極酸化処理が必要
このアプローチにより、あらゆる表面の機械加工や検査に費用がかかることなく、サプライヤーに明確な指示が与えられます。
より滑らかな表面には通常、より制御された機械加工または後処理が必要となるため、表面粗さの要件はコストに影響します。
次の場合にコストが増加します。
より低い Ra 値が必要です
より多くの表面に粗さを制御する必要がある
表面が深い、またはアクセスしにくい
ちょっとした工具が必要です
研磨が必要です
見た目の一貫性が必要です
検査報告書が必要です
取り扱い中は仕上げを保護する必要があります
加工後に塗装やマスキングが必要
このため、表面粗さは選択的に適用する必要があります。目標は、可能な限り低い Ra 値ではなく、部品が実際に必要とする表面品質を指定することです。
部品に公差、組み立て、コストに影響を与える可能性のある表面仕上げ要件がある場合、NAITE TECH は次のようなサービスを提供できます。 CNC表面仕上げをレビュー。 生産前に
一般的なコスト要因の 1 つは、すべての表面に細かい Ra 値を指定することです。多くの CNC 部品では、粗さを制御する必要があるのは、シール面、滑り面、ベアリング関連領域、または目に見える化粧面のみです。重要でないサーフェスや隠れたサーフェスは、多くの場合、加工されたままになることがあります。
表面仕上げのレビュー中に、NAITE TECH は各 Ra 要件が機能的か、外観的か、または不要かを評価します。これにより、重要な表面を適切に管理しながら、機械加工と検査のコストを削減できます。表面粗さと Ra 値の説明
表面粗さは、CNC の表面仕上げを表す最も一般的な方法の 1 つです。機械加工または仕上げ後に表面に残る小さな山、谷、およびテクスチャーを測定します。工学図面では、表面粗さは Ra 値を使用して指定されることがよくあります。.
Ra 、または算術平均粗さは、測定された長さにわたる表面プロファイルの平均高さの変化を表します。通常、Ra 値が低いほど表面が滑らかであることを意味し、Ra 値が高いほど表面が粗いことを意味します。
例えば:
Ra 6.3 μm は比較的粗い加工面を示します。
Ra3.2μmが一般的です。 一般的な加工面では
Ra1.6μmと さらに細かい機械加工仕上げです。
Ra 0.8 μm 以下は、シール面、滑り面、または精密接触面に使用できます。
ただし、Ra は表面仕上げを表す 1 つの方法にすぎません。同じ Ra 値を持つ 2 つの表面であっても、ツールマーク、レイ方向、研磨パターン、またはコーティングの質感が異なる場合は、見た目が異なる場合があります。このため、表面仕上げ要件では、機能と外観の両方を考慮する必要があります。
以下の表は、CNC 機械加工部品の一般的な表面粗さの基準を示しています。実際の結果は、材料、形状、工具の状態、加工方法、仕上げプロセス、検査方法によって異なります。
表面要件 |
典型的な Ra 範囲 |
共通使用 |
|---|---|---|
粗い加工面 |
Ra6.3μm以上 |
重要ではない内部表面、粗面領域 |
標準機械加工仕上げ |
Ra 3.2μm |
一般的なCNC機械加工部品 |
精密な機械仕上げ |
Ra1.6μm |
目に見える表面、合わせ面、外観の改善 |
精密な表面 |
Ra0.8μm |
シール面、滑り面、軸受関連面、または接触面 |
研磨面 |
Ra0.4μm以下 |
化粧品、光学、低摩擦、または特殊な用途 |
これらの値は、普遍的なルールではなく、実用的な参考として使用する必要があります。表面粗さの要件は、開いた平らなアルミニウム面では簡単に達成できますが、深いポケット、薄い壁、小さな内径、または硬い材料ではより困難になる場合があります。
Ra 値が低いほど必ずしも良いとは限りません。表面を滑らかにすると、シール、滑り、外観が改善される可能性がありますが、加工時間、仕上げコスト、検査要件が増加する可能性もあります。
Ra 値が低い場合は、次のことが必要になる場合があります。
フィニッシュパスが遅くなる
より小さなステップオーバー
より鋭利なツール
より安定した固定具
追加研磨
さらなる検査
より優れた工具摩耗制御
仕上げ後の取り扱いはより丁寧に
表面が機能や外観に影響を与えない場合、非常に低い Ra 値を指定すると、部品の性能が向上せずにコストが増加する可能性があります。
たとえば、隠れた内部ポケットには通常、シール面や滑り面と同じ Ra 値は必要ありません。化粧品の外面には視覚的な一貫性が必要な場合がありますが、必ずしも極度に低い粗さ値を必要とするわけではありません。ベアリング関連の表面は接触や摩耗に影響を与えるため、粗さの管理が必要な場合があります。
正しい Ra 値は表面関数によって異なります。
表面粗さと外観は関連がありますが、同じではありません。
Ra は表面の質感を数値的に測定します。外観は、表面が目にどのように見えるかを表します。表面には許容可能な Ra 値があっても、目に見えるツールマーク、方向線、色の変化、ブラストの不均一性、または研磨パターンが見られる場合があります。
これは、次のような顧客向けの部品にとって特に重要です。
製品ハウジング
消費者向けデバイスのコンポーネント
アルミニウム製筐体
目に見える括弧
医療機器カバー
ロボットカバー
光学機器筐体
装飾部品の場合、エンジニアは Ra 値だけに頼るべきではありません。多くの場合、仕上げの種類、目に見える表面、色、光沢レベル、および許容される外観基準を指定する方がよいでしょう。サンプルや参考写真も誤解を避けるのに役立ちます。
表面粗さが部品の機能、性能、または検査に直接影響する場合、Ra を指定する必要があります。
Ra コールアウトが必要となる一般的な表面には次のようなものがあります。
シール面
摺動面
ベアリング接触面
シャフト表面
合わせ面
流体の流れ面
光学またはセンサーの取り付け面
精密なデータム面
コーティングまたは接着のために準備された表面
すべての表面に Ra 値が必要なわけではありません。特定の表面粗さが必要ない場合は、「機械加工のまま」などの一般的な注記を使用するか、重要ではない領域の標準仕上げを定義するだけで十分な場合があります。
実際の図面には次のものが含まれる場合があります。
ほとんどの表面の一般的な仕上げに関する注意事項
機能性表面のみの特定の Ra 値
目に見える表面の化粧仕上げに関する注記
ネジ山、穴、またはきつい部分のマスキングメモ
必要に応じてコーティングまたは陽極酸化処理が必要
このアプローチにより、あらゆる表面の機械加工や検査に費用がかかることなく、サプライヤーに明確な指示が与えられます。
より滑らかな表面には通常、より制御された機械加工または後処理が必要となるため、表面粗さの要件はコストに影響します。
次の場合にコストが増加します。
より低い Ra 値が必要です
より多くの表面に粗さを制御する必要がある
表面が深い、またはアクセスしにくい
ちょっとした工具が必要です
研磨が必要です
見た目の一貫性が必要です
検査報告書が必要です
取り扱い中は仕上げを保護する必要があります
加工後に塗装やマスキングが必要
このため、表面粗さは選択的に適用する必要があります。目標は、可能な限り低い Ra 値ではなく、部品が実際に必要とする表面品質を指定することです。
部品に公差、組み立て、コストに影響を与える可能性のある表面仕上げ要件がある場合、NAITE TECH は次のようなサービスを提供できます。 CNC表面仕上げをレビュー。 生産前に
一般的なコスト要因の 1 つは、すべての表面に細かい Ra 値を指定することです。多くの CNC 部品では、粗さを制御する必要があるのは、シール面、滑り面、ベアリング関連領域、または目に見える化粧面のみです。重要でないサーフェスや隠れたサーフェスは、多くの場合、加工されたままになることがあります。
表面仕上げのレビュー中に、NAITE TECH は各 Ra 要件が機能的か、外観的か、または不要かを評価します。これにより、重要な表面を適切に管理しながら、加工と検査のコストを削減できます。
機械加工されたままの表面仕上げとは、ビードブラスト、陽極酸化、研磨、メッキ、塗装などの後処理を行わずに、CNC 切削プロセスによって直接残された表面状態です。これは、CNC 機械加工部品の最も一般的でコスト効率の高い仕上げオプションの 1 つです。
機械加工されたままの表面には、目に見える工具マーク、フライス加工経路、回転線、カッターのステップオーバー パターン、またはわずかな方向性のあるテクスチャが見られる場合があります。外観は、加工プロセス、工具の状態、切削パラメータ、材質、仕上げパス戦略によって異なります。
多くの機械部品では、機械加工されたままの仕上げが完全に許容されます。二次仕上げに伴う追加コスト、リードタイム、寸法リスクを回避しながら、機能的な表面を提供します。
機械加工されたままの表面は、通常、目に見える機械加工マークのあるきれいな金属またはプラスチックの表面を持っています。これらのマークは、切削工具が材料を除去する際に作成されます。
一般的な視覚的特徴は次のとおりです。
フライス加工ツールパス
ターニングライン
方向性のある加工痕
わずかな段差パターン
工具の入口または出口マーク
バリ取り前のシャープな機械加工エッジ
切断パラメータに基づく表面テクスチャ
表面は依然としてきれいでプロフェッショナルな状態である可能性がありますが、通常はビードブラストのような均一なマットな外観や研磨のような光沢のある外観にはなりません。
部品に一貫した化粧表面が必要な場合、機械加工のままでは十分ではない可能性があります。部品が主に機能的であり、工具痕が許容できる場合は、多くの場合、機械加工のままが最も効率的なオプションです。
機械加工のままの仕上げは、表面の外観が主な要件ではない場合、または部品の機能に追加の表面処理が必要ない場合に適しています。
多くの場合、次のような場合に適しています。
機能的なプロトタイプ
内部機械部品
隠れた表面
治具と工具
ブラケット
取付板
機械部品
テストパーツ
エンジニアリング検証部品
コスト重視の生産部品
機械加工仕上げは、化粧仕上げや保護仕上げを追加する前に形状、フィット、組み立て、または機械的性能を検証することが目的の場合に特に役立ちます。
プロトタイプの場合、機械加工のままの仕上げを使用すると、リードタイムが短縮され、エンジニアが部品をより迅速にテストできるようになります。
部品に特定の外観、腐食保護、耐摩耗性、低摩擦、または制御された表面粗さが必要な場合、機械加工のままの仕上げは適さない場合があります。
以下の場合には追加の仕上げが必要になる場合があります。
顧客向けの化粧部品
陽極酸化処理が必要なアルミニウム部品
不動態化が必要なステンレス鋼部品
湿気や腐食環境にさらされる部品
より低い粗さが要求される摺動面
制御された仕上げが必要なシール面
色やブランドの外観が必要な部品
よりきれいな表面を必要とする医療または食品関連のコンポーネント
耐摩耗性の向上が必要な部品
たとえば、アルミニウムの筐体は機械加工したままでも機能しますが、均一なマットブラックの外観を実現するには、ビードブラストと陽極酸化処理が必要な場合があります。ステンレス鋼コンポーネントは正確に機械加工できますが、耐食性を向上させるために不動態化が必要です。
加工後の表面粗さは、いくつかの加工要因によって決まります。
工具の切れ味
送り速度
ステップオーバー
切断速度
ツールパス戦略
材質の種類
工具の摩耗
仕上げパスの深さ
機械剛性
クーラントと切りくずの排出
標準的な機械加工のままの仕上げは、多くの一般的な表面に許容される場合があります。ただし、特定の Ra 値が必要な場合は、図面上で明示する必要があります。
例えば:
隠れたポケットは機械加工のままでも許容される場合があります。
目に見えるカバーにはビードブラストまたはブラッシングが必要な場合があります。
シール面には制御された Ra 値が必要な場合があります。
滑り面には、より滑らかな仕上げパスまたは研磨が必要な場合があります。
ベアリング関連の表面には、特定の粗さと寸法公差が必要な場合があります。
図面では、どの表面に制御された仕上げが必要か、どの表面は機械加工のままでよいかを定義する必要があります。
部品が機械加工済みとして指定されている場合でも、通常は基本的なバリ取りが重要です。鋭いエッジ、バリ、工具の出口マークは、取り扱い、組み立て、安全性、外観に影響を与える可能性があります。
実際の描画メモには次のものが含まれる場合があります。
「機械加工後、すべての鋭利なエッジのバリを取り除きます。」
「0.2 ~ 0.5 mm の鋭いエッジを切断」
「検査前にバリを取り除いてください」
「緩んだバリは許可されません」
「指定された場所のみ鋭いエッジを維持する」
バリ取りを積極的に行うと、エッジの寸法が変化したり、シールエッジに影響を与えたり、小さなフィーチャに損傷を与えたりする可能性があるため、バリ取りは慎重に定義する必要があります。エッジを鋭くしておかなければならない場合は、明確にマークを付ける必要があります。
機械加工のままの仕上げは、追加の仕上げプロセスを回避できるため、通常、最も低コストの表面オプションです。ただし、非常に滑らかな加工直後の Ra 値が必要な場合は、コストがさらに増加する可能性があります。
次の場合にコストが増加する可能性があります。
非常に細かいツールパスが必要です
小さなステップオーバーが必要です
追加の仕上げパスが必要です
すべての表面には制御された Ra 値が必要です
深いポケットにはきれいな工具跡が必要です
内部半径が小さいため、小さな工具が必要です
化粧ツールマークの方向を制御する必要がある
表面粗さについては検査報告書が必要です
このため、「機械加工されたままの状態」を「任意の表面品質」と混同すべきではありません。機械加工されたままの表面に特定の Ra 値または視覚標準が必要な場合は、その要件を明確に記載する必要があります。
多くの場合、機械加工のままの仕上げは、CNC プロトタイプや非外観機械部品の最良の出発点です。形状、公差、フィット感、機能に重点を置きながら、コストとリードタイムを削減するのに役立ちます。
ただし、機械加工のままとは、制御されていないことを意味するものではありません。表面がシール、滑り、ベアリング接触、コーティングの接着、または目に見える製品品質に影響を与える場合、NAITE TECH ではその要件を図面上で明確に定義することをお勧めします。これにより、機械加工プロセスでは、機能的または外観的な価値を生み出す部分のみに仕上げ作業を集中させることができます。
CNC 機械加工部品のすべての表面が同じ目的を持っているわけではありません。一部のサーフェスはパーツのパフォーマンスに影響を与えますが、その他のサーフェスは主にパーツの外観に影響を与えます。費用対効果の高い表面仕上げ戦略は、 機能的な表面の要件を から分離することから始まります。 表面の要件.
機能面は、表面粗さ、平坦度、コーティングの厚さ、耐摩耗性、シール性能などの測定可能な要件で指定する必要があります。化粧面は、色、質感、光沢、目に見える工具跡、仕上げの一貫性などの外観関連の要件で指定する必要があります。
これら 2 つの要件が混在すると、部品の価格が必要以上に高くなる可能性があります。目に見える外面には、一貫したビードブラストと陽極酸化の外観が必要な場合がありますが、非常に低い Ra 値は必要ない場合があります。シール面には粗さの制御が必要な場合がありますが、表面研磨は必要ない場合があります。
機能的な表面仕上げは部品の性能に影響を与えます。シール、滑り、摩擦、摩耗、組み立てのフィット感、コーティングの接着、電気接触、流体の流れ、または寸法安定性に影響を与える可能性があります。
機能的な表面仕上げの要件は次の場合に共通です。
シール面
ガスケット接触面
摺動面
ベアリング関連の表面
シャフト接触面
嵌合面
データム面
流体流路
スレッドインターフェース
電気接触面
表面の接着またはコーティング
精密な組み立てインターフェース
これらの表面の仕上げ要件は、部品がどのように機能するかに基づく必要があります。シール面には特定の Ra 値が必要な場合があります。摩擦を減らすために、滑り面の粗さを小さくする必要がある場合があります。接着面には、接着のために適切なテクスチャーが必要な場合があります。コーティングされた表面は、メッキ、陽極酸化、または塗装の前に準備が必要な場合があります。
機能要件は明確で測定可能であり、実際に必要な表面に限定される必要があります。
表面の化粧仕上げは主に外観とユーザーの知覚に影響を与えます。これは、顧客の目に見える部品、完成品に組み立てられる部品、または視覚的な品質が重要な用途に使用される部品にとって重要です。
化粧仕上げの要件は次の場合に共通です。
製品ハウジング
アルミニウム製筐体
消費者向けデバイスのコンポーネント
目に見える括弧
フロントパネル
医療機器カバー
ロボットカバー
表示部品
カメラまたは光学機器のハウジング
顧客対応ハードウェア
化粧表面仕上げには次のものが含まれる場合があります。
ビーズブラストのマットな質感
ブラシをかけられた木目の方向
研磨された表面の外観
アルマイト色
粉体塗装カラー
塗装面品質
均一な光沢レベル
露出した表面に工具跡が目立ちません
目に見える表面に傷や取り扱い跡はありません
見た目の要件は、数値だけで判断するのが難しいことがよくあります。表面は Ra 値を満たしていても、一貫性のないツールマーク、色のばらつき、研磨方向、またはブラストパターンにより許容できないように見える場合があります。化粧表面については、参照サンプル、写真、または明確な視覚基準が誤解を避けるのに役立ちます。
一部の表面は機能的であり、見た目も美しくあります。たとえば、露出したアルミニウム ハウジングには、取り付け面の正確な平面度を維持しながら、均一な陽極酸化処理の外観が必要な場合があります。ステンレス鋼の医療部品には、きれいな外観仕上げと耐食性不動態化が必要な場合があります。スライド カバーには、スムーズな動きと一貫した外観の両方が必要な場合があります。
表面に機能要件と外観要件の両方がある場合、図面では両方を明確に定義する必要があります。
例えば:
可視表面: ビードブラスト + 黒アルマイト
シール表面: Ra 0.8 µm、必要に応じて陽極酸化前にマスク
ベアリング内径: 仕上げ後の最終寸法を維持
ねじ穴: コーティング後にマスクまたは検査
化粧面: 仕上げ後に目に見える工具跡はありません
これは、サプライヤーがどの表面を保護、マスキング、検査、または異なる方法で仕上げる必要があるかを理解するのに役立ちます。
表面の機能要件と外観要件を分離すると、必要のない表面に不必要な仕上げを施すことがなくなるため、コストの削減に役立ちます。
例えば:
表面の種類 |
仕上げが悪い戦略 |
より良い仕上げ戦略 |
|---|---|---|
隠し内ポケット |
ファインRaと化粧仕上げ |
機能が重要でない限り、機械加工のまま |
シール面 |
外装同様の化粧仕上げ |
必要に応じて Ra と平坦度を制御 |
目に見える外装カバー |
非常に低い Ra を指定 |
視覚的な一貫性を保つためのビード ブラストまたはブラシ |
軸受穴 |
レビューなしでアルマイト処理 |
仕上げ後の最終寸法をマスクまたは制御する |
ネジ穴 |
フィットチェックなしでコーティング済み |
仕上げ後にネジのフィット感をマスクまたは検査する |
化粧面取り |
タイトな仕上がりとサイズコントロール |
視覚的に受け入れられる標準的なエッジ ブレーク |
このアプローチにより、不必要な研磨、ブラスト、コーティング、検査、マスキングを削減しながら、重要な表面を管理し続けることができます。
明確な図面により、どの表面が機能的な仕上げの制御を必要とし、どの表面が外観の制御を必要とするかをサプライヤーに伝える必要があります。
便利な描画方法には次のものがあります。
機能面の表面粗さ記号
目に見える表面の仕上げメモ
ネジ山、穴、きつい部分のマスキングメモ
最終寸法が重要な場合は、コーティングの厚さに注意してください
表示領域と非表示領域の異なるフィニッシュゾーン
検査に影響を与える表面のデータム参照
「化粧面」や「可視面」などの注記
「特に指定のない限り、機械加工のまま」などの注記
図面メモの例:
「目に見える外面: ビードブラスト + クリアアルマイト」
「内部ポケット:特に指定のない限り、機械加工のまま」
「シール面:Ra0.8μm」
「アルマイト処理前のマスク軸受穴」
「ネジ穴をコーティングしないでください」
「バリを取り除き、鋭利なエッジを 0.2 ~ 0.5 mm 折る」
「前面に工具跡は見えません」
クリアな仕上げゾーンはサプライヤーの想定を減らし、不必要なコストを防ぐのに役立ちます。
よくある間違いの 1 つは、外観を制御するために低い Ra 値を使用することです。 Ra は粗さを測定しますが、視覚的な品質を完全に定義するものではありません。
部品の Ra 値は低くても、次のような結果が得られる場合があります。
方向性のある加工痕
研磨ムラ
アルマイト後の色の変化
一貫性のないビードブラスト
傷の取り扱い
ツールパスの遷移
目に見えるカッター跡
装飾部品の場合、Ra だけよりも仕上げの種類と外観の基準が重要になることがよくあります。 Ra 値が極端に低くなくても、ビード ブラスト処理と陽極酸化処理が施された表面は、低 Ra 機械加工された表面よりも一貫して見えることがあります。
外観が重要な場合は、希望する仕上げプロセスと目に見える表面を明確に指定してください。
多くの CNC プロジェクトでは、目に見える領域や機能的な領域に限定するのではなく、すべての表面に化粧品や微細な表面仕上げの要件を適用することで、不必要なコストが発生します。隠れたポケット、隙間カットアウト、または内部キャビティは通常、露出した製品表面やシール面と同じ仕上げを必要としません。
NAITE TECH では、生産前に機能ごとに表面仕上げ要件を検討します。どの表面がシール、滑り、摩耗、コーティングの接着、組み立て、または外観に影響を与えるか、また機械加工のままの仕上げで十分な表面を評価します。これにより、重要な目に見える表面を適切に管理しながら、仕上げコストを削減できます。
CNC 機械加工部品は、材質、外観、機能、耐食性、耐摩耗性、コスト要件に応じて、さまざまな方法で仕上げることができます。一部の部品は機械加工のままで問題ありませんが、他の部品はビードブラスト、陽極酸化、研磨、ブラッシング、不動態化、メッキ、粉体塗装、または塗装が必要な場合があります。
最高の表面仕上げが常に最も滑らかで最も高価なオプションであるとは限りません。最良の仕上げとは、部品の機能、環境、外観要件、公差要件、および生産予算に適合するものです。
機械加工仕上げは、CNC 切削プロセスによって直接残された表面です。工具マーク、カッター パス、旋削ライン、または方向性のある加工パターンが表示される場合があります。
機械加工のままの仕上げは二次仕上げを必要としないため、多くの場合最もコスト効率の高い選択肢となります。
以下に最適:
機能的なプロトタイプ
隠れた表面
内部機械部品
治具と工具
コスト重視のコンポーネント
工具跡が許容される部品
利点:
最低の仕上げコスト
リードタイムの短縮
コーティングの厚さへの影響なし
エンジニアリングの検証に適しています
多くの機械部品に適しています
制限事項:
目に見える工具跡が残る場合があります
見た目が均一でない場合がある
限定的な腐食保護
顧客向けの装飾部品には理想的ではありません
「機械加工後、鋭利なエッジをすべてバリ取りする」などの図面メモは、多くの場合、非外観 CNC 部品に適しています。
ビード ブラストでは、微細なメディアを使用して、均一なマットな表面テクスチャを作成します。目に見える加工跡を減らし、よりきれいな外観を作り出すために、アルミニウムやステンレス鋼の部品によく使用されます。
ビード ブラストは、視覚的な一貫性を向上させるために、陽極酸化の前によく使用されます。
以下に最適:
アルミニウム製筐体
製品ハウジング
目に見える括弧
ロボットコンポーネント
医療機器カバー
化粧機械加工部品
均一なマット質感が必要なパーツ
利点:
一貫したマットな外観を実現
目に見える工具跡を軽減します
陽極酸化処理前に最適
顧客向け部品に適しています
研磨に比べコストは中程度
制限事項:
鋭いエッジにわずかに影響を与える可能性があります
内部の深い部分に均一に到達しない可能性がある
表面の質感を変更できる
公差が厳しい特徴には注意が必要
重要な穴やネジにはマスキングが必要な場合があります
表面の一貫性が重要な場合は、どの表面にビードブラストを施し、どの表面を機械加工のままにしてもよいかを定義します。
陽極酸化は、アルミニウム部品に一般的に使用される電気化学的仕上げプロセスです。耐食性、表面硬度、外観が向上します。陽極酸化処理は、要件に応じて透明、黒、または色付きにすることができます。
陽極酸化は、CNC 機械加工アルミニウム部品の最も一般的な仕上げオプションの 1 つです。
以下に最適:
アルミニウム製ハウジング
エンクロージャ
ブラケット
消費者製品のコンポーネント
ロボット部品
航空宇宙部品
電子機器部品
耐色性、耐食性が要求される部品
利点:
耐食性の向上
装飾色のオプションを提供します
表面硬度の向上
ビードブラストとの相性も抜群
アルミCNC部品に共通
制限事項:
表面の厚さを追加または変更します
色はロットごとに若干異なる場合があります
ネジ山やきつい穴にはマスキングが必要な場合があります
鋭いエッジでは色の濃さが異なる場合があります
すべてのアルミニウム合金に同様に適しているわけではありません
陽極酸化処理は、公差要件と併せて検討する必要があります。穴、ねじ、またははめ合いが重要な場合は、マスクするか、陽極酸化後に機械加工するか、仕上げ後に検査するかを指定します。
硬質陽極酸化処理は、より厚く、より耐摩耗性の高い陽極酸化処理です。アルミニウム部品の耐久性、耐摩耗性、表面硬度の向上が必要な場合によく使用されます。
以下に最適:
摩耗面
摺動部品
航空宇宙部品
産業機械部品
摩擦にさらされるアルミニウム部品
より強力な表面保護が必要なコンポーネント
利点:
標準アルマイトよりも高い表面硬度
耐摩耗性の向上
耐久性の向上
機能性アルミニウム部品に適しています
要求の厳しい環境での保護を強化
制限事項:
コーティングが厚いと寸法に影響を与える可能性があります
色のオプションはさらに制限される可能性があります
コストが増加する可能性がある
公差が厳しい特徴にはマスキングが必要な場合があります
表面の外観は標準の陽極酸化処理よりも装飾性が劣る場合があります。
最終的な寸法、穴、ねじ、または滑り嵌めが重要な場合は、硬質陽極酸化処理を慎重に指定する必要があります。
研磨すると表面の粗さが軽減され、より滑らかで明るい、またはより反射性の高い表面を作成できます。装飾部品、低摩擦用途、より滑らかな接触面を必要とする部品によく使用されます。
以下に最適:
化粧金属部品
ステンレス鋼部品
アルミ装飾パーツ
真鍮部品
低摩擦表面
医療または洗浄関連部品
特別出演要件
利点:
滑らかさの向上
目に見える工具跡を軽減できます
見た目の美しさを向上させます
洗浄性が向上する可能性があります
より低い粗さの要件にも対応可能
制限事項:
労働集約的
コストが高い
鋭利なエッジが丸くなる場合があります
寸法に影響を与える可能性があります
深いポケットや小さな内側の角の内側は困難
外観は材質と形状によって異なります
研磨はすべての表面に自動的に適用されるべきではありません。機能的または外観的に滑らかさや外観が必要な場合にのみ使用するのが最適です。
ブラッシングにより、金属表面に方向性のある木目模様が作成されます。これは、一貫した直線的な質感が求められる装飾的なアルミニウムまたはステンレス鋼部品に一般的に使用されます。
以下に最適:
可視パネル
消費者製品の部品
装飾的な金属表面
アルミニウム製筐体
ステンレス製カバー
フロントプレートとフェイスプレート
利点:
制御された方向性の外観を作成します
ランダムなビジュアルツールマークを軽減します
顧客に面する表面に適しています
プレミアムな化粧質感を提供します
制限事項:
方向を指定する必要があります
複雑な形状には理想的ではありません
穴、ポケット、エッジの周りでは難しい場合があります
小さな部分や不規則な部分では均一ではない場合があります
手動仕上げコストを追加できる
ブラッシングが必要な場合は、図面で木目の方向と目に見える表面を定義する必要があります。
不動態化は、遊離鉄を除去し、保護酸化層を強化することで耐食性を向上させるために、ステンレス鋼部品に一般的に使用されます。メッキや塗装のように厚い塗膜を作りません。
以下に最適:
ステンレス鋼機械加工部品
医療部品
食品加工部品
耐食性ハードウェア
流体取り扱い部品
機械部品をきれいにする
利点:
耐食性の向上
ステンレス鋼の外観を維持します
寸法は大きく変わりません
クリーンな用途や腐食に敏感な用途に適しています
ステンレス鋼部品に共通
制限事項:
加工跡を隠さない
装飾的な色を生成しません
材料グレードと表面状態が重要
加工前に洗浄が必要
不適切な材料選択によって引き起こされる腐食の問題は解決できない可能性があります
ステンレス鋼部品の寸法を大幅に変えることなく耐食性を向上させる必要がある場合、不動態化は多くの場合良い選択となります。
電解研磨は、材料の薄い層を除去することによってステンレス鋼の表面を滑らかにし、光沢を与える電気化学的プロセスです。洗浄性、耐食性、表面平滑性を向上させることができます。
以下に最適:
ステンレス鋼の医療部品
食品および飲料の成分
クリーンルーム用ハードウェア
流体経路コンポーネント
滑らかできれいな表面が必要な部品
腐食に弱いステンレス鋼部品
利点:
表面の平滑性が向上します
洗浄性の向上
耐食性を向上させることができます
微細な表面ピークを低減
衛生管理が重要な用途に最適
制限事項:
材料を除去します
鋭利なエッジに影響を与える可能性があります
すべてのジオメトリに最適なわけではありません
単純なパッシベーションよりもコストが高くなります
処理前に重要な寸法を確認する必要がある
単純な外観よりも洗浄性や耐食性が重要な場合には、電解研磨を検討する必要があります。
メッキは部品の表面に金属コーティングを施します。一般的なオプションには、用途に応じて、ニッケルめっき、亜鉛めっき、クロムめっき、錫めっき、その他の特殊なコーティングが含まれます。
以下に最適:
防食が必要な鋼製コンポーネント
真鍮と銅の部品
電気接点
耐摩耗性の表面
装飾金属パーツ
導電性またははんだ付け可能な表面
利点:
耐食性を向上させることができます
耐摩耗性を向上させることができます
導電性を向上させることができます
装飾的な外観を提供できる
幅広いコーティングオプション
制限事項:
コーティングの厚さを追加します
ネジ山、ボア、フィットに影響を与える可能性があります
マスキングが必要な場合があります
コーティングの均一性は形状に依存します
プロセスの選択は材料と用途に依存します
めっきを使用する場合は、めっきの厚みや仕上がり寸法をよく検討してください。
粉体塗装と塗装は、部品に色、環境保護、またはブランドの外観が必要な場合に一般的に使用されます。これらの仕上げは陽極酸化よりも厚く、精密な形状に適用すると寸法に大きな影響を与える可能性があります。
以下に最適:
エンクロージャ
カバー
フレーム
ブラケット
産業機器部品
屋外用コンポーネント
色を必要とする顧客向け製品
利点:
良い色のオプション
優れた環境保護
加工跡をカバーできる
大きな部品に便利
ブランドや製品の外観に適した
制限事項:
かなりの厚みが追加されます
穴のサイズ、ねじ、フィットに影響を与える可能性があります
マスキングが必要な場合があります
管理されていない限り、公差の厳しい表面には適していません
使用状況によっては欠けたり傷がついたりする可能性があります
ねじ山、穴、シール面、または精密嵌合面を管理し続ける必要がある場合は、粉体塗装および塗装をマスキング要件とともに指定する必要があります。
終了オプション |
共通の材料 |
主な目的 |
コストへの影響 |
|---|---|---|---|
機械加工されたままの状態 |
金属とプラスチック |
基本的な機能面 |
低い |
ビーズブラスト |
アルミニウム、ステンレス |
均一なマットな化粧品の質感 |
中くらい |
陽極酸化処理 |
アルミニウム |
耐食性、色、外観 |
中くらい |
硬質アルマイト処理 |
アルミニウム |
耐摩耗性と耐久性 |
中~高 |
研磨 |
アルミニウム、ステンレス、真鍮 |
滑らかまたは光沢のある表面 |
高い |
ブラッシング |
アルミニウム、ステンレス |
方向性のある化粧粒子 |
中~高 |
不動態化 |
ステンレス鋼 |
耐食性 |
中くらい |
電解研磨 |
ステンレス鋼 |
洗浄性、平滑性、耐食性 |
高い |
メッキ |
鋼、真鍮、銅合金 |
保護、導電性、耐摩耗性 |
中~高 |
粉体塗装・塗装 |
アルミニウム、スチール |
色と環境保護 |
中くらい |
最適な CNC 表面仕上げは、部品の材質、機能、形状、公差要件、および視覚的な期待によって異なります。外装のアルミニウム ハウジングに適した仕上げでも、ベアリングの穴、ネジ穴、シール面、または精密嵌合機能には適さない場合があります。
NAITE TECH は生産前に、加工公差、材料の選択、マスキングの必要性、および検査要件とともに仕上げ要件をレビューします。これにより、ねじ山のコーティングの蓄積、狭い穴の陽極酸化の厚さ、エッジを変える研磨、隠れた表面の不必要な化粧仕上げなどの一般的な問題を回避できます。
表面仕上げは CNC 加工コストに大きな影響を与える可能性があります。基本的な機械加工仕上げでは追加コストがほとんど、またはまったく追加されない可能性がありますが、微細 Ra 要件、研磨表面、化粧ビードブラスト、陽極酸化、メッキ、または粉体塗装では、生産時間とプロセスの複雑さの両方が増加する可能性があります。
表面仕上げのコストは、仕上げ方法そのもの以外にも依存します。また、仕上げが必要な表面の数、それらの表面へのアクセスの難しさ、仕上げによって寸法が変わるかどうか、マスキングが必要かどうか、および外観または検査基準を管理する必要があるかどうかにも影響されます。
費用対効果の高い表面仕上げ戦略では、機能、外観、耐食性、耐摩耗性、または組み立てに必要な場合にのみ、特別な仕上げ要件が適用されます。
Ra 値が低い場合は、通常、より慎重な加工が必要になります。標準的な機械加工表面は通常の仕上げパスで作成できますが、より滑らかな表面には、より遅い切削パラメータ、より小さなステップオーバー、より鋭い工具、より安定した治具、または追加の仕上げパスが必要になる場合があります。
機械が各部品に費やす時間が増えるため、コストが増加します。
Ra 値が低い場合は、次のことが必要になる場合があります。
遅い送り速度
より小さなステップオーバー
追加の仕上げパス
より慎重な工具摩耗管理
より安定したワーク保持力
より優れた振動制御
さらに詳しい検査
1 つのシール面のみで低い Ra 値が必要な場合、コストへの影響は管理可能である可能性があります。すべての表面に同じ低い Ra 値を適用すると、加工コストが急速に増加する可能性があります。
仕上げ管理が必要な表面の数はコストに直接影響します。目に見える 1 つの外面の仕上げは、すべてのポケット、側壁、内部キャビティ、穴、エッジの仕上げとは大きく異なります。
仕上げ要件が以下に該当する場合、コストが増加します。
複数の顔
深いポケット
小さな内部機能
薄い壁
複雑な輪郭
狭い内側のコーナー
穴とネジ部分
マスキングが必要な箇所
検査報告書が必要な表面
仕上げプロセスが単純であっても、仕上げ面が増えると、より多くの取り扱い、より多くの準備、より多くの検査が必要になります。
明確な図面では、どの表面に特別な仕上げが必要で、どの表面は機械加工のままでよいかを識別する必要があります。これにより、サプライヤーはすべての表面に同じ処理が必要であると想定することができなくなります。
研磨には多くの場合手作業または半手作業が必要となるため、コストが大幅に増加する可能性があります。最終結果は、材料、形状、アクセス、エッジの状態、およびオペレーターの一貫性によって決まります。
次の場合、研磨はより高価になります。
表面積が大きい
内部ポケットは磨く必要があります
小さな半径が関係している
鋭いエッジは保存する必要があります
鏡面仕上げが必要
見た目の一貫性が重要です
複数の研磨ステップが必要
磨きにくい素材です
研磨は寸法やエッジの形状にも影響を与える可能性があります。鋭利なエッジが丸くなったり、材料がわずかに除去されたり、表面プロファイルが変化したりする場合があります。公差が厳しい特徴については、製造前に研磨を見直す必要があります。
ビード ブラストは研磨よりも安価な場合が多いですが、それでもコストがかかります。部品は、陽極酸化などの次の仕上げステップの前に、洗浄、ブラスト処理、慎重な取り扱いが必要であり、場合によっては保護する必要があります。
化粧用ビードブラストは、次の場合にコストが増加する可能性があります。
選択したサーフェスのみをブラストする必要があります
特定の機能にはマスキングが必要です
統一された外観が必要です
深いポケットまたは複雑な形状が関係している
部品はサンプルまたは以前のバッチと一致する必要があります
取り扱いマークは認められません
この部品はブラスト後に陽極酸化処理が必要です
ビード ブラストにより目に見えるツールマークを減らすことができますが、すべてのジオメトリで同じ結果が得られるわけではありません。深いポケット、狭いスロット、および内部機能には、開いた外面と同じブラスト テクスチャが適用されない場合があります。
一部の表面処理では、材料を追加したり、材料を除去したり、表面状態を変更したりします。これは、最終寸法、はめあい、ねじ山、公差に影響を与える可能性があります。
例としては次のものが挙げられます。
陽極酸化により表面の厚さが変化する場合があります。
硬質陽極酸化により、コーティングの厚さをさらに厚くすることができます。
メッキは表面に素材を追加します。
粉体塗装と塗装では、比較的厚い層を追加します。
研磨すると材料が除去されます。
電解研磨により、材料の薄い層が除去されます。
ビードブラストは質感を変化させ、鋭いエッジに影響を与える可能性があります。
ベアリングの穴、ダウエルピンの穴、シャフトの直径、シール溝、ねじ穴などの形状がきつい嵌めの場合、製造前に仕上げ効果を考慮する必要があります。
場合によっては、重要なフィーチャーを仕上げ前にマスクしたり、仕上げ後に機械加工したり、仕上げ後に検査したりする必要があります。
マスキングは、選択した領域を仕上げから保護するために使用されます。コーティング、陽極酸化、ブラスト、塗装、またはメッキが特定の機能に影響を与えたくない場合に必要になる場合があります。
マスキングは次の場合に必要になる場合があります。
スレッド
軸受穴
ノックピン穴
圧入穴
シール面
電気接触部
データム面
接地面
ベアメタル接触が必要な領域
マスキングには追加の準備、手作業、プロセス管理、検査が必要となるため、コストがかかります。複雑なマスキング要件もリードタイムを増加させる可能性があります。
コストを削減するには、機能的に必要な場合にのみマスキングを指定してください。
外観は寸法公差よりも主観的なことが多いため、化粧仕上げの要件によりコストが増加する可能性があります。部品の寸法は正しくても、傷、色むら、目に見える工具跡、ブラストの不均一さ、または取り扱い跡が原因で不合格となる場合があります。
次の場合、表面上のリスクが増加します。
表面が大きくて見やすい
陽極酸化処理された色は厳密に一致する必要があります
研磨方向は一定でなければなりません
ブラシの木目方向が重要
部品は以前のバッチと一致する必要があります
鋭いエッジにはコーティングのばらつきが見られます
取り扱い上の傷は許容されません
化粧品の要件が明確に定義されていない
装飾的な CNC 部品の場合、図面では、目に見える表面、許容可能な外観基準、色の予想、および可能であれば仕上げサンプルを定義する必要があります。
二次仕上げは機械加工後のリードタイムが長くなる可能性があります。一部の仕上げには、洗浄、マスキング、バッチ処理、検査、乾燥、硬化、または外部ベンダーの調整が必要です。
リードタイムは次の場合に増加する可能性があります。
陽極酸化処理
硬質アルマイト処理
メッキ
粉体塗装
絵画
電解研磨
複雑な研磨
特別な化粧品の要件
完成後の検査報告書
スケジュールが重要な場合は、生産前に仕上げ要件について話し合う必要があります。
仕上げコストを削減する実際的な方法は、表面機能ごとに仕上げ要件を定義することです。
表面または要件 |
コスト削減戦略 |
|---|---|
隠された内部表面 |
機能が重要でない限り、機械加工のままにしておく |
目に見える外面 |
目に見える部分のみ化粧仕上げを指定してください |
シール面 |
Ra はシール部のみ指定してください |
軸受穴 |
仕上げの厚さとマスキングの必要性を検討する |
スレッド |
フィット感が重要な場合は、仕上げ後にマスクまたは検査します |
深いポケット |
機能的に必要でない限り研磨は避けてください |
化粧品の色 |
サンプルまたは明確な色のリファレンスを使用する |
厳しい公差機能 |
完成後に最終寸法を確認する |
広い表面 |
不必要な低 Ra 要件を回避する |
試作部品 |
外観が重要でない場合は、機械加工のままの仕上げを使用します。 |
仕上げ要件は、「
この表面は機能、外観、保護、または組み立てのために特別な仕上げが必要ですか?」という明確な質問に答える必要があります。
答えが「いいえ」の場合は、機械加工のまままたは標準仕上げで十分な場合があります。
表面仕上げのコストは、多くの場合、仕上げの種類だけでなく、範囲によって決まります。ビードブラストまたは陽極酸化処理された外面は合理的かもしれませんが、深いポケット、ねじ穴、隠れたキャビティ、または公差の厳しい穴の内部に同じ仕上げを必要とする場合、不必要なコストとリスクが発生する可能性があります。
NAITE TECH は、表面仕上げのレビュー中に、機能的な粗さ、外観、腐食防止、マスキング、または仕上げ後の検査が必要な表面を評価します。これにより、エンジニアは不必要な機械加工や仕上げコストを回避しながら、適切な領域に適切な仕上げを指定することができます。
表面仕上げが公差、外観、または組み立てに影響を与えるプロジェクトの場合は、NAITE TECH の CNC 表面仕上げレビューは、 生産前に実際的な仕上げ戦略を特定するのに役立ちます。
表面仕上げと CNC 公差を一緒に考慮する必要があります。部品は仕上げ前に公差内で機械加工できますが、陽極酸化、メッキ、粉体塗装、研磨、ビードブラスト、または電解研磨の後は最終寸法が変化する可能性があります。設計時にこれらの影響が考慮されていない場合、完成した部品の取り付け、組み立て、密閉、または検査に問題が発生する可能性があります。
これは、ベアリング穴、ダウエルピン穴、ねじ穴、圧入穴、滑り面、シール溝、精密嵌合面などの公差が厳しい特徴において特に重要です。これらのフィーチャを正しい最終結果にするには、マスキング、仕上げ後の検査、または加工寸法の調整が必要になる場合があります。
仕上げプロセスが異なれば、寸法に与える影響も異なります。仕上げによっては、表面にマテリアルを追加するものもあれば、マテリアルを削除したり、表面の質感を変更したりする仕上げもあります。
例としては次のものが挙げられます。
陽極酸化によりアルミニウム部品の表面の厚さが変化する場合があります。
硬質陽極酸化処理では、通常、より厚く、より耐摩耗性の高い層が作成されます。
メッキは表面に金属的なコーティングを加えます。
粉体塗装と塗装では、比較的厚い層を追加します。
研磨すると材料が除去され、エッジが丸くなる場合があります。
電解研磨により、金属の薄い層が除去されます。
ビードブラストにより表面の質感が変化し、エッジにわずかに影響を与える場合があります。
図面で機械加工寸法のみが定義されており、仕上げが考慮されていない場合、最終部品が意図した取り付けを満たさない可能性があります。
たとえば、陽極酸化処理前は正しい軸受穴であっても、その穴に陽極酸化層が適用されると、小さくなりすぎる可能性があります。ねじ山の内部にコーティングが蓄積すると、ねじ穴がきつくなる可能性があります。メッキ厚を考慮しないと圧入穴が正しく組付できない場合があります。
フィット感や動きを制御する機能は、仕上げプロセスを選択する前に検討する必要があります。
重要な機能には次のものが含まれる場合があります。
軸受穴
ノックピン穴
シャフト径
圧入穴
スリップフィット穴
ネジ穴
シール溝
摺動面
データム面
電気接触部
接地面
これらのフィーチャーについては、設計チームと機械加工サプライヤーは、フィーチャーを仕上げるか、マスキングするか、仕上げ後に機械加工するか、または仕上げ後に検査するかを決定する必要があります。
実際の描画ノートには次のように書かれているかもしれません。
「アルマイト処理前のマスク軸受穴」
「ネジ穴をコーティングしないでください」
「最終寸法はメッキ後に適用されます」
「シール面のみ Ra 0.8 μm」
「電気接触面はコーティングされていない状態を維持する」
「コーティング後のねじ山のフィット感を検査」
これらの注意事項は、終了後のフィット関連の問題を防ぐのに役立ちます。
コーティングや仕上げにより厚みが増すと、最終寸法が加工寸法と異なる場合があります。これは、穴、ボア、シャフト、スロット、ねじ山、および合わせ面の場合に特に重要です。
外部特徴の場合、コーティングの蓄積により最終寸法が増加する可能性があります。穴やボアなどの内部特徴の場合、コーティングの蓄積により有効開口部が減少する可能性があります。これは、すきま、圧入、ねじばめ、およびスライド動作に影響を与える可能性があります。
設計者は、公差が適用されるかどうかを明確にする必要があります。
仕上げる前に
終わった後
マスクされた領域へ
塗装箇所へ
最終組み立て状態へ
これが明確でない場合、サプライヤーは推測を行う必要があり、見積りの不確実性や生産リスクが増大する可能性があります。
公差に敏感な部品には NAITE TECH の CNC 加工公差のレビューは、 仕上げが最終部品の寸法にどのような影響を与えるかを評価するのに役立ちます。
研磨により表面の滑らかさと外観が改善されますが、エッジの形状も変化する可能性があります。材料が除去されすぎると、鋭いエッジが丸くなり、細部の鮮明度が失われ、精密な表面がわずかにずれることがあります。
これは以下にとって重要です。
シールエッジ
シャープな位置決めエッジ
小さな面取り
精密スロット
化粧エッジ
薄い機能
データム面
厳しいプロファイル要件を持つ部品
部品に研磨と厳密なエッジの定義の両方が必要な場合は、どのエッジを柔らかくしてもよく、どのエッジを制御し続ける必要があるかを図面で明確に定義する必要があります。
役に立つメモは次のとおりです。
「目に見える表面のみを磨き、シャープな機能エッジを維持する」
「基準面は研磨しないでください」
「研磨中にシールエッジを保護」
「指定された場合を除き、鋭利なエッジを折ります」
ビードブラストでは通常、厚いコーティングは追加されませんが、表面の質感が変わります。目に見える工具跡を減らし、均一なマットな外観を作成できますが、エッジがわずかに柔らかくなったり、非常に小さな形状に影響を与える可能性もあります。
ビード ブラストは、特に陽極酸化処理の前に、目に見えるアルミニウム部品の優れた表面処理方法となります。ただし、パーツに次のものが含まれる場合は、慎重に検討する必要があります。
きつい公差穴
精密穴
細糸
シール面
鋭いエッジ
小さな文字や刻印
非常に薄い機能
これらの領域を正確または鮮明に保つ必要がある場合は、マスキングが必要になる場合があります。
ねじ切りフィーチャーは仕上げに特に影響を受けます。ねじ山の内側のコーティングや陽極酸化処理により、フィット感が変化し、ファスナーの組み立てが困難になる可能性があります。研磨、ブラスト、またはメッキも、管理されていない場合、ねじの品質に影響を与える可能性があります。
ねじ山仕上げのリスクには次のようなものがあります。
コーティングの蓄積
しっかりとしたネジのフィット感
糸山の損傷
ゲージの結果が悪い
ファスナーの取り付けが難しい
トルクのばらつき
ねじ山が正しくマスクされていない場合、腐食の危険性があります
ねじ切りフィーチャーの場合、エンジニアはねじ山を仕上げ後にコーティング、マスキング、クリーニング、チェイス、検査するかどうかを指定する必要があります。
ねじの設計とファスナーのフィットに関する詳細については、NAITE TECH のガイドを参照してください。 ねじ穴の仕上げに関する考慮事項.
内部フィーチャを一貫して仕上げるのは、開いた外部表面よりも困難です。コーティングの厚さ、ブラストアクセス、研磨ツール、および検査ツールはすべて、穴またはボア内で異なる動作をする可能性があります。
重要な内部機能には次のようなものがあります。
軸受穴
ノックピン穴
リーマ穴
圧入穴
深い穴
ザグリ穴
シール溝
内ポケット
流体通路
内部フィーチャーに厳しい公差または機能的な表面仕上げ要件がある場合は、早期にレビューする必要があります。場合によっては、仕上げ前にフィーチャをマスクしたり、仕上げ後に最終サイズに機械加工したりする必要がある場合があります。
穴関連の設計詳細はNAITE TECHの資料をご覧ください。 穴の表面仕上げと公差のガイドライン.
表面仕上げも検査に影響を与える可能性があります。部品には、仕上げ前、仕上げ後、またはその両方の寸法検査が必要な場合があります。表面粗さは粗さ計を使用して測定する必要がある場合がありますが、コーティングされた形状の場合は厚さ測定またはゲージチェックが必要な場合があります。
検査には以下が含まれる場合があります。
仕上げ後の寸法検査
ねじゲージ検査
膜厚測定
表面粗さ測定
化粧表面の目視検査
マスク領域の検査
初品検査報告書
嵌合コンポーネントとのフィットチェック
検査要件はコスト、リードタイム、プロセス計画に影響を与える可能性があるため、生産前に定義する必要があります。
仕上げは必ずしも寸法的に中立であるとは限りません。陽極酸化、メッキ、粉体塗装、研磨、電解研磨、ブラスト加工はすべて、最終寸法、エッジの状態、表面の質感、またはアセンブリのフィット感に影響を与える可能性があります。
NAITE TECH は、表面仕上げのレビュー中に、仕上げ後にどのフィーチャを仕上げ、マスキング、保護、検査、または寸法付けする必要があるかを評価します。これは、ベアリングの穴、ねじ、ダウエルピン穴、シール面、および仕上げ前の寸法よりも最終寸法の方が重要なその他の厳しい公差の特徴の場合に特に重要です。
材料の選択は、CNC 表面仕上げのオプションに直接影響します。同じ仕上げプロセスでも、ある材料では非常にうまく機能する場合がありますが、別の材料では外観が悪くなり、寸法上のリスクが生じたり、不必要なコストが発生したりすることがあります。ビードブラスト、陽極酸化、研磨、不動態化、メッキ、またはコーティングを指定する前に、エンジニアは、選択した材料が必要な仕上げと互換性があることを確認する必要があります。
表面仕上げの互換性は以下によって決まります。
基材
合金の種類
被削性
耐食性
硬度
表面気孔率
熱的挙動
コーティングの密着性
化粧品の要件
寸法公差要件
最終使用環境
表面仕上げは、機能と材料の挙動の両方に基づいて選択する必要があります。たとえば、陽極酸化処理はアルミニウムには一般的に使用されますが、ステンレス鋼には使用されない仕上げです。不動態化はステンレス鋼では一般的ですが、陽極酸化のような装飾的な色は提供されません。エンジニアリング プラスチックは、研磨したり、機械加工のままにしておくことができますが、金属と同様に、熱、攻撃的な化学薬品、またはコーティング プロセスに耐えられない場合があります。
アルミニウムは、表面仕上げに最も汎用性の高い CNC 機械加工材料の 1 つです。機械加工が良好で、多くの表面処理に対応し、プロトタイプや生産部品に広く使用されています。
一般的なアルミニウム仕上げには次のものがあります。
機械加工されたままの状態
ビーズブラスト
クリアアルマイト処理
黒色アルマイト処理
カラーアルマイト処理
硬質アルマイト処理
ブラッシング
研磨
粉体塗装
絵画
アルミニウムは一般的に次の用途に使用されます。
製品ハウジング
エンクロージャ
ブラケット
ヒートシンク
航空宇宙部品
ロボット部品
電子機器部品
消費者向け製品のハードウェア
ビード ブラスト処理と陽極酸化処理は、きれいで均一な耐食性の外観を作り出すことができるため、アルミニウム CNC 部品では特に一般的です。外観よりも耐摩耗性が重要な場合は、硬質陽極酸化処理を選択することもできます。
アルミニウム仕上げの設計上の考慮事項:
陽極酸化は最終寸法に影響を与える可能性があります。
色は合金やバッチによって異なる場合があります。
鋭いエッジでは色の濃さが異なる場合があります。
ネジ山やきつい穴にはマスキングが必要な場合があります。
陽極酸化処理の前にビードブラスト処理を行うことで均一性が向上します。
硬質陽極酸化処理は、厚さとフィット感を見直す必要があります。
アルミニウム部品に外観と厳しい公差の両方が必要な場合は、仕上げゾーンとマスキング要件を図面上で明確に定義する必要があります。
ステンレス鋼は、耐食性、強度、洗浄性、耐久性を考慮して選択されることがよくあります。これは、医療、食品加工、流体処理、工業、および腐食に敏感な用途で一般的です。
一般的なステンレス鋼の仕上げには次のようなものがあります。
機械加工されたままの状態
ビーズブラスト
ブラッシング
研磨
不動態化
電解研磨
ステンレス鋼は一般的に次の用途に使用されます。
医療部品
食品加工部品
流体ハンドリングハードウェア
耐食性ブラケット
シャフトとフィッティング
産業機械部品
機械アセンブリの洗浄
不動態化は、寸法を大きく変えることなく耐食性を向上させるためによく使用されます。電解研磨は、より滑らかできれいな、より耐食性の高い表面が必要な場合に使用できます。
ステンレス鋼仕上げの設計上の考慮事項:
不動態化は機械加工マークを隠しません。
研磨により外観は改善されますが、コストが増加する可能性があります。
電解研磨により、少量の材料が除去されます。
ブラッシングには、定義された粒子方向が必要です。
ビードブラストはマットな表面を作成しますが、外観基準に影響を与える可能性があります。
仕上げ前の表面の清浄度は重要です。
ステンレス鋼部品の場合、主な目的が耐食性、洗浄性、外観、平滑性のいずれであるかに基づいて仕上げを選択する必要があります。
真鍮と銅の合金は、電気、装飾、流体、精密機械部品によく使用されます。これらの材料は良好に機械加工できますが、仕上げの動作はアルミニウムやステンレス鋼とは異なります。
一般的な真鍮仕上げには次のようなものがあります。
機械加工されたままの状態
研磨
ブラッシング
ニッケルメッキ
クロムメッキ
クリア塗装
変色防止コーティング
一般的な銅仕上げには次のものがあります。
機械加工されたままの状態
研磨
ニッケルメッキ
錫メッキ
銀メッキ
酸化防止コーティング
真鍮と銅は一般的に次の用途に使用されます。
電気接点
コネクタ
継手
ブシュ
装飾部品
バルブコンポーネント
導電性部品
精密小物部品
多くの場合、真鍮は研磨して装飾仕上げにすることができます。銅は、酸化を防止したり、導電性、はんだ付け性、腐食の要件を満たすために、コーティングやメッキが必要な場合があります。
真鍮と銅の仕上げに関する設計上の考慮事項:
研磨すると外観は改善されますが、エッジが丸くなる場合があります。
銅は酸化しやすいため、保護コーティングが必要な場合があります。
メッキの厚さはねじ山やフィット感に影響を与える可能性があります。
導電性表面はコーティングしないままにしておくか、特定のメッキを使用する必要がある場合があります。
装飾的な表面は、視覚的な期待を明確に定義する必要があります。
柔らかい素材は取り扱い跡がつきやすい場合があります。
電気部品の場合は、導電性や接触性能とともに仕上げも検討する必要があります。
チタンは、強度重量比、耐食性、生体適合性が重要となる高性能用途に使用されます。アルミニウムや真鍮よりも機械加工が難しく、仕上げは慎重に選択する必要があります。
一般的なチタン仕上げには次のようなものがあります。
機械加工されたままの状態
ビーズブラスト
研磨
不動態化
特殊アルマイト処理
医療または航空宇宙用途向けの表面処理
チタンは一般的に次の用途に使用されます。
航空宇宙部品
医療機器
高性能機械部品
軽量構造コンポーネント
耐食性コンポーネント
特殊精密部品
チタン仕上げの考慮事項:
チタンは多くの柔らかい金属に比べて研磨が困難です。
熱や工具の跡が最終的な外観に影響を与える場合があります。
表面処理の要件は用途によって異なる場合があります。
医療または航空宇宙部品には、厳密な洗浄と文書化が必要な場合があります。
特殊な仕上げを行うと、コストと納期が増加する可能性があります。
チタン部品の場合、特に外観、疲労性能、清浄度、認証要件が重要な場合には、表面仕上げ要件について早期に議論する必要があります。
エンジニアリング プラスチックは金属とはまったく異なる挙動をします。プラスチックによっては、きれいな機械加工表面が得られる場合もありますが、バリ、毛羽立ち、ツールマーク、熱に弱い、またはストレスマークが見られる場合もあります。プラスチックはクランプ時に変形したり、温度や湿気によって寸法が変化したりする場合もあります。
一般的な CNC 加工プラスチックには次のようなものがあります。
POM/デルリン
ナイロン
PTFE
ピーク
ポリカーボネート
ABS
アクリル
UHMW
PVC
一般的なプラスチック仕上げオプションには次のものがあります。
機械加工されたままの状態
バリ取り
研磨
厳選されたプラスチックの火炎研磨
選択されたプラスチックの蒸気研磨
選択された材料のタンブリング
用途によっては塗装またはコーティング
プラスチックの表面仕上げに関する考慮事項:
プラスチックの中には研磨が難しいものもあります。
熱によりプラスチックの表面が損傷したり変形したりする可能性があります。
柔らかいプラスチックはバリや毛羽立ったエッジを形成する可能性があります。
透明なプラスチックの場合は、特別な研磨が必要な場合があります。
吸湿性はナイロンの寸法に影響を与える可能性があります。
PTFEやUHMWは柔らかく、精密に仕上げるのが難しいです。
PEEK はより詳細な情報を保持できますが、高価でプロセスに依存します。
プラスチック CNC 部品の場合は、金属仕上げ標準が適用されると想定しないでください。表面粗さと外観上の期待は、プラスチック材料に一致させる必要があります。
材料 |
適切な仕上げオプション |
デザインノート |
|---|---|---|
アルミニウム |
機械加工のまま、ビードブラスト、アルマイト、硬質アルマイト、ブラッシング、研磨、粉体塗装 |
優れた外観および保護仕上げオプション。陽極酸化の厚さとマスキングを見直す |
ステンレス鋼 |
機械加工のまま、ビードブラスト、ブラッシング、研磨、不動態化、電解研磨 |
優れた耐食性。不動態化により、厚さを大幅に変更することなく保護が向上します |
真鍮 |
そのままの状態、研磨、ブラッシング、メッキ、クリア塗装 |
優れた装飾性と精密仕上げのオプション。保護しないと変色する可能性があります |
銅 |
機械加工のまま、研磨、メッキ、酸化防止コーティング |
仕上げは導電性に影響を与える可能性があります。酸化制御が必要な場合がある |
チタン |
機械加工のまま、ビードブラスト、研磨、不動態化、特殊陽極酸化処理 |
強くて耐食性があります。仕上げはアプリケーション固有の場合があります |
POM/デルリン |
機械加工のまま、バリ取り、限定研磨 |
プラスチックの機械加工性が良好。仕上がりの期待は現実的なものでなければなりません |
ナイロン |
機械加工のまま、バリ取り |
吸湿により寸法や仕上がりの安定性に影響が出る可能性があります |
PTFE |
機械加工のまま、慎重にバリ取り |
柔らかくて柔軟。鋭いエッジや細かい仕上げを保持するのが難しい |
ピーク |
機械加工のまま、場合によっては研磨 |
高性能プラスチック。プロセス管理は重要です |
アクリル |
機械加工、研磨、蒸気研磨(一部の場合) |
透明な表面には特殊な仕上げが必要な場合があります |
表面仕上げは、材料と部品の機能の両方に基づいて選択する必要があります。
例えば:
アルミニウム製エンクロージャ: 外観と耐食性を高めるためのビードブラスト + 陽極酸化処理。
ステンレス鋼の流体継手: 耐食性のための不動態化。
真鍮コネクタ: 外観または導電性のためのメッキ。
銅接点: 電気的性能に基づいて選択された仕上げ。
PEEK 医療コンポーネント: 装飾コーティングではなく、制御された加工と洗浄。
アクリル表示部:透明度を上げるための研磨または蒸着研磨。
間違った仕上げを行うと、コスト、外観、接着性、または適合性に問題が生じる可能性があります。このため、材料と仕上げの決定は別々にではなく、一緒に検討する必要があります。
材料の選択によって、どの表面仕上げが実用的で、信頼性があり、費用対効果が高いかが決まります。陽極酸化はアルミニウムに最適であり、不動態化はステンレス鋼に適しており、真鍮や銅にはメッキが必要な場合があり、プラスチック部品にはより現実的な表面仕上げが必要な場合があります。
NAITE TECH は生産前に、材料の適合性、表面仕上げの目標、コーティングの厚さ、外観上の期待、公差への影響、最終使用環境をレビューします。これにより、コーティングの密着性の低下、色の不均一、寸法の変化、不必要な後処理コストなどの仕上げ関連の問題を回避できます。
CNC 表面仕上げを指定する場合、穴、ねじ、内部フィーチャーには特別な注意が必要になることがよくあります。これらの領域は機械加工が難しく、均一に仕上げるのが難しく、コーティング、陽極酸化、メッキ、研磨、ブラストによる寸法変化の影響を受けやすくなります。
多くの場合、外面にはビードブラスト、陽極酸化、研磨、コーティングが施され、比較的予測可能な結果が得られます。内部機能が異なります。深い穴、ねじ穴、ベアリング穴、ダウエルピン穴、ザグリ穴、溝、および内部ポケットは、仕上げ中にアクセス、検査、またはマスキングすることが困難な場合があります。
このため、内面仕上げの要件は、外観だけではなく機能に基づく必要があります。
穴の表面仕上げは穴の目的によって異なります。クリアランス ホール、ダウエル ピン穴、ベアリング ボア、ネジ穴、および流体通路はすべて、異なる表面仕上げ戦略を必要とする場合があります。
例えば:
クリアランスホールには基本的なバリ取りのみが必要な場合があります。
ノックピン穴には、直径と表面品質を制御する必要がある場合があります。
ベアリングのボアには、特定の粗さと真円度が必要な場合があります。
流体通路にはバリの管理と清浄さが必要な場合があります。
シール穴には、制御された表面テクスチャが必要な場合があります。
ねじ穴の場合、仕上げ後に適合確認が必要になる場合があります。
よくある間違いは、部品のすべての穴に同じ仕上げ要件を適用することです。これによりコストが増加し、不必要なマスキングや検査作業が発生する可能性があります。
穴の設計ルールの詳細については、NAITE TECH の資料を参照してください。 CNC 穴設計の推奨事項.
ベアリングの穴や精密穴では、一般的な穴よりも厳密な寸法と表面の管理が必要になることがよくあります。これらの特徴は、フィット感、回転、位置合わせ、騒音、摩耗、および組み立てのパフォーマンスに影響を与える可能性があります。
ベアリングボアの表面仕上げに関する考慮事項は次のとおりです。
最終穴径
真円度
表面粗さ
膜厚
マスキング要件
仕上げ後の検査
ベアリングまたはブッシュとの嵌合
仕上げ後の加工が必要かどうか
軸受穴に陽極酸化、メッキ、またはコーティングが施されると、最終的なはめあいが変化する可能性があります。多くの場合、プロセスや設計の要件に応じて、軸受の穴は仕上げ前にマスキングするか、仕上げ後に最終サイズに機械加工する必要があります。
図面では、穴寸法が仕上げ前または仕上げ後に適用されるかどうかを明確に定義する必要があります。
ノックピン穴は位置合わせに使用されるため、穴のサイズと位置の両方が重要です。表面仕上げは、特に穴がリーマ加工されている場合や厳密に管理されている場合に、ノックピンのフィット感に影響を与える可能性があります。
ノックピン穴については、次の点を考慮してください。
穴径の許容差
穴位置公差
表面粗さ
コーティングの蓄積
仕上げ前のマスキング
必要に応じて仕上げ後のリーマ加工
ピンゲージによる検査
意図せずダボ穴にコーティングが施されると、ピンが正しく嵌合しない場合があります。ブラストや研磨が穴のエッジに影響を与えると、挿入も変化する可能性があります。重要なダボ穴は図面上で明確に示す必要があります。
ねじ穴は、仕上げ加工で問題が発生する最も一般的な領域の 1 つです。コーティング、陽極酸化処理、メッキ、またはペイントがねじ山の内側に蓄積し、ファスナーの取り付けが困難になる可能性があります。
ねじに関連した仕上げの問題には次のようなものがあります。
コーティング後もしっかりとねじがフィット
糸山の損傷
トルクのばらつき
ねじゲージ検査の不合格
止まり穴でのコーティングの蓄積
ねじ山のかみ合いの減少
組み立ての難易度
終了後に糸追いが必要
ねじ穴の場合、ねじを仕上げ、マスキング、クリーニング、チェイス、または仕上げ後に検査するかどうかを図面で定義する必要があります。
役立つ描画メモには次のようなものがあります。
「ネジ穴を陽極酸化しないでください」
「塗装前に糸をマスキング」
「仕上げ後にネジ穴を検査」
「メッキ後のねじ山をきれいに」
「終了後もネジのフィット感を維持する必要がある」
「ネジ穴にコーティングが蓄積することは許可されません」
より詳細なねじ設計ガイダンスについては、NAITE TECH のガイドを参照してください。 CNC ネジとファスナーの設計実践.
アクセスが制限されているため、深い穴を安定して仕上げるのは困難です。研磨、ブラスト、コーティング、洗浄、検査が内部の奥深くまで均一に到達しない場合があります。
深穴仕上げの課題には次のようなものがあります。
ツールへのアクセスが制限されている
切りくずやバリの除去が困難
不均一なコーティング厚さ
爆発範囲が狭い
研磨へのアクセスが困難
洗浄と残留物に関する懸念
検査の制限
仕上げ用の化学薬品が閉じ込められている可能性がある
深い穴の内面の管理が必要な場合は、製造前に機械加工業者と話し合う必要があります。要件によっては、特殊な工具、特殊な洗浄、リーミング、ホーニング、または検査方法が必要な場合があります。
内部仕上げが機能的に重要でない場合は、適切なバリ取りを行って深穴を加工したままにする方が現実的である可能性があります。
ザグリと皿穴は、ファスナーが部品にどのように固定されるかに影響します。表面仕上げとコーティングの厚さは、特にファスナーのヘッドを面一に配置する必要がある場合や均一なクランプ力を適用する必要がある場合、ファスナーの着座に影響を与える可能性があります。
設計者は次のことを考慮する必要があります。
ザグリ径
ザグリ深さ
皿穴角
ファスナーヘッド下の表面粗さ
膜厚
穴エッジ周りのバリ
ファスナーの頭が地金に接触するかどうか
仕上げの蓄積が着座に影響するかどうか
コーティングの厚さが大きい場合は、仕上げ後にザグリの深さまたはファスナーの着座を見直す必要がある場合があります。
シール溝、O リング溝、および流体通路には、漏れ防止とシール性能のために制御された表面仕上げが必要な場合があります。これらの機能を通常のポケットや穴のように扱うべきではありません。
表面仕上げに関する考慮事項は次のとおりです。
溝面粗さ
仕上げ後の溝寸法
バリ取り
エッジの状態
清潔さ
コーティングと流体の適合性
シール材質の適合性
検査方法
シーリング フィーチャについては、必要な場合にのみ仕上げ要件を指定します。シール面には制御された Ra 値が必要な場合がありますが、近くの機能しない内面は機械加工されたままになる場合があります。
内部のポケットや空洞は、見た目を美しく仕上げるのが難しい場合があります。ビードブラスト、研磨、ブラッシング、陽極酸化処理、またはコーティングでは、深い空洞の内部では開いた外面と同じ外観が得られない場合があります。
内部キャビティの仕上げには次のような課題があります。
不均一なブラストテクスチャ
隅に工具跡が見える
研磨へのアクセスが制限されている
コーナー部分のコーティングの蓄積
終わった後の掃除が大変
内部半径が小さいため、小さな工具が必要
仕上げ労働力の向上
ポケットが隠れていて機能しない場合は、多くの場合、標準の機械加工のまま仕上げが最もコスト効率の高いオプションです。ポケットが見えるか機能する場合、仕上げ要件を明確に定義する必要があります。
多くの場合、内部特徴は外部表面よりも仕上げや検査が困難です。ねじ山、穴、ダボ穴、シール溝、深いポケットは、コーティングの蓄積、マスキングの難しさ、バリ、または仕上げのアクセスの制限によって影響を受ける可能性があります。
NAITE TECH は、表面仕上げのレビュー中に、内部フィーチャを仕上げるか、マスキングするか、保護するか、洗浄するか、リーマ加工するか、検査するか、それとも機械加工のままにしておくべきかを評価します。これにより、ねじ山の固さ、ピンの嵌合不良、ベアリング穴の干渉、シール面の欠陥などの組み立ての問題を防ぐことができます。
ポケット、スロット、および内部コーナーは CNC フライス加工部品の一般的な特徴ですが、表面仕上げの要件が厳しすぎる場合、または明確に定義されていない場合は困難になる可能性があります。これらの機能には、工具アクセスの制限、小さなカッター、深い壁、狭いスペース、内部半径が含まれることが多く、これらにより加工や仕上げがより困難になります。
通常、平らな外面は、深いポケットや狭いスロットよりも機械加工、研磨、ブラスト、検査が簡単です。このため、ポケット内部の表面仕上げ要件と内部機能は慎重に指定する必要があります。
NAITE TECHが提供する 表面が重要なフィーチャの精密 CNC フライス加工。 ポケット形状、スロット寸法、表面品質、工具アクセスを一緒に検討する必要がある、
ポケットは、軽量化、コンポーネントの配置、クリアランス、シール、または内部アセンブリの機能のためによく使用されます。必要な表面仕上げはポケットの機能によって異なります。
次の場合、ポケットの仕上げを管理する必要がある可能性があります。
別のコンポーネントを見つけます
シールまたはガスケットをサポート
インサートまたは電子モジュールを保持します
滑り面または接触面を作成します
最終製品に表示されます
流体の流れに影響を与える
コーティングの密着性が必要
データムまたは検査面として機能します
ただし、ポケットが材料の除去または隠れたクリアランスのみに使用される場合は、通常は標準の機械加工のままの仕上げで十分です。
深いポケットでは、長いリーチの工具が必要になる可能性があるため、工具跡がより目立つ可能性があります。ステップオーバーを小さくしたり、仕上げパスを追加すると表面を改善できますが、加工時間も長くなります。
スロットは、クリアランス、調整、スライド、キー溝、ファスナーの移動、または位置合わせに使用できます。穴と同様に、表面仕上げの要件は機能に基づく必要があります。
単純なクリアランス スロットには、細かい表面仕上げは必要ない場合があります。スライド スロットまたはガイド スロットには、より滑らかな側壁、制御された幅、および低減されたバリが必要な場合があります。キー溝には寸法精度と一貫した表面品質が必要な場合があります。
スロットの仕上げに関する重要な考慮事項は次のとおりです。
スロット幅
スロットの深さ
サイドウォール仕上げ
底面仕上げ
バリコントロール
コーナー半径
ツールへのアクセス
嵌合部品がスロット内でスライドするかどうか
スロットが表示されるか非表示になるか
スロットが可動インターフェースの一部である場合は、公差および材料の選択とともに表面仕上げを検討する必要があります。
内径コーナー半径は、加工効率と表面品質の両方に大きな影響を与えます。 CNC フライス工具は丸いため、内側のコーナーには半径が必要です。内部半径が小さいと、より小さな切削工具が必要となり、より小さな工具は剛性が低くなります。
小さなツールでは次のものが作成される可能性があります。
工具跡をより見やすくする
振動の増加
工具のたわみが大きくなる
加工時間が長くなる
低い Ra 値を達成するのがさらに困難になる
表面仕上げが不均一になるリスクが高い
深いポケットと狭いスロットではコストが高くなります
内部半径が大きいため、より大きく、より剛性の高い工具を使用できます。これにより、工具へのアクセスが向上し、切削抵抗が軽減され、多くの場合、表面の一貫性が向上します。
実際の半径設計ルールについては、NAITE TECH の資料を参照してください。 より良い表面仕上げを実現する内径半径設計.
深いポケットは、浅くて開いたフィーチャよりも仕上げが困難です。深いポケットの場合、加工に長い工具が必要になる場合があり、後処理工具が底部または側壁に一貫して到達しない場合があります。
深いポケットの仕上げには次のような課題があります。
長いツールリーチ
工具のたわみ
びびりリスク
不均一な側壁テクスチャ
目に見える段差跡
研磨へのアクセスが制限されている
不均一なビードブラスト
コーナー部分のコーティングの蓄積
終わった後の掃除が大変
内面の検査を強化
深いポケットが見えない、または機能的に重要でない場合は、その内部に化粧仕上げや非常に低い Ra 値を指定することは避けてください。ポケットが機能する場合は、どの表面に制御された仕上げが必要かを正確に定義します。
ビードブラストは、開いた表面に均一なマットな外観を作り出すことができますが、深いポケット、狭いスロット、または影のある領域には均一に到達しない場合があります。ブラスト媒体は、内壁やポケットの底よりも外表面に直接当たる可能性があります。
これにより、次のような結果が生じる可能性があります。
凹凸のあるマットな質感
内部領域が明るいまたは暗い
隅に工具跡が残っている
深いキャビティの仕上がりが安定しない
外面のマッチングが難しい
ポケットが目に見えて見た目に美しい場合は、ビードブラストで必要な外観を実現できるかどうかについて話し合ってください。ポケットが隠れている場合は、加工したままにしておく方がコスト効率が高い場合があります。
内部ポケット、スロット、小さな半径の研磨は、工具のアクセスが制限されているため、費用がかかる場合があります。手動研磨ではすべての表面に均一に到達しない可能性があり、積極的に研磨すると寸法やエッジの状態が変化する可能性があります。
次の場合、内部機能を研磨するとコストが増加する可能性があります。
ポケットが深い
スロットが狭い
内径が小さい
表面積が大きい
鋭利なエッジは保護する必要があります
非常に低い Ra 値が必要です
見た目の一貫性が必要です
寸法公差を維持する必要がある
目に見える表面にのみ研磨が必要な場合は、図面で研磨ゾーンを明確に定義する必要があります。機能的に必要でない限り、隠れたポケットの内部の研磨を必要としないようにしてください。
コーティングと陽極酸化処理は、内側のコーナーでは開いた表面とは異なる動作をする場合があります。コーティングの厚さ、色の外観、質感は、プロセスに応じて形状、電流分布、流体へのアクセス、またはスプレーへのアクセスに基づいて変化する場合があります。
潜在的な問題には次のようなものがあります。
コーナー部分のコーティングの蓄積
スロットまたは穴の開口部サイズの縮小
深い部分の色が不均一になる
凹部のコーティングを厚くまたは薄くする
マスキングの難易度
洗浄と残留物に関する懸念
内部フィーチャーに厳しい公差またはアセンブリ機能がある場合、製造前にコーティングの効果をレビューする必要があります。
ポケット、スロット、および内部コーナーの表面仕上げの一貫性を向上させるには、次の設計のヒントを考慮してください。
可能な場合は、より大きな内側コーナー半径を使用してください
不必要な深くて狭いポケットを避ける
機能的な仕上げ要件を重要な表面に限定する
隠れた内部領域を機械加工のまま仕上げることが可能
必要な場合を除き、深いキャビティでの研磨要件を避ける
可視表面と非可視表面を明確に定義する
ビードブラストが内部特徴に到達できるかどうかを検討する
工具アクセスに必要な場合は、リリーフ機能を追加します
スロット、ボア、溝のコーティングの厚さを確認する
難しい仕上げ要件についてサプライヤーと早めに話し合う
表面仕上げの要件は、確実に機械加工、仕上げ、検査できるものと一致する必要があります。
外側の平らな表面は、深いポケット、狭いスロット、または小さな内側の半径よりも、一貫して仕上げるのが簡単です。表面または低粗さの要件が内部フィーチャに適用される場合、工具へのアクセスと後処理へのアクセスを早期に検討する必要があります。
DFM レビュー中に、NAITE TECH はポケットの深さ、スロット幅、内径、工具へのアクセス、コーティングへのアクセス、検査の実現可能性を評価します。多くの場合、内部の非機能フィーチャーを機械加工のままにしておくことで、目に見える表面や機能的な表面の仕上げ品質を維持しながらコストを削減できます。
5 軸 CNC 加工は、形状、工具アクセス、セットアップ戦略によって製造上の課題が生じる場合に、複雑な部品の表面仕上げの一貫性を向上させるのに役立ちます。工具またはワークピースが複数の軸を横切って移動できるようにすることで、5 軸加工は、場合によっては標準の 3 軸加工よりも効率的に、角度のある表面、曲面プロファイル、深いフィーチャー、および多面ジオメトリに到達できます。
ただし、5 軸加工によってすべての表面が自動的に滑らかになったり、コストが安くなったりするわけではありません。その主な利点は、単に精度が高いだけではなく、アクセスが向上し、セットアップ変更が減少し、一部の形状でのツールの到達距離が短くなり、複雑な表面関係の制御が向上したことです。
単純な平らな部品の場合は、標準的な CNC フライス加工で十分な場合があります。複雑な表面、角度のあるフィーチャ、および複数の面にわたる外観または機能的な仕上げ要件が厳しい部品の場合、5 軸加工が重要な利点をもたらす可能性があります。
NAITE TECHが提供する 複雑な表面フィーチャーのための 5 軸 CNC 加工。 ツールアクセス、表面品質、多面形状を一緒に検討する必要がある
工具のアクセスは、表面仕上げに影響を与える最も重要な要素の 1 つです。切削工具が適切な角度で表面にアプローチできない場合、プロセスには長い工具、複数のセットアップ、または効率の悪いツールパスが必要になる場合があります。これにより、工具のたわみ、振動、目に見える加工跡が増加する可能性があります。
5 軸加工では、工具または部品を傾けることができるため、工具へのアクセスが向上します。これは次の場合に役立ちます。
傾斜面
深い空洞
湾曲したプロファイル
複合筐体
航空宇宙スタイルのパーツ
医療機器の部品
ロボット部品
インペラのような形状
金型と金型の表面
光学式またはセンサーの取り付け機能
工具がより効率的に表面に近づくことができれば、機械加工プロセスでカッターの噛み合いが良くなり、工具の長さが短くなり、表面の一貫性が向上し、工具跡のリスクが軽減されます。
3 軸加工では、深いフィーチャーや届きにくいフィーチャーには長い工具が必要になることがよくあります。長い工具は剛性が低く、切削中に振動したりたわみやすくなります。これにより、表面仕上げの不良、ビビリマーク、または寸法の不一致が残る可能性があります。
場合によっては、5 軸加工により工具を傾けて、より良い方向からフィーチャーにアプローチできるようになります。これにより、より短い、またはより剛性の高いツールの使用が可能になる場合があります。
次のような利点があります。
工具のたわみの減少
振動の低減
表面仕上げの一貫性が向上
寸法管理の向上
目に見える工具跡が少なくなる
より安定したフィニッシュパス
これは、標準的なツールのアクセスが制限されている深いキャビティ、角度のあるポケット、輪郭のある表面、および複雑な形状に特に役立ちます。
セットアップを変更するたびに、小さなアライメントの違いが生じる可能性があります。表面仕上げの場合、セットアップの移行により、目に見える不一致ライン、工具マークの方向の変化、または機械加工領域間の小さな不連続性が生じる場合もあります。
5 軸加工により、複雑な部品に必要なセットアップの数を削減できる場合があります。これにより、サーフェスの連続性が向上し、面間の目に見える遷移が減少する可能性があります。
部品に次のものが含まれる場合、セットアップを少なくすることができます。
複数の角度のある面
複雑な曲面
さまざまな方向にブレンドされるサーフェス
目に見える表面間の緊密な関係
複数の顔にわたる外観上の特徴
位置を揃えておく必要がある機能面
データム制御された複数面ジオメトリ
複数の方向にわたって表面の外観やフィーチャの関係が重要となる部品の場合、セットアップの変更を減らすことで、よりクリーンで一貫性のある結果をサポートできます。
輪郭のある表面は、単純な平面よりも仕上げるのが難しいことがよくあります。ツールパス戦略、カッター接触、ステップオーバー、ツール角度、および表面曲率はすべて、最終的なテクスチャーに影響します。
5 軸加工は、複雑な形状に対するより柔軟なツールパス制御をサポートできます。これは、表面に対する工具の向きをより適切に維持するのに役立ち、選択した用途での仕上げの一貫性を向上させることができます。
これは次の場合に役立ちます。
曲面ハウジング
人間工学に基づいた製品コンポーネント
航空宇宙の表面
医療機器の表面
金型の特徴
タービンまたはインペラのような形状
複雑な機械的インターフェース
それでも、最終的な表面仕上げは、工具の選択、ツールパス戦略、材料、機械の状態、切削パラメータ、検査要件などのプロセス全体によって決まります。
5軸加工は必ずしも必要というわけではありません。部品の形状が単純で、開いた表面があり、標準的なフライス加工で達成できる仕上げ要件がある場合は、3 軸加工の方がコスト効率が高い場合があります。
次の場合には 5 軸加工が必要ない場合があります。
表面は平らで簡単にアクセスできます
1 つまたは 2 つの簡単なセットアップでフィーチャーを加工できます
外観上の要件は外面に限定されます
標準の機械加工のままの仕上げが許容されます
表面仕上げは主に後処理によって制御されます
この部品には複雑な角度や輪郭の特徴がありません
セットアップを減らすことよりもコストを下げることが重要です
機械加工プロセスは、部品の形状、仕上げ要件、公差要件、材料、生産数量に基づいて選択する必要があります。
5 軸加工により工具へのアクセスと表面品質が向上した場合でも、最終的な外観や保護のために後処理が必要になる場合があります。
例えば:
複雑なアルミニウム製ハウジングの場合でも、ビードブラストと陽極酸化処理が必要な場合があります。
医療用ステンレス鋼コンポーネントには、依然として不動態化または電解研磨が必要な場合があります。
目に見える消費者製品の部品には、研磨またはブラッシングが必要な場合があります。
コーティングされた部品でも、精密な形状を実現するためにマスキングが必要な場合があります。
シール面には依然として Ra 値の制御が必要な場合があります。
5 軸加工は仕上げ前の加工面を改善できますが、すべての仕上げプロセスを置き換えるものではありません。設計チームは、仕上げ後にどの表面が表面、機能面、コーティング、マスキング、または測定されるかを定義する必要があります。
複雑な CNC 部品の場合、表面仕上げの問題は、表面粗さの要件だけではなく、工具のアクセス、工具の到達範囲、セットアップの移行に起因することがよくあります。工具が十分な剛性を持って表面に近づくことができない場合、または部品に目に見える遷移を作成する複数のセットアップが必要な場合、低い Ra 値を達成するのは困難な場合があります。
NAITE TECH は、プロセスレビュー中に、5 軸加工によってアクセスが改善され、再固定が減少し、より安定した表面品質がサポートできるかどうかを評価します。目標は、デフォルトで 5 軸加工を選択することではなく、部品の形状、仕上げ要件、およびコスト目標を最適にサポートするプロセスを選択することです。
表面仕上げの要件は、特に機能、外観、公差、コーティング、検査、または組み立てに影響を与える場合、エンジニアリング図面上で明確に定義する必要があります。 3D CAD モデルは形状を示すことができますが、通常、表面の粗さ、外観上の期待、コーティングの厚さ、マスキング要件、または仕上げ後の検査のニーズを十分に明確に伝えることはできません。
単純な非外観部品の場合は、「機械加工時にすべての鋭いエッジのバリを取り除いてください」などの一般的な注意事項で十分な場合があります。シール面、目に見える化粧領域、陽極酸化、めっき、研磨、不動態化、または厳しい公差の特徴を備えた部品の場合、図面にはより詳細な仕上げ手順が記載されている必要があります。
明確な表面仕上げ仕様は、機械加工サプライヤーが、何を管理する必要があるか、何を標準のままにできるか、どの特徴に仕上げ前または仕上げ後に特別な処理が必要かを理解するのに役立ちます。
表面粗さ記号は、Ra 値などの測定可能な粗さの要件を定義するために使用されます。これらは、機能、フィット、シール、滑り、摩耗、検査のために粗さを制御する必要がある表面にのみ適用してください。
一般的な例は次のとおりです。
シール面
摺動面
ベアリング接触面
シャフト表面
データム面
嵌合面
流体通路
精密な接触面
明確な機能上の理由がない限り、すべての表面に細かい Ra 要件を課すことは避けてください。 Ra 値を過剰に指定すると、加工時間、検査コスト、仕上げの複雑さが増加する可能性があります。
優れた描画には次のものが使用されます。
ほとんどの表面の一般的な仕上げに関する注意事項
重要な表面のみに特定の Ra コールアウトを表示
シールまたはスライド領域の仕上げ記号
目に見える表面については個別の化粧仕上げに関する注意事項を記載する
例:
「シール面のみ Ra 0.8 μm」
これは、部品全体に Ra 0.8 µm を適用するよりも明確で、コスト効率が高くなります。
一部の表面に特別な仕上げが必要ない場合は、それらを機械加工済みとして定義します。これにより、不必要な研磨、ブラスト、またはコーティングの想定を回避できます。
役立つ描画メモには次のようなものがあります。
「特に指定のない限り、機械加工のまま」
「内部ポケットは機械加工のまま残っている可能性があります」
「隠れた表面: 機械加工のままの仕上げが許容可能」
「すべての鋭利なエッジのバリ取り」
「バリや抜け粉を除去する」
「非化粧面でのツールマークは許容可能」
これらのメモは、プロトタイプ、治具、内部機械部品、および隠れた機能に特に役立ちます。
多くの CNC プロジェクトにとって、重要ではない表面を機械加工のままにすることは、コストを削減する最も簡単な方法の 1 つです。
化粧面は図面上で明確に識別する必要があります。最終製品に特定の面だけが表示される場合、一般的な仕上げノートでは不十分な場合があります。
装飾部品の場合、次のように定義します。
どのサーフェスが表示されるか
どの表面に化粧仕上げが必要か
どの表面を機械加工のままにできるか
許容可能な工具マーク
求める質感
希望の色
光沢またはマットの要件
ブラッシングの方向 (該当する場合)
参照サンプルまたは写真がある場合は
メモの例:
「目に見える外面:ビードブラスト+ブラックアルマイト」
「前面: 目に見える工具痕なし」
「Aとマークされた化粧面のみ」
「内面: 機械加工のままで許容可能」
「ブラシの方向が長辺と平行」
「マッチ承認済み仕上げサンプル」
これにより、隠れた領域の過剰な仕上げを回避し、外観上の問題を軽減できます。
後工程の仕上げが必要な場合は、仕上げの種類を明確に指定してください。 「仕上がりが良い」「仕上がりが滑らか」「見た目が良い」などの曖昧な言葉に頼らないでください。
明確な仕上げメモには次のものが含まれる場合があります。
「クリアアルマイト」
「ビードブラスト後黒色アルマイト」
「ハードアルマイト、ナチュラルカラー」
「ステンレス鋼の不動態化」
「ステンレス表面を電解研磨」
「ニッケルプレート、指定された厚さ」
「パウダーコートブラック、マスクスレ」
「可視表面をRa 0.4μmまで研磨」
仕上げの選択も素材に合わせて行う必要があります。陽極酸化処理は通常アルミニウムに使用されます。不動態化はステンレス鋼に使用されます。めっきは、鋼、真鍮、銅、またはその他の互換性のある材料に使用できます。プラスチック部品には異なる期待が必要になる場合があります。
一部の仕上げでは、材料を追加または削除します。コーティングの厚さが最終寸法、はめあい、ねじ山、シーリング、またはアセンブリに影響を与える場合は、定義またはレビューする必要があります。
これは次の場合に特に重要です。
軸受穴
ノックピン穴
ネジ穴
圧入機能
スリップフィット機能
シャフト径
シール溝
スライドインターフェース
電気接触面
役立つ描画メモには次のようなものがあります。
「最終寸法はコーティング後に適用されます」
「アルマイト処理前のマスク軸受穴」
「ネジ穴をコーティングしないでください」
「仕上げ後の糸のフィット感を維持」
「コーティング厚さは圧入穴に影響を与えないこと」
「仕上げ後の穴径検査」
コーティングの厚さが重要な場合は、寸法が仕上げ前か仕上げ後のかを図面で明確にする必要があります。
マスキングは、表面処理やコーティングを受けるべきではない部分を保護します。これは、陽極酸化、メッキ、塗装、粉体塗装、またはブラスト処理がフィット感、導電性、シーリング、または組み立てに影響を与える可能性がある場合に一般的に使用されます。
マスキングが必要になる可能性のある機能には次のようなものがあります。
スレッド
軸受穴
ノックピン穴
圧入穴
シール面
データム面
電気接触部
接地面
精密な摺動面
マスキングノートの例:
「陽極酸化処理の前にすべてのネジ穴をマスキングしてください」
「マスク基準面A」
「マスク軸受穴 Ø20 H7」
「電気接触面にコーティングなし」
「ビードブラスト中のシール面を保護」
「粉体塗装前の圧入穴のマスキング」
マスキングはコストを増加させるため、すべての機能で自動的に使用するのではなく、機能的に必要な場合に使用する必要があります。
表面仕上げ図の最も重要な問題の 1 つは、寸法が仕上げ前または仕上げ後に適用されるかどうかです。仕上げによって表面の厚さが変化したり、材料が除去されたりする場合、これを明確にする必要があります。
例えば:
陽極酸化はアルミニウムの表面の厚さに影響を与える可能性があります。
メッキにより素材が追加されます。
粉体塗装により塗膜が比較的厚くなります。
研磨すると材料が除去されます。
電解研磨により、薄い層が除去されます。
ビードブラストによりテクスチャが変化し、エッジに影響を与える可能性があります。
最終的な組み立て後のフィット感が重要な場合は、重要な寸法が仕上げ後に適用されることを指定してください。
メモの例:
「すべての重要な寸法は陽極酸化後に適用されます」
「コーティング後に加工するベアリング穴」
「完成後にネジのフィット感を確認します」
「精密な穴をマスクします。寸法は仕上げ前に適用されます。」
「メッキ後の最終外径:Ø25.00±0.02mm」
これにより、仕上げ前の機械加工検査と最終部品の検査の間の不一致を回避できます。
表面粗さ、コーティングの厚さ、色、または外観の品質を検査する必要がある場合は、生産前に検査要件を定義します。
検査には以下が含まれる場合があります。
Ra測定
目視検査
膜厚測定
ねじゲージチェック
仕上げ後のボアゲージ測定
色見本比較
化粧品の合格基準
初品検査報告書
適合証明書
検査要件はコストとリードタイムに影響を与える可能性があるため、見積り段階に含める必要があります。
メモの例:
「シール面のRaを検査」
「陽極酸化後のねじ山のフィット感を確認」
「膜厚レポートの提供」
「外観検査は目に見える表面にのみ必要です」
「承認されたアルマイトカラーサンプルと一致する」
「重要な寸法については最初の製品検査が必要」
以下は、CNC 機械加工部品の実際の図面メモの例です。
要件 |
図面メモの例 |
|---|---|
一般的な仕上げ |
特に指定のない限り機械加工のまま |
バリ取り |
バリ取りと鋭いエッジの切断 0.2 ~ 0.5 mm |
シール面 |
シール面のみ Ra 0.8 µm |
化粧用アルミニウム |
ビードブラストの可視表面と黒色陽極酸化処理 |
隠れた機能 |
内部ポケットは加工されたままの場合があります |
スレッド |
ネジ穴を陽極酸化しないでください |
軸受穴 |
陽極酸化処理前のマスクベアリング穴 |
塗装寸法 |
最終寸法はメッキ後に適用されます |
ブラッシング |
ブラシの方向は長辺と平行 |
カラーコントロール |
承認された仕上げサンプルと一致する |
検査 |
仕上げ後にねじのはめ合いと穴径を確認します。 |
明確な表面仕上げ図は、やり直し、外観上の紛争、コーティングの適合性の問題、および不必要なコストを防ぐのに役立ちます。最も有用な図面は、機能的な仕上げの要件と化粧的な仕上げの要件を区別し、どの表面に特別な処理が必要かを明確に定義します。
図面レビュー中に、NAITE TECH は Ra コールアウト、仕上げタイプ、可視表面、マスキングの必要性、コーティングの厚さ、仕上げ前および仕上げ後の寸法、および検査要件を評価します。これにより、部品が正しく機械加工されるだけでなく、意図された用途に合わせて正しく仕上げられるようになります。
表面仕上げの間違いは、外観、機能、公差、材質、後処理の要件を総合的に考慮しない場合によく発生します。部品は正しく機械加工されていても、仕上げが寸法に影響を与えたり、外観上の不一致を引き起こしたり、組み立て上の問題を引き起こしたり、不必要にコストを増加させたりするため、失敗することがあります。
よくある表面仕上げの間違いを回避すると、手戻りが減り、部品の品質が向上し、サプライヤーとのコミュニケーションがより明確になります。
最もよくある間違いの 1 つは、図面上のすべてのサーフェスに細かい Ra 値を適用することです。これにより、部品の性能が向上することなく、加工時間と検査コストが増加する可能性があります。
すべての表面に低い粗さ値が必要なわけではありません。シール面、滑り面、またはベアリング関連領域では Ra を制御する必要がある場合がありますが、隠れたポケット、クリアランス領域、非機能面は機械加工のままになることがよくあります。
より良いアプローチは、以下を使用することです。
重要ではない表面の一般的な仕上げに関する注意事項
機能面のみに固有の Ra 値
目に見える表面のみの化粧仕上げに関する注記
仕上げが難しい形状に対するサプライヤーのレビュー
これにより、重要な部分に焦点を当てた表面品質が維持されます。
表面粗さと外観は同じではありません。 Ra は表面の質感を数値的に測定しますが、部品の外観を完全に定義するものではありません。
表面は指定された Ra 値を満たしていても、次のような結果が得られる場合があります。
ツールマーク
方向性加工ライン
カラーバリエーション
不均一なビードブラスト
研磨痕
傷の取り扱い
陽極酸化の不均一性
目に見えるツールパスの遷移
装飾部品の場合は、仕上げプロセス、目に見える表面、色、質感、および合格基準を指定します。外観が重要な場合は、サンプルまたは参考写真を使用してください。
図面でどの表面が表示されるかを定義していない場合、サプライヤーは部品全体に同じ仕上げが適用されると想定する可能性があります。これにより、特に内部ポケット、底面、または隠れた空洞に美容上の処理が必要ない場合、コストが増加する可能性があります。
装飾的な CNC 部品の場合、次を定義します。
目に見える外面
隠された内部表面
加工されたままの状態を維持できる表面
ビードブラストまたはブラッシングが必要な表面
陽極酸化またはコーティングが必要な表面
損傷から保護する必要がある表面
「目に見える外面のみ」などの注記を付けると、目に見えない領域の不必要な仕上げを防ぐことができます。
コーティングの厚さは最終寸法に影響を与える可能性があります。これは、陽極酸化、硬質陽極酸化、メッキ、粉体塗装、塗装の場合に特に重要です。
コーティングの厚さを無視すると、部品には次のような問題が生じる可能性があります。
きついネジ穴
アンダーサイズのボア
クリアランスの減少
圧入の問題
摺動部の干渉
組立ズレ
シーリングの問題
厳しい公差フィーチャーの場合は、仕上げ前または仕上げ後に寸法を適用するかどうか、およびマスキングが必要かどうかを定義します。
ねじ穴と雄ねじは仕上げに敏感です。コーティングの蓄積、陽極酸化、メッキ、ペイント、またはブラストは、ねじのフィット感やファスナーの取り付けに影響を与える可能性があります。
よくあるスレッド終了の間違いは次のとおりです。
はめあいを確認せずにねじ穴をコーティングする
陽極酸化または塗装の前にネジ山をマスキングしない
ねじ山にメッキが蓄積することを可能にする
終了後にスレッドを検査しない
仕上げ後の止まり穴のクリーニングを無視する
コーティング後にねじ山を追跡するかどうかを定義していない
ねじ付きフィーチャーの場合、ねじを仕上げ後にコーティング、マスキング、クリーニング、チェイス、または検査するかどうかを指定します。
詳しくはNAITE TECHをご覧ください。 ねじ穴の仕上げに関する考慮事項.
重要な穴、圧入穴、ベアリングシート、ダウエルピン穴、およびスライド機能は、コーティングの蓄積や表面テクスチャの変化を許容できない場合があります。
これらのフィーチャーがレビューなしで完成した場合、たとえ仕上げ前の加工寸法が正しかったとしても、最終部品の組み立てに失敗する可能性があります。
マスキングが必要になる可能性のある機能には次のようなものがあります。
軸受穴
ノックピン穴
圧入穴
スリップフィット穴
ネジ穴
シャフト接触面
シール面
電気接触部
データム面
マスキングによりコストは増加しますが、より高価な再加工や組み立ての失敗を防ぐことができます。
深いポケット、狭いスロット、小さな内部半径、および内部キャビティの内部の研磨は非常に困難です。人件費が大幅に追加される可能性があり、均一な結果が得られない可能性があります。
内部機能を磨くと、次のような影響も受けます。
ポケット寸法
エッジのシャープネス
コーナー形状
表面の一貫性
検査の再現性
リードタイム
ポケットが隠れていて機能しない場合は、内部の研磨を必要としないようにしてください。ポケット表面が機能する場合は、どの領域を研磨するか、または低粗度にする必要があるかを正確に定義します。
内部ポケット、クリアランスキャビティ、下面、および軽量化カットアウトには、多くの場合、化粧仕上げが必要ありません。これらの領域にビードブラスト、研磨、ブラッシング、陽極酸化、またはコーティング要件を適用すると、最終製品を改善することなくコストが増加する可能性があります。
より良い戦略は、次のように定義することです。
化粧品の外面
機能的な内部表面
加工されたままの状態を維持できる隠れたサーフェス
マスキングが必要な箇所
塗装や防食が必要な箇所
これにより、サプライヤーは価値を生み出す部分にのみ仕上げ作業を行うことができます。
陽極酸化処理の色は、アルミニウム合金、表面処理、バッチ条件、部品の形状、プロセスパラメータによって若干異なる場合があります。これは特にカラー陽極酸化処理に当てはまります。
デザイナーは、仕上げ要件について議論および管理しない限り、完璧なカラーマッチングを想定することは避けるべきです。
色に敏感なパーツの場合:
合金を一貫して指定する
承認されたサンプルを使用する
許容可能な色の範囲を定義する
異なるアルミニウム合金の混合を避ける
バッチ間の変動について話し合う
外観検査基準を考慮する
「黒色の陽極酸化処理、完璧な色合わせ」などの曖昧なメモよりも、明確な視覚的基準の方が役立ちます。
すべての素材がすべての仕上げに適しているわけではありません。陽極酸化はアルミニウムに一般的に使用され、不動態化はステンレス鋼に使用され、メッキは真鍮、銅、または鋼に使用される場合があり、プラスチックには異なる期待が必要です。
表面仕上げの問題は、次の場合に発生する可能性があります。
選択した素材が仕上がりをうまく受け入れられません
コーティングの密着性が悪い
色の結果に一貫性がない
仕上げは導電性に影響します
加工により素材が傷みます
プラスチック部品が変形したり、表面品質が低下したりする
材料と仕上げの選択を一緒に検討する必要があります。
表面仕上げ要件は検査可能でなければなりません。図面に Ra、コーティングの厚さ、外観の品質、または仕上げ後の最終的なフィット感が指定されている場合、その検査方法は明確である必要があります。
検査には以下が含まれる場合があります。
表面粗さ測定
膜厚測定
目視検査
色の比較
ねじゲージ検査
仕上げ後のボア測定
機能的なフィットチェック
初品検査報告書
検査要件はコストとリードタイムに影響する可能性があるため、生産前に話し合う必要があります。
加工を開始する前に、表面仕上げを考慮する必要があります。一部の仕上げ要件は、機械加工戦略、マスキング、エッジ設計、材料選択、最終寸法、および検査計画に影響を与えます。
仕上げの変更が遅れると、次のような問題が発生する可能性があります。
重要な部分にコーティングが蓄積
寸法が最終要件と一致しなくなった
再加工が必要
化粧面が正しく準備されていない
マスキングの予定はありません
リードタイムが長くなる
やり直しコストが高くなる
表面仕上げは、部品がすでに機械加工された後ではなく、設計と見積りの段階で検討する必要があります。
表面仕上げの問題のほとんどは、仕上げプロセス自体ではなく、不明確な要件によって引き起こされます。図面が化粧面、機能面、コーティングされた領域、マスクされた領域、および機械加工されたままの面を分離していない場合、サプライヤーは仮定を行う必要があります。
NAITE TECH の表面仕上げレビューは、どの表面に粗さの制御が必要か、どの表面に化粧処理が必要か、どの特徴をコーティングから保護する必要があるか、どの要件が不必要なコストを追加する可能性があるかを特定することに重点を置いています。これにより、やり直しが減り、フィットの問題が回避され、プロトタイプから製品までの一貫性が向上します。
CNC 表面仕上げの指定は、部品の外観を選択するだけではありません。これは、加工戦略、材料の選択、公差計画、コーティングの厚さ、マスキング、検査、リードタイム、および総部品コストに影響を与える製造上の決定でもあります。
NAITE TECH は、エンジニアが生産前に CNC 表面仕上げ要件をレビューするのに役立ち、機能面、化粧面、コーティング領域、精密特徴を明確に定義できます。これにより、やり直し作業が減り、フィット感の問題が回避され、外観の一貫性が向上し、不必要な仕上げコストが回避されます。
試作および量産プロジェクトでは、NAITE TECH が提供するサービスを提供します。 CNC 機械加工および仕上げサービス。 表面粗さ、後処理、材料の適合性、DFM レビューなどのエンジニアリング サポートを備えた
CNC 部品を機械加工して仕上げる前に、NAITE TECH は CAD モデルと 2D 技術図面の両方をレビューして、部品の機能、表面仕上げ要件、製造リスクを理解できます。
一般的なレビュー領域には次のようなものがあります。
表面粗さとRaの要件
機械加工されたままの表面積
表面と目に見える面
機能的なシール、滑り、または嵌合面
ビードブラスト要件
陽極酸化および硬質陽極酸化の要件
研磨、ブラッシング、不動態化、メッキ、コーティングのニーズ
材質と仕上げの互換性
コーティングの厚さと仕上がり寸法
ねじ山、穴、およびタイトフィット機能のマスキング要件
表面仕上げが CNC 公差に与える影響
穴、ねじ、内部フィーチャーの仕上げのリスク
深いポケットと内径仕上げアクセス
外観検査要件
表面粗さ検査要件
完成後の組み立てまたはフィットチェック
このレビューは、どの表面に特別な制御が必要か、どの表面を加工のままにしてもよいかを判断するのに役立ちます。
透明な表面仕上げ戦略により、不必要なコストを削減できます。 NAITE TECH のエンジニアリング サポートは、表面仕上げ要件と各表面の実際の機能および視認性を一致させることに重点を置いています。
例えば:
隠しポケットにはビードブラストや研磨が必要ない場合があります。
シール面には制御された Ra 値が必要な場合がありますが、表面陽極酸化は必要ありません。
目に見えるアルミニウムの筐体には、外観のためにビードブラストと陽極酸化処理が必要な場合があります。
ネジ穴にはマスキングや仕上げ後の検査が必要な場合があります。
ベアリングのボアは、コーティングの蓄積から保護する必要がある場合があります。
深い内部ポケットは、均一に研磨したりブラストしたりするのが難しい場合があります。
ステンレス鋼部品は、耐食性のために不動態化が必要な場合があります。
公差が厳しいフィーチャでは、仕上げ後に最終検査が必要になる場合があります。
製造前にこれらの詳細を確認することで、エンジニアは部品の品質を低下させることなく、仕上げ関連のコストを回避し、製造リスクを軽減できます。
平面、ポケット、スロット、プロファイル、内部半径、取り付け面、目に見える外面など、表面が重要なフィーチャの多くは CNC フライス加工によって作成されます。これらの領域では、後処理の前に慎重なツールパス計画が必要になる場合があります。
NAITE TECHが提供する 機械加工表面品質のための CNC フライス加工。 形状、表面仕上げ、および公差要件を一緒に検討する必要がある
フライス加工部品の場合、表面仕上げのレビューには以下が含まれる場合があります。
ツールパス戦略
カッター径と段差
フィニッシュパスの計画
表面粗さの要件
ポケットの深さと壁の仕上げ
スロット表面品質
内隅半径
ツールのアクセス制限
ビードブラストまたは研磨の実現可能性
フライス加工フィーチャーに対するコーティングの影響
化粧品による顔の識別
これは、機械加工のみで表面仕上げを達成できるか、それとも二次仕上げが必要かどうかを判断するのに役立ちます。
表面仕上げ要件が角度のある面、曲面、深いキャビティ、または多面形状に適用される場合、複雑な部品には特別な注意が必要になる場合があります。ツールへのアクセス、セットアップのトランジション、およびサーフェスのブレンディングは、最終的な外観と仕上げの一貫性に影響を与える可能性があります。
NAITE TECHが提供する 輪郭のある表面の多軸加工。 複雑な形状でアクセスの改善とより制御された加工戦略が必要な場合の、
5 軸加工は、次の表面仕上げ目標をサポートする可能性があります。
曲面ハウジング
角度のある特徴
深い空洞
航空宇宙部品
医療機器部品
ロボットコンポーネント
光学マウントまたはセンサーマウント
複雑な外面
多面の化粧面
よりスムーズなツールパス遷移が必要なサーフェス
ただし、NAITE TECH は各プロジェクトを個別に評価して、5 軸加工が必要かどうか、または標準的な CNC フライス加工と適切な後処理によってよりコスト効率よく望ましい結果を達成できるかどうかを判断します。
最も正確な表面仕上げのレビューと見積もりを得るには、3D CAD モデルと 2D 技術図面の両方を提供してください。
推奨されるファイルと情報は次のとおりです。
STEP、STP、X_T、またはその他の 3D CAD ファイル
2D PDF 図面
材質仕様
必要な表面仕上げ
表面粗さまたは Ra コールアウト
目に見える化粧表面
コーティングまたは陽極酸化処理の要件
該当する場合、色の要件
マスキング要件
ねじ、穴、および適合要件
重要な寸法と公差
表面仕上げ検査要件
外観が重要な場合はサンプルまたは写真を参照してください
生産量
CAD モデルはジオメトリを定義し、2D 図面は仕上げの意図を伝えます。外観または表面が重要な CNC 部品の場合、図面はどの表面に特別な処理が必要で、どの表面が標準のままでよいかを定義するため、図面は特に重要です。
表面仕上げのレビューは、デザインが完成する前、または生産が開始される前に最も役立ちます。早期レビューにより、エンジニアは仕上げゾーン、マスキング要件、材料の選択、公差戦略、後処理方法をより柔軟に調整できるようになります。
部品に以下が含まれる場合は、表面仕上げのレビューを検討する必要があります。
見た目に美しい表面
アルマイトまたは硬質アルマイト
ビーズブラスト
研磨またはブラッシング
不動態化または電解研磨
メッキまたは粉体塗装
公差が厳しい穴またはネジ穴
シール面
滑り面または摩耗面
深いポケットまたは狭いスロット
小さな内隅半径
複雑な多軸形状
カラーマッチング要件
コーティングの厚さに関する懸念
検査報告書の要件
サプライヤーからの早期フィードバックは、機械加工や後処理を開始する前に仕上げ関連の問題を防ぐのに役立ちます。
明確な表面仕上げ仕様は、やり直し、外観上の紛争、コーティングの適合性の問題、および不必要なコストを防ぐのに役立ちます。最も効果的なアプローチは、表面の機能と視認性によって仕上げ要件を定義することです。
NAITE TECH は、表面仕上げのレビュー中に、材料、形状、公差、マスキング、コーティング厚さ、表面粗さ、外観上の期待、および検査ニーズを総合的に評価します。これにより、CNC 機械加工部品の寸法が正確であるだけでなく、意図した用途に合わせて正しく仕上げられるようになります。
CNC 表面仕上げの要件が厳しすぎるのか、不完全なのか、不明確なのかが不明な場合は、NAITE TECH が CAD ファイルと図面をレビューし、生産前に実践的な DFM フィードバックを提供します。
次のプロジェクトの CNC 表面仕上げ要件を指定するのにサポートが必要ですか?
CAD ファイルと図面を NAITE TECH に送信して、エンジニアリング レビュー、製造可能性のフィードバック、見積もりを依頼してください。当社のチームは、プロトタイプおよび量産部品の表面粗さ、仕上げタイプ、材料の適合性、マスキングの必要性、コーティングの影響、および検査要件の評価を支援します。
まずはNAITE TECHから NAITE TECHのCNC加工能力.
CNC の表面粗さ、Ra 値、機械加工後の仕上げ、ビード ブラスト、陽極酸化、研磨、コーティングの厚さ、公差の影響、および表面仕上げのレビューに関するよくある質問への回答を見つけます。
CNC 表面仕上げとは、機械加工された部品の質感、粗さ、外観、および表面状態を指します。これには、機械加工マーク、表面粗さ、レイ方向、光沢レベル、マットな質感、コーティング、陽極酸化処理、研磨、またはその他の後処理結果が含まれる場合があります。
表面仕上げは見た目の美しさだけではありません。また、シーリング、滑り、摩擦、耐摩耗性、耐食性、コーティングの密着性、清浄度、および組み立て性能にも影響を与える可能性があります。
標準的な CNC 機械加工表面仕上げは、通常、切削プロセスによって直接作成された機械加工されたままの表面です。目に見える工具マーク、カッター パス、旋削ライン、またはフライス加工パターンが表示される場合があります。
多くの一般的な CNC 部品では、表面が化粧品、シール、滑り、摩耗が重要でない場合には、機械加工のままの仕上げが許容されます。特定の表面粗さが必要な場合は、Ra 値または表面粗さ記号を使用して設計図面上に定義する必要があります。
適切な Ra 値は表面の機能によって異なります。一般的な機械加工面には Ra 3.2 μm などの標準仕上げを使用できますが、合わせ面、シール面、摺動部などのより微細な表面には Ra 1.6 μm、Ra 0.8 μm 以下が必要な場合があります。
すべての表面に非常に低い Ra 値を指定することは避けてください。微細な表面粗さの要件は、機能、外観、シール、摩耗、または組み立てに影響を与える場合にのみ適用する必要があります。
いいえ、Ra 値が低いほど表面は滑らかであることを意味しますが、必ずしも良いとは限りません。より滑らかな表面には、より遅い機械加工、追加の仕上げパス、研磨、より多くの検査、およびより高いコストが必要となる場合があります。
表面がシール、滑り、摩耗、または外観に影響を及ぼさない場合、Ra 値が非常に低いと部品の性能が向上しない可能性があります。最もコスト効率の高いアプローチは、機能的に必要な箇所にのみ細かい表面仕上げを使用することです。
機械加工されたままの仕上げは CNC 切削プロセスによって直接生成され、工具跡やカッター パスが残る場合があります。ビーズ ブラストでは、より均一なマットな表面テクスチャを作成するために、細かいメディアを使用します。
通常、機械加工のままの仕上げはコスト効率が高く、機能部品や隠れた部品に適しています。ビード ブラストは、一貫したマットな外観が求められる目に見えるアルミニウムまたはステンレス鋼の部品によく使用されます。
ビードブラストはマットな外観を作り出し、表面の質感を変えます。陽極酸化は、耐食性、表面硬度、色を改善するために主にアルミニウムに使用される電気化学プロセスです。
多くのアルミニウム CNC 部品は、最初にビード ブラスト処理が施され、その後、均一な化粧仕上げを行うために陽極酸化処理されます。ビードブラストにより視覚的な一貫性が向上し、陽極酸化により保護と色が提供されます。
はい。陽極酸化はアルミニウム部品の表面層を変化させるため、最終寸法に影響を与える可能性があります。硬質陽極酸化処理は通常、標準的な陽極酸化処理よりも寸法に大きな影響を与えます。
ベアリング穴、ダウエルピン穴、ねじ穴、圧入穴、または滑り面などの公差が厳しい特徴については、製造前に陽極酸化処理の厚さを検討する必要があります。これらの領域では、マスキング、仕上げ後の検査、または加工寸法の調整が必要になる場合があります。
それはアプリケーションによって異なります。多くの場合、陽極酸化処理後にねじ穴をマスクするかチェックする必要があります。これは、陽極酸化処理が蓄積するとねじ山がきつくなり、ファスナーの取り付けに影響を与える可能性があるためです。
ねじ穴が仕上げ後も機能し続ける必要がある場合は、仕上げ後にねじをマスクするか、洗浄するか、追跡するか、検査するかを図面で明確に定義する必要があります。スレッド機能の設計ガイダンスの詳細については、NAITE TECH のドキュメントを参照してください。 CNC ネジとファスナーの設計実践.
アルミニウム CNC 部品の一般的な仕上げには、機械加工のまま、ビード ブラスト、透明陽極酸化、黒色陽極酸化、色陽極酸化、硬質陽極酸化、ブラッシング、研磨、粉体塗装、塗装などがあります。
装飾的なアルミニウム部品の場合、ビード ブラスト処理とそれに続く陽極酸化処理が一般的な選択です。耐摩耗性の用途には、硬質陽極酸化処理の方が適している場合があります。プロトタイプや隠れた機械部品の場合は、機械加工のままの仕上げで十分な場合があります。
一般的なステンレス鋼の仕上げには、機械加工のまま、ビードブラスト、ブラッシング、研磨、不動態化、および電解研磨が含まれます。
不動態化は、寸法を大きく変えることなく耐食性を向上させるためによく使用されます。電解研磨は、より滑らかできれいな、より耐食性の高い表面が必要な場合に使用できます。化粧用ステンレス鋼部品の場合は、研磨またはブラッシングを選択できます。
表面仕上げは、加工時間、仕上げ作業、検査、マスキング、取り扱い、再加工のリスクを通じてコストに影響します。 Ra 値が低いと、通常、より制御された機械加工または研磨が必要になります。化粧仕上げには、ビードブラスト、陽極酸化、ブラッシング、または特別な取り扱いが必要な場合があります。
精密仕上げの要件が必要な表面のみではなく、すべての表面に適用されるとコストが増加します。
はい。一部の仕上げプロセスでは材料の追加、材料の除去、または表面テクスチャの変更が行われるため、表面仕上げは CNC 公差に影響を与える可能性があります。
陽極酸化、硬質陽極酸化、メッキ、粉体塗装、研磨、電解研磨、ビードブラストはすべて、最終寸法、エッジの状態、ねじ山、穴、フィット感に影響を与える可能性があります。厳しい公差フィーチャは、終了前にレビューする必要があります。
表面仕上げは2D図面上で明確に指定する必要があります。図面では、どの表面が機械加工のままであるか、どの表面が特定の Ra 値を必要とするか、どの表面が表面であるか、どの領域がコーティングまたは陽極酸化処理を必要とするか、どのフィーチャがマスキングを必要とするかを定義する必要があります。
有用な図面メモには、「特に指定のない限り機械加工のまま」、「目に見える外面: ビードブラスト + 黒色陽極酸化処理」、「シール面のみ Ra 0.8 μm」、「陽極酸化処理前のマスクベアリングボア」、および「ねじ穴はコーティングしないでください」などがあります。
いいえ、ほとんどの CNC 機械加工部品は、すべての表面を同じ仕上げにする必要はありません。機能面、外観面、隠れた面、および内部特徴は、別の方法で処理する必要があります。
目に見える外面には化粧仕上げが必要な場合がありますが、隠れた内部ポケットは機械加工のままであることがよくあります。シール面または滑り面には制御された粗さが必要な場合がありますが、クリアランス フィーチャには必要ない場合があります。
仕上げることができる場合もありますが、深いポケット、狭いスロット、小さな内部コーナーは、均一に研磨したりビードブラストしたりするのが困難です。凹部では工具へのアクセスと仕上げへのアクセスがより困難になります。
内部フィーチャが隠されているか機能していない場合は、加工したままにしておくほうがコスト効率がよい場合がよくあります。内面に制御された仕上げが必要な場合は、製造前に機械加工サプライヤーと確認する必要があります。
はい。 NAITE TECH は、CAD ファイルと 2D 図面をレビューして、表面仕上げ要件、材料の適合性、公差の影響、マスキングの必要性、コーティングの厚さ、表面の表面、検査要件を評価できます。
このレビューは、どの表面に特別な仕上げが必要か、どの領域は機械加工のままでもよいか、どの仕上げ要件が不必要にコストを増加させる可能性があるかを特定するのに役立ちます。試作および量産プロジェクトでは、NAITE TECH が提供するサービスを提供します。 CNC 加工の表面仕上げサポート。 生産前のエンジニアリングフィードバックによる
CAD ファイルと 2D 図面を NAITE TECH に送信して、製造性に関するフィードバック、表面仕上げのレビュー、および見積もりを依頼してください。
CAD ファイルと 2D 図面を NAITE TECH にアップロードして、CNC 加工の見積もりと表面仕上げのレビューを行います。当社のエンジニアリング チームは、生産前に表面粗さ、化粧仕上げ、陽極酸化処理、ビード ブラスト、研磨、マスキング、公差の影響、材料の適合性を評価するお手伝いをします。
プロトタイプまたは量産 CNC 部品の図面を送信します。


