
- Maison
- Capacités
- Solution
- Matériel
- Industrie
- Ressources
- Demander un devis
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-06-16 Origine : Site
Les caractéristiques filetées se retrouvent dans presque tous les produits usinés CNC, des boîtiers électroniques et équipements industriels aux assemblages automobiles et composants aérospatiaux. Bien que les filetages puissent sembler être de simples éléments de conception, ils jouent un rôle essentiel dans la détermination de la fiabilité de l'assemblage, de la résistance structurelle, de l'efficacité de la fabrication et du coût de production global.
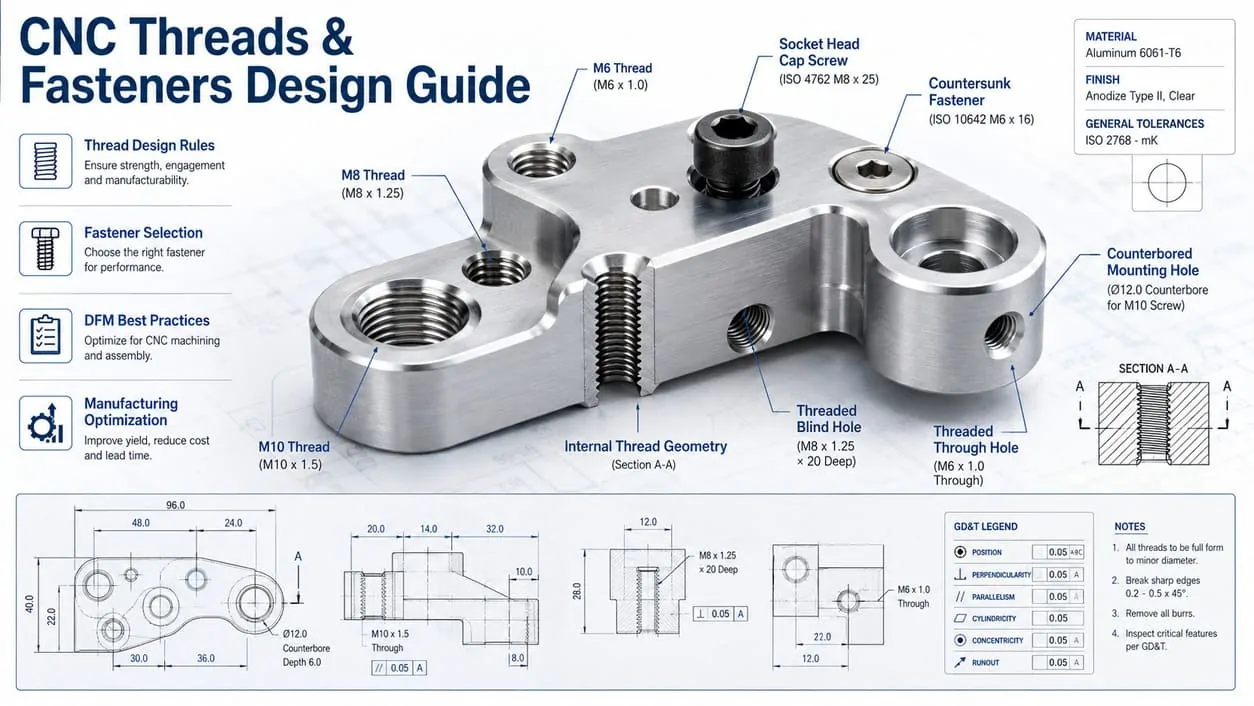
Dans la pratique, de nombreux problèmes d'usinage proviennent de décisions de conception liées aux filetages. Une profondeur de filetage excessive, des spécifications de filetage non standard, une épaisseur de paroi insuffisante, une mauvaise sélection de fixations et des trous filetés mal conçus peuvent tous augmenter la complexité de l'usinage et entraîner des dépenses de production inutiles. Ces problèmes sont souvent identifiés lors des examens de conception pour la fabricabilité (DFM), au cours desquels les fabricants évaluent si une conception peut être produite efficacement tout en maintenant les exigences de qualité. Candidature Les principes de conception pour la fabricabilité (DFM) dès le début de la phase de conception peuvent aider à éviter des révisions coûteuses plus tard dans la production.
Une fonction filetée bien conçue devrait faire plus que simplement maintenir les composants ensemble. Il doit fournir une résistance suffisante, permettre un assemblage fiable, simplifier les processus de fabrication et minimiser les problèmes de maintenance à long terme. Pour atteindre cet équilibre, les ingénieurs doivent prendre en compte les normes de filetage, la longueur d'engagement, les propriétés des matériaux, les méthodes d'usinage et la sélection des fixations dès les premières étapes du développement du produit.
Chez NAITE TECH, les fonctionnalités threadées sont parmi les éléments les plus fréquemment examinés lors de Projets de services d'usinage CNC de précision . Grâce à des années d'expérience dans la fabrication dans des secteurs tels que l'automatisation industrielle, la robotique, l'électronique, l'automobile et l'aérospatiale, nous avons constaté que des ajustements relativement mineurs à la conception des filetages peuvent souvent réduire les coûts d'usinage, améliorer les performances d'assemblage et raccourcir les délais de production.
Ce guide fournit des recommandations techniques pratiques pour la conception de filetages CNC et la sélection de fixations, notamment les normes de filetage, les règles d'engagement, la conception des trous taraudés, les considérations spécifiques aux matériaux, les méthodes de fabrication, les directives DFM et les erreurs de conception courantes à éviter. Que vous développiez un prototype ou prépariez une conception pour une production en grand volume, ces bonnes pratiques peuvent contribuer à améliorer à la fois les performances et la fabricabilité du produit.
Que vous conceviez des trous filetés pour des pièces prototypes ou que vous optimisiez des assemblages pour la production, ce guide fournit des recommandations d'ingénierie pratiques pour améliorer les performances des filetages, réduire les coûts d'usinage et éviter les problèmes courants de fabricabilité. Vous apprendrez à sélectionner les bonnes normes de filetage, à déterminer l'engagement approprié du filetage, à choisir les fixations appropriées et à appliquer des stratégies DFM éprouvées pour créer des conceptions plus solides et plus conviviales pour la fabrication.
Comprenez les différences entre les filetages métriques (M), UNC, UNF et UNEF, et découvrez comment la sélection de tailles de filetage standardisées peut simplifier la fabrication, améliorer la disponibilité des fixations et réduire les coûts de production.
Découvrez les longueurs d'engagement de filetage recommandées pour l'aluminium, l'acier, l'acier inoxydable et les plastiques afin d'obtenir une résistance mécanique fiable sans usinage ni surconception inutiles.
Découvrez les meilleures pratiques en matière de trous borgnes, de trous débouchants, d'évacuation des copeaux, de soulagement des filetages et de dégagement inférieur afin d'améliorer la qualité des filetages et de réduire les risques de fabrication.
Comparez les matériaux de fixation, les types de filetage et les exigences d'assemblage pour choisir la solution de fixation la plus adaptée à votre application et à votre environnement d'exploitation.
Découvrez comment les exigences en matière de filetage varient entre les composants en aluminium, en acier inoxydable, en titane, en laiton et en plastique, et apprenez les recommandations de conception spécifiques aux matériaux.
Comparez les méthodes courantes de fabrication de filetages et comprenez quand le fraisage de filetages offre des avantages par rapport aux opérations de taraudage traditionnelles dans l'usinage CNC.
Découvrez comment les fabricants évaluent les fonctionnalités de filetage lors des révisions DFM pour améliorer l'efficacité de la production, augmenter la durée de vie des outils et éviter des révisions coûteuses.
Comprenez comment la profondeur du filetage, le type de trou, la sélection des matériaux et les spécifications non standard affectent directement le temps d'usinage, les exigences en matière d'outillage et les coûts de production.
Identifiez les erreurs de conception de filetage les plus fréquentes qui entraînent des échecs d'assemblage, des dommages aux filetages, des bris d'outils, des coûts plus élevés et des modifications techniques inutiles.
Demander un devis d'usinage CNCLes éléments filetés font partie des éléments mécaniques les plus utilisés dans les pièces usinées CNC. Qu'il s'agisse de sécuriser un boîtier électronique, d'assembler un équipement industriel ou de monter des composants aérospatiaux critiques, les filetages constituent une méthode fiable pour assembler des pièces tout en permettant le démontage pour la maintenance, la réparation ou des modifications futures.
Bien que les filetages soient souvent considérés comme de simples caractéristiques de conception, ils ont un impact significatif sur les performances et la fabricabilité du produit. Le type de filetage sélectionné, la profondeur d'engagement, le matériau environnant et la méthode de fixation influencent tous la résistance de l'assemblage, la complexité de l'usinage et le coût de production.
Pour cette raison, les fonctionnalités filetées sont régulièrement examinées lors des évaluations de fabrication afin de garantir qu'elles répondent aux exigences fonctionnelles et de production.
Les threads sont généralement classés en deux catégories : les threads internes et les threads externes.
Les filetages internes sont créés à l'intérieur d'un trou et sont généralement produits par taraudage, fraisage de filetage ou d'autres processus de formation de filetage. Ces trous filetés permettent d'installer des vis, des boulons ou des goujons filetés directement dans un composant usiné. Les filetages internes sont fréquemment utilisés dans les boîtiers, les supports, les fixations, les plaques de montage et les assemblages structurels.
Les filetages externes sont usinés sur le diamètre extérieur d'un élément cylindrique. Les exemples incluent les arbres filetés, les raccords, les adaptateurs, les connecteurs et les goujons de fixation. Les filetages externes sont généralement produits par tournage CNC, filetage monopoint, fraisage de filetage ou roulage de filetage, en fonction des exigences de l'application.
Les filetages internes et externes doivent être conçus avec des tolérances et des longueurs d'engagement appropriées pour garantir un ajustement correct, une répartition de la charge et une fiabilité à long terme.
Les produits modernes usinés CNC s'appuient sur une large gamme de fixations pour connecter les composants et transférer les charges en toute sécurité tout au long d'un assemblage.
Certaines des attaches les plus couramment utilisées comprennent :
Vis à tête creuse
Vis mécaniques
Boulons à tête hexagonale
Goujons filetés
Vis de serrage
Vis à épaulement
Inserts filetés
Inserts hélicoïdaux (Helicoils)
Attaches à auto-serrage
Le choix de la fixation dépend de facteurs tels que les exigences de charge, la résistance du matériau, la fréquence d'assemblage, l'espace d'installation disponible et les conditions environnementales.
Dans de nombreux assemblages CNC, les fixations standard sont préférées car elles simplifient l'approvisionnement, réduisent les délais de livraison et minimisent la complexité de fabrication. Les conceptions qui reposent sur des tailles de filetage inhabituelles ou sur du matériel spécialisé peuvent augmenter les coûts d'approvisionnement et limiter la flexibilité de la maintenance future.
Les fonctionnalités threadées sont essentielles dans presque tous les secteurs manufacturiers.
Les applications typiques incluent :
Industrie |
Applications courantes |
|---|---|
Équipement industriel |
Plaques de fixation, bâtis de machines, supports de montage |
Électronique |
Boîtiers, dissipateurs thermiques, panneaux de commande |
Automobile |
Supports de capteurs, boîtiers, accessoires moteur |
Aérospatial |
Supports légers, supports d'instruments |
Robotique |
Effecteurs d'extrémité, supports d'actionneurs, ensembles de châssis |
Dispositifs médicaux |
Boîtiers d'équipement et structures de support |
Dans bon nombre de ces applications, les trous filetés servent non seulement de points de fixation, mais également d'éléments structurels qui influencent le transfert de charge, la résistance aux vibrations et la facilité d'entretien.
À mesure que les produits deviennent plus compacts et plus légers, la conception des filetages joue un rôle de plus en plus important dans l’équilibre entre la résistance, la réduction de poids et l’efficacité de la fabrication.
Une décision technique courante consiste à choisir entre des trous directement filetés et des inserts filetés.
Les trous directement taraudés sont souvent suffisants pour l'acier, l'acier inoxydable et d'autres matériaux à haute résistance pour lesquels l'usure du filetage est peu susceptible d'être un problème.
Cependant, les matériaux plus souples tels que l'aluminium, le magnésium et certains plastiques peuvent bénéficier des inserts filetés, en particulier lorsque :
Des montages et démontages fréquents sont attendus
Une force d'arrachement plus élevée est requise
Une longue durée de vie est essentielle
Les dommages au fil pourraient être coûteux à réparer
Les inserts filetés fournissent des filetages internes durcis qui améliorent la durabilité et réduisent le risque de dénudage lors d'une utilisation répétée.
Même si les inserts augmentent les coûts de fabrication et d'assemblage, ils peuvent augmenter considérablement la fiabilité dans les applications exigeantes.
De nombreux ingénieurs se concentrent principalement sur la fonctionnalité des threads tout en négligeant les implications de fabrication des fonctionnalités des threads.
En pratique, les décisions de conception des threads influencent directement :
Temps de cycle d'usinage
Durée de vie de l'outil
Complexité de la programmation
Exigences d'inspection
Efficacité de l'assemblage
Coût global de production
Par exemple, des filetages trop profonds augmentent souvent le temps d'usinage sans apporter d'amélioration significative en termes de résistance. De même, les trous borgnes avec un jeu inférieur insuffisant peuvent augmenter le risque de casse d'outil et de problèmes de qualité de filetage.
Les tailles de filetage non standard peuvent également nécessiter un outillage spécial, des temps de configuration plus longs et des inspections de qualité supplémentaires.
Du point de vue d'un fournisseur, les fonctionnalités filetées bien conçues se caractérisent généralement par :
Spécifications de filetage standardisées
Longueurs d'engagement de filetage appropriées
Épaisseur de paroi adéquate autour des trous filetés
Bonne accessibilité des outils
Sélection de fixations compatibles avec les matériaux
Ces choix de conception simplifient la fabrication tout en maintenant des performances d'assemblage fiables.
Comme indiqué dans les sections suivantes, la sélection de la norme de filetage appropriée, la détermination de la profondeur d'engagement appropriée et l'application des principes de conception axée sur la fabricabilité peuvent améliorer considérablement à la fois la qualité du produit et l'efficacité de la production.
Ces choix de conception simplifient la fabrication tout en maintenant des performances d'assemblage fiables dans le cadre d'un ensemble plus large. de conception de composants conviviale pour l’usinage . stratégie
La sélection de la norme de thread appropriée est l’une des décisions les plus anciennes et les plus importantes en matière de conception de fonctionnalités threadées. La norme de filetage détermine la manière dont les composants s'assemblent, influence la disponibilité des fixations, affecte l'efficacité de la fabrication et a un impact sur les exigences de maintenance à long terme.
Même si la géométrie des filetages peut sembler similaire selon les différentes normes, la sélection d'une mauvaise spécification peut créer des problèmes de compatibilité, augmenter les coûts d'approvisionnement et compliquer la production.
Pour la plupart des pièces usinées CNC, les ingénieurs doivent donner la priorité aux systèmes de filetage standardisés qui sont largement pris en charge par les fournisseurs mondiaux de fixations et les installations de fabrication.
Les filetages métriques sont la norme de filetage la plus couramment utilisée dans le monde et sont définis par les spécifications de filetage métrique ISO.
Les filetages métriques sont identifiés par la lettre « M » suivie du diamètre nominal.
Les exemples incluent :
Taille du fil |
Diamètre nominal |
|---|---|
M3 |
3 mm |
M4 |
4 mm |
M5 |
5 millimètres |
M6 |
6 mm |
M8 |
8 mm |
M10 |
10 millimètres |
Les filetages métriques utilisent des millimètres pour les mesures de diamètre et de pas, ce qui les rend simples à spécifier et à fabriquer.
Les applications courantes incluent :
Équipement d'automatisation industrielle
Electronique grand public
Systèmes robotiques
Dispositifs médicaux
Composants aérospatiaux
Ensembles mécaniques généraux
Les filetages métriques étant standardisés à l’échelle mondiale, ils constituent souvent le choix privilégié pour les produits destinés aux marchés internationaux.
Les threads unifiés sont principalement utilisés en Amérique du Nord et sont définis par l'Unified Thread Standard (UTS).
Les trois séries de threads unifiés les plus courantes comprennent :
Série de fils |
Description |
Applications typiques |
|---|---|---|
UNC |
National unifié grossier |
Fabrication générale |
FNU |
Amende nationale unifiée |
Assemblages aérospatiaux et de précision |
FUNU |
Extra-amende nationale unifiée |
Applications d'ingénierie spécialisées |
Les filetages UNC présentent un pas plus grand et un profil de filetage plus profond, ce qui les rend plus tolérants à la contamination et plus faciles à assembler.
Les filetages UNF offrent une plus grande force de serrage et une capacité de réglage plus fine, ce qui les rend adaptés aux applications sensibles aux vibrations ou de haute précision.
Les filetages UNEF sont généralement réservés aux assemblages spécialisés où un réglage fin ou un espace d'installation limité est requis.
Une question d'ingénierie courante est de savoir s'il faut utiliser des normes de filetage métriques ou impériales.
La réponse dépend en grande partie des exigences des produits, des marchés cibles, des chaînes d'approvisionnement et des normes d'assemblage existantes.
Facteur |
Filetages métriques |
Fils de discussion unifiés |
|---|---|---|
Disponibilité mondiale |
Excellent |
Modéré |
Fabrication internationale |
Préféré |
Moins courant |
Équipement nord-américain |
Moins courant |
Préféré |
Standardisation |
Excellent |
Excellent |
Disponibilité des fixations |
Excellent |
Excellent |
Pour les projets de développement de nouveaux produits, les filetages métriques sont généralement recommandés, sauf si une compatibilité avec le matériel impérial existant est requise.
L'utilisation d'un système à filetage unique tout au long d'un assemblage contribue également à réduire la complexité des stocks et à minimiser les erreurs d'assemblage.
Une autre décision importante consiste à sélectionner des pas de filetage grossiers ou fins.
Les gros fils offrent généralement :
Assemblage plus rapide
Meilleure résistance aux dommages du fil
Performances améliorées dans les matériaux plus souples
Risque de fabrication réduit
Les fils fins fournissent généralement :
Une plus grande précision de réglage
Force de serrage plus élevée
Résistance aux vibrations améliorée
Meilleures performances dans un espace d'installation limité
Pour les pièces usinées CNC en aluminium, les filetages grossiers sont souvent préférés car ils réduisent le risque de dénudage des filetages et simplifient la fabrication.
Les filetages fins peuvent être plus appropriés pour les composants aérospatiaux, les systèmes d'instrumentation et les assemblages mécaniques de précision.
De nombreux ingénieurs supposent que le choix de la taille du filetage a peu d’impact sur les coûts de fabrication.
En réalité, la standardisation des filetages peut influencer considérablement l’efficacité de la production.
Les tailles de filetage standard offrent plusieurs avantages :
Les spécifications de filetage standardisées prennent également en charge une plus grande efficacité Flux de travail de fabrication CNC , aidant les ingénieurs à réduire la complexité de la production et à améliorer la cohérence entre plusieurs composants.
Outils de coupe facilement disponibles
Programmation CNC plus rapide
Procédures d'inspection simplifiées
Approvisionnement amélioré en fixations
Besoins en stocks réduits
Délais de livraison réduits
Les spécifications de filetage non standard peuvent nécessiter un outillage personnalisé, des jauges spéciales, un temps de configuration supplémentaire et une vérification de qualité plus approfondie.
Pour une production en grand volume, ces facteurs peuvent avoir un effet mesurable sur le coût total de fabrication.
Pour la plupart des projets d'usinage CNC, les directives suivantes constituent un point de départ pratique :
Utilisez des threads métriques pour les produits distribués à l’échelle mondiale.
Utilisez des filetages UNC pour les assemblages impériaux à usage général.
Utilisez des filetages UNF lorsqu'une force de serrage plus élevée ou un réglage précis est requis.
Standardisez les systèmes de filetage sur l’ensemble de l’assemblage autant que possible.
Évitez les spécifications de thread personnalisées, sauf si cela est fonctionnellement nécessaire.
Sélectionnez les tailles de filetage couramment disponibles auprès des fournisseurs mondiaux de fixations.
Le choix de la norme de filetage appropriée dès le début du processus de conception permet de rationaliser la fabrication, d'améliorer la cohérence de l'assemblage et de réduire les coûts de production à long terme.
Dans la section suivante, nous examinerons l'un des aspects les plus souvent mal compris de la conception des filetages : déterminer le degré d'engagement du filetage est réellement nécessaire pour obtenir une résistance et des performances fiables.
L’une des idées fausses les plus répandues dans la conception mécanique est que des filetages plus profonds créent automatiquement des assemblages plus solides. Bien que l'engagement du filetage soit essentiel pour le transfert de charge et la résistance à l'arrachement, l'augmentation de la profondeur du filetage au-delà d'un certain point n'apporte souvent que peu de résistance supplémentaire tout en augmentant la complexité d'usinage et les coûts de production.
Dans les projets d'usinage CNC, un engagement excessif des filetages est fréquemment identifié lors des examens DFM, car il peut entraîner des cycles d'usinage plus longs, une usure accrue des outils et des dépenses de fabrication inutiles. Comprendre le fonctionnement de l'engagement des filetages permet aux ingénieurs d'optimiser à la fois les performances et la fabricabilité des pièces.
L'engagement du filetage fait référence à la longueur de contact entre les filetages interne et externe lorsqu'une fixation est installée.
Par exemple, lorsqu'un boulon M8 est vissé dans un trou taraudé avec une longueur de filetage utile de 12 mm, la longueur d'engagement est de 12 mm.
L'engagement dans le fil de discussion affecte directement :
Force d'arrachement
Répartition de la charge
Durabilité du fil
Fiabilité de l'assemblage
Résistance aux vibrations
Cependant, la résistance du filetage n'est pas déterminée uniquement par la longueur d'engagement. Les propriétés des matériaux, la qualité du filetage, la qualité des fixations et les conditions de charge influencent toutes les performances globales du joint.
De nombreux ingénieurs supposent que doubler l’engagement du filetage doublera la résistance du filetage.
En réalité, c’est rarement le cas.
Les premiers filetages entièrement engagés supportent généralement la majorité de la charge appliquée. À mesure que la longueur d'engagement augmente, la répartition de la charge devient moins concentrée, mais les gains de résistance diminuent progressivement.
Pour la plupart des applications, un engagement du filetage au-delà de la plage recommandée offre une amélioration minime de la résistance à l'arrachement tout en augmentant le temps d'usinage.
Par exemple:
Taille du fil |
Matériel |
Engagement recommandé |
Engagement excessif |
|---|---|---|---|
M6 |
Acier |
6 mm |
18mm+ |
M6 |
Aluminium |
9 millimètres |
24mm+ |
M8 |
Acier |
8 mm |
24mm+ |
M8 |
Aluminium |
12 millimètres |
32mm+ |
Dans de nombreux cas, les longueurs d’engagement supérieures à 2× le diamètre offrent peu d’avantages pratiques.
Une idée fausse très répandue est que des fils plus profonds créent toujours des assemblages plus solides. En pratique, une fois que les filetages engagés dépassent les exigences de résistance au cisaillement de la fixation, une profondeur de filetage supplémentaire contribue souvent peu à la résistance globale du joint tout en augmentant le temps d'usinage et l'usure de l'outillage. Lors des révisions DFM, l'optimisation de l'engagement des threads est l'un des moyens les plus efficaces de réduire les coûts de fabrication sans affecter les performances.
La longueur d’engagement idéale dépend en grande partie de la résistance du matériau parent.
Les matériaux plus résistants nécessitent moins d'engagement car le matériau environnant est moins susceptible de se briser avant la fixation.
Pour la plupart des pièces en acier au carbone et en acier allié :
Longueur d'engagement recommandée : 1,0 × diamètre
Exemples :
Taille du fil |
Engagement recommandé |
|---|---|
M4 |
4 mm |
M6 |
6 mm |
M8 |
8 mm |
M10 |
10 millimètres |
L'acier offre généralement une résistance de filetage suffisante avec des longueurs d'engagement relativement courtes.
Pour les pièces en acier inoxydable :
Longueur d'engagement recommandée : 1,0 × diamètre
Bien que l'acier inoxydable offre une résistance élevée, les ingénieurs doivent également tenir compte des risques de grippage des filetages lors de l'assemblage.
L'aluminium a une résistance au cisaillement inférieure à celle de l'acier et nécessite généralement un engagement plus long.
Longueur d'engagement recommandée : 1,5 × diamètre
Exemples :
Taille du fil |
Engagement recommandé |
|---|---|
M4 |
6 mm |
M6 |
9 millimètres |
M8 |
12 millimètres |
M10 |
15 mm |
Cet engagement supplémentaire permet de compenser la résistance inférieure au cisaillement du fil du matériau.
Les plastiques nécessitent généralement les longueurs d'engagement les plus longues.
Longueur d'engagement recommandée : 2,0 × diamètre ou plus
Selon l'application, les inserts filetés peuvent constituer une solution plus fiable que les filetages en plastique directement taraudés.
L'engagement du filetage est étroitement lié à la conception du trou.
Une erreur courante consiste à spécifier une profondeur de filetage égale à la profondeur totale du trou.
En réalité, les trous borgnes nécessitent un dégagement supplémentaire sous la section filetée pour accueillir :
Géométrie des pointes de perçage
Accumulation de copeaux
Manque de fil
Exigences de l’approche outil
En conséquence, la profondeur totale du trou est généralement supérieure à la longueur d'engagement du filetage utilisable.
Les ingénieurs qui conçoivent des trous filetés doivent également suivre Meilleures pratiques de conception de trous filetés pour garantir un dégagement et une fabricabilité adéquats.
L'augmentation de l'engagement du filetage n'augmente pas toujours la résistance du joint.
Dans de nombreux assemblages, le facteur limitant est la fixation elle-même plutôt que le filetage interne.
Par exemple:
Une vis à faible résistance peut échouer avant que le filetage ne se dénude.
Un boîtier en aluminium peut tomber en panne avant que le boulon n'atteigne sa charge maximale.
Un couple de serrage excessif peut endommager les filetages, quelle que soit la longueur d'engagement.
Le but n’est pas de maximiser la profondeur du filetage mais d’équilibrer :
Résistance du matériau
Force de fixation
Fabricabilité
Coût
Atteindre cet équilibre aboutit souvent à une conception plus efficace qu’à une simple augmentation de la longueur d’engagement.
Les inserts filetés sont souvent recommandés lorsque :
Des montages et démontages fréquents sont attendus
Des charges de serrage élevées sont nécessaires
Des matériaux souples sont utilisés
Une longue durée de vie est essentielle
La réparabilité des fils est importante
Les inserts hélicoïdaux et les inserts filetés pleins peuvent améliorer considérablement la durabilité du filetage tout en réduisant le risque de dénudage.
Pour les boîtiers en aluminium et les assemblages à cycle élevé, les inserts peuvent constituer une solution à long terme plus fiable que l'augmentation seule de l'engagement du filetage.
Les conceptions de filetage les plus efficaces équilibrent les performances mécaniques et l’efficacité de la fabrication.
Plutôt que de spécifier par défaut une profondeur de filetage maximale, les ingénieurs doivent se concentrer sur l'obtention d'un engagement suffisant pour le matériau et l'application sélectionnés.
Bien conçu les composants filetés usinés avec précision utilisent généralement des longueurs d'engagement standardisées qui offrent une résistance fiable tout en minimisant le temps d'usinage et les exigences en matière d'outillage.
En appliquant ces directives, les fabricants peuvent réduire les coûts de production, améliorer la qualité des filetages et éviter une complexité inutile sans compromettre les performances d'assemblage.
Dans la section suivante, nous examinerons comment la géométrie des trous filetés, la conception des trous borgnes, l'évacuation des copeaux et les considérations d'usinage influencent la qualité et la fabricabilité des filetages.
Un trou fileté bien conçu fait plus que simplement accueillir une attache. Cela affecte directement la qualité du filetage, l’efficacité de l’usinage, la fiabilité de l’assemblage et le coût de production.
Bien que les trous filetés soient parmi les caractéristiques les plus courantes des pièces usinées CNC, ils sont également l'un des éléments les plus fréquemment révisés lors des examens de conception pour la fabricabilité (DFM). Des problèmes tels qu'un jeu inférieur insuffisant, une profondeur de filetage excessive, un mauvais accès aux outils et une évacuation inadéquate des copeaux peuvent augmenter la complexité de l'usinage et entraîner des problèmes de fabrication évitables.
En suivant les directives éprouvées de conception de trous filetés, les ingénieurs peuvent améliorer la fabricabilité tout en conservant la résistance et la fonctionnalité requises pour l'application.
L'une des premières décisions lors de la conception d'un trou fileté consiste à déterminer si un trou borgne ou débouchant est requis.
Un trou borgne a une profondeur définie et ne traverse pas complètement la pièce.
Les applications courantes incluent :
Boîtiers électroniques
Surfaces cosmétiques
Assemblages étanches
Composants avec un espace d'installation limité
Un trou traversant traverse entièrement le composant et est généralement plus facile à fabriquer.
Les applications courantes incluent :
Plaques de fixation
Supports structurels
Équipement industriel
Ensembles mécaniques
Du point de vue de la fabrication, les trous débouchants sont souvent préférés car ils simplifient l'évacuation des copeaux, améliorent l'accessibilité des outils et réduisent les risques d'usinage.
Type de conception |
Difficulté de fabrication |
Évacuation des copeaux |
Durée de vie de l'outil |
|---|---|---|---|
Trou traversant |
Faible |
Excellent |
Plus long |
Trou borgne |
Modéré |
Limité |
Plus court |
Chaque fois que les exigences fonctionnelles le permettent, les trous débouchants constituent généralement l’option la plus conviviale pour la production.
Une erreur de conception courante consiste à spécifier une profondeur de filetage égale à la profondeur du trou.
En réalité, les trous filetés nécessitent un dégagement supplémentaire en dessous des filetages utilisables.
Ce dégagement accueille :
Géométrie des pointes de perçage
Accumulation de copeaux
Robinet court
Distance d'approche de l'outil
Sans un jeu inférieur suffisant, la qualité du filetage peut se détériorer près du fond du trou et le risque d'endommagement de l'outil augmente considérablement.
Une ligne directrice pratique consiste à fournir une profondeur supplémentaire au-delà de la longueur d'engagement du filetage requise lorsque cela est possible.
Par exemple:
Engagement de fil requis |
Profondeur de trou recommandée |
|---|---|
10 millimètres |
13-15 mm |
15 mm |
18-20 mm |
20 millimètres |
24-26 mm |
Les valeurs exactes dépendent de la taille du filetage, du matériau et de la méthode d'usinage.
L'évacuation des copeaux est l'un des aspects les plus négligés de la conception des trous filetés.
Lors des opérations de taraudage, les copeaux générés par le processus de coupe doivent être éliminés efficacement du trou.
Une mauvaise évacuation des copeaux peut entraîner :
Dommages au fil
Mauvaise finition de surface
Usure accrue des outils
Bris de robinet
Imprécisions dimensionnelles
L'évacuation des copeaux devient de plus en plus importante lors de l'usinage :
Trous borgnes profonds
Petites tailles de fil
Alliages d'aluminium
Acier inoxydable
Composants de production en grand volume
Les trous traversants permettent naturellement aux copeaux de sortir du côté opposé de la pièce, ce qui les rend plus faciles à usiner que les trous borgnes.
Pour les trous borgnes, les ingénieurs doivent éviter autant que possible une profondeur excessive et prévoir un espace suffisant sous la région filetée.
Même des filetages parfaitement dimensionnés peuvent devenir difficiles ou coûteux à fabriquer si l'accès aux outils est restreint.
Lors de la conception de fonctionnalités threadées, tenez compte des éléments suivants :
Dégagement de broche disponible
Dimensions du porte-outil
Accessibilité des luminaires
Murs et éléments adjacents
Accès à l'installation des fixations
Les filetages positionnés trop près des parois verticales, des poches profondes ou des géométries internes complexes peuvent nécessiter un outillage spécialisé ou des opérations d'usinage supplémentaires.
Une bonne accessibilité simplifie la fabrication et améliore souvent la cohérence des filetages.
Les ingénieurs doivent également suivre les règles établies Meilleures pratiques de conception de trous filetés lors du positionnement de fonctions filetées dans un composant.
Le soulagement du filetage est une petite caractéristique de dégagement située à l'extrémité d'une section filetée.
Bien que souvent négligé, le soulagement du filetage répond à plusieurs objectifs importants :
Permet la formation complète du fil
Réduit les concentrations de stress
Améliore l'assise des fixations
Simplifie la fabrication
Sans un dégagement approprié, des filetages incomplets peuvent se développer près du fond des trous borgnes ou à l'extrémité des éléments filetés extérieurement.
Dans les assemblages de précision, ces filetages incomplets peuvent interférer avec l’engagement correct des fixations et les performances de l’assemblage.
L'ajout d'un soulagement du filetage est une simple modification de conception qui peut améliorer considérablement la qualité du filetage.
Les filetages internes sont généralement produits par taraudage ou par fraisage de filetage.
Chaque méthode offre des avantages distincts en fonction de la taille du filetage, du matériau et des exigences de production.
Facteur |
Tapotement |
Fraisage de filetage |
|---|---|---|
Vitesse de production |
Plus rapide |
Ralentissez |
Coût de l'outil |
Inférieur |
Plus haut |
Flexibilité |
Limité |
Excellent |
Gros fils |
Moins adapté |
Excellent |
Trous borgnes |
Modéré |
Bien |
Risque de casse d'outil |
Plus haut |
Inférieur |
Précision du fil |
Bien |
Excellent |
Pour les trous borgnes profonds et les composants de grande valeur, le fraisage de filets offre souvent une plus grande fiabilité de processus que le taraudage. Bien que les temps de cycle puissent être légèrement plus longs, la réduction du risque de casse et l'amélioration de la cohérence du filetage compensent souvent le coût d'usinage supplémentaire.
Le taraudage est souvent la solution privilégiée pour les tailles de filetage standard dans les productions à grand volume, car il est rapide et rentable.
Le fraisage de filets est fréquemment choisi lorsque :
De grands diamètres de filetage sont nécessaires
Des matériaux difficiles sont usinés
La précision du filetage est essentielle
Des trous borgnes sont impliqués
Le risque de casse d’outil doit être minimisé
Fabricants proposant des produits avancés Les capacités de fraisage CNC multi-surfaces peuvent souvent produire des caractéristiques de filetage complexes à l'aide de stratégies de fraisage de filetage qui améliorent la précision et réduisent les risques liés à l'outillage.
De nombreux problèmes de fabrication peuvent être évités dès la phase de conception.
Les erreurs courantes de conception des trous filetés incluent :
Spécification d'une profondeur de filetage inutile
Omettre le jeu inférieur
Utiliser des trous borgnes là où les trous débouchants sont acceptables
Ignorer les exigences d'évacuation des copeaux
Restreindre l’accès aux outils
Sélection de tailles de filetage difficiles à usiner
Positionnement des trous filetés trop près des bords
Ces problèmes augmentent souvent le temps d’usinage sans améliorer les performances du produit.
En appliquant des principes pratiques de conception pour la fabricabilité dès le début du développement, les ingénieurs peuvent réduire les risques tout en améliorant l’efficacité de la production.
Les trous filetés doivent être conçus non seulement pour des performances d'assemblage mais également pour une fabrication efficace.
Les fonctionnalités threadées conviviales pour la production incluent généralement :
Durées d’engagement appropriées
Dégagement inférieur adéquat
Bonnes voies d'évacuation des copeaux
Lieux d'usinage accessibles
Spécifications de filetage standardisées
Stratégies de fixation fiables
Lorsqu'elles sont combinées à une sélection appropriée de filetages et à des pratiques de conception spécifiques aux matériaux, ces directives contribuent à créer des composants plus solides et plus faciles à fabriquer tout en réduisant les coûts de production globaux.
La section suivante se concentre sur la sélection des fixations appropriées, y compris la sélection des matériaux, les filetages grossiers ou fins, les considérations relatives à la corrosion et le moment où les inserts filetés doivent être utilisés pour améliorer la fiabilité de l'assemblage à long terme.
Le choix de la bonne fixation est tout aussi important que la conception de la fonction filetée elle-même. Même un filetage parfaitement usiné peut échouer prématurément si le mauvais matériau de fixation, le mauvais type de filetage ou la mauvaise stratégie de fixation est sélectionné.
Les fixations influencent la résistance de l'assemblage, la résistance aux vibrations, les performances contre la corrosion, la durée de vie et les exigences de maintenance. Dans de nombreux cas, l'optimisation de la sélection des fixations peut améliorer la fiabilité des joints plus efficacement que l'augmentation de l'engagement du filetage ou du couple de serrage.
Lors de la conception de pièces usinées CNC, les ingénieurs doivent évaluer les exigences en matière de fixation dès le début du processus de développement afin de garantir la compatibilité avec le matériau sélectionné, l'environnement d'exploitation et les objectifs de fabrication.
Le matériau des fixations joue un rôle essentiel dans la détermination des performances mécaniques et de la résistance à l’environnement.
Les matériaux de fixation courants comprennent :
Matériel |
Avantages |
Applications typiques |
|---|---|---|
Acier au carbone |
Haute résistance, faible coût |
Assemblages industriels généraux |
Acier inoxydable |
Résistance à la corrosion |
Environnements extérieurs et marins |
Acier allié |
Haute résistance |
Applications structurelles |
Titane |
Rapport résistance/poids élevé |
Systèmes aérospatiaux et légers |
Laiton |
Résistance à la corrosion et conductivité |
Équipement électrique et électronique |
La sélection des matériaux doit toujours tenir compte à la fois des charges mécaniques et de l’exposition environnementale.
Par exemple, une fixation en acier au carbone peut offrir une résistance suffisante mais fonctionner mal dans des environnements corrosifs, tandis que des fixations en acier inoxydable peuvent offrir une résistance supérieure à la corrosion mais une résistance inférieure dans certaines qualités.
La sélection du pas de filetage est une autre décision de conception importante.
Les filetages grossiers ont un pas plus grand et un profil de filetage plus profond, ce qui les rend plus faciles à fabriquer et plus résistants aux dommages lors de l'assemblage.
Les avantages des fils grossiers comprennent :
Installation plus rapide
Résistance améliorée au décapage
Meilleures performances dans les matériaux plus souples
Une plus grande tolérance à la contamination
Risque de fabrication réduit
Les filetages fins offrent un plus grand nombre de filetages par unité de longueur et sont couramment utilisés dans les assemblages de précision.
Les avantages des fils fins incluent :
Force de serrage plus élevée
Résistance aux vibrations améliorée
Un réglage plus précis
Meilleures performances dans un espace d'installation limité
Pour la plupart des composants usinés CNC en aluminium, les filetages grossiers sont généralement préférés car ils offrent un engagement plus fiable et réduisent le risque d'endommagement du filetage.
Lors des examens DFM, les filetages grossiers sont généralement recommandés pour les boîtiers en aluminium, les composants de luminaires et les assemblages industriels généraux. Les filetages fins peuvent offrir des performances de serrage plus élevées, mais ils sont souvent plus susceptibles d'être endommagés dans les matériaux plus souples et peuvent augmenter la complexité de fabrication.
Le choix des fixations doit également tenir compte de la résistance à la corrosion et de la compatibilité des matériaux.
Une erreur courante consiste à associer des métaux différents sans évaluer les risques de corrosion galvanique.
Les exemples incluent :
Fixations en acier inoxydable dans des composants en aluminium
Fixations en titane dans les structures en aluminium
Fixations en acier au carbone exposées à l'humidité
Lorsque deux métaux différents sont en contact électrique et exposés à un électrolyte tel que l’eau ou l’humidité, une corrosion galvanique peut se produire.
Les solutions potentielles incluent :
Application de revêtements de protection
Utilisation de rondelles isolantes
Sélection de matériaux compatibles
Ajout de traitements de surface résistants à la corrosion
Les ingénieurs doivent prendre en compte l’environnement d’exploitation pendant la phase de conception initiale plutôt que de s’attaquer aux problèmes de corrosion après le début de la production.
L'aluminium est l'un des matériaux les plus couramment usinés, mais sa résistance au cisaillement relativement faible nécessite une attention particulière lors de la sélection des fixations.
Les principales recommandations comprennent :
Utilisez des profils de filetage grossiers autant que possible.
Augmentez la longueur d'engagement du filetage à environ 1,5 × le diamètre.
Évitez un couple de serrage excessif.
Envisagez des inserts filetés pour les assemblages à cycle élevé.
Évaluez soigneusement les exigences de retrait.
Les montages et démontages répétés peuvent progressivement user les filetages en aluminium, réduisant ainsi la fiabilité à long terme.
Pour les produits nécessitant un entretien fréquent, les inserts filetés constituent souvent une solution plus durable.
Les inserts filetés sont conçus pour renforcer les connexions filetées et améliorer la résistance à l'usure.
Les types d'inserts courants incluent :
Inserts de fil hélicoïdaux (Helicoils)
Inserts filetés pleins
Keenserts
Inserts à pression
Inserts thermofixés pour plastiques
Les inserts filetés sont particulièrement utiles lorsque :
Des matériaux souples sont utilisés
Un assemblage fréquent est attendu
Des charges de serrage élevées sont nécessaires
La réparabilité des fils est importante
Une longue durée de vie est essentielle
Bien que les inserts augmentent les coûts de fabrication et d'assemblage, ils peuvent améliorer considérablement la fiabilité à long terme dans les applications exigeantes.
Les ingénieurs sont souvent confrontés au choix entre des filetages directement taraudés et des inserts filetés.
Facteur |
Fils taraudés |
Inserts filetés |
|---|---|---|
Coût initial |
Inférieur |
Plus haut |
Durabilité de l'assemblage |
Modéré |
Excellent |
Résistance à l'usure du fil |
Modéré |
Excellent |
Réparabilité |
Limité |
Bien |
Force d'arrachement |
Bien |
Excellent |
Assemblage répété |
Modéré |
Excellent |
Une idée fausse très répandue est que l’augmentation de la profondeur du filetage élimine toujours les problèmes de dénudage des pièces en aluminium. Dans de nombreux cas, un insert fileté correctement sélectionné offre une plus grande amélioration en termes de durabilité et de résistance à l'arrachement que la simple extension de la longueur d'engagement du filetage.
Pour les pièces prototypes et les applications à faible cycle, des filetages directement taraudés suffisent souvent.
Pour les composants de production soumis à des assemblages répétés ou à des charges élevées, les inserts peuvent constituer une meilleure solution à long terme.
La sélection des fixations doit également tenir compte de l'accessibilité de l'assemblage.
Les questions que les ingénieurs devraient considérer incluent :
Les outils d'installation peuvent-ils atteindre facilement la fixation ?
Y a-t-il un jeu suffisant pour le serrage ?
Un accès pour la maintenance sera-t-il requis à l’avenir ?
La fixation peut-elle être installée sans endommager les éléments environnants ?
Une mauvaise accessibilité augmente souvent le temps de montage et les coûts de maintenance.
Dans certains cas, la modification du type de fixation ou de l'emplacement du filetage peut simplifier l'assemblage sans affecter les performances.
La standardisation des spécifications des fixations dans une famille de produits offre plusieurs avantages :
Besoins en stocks réduits
Achats simplifiés
Complexité d'assemblage réduite
Support de maintenance amélioré
Configuration de production plus rapide
Dans la mesure du possible, les ingénieurs doivent minimiser le nombre de types de fixations uniques utilisés dans un assemblage.
Cette approche réduit non seulement les coûts de fabrication, mais améliore également la facilité d'entretien à long terme.
Les fabricants fournissant Les solutions avancées de fabrication CNC recommandent souvent la standardisation des fixations lors des examens DFM, car elle améliore l'efficacité tout au long du cycle de vie du produit.
La réussite des assemblages filetés ne dépend pas uniquement de la géométrie du filetage.
Les conceptions les plus fiables combinent :
Matériaux de fixation appropriés
Normes de filetage compatibles
Longueurs d'engagement appropriées
Pratiques de conception résistantes à la corrosion
Bonne accessibilité au montage
Stratégies de fixation spécifiques à l'application
En sélectionnant les fixations en fonction des exigences fonctionnelles plutôt que de leur seule commodité, les ingénieurs peuvent améliorer la fiabilité des produits, réduire les problèmes de maintenance et créer des assemblages plus robustes.
Dans la section suivante, nous explorerons l'évolution des exigences de conception des filetages selon différents matériaux, notamment l'aluminium, l'acier inoxydable, le titane, le laiton et les plastiques techniques.
Tous les matériaux ne réagissent pas de la même manière aux fonctionnalités filetées. La résistance, la dureté, la ductilité et la résistance à l'usure des matériaux influencent toutes la façon dont les filetages se comportent pendant l'usinage et tout au long de la durée de vie du produit.
Une conception de filetage qui fonctionne bien dans l'acier peut échouer prématurément dans l'aluminium, tandis qu'une spécification de filetage adaptée à l'acier inoxydable peut créer des problèmes de fabrication inutiles lorsqu'elle est appliquée aux plastiques ou au titane.
Pour cette raison, les ingénieurs doivent adapter les stratégies de conception des filetages en fonction des propriétés du matériau parent plutôt que d'appliquer une approche universelle.
L'aluminium est l'un des matériaux les plus couramment utilisés dans l'usinage CNC en raison de son excellente usinabilité, de ses caractéristiques légères et de sa résistance à la corrosion.
Cependant, les fils d'aluminium sont plus sensibles au dénudage que les fils d'acier en raison de la moindre résistance au cisaillement du matériau.
Lors de la conception de fonctions filetées dans des composants en aluminium, tenez compte des directives suivantes :
Utilisez un engagement de filetage d'environ 1,5 × de diamètre.
Préférez les pas de filetage grossiers lorsque cela est possible.
Évitez un couple de serrage excessif.
Maintenez une épaisseur de paroi suffisante autour des trous filetés.
Envisagez des inserts filetés pour les assemblages à cycle élevé.
Les exemples courants incluent :
Taille du fil |
Engagement recommandé |
|---|---|
M4 |
6 mm |
M6 |
9 millimètres |
M8 |
12 mm |
M10 |
15 mm |
Pour les assemblages nécessitant un entretien fréquent, les inserts filetés offrent souvent une plus grande durabilité que l'augmentation de la profondeur du filetage.
Dans les boîtiers et les composants de fixation en aluminium, le dénudage des filetages est généralement dû à une résistance insuffisante du matériau plutôt qu'à une profondeur de filetage inadéquate. Dans de nombreuses applications, l'ajout d'un insert fileté ou l'augmentation de l'épaisseur de paroi locale offre de plus grandes améliorations de performances que l'extension de l'engagement du filetage au-delà des valeurs recommandées.
L'acier inoxydable offre une excellente résistance à la corrosion et une bonne résistance mécanique, ce qui en fait un choix populaire pour les applications industrielles, médicales et marines.
Par rapport à l'aluminium, les filetages en acier inoxydable nécessitent généralement moins de longueur d'engagement.
Les lignes directrices recommandées comprennent :
Utilisez un engagement d'environ 1,0 × diamètre.
Évitez les profondeurs de filetage inutiles.
Utilisez une lubrification appropriée pendant l’assemblage.
Envisagez des stratégies de prévention des irritations.
Assurez-vous que les matériaux de fixation compatibles sont sélectionnés.
L’un des défis les plus importants liés aux assemblages en acier inoxydable est le grippage des filetages.
Le grippage des filetages se produit lorsque le frottement provoque un transfert de matière entre les filetages correspondants, pouvant conduire à un grippage lors du montage ou du démontage.
Pour réduire le risque de grippage :
Utilisez des composés antigrippants.
Évitez les vitesses de serrage excessives.
Pensez aux attaches enduites.
Utilisez des combinaisons de matériaux différentes, le cas échéant.
L'acier offre certains des filetages internes les plus solides et les plus durables disponibles dans les composants usinés CNC.
En raison de sa haute résistance, l’acier nécessite généralement moins d’engagement du filetage que les matériaux plus souples.
Les recommandations typiques incluent :
Utilisez un engagement d'environ 1,0 × diamètre.
Des trous taraudés standards suffisent généralement.
Les inserts filetés sont rarement nécessaires, sauf si la réparabilité est importante.
Les pas de filetage standard sont généralement préférés.
Les composants en acier offrent souvent une excellente résistance à l’arrachement sans nécessiter de filetage profond.
En conséquence, une profondeur de filetage excessive dans les pièces en acier augmente fréquemment les coûts d'usinage sans produire de gains de résistance significatifs.
Le titane est largement utilisé dans les applications aérospatiales, médicales, de sport automobile et d'ingénierie de haute performance en raison de son rapport résistance/poids exceptionnel et de sa résistance à la corrosion.
Cependant, le titane présente des défis d'usinage uniques.
Les ingénieurs qui conçoivent des éléments filetés en titane doivent prendre en compte :
Les taux d’usure des outils sont nettement plus élevés que dans l’aluminium.
Les cycles d'usinage des filetages sont généralement plus longs.
La génération de chaleur peut affecter la qualité du fil.
Les risques de grippage peuvent augmenter lors du montage.
Les pratiques recommandées comprennent :
Spécifications de filetage standardisées.
Paramètres de coupe appropriés.
Couple de montage maîtrisé.
Considérations relatives au traitement de surface.
Caractéristiques de soulagement du fil adéquates.
L'usinage du titane étant relativement coûteux, une conception de filetage conviviale devient particulièrement importante.
Le laiton est fréquemment utilisé pour les systèmes électriques, les composants d’instrumentation, les équipements de manipulation de fluides et les applications décoratives.
Les avantages des filetages en laiton incluent :
Bonne usinabilité
Excellente résistance à la corrosion
Caractéristiques à faible frottement
Bonne stabilité dimensionnelle
Les recommandations typiques incluent :
Longueurs d'engagement de filetage standard.
Formes de filetage conventionnelles.
Évitez un couple de serrage excessif.
Tenez compte attentivement des exigences de charge d’assemblage.
Bien que le laiton soit relativement facile à usiner, la résistance du filetage est généralement inférieure à celle de l'acier et doit être évaluée en conséquence.
Les plastiques nécessitent une attention particulière car leur comportement mécanique diffère considérablement de celui des métaux.
Les défis associés aux fils en plastique comprennent :
Résistance du fil inférieure
Déformation par fluage
Usure lors de montages répétés
Effets de dilatation thermique
Les lignes directrices recommandées comprennent :
Utilisez des longueurs d’engagement d’environ 2× de diamètre ou plus.
Minimisez le couple de serrage.
Évitez les pas de filetage fins.
Pensez aux inserts thermofixés ou filetés.
Conçu pour un assemblage répété si nécessaire.
Pour les produits à cycle élevé, les inserts constituent souvent une solution plus fiable que les trous en plastique directement filetés.
Dans les plastiques techniques et les composants à base de polymères, la rupture des filetages se produit souvent progressivement par usure et déformation plutôt que par dénudage soudain. Pour les assemblages nécessitant un entretien fréquent, les inserts filetés peuvent améliorer considérablement la fiabilité et la durée de vie à long terme.
Le tableau ci-dessous résume les recommandations courantes en matière d'engagement des filetages pour les pièces usinées CNC.
Matériel |
Engagement recommandé |
|---|---|
Acier |
1,0 × Diamètre |
Acier inoxydable |
1,0 × Diamètre |
Aluminium |
1,5 × diamètre |
Laiton |
1,0 à 1,5 × diamètre |
Titane |
1,0 × Diamètre |
Plastiques |
2,0 × diamètre ou plus |
Ces valeurs constituent un point de départ pratique pour la plupart des applications d'ingénierie.
Les exigences réelles peuvent varier en fonction de :
Qualité de fixation
Conditions de charge
Facteurs de sécurité
Exposition environnementale
Fréquence de montage
Le choix des matériaux influence bien plus que les performances mécaniques.
Cela affecte également :
Qualité du fil
Durée de vie de l'outil
Temps d'usinage
Coût de production
Fiabilité de l'assemblage
Par exemple, l'aluminium offre généralement une excellente usinabilité mais peut nécessiter des longueurs d'engagement plus longues. Le titane offre une résistance exceptionnelle mais augmente la complexité d'usinage et les coûts d'outillage. Les plastiques simplifient la réduction de poids mais nécessitent souvent des stratégies de renforcement supplémentaires.
Lors de l’évaluation des fonctionnalités threadées, les ingénieurs doivent prendre en compte à la fois les performances du produit et l’efficacité de la fabrication.
Les fabricants proposent les capacités d'usinage de précision complexes examinent fréquemment les exigences de filetage spécifiques au matériau lors des évaluations DFM pour garantir que la conception finale équilibre la résistance, le coût et la fabricabilité.
Une conception de fil réussie commence par la compréhension du comportement du matériau parent.
Plutôt que d'appliquer les mêmes spécifications de filetage à chaque composant, les ingénieurs doivent adapter les longueurs d'engagement, les formes de filetage et les stratégies de fixation en fonction des propriétés des matériaux.
En prenant en compte les exigences spécifiques aux matériaux dès le début du processus de conception, les fabricants peuvent améliorer la fiabilité de l'assemblage, réduire les risques d'usinage et optimiser l'efficacité de la production.
La section suivante examine les méthodes de fabrication utilisées pour créer des filetages, notamment le taraudage, le fraisage de filetage, le filetage en un seul point et d'autres processus couramment utilisés dans l'usinage CNC.
La qualité du fil dépend non seulement de la conception mais également de la méthode de fabrication utilisée pour créer les fils. Différents processus d'usinage offrent différents niveaux de précision, de flexibilité, de vitesse de production et de rentabilité.
La sélection de la méthode de fabrication de filetage la plus appropriée peut améliorer la cohérence dimensionnelle, réduire les risques d'usinage et optimiser les coûts de production globaux.
Lors de la planification de la production, les fabricants évaluent généralement des facteurs tels que la taille du filetage, le type de matériau, le volume de production, les exigences de tolérance et la géométrie de la pièce avant de déterminer le processus de filetage le plus approprié.
Le taraudage est le procédé le plus largement utilisé pour produire des filetages internes dans les composants usinés CNC.
Le processus utilise un taraud de coupe ou de formage pour créer des filetages à l'intérieur d'un trou pré-percé.
Les avantages du taraudage incluent :
Temps de cycle rapides
Faibles coûts d’outillage
Excellente efficacité pour les tailles de filetage standard
Convient à la production en grand volume
Exigences de programmation simples
Les applications typiques incluent :
Trous filetés M3 à M12
Boîtiers électroniques
Équipement industriel
Composants automobiles
Ensembles mécaniques généraux
En raison de sa rapidité et de sa rentabilité, le taraudage est souvent la méthode privilégiée pour les filetages internes standard.
Cependant, le tapotement présente également plusieurs limites :
Risque plus élevé de casse d’outil
Flexibilité réduite pour les tailles de filetage personnalisées
Évacuation des copeaux plus difficile dans les trous borgnes
Plus grande sensibilité aux matériaux difficiles
Pour ces raisons, le taraudage n’est pas toujours la solution optimale pour les pièces complexes ou de grande valeur.
Le fraisage de filetage utilise une fraise rotative qui suit un parcours d'outil hélicoïdal pour générer la géométrie du filetage.
Contrairement au taraudage, le profil du filetage est créé par interpolation CNC contrôlée.
Les avantages du fraisage de filets comprennent :
Excellent contrôle dimensionnel
Risque réduit de panne catastrophique de l'outil
Possibilité d'usiner plusieurs tailles de filetage
Meilleures performances dans les matériaux difficiles
Évacuation améliorée des copeaux
Convient aux filetages de grand diamètre
Le fraisage de filets est particulièrement utile pour produire :
Grands trous filetés
Filetages borgnes
Composants aérospatiaux de grande valeur
Pièces en titane
Composants en acier inoxydable
Pièces prototypes et pièces de production en petite série
Les fabricants avec Les technologies avancées de fraisage CNC préfèrent souvent le fraisage de filetage pour les caractéristiques filetées critiques, car il offre une plus grande fiabilité et flexibilité du processus.
Pour les composants de grande valeur, le fraisage de filets réduit souvent le risque global de fabrication malgré des temps de cycle plus longs. En cas de panne d'une fraise à fileter, la pièce à usiner peut souvent être récupérée. En revanche, un taraud cassé à l’intérieur d’une pièce finie peut rendre la pièce inutilisable, notamment dans les petits trous borgnes.
L'une des questions les plus fréquemment posées par les ingénieurs est de savoir si le taraudage ou le fraisage de filets doivent être utilisés.
La réponse dépend de l'application.
Facteur |
Tapotement |
Fraisage de filetage |
|---|---|---|
Temps de cycle |
Plus rapide |
Ralentissez |
Coût de l'outil |
Inférieur |
Plus haut |
Complexité de la programmation |
Inférieur |
Plus haut |
Précision du fil |
Bien |
Excellent |
Grandes tailles de fil |
Limité |
Excellent |
Trous borgnes |
Modéré |
Excellent |
Risque de casse d'outil |
Plus haut |
Inférieur |
Flexibilité |
Limité |
Excellent |
En général:
Le taraudage est préférable pour les filetages de production standard.
Le fraisage de filetage est préféré pour les fonctionnalités filetées complexes, volumineuses ou critiques.
L’option la plus rentable n’est pas toujours la procédure la plus rapide. Les fabricants évaluent souvent la fiabilité globale du processus plutôt que la seule vitesse d’usinage.
Les filetages externes sont généralement produits à l'aide d'opérations de filetage en un seul point sur des tours CNC.
Dans ce processus, un outil de filetage coupe progressivement le profil du filetage en plusieurs passes.
Les avantages incluent :
Haute précision dimensionnelle
Excellent contrôle du profil
Convient aux formes de filetage personnalisées
Efficace pour les filetages de grand diamètre
Compatible avec une large gamme de matériaux
Les applications typiques incluent :
Arbres filetés
Raccords hydrauliques
Connecteurs
Adaptateurs de précision
Matériel aérospatial
Le filetage monopoint reste l'une des méthodes les plus polyvalentes pour produire des filetages externes.
Le roulage de filetage diffère des processus de coupe car le matériau est déplacé plutôt que retiré.
Le processus forme des fils par déformation plastique.
Les avantages comprennent :
Résistance du fil améliorée
Meilleure finition de surface
Résistance accrue à la fatigue
Des taux de production plus rapides
Aucune génération de puce
Cependant, le roulage de filetage est généralement limité à des matériaux et à des scénarios de production spécifiques.
Il est le plus couramment utilisé pour :
Attaches
Goujons
Composants de production en grand volume
Parce qu'un outillage spécialisé est requis, le roulage de filetage est moins courant dans les environnements d'usinage CNC personnalisés.
Certains matériaux nécessitent une considération supplémentaire lors de l'usinage du filetage.
Les exemples incluent :
Matériel |
Défis communs |
|---|---|
Titane |
Génération de chaleur, usure des outils |
Acier inoxydable |
Écrous, grippage |
Inconel |
Forces de coupe élevées |
Acier trempé |
Usure des outils |
Plastiques techniques |
Déformation et formation de bavures |
Lors de l'usinage de ces matériaux, les fabricants peuvent ajuster :
Vitesses de coupe
Vitesses d'alimentation
Géométries d'outils
Stratégies de refroidissement
Méthodes de filetage
La sélection du processus de fabrication approprié devient de plus en plus importante à mesure que la complexité des matériaux augmente.
Pour les composants en titane et en acier inoxydable, la stabilité du processus devient souvent plus importante que la durée du cycle. Les fabricants choisissent souvent le fraisage de filets plutôt que le taraudage, car un meilleur contrôle des copeaux et une réduction des risques de casse d'outils contribuent à maintenir une qualité constante tout au long des cycles de production.
Les décisions en matière de fabrication de filetage sont également affectées par la géométrie de la pièce.
Les ingénieurs se concentrent souvent sur les spécifications des filetages tout en négligeant les contraintes d'accessibilité et d'usinage.
Les facteurs qui peuvent influencer la sélection du processus comprennent :
Cavités profondes
Poches étroites
Surfaces inclinées
Dégagement limité des outils
Structures à parois minces
Fonctionnalités multi-axes
Les géométries complexes peuvent nécessiter des stratégies d'usinage spécialisées pour maintenir la qualité du filetage.
Les composants dotés de fonctionnalités filetées inclinées ou difficiles d'accès bénéficient souvent de une expertise en usinage 5 axes simultanés , qui permet une meilleure orientation des outils et une plus grande flexibilité d'usinage.
Différentes méthodes de filetage peuvent avoir un impact significatif sur les coûts de production.
Les facteurs affectant le coût comprennent :
Exigences en matière d'outillage
Temps d'usinage
Complexité de configuration
Exigences d'inspection
Risque de rebut
Usinabilité du matériau
Par exemple:
Les trous taraudés standard offrent généralement le coût le plus bas.
Le fraisage de filets peut augmenter le temps de cycle mais réduire le risque de rebut.
Les profils de filetage personnalisés nécessitent souvent une configuration et une inspection supplémentaires.
La solution la plus économique dépend de l’équilibre entre le volume de production, les exigences de qualité et le risque de fabrication.
Les problèmes liés aux threads font partie des constatations les plus courantes lors des évaluations DFM.
Les fabricants évaluent régulièrement :
Sélection de la taille du fil
Accessibilité des trous
Profondeur de l'engagement
Compatibilité des matériaux
Dégagement de l'outil
Standardisation des fils
L'identification précoce des défis potentiels de fabrication peut éviter des révisions coûteuses plus tard dans la production.
Des équipes qui assurent La prise en charge de bout en bout de l'usinage CNC recommande souvent des modifications de filetage qui simplifient l'usinage tout en maintenant les performances fonctionnelles.
Aucun processus de filetage unique n’est idéal pour chaque application.
La réussite de la fabrication de filetages dépend de la sélection du processus qui correspond le mieux :
Caractéristiques des matériaux
Volume de production
Taille du fil
Exigences de précision
Géométrie de la pièce
Objectifs de coûts
En comprenant les points forts et les limites du taraudage, du fraisage de filetage, du filetage monopoint et du roulage de filetage, les ingénieurs peuvent prendre des décisions de conception éclairées qui améliorent à la fois la fabricabilité et les performances du produit à long terme.
La section suivante se concentre sur les directives de conception pour la fabricabilité (DFM) pour les éléments filetés, y compris les considérations sur l'épaisseur de paroi, les distances entre les bords, les exigences d'accessibilité et les pratiques de conception courantes qui réduisent les coûts de production.
La conception de threads fonctionnels n'est qu'une partie du défi d'ingénierie. Il est tout aussi important de garantir que les éléments filetés peuvent être fabriqués de manière efficace, cohérente et rentable.
La conception pour la fabrication (DFM) se concentre sur l'optimisation de la géométrie des pièces pour réduire la complexité de l'usinage, minimiser les risques de production et améliorer l'efficacité globale de la fabrication. Les fonctionnalités filetées font partie des éléments les plus fréquemment examinés lors des évaluations DFM, car des modifications de conception relativement minimes peuvent avoir un impact significatif sur le temps d'usinage, les exigences en matière d'outillage et le coût du produit.
En appliquant les principes DFM éprouvés dès le début du développement, les ingénieurs peuvent améliorer à la fois les performances des produits et l’efficacité de la production.
L’un des moyens les plus simples d’améliorer la fabricabilité consiste à standardiser les spécifications des filetages tout au long d’un assemblage.
L'utilisation d'un nombre limité de tailles de filetage présente plusieurs avantages :
Exigences réduites en matière d’outillage
Configuration plus rapide de la machine
Procédures d'inspection simplifiées
Approvisionnement amélioré en fixations
Diminution de la complexité des stocks
Entretien et réparation plus faciles
Par exemple, un produit utilisant uniquement des filetages M4, M6 et M8 est généralement plus facile à fabriquer et à prendre en charge qu'une conception contenant de nombreuses tailles de filetage uniques.
Dans la mesure du possible, les ingénieurs doivent éviter les spécifications de filetage personnalisées, sauf s'il existe une exigence fonctionnelle claire.
Lors des révisions DFM, la standardisation des threads est souvent l'un des moyens les plus rapides de réduire la complexité de la fabrication. La consolidation de plusieurs tailles de filetage dans un ensemble plus petit de spécifications standard peut simplifier la planification de la production, réduire les changements d'outillage et améliorer l'efficacité de l'assemblage sans affecter les performances du produit.
Les trous filetés positionnés trop près des surfaces extérieures peuvent affaiblir le matériau environnant et augmenter le risque de fissuration, de déformation ou de rupture de filetage.
Une épaisseur de matériau adéquate autour des éléments filetés est essentielle pour :
Résistance du fil
Intégrité structurelle
Stabilité d'usinage
Durabilité à long terme
Cette considération devient particulièrement importante dans les composants en aluminium et les conceptions à parois minces.
Les ingénieurs doivent suivre les règles établies Recommandations de conception d'épaisseur de paroi pour l'usinage CNC lors du positionnement d'éléments filetés près des bords, des poches et des surfaces externes.
En règle générale :
Des tailles de filetage plus grandes nécessitent un matériau environnant plus important.
Les parois minces peuvent réduire la résistance du fil.
Les applications à forte charge nécessitent souvent un renforcement supplémentaire.
Une épaisseur de paroi appropriée améliore non seulement les performances mécaniques, mais réduit également les vibrations d'usinage et améliore la cohérence dimensionnelle.
Les trous filetés situés près des bords des pièces créent plusieurs défis de fabrication.
Les risques potentiels comprennent :
Répartition des matériaux
Qualité de fil réduite
Déviation de l'outil
Affaiblissement structurel
Exigences d’inspection accrues
Bien que les distances exactes dépendent du matériau et de la taille du filetage, les ingénieurs doivent prévoir un dégagement suffisant sur les bords autant que possible.
S'il existe des contraintes d'espace, des méthodes de fixation alternatives telles que des inserts filetés ou des caractéristiques de montage repensées peuvent constituer une meilleure solution.
Même des filetages correctement dimensionnés peuvent devenir difficiles et coûteux à fabriquer lorsque l'accès aux outils est restreint.
Les problèmes d’accessibilité courants incluent :
Poches profondes
Cavités étroites
Hauts murs d’enceinte
Géométries internes complexes
Dégagement de broche limité
Une mauvaise accessibilité augmente souvent le temps d’usinage et peut nécessiter un outillage spécialisé.
Composants conçus à partir de les principes de géométrie des pièces faciles à usiner permettent généralement une production de filetage plus efficace et améliorent la fiabilité globale de la fabrication.
L’un des exemples les plus courants de suringénierie est la profondeur excessive des filetages.
Comme indiqué précédemment, un engagement croissant au-delà des valeurs recommandées entraîne rarement des améliorations proportionnelles de la force.
Cependant, des fils plus profonds entraînent souvent :
Des temps de cycle plus longs
Usure accrue des outils
Coûts d'usinage plus élevés
Des risques d’écoute plus élevés
Efficacité du processus réduite
Pour la plupart des applications :
Acier : environ 1 × diamètre
Aluminium : environ 1,5 × diamètre
Plastiques : environ 2× diamètre
Ces valeurs fournissent un engagement suffisant pour la majorité des assemblages filetés.
Concevoir des filetages plus profonds simplement parce que de l'espace supplémentaire est disponible n'offre généralement que peu d'avantages pratiques.
Les éléments filetés sont souvent positionnés à l'intérieur des poches, des zones de montage encastrées et d'autres géométries internes.
Lorsque les coins internes sont trop pointus, l’usinage devient plus difficile car les outils de coupe ne peuvent pas créer des coins internes parfaitement carrés.
En conséquence, les concepteurs devraient considérer stratégies d'optimisation du rayon de coin interne lors de la création d'éléments de montage filetés dans des poches et des cavités fermées.
Les avantages comprennent :
Accès aux outils amélioré
Usinage plus rapide
Meilleure finition de surface
Usure réduite des outils
Coût de fabrication inférieur
Cette considération devient particulièrement importante pour les composants contenant plusieurs trous filetés dans des évidements usinés.
La qualité du filetage dépend fortement de la qualité du trou créé avant le début du filetage.
Des problèmes tels que :
Diamètre du trou pilote incorrect
Dégagement inférieur insuffisant
Mauvaise évacuation des copeaux
Profondeur de trou incorrecte
peut affecter négativement les performances du thread final.
Les ingénieurs devraient postuler Directives de conception des caractéristiques des trous CNC pour garantir que les trous filetés peuvent être fabriqués de manière efficace et cohérente.
Les considérations importantes comprennent :
Sélection aveugle ou traversante
Exigences de profondeur de trou
Dégagement du point de perçage
Chemins d'évacuation des copeaux
Accessibilité des outils
De nombreux problèmes de fabrication liés au filetage surviennent lors de la création du trou plutôt que lors de l'opération de filetage elle-même.
DFM ne se limite pas aux considérations d’usinage.
L'efficacité de l'assemblage joue également un rôle important.
La réduction du nombre de fixations uniques au sein d'un produit peut offrir des avantages significatifs :
Assemblage plus rapide
Inventaire réduit
Coûts d’approvisionnement réduits
Entretien simplifié
Erreurs d'assemblage réduites
Dans la mesure du possible, les ingénieurs doivent normaliser les tailles de filetage et les types de fixations sur l'ensemble du produit.
Cette approche améliore souvent l’efficacité de la fabrication tout au long du cycle de vie du produit.
Certaines fonctionnalités filetées ne sont pas accessibles à l'aide des configurations d'usinage 3 axes conventionnelles.
Les exemples incluent :
Trous filetés coudés
Géométries composées
Caractéristiques profondément encastrées
Composants multifaces
Dans ces situations, des stratégies d’usinage avancées peuvent être nécessaires.
Les fabricants proposent des solutions complexes d'usinage multi-axes peuvent souvent produire ces caractéristiques plus efficacement en réduisant les réglages et en améliorant l'orientation des outils.
L’évaluation précoce de ces exigences permet d’éviter des refontes coûteuses pendant la production.
Les meilleures conceptions filetées ne sont pas nécessairement les plus solides ou les plus complexes.
Ce sont des conceptions qui répondent aux exigences fonctionnelles tout en restant pratiques à fabriquer.
Les fonctionnalités threadées conviviales pour la production incluent généralement :
Tailles de filetage standardisées
Durées d’engagement appropriées
Épaisseur de paroi adéquate
Bonne accessibilité des outils
Géométrie appropriée des trous
Stratégies d'assemblage efficaces
En intégrant ces principes DFM dès le début du processus de conception, les ingénieurs peuvent améliorer la qualité des filetages, réduire les coûts de production et accélérer les délais de fabrication.
La section suivante examine les erreurs de conception de filetage les plus courantes commises par les ingénieurs et fournit des recommandations pratiques pour éviter des problèmes coûteux de fabrication et d'assemblage.
Même les ingénieurs expérimentés rencontrent parfois des problèmes liés aux threads lors du développement de produits. Dans de nombreux cas, le problème ne vient pas du filetage lui-même, mais de la manière dont la fonction filetée interagit avec les propriétés des matériaux, les exigences d'assemblage et les contraintes de fabrication.
Lors des examens de conception pour la fabricabilité (DFM), les caractéristiques filetées sont parmi les éléments les plus fréquemment révisés, car de petites décisions de conception peuvent affecter considérablement l'efficacité de l'usinage, les performances de l'assemblage et la fiabilité à long terme.
Comprendre les erreurs de conception de filetage les plus courantes aide les ingénieurs à éviter des coûts inutiles, à réduire les risques de production et à améliorer les performances des produits dès les premières étapes de conception.
L’une des idées fausses les plus répandues est que des fils plus profonds créent toujours des assemblages plus solides.
Comme indiqué précédemment, la résistance du filetage n'augmente pas proportionnellement à la longueur d'engagement.
Une profondeur de filetage excessive entraîne souvent :
Cycles d'usinage plus longs
Usure accrue des outils
Des coûts de production plus élevés
Des risques d’écoute plus élevés
Évacuation des copeaux plus difficile
Pour la plupart des applications :
Matériel |
Engagement recommandé |
|---|---|
Acier |
1,0 × Diamètre |
Acier inoxydable |
1,0 × Diamètre |
Aluminium |
1,5 × diamètre |
Plastiques |
2,0 × Diamètre |
Concevoir des profondeurs de thread bien au-delà de ces valeurs produit rarement des améliorations significatives des performances.
Les trous borgnes sont souvent sélectionnés par défaut sans tenir compte des implications de fabrication.
Par rapport aux trous débouchants, les trous borgnes :
Augmenter les défis d’évacuation des copeaux
Augmenter le risque de casse d’outil
Nécessite un dégagement inférieur supplémentaire
Augmenter la complexité de l'usinage
Prolonger les temps de cycle
Chaque fois que les exigences fonctionnelles le permettent, les trous traversants constituent généralement une solution plus conviviale pour la fabrication.
Les ingénieurs doivent évaluer si un trou borgne est vraiment nécessaire avant de finaliser la conception.
La qualité du filetage dépend fortement du trou créé avant le début du filetage.
Les problèmes courants liés aux trous incluent :
Diamètre du trou pilote incorrect
Dégagement inférieur insuffisant
Mauvaise évacuation des copeaux
Profondeur de trou excessive
Accès inapproprié aux outils
Bon nombre de ces problèmes peuvent être évités en suivant les règles établies directives de préparation des éléments filetés pendant la phase de conception du trou.
Lorsque la géométrie des trous est optimisée, la qualité du filetage et la cohérence de la fabrication s'améliorent également.
Des spécifications de thread personnalisées sont parfois nécessaires, mais elles ne doivent pas devenir le choix par défaut.
Des tailles de filetage non standard conduisent souvent à :
Exigences en matière d'outillage spécialisé
Temps de configuration plus longs
Complexité accrue des inspections
Coûts d’approvisionnement plus élevés
Disponibilité réduite des fixations
Dans la mesure du possible, les ingénieurs doivent utiliser des normes de filetage métriques ou unifiées couramment disponibles.
La standardisation améliore à la fois la fabricabilité et la facilité d'entretien à long terme.
Les trous filetés placés près des bords peuvent affaiblir le matériau environnant et créer des problèmes de fabrication.
Les conséquences potentielles comprennent :
Fissuration
Répartition des matériaux
Résistance du fil réduite
Distorsion lors de l'usinage
Fiabilité d'assemblage inférieure
Le risque devient encore plus grand dans les matériaux plus tendres comme l’aluminium et les plastiques.
Fournir une distance de bord adéquate améliore à la fois les performances structurelles et la qualité du filetage.
Les trous filetés nécessitent suffisamment de matériau environnant pour supporter les forces de charge.
Les conceptions à parois minces présentent souvent :
Force d'arrachement réduite
Déformation locale
Dénudage du fil
Pannes liées aux vibrations
Les ingénieurs devraient postuler pratiques de conception de support matériel pour les fonctionnalités filetées lors du placement de trous filetés dans des composants légers ou à espace limité.
Cette considération est particulièrement importante pour les boîtiers en aluminium et les pièces usinées à paroi mince.
Les ruptures de filetage dans les composants en aluminium sont souvent attribuées à un matériau environnant insuffisant plutôt qu'à une mauvaise qualité du filetage. L'augmentation de l'épaisseur de la paroi locale améliore souvent les performances plus efficacement que l'augmentation de la profondeur du filetage.
Un filetage peut paraître parfaitement fonctionnel en CAO mais rester difficile à fabriquer.
Des problèmes d'accessibilité surviennent généralement lorsque des fonctionnalités filetées sont positionnées à l'intérieur :
Poches profondes
Cavités étroites
Emplacements de montage encastrés
Géométries internes complexes
Une mauvaise accessibilité entraîne souvent :
Des temps de cycle plus longs
Configurations supplémentaires
Outillage spécialisé
Augmentation des coûts de fabrication
Conceptions développées à l’aide les stratégies de conception CNC efficaces permettent généralement d'obtenir une meilleure fabricabilité et une qualité de filetage plus constante.
Même des fils bien conçus peuvent échouer s’ils sont associés à des attaches inappropriées.
Les exemples courants incluent :
Filets fins en aluminium souple
Combinaisons de matériaux sujets à la corrosion
Fixations trop résistantes dans des matériaux fragiles
Fixations nécessitant un couple excessif
La sélection des fixations doit toujours prendre en compte :
Résistance du matériau
Exposition environnementale
Exigences du service
Fréquence d'entretien
Les performances du filetage dépendent de l'ensemble du système de fixation, et pas seulement du trou fileté.
Certains ingénieurs tentent de compenser les problèmes d'usure en augmentant la profondeur du filetage.
Cependant, des montages et démontages répétés peuvent éventuellement endommager les filetages, quelle que soit la longueur d'engagement.
Les inserts filetés doivent être envisagés lorsque :
Un entretien fréquent est à prévoir
Une longue durée de vie est requise
Des matériaux souples sont utilisés
Des charges de serrage élevées sont présentes
Dans de nombreuses situations, les inserts constituent une solution à long terme plus fiable que les filetages plus profonds.
L’erreur la plus coûteuse est peut-être de concevoir des fonctionnalités filetées sans tenir compte des exigences de fabrication.
Les ingénieurs optimisent souvent pour :
Performances mécaniques
Contraintes d'espace
Exigences d'assemblage
tout en surplombant :
Accessibilité des outils
Stratégie d'usinage
Coût de production
Exigences d'inspection
Fiabilité des processus
Collaborer avec les équipes de fabrication dès le début du développement permet d'identifier les problèmes potentiels avant le début de la production.
Les fabricants proposent Les services de production CNC soutenus par l'ingénierie fournissent fréquemment des recommandations DFM qui améliorent à la fois la fabricabilité et les performances du produit.
La plupart des problèmes de fabrication liés aux filetages partagent une caractéristique : ils sont nettement plus faciles et moins coûteux à corriger lors de la conception que lors de la production.
Une conception de thread réussie doit équilibrer :
Résistance mécanique
Fiabilité de l'assemblage
Comportement du matériau
Efficacité de fabrication
Objectifs de coûts
En comprenant et en évitant ces erreurs courantes, les ingénieurs peuvent créer des fonctionnalités filetées qui fonctionnent de manière fiable tout en restant pratiques et rentables à fabriquer.
Dans la section suivante, nous examinerons comment les décisions de conception de filetage influencent directement le coût d'usinage, l'efficacité de la production, les exigences en matière d'outillage et l'économie globale du projet.
Les caractéristiques filetées peuvent sembler être de petits détails au sein d'un composant plus grand, mais elles ont souvent un impact mesurable sur le coût de fabrication, le temps d'usinage, les exigences en matière d'outillage et l'efficacité globale de la production.
Dans de nombreux projets d'usinage CNC, les décisions liées au filetage influencent bien plus que les performances de l'assemblage. Des facteurs tels que la profondeur du filetage, la géométrie des trous, la standardisation des filetages, la sélection des matériaux et la méthode de fabrication peuvent affecter directement les temps de cycle et l'économie de production.
Comprendre ces facteurs de coûts permet aux ingénieurs de prendre des décisions de conception éclairées qui équilibrent les exigences de performances et l'efficacité de la fabrication.
Contrairement aux simples trous percés, les éléments filetés nécessitent des opérations d’usinage supplémentaires.
Selon l'application, la production de threads peut impliquer :
Forage
Alésage
Tapotement
Fraisage de filetage
Ébavurage
Inspection
Chaque opération ajoute du temps au processus de fabrication.
Par exemple, la production d'un trou percé standard peut ne nécessiter que quelques secondes, tandis que la création d'une fonction filetée de précision nécessite souvent plusieurs opérations et une vérification de qualité supplémentaire.
À mesure que la quantité de filetage augmente, le temps total d'usinage peut augmenter considérablement.
L’un des facteurs de coûts les plus négligés est la profondeur excessive du filetage.
De nombreux ingénieurs supposent que l’ajout d’un engagement supplémentaire du filetage a peu d’effet sur la production.
En réalité, les discussions plus profondes nécessitent souvent :
Cycles de taraudage plus longs
Augmentation du temps de fraisage du filetage
Évacuation supplémentaire des copeaux
Usure accrue des outils
Risque plus élevé de panne d'outil
Par exemple:
Taille du fil |
Engagement recommandé |
Engagement surconçu |
|---|---|---|
M6 en aluminium |
9 millimètres |
24 mm |
M8 en aluminium |
12 millimètres |
32 millimètres |
M10 en acier |
10 millimètres |
30 millimètres |
Le temps d'usinage supplémentaire associé à une profondeur de filetage excessive peut devenir important dans les productions en volume moyen et élevé.
L'une des opportunités les plus courantes de réduction des coûts consiste à optimiser la longueur d'engagement des filetages. Dans les environnements de production contenant des centaines ou des milliers de trous filetés, l'élimination des profondeurs de filetage inutiles peut réduire considérablement le temps d'usinage tout en conservant les mêmes performances fonctionnelles.
Les spécifications de filetage standardisées simplifient presque tous les aspects de la production.
Les avantages comprennent :
Inventaire d’outillage réduit
Temps de configuration plus rapides
Programmation simplifiée
Inspection plus facile
Approvisionnement amélioré en fixations
Coûts d’approvisionnement réduits
En revanche, les assemblages contenant de nombreuses tailles de filetage personnalisées nécessitent souvent :
Outillage supplémentaire
Jauges spécialisées
Opérations de configuration supplémentaires
Gestion accrue des stocks
L’utilisation d’une gamme plus restreinte de tailles de filetage standard améliore généralement l’efficacité de la fabrication tout au long du cycle de vie du produit.
La conception des trous affecte également le coût de fabrication.
Les trous traversants offrent généralement :
Meilleure évacuation des copeaux
Usinage plus rapide
Risque d'écoute réduit
Fiabilité des processus améliorée
Les trous borgnes nécessitent souvent :
Considérations supplémentaires en matière de dégagement
Gestion plus soignée des puces
Paramètres d'usinage plus lents
Attention accrue aux inspections
Chaque fois que les exigences fonctionnelles le permettent, les trous débouchants peuvent réduire à la fois la complexité de l'usinage et les risques de production.
Les propriétés des matériaux jouent un rôle majeur dans l’économie de la fabrication des fils.
Différents matériaux nécessitent différentes stratégies d'usinage.
Matériel |
Coût de filetage relatif |
|---|---|
Aluminium |
Faible |
Laiton |
Faible |
Acier au carbone |
Modéré |
Acier inoxydable |
Modéré à élevé |
Titane |
Élevé |
Alliages haute température |
Très élevé |
Les matériaux plus difficiles augmentent souvent :
Usure des outils
Temps d'usinage
Exigences d'inspection
Risque de rebut
Lors de l’évaluation des alternatives de conception, les ingénieurs doivent prendre en compte non seulement les performances mécaniques, mais également les implications en matière de fabrication.
La méthode de filetage sélectionnée peut également affecter l’économie globale du projet.
Le tapotement fournit généralement :
Temps de cycle réduits
Coûts d’outillage réduits
Excellentes performances pour les filetages standards
Le fraisage de filets permet généralement :
Une plus grande flexibilité
Précision améliorée
Risque de casse réduit
Meilleures performances dans les matériaux difficiles
La solution la moins coûteuse dépend du volume de production et des exigences de l’application.
Pour les pièces de production standard, le taraudage est souvent le choix le plus économique.
Pour les composants critiques, les fabricants utilisant les processus avancés d'usinage de filetage peuvent choisir le fraisage de filetage pour améliorer la fiabilité et réduire le risque de rebut.
L’emplacement du fil de discussion est important.
Les fonctionnalités qui augmentent la complexité de la fabrication comprennent :
Trous filetés coudés
Filetages profondément encastrés
Cavités étroites
Fonctionnalités filetées multifaces
Accès limité aux outils
Ces conditions nécessitent souvent :
Configurations supplémentaires
Montage spécialisé
Usinage multi-axes
Temps de programmation prolongé
Pièces nécessitant Les capacités avancées d'usinage 5 axes peuvent souvent réduire la complexité de configuration et améliorer l'accessibilité, mais la stratégie de fabrication doit toujours être prise en compte pendant la phase de conception.
L'impact sur les coûts des fonctionnalités filetées s'étend au-delà de l'usinage.
Les décisions en matière de fixation influencent également :
Dépenses d'approvisionnement
Gestion des stocks
Travail d'assemblage
Exigences d'entretien
L'utilisation de fixations standardisées tout au long d'un assemblage réduit souvent les coûts de possession à long terme.
Les avantages comprennent :
Disponibilité améliorée
Approvisionnement simplifié
Inventaire réduit
Assemblage plus rapide
Service sur site plus facile
Dans de nombreux projets, la standardisation permet de réaliser des économies de coûts plus importantes que les optimisations d'usinage individuelles.
Les fonctionnalités filetées sont régulièrement évaluées lors des révisions DFM car elles offrent de nombreuses opportunités d'optimisation de la fabrication.
Les recommandations courantes incluent :
Réduire la profondeur de filetage excessive
Standardisation des tailles de filetage
Améliorer l'accessibilité
Augmentation des distances aux bords
Simplification de la géométrie des trous
Optimiser la sélection des matériaux
Bon nombre de ces changements peuvent réduire les coûts de fabrication sans affecter la fonctionnalité du produit.
Les fabricants fournissant Le support d'ingénierie CNC axé sur la production identifie souvent ces opportunités avant le début de la production, aidant ainsi les clients à éviter des coûts et des retards inutiles.
Les fonctionnalités filetées peuvent n’occuper qu’une petite partie d’un composant, mais elles influencent souvent une part disproportionnée de l’effort de fabrication.
Des choix de conception impliquant :
Profondeur du filetage
Quantité de fil
Type de trou
Sélection des matériaux
Méthode de fabrication
Standardisation des fixations
peuvent collectivement affecter le temps d’usinage, les coûts d’outillage, l’efficacité de l’assemblage et le support produit à long terme.
En prenant en compte ces facteurs dès le début du processus de conception, les ingénieurs peuvent créer des fonctionnalités filetées qui sont non seulement fiables et fonctionnelles, mais également optimisées pour une production efficace.
Dans la dernière section, nous résumerons les principes clés de conception de filetage abordés tout au long de ce guide et fournirons des recommandations pratiques pour obtenir des fonctionnalités de filetage CNC fiables et rentables.
Pour une référence rapide, le tableau ci-dessous résume les recommandations de conception de filetage les plus importantes abordées tout au long de ce guide.
Facteur de conception |
Pratique recommandée |
Raison |
|---|---|---|
Engagement de filetage (acier) |
1,0 × Diamètre |
Une profondeur supplémentaire offre une amélioration minimale de la résistance. |
Engagement du filetage (aluminium) |
1,5 × diamètre |
Compense la moindre résistance au cisaillement du matériau. |
Engagement du filetage (plastique) |
2,0 × diamètre ou plus |
Améliore la résistance à l'arrachement et la durabilité. |
Type de filetage |
Utilisez des filetages métriques standard autant que possible |
Simplifie la fabrication et l’approvisionnement. |
Conception des trous |
Préférez les trous traversants aux trous borgnes |
Améliore l’évacuation des copeaux et la fiabilité de l’usinage. |
Sélection des fixations |
Faire correspondre le matériau de fixation au matériau de base |
Réduit les problèmes de corrosion et de compatibilité. |
Inserts filetés |
Utilisation pour les assemblages à cycle élevé et les matériaux souples |
Améliore la durabilité et la résistance à l'usure. |
Épaisseur de paroi |
Fournir un matériau adéquat autour des fils |
Améliore la résistance et empêche le décapage. |
Accessibilité |
Autoriser un dégagement suffisant pour les outils |
Réduit la complexité et le coût de l’usinage. |
Fabrication de fils |
Sélectionnez le taraudage ou le fraisage de filetage en fonction de l'application |
Équilibre le coût, la flexibilité et la fiabilité. |
Les caractéristiques filetées font partie des éléments les plus courants dans les composants usinés CNC, mais elles ont souvent une plus grande influence sur l'efficacité de la fabrication et les performances de l'assemblage que de nombreux ingénieurs ne le pensent.
Tout au long de ce guide, nous avons exploré les principes clés qui contribuent à une conception de thread réussie, notamment :
Sélection des normes de filetage appropriées
Optimisation de la longueur d'engagement du filetage
Concevoir des trous filetés pouvant être fabriqués
Choisir des fixations adaptées
Application de règles de conception spécifiques aux matériaux
Comprendre les méthodes de fabrication des fils
Améliorer la fabricabilité grâce au DFM
Éviter les erreurs de conception courantes
Réduire les coûts de production grâce à des stratégies de filetage plus intelligentes
L’une des leçons les plus importantes est qu’une conception efficace des filetages ne consiste pas simplement à maximiser la résistance. Une profondeur de filetage excessive, une complexité inutile et une mauvaise accessibilité augmentent fréquemment les coûts d'usinage sans apporter d'avantages fonctionnels significatifs.
Au lieu de cela, les fonctionnalités threadées les plus réussies sont celles qui équilibrent :
Performances mécaniques
Comportement du matériau
Exigences d'assemblage
Efficacité de fabrication
Service à long terme
En intégrant ces principes dès la phase de conception, les ingénieurs peuvent réduire considérablement les risques de production tout en améliorant la fiabilité des produits et la rentabilité globale du projet.
Pour les pièces usinées CNC complexes, une implication précoce dans la fabrication offre souvent de précieuses opportunités pour optimiser les caractéristiques filetées avant le début de la production. Les revues de conception peuvent identifier les améliorations liées à la profondeur du filetage, à la géométrie des trous, à l'accessibilité, à la sélection des fixations et à la stratégie d'usinage, permettant ainsi d'éviter des révisions coûteuses plus tard dans le cycle de vie du projet.
Fabricants possédant une vaste expérience dans La fabrication de composants CNC de précision peut souvent recommander des améliorations pratiques de la conception des filetages qui simplifient l'usinage tout en respectant les exigences techniques.
Que vous développiez des composants prototypes, des assemblages de production, des équipements industriels ou des systèmes mécaniques de haute précision, l'application de directives éprouvées en matière de conception de filetages peut vous aider à créer des produits plus solides, plus fiables et plus rentables.
Dans la plupart des applications CNC, un engagement de filetage de 1,0 × à 1,5 × le diamètre nominal du filetage est suffisant pour obtenir une résistance mécanique fiable. L'augmentation de la profondeur de filetage au-delà de cette plage n'améliore généralement pas les performances de manière significative mais augmente le temps et le coût d'usinage.
Le fraisage de filets est recommandé pour les matériaux durs, les trous borgnes profonds, les filetages de grand diamètre et les composants de grande valeur pour lesquels le risque de casse d'outil doit être minimisé. Le taraudage est plus rapide mais moins flexible dans les géométries complexes ou à haut risque.
Les inserts filetés ne sont pas toujours nécessaires, mais ils sont fortement recommandés lorsqu'un couple élevé, un assemblage répété ou une longue durée de vie sont attendus. Ils réduisent considérablement le risque de dénudage des fils dans les matériaux souples comme l'aluminium.
Les filetages métriques suivent les normes ISO et sont largement utilisés dans le monde, tandis que les filetages UNC/UNF suivent les normes impériales couramment utilisées en Amérique du Nord. La principale différence réside dans le système de pas de filetage et les exigences de compatibilité régionale.
Dans la plupart des cas, les trous borgnes ne nécessitent pas une profondeur de filetage complète. Une profondeur excessive augmente la difficulté d'usinage en raison de l'accumulation de copeaux et des limitations d'accès aux outils, sans apporter de résistance supplémentaire significative.
Le taraudage est généralement plus rentable pour une production simple et à grand volume. Le fraisage de filets est plus coûteux par cycle mais réduit le risque de casse d'outil et offre une meilleure flexibilité pour les géométries complexes.
Les matériaux souples tels que l'aluminium, le magnésium et certains plastiques bénéficient souvent d'inserts filetés. Ils sont également utilisés dans des applications à charge élevée ou à cycle élevé, quel que soit le matériau, afin d'améliorer la durabilité.
La sélection des fixations affecte la complexité de l'outillage, le temps d'assemblage et la gestion des stocks. Les fixations standardisées réduisent les coûts, tandis que les fixations non standard augmentent la complexité de la production et les délais de livraison.
Les erreurs courantes incluent le filetage trop profond, l'utilisation de taraudages dans des trous borgnes profonds inadaptés, le mélange de normes de filetage en une seule pièce et l'ignorance des limitations de matériaux lors de la conception. Ces problèmes augmentent souvent les risques et les coûts d’usinage.
La fabricabilité des filetages peut être améliorée en optimisant la profondeur du filetage, en utilisant des tailles de filetage standard, en sélectionnant des méthodes d'usinage appropriées et en prenant en compte le comportement des matériaux dès le stade de la conception. Un examen DFM est fortement recommandé.
La conception de filetages et de fixations pouvant être fabriqués implique bien plus que la sélection d'une taille de filetage ou d'un type de fixation. L'engagement du filetage, la profondeur, la méthode d'usinage, la sélection des matériaux et les exigences d'assemblage ont tous un impact direct sur le coût de production, la stabilité de l'usinage et la fiabilité à long terme.
Chez NAITE TECH, notre équipe d'ingénierie examine les fonctionnalités filetées au cours de chaque projet pour identifier les opportunités d'amélioration de la fabricabilité, de réduction des risques d'usinage et d'optimisation des coûts de production grâce à une évaluation technique structurée.


