المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-06-22 الأصل: موقع
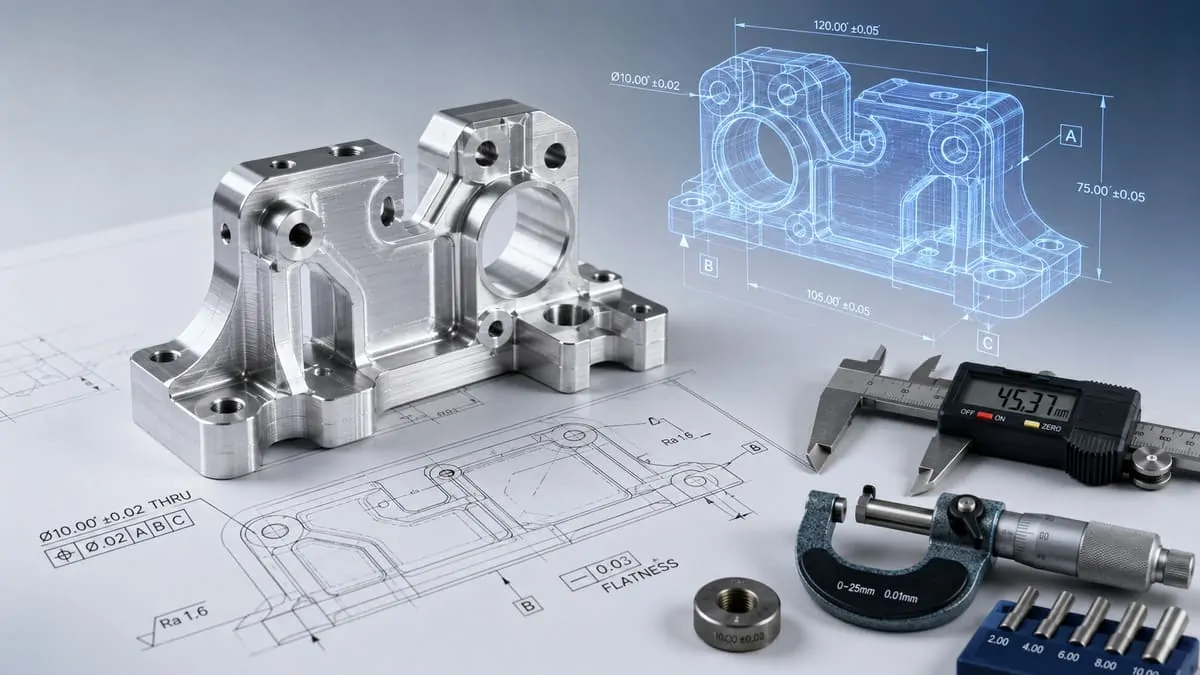
تعد التفاوتات أحد أكبر محركات التكلفة في التصنيع باستخدام الحاسب الآلي. يمكن أن يؤدي التسامح الأكثر إحكامًا إلى تحسين الملاءمة أو المحاذاة أو الختم أو التحكم في الحركة، ولكنه قد يتطلب أيضًا تصنيعًا أبطأ وتثبيتًا أكثر دقة وتمريرات تشطيب إضافية وفحصًا أكثر صرامة ومخاطر أعلى للخردة. لهذا السبب، فإن أجزاء CNC الأكثر فعالية من حيث التكلفة ليست دائمًا الأجزاء ذات التفاوتات الأكثر صرامة - فهي الأجزاء ذات التفاوتات الصحيحة في الأماكن الصحيحة.
في العديد من مشاريع CNC، هناك عدد قليل فقط من الميزات التي تتطلب تحكمًا دقيقًا. قد تحتاج مقاعد التحمل، وفتحات الدبوس، وأسطح الختم، وأقطار العمود، وأوجه التزاوج الحرجة إلى تفاوتات أكثر صرامة. ومع ذلك، فإن التشكيلات التجميلية، وقواطع الخلوص، والجيوب غير الوظيفية، والأبعاد الخارجية العامة يمكن أن تستخدم في كثير من الأحيان تفاوتات المعالجة القياسية دون التأثير على أداء الجزء.
يشرح هذا الدليل كيفية تحديد التفاوتات المسموح بها في التصنيع باستخدام الحاسب الآلي بشكل واضح وعملي. سوف تتعلم ما تعنيه التفاوتات القياسية لـ CNC، ولماذا تؤدي التفاوتات الضيقة إلى زيادة التكلفة، وكيفية تجنب التسامح الزائد، وما هي الميزات التي تتطلب تحكمًا أكثر صرامة، وكيف تؤثر المواد وسمك الجدار وتصميم الثقب ونصف قطر الزاوية الداخلية والخيوط وGD&T واختيار عملية التصنيع على قدرة التسامح.
من وجهة نظر المورد، فإن رسم التسامح الجيد يفعل أكثر من مجرد تحديد الدقة. فهو يخبر فريق التصنيع بالميزات ذات الأهمية الوظيفية والميزات التي تتمتع بمزيد من المرونة. يساعد هذا في تقليل التكلفة غير الضرورية مع الحفاظ على الجزء النهائي موثوقًا للتجميع والاستخدام.
إذا كنت بحاجة إلى دعم في مراجعة متطلبات التسامح قبل الإنتاج، فإن NAITE TECH توفر لك ذلك خدمات التصنيع باستخدام الحاسب الآلي المخصصة مع الدعم الهندسي لمراجعة CAD، ومراجعة الرسم ثنائي الأبعاد، وتعليقات سوق دبي المالي، وتحسين التسامح العملي.
يغطي هذا الدليل المبادئ العملية لتحمل التصنيع باستخدام الحاسب الآلي، مما يساعد المهندسين على تحديد تفاوتات دقيقة وقابلة للتصنيع وفعالة من حيث التكلفة دون إضافة تكاليف تصنيع أو فحص غير ضرورية.
فهم ما تعنيه التفاوتات المسموح بها في التصنيع باستخدام الحاسب الآلي، وكيف تظهر في الرسومات الهندسية، ولماذا تؤثر على الملاءمة والوظيفة والفحص وتكلفة التصنيع.
تعرف على نطاقات التسامح التي تعتبر عملية عادةً للأبعاد غير الحرجة، والميزات المطحونة، والثقوب، والأعمدة، والأجزاء العامة المُشكَّلة.
اكتشف كيف يمكن للتفاوتات الأكثر صرامة أن تزيد من وقت المعالجة وتعقيد الإعداد وتصاريح التشطيب ومتطلبات الفحص ومخاطر الخردة وإجمالي تكلفة الإنتاج.
حدد مشاكل التسامح الزائد الشائعة، مثل تطبيق تفاوتات صارمة على الأسطح التجميلية، أو ميزات التخليص، أو الجيوب غير الوظيفية، أو كل أبعاد الرسم.
تعرف على كيفية تحديد الميزات التي تتطلب تحكمًا أكثر تسامحًا، بما في ذلك مقاعد المحمل، وفتحات الدبوس، وأسطح الغلق، وأقطار العمود، وواجهات التزاوج.
افهم كيف تؤثر وظيفة الثقب وعمق الجيب وعرض الفتحة والوصول إلى الأداة ونصف القطر الداخلي واستراتيجية الطحن على قدرة التسامح واتساق المعالجة.
تعرف على كيفية تأثير الألومنيوم والفولاذ المقاوم للصدأ والتيتانيوم والبلاستيك وسمك الجدار والميزات الرقيقة وضغط المواد على ثبات الأبعاد بعد التشغيل الآلي.
تعرف على متى يمكن لـ GD&T تحسين وضوح التسامح لأنماط الثقب وأسطح التزاوج ومسندات الإسناد والتسطيح والتوازي والمكونات الدوارة.
تعرف على كيفية تطبيق التفاوتات المشددة فقط عندما تكون مطلوبة وظيفيًا، واستخدام التفاوتات القياسية في أماكن أخرى، وتقليل تكاليف المعالجة غير الضرورية.
تحدد تفاوتات التصنيع باستخدام الحاسب الآلي المقدار المقبول من تباين الأبعاد المسموح به في الجزء المُشكَّل. في الرسم الفني، يخبر التسامح الشركة المصنعة بمدى انحراف الميزة عن بعدها الاسمي مع الاستمرار في تلبية متطلبات التصميم.
على سبيل المثال، إذا تم تحديد الثقب على النحو التالي:
Ø10.00 ±0.05 ملم
يمكن أن يتراوح قطر الثقب النهائي من 9.95 ملم إلى 10.05 ملم ولا يزال يعتبر مقبولاً.
تعتبر التفاوتات ضرورية لأنه لا توجد عملية تصنيع يمكنها إنتاج كل ميزة بالبعد الاسمي الدقيق. تتآكل أدوات القطع بمرور الوقت، وتتصرف المواد بشكل مختلف أثناء التصنيع، وتقدم التركيبات اختلافات صغيرة، كما أن طرق الفحص لها حدود للقياس. يحدد التسامح المصمم جيدًا مستوى التباين المقبول دون جعل تصنيع الجزء أكثر صعوبة أو تكلفة من اللازم.
في التصنيع باستخدام الحاسب الآلي، يتم تطبيق التفاوتات بشكل شائع على:
أقطار الثقب
أقطار رمح
عرض الفتحة
أعماق الجيب
التسطيح السطحي
مواضع الفتحات
ميزات مترابطة
أسطح التزاوج
إجمالي الطول والعرض والارتفاع
واجهات التجميع الحرجة
ومع ذلك، لا تحتاج كل ميزة إلى نفس المستوى من الدقة. قد يتطلب مقعد التحمل تسامحًا محكمًا للقطر، في حين أن الشكل الخارجي التجميلي أو فتحة الخلوص أو الجيب غير الوظيفي قد يحتاج فقط إلى تسامح عام قياسي. المفتاح هو مطابقة التسامح مع وظيفة الميزة.
للحصول على قواعد تصميم أجزاء CNC الأوسع نطاقًا بما يتجاوز التفاوتات، يمكنك أيضًا مراجعة NAITE TECH تصميم CNC لإرشادات قابلية التصنيع.
تستخدم معظم رسومات CNC مزيجًا من التفاوتات العامة والتفاوتات الخاصة بالميزات.
تنطبق التفاوتات العامة على الأبعاد التي ليس لها تفاوت محدد بشكل فردي. غالبًا ما تظهر هذه في قالب عنوان الرسم الفني وتستخدم عادةً للميزات غير المهمة مثل الملفات الشخصية الخارجية وأشكال الجيب الأساسية ومناطق التخليص والأسطح التجميلية.
التفاوتات الخاصة بالميزات مباشرةً على الأبعاد المهمة التي تؤثر على وظيفة الجزء. يتم تطبيق قد يشمل ذلك تجاويف المحامل، أو فتحات الدبوس، أو أسطح الختم، أو أقطار العمود، أو الفتحات الدقيقة، أو أنماط الفتحات المرتبطة بمسند الإسناد.
عادةً ما تفصل إستراتيجية تحمل CNC العملية بين الميزات المهمة والهندسة غير الحرجة:
نوع الميزة |
نهج التسامح الموصى به |
لماذا يهم؟ |
|---|---|---|
الأبعاد الخارجية غير الحرجة |
استخدم التفاوتات العامة |
يحافظ على تكلفة التصنيع والتفتيش أقل |
فتحات التخليص |
استخدم التسامح القياسي أو المعتدل |
عادة ما تحتاج فقط إلى مساحة كافية للسحابات |
ثقوب دبوس وتد |
استخدم قطرًا أكثر إحكامًا والتحكم في الموضع |
يؤثر على المحاذاة ودقة التجميع |
تحمل المقاعد |
استخدام التسامح قطر ضيق |
يؤثر على الملاءمة والدوران والأداء |
أسطح الختم |
السيطرة على التسطيح أو الانتهاء من السطح إذا لزم الأمر |
يؤثر على موثوقية التسرب والختم |
الأسطح التجميلية |
تجنب التفاوتات الصارمة غير الضرورية |
لا يحسن عادة وظيفة الجزء |
من الأخطاء الشائعة تطبيق نفس التسامح المحكم على كل بُعد في الرسم. يؤدي ذلك إلى زيادة وقت المعالجة وجهد الفحص والتكلفة، حتى عندما لا تتطلب العديد من الميزات دقة عالية.
في مشاريع التصنيع باستخدام الحاسب الآلي الحقيقية، غالبًا ما يكون التسلسل الهرمي الواضح للتسامح أكثر قيمة من مجرد جعل كل البعد محكمًا. عندما يحدد الرسم بوضوح الميزات المهمة ومراجع الإسناد والأسطح الوظيفية، يمكن لفريق التصنيع تركيز الدقة في الأماكن الأكثر أهمية.
قبل اقتباس مشروع CNC، غالبًا ما يقوم مهندسو NAITE TECH بمراجعة ما إذا كانت التفاوتات المحددة ضرورية وظيفيًا أو ما إذا كانت بعض الأبعاد يمكن أن تظل ضمن تفاوتات التصنيع القياسية دون التأثير على التجميع أو الأداء. ويساعد ذلك في تقليل تعقيد الإعداد غير الضروري، وتجنب الإفراط في الفحص، والحفاظ على تكلفة الجزء النهائي تحت السيطرة.
إن التفاوتات القياسية في التصنيع باستخدام الحاسب الآلي هي نطاقات التسامح العامة التي يمكن تحقيقها عادةً دون الحاجة إلى التحكم في العمليات الخاصة أو الفحص المتقدم أو عمليات التشطيب الإضافية. تُستخدم هذه التفاوتات بشكل شائع للأبعاد غير الحرجة، والملفات العامة، ومناطق الخلوص، والميزات التي لا تؤثر بشكل مباشر على التجميع، أو الختم، أو الحركة، أو المحاذاة.
بالنسبة للعديد من الأجزاء المصنعة باستخدام الحاسب الآلي، قد يقع التسامح العام العملي حول ±0.10 مم إلى ±0.05 مم ، اعتمادًا على المادة وحجم الجزء والهندسة وعمق الميزة وعملية التصنيع ومتطلبات الفحص. قد تكون التفاوتات الأكثر صرامة ممكنة، ولكن يجب تحديدها فقط عندما تتطلب الميزة دقة إضافية للوظيفة.
من المهم أن نفهم أنه لا يوجد 'تسامح قياسي باستخدام الحاسب الآلي' ينطبق على كل جزء. قد تتطلب شريحة صغيرة من الألومنيوم، وعمودًا من الفولاذ المقاوم للصدأ، وغطاء رقيق الجدار، وجيبًا عميقًا، ومكونًا مصنوعًا من البلاستيك توقعات مختلفة للتسامح. يمكن أن يكون من السهل تحقيق نفس قيمة التسامح في إحدى الميزات، ويكون صعبًا أو مكلفًا في ميزة أخرى.
النهج الأفضل هو تحديد التفاوتات بناءً على وظيفة الميزة ومخاطر التصنيع.
نوع الميزة |
نهج التسامح العملي |
تأثير التكلفة |
|---|---|---|
ملفات تعريف خارجية غير حرجة |
استخدم تفاوتات الرسم العامة |
قليل |
الأسطح المطحونة الأساسية |
عادة ما يكون التسامح القياسي للتصنيع مقبولاً |
منخفضة إلى متوسطة |
فتحات التخليص |
التسامح المعتدل عادة ما يكون كافيا |
قليل |
ثقوب دبوس وتد |
استخدم قطرًا أكثر إحكامًا والتحكم في الموضع |
واسطة |
تحمل المقاعد |
حدد التسامح مع القطر الضيق بناءً على متطلبات الملاءمة |
متوسطة إلى عالية |
أقطار رمح |
استخدم التسامح المناسب للدوران أو التجميع |
واسطة |
جيوب أو فتحات عميقة |
يعتمد التسامح على الوصول إلى الأداة وعمقها |
متوسطة إلى عالية |
أسطح مستوية كبيرة |
يعتمد التسطيح على المادة والحجم والإعداد |
متوسطة إلى عالية |
ميزات رقيقة الجدار |
ارتفاع خطر الانحراف والتشوه |
عالي |
الأسطح التجميلية |
تجنب التفاوتات الصارمة غير الضرورية |
منخفض إن لم يكن محددًا بشكل مبالغ فيه |
عند تحديد التفاوتات القياسية، يجب على المهندسين تجنب استخدام أضيق قيمة ممكنة بشكل افتراضي. يجب أن يكون التسامح محكمًا بدرجة كافية لضمان عمل الجزء، ولكن ليس ضيقًا جدًا بحيث يؤدي إلى زيادة تكلفة المعالجة دون تحسين الأداء.
على سبيل المثال، عادةً لا تحتاج فتحة الخلوص للمسمار إلى نفس التسامح الذي تتطلبه فتحة الدبوس المستخدمة للمحاذاة الدقيقة. عادةً لا تحتاج الحافة الخارجية التجميلية إلى نفس التسامح الذي يحتاجه المقعد المحمل. عادةً لا يحتاج الجيب غير الوظيفي إلى نفس درجة تحمل العمق مثل سطح الختم.
إذا كان مشروعك يتضمن عمليات تصنيع متعددة أو كنت ترغب في مقارنة توقعات التسامح عبر طرق مختلفة، فيمكنك أيضًا الرجوع إلى NAITE TECH الموارد المرجعية لتسامح التصنيع.
عادة ما تكون التفاوتات القياسية نقطة البداية الأكثر فعالية من حيث التكلفة للأجزاء المصنعة باستخدام الحاسب الآلي لأنها تسمح للشركة المصنعة باستخدام استراتيجيات التصنيع الفعالة والأدوات القياسية وطرق الإعداد العملية وإجراءات الفحص العادية.
يمكن أن يساعد استخدام التفاوتات القياسية حيثما أمكن ذلك في تقليل ما يلي:
وقت التصنيع
تعقيد الإعداد
مخاطر الأدوات
وقت التفتيش
إعادة صياغة
معدل الخردة
التكلفة الإجمالية للجزء
هذا لا يعني أنه ينبغي تجنب التفاوتات الصارمة تمامًا. تحتاج العديد من أجزاء CNC إلى تفاوتات صارمة للميزات المهمة. الهدف هو تطبيق التفاوتات الصارمة بشكل انتقائي، فقط عندما تؤثر على وظيفة الجزء.
تتضمن إستراتيجية تحمل CNC الجيدة عادةً ما يلي:
التفاوتات العامة للأبعاد غير الحرجة
التفاوتات الخاصة بالميزات في المجالات الوظيفية
مسح مراجع البيانات للتفتيش
يناسب المعيار الثقوب والدبابيس والأعمدة والمحامل
قيم التسامح العملية على أساس المواد والهندسة
مراجعة المورد قبل الإنتاج
بالنسبة لقواعد تصميم الجزء الأوسع، ينبغي أيضًا أخذ قرارات التسامح في الاعتبار جنبًا إلى جنب مع الهندسة والمواد والوصول إلى الأدوات ووظيفة الميزات. NAITE TECH توفر أفضل ممارسات تصميم أجزاء CNC أساسًا مفيدًا لتصميم المزيد من مكونات CNC القابلة للتصنيع.
من وجهة نظر موردي الآلات، تساعد التفاوتات القياسية في الحفاظ على استقرار عملية التصنيع وإمكانية التنبؤ بها. عندما يُسمح للميزات غير الحرجة باستخدام التفاوتات العامة العملية، يمكن لفريق التصنيع أن يركز المزيد من الاهتمام على الميزات التي تؤثر حقًا على الملاءمة أو المحاذاة أو الختم أو الأداء الميكانيكي.
في العديد من مشاريع CNC، فإن الفرصة الأكثر فعالية لتوفير التكلفة هي عدم تغيير تصميم الجزء بالكامل. إنها تقوم بتعديل استراتيجية التسامح بحيث يتم تطبيق الدقة فقط عندما تخلق قيمة وظيفية.
تزيد التفاوتات الصارمة من تكلفة التصنيع باستخدام الحاسب الآلي لأنها تتطلب مزيدًا من التحكم في كل مرحلة من مراحل الإنتاج. التكلفة لا تتعلق فقط بقطع المادة. كما أنها تأتي أيضًا من تخطيط الإعداد، واستقرار التركيبات، واستراتيجية التصنيع، وحالة الأداة، ووقت الفحص، ومخاطر إنتاج أجزاء خارج نطاق التسامح المطلوب.
قد يكون التسامح مثل ±0.10 مم عمليًا للعديد من ميزات CNC العامة، في حين أن ±0.01 مم أو أكثر قد يتطلب عملية أكثر تحكمًا. كلما كان التسامح أكثر إحكاما، كلما كان الاختلاف المقبول أصغر. وهذا يعني أن عملية التصنيع بها مساحة أقل لتآكل الأدوات، أو الحركة الحرارية، أو إجهاد المواد، أو اختلاف التركيبات، أو عدم اليقين في القياس.
في كثير من الحالات، يمكن تحقيق التفاوتات المشددة، ولكن يجب تطبيقها فقط على الميزات التي تتطلبها حقًا لأداء وظيفة جزئية.
تعتمد دقة التصنيع باستخدام الحاسب الآلي بشكل كبير على كيفية الاحتفاظ بالجزء أثناء الإنتاج. بالنسبة للتفاوتات السائبة أو القياسية، قد تكون التركيبات العملية كافية. للحصول على تفاوتات ضيقة، غالبًا ما يحتاج الإعداد إلى أن يكون أكثر صرامة وقابلية للتكرار ومحاذاته بعناية.
قد تتطلب ميزات التسامح الصارم ما يلي:
تحديد موضع المسند بشكل أكثر دقة
تركيبات مخصصة
التحقق من الإعداد الإضافي
تقليل تشويه لقط
مزيد من التحكم في اتجاه الجزء
تكرار أفضل بين العمليات
إذا كان هناك حاجة إلى جزء ما ليتم تشكيله من جوانب متعددة، فإن كل إعداد يقدم قدرًا صغيرًا من الاختلاف. وهذا مهم بشكل خاص عندما تتحكم التفاوتات الضيقة في العلاقة بين الميزات الموجودة على الوجوه المختلفة للجزء.
بالنسبة للأجزاء المعقدة ذات الميزات الهامة عبر زوايا أو أسطح متعددة، يمكن أن تؤدي المعالجة باستخدام الحاسب الآلي ذات 5 محاور للأجزاء الدقيقة المعقدة في بعض الأحيان إلى تقليل أخطاء التسامح المتعلقة بالإعداد من خلال السماح بتشكيل المزيد من الميزات في عمليات أقل.
غالبًا ما يمكن تشكيل ميزات التسامح القياسية بكفاءة باستخدام إستراتيجيات التخشين والتشطيب العادية. قد تتطلب ميزات التسامح الصارم معلمات قطع أبطأ، وقطع نهائية أخف، وتمريرات إضافية لتحسين دقة الأبعاد واتساق السطح.
يمكن أن يؤدي ذلك إلى زيادة التكلفة لأن الآلة تقضي وقتًا أطول في كل جزء.
على سبيل المثال، قد يحتاج الجيب ذو التسامح القياسي للعمق إلى تمريرة نهائية عادية فقط. قد يتطلب عمق الجيب الدقيق أو عرض الفتحة الضيقة أو سطح التزاوج الحرج تحكمًا إضافيًا في المخزون أو تمريرات زنبركية أو قياسًا إضافيًا بين العمليات.
قد تؤدي التفاوتات الأكثر صرامة أيضًا إلى الحد من مدى قوة تشكيل الجزء. يمكن أن يؤدي القطع بسرعة كبيرة إلى حدوث حرارة، أو انحراف الأداة، أو الاهتزاز، أو تغير السطح، وكلها يمكن أن تؤثر على دقة الأبعاد.
لا تظل أدوات القطع حادة تمامًا طوال فترة الإنتاج. مع تآكل الأداة، يمكن أن تتغير أبعاد الميزة تدريجيًا. بالنسبة للتفاوتات القياسية، قد يظل هذا التغيير البسيط في الأبعاد مقبولاً. للحصول على تفاوتات مشددة، يجب مراقبة تآكل الأداة بعناية أكبر.
يعد انحراف الأداة عاملاً رئيسياً آخر. يمكن للأدوات الطويلة أو ذات القطر الصغير أو غير المدعومة أن تنحني قليلاً أثناء القطع. يعد هذا أمرًا شائعًا عند معالجة الجيوب العميقة، والفتحات الضيقة، والأقطار الداخلية الصغيرة، والميزات التي يصعب الوصول إليها.
عند تطبيق تفاوتات صارمة على هذه الميزات الصعبة، قد تتطلب عملية التصنيع ما يلي:
أدوات أقصر حيثما أمكن ذلك
حاملي أدوات أكثر صلابة
انخفاض قوى القطع
تمريرات تشطيب إضافية
استبدال الأداة بشكل متكرر
فحص أكثر دقة أثناء الإنتاج
بالنسبة للجيوب المطحونة، والفتحات، والمقاطع الجانبية، والأسطح المسطحة، توفر NAITE TECH طحن CNC دقيق لميزات التسامح المحكم مع تخطيط العملية بناءً على هندسة الأجزاء ومتطلبات التسامح.
عادة ما تتطلب التفاوتات الصارمة مزيدًا من الفحص. قد يكون فحص الفرجار البسيط كافيًا لبعض الأبعاد العامة، ولكن قد تتطلب ميزات التسامح المحكم ميكرومترًا، أو مقاييس التجويف، أو مقاييس الارتفاع، أو فحص CMM، أو الألواح السطحية، أو مقاييس الدبوس، أو مقاييس الخيوط، أو طرق قياس أخرى يمكن التحكم فيها.
تزيد تكلفة الفحص عندما:
المزيد من الأبعاد تتطلب القياس
يجب أن تكون أدوات القياس أكثر دقة
مطلوب برمجة CMM
كل جزء يحتاج إلى فحص مفصل
مطلوب فحص المادة الأولى
مطلوب تقارير التفتيش
يجب قياس الأجزاء في بيئة خاضعة للرقابة
وهذا هو أحد الأسباب التي تجعل تطبيق التفاوتات الصارمة على كل بُعد يمكن أن يؤدي إلى زيادة التكلفة حتى لو لم تكن المعالجة بحد ذاتها صعبة بشكل خاص. ويصبح عبء التفتيش أثقل بكثير.
كلما كان التسامح أكثر إحكاما، كلما كانت نافذة العملية المقبولة أصغر. الميزة التي تكون كبيرة الحجم أو أصغر قليلاً أو ملتوية أو غير محاذية قد تصبح غير متوافقة.
وهذا يزيد من خطر:
إعادة التصنيع
إعادة التفتيش
خردة
تأخر التسليم
ارتفاع تكلفة الإنتاج
استراتيجيات تصنيع أكثر تحفظا
بالنسبة لأجزاء النموذج الأولي، قد يعني هذا وقتًا إضافيًا للتصنيع. بالنسبة لأجزاء الإنتاج، قد يؤثر ذلك على الإنتاجية وقابلية التكرار عبر الدفعة بأكملها.
تصبح بعض التفاوتات باهظة الثمن ليس لأن العدد ضيق للغاية، ولكن بسبب صعوبة التحكم في المادة أو الهندسة.
على سبيل المثال:
قد تتشوه أجزاء الألومنيوم الرقيقة بعد إزالة المواد.
قد يتطلب الفولاذ المقاوم للصدأ معالجة أبطأ وتحكمًا أكثر دقة في الحرارة.
قد يكون من الصعب قطع التيتانيوم وقد يزيد من تآكل الأداة.
قد يتحرك البلاستيك بسبب درجة الحرارة أو الرطوبة أو الضغط الداخلي.
قد تتطلب الأسطح المسطحة الكبيرة التحكم الدقيق في الضغط والفحص.
قد تتأثر الجيوب العميقة بانحراف الأداة.
وهذا يعني أن التسامح العملي على كتلة صلبة صغيرة قد يكون صعبًا على هيكل رقيق الجدار أو لوحة كبيرة خفيفة الوزن.
في التصنيع باستخدام الحاسب الآلي، لا يذكر الموردون شكل الجزء فقط. كما أنهم يستشهدون بمخاطر الاحتفاظ بالتفاوتات المطلوبة بشكل متكرر. قد يكون من الممكن التحكم في التسامح المحكم على القطر القصير والصلب، في حين أن نفس التسامح على جدار رقيق أو جيب عميق أو سطح مستو كبير قد يتطلب عملية أكثر تكلفة وتحكمًا.
ولهذا السبب تعد مراجعة التسامح جزءًا مهمًا من سوق دبي المالي. قبل الإنتاج، يمكن أن تساعد NAITE TECH في تقييم متطلبات التسامح المهمة، والميزات التي تخلق مخاطر التصنيع، وأين يمكن استخدام التفاوتات القياسية لتقليل التكلفة دون التأثير على الوظيفة.
بالنسبة للمشاريع التي تكون فيها متطلبات التسامح غير واضحة أو حساسة للتكلفة، فإن NAITE TECH's يمكن أن تساعد مراجعة تحمل التصنيع باستخدام الحاسب الآلي في تحديد الطرق العملية لتحسين قابلية التصنيع قبل بدء التشغيل الآلي.
يعد التسامح الزائد أحد الأسباب الأكثر شيوعًا التي تجعل الأجزاء المصنعة باستخدام الحاسب الآلي أكثر تكلفة من اللازم. يحدث ذلك عندما يتم تحديد التفاوتات بشكل أكثر إحكامًا مما يحتاجه الجزء فعليًا من أجل الملاءمة أو الوظيفة أو التجميع أو الختم أو الأداء.
في كثير من الحالات، الإفراط في التسامح لا يحسن الجزء الأخير. وبدلاً من ذلك، فإنه يزيد من وقت المعالجة وجهد الفحص وتعقيد الإعداد ومخاطر الإنتاج.
على سبيل المثال، قد يحدد الرسم ±0.01 مم لجميع الأبعاد، على الرغم من أن بعض الميزات فقط تؤثر على التجميع. قد يحتاج مقعد التحمل أو فتحات الدبوس أو سطح الغلق إلى تحكم محكم، لكن الحواف التجميلية وقواطع الخلوص والجيوب غير الوظيفية لا تحتاج عادةً إلى ذلك. عندما يتم التعامل مع كل ميزة على أنها مهمة، يصبح تصنيع الجزء بأكمله أكثر صعوبة وتكلفة.
الإفراط في التسامح يعني تطبيق متطلبات التسامح أكثر صرامة مما يتطلبه التصميم في الواقع. يمكن أن يحدث هذا على مستوى الرسم أو مستوى الميزة أو مستوى كتلة العنوان.
تشمل الأمثلة الشائعة ما يلي:
تطبيق التفاوتات الصارمة على كل البعد
استخدام تسامح عام صارم للغاية في قالب عنوان الرسم
تحديد التفاوتات الصارمة على الأسطح التجميلية
تطبيق التفاوتات الدقيقة على فتحات الخلوص
تتطلب تسطيحًا محكمًا على الأسطح الكبيرة غير المتزاوجة
إضافة عناصر تحكم GD&T بدون غرض وظيفي
استخدام تفاوتات الموضع الضيقة على الميزات التي لا تؤثر على التجميع
تحديد التفاوتات الضيقة غير الضرورية على الجيوب العميقة أو الجدران الرقيقة
يجب أن يجيب التسامح دائمًا على سؤال وظيفي:
ماذا يحدث إذا كانت هذه الميزة أكبر قليلًا، أو أصغر، أو مسطحة، أو أعمق، أو تم نقلها ضمن نطاق معقول؟
إذا كانت الإجابة 'الجزء لا يزال يعمل'، فقد لا يكون التسامح الشديد ضروريًا.
غالبًا ما يحدث الإفراط في التسامح لأن المصممين يريدون تجنب المخاطر. عندما يكون جزء ما مهمًا، قد يكون من الآمن جعل كل البعد محكمًا. ومع ذلك، في التصنيع باستخدام الحاسب الآلي، يمكن لهذا النهج أن يؤدي إلى نتيجة عكسية. يمكن أن يجعل إنتاج الجزء أكثر صعوبة، ويصعب فحصه، وأكثر تكلفة لتكراره باستمرار.
تشمل الأسباب الشائعة للإفراط في التسامح ما يلي:
نسخ التفاوتات من رسم قديم
استخدام CAD أو قوالب الرسم الافتراضية
تطبيق تسامح واحد محكم على كتلة العنوان بأكملها
عدم الفصل بين الميزات الوظيفية وغير الوظيفية
محاولة التعويض عن متطلبات التجميع غير الواضحة
عدم وجود ردود فعل الموردين خلال مرحلة التصميم
سوء فهم مستوى التسامح الذي يحتاجه الجزء بالفعل
على سبيل المثال، قد يحدد المهندس تسامحًا محكمًا على عمق الجيب لأنه يبدو مهمًا في نموذج CAD. ولكن إذا كان هذا الجيب يوفر فقط التخليص أو تقليل الوزن، فقد لا يضيف التسامح المحكم قيمة وظيفية.
يؤدي الإفراط في التسامح إلى زيادة التكلفة لأنه يجبر الشركة المصنعة على التعامل مع المزيد من الميزات باعتبارها ذات أهمية بالغة للدقة. وهذا يؤثر على التصنيع والتفتيش ومراقبة الجودة.
عندما يتم التحكم بإحكام في العديد من الأبعاد، قد يحتاج المورد إلى:
استخدم إستراتيجيات المعالجة الأبطأ
إضافة المزيد من التمريرات النهائية
إنشاء تركيبات أكثر تعقيدا
فحص المزيد من الأبعاد
استخدم معدات قياس أكثر تقدمًا
أداة التحكم تتآكل بشكل متكرر
تقليل سرعة الإنتاج
السماح بمزيد من مخاطر الخردة أو إعادة العمل
حتى لو كانت القطعة تبدو بسيطة، فإن متطلبات التسامح المفرطة يمكن أن تجعل عملية التصنيع أكثر تطلبًا بشكل ملحوظ.
قد يكون من السهل تصنيع شريحة بسيطة ذات تفاوتات قياسية. قد تتطلب نفس الشريحة ذات التفاوتات الضيقة على كل سطح وثقب وفتحة وحافة عملية أكثر تحكمًا ووقت فحص أطول.
تتمثل إحدى الطرق العملية لتجنب الإفراط في التسامح في فصل الميزات المهمة عن الهندسة غير الحرجة.
ميزة |
استراتيجية التسامح الضعيف |
استراتيجية التسامح الأفضل |
|---|---|---|
الملف الخارجي العام |
± 0.01 ملم |
استخدم التسامح العام القياسي |
ثقوب المسمار التخليص |
± 0.01 ملم |
استخدم التسامح العملي للتخليص |
ثقوب دبوس وتد |
مثل جميع الثقوب الأخرى |
استخدم القطر الدقيق وتحمل الموضع |
تحمل مقعد |
مثل جميع الأقطار الأخرى |
تطبيق التسامح المحكم القائم على الملاءمة |
غرف التجميل |
ضيق الأبعاد التسامح |
استخدم متطلبات كسر الحافة القياسية |
جيوب غير وظيفية |
عمق ضيق والتسامح العرض |
استخدم التسامح العام ما لم تكن الوظيفة حرجة |
سطح الختم |
لم يتم تحديدها بوضوح |
تحديد التسطيح أو الانتهاء فقط عند الحاجة |
يحافظ هذا الأسلوب على دقة الميزات المهمة مع تجنب التكاليف غير الضرورية على الأبعاد التي لا تؤثر على أداء الجزء.
أفضل طريقة لتجنب الإفراط في التسامح هي تحديد وظيفة كل ميزة مهمة قبل تعيين التسامح.
قبل تطبيق التسامح الصارم، اسأل:
هل هذه الخاصية تؤثر على التجميع؟
هل يحدد موقع جزء آخر؟
هل يتحكم في الحركة أو الدوران أو الانزلاق؟
هل يؤثر ذلك على الختم أو التسرب؟
هل هو بمثابة مسند؟
هل يدعم المحمل أو العمود أو الدبوس أو التثبيت؟
هل يتطلب وثائق التفتيش؟
هل سيظل الجزء يعمل بتسامح أكثر مرونة؟
إذا كانت الميزة لا تؤثر على الوظيفة، فيمكنها غالبًا استخدام التسامح القياسي.
من المفترض أن يسهل رسم CNC الجيد على المورد فهم الميزات المهمة. لا ينبغي أن يجبر فريق التصنيع على تخمين الأبعاد الأكثر أهمية.
للتعرف على قواعد التصنيع الأوسع، قم بمراجعة NAITE TECH أفضل ممارسات تصميم أجزاء CNC لفهم كيفية عمل التسامح والهندسة والمواد والوصول إلى الأدوات معًا في تصميم أجزاء CNC.
أثناء مراجعة الرسم، أحد عوامل التكلفة الأكثر شيوعًا التي تراها NAITE TECH هو تطبيق تفاوتات صارمة على كل بُعد. في العديد من المشاريع، هناك عدد قليل فقط من الميزات التي تؤثر فعليًا على التجميع أو المحاذاة أو الختم أو الأداء الميكانيكي.
يتمثل النهج الأفضل في تحديد الميزات المهمة بوضوح والسماح بالتفاوتات القياسية لبقية الجزء. وهذا يساعد فريق التصنيع على التركيز على التحكم في العملية حيث يخلق قيمة حقيقية، مع تجنب وقت المعالجة غير الضروري وتكلفة الفحص على الأشكال الهندسية غير الحرجة.
بالنسبة للأجزاء الحساسة من حيث التكلفة، يمكن لشركة NAITE TECH مراجعة الرسومات وتقديمها دعم التصنيع باستخدام الحاسب الآلي الدقيق للمساعدة في تحديد متطلبات التسامح التي قد تزيد التكلفة دون تحسين وظيفة الجزء.
ليس كل بُعد في الجزء المُشكَّل باستخدام الحاسب الآلي يحتاج إلى تسامح صارم. تعتمد أفضل استراتيجية للتسامح على الوظيفة. قبل تطبيق التسامح الصارم، يجب على المهندسين تحديد الميزات التي تؤثر على التجميع، أو المحاذاة، أو الختم، أو الحركة، أو نقل الأحمال، أو الفحص.
القاعدة الجيدة بسيطة:
إذا كانت الميزة تؤثر بشكل مباشر على كيفية ملاءمة الجزء أو تحركه أو إغلاقه أو محاذاته أو أدائه، فقد تحتاج إلى تحكم أكثر صرامة في التسامح. إذا لم يؤثر ذلك على الوظيفة، فعادةً ما يكون التسامح القياسي أكثر فعالية من حيث التكلفة.
يساعد هذا النهج القائم على الوظيفة على منع الإفراط في التسامح مع الحفاظ على دقة الميزات المهمة.
ترتبط بعض ميزات CNC ارتباطًا مباشرًا بأداء الأجزاء وقد تتطلب تحكمًا أكثر صرامة في التسامح. يجب مراجعة هذه الميزات بعناية أثناء التخطيط للتصميم والتصنيع.
تشمل الأمثلة الشائعة ما يلي:
تحمل المقاعد
ثقوب دبوس وتد
فتحات مناسبة للضغط
فتحات قابلة للانزلاق
أقطار رمح
أسطح الختم
أسطح التزاوج
أنماط ثقب الدقة
أسطح المسند
واجهات منزلقة أو دوارة
واجهات بصرية أو طبية أو فضائية أو روبوتية
الميزات التي تتحكم في تكديس التجميع
بالنسبة لهذه الميزات، يجب اختيار التفاوت بناءً على المتطلبات الوظيفية، وليس باستخدام قيمة افتراضية. على سبيل المثال، يجب أن يتم التسامح مع تجويف المحمل وفقًا لملاءمة المحمل المطلوبة، في حين يجب التحكم في ثقب دبوس وتد لكل من القطر والموضع.
تعتبر العديد من ميزات CNC مهمة للشكل أو الخلوص أو المظهر ولكنها لا تتطلب تحكمًا دقيقًا. غالبًا ما يؤدي تطبيق التفاوتات الصارمة على هذه الميزات إلى زيادة التكلفة دون تحسين الأداء.
تشمل الأمثلة ما يلي:
التشكيلات الخارجية التجميلية
جيوب غير وظيفية
قطع تخفيض الوزن
مناطق التخليص العامة
الشطب الأساسية
فواصل الحافة
الأسطح الزخرفية
الأسطح الكبيرة غير المتزاوجة
فتحات إزالة المسمار
التجاويف الداخلية تستخدم فقط لإزالة المواد
يمكن لهذه الميزات غالبًا استخدام تفاوتات الرسم العامة. إذا لم تحدد الميزة موقع مكون آخر، أو تدعم الملاءمة، أو تنشئ ختمًا، أو تتحكم في الحركة، فهي عادةً لا تحتاج إلى تسامح محكم.
قبل تحديد تفاوت محكم في رسم CNC، اطرح الأسئلة التالية:
سؤال |
لماذا يهم؟ |
|---|---|
هل هذه الخاصية تؤثر على التجميع؟ |
غالبًا ما تحتاج ميزات التجميع إلى حجم أو موضع يمكن التحكم فيه |
هل يحدد موقع مكون آخر؟ |
قد يتطلب تحديد موقع الميزات تسامحًا أكثر إحكامًا مع الموضع |
هل يدعم المحمل أو العمود أو الدبوس؟ |
تحتاج الميزات المتوافقة عادةً إلى تحكم دقيق في القطر |
هل يؤثر على الختم ؟ |
قد تحتاج أسطح الختم إلى التسطيح أو التحكم في تشطيب السطح |
هل يتحكم في الانزلاق أو الدوران؟ |
تحتاج الواجهات المتحركة إلى تصريح متحكم فيه |
هل يتم استخدام هذه الميزة كمسند؟ |
تؤثر ميزات مسند الإسناد على الفحص وعلاقات الميزات |
هل يتطلب وثائق التفتيش؟ |
مزيد من التفتيش قد يزيد من التكلفة |
هل سيظل الجزء يعمل بتسامح أكثر مرونة؟ |
إذا كانت الإجابة بنعم، قد لا يكون التسامح الشديد ضروريا |
تساعد قائمة المراجعة هذه المهندسين على تحديد المواضع التي تكون فيها الدقة مطلوبة حقًا والمواضع التي تكون فيها التفاوتات القياسية أكثر عملية.
قد يتطلب نفس النوع من الميزات تفاوتات مختلفة اعتمادًا على وظيفتها.
على سبيل المثال، لا ينبغي التعامل مع جميع الثقوب بنفس الطريقة:
قد تحتاج فتحة إزالة المسمار إلى مساحة كافية فقط للمثبت.
قد تحتاج فتحة الدبوس إلى قطر محكم وتحكم في الموضع.
قد يحتاج ثقب المحمل إلى تسامح مناسب.
قد يحتاج الثقب الملولب إلى عمق وتفاعل مناسبين للخيط.
قد يتطلب ثقب الختم متطلبات الأبعاد والسطح.
للحصول على قواعد تصميم ثقب أكثر تفصيلاً، قم بمراجعة NAITE TECH توصيات تصميم ثقب CNC.
ينطبق نفس المنطق على الأسطح المطحونة. قد يبدو الوجه التجميلي، والوجه المتصاعد، والوجه الختمي متشابهين في التصميم بمساعدة الكمبيوتر، لكنهم لا يتطلبون نفس استراتيجية التسامح. يجب أن يعكس التسامح الغرض الوظيفي للسطح.
يجب أن تأخذ قرارات التسامح أيضًا في الاعتبار كيفية تناسب الأجزاء المتعددة معًا في التجميع. حتى لو كان كل جزء على حدة ضمن نطاق التسامح، يمكن أن تتراكم الاختلافات الصغيرة عبر عدة مكونات. وهذا ما يسمى تكديس التسامح.
يعتبر تكديس التسامح مهمًا بشكل خاص لما يلي:
تجميعات متعددة الأجزاء
المساكن والأغطية
التجمعات الموجودة في وتد
آليات الانزلاق
محاذاة التروس أو المحمل
تحديد المواقع البصرية أو الاستشعار
مكونات الروبوتية والأتمتة
إذا كانت إحدى الميزات تتحكم في موضع جزء آخر في التجميع، فقد تحتاج إلى تسامح أكثر صرامة أو تحكم أكثر وضوحًا في GD&T. إذا كانت الميزة تجميلية فقط أو توفر تصريحًا إضافيًا، فيمكن أن تظل عادةً ضمن مستوى التسامح القياسي.
من الأخطاء الشائعة استخدام التفاوتات المشددة للتعويض عن متطلبات التصميم غير الواضحة. إذا لم يكن المصمم متأكدًا من الميزات المهمة، فقد يشعر بمزيد من الأمان لجعل كل شيء محكمًا. ومع ذلك، فإن هذا غالبًا ما يزيد التكلفة ويجعل تصنيع الرسم أكثر صعوبة.
بدلاً من ذلك، يجب أن يحدد الرسم بوضوح ما يلي:
ما هي الميزات الحاسمة
أي الأسطح تعمل كمسند
ما هي الثقوب للمحاذاة
ما هي الميزات للتخليص
ما هي الأبعاد التي تؤثر على الملاءمة أو الحركة؟
ما هي التفاوتات المطلوبة للتفتيش
لتخطيط التسامح العام وهندسة CNC القابلة للتصنيع، NAITE TECH's يمكن أن تساعد مبادئ DFM للأجزاء المصنعة باستخدام الحاسب الآلي في ربط وظيفة الميزة واختيار المواد وقيود عملية التصنيع.
رسم التسامح الجيد يخبر المورد بما هو أكثر أهمية. عندما يتم تحديد الميزات الهامة بوضوح، يمكن لفريق التصنيع تخطيط التركيبات ومسارات الأدوات وطرق الفحص وضوابط العملية حول تلك الميزات.
في عملية المراجعة الهندسية التي تجريها NAITE TECH، غالبًا ما يتم تقييم أسئلة التسامح حسب الوظيفة أولاً. إذا كان أحد الأبعاد يؤثر على الملاءمة أو الختم أو المحاذاة أو الحركة، فإنه يحظى باهتمام أكبر. إذا كانت الميزة لا تؤثر على أداء الجزء، فغالبًا ما يكون التسامح القياسي للتصنيع هو الخيار الأكثر عملية وفعالية من حيث التكلفة.
تعد تفاوتات الثقب من بين أهم قرارات التسامح في الأجزاء المصنعة باستخدام الحاسب الآلي. يمكن استخدام الثقوب للتخليص أو المحاذاة أو التثبيت أو دعم المحمل أو الضغط أو تدفق السوائل أو الختم. ونظرًا لأن كل نوع ثقب له وظيفة مختلفة، فلا يجب أن تستخدم جميع الثقوب نفس التسامح.
من الأخطاء الشائعة تطبيق تسامح واحد محكم على كل ثقب في الرسم. قد يؤدي هذا إلى زيادة تكلفة التصنيع والفحص دون تحسين أداء التجميع. الطريقة الأفضل هي تحديد الغرض من كل ثقب أولاً، ثم تطبيق التسامح المناسب بناءً على الوظيفة.
تُستخدم فتحات الخلوص للسماح للبراغي أو البراغي أو المسامير أو أدوات التثبيت الأخرى بالمرور عبر جزء ما. في معظم الحالات، لا يحتاج المثبت إلى تركيب دقيق داخل فتحة الخلوص. يحتاج الثقب ببساطة إلى مساحة كافية للتجميع.
لهذا السبب، عادةً لا تتطلب فتحات الخلوص تفاوتات قطرية ضيقة. غالبًا ما تكون التفاوتات القياسية أو المعتدلة كافية.
يعتمد التسامح مع ثقب الخلوص على:
حجم السحابة
متطلبات تصريح التجميع
العلاقة الموضعية لأجزاء التزاوج
ما إذا كان الثقب يستخدم للتعديل
ما إذا كان يجب تثبيت رأس التثبيت أو الغسالة أو التجويف بشكل صحيح
إذا كانت الفتحة توفر خلوصًا للمسمار فقط، فإن تطبيق تفاوت قطري ضيق جدًا قد لا يضيف قيمة وظيفية. ومع ذلك، إذا كان موضع ثقب الخلوص يؤثر على المحاذاة بين الأجزاء، فقد يحتاج موضع الثقب إلى تحكم أكبر من قطر الثقب.
للحصول على توصيات أكثر تفصيلاً حول هندسة الفتحات والعمق وقابلية التصنيع، قم بمراجعة NAITE TECH إرشادات سوق دبي المالي لثقوب CNC.
تُستخدم فتحات الدبوس للمحاذاة الدقيقة بين الأجزاء. على عكس فتحات الخلوص، غالبًا ما تتطلب فتحات الوتد قطرًا أكثر إحكامًا وتحكمًا في الموضع لأنها تؤثر بشكل مباشر على دقة التجميع.
قد تحتاج فتحة الدبوس إلى ما يلي:
قطر الثقب الدقيق
موضع الثقب الذي يمكن التحكم فيه
عمق الحفرة المناسب
التوسيع أو مملة
مسح مراجع البيانات
اختيار الملاءمة يعتمد على وظيفة التجميع
على سبيل المثال، قد يتطلب دبوس وتد يستخدم للمحاذاة القابلة للتكرار تركيبًا قابلاً للتحكم في الانزلاق أو ضغطًا مناسبًا. في هذه الحالة، حجم الثقب وموقع الثقب مهمان. إذا كان القطر فضفاضًا جدًا، فقد تفقد المجموعة محاذاة. إذا لم يتم التحكم في الوضع، فقد لا يتم تركيب أجزاء التزاوج بشكل صحيح.
عند استخدام ثقوب الدبوس، من الأفضل عادةً تحديد العلاقة المطلوبة بين الملاءمة والمسند بدلاً من تطبيق تسامح عشوائي محكم.
تتطلب الفتحات المضغوطة والملائمة للانزلاق اختيارًا دقيقًا للتسامح لأنها تتحكم في كيفية تجميع الجزأين.
تم تصميم فتحة الضغط بحيث يكون المكون المُدخل أكبر قليلًا من الفتحة، مما يؤدي إلى توافق التداخل. يمكن أن يوفر هذا احتجازًا قويًا ولكنه يتطلب التحكم في القطر ودراسة المواد.
تسمح الفتحة القابلة للانزلاق للدبوس أو العمود أو المكون بالانزلاق في مكانه مع خلوص يمكن التحكم فيه. يكون هذا مفيدًا عندما يلزم تجميع الأجزاء وتفكيكها أو عند الحاجة إلى تحديد موضعها بدقة دون استخدام القوة.
قد تتطلب الثقوب الملاءمة تفاوتات أكثر إحكامًا من الثقوب العامة لأن التغييرات الصغيرة في الأبعاد يمكن أن تؤثر على إحساس التجميع أو قوة الاحتفاظ أو دقة المحاذاة.
تشمل عوامل التصميم المهمة ما يلي:
قطر الدبوس أو العمود
صلابة المواد
قوة التجميع المطلوبة
التمدد الحراري
الانتهاء من السطح
عمق الثقب
سمك الجدار حول الحفرة
ما إذا كان سيتم تجميع الجزء بشكل متكرر
قد تتصرف فتحات الضغط في المواد اللينة بشكل مختلف عن فتحات الضغط في الفولاذ. يمكن أيضًا أن تتشوه الجدران الرقيقة حول فتحة الضغط أثناء التجميع، لذا يجب مراجعة الهندسة قبل تعيين تفاوت محكم.
عادةً ما تكون مقاعد التحمل وتجويف الجلبة من الميزات المهمة للوظيفة. غالبًا ما تتطلب هذه الثقوب التحكم في القطر، والاستدارة، وتشطيب السطح، وفي بعض الأحيان التركيز أو الجريان اعتمادًا على التطبيق.
قد يؤدي تجويف المحمل الضيق جدًا إلى إتلاف المحمل أو جعل التجميع صعبًا. قد يؤدي التجويف غير المحكم إلى تقليل أداء الدعم أو المحاذاة أو الدوران.
عند تحديد فتحات المحمل أو الجلبة، يجب على المهندسين مراعاة ما يلي:
تحمل توصيات الشركة المصنعة المناسبة
اتجاه التحميل
متطلبات التناوب
مواد الإسكان
درجة حرارة التشغيل
طريقة التجميع
الانتهاء من السطح
طريقة التفتيش
لا ينبغي التسامح مع المقاعد الحاملة بنفس طريقة التسامح مع الثقوب العامة. أنها تتطلب قرارات التسامح على أساس مناسب.
تختلف الفتحات الملولبة عن الفتحات العادية لأن الوظيفة تعتمد على شكل الخيط، ودرجة الصوت، وطول التعشيق، وتوافق أدوات التثبيت. في معظم الحالات، يجب استخدام مواصفات الخيط القياسية بدلاً من قيم التسامح المخصصة.
يجب أن يأخذ تصميم الثقب الملولب بعين الاعتبار:
حجم الخيط والملعب
فئة الموضوع أو القياسية
الحد الأدنى من مشاركة الخيط
عمق الثقب الأعمى
التخليص السفلي
القوة المادية
تحميل السحابة
التنصت مقابل طحن الخيط
التفتيش مع مقاييس الموضوع
يجب استخدام تفاوتات الخيط المخصصة فقط عندما يكون هناك سبب وظيفي واضح، مثل الختم أو الحمل العالي أو التعديل الدقيق أو ظروف التجميع الخاصة.
للحصول على إرشادات أعمق حول الميزات الملولبة، وتخليص المثبت، ومشاركة الخيط، راجع NAITE TECH موضوع CNC وممارسات تصميم السحابة.
بالنسبة للعديد من التجميعات، يكون موضع الثقب أكثر أهمية من قطر الثقب. قد يكون لثقب الخلوص تسامح مع قطر فضفاض، ولكن قد يظل موضعه بحاجة إلى التحكم إذا كان يجب أن يتماشى مع مكون آخر.
وهذا ينطبق بشكل خاص على:
أنماط الترباس
أنماط دبوس وتد
لوحات التركيب
المساكن
العبوات
بين قوسين
تركيبات دقيقة
إذا كان يجب محاذاة العديد من الثقوب مع الأجزاء المتزاوجة، ففكر في استخدام تفاوت موضع GD&T بدلاً من تطبيق ± التفاوتات على الأبعاد الفردية فقط. يمكن أن يحدد تسامح الموضع الموقع المقبول لنمط الثقب بشكل أكثر وضوحًا بالنسبة لميزات مسند الإسناد.
يصعب التحكم في الثقوب العميقة مقارنة بالثقوب الضحلة. مع زيادة عمق الثقب، يزداد أيضًا خطر انحراف الأداة، وسير الحفر، ومشاكل إخلاء الرقائق، وتراكم الحرارة، وتغير القطر.
قد تتطلب التفاوتات الصارمة في الثقوب العميقة ما يلي:
حفر بيك
ممل
التوسيع
الأدوات الخاصة
مزيد من التفتيش
تصنيع أبطأ
إخلاء أفضل للرقاقة
تخطيط العمليات الإضافية
إذا كان الحفر العميق لا يتطلب الدقة، فتجنب تطبيق التفاوتات المشددة غير الضرورية. إذا كان الثقب ضروريًا للوظيفة، فناقش الجدوى مع مورد الآلات قبل الانتهاء من الرسم.
لا ينبغي التسامح مع الثقب إلا بالقطر. وظيفتها مهمة. قد تتطلب كل من فتحة الخلوص، وثقب الدبوس، والثقب الملولب، وثقب المحمل، وثقب الختم طرق تصنيع مختلفة، وطرق فحص، ومستويات تحمل.
في عملية مراجعة التسامح التي تجريها NAITE TECH، يتم تقييم ميزات الثقب بناءً على دورها في التجميع. إذا كانت الفتحة تتحكم في المحاذاة، أو الضغط على الملاءمة، أو دعم المحمل، أو الختم، فقد تحتاج إلى تحكم أكثر إحكامًا. إذا كان يوفر تصريحًا فقط، فغالبًا ما يكون التسامح القياسي أكثر عملية وفعالية من حيث التكلفة.
تعتمد تفاوتات الطحن باستخدام الحاسب الآلي على أكثر من دقة الماكينة. وتتأثر أيضًا بعمق الميزة، وقطر القاطع، وطول الأداة، وسلوك المادة، واستقرار العمل، والوصول إلى السطح، وعدد الإعدادات المطلوبة لتصنيع الجزء.
تعتبر الميزات المطحونة مثل الجيوب والفتحات والمقاطع الجانبية والأكتاف والرؤوس والأسطح المسطحة شائعة في الأجزاء المُشكَّلة باستخدام الحاسب الآلي. قد تتطلب بعض هذه الميزات تحكمًا صارمًا في التسامح، في حين أن البعض الآخر يمكن أن يتبع عادةً التفاوتات القياسية في التصنيع. المفتاح هو فهم الميزات المطحونة التي تعتبر مهمة للوظيفة والتي يتم استخدامها فقط للتخليص أو تقليل الوزن أو المظهر.
توفر NAITE TECH طحن CNC دقيق لميزات التسامح المحكم ، بما في ذلك الجيوب، والفتحات، والملفات الشخصية، وأسطح التثبيت، والمكونات المصنعة بدقة والتي تتطلب تخطيطًا دقيقًا للعملية.
تُستخدم الجيوب على نطاق واسع في العلب والأقواس والمرفقات والمكونات الميكانيكية المُشكَّلة باستخدام الحاسب الآلي. قد تنطبق تفاوتات الجيب على العرض أو الطول أو العمق أو نصف قطر الزاوية أو تسطيح الأرضية أو موضع الجدار.
قد يتطلب الجيب تسامحًا شديدًا إذا:
يحمل عنصرا آخر
يتحكم في موضع التجميع
يدعم سطح الختم
يحدد موقع الإدخال أو المستشعر أو الوحدة الإلكترونية
يؤثر على الانزلاق أو التخليص
يحدد سمك الجدار الحرج
ومع ذلك، إذا تم استخدام الجيب فقط لتقليل الوزن أو إزالة المواد، فغالبًا ما يكون التسامح القياسي كافيًا.
يصبح تحمل الجيب أكثر صعوبة عندما يكون الجيب عميقًا أو ضيقًا أو يتطلب نصف قطر زاوية داخلي صغير. قد تنحرف الأدوات الطويلة أثناء القطع، وقد تتطلب الأدوات الصغيرة تغذية أبطأ وتمريرات متعددة. وهذا يزيد من وقت المعالجة ومخاطر التسامح.
تُستخدم الفتحات بشكل شائع للمحاذاة والتعديل وآليات الانزلاق وميزات التثبيت والتخليص. مثل الثقوب، يجب أن تعتمد تفاوتات الفتحات على الوظيفة.
قد تحتاج الفتحة إلى تحكم أكثر صرامة عندما:
يوجه مكونًا منزلقًا
يحدد موقع جزء آخر
يتحكم في نطاق التعديل
يحافظ على المحاذاة بين التجميعات
يعمل بدبوس أو مفتاح أو قفل
يؤثر على الحركة الميكانيكية
بالنسبة لفتحات الخلوص البسيطة، غالبًا ما يكون العرض الضيق أو التفاوتات في الموضع غير ضرورية. ولكن بالنسبة لفتحات التوجيه، أو مفاتيح المفاتيح، أو الواجهات المنزلقة، فإن عرض الفتحة، والاستقامة، وتشطيب السطح، والموضع قد يؤثر جميعها على الأداء.
عند تصميم الفتحات، يجب على المهندسين مراعاة الوصول إلى الأداة، وقطر القاطع، ونصف قطر الزاوية، وما إذا كان من الممكن تشكيل الفتحة باستخدام إعداد أداة صلبة.
تتحكم تفاوتات ملف التعريف في شكل أو مخطط تفصيلي للميزة المُشكَّلة. قد تنطبق على الملامح الخارجية، أو الأسطح المنحنية، أو الرؤوس، أو الأضلاع، أو الملامح المعقدة.
بالنسبة للملفات الخارجية غير الحرجة، غالبًا ما تكون التفاوتات القياسية مقبولة. بالنسبة لملفات التزاوج، أو مسارات الختم، أو الأسطح الديناميكية الهوائية، أو المكونات الطبية، أو التجميعات الدقيقة، قد تكون هناك حاجة إلى تحكم أكثر صرامة في الملف الشخصي.
يمكن أن يصبح التسامح مع الملف الشخصي أكثر صعوبة عندما:
الهندسة معقدة
يتطلب السطح مسارات أدوات متعددة
الجزء يحتاج إلى إعدادات متعددة
الجدران الرقيقة متورطة
المواد صعبة الآلة
يشتمل الكفاف على أنصاف أقطار صغيرة أو ميزات عميقة
بالنسبة للهندسة المعقدة، من المهم تحديد الأسطح المهمة للوظيفة. ليس كل كفاف على جزء يحتاج إلى نفس التسامح.
يمكن استخدام الأسطح المسطحة لأغراض التركيب أو الختم أو تحديد الموقع أو الدعم أو التجميل. تعتمد متطلبات التسامح بشكل كبير على وظيفة السطح.
قد يتطلب الوجه المتصاعد التسطيح أو التوازي المتحكم فيه. قد يتطلب سطح الختم أيضًا التحكم في تشطيب السطح. ومع ذلك، قد يحتاج الوجه التجميلي فقط إلى تحمل الأبعاد القياسية والتشطيب البصري.
يصبح التحكم في التسطيح أكثر صعوبة في:
لوحات كبيرة
المساكن ذات الجدران الرقيقة
أجزاء مع إزالة المواد الثقيلة
المواد ذات الإجهاد الداخلي
أجزاء تشكيله من جوانب متعددة
مكونات ذات سمك جدار غير متساوي
يمكن أن تؤدي متطلبات التسطيح الصارمة إلى زيادة التكلفة بشكل كبير لأنها قد تتطلب التخشين الدقيق، وتخفيف الضغط، وتصنيع الآلات النهائية، والتثبيت المتحكم فيه، والفحص الإضافي.
قبل تحديد التسطيح المحكم، اسأل ما إذا كان السطح يؤثر حقًا على الختم أو التجميع أو المحاذاة أو الأداء.
تستخدم عملية الطحن باستخدام الحاسب الآلي أدوات قطع دوارة، ويجب أن تصل الأداة فعليًا إلى الميزة التي يتم تشكيلها. يؤثر قطر الأداة وطولها بشدة على قدرة التسامح.
تعتبر الأدوات الصغيرة مفيدة للتفاصيل الصغيرة والأقطار الداخلية الضيقة، ولكنها أقل صلابة وقد تتطلب معالجة أبطأ. يمكن للأدوات الطويلة أن تصل إلى ميزات عميقة، ولكن من المرجح أن تنحرف. كلتا الحالتين يمكن أن تجعل التحمل الصارم أكثر صعوبة.
تزداد مخاطر التسامح عندما تتطلب الميزة ما يلي:
أدوات بعيدة المدى
قواطع ذات قطر صغير
تجهيز الجيب العميق
ماكينات القمار الضيقة
نصف قطر الزاوية الداخلية الصغيرة
تغييرات متعددة للأداة
تقييد الوصول إلى الأداة
ولهذا السبب، ينبغي مراجعة قرارات التسامح مع هندسة المعالم. قد يصبح التسامح العملي على ميزة مفتوحة وضحلة مكلفًا على ميزة عميقة وضيقة مع وصول محدود للأداة.
نصف قطر الزاوية الداخلي له تأثير مباشر على تحمل وتكلفة الطحن باستخدام الحاسب الآلي. نظرًا لأن أدوات الطحن مستديرة، فلا يمكنها إنشاء زوايا داخلية حادة تمامًا. تتطلب أنصاف الأقطار الداخلية الأصغر أدوات أصغر، والأدوات الأصغر تكون أكثر مرونة وأبطأ وأكثر حساسية للانحراف.
إذا كان للجيب أو الفتحة نصف قطر داخلي صغير جدًا، فقد تتطلب عملية التصنيع ما يلي:
قواطع أصغر
معدلات تغذية أبطأ
تمريرات تشطيب إضافية
وقت تصنيع أطول
ارتفاع خطر تآكل الأداة
فحص أكثر دقة
كلما أمكن، يعمل نصف القطر الداخلي الأكبر على تحسين الوصول إلى الأداة، وتقليل وقت المعالجة، وجعل التحكم في التسامح أكثر استقرارًا.
للحصول على توصيات عملية حول نصف القطر، راجع NAITE TECH إرشادات نصف قطر الزاوية الداخلية باستخدام الحاسب الآلي.
يمكن للجدران الرقيقة أن تجعل الحفاظ على تفاوتات الطحن باستخدام الحاسب الآلي أكثر صعوبة. أثناء التصنيع، قد تنثني المقاطع الرقيقة تحت قوة القطع. بعد فك التثبيت، قد يتحرك الجزء قليلاً بسبب تحرير الضغط الداخلي. يمكن أن يؤثر ذلك على سمك الجدار، والتسطيح، والتوازي، وموضع الميزة.
غالبًا ما تتطلب التفاوتات الصارمة على ميزات الجدران الرقيقة ما يلي:
انخفاض قوى القطع
إزالة المواد المتوازنة
تركيب أكثر حذرا
تمريرات تشطيب إضافية
تسلسل المعالجة التي تسيطر عليها
التفتيش بعد الافراج عن التوتر
تعديلات التصميم الممكنة
إذا تم تطبيق تفاوت محكم على جدار رقيق دون مراعاة الصلابة، فقد يكون من الصعب تصنيع الجزء بشكل متسق.
لمزيد من الإرشادات حول تصميم الأجزاء خفيفة الوزن ورقيقة الجدار، قم بمراجعة NAITE TECH إرشادات التصنيع باستخدام الحاسب الآلي ذات الجدران الرقيقة.
بالنسبة للأجزاء المطحونة باستخدام الحاسب الآلي، غالبًا ما يكون التحكم في التسامح محدودًا بالهندسة بدلاً من قدرة الماكينة وحدها. قد يكون من السهل الإمساك بالجيب المفتوح الضحل في حدود تسامح عملي، في حين أن الجيب الضيق العميق ذو نصف قطر الزاوية الصغيرة قد يتطلب معالجة أبطأ وأدوات أصغر وتحكمًا إضافيًا في العملية.
أثناء مراجعة عملية الطحن، يقوم مهندسو NAITE TECH بتقييم الوصول إلى الأداة، وعمق الجيب، وسمك الجدار، ونصف القطر الداخلي، واستراتيجية الإعداد قبل التأكد من متطلبات التسامح الصارمة. يساعد هذا في تحديد الميزات التي يمكن التحكم فيها عمليًا وأي التفاوتات قد تزيد التكلفة دون تحسين وظيفة الجزء.
سمك الجدار له تأثير كبير على استقرار تحمل CNC. حتى لو كانت الآلة قادرة على إنتاج أبعاد دقيقة، فقد يظل الجزء الرقيق الجدار يتشوه أثناء التشغيل الآلي، أو بعد فك التثبيت، أو أثناء الفحص. وهذا يعني أن التسامح النهائي المقاس لا يعتمد فقط على دقة مسار الأدوات، ولكن أيضًا على صلابة الجزء وسلوك المادة.
الجدران الرقيقة شائعة في العلب خفيفة الوزن، والمرفقات، والأقواس، وأجزاء الطيران، والمكونات الآلية، والأجهزة الطبية، والتجمعات الإلكترونية. غالبًا ما تحتاج هذه الأجزاء إلى تحكم محكم في التسامح، ولكن الهندسة الرفيعة يمكن أن تجعل هذا التحكم أكثر صعوبة وأكثر تكلفة.
لهذا السبب، يجب مراجعة سمك الجدار قبل تطبيق التفاوتات الصارمة على الميزات الرقيقة.
الجدران الرقيقة أقل صلابة من المقاطع السميكة. أثناء القطع، يمكن أن يؤدي ضغط الأداة إلى ثني الجدار قليلاً. قد يتحرك الجدار بعيدًا عن القاطع ثم يعود مرة أخرى بعد مرور الأداة. يمكن أن يؤدي ذلك إلى إنشاء اختلافات في الأبعاد، أو استدقاق، أو علامات ثرثرة، أو سمك جدار غير متناسق.
يمكن أن تأتي مشاكل تحمل الجدران الرقيقة من:
انحراف قوة القطع
ضغط لقط
الافراج عن الضغوط المادية
تراكم الحرارة
اهتزاز الأداة
إزالة المواد بشكل غير متساو
ارتفاع الجدار الطويل غير المدعوم
عدم كفاية نصف قطر الزاوية أو دعم الضلع
قياس الضغط أثناء التفتيش
إن التسامح الذي يسهل تحقيقه على كتلة صلبة قد يصبح أكثر صعوبة على الهيكل ذي الجدار الرقيق. الهندسة تغير مخاطر التصنيع.
تعمل المعالجة باستخدام الحاسب الآلي على إزالة المواد من كتلة المخزون أو الخام. عندما تتم إزالة كميات كبيرة من المواد، يمكن تحرير ضغوط المواد الداخلية. قد يتسبب هذا في تشوه الجزء أو ثنيه أو تحريفه أو تحركه قليلاً بعد التشغيل الآلي.
وهذا مهم بشكل خاص ل:
صفائح ألمنيوم كبيرة
المساكن ذات الجدران الرقيقة
أجزاء ذات جيوب عميقة
مكونات ذات سمك جدار غير متساوي
قطع غيار الآلات البلاستيكية
أجزاء من الفولاذ المقاوم للصدأ أو التيتانيوم ذات قوى قطع عالية
إذا كان الرسم يحدد التسطيح المحكم أو التوازي أو تحمل سمك الجدار على جزء قد يتشوه بعد التشغيل الآلي، فقد تحتاج الشركة المصنعة إلى عملية أكثر تحكمًا. يمكن أن يشمل ذلك المعالجة الأولية، وتخفيف الضغط، ووقت الراحة، وإعادة التثبيت، والتصنيع النهائي، والفحص الإضافي.
تساعد إستراتيجية سمك الجدار العملية على تحسين استقرار المعالجة وتقليل مخاطر التسامح. بدلاً من تطبيق تفاوتات صارمة للغاية على الميزات الرقيقة والمرنة، يجب على المهندسين أولاً تحسين صلابة الأجزاء حيثما أمكن ذلك.
تتضمن استراتيجيات التصميم المفيدة ما يلي:
تجنب الجدران غير المدعومة الرفيعة للغاية
حافظ على سمك الجدار موحدًا قدر الإمكان
أضف أضلاعًا أو ميزات دعم حيث تسمح الوظيفة بذلك
تجنب الجيوب العميقة ذات الجدران المتبقية الرقيقة جدًا
استخدم نصف قطر داخلي أكبر لتحسين الوصول إلى الأداة
تجنب إزالة المواد العدوانية من جانب واحد فقط
حدد ميزات الجدار الرقيق التي تعتبر بالغة الأهمية حقًا
السماح بالتفاوتات القياسية للأقسام الرفيعة غير الوظيفية
ناقش التفاوتات المسموح بها في سمك الجدار مع مورد الآلات مبكرًا
للحصول على إرشادات أكثر تفصيلاً حول تصميم الأجزاء خفيفة الوزن، قم بمراجعة NAITE TECH اعتبارات تصميم سمك الجدار باستخدام الحاسب الآلي.
يمكن أن تؤثر هندسة الجدران الرقيقة أيضًا على التسطيح والتوازي. قد تتحرك اللوحة الرقيقة أو الغطاء أو المبيت بعد تحريرها من الجهاز، خاصة إذا تمت إزالة المادة بشكل غير متساو من جانب واحد.
قد تكون متطلبات التسطيح أو التوازي الصارمة ضرورية من أجل:
أسطح الختم
وجوه التركيب
تحمل أسطح الدعم
أسطح المحاذاة البصرية
واجهات التجميع الدقيقة
أسطح المسند المستخدمة للفحص
ومع ذلك، فإن التسطيح المحكم على سطح رفيع كبير يمكن أن يكون مكلفًا إذا لم يكن السطح ذو أداء وظيفي حرج. قبل تحديد التسطيح، يجب على المهندسين التأكد مما إذا كان السطح يؤثر حقًا على التجميع أو الختم أو الأداء.
إذا كان السطح تجميليًا أو غير متزاوج، فقد يكون التسامح القياسي أكثر عملية.
يمكن للجدران الرقيقة حول الثقوب أن تخلق تحديات إضافية للتسامح. قد يؤدي وضع الثقب بالقرب من جدار رقيق إلى تشويهه أثناء التصنيع أو التجميع. تعتبر فتحات الضغط حساسة بشكل خاص لأن المكون المدرج يطبق القوة على المادة المحيطة.
قد تؤثر الجدران الرقيقة حول الثقوب على:
استدارة الثقب
قطر الثقب
قوة الضغط
قوة الخيط
تحمل الدعم
أداء الختم
تكرار التجميع
إذا كان الثقب يتطلب تسامحًا محكمًا، فيجب أن يكون سمك الجدار المحيط قويًا بما يكفي لدعم الملاءمة المطلوبة. بخلاف ذلك، قد يتم تشكيل الثقب بدقة ولكن يتشوه أثناء التجميع.
يعد هذا مهمًا بشكل خاص لفتحات الدبوس، ومقاعد المحامل، والثقوب الملولبة، وميزات الضغط.
تتصرف المواد المختلفة بشكل مختلف عند تشكيلها في شكل هندسي ذو جدران رقيقة.
الألومنيوم عمومًا أسهل في التصنيع وغالبًا ما يستخدم للأجزاء الدقيقة خفيفة الوزن، لكن جدران الألمنيوم الرقيقة لا تزال قادرة على الانحراف أو الالتواء بعد إزالة المواد الثقيلة.
يعتبر الفولاذ المقاوم للصدأ أقوى ولكنه قد يتطلب قوى قطع أعلى، مما قد يزيد من خطر الانحراف في الميزات الرقيقة.
من الصعب تصنيع التيتانيوم ويمكن أن يزيد من تآكل الأدوات والتحديات المرتبطة بالحرارة، مما يجعل التفاوتات الصارمة على الميزات الرقيقة أكثر تطلبًا.
قد يتحرك البلاستيك الهندسي بسبب درجة الحرارة أو امتصاص الرطوبة أو الضغط الداخلي أو ضغط التثبيت. غالبًا ما تتطلب الأجزاء البلاستيكية ذات الجدران الرقيقة توقعات تحمل أكثر واقعية من الأجزاء المعدنية.
وبسبب هذه الاختلافات المادية، يجب أن تتوافق توقعات التسامح مع كل من هندسة الجزء والسلوك المادي.
إن الاحتفاظ بتسامح محكم على كتلة صلبة يختلف تمامًا عن الاحتفاظ بنفس التسامح على غلاف رقيق الجدار. في العديد من مشاريع CNC، تخلق الهندسة مخاطر تسامح أكبر من رقم التسامح نفسه.
أثناء مراجعة التسامح، يقوم مهندسو NAITE TECH بتقييم سمك الجدار، وإزالة المواد، وإستراتيجية التثبيت، والضغط الداخلي، ومتطلبات الفحص قبل التأكد من التفاوتات الصارمة على الميزات الرقيقة. في بعض الحالات، يمكن أن يؤدي تحسين سمك الجدار أو إضافة الدعم إلى تقليل التكلفة بشكل أكثر فعالية من مجرد طلب تسامح أكثر صرامة.
نصف قطر الزاوية الداخلي له تأثير مباشر على دقة التصنيع باستخدام الحاسب الآلي، والوصول إلى الأدوات، وتكلفة التسامح. نظرًا لأن أدوات الطحن CNC مستديرة، فلا يمكنها إنشاء زوايا داخلية حادة تمامًا. يحتاج كل جيب داخلي، أو فتحة، أو تجويف، أو زاوية داخلية إلى نصف قطر يتوافق مع أداة القطع واستراتيجية التصنيع.
عندما تكون أنصاف أقطار الزاوية الداخلية صغيرة جدًا، يجب على الشركة المصنعة استخدام أدوات قطع أصغر. الأدوات الأصغر حجمًا أقل صلابة، وتزيل المواد بشكل أبطأ، وأكثر حساسية للانحراف. وهذا يمكن أن يجعل من الصعب تحمل تفاوتات مشددة، خاصة في الجيوب العميقة أو الملامح الضيقة.
ولهذا السبب، ينبغي النظر في تصميم نصف القطر الداخلي قبل تحديد التفاوتات الصارمة في الجيوب والفتحات والتجاويف الداخلية.
الزوايا الداخلية الحادة ليست عملية في الطحن القياسي باستخدام الحاسب الآلي لأن الأداة لها شكل قطع دائري. أصغر نصف قطر داخلي يمكن تشكيله محدود بقطر القاطع.
على سبيل المثال، تقوم مطحنة نهائية بقطر 6 مم بإنشاء نصف قطر زاوية داخلي يبلغ حوالي 3 مم. لإنشاء نصف قطر أصغر، يجب على الشركة المصنعة استخدام أداة أصغر. في حين أن هذا قد يكون ممكنا، فإنه غالبا ما يزيد من وقت المعالجة ومخاطر التسامح.
يمكن أن يسبب نصف القطر الداخلي الصغير ما يلي:
وقت تصنيع أطول
المزيد من التغييرات في الأداة
انحراف أداة أعلى
زيادة الاهتزاز
انخفاض اتساق السطح
ارتداء أداة أعلى
فحص أكثر صعوبة
ارتفاع تكلفة التصنيع
إذا لم تكن هناك حاجة إلى زاوية داخلية حادة من الناحية الوظيفية، فعادةً ما يكون إضافة نصف قطر أكبر هو الخيار الأكثر قابلية للتصنيع والفعالية من حيث التكلفة.
يعد انحراف الأداة أحد الأسباب الرئيسية التي تجعل نصف القطر الداخلي الصغير يجعل التحكم في التسامح أكثر صعوبة. الأدوات الأصغر لديها صلابة أقل. عندما تؤثر قوى القطع على أداة صغيرة أو طويلة، قد تنحني الأداة قليلاً أثناء التشغيل الآلي. يمكن أن يؤثر ذلك على عرض الجيب، واستقامة الجدار، ودقة الزوايا، وتشطيب السطح، واتساق الأبعاد.
وتزداد المشكلة خطورة عند استخدام الأدوات الصغيرة في:
جيوب عميقة
فتحات ضيقة
المواد الصلبة
تصنيع الآلات بعيدة المدى
ميزات رقيقة الجدار
تجاويف ضيقة التحمل
زوايا ذات إزالة محدودة للأداة
في هذه المواقف، قد يتطلب التسامح الصارم عمليات تغذية أبطأ، وقطعًا أخف، وتمريرات تشطيب إضافية، وفحصًا أكثر دقة.
الجيوب العميقة حساسة بشكل خاص لتصميم نصف القطر الداخلي. غالبًا ما يمكن تشكيل الجيب العميق ذو نصف قطر الزاوية الكبير باستخدام أداة أكبر وأكثر صلابة. قد يتطلب الجيب العميق ذو نصف قطر الزاوية الصغير جدًا قاطعة طويلة ذات قطر صغير، مما يزيد من خطر انحراف الأداة وثرثرتها.
يمكن أن يؤثر هذا على:
التسامح مع عرض الجيب
موقف الجدار
التسطيح الكلمة
الانتهاء من السطح
اتساق الزاوية
وقت دورة التصنيع
حياة الأداة
إذا كان للجيب العميق أيضًا جدران رقيقة، فإن خطر التسامح يصبح أعلى. قد تنحرف الأداة، وقد ينثني جدار الجزء أيضًا تحت قوة القطع. في هذه الحالات، يجب مراعاة صلابة الأداة وصلابة الجزء.
إحدى قواعد التصميم المفيدة هي جعل نصف قطر الزاوية الداخلية أكبر قليلاً من الحد الأدنى لنصف قطر الأداة كلما أمكن ذلك. وهذا يمنح القاطع مساحة أكبر للتحرك ويقلل من تعشيق الأداة في الزاوية.
عندما يكون نصف القطر الداخلي مطابقًا تمامًا لنصف قطر القاطع، فقد تواجه الأداة تفاعلًا عاليًا عند دخولها الزاوية. يمكن أن يؤدي ذلك إلى زيادة الاهتزاز والحرارة وتآكل الأدوات وتباين الأبعاد.
يمكن أن يساعد نصف القطر الداخلي الأكبر قليلاً في:
تحسين الوصول إلى الأداة
تقليل قوى القطع
تحسين الانتهاء من السطح
تقليل وقت الدورة
تحسين اتساق الأبعاد
انخفاض تكلفة التصنيع
على سبيل المثال، إذا كانت مطحنة نهاية مقاس 6 مم عملية للجيب، فإن تصميم نصف قطر زاوية داخلي أكبر من 3 مم يمكن أن يؤدي في كثير من الأحيان إلى تحسين استقرار المعالجة مقارنة بتحديد الحد الأدنى المطلق لنصف القطر.
للحصول على قواعد تصميم نصف قطر أكثر تفصيلاً، قم بمراجعة NAITE TECH تصميم نصف قطر داخلي لتحسين إمكانية التشغيل الآلي.
في بعض الأحيان تكون هناك حاجة إلى أنصاف أقطار داخلية صغيرة للتجميع أو التخليص أو الختم أو ملاءمة المكونات. وفي هذه الحالات، ينبغي تحديدها بوضوح على أنها ميزات مهمة للوظيفة.
قد يكون نصف القطر الصغير ضروريًا عندما:
مكون التزاوج له زاوية مربعة أو شبه مربعة
يجب أن يتناسب الإدخال مع الجيب
تتطلب ميزة الختم هندسة محددة
يحتاج المكون المنزلق إلى خلوص متحكم فيه
يجب أن يوضع المفتاح أو علامة التبويب في زاوية ضيقة
الجزء لديه قيود التصميم الوظيفي
إذا كان هناك حاجة إلى نصف قطر داخلي صغير، فيجب على المهندسين توقع تأثير محتمل على التكلفة. قد يحتاج مورد الآلات إلى أدوات أصغر أو ممرات تشطيب إضافية أو عمليات ثانوية اعتمادًا على متطلبات العمق والمواد والتسامح.
في بعض الحالات، يمكن لميزات الإغاثة تقليل التكلفة. على سبيل المثال، قد تسمح إضافة نقش الزاوية أو نقش عظام الكلب أو جيوب التخليص بتركيب جزء مربع من التزاوج دون الحاجة إلى نصف قطر داخلي صغير جدًا في جميع أنحاء الجيب بأكمله.
لا ينبغي التعامل مع نصف قطر الزاوية الداخلية بشكل منفصل عن تصميم التسامح. يمكن أن يجتمع التسامح الضيق مع عرض الجيب ونصف قطر الزاوية الصغير والتجويف العميق لإنشاء ميزة عالية المخاطر.
قبل تحديد التفاوتات المشددة في الجيب الداخلي، ضع في اعتبارك ما يلي:
هل نصف قطر الزاوية الصغير مطلوب وظيفيًا؟
هل يمكن زيادة نصف القطر الداخلي؟
هل الجيب عميق بالنسبة لقطر الأداة؟
هل الجدران رقيقة أم مرنة؟
هل يحدد الجيب مكونًا آخر؟
هل يتطلب الجيب تحكمًا ضيقًا في العرض أو العمق أو التسطيح؟
هل يمكن لهندسة الإغاثة أن تقلل من صعوبة المعالجة؟
هل يجب أن ينطبق التسامح على الجيب الكامل أم على الأسطح الوظيفية المحددة فقط؟
من خلال فصل الأسطح الوظيفية عن هندسة الزوايا غير الحرجة، يمكن للمهندسين في كثير من الأحيان تقليل تكلفة التصنيع مع الحفاظ على الجزء القابل للاستخدام للتجميع.
غالبًا ما يتم التعامل مع نصف قطر الزاوية الداخلية على أنه تفاصيل تصميمية صغيرة، ولكنه يمكن أن يؤثر بشدة على استقرار تحمل CNC. قد يجبر نصف القطر الصغير على استخدام أداة أصغر وأقل صلابة، خاصة في الجيوب العميقة أو الفتحات الضيقة. يمكن أن يؤدي ذلك إلى زيادة وقت الدورة وانحراف الأداة ومخاطر الفحص.
أثناء مراجعة سوق دبي المالي، يقوم مهندسو NAITE TECH بتقييم ما إذا كانت هناك حاجة وظيفية إلى أنصاف أقطار داخلية صغيرة أو ما إذا كانت أنصاف أقطار أكبر أو ميزات إغاثة أو هندسة جيبية معدلة يمكنها تحسين إمكانية التشغيل الآلي. في كثير من الحالات، يعد تغيير نصف القطر الداخلي أحد أبسط الطرق لتقليل تكلفة التصنيع باستخدام الحاسب الآلي دون تغيير الوظيفة الرئيسية للجزء.
تعتبر الميزات الملولبة شائعة في الأجزاء المصنعة باستخدام الحاسب الآلي، ولكن لا ينبغي معاملتها بنفس طريقة التعامل مع الثقوب البسيطة. يجب أن يوفر الثقب الملولب المشاركة المناسبة، وقوة التجميع، وتوافق أدوات التثبيت، والتركيب القابل للتكرار. ولهذا السبب، يجب أن تأخذ قرارات التسامح مع الخيط في الاعتبار معيار الخيط، وعمق الخيط، وقوة المادة، والوصول إلى الأداة، ومتطلبات الفحص.
في معظم مشاريع CNC، تعد مواصفات الخيوط القياسية هي الخيار الأفضل. يجب استخدام تفاوتات الخيط المخصصة فقط عندما يكون هناك سبب وظيفي واضح، مثل الختم، أو التثبيت عالي الحمل، أو التعديل الدقيق، أو ظروف التجميع الخاصة.
لمزيد من التفاصيل حول هندسة الخيوط وقواعد اختيار أدوات التثبيت، قم بمراجعة NAITE TECH المبادئ التوجيهية للتسامح ثقب الخيوط.
يجب أن تتبع معظم الميزات المترابطة المعايير المعترف بها مثل الخيوط المترية أو UNC أو UNF أو أنظمة الخيوط الأخرى الخاصة بالتطبيق. تحدد هذه المعايير شكل الخيط، ودرجة الصوت، والملاءمة، والتوافق مع أدوات التثبيت القياسية.
يساعد استخدام فئات الخيوط القياسية على تقليل مخاطر التصنيع للأسباب التالية:
من الأسهل الحصول على الصنابير القياسية والمطاحن الخيطية
يمكن استخدام أجهزة القياس القياسية للتفتيش
توافق السحابة أكثر قابلية للتنبؤ به
تكلفة التصنيع عادة ما تكون أقل
تفسير المورد أكثر وضوحا
من السهل العثور على أدوات التثبيت البديلة
قد تؤدي متطلبات الخيوط المخصصة إلى زيادة التكلفة لأنها قد تتطلب أدوات خاصة، أو فحصًا مخصصًا، أو معالجة أبطأ، أو مراجعة إضافية للموردين.
ما لم يكن للخيط وظيفة خاصة، مثل ضبط الدقة، أو الختم، أو متطلبات الحمل غير العادية، فإن مواصفات الخيط القياسية عادة ما تكون الخيار الأكثر فعالية من حيث التكلفة.
يؤثر عمق الخيط على قوة التجميع، ووقت المعالجة، ومخاطر الأداة. لا يعني الخيط الأعمق دائمًا تصميمًا أقوى أو أفضل. بعد طول تعشيق معين، قد يضيف عمق الخيط الإضافي تكلفة التصنيع دون تحسين أداء المفصل بشكل ملحوظ.
يجب أن يعتمد التعامل مع الموضوع على:
حجم السحابة
القوة المادية
اتجاه التحميل
قوة التثبيت المطلوبة
تردد التجميع
ما إذا كانت مادة الجزء ناعمة أو صلبة
ما إذا كانت هناك حاجة إلى إدراجات
عمق الثقب المتاح
في المواد اللينة مثل الألومنيوم أو بعض المواد البلاستيكية، قد تكون هناك حاجة إلى المزيد من تعشيق الخيوط مقارنة بالفولاذ. في التجميعات عالية الدورة حيث يتم تثبيت أدوات التثبيت وإزالتها بشكل متكرر، قد توفر إدخالات الخيط متانة أفضل من مجرد زيادة عمق الخيط.
يمكن أن تؤدي الخيوط العمياء العميقة للغاية إلى زيادة مخاطر التشغيل الآلي لأن الصنابير أو طواحين الخيوط تحتاج إلى مزيد من انتقال الأدوات، ويصبح إخلاء الرقاقة أكثر صعوبة، ويصبح الخلوص السفلي أكثر أهمية.
تتطلب الثقوب الملولبة العمياء اهتمامًا إضافيًا بالتصميم لأن الأداة لا يمكنها المرور بالكامل عبر الجزء. يجب أن يوفر الثقب عمقًا كافيًا للحفر، واللولبة، وإخلاء الرقاقة، وتثبيت أدوات التثبيت.
يجب أن تتضمن الفتحة الملولبة العمياء عادةً ما يلي:
عمق مشاركة الخيط المطلوب
عمق الحفر الإضافي
التخليص السفلي
وسيلة شرح واضحة لعمق الخيط القابل للاستخدام
الوصول إلى الأداة المناسبة
توقعات التسامح واقعية
أحد الأخطاء الشائعة هو تحديد عمق خيط يمتد قريبًا جدًا من قاع الثقب المسدود. قد يكون هذا صعبًا أو محفوفًا بالمخاطر بالنسبة للآلة، خاصة في المواد الصلبة أو أحجام الخيوط الصغيرة.
إذا كان عمق الخيط ضروريًا للوظيفة، فيجب تحديده بوضوح. إذا لم يكن الأمر حرجًا، فتجنب جعل الثقب المسدود أعمق أو أكثر دقة من اللازم.
يتم إنتاج الخيوط الداخلية عادةً عن طريق النقر أو طحن الخيط. ولكل طريقة اعتبارات مختلفة للتسامح والتكلفة والمخاطر.
غالبًا ما يكون التنصت فعالاً بالنسبة للخيوط القياسية وكميات الإنتاج. يمكن أن تكون سريعة وفعالة من حيث التكلفة، ولكن قد يكون من الصعب إزالة الصنبور المكسور، خاصة في المواد الصلبة أو الثقوب المسدودة.
يوفر الطحن الخيطي مزيدًا من التحكم والمرونة. يمكن أن يكون مفيدًا للخيوط الأكبر حجمًا، والمواد الصعبة، والثقوب العمياء، والحالات التي يجب فيها تقليل خطر كسر الأداة. يمكن أن يسمح طحن الخيط أيضًا بتحكم أفضل في ملاءمة الخيط في بعض التطبيقات، ولكنه قد يستغرق وقتًا أطول في المعالجة مقارنة بالنقر.
يعتمد الاختيار بين التنصت وطحن الخيط على:
حجم الخيط
مادة
عمق الثقب
أعمى مقابل من خلال ثقب
كمية
متطلبات التسامح الموضوع
الوصول إلى الأداة
خطر كسر الأداة
شرط التفتيش
بالنسبة للخيوط القياسية البسيطة، قد يكون النقر هو الطريقة الأكثر فعالية من حيث التكلفة. بالنسبة للأجزاء عالية القيمة، أو المواد الصلبة، أو الخيوط الكبيرة، أو الثقوب العمياء الصعبة، قد يوفر طحن الخيوط تحكمًا أفضل في العملية.
لا تتعلق التفاوتات المرتبطة بالمثبتات بالخيط نفسه فقط. تؤثر أيضًا فتحات الخلوص، والتجويف المسطح، والمغاسل، وموضع الثقب على التجميع.
قد لا يتم تجميع الوصلة الملولبة بشكل صحيح إذا:
فتحة التخليص صغيرة جدًا
تم محاذاة التجويف المضاد بشكل غير صحيح
زاوية الغاطسة غير صحيحة
لا يتم التحكم في موضع الثقب الملولب
رأس التثبيت لا يجلس بشكل صحيح
لقد تراكم تراكم التسامح على جزء التزاوج
بالنسبة لأنماط البراغي ومجموعات التثبيت المتعددة، قد يكون موضع الثقب أكثر أهمية من قطر الثقب. إذا كان يجب محاذاة الثقوب الملولبة المتعددة مع مكون آخر، فقد يوفر التسامح مع موضع GD&T تحكمًا أكثر وضوحًا من الأبعاد الفردية.
يمكن أن تعمل إدخالات الخيوط، مثل إدخالات نمط Helicoil أو إدراجات ملولبة صلبة، على تحسين متانة الخيط في المواد الأكثر ليونة أو التجميعات عالية الدورة. قد تكون مفيدة عندما يكون التجميع المتكرر، أو الحمل العالي، أو قابلية الإصلاح أمرًا مهمًا.
يمكن أخذ إدراجات الخيط بعين الاعتبار عندما:
المادة الأساسية هي الألومنيوم أو المغنيسيوم أو البلاستيك
ستتم إزالة أدوات التثبيت وإعادة تثبيتها بشكل متكرر
المفصل الملولب يحمل حمولة أعلى
مقاومة التآكل مهمة
مطلوب قابلية الإصلاح
هناك حاجة إلى خيط أقوى في جزء خفيف الوزن
ومع ذلك، تضيف الإدخالات أيضًا اعتبارات التصميم والتصنيع. يجب أن يتم تشكيل فتحة الإدخال بشكل صحيح، ويجب التحكم في عملية التثبيت، ويجب أن يكون هناك سمك جدار كافٍ حول الإدخال لدعم الحمل.
إذا كانت الإدخالات مطلوبة، فيجب أن يحدد الرسم بوضوح نوع الإدخال وحجمه وعمق التثبيت ومتطلبات الفحص.
يمكن أن تؤدي تفاوتات الخيط المخصصة إلى زيادة التكلفة بسرعة. وقد تتطلب أدوات خاصة، أو أجهزة قياس مخصصة، أو خطوات فحص إضافية، أو توضيحًا من المورد قبل الإنتاج.
تجنب التفاوتات المخصصة لمؤشر الترابط ما لم يتطلب التطبيق ذلك من أجل:
ختم
تعديل الدقة
الاحتفاظ بالحمل العالي
التوافق السحابي الخاص
رد فعل عنيف يمكن التحكم فيه
عملية درجة حرارة عالية
وظيفة السلامة الحرجة
بالنسبة لمعظم التجميعات الميكانيكية، تكون مواصفات الخيط القياسية وطول التعشيق المناسب كافية.
يجب تحديد الميزات المترابطة بناءً على الوظيفة، وليس مجرد جعلها أعمق أو أكثر إحكامًا بشكل افتراضي. في العديد من أجزاء CNC، الحل الأكثر فعالية من حيث التكلفة هو استخدام فئة الخيوط القياسية، وطول المشاركة الواقعي، والتخليص السفلي الكافي، واختيار المثبت المناسب.
أثناء مراجعة الرسم، يقوم مهندسو NAITE TECH بتقييم حجم الخيط والعمق والمواد والوصول وسمك الجدار ومتطلبات التجميع معًا. يساعد هذا في تحديد ما إذا كان النقر القياسي كافيًا، أو ما إذا كان طحن الخيط أكثر أمانًا، أو ما إذا كانت هناك حاجة إلى إدخالات من أجل المتانة. تعمل مواصفات الخيط الواضحة على تقليل مخاطر التشغيل الآلي وتساعد على تجنب التكاليف غير الضرورية.
يتم استخدام GD&T، أو الأبعاد الهندسية والتسامح، لتحديد التباين المسموح به لهندسة الأجزاء بشكل أكثر وضوحًا من التفاوتات البسيطة الزائدة/الناقصة. بالنسبة للأجزاء المصنعة باستخدام الحاسب الآلي، يمكن أن يساعد GD&T في التحكم في موضع الميزة، والتسطيح، والتوازي، والعمودي، والتركيز، والنفاذ، وعلاقات المسند.
عند استخدامها بشكل صحيح، يمكن لـ GD&T تسهيل تفسير الرسم وتصنيعه وفحصه. فهو يخبر مورد الآلات ليس فقط بحجم الميزة، ولكن أيضًا كيف يجب أن ترتبط هذه الميزة بالأسطح أو المسندات الهامة الأخرى.
ومع ذلك، ينبغي تطبيق GD&T بعناية. يمكن أن تؤدي متطلبات GD&T غير الضرورية أو الصارمة للغاية إلى زيادة تعقيد الفحص وعدم اليقين في عروض الأسعار وتكلفة التصنيع. مثل تفاوتات الأبعاد، يجب استخدام GD&T حيث يدعم وظيفة الجزء.
تعتبر التفاوتات التقليدية مفيدة للعديد من الأبعاد الأساسية، ولكنها قد لا تصف بشكل كامل كيفية عمل الجزء في التجميع. على سبيل المثال، قد يكون قطر الثقب في حدود التسامح، ولكن إذا كان موضع الثقب خاطئًا بالنسبة لسطح مسند الإسناد، فقد يظل الجزء غير قادر على التجميع.
يساعد GD&T في تحديد العلاقات الوظيفية بشكل أكثر وضوحًا.
إنه مفيد بشكل خاص لـ:
أنماط الحفرة
مواقع دبوس وتد
تحمل المسام
أسطح التزاوج
وجوه التركيب
أسطح الختم
مكونات دوارة
تجميعات متعددة الأجزاء
الميزات التي تعتمد على علاقات مسند الإسناد
بالنسبة للتصنيع باستخدام الحاسب الآلي، يمكن لـ GD&T مساعدة المورد على فهم الميزات التي يجب التحكم فيها بالنسبة لبعضها البعض، وليس فقط قياسها بشكل مستقل.
يعد تحمل الموضع أحد أكثر أدوات التحكم GD&T شيوعًا وإفادة للأجزاء المصنعة باستخدام الحاسب الآلي. غالبًا ما يتم استخدامه لفتحات المسامير وفتحات المسامير وأنماط التثبيت وميزات المحاذاة.
بدلاً من التحكم في كل ثقب بأبعاد X وY ± منفصلة، يحدد التسامح في الموضع منطقة مسموح بها حيث قد يختلف محور الثقب بالنسبة لمسندات الإسناد المحددة. غالبًا ما يكون هذا أكثر وظيفية وأسهل في فحص أنماط الثقب.
يكون التسامح مع الموقف مفيدًا عندما:
يجب أن تتماشى الثقوب المتعددة مع جزء التزاوج
فتحات وتد تتحكم في موقع التجميع
يجب أن تمر السحابات عبر مكونات متعددة
علاقات الفتحات مهمة أكثر من أبعاد الإحداثيات الفردية
يجب التحكم في مكدس التجميع
على سبيل المثال، قد لا تحتاج فتحة الخلوص إلى تفاوت قطري محكم، ولكن قد يظل موضعها بحاجة إلى التحكم بحيث تتم محاذاة أداة التثبيت مع جزء التزاوج.
للحصول على مزيد من التفاصيل حول هندسة الفتحات وقواعد التصميم المتعلقة بالموضع، قم بمراجعة NAITE TECH تصميم ثقب دقيق للأجزاء الآلية.
يتحكم التسطيح في مقدار انحراف السطح عن المستوى المسطح تمامًا. يكون ذلك مفيدًا عندما يجب أن يتصل السطح بجزء آخر أو يدعم حملًا أو ينشئ ختمًا.
قد يكون التسطيح مهمًا لـ:
وجوه الختم
تصاعد الأسطح
أسطح المسند
تحمل مناطق الدعم
أسطح التلامس بالوعة الحرارة
أسطح المحاذاة البصرية
وجوه التجمع الدقة
ومع ذلك، يمكن أن يؤدي التسطيح المحكم إلى زيادة تكلفة المعالجة بشكل كبير، خاصة في الأجزاء الكبيرة أو الرفيعة أو الحساسة للضغط. إذا كان السطح تجميليًا أو غير متزاوج، فقد لا يكون من الضروري اشتراط التسطيح المحكم.
قبل تحديد التسطيح، يجب على المهندسين أن يسألوا:
هل يتصل هذا السطح بجزء آخر؟
هل يؤثر ذلك على الختم أو التسرب؟
هل يستخدم كمسند؟
هل يدعم المحمل أو الدليل أو العنصر البصري؟
هل سيكون التسطيح الطبيعي للتصنيع مقبولاً؟
هل ستظل هندسة الجزء مستقرة بعد فك التثبيت؟
يجب تطبيق التسطيح المحكم فقط على الأسطح التي تحتاج إليه حقًا.
يتحكم التوازي والتعامد في اتجاه سطح أو محور أو ميزة بالنسبة إلى سطح آخر. تكون عناصر التحكم هذه مفيدة عندما يجب محاذاة الأسطح بدقة في التجميع.
قد تكون هناك حاجة إلى التوازي من أجل:
القضبان التوجيهية
الأسطح المنزلقة
لوحات التزاوج
فواصل دقيقة
تصاعد الأسطح
تحمل وجوه الدعم
قد تكون هناك حاجة إلى عمودي من أجل:
فتحات العمود نسبة إلى وجوه التركيب
فتحات وتد نسبة إلى أسطح المسند
الوجوه العمودية المستخدمة للتجميع
الميزات التي يجب أن تتماشى مع المكونات المتحركة
يمكن أن تكون عناصر التحكم هذه مفيدة جدًا، ولكن لا ينبغي تطبيقها تلقائيًا على كل وجه. إذا كان السطح لا يؤثر على المحاذاة أو الحركة أو التجميع، فقد تكون التفاوتات القياسية أكثر فعالية من حيث التكلفة.
غالبًا ما تتطلب الأجزاء الدوارة تحكمًا يتجاوز التسامح البسيط مع القطر. قد يكون قطر العمود ضمن حجم التسامح، ولكن إذا لم يكن متحد المركز مع ميزة أخرى، فقد يدور الجزء بشكل سيئ أو يحدث اهتزازًا.
يتم استخدام Runout بشكل شائع لتدوير المكونات لأنه يتحكم في مقدار اختلاف السطح أو الميزة أثناء دوران الجزء حول محور مرجع الإسناد.
قد يكون التشغيل مهمًا لـ:
مهاوي
تحمل المجلات
البكرات
وصلات
مكونات المحرك
مغزل
المساكن الدورية
أجزاء أسطوانية دقيقة
يتم تحديد التركيز في بعض الأحيان، ولكن قد يكون من الصعب فحصه وقد لا يكون دائمًا هو التحكم الأكثر عملية. في كثير من الحالات، قد يؤدي الجريان أو تحمل الموضع إلى توصيل المتطلبات الوظيفية بشكل أكثر وضوحًا.
المفتاح هو تحديد عنصر تحكم GD&T الذي يطابق كيفية عمل الجزء فعليًا.
تعتبر وحدات الإسناد ميزات مرجعية تُستخدم لتحديد المعالم الأخرى وفحصها. تعد استراتيجية المسند الجيدة أمرًا ضروريًا لـ GD&T واضحة.
في التصنيع باستخدام الحاسب الآلي، يجب أن يعكس اختيار المسند كيفية عمل الجزء أو تجميعه. إذا كان الرسم يستخدم بيانات مرجعية لا تتطابق مع شروط التجميع الحقيقية، فقد يجتاز الجزء الفحص ولكنه لا يزال يخلق مشاكل في التجميع.
ميزات مسند الإسناد الجيدة عادة ما تكون:
مستقر
يمكن الوصول إليها
وظيفية
قابل للتكرار
كبيرة بما يكفي لقياس موثوق
تتعلق بميزات التجميع الهامة
يمكن أن يؤدي الاختيار السيئ لمسند البيانات إلى زيادة التكلفة لأن المورد قد يحتاج إلى تخطيط إعداد إضافي أو تركيبات فحص مخصصة أو توضيح قبل الإنتاج.
قبل الانتهاء من GD&T، يجب على المهندسين التأكد من إمكانية تشكيل ميزات مرجع الإسناد آليًا وحفظها وفحصها بشكل متسق.
يضيف GD&T قيمة عندما يوضح الوظيفة. يمكن أن يجعل متطلبات التسامح أسهل في الفهم، ويقلل من الغموض، ويحسن اتساق التفتيش.
تكون GD&T ذات قيمة عندما:
العلاقات المميزة مهمة
محاذاة التجميع أمر بالغ الأهمية
يجب أن تتطابق أنماط الثقب مع أجزاء التزاوج
تحتاج أسطح التزاوج إلى اتجاه متحكم فيه
تتطلب الأجزاء الدوارة التحكم في الجريان
تعكس المسندات ظروف التجميع الحقيقية
يجب أن تكون متطلبات التفتيش واضحة
قد تضيف GD&T تكلفة غير ضرورية عندما:
يتم تطبيقه على الأسطح غير الوظيفية
التسامح هو أكثر إحكاما من اللازم
مراجع الإسناد غير واضحة
يصبح التفتيش معقدا دون داع
يتم نسخ عناصر التحكم من رسم آخر دون مراجعة
وظيفة الجزء لا تتطلب التحكم الهندسي
مثل جميع قرارات التسامح، يجب أن يعتمد GD&T على الوظيفة وقابلية التصنيع.
تعمل GD&T بشكل أفضل عندما يتشارك المصمم ومورد الآلات في نفس الفهم لوظيفة الجزء. يجب أن يوضح الرسم المُعد جيدًا ما هي الميزات المهمة، وكيف سيتم تجميع الجزء، وما هي طريقة الفحص المتوقعة.
بالنسبة للأجزاء المعقدة أو عالية الدقة، غالبًا ما يكون من المفيد مناقشة متطلبات GD&T مع المورد قبل الإنتاج. يمكن أن يساعد ذلك في تحديد مخاطر التصنيع المحتملة أو تحديات التفتيش أو الفرص لتبسيط نظام التسامح.
إذا لم يغير وسيلة شرح GD&T كيفية عمل الجزء، فقد يكون من المفيد إعادة النظر فيما إذا كان ذلك ضروريًا.
يمكن لـ GD&T تحسين جودة أجزاء CNC عند استخدامها لتوصيل المتطلبات الوظيفية الحقيقية. يمكن أن يساعد التسامح في الموضع لأنماط الثقب، والتسطيح لإغلاق الأسطح، ونفاذ المكونات الدوارة في إزالة الغموض من الرسم.
ومع ذلك، يمكن أن تؤدي عمليات التوزيع والتوزيع غير الضرورية أيضًا إلى زيادة التكلفة عن طريق إضافة وقت الفحص وتعقيد العملية. أثناء مراجعة التسامح، يقوم مهندسو NAITE TECH بتقييم ما إذا كان كل عنصر تحكم GD&T يدعم التجميع أو الختم أو المحاذاة أو الحركة أو موثوقية الفحص. الهدف ليس إضافة المزيد من الرموز إلى الرسم، ولكن جعل متطلبات التسامح أكثر وضوحًا وأكثر قابلية للتصنيع.
إن اختيار المواد له تأثير كبير على قدرة تحمل التصنيع باستخدام الحاسب الآلي. قد يكون من السهل تحقيق نفس التسامح في مادة واحدة ولكنه صعب أو مكلف أو غير مستقر في مادة أخرى. تؤثر قابلية التشغيل الآلي، والصلابة، والتمدد الحراري، والضغط الداخلي، وتآكل الأدوات، واستقرار الأبعاد، على مدى قدرة الجزء على تحمل التسامح بعد التشغيل الآلي.
عند تحديد التفاوتات، لا ينبغي للمهندسين أن يأخذوا في الاعتبار رقم التسامح وحده. ويجب عليهم أيضًا أن يأخذوا في الاعتبار كيفية تصرف المادة المختارة أثناء القطع، والتثبيت، وتوليد الحرارة، وإطلاق الضغط، والفحص.
قد يتطلب التسامح العملي لمكون صغير من الألومنيوم مزيدًا من التحكم في العمليات على الفولاذ المقاوم للصدأ أو التيتانيوم أو البلاستيك الهندسي. بالنسبة للأجزاء ذات الجدران الرقيقة، يصبح السلوك المادي أكثر أهمية.
يعد الألومنيوم أحد أكثر مواد التصنيع باستخدام الحاسب الآلي شيوعًا لأنه يوفر قابلية تصنيع جيدة ومقاومة قطع منخفضة نسبيًا وتوازنًا قويًا بين الوزن والقوة والتكلفة. يمكن للعديد من أجزاء الألومنيوم تحقيق تفاوتات CNC العملية بكفاءة، خاصة عندما تكون الهندسة صلبة ويكون الوصول إلى الأداة جيدًا.
غالبًا ما يكون الألومنيوم مناسبًا لـ:
المساكن
بين قوسين
تركيبات
بالوعة الحرارة
العبوات
المكونات الروبوتية
أجزاء الفضاء الجوي خفيفة الوزن
النموذج الأولي ومكونات الإنتاج
ومع ذلك، لا تزال أجزاء الألومنيوم تواجه تحديات التحمل عندما تشتمل على جدران رقيقة، أو أسطح مسطحة كبيرة، أو جيوب عميقة، أو إزالة مواد ثقيلة. قد يتم إطلاق الضغط الداخلي أثناء المعالجة، مما يتسبب في تحرك الجزء بعد فك التثبيت.
بالنسبة لأجزاء الألومنيوم ذات التسطيح الضيق، أو الجدران الرقيقة، أو أسطح التزاوج الحرجة، يجب مراجعة استراتيجية التسامح مع تسلسل التصنيع وتصميم التركيبات.
يعتبر الفولاذ المقاوم للصدأ أقوى وأكثر صلابة من الألومنيوم، ولكنه بشكل عام أكثر تطلبًا للتصنيع. قد يتطلب الأمر سرعات قطع أبطأ وأدوات أكثر صلابة وتحكمًا أفضل في الحرارة. يمكن أيضًا أن يصبح تآكل الأداة أكثر أهمية عندما تكون هناك حاجة إلى تفاوتات صارمة.
يمكن استخدام الفولاذ المقاوم للصدأ من أجل:
المكونات الطبية
أجزاء تجهيز الأغذية
الأجهزة المقاومة للتآكل
مهاوي الدقة
أقواس عالية القوة
مكونات معالجة السوائل
قطع غيار الآلات الصناعية
يمكن أن تؤدي التفاوتات الصارمة في الفولاذ المقاوم للصدأ إلى زيادة التكلفة لأن عملية التصنيع غالبًا ما تحتاج إلى تحكم أكثر دقة. تكون قوى القطع أعلى، وقد تتآكل الأدوات بشكل أسرع، وقد يؤثر توليد الحرارة على اتساق الأبعاد.
عند تصميم أجزاء من الفولاذ المقاوم للصدأ، تجنب التفاوتات المشددة غير الضرورية على الميزات غير الحرجة. قم بتطبيق تفاوتات صارمة فقط على الأسطح الوظيفية والثقوب والأعمدة وواجهات التزاوج.
يوفر التيتانيوم نسبة قوة إلى وزن ممتازة، ومقاومة للتآكل، وأداءً ممتازًا في البيئات الصعبة، ولكنه أحد أكثر المواد صعوبة في التصنيع. فهو يتمتع بموصلية حرارية أقل من العديد من المعادن، مما يعني أن الحرارة تميل إلى البقاء بالقرب من منطقة القطع. وهذا يمكن أن يزيد من تآكل الأدوات وصعوبة التصنيع.
غالبًا ما يستخدم التيتانيوم في:
مكونات الفضاء الجوي
الغرسات والأدوات الطبية
أجزاء ميكانيكية عالية الأداء
مكونات هيكلية خفيفة الوزن
تطبيقات مقاومة للتآكل
يمكن أن تؤدي التفاوتات الصارمة في التيتانيوم إلى زيادة تكلفة التصنيع بشكل كبير. قد تتطلب العملية معلمات قطع أبطأ، وأدوات متخصصة، ومراقبة دقيقة لتآكل الأدوات، والمزيد من الفحص.
بالنسبة لأجزاء التيتانيوم، يجب على المهندسين توخي الحذر بشكل خاص فيما يتعلق بما يلي:
جيوب عميقة
جدران رقيقة
نصف قطر داخلي صغير
التسطيح ضيق
متطلبات الانتهاء من السطح الناعم
ميزات معقدة متعددة المحاور
يعمل الإنتاج الطويل مع التكرار الصارم
إذا كانت التفاوتات الصارمة ضرورية، فيجب ربطها بوضوح بوظيفة الجزء.
من السهل عمومًا تصنيع النحاس الأصفر ويمكنه في كثير من الأحيان الحفاظ على تناسق الأبعاد الجيد. يتم استخدامه بشكل شائع للتركيبات والبطانات والأجزاء الكهربائية والإدراج ومكونات الصمامات والمكونات الصغيرة الدقيقة.
قد يكون النحاس مناسبًا لـ:
البطانات
موصلات
الاتصالات الكهربائية
مكونات الصمام
تجهيزات دقيقة
إدراجات مترابطة
أجزاء آلية صغيرة
ونظرًا لأن الآلات النحاسية نظيفة، فإنها غالبًا ما تدعم ميزات التسامح الأكثر إحكامًا بكفاءة مقارنة بالمواد الأكثر صعوبة. ومع ذلك، لا تزال متطلبات هندسة الأجزاء وسمك الجدار والفحص مهمة.
يمكن أن يكون النحاس وبعض سبائك النحاس أكثر صعوبة من النحاس الأصفر لأنها قد تكون أكثر ليونة أو أكثر ليونة أو أكثر عرضة للنتوءات. قد تتطلب التفاوتات الصارمة على الأجزاء النحاسية مراعاة مسار الأدوات وإزالة الأزيز.
تتصرف المواد البلاستيكية المصنعة باستخدام الحاسب الآلي بشكل مختلف تمامًا عن المعادن. قد يتشوه البلاستيك تحت قوة التثبيت، أو يتمدد مع درجة الحرارة، أو يمتص الرطوبة، أو يحرر الضغط الداخلي بعد التشغيل الآلي. ولهذا السبب، غالبًا ما تتطلب الأجزاء البلاستيكية توقعات تحمل أكثر واقعية.
تشمل المواد البلاستيكية الشائعة المُشكَّلة باستخدام الحاسب الآلي ما يلي:
بوم / ديلرين
نايلون
بتف
نظرة خاطفة
البولي
ABS
أكريليك
أوهمو
قد تأتي تحديات تحمل البلاستيك من:
التمدد الحراري
امتصاص الرطوبة
صلابة منخفضة
تشوه لقط
تشكيل لدغ
استرخاء التوتر
ضغط القياس
حركة المواد بعد التصنيع
على سبيل المثال، قد يمتص النايلون الرطوبة ويتغير حجمه بمرور الوقت. يمكن أن يكون PTFE ناعمًا ويصعب الإمساك به تحت التحكم الدقيق في الأبعاد. تعتبر PEEK أكثر استقرارًا من العديد من المواد البلاستيكية ولكنها باهظة الثمن ولا تزال تتطلب تصنيعًا دقيقًا.
عند تصميم أجزاء CNC البلاستيكية، يجب على المهندسين تجنب تطبيق التفاوتات على المستوى المعدني ما لم تكن الميزة مهمة حقًا ويمكن أن تدعم المادة المتطلبات.
يصبح السلوك المادي أكثر أهمية عندما يكون للجزء جدران رقيقة أو أسطح مسطحة كبيرة أو جيوب عميقة أو إزالة مواد غير متساوية. حتى المادة التي تتمتع بقابلية تصنيع جيدة يمكن أن تتحرك إذا لم تكن هندستها مستقرة.
تزداد مخاطر التسامح عندما:
تتم إزالة كمية كبيرة من المواد من جانب واحد
سمك الجدار غير متساوي
الميزات طويلة وغير مدعومة
الجيوب عميقة وضيقة
أسطح التثبيت صغيرة
يتم فحص الجزء بعد الافراج عن التوتر
المواد لديها ضغط داخلي عالي
الجزء حساس لدرجة الحرارة
ولهذا السبب، ينبغي النظر في اختيار المواد والهندسة معا. يعد اختيار مادة قابلة للتشكيل أمرًا مفيدًا، ولكنه لا يحل تلقائيًا مشاكل التسامح الناتجة عن ضعف بنية الجزء.
لمزيد من الإرشادات حول الاستقرار المتعلق بالهندسة، قم بمراجعة NAITE TECH سمك الجدار وقواعد تشوه الجزء.
يقدم الجدول أدناه نظرة عامة عملية حول كيفية تأثير المواد المختلفة على تخطيط تحمل CNC.
مادة |
اعتبار التسامح |
توصية التصميم |
|---|---|---|
الألومنيوم |
قدرة جيدة على التصنيع، لكن الجدران الرقيقة والجيوب الكبيرة قد تتحرك |
استخدم التفاوتات العملية الصارمة فقط على الميزات الوظيفية |
الفولاذ المقاوم للصدأ |
قوى قطع قوية ولكن أعلى وتآكل الأدوات |
تجنب التفاوتات الصارمة في الهندسة غير الحرجة |
التيتانيوم |
من الصعب التعامل مع الآلة وحساسة للحرارة/ارتداء الأدوات |
احتفظ بالتفاوتات الصارمة للميزات المهمة |
النحاس |
قابلية تصنيع ممتازة واتساق جيد |
مناسبة للعديد من الميزات الصغيرة الدقيقة |
نحاس |
يمكن أن تكون لينة، ليونة، وعرضة للحرق |
النظر في إزالة الأزيز والتحكم في مسار الأدوات |
بوم / ديلرين |
أكثر استقرارًا من العديد من المواد البلاستيكية |
لا تزال تسمح بالتسامح البلاستيكي الواقعي |
نايلون |
يمكن أن يؤثر امتصاص الرطوبة على الأبعاد |
تجنب التفاوتات الصارمة دون داع |
بتف |
ناعمة ومرنة |
استخدم التفاوتات المسموح بها ما لم تكن الوظيفة حرجة |
نظرة خاطفة |
بلاستيك هندسي قوي، ولكنه مكلف |
مراجعة احتياجات التسامح بعناية قبل الإنتاج |
يمكن أن يؤدي اختيار المواد إلى تغيير التكلفة الحقيقية للتسامح. قد يتطلب التسامح العملي في الألومنيوم تصنيعًا أبطأ ومزيدًا من التحكم في الأدوات في الفولاذ المقاوم للصدأ أو التيتانيوم. قد يكون التسامح المعقول في المعدن غير واقعي أو غير مستقر في بعض المواد البلاستيكية.
أثناء مراجعة التسامح، يقوم مهندسو NAITE TECH بتقييم متطلبات المواد والهندسة وسمك الجدار والوصول إلى الأدوات والفحص معًا. يساعد هذا في تحديد ما إذا كان التسامح المحكم أمرًا عمليًا، أو ما إذا كان يوصى بتعديل التصميم، أو ما إذا كانت مادة مختلفة قد تعمل على تحسين ثبات الأبعاد.
يمكن أن تكون المعالجة باستخدام الحاسب الآلي ذات 5 محاور ذات قيمة للأجزاء المعقدة ذات علاقات التسامح الضيقة عبر الأسطح أو الزوايا أو اتجاهات الميزات المتعددة. فهو يسمح لأداة القطع بالاقتراب من قطعة العمل من زوايا أكثر، الأمر الذي يمكن أن يقلل الحاجة إلى عمليات الإعداد المتكررة ويحسن الوصول إلى الميزات الصعبة.
ومع ذلك، فإن المعالجة خماسية المحاور لا تجعل كل جزء أكثر دقة أو أقل تكلفة تلقائيًا. تأتي ميزة التسامح الرئيسية الخاصة بها من تقليل تغييرات الإعداد، وتحسين الوصول إلى الأداة، والحفاظ على علاقات أفضل بين الميزات المهمة في الهندسة المعقدة.
بالنسبة للأجزاء المنشورية البسيطة، قد يكون الطحن ثلاثي المحاور كافيًا. بالنسبة للأجزاء ذات الوجوه الزاوية، أو التجاويف العميقة، أو الأسطح المركبة، أو الميزات المهمة على جوانب متعددة، قد توفر المعالجة ذات 5 محاور استقرارًا أفضل للعملية.
عروض NAITE TECH تصنيع CNC ذو 5 محاور للأجزاء الدقيقة المعقدة حيث تتطلب الهندسة وعلاقات التسامح واستراتيجية الإعداد قدرة تصنيع متقدمة.
في كل مرة تتم فيها إزالة جزء ما وإعادة وضعه وإعادة تثبيته، تكون هناك فرصة لحدوث اختلاف بسيط في المحاذاة. بالنسبة لأجزاء التسامح السائبة، قد لا يهم هذا. بالنسبة للأجزاء شديدة التسامح، يمكن أن تؤدي الإعدادات المتكررة إلى إنشاء أخطاء في الأبعاد بين الميزات الموجودة على الوجوه المختلفة.
يعد خطأ التسامح المتعلق بالإعداد مهمًا بشكل خاص عندما يكون الجزء:
ثقوب خطيرة على جوانب متعددة
أسطح تثبيت بزاوية
علاقات مسند عبر وجوه مختلفة
جيوب أو تجاويف معقدة
ميزات المحاذاة الدقيقة
الميزات التي يجب أن تظل متحدة المركز أو متوازية
علاقات موضعية ضيقة بين الأسطح
يمكن أن تؤدي المعالجة ذات 5 محاور في بعض الأحيان إلى تقليل عدد الإعدادات المطلوبة. من خلال معالجة المزيد من الميزات في إعداد واحد، قد تحافظ العملية بشكل أفضل على العلاقة بين الأسطح المهمة والميزات.
يؤثر الوصول إلى الأداة على قدرة التسامح. إذا لم يكن من الممكن الوصول إلى الميزة إلا باستخدام أداة طويلة، فقد يزيد انحراف الأداة. إذا لم تتمكن الأداة من الاقتراب من السطح بزاوية مثالية، فقد تتطلب عملية التصنيع قطعًا أبطأ أو عمليات متعددة أو تثبيت أكثر تعقيدًا.
يمكن أن تساعد المعالجة خماسية المحاور في تحسين الوصول إلى الأداة من خلال السماح للأداة أو الجزء بالإمالة أثناء المعالجة. يمكن أن يكون هذا مفيدًا لـ:
تجاويف عميقة
فتحات بزاوية
تحديات الوصول الشبيهة بالتقويض
أسطح محيطية
مكونات الطيران المعقدة
مكونات الأجهزة الطبية
ميزات العفن والموت
هندسة تشبه المكره
مكونات روبوتية دقيقة
يمكن أن يسمح الوصول الأفضل للأداة باستخدام أدوات أقصر وأكثر صرامة في بعض المواقف. قد يؤدي ذلك إلى تحسين تشطيب السطح وتقليل انحراف الأداة وجعل التحكم في التسامح أكثر استقرارًا.
بعض أجزاء CNC ليست صعبة بسبب البعد الضيق الواحد. إنها صعبة لأن العديد من الميزات يجب أن تظل مرتبطة ببعضها البعض بدقة.
تشمل الأمثلة ما يلي:
مسكن ذو تجاويف تحمل على وجوه مختلفة
قوس مع الأسطح المتصاعدة الزاوية
مكون طبي ذو هندسة محيطية معقدة
جزء آلي ذو واجهات متعددة الدقة
أحد مكونات الفضاء الجوي مع جيوب وأضلاع وميزات زاوية
مكون بصري يتطلب علاقات سطحية يمكن التحكم فيها
وفي هذه الحالات، لا يقتصر تحدي التسامح على حجم الميزة فحسب. إنها العلاقة بين الميزات. يمكن أن تساعد المعالجة ذات 5 محاور عندما تؤدي عمليات الإعداد الأقل إلى تحسين اتساق مسند الإسناد وتقليل الأخطاء المتراكمة في تحديد المواقع.
غالبًا ما تكون التجاويف العميقة والميزات ذات الزوايا أكثر صعوبة في الماكينة باستخدام الطرق القياسية ثلاثية المحاور. قد تتطلب أدوات طويلة أو إعدادات متعددة أو تركيبات خاصة. هذه العوامل يمكن أن تزيد من مخاطر التسامح وتكلفة التصنيع.
قد تساعد المعالجة خماسية المحاور في الحالات التالية:
الميزة عميقة ويصعب الوصول إليها
لا يمكن الوصول إلى زاوية السطح من اتجاه واحد
يمكن استخدام أداة أقصر عن طريق إمالة الجزء أو الأداة
يجب تشكيل الوجوه ذات الزوايا المتعددة بدقة
يجب أن تظل التحولات السطحية سلسة
يتم توزيع الميزات الهامة عبر عدة اتجاهات
يكون هذا مفيدًا بشكل خاص عندما يكون للجزء متطلبات هندسية معقدة ومتطلبات تحمل وظيفية.
على الرغم من أن المعالجة خماسية المحاور قوية، إلا أنها ليست الخيار الأفضل دائمًا. إذا كان الجزء يحتوي على هندسة بسيطة، وميزات مفتوحة، وتفاوتات يمكن تحقيقها من خلال الطحن القياسي، فقد تكون المعالجة ثلاثية المحاور أو الأربعة محاور أكثر فعالية من حيث التكلفة.
قد لا تكون المعالجة خماسية المحاور ضرورية عندما:
يمكن الوصول إلى الميزات من اتجاه واحد
علاقات التسامح ليست معقدة
يمكن تشكيل الجزء بدقة في إعداد واحد أو اثنين من الإعدادات البسيطة
الهندسة في الغالب مسطحة أو مستطيلة أو منشورية
التفاوتات القياسية في التصنيع مقبولة
تكلفة الإنتاج أكثر أهمية من تقليل الإعدادات
يجب أن يعتمد اختيار طريقة المعالجة الصحيحة على الهندسة ومتطلبات التسامح والمواد والكمية والتكلفة المستهدفة.
يمكن أن تكون المعالجة خماسية المحاور مفيدة بشكل خاص عندما يتحكم GD&T في علاقات الميزات عبر أسطح متعددة. على سبيل المثال، قد يعتمد تسامح الموضع، والعمودية، والتوازي، والتشغيل على مدى دقة ارتباط الميزات المختلفة بمسندات محددة.
إذا كان الجزء يحتوي على علاقات مرجعية معقدة، فيجب مراجعة عملية التصنيع مبكرًا. قد يظل نظام التسامح الذي يبدو معقولاً على الرسم صعبًا إذا كان الجزء يتطلب إعدادات متعددة وكل إعداد يضيف تباينًا.
يمكن أن تساعد المعالجة ذات 5 محاور في تقليل بعض هذه المخاطر من خلال تحسين الوصول وتقليل إعادة التركيب، ولكن يجب أن يحدد الرسم بوضوح المسندات الوظيفية ومتطلبات الفحص.
بالنسبة للأجزاء المعقدة، غالبًا ما تأتي مشكلات التسامح من الإعدادات المتكررة بدلاً من دقة القطع وحدها. عندما يجب أن تحافظ الميزات المهمة المتعددة على العلاقات الموضعية عبر الوجوه المختلفة، يمكن أن تؤدي المعالجة ذات 5 محاور إلى تقليل إعادة التثبيت وتحسين الاتساق.
أثناء مراجعة العملية، يقوم مهندسو NAITE TECH بتقييم ما إذا كانت هناك حاجة بالفعل إلى تصنيع خماسي المحاور أو ما إذا كان الطحن القياسي باستخدام الحاسب الآلي يمكنه تحقيق متطلبات التسامح بشكل أكثر فعالية من حيث التكلفة. الهدف ليس استخدام العملية الأكثر تقدمًا بشكل افتراضي، ولكن اختيار العملية التي تدعم بشكل أفضل هندسة الجزء واستراتيجية التسامح وهدف تكلفة الإنتاج.
أفضل طريقة لتحديد تفاوتات CNC دون زيادة التكلفة هي تطبيق الدقة فقط عندما تدعم وظيفة الجزء. تفصل إستراتيجية التسامح الجيدة بين الميزات الهامة والهندسة غير الحرجة، وتستخدم التفاوتات القياسية حيثما أمكن ذلك، وتحدد المتطلبات الصارمة فقط للميزات التي تؤثر على الملاءمة أو الختم أو الحركة أو المحاذاة أو التجميع.
إن التفاوتات الأكثر صرامة ليست دائمًا أفضل. وفي كثير من الحالات، فإنها تزيد من وقت المعالجة وجهد الفحص ومخاطر الإنتاج دون تحسين الجزء النهائي. الهدف ليس جعل كل البعد دقيقًا قدر الإمكان. الهدف هو جعل الأبعاد الصحيحة دقيقة بما فيه الكفاية.
عادة ما تكون التفاوتات العامة هي نقطة البداية الأكثر فعالية من حيث التكلفة للأجزاء المصنعة باستخدام الحاسب الآلي. إنها تسمح للشركة المصنعة بمعالجة الأبعاد غير الحرجة بكفاءة دون عبء فحص غير ضروري.
استخدم التفاوتات العامة لميزات مثل:
التشكيلات الخارجية التجميلية
جيوب غير وظيفية
قواطع التخليص
الشطب الأساسية
فواصل الحافة
مميزات خفض الوزن
أشكال الغطاء العام أو الضميمة
الأسطح التي لا تتزاوج مع الأجزاء الأخرى
إذا كانت الميزة لا تؤثر على التجميع أو الختم أو المحاذاة أو الحركة، فهي عادةً لا تحتاج إلى تسامح محكم.
يجب الاحتفاظ بالتفاوتات الصارمة للميزات التي تؤثر بشكل مباشر على أداء الجزء.
قد تشمل هذه:
تحمل المقاعد
ثقوب دبوس وتد
أقطار رمح
فتحات للضغط أو الانزلاق
أسطح التزاوج
أسطح الختم
أسطح المسند
واجهات منزلقة
ميزات الدورية
ميزات المحاذاة الدقيقة
قبل تشديد التسامح، اسأل ما إذا كانت الميزة تؤثر على كيفية ملاءمة الجزء أو تحركه أو إحكام غلقه أو تحديد موقعه أو وظائفه. إذا لم يحدث ذلك، فإن التسامح القياسي عادة ما يكون أكثر عملية.
بالنسبة للثقوب والمسامير والأعمدة والمحامل والبطانات، من الأفضل استخدام التركيبات الهندسية القياسية بدلاً من قيم التسامح التعسفية. تساعد الملاءمة القياسية في تحديد العلاقة بين أجزاء التزاوج بشكل أكثر وضوحًا.
على سبيل المثال:
تسمح تركيبات التخليص بسهولة التجميع.
توفر النوبات الانتقالية موقعًا خاضعًا للتحكم مع خلوص أو تداخل محدود.
نوبات الضغط تخلق احتباسًا من خلال التداخل.
يجب أن تتبع تركيبات المحامل توصيات الشركة المصنعة للمحامل.
يجب أن تتوافق تركيبات دبوس الوتد مع متطلبات المحاذاة والتجميع.
قد تؤدي قيم التسامح العشوائية إلى حدوث ارتباك أو تكلفة غير ضرورية. يمنح اختيار التسامح الملائم لكل من المصمم والشركة المصنعة هدفًا أكثر وضوحًا.
يصعب بشكل طبيعي تشغيل بعض الميزات بدقة. يمكن أن يؤدي تطبيق التفاوتات الصارمة على هذه الميزات إلى زيادة التكلفة بشكل كبير.
كن حذرا مع التفاوتات الصارمة على:
جيوب عميقة
فتحات ضيقة
جدران رقيقة
لوحات مسطحة كبيرة
الميزات الطويلة غير المدعومة
نصف قطر الزاوية الداخلية الصغيرة
ثقوب عمياء عميقة
الأسطح التي يصعب الوصول إليها
أجزاء معقدة متعددة الإعداد
إذا كانت هذه الميزات مهمة للغاية، فقد يكون هناك ما يبرر التفاوتات المشددة. إذا لم تكن هذه التفاوتات ضرورية للوظيفة، فيمكن أن تؤدي في كثير من الأحيان إلى تقليل التكلفة دون التأثير على الأداء.
للتعرف على تصميم الجيب ونصف القطر الداخلي، قم بمراجعة NAITE TECH توصيات نصف قطرها داخلي قابلة للتشكيل.
تساعد مراجع البيانات الواضحة مورد الآلات على فهم كيفية تحديد موقع الجزء وتشكيله وفحصه. يمكن أن يؤدي الاختيار السيئ لمرجع البيانات إلى حدوث ارتباك واختلاف في الفحص ومخاطر تصنيع غير ضرورية.
ينبغي أن تكون المرجعيات الجيدة:
ذات الصلة وظيفيا
مستقر
يمكن الوصول إليها
قابل للتكرار
تتعلق بميزات التجميع الهامة
عملي للتصنيع والتفتيش
بالنسبة للأجزاء ذات أنماط الثقوب، وأوجه التزاوج، والعلاقات متعددة الميزات، غالبًا ما يكون وضوح مسند الإسناد أكثر أهمية من مجرد تشديد تفاوتات الإحداثيات.
يمكن أن يكون GD&T مفيدًا جدًا للأجزاء المصنعة باستخدام الحاسب الآلي، خاصة عندما تكون علاقات الميزات مهمة. يمكن لتسامح الموضع، والتسطيح، والتوازي، والتعامد، والتشغيل أن ينقل المتطلبات الوظيفية بشكل أكثر وضوحًا من التفاوتات البسيطة.
ومع ذلك، لا ينبغي إضافة GD&T تلقائيًا. يمكن أن تؤدي عمليات GD&T غير الضرورية إلى زيادة تعقيد الفحص وتكلفته.
استخدم GD&T عندما يساعد في تحديد:
موقع نمط الثقب
تسطيح سطح التزاوج
العلاقات المرجعية
نفاذ الجزء الدوار
محاذاة متوازية أو عمودية
علاقات الميزات الحرجة للتجميع
تجنب GD&T على الأسطح غير الوظيفية أو الميزات التجميلية ما لم يكن هناك سبب واضح.
تعتمد جدوى التسامح على كل من المواد والهندسة. قد يكون التسامح العملي على كتلة صغيرة من الألومنيوم أمرًا صعبًا على غلاف بلاستيكي رقيق الجدار أو لوحة كبيرة من الفولاذ المقاوم للصدأ.
قبل تحديد التفاوتات الصارمة، ضع في اعتبارك ما يلي:
إمكانية تصنيع المواد
التمدد الحراري
الإجهاد الداخلي
سمك الجدار
عمق الميزة
استقرار لقط
الوصول إلى الأداة
طريقة التفتيش
كمية الإنتاج المتوقعة
للحصول على ميزات خفيفة الوزن أو رفيعة، قم بمراجعة NAITE TECH معالجة الجدران الرقيقة دون تشوه قبل تطبيق متطلبات التسامح الصارمة.
لا ينبغي الخلط بين متطلبات مستحضرات التجميل وتفاوتات الأبعاد دون داع. قد يحتاج السطح إلى مظهر أو تشطيب أو حالة حافة معينة دون الحاجة إلى تسامح محكم في الأبعاد.
على سبيل المثال:
قد يحتاج السطح المرئي إلى تشطيب تجميلي ولكن ليس إلى درجة تحمل التسطيح.
قد يحتاج الشطب إلى كسر حافة نظيف ولكن ليس التحكم الدقيق في الحجم.
قد يحتاج ملف التعريف غير الوظيفي إلى اتساق بصري ولكن ليس إلى دقة أبعاد ضيقة.
يساعد فصل المتطلبات التجميلية عن التفاوتات الوظيفية في تقليل تكاليف التصنيع والفحص غير الضرورية.
يحدد نموذج CAD ثلاثي الأبعاد هندسة الأجزاء، لكن الرسم ثنائي الأبعاد لا يزال مهمًا عندما تكون التفاوتات ومسندات الإسناد والتشطيبات السطحية والخيوط والملاءمة ومتطلبات الفحص مهمة.
للحصول على أجزاء CNC ذات تحمل محكم، قم بتوفير ما يلي:
ملف CAD ثلاثي الأبعاد
الرسم الفني ثنائي الأبعاد
أبعاد حرجة
مذكرة التسامح العامة
التفاوتات الخاصة بالميزات
مراجع الإسناد
مواصفات الموضوع
متطلبات الانتهاء من السطح
متطلبات المواد والانتهاء
متطلبات التفتيش أو الإبلاغ
الرسم الواضح يقلل من افتراضات المورد ويساعد على منع أخطاء التسعير أو التصنيع.
تعد المراجعة المبكرة للموردين إحدى أكثر الطرق فعالية لتقليل التكلفة المرتبطة بالتسامح. يمكن لمورد الآلات تحديد متطلبات التسامح العملية، وأيها يخلق مخاطر التكلفة، وأين يمكن تخفيف التفاوتات دون التأثير على الوظيفة.
قبل الإنتاج، اطلب من المورد الخاص بك مراجعة ما يلي:
الميزات الحاسمة
أبعاد التسامح ضيق
الفتحة والعمود مناسبان
متطلبات GD&T
مناطق ذات جدران رقيقة
جيوب عميقة
نصف قطر داخلي صغير
المخاطر المادية
متطلبات التفتيش
التغييرات المحتملة لتوفير التكاليف
بالنسبة للأجزاء الحساسة للتسامح، توفر NAITE TECH مراجعة التسامح في التصنيع باستخدام الحاسب الآلي لمساعدة المهندسين على تحسين قابلية التصنيع وتقليل التكلفة غير الضرورية وتحديد متطلبات التسامح العملية قبل الإنتاج.
منطقة التصميم |
استراتيجية التسامح فعالة من حيث التكلفة |
|---|---|
الأبعاد غير الحرجة |
استخدم التفاوتات العامة |
الميزات الوظيفية |
تطبيق تفاوتات أكثر صرامة خاصة بالميزات |
الثقوب والأعمدة |
استخدم المقاسات القياسية حيثما أمكن ذلك |
جدران رقيقة |
تجنب التفاوتات الصارمة غير الضرورية؛ تحسين الصلابة أولا |
جيوب عميقة |
مراجعة الوصول إلى الأداة ونصف القطر الداخلي |
أسطح التزاوج |
حدد التسطيح فقط عندما تتطلب الوظيفة ذلك |
أنماط الحفرة |
استخدم مراجع مرجعية واضحة وتحمل الموضع عند الحاجة |
المواضيع |
استخدم فئات الخيوط القياسية ما لم تكن المتطلبات المخصصة ضرورية |
الأسطح التجميلية |
متطلبات المظهر منفصلة عن التحمل الأبعاد |
أجزاء معقدة |
قم بمراجعة استراتيجية الإعداد وفكر في المعالجة الآلية ذات 5 محاور إذا لزم الأمر |
إن استراتيجية التسامح الفعالة من حيث التكلفة لا تعني خفض الجودة. وهذا يعني تحديد الجودة بشكل أكثر وضوحا. يجب أن تحصل الميزات الحرجة على التحكم في التسامح الذي تحتاجه، في حين لا ينبغي المبالغة في تحديد الهندسة غير الحرجة.
أثناء المراجعة الهندسية، تساعد NAITE TECH في تحديد التفاوتات التي تحمي وظيفة الجزء والتفاوتات التي قد تضيف فقط تكلفة التصنيع أو الفحص. يمكن أن تكون هذه المراجعة من جانب المورد ذات قيمة خاصة قبل الانتهاء من الرسومات الخاصة بالنماذج الأولية أو أجزاء الإنتاج أو التجميعات شديدة التسامح.
واحدة من أسهل الطرق لفهم استراتيجية التسامح باستخدام الحاسب الآلي هي مقارنة نهج التسامح الضعيف مع نهج أفضل. تصبح العديد من أجزاء CNC باهظة الثمن لأنه يتم التعامل مع كل بُعد على أنه مهم بنفس القدر، حتى عندما يكون هناك عدد قليل فقط من الميزات التي تؤثر فعليًا على الوظيفة.
تفصل مواصفات التسامح الأفضل بين الميزات المهمة والهندسة غير الحرجة. وهذا يساعد المورد على التركيز بدقة على الميزات الأكثر أهمية مع الحفاظ على بقية الجزء عمليًا للتشغيل الآلي والفحص.
ضع في اعتبارك دعامة تثبيت من الألومنيوم مُشكَّلة باستخدام الحاسب الآلي تُستخدم لحمل محرك صغير أو مستشعر أو وحدة ميكانيكية. الجزء يشمل:
الملف الخارجي العام
اثنين من الثقوب دبوس وتد للمحاذاة
أربع فتحات لإزالة المسامير
تتحمل تحمل مركزي واحد
وجه تركيب مسطح
عدة جيوب لتخفيض الوزن
الشطب التجميلي وفواصل الحواف
تؤثر بعض هذه الميزات على التجميع والأداء. البعض الآخر يؤثر فقط على الشكل أو الخلوص أو المظهر. لا ينبغي أن يحصلوا جميعًا على نفس التسامح.
قد يحدد الرسم السيئ:
جميع الأبعاد: ±0.01 ملم
جميع الثقوب: نفس التسامح
جميع الجيوب: عمق محكم وتحمل العرض
جميع الأسطح: متطلبات التسطيح المحكم
جميع الشطب: ذات أبعاد ضيقة
لا توجد مراجع مرجعية واضحة للبيانات
لا يوجد فرق بين الميزات الوظيفية والتجميلية
في البداية، قد يبدو هذا وكأنه رسم عالي الجودة. في الواقع، فإنه يخلق العديد من مشاكل التصنيع.
عندما يتم التسامح مع كل بُعد بشكل صارم، يجب على المورد التعامل مع الجزء بأكمله على أنه دقيق للغاية. يؤدي هذا إلى زيادة تكلفة التصنيع والفحص دون تحسين الوظيفة بالضرورة.
تشمل المشاكل الشائعة ما يلي:
وقت تصنيع أطول
المزيد من التمريرات النهائية
المزيد من نقاط التفتيش
ارتفاع تكلفة فحص CMM
استراتيجية مسار الأدوات أكثر تحفظًا
زيادة خطر الخردة
ارتفاع سعر الاقتباس
مزيد من التوضيح للمورد قبل الإنتاج
المشكلة الأكثر أهمية هي أن الرسم لا يخبر المورد بالميزات الأكثر أهمية. يتم التعامل مع الشطب التجميلي وتجويف المحمل بنفس المستوى من الأهمية، على الرغم من أن لهما وظائف مختلفة تمامًا.
الرسم الأفضل من شأنه أن يفصل الميزات بناءً على الوظيفة:
ميزة |
استراتيجية التسامح الموصى بها |
سبب |
|---|---|---|
الملف الخارجي العام |
استخدم التسامح العام القياسي |
لا يتحكم في التجميع |
فتحات إزالة المسمار |
استخدم التسامح العملي للتخليص |
تحتاج فقط إلى إزالة السحابة |
ثقوب دبوس وتد |
استخدم القطر الضيق والتحكم في الموضع |
يتحكم في المحاذاة |
تتحمل المركزية |
استخدم التسامح مع القطر الضيق الملائم |
يتحكم في الملاءمة والدوران |
وجه التركيب |
تحديد التسطيح فقط إذا لزم الأمر |
يؤثر على الاتصال أو المحاذاة |
جيوب لتخفيض الوزن |
استخدم التسامح العام |
لا يؤثر على الوظيفة |
غرف التجميل |
استخدم متطلبات كسر الحافة القياسية |
المظهر والتعامل فقط |
أسطح المسند |
حدد بوضوح |
يدعم التفتيش والتحكم في التجميع |
يحافظ هذا الأسلوب على دقة الميزات المهمة مع تقليل التكلفة غير الضرورية على الهندسة غير الوظيفية.
بدلاً من تطبيق تسامح واحد محكم على كل شيء، يمكن أن يستخدم الرسم بنية مثل هذا:
الأبعاد العامة: تحمل الرسم القياسي
تجويف المحمل: تسامح قطري محكم
فتحات دبوس الوتد: القطر المتحكم فيه وتحمل الموضع
فتحات إزالة البراغي: تحمل الخلوص القياسي
وجه التثبيت: يتم التحكم في التسطيح فقط إذا كان التجميع يتطلب ذلك
الجيوب: التسامح القياسي ما لم يتم تحديد موقع مكون آخر
الشطب وفواصل الحواف: ملاحظة قياسية لكسر الحواف
مسند الإسناد: محدد بوضوح من أسطح التركيب الوظيفية
وهذا يمنح مورد الآلات أولوية واضحة. تعد فتحات التجويف ودبابيس الوتد أمرًا بالغ الأهمية. لا تعد فتحات الخلوص والجيوب والحواف ذات دقة بالغة ما لم ينص التصميم على خلاف ذلك.
يمكن لاستراتيجية التسامح الأفضل أن تقلل التكلفة لأنها تقلل من التحكم غير الضروري في العمليات على الميزات غير الهامة.
يمكن أن يساعد في تقليل:
يمر التشطيب الإضافي على الأسطح التجميلية
التفتيش الدقيق غير الضروري
معلمات المعالجة المحافظة بشكل مفرط
إعادة العمل الناجمة عن أبعاد غير وظيفية
عدم اليقين من المورد أثناء عرض الأسعار
وقت التصنيع لميزات بسيطة
وفي الوقت نفسه، فهو يحمي الميزات الأكثر أهمية للأداء.
والنتيجة ليست جزءا أقل جودة. إنه جزء محدد بشكل أفضل.
منطقة التصميم |
الإفراط في الرسم المتسامح |
الرسم الأمثل |
|---|---|---|
الأبعاد العامة |
± 0.01 ملم |
التسامح العام |
تحمل تتحمل |
±0.01 مم، لا توجد ملاحظة مناسبة |
التسامح القائم على الملاءمة |
ثقوب وتد |
مثل الثقوب الأخرى |
التسامح الدقيق مع الثقب مع التحكم في الموضع |
فتحات التخليص |
± 0.01 ملم |
التسامح التخليص القياسية |
عمق الجيب |
± 0.01 ملم |
التسامح العام ما لم يكن وظيفيا |
وجه التركيب |
التسطيح ضيق في كل مكان |
التسطيح فقط في المنطقة الوظيفية |
الشطب |
ضيق الأبعاد التسامح |
كسر الحافة القياسية |
تقتيش |
تم فحص العديد من الأبعاد بإحكام |
التفتيش المركز على الميزات الهامة |
يعد هذا النوع من تحسين التسامح مفيدًا بشكل خاص للنماذج الأولية وأجزاء الإنتاج والتجميعات والأجزاء التي يكون فيها التحكم في التكلفة أمرًا مهمًا.
قبل التصنيع، يمكن للمورد مراجعة الرسم وطرح أسئلة مثل:
ما هي الثقوب المستخدمة للمحاذاة؟
هل تتحمل الضغط المناسب أو الانزلاق؟
هل يتم استخدام وجه التركيب كمسند؟
هل تحتوي الجيوب على مكون آخر أم تقلل الوزن فقط؟
هل التسطيح المحكم مطلوب على السطح بالكامل أم على منطقة الختم/التزاوج فقط؟
هل أبعاد الشطب وظيفية أم تجميلية؟
هل تقارير الفحص مطلوبة لجميع الأبعاد أم للميزات المهمة فقط؟
تساعد هذه الأسئلة في توضيح هدف التصميم ومنع التكاليف غير الضرورية.
بالنسبة للأجزاء التي تشمل تجاويف المحامل، وفتحات الأوتاد، والجيوب، وأوجه التثبيت الآلية، يمكن أن توفر NAITE TECH دعم تصنيع الأجزاء الآلية لمراجعة متطلبات التسامح قبل الإنتاج.
رسم التسامح الجيد يخبر المورد بما هو أكثر أهمية. ويجب أن تحدد بوضوح الميزات المهمة وبيانات الإسناد الوظيفية ومتطلبات الملاءمة وأولويات الفحص.
في عملية المراجعة الهندسية التي تجريها NAITE TECH، غالبًا ما يبدأ تحسين التسامح عن طريق فصل الميزات الوظيفية عن الهندسة غير الوظيفية. يتيح ذلك لفريق التصنيع حماية الأبعاد التي تؤثر على الأداء مع تجنب التكاليف غير الضرورية على الميزات التي لا تؤثر على التجميع أو الختم أو المحاذاة أو الحركة.
غالبًا ما تحدث أخطاء تحمل CNC عندما لا تكون نية التصميم وعملية التصنيع ومتطلبات الفحص مرتبطة بشكل واضح. قد يبدو جزء ما بسيطًا في التصميم بمساعدة الكمبيوتر (CAD)، ولكن متطلبات التسامح غير الواضحة أو المفرطة يمكن أن تجعل من الصعب الاقتباس والتشغيل الآلي والفحص والتكرار بشكل متسق.
يمكن أن يؤدي تجنب أخطاء التسامح الشائعة إلى تقليل التكلفة وتقليل المهلة الزمنية وتحسين جودة الجزء.
أحد الأخطاء الأكثر شيوعًا هو تطبيق تفاوتات صارمة على كل بُعد في الرسم. يؤدي هذا عادةً إلى زيادة التكلفة دون تحسين أداء الجزء.
ليست كل ميزة مهمة للغاية. قد يحتاج المقعد الحامل أو ثقب الدبوس أو سطح الختم إلى تحكم محكم، لكن الحواف التجميلية وجيوب التخليص والمقاطع غير المتزاوجة لا تحتاج عادةً إلى ذلك.
الأسلوب الأفضل هو استخدام التفاوتات العامة للأبعاد غير الحرجة والتفاوتات الخاصة بالميزات في المجالات الوظيفية.
تتضمن العديد من الرسومات ملاحظة عامة للتسامح في كتلة العنوان. إذا كان هذا التسامح صارمًا جدًا، فإنه ينطبق على كل بُعد غير محدد ويمكن أن يجعل الجزء بأكمله أكثر تكلفة عن غير قصد.
على سبيل المثال، قد يؤدي تفاوت كتلة العنوان بمقدار ±0.01 مم إلى إنشاء متطلبات فحص غير ضرورية للأبعاد التي لا تؤثر على الوظيفة.
قبل الانتهاء من الرسم، تحقق مما إذا كان التسامح العام مناسبًا لما يلي:
حجم الجزء
مادة
الهندسة
عملية التصنيع
طريقة التفتيش
المتطلبات الوظيفية
يجب أن تكون التفاوتات العامة عملية، ولا يتم ضبطها تلقائيًا على أقل قيمة.
يجب ألا تستخدم الميزات الوظيفية والميزات التجميلية نفس استراتيجية التسامح.
قد تشمل الميزات الوظيفية ما يلي:
تحمل المسام
ثقوب دبوس وتد
أسطح التزاوج
وجوه الختم
أقطار رمح
فتحات دقيقة
أسطح المسند
قد تشمل الميزات التجميلية ما يلي:
ملامح المظهر الخارجي
الأسطح الزخرفية
غرف غير وظيفية
فواصل الحافة
جيوب لتخفيض الوزن
الأغطية البصرية أو العلب
قد يحتاج السطح التجميلي إلى مظهر أو لمسة نهائية محددة، لكنه لا يحتاج دائمًا إلى تحكم صارم في الأبعاد. يساعد فصل المتطلبات التجميلية والوظيفية على تقليل التكاليف غير الضرورية.
يعد التسطيح أمرًا مهمًا عندما يؤثر السطح على الختم أو التثبيت أو المحاذاة أو التحكم في المسند. ومع ذلك، فإن متطلبات التسطيح الصارمة للأجزاء الكبيرة أو الرقيقة يمكن أن تزيد بشكل كبير من تكلفة المعالجة.
قد تتحرك الألواح الكبيرة والمبيتات ذات الجدران الرقيقة بعد إزالة المواد أو فكها. إذا كان التسطيح ضيقًا للغاية، فقد يحتاج المورد إلى تركيبات خاصة، أو تخفيف الضغط، أو تصاريح تشطيب إضافية، أو مزيد من الفحص.
قبل تحديد التسطيح الضيق، اسأل:
هل يختم السطح ضد جزء آخر؟
هل هو بمثابة مسند؟
هل يدعم مكونًا محملاً أو دقيقًا؟
هل يحتاج السطح بأكمله إلى التحكم في التسطيح؟
هل يمكن التحكم في منطقة الاتصال الوظيفية فقط؟
إذا لم يكن السطح حرجًا للوظيفة، فقد يكون التسامح القياسي كافيًا.
يمكن أن تنثني الجدران الرقيقة أثناء التشغيل الآلي وتتحرك بعد فك التثبيت. وهذا يمكن أن يجعل من الصعب الاحتفاظ بالتفاوتات المشددة، خاصة على العلب والأغطية والأقواس والأجزاء البلاستيكية خفيفة الوزن.
قد يؤدي تطبيق تفاوتات مشددة على الميزات الرقيقة دون مراعاة الصلابة إلى ما يلي:
انحراف الجدار
تزييفها
الثرثرة
اختلاف الأبعاد
ارتفاع مخاطر الخردة
استراتيجيات تصنيع أكثر تكلفة
بالنسبة للأجزاء الرقيقة أو خفيفة الوزن، راجع سمك الجدار، ودعم الأضلاع، وعمق الجيب، وإزالة المواد، واستراتيجية التثبيت قبل تطبيق التفاوتات الصارمة.
لمزيد من التفاصيل، راجع NAITE TECH نصائح الاستقرار والتسامح رقيقة الجدار.
تصبح بعض التفاوتات باهظة الثمن نظرًا لصعوبة وصول أداة القطع إلى الميزة. يمكن أن تؤدي الجيوب العميقة والفتحات الضيقة وأنصاف الأقطار الداخلية الصغيرة والميزات بعيدة المدى إلى زيادة انحراف الأداة ووقت المعالجة.
قد يتطلب نصف القطر الداخلي الصغير أداة صغيرة. قد يتطلب الجيب العميق أداة طويلة. كلتا الحالتين يمكن أن تجعل التحكم في التفاوتات الصارمة أكثر صعوبة.
قبل تحديد التفاوتات المشددة على الجيوب أو الميزات الداخلية، ضع في اعتبارك ما يلي:
هل يمكن للأداة الوصول إلى الميزة بسهولة؟
هل نصف القطر الداخلي أكبر من الحد الأدنى لنصف قطر الأداة؟
هل الجيب عميق بالنسبة لقطر الأداة؟
هل الجدران رقيقة أم غير مدعومة؟
هل يمكن لنصف قطر أكبر أو ميزة تخفيف أن تقلل من مخاطر المعالجة؟
للحصول على تصميم أفضل للجيب ونصف القطر، قم بمراجعة NAITE TECH قواعد نصف قطر الزاوية لجيوب CNC.
ليست كل الثقوب تحتاج إلى نفس التسامح. إن فتحات الخلوص، وفتحات المسامير، وفتحات المحامل، والثقوب الملولبة، وفتحات الختم جميعها لها وظائف مختلفة.
قد تحتاج فتحة إزالة المسمار إلى مساحة كافية فقط للتثبيت. قد تحتاج فتحة الدبوس إلى موضع محكم وتحكم في القطر. قد يحتاج تجويف المحمل إلى تسامح مناسب.
قبل تطبيق تفاوت محكم للثقب، حدد ما إذا كان سيتم استخدام الثقب من أجل:
التخليص
تنسيق
اضغط على صالح
مناسب للانزلاق
تحمل الدعم
خيوط
ختم
تحديد موضع مكون آخر
للحصول على إرشادات أكثر تفصيلاً حول تصميم الثقب، راجع NAITE TECH التسامح مع الثقب ونصائح تصميم العمق.
يجب أن تتبع الميزات المترابطة عادةً مواصفات الخيوط القياسية. يمكن أن تؤدي تفاوتات الخيط المخصصة، أو عمق الخيط المفرط، أو متطلبات الفتحة العمياء غير الواضحة إلى زيادة مخاطر المعالجة والتكلفة.
تتضمن الأخطاء الشائعة المتعلقة بالخيط ما يلي:
جعل الخيوط العمياء عميقة جدًا
عدم السماح بخلوص سفلي كافٍ
استخدام التحمل موضوع مخصص دون الحاجة
إهمال القوة المادية
عدم تحديد طول مشاركة الخيط
استخدام ثقوب ملولبة قريبة جدًا من الجدران الرقيقة
لا تأخذ في الاعتبار إدراجات في المواد الناعمة
للحصول على ميزات مترابطة موثوقة، استخدم فئات الخيوط القياسية كلما أمكن ذلك وحدد المتطلبات الخاصة فقط عند الضرورة الوظيفية.
لمزيد من الإرشادات، راجع NAITE TECH تناسب السحابة وقواعد تصميم الخيط.
تعد GD&T ذات قيمة عندما توضح علاقات الميزات ومراجع مرجع الإسناد ومتطلبات الفحص. ومع ذلك، فإن GD&T غير الضرورية يمكن أن تزيد من تعقيد الفحص وتكلفته.
تتضمن أخطاء GD&T الشائعة ما يلي:
تطبيق التسطيح على الأسطح غير الوظيفية
استخدام التسامح مع الموضع حيث يكون الخلوص البسيط كافيًا
اختيار المسندات التي لا تعكس وظيفة التجميع
إضافة التوازي أو التعامد على كل وجه
استخدام الجريان أو التركيز دون حاجة دورانية واضحة
نسخ GD&T من رسم آخر بدون مراجعة
يجب أن يساعد GD&T في توصيل الوظيفة. لا ينبغي إضافتها فقط لجعل الرسم يبدو أكثر دقة.
يحدد نموذج CAD ثلاثي الأبعاد هندسة الأجزاء، لكنه لا ينقل دائمًا نية التسامح. بالنسبة للأجزاء البسيطة، قد يكون ملف CAD كافيًا لعرض الأسعار. بالنسبة لأجزاء CNC شديدة التحمل، عادةً ما يكون الرسم ثنائي الأبعاد ضروريًا.
يجب أن يتضمن الرسم ثنائي الأبعاد المناسب ما يلي:
التسامح العام
التفاوتات الخاصة بالميزات
أبعاد حرجة
مراجع الإسناد
وسائل شرح GD&T إذا لزم الأمر
مواصفات الموضوع
متطلبات الانتهاء من السطح
متطلبات المواد والانتهاء
متطلبات التفتيش
بدون رسم، قد يحتاج المورد إلى وضع افتراضات، مما قد يؤدي إلى عدم اليقين في عرض الأسعار أو مشاكل في التصنيع.
يجب أن يكون التسامح قابلاً للقياس. إذا تم تحديد التسامح ولكن طريقة الفحص غير واضحة، فقد يكون من الصعب التحقق من الجزء.
قد تتضمن متطلبات التفتيش ما يلي:
الفرجار
ميكرومتر
مقاييس تتحمل
مقاييس دبوس
مقاييس الموضوع
مقاييس الارتفاع
لوحات السطح
فحص سي إم إم
قياس خشونة السطح
تقارير فحص المادة الأولى
تتطلب التفاوتات الأكثر صرامة عادةً طرق قياس أكثر تحكمًا. إذا كانت تقارير الفحص مطلوبة، فيجب الإبلاغ عنها قبل الإنتاج لأنها يمكن أن تؤثر على التكلفة والمدة الزمنية.
من الأسهل حل مشكلات التسامح قبل بدء التشغيل الآلي. بمجرد إعداد الأدوات والتركيبات وخطط العمليات بالفعل، تصبح التغييرات أكثر تكلفة.
تساعد مراجعة التسامح المبكر في تحديد:
ميزات الإفراط في التسامح
هندسة صعبة للآلة
مخاطر الاستقرار المادي
مخاطر تشوه الجدران الرقيقة
تحديات التفتيش
التغييرات الممكنة لتوفير التكاليف
الميزات التي تتطلب تحكمًا خاصًا في العمليات
بالنسبة للأجزاء الحساسة للتسامح، يمكن أن تؤدي تعليقات الموردين المبكرة إلى منع التكاليف غير الضرورية وتقليل مخاطر التصنيع.
معظم مشاكل التسامح لا تنتج عن رقم واحد سيئ. وهي ناجمة عن نية تصميم غير واضحة. عندما لا يفصل الرسم بشكل واضح بين الميزات الهامة والهندسة غير الحرجة، يجب على المورد إما أن يقتبس بشكل متحفظ أو يطلب التوضيح.
تركز المراجعة الهندسية التي أجرتها NAITE TECH على تحديد الأبعاد التي تؤثر حقًا على الوظيفة، وأي التفاوتات تزيد من مخاطر التصنيع، وأي المتطلبات يمكن تحسينها قبل الإنتاج. ويساعد هذا في تقليل التكلفة التي يمكن تجنبها مع الحفاظ على موثوقية الجزء للتطبيق المقصود منه.
إن تحديد التفاوتات المسموح بها في التصنيع باستخدام الحاسب الآلي ليس مجرد مهمة رسم. إنه أيضًا قرار التصنيع. تؤثر قيم التسامح في الرسم على إستراتيجية التصنيع، وتصميم التركيبات، واختيار الأداة، وطريقة الفحص، ووقت الإنتاج، وتكلفة الجزء النهائي.
تساعد NAITE TECH المهندسين وفرق الإنتاج على مراجعة متطلبات تحمل CNC قبل الإنتاج، لذلك يمكن التحكم في الميزات المهمة بشكل صحيح مع تقليل تكلفة التحمل غير الضرورية. يعد هذا أمرًا مهمًا بشكل خاص للأجزاء ذات التركيبات الضيقة، أو الثقوب الدقيقة، أو الجدران الرقيقة، أو الجيوب العميقة، أو الأسطح المانعة للتسرب، أو الهندسة المعقدة، أو متطلبات GD&T غير الواضحة.
بالنسبة لمشاريع النماذج الأولية والإنتاج، توفر NAITE TECH خدمات التصنيع باستخدام الحاسب الآلي المخصصة مع الدعم الهندسي لمراجعة قابلية التصنيع، وجدوى التسامح، وتخطيط العمليات الفعال من حيث التكلفة.
قبل تصنيع الأجزاء الحساسة للتسامح، يمكن لـ NAITE TECH مراجعة كل من نموذج CAD والرسم الفني ثنائي الأبعاد لفهم وظيفة الجزء ومتطلبات التسامح ومخاطر التصنيع.
تشمل مجالات المراجعة النموذجية ما يلي:
متطلبات التسامح العامة
التفاوتات الضيقة الخاصة بالميزات
الثقوب الحرجة، والتجويف، وأقطار رمح
تحمل المقاعد والجلبة
فتحات دبوس وتد وميزات المحاذاة
متطلبات الضغط وتناسب الانزلاق
أسطح التزاوج وختم الوجوه
التسطيح، والتوازي، والتعامد، والنفاذ
استراتيجية مرجع الإسناد ووسائل شرح GD&T
ثقوب مترابطة وواجهات قفل
سمك الجدار ومخاطر التشوه
جيوب عميقة، وفتحات، وأنصاف أقطار زاوية داخلية
اختيار المواد واستقرار الأبعاد
متطلبات التشطيب السطحي والتفتيش
تساعد هذه المراجعة في تحديد الميزات التي تحتاج إلى تحكم أكثر صرامة والميزات التي يمكنها استخدام التفاوتات القياسية.
يمكن لاستراتيجية التسامح الواضحة أن تقلل من تكاليف التصنيع والفحص غير الضرورية. يركز الدعم الهندسي الذي تقدمه NAITE TECH على مطابقة متطلبات التسامح مع الوظيفة الفعلية للجزء.
على سبيل المثال:
قد لا تحتاج فتحة الخلوص إلى نفس التسامح الذي تتطلبه فتحة الدبوس.
قد لا يحتاج السطح التجميلي إلى نفس التسطيح الذي يحتاجه سطح الختم.
قد لا يحتاج الجيب المخفض للوزن إلى نفس العمق الذي يتحمله جيب تحديد موقع المكونات.
قد يحتاج الجدار الرقيق إلى دعم هندسي قبل أن يتمكن من تحمل التسامح المحكم بشكل موثوق.
قد يحتاج الجزء المعقد إلى استراتيجية إعداد مختلفة لحماية علاقات مرجع الإسناد.
ومن خلال مراجعة هذه التفاصيل قبل الإنتاج، يمكن للمهندسين تجنب الإفراط في التسامح وتحسين قابلية التصنيع دون تقليل أداء الأجزاء.
يتم إنتاج العديد من الميزات الحساسة للتسامح عن طريق الطحن، بما في ذلك الجيوب، والفتحات، والأسطح المسطحة، والمقاطع الجانبية، وأوجه التثبيت، والتجويف الدقيق. تتطلب هذه الميزات تخطيطًا دقيقًا لمسار الأدوات عندما تكون التفاوتات محدودة أو يصعب الوصول إلى الأشكال الهندسية.
توفر NAITE TECH أجزاء تفريز CNC مع تفاوتات يمكن التحكم فيها للأجزاء التي تتطلب أبعاد جيب ثابتة، وعروض فتحات دقيقة، وأسطح تثبيت موثوقة، ومقاطع تشكيل متناسقة.
بالنسبة للأجزاء المطحونة، قد تتضمن مراجعة التسامح ما يلي:
اختيار قطر القاطع
مدى وصول الأداة وصلابتها
عمق الجيب وانحراف الجدار
التحكم في عرض الفتحة
جدوى نصف القطر الداخلي
متطلبات التسطيح السطحي
طريقة التركيب والتثبيت
استراتيجية التمريرة النهائية
طريقة التفتيش
تساعد هذه العملية في تحديد ما إذا كان من الممكن تحقيق التسامح من خلال الطحن القياسي أو ما إذا كان من المستحسن إجراء تعديلات على التصميم أو العملية.
يصعب التحكم في بعض الأجزاء نظرًا لوجود الميزات المهمة على وجوه متعددة أو أسطح ذات زوايا. في هذه الحالات، قد يأتي خطأ التسامح من الإعدادات المتكررة بدلاً من دقة القطع وحدها.
توفر NAITE TECH تصنيع متعدد المحاور لمتطلبات التسامح المعقدة عندما تتطلب هندسة الأجزاء وعلاقات البيانات والوصول إلى الأداة تخطيطًا متقدمًا للعملية.
قد تكون المعالجة باستخدام الحاسب الآلي ذات 5 محاور مفيدة من أجل:
المساكن المعقدة
مكونات الفضاء الجوي
أجزاء الأجهزة الطبية
المكونات الروبوتية
حوامل بصرية وأجهزة استشعار
تجاويف عميقة
الثقوب والأسطح الزاوية
ميزات الدقة متعددة الوجه
الأجزاء ذات العلاقات الموضعية الضيقة
من خلال تقليل عدد الإعدادات وتحسين الوصول إلى الأسطح الصعبة، يمكن للتصنيع خماسي المحاور في بعض الأحيان تحسين اتساق التسامح للأجزاء المعقدة. ومع ذلك، تقوم NAITE TECH بتقييم كل مشروع على حدة لتحديد ما إذا كانت المعالجة خماسية المحاور ضرورية أو ما إذا كانت عملية الطحن القياسية باستخدام الحاسب الآلي أكثر فعالية من حيث التكلفة.
للحصول على مراجعة وتسعيرة أكثر دقة للتسامح، قم بتوفير نموذج CAD ثلاثي الأبعاد ورسمًا فنيًا ثنائي الأبعاد.
تتضمن الملفات الموصى بها ما يلي:
STEP أو STP أو X_T أو ملفات CAD ثلاثية الأبعاد الأخرى
رسم ثنائي الأبعاد بصيغة PDF
مواصفات المواد
متطلبات الانتهاء من السطح
الأبعاد الحرجة والتسامح
مذكرة التسامح العامة
وسائل شرح GD&T إذا لزم الأمر
مواصفات الموضوع
تقارير التفتيش المطلوبة
كمية الإنتاج
ملاحظات التجميع أو الملاءمة إذا كانت متوفرة
يساعد ملف CAD ثلاثي الأبعاد في تعريف الشكل الهندسي، بينما ينقل الرسم ثنائي الأبعاد النية الهندسية. بالنسبة للأجزاء شديدة التحمل، يعد الرسم مهمًا بشكل خاص لأنه يحدد الميزات المهمة وكيفية فحص الجزء.
تعتبر مراجعة التسامح مفيدة للغاية قبل الانتهاء من التصميم أو قبل بدء الإنتاج. تمنح المراجعة المبكرة المهندسين مرونة أكبر لضبط التفاوتات غير الحرجة، أو تحسين الهندسة، أو اختيار مواد أفضل، أو تغيير استراتيجية المعالجة.
يجب أن تفكر في مراجعة التسامح عندما يتضمن الجزء الخاص بك ما يلي:
فتحات أو تجاويف ضيقة للتسامح
تحمل المقاعد
مواقع دبوس وتد
جدران رقيقة
أسطح مستوية كبيرة
جيوب عميقة
نصف قطر الزاوية الداخلية الصغيرة
هندسة معقدة متعددة المحاور
الختم أو التزاوج الأسطح
متطلبات GD&T
متطلبات التفتيش غير واضحة
مخاوف التكلفة الناجمة عن التحمل الصارم
يمكن أن تساعد تعليقات الموردين المبكرة في تقليل المخاطر قبل بدء التشغيل الآلي.
تساعد إستراتيجية التسامح القوية كلاً من المصمم ومورد الآلات. عندما يتم تحديد الميزات الهامة ومراجع الإسناد ومتطلبات الملاءمة واحتياجات الفحص بوضوح، يمكن لـ NAITE TECH تقييم الطريقة الأكثر كفاءة لتصنيع الجزء.
الهدف ليس إزالة التفاوتات المهمة. الهدف هو حماية التفاوتات المهمة وتجنب التكاليف غير الضرورية على الميزات التي لا تؤثر على الملاءمة أو الختم أو المحاذاة أو الحركة أو الأداء.
إذا لم تكن متأكدًا مما إذا كانت تفاوتات CNC الخاصة بك ضيقة جدًا أو غير محددة بدرجة كافية، فيمكن لـ NAITE TECH مراجعة ملفات ورسومات CAD الخاصة بك وتقديم تعليقات عملية على DFM قبل الإنتاج.
هل تحتاج إلى مساعدة في تحديد تفاوتات CNC لمشروعك القادم؟
أرسل ملفات ورسومات CAD الخاصة بك إلى NAITE TECH للمراجعة الهندسية وتعليقات قابلية التصنيع والاقتباس. يمكن لفريقنا المساعدة في تقييم جدوى التسامح، وتحديد فرص توفير التكلفة، والتوصية باستراتيجيات المعالجة العملية للنماذج الأولية وأجزاء الإنتاج.
ابدأ بـ NAITE TECH خدمات تصنيع CNC للنماذج الأولية والإنتاج.
اعثر على إجابات للأسئلة الشائعة حول التفاوتات القياسية لـ CNC، والتصنيع المحكم للتسامح، والتسامح الزائد، وتأثيرات المواد، وGD&T، ومراجعة التسامح للأجزاء المصنعة باستخدام الحاسب الآلي.
تشير التفاوتات القياسية في التصنيع باستخدام الحاسب الآلي عادةً إلى نطاقات التسامح العامة التي يمكن تحقيقها دون التحكم في العمليات الخاصة أو الفحص المتقدم. بالنسبة للعديد من الأجزاء المصنعة باستخدام الحاسب الآلي، قد تتراوح التفاوتات العامة العملية حوالي ±0.10 مم إلى ±0.05 مم ، اعتمادًا على المادة وحجم الجزء والهندسة ونوع الميزة وعملية التصنيع ومتطلبات الفحص.
لا يوجد تسامح قياسي واحد ينطبق على كل جزء من أجزاء CNC. قد يتطلب مكون صغير من الألومنيوم الصلب، وغطاء بلاستيكي رقيق الجدار، وعمود من الفولاذ المقاوم للصدأ، وجزء مطحون عميق الجيب، توقعات مختلفة للتسامح.
التسامح المحكم هو تسامح يتطلب تحكمًا أكثر دقة من التسامح القياسي في التصنيع. في العديد من مشاريع CNC، يمكن اعتبار التفاوتات مثل ±0.01 مم أو أكثر ضيقة، اعتمادًا على المادة وهندسة الميزات واستراتيجية الإعداد وطريقة الفحص.
غالبًا ما يتم استخدام التفاوتات الصارمة في تحمل المقاعد، وفتحات الدبوس، وأقطار العمود، وأسطح الختم، وأوجه التزاوج الدقيقة، والتجمعات عالية الدقة. يجب أن يتم تطبيقها فقط عندما تكون ضرورية للوظيفة.
تؤدي التفاوتات الصارمة إلى زيادة التكلفة لأنها تقلل من التباين المسموح به في العملية. قد تحتاج الشركة المصنعة إلى إعداد أكثر دقة، وتركيب أكثر استقرارًا، وتصنيع أبطأ، وتمريرات تشطيب إضافية، وتحكم أقرب في تآكل الأدوات، وفحص أكثر تفصيلاً.
وتزداد التكلفة أيضًا نظرًا لأن التفاوتات الأكثر صرامة تؤدي إلى زيادة مخاطر الخردة وإعادة العمل. قد تؤدي الميزة التي تكون خارج نطاق التسامح المحكم قليلاً إلى جعل الجزء غير مطابق، حتى لو تم تشكيل باقي الجزء بشكل صحيح.
لتجنب الإفراط في التسامح، افصل الميزات الوظيفية عن الهندسة غير الحرجة. قم بتطبيق التفاوتات الصارمة فقط على الميزات التي تؤثر على الملاءمة أو المحاذاة أو الختم أو الحركة أو التجميع أو الفحص.
استخدم التفاوتات العامة للأبعاد غير الحرجة مثل الملامح التجميلية، وقواطع الخلوص، والجيوب غير الوظيفية، والحواف، وفواصل الحواف. بالنسبة للميزات الوظيفية مثل تجاويف المحامل، وفتحات الدبوس، وأسطح التزاوج، استخدم التفاوتات الخاصة بالميزات بناءً على متطلبات التصميم الفعلية.
يجب التحكم في كل بعد إما عن طريق تسامح عام أو تسامح محدد، ولكن ليس كل بعد يحتاج إلى تسامح محكم. تستخدم معظم الرسومات ملاحظة عامة للتسامح للأبعاد غير الحرجة والتفاوتات الفردية للميزات المهمة.
الهدف هو جعل الرسم واضحًا دون تحميله بمتطلبات صارمة غير ضرورية. وينبغي تحديد الأبعاد الحرجة بوضوح، بينما يمكن للأبعاد غير الحرجة عادة أن تتبع التفاوتات العامة القياسية.
تشتمل الميزات التي تحتاج عادةً إلى تحكم أكثر صرامة في التسامح على مقاعد المحامل، وفتحات الدبوس، وفتحات الضغط، وفتحات الانزلاق، وأقطار العمود، وأسطح الختم، وأوجه التزاوج، وأنماط الفتحات الدقيقة، والواجهات المنزلقة أو الدوارة، وأسطح المسند، والميزات التي تؤثر على تجميع التجميع.
يجب أن يعتمد التسامح على الوظيفة، ولا يتم تطبيقه تلقائيًا على كل ميزة.
لا تحتاج معظم فتحات الخلوص إلى تفاوتات قطرية ضيقة لأن وظيفتها الرئيسية هي السماح للمسمار أو الترباس أو المثبت بالمرور من خلالها. ومع ذلك، قد يظل موضع الثقب مهمًا إذا كان يجب أن تتم محاذاة أداة التثبيت مع جزء التزاوج.
عادةً ما تتطلب فتحة إزالة المسمار تحكمًا أقل من فتحة الدبوس أو فتحة المحمل أو فتحة الضغط. للحصول على قواعد تفصيلية لتصميم الثقب، قم بمراجعة NAITE TECH عمق ثقب CNC وإرشادات التسامح.
يمكن أن تنثني الجدران الرقيقة أثناء التشغيل الآلي، أو تتحرك بعد فك التثبيت، أو تتشوه أثناء الفحص. وهذا يجعل التفاوتات الصارمة أكثر صعوبة في الاحتفاظ بها باستمرار.
يؤثر سمك الجدار على ثبات التحمل لأن المقاطع الرقيقة تكون أقل صلابة وأكثر حساسية لقوة القطع وضغط التثبيت والحرارة وإطلاق إجهاد المواد. لمزيد من الإرشادات، راجع NAITE TECH نصائح الاستقرار والتسامح رقيقة الجدار.
غالبًا ما يتطلب نصف قطر الزاوية الداخلية الصغيرة أدوات قطع أصغر. الأدوات الصغيرة أقل صلابة وأكثر عرضة للانحراف، خاصة في الجيوب العميقة أو الفتحات الضيقة. وهذا يمكن أن يجعل التحكم في التسامح أكثر صعوبة ويزيد من وقت المعالجة.
يؤدي استخدام نصف قطر داخلي أكبر حيثما أمكن ذلك إلى تحسين إمكانية الوصول إلى الأداة، وتقليل قوة القطع، ويساعد في الحفاظ على دقة معالجة أكثر استقرارًا. لمزيد من التفاصيل، قم بمراجعة NAITE TECH قواعد نصف قطر الزاوية لجيوب CNC.
نعم. غالبًا ما يكون للطحن باستخدام الحاسب الآلي والخراطة باستخدام الحاسب الآلي اعتبارات تسامح مختلفة لأن العمليات تزيل المواد بطرق مختلفة. غالبًا ما تكون الخراطة مناسبة تمامًا للميزات الأسطوانية مثل الأعمدة والتجويف والأجزاء المستديرة. يُستخدم الطحن بشكل شائع في الجيوب، والفتحات، والأسطح المسطحة، والمقاطع الجانبية، والميزات المنشورية المعقدة.
تعتمد قدرة التسامح على هندسة الميزات والمواد والإعداد والوصول إلى الأدوات وطريقة الفحص. بالنسبة للجيوب والفتحات والأسطح المسطحة، توفر NAITE TECH التحكم في تحمل الطحن باستخدام الحاسب الآلي للمكونات المصنعة بدقة.
يؤثر اختيار المواد على القدرة على التحمل من خلال قابلية التشغيل الآلي، والصلابة، والتمدد الحراري، والضغط الداخلي، وتآكل الأدوات، واستقرار الأبعاد.
الألومنيوم عمومًا أسهل في التصنيع وغالبًا ما يكون مناسبًا للأجزاء الدقيقة. يعتبر الفولاذ المقاوم للصدأ أقوى ولكنه قد يتطلب معالجة أبطأ ومزيدًا من التحكم في الأدوات. من الصعب تصنيع التيتانيوم ويمكن أن يزيد من تكلفة التسامح. قد يتحرك البلاستيك بسبب درجة الحرارة أو الرطوبة أو ضغط التثبيت أو استرخاء الضغط.
يجب استخدام GD&T عندما يساعد في تحديد العلاقات الوظيفية بشكل أكثر وضوحًا من التفاوتات البسيطة. وهو مفيد لأنماط الثقب، وعلاقات مسند الإسناد، والتسطيح، والتوازي، والتعامد، والنفاذ، وميزات التجميع الهامة.
استخدم GD&T عندما تؤثر علاقات الميزات على الملاءمة أو المحاذاة أو الختم أو الحركة أو الفحص. تجنب GD&T غير الضرورية على الأسطح التجميلية أو غير الوظيفية لأنها يمكن أن تزيد من تعقيد الفحص وتكلفته.
يمكن أن تساعد المعالجة CNC ذات 5 محاور في تحسين التحكم في التسامح للأجزاء المعقدة عندما تقلل من عدد الإعدادات، أو تحسن الوصول إلى الأداة، أو تحافظ على علاقات أفضل بين الميزات على الوجوه المختلفة.
ومع ذلك، فإن المعالجة بخمسة محاور لا تجعل كل جزء أكثر دقة أو أقل تكلفة تلقائيًا. إنه مفيد للغاية للهندسة المعقدة، والميزات الزاوية، والتجاويف العميقة، وعلاقات التسامح متعددة الأوجه. لهذه التطبيقات، تقدم NAITE TECH التصنيع باستخدام الحاسب الآلي المتقدم للهندسة المعقدة.
للحصول على أجزاء CNC ذات تحمل محكم، قم بتوفير نموذج CAD ثلاثي الأبعاد ورسمًا فنيًا ثنائي الأبعاد. يحدد نموذج CAD الشكل الهندسي، بينما يوضح الرسم ثنائي الأبعاد نية التسامح ومتطلبات الفحص.
تتضمن الملفات والمعلومات الموصى بها ملفات STEP أو STP أو X_T أو ملفات CAD ثلاثية الأبعاد أخرى ورسومات PDF ثنائية الأبعاد ومواصفات المواد وملاحظات التسامح العامة والأبعاد الحرجة ووسائل شرح GD&T ومواصفات الخيوط ومتطلبات تشطيب السطح ومتطلبات الفحص وكمية الإنتاج.
نعم. يمكن لـ NAITE TECH مراجعة ملفات CAD والرسومات ثنائية الأبعاد لتقييم جدوى التسامح، وتحديد الميزات المفرطة التسامح، واقتراح تحسينات عملية في DFM قبل التشغيل الآلي.
يمكن أن تساعد هذه المراجعة في تحديد الميزات التي تتطلب تحكمًا محكمًا، وأي التفاوتات التي يمكن تخفيفها، وأي اختيارات هندسية أو مادية قد تؤثر على استقرار الأبعاد. بالنسبة للنماذج الأولية وأجزاء الإنتاج، توفر NAITE TECH قدرات التصنيع باستخدام الحاسب الآلي NAITE TECH مع الدعم الهندسي لمراجعة التسامح وتعليقات قابلية التصنيع.
أرسل ملفات CAD ورسومات ثنائية الأبعاد إلى NAITE TECH للحصول على تعليقات وعروض أسعار حول قابلية التصنيع.


