
- Casa
- Capacità
- Soluzione
- Materiale
- Industria
- Risorse
- Richiedi un preventivo
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 22/06/2026 Origine: Sito
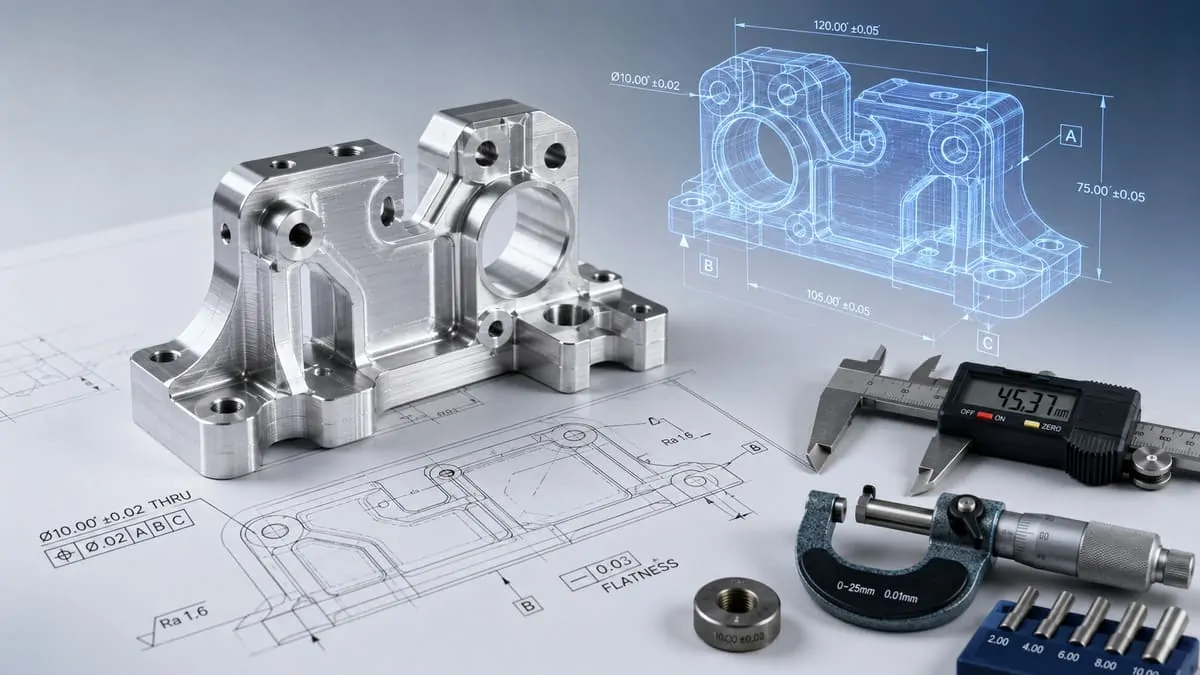
Le tolleranze sono uno dei maggiori fattori di costo nella lavorazione CNC. Una tolleranza più stretta può migliorare l'adattamento, l'allineamento, la tenuta o il controllo del movimento, ma può anche richiedere una lavorazione più lenta, un fissaggio più preciso, passaggi di finitura aggiuntivi, ispezioni più rigorose e un rischio di scarto maggiore. Per questo motivo, le parti CNC più convenienti non sono sempre le parti con le tolleranze più strette: sono le parti con le giuste tolleranze nei posti giusti.
In molti progetti CNC, solo poche funzionalità richiedono veramente un controllo di precisione. Le sedi dei cuscinetti, i fori delle spine di centraggio, le superfici di tenuta, i diametri degli alberi e le superfici di accoppiamento critiche potrebbero richiedere tolleranze più strette. Tuttavia, i profili cosmetici, i ritagli, le tasche non funzionali e le dimensioni esterne generali possono spesso utilizzare tolleranze di lavorazione standard senza influire sulle prestazioni della parte.
Questa guida spiega come specificare le tolleranze di lavorazione CNC in modo chiaro e pratico. Imparerai cosa significano le tolleranze CNC standard, perché tolleranze strette aumentano i costi, come evitare tolleranze eccessive, quali caratteristiche richiedono un controllo più rigoroso e come il materiale, lo spessore della parete, il design del foro, il raggio dell'angolo interno, le filettature, GD&T e la selezione del processo di lavorazione influiscono sulla capacità di tolleranza.
Dal punto di vista del fornitore, un buon disegno di tolleranza non si limita a definire la precisione. Indica al team di lavorazione quali caratteristiche sono critiche per la funzione e quali caratteristiche hanno maggiore flessibilità. Ciò aiuta a ridurre i costi inutili mantenendo la parte finale affidabile per l'assemblaggio e l'uso.
Se hai bisogno di supporto per la revisione dei requisiti di tolleranza prima della produzione, NAITE TECH te lo fornisce servizi di lavorazione CNC personalizzati con supporto tecnico per revisione CAD, revisione di disegni 2D, feedback DFM e ottimizzazione pratica delle tolleranze.
Questa guida tratta i principi pratici delle tolleranze di lavorazione CNC, aiutando gli ingegneri a specificare tolleranze accurate, realizzabili ed economiche senza aggiungere inutili costi di lavorazione o ispezione.
Comprendere cosa significano le tolleranze di lavorazione CNC, come vengono visualizzate sui disegni tecnici e perché influiscono su adattamento, funzionamento, ispezione e costi di produzione.
Scopri quali intervalli di tolleranza sono comunemente considerati pratici per dimensioni non critiche, caratteristiche fresate, fori, alberi e parti lavorate in generale.
Scopri come tolleranze più strette possono aumentare i tempi di lavorazione, la complessità dell'impostazione, i passaggi di finitura, i requisiti di ispezione, il rischio di scarti e il costo totale di produzione.
Identificare i problemi comuni di tolleranza eccessiva, come l'applicazione di tolleranze strette a superfici cosmetiche, caratteristiche di gioco, tasche non funzionali o ogni dimensione del disegno.
Scopri come decidere quali caratteristiche richiedono un controllo delle tolleranze più rigoroso, comprese le sedi dei cuscinetti, i fori delle spine di centraggio, le superfici di tenuta, i diametri degli alberi e le interfacce di accoppiamento.
Comprendere come la funzione del foro, la profondità della tasca, la larghezza della scanalatura, l'accesso dell'utensile, il raggio interno e la strategia di fresatura influiscono sulla capacità di tolleranza e sulla coerenza della lavorazione.
Scopri come alluminio, acciaio inossidabile, titanio, plastica, spessore delle pareti, caratteristiche sottili e sollecitazioni del materiale influenzano la stabilità dimensionale dopo la lavorazione.
Scopri come GD&T può migliorare la chiarezza delle tolleranze per modelli di fori, superfici di accoppiamento, riferimenti, planarità, parallelismo e componenti rotanti.
Scopri come applicare tolleranze strette solo dove sono funzionalmente richieste, utilizzare tolleranze standard altrove e ridurre i costi di lavorazione non necessari.
Le tolleranze di lavorazione CNC definiscono la quantità accettabile di variazione dimensionale consentita su una parte lavorata. In un disegno tecnico, una tolleranza indica al produttore quanto una caratteristica può discostarsi dalla sua dimensione nominale pur soddisfacendo i requisiti di progettazione.
Ad esempio, se un foro viene specificato come:
Ø10,00±0,05mm
il diametro del foro finito può variare da 9,95 mm a 10,05 mm ed è comunque da considerarsi accettabile.
Le tolleranze sono necessarie perché nessun processo di lavorazione può produrre ogni caratteristica con l'esatta dimensione nominale. Gli utensili da taglio si usurano nel tempo, i materiali si comportano diversamente durante la lavorazione, le attrezzature introducono piccole variazioni e anche i metodi di ispezione hanno limiti di misurazione. Una tolleranza ben progettata definisce quale livello di variazione è accettabile senza rendere la parte più difficile o costosa da produrre del necessario.
Nella lavorazione CNC, le tolleranze vengono comunemente applicate a:
Diametri dei fori
Diametri dell'albero
Larghezze delle fessure
Profondità delle tasche
Planarità della superficie
Posizioni dei fori
Funzionalità filettate
Superfici di accoppiamento
Lunghezza, larghezza e altezza complessive
Interfacce di assemblaggio critiche
Tuttavia, non tutte le funzionalità necessitano dello stesso livello di precisione. La sede di un cuscinetto può richiedere una tolleranza del diametro ristretta, mentre un profilo esterno estetico, un ritaglio o una tasca non funzionale possono richiedere solo una tolleranza generale standard. La chiave è abbinare la tolleranza alla funzione della caratteristica.
Per regole più ampie di progettazione delle parti CNC oltre le tolleranze, puoi anche consultare NAITE TECH Progettazione CNC per linee guida sulla producibilità.
La maggior parte dei disegni CNC utilizza una combinazione di tolleranze generali e tolleranze specifiche della funzione.
Le tolleranze generali si applicano alle dimensioni che non hanno una tolleranza specificata individualmente. Questi vengono spesso visualizzati nel cartiglio di un disegno tecnico e vengono generalmente utilizzati per caratteristiche non critiche come profili esterni, forme base di tasche, aree di gioco e superfici cosmetiche.
Le tolleranze specifiche della funzione vengono applicate direttamente alle quote importanti che influiscono sulla funzione della parte. Questi possono includere fori dei cuscinetti, fori per spine di centraggio, superfici di tenuta, diametri dell'albero, scanalature di precisione o schemi di fori relativi ai riferimenti.
Una pratica strategia di tolleranza CNC di solito separa le caratteristiche critiche dalla geometria non critica:
Tipo di funzione |
Approccio di tolleranza consigliato |
Perché è importante |
|---|---|---|
Dimensioni esterne non critiche |
Utilizzare tolleranze generali |
Mantiene bassi i costi di lavorazione e ispezione |
Fori di passaggio |
Utilizzare una tolleranza standard o moderata |
Di solito è necessario solo spazio sufficiente per gli elementi di fissaggio |
Fori per spine di centraggio |
Utilizzare un diametro e un controllo della posizione più stretti |
Influisce sull'allineamento e sulla precisione dell'assemblaggio |
Sedi dei cuscinetti |
Utilizzare una tolleranza del diametro ridotta |
Influisce sull'adattamento, sulla rotazione e sulle prestazioni |
Superfici di sigillatura |
Controllare la planarità o la finitura superficiale, se necessario |
Influisce sulle perdite e sull'affidabilità della tenuta |
Superfici cosmetiche |
Evitare tolleranze strette non necessarie |
Di solito non migliora la funzione della parte |
Un errore comune è applicare la stessa stretta tolleranza a ogni dimensione su un disegno. Ciò aumenta i tempi di lavorazione, lo sforzo di ispezione e i costi, anche quando molte funzionalità non richiedono un'elevata precisione.
Nei progetti reali di lavorazione CNC, una chiara gerarchia di tolleranze è spesso più preziosa che semplicemente restringere ogni dimensione. Quando un disegno identifica chiaramente caratteristiche critiche, riferimenti e superfici funzionali, il team di lavorazione può concentrare la precisione dove conta di più.
Prima di quotare un progetto CNC, gli ingegneri NAITE TECH spesso verificano se le tolleranze specificate sono funzionalmente necessarie o se alcune dimensioni possono rimanere entro le tolleranze di lavorazione standard senza influire sull'assemblaggio o sulle prestazioni. Ciò aiuta a ridurre la complessità di installazione non necessaria, evitare ispezioni eccessive e mantenere sotto controllo il costo della parte finale.
Le tolleranze di lavorazione CNC standard sono intervalli di tolleranza generali che di solito possono essere raggiunti senza richiedere un controllo di processo speciale, ispezioni avanzate o operazioni di finitura aggiuntive. Queste tolleranze vengono comunemente utilizzate per dimensioni non critiche, profili generali, aree libere e caratteristiche che non influiscono direttamente sull'assemblaggio, sulla tenuta, sul movimento o sull'allineamento.
Per molti pezzi lavorati a CNC, una tolleranza generale pratica può variare da ±0,10 mm a ±0,05 mm , a seconda del materiale, delle dimensioni del pezzo, della geometria, della profondità dell'elemento, del processo di lavorazione e dei requisiti di ispezione. Potrebbero essere possibili tolleranze più strette, ma dovrebbero essere specificate solo quando la caratteristica richiede ulteriore precisione per il funzionamento.
È importante capire che non esiste un'unica 'tolleranza CNC standard' applicabile a ogni parte. Una piccola staffa in alluminio, un albero in acciaio inossidabile, un alloggiamento a parete sottile, una tasca profonda e un componente lavorato in plastica possono tutti richiedere aspettative di tolleranza diverse. Lo stesso valore di tolleranza può essere facile da ottenere su una caratteristica e difficile o costoso su un'altra.
Un approccio migliore consiste nel definire le tolleranze in base alla funzione della caratteristica e al rischio di produzione.
Tipo di funzione |
Approccio pratico della tolleranza |
Impatto sui costi |
|---|---|---|
Profili esterni non critici |
Utilizzare tolleranze generali del disegno |
Basso |
Superfici fresate di base |
La tolleranza di lavorazione standard è generalmente accettabile |
Da basso a medio |
Fori di passaggio |
Di solito è sufficiente una tolleranza moderata |
Basso |
Fori per spine di centraggio |
Utilizzare un diametro e un controllo della posizione più stretti |
Medio |
Sedi dei cuscinetti |
Specificare una tolleranza del diametro ridotta in base ai requisiti di adattamento |
Da medio ad alto |
Diametri dell'albero |
Utilizzare la tolleranza di adattamento appropriata per la rotazione o il montaggio |
Medio |
Tasche o slot profondi |
La tolleranza dipende dall'accesso e dalla profondità dell'utensile |
Da medio ad alto |
Grandi superfici piane |
La planarità dipende dal materiale, dalle dimensioni e dalla configurazione |
Da medio ad alto |
Caratteristiche a parete sottile |
Maggiore rischio di flessione e deformazione |
Alto |
Superfici cosmetiche |
Evitare tolleranze strette non necessarie |
Basso se non eccessivamente specificato |
Quando si specificano le tolleranze standard, gli ingegneri dovrebbero evitare di utilizzare il valore più ristretto possibile per impostazione predefinita. Una tolleranza dovrebbe essere sufficientemente stretta da garantire che la parte funzioni, ma non così stretta da aumentare i costi di lavorazione senza migliorare le prestazioni.
Ad esempio, un foro con spazio libero per una vite solitamente non necessita della stessa tolleranza di un foro per una spina di centraggio utilizzato per l'allineamento di precisione. Un bordo esterno estetico di solito non necessita della stessa tolleranza di una sede di cuscinetto. Una tasca non funzionale solitamente non necessita della stessa tolleranza di profondità di una superficie di tenuta.
Se il tuo progetto prevede più processi di produzione o desideri confrontare le aspettative di tolleranza tra diversi metodi, puoi anche fare riferimento a NAITE TECH risorse di riferimento per la tolleranza di produzione.
Le tolleranze standard sono solitamente il punto di partenza più conveniente per le parti lavorate a CNC perché consentono al produttore di utilizzare strategie di lavorazione efficienti, utensili standard, metodi pratici di impostazione e normali procedure di ispezione.
L'utilizzo di tolleranze standard, ove possibile, può aiutare a ridurre:
Tempo di lavorazione
Complessità di installazione
Rischio degli utensili
Tempo di ispezione
Rielaborazione
Tasso di scarto
Costo parziale complessivo
Ciò non significa che le tolleranze strette debbano essere evitate completamente. Molte parti CNC necessitano di tolleranze strette per le caratteristiche critiche. L'obiettivo è applicare tolleranze strette in modo selettivo, solo laddove influiscono sulla funzione della parte.
Una buona strategia di tolleranza CNC solitamente include:
Tolleranze generali per dimensioni non critiche
Tolleranze specifiche delle caratteristiche per le aree funzionali
Riferimenti chiari per l'ispezione
Adattamenti standard per fori, perni, alberi e cuscinetti
Valori di tolleranza pratici basati sul materiale e sulla geometria
Revisione del fornitore prima della produzione
Per regole di progettazione delle parti più ampie, è necessario prendere in considerazione anche le decisioni relative alle tolleranze insieme alla geometria, al materiale, all'accesso agli strumenti e alla funzione della lavorazione. NAITETECH Le migliori pratiche di progettazione di parti CNC forniscono una base utile per la progettazione di componenti CNC più producibili.
Dal punto di vista di un fornitore di lavorazioni meccaniche, le tolleranze standard aiutano a mantenere il processo di produzione stabile e prevedibile. Quando alle caratteristiche non critiche è consentito utilizzare tolleranze generali pratiche, il team di lavorazione può concentrare maggiore attenzione sulle caratteristiche che influenzano realmente l'adattamento, l'allineamento, la tenuta o le prestazioni meccaniche.
In molti progetti CNC, l’opportunità di risparmio sui costi più efficace non consiste nel modificare completamente il design del pezzo. Sta adattando la strategia di tolleranza in modo che la precisione venga applicata solo dove crea valore funzionale.
Tolleranze strette aumentano i costi di lavorazione CNC perché richiedono un maggiore controllo in ogni fase della produzione. Il costo non è legato solo al taglio del materiale. Dipende anche dalla pianificazione del setup, dalla stabilità delle attrezzature, dalla strategia di lavorazione, dalle condizioni degli utensili, dai tempi di ispezione e dal rischio di produrre parti al di fuori dell'intervallo di tolleranza richiesto.
Una tolleranza come ±0,10 mm può essere pratica per molte caratteristiche generali del CNC, mentre ±0,01 mm o più stretta può richiedere un processo molto più controllato. Quanto più stretta è la tolleranza, tanto minore è la variazione accettabile. Ciò significa che il processo di lavorazione ha meno spazio per l'usura degli utensili, il movimento termico, lo stress del materiale, la variazione dell'attrezzatura o l'incertezza di misura.
In molti casi è possibile ottenere tolleranze strette, ma dovrebbero essere applicate solo alle caratteristiche che le richiedono realmente per il funzionamento della parte.
La precisione della lavorazione CNC dipende in larga misura da come viene tenuta la parte durante la produzione. Per tolleranze larghe o standard, può essere sufficiente un pratico dispositivo. Per tolleranze strette, la configurazione spesso deve essere più rigida, ripetibile e attentamente allineata.
Le caratteristiche di tolleranza stretta possono richiedere:
Posizionamento dei dati più accurato
Infissi personalizzati
Verifica aggiuntiva della configurazione
Distorsione di bloccaggio ridotta
Orientamento delle parti più controllato
Migliore ripetibilità tra le operazioni
Se una parte deve essere lavorata da più lati, ciascuna impostazione introduce una piccola quantità di variazione. Ciò è particolarmente importante quando tolleranze strette controllano la relazione tra le caratteristiche sulle diverse facce della parte.
Per parti complesse con caratteristiche critiche su più angoli o superfici, La lavorazione CNC a 5 assi per pezzi di precisione complessi può talvolta ridurre gli errori di tolleranza legati all'impostazione consentendo di lavorare più elementi in meno operazioni.
Gli elementi con tolleranza standard possono spesso essere lavorati in modo efficiente con le normali strategie di sgrossatura e finitura. Le caratteristiche di tolleranza stretta possono richiedere parametri di taglio più lenti, tagli di finitura più leggeri e passaggi aggiuntivi per migliorare la precisione dimensionale e la consistenza della superficie.
Ciò può aumentare i costi perché la macchina dedica più tempo a ciascuna parte.
Ad esempio, una tasca con tolleranza di profondità standard potrebbe richiedere solo una normale passata di finitura. Una profondità della tasca di precisione, una larghezza ridotta della fessura o una superficie di accoppiamento critica possono richiedere un controllo aggiuntivo del materiale, passaggi elastici o misurazioni aggiuntive tra le operazioni.
Tolleranze più strette possono anche limitare l'aggressività con cui la parte può essere lavorata. Un taglio troppo veloce può creare calore, deflessione dell'utensile, vibrazioni o variazioni della superficie, tutti fattori che possono influire sulla precisione dimensionale.
Gli utensili da taglio non rimangono perfettamente affilati durante tutta la produzione. Man mano che uno strumento si usura, le dimensioni della lavorazione possono spostarsi gradualmente. Per le tolleranze standard, questa piccola variazione dimensionale può essere ancora accettabile. Per tolleranze strette, l'usura dell'utensile deve essere monitorata con maggiore attenzione.
La deflessione dell'utensile è un altro fattore importante. Gli utensili lunghi, di piccolo diametro o non supportati possono piegarsi leggermente durante il taglio. Ciò è comune quando si lavorano tasche profonde, scanalature strette, raggi interni piccoli e caratteristiche di difficile accesso.
Quando si applicano tolleranze strette a queste caratteristiche difficili, il processo di lavorazione può richiedere:
Strumenti più brevi ove possibile
Portautensili più rigidi
Forze di taglio ridotte
Passaggi di finitura aggiuntivi
Sostituzione più frequente degli utensili
Ispezione più attenta durante la produzione
Per tasche fresate, fessure, profili e superfici piane, NAITE TECH fornisce fresatura CNC di precisione per caratteristiche con tolleranze strette con pianificazione del processo basata sulla geometria della parte e sui requisiti di tolleranza.
Tolleranze strette di solito richiedono maggiori ispezioni. Un semplice controllo del calibro può essere sufficiente per alcune dimensioni generali, ma le caratteristiche di tolleranza ristretta possono richiedere micrometri, alesametri, misuratori di altezza, ispezione CMM, piastre di superficie, calibri per perni, calibri per filettature o altri metodi di misurazione controllati.
Il costo dell’ispezione aumenta quando:
Più dimensioni richiedono la misurazione
Gli strumenti di misurazione devono essere più precisi
È richiesta la programmazione della CMM
Ogni parte necessita di un'ispezione dettagliata
È richiesta l'ispezione del primo articolo
Sono richiesti rapporti di ispezione
Le parti devono essere misurate in un ambiente controllato
Questo è uno dei motivi per cui l'applicazione di tolleranze strette a ogni dimensione può aumentare i costi anche se la lavorazione in sé non è particolarmente difficile. L’onere delle ispezioni diventa molto più pesante.
Quanto più stretta è la tolleranza, tanto più piccola è la finestra del processo accettabile. Una caratteristica solo leggermente sovradimensionata, sottodimensionata, deformata o disallineata potrebbe diventare non conforme.
Ciò aumenta il rischio di:
Rilavorazione
Nuova ispezione
Rottame
Consegna ritardata
Costo di produzione più elevato
Strategie di lavorazione più conservative
Per le parti prototipo, ciò può significare tempi di lavorazione aggiuntivi. Per le parti di produzione, ciò può influire sulla resa e sulla ripetibilità dell'intero lotto.
Alcune tolleranze diventano costose non perché il numero sia estremamente ridotto, ma perché il materiale o la geometria sono difficili da controllare.
Per esempio:
Le parti sottili in alluminio potrebbero deformarsi dopo la rimozione del materiale.
L'acciaio inossidabile può richiedere una lavorazione più lenta e un controllo del calore più attento.
Il titanio può essere difficile da tagliare e può aumentare l’usura dell’utensile.
La plastica può spostarsi a causa della temperatura, dell'umidità o dello stress interno.
Grandi superfici piane possono richiedere un attento controllo e ispezione delle sollecitazioni.
Le tasche profonde possono essere influenzate dalla deflessione dell'utensile.
Ciò significa che una tolleranza pratica su un piccolo blocco rigido può essere difficile su un alloggiamento a parete sottile o una piastra grande e leggera.
Nella lavorazione CNC, i fornitori non si limitano a citare la forma del pezzo. Citano anche il rischio di mantenere ripetutamente le tolleranze richieste. Una tolleranza stretta su un diametro corto e rigido può essere gestibile, mentre la stessa tolleranza su una parete sottile, una tasca profonda o una superficie piana ampia può richiedere un processo più controllato e costoso.
Questo è il motivo per cui la revisione della tolleranza è una parte importante del DFM. Prima della produzione, NAITE TECH può aiutare a valutare quali requisiti di tolleranza sono critici, quali caratteristiche creano rischi di produzione e dove le tolleranze standard possono essere utilizzate per ridurre i costi senza influire sulla funzionalità.
Per progetti in cui i requisiti di tolleranza non sono chiari o sensibili ai costi, NAITE TECH La revisione della tolleranza della lavorazione CNC può aiutare a identificare modi pratici per migliorare la producibilità prima dell'inizio della lavorazione.
La tolleranza eccessiva è uno dei motivi più comuni per cui le parti lavorate a CNC diventano più costose del necessario. Succede quando le tolleranze specificate sono più strette di quelle effettivamente necessarie alla parte per adattamento, funzione, assemblaggio, tenuta o prestazioni.
In molti casi, una tolleranza eccessiva non migliora la parte finale. Al contrario, aumenta il tempo di lavorazione, lo sforzo di ispezione, la complessità di configurazione e il rischio di produzione.
Ad esempio, un disegno può specificare ±0,01 mm per tutte le dimensioni, anche se solo alcune funzionalità influiscono sull'assemblaggio. La sede del cuscinetto, i fori delle spine di centraggio o la superficie di tenuta potrebbero richiedere uno stretto controllo, ma i bordi estetici, i ritagli e le tasche non funzionali di solito non lo richiedono. Quando ogni caratteristica viene considerata critica, l’intera parte diventa più difficile e costosa da produrre.
Tolleranza eccessiva significa applicare requisiti di tolleranza più severi di quelli effettivamente richiesti dal progetto. Ciò può verificarsi a livello di disegno, di funzionalità o di cartiglio.
Esempi comuni includono:
Applicazione di tolleranze strette a ogni dimensione
Utilizzando una tolleranza generale molto rigorosa nel cartiglio del disegno
Specificazione di tolleranze strette sulle superfici cosmetiche
Applicazione di tolleranze di precisione ai fori con gioco
Richiedono una perfetta planarità su ampie superfici non accoppiate
Aggiunta di controlli GD&T senza scopo funzionale
Utilizzo di tolleranze di posizione strette su caratteristiche che non influiscono sull'assemblaggio
Specificazione di tolleranze strette non necessarie su tasche profonde o pareti sottili
Una tolleranza dovrebbe sempre rispondere a una domanda funzionale:
cosa succede se questa caratteristica è leggermente più grande, più piccola, più piatta, più profonda o spostata entro un intervallo ragionevole?
Se la risposta è 'la parte funziona ancora', potrebbe non essere necessaria una tolleranza stretta.
La tolleranza eccessiva spesso avviene perché i progettisti vogliono evitare rischi. Quando una parte è importante, potrebbe sembrare più sicuro restringere ogni dimensione. Tuttavia, nella lavorazione CNC, questo approccio può creare il risultato opposto. Può rendere la parte più difficile da produrre, più difficile da ispezionare e più costosa da ripetere in modo coerente.
Le cause comuni di tolleranza eccessiva includono:
Copia delle tolleranze da un vecchio disegno
Utilizzo di modelli CAD o di disegno predefiniti
Applicazione di una tolleranza stretta all'intero cartiglio
Non separare le caratteristiche funzionali e non funzionali
Cercando di compensare requisiti di assemblaggio poco chiari
Mancanza di feedback dai fornitori durante la fase di progettazione
Incomprensione del livello di tolleranza effettivamente necessario per la parte
Ad esempio, un ingegnere può specificare una tolleranza ristretta sulla profondità della tasca perché appare importante nel modello CAD. Ma se quella tasca garantisce solo spazio o riduzione del peso, la stretta tolleranza potrebbe non aggiungere valore funzionale.
Una tolleranza eccessiva aumenta i costi perché costringe il produttore a considerare più funzionalità come critiche per la precisione. Ciò influisce sulla lavorazione, sull'ispezione e sul controllo di qualità.
Quando troppe dimensioni sono strettamente controllate, il fornitore potrebbe dover:
Utilizzare strategie di lavorazione più lente
Aggiungi altre passate di finitura
Creare infissi più complessi
Ispeziona più dimensioni
Utilizzare apparecchiature di misurazione più avanzate
Controllare l'usura dello strumento con maggiore frequenza
Ridurre la velocità di produzione
Consentire maggiori rischi di scarto o rilavorazione
Anche se la parte sembra semplice, requisiti di tolleranza eccessivi possono rendere il processo di produzione molto più impegnativo.
Una staffa semplice con tolleranze standard può essere facile da lavorare. La stessa staffa con tolleranze strette su ogni superficie, foro, fessura e bordo può richiedere un processo molto più controllato e tempi di ispezione più lunghi.
Un modo pratico per evitare una tolleranza eccessiva è separare le caratteristiche critiche dalla geometria non critica.
Caratteristica |
Strategia di scarsa tolleranza |
Migliore strategia di tolleranza |
|---|---|---|
Profilo esterno generale |
±0,01 mm |
Utilizzare la tolleranza generale standard |
Fori per le viti |
±0,01 mm |
Utilizzare una tolleranza di gioco pratica |
Fori per spine di centraggio |
Come tutti gli altri buchi |
Utilizzare diametro di precisione e tolleranza di posizione |
Sede del cuscinetto |
Uguale a tutti gli altri diametri |
Applicare una tolleranza stretta basata sull'adattamento |
Smussi cosmetici |
Tolleranza dimensionale stretta |
Utilizzare il requisito di rottura del bordo standard |
Tasche non funzionali |
Tolleranza stretta di profondità e larghezza |
Utilizzare la tolleranza generale a meno che non sia fondamentale per la funzione |
Superficie di tenuta |
Non chiaramente identificato |
Specificare planarità o finitura solo dove necessario |
Questo approccio mantiene precise le caratteristiche importanti evitando costi inutili su dimensioni che non influiscono sulle prestazioni della parte.
Il modo migliore per evitare una tolleranza eccessiva è definire la funzione di ciascuna caratteristica importante prima di assegnare una tolleranza.
Prima di applicare una tolleranza stretta, chiedere:
Questa funzionalità influisce sull'assemblaggio?
Individua un'altra parte?
Controlla il movimento, la rotazione o lo scorrimento?
Influisce sulla tenuta o sulle perdite?
Funziona come un dato?
Supporta un cuscinetto, un albero, un perno o un dispositivo di fissaggio?
Richiede documentazione di ispezione?
La parte funzionerebbe comunque con una tolleranza più ampia?
Se la caratteristica non influisce sulla funzione, spesso può utilizzare una tolleranza standard.
Un buon disegno CNC dovrebbe consentire al fornitore di comprendere facilmente quali caratteristiche sono fondamentali. Ciò non dovrebbe costringere il team di lavorazione a indovinare quali dimensioni contano di più.
Per regole di producibilità più ampie, consultare NAITE TECH Best practice per la progettazione di parti CNC per comprendere come la tolleranza, la geometria, il materiale e l'accesso agli utensili interagiscono nella progettazione di parti CNC.
Durante la revisione dei disegni, uno dei fattori di costo più comuni riscontrati da NAITE TECH è l'applicazione di tolleranze strette ad ogni dimensione. In molti progetti, solo un numero limitato di funzionalità influisce realmente sull'assemblaggio, sull'allineamento, sulla tenuta o sulle prestazioni meccaniche.
Un approccio migliore consiste nel definire chiaramente le caratteristiche critiche e consentire tolleranze standard per il resto della parte. Ciò aiuta il team di lavorazione a concentrare il controllo del processo laddove crea valore reale, evitando tempi di lavorazione e costi di ispezione non necessari su geometrie non critiche.
Per le parti sensibili ai costi, NAITE TECH può rivedere i disegni e fornire supporto per la lavorazione CNC di precisione per aiutare a identificare i requisiti di tolleranza che potrebbero aumentare i costi senza migliorare la funzione della parte.
Non tutte le dimensioni di una parte lavorata a CNC necessitano di una tolleranza ristretta. La migliore strategia di tolleranza è basata sulla funzione. Prima di applicare una tolleranza ristretta, gli ingegneri dovrebbero identificare quali caratteristiche influiscono sull'assemblaggio, sull'allineamento, sulla tenuta, sul movimento, sul trasferimento del carico o sull'ispezione.
Una buona regola è semplice:
se una caratteristica influenza direttamente il modo in cui la parte si adatta, si muove, sigilla, allinea o funziona, potrebbe essere necessario un controllo della tolleranza più rigoroso. Se non influisce sulla funzionalità, una tolleranza standard è solitamente più conveniente.
Questo approccio basato sulle funzioni aiuta a prevenire una tolleranza eccessiva mantenendo precise le caratteristiche critiche.
Alcune funzionalità CNC sono direttamente correlate alle prestazioni della parte e potrebbero richiedere un controllo della tolleranza più rigoroso. Queste caratteristiche dovrebbero essere esaminate attentamente durante la progettazione e la pianificazione della produzione.
Esempi comuni includono:
Sedi dei cuscinetti
Fori per spine di centraggio
Fori a pressione
Fori antiscivolo
Diametri dell'albero
Superfici di sigillatura
Superfici di accoppiamento
Modelli di fori di precisione
Superfici di riferimento
Interfacce scorrevoli o rotanti
Interfacce ottiche, mediche, aerospaziali o robotiche
Funzionalità che controllano l'impilamento degli assiemi
Per queste funzionalità, la tolleranza deve essere scelta in base ai requisiti funzionali, non utilizzando un valore predefinito. Ad esempio, la tolleranza del foro di un cuscinetto dovrebbe essere in base all'accoppiamento richiesto del cuscinetto, mentre il foro di una spina di centraggio dovrebbe essere controllato sia per il diametro che per la posizione.
Molte funzionalità CNC sono importanti per forma, gioco o aspetto, ma non richiedono un controllo di livello di precisione. L'applicazione di tolleranze strette a queste funzionalità spesso aumenta i costi senza migliorare le prestazioni.
Gli esempi includono:
Profili esterni cosmetici
Tasche non funzionali
Ritagli per la riduzione del peso
Aree di sgombero generale
Smussi di base
Il bordo si rompe
Superfici decorative
Grandi superfici non accoppiate
Fori di passaggio delle viti
Cavità interne utilizzate solo per la rimozione del materiale
Queste funzionalità possono spesso utilizzare tolleranze generali di disegno. Se la lavorazione non individua un altro componente, non supporta un adattamento, non crea un sigillo o non controlla il movimento, in genere non necessita di una tolleranza ristretta.
Prima di specificare una tolleranza ristretta su un disegno CNC, porre le seguenti domande:
Domanda |
Perché è importante |
|---|---|
Questa funzionalità influisce sull'assemblaggio? |
Le funzioni di assieme spesso richiedono dimensioni o posizione controllate |
Individua un altro componente? |
Le funzioni di localizzazione potrebbero richiedere una tolleranza di posizione più stretta |
Supporta un cuscinetto, un albero o un perno? |
Le funzionalità basate sull'adattamento di solito richiedono un controllo preciso del diametro |
Influisce sulla tenuta? |
Le superfici di tenuta potrebbero richiedere il controllo della planarità o della finitura superficiale |
Controlla lo scorrimento o la rotazione? |
Le interfacce in movimento necessitano di uno spazio controllato |
Questa caratteristica viene utilizzata come dato? |
Le feature di Riferimento influiscono sull'ispezione e sulle relazioni tra feature |
Richiede documentazione di ispezione? |
Ulteriori ispezioni potrebbero aumentare i costi |
La parte funzionerebbe ancora con una tolleranza più ampia? |
Se sì, una tolleranza stretta potrebbe non essere necessaria |
Questa lista di controllo aiuta gli ingegneri a decidere dove è veramente necessaria la precisione e dove le tolleranze standard sono più pratiche.
Lo stesso tipo di elemento può richiedere tolleranze diverse a seconda della sua funzione.
Ad esempio, non tutti i fori dovrebbero essere trattati allo stesso modo:
Un foro per la vite potrebbe richiedere spazio sufficiente solo per il dispositivo di fissaggio.
Il foro di una spina di centraggio potrebbe richiedere un diametro stretto e un controllo della posizione.
Un foro del cuscinetto potrebbe richiedere una tolleranza basata sull'adattamento.
Un foro filettato potrebbe richiedere una profondità e un impegno della filettatura adeguati.
Un foro di sigillatura può richiedere requisiti sia dimensionali che superficiali.
Per regole di progettazione dei fori più dettagliate, consultare NAITE TECH Consigli per la progettazione dei fori CNC.
La stessa logica vale per le superfici fresate. Una faccia cosmetica, una faccia di montaggio e una faccia di tenuta possono sembrare tutte simili in CAD, ma non richiedono la stessa strategia di tolleranza. La tolleranza dovrebbe riflettere lo scopo funzionale della superficie.
Le decisioni sulla tolleranza dovrebbero anche considerare il modo in cui più parti si incastrano in un assieme. Anche se ogni singola parte rientra nei limiti di tolleranza, piccole variazioni possono accumularsi tra diversi componenti. Questo è chiamato accumulo di tolleranza.
L'accumulo di tolleranza è particolarmente importante per:
Assiemi multiparte
Alloggiamenti e coperture
Assemblaggi posizionati con tasselli
Meccanismi di scorrimento
Allineamento di ingranaggi o cuscinetti
Posizionamento ottico o con sensore
Componenti di robotica e automazione
Se una lavorazione controlla la posizione di un'altra parte in un assieme, potrebbe richiedere una tolleranza più stretta o un controllo GD&T più chiaro. Se la caratteristica è solo estetica o fornisce uno spazio aggiuntivo, di solito può rimanere entro la tolleranza standard.
Un errore comune è utilizzare tolleranze strette per compensare requisiti di progettazione poco chiari. Se il progettista non è sicuro di quali caratteristiche siano fondamentali, potrebbe sentirsi più sicuro rendere tutto serrato. Tuttavia, ciò spesso aumenta i costi e rende il disegno più difficile da produrre.
Invece, il disegno dovrebbe definire chiaramente:
Quali caratteristiche sono fondamentali
Quali superfici fungono da datum
Quali fori servono per l'allineamento
Quali caratteristiche sono per l'autorizzazione
Quali dimensioni influiscono sull'adattamento o sul movimento
Quali tolleranze sono richieste per l'ispezione
Per la pianificazione generale delle tolleranze e la geometria CNC realizzabile, NAITE TECH I principi DFM per le parti lavorate a CNC possono aiutare a collegare la funzione della caratteristica, la scelta del materiale e le limitazioni del processo di lavorazione.
Un buon disegno delle tolleranze indica al fornitore ciò che conta di più. Una volta identificate chiaramente le caratteristiche critiche, il team di lavorazione può pianificare attrezzature, percorsi utensile, metodi di ispezione e controlli di processo attorno a tali caratteristiche.
Nel processo di revisione ingegneristica di NAITE TECH, le domande sulla tolleranza vengono spesso valutate prima in base alla funzione. Se una dimensione influisce sull'adattamento, sulla tenuta, sull'allineamento o sul movimento, riceve un'attenzione maggiore. Se una caratteristica non influisce sulle prestazioni del pezzo, la tolleranza di lavorazione standard è spesso la scelta più pratica ed economica.
Le tolleranze dei fori sono tra le decisioni di tolleranza più importanti nelle parti lavorate a CNC. I fori possono essere utilizzati per il gioco, l'allineamento, il fissaggio, il supporto dei cuscinetti, gli accoppiamenti a pressione, il flusso del fluido o la tenuta. Poiché ciascun tipo di foro ha una funzione diversa, non tutti i fori dovrebbero utilizzare la stessa tolleranza.
Un errore comune è applicare una tolleranza ristretta a ogni foro sul disegno. Ciò può aumentare i costi di lavorazione e ispezione senza migliorare le prestazioni dell'assemblaggio. Un approccio migliore consiste nel definire prima lo scopo di ciascun foro, quindi applicare la tolleranza appropriata in base alla funzione.
I fori liberi vengono utilizzati per consentire il passaggio di viti, bulloni, perni o altri elementi di fissaggio attraverso una parte. Nella maggior parte dei casi, l'elemento di fissaggio non necessita di un adattamento preciso all'interno del foro passante. Il foro necessita semplicemente di spazio sufficiente per il montaggio.
Per questo motivo, i fori passanti solitamente non richiedono tolleranze di diametro ristrette. Tolleranze standard o moderatamente controllate sono spesso sufficienti.
La tolleranza del foro gioco dipende da:
Dimensioni del dispositivo di fissaggio
Requisito di autorizzazione all'assemblaggio
Relazione posizionale con le parti accoppiate
Se il foro viene utilizzato per la regolazione
Se la testa del dispositivo di fissaggio, la rondella o la lamatura devono essere posizionati correttamente
Se il foro fornisce solo spazio per una vite, l'applicazione di una tolleranza del diametro molto stretta potrebbe non aggiungere valore funzionale. Tuttavia, se la posizione del foro con gioco influisce sull'allineamento tra le parti, potrebbe essere necessario un controllo maggiore sulla posizione del foro rispetto al diametro del foro.
Per consigli più dettagliati su geometria del foro, profondità e producibilità, consultare NAITE TECH Linee guida DFM per fori CNC.
I fori per spine di centraggio vengono utilizzati per un allineamento accurato tra le parti. A differenza dei fori con gioco, i fori di riferimento spesso richiedono un diametro e un controllo della posizione più stretti poiché influiscono direttamente sulla precisione dell'assemblaggio.
Potrebbe essere necessario un foro per una spina di centraggio:
Diametro preciso del foro
Posizione controllata del foro
Profondità del foro corretta
Alesante o noioso
Riferimenti chiari ai dati
Selezione dell'adattamento in base alla funzione dell'assieme
Ad esempio, una spina di riferimento utilizzata per un allineamento ripetibile può richiedere un adattamento a scorrimento o a pressione controllato. In questo caso, contano sia la dimensione che la posizione del foro. Se il diametro è troppo lento, il gruppo potrebbe perdere l'allineamento. Se la posizione non viene controllata, le parti accoppiate potrebbero non adattarsi correttamente.
Quando si utilizzano fori per spine di centraggio, in genere è meglio specificare la relazione di adattamento e riferimento richiesta anziché applicare una tolleranza ristretta casuale.
I fori a pressione e a scorrimento richiedono un'attenta selezione della tolleranza perché controllano il modo in cui due parti vengono assemblate.
Un foro press-fit è progettato in modo che il componente inserito sia leggermente più grande del foro, creando un adattamento con interferenza. Ciò può fornire una forte ritenzione ma richiede una considerazione controllata del diametro e del materiale.
Un foro di inserimento scorrevole consente a un perno, un albero o un componente di scivolare in posizione con un gioco controllato. Ciò è utile quando è necessario assemblare e smontare parti o quando è necessario un posizionamento accurato senza forza.
I fori basati sull'adattamento possono richiedere tolleranze più strette rispetto ai fori generali poiché piccole modifiche dimensionali possono influire sulla sensazione dell'assieme, sulla forza di ritenzione o sulla precisione dell'allineamento.
Importanti fattori di progettazione includono:
Diametro del perno o dell'albero
Durezza del materiale
Forza di assemblaggio richiesta
Dilatazione termica
Finitura superficiale
Profondità del foro
Spessore della parete attorno al foro
Indica se la parte verrà assemblata ripetutamente
I fori a pressione nei materiali più morbidi possono comportarsi diversamente dai fori a pressione nell'acciaio. Anche le pareti sottili attorno a un foro di inserimento a pressione possono deformarsi durante l'assemblaggio, pertanto è necessario rivedere la geometria prima di assegnare una tolleranza ristretta.
Le sedi dei cuscinetti e i fori delle boccole sono generalmente caratteristiche critiche per la funzionalità. Questi fori spesso richiedono diametro, rotondità, finitura superficiale e talvolta concentricità o eccentricità controllati a seconda dell'applicazione.
Un foro del cuscinetto troppo stretto può danneggiare il cuscinetto o rendere difficile il montaggio. Un foro troppo lento può ridurre le prestazioni di supporto, allineamento o rotazione.
Quando si specificano i fori dei cuscinetti o delle boccole, gli ingegneri dovrebbero considerare:
Raccomandazioni di montaggio del produttore dei cuscinetti
Direzione del carico
Requisito di rotazione
Materiale dell'alloggiamento
Temperatura operativa
Metodo di assemblaggio
Finitura superficiale
Metodo di ispezione
Le sedi dei cuscinetti non devono avere la stessa tolleranza dei fori generali. Richiedono decisioni di tolleranza basate sull’adattamento.
I fori filettati sono diversi dai fori semplici perché la funzione dipende dalla forma della filettatura, dal passo, dalla lunghezza di impegno e dalla compatibilità dei dispositivi di fissaggio. Nella maggior parte dei casi, è necessario utilizzare le specifiche di filettatura standard anziché i valori di tolleranza personalizzati.
La progettazione del foro filettato dovrebbe considerare:
Dimensioni e passo della filettatura
Classe di filettatura o standard
Impegno minimo del filo
Profondità del foro cieco
Gioco del fondo
Forza del materiale
Carico del dispositivo di fissaggio
Maschiatura e fresatura di filetti
Ispezione con calibri per filetti
Le tolleranze di filettatura personalizzate devono essere utilizzate solo quando esiste una chiara ragione funzionale, come tenuta, carico elevato, regolazione di precisione o condizioni di assemblaggio speciali.
Per una guida più approfondita sulle caratteristiche filettate, sul gioco degli elementi di fissaggio e sull'innesto della filettatura, vedere NAITE TECH Pratiche di progettazione di filettature e dispositivi di fissaggio CNC.
Per molti assiemi, la posizione del foro è più importante del diametro del foro. Un foro con gioco può avere una tolleranza del diametro ampia, ma potrebbe comunque essere necessario controllarne la posizione se deve essere allineato con un altro componente.
Ciò è particolarmente vero per:
Modelli di bulloni
Modelli di spine di centraggio
Piastre di montaggio
Alloggiamenti
Recinzioni
Parentesi
Assemblaggi di precisione
Se più fori devono essere allineati con le parti accoppiate, prendere in considerazione l'utilizzo della tolleranza di posizione GD&T invece di applicare solo tolleranze ± alle singole quote. La tolleranza di posizione può definire la posizione accettabile di una ripetizione di fori in modo più chiaro rispetto alle feature di Riferimento.
I buchi profondi sono più difficili da controllare rispetto ai buchi poco profondi. All’aumentare della profondità del foro, aumenta anche il rischio di deflessione dell’utensile, spostamento della punta, problemi di evacuazione dei trucioli, accumulo di calore e variazione del diametro.
Tolleranze strette su fori profondi possono richiedere:
Foratura a becco
Noioso
Alesatura
Utensili speciali
Più ispezione
Lavorazione più lenta
Migliore evacuazione del truciolo
Ulteriore pianificazione del processo
Se un foro profondo non richiede precisione, evitare di applicare tolleranze strette non necessarie. Se il foro è fondamentale per la sua funzionalità, discutere la fattibilità con il fornitore della lavorazione prima di finalizzare il disegno.
Un foro non deve essere tollerato solo in base al diametro. La sua funzione è importante. Un foro passante, un foro per una spina di centraggio, un foro filettato, un foro del cuscinetto e un foro di tenuta possono richiedere metodi di lavorazione, metodi di ispezione e livelli di tolleranza diversi.
Nel processo di revisione delle tolleranze di NAITE TECH, le caratteristiche dei fori vengono valutate in base al loro ruolo nell'assieme. Se il foro controlla l'allineamento, l'inserimento a pressione, il supporto del cuscinetto o la tenuta, potrebbe essere necessario un controllo più rigoroso. Se fornisce solo spazio, una tolleranza standard è spesso più pratica ed economica.
Le tolleranze della fresatura CNC non dipendono solo dalla precisione della macchina. Sono inoltre influenzati dalla profondità della caratteristica, dal diametro della fresa, dalla lunghezza dell'utensile, dal comportamento del materiale, dalla stabilità della presa del pezzo, dall'accesso alla superficie e dal numero di impostazioni necessarie per lavorare la parte.
Elementi fresati come tasche, asole, profili, spalle, sporgenze e superfici piane sono comuni nelle parti lavorate a CNC. Alcune di queste caratteristiche possono richiedere un controllo stretto delle tolleranze, mentre altre possono solitamente seguire tolleranze di lavorazione standard. La chiave è capire quali caratteristiche fresate sono critiche dal punto di vista funzionale e quali vengono utilizzate solo per lo spazio, la riduzione del peso o l'aspetto.
NAITE TECH fornisce fresatura CNC di precisione per caratteristiche con tolleranze strette , tra cui tasche, fessure, profili, superfici di montaggio e componenti lavorati con precisione che richiedono un'attenta pianificazione del processo.
Le tasche sono ampiamente utilizzate in alloggiamenti, staffe, custodie e componenti meccanici lavorati a CNC. Le tolleranze delle tasche possono riguardare larghezza, lunghezza, profondità, raggio degli angoli, planarità del pavimento o posizione della parete.
Una tasca può richiedere una tolleranza stretta se:
Contiene un altro componente
Controlla la posizione di montaggio
Supporta una superficie di tenuta
Individua un inserto, un sensore o un modulo elettronico
Influisce sullo scorrimento o sul gioco
Definisce uno spessore di parete critico
Tuttavia, se una tasca viene utilizzata solo per la riduzione del peso o la rimozione di materiale, spesso è sufficiente una tolleranza standard.
La tolleranza della tasca diventa più difficile quando la tasca è profonda, stretta o richiede raggi degli angoli interni piccoli. Gli utensili lunghi potrebbero deviarsi durante il taglio e gli utensili piccoli potrebbero richiedere avanzamenti più lenti e passaggi multipli. Ciò aumenta il tempo di lavorazione e il rischio di tolleranza.
Le scanalature vengono comunemente utilizzate per l'allineamento, la regolazione, i meccanismi di scorrimento, le caratteristiche di montaggio e lo spazio. Come i fori, le tolleranze delle fessure dovrebbero essere basate sulla funzione.
Uno slot potrebbe richiedere un controllo più rigoroso quando:
Guida un componente scorrevole
Individua un'altra parte
Controlla l'intervallo di regolazione
Mantiene l'allineamento tra gli assiemi
Funziona con uno spillo, una chiave o un dispositivo di fissaggio
Influisce sul movimento meccanico
Per le cave con gioco semplice, spesso non sono necessarie tolleranze strette di larghezza o posizione. Tuttavia, per le scanalature guida, le sedi per chiavetta o le interfacce scorrevoli, la larghezza della scanalatura, la rettilineità, la finitura superficiale e la posizione possono influire sulle prestazioni.
Quando si progettano le scanalature, gli ingegneri dovrebbero considerare l'accesso all'utensile, il diametro della fresa, il raggio dell'angolo e se la scanalatura può essere lavorata con una configurazione utensile rigida.
Le tolleranze del profilo controllano la forma o il contorno di una caratteristica lavorata. Possono applicarsi a profili esterni, superfici curve, sporgenze, nervature o contorni complessi.
Per i profili esterni non critici, le tolleranze standard sono spesso accettabili. Per profili di accoppiamento, percorsi di tenuta, superfici aerodinamiche, componenti medici o assemblaggi di precisione, potrebbe essere necessario un controllo del profilo più rigoroso.
La tolleranza del profilo può diventare più difficile quando:
La geometria è complessa
La superficie richiede più percorsi utensile
La parte necessita di più configurazioni
Sono coinvolte pareti sottili
Il materiale è difficile da lavorare
Il contorno include piccoli raggi o caratteristiche profonde
Per la geometria complessa, è importante definire quali superfici sono critiche per la funzione. Non tutti i contorni di una parte necessitano della stessa tolleranza.
Le superfici piane possono essere utilizzate per il montaggio, la sigillatura, il posizionamento, il supporto o per scopi estetici. Il requisito di tolleranza dipende fortemente dalla funzione della superficie.
Una faccia di montaggio può richiedere planarità o parallelismo controllati. Una superficie di tenuta può anche richiedere il controllo della finitura superficiale. Un viso cosmetico, tuttavia, potrebbe richiedere solo una tolleranza dimensionale standard e una finitura visiva.
La planarità diventa più difficile da controllare su:
Piatti grandi
Custodie a parete sottile
Parti con asportazione di materiale pesante
Materiali con tensioni interne
Parti lavorate da più lati
Componenti con spessore della parete irregolare
I rigidi requisiti di planarità possono aumentare significativamente i costi perché possono richiedere un'attenta sgrossatura, distensione, lavorazione di finitura, bloccaggio controllato e ispezioni aggiuntive.
Prima di specificare una perfetta planarità, chiedere se la superficie influisce effettivamente sulla tenuta, sull'assemblaggio, sull'allineamento o sulle prestazioni.
La fresatura CNC utilizza utensili da taglio rotanti e l'utensile deve accedere fisicamente all'elemento da lavorare. Il diametro e la lunghezza dell'utensile influiscono fortemente sulla capacità di tolleranza.
Gli utensili piccoli sono utili per piccoli dettagli e raggi interni stretti, ma sono meno rigidi e potrebbero richiedere una lavorazione più lenta. Gli strumenti lunghi possono raggiungere caratteristiche profonde, ma è più probabile che si deflettono. Entrambe le situazioni possono rendere più difficile mantenere tolleranze strette.
Il rischio di tolleranza aumenta quando una funzionalità richiede:
Utensili a lunga portata
Frese di piccolo diametro
Lavorazione di tasche profonde
Lavorazione di scanalature strette
Raggi angolari interni piccoli
Molteplici cambi di strumento
Accesso agli strumenti limitato
Per questo motivo, le decisioni sulla tolleranza dovrebbero essere riviste insieme alla geometria della feature. Una tolleranza pratica su un elemento aperto e poco profondo può diventare costosa su un elemento profondo e stretto con accesso limitato all'utensile.
Il raggio dell'angolo interno ha un effetto diretto sulla tolleranza e sui costi della fresatura CNC. Poiché gli utensili di fresatura sono rotondi, non possono creare angoli interni perfettamente affilati. Raggi interni più piccoli richiedono strumenti più piccoli e gli strumenti più piccoli sono più flessibili, più lenti e più sensibili alla deflessione.
Se una tasca o una scanalatura hanno un raggio interno molto piccolo, il processo di lavorazione potrebbe richiedere:
Frese più piccole
Velocità di avanzamento più lente
Passaggi di finitura aggiuntivi
Tempi di lavorazione più lunghi
Maggiore rischio di usura degli utensili
Ispezione più attenta
Ove possibile, raggi interni più ampi migliorano l’accesso all’utensile, riducono i tempi di lavorazione e rendono più stabile il controllo della tolleranza.
Per consigli pratici sul raggio, vedere NAITE TECH Linee guida per il raggio dell'angolo interno CNC.
Le pareti sottili possono rendere più difficile il mantenimento delle tolleranze di fresatura CNC. Durante la lavorazione, le sezioni sottili potrebbero flettersi sotto la forza di taglio. Dopo lo sbloccaggio, la parte potrebbe spostarsi leggermente a causa del rilascio della tensione interna. Ciò può influire sullo spessore della parete, sulla planarità, sul parallelismo e sulla posizione dell'elemento.
Tolleranze strette sulle caratteristiche a parete sottile spesso richiedono:
Forze di taglio ridotte
Asportazione equilibrata del materiale
Fissaggio più accurato
Passaggi di finitura aggiuntivi
Sequenza di lavorazione controllata
Ispezione dopo il rilascio dello stress
Possibili modifiche progettuali
Se si applica una tolleranza ristretta a una parete sottile senza considerare la rigidità, la parte potrebbe essere difficile da lavorare in modo coerente.
Per ulteriori indicazioni sulla progettazione di parti leggere e con pareti sottili, consulta NAITE TECH linee guida per la lavorazione CNC a parete sottile.
Per le parti fresate CNC, il controllo della tolleranza è spesso limitato dalla geometria piuttosto che dalla sola capacità della macchina. Una tasca aperta e poco profonda può essere facilmente mantenuta entro una tolleranza pratica, mentre una tasca profonda e stretta con raggi angolari piccoli può richiedere una lavorazione più lenta, utensili più piccoli e un controllo di processo aggiuntivo.
Durante la revisione del processo di fresatura, gli ingegneri NAITE TECH valutano l'accesso all'utensile, la profondità della tasca, lo spessore della parete, i raggi interni e la strategia di impostazione prima di confermare i requisiti di tolleranza ristretta. Ciò aiuta a identificare quali caratteristiche sono pratiche da controllare e quali tolleranze possono aumentare i costi senza migliorare la funzionalità della parte.
Lo spessore della parete ha un impatto importante sulla stabilità della tolleranza CNC. Anche se una macchina è in grado di produrre dimensioni precise, una parte a parete sottile potrebbe comunque deformarsi durante la lavorazione, dopo lo sbloccaggio o durante l'ispezione. Ciò significa che la tolleranza misurata finale dipende non solo dalla precisione del percorso utensile, ma anche dalla rigidità della parte e dal comportamento del materiale.
Le pareti sottili sono comuni negli alloggiamenti leggeri, negli involucri, nelle staffe, nelle parti aerospaziali, nei componenti robotici, nei dispositivi medici e negli assemblaggi elettronici. Queste parti spesso necessitano di un controllo di tolleranza ristretto, ma la geometria sottile può rendere tale controllo più difficile e più costoso.
Per questo motivo, lo spessore della parete dovrebbe essere rivisto prima di applicare tolleranze strette a elementi sottili.
Le pareti sottili sono meno rigide delle sezioni spesse. Durante il taglio, la pressione dell'utensile può causare una leggera flessione della parete. La parete potrebbe allontanarsi dalla taglierina e poi ritornare indietro dopo il passaggio dell'utensile. Ciò può creare variazioni dimensionali, rastremazione, segni di vibrazione o spessore della parete incoerente.
I problemi di tolleranza delle pareti sottili possono derivare da:
Deflessione della forza di taglio
Pressione di serraggio
Rilascio dello stress materiale
Accumulo di calore
Vibrazione dell'utensile
Rimozione irregolare del materiale
Altezza della parete lunga non supportata
Raggio angolare o supporto della nervatura insufficiente
Pressione di misurazione durante l'ispezione
Una tolleranza facile da ottenere su un blocco solido può diventare molto più difficile su un alloggiamento a parete sottile. La geometria modifica il rischio di produzione.
La lavorazione CNC rimuove il materiale da un blocco o da una billetta. Quando vengono rimosse grandi quantità di materiale, è possibile rilasciare lo stress del materiale interno. Ciò potrebbe causare la deformazione, la piegatura, la torsione o il leggero spostamento della parte dopo la lavorazione.
Ciò è particolarmente importante per:
Grandi piastre in alluminio
Custodie a parete sottile
Parti con tasche profonde
Componenti con spessore della parete irregolare
Parti lavorate in plastica
Parti in acciaio inossidabile o titanio con elevate forze di taglio
Se un disegno specifica una stretta planarità, parallelismo o tolleranza dello spessore della parete su una parte che potrebbe deformarsi dopo la lavorazione, il produttore potrebbe aver bisogno di un processo più controllato. Ciò può includere la lavorazione di sgrossatura, la distensione, il tempo di riposo, il rifissaggio, la lavorazione di finitura e l'ispezione aggiuntiva.
Una strategia pratica relativa allo spessore delle pareti aiuta a migliorare la stabilità della lavorazione e a ridurre il rischio di tolleranza. Invece di applicare tolleranze molto strette a caratteristiche sottili e flessibili, gli ingegneri dovrebbero prima migliorare la rigidità della parte, ove possibile.
Le strategie di progettazione utili includono:
Evitare pareti estremamente sottili non supportate
Mantenere lo spessore della parete il più uniforme possibile
Aggiungi nervature o elementi di supporto laddove la funzione lo consente
Evitare tasche profonde con pareti rimanenti molto sottili
Utilizzare raggi interni più ampi per migliorare l'accesso all'utensile
Evitare la rimozione aggressiva del materiale da un solo lato
Definire quali caratteristiche delle pareti sottili sono veramente critiche
Consentire tolleranze standard per sezioni sottili non funzionali
Discutere tempestivamente le tolleranze strette sullo spessore delle pareti con il fornitore della lavorazione
Per una guida più dettagliata alla progettazione di parti leggere, consulta NAITE TECH Considerazioni sulla progettazione dello spessore delle pareti del CNC.
Anche la geometria a parete sottile può influire sulla planarità e sul parallelismo. Una piastra sottile, una copertura o un alloggiamento potrebbero spostarsi dopo essere stati rilasciati dall'attrezzatura, soprattutto se il materiale è stato rimosso in modo non uniforme da un lato.
Potrebbero essere necessari rigidi requisiti di planarità o parallelismo per:
Superfici di sigillatura
Facce di montaggio
Superfici di appoggio dei cuscinetti
Superfici di allineamento ottico
Interfacce di assemblaggio di precisione
Superfici di riferimento utilizzate per l'ispezione
Tuttavia, una perfetta planarità su una superficie ampia e sottile può essere costosa se la superficie non è critica dal punto di vista funzionale. Prima di specificare la planarità, gli ingegneri dovrebbero verificare se la superficie influisce effettivamente sull'assemblaggio, sulla tenuta o sulle prestazioni.
Se la superficie è estetica o non accoppiata, una tolleranza standard può essere più pratica.
Le pareti sottili attorno ai fori possono creare ulteriori problemi di tolleranza. Un foro posizionato troppo vicino ad una parete sottile potrebbe deformarsi durante la lavorazione o l'assemblaggio. I fori a pressione sono particolarmente sensibili perché il componente inserito applica forza al materiale circostante.
Le pareti sottili attorno ai fori possono influenzare:
Rotondità del foro
Diametro del foro
Resistenza alla pressione
Forza del filo
Supporto cuscinetto
Prestazioni di tenuta
Ripetibilità dell'assemblaggio
Se un foro richiede una tolleranza ristretta, lo spessore della parete circostante deve essere sufficientemente resistente da supportare l'adattamento richiesto. In caso contrario, il foro potrebbe essere lavorato con precisione ma deformarsi durante l'assemblaggio.
Ciò è particolarmente importante per i fori delle spine di centraggio, le sedi dei cuscinetti, i fori filettati e le caratteristiche di inserimento a pressione.
Materiali diversi si comportano diversamente quando vengono lavorati in una geometria a parete sottile.
L'alluminio è generalmente più facile da lavorare e viene spesso utilizzato per pezzi di precisione leggeri, ma le pareti sottili di alluminio possono comunque deviarsi o deformarsi dopo la rimozione di materiale pesante.
L'acciaio inossidabile è più resistente ma può richiedere forze di taglio più elevate, che possono aumentare il rischio di deflessione in elementi sottili.
Il titanio è difficile da lavorare e può aumentare l'usura degli utensili e le sfide legate al calore, rendendo più impegnative le tolleranze strette su elementi sottili.
I tecnopolimeri possono spostarsi a causa della temperatura, dell'assorbimento di umidità, dello stress interno o della pressione di serraggio. Le parti in plastica a parete sottile spesso richiedono aspettative di tolleranza più realistiche rispetto alle parti in metallo.
A causa di queste differenze di materiale, le aspettative di tolleranza dovrebbero corrispondere sia alla geometria della parte che al comportamento del materiale.
Mantenere una tolleranza stretta su un blocco rigido è molto diverso dal mantenere la stessa tolleranza su un alloggiamento a parete sottile. In molti progetti CNC, la geometria crea un rischio di tolleranza maggiore rispetto al numero di tolleranza stesso.
Durante la revisione delle tolleranze, gli ingegneri NAITE TECH valutano lo spessore delle pareti, la rimozione del materiale, la strategia di bloccaggio, lo stress interno e i requisiti di ispezione prima di confermare tolleranze strette su caratteristiche sottili. In alcuni casi, il miglioramento dello spessore della parete o l'aggiunta di supporto possono ridurre i costi in modo più efficace rispetto alla semplice richiesta di una tolleranza più stretta.
Il raggio dell'angolo interno ha un impatto diretto sulla precisione della lavorazione CNC, sull'accesso agli utensili e sui costi di tolleranza. Poiché gli utensili di fresatura CNC sono rotondi, non possono creare angoli interni perfettamente affilati. Ogni tasca interna, fessura, cavità o angolo interno necessita di un raggio che corrisponda all'utensile da taglio e alla strategia di lavorazione.
Quando i raggi degli angoli interni sono troppo piccoli, il produttore deve utilizzare utensili da taglio più piccoli. Gli strumenti più piccoli sono meno rigidi, rimuovono il materiale più lentamente e sono più sensibili alla deflessione. Ciò può rendere più difficile mantenere tolleranze strette, soprattutto in tasche profonde o caratteristiche strette.
Per questo motivo, prima di specificare tolleranze strette su tasche, fessure e cavità interne, è necessario prendere in considerazione la progettazione del raggio interno.
Gli angoli interni acuti non sono pratici nella fresatura CNC standard perché l'utensile ha un profilo di taglio circolare. Il raggio interno più piccolo che può essere lavorato è limitato dal diametro della fresa.
Ad esempio, una fresa a candela con diametro di 6 mm crea un raggio dell'angolo interno di circa 3 mm. Per creare un raggio più piccolo, il produttore deve utilizzare uno strumento più piccolo. Sebbene ciò sia possibile, spesso aumenta il tempo di lavorazione e il rischio di tolleranza.
Piccoli raggi interni possono causare:
Tempi di lavorazione più lunghi
Ulteriori modifiche agli strumenti
Maggiore deflessione dell'utensile
Aumento delle vibrazioni
Consistenza superficiale ridotta
Maggiore usura degli utensili
Ispezione più difficile
Costo di lavorazione più elevato
Se dal punto di vista funzionale non è necessario un angolo interno acuto, l'aggiunta di un raggio maggiore è solitamente la scelta più realizzabile ed economicamente vantaggiosa.
La deflessione dell'utensile è uno dei motivi principali per cui i piccoli raggi interni possono rendere più difficile il controllo della tolleranza. Gli strumenti più piccoli hanno meno rigidità. Quando le forze di taglio agiscono su un utensile piccolo o lungo, l'utensile potrebbe piegarsi leggermente durante la lavorazione. Ciò può influire sulla larghezza della tasca, sulla rettilineità della parete, sulla precisione degli angoli, sulla finitura superficiale e sulla consistenza dimensionale.
Il problema diventa più grave quando si utilizzano piccoli utensili in:
Tasche profonde
Slot stretti
Materiali duri
Lavorazione a lunga portata
Caratteristiche a parete sottile
Cavità con tolleranza stretta
Angoli con spazio limitato per l'utensile
In queste situazioni, una tolleranza ristretta può richiedere avanzamenti più lenti, tagli più leggeri, passaggi di finitura aggiuntivi e ispezioni più attente.
Le tasche profonde sono particolarmente sensibili al disegno del raggio interno. Una tasca profonda con un raggio angolare generoso può spesso essere lavorata con un utensile più grande e rigido. Una tasca profonda con un raggio angolare molto piccolo può richiedere una fresa lunga e di piccolo diametro, che aumenta il rischio di deflessione e vibrazione dell'utensile.
Ciò può influenzare:
Tolleranza sulla larghezza della tasca
Posizione a muro
Planarità del pavimento
Finitura superficiale
Consistenza degli angoli
Tempo del ciclo di lavorazione
Durata dell'utensile
Se una tasca profonda ha anche pareti sottili, il rischio di tolleranza diventa ancora più elevato. L'utensile potrebbe flettersi e anche la parete della parte potrebbe flettersi sotto la forza di taglio. In questi casi è necessario considerare sia la rigidità dell'utensile che quella della parte.
Una regola di progettazione utile è quella di rendere i raggi degli angoli interni leggermente più grandi del raggio minimo dell'utensile, quando possibile. Ciò dà alla fresa più spazio di movimento e riduce l'impegno dell'utensile nell'angolo.
Quando il raggio interno è esattamente uguale al raggio della fresa, l'utensile potrebbe riscontrare un impegno elevato quando entra nell'angolo. Ciò può aumentare le vibrazioni, il calore, l'usura dell'utensile e la variazione dimensionale.
Un raggio interno leggermente più grande può aiutare:
Migliorare l'accesso agli strumenti
Ridurre le forze di taglio
Migliora la finitura superficiale
Ridurre il tempo del ciclo
Migliora la consistenza dimensionale
Costo di lavorazione inferiore
Ad esempio, se una fresa da 6 mm è pratica per una tasca, progettare un raggio dell'angolo interno maggiore di 3 mm può spesso migliorare la stabilità della lavorazione rispetto alla specifica del raggio minimo assoluto.
Per regole di progettazione del raggio più dettagliate, consultare NAITE TECH disegno del raggio interno per una migliore lavorabilità.
A volte sono necessari piccoli raggi interni per l'assemblaggio, il gioco, la tenuta o l'adattamento dei componenti. In questi casi, dovrebbero essere chiaramente identificati come caratteristiche critiche per la funzione.
Raggi piccoli possono essere necessari quando:
Un componente di accoppiamento ha un angolo quadrato o quasi quadrato
Un inserto deve entrare in una tasca
Una funzione di tenuta richiede una geometria specifica
Un componente scorrevole necessita di un gioco controllato
Una chiave o una linguetta devono essere posizionate in un angolo stretto
La parte presenta un vincolo di progettazione funzionale
Se è richiesto un raggio interno piccolo, gli ingegneri dovrebbero aspettarsi un possibile impatto sui costi. Il fornitore della lavorazione potrebbe aver bisogno di utensili più piccoli, passaggi di finitura aggiuntivi o processi secondari a seconda dei requisiti di profondità, materiale e tolleranza.
In alcuni casi, le funzionalità di sgravio possono ridurre i costi. Ad esempio, l'aggiunta di scarico angolare, scarico a osso di cane o tasche di gioco può consentire l'adattamento di una parte accoppiata quadrata senza richiedere un raggio interno molto piccolo nell'intera tasca.
Il raggio dell'angolo interno non deve essere trattato separatamente dal progetto della tolleranza. Una tolleranza ridotta della larghezza della tasca, un raggio angolare ridotto e una cavità profonda possono combinarsi per creare una caratteristica ad alto rischio.
Prima di specificare tolleranze strette in una tasca interna, considerare:
Il raggio angolare piccolo è funzionalmente necessario?
È possibile aumentare il raggio interno?
La tasca è profonda rispetto al diametro dell'utensile?
Le pareti sono sottili o flessibili?
La tasca individua un altro componente?
La tasca richiede un controllo stretto di larghezza, profondità o planarità?
La geometria del rilievo può ridurre la difficoltà di lavorazione?
La tolleranza dovrebbe applicarsi all'intera tasca o solo alle superfici funzionali selezionate?
Separando le superfici funzionali dalla geometria degli angoli non critici, gli ingegneri possono spesso ridurre i costi di lavorazione mantenendo la parte utilizzabile per l'assemblaggio.
Il raggio dell'angolo interno viene spesso considerato un piccolo dettaglio di progettazione, ma può influire notevolmente sulla stabilità della tolleranza del CNC. Un raggio piccolo può obbligare all'uso di un utensile più piccolo e meno rigido, soprattutto in tasche profonde o fessure strette. Ciò può aumentare il tempo di ciclo, la deflessione dell'utensile e il rischio di ispezione.
Durante la revisione DFM, gli ingegneri NAITE TECH valutano se sono funzionalmente necessari piccoli raggi interni o se raggi più grandi, caratteristiche di scarico o geometria adattata della tasca possono migliorare la lavorabilità. In molti casi, la modifica del raggio interno è uno dei modi più semplici per ridurre i costi di lavorazione CNC senza modificare la funzione principale del pezzo.
Le caratteristiche filettate sono comuni nelle parti lavorate a CNC, ma non devono essere trattate allo stesso modo dei fori semplici. Un foro filettato deve garantire l'impegno corretto, la resistenza dell'assemblaggio, la compatibilità dei dispositivi di fissaggio e l'installazione ripetibile. Per questo motivo, le decisioni sulla tolleranza della filettatura dovrebbero considerare lo standard della filettatura, la profondità della filettatura, la resistenza del materiale, l'accesso all'utensile e i requisiti di ispezione.
Nella maggior parte dei progetti CNC, le specifiche di filettatura standard rappresentano la scelta migliore. Le tolleranze di filettatura personalizzate devono essere utilizzate solo quando esiste una chiara ragione funzionale, come tenuta, fissaggio ad alto carico, regolazione di precisione o condizioni di assemblaggio speciali.
Per informazioni più dettagliate sulla geometria della filettatura e sulle regole di selezione degli elementi di fissaggio, consultare NAITE TECH linee guida sulla tolleranza dei fori filettati.
La maggior parte delle funzionalità filettate deve seguire standard riconosciuti come filettature metriche, UNC, UNF o altri sistemi di filettatura specifici dell'applicazione. Questi standard definiscono la forma della filettatura, il passo, l'adattamento e la compatibilità con gli elementi di fissaggio standard.
L'utilizzo di classi di filettatura standard aiuta a ridurre i rischi di produzione perché:
I maschi e le frese standard sono più facili da reperire
Per l'ispezione è possibile utilizzare calibri standard
La compatibilità dei dispositivi di fissaggio è più prevedibile
Il costo di lavorazione è generalmente inferiore
L'interpretazione del fornitore è più chiara
Gli elementi di fissaggio sostitutivi sono più facili da trovare
I requisiti di filettatura personalizzata possono aumentare i costi perché possono richiedere attrezzature speciali, ispezioni personalizzate, lavorazione più lenta o ulteriore revisione del fornitore.
A meno che la filettatura non abbia una funzione speciale, come regolazione di precisione, tenuta o requisiti di carico insoliti, le specifiche della filettatura standard sono solitamente la scelta più conveniente.
La profondità della filettatura influisce sulla resistenza dell'assieme, sul tempo di lavorazione e sul rischio dell'utensile. Un filo più profondo non significa sempre un design più forte o migliore. Dopo una certa lunghezza di impegno, una profondità di filettatura aggiuntiva può aumentare i costi di lavorazione senza migliorare significativamente le prestazioni del giunto.
Il coinvolgimento del thread dovrebbe essere basato su:
Dimensioni del dispositivo di fissaggio
Forza del materiale
Direzione del carico
Forza di serraggio richiesta
Frequenza di assemblaggio
Se il materiale della parte è morbido o duro
Se sono necessari gli inserti
Profondità del foro disponibile
Nei materiali morbidi come l'alluminio o alcune plastiche, potrebbe essere necessario un maggiore impegno della filettatura rispetto all'acciaio. Negli assemblaggi ad alto numero di cicli in cui gli elementi di fissaggio vengono installati e rimossi ripetutamente, gli inserti filettati possono garantire una durata migliore rispetto al semplice aumento della profondità della filettatura.
Le filettature cieche eccessivamente profonde possono aumentare il rischio di lavorazione perché i maschi o le frese a filettare necessitano di una maggiore corsa dell'utensile, l'evacuazione del truciolo diventa più difficile e la distanza inferiore diventa più importante.
I fori filettati ciechi richiedono un'attenzione particolare alla progettazione poiché l'utensile non può passare completamente attraverso la parte. Il foro deve fornire una profondità sufficiente per la foratura, la filettatura, l'evacuazione dei trucioli e l'innesto degli elementi di fissaggio.
Un foro filettato cieco dovrebbe solitamente includere:
Profondità di impegno della filettatura richiesta
Profondità di foratura aggiuntiva
Gioco del fondo
Chiaro richiamo per la profondità di filettatura utilizzabile
Accesso adeguato agli strumenti
Aspettative di tolleranza realistiche
Un errore comune è specificare una profondità di filettatura che si estenda troppo vicino al fondo di un foro cieco. Questo può essere difficile o rischioso da lavorare, specialmente in materiali duri o filettature di piccole dimensioni.
Se la profondità della filettatura è critica per la funzione, dovrebbe essere chiaramente definita. Se non è critico, evitare di realizzare il foro cieco più profondo o più preciso del necessario.
Le filettature interne vengono comunemente prodotte mediante maschiatura o fresatura di filetti. Ciascun metodo presenta considerazioni diverse su tolleranza, costi e rischi.
La maschiatura è spesso efficace per filettature standard e quantità di produzione. Può essere veloce ed economico, ma un rubinetto rotto può essere difficile da rimuovere, soprattutto in materiali duri o fori ciechi.
La fresatura di filetti offre maggiore controllo e flessibilità. Può essere utile per filettature più grandi, materiali difficili, fori ciechi e casi in cui è necessario ridurre il rischio di rottura dell'utensile. La fresatura di filetti può anche consentire un migliore controllo dell'adattamento della filettatura in alcune applicazioni, ma potrebbe richiedere più tempo di lavorazione rispetto alla maschiatura.
La scelta tra maschiatura e fresatura dipende da:
Dimensione della filettatura
Materiale
Profondità del foro
Foro cieco o passante
Quantità
Requisito di tolleranza della filettatura
Accesso allo strumento
Rischio di rottura dell'utensile
Requisito di ispezione
Per le filettature standard semplici, la maschiatura può essere il metodo più conveniente. Per parti di alto valore, materiali duri, filettature di grandi dimensioni o fori ciechi impegnativi, la fresatura di filetti può fornire un migliore controllo del processo.
Le tolleranze relative agli elementi di fissaggio non riguardano solo la filettatura stessa. Anche i fori con gioco, le lamature, le svasature e la posizione dei fori influiscono sull'assemblaggio.
Un giunto filettato potrebbe non riuscire ad assemblarsi correttamente se:
Il foro di passaggio è troppo piccolo
La lamatura è disallineata
L'angolo di svasatura non è corretto
La posizione del foro filettato non è controllata
La testa del dispositivo di fissaggio non è posizionata correttamente
La parte accoppiata ha accumulato un accumulo di tolleranze
Per le serie di bulloni e gli assiemi a dispositivi di fissaggio multipli, la posizione del foro può essere più importante del diametro del foro. Se più fori filettati devono essere allineati con un altro componente, la tolleranza di posizione GD&T può fornire un controllo più chiaro rispetto alle singole dimensioni ±.
Gli inserti filettati, come gli inserti tipo Helicoil o gli inserti filettati pieni, possono migliorare la durata della filettatura in materiali più morbidi o assemblaggi ad alto numero di cicli. Possono essere utili quando sono importanti assemblaggi ripetuti, carichi più elevati o riparabilità.
Gli inserti filettati possono essere presi in considerazione quando:
Il materiale di base è alluminio, magnesio o plastica
Gli elementi di fissaggio verranno rimossi e reinstallati frequentemente
Il giunto filettato sopporta un carico maggiore
La resistenza all'usura è importante
È richiesta la riparabilità
È necessario un filo più forte in una parte leggera
Tuttavia, gli inserti aggiungono anche considerazioni di progettazione e produzione. Il foro dell'inserto deve essere lavorato correttamente, il processo di installazione deve essere controllato e lo spessore della parete attorno all'inserto deve essere sufficiente per supportare il carico.
Se sono necessari inserti, il disegno deve definire chiaramente il tipo di inserto, le dimensioni, la profondità di installazione e i requisiti di ispezione.
Tolleranze di filettatura personalizzate possono aumentare rapidamente i costi. Potrebbero richiedere strumenti speciali, calibri personalizzati, fasi di ispezione aggiuntive o chiarimenti sui fornitori prima della produzione.
Evitare tolleranze di filettatura personalizzate a meno che l'applicazione non le richieda per:
Sigillatura
Regolazione di precisione
Ritenzione ad alto carico
Compatibilità con dispositivi di fissaggio speciali
Gioco controllato
Funzionamento ad alta temperatura
Funzione di sicurezza critica
Per la maggior parte dei gruppi meccanici sono sufficienti le specifiche di filettatura standard e la lunghezza di impegno adeguata.
Le caratteristiche filettate dovrebbero essere specificate in base alla funzione, non semplicemente rese più profonde o più strette per impostazione predefinita. In molte parti CNC, la soluzione più conveniente consiste nell'utilizzare una classe di filettatura standard, una lunghezza di impegno realistica, uno spazio inferiore sufficiente e una corretta selezione dei dispositivi di fissaggio.
Durante la revisione del disegno, gli ingegneri NAITE TECH valutano insieme la dimensione della filettatura, la profondità, il materiale, l'accesso, lo spessore della parete e i requisiti di assemblaggio. Ciò aiuta a identificare se la maschiatura standard è sufficiente, se la fresatura di filetti è più sicura o se sono necessari inserti per una maggiore durata. Una chiara specifica della filettatura riduce il rischio di lavorazione e aiuta a evitare costi inutili.
GD&T, o dimensionamento e tolleranza geometrica, viene utilizzato per definire la variazione consentita della geometria della parte in modo più chiaro rispetto alle semplici tolleranze più/meno. Per le parti lavorate a CNC, GD&T può aiutare a controllare la posizione delle caratteristiche, la planarità, il parallelismo, la perpendicolarità, la concentricità, il runout e le relazioni di riferimento.
Se utilizzato correttamente, GD&T può rendere un disegno più facile da interpretare, produrre e ispezionare. Indica al fornitore della lavorazione non solo la dimensione di un elemento, ma anche il modo in cui tale elemento dovrebbe relazionarsi con altre superfici o riferimenti critici.
Tuttavia, GD&T dovrebbe essere applicato con attenzione. Requisiti GD&T non necessari o eccessivamente rigidi possono aumentare la complessità delle ispezioni, l’incertezza dei preventivi e i costi di produzione. Come le tolleranze dimensionali, GD&T dovrebbe essere utilizzato laddove supporta la funzione della parte.
Le tolleranze ± tradizionali sono utili per molte quote di base, ma potrebbero non descrivere completamente il modo in cui una parte deve funzionare in un assieme. Ad esempio, il diametro di un foro potrebbe rientrare nella tolleranza, ma se la posizione del foro è errata rispetto a una superficie di riferimento, l'assemblaggio della parte potrebbe comunque non riuscire.
GD&T aiuta a definire le relazioni funzionali in modo più chiaro.
È particolarmente utile per:
Modelli di fori
Posizioni dei perni di centraggio
Fori dei cuscinetti
Superfici di accoppiamento
Facce di montaggio
Superfici di sigillatura
Componenti rotanti
Assiemi multiparte
Funzionalità che dipendono dalle relazioni tra Datum
Per la lavorazione CNC, GD&T può aiutare il fornitore a capire quali caratteristiche devono essere controllate le une rispetto alle altre, non solo misurate in modo indipendente.
La tolleranza di posizione è uno dei controlli GD&T più comuni e utili per le parti lavorate a CNC. Viene spesso utilizzato per fori per bulloni, fori per tasselli, schemi di montaggio e caratteristiche di allineamento.
Invece di controllare ciascun foro con dimensioni X e Y ± separate, la tolleranza di posizione definisce una zona consentita in cui l'asse del foro può variare rispetto ai riferimenti selezionati. Questo è spesso più funzionale e più facile da ispezionare per verificare la presenza di schemi di fori.
La tolleranza di posizione è utile quando:
I fori multipli devono essere allineati con una parte accoppiata
I fori dei tasselli controllano la posizione dell'assemblaggio
Gli elementi di fissaggio devono passare attraverso più componenti
Le relazioni tra i fori contano più delle singole quote delle coordinate
L'accumulo dell'assemblaggio deve essere controllato
Ad esempio, un foro con spazio libero potrebbe non richiedere una tolleranza del diametro ristretta, ma potrebbe comunque essere necessario controllarne la posizione in modo che l'elemento di fissaggio si allinei con la parte accoppiata.
Per informazioni più dettagliate sulla geometria dei fori e sulle regole di progettazione relative alla posizione, consultare NAITE TECH progettazione di fori di precisione per pezzi lavorati.
La planarità controlla quanto una superficie può deviare da un piano perfettamente piatto. È utile quando una superficie deve entrare in contatto con un'altra parte, supportare un carico o creare un sigillo.
La planarità può essere importante per:
Sigillatura delle facce
Superfici di montaggio
Superfici di riferimento
Aree di supporto dei cuscinetti
Superfici di contatto del dissipatore di calore
Superfici di allineamento ottico
Facce di assemblaggio di precisione
Tuttavia, una planarità rigorosa può aumentare significativamente i costi di lavorazione, soprattutto su parti grandi, sottili o sensibili alle sollecitazioni. Se la superficie è estetica o non accoppiata, potrebbe non essere necessario un requisito di planarità rigorosa.
Prima di specificare la planarità, gli ingegneri dovrebbero chiedersi:
Questa superficie entra in contatto con un'altra parte?
Influisce sulla tenuta o sulle perdite?
Viene utilizzato come dato?
Supporta un cuscinetto, una guida o un elemento ottico?
La normale planarità della lavorazione sarebbe accettabile?
La geometria del pezzo rimarrà stabile dopo lo sbloccaggio?
La perfetta planarità dovrebbe essere applicata solo alle superfici che ne hanno veramente bisogno.
Parallelismo e perpendicolarità controllano l'orientamento di una superficie, asse o elemento rispetto a un altro. Questi controlli sono utili quando le superfici devono essere allineate accuratamente in un assieme.
Il parallelismo può essere necessario per:
Binari di guida
Superfici scorrevoli
Piastre di accoppiamento
Distanziatori di precisione
Superfici di montaggio
Facce di supporto del cuscinetto
La perpendicolarità può essere necessaria per:
Fori dell'albero relativi alle superfici di montaggio
Fori di centraggio relativi alle superfici di Riferimento
Facce verticali utilizzate per l'assemblaggio
Funzionalità che devono allinearsi con i componenti in movimento
Questi controlli possono essere molto utili, ma non dovrebbero essere applicati automaticamente a ogni volto. Se una superficie non influisce sull'allineamento, sul movimento o sull'assemblaggio, le tolleranze standard possono essere più convenienti.
Le parti rotanti spesso richiedono un controllo che va oltre la semplice tolleranza del diametro. Il diametro di un albero può rientrare nella tolleranza dimensionale, ma se non è concentrico con un'altra caratteristica, la parte potrebbe ruotare in modo insufficiente o creare vibrazioni.
Il runout viene comunemente utilizzato per la rotazione dei componenti perché controlla la variazione di una superficie o di una lavorazione mentre la parte ruota attorno a un asse di Riferimento.
Il runout può essere importante per:
Alberi
Perni dei cuscinetti
Pulegge
Accoppiamenti
Componenti del motore
Mandrini
Alloggiamenti rotanti
Parti cilindriche di precisione
Talvolta la concentricità viene specificata, ma può essere difficile da verificare e potrebbe non essere sempre il controllo più pratico. In molti casi, la tolleranza di eccentricità o posizione può comunicare più chiaramente il requisito funzionale.
La chiave è selezionare il controllo GD&T che corrisponde al modo in cui funziona effettivamente la parte.
I riferimenti sono feature di riferimento utilizzate per individuare e ispezionare altre feature. Una buona strategia di dati è essenziale per una GD&T chiara.
Nella lavorazione CNC, la selezione del riferimento dovrebbe riflettere il modo in cui la parte funziona o viene assemblata. Se il disegno utilizza riferimenti che non corrispondono alle reali condizioni di assemblaggio, la parte potrebbe superare l'ispezione ma creare comunque problemi di assemblaggio.
Buone caratteristiche del Datum sono solitamente:
Stabile
Accessibile
Funzionale
Ripetibile
Abbastanza grande per una misurazione affidabile
Relativo a importanti funzioni di assieme
Una selezione inadeguata dei dati può aumentare i costi perché il fornitore potrebbe aver bisogno di un'ulteriore pianificazione dell'installazione, di dispositivi di ispezione personalizzati o di chiarimenti prima della produzione.
Prima di finalizzare GD&T, gli ingegneri devono confermare che le caratteristiche dei riferimenti possano essere lavorate, mantenute e ispezionate in modo coerente.
GD&T aggiunge valore quando chiarisce la funzione. Può rendere i requisiti di tolleranza più facili da comprendere, ridurre l'ambiguità e migliorare la coerenza dell'ispezione.
GD&T è prezioso quando:
Le relazioni tra le caratteristiche sono importanti
L'allineamento dell'assieme è fondamentale
Gli schemi dei fori devono corrispondere alle parti accoppiate
Le superfici di accoppiamento necessitano di un orientamento controllato
Le parti rotanti richiedono il controllo dell'eccentricità
I dati riflettono le reali condizioni di assemblaggio
I requisiti di ispezione devono essere chiari
GD&T può aggiungere costi non necessari quando:
Si applica su superfici non funzionali
Le tolleranze sono più strette del necessario
I riferimenti ai dati non sono chiari
L'ispezione diventa inutilmente complessa
I controlli vengono copiati da un altro disegno senza revisione
La funzione parte non richiede il controllo geometrico
Come tutte le decisioni relative alla tolleranza, la GD&T dovrebbe basarsi sulla funzionalità e sulla producibilità.
GD&T funziona meglio quando il progettista e il fornitore di lavorazioni meccaniche condividono la stessa comprensione della funzione della parte. Un disegno ben preparato dovrebbe chiarire quali caratteristiche sono critiche, come verrà assemblata la parte e quale metodo di ispezione è previsto.
Per parti complesse o di alta precisione, è spesso utile discutere i requisiti GD&T con il fornitore prima della produzione. Ciò può aiutare a identificare potenziali rischi di produzione, sfide di ispezione o opportunità per semplificare lo schema di tolleranza.
Se una chiamata GD&T non modifica il funzionamento della parte, potrebbe valere la pena riconsiderare se sia necessaria.
GD&T può migliorare la qualità delle parti CNC quando viene utilizzato per comunicare requisiti funzionali reali. La tolleranza di posizione per le serie di fori, la planarità per le superfici di tenuta e l'eccentricità per i componenti rotanti possono aiutare a rimuovere l'ambiguità da un disegno.
Tuttavia, GD&T non necessari possono anche aumentare i costi aggiungendo tempi di ispezione e complessità del processo. Durante la revisione delle tolleranze, gli ingegneri NAITE TECH valutano se ciascun controllo GD&T supporta l'affidabilità di assemblaggio, sigillatura, allineamento, movimento o ispezione. L'obiettivo non è quello di aggiungere più simboli al disegno, ma di rendere i requisiti di tolleranza più chiari e facilmente realizzabili.
La selezione del materiale ha una grande influenza sulla capacità di tolleranza della lavorazione CNC. La stessa tolleranza può essere facile da ottenere in un materiale ma difficile, costosa o instabile in un altro. La lavorabilità, la durezza, l'espansione termica, lo stress interno, l'usura dell'utensile e la stabilità dimensionale influiscono tutti sulla capacità di una parte di mantenere la tolleranza dopo la lavorazione.
Quando si specificano le tolleranze, gli ingegneri non dovrebbero considerare solo il numero di tolleranza. Dovrebbero anche considerare come si comporta il materiale selezionato durante il taglio, il bloccaggio, la generazione di calore, il rilascio dello stress e l'ispezione.
Una tolleranza pratica per un piccolo componente in alluminio può richiedere un maggiore controllo del processo su acciaio inossidabile, titanio o tecnopolimeri. Per le parti a parete sottile, il comportamento del materiale diventa ancora più importante.
L'alluminio è uno dei materiali per la lavorazione CNC più comunemente utilizzati perché offre una buona lavorabilità, una resistenza al taglio relativamente bassa e un ottimo equilibrio tra peso, resistenza e costo. Molte parti in alluminio possono raggiungere in modo efficiente le tolleranze CNC pratiche, soprattutto quando la geometria è rigida e l’accesso agli utensili è buono.
L'alluminio è spesso adatto per:
Alloggiamenti
Parentesi
Infissi
Dissipatori di calore
Recinzioni
Componenti robotici
Parti leggere aerospaziali
Prototipo e componenti di produzione
Tuttavia, le parti in alluminio possono ancora presentare problemi di tolleranza quando includono pareti sottili, ampie superfici piane, tasche profonde o rimozione di materiale pesante. Lo stress interno può essere rilasciato durante la lavorazione, causando il movimento della parte dopo lo sbloccaggio.
Per le parti in alluminio con elevata planarità, pareti sottili o superfici di accoppiamento critiche, la strategia di tolleranza deve essere rivista insieme alla sequenza di lavorazione e alla progettazione delle attrezzature.
L'acciaio inossidabile è più resistente e duro dell'alluminio, ma generalmente è più impegnativo da lavorare. Potrebbe richiedere velocità di taglio più lente, utensili più rigidi e un migliore controllo del calore. Anche l’usura degli utensili può diventare più importante quando sono richieste tolleranze strette.
L'acciaio inossidabile può essere utilizzato per:
Componenti medici
Parti di lavorazione alimentare
Hardware resistente alla corrosione
Alberi di precisione
Staffe ad alta resistenza
Componenti per la movimentazione dei fluidi
Parti di macchine industriali
Tolleranze strette nell'acciaio inossidabile possono aumentare i costi perché il processo di lavorazione spesso richiede un controllo più attento. Le forze di taglio sono più elevate, gli utensili possono usurarsi più rapidamente e la generazione di calore può influire sulla consistenza dimensionale.
Quando si progettano parti in acciaio inossidabile, evitare tolleranze strette e inutili su caratteristiche non critiche. Applicare tolleranze strette solo a superfici funzionali, fori, alberi e interfacce di accoppiamento.
Il titanio offre un eccellente rapporto resistenza/peso, resistenza alla corrosione e prestazioni in ambienti difficili, ma è uno dei materiali più difficili da lavorare. Ha una conduttività termica inferiore rispetto a molti metalli, il che significa che il calore tende a rimanere vicino alla zona di taglio. Ciò può aumentare l'usura dell'utensile e la difficoltà di lavorazione.
Il titanio è spesso utilizzato in:
Componenti aerospaziali
Impianti e strumenti medici
Parti meccaniche ad alte prestazioni
Componenti strutturali leggeri
Applicazioni resistenti alla corrosione
Tolleranze strette nel titanio possono aumentare significativamente i costi di lavorazione. Il processo potrebbe richiedere parametri di taglio più lenti, utensili specializzati, un attento monitoraggio dell'usura degli utensili e maggiori ispezioni.
Per le parti in titanio, gli ingegneri dovrebbero prestare particolare attenzione a:
Tasche profonde
Pareti sottili
Raggi interni piccoli
Planarità stretta
Requisiti di finitura superficiale fine
Funzionalità multiasse complesse
Lunghi cicli di produzione con rigorosa ripetibilità
Se sono necessarie tolleranze strette, queste dovrebbero essere chiaramente legate alla funzione della parte.
L'ottone è generalmente facile da lavorare e spesso può mantenere una buona consistenza dimensionale. Viene comunemente utilizzato per raccordi, boccole, parti elettriche, inserti, componenti di valvole e piccoli componenti di precisione.
L'ottone può essere adatto per:
Boccole
Connettori
Contatti elettrici
Componenti della valvola
Raccordi di precisione
Inserti filettati
Piccoli pezzi lavorati
Poiché le macchine in ottone sono pulite, spesso possono supportare caratteristiche di tolleranza più strette in modo efficiente rispetto ai materiali più difficili. Tuttavia, la geometria della parte, lo spessore delle pareti e i requisiti di ispezione continuano ad avere importanza.
Il rame e alcune leghe di rame possono essere più impegnativi dell’ottone perché possono essere più morbidi, più duttili o più soggetti a bave. Tolleranze strette sulle parti in rame possono richiedere considerazioni sul percorso utensile e sulla sbavatura.
La plastica lavorata a CNC si comporta in modo molto diverso dai metalli. La plastica può deformarsi sotto la forza di serraggio, espandersi con la temperatura, assorbire umidità o rilasciare tensioni interne dopo la lavorazione. Per questo motivo, le parti in plastica spesso richiedono aspettative di tolleranza più realistiche.
Le comuni plastiche lavorate a CNC includono:
POM/Delrin
Nylon
PTFE
SBIRCIARE
Policarbonato
ABS
Acrilico
UHMW
Le sfide relative alla tolleranza alla plastica possono derivare da:
Dilatazione termica
Assorbimento dell'umidità
Bassa rigidità
Deformazione di bloccaggio
Formazione di bave
Rilassamento dello stress
Pressione di misurazione
Movimento del materiale dopo la lavorazione
Ad esempio, il nylon può assorbire umidità e cambiare dimensione nel tempo. Il PTFE può essere morbido e difficile da mantenere sotto stretto controllo dimensionale. Il PEEK è più stabile di molte plastiche ma è costoso e richiede comunque un'attenta lavorazione.
Quando si progettano parti CNC in plastica, gli ingegneri dovrebbero evitare di applicare tolleranze a livello di metallo a meno che la caratteristica non sia veramente critica e il materiale possa supportare i requisiti.
Il comportamento del materiale diventa più importante quando la parte presenta pareti sottili, ampie superfici piane, tasche profonde o rimozione irregolare del materiale. Anche un materiale con buona lavorabilità può muoversi se la geometria non è stabile.
Il rischio di tolleranza aumenta quando:
Una grande quantità di materiale viene rimossa da un lato
Lo spessore della parete non è uniforme
Le funzionalità sono alte e non supportate
Le tasche sono profonde e strette
Le superfici di bloccaggio sono piccole
La parte viene ispezionata dopo il rilascio dello stress
Il materiale presenta un elevato stress interno
La parte è sensibile alla temperatura
Per questo motivo, la scelta del materiale e la geometria dovrebbero essere considerate insieme. La scelta di un materiale lavorabile è utile, ma non risolve automaticamente i problemi di tolleranza causati dalla struttura debole della parte.
Per ulteriori indicazioni sulla stabilità legata alla geometria, consulta NAITE TECH spessore della parete e regole di deformazione della parte.
La tabella seguente offre una panoramica pratica di come i diversi materiali possono influenzare la pianificazione delle tolleranze CNC.
Materiale |
Considerazione sulla tolleranza |
Raccomandazione di progettazione |
|---|---|---|
Alluminio |
Buona lavorabilità, ma pareti sottili e tasche grandi possono spostarsi |
Utilizzare tolleranze strette e pratiche solo sulle caratteristiche funzionali |
Acciaio inossidabile |
Forze di taglio e usura dell'utensile forti ma più elevate |
Evitare tolleranze strette sulla geometria non critica |
Titanio |
Difficile da lavorare e sensibile al calore e all'usura degli utensili |
Riservare tolleranze strette per le caratteristiche critiche |
Ottone |
Ottima lavorabilità e buona consistenza |
Adatto per molte piccole funzionalità di precisione |
Rame |
Può essere morbido, duttile e soggetto a bave |
Prendi in considerazione la sbavatura e il controllo del percorso utensile |
POM/Delrin |
Più stabile di molte plastiche |
Consentono comunque tolleranze plastiche realistiche |
Nylon |
L'assorbimento di umidità può influenzare le dimensioni |
Evitare tolleranze inutilmente strette |
PTFE |
Morbido e flessibile |
Utilizzare tolleranze rilassate a meno che non siano critiche per la funzione |
SBIRCIARE |
Plastica tecnica resistente, ma costosa |
Esaminare attentamente le esigenze di tolleranza prima della produzione |
La scelta del materiale può modificare il costo reale di una tolleranza. Una tolleranza praticabile nell'alluminio può richiedere una lavorazione più lenta e un maggiore controllo dell'utensile nell'acciaio inossidabile o nel titanio. Una tolleranza ragionevole nel metallo può essere irrealistica o instabile in alcune plastiche.
Durante la revisione delle tolleranze, gli ingegneri NAITE TECH valutano insieme il materiale, la geometria, lo spessore delle pareti, l'accesso all'utensile e i requisiti di ispezione. Ciò aiuta a determinare se una tolleranza stretta è praticabile, se è consigliabile una modifica del progetto o se un materiale diverso può migliorare la stabilità dimensionale.
La lavorazione CNC a 5 assi può essere utile per parti complesse con rapporti di tolleranza stretti su più superfici, angoli o direzioni delle caratteristiche. Consente all'utensile da taglio di avvicinarsi al pezzo da lavorare da più angolazioni, riducendo la necessità di configurazioni ripetute e migliorando l'accesso a elementi difficili.
Tuttavia, la lavorazione a 5 assi non rende automaticamente ogni parte più precisa o meno costosa. Il suo principale vantaggio in termini di tolleranza deriva dalla riduzione delle modifiche di impostazione, dal miglioramento dell'accesso agli strumenti e dal mantenimento di migliori relazioni tra le caratteristiche critiche su geometrie complesse.
Per le parti prismatiche semplici, la fresatura a 3 assi può essere sufficiente. Per parti con facce angolate, cavità profonde, superfici composte o caratteristiche critiche su più lati, la lavorazione a 5 assi può fornire una migliore stabilità del processo.
Offerte NAITETECH Lavorazione CNC a 5 assi per parti di precisione complesse in cui geometria, rapporti di tolleranza e strategia di impostazione richiedono capacità di lavorazione avanzate.
Ogni volta che una parte viene rimossa, riposizionata e fissata nuovamente, è possibile che si verifichi una piccola variazione di allineamento. Per le parti con tolleranza libera, questo potrebbe non avere importanza. Per le parti con tolleranze strette, le impostazioni ripetute possono creare errori dimensionali tra caratteristiche su facce diverse.
L'errore di tolleranza correlato all'impostazione è particolarmente importante quando una parte presenta:
Fori critici su più lati
Superfici di montaggio angolate
Relazioni tra dati tra facce diverse
Tasche o cavità complesse
Funzionalità di allineamento di precisione
Caratteristiche che devono rimanere concentriche o parallele
Stretti rapporti posizionali tra le superfici
La lavorazione a 5 assi a volte può ridurre il numero di setup richiesti. Lavorando più elementi in un unico setup, il processo può preservare meglio la relazione tra superfici e elementi critici.
L'accesso allo strumento influisce sulla capacità di tolleranza. Se una caratteristica può essere raggiunta solo con un utensile lungo, la deflessione dell'utensile potrebbe aumentare. Se l'utensile non può avvicinarsi a una superficie con un angolo ideale, il processo di lavorazione potrebbe richiedere un taglio più lento, operazioni multiple o fissaggi più complessi.
La lavorazione a 5 assi può contribuire a migliorare l'accesso all'utensile consentendo all'utensile o alla parte di inclinarsi durante la lavorazione. Questo può essere utile per:
Cavità profonde
Fori angolati
Sfide di accesso simili a sottosquadri
Superfici sagomate
Componenti aerospaziali complessi
Componenti di dispositivi medici
Caratteristiche di stampi e matrici
Geometria simile a una girante
Componenti robotici di precisione
Un migliore accesso agli strumenti può consentire l’uso di strumenti più corti e più rigidi in alcune situazioni. Ciò può migliorare la finitura superficiale, ridurre la deflessione dell'utensile e rendere più stabile il controllo della tolleranza.
Alcune parti CNC non sono difficili a causa di un'unica dimensione ridotta. Sono difficili perché diverse caratteristiche devono rimanere accuratamente correlate tra loro.
Gli esempi includono:
Un alloggiamento con fori dei cuscinetti su diverse facce
Una staffa con superfici di montaggio angolate
Un componente medico con geometria sagomata complessa
Una parte robotica con molteplici interfacce di precisione
Un componente aerospaziale con tasche, nervature e caratteristiche angolari
Un componente ottico che richiede relazioni superficiali controllate
In questi casi, la sfida della tolleranza non riguarda solo le dimensioni delle caratteristiche. È la relazione tra le caratteristiche. La lavorazione a 5 assi può essere utile quando un minor numero di setup porta a una migliore coerenza dei dati e a una riduzione dell'errore di posizionamento accumulato.
Le cavità profonde e gli elementi angolari sono spesso più difficili da lavorare con i metodi standard a 3 assi. Potrebbero richiedere strumenti lunghi, configurazioni multiple o dispositivi speciali. Questi fattori possono aumentare il rischio di tolleranza e i costi di lavorazione.
La lavorazione a 5 assi può essere utile quando:
La caratteristica è profonda e difficile da raggiungere
L'angolo della superficie non è accessibile da una direzione
È possibile utilizzare uno strumento più corto inclinando la parte o lo strumento
Le facce angolate multiple devono essere lavorate accuratamente
Le transizioni superficiali devono rimanere lisce
Le caratteristiche critiche sono distribuite in diversi orientamenti
Ciò è particolarmente utile quando la parte presenta requisiti sia di geometria complessa che di tolleranza funzionale.
Sebbene la lavorazione a 5 assi sia potente, non è sempre la scelta migliore. Se una parte ha geometria semplice, caratteristiche aperte e tolleranze che possono essere ottenute con la fresatura standard, la lavorazione a 3 o 4 assi può essere più conveniente.
La lavorazione a 5 assi potrebbe non essere necessaria quando:
Le funzionalità sono accessibili da una direzione
Le relazioni di tolleranza non sono complesse
La parte può essere lavorata con precisione in una o due semplici configurazioni
La geometria è prevalentemente piatta, rettangolare o prismatica
Le tolleranze di lavorazione standard sono accettabili
Il costo di produzione è più importante della riduzione delle configurazioni
La scelta del metodo di lavorazione corretto dovrebbe basarsi sulla geometria, sui requisiti di tolleranza, sul materiale, sulla quantità e sull'obiettivo di costo.
La lavorazione a 5 assi può essere particolarmente utile quando GD&T controlla le relazioni delle caratteristiche su più superfici. Ad esempio, la tolleranza di posizione, la perpendicolarità, il parallelismo e il runout possono dipendere dalla precisione con cui le diverse caratteristiche si riferiscono ai riferimenti selezionati.
Se la parte ha relazioni di riferimento complesse, il processo di produzione dovrebbe essere rivisto in anticipo. Uno schema di tolleranza che appaia ragionevole su un disegno potrebbe comunque essere difficile se la parte richiede più impostazioni e ciascuna impostazione aggiunge variazioni.
La lavorazione a 5 assi può contribuire a ridurre alcuni di questi rischi migliorando l'accesso e riducendo i riposizionamenti, ma il disegno deve comunque definire chiaramente i riferimenti funzionali e i requisiti di ispezione.
Per le parti complesse, i problemi di tolleranza spesso derivano da impostazioni ripetute piuttosto che dalla sola precisione di taglio. Quando più elementi critici devono mantenere relazioni di posizione su facce diverse, la lavorazione a 5 assi può ridurre i ri-fissaggi e migliorare la coerenza.
Durante la revisione del processo, gli ingegneri NAITE TECH valutano se la lavorazione a 5 assi è veramente necessaria o se la fresatura CNC standard può raggiungere i requisiti di tolleranza in modo più conveniente. L'obiettivo non è utilizzare per impostazione predefinita il processo più avanzato, ma scegliere il processo che meglio supporta la geometria della parte, la strategia di tolleranza e l'obiettivo dei costi di produzione.
Il modo migliore per specificare le tolleranze CNC senza aumentare i costi è applicare la precisione solo dove supporta la funzione della parte. Una buona strategia di tolleranza separa le caratteristiche critiche dalla geometria non critica, utilizza tolleranze standard ove possibile e definisce requisiti rigorosi solo per le caratteristiche che influiscono sull'adattamento, sulla tenuta, sul movimento, sull'allineamento o sull'assemblaggio.
Tolleranze più strette non sono sempre migliori. In molti casi, aumentano i tempi di lavorazione, lo sforzo di ispezione e il rischio di produzione senza migliorare la parte finale. L’obiettivo non è rendere ogni dimensione il più precisa possibile. L'obiettivo è rendere le dimensioni giuste sufficientemente precise.
Le tolleranze generali sono solitamente il punto di partenza più conveniente per le parti lavorate a CNC. Consentono al produttore di lavorare dimensioni non critiche in modo efficiente senza inutili oneri di ispezione.
Utilizzare tolleranze generali per caratteristiche quali:
Profili esterni cosmetici
Tasche non funzionali
Ritagli di spazio
Smussi di base
Il bordo si rompe
Funzionalità di riduzione del peso
Forme generali di coperture o custodie
Superfici che non si accoppiano con altre parti
Se una caratteristica non influisce sull'assemblaggio, sulla tenuta, sull'allineamento o sul movimento, in genere non necessita di una tolleranza ristretta.
Tolleranze strette dovrebbero essere riservate alle caratteristiche che influiscono direttamente sulle prestazioni della parte.
Questi possono includere:
Sedi dei cuscinetti
Fori per spine di centraggio
Diametri dell'albero
Fori a pressione o a scorrimento
Superfici di accoppiamento
Superfici di sigillatura
Superfici di riferimento
Interfacce scorrevoli
Funzionalità rotanti
Funzionalità di allineamento di precisione
Prima di restringere una tolleranza, chiedere se la caratteristica influisce sul modo in cui la parte si adatta, si muove, sigilla, posiziona o funziona. In caso contrario, una tolleranza standard è solitamente più pratica.
Per fori, perni, alberi, cuscinetti e boccole, è preferibile utilizzare accoppiamenti tecnici standard anziché valori di tolleranza arbitrari. Gli accoppiamenti standard aiutano a definire più chiaramente la relazione tra le parti accoppiate.
Per esempio:
Gli accoppiamenti con spazio libero consentono un facile assemblaggio.
Gli accoppiamenti di transizione forniscono una posizione controllata con gioco o interferenza limitati.
Gli accoppiamenti a pressione creano ritenzione attraverso l'interferenza.
Gli accoppiamenti dei cuscinetti devono seguire le raccomandazioni del produttore dei cuscinetti.
Gli accoppiamenti dei perni di centraggio devono soddisfare i requisiti di allineamento e assemblaggio.
I valori di tolleranza casuali possono creare confusione o costi inutili. La selezione della tolleranza basata sull'adattamento offre sia al progettista che al produttore un obiettivo più chiaro.
Alcune caratteristiche sono naturalmente più difficili da lavorare con precisione. L'applicazione di tolleranze strette a queste caratteristiche può aumentare significativamente i costi.
Fare attenzione alle tolleranze strette su:
Tasche profonde
Slot stretti
Pareti sottili
Piatti piani grandi
Funzionalità a lungo non supportate
Raggi angolari interni piccoli
Fori ciechi profondi
Superfici di difficile accesso
Parti complesse multi-setup
Se queste caratteristiche sono critiche per la funzione, possono essere giustificate tolleranze strette. Se non sono funzionali, le tolleranze standard possono spesso ridurre i costi senza influire sulle prestazioni.
Per il design di tasche e raggi interni, rivedere NAITE TECH raccomandazioni sul raggio interno lavorabile.
Riferimenti chiari aiutano il fornitore di lavorazioni meccaniche a capire come posizionare, lavorare e ispezionare la parte. Una selezione inadeguata dei dati può creare confusione, variazioni di ispezione e rischi di produzione inutili.
I buoni dati dovrebbero essere:
Funzionalmente rilevante
Stabile
Accessibile
Ripetibile
Relativo a importanti funzioni di assieme
Pratico per la lavorazione e l'ispezione
Per le parti con modelli di fori, facce di accoppiamento e relazioni multi-feature, la chiarezza dei riferimenti è spesso più importante del semplice restringimento delle tolleranze delle coordinate.
GD&T può essere molto utile per le parti lavorate a CNC, soprattutto quando le relazioni tra le caratteristiche sono importanti. Tolleranza di posizione, planarità, parallelismo, perpendicolarità e runout possono comunicare i requisiti funzionali in modo più chiaro rispetto alle semplici tolleranze ±.
Tuttavia, GD&T non deve essere aggiunto automaticamente. GD&T non necessari possono aumentare la complessità e i costi delle ispezioni.
Utilizza GD&T quando aiuta a definire:
Posizione dello schema dei fori
Planarità della superficie di accoppiamento
Relazioni tra dati
Eccentricità della parte rotante
Allineamento parallelo o perpendicolare
Relazioni tra caratteristiche critiche dell'assieme
Evita GD&T su superfici non funzionali o caratteristiche estetiche a meno che non vi sia una ragione chiara.
La fattibilità della tolleranza dipende sia dal materiale che dalla geometria. Una tolleranza pratica su un piccolo blocco di alluminio può essere difficile su un alloggiamento in plastica a parete sottile o su una grande piastra in acciaio inossidabile.
Prima di specificare tolleranze strette, considerare:
Lavorabilità del materiale
Dilatazione termica
Stress interno
Spessore della parete
Profondità delle funzionalità
Stabilità di bloccaggio
Accesso allo strumento
Metodo di ispezione
Quantità di produzione prevista
Per caratteristiche leggere o sottili, rivedi NAITE TECH lavorazione di pareti sottili senza deformazioni prima di applicare requisiti di tolleranza ristretti.
I requisiti cosmetici e le tolleranze dimensionali non dovrebbero essere mescolati inutilmente. Una superficie può richiedere un aspetto, una finitura o una condizione dei bordi specifici senza che sia necessaria una tolleranza dimensionale ristretta.
Per esempio:
Una superficie visibile potrebbe necessitare di una finitura estetica ma non di una stretta tolleranza di planarità.
Uno smusso potrebbe richiedere una rottura netta del bordo ma non un controllo preciso delle dimensioni.
Un profilo non funzionale può richiedere coerenza visiva ma non precisione dimensionale rigorosa.
La separazione dei requisiti estetici dalle tolleranze funzionali aiuta a ridurre i costi di lavorazione e ispezione non necessari.
Un modello CAD 3D definisce la geometria della parte, ma un disegno 2D è comunque importante quando contano tolleranze, riferimenti, finiture superficiali, filettature, accoppiamenti e requisiti di ispezione.
Per le parti CNC con tolleranze strette, fornire:
File CAD 3D
Disegno tecnico 2D
Dimensioni critiche
Nota generale sulla tolleranza
Tolleranze specifiche delle caratteristiche
Riferimenti di dati
Specifiche della filettatura
Requisiti di finitura superficiale
Requisiti di materiale e finitura
Obblighi di ispezione o reporting
Un disegno chiaro riduce le ipotesi del fornitore e aiuta a prevenire errori di preventivo o di produzione.
La revisione anticipata dei fornitori è uno dei modi più efficaci per ridurre i costi legati alla tolleranza. Un fornitore di lavorazioni meccaniche può identificare quali requisiti di tolleranza sono pratici, quali creano rischi in termini di costi e dove le tolleranze possono essere allentate senza influire sulla funzionalità.
Prima della produzione, chiedi al tuo fornitore di rivedere:
Caratteristiche critiche
Dimensioni con tolleranze strette
Si adatta al foro e all'albero
Requisiti GD&T
Aree a pareti sottili
Tasche profonde
Raggi interni piccoli
Rischi materiali
Requisiti di ispezione
Possibili modifiche in termini di risparmio sui costi
Per le parti sensibili alla tolleranza, NAITE TECH fornisce Revisione delle tolleranze della lavorazione CNC per aiutare gli ingegneri a migliorare la producibilità, ridurre i costi inutili e definire i requisiti pratici di tolleranza prima della produzione.
Area di progettazione |
Strategia di tolleranza economicamente vantaggiosa |
|---|---|
Dimensioni non critiche |
Utilizzare tolleranze generali |
Caratteristiche funzionali |
Applicare tolleranze specifiche della funzionalità più strette |
Fori e alberi |
Utilizzare adattamenti standard ove possibile |
Pareti sottili |
Evitare tolleranze strette non necessarie; migliorare prima la rigidità |
Tasche profonde |
Esaminare l'accesso all'utensile e il raggio interno |
Superfici di accoppiamento |
Specificare la planarità solo dove la funzione lo richiede |
Modelli di fori |
Utilizzare riferimenti chiari e tolleranza di posizione quando necessario |
Discussioni |
Utilizzare classi di filettatura standard a meno che non siano necessari requisiti personalizzati |
Superfici cosmetiche |
Separare i requisiti estetici dalle tolleranze dimensionali |
Parti complesse |
Rivedere la strategia di impostazione e prendere in considerazione la lavorazione a 5 assi, se necessario |
Una strategia di tolleranza economicamente vantaggiosa non significa abbassare la qualità. Significa definire la qualità in modo più chiaro. Le caratteristiche critiche dovrebbero ricevere il controllo di tolleranza di cui hanno bisogno, mentre la geometria non critica non dovrebbe essere eccessivamente specificata.
Durante la revisione ingegneristica, NAITE TECH aiuta a identificare quali tolleranze proteggono la funzione della parte e quali tolleranze possono solo aggiungere costi di lavorazione o ispezione. Questa revisione da parte del fornitore può essere particolarmente utile prima di finalizzare i disegni per prototipi, parti di produzione o assiemi con tolleranze strette.
Uno dei modi più semplici per comprendere la strategia di tolleranza del CNC è confrontare un approccio di tolleranza scarsa con uno migliore. Molte parti CNC diventano costose perché ogni dimensione viene considerata ugualmente critica, anche quando solo poche caratteristiche influiscono effettivamente sulla funzione.
Una migliore specifica di tolleranza separa le caratteristiche critiche dalla geometria non critica. Ciò aiuta il fornitore a focalizzare la precisione sulle caratteristiche più importanti, mantenendo il resto del pezzo pratico da lavorare e ispezionare.
Prendi in considerazione una staffa di montaggio in alluminio lavorato a CNC utilizzata per sostenere un piccolo motore, sensore o modulo meccanico. La parte comprende:
Profilo esterno generale
Due fori per spine di centraggio per l'allineamento
Quattro fori per il passaggio delle viti
Un foro centrale del cuscinetto
Una faccia di montaggio piatta
Diverse tasche per la riduzione del peso
Smussi cosmetici e rotture dei bordi
Alcune di queste funzionalità influiscono sull'assemblaggio e sulle prestazioni. Altri influenzano solo la forma, lo spazio o l'aspetto. Non dovrebbero ricevere tutti la stessa tolleranza.
Un disegno scadente potrebbe specificare:
Tutte le dimensioni: ±0,01 mm
Tutti i fori: stessa tolleranza
Tutte le tasche: tolleranza ridotta in profondità e larghezza
Tutte le superfici: requisito di planarità elevata
Tutti gli smussi: ben dimensionati
Nessun riferimento a dati chiari
Nessuna distinzione tra caratteristiche funzionali ed estetiche
All'inizio, potrebbe sembrare un disegno di alta qualità. In realtà, crea diversi problemi di produzione.
Quando ogni dimensione ha tolleranze strette, il fornitore deve considerare l'intera parte come critica in termini di precisione. Ciò aumenta i costi di lavorazione e ispezione senza necessariamente migliorare la funzionalità.
I problemi comuni includono:
Tempi di lavorazione più lunghi
Ulteriori passaggi di rifinitura
Più punti di ispezione
Costi di ispezione CMM più elevati
Strategia del percorso utensile più conservativa
Aumento del rischio di rottami
Prezzo di quotazione più alto
Maggiori chiarimenti sui fornitori prima della produzione
La questione più importante è che il disegno non indica al fornitore quali caratteristiche contano di più. Uno smusso cosmetico e un foro del cuscinetto hanno la stessa importanza, anche se hanno funzioni molto diverse.
Un disegno migliore separerebbe le caratteristiche in base alla funzione:
Caratteristica |
Strategia di tolleranza consigliata |
Motivo |
|---|---|---|
Profilo esterno generale |
Utilizzare la tolleranza generale standard |
Non controlla l'assemblaggio |
Fori di passaggio delle viti |
Utilizzare una tolleranza di gioco pratica |
È necessario solo lo spazio per gli elementi di fissaggio |
Fori per spine di centraggio |
Utilizzare un diametro stretto e un controllo della posizione |
Controlla l'allineamento |
Foro del cuscinetto centrale |
Utilizzare una tolleranza del diametro ristretta basata sull'adattamento |
Controlla l'adattamento e la rotazione dei cuscinetti |
Faccia di montaggio |
Specificare la planarità solo se necessario |
Influisce sul contatto o sull'allineamento |
Tasche per la riduzione del peso |
Utilizzare la tolleranza generale |
Non influisce sulla funzione |
Smussi cosmetici |
Utilizzare il requisito di rottura del bordo standard |
Solo aspetto e gestione |
Superfici di riferimento |
Definire chiaramente |
Supporta l'ispezione e il controllo dell'assemblaggio |
Questo approccio mantiene precise le caratteristiche critiche riducendo al tempo stesso i costi inutili sulla geometria non funzionale.
Invece di applicare una stretta tolleranza a tutto, il disegno potrebbe utilizzare una struttura come questa:
Dimensioni generali: tolleranza di disegno standard
Foro del cuscinetto: tolleranza del diametro basata sull'accoppiamento stretto
Fori per spine di centraggio: diametro e tolleranza di posizione controllati
Fori di gioco delle viti: tolleranza di gioco standard
Superficie di montaggio: planarità controllata solo se il montaggio lo richiede
Tasche: tolleranza standard a meno che non localizzino un altro componente
Smussi e rotture del bordo: nota standard sulla rottura del bordo
Riferimenti: chiaramente definiti dalle superfici di montaggio funzionali
Ciò conferisce al fornitore di lavorazione una chiara priorità. Il foro del cuscinetto e i fori delle spine di centraggio sono fondamentali. I fori, le tasche e gli smussi non sono critici per la precisione, a meno che il progetto non dica diversamente.
La migliore strategia di tolleranza può ridurre i costi perché riduce il controllo del processo non necessario su caratteristiche non critiche.
Può aiutare a ridurre:
Passaggi di finitura extra su superfici cosmetiche
Ispezione di precisione non necessaria
Parametri di lavorazione eccessivamente conservativi
Rilavorazione causata da dimensioni non funzionali
Incertezza del fornitore durante la quotazione
Tempo di produzione per funzionalità semplici
Allo stesso tempo, protegge le funzionalità più importanti per le prestazioni.
Il risultato non è una parte di qualità inferiore. È una parte meglio definita.
Area di progettazione |
Disegno con tolleranza eccessiva |
Disegno ottimizzato |
|---|---|---|
Dimensioni generali |
±0,01 mm |
Tolleranza generale |
Foro del cuscinetto |
±0,01 mm, nessuna nota di adattamento |
Tolleranza basata sull'adattamento |
Fori per tasselli |
Uguale agli altri buchi |
Tolleranza del foro di precisione con controllo della posizione |
Fori di passaggio |
±0,01 mm |
Tolleranza di gioco standard |
Profondità della tasca |
±0,01 mm |
Tolleranza generale se non funzionale |
Faccia di montaggio |
Stretta planarità ovunque |
Planarità solo sull'area funzionale |
Smussi |
Tolleranza dimensionale stretta |
Rottura del bordo standard |
Ispezione |
Molte dimensioni sono state controllate attentamente |
Ispezione mirata sulle caratteristiche critiche |
Questo tipo di ottimizzazione delle tolleranze è particolarmente utile per prototipi, parti di produzione, assiemi e parti in cui il controllo dei costi è importante.
Prima della lavorazione, un fornitore può rivedere il disegno e porre domande come:
Quali fori vengono utilizzati per l'allineamento?
Il foro del cuscinetto è montato a pressione o a scorrimento?
La superficie di montaggio viene utilizzata come riferimento?
Le tasche contengono un altro componente o riducono solo il peso?
È necessaria una perfetta planarità sull'intera superficie o solo su un'area di sigillatura/accoppiamento?
Le dimensioni dello smusso sono funzionali o estetiche?
I rapporti di ispezione sono richiesti per tutte le dimensioni o solo per le caratteristiche critiche?
Queste domande aiutano a chiarire l'intento progettuale e a prevenire costi inutili.
Per le parti che includono fori dei cuscinetti, fori di riferimento, tasche e superfici di montaggio lavorate, NAITE TECH può fornire supporto alla produzione di pezzi meccanici per rivedere i requisiti di tolleranza prima della produzione.
Un buon disegno delle tolleranze indica al fornitore ciò che conta di più. Dovrebbe identificare chiaramente le caratteristiche critiche, i dati funzionali, i requisiti di idoneità e le priorità di ispezione.
Nel processo di revisione ingegneristica di NAITE TECH, l'ottimizzazione delle tolleranze spesso inizia separando le caratteristiche funzionali dalla geometria non funzionale. Ciò consente al team di lavorazione di proteggere le dimensioni che influiscono sulle prestazioni evitando costi inutili su funzionalità che non influiscono sull'assemblaggio, sulla tenuta, sull'allineamento o sul movimento.
Gli errori di tolleranza CNC spesso si verificano quando l'intento progettuale, il processo di produzione e i requisiti di ispezione non sono chiaramente collegati. Una parte può sembrare semplice in CAD, ma requisiti di tolleranza poco chiari o eccessivi possono rendere difficile la preventivazione, la lavorazione, l'ispezione e la ripetizione coerente.
Evitare errori comuni di tolleranza può ridurre i costi, abbreviare i tempi di consegna e migliorare la qualità delle parti.
Uno degli errori più comuni è applicare tolleranze strette a ogni dimensione sul disegno. Ciò di solito aumenta i costi senza migliorare le prestazioni delle parti.
Non tutte le funzionalità sono critiche per la funzionalità. La sede del cuscinetto, il foro di una spina di riferimento o la superficie di tenuta potrebbero richiedere uno stretto controllo, ma i bordi cosmetici, le tasche libere e i profili non accoppiati di solito non lo richiedono.
Un approccio migliore consiste nell'utilizzare tolleranze generali per le dimensioni non critiche e tolleranze specifiche per le aree funzionali.
Molti disegni includono una nota generale di tolleranza nel cartiglio. Se questa tolleranza è troppo stretta, si applica a ogni dimensione non specificata e può rendere involontariamente più costosa l'intera parte.
Ad esempio, una tolleranza del cartiglio di ±0,01 mm può creare requisiti di ispezione non necessari per dimensioni che non influiscono sulla funzionalità.
Prima di finalizzare il disegno, verificare se la tolleranza generale è adeguata per:
Dimensione della parte
Materiale
Geometria
Processo di produzione
Metodo di ispezione
Requisiti funzionali
Le tolleranze generali dovrebbero essere pratiche e non impostate automaticamente sul valore più ristretto.
Le caratteristiche funzionali e le caratteristiche estetiche non dovrebbero utilizzare la stessa strategia di tolleranza.
Le caratteristiche funzionali possono includere:
Fori dei cuscinetti
Fori per spine di centraggio
Superfici di accoppiamento
Sigillatura delle facce
Diametri dell'albero
Slot di precisione
Superfici di riferimento
Le caratteristiche cosmetiche possono includere:
Profili dell'aspetto esterno
Superfici decorative
Smussi non funzionali
Il bordo si rompe
Tasche per la riduzione del peso
Coperture o alloggiamenti visivi
Una superficie cosmetica può richiedere un aspetto o una finitura specifici, ma non sempre necessita di uno stretto controllo dimensionale. La separazione dei requisiti estetici da quelli funzionali aiuta a ridurre i costi inutili.
La planarità è importante quando una superficie influisce sulla tenuta, sul montaggio, sull'allineamento o sul controllo del datum. Tuttavia, i rigidi requisiti di planarità su parti grandi o sottili possono aumentare significativamente i costi di lavorazione.
Le piastre di grandi dimensioni e gli alloggiamenti a pareti sottili possono spostarsi dopo la rimozione o lo sbloccaggio del materiale. Se la planarità è eccessiva, il fornitore potrebbe aver bisogno di fissaggi speciali, distensione, passaggi di finitura aggiuntivi o ulteriori ispezioni.
Prima di specificare la planarità stretta, chiedere:
La superficie sigilla contro un'altra parte?
Funziona come un dato?
Supporta un cuscinetto o un componente di precisione?
L'intera superficie necessita del controllo della planarità?
È possibile controllare solo l'area di contatto funzionale?
Se la superficie non è critica dal punto di vista funzionale, una tolleranza standard può essere sufficiente.
Le pareti sottili possono flettersi durante la lavorazione e spostarsi dopo lo sbloccaggio. Ciò può rendere difficile il mantenimento di tolleranze strette, soprattutto su alloggiamenti leggeri, coperture, staffe e parti in plastica.
L'applicazione di tolleranze strette a elementi sottili senza considerare la rigidità può causare:
Deflessione del muro
Deformazione
Chiacchiere
Variazione dimensionale
Maggiore rischio di rottami
Strategie di lavorazione più costose
Per parti sottili o leggere, rivedere lo spessore della parete, il supporto delle nervature, la profondità della tasca, la rimozione del materiale e la strategia di bloccaggio prima di applicare tolleranze strette.
Per maggiori dettagli vedere NAITE TECH punte di stabilità con tolleranza a parete sottile.
Alcune tolleranze diventano costose perché la caratteristica è difficile da raggiungere per l'utensile da taglio. Tasche profonde, scanalature strette, raggi interni piccoli e caratteristiche a lungo sbraccio possono aumentare la deflessione dell'utensile e il tempo di lavorazione.
Un raggio interno piccolo potrebbe richiedere un piccolo strumento. Una tasca profonda può richiedere uno strumento lungo. Entrambe le condizioni possono rendere le tolleranze strette più difficili da controllare.
Prima di specificare tolleranze strette su tasche o caratteristiche interne, considerare:
Lo strumento può accedere facilmente alla funzionalità?
Il raggio interno è maggiore del raggio minimo dell'utensile?
La tasca è profonda rispetto al diametro dell'utensile?
Le pareti sono sottili o non supportate?
Un raggio o una caratteristica di scarico più grandi possono ridurre il rischio di lavorazione?
Per un migliore design della tasca e del raggio, rivedi NAITE TECH regole del raggio d'angolo per tasche CNC.
Non tutti i fori necessitano della stessa tolleranza. Fori passanti, fori di riferimento, fori per cuscinetti, fori filettati e fori di tenuta hanno tutti funzioni diverse.
Un foro per la vite potrebbe richiedere spazio sufficiente solo per il dispositivo di fissaggio. Il foro di una spina di centraggio potrebbe richiedere una posizione stretta e un controllo del diametro. Il foro di un cuscinetto potrebbe richiedere una tolleranza basata sull'adattamento.
Prima di applicare una tolleranza del foro stretta, definire se il foro viene utilizzato per:
Liquidazione
Allineamento
Adattamento a pressione
Vestibilità antiscivolo
Supporto cuscinetto
Filettatura
Sigillatura
Posizionamento di un altro componente
Per una guida più dettagliata sulla progettazione dei fori, fare riferimento a NAITE TECH suggerimenti per la progettazione della tolleranza e della profondità del foro.
Le caratteristiche filettate dovrebbero generalmente seguire le specifiche di filettatura standard. Tolleranze di filettatura personalizzate, profondità eccessiva della filettatura o requisiti poco chiari di fori ciechi possono aumentare i rischi e i costi di lavorazione.
Gli errori comuni relativi ai thread includono:
Rendere le filettature cieche troppo profonde
Non consentire uno spazio inferiore sufficiente
Utilizzo di tolleranze di filettatura personalizzate senza necessità
Ignorare la forza dei materiali
Non definire la lunghezza di impegno del filo
Utilizzo di fori filettati troppo vicini a pareti sottili
Non considerando gli inserti in materiali morbidi
Per funzionalità filettate affidabili, utilizzare classi di filettatura standard quando possibile e definire requisiti speciali solo quando funzionalmente necessario.
Per ulteriori indicazioni, vedere NAITE TECH adattamento degli elementi di fissaggio e regole di progettazione della filettatura.
GD&T è utile quando chiarisce le relazioni tra le caratteristiche, i riferimenti ai datum e i requisiti di ispezione. Tuttavia, GD&T non necessari possono aumentare la complessità e i costi dell’ispezione.
Gli errori GD&T comuni includono:
Applicazione della planarità a superfici non funzionali
Utilizzo della tolleranza di posizione laddove è sufficiente un semplice gioco
Selezione di riferimenti che non riflettono la funzione dell'assieme
Aggiunta di parallelismo o perpendicolarità a ogni faccia
Utilizzo del runout o della concentricità senza una chiara necessità di rotazione
Copia di GD&T da un altro disegno senza revisione
GD&T dovrebbe aiutare a comunicare la funzione. Non dovrebbe essere aggiunto semplicemente per rendere il disegno più preciso.
Un modello CAD 3D definisce la geometria della parte, ma non sempre comunica l'intento di tolleranza. Per le parti semplici, un file CAD può essere sufficiente per il preventivo. Per le parti CNC con tolleranze strette, solitamente è necessario un disegno 2D.
Un disegno 2D corretto dovrebbe includere:
Tolleranze generali
Tolleranze specifiche delle caratteristiche
Dimensioni critiche
Riferimenti di dati
Chiamate GD&T se necessarie
Specifiche della filettatura
Requisiti di finitura superficiale
Requisiti di materiale e finitura
Requisiti di ispezione
Senza un disegno, il fornitore potrebbe dover fare delle ipotesi, che possono portare a incertezze sul preventivo o a problemi di produzione.
La tolleranza dovrebbe essere misurabile. Se viene specificata una tolleranza ma il metodo di ispezione non è chiaro, la parte potrebbe essere difficile da verificare.
I requisiti di ispezione possono comportare:
Calibri
Micrometri
Alesametri
Calibri per perni
Calibri per filettatura
Indicatori di altezza
Piastre di superficie
Ispezione CMM
Misura della rugosità superficiale
Rapporti di ispezione del primo articolo
Tolleranze più strette solitamente richiedono metodi di misurazione più controllati. Se sono necessari rapporti di ispezione, ciò deve essere comunicato prima della produzione poiché può influire sui costi e sui tempi di consegna.
I problemi di tolleranza sono più facili da risolvere prima dell'inizio della lavorazione. Una volta che le attrezzature, le attrezzature e i piani di processo sono già preparati, le modifiche diventano più costose.
La revisione precoce della tolleranza aiuta a identificare:
Funzionalità sovratollerate
Geometria difficile da lavorare
Rischi per la stabilità materiale
Rischi di deformazione delle pareti sottili
Sfide di ispezione
Possibili modifiche per il risparmio dei costi
Caratteristiche che richiedono un controllo di processo speciale
Per le parti sensibili alla tolleranza, il feedback tempestivo dei fornitori può prevenire costi inutili e ridurre i rischi di produzione.
La maggior parte dei problemi di tolleranza non sono causati da un numero errato. Sono causati da un intento progettuale poco chiaro. Quando un disegno non separa chiaramente le caratteristiche critiche dalla geometria non critica, il fornitore deve fornire un preventivo conservativo o chiedere chiarimenti.
La revisione ingegneristica di NAITE TECH si concentra sull'identificazione di quali dimensioni influiscono realmente sulla funzione, quali tolleranze aumentano il rischio di produzione e quali requisiti possono essere ottimizzati prima della produzione. Ciò aiuta a ridurre i costi evitabili mantenendo la parte affidabile per l'applicazione prevista.
Specificare le tolleranze di lavorazione CNC non è solo un compito di disegno. È anche una decisione di produzione. I valori di tolleranza su un disegno influiscono sulla strategia di lavorazione, sulla progettazione delle attrezzature, sulla selezione degli utensili, sul metodo di ispezione, sui tempi di produzione e sul costo della parte finale.
NAITE TECH aiuta gli ingegneri e i team di prodotto a rivedere i requisiti di tolleranza del CNC prima della produzione, in modo che le caratteristiche critiche possano essere controllate correttamente riducendo i costi di tolleranza non necessari. Ciò è particolarmente utile per parti con accoppiamenti stretti, fori di precisione, pareti sottili, tasche profonde, superfici di tenuta, geometria complessa o requisiti GD&T poco chiari.
Per progetti di prototipazione e produzione, NAITE TECH fornisce servizi di lavorazione CNC personalizzati con supporto tecnico per la revisione della producibilità, la fattibilità delle tolleranze e la pianificazione dei processi economicamente vantaggiosa.
Prima di lavorare parti sensibili alla tolleranza, NAITE TECH può rivedere sia il modello CAD che il disegno tecnico 2D per comprendere la funzione della parte, i requisiti di tolleranza e i rischi di produzione.
Le aree di revisione tipiche includono:
Requisiti generali di tolleranza
Tolleranze strette specifiche delle funzionalità
Fori, fori e diametri dell'albero critici
Sedi dei cuscinetti e fori delle boccole
Fori per spine di centraggio e caratteristiche di allineamento
Requisiti di press-fit e slip-fit
Superfici di accoppiamento e facce di tenuta
Planarità, parallelismo, perpendicolarità e runout
Strategia di riferimento e callout GD&T
Fori filettati e interfacce di fissaggio
Spessore delle pareti e rischi di deformazione
Tasche profonde, asole e raggi degli angoli interni
Scelta dei materiali e stabilità dimensionale
Finitura superficiale e requisiti di ispezione
Questa revisione aiuta a determinare quali funzionalità necessitano di un controllo più rigoroso e quali funzionalità possono utilizzare tolleranze standard.
Una chiara strategia di tolleranza può ridurre i costi di lavorazione e ispezione non necessari. Il supporto tecnico di NAITE TECH si concentra sulla corrispondenza dei requisiti di tolleranza con la funzione effettiva della parte.
Per esempio:
Un foro con gioco potrebbe non richiedere la stessa tolleranza di un foro per una spina di centraggio.
Una superficie cosmetica potrebbe non necessitare della stessa planarità di una superficie sigillante.
Una tasca per la riduzione del peso potrebbe non richiedere la stessa tolleranza di profondità di una tasca per il posizionamento dei componenti.
Una parete sottile potrebbe necessitare di supporto geometrico prima di poter mantenere in modo affidabile una tolleranza stretta.
Una parte complessa potrebbe richiedere una strategia di impostazione diversa per proteggere le relazioni tra Datum.
Esaminando questi dettagli prima della produzione, gli ingegneri possono evitare tolleranze eccessive e migliorare la producibilità senza ridurre le prestazioni delle parti.
Molte caratteristiche sensibili alla tolleranza vengono prodotte mediante fresatura, tra cui tasche, scanalature, superfici piane, profili, superfici di montaggio e cavità di precisione. Queste funzionalità richiedono un'attenta pianificazione del percorso utensile quando le tolleranze sono strette o la geometria è di difficile accesso.
NAITE TECH fornisce Parti fresate CNC con tolleranze controllate per parti che richiedono dimensioni della tasca stabili, larghezze di scanalatura precise, superfici di montaggio affidabili e profili lavorati coerenti.
Per le parti fresate, la revisione della tolleranza può includere:
Selezione del diametro della fresa
Portata e rigidità dell'utensile
Profondità della tasca e deflessione della parete
Controllo della larghezza della fessura
Fattibilità del raggio interno
Requisiti di planarità della superficie
Metodo di fissaggio e bloccaggio
Strategia del passaggio finale
Metodo di ispezione
Questo processo aiuta a identificare se è possibile ottenere una tolleranza con la fresatura standard o se sono consigliate modifiche alla progettazione o al processo.
Alcune parti sono difficili da controllare perché le caratteristiche critiche si trovano su più facce o superfici angolate. In questi casi, l'errore di tolleranza può derivare da impostazioni ripetute piuttosto che dalla sola precisione di taglio.
NAITE TECH fornisce lavorazione multiasse per requisiti di tolleranza complessi quando la geometria della parte, le relazioni tra i riferimenti e l'accesso agli utensili richiedono una pianificazione avanzata del processo.
La lavorazione CNC a 5 assi può essere utile per:
Alloggiamenti complessi
Componenti aerospaziali
Parti di dispositivi medici
Componenti robotici
Supporti ottici e per sensori
Cavità profonde
Fori e superfici angolati
Caratteristiche di precisione multi-faccia
Parti con strette relazioni posizionali
Riducendo il numero di setup e migliorando l'accesso alle superfici difficili, la lavorazione a 5 assi può talvolta migliorare la coerenza della tolleranza per le parti complesse. Tuttavia, NAITE TECH valuta ogni progetto individualmente per determinare se è necessaria la lavorazione a 5 assi o se la fresatura CNC standard è più conveniente.
Per una revisione e un preventivo delle tolleranze più accurati, fornire sia un modello CAD 3D che un disegno tecnico 2D.
I file consigliati includono:
STEP, STP, X_T o altri file CAD 3D
Disegno PDF 2D
Specifica del materiale
Requisiti di finitura superficiale
Dimensioni e tolleranze critiche
Nota generale sulla tolleranza
Chiamate GD&T se necessarie
Specifiche della filettatura
Rapporti di ispezione richiesti
Quantità di produzione
Note di montaggio o adattamento se disponibili
Un file CAD 3D aiuta a definire la geometria, mentre un disegno 2D comunica l'intento ingegneristico. Per le parti con tolleranze strette, il disegno è particolarmente importante perché definisce quali caratteristiche sono critiche e come la parte deve essere ispezionata.
La revisione delle tolleranze è particolarmente utile prima che il progetto venga finalizzato o prima dell'inizio della produzione. La revisione anticipata offre agli ingegneri maggiore flessibilità per regolare le tolleranze non critiche, migliorare la geometria, selezionare materiali migliori o modificare la strategia di lavorazione.
Dovresti prendere in considerazione la revisione della tolleranza quando la tua parte include:
Fori o fori con tolleranze strette
Sedi dei cuscinetti
Posizioni dei perni di centraggio
Pareti sottili
Grandi superfici piane
Tasche profonde
Raggi angolari interni piccoli
Geometria multiasse complessa
Superfici di sigillatura o accoppiamento
Requisiti GD&T
Requisiti di ispezione poco chiari
Preoccupazioni sui costi causate da tolleranze strette
Il feedback tempestivo dei fornitori può aiutare a ridurre i rischi prima dell’inizio della lavorazione.
Una forte strategia di tolleranza aiuta sia il progettista che il fornitore di lavorazioni meccaniche. Quando le caratteristiche critiche, i riferimenti di riferimento, i requisiti di adattamento e le esigenze di ispezione sono chiaramente definiti, NAITE TECH può valutare il modo più efficiente per lavorare la parte.
L’obiettivo non è rimuovere tolleranze importanti. L'obiettivo è proteggere le tolleranze importanti ed evitare costi inutili su caratteristiche che non influiscono sull'adattamento, sulla tenuta, sull'allineamento, sul movimento o sulle prestazioni.
Se non sei sicuro che le tue tolleranze CNC siano troppo strette o non sufficientemente specifiche, NAITE TECH può rivedere i tuoi file CAD e disegni e fornire un feedback pratico DFM prima della produzione.
Hai bisogno di aiuto per specificare le tolleranze CNC per il tuo prossimo progetto?
Invia i tuoi file CAD e disegni a NAITE TECH per revisione tecnica, feedback sulla producibilità e preventivo. Il nostro team può aiutare a valutare la fattibilità delle tolleranze, identificare opportunità di risparmio sui costi e consigliare strategie di lavorazione pratiche per prototipi e parti di produzione.
Inizia con NAITE TECH Servizi di produzione CNC per prototipi e produzione.
Trova le risposte alle domande più comuni sulle tolleranze CNC standard, sulla lavorazione con tolleranze strette, sulle tolleranze eccessive, sugli effetti dei materiali, GD&T e sulla revisione delle tolleranze per le parti lavorate con macchine CNC.
Le tolleranze di lavorazione CNC standard si riferiscono solitamente a intervalli di tolleranza generali che possono essere raggiunti senza uno speciale controllo del processo o un'ispezione avanzata. Per molti pezzi lavorati a CNC, le tolleranze generali pratiche possono variare da ±0,10 mm a ±0,05 mm , a seconda del materiale, delle dimensioni del pezzo, della geometria, del tipo di elemento, del processo di lavorazione e dei requisiti di ispezione.
Non esiste una tolleranza standard unica applicabile a ogni parte CNC. Un piccolo componente rigido in alluminio, un alloggiamento in plastica a parete sottile, un albero in acciaio inossidabile e una parte fresata con tasche profonde possono tutti richiedere aspettative di tolleranza diverse.
Una tolleranza stretta è una tolleranza che richiede un controllo più preciso rispetto alla tolleranza di lavorazione standard. In molti progetti CNC, tolleranze come ±0,01 mm o più strette possono essere considerate strette, a seconda del materiale, della geometria della caratteristica, della strategia di impostazione e del metodo di ispezione.
Tolleranze strette vengono spesso utilizzate per le sedi dei cuscinetti, i fori delle spine di centraggio, i diametri degli alberi, le superfici di tenuta, le superfici di accoppiamento di precisione e gli assemblaggi ad alta precisione. Dovrebbero essere applicati solo dove sono necessari per il funzionamento.
Tolleranze strette aumentano i costi perché riducono la variazione di processo consentita. Il produttore potrebbe aver bisogno di un'impostazione più precisa, di un fissaggio più stabile, di una lavorazione più lenta, di passaggi di finitura aggiuntivi, di un controllo più attento dell'usura degli utensili e di un'ispezione più dettagliata.
Il costo aumenta anche perché tolleranze più strette creano maggiori rischi di scarto e rilavorazione. Una caratteristica leggermente al di fuori di una tolleranza ristretta può rendere la parte non conforme, anche se il resto della parte è lavorato correttamente.
Per evitare tolleranze eccessive, separare le caratteristiche funzionali dalla geometria non critica. Applicare tolleranze strette solo alle caratteristiche che influiscono su adattamento, allineamento, tenuta, movimento, assemblaggio o ispezione.
Utilizzare tolleranze generali per dimensioni non critiche come profili cosmetici, ritagli, tasche non funzionali, smussi e rotture dei bordi. Per le caratteristiche funzionali come i fori dei cuscinetti, i fori delle spine di centraggio e le superfici di accoppiamento, utilizzare tolleranze specifiche della caratteristica in base ai requisiti di progettazione effettivi.
Ogni dimensione dovrebbe essere controllata da una tolleranza generale o da una tolleranza specifica, ma non tutte le dimensioni necessitano di una tolleranza ristretta. La maggior parte dei disegni utilizza una nota di tolleranza generale per le quote non critiche e tolleranze individuali per le caratteristiche critiche.
L'obiettivo è rendere chiaro il disegno senza sovraccaricarlo di requisiti rigorosi e inutili. Le dimensioni critiche dovrebbero essere chiaramente identificate, mentre le dimensioni non critiche possono solitamente seguire tolleranze generali standard.
Le caratteristiche che di solito richiedono un controllo di tolleranza più rigoroso includono sedi dei cuscinetti, fori per spine di centraggio, fori di inserimento a pressione, fori di inserimento scorrevole, diametri dell'albero, superfici di tenuta, facce di accoppiamento, schemi di fori di precisione, interfacce scorrevoli o rotanti, superfici di riferimento e caratteristiche che influiscono sulla sovrapposizione dell'assieme.
La tolleranza dovrebbe essere basata sulla funzione e non applicata automaticamente a ogni caratteristica.
La maggior parte dei fori con spazio libero non necessita di tolleranze di diametro ristrette perché la loro funzione principale è consentire il passaggio di una vite, un bullone o un elemento di fissaggio. Tuttavia, la posizione del foro può comunque avere importanza se il dispositivo di fissaggio deve essere allineato con una parte accoppiata.
Un foro per il gioco della vite richiede solitamente meno controllo di un foro per una spina di centraggio, un foro per cuscinetto o un foro di inserimento a pressione. Per regole dettagliate sulla progettazione dei fori, consultare NAITE TECH Linee guida sulla profondità e la tolleranza del foro CNC.
Le pareti sottili possono flettersi durante la lavorazione, spostarsi dopo lo sbloccaggio o deformarsi durante l'ispezione. Ciò rende le tolleranze strette più difficili da mantenere in modo coerente.
Lo spessore della parete influisce sulla stabilità della tolleranza perché le sezioni sottili sono meno rigide e più sensibili alla forza di taglio, alla pressione di bloccaggio, al calore e al rilascio della tensione del materiale. Per ulteriori indicazioni, vedere NAITE TECH punte di stabilità con tolleranza a parete sottile.
Raggi angolari interni piccoli spesso richiedono utensili da taglio più piccoli. Gli strumenti più piccoli sono meno rigidi e hanno maggiori probabilità di deformarsi, soprattutto nelle tasche profonde o nelle fessure strette. Ciò può rendere più difficile il controllo della tolleranza e aumentare i tempi di lavorazione.
L'utilizzo di raggi interni più ampi, ove possibile, migliora l'accesso all'utensile, riduce la forza di taglio e aiuta a mantenere una precisione di lavorazione più stabile. Per maggiori dettagli, consulta NAITE TECH regole del raggio d'angolo per tasche CNC.
SÌ. La fresatura e la tornitura CNC spesso hanno considerazioni di tolleranza diverse perché i processi rimuovono il materiale in modi diversi. La tornitura è spesso adatta per elementi cilindrici come alberi, fori e parti rotonde. La fresatura viene comunemente utilizzata per tasche, fessure, superfici piane, profili e caratteristiche prismatiche complesse.
La capacità di tolleranza dipende dalla geometria della caratteristica, dal materiale, dalla configurazione, dall'accesso allo strumento e dal metodo di ispezione. Per tasche fresate, fessure e superfici piane, NAITE TECH fornisce Controllo della tolleranza della fresatura CNC per componenti lavorati di precisione.
La scelta del materiale influisce sulla capacità di tolleranza attraverso la lavorabilità, la durezza, l'espansione termica, lo stress interno, l'usura dell'utensile e la stabilità dimensionale.
L'alluminio è generalmente più facile da lavorare e spesso è adatto per pezzi di precisione. L'acciaio inossidabile è più resistente ma potrebbe richiedere una lavorazione più lenta e un maggiore controllo dell'utensile. Il titanio è difficile da lavorare e può aumentare i costi di tolleranza. La plastica può spostarsi a causa della temperatura, dell'umidità, della pressione di bloccaggio o del rilassamento da stress.
GD&T dovrebbe essere utilizzato quando aiuta a definire le relazioni funzionali in modo più chiaro rispetto alle semplici tolleranze ±. È utile per modelli di fori, relazioni di Riferimento, planarità, parallelismo, perpendicolarità, eccentricità e funzioni di assieme critiche.
Utilizzare GD&T quando le relazioni delle funzioni influiscono su adattamento, allineamento, tenuta, movimento o ispezione. Evita GD&T non necessari su superfici estetiche o non funzionali perché può aumentare la complessità e i costi dell'ispezione.
La lavorazione CNC a 5 assi può contribuire a migliorare il controllo della tolleranza per parti complesse riducendo il numero di impostazioni, migliorando l'accesso agli utensili o mantenendo migliori relazioni tra le caratteristiche su facce diverse.
Tuttavia, la lavorazione a 5 assi non rende automaticamente ogni parte più precisa o riduce i costi. È particolarmente utile per geometrie complesse, lavorazioni angolate, cavità profonde e relazioni di tolleranza multi-faccia. Per queste applicazioni NAITE TECH offre lavorazioni CNC avanzate per geometrie complesse.
Per le parti CNC con tolleranze strette, fornire sia un modello CAD 3D che un disegno tecnico 2D. Il modello CAD definisce la geometria, mentre il disegno 2D comunica l'intento di tolleranza e i requisiti di ispezione.
I file e le informazioni consigliati includono STEP, STP, X_T o altri file CAD 3D, disegni PDF 2D, specifiche dei materiali, note generali sulle tolleranze, dimensioni critiche, richiami GD&T, specifiche della filettatura, requisiti di finitura superficiale, requisiti di ispezione e quantità di produzione.
SÌ. NAITE TECH può esaminare i file CAD e i disegni 2D per valutare la fattibilità delle tolleranze, identificare le caratteristiche con tolleranze eccessive e suggerire miglioramenti pratici DFM prima della lavorazione.
Questa revisione può aiutare a determinare quali caratteristiche richiedono un controllo rigoroso, quali tolleranze possono essere allentate e quali geometrie o scelte di materiali possono influenzare la stabilità dimensionale. Per i prototipi e le parti di produzione, NAITE TECH fornisce Capacità di lavorazione CNC NAITE TECH con supporto tecnico per la revisione delle tolleranze e il feedback sulla producibilità.
Invia i tuoi file CAD e disegni 2D a NAITE TECH per feedback e preventivi sulla producibilità.


