
- Ev
- Yetenekler
- Çözüm
- Malzeme
- Endüstri
- Kaynaklar
- Fiyat Teklifi İste
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-06-22 Kaynak: Alan
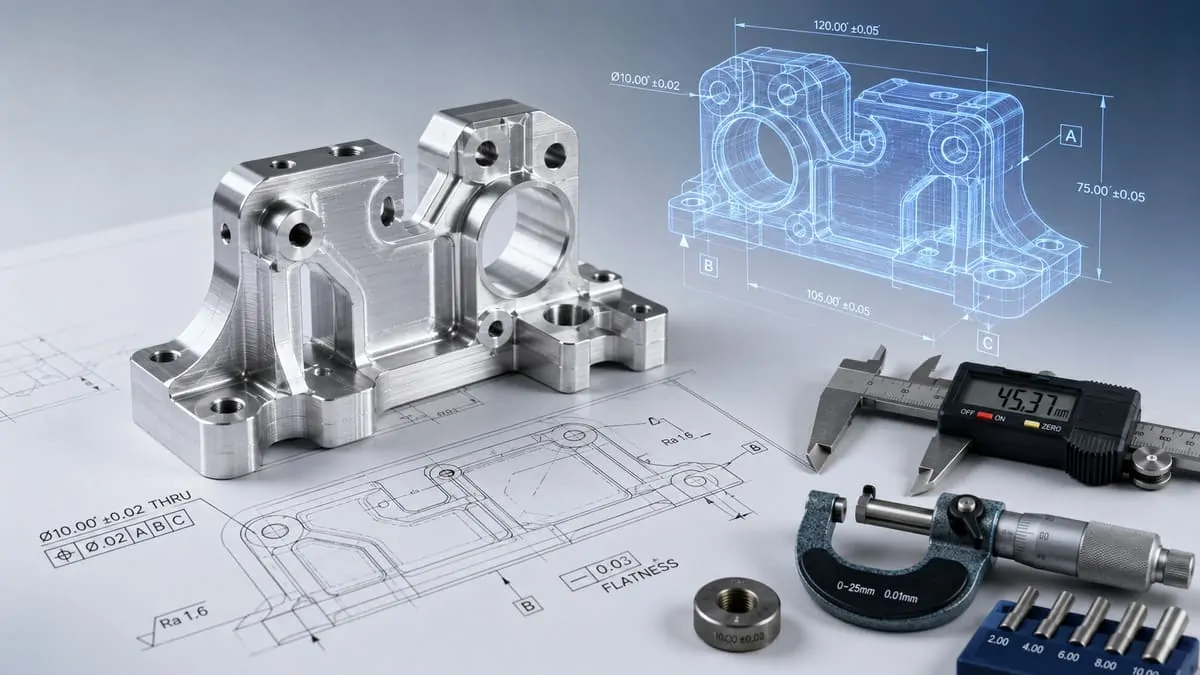
Toleranslar CNC işlemede en büyük maliyet faktörlerinden biridir. Daha sıkı bir tolerans uyumu, hizalamayı, sızdırmazlığı veya hareket kontrolünü iyileştirebilir, ancak aynı zamanda daha yavaş işleme, daha hassas fikstürleme, ek son işlem geçişleri, daha sıkı denetim ve daha yüksek hurda riski de gerektirebilir. Bu nedenle en uygun maliyetli CNC parçaları her zaman en dar toleranslara sahip parçalar değildir; doğru yerlerde doğru toleranslara sahip parçalardır.
Birçok CNC projesinde yalnızca birkaç özellik gerçekten hassas kontrol gerektirir. Rulman yuvaları, saplama pimi delikleri, sızdırmazlık yüzeyleri, mil çapları ve kritik temas yüzeyleri daha sıkı toleranslara ihtiyaç duyabilir. Ancak kozmetik profiller, açıklık kesikleri, işlevsel olmayan cepler ve genel dış boyutlar, parça performansını etkilemeden sıklıkla standart işleme toleranslarını kullanabilir.
Bu kılavuz, CNC işleme toleranslarının açık ve pratik bir şekilde nasıl belirleneceğini açıklamaktadır. Standart CNC toleranslarının ne anlama geldiğini, dar toleransların neden maliyeti artırdığını, aşırı toleransın nasıl önleneceğini, hangi özelliklerin daha sıkı kontrol gerektirdiğini ve malzeme, duvar kalınlığı, delik tasarımı, iç köşe yarıçapı, dişler, GD&T ve işleme süreci seçiminin tolerans kapasitesini nasıl etkilediğini öğreneceksiniz.
Tedarikçi açısından bakıldığında, iyi bir tolerans çizimi doğruluğu tanımlamaktan daha fazlasını yapar. İşleme ekibine hangi özelliklerin işlev açısından kritik olduğunu ve hangi özelliklerin daha fazla esnekliğe sahip olduğunu söyler. Bu, son parçanın montaj ve kullanım açısından güvenilir kalmasını sağlarken gereksiz maliyetlerin azaltılmasına da yardımcı olur.
Üretimden önce tolerans gerekliliklerini gözden geçirme konusunda desteğe ihtiyacınız varsa NAITE TECH sağlar özel CNC işleme hizmetleri . CAD incelemesi, 2D çizim incelemesi, DFM geri bildirimi ve pratik tolerans optimizasyonu için mühendislik desteğiyle
Bu kılavuz, pratik CNC işleme toleransı ilkelerini kapsamakta ve gereksiz işleme veya inceleme maliyeti eklemeden mühendislerin doğru, üretilebilir ve uygun maliyetli toleransları belirlemesine yardımcı olmaktadır.
CNC işleme toleranslarının ne anlama geldiğini, bunların mühendislik çizimlerinde nasıl gösterildiğini ve uyum, işlev, denetim ve üretim maliyetini neden etkilediğini anlayın.
Kritik olmayan boyutlar, frezelenmiş unsurlar, delikler, miller ve genel işlenmiş parçalar için genellikle hangi tolerans aralıklarının pratik kabul edildiğini öğrenin.
Daha sıkı toleransların işleme süresini, kurulum karmaşıklığını, son işlem geçişlerini, denetim gereksinimlerini, hurda riskini ve toplam üretim maliyetini nasıl artırabileceğini keşfedin.
Kozmetik yüzeylere, boşluk özelliklerine, işlevsel olmayan ceplere veya her çizim boyutuna sıkı toleranslar uygulamak gibi yaygın aşırı tolerans sorunlarını belirleyin.
Rulman yuvaları, tespit pimi delikleri, sızdırmazlık yüzeyleri, mil çapları ve birleşme arayüzleri dahil olmak üzere hangi özelliklerin daha sıkı tolerans kontrolü gerektirdiğine nasıl karar vereceğinizi öğrenin.
Delik fonksiyonunun, cep derinliğinin, kanal genişliğinin, takım erişiminin, iç yarıçapın ve frezeleme stratejisinin tolerans kapasitesini ve işleme tutarlılığını nasıl etkilediğini anlayın.
Alüminyum, paslanmaz çelik, titanyum, plastik, duvar kalınlığı, ince özellikler ve malzeme geriliminin işleme sonrasında boyutsal stabiliteyi nasıl etkilediğini görün.
GD&T'nin delik düzenleri, birleşme yüzeyleri, veriler, düzlük, paralellik ve dönen bileşenler için tolerans netliğini ne zaman geliştirebileceğini öğrenin.
Dar toleransları yalnızca işlevsel olarak gerekli oldukları yerde nasıl uygulayacağınızı, standart toleransları başka yerlerde nasıl kullanacağınızı ve gereksiz işleme maliyetlerini nasıl azaltacağınızı öğrenin.
CNC işleme toleransları, işlenmiş bir parçada izin verilen kabul edilebilir boyutsal değişiklik miktarını tanımlar. Teknik çizimde tolerans, üreticiye, bir özelliğin tasarım gerekliliklerini karşılarken nominal boyutundan ne kadar sapabileceğini belirtir.
Örneğin, bir delik şu şekilde belirtilirse:
Ø10,00 ±0,05 mm
bitmiş delik çapı arasında değişebilir 9,95 mm ila 10,05 mm ve yine de kabul edilebilir olarak kabul edilebilir.
Toleranslar gereklidir çünkü hiçbir işleme prosesi her özelliği tam nominal boyutta üretemez. Kesici takımlar zamanla aşınır, malzemeler işleme sırasında farklı davranır, fikstürler küçük değişikliklere neden olur ve muayene yöntemlerinin de ölçüm sınırları vardır. İyi tasarlanmış bir tolerans, parçanın üretimini gerekenden daha zor veya pahalı hale getirmeden hangi seviyedeki varyasyonun kabul edilebilir olduğunu tanımlar.
CNC işlemede toleranslar genellikle aşağıdakilere uygulanır:
Delik çapları
Mil çapları
Yuva genişlikleri
Cep derinlikleri
Yüzey düzlüğü
Delik konumları
Dişli özellikler
Birleşme yüzeyleri
Toplam uzunluk, genişlik ve yükseklik
Kritik montaj arayüzleri
Ancak her özelliğin aynı düzeyde hassasiyete ihtiyacı yoktur. Bir yatak yuvası sıkı bir çap toleransı gerektirebilirken, kozmetik bir dış profil, boşluklu kesim veya işlevsel olmayan bir cep yalnızca standart bir genel toleransa ihtiyaç duyabilir. Önemli olan toleransı özelliğin işleviyle eşleştirmektir.
Toleransların ötesinde daha geniş CNC parça tasarım kuralları için NAITE TECH'in kurallarını da inceleyebilirsiniz. Üretilebilirlik yönergeleri için CNC tasarımı.
Çoğu CNC çizimi, genel toleransların ve özelliğe özgü toleransların bir kombinasyonunu kullanır.
Genel toleranslar, bireysel olarak belirlenmiş bir toleransa sahip olmayan ölçümlendirmelere uygulanır. Bunlar genellikle bir teknik çizimin başlık bloğunda gösterilir ve genellikle dış profiller, temel cep şekilleri, açıklık alanları ve kozmetik yüzeyler gibi kritik olmayan özellikler için kullanılır.
Özelliğe özgü toleranslar, parça işlevini etkileyen önemli boyutlara doğrudan uygulanır. Bunlar, yatak deliklerini, saplama pimi deliklerini, sızdırmazlık yüzeylerini, mil çaplarını, hassas yuvaları veya veriye bağlı delik düzenlerini içerebilir.
Pratik bir CNC tolerans stratejisi genellikle kritik özellikleri kritik olmayan geometriden ayırır:
Özellik Türü |
Önerilen Tolerans Yaklaşımı |
Neden Önemlidir? |
|---|---|---|
Kritik olmayan dış boyutlar |
Genel toleransları kullan |
İşleme ve muayene maliyetlerini daha düşük tutar |
Açıklık delikleri |
Standart veya orta düzeyde tolerans kullanın |
Genellikle yalnızca bağlantı elemanları için yeterli alana ihtiyaç duyulur |
Dübel pimi delikleri |
Daha sıkı çap ve konum kontrolü kullanın |
Hizalamayı ve montaj doğruluğunu etkiler |
Rulman koltukları |
Dar çap toleransı kullanın |
Uyum, rotasyon ve performansı etkiler |
Sızdırmazlık yüzeyleri |
Gerekirse düzlüğü veya yüzey kalitesini kontrol edin |
Sızıntıyı ve sızdırmazlık güvenilirliğini etkiler |
Kozmetik yüzeyler |
Gereksiz sıkı toleranslardan kaçının |
Genellikle parça fonksiyonunu iyileştirmez |
Yaygın bir hata, bir çizimdeki her boyuta aynı sıkı toleransı uygulamaktır. Bu, birçok özelliğin yüksek hassasiyet gerektirmediği durumlarda bile işleme süresini, inceleme çabasını ve maliyeti artırır.
Gerçek CNC işleme projelerinde net bir tolerans hiyerarşisi genellikle her boyutun sıkı hale getirilmesinden daha değerlidir. Bir çizim kritik özellikleri, veri referanslarını ve fonksiyonel yüzeyleri açıkça tanımladığında işleme ekibi hassasiyeti en önemli yere odaklayabilir.
Bir CNC projesine teklif vermeden önce, NAITE TECH mühendisleri sıklıkla belirtilen toleransların işlevsel olarak gerekli olup olmadığını veya bazı boyutların montajı veya performansı etkilemeden standart işleme toleransları altında kalıp kalamayacağını inceler. Bu, gereksiz kurulum karmaşıklığının azaltılmasına, aşırı denetimin önlenmesine ve son parça maliyetinin kontrol altında tutulmasına yardımcı olur.
Standart CNC işleme toleransları, genellikle özel proses kontrolü, gelişmiş inceleme veya ek son işlem işlemleri gerektirmeden elde edilebilen genel tolerans aralıklarıdır. Bu toleranslar genellikle kritik olmayan boyutlar, genel profiller, açıklık alanları ve montajı, yalıtımı, hareketi veya hizalamayı doğrudan etkilemeyen unsurlar için kullanılır.
CNC ile işlenmiş birçok parça için pratik genel tolerans, ±0,10 mm ila ±0,05 mm civarında olabilir. malzemeye, parça boyutuna, geometriye, özellik derinliğine, işleme prosesine ve muayene gereksinimlerine bağlı olarak Daha sıkı toleranslar mümkün olabilir ancak bunlar yalnızca özelliğin işlev açısından ek hassasiyet gerektirmesi durumunda belirtilmelidir.
Her parça için geçerli olan tek bir 'standart CNC toleransının' olmadığını anlamak önemlidir. Küçük bir alüminyum braket, paslanmaz çelik bir şaft, ince duvarlı bir muhafaza, derin bir cep ve işlenmiş plastik bir bileşenin tümü farklı tolerans beklentileri gerektirebilir. Aynı tolerans değerine bir özellikte ulaşmak kolay olabilirken, diğerinde zor veya maliyetli olabilir.
Daha iyi bir yaklaşım, toleransların özellik işlevine ve üretim riskine göre tanımlanmasıdır.
Özellik Türü |
Pratik Hoşgörü Yaklaşımı |
Maliyet Etkisi |
|---|---|---|
Kritik olmayan harici profiller |
Genel çizim toleranslarını kullan |
Düşük |
Temel frezelenmiş yüzeyler |
Standart işleme toleransı genellikle kabul edilebilir |
Düşük ila orta |
Açıklık delikleri |
Orta düzeyde tolerans genellikle yeterlidir |
Düşük |
Dübel pimi delikleri |
Daha sıkı çap ve konum kontrolü kullanın |
Orta |
Rulman koltukları |
Uyum gereksinimine göre sıkı çap toleransını belirtin |
Orta ila yüksek |
Mil çapları |
Döndürme veya montaj için uygun uyum toleransını kullanın |
Orta |
Derin cepler veya yuvalar |
Tolerans alet erişimine ve derinliğe bağlıdır |
Orta ila yüksek |
Büyük düz yüzeyler |
Düzlük malzemeye, boyuta ve kuruluma bağlıdır |
Orta ila yüksek |
İnce duvar özellikleri |
Daha yüksek sapma ve deformasyon riski |
Yüksek |
Kozmetik yüzeyler |
Gereksiz sıkı toleranslardan kaçının |
Aşırı belirtilmemişse düşük |
Standart toleransları belirlerken mühendisler varsayılan olarak mümkün olan en dar değeri kullanmaktan kaçınmalıdır. Tolerans, parçanın çalışmasını sağlayacak kadar sıkı olmalı, ancak performansı artırmadan işleme maliyetini artıracak kadar da sıkı olmamalıdır.
Örneğin, bir vida için bir boşluk deliği genellikle hassas hizalama için kullanılan bir dübel pimi deliği ile aynı toleransa ihtiyaç duymaz. Kozmetik bir dış kenar genellikle yatak yuvasıyla aynı toleransa ihtiyaç duymaz. İşlevsel olmayan bir cep genellikle bir sızdırmazlık yüzeyi ile aynı derinlik toleransına ihtiyaç duymaz.
Projeniz birden fazla üretim sürecini içeriyorsa veya farklı yöntemler arasındaki tolerans beklentilerini karşılaştırmak istiyorsanız NAITE TECH'in üretim toleransı referans kaynakları.
Standart toleranslar genellikle CNC ile işlenmiş parçalar için en uygun maliyetli başlangıç noktasıdır çünkü üreticinin verimli işleme stratejilerini, standart takımları, pratik kurulum yöntemlerini ve normal muayene prosedürlerini kullanmasına olanak tanır.
Mümkün olan yerlerde standart toleransların kullanılması aşağıdakilerin azaltılmasına yardımcı olabilir:
İşleme süresi
Kurulum karmaşıklığı
Takım riski
Muayene süresi
Yeniden işleme
Hurda oranı
Genel parça maliyeti
Bu, sıkı toleranslardan tamamen kaçınılması gerektiği anlamına gelmez. Birçok CNC parçasının kritik özellikler için sıkı toleranslara ihtiyacı vardır. Amaç, sıkı toleransları yalnızca parçanın işlevini etkilediği yerlerde seçici olarak uygulamaktır.
İyi bir CNC tolerans stratejisi genellikle şunları içerir:
Kritik olmayan boyutlar için genel toleranslar
İşlevsel alanlar için özelliğe özgü toleranslar
Denetim için net veri referansları
Delikler, pimler, miller ve yataklar için standart uyumlar
Malzeme ve geometriye dayalı pratik tolerans değerleri
Üretim öncesi tedarikçi incelemesi
Daha geniş parça tasarım kuralları için tolerans kararları geometri, malzeme, alet erişimi ve özellik işleviyle birlikte dikkate alınmalıdır. NAITE TECH'in CNC parça tasarımının en iyi uygulamaları, daha fazla üretilebilir CNC bileşeni tasarlamak için yararlı bir temel sağlar.
İşleme tedarikçisinin bakış açısından standart toleranslar, üretim sürecinin istikrarlı ve öngörülebilir kalmasına yardımcı olur. Kritik olmayan özelliklerin pratik genel toleransları kullanmasına izin verildiğinde, işleme ekibi uyum, hizalama, sızdırmazlık veya mekanik performansı gerçekten etkileyen özelliklere daha fazla odaklanabilir.
Birçok CNC projesinde en etkili maliyet tasarrufu fırsatı parça tasarımının tamamen değiştirilmemesidir. Tolerans stratejisini, hassasiyetin yalnızca işlevsel değer yarattığı yerde uygulanacağı şekilde ayarlamaktır.
Dar toleranslar, üretimin her aşamasında daha fazla kontrol gerektirdiğinden CNC işleme maliyetini artırır. Maliyet sadece malzemenin kesilmesiyle ilgili değildir. Bu aynı zamanda kurulum planlamasından, fikstür stabilitesinden, işleme stratejisinden, takımın durumundan, muayene süresinden ve gerekli tolerans aralığının dışında parça üretme riskinden de kaynaklanır.
gibi bir tolerans ±0,10 mm birçok genel CNC özelliği için pratik olabilirken ±0,01 mm veya daha sıkı bir tolerans çok daha kontrollü bir süreç gerektirebilir. Tolerans ne kadar sıkı olursa, kabul edilebilir sapma da o kadar küçük olur. Bu, işleme sürecinin takım aşınması, termal hareket, malzeme gerilimi, fikstür değişimi veya ölçüm belirsizliği için daha az alana sahip olduğu anlamına gelir.
Çoğu durumda sıkı toleranslara ulaşılabilir ancak bunlar yalnızca parça işlevi için gerçekten bunları gerektiren özelliklere uygulanmalıdır.
CNC işleme doğruluğu büyük ölçüde parçanın üretim sırasında nasıl tutulduğuna bağlıdır. Gevşek veya standart toleranslar için pratik bir fikstür yeterli olabilir. Dar toleranslar için kurulumun genellikle daha katı, tekrarlanabilir ve dikkatli bir şekilde hizalanması gerekir.
Sıkı tolerans özellikleri şunları gerektirebilir:
Daha doğru veri konumlandırma
Özel demirbaşlar
Ek kurulum doğrulaması
Azaltılmış sıkma distorsiyonu
Daha kontrollü parça oryantasyonu
Operasyonlar arasında daha iyi tekrarlanabilirlik
Bir parçanın birden fazla taraftan işlenmesi gerekiyorsa, her kurulumda az miktarda değişiklik meydana gelir. Bu, özellikle sıkı toleransların parçanın farklı yüzlerindeki özellikler arasındaki ilişkiyi kontrol ettiği durumlarda önemlidir.
Birden fazla açı veya yüzeyde kritik özelliklere sahip karmaşık parçalar için, Karmaşık hassas parçalar için 5 eksenli CNC işleme, bazen daha az işlemde daha fazla özelliğin işlenmesine izin vererek kurulumla ilgili tolerans hatalarını azaltabilir.
Standart tolerans özellikleri genellikle normal kaba işleme ve ince işleme stratejileriyle verimli bir şekilde işlenebilir. Dar tolerans özellikleri, boyut doğruluğunu ve yüzey tutarlılığını geliştirmek için daha yavaş kesme parametreleri, daha hafif son işlem kesimleri ve ek geçişler gerektirebilir.
Bu durum maliyeti artırabilir çünkü makine her parça üzerinde daha fazla zaman harcar.
Örneğin, standart derinlik toleransına sahip bir cep yalnızca normal bir bitirme pasosuna ihtiyaç duyabilir. Hassas bir cep derinliği, dar yuva genişliği veya kritik birleşme yüzeyi, operasyonlar arasında ekstra stok kontrolü, yay geçişleri veya ek ölçüm gerektirebilir.
Daha sıkı toleranslar, parçanın ne kadar agresif bir şekilde işlenebileceğini de sınırlayabilir. Çok hızlı kesmek ısıya, takım sapmasına, titreşime veya yüzey değişimine neden olabilir ve bunların tümü boyut doğruluğunu etkileyebilir.
Kesici takımlar üretim boyunca mükemmel derecede keskin kalmazlar. Bir takım aşındıkça unsur boyutları kademeli olarak değişebilir. Standart toleranslar için bu küçük boyutlu değişiklik yine de kabul edilebilir. Dar toleranslar için takım aşınmasının daha dikkatli izlenmesi gerekir.
Takım sapması başka bir önemli faktördür. Uzun, küçük çaplı veya desteklenmeyen takımlar kesme sırasında hafifçe bükülebilir. Bu, derin cepleri, dar kanalları, küçük iç yarıçapları ve erişilmesi zor unsurları işlerken yaygındır.
Bu zor özelliklere sıkı toleranslar uygulandığında işleme süreci şunları gerektirebilir:
Mümkün olduğunda daha kısa aletler
Daha sert takım tutucular
Azaltılmış kesme kuvvetleri
Ek bitirme geçişleri
Daha sık takım değişimi
Üretim sırasında daha dikkatli denetim
Frezelenmiş cepler, yuvalar, profiller ve düz yüzeyler için NAITE TECH şunları sağlar: dar tolerans özellikleri için hassas CNC frezeleme . Parça geometrisi ve tolerans gereksinimlerine dayalı süreç planlaması ile
Dar toleranslar genellikle daha fazla inceleme gerektirir. Bazı genel boyutlar için basit bir kumpas kontrolü yeterli olabilir ancak sıkı tolerans özellikleri, mikrometreler, delik mastarları, yükseklik mastarları, CMM muayenesi, yüzey plakaları, pin mastarları, diş mastarları veya diğer kontrollü ölçüm yöntemlerini gerektirebilir.
Denetim maliyeti şu durumlarda artar:
Daha fazla boyut ölçüm gerektirir
Ölçüm araçları daha hassas olmalı
CMM programlaması gereklidir
Her parçanın ayrıntılı incelemeye ihtiyacı vardır
İlk ürün denetimi gerekli
Denetim raporları isteniyor
Parçalar kontrollü bir ortamda ölçülmelidir
İşlemenin kendisi özellikle zor olmasa bile, her boyuta sıkı toleranslar uygulamanın maliyeti artırabilmesinin bir nedeni de budur. Denetim yükü çok daha ağırlaşıyor.
Tolerans ne kadar sıkı olursa, kabul edilebilir süreç penceresi o kadar küçük olur. Yalnızca biraz fazla büyük, küçük boyutlu, çarpık veya yanlış hizalanmış bir unsur uyumsuz hale gelebilir.
Bu aşağıdaki riskleri artırır:
Yeniden işleme
Yeniden inceleme
Hurda
Gecikmeli teslimat
Daha yüksek üretim maliyeti
Daha muhafazakar işleme stratejileri
Prototip parçalar için bu, ekstra işleme süresi anlamına gelebilir. Üretim parçaları için bu, tüm parti genelinde verimi ve tekrarlanabilirliği etkileyebilir.
Bazı toleranslar, sayının çok dar olması nedeniyle değil, malzeme veya geometrinin kontrol edilmesinin zor olması nedeniyle pahalı hale gelir.
Örneğin:
İnce alüminyum parçalar, malzeme çıkarıldıktan sonra eğilebilir.
Paslanmaz çelik daha yavaş işleme ve daha dikkatli ısı kontrolü gerektirebilir.
Titanyumun kesilmesi zor olabilir ve aletin aşınmasını artırabilir.
Plastikler sıcaklık, nem veya iç gerilim nedeniyle hareket edebilir.
Büyük düz yüzeyler dikkatli stres kontrolü ve inceleme gerektirebilir.
Derin cepler takım sapmasından etkilenebilir.
Bu, küçük sert bir blokta pratik olan toleransın, ince duvarlı bir muhafazada veya büyük, hafif bir plakada zor olabileceği anlamına gelir.
CNC işlemede tedarikçiler yalnızca parçanın şeklini belirtmez. Ayrıca gerekli toleransları tekrar tekrar korumanın riskinden de bahsediyorlar. Kısa, sert bir çaptaki sıkı tolerans yönetilebilir olabilirken, ince duvar, derin cep veya geniş düz yüzey üzerindeki aynı tolerans daha kontrollü ve pahalı bir süreç gerektirebilir.
Tolerans incelemesinin DFM'nin önemli bir parçası olmasının nedeni budur. Üretimden önce NAITE TECH, hangi tolerans gereksinimlerinin kritik olduğunu, hangi özelliklerin üretim riski oluşturduğunu ve işlevi etkilemeden maliyeti azaltmak için standart toleransların nerede kullanılabileceğini değerlendirmeye yardımcı olabilir.
Tolerans gerekliliklerinin belirsiz veya maliyete duyarlı olduğu projeler için NAITE TECH'in CNC işleme toleransı incelemesi, işleme başlamadan önce üretilebilirliği iyileştirmenin pratik yollarını belirlemenize yardımcı olabilir.
Aşırı tolerans, CNC ile işlenmiş parçaların gereğinden fazla pahalı hale gelmesinin en yaygın nedenlerinden biridir. Toleranslar, parçanın uyum, işlev, montaj, sızdırmazlık veya performans için gerçekte ihtiyaç duyduğundan daha sıkı belirlendiğinde meydana gelir.
Çoğu durumda aşırı tolerans, son kısmı iyileştirmez. Bunun yerine işleme süresini, inceleme çabasını, kurulum karmaşıklığını ve üretim riskini artırır.
Örneğin, bir çizimde belirtilebilir . ±0,01 mm yalnızca birkaç unsur montajı etkilese bile tüm boyutlar için Rulman yuvası, tespit pimi delikleri veya sızdırmazlık yüzeyi sıkı kontrol gerektirebilir ancak kozmetik kenarlar, açıklık kesikleri ve işlevsel olmayan cepler genellikle buna ihtiyaç duymaz. Her özellik kritik olarak ele alındığında, tüm parçanın üretimi daha zor ve pahalı hale gelir.
Aşırı tolerans, tasarımın gerçekte gerektirdiğinden daha katı tolerans gereksinimlerinin uygulanması anlamına gelir. Bu, çizim düzeyinde, özellik düzeyinde veya başlık bloğu düzeyinde gerçekleşebilir.
Yaygın örnekler şunları içerir:
Her boyuta sıkı toleranslar uygulama
Çizim başlık bloğunda çok katı bir genel tolerans kullanılması
Kozmetik yüzeylerde sıkı toleransların belirtilmesi
Açıklık deliklerine hassas toleranslar uygulama
Çiftleşmeyen geniş yüzeylerde sıkı düzlük gerektiren
İşlevsel amaç olmaksızın GD&T kontrollerinin eklenmesi
Montajı etkilemeyen unsurlarda sıkı konum toleranslarının kullanılması
Derin cepler veya ince duvarlar üzerinde gereksiz sıkı toleransların belirtilmesi
Bir tolerans her zaman işlevsel bir soruyu yanıtlamalıdır:
Bu özellik biraz daha büyükse, daha küçükse, daha düzse, daha derinse veya makul bir aralıkta kaydırılırsa ne olur?
Cevap 'parça hala çalışıyor' ise, o zaman sıkı bir tolerans gerekli olmayabilir.
Aşırı tolerans genellikle tasarımcıların riskten kaçınmak istemesi nedeniyle ortaya çıkar. Bir parça önemli olduğunda her boyutu sıkı yapmak daha güvenli gelebilir. Ancak CNC işlemede bu yaklaşım tam tersi sonuç yaratabilir. Parçanın üretilmesini zorlaştırabilir, incelemesini zorlaştırabilir ve tutarlı bir şekilde tekrarlanmasını daha pahalı hale getirebilir.
Aşırı toleransın yaygın nedenleri şunlardır:
Eski bir çizimden toleransların kopyalanması
Varsayılan CAD veya çizim şablonlarını kullanma
Başlık bloğunun tamamına tek bir sıkı tolerans uygulama
İşlevsel ve işlevsel olmayan özellikleri ayırmamak
Belirsiz montaj gereksinimlerini telafi etmeye çalışmak
Tasarım aşamasında tedarikçi geri bildiriminin olmaması
Parçanın gerçekte hangi tolerans seviyesine ihtiyaç duyduğunu yanlış anlamak
Örneğin bir mühendis, CAD modelinde önemli göründüğü için cep derinliği konusunda sıkı bir tolerans belirleyebilir. Ancak bu cep yalnızca boşluk veya ağırlık azalması sağlıyorsa, sıkı tolerans işlevsel değer katmayabilir.
Aşırı tolerans, maliyeti artırır çünkü üreticiyi daha fazla özelliği hassaslık açısından kritik olarak ele almaya zorlar. Bu, işlemeyi, incelemeyi ve kalite kontrolü etkiler.
Çok fazla boyut sıkı bir şekilde kontrol edildiğinde tedarikçinin şunları yapması gerekebilir:
Daha yavaş işleme stratejileri kullanın
Daha fazla bitirme geçişi ekleyin
Daha karmaşık fikstürler oluşturun
Daha fazla boyutu inceleyin
Daha gelişmiş ölçüm ekipmanı kullanın
Kontrol aletinin daha sık aşınması
Üretim hızını azaltın
Daha fazla hurdaya veya yeniden işleme riskine izin verin
Parça basit görünse bile aşırı tolerans gereklilikleri üretim sürecini önemli ölçüde daha zorlu hale getirebilir.
Standart toleranslara sahip basit bir braketin işlenmesi kolay olabilir. Her yüzeyde, delikte, yuvada ve kenarda sıkı toleranslara sahip aynı braket, çok daha kontrollü bir süreç ve daha uzun inceleme süresi gerektirebilir.
Aşırı toleranstan kaçınmanın pratik bir yolu, kritik özellikleri kritik olmayan geometriden ayırmaktır.
Özellik |
Zayıf Tolerans Stratejisi |
Daha İyi Hoşgörü Stratejisi |
|---|---|---|
Genel dış profil |
±0,01 mm |
Standart genel toleransı kullan |
Açıklık vida delikleri |
±0,01 mm |
Pratik boşluk toleransını kullanın |
Dübel pimi delikleri |
Diğer tüm deliklerle aynı |
Hassas çap ve konum toleransı kullanın |
Rulman yuvası |
Diğer tüm çaplarla aynı |
Uyuma dayalı sıkı tolerans uygulayın |
Kozmetik pahlar |
Sıkı boyut toleransı |
Standart kenar kırılması gereksinimini kullanın |
İşlevsel olmayan cepler |
Sıkı derinlik ve genişlik toleransı |
İşlev açısından kritik olmadıkça genel toleransı kullanın |
Sızdırmazlık yüzeyi |
Açıkça tanımlanmadı |
Düzlüğü belirtin veya yalnızca ihtiyaç duyulan yerde bitirin |
Bu yaklaşım, parçanın performansını etkilemeyen boyutlardaki gereksiz maliyetlerden kaçınırken önemli özelliklerin doğru kalmasını sağlar.
Aşırı toleranstan kaçınmanın en iyi yolu, bir tolerans atamadan önce her önemli özelliğin işlevini tanımlamaktır.
Sıkı bir tolerans uygulamadan önce şunları sorun:
Bu özellik montajı etkiler mi?
Başka bir parçayı buluyor mu?
Hareketi, dönüşü veya kaymayı kontrol ediyor mu?
Sızdırmazlığı veya sızıntıyı etkiler mi?
Bir veri görevi görüyor mu?
Bir yatağı, şaftı, pimi veya bağlantı elemanını destekliyor mu?
Muayene dokümantasyonu gerektiriyor mu?
Parça yine de daha gevşek bir toleransla çalışır mı?
Özellik işlevi etkilemiyorsa genellikle standart bir tolerans kullanabilir.
İyi bir CNC çizimi, tedarikçinin hangi özelliklerin kritik olduğunu anlamasını kolaylaştırmalıdır. İşleme ekibini hangi boyutların en önemli olduğunu tahmin etmeye zorlamamalıdır.
Daha geniş üretilebilirlik kuralları için NAITE TECH'in CNC parça tasarımı en iyi uygulamaları . tasarımında tolerans, geometri, malzeme ve alet erişiminin birlikte nasıl çalıştığını anlamak için CNC parça
Çizim incelemesi sırasında, NAITE TECH'in gördüğü en yaygın maliyet faktörlerinden biri, her boyuta sıkı toleranslar uygulamaktır. Pek çok projede yalnızca az sayıda özellik montajı, hizalamayı, yalıtımı veya mekanik performansı gerçekten etkiler.
Daha iyi bir yaklaşım, kritik özellikleri açıkça tanımlamak ve parçanın geri kalanı için standart toleranslara izin vermektir. Bu, işleme ekibinin süreç kontrolüne gerçek değer yaratacağı yere odaklanmasına yardımcı olurken, aynı zamanda kritik olmayan geometride gereksiz işleme süresinden ve denetim maliyetinden kaçınır.
Maliyete duyarlı parçalar için NAITE TECH çizimleri inceleyebilir ve sağlayabilir hassas CNC işleme desteği . Parça işlevini iyileştirmeden maliyeti artırabilecek tolerans gereksinimlerinin belirlenmesine yardımcı olan
CNC ile işlenmiş bir parçadaki her boyutun sıkı bir toleransa ihtiyacı yoktur. En iyi tolerans stratejisi işleve dayalıdır. Sıkı bir tolerans uygulamadan önce mühendisler hangi özelliklerin montajı, hizalamayı, yalıtımı, hareketi, yük aktarımını veya denetimi etkilediğini belirlemelidir.
İyi bir kural basittir:
Bir özellik, parçanın nasıl oturduğunu, hareket ettiğini, sızdırmazlığını, hizalandığını veya performansını doğrudan etkiliyorsa, daha sıkı bir tolerans kontrolüne ihtiyaç duyabilir. İşlevi etkilemiyorsa standart tolerans genellikle daha uygun maliyetlidir.
Bu işlev tabanlı yaklaşım, kritik özellikleri doğru tutarken aşırı toleransın önlenmesine yardımcı olur.
Bazı CNC özellikleri doğrudan parça performansıyla ilgilidir ve daha sıkı tolerans kontrolü gerektirebilir. Bu özellikler tasarım ve üretim planlaması sırasında dikkatle gözden geçirilmelidir.
Yaygın örnekler şunları içerir:
Rulman koltukları
Dübel pimi delikleri
Presle takılan delikler
Kaydırmalı delikler
Mil çapları
Sızdırmazlık yüzeyleri
Birleşme yüzeyleri
Hassas delik desenleri
Veri yüzeyleri
Kayan veya dönen arayüzler
Optik, tıbbi, havacılık veya robotik arayüzler
Montaj yığınını kontrol eden özellikler
Bu özellikler için tolerans, varsayılan bir değer kullanılarak değil, işlevsel gereksinimlere göre seçilmelidir. Örneğin, bir rulman deliği gerekli rulman uyumuna göre toleranslandırılmalı, bir saplama deliği ise hem çap hem de konum açısından kontrol edilmelidir.
Birçok CNC özelliği şekil, açıklık veya görünüm açısından önemlidir ancak hassas düzeyde kontrol gerektirmez. Bu özelliklere sıkı toleranslar uygulamak genellikle performansı artırmadan maliyeti artırır.
Örnekler şunları içerir:
Kozmetik dış profiller
İşlevsel olmayan cepler
Ağırlık azaltıcı kesikler
Genel açıklık alanları
Temel pahlar
Kenar kırılmaları
Dekoratif yüzeyler
Büyük birleşmeyen yüzeyler
Vida boşluk delikleri
Yalnızca malzeme çıkarma için kullanılan iç boşluklar
Bu özellikler genellikle genel çizim toleranslarını kullanabilir. Unsur başka bir bileşeni konumlandırmıyorsa, uyumu desteklemiyorsa, sızdırmazlık oluşturmuyorsa veya hareketi kontrol etmiyorsa genellikle sıkı bir toleransa ihtiyaç duymaz.
Bir CNC çiziminde sıkı bir tolerans belirtmeden önce aşağıdaki soruları sorun:
Soru |
Neden Önemlidir? |
|---|---|
Bu özellik montajı etkiler mi? |
Montaj özellikleri genellikle kontrollü boyut veya konuma ihtiyaç duyar |
Başka bir bileşeni buluyor mu? |
Konumlandırma özellikleri daha sıkı konum toleransı gerektirebilir |
Bir yatağı, mili veya pimi destekliyor mu? |
Fit tabanlı özellikler genellikle hassas çap kontrolüne ihtiyaç duyar |
Sızdırmazlığı etkiler mi? |
Sızdırmazlık yüzeyleri düzlüğe veya yüzey kalitesi kontrolüne ihtiyaç duyabilir |
Kaymayı veya dönmeyi kontrol ediyor mu? |
Hareketli arayüzler kontrollü açıklığa ihtiyaç duyar |
Bu özellik veri olarak kullanılıyor mu? |
Datum unsurları incelemeyi ve unsur ilişkilerini etkiler |
Muayene dokümantasyonu gerektiriyor mu? |
Daha fazla denetim maliyeti artırabilir |
Parça hala daha gevşek bir toleransla çalışır mı? |
Cevabınız evet ise sıkı bir tolerans gerekli olmayabilir |
Bu kontrol listesi, mühendislerin hassasiyetin gerçekten nerede gerekli olduğuna ve standart toleransların nerede daha pratik olduğuna karar vermesine yardımcı olur.
Aynı tip özellik, işlevine bağlı olarak farklı toleranslar gerektirebilir.
Örneğin, tüm deliklere aynı şekilde davranılmamalıdır:
Bir vida boşluğu deliği yalnızca bağlantı elemanı için yeterli alana ihtiyaç duyabilir.
Bir dübel pimi deliğinin sıkı çap ve konum kontrolüne ihtiyacı olabilir.
Bir yatak deliği uyum esaslı bir toleransa ihtiyaç duyabilir.
Dişli bir deliğin uygun diş derinliğine ve kavramaya ihtiyacı olabilir.
Bir sızdırmazlık deliği hem boyut hem de yüzey gereksinimleri gerektirebilir.
Daha ayrıntılı delik tasarımı kuralları için NAITE TECH'in kurallarını inceleyin. CNC delik tasarımı önerileri.
Aynı mantık frezelenmiş yüzeyler için de geçerlidir. Kozmetik yüz, montaj yüzü ve sızdırmazlık yüzünün tümü CAD'de benzer görünebilir ancak aynı tolerans stratejisini gerektirmezler. Tolerans yüzeyin işlevsel amacını yansıtmalıdır.
Tolerans kararları aynı zamanda birden fazla parçanın bir montajda nasıl birbirine uyduğunu da dikkate almalıdır. Her bir parça tolerans dahilinde olsa bile, birçok bileşende küçük değişiklikler birikebilir. Buna tolerans yığılması denir.
Tolerans birikimi özellikle aşağıdakiler için önemlidir:
Çok parçalı montajlar
Muhafazalar ve kapaklar
Dübel konumlu montajlar
Kayar mekanizmalar
Dişli veya yatak hizalaması
Optik veya sensör konumlandırma
Robotik ve otomasyon bileşenleri
Bir özellik, bir montajdaki başka bir parçanın konumunu kontrol ediyorsa, daha sıkı toleransa veya daha net GD&T kontrolüne ihtiyaç duyabilir. Özellik yalnızca kozmetikse veya ekstra boşluk sağlıyorsa genellikle standart toleransın altında kalabilir.
Yaygın bir hata, belirsiz tasarım gereksinimlerini telafi etmek için sıkı toleranslar kullanmaktır. Tasarımcı hangi özelliklerin kritik olduğundan emin değilse her şeyi sıkı yapmak daha güvenli olabilir. Ancak bu genellikle maliyeti artırır ve çizimin üretimini zorlaştırır.
Bunun yerine çizim şunları açıkça tanımlamalıdır:
Hangi özellikler kritiktir
Hangi yüzeyler veri görevi görüyor
Hizalama için hangi delikler var
Hangi özellikler gümrükleme içindir
Hangi boyutlar uyumu veya hareketi etkiler?
Muayene için hangi toleranslar gereklidir?
Genel tolerans planlaması ve üretilebilir CNC geometrisi için NAITE TECH'in CNC ile işlenmiş parçalara yönelik DFM ilkeleri, özellik işlevi, malzeme seçimi ve işleme süreci sınırlamalarının birbirine bağlanmasına yardımcı olabilir.
İyi bir tolerans çizimi tedarikçiye en önemli şeyin ne olduğunu anlatır. Kritik özellikler açıkça belirlendiğinde işleme ekibi bu özellikler etrafında fikstürleri, takım yollarını, denetim yöntemlerini ve süreç kontrollerini planlayabilir.
NAITE TECH'in mühendislik inceleme sürecinde tolerans soruları genellikle öncelikle fonksiyona göre değerlendirilir. Bir boyut uyumu, yalıtımı, hizalamayı veya hareketi etkiliyorsa daha yakından ilgilenilir. Bir özellik parça performansını etkilemiyorsa standart işleme toleransı genellikle daha pratik ve uygun maliyetli bir seçimdir.
Delik toleransları, CNC ile işlenmiş parçalarda en önemli tolerans kararları arasındadır. Delikler açıklık, hizalama, sabitleme, yatak desteği, presle geçme, sıvı akışı veya sızdırmazlık için kullanılabilir. Her delik tipinin farklı bir işlevi olduğundan, tüm deliklerin aynı toleransı kullanmaması gerekir.
Yaygın bir hata, çizimdeki her deliğe sıkı bir tolerans uygulamaktır. Bu, montaj performansını iyileştirmeden işleme ve muayene maliyetlerini artırabilir. Daha iyi bir yaklaşım, önce her deliğin amacını tanımlamak, ardından işleve dayalı olarak uygun toleransı uygulamaktır.
Açıklık delikleri vidaların, cıvataların, pimlerin veya diğer bağlantı elemanlarının bir parçadan geçmesine izin vermek için kullanılır. Çoğu durumda, bağlantı elemanının boşluk deliğinin içine hassas bir şekilde oturmasına gerek yoktur. Deliğin montaj için yeterli alana ihtiyacı vardır.
Bu nedenle boşluk delikleri genellikle sıkı çap toleranslarına ihtiyaç duymaz. Standart veya orta düzeyde kontrol edilen toleranslar genellikle yeterlidir.
Açıklık deliği toleransı şunlara bağlıdır:
Bağlantı elemanı boyutu
Montaj izni gereksinimi
Eşleşen parçalarla konumsal ilişki
Deliğin ayar için kullanılıp kullanılmadığı
Çivi başlığının, rondelanın veya havşanın düzgün şekilde oturması gerekip gerekmediği
Delik yalnızca vida için boşluk sağlıyorsa çok sıkı bir çap toleransı uygulamak işlevsel değer katmayabilir. Ancak açıklık deliği konumu parçalar arasındaki hizalamayı etkiliyorsa delik konumunun delik çapından daha fazla kontrole ihtiyacı olabilir.
Daha ayrıntılı delik geometrisi, derinlik ve üretilebilirlik önerileri için NAITE TECH'in CNC delikleri için DFM yönergeleri.
Parçalar arasında doğru hizalama sağlamak için dübel pimi delikleri kullanılır. Açıklık deliklerinden farklı olarak dübel delikleri, montaj doğruluğunu doğrudan etkilediklerinden genellikle daha sıkı çap ve konum kontrolü gerektirir.
Bir dübel pimi deliğinin aşağıdakilere ihtiyacı olabilir:
Hassas delik çapı
Kontrollü delik konumu
Uygun delik derinliği
Raybalama veya sıkıcı
Veri referanslarını temizle
Montaj işlevine göre uygun seçim
Örneğin, tekrarlanabilir hizalama için kullanılan bir tespit pimi, kontrollü kaydırmalı geçme veya presli geçme gerektirebilir. Bu durumda hem delik boyutu hem de delik konumu önemlidir. Çap çok gevşekse düzenek hizalamayı kaybedebilir. Konum kontrol edilmezse eşleşen parçalar doğru şekilde oturmayabilir.
Dübel pimi deliklerini kullanırken, rastgele sıkı bir tolerans uygulamak yerine gerekli uyum ve veri ilişkisini belirlemek genellikle daha iyidir.
Bastırarak geçirme ve kaydırarak geçirme delikleri, iki parçanın nasıl birleştirileceğini kontrol ettiklerinden dikkatli bir tolerans seçimi gerektirir.
Presle geçirme deliği, eklenen bileşenin delikten biraz daha büyük olması ve sıkı geçme oluşturacak şekilde tasarlanmıştır. Bu, güçlü bir tutma sağlayabilir ancak kontrollü çap ve malzeme değerlendirmesi gerektirir.
Kayarak geçme deliği, bir pimin, şaftın veya bileşenin kontrollü açıklıkla yerine kaydırılmasına olanak tanır. Bu, parçaların monte edilmesi ve sökülmesi gerektiğinde veya kuvvet uygulamadan doğru konumlandırmaya ihtiyaç duyulduğunda kullanışlıdır.
Küçük boyutlu değişiklikler montaj hissini, tutma kuvvetini veya hizalama doğruluğunu etkileyebileceğinden, sığdırmaya dayalı delikler genel deliklere göre daha sıkı toleranslar gerektirebilir.
Önemli tasarım faktörleri şunları içerir:
Pim veya mil çapı
Malzeme sertliği
Gerekli montaj kuvveti
Termal genleşme
Yüzey kalitesi
Delik derinliği
Deliğin etrafındaki duvar kalınlığı
Parçanın tekrar tekrar monte edilip edilmeyeceği
Daha yumuşak malzemelerdeki bastırarak geçirme delikleri, çelikteki bastırarak geçirme deliklerinden farklı davranabilir. Presle geçirme deliğinin etrafındaki ince duvarlar da montaj sırasında deforme olabilir, bu nedenle sıkı bir tolerans atanmadan önce geometri gözden geçirilmelidir.
Rulman yuvaları ve burç delikleri genellikle fonksiyon açısından kritik özelliklerdir. Bu delikler genellikle uygulamaya bağlı olarak kontrollü çap, yuvarlaklık, yüzey kalitesi ve bazen eş merkezlilik veya salgı gerektirir.
Çok sıkı bir yatak deliği, yatağa zarar verebilir veya montajı zorlaştırabilir. Çok gevşek bir delik destek, hizalama veya dönüş performansını azaltabilir.
Rulman veya burç deliklerini belirlerken mühendisler şunları dikkate almalıdır:
Rulman üreticisinin uyum önerileri
Yük yönü
Rotasyon gereksinimi
Muhafaza malzemesi
Çalışma sıcaklığı
Montaj yöntemi
Yüzey kalitesi
Muayene yöntemi
Rulman yuvalarına genel deliklerle aynı şekilde tolerans gösterilmemelidir. Uygunluğa dayalı tolerans kararları gerektirirler.
Dişli delikler düz deliklerden farklıdır çünkü işlevi diş formuna, adıma, kavrama uzunluğuna ve bağlantı elemanı uyumluluğuna bağlıdır. Çoğu durumda, özel tolerans değerleri yerine standart diş spesifikasyonları kullanılmalıdır.
Dişli delik tasarımında aşağıdakiler dikkate alınmalıdır:
İplik boyutu ve adımı
Konu sınıfı veya standart
Minimum iş parçacığı etkileşimi
Kör delik derinliği
Alt açıklık
Malzeme gücü
Bağlantı elemanı yükü
Kılavuz çekme ve diş frezeleme karşılaştırması
İplik mastarlarıyla muayene
Özel diş toleransları yalnızca sızdırmazlık, yüksek yük, hassas ayar veya özel montaj koşulları gibi açık bir işlevsel neden olduğunda kullanılmalıdır.
Dişli özellikler, bağlantı elemanı açıklığı ve diş bağlantısı hakkında daha ayrıntılı bilgi için NAITE TECH'e bakın. CNC iplik ve bağlantı elemanı tasarım uygulamaları.
Çoğu montaj için delik konumu delik çapından daha önemlidir. Bir boşluk deliğinin çap toleransı gevşek olabilir ancak başka bir bileşenle hizalanması gerekiyorsa konumunun yine de kontrol edilmesi gerekebilir.
Bu özellikle aşağıdakiler için geçerlidir:
Cıvata desenleri
Dübel pimi desenleri
Montaj plakaları
Konutlar
Muhafazalar
Parantez
Hassas düzenekler
Birkaç deliğin eşleşen parçalarla hizalanması gerekiyorsa, bireysel boyutlara yalnızca ± toleranslar uygulamak yerine GD&T konum toleransını kullanmayı düşünün. Konum toleransı, bir delik modelinin kabul edilebilir konumunu veri unsurlarına göre daha net bir şekilde tanımlayabilir.
Derin deliklerin kontrolü sığ deliklere göre daha zordur. Delik derinliği arttıkça takım sapması, matkap yürümesi, talaş tahliyesi sorunları, ısı oluşumu ve çap değişimi riski de artar.
Derin deliklerde sıkı toleranslar aşağıdakileri gerektirebilir:
Gaga delme
Sıkıcı
Raybalama
Özel takımlar
Daha fazla denetim
Daha yavaş işleme
Daha iyi talaş tahliyesi
Ek süreç planlaması
Derin bir delik hassasiyet gerektirmiyorsa gereksiz sıkı toleranslar uygulamaktan kaçının. Deliğin işlevi kritikse çizimi tamamlamadan önce işleme tedarikçisiyle fizibiliteyi görüşün.
Bir deliğin yalnızca çapına göre tolerans gösterilmemelidir. İşlevi önemlidir. Açıklık deliği, dübel pimi deliği, dişli delik, yatak deliği ve sızdırmazlık deliğinin tümü farklı işleme yöntemleri, muayene yöntemleri ve tolerans seviyeleri gerektirebilir.
NAITE TECH'in tolerans inceleme sürecinde delik özellikleri, montajdaki rollerine göre değerlendirilir. Delik hizalamayı, preslemeyi, yatak desteğini veya sızdırmazlığı kontrol ediyorsa daha sıkı kontrol gerekebilir. Yalnızca açıklık sağlıyorsa standart tolerans genellikle daha pratik ve uygun maliyetlidir.
CNC frezeleme toleransları makinenin doğruluğundan daha fazlasına bağlıdır. Ayrıca özellik derinliği, kesici çapı, takım uzunluğu, malzeme davranışı, iş parçası tutma stabilitesi, yüzey erişimi ve parçayı işlemek için gereken kurulum sayısından da etkilenirler.
CNC ile işlenmiş parçalarda cepler, yuvalar, profiller, omuzlar, çıkıntılar ve düz yüzeyler gibi frezelenmiş özellikler yaygındır. Bu özelliklerin bazıları sıkı tolerans kontrolü gerektirebilirken diğerleri genellikle standart işleme toleranslarını takip edebilir. Önemli olan, hangi frezelenmiş özelliklerin işlev açısından kritik olduğunu ve hangilerinin yalnızca açıklık, ağırlık azaltma veya görünüm için kullanıldığını anlamaktır.
NAITE TECH sağlar dar toleranslı özellikler için hassas CNC frezeleme .Dikkatli süreç planlaması gerektiren cepler, yuvalar, profiller, montaj yüzeyleri ve hassas işlenmiş bileşenler dahil olmak üzere
Cepler, CNC ile işlenmiş muhafazalarda, braketlerde, mahfazalarda ve mekanik bileşenlerde yaygın olarak kullanılır. Cep toleransları genişlik, uzunluk, derinlik, köşe yarıçapı, zemin düzlüğü veya duvar konumu için geçerli olabilir.
Bir cep aşağıdaki durumlarda sıkı tolerans gerektirebilir:
Başka bir bileşeni tutar
Montaj konumunu kontrol eder
Sızdırmazlık yüzeyini destekler
Bir ek parçanın, sensörün veya elektronik modülün yerini tespit eder
Kaymayı veya açıklığı etkiler
Kritik bir duvar kalınlığını tanımlar
Bununla birlikte, cep yalnızca ağırlığı azaltmak veya malzeme çıkarmak için kullanılıyorsa standart bir tolerans genellikle yeterlidir.
Cep derin, dar olduğunda veya küçük iç köşe yarıçapları gerektirdiğinde cep toleransı daha da zorlaşır. Uzun takımlar kesme sırasında sapabilir ve küçük takımlar daha yavaş ilerleme ve birden çok geçiş gerektirebilir. Bu, işleme süresini ve tolerans riskini artırır.
Yuvalar genellikle hizalama, ayarlama, kaydırma mekanizmaları, montaj özellikleri ve açıklık için kullanılır. Delikler gibi yuva toleransları da işleve dayalı olmalıdır.
Bir slot şu durumlarda daha sıkı kontrole ihtiyaç duyabilir:
Kayar bir bileşeni yönlendirir
Başka bir parçayı bulur
Ayar aralığını kontrol eder
Montajlar arasındaki hizalamayı korur
Bir iğne, anahtar veya tutturucuyla çalışır
Mekanik hareketi etkiler
Basit aralıklı yuvalar için dar genişlik veya konum toleransları çoğu zaman gereksizdir. Ancak kılavuz yuvaları, kama yuvaları veya kayan arayüzler için yuva genişliği, düzlük, yüzey kalitesi ve konumun tümü performansı etkileyebilir.
Mühendisler, yuvaları tasarlarken takım erişimini, kesici çapını, köşe yarıçapını ve kanalın sağlam bir takım kurulumuyla işlenip işlenemeyeceğini dikkate almalıdır.
Profil toleransları, işlenmiş bir özelliğin şeklini veya ana hatlarını kontrol eder. Dış profillere, kavisli yüzeylere, çıkıntılara, nervürlere veya karmaşık konturlara uygulanabilirler.
Kritik olmayan dış profiller için standart toleranslar genellikle kabul edilebilir. Bağlantı profilleri, sızdırmazlık yolları, aerodinamik yüzeyler, tıbbi bileşenler veya hassas montajlar için daha sıkı profil kontrolü gerekebilir.
Profil toleransı şu durumlarda daha zor hale gelebilir:
Geometri karmaşıktır
Yüzey birden fazla takım yolu gerektirir
Parçanın birden fazla kuruluma ihtiyacı var
İnce duvarlar söz konusu
Malzemenin işlenmesi zordur
Kontur küçük yarıçaplar veya derin özellikler içerir
Karmaşık geometri için hangi yüzeylerin fonksiyon açısından kritik olduğunu tanımlamak önemlidir. Bir parçadaki her konturun aynı toleransa ihtiyacı yoktur.
Düz yüzeyler montaj, sızdırmazlık, yerleştirme, destekleme veya kozmetik amaçlarla kullanılabilir. Tolerans gereksinimi büyük ölçüde yüzeyin işlevine bağlıdır.
Bir montaj yüzü kontrollü düzlük veya paralellik gerektirebilir. Bir sızdırmazlık yüzeyi aynı zamanda yüzey pürüzlülüğünün kontrolünü de gerektirebilir. Ancak kozmetik bir yüz yalnızca standart boyutsal toleransa ve görsel bitirmeye ihtiyaç duyabilir.
Düzlüğün kontrol edilmesi daha zor hale gelir:
Büyük tabaklar
İnce duvarlı muhafazalar
Ağır malzeme kaldırma gerektiren parçalar
İç gerilime sahip malzemeler
Birden fazla taraftan işlenmiş parçalar
Eşit olmayan duvar kalınlığına sahip bileşenler
Sıkı düzlük gereksinimleri, dikkatli kaba işleme, gerilim giderme, son işleme, kontrollü bağlama ve ek inceleme gerektirebileceğinden maliyeti önemli ölçüde artırabilir.
Sıkı düzlüğü belirtmeden önce yüzeyin sızdırmazlık, montaj, hizalama veya performansı gerçekten etkileyip etkilemediğini sorun.
CNC frezelemede dönen kesme takımları kullanılır ve takımın işlenen özelliğe fiziksel olarak erişmesi gerekir. Takım çapı ve uzunluğu tolerans kapasitesini güçlü bir şekilde etkiler.
Küçük takımlar, küçük ayrıntılar ve dar iç yarıçaplar için kullanışlıdır ancak daha az rijittirler ve daha yavaş işleme gerektirebilirler. Uzun takımlar derin özelliklere ulaşabilir ancak sapma olasılıkları daha yüksektir. Her iki durum da sıkı toleransların korunmasını zorlaştırabilir.
Bir özellik aşağıdakileri gerektirdiğinde tolerans riski artar:
Uzun erişimli takımlar
Küçük çaplı kesiciler
Derin cep işleme
Dar kanal işleme
Küçük iç köşe yarıçapları
Çoklu araç değişiklikleri
Kısıtlı araç erişimi
Bu nedenle tolerans kararları özellik geometrisi ile birlikte gözden geçirilmelidir. Açık, sığ bir özellik üzerinde pratik olan bir tolerans, sınırlı takım erişimi olan derin ve dar bir özellik üzerinde pahalı hale gelebilir.
İç köşe yarıçapının CNC frezeleme toleransı ve maliyeti üzerinde doğrudan etkisi vardır. Frezeleme takımları yuvarlak olduğundan mükemmel derecede keskin iç köşeler oluşturamazlar. Daha küçük iç yarıçaplar daha küçük takımlar gerektirir ve daha küçük takımlar daha esnektir, daha yavaştır ve sapmaya karşı daha hassastır.
Bir cep veya yuvanın iç yarıçapı çok küçükse işleme prosesi aşağıdakileri gerektirebilir:
Daha küçük kesiciler
Daha yavaş ilerleme hızları
Ek bitirme geçişleri
Daha uzun işleme süresi
Daha yüksek takım aşınma riski
Daha dikkatli inceleme
Mümkün olduğunda, daha büyük iç yarıçaplar takım erişimini iyileştirir, işleme süresini azaltır ve tolerans kontrolünü daha stabil hale getirir.
Pratik yarıçap önerileri için NAITE TECH'in CNC iç köşe yarıçapı yönergeleri.
İnce duvarlar CNC frezeleme toleranslarının korunmasını zorlaştırabilir. İşleme sırasında ince kesitler kesme kuvveti altında esneyebilir. Kelepçeyi çözdükten sonra, iç gerilimin serbest kalması nedeniyle parça hafifçe hareket edebilir. Bu, duvar kalınlığını, düzlüğünü, paralelliğini ve unsur konumunu etkileyebilir.
İnce duvar özelliklerinde sıkı toleranslar genellikle aşağıdakileri gerektirir:
Azaltılmış kesme kuvvetleri
Dengeli malzeme kaldırma
Daha dikkatli fikstürleme
Ek bitirme geçişleri
Kontrollü işleme sırası
Stresin serbest bırakılmasından sonra muayene
Olası tasarım ayarlamaları
İnce bir duvara, sertliği dikkate almadan sıkı bir tolerans uygulanırsa, parçanın tutarlı bir şekilde işlenmesi zor olabilir.
Hafif ve ince duvarlı parça tasarımı hakkında daha fazla rehberlik için NAITE TECH'in ince duvarlı CNC işleme kuralları.
CNC ile frezelenmiş parçalar için tolerans kontrolü genellikle yalnızca makine kapasitesinden ziyade geometri ile sınırlıdır. Sığ bir açık cebin pratik bir tolerans dahilinde tutulması kolay olabilirken, küçük köşe yarıçaplarına sahip derin ve dar bir cep daha yavaş işleme, daha küçük takımlar ve ek proses kontrolü gerektirebilir.
Frezeleme prosesi incelemesi sırasında NAITE TECH mühendisleri, sıkı tolerans gerekliliklerini onaylamadan önce takım erişimini, cep derinliğini, duvar kalınlığını, iç yarıçapları ve kurulum stratejisini değerlendirir. Bu, hangi özelliklerin kontrol edilmesinin pratik olduğunu ve hangi toleransların parça işlevini iyileştirmeden maliyeti artırabileceğini belirlemeye yardımcı olur.
Duvar kalınlığının CNC tolerans stabilitesi üzerinde önemli bir etkisi vardır. Bir makine doğru boyutları üretebilse bile, ince duvarlı bir parça işleme sırasında, kelepçeyi açtıktan sonra veya inceleme sırasında hala deforme olabilir. Bu, ölçülen son toleransın yalnızca takım yolu doğruluğuna değil aynı zamanda parça sertliğine ve malzeme davranışına da bağlı olduğu anlamına gelir.
İnce duvarlar hafif muhafazalarda, muhafazalarda, braketlerde, havacılık parçalarında, robotik bileşenlerde, tıbbi cihazlarda ve elektronik düzeneklerde yaygındır. Bu parçalar genellikle sıkı tolerans kontrolüne ihtiyaç duyar, ancak ince geometri bu kontrolü daha zor ve daha pahalı hale getirebilir.
Bu nedenle ince unsurlara sıkı toleranslar uygulanmadan önce et kalınlığı gözden geçirilmelidir.
İnce duvarlar kalın kesitlere göre daha az rijittir. Kesme sırasında alet basıncı duvarın hafifçe esnemesine neden olabilir. Duvar kesiciden uzaklaşabilir ve takım geçtikten sonra geri yaylanabilir. Bu, boyutsal farklılıklara, konikliğe, çatırtı izlerine veya tutarsız duvar kalınlığına neden olabilir.
İnce duvar tolerans sorunları şunlardan kaynaklanabilir:
Kesme kuvveti sapması
Sıkıştırma basıncı
Malzeme geriliminin serbest bırakılması
Isı oluşumu
Takım titreşimi
Düzensiz malzeme kaldırma
Uzun desteksiz duvar yüksekliği
Yetersiz köşe yarıçapı veya kaburga desteği
Muayene sırasında ölçüm basıncı
Sağlam bir blokta elde edilmesi kolay olan tolerans, ince duvarlı bir muhafazada çok daha zor hale gelebilir. Geometri üretim riskini değiştirir.
CNC işleme, malzemeyi bir stok bloğundan veya kütükten çıkarır. Büyük miktarlarda malzeme çıkarıldığında iç malzeme gerilimi serbest bırakılabilir. Bu, işleme sonrasında parçanın eğrilmesine, bükülmesine, bükülmesine veya hafifçe hareket etmesine neden olabilir.
Bu özellikle aşağıdakiler için önemlidir:
Büyük alüminyum plakalar
İnce duvarlı muhafazalar
Derin cepli parçalar
Eşit olmayan duvar kalınlığına sahip bileşenler
Plastik işlenmiş parçalar
Yüksek kesme kuvvetlerine sahip paslanmaz çelik veya titanyum parçalar
Bir çizimde, işleme sonrasında deforme olabilecek bir parça üzerinde sıkı düzlük, paralellik veya duvar kalınlığı toleransı belirtiliyorsa, üreticinin daha kontrollü bir işleme ihtiyacı olabilir. Bu, kaba işleme, gerilim giderme, dinlenme süresi, yeniden fikstürleme, son işleme ve ek incelemeyi içerebilir.
Pratik bir duvar kalınlığı stratejisi, işleme stabilitesinin iyileştirilmesine ve tolerans riskinin azaltılmasına yardımcı olur. Mühendisler, ince ve esnek özelliklere çok sıkı toleranslar uygulamak yerine öncelikle mümkün olan yerlerde parçanın sağlamlığını geliştirmelidir.
Yararlı tasarım stratejileri şunları içerir:
Son derece ince, desteklenmeyen duvarlardan kaçının
Duvar kalınlığını mümkün olduğunca eşit tutun
İşlevin izin verdiği yerlerde kaburga veya destek özellikleri ekleyin
Çok ince kalan duvarlara sahip derin ceplerden kaçının
Alet erişimini iyileştirmek için daha büyük iç yarıçaplar kullanın
Yalnızca tek taraftan agresif malzeme çıkarılmasından kaçının
Hangi ince duvar özelliklerinin gerçekten kritik olduğunu tanımlayın
İşlevsel olmayan ince kesitler için standart toleranslara izin verin
Dar duvar kalınlığı toleranslarını işleme tedarikçisiyle erkenden görüşün
Daha ayrıntılı hafif parça tasarımı rehberliği için NAITE TECH'in CNC duvar kalınlığı tasarım hususları.
İnce duvar geometrisi aynı zamanda düzlüğü ve paralelliği de etkileyebilir. İnce bir plaka, kapak veya mahfaza, özellikle malzemenin bir taraftan eşit olmayan şekilde çıkarılması durumunda, tertibattan serbest bırakıldıktan sonra hareket edebilir.
Aşağıdakiler için sıkı düzlük veya paralellik gereklilikleri gerekli olabilir:
Sızdırmazlık yüzeyleri
Montaj yüzleri
Rulman destek yüzeyleri
Optik hizalama yüzeyleri
Hassas montaj arayüzleri
Muayene için kullanılan veri yüzeyleri
Bununla birlikte, geniş ve ince bir yüzey üzerindeki sıkı düzlük, eğer yüzey fonksiyon açısından kritik değilse pahalı olabilir. Düzlüğü belirtmeden önce mühendisler yüzeyin montajı, yalıtımı veya performansı gerçekten etkileyip etkilemediğini doğrulamalıdır.
Yüzey kozmetikse veya eşleşmezse standart tolerans daha pratik olabilir.
Deliklerin etrafındaki ince duvarlar ilave tolerans zorlukları yaratabilir. İnce bir duvara çok yakın yerleştirilen bir delik, işleme veya montaj sırasında deforme olabilir. Presle geçirme delikleri özellikle hassastır çünkü eklenen bileşen çevredeki malzemeye kuvvet uygular.
Deliklerin etrafındaki ince duvarlar şunları etkileyebilir:
Delik yuvarlaklığı
Delik çapı
Prese geçirme gücü
İplik gücü
Rulman desteği
Sızdırmazlık performansı
Montaj tekrarlanabilirliği
Bir deliğin sıkı bir tolerans gerektirmesi durumunda, çevredeki duvar kalınlığı gerekli uyumu destekleyecek kadar güçlü olmalıdır. Aksi takdirde delik hassas bir şekilde işlenebilir ancak montaj sırasında deforme olabilir.
Bu özellikle tespit pimi delikleri, yatak yuvaları, dişli delikler ve bastırarak geçirme özellikleri için önemlidir.
Farklı malzemeler ince duvar geometrisine işlendiğinde farklı davranır.
Alüminyumun işlenmesi genellikle daha kolaydır ve genellikle hafif, hassas parçalar için kullanılır, ancak ince alüminyum duvarlar, ağır malzeme kaldırıldıktan sonra yine de sapabilir veya eğilebilir.
Paslanmaz çelik daha güçlüdür ancak daha yüksek kesme kuvvetleri gerektirebilir, bu da ince özelliklerde sapma riskini artırabilir.
Titanyumun işlenmesi zordur ve takım aşınmasını ve ısıyla ilgili zorlukları artırarak ince özelliklerde sıkı toleransları daha zorlu hale getirebilir.
Mühendislik plastikleri sıcaklık, nem emilimi, iç gerilim veya sıkıştırma basıncı nedeniyle hareket edebilir. Plastik ince duvarlı parçalar genellikle metal parçalara göre daha gerçekçi tolerans beklentileri gerektirir.
Bu malzeme farklılıkları nedeniyle tolerans beklentilerinin hem parça geometrisine hem de malzeme davranışına uygun olması gerekir.
Sert bir blokta sıkı bir toleransı korumak, ince duvarlı bir muhafazada aynı toleransı tutmaktan çok farklıdır. Birçok CNC projesinde geometri, tolerans numarasının kendisinden daha fazla tolerans riski oluşturur.
Tolerans incelemesi sırasında NAITE TECH mühendisleri, ince özelliklerdeki sıkı toleransları onaylamadan önce duvar kalınlığını, malzeme kaldırmayı, sıkma stratejisini, iç gerilimi ve denetim gereksinimlerini değerlendirir. Bazı durumlarda, duvar kalınlığını iyileştirmek veya destek eklemek, daha sıkı bir tolerans talep etmektense maliyeti daha etkili bir şekilde azaltabilir.
İç köşe yarıçapının CNC işleme doğruluğu, takım erişimi ve tolerans maliyeti üzerinde doğrudan etkisi vardır. CNC freze takımları yuvarlak olduğundan mükemmel derecede keskin iç köşeler oluşturamazlar. Her iç cep, yuva, boşluk veya iç köşe, kesici takıma ve işleme stratejisine uygun bir yarıçapa ihtiyaç duyar.
İç köşe yarıçapları çok küçük olduğunda üreticinin daha küçük kesici takımlar kullanması gerekir. Daha küçük takımlar daha az rijittir, malzemeyi daha yavaş kaldırır ve sapmaya karşı daha hassastır. Bu, özellikle derin ceplerde veya dar özelliklerde dar toleransların korunmasını zorlaştırabilir.
Bu nedenle cepler, yuvalar ve iç boşluklar üzerinde sıkı toleranslar belirtilmeden önce iç yarıçap tasarımı dikkate alınmalıdır.
Takım dairesel bir kesme profiline sahip olduğundan keskin iç köşeler standart CNC frezelemede pratik değildir. İşlenebilecek en küçük iç yarıçap, kesici çapıyla sınırlıdır.
Örneğin, 6 mm çaplı bir parmak freze, yaklaşık 3 mm'lik bir iç köşe yarıçapı oluşturur. Daha küçük bir yarıçap oluşturmak için üreticinin daha küçük bir alet kullanması gerekir. Bu mümkün olsa da genellikle işleme süresini ve tolerans riskini artırır.
Küçük iç yarıçaplar şunlara neden olabilir:
Daha uzun işleme süresi
Daha fazla araç değişikliği
Daha yüksek takım sapması
Artan titreşim
Azaltılmış yüzey tutarlılığı
Daha yüksek takım aşınması
Daha zor muayene
Daha yüksek işleme maliyeti
İşlevsel olarak keskin bir iç köşe gerekmiyorsa, daha büyük bir yarıçap eklemek genellikle daha üretilebilir ve uygun maliyetli bir seçimdir.
Takım sapması, küçük iç yarıçapların tolerans kontrolünü zorlaştırmasının ana nedenlerinden biridir. Daha küçük aletler daha az sertliğe sahiptir. Kesme kuvvetleri küçük veya uzun bir takıma etki ettiğinde, takım işleme sırasında hafifçe bükülebilir. Bu cep genişliğini, duvar düzlüğünü, köşe doğruluğunu, yüzey kaplamasını ve boyut tutarlılığını etkileyebilir.
Küçük aletler aşağıdaki durumlarda kullanıldığında sorun daha ciddi hale gelir:
Derin cepler
Dar yuvalar
Sert malzemeler
Uzun erişimli işleme
İnce duvar özellikleri
Sıkı tolerans boşlukları
Sınırlı takım açıklığına sahip köşeler
Bu durumlarda sıkı bir tolerans, daha yavaş ilerlemeler, daha hafif kesimler, ilave son işlem geçişleri ve daha dikkatli inceleme gerektirebilir.
Derin cepler özellikle iç yarıçap tasarımına duyarlıdır. Cömert köşe yarıçapına sahip derin bir cep genellikle daha büyük, daha sert bir takımla işlenebilir. Çok küçük köşe yarıçapına sahip derin bir cep, uzun, küçük çaplı bir kesici gerektirebilir, bu da takımın sapması ve takırdaması riskini artırır.
Bu şunları etkileyebilir:
Cep genişliği toleransı
Duvar konumu
Zemin düzlüğü
Yüzey kalitesi
Köşe tutarlılığı
İşleme çevrim süresi
Takım ömrü
Derin bir cebin aynı zamanda ince duvarları varsa tolerans riski daha da artar. Takım sapabilir ve parça duvarı da kesme kuvveti altında esneyebilir. Bu durumlarda hem takım sertliği hem de parça sertliği dikkate alınmalıdır.
Yararlı bir tasarım kuralı, iç köşe yarıçaplarını mümkün olduğunca minimum takım yarıçapından biraz daha büyük yapmaktır. Bu, kesiciye daha fazla hareket alanı sağlar ve takımın köşeye takılmasını azaltır.
İç yarıçap, kesici yarıçapla tam olarak aynı olduğunda, takım köşeye girerken yüksek kavrama yaşayabilir. Bu, titreşimi, ısıyı, takım aşınmasını ve boyutsal değişimi artırabilir.
Biraz daha büyük bir iç yarıçap yardımcı olabilir:
Araç erişimini iyileştirin
Kesme kuvvetlerini azaltın
Yüzey kalitesini iyileştirin
Çevrim süresini azaltın
Boyutsal tutarlılığı iyileştirin
Daha düşük işleme maliyeti
Örneğin, 6 mm'lik bir parmak freze bir cep için pratikse, 3 mm'den daha büyük bir iç köşe yarıçapı tasarlamak, mutlak minimum yarıçapın belirlenmesiyle karşılaştırıldığında genellikle işleme stabilitesini artırabilir.
Daha ayrıntılı yarıçap tasarım kuralları için NAITE TECH'in kurallarını inceleyin. Daha iyi işlenebilirlik için iç yarıçap tasarımı.
Bazen montaj, açıklık, sızdırmazlık veya bileşen uyumu için küçük iç yarıçaplara ihtiyaç duyulur. Bu durumlarda, bunların işlev açısından kritik özellikler olarak açıkça tanımlanması gerekir.
Aşağıdaki durumlarda küçük yarıçaplar gerekli olabilir:
Bir montaj ilişkisi bileşeninin kare veya kareye yakın bir köşesi var
Bir ek parça cebe sığmalıdır
Sızdırmazlık özelliği belirli bir geometri gerektirir
Kayan bir bileşenin kontrollü açıklığa ihtiyacı vardır
Bir anahtar veya tırnak dar bir köşeye oturmalıdır
Parçanın işlevsel bir tasarım kısıtlaması var
Küçük bir iç yarıçap gerekiyorsa mühendisler olası maliyet etkisini beklemelidir. İşleme tedarikçisi derinlik, malzeme ve tolerans gereksinimlerine bağlı olarak daha küçük takımlara, ek son işlem geçişlerine veya ikincil işlemlere ihtiyaç duyabilir.
Bazı durumlarda yardım özellikleri maliyeti düşürebilir. Örneğin, köşe kabartması, köpek kemiği kabartması veya açıklık ceplerinin eklenmesi, cebin tamamı boyunca çok küçük bir iç yarıçap gerektirmeden kare bir eşleşen parçanın sığmasına izin verebilir.
İç köşe yarıçapı tolerans tasarımından ayrı olarak ele alınmamalıdır. Dar bir cep genişliği toleransı, küçük köşe yarıçapı ve derin boşluk birleşerek yüksek riskli bir özellik oluşturabilir.
Bir iç cepte sıkı toleranslar belirlemeden önce şunları göz önünde bulundurun:
Küçük köşe yarıçapı işlevsel olarak gerekli mi?
İç yarıçap arttırılabilir mi?
Cep takım çapına göre derin mi?
Duvarlar ince mi yoksa esnek mi?
Cep başka bir bileşeni buluyor mu?
Cep dar genişlik, derinlik veya düzlük kontrolü gerektiriyor mu?
Kabartma geometrisi işleme zorluğunu azaltabilir mi?
Tolerans tam cebe mi yoksa yalnızca seçilmiş işlevsel yüzeylere mi uygulanmalı?
Mühendisler, fonksiyonel yüzeyleri kritik olmayan köşe geometrisinden ayırarak, parçayı montaj için kullanılabilir durumda tutarken genellikle işleme maliyetini azaltabilirler.
İç köşe yarıçapı genellikle küçük bir tasarım detayı olarak ele alınır, ancak CNC tolerans stabilitesini güçlü bir şekilde etkileyebilir. Küçük bir yarıçap, özellikle derin ceplerde veya dar yuvalarda daha küçük ve daha az sert bir aletin kullanılmasını zorlayabilir. Bu, çevrim süresini, takım sapmasını ve muayene riskini artırabilir.
DFM incelemesi sırasında NAITE TECH mühendisleri, işlevsel olarak küçük iç yarıçapların gerekli olup olmadığını veya daha büyük yarıçapların, kabartma özelliklerinin veya ayarlanmış cep geometrisinin işlenebilirliği geliştirip geliştiremeyeceğini değerlendirir. Çoğu durumda, iç yarıçapı değiştirmek, parçanın ana işlevini değiştirmeden CNC işleme maliyetini azaltmanın en basit yollarından biridir.
Dişli özellikler CNC ile işlenmiş parçalarda yaygındır ancak bunlar basit deliklerle aynı şekilde ele alınmamalıdır. Dişli delik, uygun bağlantı, montaj gücü, bağlantı elemanı uyumluluğu ve tekrarlanabilir kurulum sağlamalıdır. Bu nedenle, diş toleransı kararlarında diş standardı, diş derinliği, malzeme mukavemeti, alet erişimi ve muayene gereksinimleri dikkate alınmalıdır.
Çoğu CNC projesinde standart diş spesifikasyonları en iyi seçimdir. Özel diş toleransları yalnızca sızdırmazlık, yüksek yüklü sabitleme, hassas ayarlama veya özel montaj koşulları gibi açık bir işlevsel neden olduğunda kullanılmalıdır.
Daha ayrıntılı diş geometrisi ve bağlantı elemanı seçim kuralları için NAITE TECH'i inceleyin. dişli delik tolerans kuralları.
İş parçacıklı özelliklerin çoğu, metrik dişler, UNC, UNF veya diğer uygulamaya özel iş parçacığı sistemleri gibi tanınmış standartlara uymalıdır. Bu standartlar, diş biçimini, adımını, uyumunu ve standart bağlantı elemanlarıyla uyumluluğunu tanımlar.
Standart diş sınıflarının kullanılması üretim riskinin azaltılmasına yardımcı olur çünkü:
Standart kılavuzların ve iplik frezelerinin kaynaklanması daha kolaydır
Muayene için standart göstergeler kullanılabilir
Bağlantı elemanı uyumluluğu daha öngörülebilir
İşleme maliyeti genellikle daha düşüktür
Tedarikçi yorumu daha net
Yedek bağlantı elemanlarını bulmak daha kolaydır
Özel diş gereksinimleri, özel takımlar, özel muayene, daha yavaş işleme veya ek tedarikçi incelemesi gerektirebileceğinden maliyeti artırabilir.
Dişin hassas ayarlama, sızdırmazlık veya olağandışı yük gereksinimleri gibi özel bir işlevi olmadığı sürece, standart diş spesifikasyonları genellikle en uygun maliyetli seçimdir.
Diş derinliği montaj gücünü, işleme süresini ve takım riskini etkiler. Daha derin bir iplik her zaman daha güçlü veya daha iyi bir tasarım anlamına gelmez. Belirli bir bağlantı uzunluğundan sonra ilave diş derinliği, bağlantı performansını önemli ölçüde artırmadan işleme maliyetini artırabilir.
Konu etkileşimi aşağıdakilere dayanmalıdır:
Bağlantı elemanı boyutu
Malzeme gücü
Yük yönü
Gerekli sıkma kuvveti
Montaj sıklığı
Parça malzemesinin yumuşak mı yoksa sert mi olduğu
Eklerin gerekli olup olmadığı
Mevcut delik derinliği
Alüminyum veya bazı plastikler gibi yumuşak malzemelerde, çeliğe göre daha fazla diş bağlantısı gerekebilir. Bağlantı elemanlarının tekrar tekrar takılıp çıkarıldığı yüksek çevrimli montajlarda, vidalı insertler sadece diş derinliğini arttırmaktan daha iyi dayanıklılık sağlayabilir.
Aşırı derin kör dişler işleme riskini artırabilir çünkü kılavuzlar veya diş frezeleri daha fazla takım hareketine ihtiyaç duyar, talaş tahliyesi daha zor hale gelir ve alt açıklık daha önemli hale gelir.
Kör dişli delikler, takımın parçanın içinden tamamen geçememesi nedeniyle ekstra tasarım dikkati gerektirir. Delik delme, diş açma, talaş tahliyesi ve bağlantı elemanının takılması için yeterli derinlik sağlamalıdır.
Kör dişli bir delik genellikle şunları içermelidir:
Gerekli diş kavrama derinliği
Ek matkap derinliği
Alt açıklık
Kullanılabilir iplik derinliği için belirtme çizgisini temizle
Uygun alet erişimi
Gerçekçi hoşgörü beklentileri
Yaygın bir hata, kör deliğin tabanına çok yakın uzanan bir diş derinliği belirlemektir. Özellikle sert malzemelerde veya küçük diş boyutlarında bunun işlenmesi zor veya riskli olabilir.
Diş derinliği fonksiyon açısından kritikse açıkça tanımlanmalıdır. Kritik değilse, kör deliği gerekenden daha derin veya daha hassas hale getirmekten kaçının.
İç dişler genellikle kılavuz çekme veya diş frezeleme yoluyla üretilir. Her yöntemin farklı toleransı, maliyeti ve risk hususları vardır.
Kılavuz çekme genellikle standart dişler ve üretim miktarları için verimlidir. Hızlı ve uygun maliyetli olabilir, ancak özellikle sert malzemelerde veya kör deliklerde kırık bir musluğun çıkarılması zor olabilir.
Diş frezeleme daha fazla kontrol ve esneklik sunar. Daha büyük dişler, zor malzemeler, kör delikler ve aletin kırılma riskinin azaltılması gereken durumlarda faydalı olabilir. Diş frezeleme, bazı uygulamalarda diş uyumunun daha iyi kontrol edilmesine de olanak sağlar, ancak kılavuz çekmeden daha fazla işleme süresi alabilir.
Kılavuz çekme ve diş frezeleme arasındaki seçim şunlara bağlıdır:
Konu boyutu
Malzeme
Delik derinliği
Kör ve açık delik
Miktar
Diş toleransı gereksinimi
Araç erişimi
Aletin kırılma riski
Muayene gerekliliği
Basit standart dişler için kılavuz çekme en uygun maliyetli yöntem olabilir. Yüksek değerli parçalar, sert malzemeler, büyük dişler veya zorlu kör delikler için diş frezeleme daha iyi proses kontrolü sağlayabilir.
Bağlantı elemanıyla ilgili toleranslar yalnızca dişin kendisiyle ilgili değildir. Açıklık delikleri, havşalar, havşalar ve delik konumu da montajı etkiler.
Aşağıdaki durumlarda dişli bir bağlantı düzgün şekilde monte edilemeyebilir:
Açıklık deliği çok küçük
Havşa yanlış hizalanmış
Havşa açısı yanlış
Dişli deliğin konumu kontrol edilmiyor
Bağlantı elemanı kafası düzgün oturmuyor
Birleşen parçanın birikmiş tolerans yığılması var
Cıvata modelleri ve çoklu bağlantı elemanı düzenekleri için delik konumu, delik çapından daha önemli olabilir. Birden fazla dişli deliğin başka bir bileşenle hizalanması gerekiyorsa, GD&T konum toleransı bireysel ± boyutlardan daha net kontrol sağlayabilir.
Helicoil tarzı ekler veya yekpare dişli ekler gibi dişli ekler, daha yumuşak malzemelerde veya yüksek çevrimli montajlarda diş dayanıklılığını artırabilir. Tekrarlanan montaj, daha yüksek yük veya tamir edilebilirliğin önemli olduğu durumlarda faydalı olabilirler.
Dişli kesici uçlar aşağıdaki durumlarda düşünülebilir:
Temel malzeme alüminyum, magnezyum veya plastiktir
Bağlantı elemanları sık sık çıkarılıp yeniden takılacak
Dişli bağlantı daha fazla yük taşır
Aşınma direnci önemlidir
Tamir edilebilirlik gereklidir
Hafif bir parçada daha güçlü bir dişe ihtiyaç vardır
Ancak kesici uçlar aynı zamanda tasarım ve üretim hususlarını da ekler. Uç deliği doğru şekilde işlenmeli, montaj işlemi kontrol edilmeli ve ucun çevresinde yükü desteklemek için yeterli duvar kalınlığı bulunmalıdır.
Uçların gerekli olması durumunda çizimde kesici uç tipi, boyutu, montaj derinliği ve muayene gereklilikleri açıkça tanımlanmalıdır.
Özel diş toleransları maliyeti hızla artırabilir. Üretimden önce özel aletlere, özel ölçülere, ek denetim adımlarına veya tedarikçi açıklamasına ihtiyaç duyabilirler.
Uygulama aşağıdakiler için gerektirmediği sürece özel diş toleranslarından kaçının:
Sızdırmazlık
Hassas ayar
Yüksek yük tutma
Özel bağlantı elemanı uyumluluğu
Kontrollü tepki
Yüksek sıcaklıkta çalışma
Kritik güvenlik fonksiyonu
Çoğu mekanik montaj için standart diş özellikleri ve uygun bağlantı uzunluğu yeterlidir.
Dişli özellikler, varsayılan olarak yalnızca daha derin veya daha sıkı hale getirilmemeli, işleve dayalı olarak belirtilmelidir. Birçok CNC parçasında en uygun maliyetli çözüm, standart diş sınıfı, gerçekçi kavrama uzunluğu, yeterli alt açıklık ve uygun bağlantı elemanı seçimi kullanmaktır.
Çizim incelemesi sırasında NAITE TECH mühendisleri diş boyutunu, derinliğini, malzemesini, erişimini, duvar kalınlığını ve montaj gereksinimlerini birlikte değerlendirir. Bu, standart kılavuz çekmenin yeterli olup olmadığının, diş frezelemenin daha güvenli olup olmadığının veya dayanıklılık için kesici uçların gerekli olup olmadığının belirlenmesine yardımcı olur. Açık bir diş spesifikasyonu, işleme riskini azaltır ve gereksiz maliyetlerin önlenmesine yardımcı olur.
GD&T veya geometrik boyutlandırma ve tolerans, parça geometrisinin izin verilen varyasyonunu basit artı/eksi toleranslardan daha net bir şekilde tanımlamak için kullanılır. GD&T, CNC ile işlenmiş parçalar için özellik konumunu, düzlüğü, paralelliği, dikliği, eşmerkezliliği, salgıyı ve datum ilişkilerini kontrol etmeye yardımcı olabilir.
Doğru kullanıldığında GD&T bir çizimin yorumlanmasını, üretilmesini ve incelenmesini kolaylaştırabilir. İşleme tedarikçisine yalnızca bir özelliğin boyutunu değil aynı zamanda bu özelliğin diğer kritik yüzeyler veya verilerle nasıl ilişkili olması gerektiğini de söyler.
Ancak GD&T dikkatli bir şekilde uygulanmalıdır. Gereksiz veya aşırı sıkı GD&T gereklilikleri denetim karmaşıklığını, fiyat belirsizliğini ve üretim maliyetini artırabilir. Boyut toleransları gibi GD&T de parça işlevini desteklediği yerde kullanılmalıdır.
Geleneksel ± toleranslar birçok temel boyut için faydalıdır ancak bir parçanın bir montajda nasıl çalışması gerektiğini tam olarak açıklamayabilirler. Örneğin, bir delik çapı tolerans dahilinde olabilir ancak delik konumu referans yüzeyine göre yanlışsa parça yine de birleştirilemeyebilir.
GD&T, işlevsel ilişkilerin daha net tanımlanmasına yardımcı olur.
Özellikle aşağıdakiler için faydalıdır:
Delik desenleri
Dübel pimi konumları
Rulman delikleri
Birleşme yüzeyleri
Montaj yüzeyleri
Sızdırmazlık yüzeyleri
Dönen bileşenler
Çok parçalı montajlar
Veri ilişkilerine bağlı özellikler
CNC işleme için GD&T, tedarikçinin yalnızca bağımsız olarak ölçülmekle kalmayıp, hangi özelliklerin birbirine göre kontrol edilmesi gerektiğini anlamasına yardımcı olabilir.
Konum toleransı, CNC ile işlenmiş parçalar için en yaygın ve kullanışlı GD&T kontrollerinden biridir. Genellikle cıvata delikleri, dübel delikleri, montaj modelleri ve hizalama özellikleri için kullanılır.
Her deliği ayrı X ve Y ± boyutlarıyla kontrol etmek yerine, konum toleransı, delik ekseninin seçilen verilere göre değişebileceği izin verilen bir bölgeyi tanımlar. Bu genellikle daha işlevseldir ve delik modellerinin incelenmesi daha kolaydır.
Konum toleransı şu durumlarda faydalıdır:
Birden fazla delik eşleşen bir parçayla aynı hizada olmalıdır
Dübel delikleri kontrol tertibatının konumunu
Bağlantı elemanları birden fazla bileşenden geçmelidir
Delik ilişkileri bireysel koordinat boyutlarından daha önemlidir
Montaj yığını kontrol edilmelidir
Örneğin, bir boşluk deliği sıkı bir çap toleransına ihtiyaç duymayabilir ancak bağlantı elemanının eşleşen parça ile hizalanması için konumunun yine de kontrol edilmesi gerekebilir.
Daha ayrıntılı delik geometrisi ve konumla ilgili tasarım kuralları için NAITE TECH'in işlenmiş parçalar için hassas delik tasarımı.
Düzlük, bir yüzeyin tamamen düz bir düzlemden ne kadar sapabileceğini kontrol eder. Bir yüzeyin başka bir parçaya temas etmesi, bir yükü desteklemesi veya bir yalıtım oluşturması gerektiğinde kullanışlıdır.
Düzlük aşağıdakiler için önemli olabilir:
Sızdırmazlık yüzleri
Montaj yüzeyleri
Veri yüzeyleri
Rulman destek alanları
Isı emici temas yüzeyleri
Optik hizalama yüzeyleri
Hassas montaj yüzleri
Ancak sıkı düzlük, özellikle büyük, ince veya gerilime duyarlı parçalarda işleme maliyetini önemli ölçüde artırabilir. Yüzey kozmetikse veya eşleşmezse sıkı bir düzlük gerekliliği gerekli olmayabilir.
Düzlüğü belirtmeden önce mühendisler şunları sormalıdır:
Bu yüzey başka bir parçaya temas ediyor mu?
Sızdırmazlığı veya sızıntıyı etkiler mi?
Veri olarak kullanılıyor mu?
Bir yatağı, kılavuzu veya optik elemanı destekliyor mu?
Normal işleme düzlüğü kabul edilebilir mi?
Parça geometrisi kelepçeyi çözdükten sonra sabit kalacak mı?
Sıkı düzlük yalnızca gerçekten ihtiyaç duyulan yüzeylere uygulanmalıdır.
Paralellik ve diklik, bir yüzeyin, eksenin veya özelliğin diğerine göre yönünü kontrol eder. Bu kontroller, bir montajda yüzeylerin doğru şekilde hizalanması gerektiğinde kullanışlıdır.
Paralellik aşağıdakiler için gerekli olabilir:
Kılavuz raylar
Kayar yüzeyler
Çiftleşme plakaları
Hassas ara parçalar
Montaj yüzeyleri
Rulman destek yüzleri
Aşağıdakiler için dikeylik gerekebilir:
Montaj yüzeylerine göre mil delikleri
Referans yüzeylerine göre dübel delikleri
Montaj için kullanılan dikey yüzler
Hareketli bileşenlerle hizalanması gereken özellikler
Bu kontroller çok faydalı olabilir ancak her yüze otomatik olarak uygulanmamalıdır. Bir yüzey hizalamayı, hareketi veya montajı etkilemiyorsa standart toleranslar daha uygun maliyetli olabilir.
Dönen parçalar genellikle basit çap toleransının ötesinde kontrol gerektirir. Şaft çapı boyut toleransı dahilinde olabilir ancak başka bir unsurla eşmerkezli değilse parça zayıf şekilde dönebilir veya titreşim oluşturabilir.
Salgı genellikle bileşenleri döndürmek için kullanılır çünkü parça bir referans ekseni etrafında dönerken bir yüzeyin veya özelliğin ne kadar değişeceğini kontrol eder.
Salgı aşağıdakiler için önemli olabilir:
Şaftlar
Rulman muyluları
Kasnaklar
Kaplinler
Motor bileşenleri
İğler
Dönen muhafazalar
Hassas silindirik parçalar
Eşmerkezlilik bazen belirtilir ancak denetlenmesi zor olabilir ve her zaman en pratik kontrol olmayabilir. Çoğu durumda salgı veya konum toleransı, işlevsel gereksinimi daha açık bir şekilde iletebilir.
Önemli olan parçanın gerçekte nasıl çalıştığıyla eşleşen GD&T kontrolünü seçmektir.
Veriler, diğer özellikleri bulmak ve incelemek için kullanılan referans özelliklerdir. Açık bir GD&T için iyi bir veri stratejisi şarttır.
CNC işlemede veri seçimi, parçanın nasıl çalıştığını veya birleştirildiğini yansıtmalıdır. Çizimde gerçek montaj koşullarıyla eşleşmeyen veriler kullanılıyorsa parça muayeneyi geçebilir ancak yine de montaj sorunları yaratabilir.
İyi datum özellikleri genellikle şunlardır:
Stabil
Erişilebilir
Fonksiyonel
Tekrarlanabilir
Güvenilir ölçüm için yeterince büyük
Önemli montaj özellikleriyle ilgili
Kötü veri seçimi, tedarikçinin üretim öncesinde ek kurulum planlamasına, özel muayene fikstürlerine veya açıklamaya ihtiyaç duyması nedeniyle maliyeti artırabilir.
GD&T'yi tamamlamadan önce mühendisler, veri özelliklerinin tutarlı bir şekilde işlenebileceğini, tutulabileceğini ve denetlenebileceğini doğrulamalıdır.
GD&T işlevi açıklığa kavuşturduğunda değer katar. Tolerans gereksinimlerinin anlaşılmasını kolaylaştırabilir, belirsizliği azaltabilir ve denetim tutarlılığını geliştirebilir.
GD&T şu durumlarda değerlidir:
Özellik ilişkileri önemlidir
Montaj hizalaması kritik öneme sahiptir
Delik desenleri eşleşen parçalarla eşleşmelidir
Birleşen yüzeylerin kontrollü yönlendirmeye ihtiyacı vardır
Dönen parçalar salgı kontrolü gerektirir
Veriler gerçek montaj koşullarını yansıtır
Denetim gereklilikleri açık olmalıdır
GD&T aşağıdaki durumlarda gereksiz maliyet ekleyebilir:
Fonksiyonel olmayan yüzeylere uygulanır.
Toleranslar gerekenden daha sıkıdır
Veri referansları belirsiz
Denetim gereksiz derecede karmaşık hale gelir
Kontroller başka bir çizimden incelenmeden kopyalanıyor
Parça fonksiyonu geometrik kontrol gerektirmez
Tüm tolerans kararları gibi GD&T de işlev ve üretilebilirliğe dayanmalıdır.
GD&T, tasarımcı ve işleme tedarikçisi parçanın işlevi konusunda aynı anlayışı paylaştığında en iyi şekilde çalışır. İyi hazırlanmış bir çizim, hangi özelliklerin kritik olduğunu, parçanın nasıl monte edileceğini ve hangi muayene yönteminin beklendiğini açıkça belirtmelidir.
Karmaşık veya yüksek hassasiyetli parçalar için, GD&T gerekliliklerini üretimden önce tedarikçiyle görüşmek genellikle yararlı olur. Bu, potansiyel üretim risklerinin, denetim zorluklarının veya tolerans şemasını basitleştirme fırsatlarının belirlenmesine yardımcı olabilir.
Bir GD&T belirtmesi parçanın çalışma şeklini değiştirmiyorsa, bunun gerekli olup olmadığını yeniden düşünmek faydalı olabilir.
GD&T, gerçek işlevsel gereksinimleri iletmek için kullanıldığında CNC parça kalitesini iyileştirebilir. Delik modelleri için konum toleransı, sızdırmazlık yüzeyleri için düzlük ve dönen bileşenler için salgı, çizimdeki belirsizliğin ortadan kaldırılmasına yardımcı olabilir.
Ancak gereksiz GD&T, denetim süresini ve süreç karmaşıklığını artırarak maliyeti de artırabilir. Tolerans incelemesi sırasında NAITE TECH mühendisleri, her bir GD&T kontrolünün montaj, sızdırmazlık, hizalama, hareket veya denetim güvenilirliğini destekleyip desteklemediğini değerlendirir. Amaç, çizime daha fazla sembol eklemek değil, tolerans gerekliliklerini daha net ve daha üretilebilir hale getirmektir.
Malzeme seçiminin CNC işleme tolerans kapasitesi üzerinde önemli bir etkisi vardır. Aynı toleransın bir malzemede elde edilmesi kolay olabilirken diğerinde zor, pahalı veya kararsız olabilir. İşlenebilirlik, sertlik, termal genleşme, iç gerilim, takım aşınması ve boyutsal kararlılığın tümü, bir parçanın işleme sonrasında toleransı ne kadar iyi koruyabileceğini etkiler.
Toleransları belirlerken mühendisler yalnızca tolerans sayısını dikkate almamalıdır. Ayrıca seçilen malzemenin kesme, kenetleme, ısı üretimi, gerilim giderme ve muayene sırasında nasıl davrandığını da dikkate almalıdırlar.
Küçük bir alüminyum bileşen için pratik olan tolerans, paslanmaz çelik, titanyum veya mühendislik plastiği üzerinde daha fazla proses kontrolü gerektirebilir. İnce duvarlı parçalar için malzeme davranışı daha da önemli hale gelir.
Alüminyum, iyi işlenebilirlik, nispeten düşük kesme direnci ve güçlü bir ağırlık, güç ve maliyet dengesi sunduğu için en yaygın kullanılan CNC işleme malzemelerinden biridir. Pek çok alüminyum parça, özellikle geometrinin sert olduğu ve takım erişiminin iyi olduğu durumlarda pratik CNC toleranslarına verimli bir şekilde ulaşabilir.
Alüminyum genellikle aşağıdakiler için uygundur:
Konutlar
Parantez
Fikstür
Isı emiciler
Muhafazalar
Robotik bileşenler
Havacılık hafif parçaları
Prototip ve üretim bileşenleri
Ancak alüminyum parçalarda ince duvarlar, geniş düz yüzeyler, derin cepler veya ağır malzeme kaldırma söz konusu olduğunda tolerans zorlukları yaşanabilir. İşleme sırasında iç gerilim açığa çıkabilir ve parçanın kelepçeyi çözdükten sonra hareket etmesine neden olabilir.
Sıkı düzlüğe, ince duvarlara veya kritik birleşme yüzeylerine sahip alüminyum parçalar için tolerans stratejisi, işleme sırası ve fikstür tasarımıyla birlikte gözden geçirilmelidir.
Paslanmaz çelik alüminyumdan daha güçlü ve daha serttir ancak işlenmesi genellikle daha zahmetlidir. Daha yavaş kesme hızları, daha sert takımlar ve daha iyi ısı kontrolü gerektirebilir. Takım aşınması, sıkı toleranslar gerektiğinde de daha önemli hale gelebilir.
Paslanmaz çelik aşağıdakiler için kullanılabilir:
Tıbbi bileşenler
Gıda işleme parçaları
Korozyona dayanıklı donanım
Hassas miller
Yüksek mukavemetli braketler
Sıvı taşıma bileşenleri
Endüstriyel makine parçaları
Paslanmaz çelikteki sıkı toleranslar maliyeti artırabilir çünkü işleme süreci genellikle daha dikkatli kontrol gerektirir. Kesme kuvvetleri daha yüksektir, takımlar daha hızlı aşınabilir ve ısı üretimi boyutsal tutarlılığı etkileyebilir.
Paslanmaz çelik parçalar tasarlarken, kritik olmayan özelliklerde gereksiz sıkı toleranslardan kaçının. Yalnızca fonksiyonel yüzeylere, deliklere, millere ve montaj arayüzlerine sıkı toleranslar uygulayın.
Titanyum mükemmel güç-ağırlık oranı, korozyon direnci ve zorlu ortamlarda performans sunar, ancak işlenmesi en zor malzemelerden biridir. Birçok metalden daha düşük ısı iletkenliğine sahiptir, bu da ısının kesme bölgesinin yakınında kalma eğiliminde olduğu anlamına gelir. Bu, takım aşınmasını ve işleme zorluğunu artırabilir.
Titanyum sıklıkla kullanılır:
Havacılık bileşenleri
Tıbbi implantlar ve aletler
Yüksek performanslı mekanik parçalar
Hafif yapısal bileşenler
Korozyona dayanıklı uygulamalar
Titanyumdaki dar toleranslar işleme maliyetini önemli ölçüde artırabilir. Süreç, daha yavaş kesme parametreleri, özel takımlar, dikkatli takım aşınması izleme ve daha fazla inceleme gerektirebilir.
Titanyum parçalar için mühendislerin özellikle aşağıdakilere dikkat etmesi gerekir:
Derin cepler
İnce duvarlar
Küçük iç yarıçaplar
Sıkı düzlük
İnce yüzey kalitesi gereksinimleri
Karmaşık çok eksenli özellikler
Kesin tekrarlanabilirlik ile uzun üretim süreçleri
Sıkı toleranslar gerekliyse, bunlar açıkça parça işlevine bağlanmalıdır.
Pirinç genellikle işlenmesi kolaydır ve genellikle iyi boyutsal tutarlılığa sahip olabilir. Bağlantı parçaları, burçlar, elektrikli parçalar, ekler, valf bileşenleri ve hassas küçük bileşenler için yaygın olarak kullanılır.
Pirinç aşağıdakiler için uygun olabilir:
Burçlar
Konektörler
Elektrik kontakları
Valf bileşenleri
Hassas bağlantı parçaları
Dişli ekler
Küçük işlenmiş parçalar
Pirinç makineleri temiz olduğundan, daha zor malzemelerle karşılaştırıldığında genellikle daha sıkı tolerans özelliklerini verimli bir şekilde destekleyebilir. Ancak parça geometrisi, duvar kalınlığı ve muayene gereklilikleri hala önemlidir.
Bakır ve bazı bakır alaşımları pirinçten daha zorlu olabilir çünkü daha yumuşak, daha sünek veya çapaklanmaya daha yatkın olabilirler. Bakır parçalar üzerindeki sıkı toleranslar takım yolu ve çapak alma hususlarını gerektirebilir.
CNC ile işlenmiş plastikler metallerden çok farklı davranır. Plastikler sıkma kuvveti altında deforme olabilir, sıcaklıkla genleşebilir, nemi emebilir veya işleme sonrasında iç gerilimi serbest bırakabilir. Bu nedenle plastik parçalar çoğu zaman daha gerçekçi tolerans beklentileri gerektirir.
Yaygın olarak CNC ile işlenmiş plastikler şunları içerir:
POM / Delrin
Naylon
PTFE
PEEK
Polikarbonat
ABS'ler
Akrilik
UHMW
Plastik tolerans zorlukları şunlardan kaynaklanabilir:
Termal genleşme
Nem emilimi
Düşük sertlik
Sıkıştırma deformasyonu
Çapak oluşumu
Stres gevşemesi
Ölçüm basıncı
İşleme sonrası malzeme hareketi
Örneğin naylon nemi emebilir ve zamanla boyutunu değiştirebilir. PTFE yumuşak olabilir ve sıkı boyut kontrolü altında tutulması zor olabilir. PEEK birçok plastikten daha dayanıklıdır ancak pahalıdır ve yine de dikkatli bir şekilde işlenmesini gerektirir.
Plastik CNC parçaları tasarlarken, özellik gerçekten kritik olmadığı ve malzeme gereksinimi destekleyemediği sürece mühendisler metal düzeyinde toleranslar uygulamaktan kaçınmalıdır.
Parçanın ince duvarları, büyük düz yüzeyleri, derin cepleri veya eşit olmayan malzeme çıkışı varsa malzeme davranışı daha önemli hale gelir. İşlenebilirliği iyi olan bir malzeme bile geometrisi stabil değilse hareket edebilir.
Tolerans riski şu durumlarda artar:
Bir taraftan büyük miktarda malzeme kaldırılıyor
Duvar kalınlığı eşit değil
Özellikler uzun ve desteklenmiyor
Cepler derin ve dardır
Sıkıştırma yüzeyleri küçüktür
Parça, gerilim serbest bırakıldıktan sonra incelenir
Malzeme yüksek iç gerilime sahiptir
Parça sıcaklığa duyarlıdır
Bu nedenle malzeme seçimi ve geometrinin birlikte düşünülmesi gerekmektedir. İşlenebilir bir malzeme seçmek faydalıdır ancak zayıf parça yapısından kaynaklanan tolerans sorunlarını otomatik olarak çözmez.
Geometriyle ilgili kararlılık hakkında daha fazla rehberlik için NAITE TECH'in duvar kalınlığı ve parça deformasyon kuralları.
Aşağıdaki tablo, farklı malzemelerin CNC tolerans planlamasını nasıl etkileyebileceğine ilişkin pratik bir genel bakış sunmaktadır.
Malzeme |
Tolerans Değerlendirmesi |
Tasarım Önerisi |
|---|---|---|
Alüminyum |
İyi işlenebilirlik, ancak ince duvarlar ve büyük cepler hareket edebilir |
Pratik sıkı toleransları yalnızca işlevsel özelliklerde kullanın |
Paslanmaz çelik |
Güçlü ancak daha yüksek kesme kuvvetleri ve takım aşınması |
Kritik olmayan geometride sıkı toleranslardan kaçının |
Titanyum |
İşlenmesi zordur ve ısıya/takım aşınmasına karşı hassastır |
Kritik özellikler için sıkı toleransları ayırın |
Pirinç |
Mükemmel işlenebilirlik ve iyi tutarlılık |
Birçok hassas küçük özellik için uygundur |
Bakır |
Yumuşak, sünek ve çapak eğilimli olabilir |
Çapak alma ve takım yolu kontrolünü göz önünde bulundurun |
POM / Delrin |
Birçok plastikten daha stabil |
Yine de gerçekçi plastik toleranslara izin ver |
Naylon |
Nem emilimi boyutları etkileyebilir |
Gereksiz derecede sıkı toleranslardan kaçının |
PTFE |
Yumuşak ve esnek |
İşlevsel açıdan kritik olmadıkça esnek toleranslar kullanın |
PEEK |
Güçlü mühendislik plastiği, ancak pahalı |
Üretimden önce tolerans ihtiyaçlarını dikkatlice inceleyin |
Malzeme seçimi bir toleransın gerçek maliyetini değiştirebilir. Alüminyumda pratik olan bir tolerans, paslanmaz çelik veya titanyumda daha yavaş işleme ve daha fazla takım kontrolü gerektirebilir. Metalde makul olan bir tolerans, bazı plastiklerde gerçekçi olmayabilir veya istikrarsız olabilir.
Tolerans incelemesi sırasında NAITE TECH mühendisleri malzeme, geometri, duvar kalınlığı, alet erişimi ve denetim gereksinimlerini birlikte değerlendirir. Bu, sıkı bir toleransın pratik olup olmadığının, tasarım ayarlamasının önerilip önerilmeyeceğinin veya farklı bir malzemenin boyutsal kararlılığı geliştirip geliştiremeyeceğinin belirlenmesine yardımcı olur.
5 eksenli CNC işleme, birden fazla yüzey, açı veya özellik yönünde sıkı tolerans ilişkilerine sahip karmaşık parçalar için değerli olabilir. Kesici takımın iş parçasına daha fazla açıdan yaklaşmasını sağlar, bu da tekrarlanan kurulum ihtiyacını azaltabilir ve zor özelliklere erişimi iyileştirebilir.
Ancak 5 eksenli işleme, her parçayı otomatik olarak daha hassas veya daha ucuz hale getirmez. Ana tolerans avantajı, kurulum değişikliklerinin azaltılması, takım erişiminin iyileştirilmesi ve karmaşık geometrideki kritik özellikler arasında daha iyi ilişkilerin sürdürülmesidir.
Basit prizmatik parçalar için 3 eksenli frezeleme yeterli olabilir. Açılı yüzlere, derin oyuklara, bileşik yüzeylere veya birden fazla tarafta kritik özelliklere sahip parçalar için 5 eksenli işleme, daha iyi süreç stabilitesi sağlayabilir.
NAITE TECH'in sunduğu teklifler karmaşık hassas parçalar için 5 eksenli CNC işleme . Geometrinin, tolerans ilişkilerinin ve kurulum stratejisinin gelişmiş işleme yeteneği gerektirdiği
Bir parça her çıkarıldığında, yeniden konumlandırıldığında ve yeniden kelepçelendiğinde küçük hizalama değişiklikleri olasılığı vardır. Gevşek toleranslı parçalar için bu önemli olmayabilir. Dar toleranslı parçalar için tekrarlanan kurulumlar, farklı yüzlerdeki unsurlar arasında boyutsal hatalara neden olabilir.
Kurulumla ilgili tolerans hatası, bir parçada aşağıdakiler mevcutsa özellikle önemlidir:
Birden fazla tarafta kritik delikler
Açılı montaj yüzeyleri
Farklı yüzler arasındaki veri ilişkileri
Karmaşık cepler veya boşluklar
Hassas hizalama özellikleri
Eşmerkezli veya paralel kalması gereken özellikler
Yüzeyler arasındaki sıkı konumsal ilişkiler
5 eksenli işleme bazen gerekli kurulum sayısını azaltabilir. Tek kurulumda daha fazla özelliğin işlenmesiyle süreç, kritik yüzeyler ve özellikler arasındaki ilişkiyi daha iyi koruyabilir.
Alet erişimi tolerans yeteneğini etkiler. Bir özelliğe yalnızca uzun bir takımla ulaşılabiliyorsa takım sapması artabilir. Takım yüzeye ideal açıyla yaklaşamazsa işleme süreci daha yavaş kesme, birden fazla işlem veya daha karmaşık fikstürleme gerektirebilir.
5 eksenli işleme, işleme sırasında aletin veya parçanın eğilmesine izin vererek alete erişimin iyileştirilmesine yardımcı olabilir. Bu aşağıdakiler için yararlı olabilir:
Derin boşluklar
Açılı delikler
Alttan kesme benzeri erişim zorlukları
Konturlu yüzeyler
Karmaşık havacılık bileşenleri
Tıbbi cihaz bileşenleri
Kalıp ve kalıp özellikleri
Pervane benzeri geometri
Hassas robotik bileşenler
Daha iyi alet erişimi, bazı durumlarda daha kısa, daha sert aletlerin kullanılmasına olanak sağlayabilir. Bu, yüzey kalitesini iyileştirebilir, takım sapmasını azaltabilir ve tolerans kontrolünü daha kararlı hale getirebilir.
Bazı CNC parçaları tek sıkı boyut nedeniyle zor değildir. Bunlar zordur çünkü birçok özelliğin birbiriyle doğru şekilde ilişkili kalması gerekir.
Örnekler şunları içerir:
Farklı yüzeylerde rulman delikleri bulunan bir mahfaza
Açılı montaj yüzeylerine sahip bir braket
Karmaşık konturlu geometriye sahip tıbbi bir bileşen
Çoklu hassas arayüzlere sahip robotik bir parça
Ceplere, çıkıntılara ve açılı özelliklere sahip bir havacılık bileşeni
Kontrollü yüzey ilişkileri gerektiren optik bir bileşen
Bu durumlarda tolerans sorunu yalnızca özellik boyutunda değildir. Özellikler arasındaki ilişkidir. 5 eksenli işleme, daha az kurulumun daha iyi veri tutarlılığı sağladığı ve birikmiş konumlandırma hatasının azaldığı durumlarda yardımcı olabilir.
Derin boşlukların ve açılı özelliklerin standart 3 eksenli yöntemlerle işlenmesi genellikle daha zordur. Uzun aletlere, çoklu kurulumlara veya özel fikstürlere ihtiyaç duyabilirler. Bu faktörler tolerans riskini ve işleme maliyetini artırabilir.
5 eksenli işleme şu durumlarda yardımcı olabilir:
Özellik derin ve ulaşılması zor
Yüzey açısına tek yönden erişilemiyor
Parçayı veya aleti eğerek daha kısa bir alet kullanılabilir
Çoklu açılı yüzler hassas bir şekilde işlenmelidir
Yüzey geçişleri düzgün kalmalıdır
Kritik özellikler çeşitli yönlere dağıtılmıştır
Bu, özellikle parçanın hem karmaşık geometriye hem de işlevsel tolerans gereksinimlerine sahip olduğu durumlarda kullanışlıdır.
5 eksenli işleme güçlü olmasına rağmen her zaman en iyi seçim değildir. Bir parçanın standart frezelemeyle elde edilebilecek basit geometrisi, açık özellikleri ve toleransları varsa, 3 eksenli veya 4 eksenli işleme daha uygun maliyetli olabilir.
Aşağıdaki durumlarda 5 eksenli işleme gerekli olmayabilir:
Özelliklere tek yönden erişilebilir
Hoşgörü ilişkileri karmaşık değildir
Parça bir veya iki basit kurulumla hassas bir şekilde işlenebilir
Geometri çoğunlukla düz, dikdörtgen veya prizmatiktir
Standart işleme toleransları kabul edilebilir
Üretim maliyeti, kurulumları azaltmaktan daha önemlidir
Doğru işleme yönteminin seçilmesi geometri, tolerans gereksinimleri, malzeme, miktar ve maliyet hedefine dayanmalıdır.
5 eksenli işleme, GD&T kontrolleri birden fazla yüzey arasındaki ilişkileri öne çıkardığında özellikle yararlı olabilir. Örneğin konum toleransı, diklik, paralellik ve salgı, farklı özelliklerin seçilen datumlarla ne kadar doğru şekilde ilişkili olduğuna bağlı olabilir.
Parçanın karmaşık veri ilişkileri varsa üretim süreci erkenden gözden geçirilmelidir. Bir çizimde makul görünen bir tolerans şeması, parçanın birden fazla kurulum gerektirmesi ve her kurulumun varyasyon eklemesi durumunda yine de zor olabilir.
5 eksenli işleme, erişimi iyileştirerek ve yeniden fikstürlemeyi azaltarak bu risklerin bir kısmının azaltılmasına yardımcı olabilir, ancak çizimin yine de işlevsel verileri ve denetim gereksinimlerini açıkça tanımlaması gerekir.
Karmaşık parçalar için tolerans sorunları genellikle tek başına kesme doğruluğundan ziyade tekrarlanan kurulumlardan kaynaklanır. Birden fazla kritik özelliğin farklı yüzler arasında konumsal ilişkileri koruması gerektiğinde, 5 eksenli işleme yeniden fikstürlemeyi azaltabilir ve tutarlılığı artırabilir.
Proses incelemesi sırasında NAITE TECH mühendisleri, 5 eksenli işlemenin gerçekten gerekli olup olmadığını veya standart CNC frezelemenin tolerans gereksinimlerini daha uygun maliyetli bir şekilde karşılayıp sağlayamayacağını değerlendirir. Amaç, varsayılan olarak en gelişmiş prosesi kullanmak değil, parçanın geometrisini, tolerans stratejisini ve üretim maliyet hedefini en iyi destekleyen prosesi seçmektir.
Maliyeti artırmadan CNC toleranslarını belirlemenin en iyi yolu, hassasiyeti yalnızca parça işlevini desteklediği yerde uygulamaktır. İyi bir tolerans stratejisi, kritik unsurları kritik olmayan geometriden ayırır, mümkün olan her yerde standart toleransları kullanır ve yalnızca uyum, sızdırmazlık, hareket, hizalama veya montajı etkileyen unsurlar için sıkı gereksinimleri tanımlar.
Daha sıkı toleranslar her zaman daha iyi değildir. Çoğu durumda, son parçayı iyileştirmeden işleme süresini, inceleme çabasını ve üretim riskini artırırlar. Amaç her boyutu olabildiğince kesin hale getirmek değildir. Amaç, doğru boyutları yeterince hassas hale getirmektir.
Genel toleranslar genellikle CNC ile işlenmiş parçalar için en uygun maliyetli başlangıç noktasıdır. Üreticinin kritik olmayan boyutları gereksiz denetim yükü olmadan verimli bir şekilde işlemesine olanak tanır.
Aşağıdaki gibi özellikler için genel toleransları kullanın:
Kozmetik dış profiller
İşlevsel olmayan cepler
Açıklık kesikleri
Temel pahlar
Kenar kırılmaları
Ağırlık azaltma özellikleri
Genel kapak veya mahfaza şekilleri
Diğer parçalarla eşleşmeyen yüzeyler
Bir unsur montajı, yalıtımı, hizalamayı veya hareketi etkilemiyorsa genellikle sıkı bir toleransa ihtiyaç duymaz.
Parçanın performansını doğrudan etkileyen özellikler için sıkı toleranslar ayrılmalıdır.
Bunlar şunları içerebilir:
Rulman koltukları
Dübel pimi delikleri
Mil çapları
Presle geçirme veya kaydırmayla geçirme delikleri
Birleşme yüzeyleri
Sızdırmazlık yüzeyleri
Veri yüzeyleri
Kayar arayüzler
Dönen özellikler
Hassas hizalama özellikleri
Toleransı daraltmadan önce özelliğin parçanın nasıl oturduğunu, hareket ettiğini, sızdırmazlığını, konumunu veya işlevini etkileyip etkilemediğini sorun. Aksi takdirde standart tolerans genellikle daha pratiktir.
Delikler, pimler, miller, yataklar ve burçlar için keyfi tolerans değerleri yerine standart mühendislik bağlantılarının kullanılması daha iyidir. Standart uyumlar eşleşen parçalar arasındaki ilişkinin daha net tanımlanmasına yardımcı olur.
Örneğin:
Açıklıklı geçmeler kolay montaj sağlar.
Geçiş uyumları, sınırlı açıklık veya müdahale ile kontrollü konum sağlar.
Pres geçmeleri müdahale yoluyla tutma sağlar.
Rulman bağlantıları rulman üreticisinin tavsiyelerine uygun olmalıdır.
Dübel pimi bağlantıları hizalama ve montaj gerekliliklerine uygun olmalıdır.
Rastgele tolerans değerleri kafa karışıklığına veya gereksiz maliyete neden olabilir. Uyuma dayalı tolerans seçimi, hem tasarımcıya hem de üreticiye daha net bir hedef sağlar.
Bazı özelliklerin doğru şekilde işlenmesi doğal olarak daha zordur. Bu özelliklere sıkı toleranslar uygulamak maliyeti önemli ölçüde artırabilir.
Aşağıdaki konularda sıkı toleranslara dikkat edin:
Derin cepler
Dar yuvalar
İnce duvarlar
Büyük düz plakalar
Uzun süredir desteklenmeyen özellikler
Küçük iç köşe yarıçapları
Derin kör delikler
Erişilmesi zor yüzeyler
Karmaşık çoklu kurulum parçaları
Bu özelliklerin işlev açısından kritik olması halinde, sıkı toleranslar haklı gösterilebilir. İşlev açısından kritik değillerse standart toleranslar genellikle performansı etkilemeden maliyeti azaltabilir.
Cep ve iç yarıçap tasarımı için NAITE TECH'i inceleyin işlenebilir iç yarıçap önerileri.
Açık veri referansları, işleme tedarikçisinin parçanın nasıl konumlandırılması, işlenmesi ve incelenmesi gerektiğini anlamasına yardımcı olur. Veri seçiminin kötü olması kafa karışıklığına, denetimde farklılıklara ve gereksiz üretim risklerine neden olabilir.
İyi veriler şöyle olmalıdır:
İşlevsel olarak alakalı
Stabil
Erişilebilir
Tekrarlanabilir
Önemli montaj özellikleriyle ilgili
İşleme ve muayene için pratik
Delik düzenleri, birleşme yüzleri ve çoklu unsur ilişkileri olan parçalar için veri netliği genellikle koordinat toleranslarını daraltmaktan daha önemlidir.
GD&T, özellikle özellik ilişkileri önemli olduğunda, CNC ile işlenmiş parçalar için çok faydalı olabilir. Konum toleransı, düzlük, paralellik, diklik ve salgı, fonksiyonel gereksinimleri basit ± toleranslardan daha net bir şekilde iletebilir.
Ancak GD&T otomatik olarak eklenmemelidir. Gereksiz GD&T, denetimin karmaşıklığını ve maliyetini artırabilir.
Aşağıdakileri tanımlamaya yardımcı olduğunda GD&T'yi kullanın:
Delik modeli konumu
Çiftleşme yüzeyi düzlüğü
Datum ilişkileri
Dönen parça salgısı
Paralel veya dikey hizalama
Montaj açısından kritik unsur ilişkileri
Açık bir neden olmadıkça, işlevsel olmayan yüzeylerde veya kozmetik özelliklerde GD&T'den kaçının.
Tolerans fizibilitesi hem malzemeye hem de geometriye bağlıdır. Küçük bir alüminyum blok üzerinde pratik olan bir tolerans, ince duvarlı bir plastik muhafaza veya büyük bir paslanmaz çelik plaka üzerinde zor olabilir.
Sıkı toleransları belirtmeden önce şunları göz önünde bulundurun:
Malzemenin işlenebilirliği
Termal genleşme
İç stres
Duvar kalınlığı
Özellik derinliği
Sıkıştırma stabilitesi
Araç erişimi
Muayene yöntemi
Beklenen üretim miktarı
Hafif veya ince özellikler için NAITE TECH'leri inceleyin ince duvarların deformasyon olmadan işlenmesi . Sıkı tolerans gerekliliklerini uygulamadan önce
Kozmetik gereklilikler ve boyut toleransları gereksiz yere karıştırılmamalıdır. Bir yüzey, sıkı bir boyut toleransına ihtiyaç duymadan belirli bir görünüme, cilaya veya kenar durumuna ihtiyaç duyabilir.
Örneğin:
Görünür bir yüzeyin kozmetik bir cilaya ihtiyacı olabilir ancak sıkı bir düzlük toleransına gerek olmayabilir.
Bir pahın temiz bir kenar kırılmasına ihtiyacı olabilir ancak hassas boyut kontrolüne gerek olmayabilir.
İşlevsel olmayan bir profil görsel tutarlılığa ihtiyaç duyabilir ancak sıkı boyutsal doğruluk gerektirmeyebilir.
Kozmetik gereksinimleri işlevsel toleranslardan ayırmak, gereksiz işleme ve denetim maliyetlerinin azaltılmasına yardımcı olur.
3D CAD modeli parça geometrisini tanımlar ancak toleranslar, veriler, yüzey kaplamaları, dişler, uyumlar ve denetim gereksinimleri önemli olduğunda 2D çizim hala önemlidir.
Sıkı toleranslı CNC parçaları için şunları sağlayın:
3D CAD dosyası
2D teknik çizim
Kritik boyutlar
Genel tolerans notu
Özelliğe özgü toleranslar
Veri referansları
Konu özellikleri
Yüzey bitirme gereksinimleri
Malzeme ve kaplama gereksinimleri
Denetim veya raporlama gereklilikleri
Net bir çizim, tedarikçinin varsayımlarını azaltır ve fiyat teklifi veya üretim hatalarının önlenmesine yardımcı olur.
Tedarikçinin erken gözden geçirilmesi, toleransla ilgili maliyetleri azaltmanın en etkili yollarından biridir. Bir işleme tedarikçisi, hangi tolerans gereksinimlerinin pratik olduğunu, hangilerinin maliyet riski oluşturduğunu ve işlevi etkilemeden toleransların nerede gevşetilebileceğini belirleyebilir.
Üretimden önce tedarikçinizden aşağıdakileri incelemesini isteyin:
Kritik özellikler
Sıkı tolerans boyutları
Delik ve şaft uyuyor
GD&T gereksinimleri
İnce duvarlı alanlar
Derin cepler
Küçük iç yarıçaplar
Maddi riskler
Denetim gereksinimleri
Potansiyel maliyet tasarrufu sağlayan değişiklikler
Toleransa duyarlı parçalar için NAITE TECH şunları sağlar: CNC işleme toleransı incelemesi . Mühendislerin üretilebilirliği artırmasına, gereksiz maliyetleri azaltmasına ve üretim öncesinde pratik tolerans gereksinimlerini tanımlamasına yardımcı olmak için
Tasarım Alanı |
Uygun Maliyetli Tolerans Stratejisi |
|---|---|
Kritik olmayan boyutlar |
Genel toleransları kullan |
Fonksiyonel özellikler |
Özelliğe özgü daha sıkı toleranslar uygulayın |
Delikler ve miller |
Mümkün olduğunda standart kalıpları kullanın |
İnce duvarlar |
Gereksiz sıkı toleranslardan kaçının; önce sağlamlığı artırın |
Derin cepler |
Alet erişimini ve iç yarıçapı inceleyin |
Birleşme yüzeyleri |
Düzlüğü yalnızca işlevin gerektirdiği yerde belirtin |
Delik desenleri |
Gerektiğinde net veri referansları ve konum toleransı kullanın |
Konular |
Özel gereksinimler gerekli olmadığı sürece standart iş parçacığı sınıflarını kullanın |
Kozmetik yüzeyler |
Görünüm gerekliliklerini boyut toleranslarından ayırın |
Karmaşık parçalar |
Kurulum stratejisini gözden geçirin ve gerekirse 5 eksenli işlemeyi değerlendirin |
Uygun maliyetli bir tolerans stratejisi kalitenin düşürülmesi anlamına gelmez. Kalitenin daha net tanımlanması anlamına gelir. Kritik özellikler ihtiyaç duydukları tolerans kontrolünü almalı, kritik olmayan geometri ise gereğinden fazla belirtilmemelidir.
Mühendislik incelemesi sırasında NAITE TECH, hangi toleransların parça fonksiyonunu koruduğunu ve hangi toleransların yalnızca işleme veya muayene maliyetini artırabileceğini belirlemeye yardımcı olur. Bu tedarikçi tarafı incelemesi, özellikle prototipler, üretim parçaları veya sıkı toleranslı montajlar için çizimleri tamamlamadan önce değerli olabilir.
CNC tolerans stratejisini anlamanın en kolay yollarından biri, zayıf tolerans yaklaşımını daha iyi bir yaklaşımla karşılaştırmaktır. Pek çok CNC parçası pahalı hale gelir çünkü yalnızca birkaç özellik gerçekten işlevi etkilediğinde bile her boyut eşit derecede kritik kabul edilir.
Daha iyi bir tolerans özelliği, kritik özellikleri kritik olmayan geometriden ayırır. Bu, tedarikçinin en önemli özelliklere hassasiyetle odaklanmasına yardımcı olurken, parçanın geri kalanını işleme ve inceleme için pratik tutar.
Küçük bir motoru, sensörü veya mekanik modülü tutmak için kullanılan CNC ile işlenmiş alüminyum montaj braketini düşünün. Bölüm şunları içerir:
Genel dış profil
Hizalama için iki dübel pimi deliği
Dört vida boşluğu deliği
Bir merkezi yatak deliği
Düz bir montaj yüzü
Birkaç ağırlık azaltma cepleri
Kozmetik pahlar ve kenar kırılmaları
Bu özelliklerden bazıları montajı ve performansı etkiler. Diğerleri yalnızca şekli, açıklığı veya görünümü etkiler. Hepsine aynı hoşgörü gösterilmemeli.
Kötü bir çizim şunları belirtebilir:
Tüm boyutlar: ±0,01 mm
Tüm delikler: aynı tolerans
Tüm cepler: dar derinlik ve genişlik toleransı
Tüm yüzeyler: sıkı düzlük gereksinimi
Tüm pahlar: sıkı boyutlandırılmış
Açık veri referansı yok
Fonksiyonel ve kozmetik özellikler arasında ayrım yok
İlk başta bu yüksek kaliteli bir çizim gibi görünebilir. Gerçekte, çeşitli üretim sorunlarına neden olur.
Her boyut sıkı bir şekilde toleranslandırıldığında, tedarikçinin tüm parçayı hassasiyet açısından kritik olarak ele alması gerekir. Bu, işlevi iyileştirmeye gerek kalmadan işleme ve muayene maliyetini artırır.
Yaygın sorunlar şunları içerir:
Daha uzun işleme süresi
Daha fazla bitirme geçişi
Daha fazla denetim noktası
Daha yüksek CMM denetim maliyeti
Daha muhafazakar takım yolu stratejisi
Artan hurda riski
Daha yüksek teklif fiyatı
Üretim öncesinde daha fazla tedarikçi açıklaması
En önemli konu, çizimin tedarikçiye hangi özelliklerin en önemli olduğunu söylememesidir. Kozmetik pah ve rulman deliği, çok farklı işlevlere sahip olmalarına rağmen aynı önem düzeyinde ele alınır.
Daha iyi bir çizim, özellikleri işleve göre ayıracaktır:
Özellik |
Önerilen Tolerans Stratejisi |
Sebep |
|---|---|---|
Genel dış profil |
Standart genel toleransı kullan |
Montajı kontrol etmez |
Vida boşluk delikleri |
Pratik boşluk toleransını kullanın |
Sadece bağlantı elemanı açıklığına ihtiyacınız var |
Dübel pimi delikleri |
Sıkı çap ve konum kontrolü kullanın |
Hizalamayı kontrol eder |
Merkezi yatak deliği |
Uyuma dayalı sıkı çap toleransını kullanın |
Rulman uyumunu ve dönüşünü kontrol eder |
Montaj yüzü |
Düzlüğü yalnızca gerekirse belirtin |
Teması veya hizalamayı etkiler |
Ağırlık azaltıcı cepler |
Genel toleransı kullan |
İşlevi etkilemez |
Kozmetik pahlar |
Standart kenar kırılması gereksinimini kullanın |
Yalnızca görünüm ve kullanım |
Veri yüzeyleri |
Açıkça tanımlayın |
Muayene ve montaj kontrolünü destekler |
Bu yaklaşım, işlevsel olmayan geometri üzerindeki gereksiz maliyetleri azaltırken kritik özelliklerin doğruluğunu korur.
Her şeye sıkı bir tolerans uygulamak yerine çizim şuna benzer bir yapı kullanabilir:
Genel boyutlar: standart çizim toleransı
Rulman deliği: sıkı geçme tabanlı çap toleransı
Dübel pimi delikleri: kontrollü çap ve konum toleransı
Vida boşluk delikleri: standart boşluk toleransı
Montaj yüzü: yalnızca montaj gerektiriyorsa kontrollü düzlük
Cepler: başka bir bileşeni bulmadıkları sürece standart tolerans
Pahlar ve kenar kırılmaları: standart kenar kırılma notu
Veriler: fonksiyonel montaj yüzeylerinden açıkça tanımlanmıştır
Bu, işleme tedarikçisine net bir öncelik verir. Rulman deliği ve saplama pimi delikleri kritik öneme sahiptir. Açıklık delikleri, cepler ve pahlar, tasarımda aksi belirtilmediği sürece hassasiyet açısından kritik değildir.
Daha iyi tolerans stratejisi, kritik olmayan özellikler üzerindeki gereksiz süreç kontrolünü azalttığı için maliyeti düşürebilir.
Aşağıdakileri azaltmaya yardımcı olabilir:
Kozmetik yüzeylerde ekstra son işlem geçişleri
Gereksiz hassas inceleme
Aşırı muhafazakar işleme parametreleri
İşlevsel olmayan boyutların neden olduğu yeniden işleme
Teklif sırasında tedarikçi belirsizliği
Basit özellikler için üretim zamanı
Aynı zamanda performans açısından en önemli özellikleri de korur.
Sonuç, daha düşük kaliteli bir parça değildir. Daha iyi tanımlanmış bir kısımdır.
Tasarım Alanı |
Aşırı Toleranslı Çizim |
Optimize Edilmiş Çizim |
|---|---|---|
Genel boyutlar |
±0,01 mm |
Genel tolerans |
Rulman deliği |
±0,01 mm, uygunluk notu yok |
Uyuma dayalı tolerans |
Dübel delikleri |
Diğer deliklerle aynı |
Konum kontrollü hassas delik toleransı |
Açıklık delikleri |
±0,01 mm |
Standart boşluk toleransı |
Cep derinliği |
±0,01 mm |
İşlevsel olmadığı sürece genel tolerans |
Montaj yüzü |
Her yerde sıkı düzlük |
Yalnızca fonksiyonel alanda düzlük |
Pahlar |
Sıkı boyut toleransı |
Standart kenar kırılması |
Denetleme |
Birçok boyut sıkı bir şekilde kontrol edildi |
Kritik özelliklere odaklanmış inceleme |
Bu tür tolerans optimizasyonu özellikle prototipler, üretim parçaları, montajlar ve maliyet kontrolünün önemli olduğu parçalar için kullanışlıdır.
Tedarikçi, işleme öncesinde çizimi inceleyebilir ve aşağıdaki gibi sorular sorabilir:
Hizalama için hangi delikler kullanılır?
Rulman deliği presle mi yoksa kaydırarak mı takılıyor?
Montaj yüzü veri olarak mı kullanılıyor?
Cepler başka bir bileşeni mi tutuyor yoksa yalnızca ağırlığı mı azaltıyor?
Tüm yüzeyde sıkı bir düzlük mü gerekli, yoksa sadece bir sızdırmazlık/birleşme alanı mı?
Pah boyutları işlevsel mi yoksa kozmetik mi?
Denetim raporları tüm boyutlar için mi yoksa yalnızca kritik özellikler için mi gerekli?
Bu sorular tasarımın amacını netleştirmeye ve gereksiz maliyetleri önlemeye yardımcı olur.
Rulman delikleri, dübel delikleri, cepler ve işlenmiş montaj yüzeyleri içeren parçalar için NAITE TECH şunları sağlayabilir: işlenmiş parça üretim desteği . Üretimden önce tolerans gereksinimlerini gözden geçirmek için
İyi bir tolerans çizimi tedarikçiye en önemli şeyin ne olduğunu anlatır. Kritik özellikleri, işlevsel verileri, uygunluk gerekliliklerini ve denetim önceliklerini açıkça tanımlamalıdır.
NAITE TECH'in mühendislik inceleme sürecinde tolerans optimizasyonu genellikle işlevsel özellikleri işlevsel olmayan geometriden ayırarak başlar. Bu, işleme ekibinin performansı etkileyen boyutları korurken montajı, yalıtımı, hizalamayı veya hareketi etkilemeyen özelliklerde gereksiz maliyetten kaçınmasına olanak tanır.
CNC tolerans hataları genellikle tasarım amacı, üretim süreci ve denetim gereklilikleri net bir şekilde birbirine bağlanmadığında meydana gelir. Bir parça CAD'de basit görünebilir, ancak belirsiz veya aşırı tolerans gereklilikleri teklif vermeyi, makinede işlemeyi, incelemeyi ve tutarlı bir şekilde tekrarlamayı zorlaştırabilir.
Yaygın tolerans hatalarından kaçınmak maliyeti azaltabilir, teslim süresini kısaltabilir ve parça kalitesini iyileştirebilir.
En sık yapılan hatalardan biri çizimdeki her boyuta sıkı toleranslar uygulamaktır. Bu genellikle parça performansını iyileştirmeden maliyeti artırır.
Her özellik işlev açısından kritik değildir. Bir yatak yuvası, dübel pimi deliği veya sızdırmazlık yüzeyi sıkı kontrol gerektirebilir ancak kozmetik kenarlar, boşluk cepleri ve eşleşmeyen profiller genellikle buna ihtiyaç duymaz.
Daha iyi bir yaklaşım, kritik olmayan boyutlar için genel toleransları ve fonksiyonel alanlar için özelliğe özgü toleransları kullanmaktır.
Çoğu çizimin başlık bloğunda genel bir tolerans notu bulunur. Bu tolerans çok katı olursa, belirtilmeyen her boyut için geçerli olur ve istemeden tüm parçayı daha pahalı hale getirebilir.
Örneğin, ±0,01 mm'lik bir başlık bloğu toleransı , işlevi etkilemeyen boyutlar için gereksiz inceleme gereksinimleri yaratabilir.
Çizimi tamamlamadan önce genel toleransın aşağıdakiler için uygun olup olmadığını kontrol edin:
Parça boyutu
Malzeme
Geometri
Üretim süreci
Muayene yöntemi
İşlevsel gereksinimler
Genel toleranslar pratik olmalı, otomatik olarak en dar değere ayarlanmamalıdır.
İşlevsel özellikler ve kozmetik özellikler aynı tolerans stratejisini kullanmamalıdır.
İşlevsel özellikler şunları içerebilir:
Rulman delikleri
Dübel pimi delikleri
Birleşme yüzeyleri
Sızdırmazlık yüzleri
Mil çapları
Hassas yuvalar
Veri yüzeyleri
Kozmetik özellikler şunları içerebilir:
Dış görünüm profilleri
Dekoratif yüzeyler
İşlevsel olmayan pahlar
Kenar kırılmaları
Ağırlık azaltıcı cepler
Görsel kapaklar veya muhafazalar
Kozmetik bir yüzeyin belirli bir görünüme veya cilaya ihtiyacı olabilir, ancak her zaman sıkı boyut kontrolüne ihtiyaç duymaz. Kozmetik ve fonksiyonel gereksinimleri ayırmak gereksiz maliyetlerin azaltılmasına yardımcı olur.
Bir yüzey sızdırmazlık, montaj, hizalama veya veri kontrolünü etkilediğinde düzlük önemlidir. Bununla birlikte, büyük veya ince parçalar üzerindeki sıkı düzlük gereksinimleri, işleme maliyetini önemli ölçüde artırabilir.
Büyük plakalar ve ince duvarlı muhafazalar, malzeme çıkarıldıktan veya kelepçeler açıldıktan sonra hareket edebilir. Düzlük çok sıkı ise tedarikçinin özel sabitlemeye, gerilim gidermeye, ilave son işlem geçişlerine veya daha fazla incelemeye ihtiyacı olabilir.
Sıkı düzlüğü belirtmeden önce şunu sorun:
Yüzey başka bir parçaya karşı sızdırmazlık sağlıyor mu?
Bir veri görevi görüyor mu?
Bir rulmanı veya hassas bileşeni destekliyor mu?
Tüm yüzeyin düzgünlük kontrolüne ihtiyacı var mı?
Yalnızca fonksiyonel temas alanı kontrol edilebilir mi?
Yüzey fonksiyon açısından kritik değilse standart bir tolerans yeterli olabilir.
İnce duvarlar işleme sırasında esneyebilir ve kelepçe açıldıktan sonra hareket edebilir. Bu, özellikle hafif muhafazalar, kapaklar, braketler ve plastik parçalarda sıkı toleransların korunmasını zorlaştırabilir.
Rijitliği dikkate almadan ince unsurlara sıkı toleranslar uygulamak aşağıdakilere neden olabilir:
Duvar sapması
Çözgü
gevezelik
Boyutsal değişiklik
Daha yüksek hurda riski
Daha pahalı işleme stratejileri
İnce veya hafif parçalar için, sıkı toleranslar uygulamadan önce duvar kalınlığını, nervür desteğini, cep derinliğini, malzeme kaldırmayı ve bağlama stratejisini gözden geçirin.
Daha fazla ayrıntı için NAITE TECH'e bakın. ince duvar toleransı stabilite ipuçları.
Bazı toleranslar, kesici takımın bu özelliğe ulaşması zor olduğundan pahalı hale gelir. Derin cepler, dar kanallar, küçük iç yarıçaplar ve uzun erişim özellikleri takım sapmasını ve işleme süresini artırabilir.
Küçük bir iç yarıçap, küçük bir alet gerektirebilir. Derin bir cep uzun bir alet gerektirebilir. Her iki koşul da dar toleransların kontrolünü zorlaştırabilir.
Cepler veya iç özellikler üzerinde sıkı toleranslar belirtmeden önce şunları göz önünde bulundurun:
Araç bu özelliğe kolayca erişebiliyor mu?
İç yarıçap minimum takım yarıçapından daha mı büyük?
Cep takım çapına göre derin mi?
Duvarlar ince mi yoksa desteksiz mi?
Daha büyük bir yarıçap veya kabartma özelliği işleme riskini azaltabilir mi?
Daha iyi cep ve yarıçap tasarımı için NAITE TECH'i inceleyin CNC cepleri için köşe yarıçapı kuralları.
Tüm deliklerin aynı toleransa ihtiyacı yoktur. Açıklık delikleri, dübel delikleri, yatak delikleri, dişli delikler ve sızdırmazlık deliklerinin tümü farklı işlevlere sahiptir.
Bir vida boşluğu deliği yalnızca bağlantı elemanı için yeterli alana ihtiyaç duyabilir. Bir dübel pimi deliğinin sıkı konum ve çap kontrolüne ihtiyacı olabilir. Bir rulman deliğinin uyum bazlı bir toleransa ihtiyacı olabilir.
Dar delik toleransı uygulamadan önce deliğin aşağıdaki amaçlarla kullanılıp kullanılmayacağını tanımlayın:
Gümrükleme
Hizalama
Basın sığdır
Kayma uyumu
Rulman desteği
Diş açma
Sızdırmazlık
Başka bir bileşeni konumlandırma
Daha ayrıntılı delik tasarımı kılavuzu için NAITE TECH'in kılavuzlarına bakın. delik toleransı ve derinlik tasarımı ipuçları.
Dişli unsurlar genellikle standart diş özelliklerine uygun olmalıdır. Özel diş toleransları, aşırı diş derinliği veya belirsiz kör delik gereksinimleri, işleme riskini ve maliyetini artırabilir.
İş parçacığıyla ilgili yaygın hatalar şunları içerir:
Kör iplikleri çok derin yapmak
Yeterli alt açıklığa izin vermemek
İhtiyaç duymadan özel diş toleranslarını kullanma
Malzeme mukavemetinin göz ardı edilmesi
İplik bağlantı uzunluğunu tanımlamamak
İnce duvarlara çok yakın dişli delikler kullanmak
Yumuşak malzemelerdeki kesici uçların dikkate alınmaması
Güvenilir iş parçacığı özellikleri için, mümkün olduğunda standart diş sınıflarını kullanın ve özel gereksinimleri yalnızca işlevsel olarak gerekli olduğunda tanımlayın.
Daha fazla rehberlik için NAITE TECH'in bağlantı elemanı uyumu ve iplik tasarım kuralları.
GD&T, özellik ilişkilerini, veri referanslarını ve denetim gereksinimlerini açıklığa kavuşturduğunda değerlidir. Ancak gereksiz GD&T, denetimin karmaşıklığını ve maliyetini artırabilir.
Yaygın GD&T hataları şunları içerir:
İşlevsel olmayan yüzeylere düzlük uygulama
Basit açıklığın yeterli olduğu durumlarda konum toleransını kullanma
Montaj işlevini yansıtmayan verileri seçme
Her yüze paralellik veya diklik ekleme
Açık bir dönme ihtiyacı olmadan salgı veya eşmerkezliliğin kullanılması
GD&T'yi başka bir çizimden incelemeden kopyalamak
GD&T iletişim işlevine yardımcı olmalıdır. Sadece bir çizimin daha kesin görünmesini sağlamak için eklenmemelidir.
3D CAD modeli parça geometrisini tanımlar ancak tolerans amacını her zaman iletmez. Basit parçalar için teklif için bir CAD dosyası yeterli olabilir. Dar toleranslı CNC parçaları için genellikle 2 boyutlu bir çizim gereklidir.
Uygun bir 2D çizim şunları içermelidir:
Genel toleranslar
Özelliğe özgü toleranslar
Kritik boyutlar
Veri referansları
Gerekirse GD&T açıklamaları
Konu özellikleri
Yüzey bitirme gereksinimleri
Malzeme ve kaplama gereksinimleri
Denetim gereksinimleri
Çizim olmadan tedarikçinin varsayımlarda bulunması gerekebilir, bu da teklif belirsizliğine veya üretim sorunlarına yol açabilir.
Toleransın ölçülebilir olması gerekir. Bir tolerans belirtilmişse ancak muayene yöntemi net değilse parçanın doğrulanması zor olabilir.
Denetim gereklilikleri şunları içerebilir:
Kumpaslar
Mikrometreler
Delik göstergeleri
Pim göstergeleri
İplik göstergeleri
Yükseklik göstergeleri
Yüzey plakaları
CMM denetimi
Yüzey pürüzlülüğü ölçümü
İlk ürün inceleme raporları
Daha sıkı toleranslar genellikle daha kontrollü ölçüm yöntemleri gerektirir. Denetim raporlarının gerekli olması durumunda, maliyeti ve teslim süresini etkileyebileceği için bu durum üretimden önce bildirilmelidir.
Tolerans problemlerini işleme başlamadan önce çözmek en kolay olanıdır. Takımlar, fikstürler ve süreç planları hazırlandıktan sonra değişiklikler daha pahalı hale gelir.
Erken tolerans incelemesi aşağıdakilerin belirlenmesine yardımcı olur:
Aşırı toleranslı özellikler
İşlenmesi zor geometri
Malzeme stabilitesi riskleri
İnce duvar deformasyon riskleri
Denetim zorlukları
Olası maliyet tasarrufu sağlayan değişiklikler
Özel proses kontrolü gerektiren özellikler
Toleransa duyarlı parçalar için erken tedarikçi geri bildirimi, gereksiz maliyetleri önleyebilir ve üretim riskini azaltabilir.
Tolerans sorunlarının çoğu tek bir hatalı sayıdan kaynaklanmaz. Belirsiz tasarım amacından kaynaklanırlar. Bir çizim, kritik özellikleri kritik olmayan geometriden açıkça ayırmadığında, tedarikçi ya ihtiyatlı bir şekilde alıntı yapmalı ya da açıklama istemelidir.
NAITE TECH'in mühendislik incelemesi, hangi boyutların işlevi gerçekten etkilediğini, hangi toleransların üretim riskini artırdığını ve hangi gereksinimlerin üretim öncesinde optimize edilebileceğini belirlemeye odaklanır. Bu, parçayı amaçlanan uygulama için güvenilir tutarken önlenebilir maliyetlerin azaltılmasına yardımcı olur.
CNC işleme toleranslarını belirlemek yalnızca bir çizim görevi değildir. Bu aynı zamanda bir üretim kararıdır. Bir çizimdeki tolerans değerleri işleme stratejisini, fikstür tasarımını, takım seçimini, muayene yöntemini, üretim süresini ve son parça maliyetini etkiler.
NAITE TECH, mühendislerin ve ürün ekiplerinin üretimden önce CNC tolerans gereksinimlerini gözden geçirmelerine yardımcı olur, böylece gereksiz tolerans maliyeti azaltılırken kritik özellikler uygun şekilde kontrol edilebilir. Bu özellikle sıkı oturan, hassas deliklere, ince duvarlara, derin ceplere, sızdırmazlık yüzeylerine, karmaşık geometriye veya belirsiz GD&T gereksinimlerine sahip parçalar için değerlidir.
Prototip ve üretim projeleri için NAITE TECH şunları sağlar: özel CNC işleme hizmetleri . Üretilebilirlik incelemesi, tolerans fizibilitesi ve uygun maliyetli süreç planlaması için mühendislik desteğiyle
NAITE TECH, toleransa duyarlı parçaları işlemeden önce parça fonksiyonunu, tolerans gerekliliklerini ve üretim risklerini anlamak için hem CAD modelini hem de 2D teknik çizimi inceleyebilir.
Tipik inceleme alanları şunları içerir:
Genel tolerans gereksinimleri
Özelliğe özgü sıkı toleranslar
Kritik delikler, delikler ve şaft çapları
Rulman yuvaları ve burç delikleri
Dübel pimi delikleri ve hizalama özellikleri
Presle geçirme ve kaydırarak geçirme gereksinimleri
Birleşen yüzeyler ve sızdırmazlık yüzeyleri
Düzlük, paralellik, diklik ve salgı
Datum stratejisi ve GD&T açıklamaları
Dişli delikler ve bağlantı elemanı arayüzleri
Duvar kalınlığı ve deformasyon riskleri
Derin cepler, yuvalar ve iç köşe yarıçapları
Malzeme seçimi ve boyutsal kararlılık
Yüzey cilası ve muayene gereklilikleri
Bu inceleme, hangi özelliklerin daha sıkı kontrole ihtiyaç duyduğunu ve hangi özelliklerin standart toleransları kullanabileceğini belirlemeye yardımcı olur.
Açık bir tolerans stratejisi, gereksiz işleme ve muayene maliyetlerini azaltabilir. NAITE TECH'in mühendislik desteği, tolerans gerekliliklerini parçanın gerçek işleviyle eşleştirmeye odaklanır.
Örneğin:
Boşluk deliği, dübel pimi deliğiyle aynı toleransa ihtiyaç duymayabilir.
Kozmetik bir yüzey, sızdırmazlık yüzeyiyle aynı düzlüğe ihtiyaç duymayabilir.
Ağırlık azaltma cebi, bileşen yerleştirme cebiyle aynı derinlik toleransına ihtiyaç duymayabilir.
İnce bir duvarın, sıkı bir toleransı güvenilir bir şekilde koruyabilmesi için geometri desteğine ihtiyacı olabilir.
Karmaşık bir parçanın veri ilişkilerini korumak için farklı bir kurulum stratejisine ihtiyacı olabilir.
Mühendisler üretimden önce bu ayrıntıları gözden geçirerek aşırı toleransı önleyebilir ve parça performansını düşürmeden üretilebilirliği geliştirebilir.
Cepler, yuvalar, düz yüzeyler, profiller, montaj yüzleri ve hassas boşluklar dahil olmak üzere toleransa duyarlı pek çok özellik frezeleme yoluyla üretilir. Bu özellikler, toleransların dar olduğu veya geometriye erişimin zor olduğu durumlarda dikkatli takım yolu planlaması gerektirir.
NAITE TECH sağlar kontrollü toleranslara sahip CNC frezeleme parçaları . Sabit cep boyutları, doğru yuva genişlikleri, güvenilir montaj yüzeyleri ve tutarlı işlenmiş profiller gerektiren parçalar için
Frezelenmiş parçalar için tolerans incelemesi şunları içerebilir:
Kesici çapı seçimi
Takım erişimi ve sağlamlığı
Cep derinliği ve duvar sapması
Yuva genişliği kontrolü
İç yarıçap fizibilitesi
Yüzey düzlüğü gereksinimleri
Fikstür ve sıkma yöntemi
Bitirme pas stratejisi
Muayene yöntemi
Bu süreç, standart frezelemeyle bir toleransın elde edilip edilemeyeceğinin veya tasarım veya süreç ayarlamalarının önerilip önerilmeyeceğinin belirlenmesine yardımcı olur.
Kritik özelliklerin birden çok yüzeyde veya açılı yüzeylerde bulunması nedeniyle bazı parçaların kontrol edilmesi zordur. Bu durumlarda tolerans hatası, yalnızca kesme doğruluğundan ziyade tekrarlanan kurulumlardan kaynaklanabilir.
NAITE TECH sağlar karmaşık tolerans gereksinimleri için çok eksenli işleme . Parça geometrisi, veri ilişkileri ve takım erişiminin gelişmiş süreç planlaması gerektirdiği durumlarda
5 eksenli CNC işleme aşağıdakiler için yararlı olabilir:
Karmaşık konutlar
Havacılık bileşenleri
Tıbbi cihaz parçaları
Robotik bileşenler
Optik ve sensör bağlantıları
Derin boşluklar
Açılı delikler ve yüzeyler
Çok yüzlü hassas özellikler
Sıkı konumsal ilişkilere sahip parçalar
5 eksenli işleme, kurulum sayısını azaltarak ve zor yüzeylere erişimi iyileştirerek bazen karmaşık parçalar için tolerans tutarlılığını iyileştirebilir. Ancak NAITE TECH, 5 eksenli işlemenin gerekli olup olmadığını veya standart CNC frezelemenin daha uygun maliyetli olup olmadığını belirlemek için her projeyi ayrı ayrı değerlendirir.
En doğru tolerans incelemesi ve fiyat teklifi için hem 3D CAD modeli hem de 2D teknik çizim sağlayın.
Önerilen dosyalar şunları içerir:
STEP, STP, X_T veya diğer 3D CAD dosyaları
2D PDF çizimi
Malzeme özellikleri
Yüzey bitirme gereksinimleri
Kritik boyutlar ve toleranslar
Genel tolerans notu
Gerekirse GD&T açıklamaları
Konu özellikleri
Gerekli muayene raporları
Üretim miktarı
Varsa montaj veya montaj notları
3D CAD dosyası geometrinin tanımlanmasına yardımcı olurken, 2D çizim mühendislik amacını iletir. Dar toleranslı parçalar için çizim özellikle önemlidir çünkü hangi özelliklerin kritik olduğunu ve parçanın nasıl incelenmesi gerektiğini tanımlar.
Tolerans incelemesi en çok tasarım tamamlanmadan veya üretim başlamadan önce faydalıdır. Erken inceleme, mühendislere kritik olmayan toleransları ayarlama, geometriyi geliştirme, daha iyi malzemeler seçme veya işleme stratejisini değiştirme konusunda daha fazla esneklik sağlar.
Parçanız aşağıdakileri içerdiğinde tolerans incelemesini düşünmelisiniz:
Sıkı toleranslı delikler veya delikler
Rulman koltukları
Dübel pimi konumları
İnce duvarlar
Büyük düz yüzeyler
Derin cepler
Küçük iç köşe yarıçapları
Karmaşık çok eksenli geometri
Sızdırmazlık veya birleşme yüzeyleri
GD&T gereksinimleri
Belirsiz denetim gereksinimleri
Sıkı toleranslardan kaynaklanan maliyet endişeleri
Erken tedarikçi geri bildirimi, işleme başlamadan önce riskin azaltılmasına yardımcı olabilir.
Güçlü bir tolerans stratejisi hem tasarımcıya hem de işleme tedarikçisine yardımcı olur. Kritik özellikler, veri referansları, uyum gereksinimleri ve denetim ihtiyaçları açıkça tanımlandığında NAITE TECH, parçayı işlemenin en verimli yolunu değerlendirebilir.
Amaç önemli toleransları ortadan kaldırmak değildir. Amaç, önemli olan toleransları korumak ve uyumu, yalıtımı, hizalamayı, hareketi veya performansı etkilemeyen özelliklerde gereksiz maliyetlerden kaçınmaktır.
CNC toleranslarınızın çok dar veya yeterince spesifik olmadığından emin değilseniz NAITE TECH, CAD dosyalarınızı ve çizimlerinizi inceleyebilir ve üretim öncesinde pratik DFM geri bildirimi sağlayabilir.
Bir sonraki projeniz için CNC toleranslarını belirleme konusunda yardıma mı ihtiyacınız var?
CAD dosyalarınızı ve çizimlerinizi mühendislik incelemesi, üretilebilirlik geri bildirimi ve fiyat teklifi için NAITE TECH'e gönderin. Ekibimiz tolerans fizibilitesinin değerlendirilmesine yardımcı olabilir, maliyet tasarrufu fırsatlarını belirleyebilir ve prototip ve üretim parçaları için pratik işleme stratejileri önerebilir.
NAITE TECH'lerle başlayın Prototipler ve üretim için CNC imalat hizmetleri.
CNC ile işlenmiş parçalar için standart CNC toleransları, dar toleranslı işleme, aşırı tolerans, malzeme efektleri, GD&T ve tolerans incelemesi hakkındaki sık sorulan soruların yanıtlarını bulun.
Standart CNC işleme toleransları genellikle özel proses kontrolü veya gelişmiş denetim olmadan elde edilebilecek genel tolerans aralıklarını ifade eder. CNC ile işlenmiş birçok parça için pratik genel toleranslar civarında olabilir . ±0,10 mm ila ±0,05 mm malzemeye, parça boyutuna, geometriye, özellik tipine, işleme prosesine ve muayene gereksinimlerine bağlı olarak
Her CNC parçası için geçerli olan tek bir standart tolerans yoktur. Küçük, sert bir alüminyum bileşen, ince duvarlı bir plastik mahfaza, paslanmaz çelik bir şaft ve derin cepte frezelenmiş bir parçanın tümü farklı tolerans beklentileri gerektirebilir.
Sıkı tolerans, standart işleme toleransından daha hassas kontrol gerektiren bir toleranstır. Birçok CNC projesinde ±0,01 mm veya daha dar toleranslar sıkı kabul edilebilir. malzemeye, özellik geometrisine, kurulum stratejisine ve inceleme yöntemine bağlı olarak
Rulman yuvaları, saplama pimi delikleri, mil çapları, sızdırmazlık yüzeyleri, hassas birleşme yüzeyleri ve yüksek hassasiyetli montajlar için sıklıkla dar toleranslar kullanılır. Yalnızca işlev açısından gerekli oldukları yerde uygulanmalıdırlar.
Sıkı toleranslar, izin verilen süreç varyasyonunu azalttığı için maliyeti artırır. Üreticinin daha hassas kuruluma, daha stabil fikstürle bağlamaya, daha yavaş işlemeye, ek son işlem pasolarına, daha yakın takım aşınma kontrolüne ve daha ayrıntılı incelemeye ihtiyacı olabilir.
Daha sıkı toleranslar daha yüksek hurda ve yeniden işleme riski yarattığından maliyet de artar. Sıkı toleransın biraz dışında kalan bir özellik, parçanın geri kalanı doğru şekilde işlenmiş olsa bile parçayı uyumsuz hale getirebilir.
Aşırı toleransı önlemek için işlevsel özellikleri kritik olmayan geometriden ayırın. Yalnızca takmayı, hizalamayı, yalıtımı, hareketi, montajı veya incelemeyi etkileyen unsurlara sıkı toleranslar uygulayın.
Kozmetik profiller, açıklık kesikleri, işlevsel olmayan cepler, pahlar ve kenar kırılmaları gibi kritik olmayan boyutlar için genel toleransları kullanın. Rulman delikleri, tespit pimi delikleri ve birleşme yüzeyleri gibi işlevsel özellikler için, gerçek tasarım gereksinimlerine dayalı olarak özelliğe özel toleranslar kullanın.
Her boyut ya genel bir toleransla ya da belirli bir toleransla kontrol edilmelidir, ancak her boyutun sıkı bir toleransa ihtiyacı yoktur. Çoğu teknik resimde kritik olmayan boyutlar için genel bir tolerans notu, kritik özellikler için ise bireysel toleranslar kullanılır.
Amaç, çizimi gereksiz sıkı gereksinimlerle aşırı yüklemeden netleştirmektir. Kritik boyutlar açıkça tanımlanmalıdır; kritik olmayan boyutlar ise genellikle standart genel toleranslara uygun olabilir.
Genellikle daha sıkı tolerans kontrolü gerektiren özellikler arasında rulman yuvaları, tespit pimi delikleri, bastırarak geçirme delikleri, kaydırarak geçirme delikleri, şaft çapları, sızdırmazlık yüzeyleri, birleşme yüzeyleri, hassas delik düzenleri, kayan veya dönen arayüzler, veri yüzeyleri ve montaj yığınını etkileyen özellikler yer alır.
Tolerans, her özelliğe otomatik olarak uygulanmamalı, işleve dayalı olmalıdır.
Çoğu boşluk deliği sıkı çap toleranslarına ihtiyaç duymaz çünkü ana işlevleri bir vidanın, cıvatanın veya bağlantı elemanının geçmesine izin vermektir. Ancak bağlantı elemanının eşleşen parçayla hizalanması gerekiyorsa delik konumu yine de önemli olabilir.
Bir vida boşluğu deliği genellikle bir dübel pimi deliğinden, yatak deliğinden veya bastırarak geçirme deliğinden daha az kontrol gerektirir. Ayrıntılı delik tasarımı kuralları için NAITE TECH'in kurallarını inceleyin. CNC delik derinliği ve tolerans kuralları.
İnce duvarlar işleme sırasında esneyebilir, kelepçeyi açtıktan sonra hareket edebilir veya inceleme sırasında deforme olabilir. Bu, sıkı toleransların tutarlı bir şekilde tutulmasını zorlaştırır.
İnce kesitler daha az rijit olduğundan ve kesme kuvvetine, sıkma basıncına, ısıya ve malzeme geriliminin serbest bırakılmasına karşı daha duyarlı olduğundan duvar kalınlığı tolerans stabilitesini etkiler. Daha fazla rehberlik için NAITE TECH'in ince duvar toleransı stabilite ipuçları.
Küçük iç köşe yarıçapları genellikle daha küçük kesici takımlar gerektirir. Daha küçük takımlar daha az rijittir ve özellikle derin ceplerde veya dar yuvalarda sapma olasılığı daha yüksektir. Bu, tolerans kontrolünü daha zor hale getirebilir ve işleme süresini artırabilir.
Mümkün olan yerlerde daha büyük iç yarıçapların kullanılması takım erişimini iyileştirir, kesme kuvvetini azaltır ve daha istikrarlı işleme doğruluğunun korunmasına yardımcı olur. Daha fazla ayrıntı için NAITE TECH'i inceleyin CNC cepleri için köşe yarıçapı kuralları.
Evet. CNC frezeleme ve CNC tornalama, genellikle farklı tolerans hususlarına sahiptir çünkü işlemler malzemeyi farklı şekillerde çıkarır. Tornalama genellikle şaftlar, delikler ve yuvarlak parçalar gibi silindirik özellikler için çok uygundur. Frezeleme genellikle cepler, yuvalar, düz yüzeyler, profiller ve karmaşık prizmatik özellikler için kullanılır.
Tolerans kapasitesi unsur geometrisine, malzemeye, kuruluma, alet erişimine ve inceleme yöntemine bağlıdır. Frezelenmiş cepler, yuvalar ve düz yüzeyler için NAITE TECH şunları sağlar: CNC frezeleme tolerans kontrolü . Hassas işlenmiş bileşenler için
Malzeme seçimi, işlenebilirlik, sertlik, termal genleşme, iç gerilim, takım aşınması ve boyutsal stabilite yoluyla tolerans kapasitesini etkiler.
Alüminyumun işlenmesi genellikle daha kolaydır ve genellikle hassas parçalar için uygundur. Paslanmaz çelik daha güçlüdür ancak daha yavaş işleme ve daha fazla takım kontrolü gerektirebilir. Titanyumun işlenmesi zordur ve tolerans maliyetini artırabilir. Plastikler sıcaklık, nem, sıkıştırma basıncı veya gerilimin gevşemesi nedeniyle hareket edebilir.
GD&T, fonksiyonel ilişkilerin basit ± toleranslardan daha net bir şekilde tanımlanmasına yardımcı olduğunda kullanılmalıdır. Delik modelleri, datum ilişkileri, düzlük, paralellik, diklik, salgı ve kritik montaj unsurları için kullanışlıdır.
Unsur ilişkileri uyum, hizalama, sızdırmazlık, hareket veya incelemeyi etkilediğinde GD&T'yi kullanın. Kozmetik veya işlevsel olmayan yüzeylerde gereksiz GD&T'den kaçının çünkü denetim karmaşıklığını ve maliyetini artırabilir.
5 eksenli CNC işleme, kurulum sayısını azalttığında, takım erişimini iyileştirdiğinde veya farklı yüzlerdeki özellikler arasında daha iyi ilişkiler sağladığında karmaşık parçalar için tolerans kontrolünün iyileştirilmesine yardımcı olabilir.
Ancak 5 eksenli işleme, her parçayı otomatik olarak daha doğru veya daha düşük maliyetli hale getirmez. En çok karmaşık geometri, açılı unsurlar, derin boşluklar ve çok yüzlü tolerans ilişkileri için kullanışlıdır. Bu uygulamalar için NAITE TECH şunları sunmaktadır: Karmaşık geometriler için gelişmiş CNC işleme.
Dar toleranslı CNC parçaları için hem 3D CAD modeli hem de 2D teknik çizim sağlayın. CAD modeli geometriyi tanımlarken, 2D çizim tolerans amacını ve denetim gerekliliklerini iletir.
Önerilen dosyalar ve bilgiler arasında STEP, STP, X_T veya diğer 3D CAD dosyaları, 2D PDF çizimleri, malzeme özellikleri, genel tolerans notları, kritik boyutlar, GD&T bilgileri, diş özellikleri, yüzey kaplama gereksinimleri, inceleme gereksinimleri ve üretim miktarı yer alır.
Evet. NAITE TECH, tolerans fizibilitesini değerlendirmek, aşırı toleranslı özellikleri belirlemek ve işleme öncesinde pratik DFM iyileştirmeleri önermek için CAD dosyalarınızı ve 2D çizimlerinizi inceleyebilir.
Bu inceleme, hangi özelliklerin sıkı kontrol gerektirdiğini, hangi toleransların gevşetilebileceğini ve hangi geometri veya malzeme seçimlerinin boyutsal kararlılığı etkileyebileceğini belirlemeye yardımcı olabilir. Prototip ve üretim parçaları için NAITE TECH şunları sağlar: NAITE TECH CNC işleme yetenekleri . Tolerans incelemesi ve üretilebilirlik geri bildirimi için mühendislik desteği ile
Üretilebilirlik geri bildirimi ve fiyat teklifi için CAD dosyalarınızı ve 2D çizimlerinizi NAITE TECH'e gönderin.


