
- Thuis
- Mogelijkheden
- Oplossing
- Materiaal
- Industrie
- Bronnen
- Vraag een offerte aan
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 22-06-2026 Herkomst: Locatie
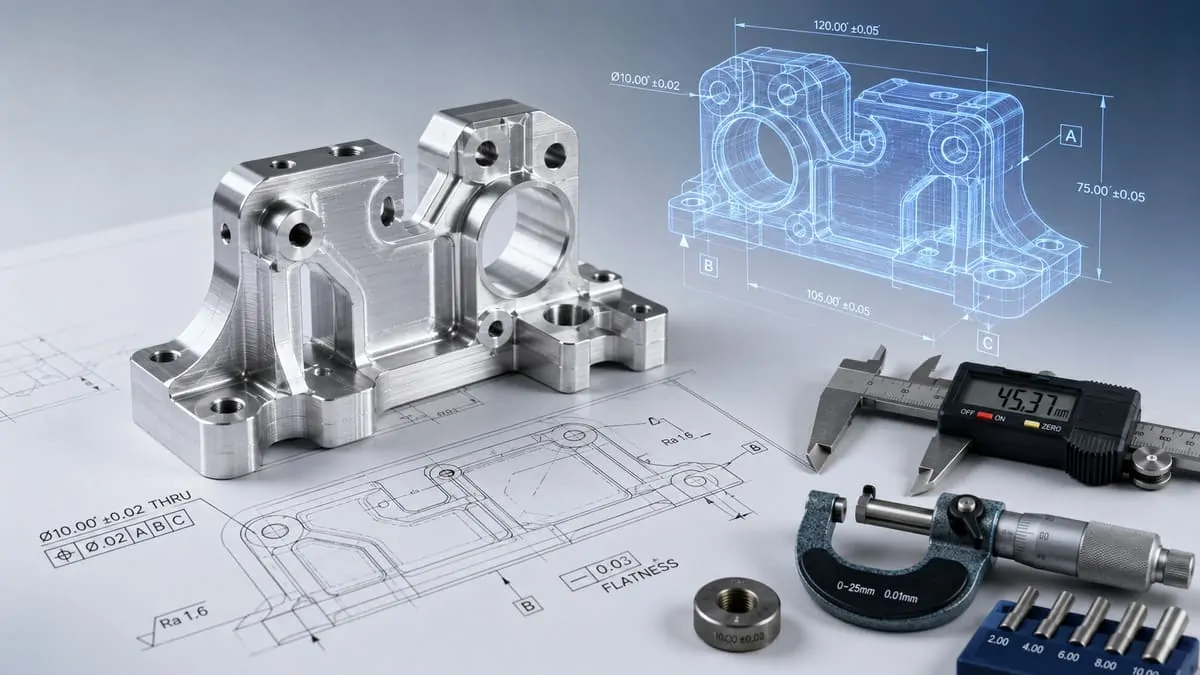
Toleranties zijn een van de grootste kostenfactoren bij CNC-bewerking. Een nauwere tolerantie kan de pasvorm, uitlijning, afdichting of bewegingscontrole verbeteren, maar het kan ook een langzamere bewerking, nauwkeurigere opspanning, extra afwerkingsgangen, strengere inspecties en een groter risico op uitval vereisen. Om deze reden zijn de meest kosteneffectieve CNC-onderdelen niet altijd de onderdelen met de kleinste toleranties; het zijn de onderdelen met de juiste toleranties op de juiste plaatsen.
In veel CNC-projecten vereisen slechts enkele functies echt precisiecontrole. Lagerzittingen, paspengaten, afdichtingsoppervlakken, asdiameters en kritische pasvlakken hebben mogelijk nauwere toleranties nodig. Cosmetische profielen, uitsparingen voor speling, niet-functionele zakken en algemene buitenafmetingen kunnen echter vaak standaard bewerkingstoleranties gebruiken zonder de prestaties van het onderdeel te beïnvloeden.
In deze handleiding wordt uitgelegd hoe u toleranties voor CNC-bewerkingen duidelijk en praktisch kunt specificeren. U leert wat standaard CNC-toleranties betekenen, waarom krappe toleranties de kosten verhogen, hoe u overtoleranties kunt voorkomen, welke functies een strakkere controle vereisen, en hoe materiaal, wanddikte, gatontwerp, interne hoekradius, schroefdraad, GD&T en selectie van het bewerkingsproces de tolerantiemogelijkheden beïnvloeden.
Vanuit leveranciersperspectief doet een goede tolerantietekening meer dan alleen het definiëren van nauwkeurigheid. Het vertelt het bewerkingsteam welke kenmerken functiekritisch zijn en welke kenmerken meer flexibiliteit hebben. Dit helpt onnodige kosten te verminderen, terwijl het uiteindelijke onderdeel betrouwbaar blijft voor montage en gebruik.
Als u ondersteuning nodig heeft bij het beoordelen van de tolerantievereisten vóór de productie, biedt NAITE TECH u de mogelijkheid op maat gemaakte CNC-bewerkingsdiensten met technische ondersteuning voor CAD-beoordeling, beoordeling van 2D-tekeningen, DFM-feedback en praktische tolerantie-optimalisatie.
Deze gids behandelt praktische tolerantieprincipes voor CNC-bewerkingen, waardoor ingenieurs nauwkeurige, produceerbare en kosteneffectieve toleranties kunnen specificeren zonder onnodige bewerkings- of inspectiekosten toe te voegen.
Begrijp wat toleranties voor CNC-bewerkingen betekenen, hoe ze worden weergegeven op technische tekeningen en waarom ze de pasvorm, functie, inspectie en productiekosten beïnvloeden.
Ontdek welke tolerantiebereiken doorgaans als praktisch worden beschouwd voor niet-kritische afmetingen, gefreesde kenmerken, gaten, assen en algemeen bewerkte onderdelen.
Ontdek hoe nauwere toleranties de bewerkingstijd, de complexiteit van de instelwerkzaamheden, de afwerkingsgangen, de inspectievereisten, het uitvalrisico en de totale productiekosten kunnen vergroten.
Identificeer veelvoorkomende problemen met overtolerantie, zoals het toepassen van nauwe toleranties op cosmetische oppervlakken, spelingskenmerken, niet-functionele zakken of elke tekeningafmeting.
Leer hoe u kunt beslissen welke kenmerken strengere tolerantiecontrole vereisen, inclusief lagerzittingen, paspengaten, afdichtingsoppervlakken, asdiameters en passende interfaces.
Begrijp hoe de gatfunctie, kamerdiepte, sleufbreedte, gereedschapstoegang, interne radius en freesstrategie de tolerantiecapaciteit en de consistentie van de bewerking beïnvloeden.
Zie hoe aluminium, roestvrij staal, titanium, kunststoffen, wanddikte, dunne kenmerken en materiaalspanningen de maatstabiliteit na bewerking beïnvloeden.
Ontdek wanneer GD&T de tolerantiehelderheid voor gatenpatronen, pasvlakken, nulpunten, vlakheid, parallelliteit en roterende componenten kan verbeteren.
Leer hoe u nauwe toleranties alleen kunt toepassen waar ze functioneel vereist zijn, hoe u elders standaardtoleranties kunt gebruiken en onnodige bewerkingskosten kunt verminderen.
CNC-bewerkingstoleranties definiëren de aanvaardbare hoeveelheid variatie in afmetingen die is toegestaan op een bewerkt onderdeel. In een technische tekening vertelt een tolerantie de fabrikant hoeveel een kenmerk kan afwijken van de nominale afmeting terwijl het toch aan de ontwerpvereiste voldoet.
Als een gat bijvoorbeeld is opgegeven als:
Ø10,00 ±0,05 mm
de uiteindelijke gatdiameter kan variëren van 9,95 mm tot 10,05 mm en nog steeds als acceptabel worden beschouwd.
Toleranties zijn noodzakelijk omdat geen enkel bewerkingsproces elk kenmerk met de exacte nominale afmeting kan produceren. Snijgereedschappen slijten na verloop van tijd, materialen gedragen zich anders tijdens de bewerking, armaturen introduceren kleine variaties en inspectiemethoden hebben ook meetlimieten. Een goed ontworpen tolerantie definieert welk niveau van variatie acceptabel is, zonder dat het onderdeel moeilijker of duurder wordt om te vervaardigen dan nodig is.
Bij CNC-bewerkingen worden toleranties vaak toegepast op:
Gatdiameters
Asdiameters
Sleufbreedtes
Zakdieptes
Oppervlakte vlakheid
Gatposities
Kenmerken met schroefdraad
Passende oppervlakken
Totale lengte, breedte en hoogte
Kritieke montage-interfaces
Niet elke functie heeft echter hetzelfde nauwkeurigheidsniveau nodig. Voor een lagerzitting kan een nauwe diametertolerantie nodig zijn, terwijl een cosmetisch buitenprofiel, een uitsparing voor de speling of een niet-functionele zak mogelijk alleen een standaard algemene tolerantie nodig heeft. De sleutel is om de tolerantie af te stemmen op de functie van het kenmerk.
Voor bredere ontwerpregels voor CNC-onderdelen die verder gaan dan toleranties, kunt u ook NAITE TECH's raadplegen CNC-ontwerp voor richtlijnen voor maakbaarheid.
De meeste CNC-tekeningen gebruiken een combinatie van algemene toleranties en functiespecifieke toleranties.
Algemene toleranties gelden voor afmetingen die geen individueel gespecificeerde tolerantie hebben. Deze worden vaak weergegeven in het titelblok van een technische tekening en worden doorgaans gebruikt voor niet-kritieke kenmerken zoals externe profielen, basiszakvormen, vrije ruimtes en cosmetische oppervlakken.
Functiespecifieke toleranties worden rechtstreeks toegepast op belangrijke afmetingen die de functie van het onderdeel beïnvloeden. Hierbij kunt u denken aan lagerboringen, paspengaten, afdichtingsoppervlakken, asdiameters, precisiesleuven of datumgerelateerde gatenpatronen.
Een praktische CNC-tolerantiestrategie scheidt doorgaans kritische kenmerken van niet-kritieke geometrie:
Functietype |
Aanbevolen tolerantiebenadering |
Waarom het ertoe doet |
|---|---|---|
Niet-kritische externe afmetingen |
Gebruik algemene toleranties |
Houdt de bewerkings- en inspectiekosten lager |
Opruimingsgaten |
Gebruik standaard of matige tolerantie |
Meestal is er alleen voldoende ruimte nodig voor bevestigingsmiddelen |
Gaten voor paspennen |
Gebruik een strakkere diameter- en positiecontrole |
Heeft invloed op de uitlijning en nauwkeurigheid van de montage |
Lager stoelen |
Gebruik een nauwe diametertolerantie |
Heeft invloed op de pasvorm, rotatie en prestaties |
Afdichtende oppervlakken |
Controleer indien nodig de vlakheid of oppervlakteafwerking |
Heeft invloed op lekkage en afdichtingsbetrouwbaarheid |
Cosmetische oppervlakken |
Vermijd onnodig nauwe toleranties |
Verbetert doorgaans de functie van een onderdeel niet |
Een veelgemaakte fout is het toepassen van dezelfde nauwe tolerantie op elke afmeting op een tekening. Dit verhoogt de bewerkingstijd, inspectie-inspanningen en kosten, zelfs als veel functies geen hoge precisie vereisen.
Bij echte CNC-bewerkingsprojecten is een duidelijke tolerantiehiërarchie vaak waardevoller dan simpelweg elke maat strak maken. Wanneer een tekening duidelijk kritische kenmerken, referentiepunten en functionele oppervlakken identificeert, kan het bewerkingsteam de precisie concentreren waar dat het belangrijkst is.
Voordat ze een CNC-project citeren, beoordelen NAITE TECH-ingenieurs vaak of de gespecificeerde toleranties functioneel noodzakelijk zijn of dat sommige afmetingen onder de standaard bewerkingstoleranties kunnen blijven zonder de assemblage of prestaties te beïnvloeden. Dit helpt onnodige installatiecomplexiteit te verminderen, overinspectie te voorkomen en de uiteindelijke onderdeelkosten onder controle te houden.
Standaard CNC-bewerkingstoleranties zijn algemene tolerantiebereiken die doorgaans kunnen worden bereikt zonder dat daarvoor speciale procescontrole, geavanceerde inspectie of aanvullende nabewerkingen nodig zijn. Deze toleranties worden vaak gebruikt voor niet-kritieke afmetingen, algemene profielen, vrije ruimten en kenmerken die geen directe invloed hebben op de montage, afdichting, beweging of uitlijning.
Voor veel CNC-gefreesde onderdelen kan een praktische algemene tolerantie rond ±0,10 mm tot ±0,05 mm liggen , afhankelijk van het materiaal, de onderdeelgrootte, de geometrie, de diepte van de kenmerken, het bewerkingsproces en de inspectie-eisen. Nauwere toleranties zijn mogelijk mogelijk, maar deze mogen alleen worden gespecificeerd als het kenmerk extra precisie vereist voor het functioneren.
Het is belangrijk om te begrijpen dat er geen enkele 'standaard CNC-tolerantie' bestaat die op elk onderdeel van toepassing is. Een kleine aluminium beugel, een roestvrijstalen as, een dunwandige behuizing, een diepe zak en een uit kunststof vervaardigd onderdeel kunnen allemaal verschillende tolerantieverwachtingen vereisen. Dezelfde tolerantiewaarde kan voor het ene onderdeel gemakkelijk te bereiken zijn, maar voor het andere lastig of duur.
Een betere aanpak is het definiëren van toleranties op basis van de functie van het kenmerk en het productierisico.
Functietype |
Praktische tolerantiebenadering |
Kostenimpact |
|---|---|---|
Niet-kritieke externe profielen |
Gebruik algemene tekeningtoleranties |
Laag |
Basis gefreesde oppervlakken |
Standaard bewerkingstolerantie is doorgaans acceptabel |
Laag tot gemiddeld |
Opruimingsgaten |
Een matige tolerantie is meestal voldoende |
Laag |
Gaten voor paspennen |
Gebruik een strakkere diameter- en positiecontrole |
Medium |
Lager stoelen |
Specificeer een nauwe diametertolerantie op basis van de vereiste pasvorm |
Gemiddeld tot hoog |
Asdiameters |
Gebruik de juiste passingstolerantie voor rotatie of montage |
Medium |
Diepe zakken of gleuven |
Tolerantie is afhankelijk van de toegang tot het gereedschap en de diepte |
Gemiddeld tot hoog |
Grote vlakke oppervlakken |
De vlakheid is afhankelijk van het materiaal, de maat en de opstelling |
Gemiddeld tot hoog |
Dunwandige kenmerken |
Hoger risico op doorbuiging en vervorming |
Hoog |
Cosmetische oppervlakken |
Vermijd onnodig nauwe toleranties |
Laag, zo niet overgespecificeerd |
Bij het specificeren van standaardtoleranties moeten ingenieurs voorkomen dat standaard de strengst mogelijke waarde wordt gebruikt. Een tolerantie moet strak genoeg zijn om ervoor te zorgen dat het onderdeel werkt, maar niet zo krap dat de bewerkingskosten stijgen zonder de prestaties te verbeteren.
Een spelingsgat voor een schroef heeft bijvoorbeeld meestal niet dezelfde tolerantie nodig als een paspengat dat wordt gebruikt voor nauwkeurige uitlijning. Een cosmetische buitenrand heeft doorgaans niet dezelfde tolerantie nodig als een lagerzitting. Een niet-functionele pocket heeft doorgaans niet dezelfde dieptetolerantie nodig als een afdichtingsoppervlak.
Als uw project meerdere productieprocessen omvat of als u de tolerantieverwachtingen voor verschillende methoden wilt vergelijken, kunt u ook de NAITE TECH's raadplegen referentiebronnen voor productietoleranties.
Standaardtoleranties zijn meestal het meest kosteneffectieve uitgangspunt voor CNC-bewerkte onderdelen, omdat ze de fabrikant in staat stellen efficiënte bewerkingsstrategieën, standaardgereedschappen, praktische instelmethoden en normale inspectieprocedures te gebruiken.
Het waar mogelijk gebruiken van standaardtoleranties kan helpen het volgende te verminderen:
Bewerkingstijd
Complexiteit instellen
Gereedschapsrisico
Inspectie tijd
Herwerken
Schroottarief
Totale onderdeelkosten
Dit betekent niet dat nauwe toleranties volledig moeten worden vermeden. Veel CNC-onderdelen hebben nauwe toleranties nodig voor kritische kenmerken. Het doel is om selectief nauwe toleranties toe te passen, alleen als deze de functie van het onderdeel beïnvloeden.
Een goede CNC-tolerantiestrategie omvat meestal:
Algemene toleranties voor niet-kritische afmetingen
Functiespecifieke toleranties voor functionele gebieden
Duidelijke datumreferenties voor inspectie
Standaard geschikt voor gaten, pennen, assen en lagers
Praktische tolerantiewaarden op basis van materiaal en geometrie
Leveranciersbeoordeling vóór productie
Voor bredere ontwerpregels voor onderdelen moeten tolerantiebeslissingen ook in overweging worden genomen in combinatie met geometrie, materiaal, gereedschapstoegang en kenmerkfunctie. NAITE TECH's Best practices voor het ontwerpen van CNC-onderdelen bieden een nuttige basis voor het ontwerpen van meer produceerbare CNC-componenten.
Vanuit het perspectief van een verspaningsleverancier helpen standaardtoleranties het productieproces stabiel en voorspelbaar te houden. Wanneer niet-kritieke kenmerken praktische algemene toleranties mogen gebruiken, kan het bewerkingsteam meer aandacht besteden aan de kenmerken die daadwerkelijk de pasvorm, uitlijning, afdichting of mechanische prestaties beïnvloeden.
Bij veel CNC-projecten is de meest effectieve mogelijkheid om kosten te besparen het niet volledig veranderen van het onderdeelontwerp. Het past de tolerantiestrategie aan, zodat precisie alleen wordt toegepast daar waar het functionele waarde creëert.
Nauwe toleranties verhogen de CNC-bewerkingskosten omdat ze meer controle vereisen in elke productiefase. De kosten hebben niet alleen betrekking op het snijden van het materiaal. Het komt ook voort uit de planning van de opstelling, de stabiliteit van de opspanning, de bewerkingsstrategie, de staat van het gereedschap, de inspectietijd en het risico dat onderdelen buiten het vereiste tolerantiebereik worden geproduceerd.
Een tolerantie van ±0,10 mm kan praktisch zijn voor veel algemene CNC-functies, terwijl ±0,01 mm of kleiner een veel gecontroleerder proces kan vereisen. Hoe nauwer de tolerantie, hoe kleiner de aanvaardbare variatie. Dit betekent dat er bij het bewerkingsproces minder ruimte is voor gereedschapslijtage, thermische beweging, materiaalspanning, variatie in de opspanning of meetonzekerheid.
In veel gevallen kunnen nauwe toleranties worden bereikt, maar deze mogen alleen worden toegepast op kenmerken die deze echt nodig hebben voor het functioneren van een onderdeel.
De nauwkeurigheid van de CNC-bewerking hangt sterk af van hoe het onderdeel tijdens de productie wordt vastgehouden. Voor losse of standaard toleranties kan een praktische bevestiging voldoende zijn. Voor nauwe toleranties moet de opstelling vaak stijver, herhaalbaarder en zorgvuldiger uitgelijnd zijn.
Kenmerken van nauwe toleranties kunnen het volgende vereisen:
Nauwkeurigere datumpositionering
Aangepaste armaturen
Aanvullende installatieverificatie
Verminderde klemvervorming
Meer gecontroleerde onderdeeloriëntatie
Betere herhaalbaarheid tussen bewerkingen
Als een onderdeel van meerdere kanten moet worden bewerkt, introduceert elke opstelling een kleine hoeveelheid variatie. Dit is vooral belangrijk wanneer nauwe toleranties de relatie tussen kenmerken op verschillende zijden van het onderdeel bepalen.
Voor complexe onderdelen met kritische kenmerken over meerdere hoeken of oppervlakken, 5-assige CNC-bewerking voor complexe precisieonderdelen kan soms instellingsgerelateerde tolerantiefouten verminderen doordat meer functies in minder bewerkingen kunnen worden bewerkt.
Standaardtolerantiekenmerken kunnen vaak efficiënt worden bewerkt met normale voorbewerkings- en nabewerkingsstrategieën. Nauwe tolerantiekenmerken vereisen mogelijk langzamere snijparameters, lichtere afwerkingssneden en extra gangen om de maatnauwkeurigheid en oppervlakteconsistentie te verbeteren.
Dit kan de kosten verhogen omdat de machine meer tijd aan elk onderdeel besteedt.
Een kamer met een standaard dieptetolerantie heeft bijvoorbeeld alleen een normale afwerkingsgang nodig. Een nauwkeurige zakdiepte, een krappe sleufbreedte of een kritisch pasoppervlak vereisen mogelijk extra voorraadcontrole, veerpassages of extra metingen tussen bewerkingen.
Nauwere toleranties kunnen ook beperken hoe agressief het onderdeel kan worden bewerkt. Te snel snijden kan leiden tot hitte, doorbuiging van het gereedschap, trillingen of variaties in het oppervlak, die allemaal de maatnauwkeurigheid kunnen beïnvloeden.
Snijgereedschappen blijven niet perfect scherp tijdens de productie. Naarmate gereedschap verslijt, kunnen de afmetingen van kenmerken geleidelijk verschuiven. Voor standaardtoleranties kan deze kleine maatverandering nog steeds acceptabel zijn. Bij krappe toleranties moet gereedschapslijtage zorgvuldiger worden gecontroleerd.
Gereedschapsdoorbuiging is een andere belangrijke factor. Lange gereedschappen, gereedschappen met een kleine diameter of niet-ondersteunde gereedschappen kunnen tijdens het snijden enigszins buigen. Dit komt vaak voor bij het bewerken van diepe kamers, smalle sleuven, kleine interne radii en moeilijk toegankelijke onderdelen.
Wanneer nauwe toleranties worden toegepast op deze moeilijke kenmerken, kan het bewerkingsproces het volgende vereisen:
Korter gereedschap waar mogelijk
Stevigere gereedschapshouders
Verminderde snijkrachten
Extra afwerkingspassen
Vaker vervangen van gereedschap
Zorgvuldiger inspectie tijdens de productie
Voor gefreesde zakken, sleuven, profielen en vlakke oppervlakken biedt NAITE TECH nauwkeurig CNC-frezen voor functies met nauwe toleranties , met procesplanning op basis van onderdeelgeometrie en tolerantievereisten.
Strakke toleranties vereisen meestal meer inspectie. Voor sommige algemene afmetingen kan een eenvoudige schuifmaatcontrole voldoende zijn, maar voor nauwe toleranties kunnen micrometers, binnenmeters, hoogtemeters, CMM-inspectie, oppervlakteplaten, pinmeters, draadmeters of andere gecontroleerde meetmethoden nodig zijn.
De inspectiekosten stijgen wanneer:
Voor meer afmetingen zijn metingen nodig
Meetinstrumenten moeten nauwkeuriger zijn
CMM-programmering is vereist
Elk onderdeel heeft een gedetailleerde inspectie nodig
Eerste artikelinspectie is vereist
Er worden inspectierapporten opgevraagd
Onderdelen moeten worden gemeten in een gecontroleerde omgeving
Dit is één reden waarom het toepassen van nauwe toleranties op elke afmeting de kosten kan verhogen, zelfs als de bewerking zelf niet bijzonder moeilijk is. De inspectielast wordt veel zwaarder.
Hoe nauwer de tolerantie, hoe kleiner het aanvaardbare procesvenster. Een kenmerk dat slechts een klein beetje te groot, te klein, vervormd of niet goed uitgelijnd is, kan niet-conform worden.
Dit verhoogt het risico op:
Opnieuw bewerken
Herinspectie
Schroot
Vertraagde levering
Hogere productiekosten
Meer conservatieve bewerkingsstrategieën
Voor prototypeonderdelen kan dit extra bewerkingstijd betekenen. Voor productieonderdelen kan dit de opbrengst en herhaalbaarheid voor de hele batch beïnvloeden.
Sommige toleranties worden duur, niet omdat het aantal extreem krap is, maar omdat het materiaal of de geometrie moeilijk te controleren is.
Bijvoorbeeld:
Dunne aluminium onderdelen kunnen na het verwijderen van materiaal kromtrekken.
Roestvast staal vereist mogelijk een langzamere bewerking en een zorgvuldigere hittebeheersing.
Titanium kan moeilijk te snijden zijn en kan de slijtage van het gereedschap vergroten.
Kunststoffen kunnen bewegen vanwege temperatuur, vocht of interne spanning.
Grote vlakke oppervlakken vereisen mogelijk zorgvuldige spanningscontrole en inspectie.
Diepe zakken kunnen worden beïnvloed door doorbuiging van het gereedschap.
Dit betekent dat een tolerantie die praktisch is op een klein stijf blok moeilijk kan zijn op een dunwandige behuizing of een grote lichtgewicht plaat.
Bij CNC-bewerkingen vermelden leveranciers niet alleen de vorm van het onderdeel. Ze noemen ook het risico van het herhaaldelijk aanhouden van de vereiste toleranties. Een nauwe tolerantie op een korte, stijve diameter kan beheersbaar zijn, terwijl dezelfde tolerantie op een dunne wand, diepe zak of groot vlak oppervlak een meer gecontroleerd en duur proces kan vereisen.
Daarom is tolerantiebeoordeling een belangrijk onderdeel van DFM. Vóór de productie kan NAITE TECH helpen evalueren welke tolerantievereisten van cruciaal belang zijn, welke kenmerken productierisico's met zich meebrengen en waar standaardtoleranties kunnen worden gebruikt om de kosten te verlagen zonder de functionaliteit te beïnvloeden.
Voor projecten waar tolerantie-eisen onduidelijk of kostengevoelig zijn, biedt NAITE TECH's Tolerantiebeoordeling van CNC-bewerkingen kan helpen bij het identificeren van praktische manieren om de maakbaarheid te verbeteren voordat de bewerking begint.
Overtolerantie is een van de meest voorkomende redenen waarom CNC-gefreesde onderdelen duurder worden dan nodig. Het gebeurt wanneer toleranties strakker worden gespecificeerd dan het onderdeel daadwerkelijk nodig heeft voor pasvorm, functie, montage, afdichting of prestatie.
In veel gevallen verbetert overtolerantie het laatste deel niet. In plaats daarvan verhoogt het de bewerkingstijd, de inspectie-inspanning, de complexiteit van de installatie en het productierisico.
In een tekening kan bijvoorbeeld ±0,01 mm voor alle afmetingen worden gespecificeerd, ook al hebben slechts enkele kenmerken invloed op de montage. De lagerzitting, de gaten voor de paspennen of het afdichtingsoppervlak hebben wellicht een strakke controle nodig, maar cosmetische randen, uitsparingen voor de speling en niet-functionele zakken doen dat meestal niet. Wanneer elk onderdeel als cruciaal wordt beschouwd, wordt het moeilijker en duurder om het hele onderdeel te vervaardigen.
Overtolerantie betekent het hanteren van strengere tolerantie-eisen dan het ontwerp feitelijk vereist. Dit kan gebeuren op tekeningniveau, featureniveau of titelblokniveau.
Veel voorkomende voorbeelden zijn:
Het toepassen van nauwe toleranties op elke afmeting
Gebruik van een zeer strikte algemene tolerantie in het titelblok van de tekening
Het specificeren van nauwe toleranties op cosmetische oppervlakken
Het toepassen van precisietoleranties op spelingsgaten
Vereist een strakke vlakheid op grote niet-passende oppervlakken
GD&T-controles toevoegen zonder functioneel doel
Het gebruik van nauwe positietoleranties op onderdelen die de montage niet beïnvloeden
Het specificeren van onnodig nauwe toleranties op diepe zakken of dunne wanden
Een tolerantie moet altijd een functionele vraag beantwoorden:
wat gebeurt er als dit kenmerk iets groter, kleiner, vlakker, dieper of binnen een redelijk bereik is verschoven?
Als het antwoord luidt: 'het onderdeel werkt nog steeds', dan is een nauwe tolerantie wellicht niet nodig.
Overtolerantie gebeurt vaak omdat ontwerpers risico's willen vermijden. Wanneer een onderdeel belangrijk is, kan het veiliger aanvoelen om elke afmeting strak te maken. Bij CNC-bewerkingen kan deze aanpak echter het tegenovergestelde resultaat opleveren. Het kan het onderdeel moeilijker te produceren, moeilijker te inspecteren en duurder maken om consequent te herhalen.
Veelvoorkomende oorzaken van overtolerantie zijn:
Toleranties kopiëren uit een oude tekening
Standaard CAD- of tekensjablonen gebruiken
Eén nauwe tolerantie toepassen op het gehele titelblok
Geen onderscheid maken tussen functionele en niet-functionele kenmerken
Er wordt geprobeerd onduidelijke montagevereisten te compenseren
Gebrek aan feedback van leveranciers tijdens de ontwerpfase
Onjuist inzicht welk tolerantieniveau het onderdeel eigenlijk nodig heeft
Een ingenieur kan bijvoorbeeld een nauwe tolerantie voor een kamerdiepte specificeren omdat dit belangrijk lijkt in het CAD-model. Maar als die zak alleen ruimte of gewichtsvermindering biedt, voegt de nauwe tolerantie mogelijk geen functionele waarde toe.
Overtolerantie verhoogt de kosten omdat het de fabrikant dwingt om meer functies als precisiekritisch te beschouwen. Dit heeft invloed op de bewerking, inspectie en kwaliteitscontrole.
Als er te veel dimensies strak worden gecontroleerd, kan het zijn dat de leverancier het volgende moet doen:
Gebruik langzamere bewerkingsstrategieën
Voeg meer afwerkingspassen toe
Creëer complexere armaturen
Inspecteer meer afmetingen
Gebruik geavanceerdere meetapparatuur
Het controlegereedschap slijt vaker
Verlaag de productiesnelheid
Houd rekening met meer uitval- of herbewerkingsrisico
Zelfs als het onderdeel er eenvoudig uitziet, kunnen buitensporige tolerantievereisten het productieproces aanzienlijk veeleisender maken.
Een eenvoudige beugel met standaardtoleranties kan gemakkelijk te bewerken zijn. Dezelfde beugel met nauwe toleranties op elk oppervlak, gat, sleuf en rand kan een veel gecontroleerder proces en een langere inspectietijd vereisen.
Een praktische manier om overtolerantie te voorkomen is door kritische kenmerken te scheiden van niet-kritische geometrie.
Functie |
Slechte tolerantiestrategie |
Betere tolerantiestrategie |
|---|---|---|
Algemeen buitenprofiel |
±0,01 mm |
Gebruik standaard algemene tolerantie |
Speling schroefgaten |
±0,01 mm |
Gebruik praktische spelingstolerantie |
Gaten voor paspennen |
Hetzelfde als alle andere gaten |
Gebruik precisiediameter en positietolerantie |
Lagerzitting |
Hetzelfde als alle andere diameters |
Pas op pasvorm gebaseerde nauwe tolerantie toe |
Cosmetische afschuiningen |
Nauwe maattolerantie |
Gebruik de standaard vereiste voor randbreuk |
Niet-functionele zakken |
Nauwe diepte- en breedtetolerantie |
Gebruik algemene tolerantie, tenzij deze functiekritisch is |
Afdichtingsoppervlak |
Niet duidelijk geïdentificeerd |
Geef alleen vlakheid of afwerking op waar dat nodig is |
Deze aanpak houdt de belangrijke kenmerken accuraat en vermijdt onnodige kosten voor afmetingen die de prestaties van het onderdeel niet beïnvloeden.
De beste manier om overtolerantie te voorkomen is door de functie van elk belangrijk kenmerk te definiëren voordat u een tolerantie toekent.
Voordat u een nauwe tolerantie toepast, vraagt u zich af:
Heeft deze functie invloed op de montage?
Vindt het een ander onderdeel?
Controleert het beweging, rotatie of glijden?
Heeft dit invloed op de afdichting of lekkage?
Werkt het als een gegeven?
Ondersteunt het een lager, as, pen of bevestigingsmiddel?
Is er inspectiedocumentatie vereist?
Zou het onderdeel nog steeds functioneren met een lossere tolerantie?
Als het kenmerk de functie niet beïnvloedt, kan er vaak een standaardtolerantie worden gebruikt.
Een goede CNC-tekening moet het voor de leverancier gemakkelijk maken om te begrijpen welke kenmerken van cruciaal belang zijn. Het mag het bewerkingsteam niet dwingen te raden welke afmetingen er het meest toe doen.
Voor bredere regels voor produceerbaarheid kunt u NAITE TECH's raadplegen Best practices voor het ontwerpen van CNC-onderdelen om te begrijpen hoe tolerantie, geometrie, materiaal en gereedschapstoegang samenwerken bij het ontwerpen van CNC-onderdelen.
Tijdens het beoordelen van tekeningen is een van de meest voorkomende kostenfactoren die NAITE TECH ziet het toepassen van nauwe toleranties op elke afmeting. Bij veel projecten heeft slechts een klein aantal kenmerken daadwerkelijk invloed op de montage, uitlijning, afdichting of mechanische prestaties.
Een betere aanpak is om kritische kenmerken duidelijk te definiëren en standaardtoleranties toe te staan voor de rest van het onderdeel. Dit helpt het bewerkingsteam de procescontrole te concentreren daar waar het echte waarde creëert, terwijl onnodige bewerkingstijd en inspectiekosten voor niet-kritieke geometrie worden vermeden.
Voor kostengevoelige onderdelen kan NAITE TECH tekeningen beoordelen en verstrekken precisie-CNC-bewerkingsondersteuning om tolerantievereisten te helpen identificeren die de kosten kunnen verhogen zonder de functie van het onderdeel te verbeteren.
Niet elke afmeting op een CNC-gefreesd onderdeel heeft een nauwe tolerantie nodig. De beste tolerantiestrategie is gebaseerd op functie. Voordat een nauwe tolerantie wordt toegepast, moeten ingenieurs vaststellen welke kenmerken van invloed zijn op de montage, uitlijning, afdichting, beweging, belastingoverdracht of inspectie.
Een goede regel is simpel:
als een kenmerk rechtstreeks van invloed is op hoe het onderdeel past, beweegt, afdicht, uitlijnt of presteert, is er mogelijk een strengere tolerantiecontrole nodig. Als het de functie niet beïnvloedt, is een standaardtolerantie meestal kosteneffectiever.
Deze op functies gebaseerde aanpak helpt overtolerantie te voorkomen, terwijl kritische functies accuraat blijven.
Sommige CNC-functies houden rechtstreeks verband met de prestaties van onderdelen en vereisen mogelijk een strengere tolerantiecontrole. Deze kenmerken moeten zorgvuldig worden beoordeeld tijdens de ontwerp- en productieplanning.
Veel voorkomende voorbeelden zijn:
Lager stoelen
Gaten voor paspennen
Perspassing gaten
Slip-fit gaten
Asdiameters
Afdichtende oppervlakken
Passende oppervlakken
Precisie gatenpatronen
Datumoppervlakken
Glijdende of roterende interfaces
Optische, medische, ruimtevaart- of robotinterfaces
Functies die de stapeling van de assemblage regelen
Voor deze kenmerken moet de tolerantie worden gekozen op basis van functionele vereisten, en niet op basis van een standaardwaarde. Een lagerboring moet bijvoorbeeld worden getolereerd in overeenstemming met de vereiste lagerpassing, terwijl bij een paspengat zowel de diameter als de positie moeten worden gecontroleerd.
Veel CNC-functies zijn belangrijk voor vorm, speling of uiterlijk, maar vereisen geen controle op nauwkeurig niveau. Het toepassen van nauwe toleranties op deze kenmerken verhoogt vaak de kosten zonder de prestaties te verbeteren.
Voorbeelden zijn onder meer:
Cosmetische buitenprofielen
Niet-functionele zakken
Uitsparingen voor gewichtsvermindering
Algemene vrije ruimten
Basis afschuiningen
Rand breekt
Decoratieve oppervlakken
Grote niet-passende oppervlakken
Gaten voor schroefopeningen
Interne holtes die alleen worden gebruikt voor materiaalverwijdering
Deze kenmerken kunnen vaak gebruik maken van algemene tekentoleranties. Als het kenmerk geen ander onderdeel lokaliseert, geen pasvorm ondersteunt, geen afdichting creëert of beweging controleert, is er doorgaans geen nauwe tolerantie nodig.
Voordat u een nauwe tolerantie op een CNC-tekening opgeeft, moet u de volgende vragen stellen:
Vraag |
Waarom het ertoe doet |
|---|---|
Heeft deze functie invloed op de montage? |
Assemblagefuncties vereisen vaak een gecontroleerde grootte of positie |
Vindt het een ander onderdeel? |
Voor lokalisatiekenmerken kan een nauwere positietolerantie nodig zijn |
Ondersteunt het een lager, as of pen? |
Op pasvorm gebaseerde functies vereisen doorgaans nauwkeurige diametercontrole |
Heeft dit invloed op de afdichting? |
Voor het afdichten van oppervlakken is mogelijk vlakheid of controle van de oppervlakteafwerking nodig |
Controleert het het glijden of de rotatie? |
Bewegende interfaces hebben gecontroleerde speling nodig |
Wordt dit kenmerk als referentiepunt gebruikt? |
Datumkenmerken zijn van invloed op de inspectie en de relatie tussen kenmerken |
Is er inspectiedocumentatie vereist? |
Meer inspectie kan de kosten verhogen |
Zou het onderdeel nog steeds werken met een lossere tolerantie? |
Zo ja, dan is een nauwe tolerantie wellicht niet nodig |
Deze checklist helpt ingenieurs beslissen waar precisie echt nodig is en waar standaardtoleranties praktischer zijn.
Voor hetzelfde type element kunnen verschillende toleranties nodig zijn, afhankelijk van de functie ervan.
Niet alle gaten moeten bijvoorbeeld hetzelfde worden behandeld:
Een schroefgat heeft mogelijk alleen voldoende ruimte nodig voor de bevestiger.
Voor een paspengat is mogelijk een strakke diameter- en positiecontrole nodig.
Voor een lagergat kan een op de pasvorm gebaseerde tolerantie nodig zijn.
Voor een gat met schroefdraad is mogelijk de juiste draaddiepte en aangrijping nodig.
Voor een afdichtingsgat kunnen zowel maat- als oppervlaktevereisten nodig zijn.
Voor meer gedetailleerde ontwerpregels voor gaten, bekijk NAITE TECH's Aanbevelingen voor het ontwerpen van CNC-gaten.
Dezelfde logica is van toepassing op gefreesde oppervlakken. Een cosmetisch vlak, een montagevlak en een afdichtingsvlak kunnen er allemaal hetzelfde uitzien in CAD, maar ze vereisen niet dezelfde tolerantiestrategie. De tolerantie moet het functionele doel van het oppervlak weerspiegelen.
Bij tolerantiebeslissingen moet ook rekening worden gehouden met de manier waarop meerdere onderdelen in een samenstel in elkaar passen. Zelfs als elk afzonderlijk onderdeel binnen de tolerantie valt, kunnen kleine variaties zich ophopen over verschillende componenten. Dit wordt tolerantiestapeling genoemd.
Het opstapelen van toleranties is vooral belangrijk voor:
Meerdelige montages
Behuizingen en deksels
Op deuvel geplaatste assemblages
Schuifmechanismen
Uitlijning van tandwielen of lagers
Optische of sensorpositionering
Robot- en automatiseringscomponenten
Als een kenmerk de positie van een ander onderdeel in een assemblage bepaalt, heeft het mogelijk een nauwere tolerantie of een duidelijkere GD&T-controle nodig. Als het kenmerk alleen cosmetisch is of extra speling biedt, kan het meestal binnen de standaardtolerantie blijven.
Een veelgemaakte fout is het gebruik van nauwe toleranties om onduidelijke ontwerpvereisten te compenseren. Als de ontwerper niet zeker weet welke kenmerken van cruciaal belang zijn, kan het veiliger zijn om alles strak te maken. Dit verhoogt echter vaak de kosten en maakt het moeilijker om de tekening te vervaardigen.
In plaats daarvan moet de tekening duidelijk definiëren:
Welke functies zijn van cruciaal belang
Welke oppervlakken fungeren als referentiepunten
Welke gaten zijn voor uitlijning
Welke functies zijn voor goedkeuring
Welke afmetingen beïnvloeden de pasvorm of beweging
Welke toleranties zijn vereist voor inspectie
Voor algemene tolerantieplanning en produceerbare CNC-geometrie, NAITE TECH's DFM-principes voor CNC-gefreesde onderdelen kunnen helpen bij het verbinden van functiefuncties, materiaalkeuze en beperkingen van het bewerkingsproces.
Een goede tolerantietekening vertelt de leverancier wat het belangrijkst is. Wanneer kritische kenmerken duidelijk zijn geïdentificeerd, kan het bewerkingsteam opspanningen, gereedschapspaden, inspectiemethoden en procescontroles rondom deze kenmerken plannen.
In het technische beoordelingsproces van NAITE TECH worden tolerantievragen vaak eerst per functie beoordeeld. Als een dimensie de pasvorm, afdichting, uitlijning of beweging beïnvloedt, krijgt deze meer aandacht. Als een kenmerk de prestatie van het onderdeel niet beïnvloedt, is standaard bewerkingstolerantie vaak de meest praktische en kosteneffectieve keuze.
Gattoleranties behoren tot de belangrijkste tolerantiebeslissingen bij CNC-gefreesde onderdelen. Gaten kunnen worden gebruikt voor speling, uitlijning, bevestiging, lagerondersteuning, perspassingen, vloeistofstroom of afdichting. Omdat elk gattype een andere functie heeft, mogen niet alle gaten dezelfde tolerantie gebruiken.
Een veelgemaakte fout is het toepassen van één nauwe tolerantie op elk gat op de tekening. Dit kan de bewerkings- en inspectiekosten verhogen zonder de assemblageprestaties te verbeteren. Een betere aanpak is om eerst het doel van elk gat te definiëren en vervolgens de juiste tolerantie toe te passen op basis van de functie.
Doorgangsgaten worden gebruikt om schroeven, bouten, pennen of andere bevestigingsmiddelen door een onderdeel te laten gaan. In de meeste gevallen hoeft de bevestiger niet precies in het vrije gat te passen. Het gat heeft eenvoudigweg voldoende ruimte nodig voor montage.
Om deze reden vereisen spelingsgaten meestal geen nauwe diametertoleranties. Standaard of matig gecontroleerde toleranties zijn vaak voldoende.
De spelingsgattolerantie is afhankelijk van:
Grootte van bevestigingsmiddel
Vereiste montageruimte
Positionele relatie met bijpassende delen
Of het gat wordt gebruikt voor aanpassing
Of de bevestigerkop, sluitring of verzinkboring goed moet zitten
Als het gat alleen ruimte biedt voor een schroef, kan het toepassen van een zeer nauwe diametertolerantie geen functionele waarde toevoegen. Als de positie van het vrije gat echter de uitlijning tussen onderdelen beïnvloedt, heeft de gatpositie mogelijk meer controle nodig dan de gatdiameter.
Voor meer gedetailleerde aanbevelingen voor gatgeometrie, diepte en produceerbaarheid kunt u NAITE TECH's raadplegen DFM-richtlijnen voor CNC-gaten.
Paspengaten worden gebruikt voor nauwkeurige uitlijning tussen onderdelen. In tegenstelling tot spelingsgaten vereisen deuvelgaten vaak een strakkere diameter en positiecontrole, omdat ze de montagenauwkeurigheid rechtstreeks beïnvloeden.
Voor een paspengat kan het volgende nodig zijn:
Nauwkeurige gatdiameter
Gecontroleerde gatpositie
Juiste gatdiepte
Ruimen of saai
Duidelijke datumreferenties
Fitselectie op basis van montagefunctie
Een paspen die wordt gebruikt voor herhaalbare uitlijning kan bijvoorbeeld een gecontroleerde slippassing of perspassing vereisen. In dit geval zijn zowel de gatgrootte als de gatlocatie van belang. Als de diameter te los is, kan het geheel uitlijning verliezen. Als de positie niet wordt gecontroleerd, passen de bijpassende onderdelen mogelijk niet correct.
Bij het gebruik van paspengaten is het doorgaans beter om de vereiste passing en referentierelatie te specificeren dan een willekeurige nauwe tolerantie toe te passen.
Press-fit- en slip-fit-gaten vereisen een zorgvuldige selectie van toleranties, omdat ze bepalen hoe twee onderdelen in elkaar worden gezet.
Een perspassinggat is zo ontworpen dat het ingebrachte onderdeel iets groter is dan het gat, waardoor een perspassing ontstaat. Dit kan een sterke retentie verschaffen, maar vereist een gecontroleerde diameter- en materiaaloverweging.
Dankzij een insteekgat kan een pen, as of onderdeel met gecontroleerde speling op zijn plaats glijden. Dit is handig wanneer onderdelen moeten worden gemonteerd en gedemonteerd of wanneer nauwkeurige positionering zonder kracht nodig is.
Op pasvorm gebaseerde gaten kunnen nauwere toleranties vereisen dan algemene gaten, omdat kleine dimensionale veranderingen het montagegevoel, de retentiekracht of de uitlijningsnauwkeurigheid kunnen beïnvloeden.
Belangrijke ontwerpfactoren zijn onder meer:
Pin- of asdiameter
Materiaal hardheid
Vereiste montagekracht
Thermische uitzetting
Oppervlakteafwerking
Gat diepte
Wanddikte rond het gat
Of het onderdeel herhaaldelijk zal worden gemonteerd
Perspassingsgaten in zachtere materialen kunnen zich anders gedragen dan perspassingsgaten in staal. Dunne wanden rond een persgat kunnen ook vervormen tijdens de montage, dus de geometrie moet worden beoordeeld voordat een nauwe tolerantie wordt toegekend.
Lagerzittingen en busboringen zijn doorgaans functiekritische kenmerken. Deze gaten vereisen vaak een gecontroleerde diameter, rondheid, oppervlakteafwerking en soms concentriciteit of slingering, afhankelijk van de toepassing.
Een te krappe lagerboring kan het lager beschadigen of de montage bemoeilijken. Een te losse boring kan de ondersteuning, uitlijning of rotatieprestaties verminderen.
Bij het specificeren van lager- of busgaten moeten ingenieurs rekening houden met het volgende:
Aanbevelingen voor de pasvorm van lagerfabrikanten
Richting laden
Rotatievereiste
Materiaal behuizing
Bedrijfstemperatuur
Montagemethode
Oppervlakteafwerking
Inspectiemethode
Lagerzittingen mogen niet op dezelfde manier worden getolereerd als algemene gaten. Ze vereisen op fit gebaseerde tolerantiebeslissingen.
Schroefdraadgaten verschillen van gewone gaten omdat de functie afhangt van de draadvorm, spoed, ingrijplengte en compatibiliteit van bevestigingsmiddelen. In de meeste gevallen moeten standaard draadspecificaties worden gebruikt in plaats van aangepaste tolerantiewaarden.
Bij het ontwerp van schroefdraadgaten moet rekening worden gehouden met:
Draadgrootte en spoed
Draadklasse of standaard
Minimale draadbetrokkenheid
Diepte van het blinde gat
Bodemvrijheid
Materiaalsterkte
Bevestigingsbelasting
Tappen versus draadfrezen
Inspectie met draadmeters
Aangepaste draadtoleranties mogen alleen worden gebruikt als er een duidelijke functionele reden is, zoals afdichting, hoge belasting, precisie-afstelling of speciale montageomstandigheden.
Voor meer informatie over de kenmerken van schroefdraad, speling van bevestigingsmiddelen en draadaangrijping, zie NAITE TECH's Ontwerppraktijken voor CNC-draad en bevestigingsmiddelen.
Voor veel samenstellingen is de gatpositie belangrijker dan de gatdiameter. Een spelingsgat kan een losse diametertolerantie hebben, maar de positie ervan moet mogelijk nog steeds worden gecontroleerd als het moet worden uitgelijnd met een ander onderdeel.
Dit geldt vooral voor:
Boutpatronen
Paspenpatronen
Montage platen
Behuizingen
Behuizingen
Beugels
Precisie-assemblages
Als meerdere gaten moeten worden uitgelijnd met bijpassende onderdelen, overweeg dan om GD&T-positietolerantie te gebruiken in plaats van alleen ± toleranties toe te passen op individuele afmetingen. Positietolerantie kan de acceptabele locatie van een gatenpatroon duidelijker definiëren ten opzichte van referentiekenmerken.
Diepe gaten zijn moeilijker te controleren dan ondiepe gaten. Naarmate de gatdiepte toeneemt, neemt ook het risico op gereedschapsafbuiging, boorlopen, problemen met de spaanafvoer, warmteopbouw en diametervariatie toe.
Nauwe toleranties bij diepe gaten kunnen het volgende vereisen:
Peck-boren
Saai
Ruimen
Speciaal gereedschap
Meer inspectie
Langzamere bewerking
Betere spaanafvoer
Aanvullende procesplanning
Als een diep gat geen precisie vereist, vermijd dan het toepassen van onnodig nauwe toleranties. Als het gat functiekritisch is, bespreek dan de haalbaarheid met de verspanende leverancier voordat u de tekening voltooit.
Een gat mag niet alleen op basis van de diameter worden getolereerd. De functie ervan is belangrijk. Voor een spelingsgat, een paspengat, een gat met schroefdraad, een lagergat en een afdichtingsgat kunnen allemaal verschillende bewerkingsmethoden, inspectiemethoden en tolerantieniveaus nodig zijn.
In het tolerantiebeoordelingsproces van NAITE TECH worden gatkenmerken geëvalueerd op basis van hun rol in de montage. Als het gat de uitlijning, perspassing, lagerondersteuning of afdichting regelt, is mogelijk een strengere controle nodig. Als er alleen speling wordt geboden, is een standaardtolerantie vaak praktischer en kosteneffectiever.
CNC-freestoleranties zijn van meer afhankelijk dan alleen de nauwkeurigheid van de machine. Ze worden ook beïnvloed door de diepte van de kenmerken, de freesdiameter, de gereedschapslengte, het gedrag van het materiaal, de stabiliteit van het werkstuk, de toegang tot het oppervlak en het aantal opstellingen dat nodig is om het onderdeel te bewerken.
Gefreesde kenmerken zoals zakken, sleuven, profielen, schouders, nokken en vlakke oppervlakken komen vaak voor bij CNC-gefreesde onderdelen. Sommige van deze kenmerken vereisen mogelijk een strikte tolerantiecontrole, terwijl andere doorgaans standaard bewerkingstoleranties kunnen volgen. De sleutel is om te begrijpen welke gefreesde kenmerken functiekritisch zijn en welke alleen worden gebruikt voor speling, gewichtsvermindering of uiterlijk.
NAITE TECH biedt nauwkeurig CNC-frezen voor functies met nauwe toleranties , waaronder zakken, sleuven, profielen, montageoppervlakken en nauwkeurig bewerkte componenten die een zorgvuldige procesplanning vereisen.
Zakken worden veel gebruikt in CNC-gefreesde behuizingen, beugels, behuizingen en mechanische componenten. Zaktoleranties kunnen van toepassing zijn op de breedte, lengte, diepte, hoekradius, vloervlakheid of wandpositie.
Een pocket kan een nauwe tolerantie vereisen als deze:
Bevat nog een component
Regelt de montagepositie
Ondersteunt een afdichtingsoppervlak
Lokaliseert een inzetstuk, sensor of elektronische module
Heeft invloed op glijden of speling
Definieert een kritische wanddikte
Wanneer een pocket echter alleen voor gewichtsreductie of materiaalverwijdering wordt gebruikt, is een standaardtolerantie vaak voldoende.
Zaktolerantie wordt moeilijker wanneer de zak diep of smal is, of kleine interne hoekradii vereist. Lange gereedschappen kunnen tijdens het snijden doorbuigen, en voor kleine gereedschappen kunnen langzamere voedingen en meerdere doorgangen nodig zijn. Dit verhoogt de bewerkingstijd en het tolerantierisico.
Sleuven worden vaak gebruikt voor uitlijning, afstelling, schuifmechanismen, montagefuncties en speling. Net als gaten moeten sleuftoleranties gebaseerd zijn op functie.
Een slot heeft mogelijk strengere controle nodig als het:
Geleidt een glijdend onderdeel
Zoekt een ander onderdeel
Regelt het instelbereik
Zorgt voor uitlijning tussen assemblages
Werkt met een pin, sleutel of sluiting
Beïnvloedt mechanische beweging
Voor eenvoudige spelingssleuven zijn nauwe breedte- of positietoleranties vaak niet nodig. Maar bij geleidingssleuven, spiebanen of schuifinterfaces kunnen de sleufbreedte, rechtheid, oppervlakteafwerking en positie allemaal van invloed zijn op de prestaties.
Bij het ontwerpen van sleuven moeten ingenieurs rekening houden met de toegang tot het gereedschap, de freesdiameter, de hoekradius en de vraag of de sleuf kan worden bewerkt met een stijve gereedschapsopstelling.
Profieltoleranties bepalen de vorm of omtrek van een bewerkt onderdeel. Ze kunnen van toepassing zijn op buitenprofielen, gebogen oppervlakken, nokken, ribben of complexe contouren.
Voor niet-kritische buitenprofielen zijn standaardtoleranties vaak acceptabel. Voor bijpassende profielen, afdichtingspaden, aerodynamische oppervlakken, medische componenten of precisieassemblages kan een strengere profielcontrole vereist zijn.
Profieltolerantie kan moeilijker worden wanneer:
De geometrie is complex
Het oppervlak vereist meerdere gereedschapspaden
Het onderdeel heeft meerdere opstellingen nodig
Er zijn dunne muren bij betrokken
Het materiaal is moeilijk te bewerken
De contour omvat kleine radii of diepe kenmerken
Voor complexe geometrie is het belangrijk om te definiëren welke oppervlakken functiekritisch zijn. Niet elke contour op een onderdeel heeft dezelfde tolerantie nodig.
Vlakke oppervlakken kunnen worden gebruikt voor montage, afdichting, lokalisatie, ondersteuning of cosmetische doeleinden. De tolerantievereiste is sterk afhankelijk van de functie van de ondergrond.
Voor een montagevlak kan een gecontroleerde vlakheid of evenwijdigheid nodig zijn. Een afdichtingsoppervlak kan ook controle van de oppervlakteafwerking vereisen. Een cosmetisch gezicht heeft echter alleen standaard maattoleranties en visuele afwerking nodig.
Vlakheid wordt moeilijker te controleren op:
Grote borden
Dunwandige behuizingen
Onderdelen met zware materiaalafname
Materialen met interne spanning
Onderdelen die van meerdere kanten zijn bewerkt
Componenten met ongelijkmatige wanddikte
Strakke vlakheidseisen kunnen de kosten aanzienlijk verhogen, omdat ze zorgvuldig voorbewerken, spanningsverlichting, nabewerking, gecontroleerd opspannen en extra inspectie vereisen.
Voordat u een strakke vlakheid specificeert, dient u zich af te vragen of het oppervlak werkelijk invloed heeft op de afdichting, montage, uitlijning of prestatie.
Bij CNC-frezen wordt gebruik gemaakt van roterende snijgereedschappen, en het gereedschap moet fysiek toegang hebben tot het te bewerken onderdeel. Gereedschapsdiameter en -lengte hebben een grote invloed op het tolerantievermogen.
Kleine gereedschappen zijn handig voor kleine details en kleine interne radiussen, maar ze zijn minder stijf en vereisen mogelijk een langzamere bewerking. Lange gereedschappen kunnen diepe kenmerken bereiken, maar de kans is groter dat ze afbuigen. Beide situaties kunnen ervoor zorgen dat nauwe toleranties moeilijker te handhaven zijn.
Het tolerantierisico neemt toe wanneer een kenmerk het volgende vereist:
Gereedschap met groot bereik
Snijders met kleine diameter
Diepe zakbewerking
Smalle sleufbewerking
Kleine interne hoekradii
Meerdere gereedschapswisselingen
Beperkte toegang tot het gereedschap
Om deze reden moeten tolerantiebeslissingen samen met de kenmerkgeometrie worden beoordeeld. Een tolerantie die praktisch is op een open, ondiep onderdeel kan duur worden op een diep, smal onderdeel met beperkte toegang tot het gereedschap.
Interne hoekradius heeft een direct effect op de CNC-freestolerantie en -kosten. Omdat freesgereedschappen rond zijn, kunnen ze geen perfect scherpe interne hoeken creëren. Kleinere interne radii vereisen kleinere gereedschappen, en kleinere gereedschappen zijn flexibeler, langzamer en gevoeliger voor doorbuiging.
Als een kamer of sleuf een zeer kleine interne straal heeft, kan het bewerkingsproces het volgende vereisen:
Kleinere snijders
Lagere voedingssnelheden
Extra afwerkingspassen
Langere bewerkingstijd
Hoger risico op gereedschapsslijtage
Zorgvuldiger inspectie
Waar mogelijk verbeteren grotere interne radii de toegang tot het gereedschap, verminderen de bewerkingstijd en maken de tolerantiecontrole stabieler.
Voor praktische radiusaanbevelingen, zie NAITE TECH's CNC-richtlijnen voor interne hoekradius.
Dunne wanden kunnen ervoor zorgen dat CNC-freestoleranties moeilijker te handhaven zijn. Tijdens het bewerken kunnen dunne delen door de snijkracht buigen. Na het losmaken kan het onderdeel enigszins bewegen als gevolg van interne spanningsvrijgave. Dit kan de wanddikte, vlakheid, parallelliteit en positie van de elementen beïnvloeden.
Nauwe toleranties op dunwandige elementen vereisen vaak:
Verminderde snijkrachten
Gebalanceerde materiaalafname
Zorgvuldiger opspannen
Extra afwerkingspassen
Gecontroleerde bewerkingsvolgorde
Inspectie na spanningsvrijgave
Mogelijke ontwerpaanpassingen
Als er een nauwe tolerantie wordt toegepast op een dunne wand zonder rekening te houden met de stijfheid, kan het moeilijk zijn om het onderdeel consistent te bewerken.
Voor meer informatie over het ontwerpen van lichtgewicht en dunwandige onderdelen, bekijk NAITE TECH's richtlijnen voor dunwandige CNC-bewerking.
Voor CNC-gefreesde onderdelen wordt de tolerantiecontrole vaak beperkt door de geometrie en niet zozeer door de machinecapaciteiten alleen. Een ondiepe open zak kan gemakkelijk binnen een praktische tolerantie vast te houden zijn, terwijl een diepe, smalle zak met kleine hoekradii mogelijk een langzamere bewerking, kleinere gereedschappen en extra procescontrole vereist.
Tijdens de beoordeling van het freesproces evalueren de ingenieurs van NAITE TECH de toegang tot het gereedschap, de kamerdiepte, de wanddikte, de interne radii en de opstellingsstrategie voordat ze de strenge tolerantievereisten bevestigen. Dit helpt bij het identificeren welke kenmerken praktisch te controleren zijn en welke toleranties de kosten kunnen verhogen zonder de werking van onderdelen te verbeteren.
Wanddikte heeft een grote invloed op de CNC-tolerantiestabiliteit. Zelfs als een machine nauwkeurige afmetingen kan produceren, kan een dunwandig onderdeel nog steeds vervormen tijdens het bewerken, na het losmaken of tijdens inspectie. Dit betekent dat de uiteindelijk gemeten tolerantie niet alleen afhankelijk is van de nauwkeurigheid van het gereedschapspad, maar ook van de stijfheid van het onderdeel en het materiaalgedrag.
Dunne wanden komen vaak voor in lichtgewicht behuizingen, behuizingen, beugels, ruimtevaartonderdelen, robotcomponenten, medische apparaten en elektronische assemblages. Deze onderdelen hebben vaak een nauwe tolerantiecontrole nodig, maar een dunne geometrie kan die controle moeilijker en duurder maken.
Om deze reden moet de wanddikte worden beoordeeld voordat nauwe toleranties op dunne elementen worden toegepast.
Dunne muren zijn minder stijf dan dikke secties. Tijdens het snijden kan de gereedschapsdruk ervoor zorgen dat de wand enigszins buigt. De wand kan van de frees af bewegen en vervolgens terugveren nadat het gereedschap is gepasseerd. Dit kan dimensionale variatie, tapsheid, klappersporen of een inconsistente wanddikte veroorzaken.
Dunwandige tolerantieproblemen kunnen voortkomen uit:
Afbuiging van de snijkracht
Klemdruk
Materiële spanningsvrijgave
Warmteophoping
Gereedschap trillingen
Ongelijkmatige materiaalverwijdering
Lange, niet-ondersteunde muurhoogte
Onvoldoende hoekradius of ribbenondersteuning
Meetdruk tijdens inspectie
Een tolerantie die gemakkelijk te bereiken is op een massief blok, kan veel moeilijker worden op een behuizing met dunne wand. De geometrie verandert het productierisico.
Bij CNC-bewerking wordt materiaal uit een voorraadblok of knuppel verwijderd. Wanneer grote hoeveelheden materiaal worden verwijderd, kunnen interne materiaalspanningen vrijkomen. Hierdoor kan het onderdeel na de bewerking kromtrekken, buigen, draaien of enigszins bewegen.
Dit is vooral belangrijk voor:
Grote aluminium platen
Dunwandige behuizingen
Onderdelen met diepe zakken
Componenten met ongelijkmatige wanddikte
Kunststof bewerkte onderdelen
Roestvrijstalen of titanium onderdelen met hoge snijkrachten
Als een tekening een nauwe vlakheid, parallelliteit of wanddiktetolerantie specificeert voor een onderdeel dat na bewerking kan vervormen, heeft de fabrikant mogelijk een meer gecontroleerd proces nodig. Dit kan onder meer voorbewerking, spanningsverlichting, rusttijd, heropspanning, nabewerking en aanvullende inspectie omvatten.
Een praktische wanddiktestrategie helpt de bewerkingsstabiliteit te verbeteren en het tolerantierisico te verminderen. In plaats van zeer nauwe toleranties toe te passen op dunne, flexibele onderdelen, moeten ingenieurs eerst waar mogelijk de stijfheid van de onderdelen verbeteren.
Nuttige ontwerpstrategieën zijn onder meer:
Vermijd extreem dunne, niet-ondersteunde muren
Houd de wanddikte zo uniform mogelijk
Voeg ribben toe of ondersteun functies waar de functie dit toelaat
Vermijd diepe zakken met zeer dunne achterwanden
Gebruik grotere interne radii om de toegang tot het gereedschap te verbeteren
Vermijd agressieve materiaalverwijdering van slechts één kant
Bepaal welke dunwandige kenmerken echt cruciaal zijn
Sta standaardtoleranties toe voor niet-functionele dunne secties
Bespreek nauwe wanddiktetoleranties vroegtijdig met de verspanende leverancier
Voor meer gedetailleerde ontwerprichtlijnen voor lichtgewicht onderdelen, bekijk NAITE TECH's Ontwerpoverwegingen voor CNC-wanddikte.
Dunwandige geometrie kan ook de vlakheid en parallelliteit beïnvloeden. Een dunne plaat, deksel of behuizing kan bewegen nadat deze uit de armatuur is losgemaakt, vooral als het materiaal ongelijkmatig vanaf één kant is verwijderd.
Strakke vlakheids- of parallelliteitseisen kunnen nodig zijn voor:
Afdichtende oppervlakken
Montage gezichten
Lagersteunvlakken
Optische uitlijningsoppervlakken
Precisie-assemblage-interfaces
Datumoppervlakken gebruikt voor inspectie
Een strakke vlakheid op een groot dun oppervlak kan echter duur zijn als het oppervlak niet functiekritisch is. Voordat ingenieurs de vlakheid specificeren, moeten ze bevestigen of het oppervlak daadwerkelijk de montage, afdichting of prestaties beïnvloedt.
Als het oppervlak cosmetisch of niet-parend is, kan een standaardtolerantie praktischer zijn.
Dunne wanden rondom gaten kunnen voor extra tolerantieproblemen zorgen. Een gat dat te dicht bij een dunne wand is geplaatst, kan tijdens de bewerking of montage vervormen. Perspassingsgaten zijn bijzonder gevoelig omdat het ingebrachte onderdeel kracht uitoefent op het omringende materiaal.
Dunne muren rond gaten kunnen van invloed zijn op:
Rondheid van het gat
Diameter gat
Perspassingssterkte
Draadsterkte
Lagersteun
Afdichtingsprestaties
Herhaalbaarheid van de montage
Als een gat een nauwe tolerantie vereist, moet de dikte van de omringende wand sterk genoeg zijn om de vereiste pasvorm te ondersteunen. Anders kan het gat nauwkeurig worden bewerkt, maar tijdens de montage vervormen.
Dit is vooral belangrijk voor deuvelpengaten, lagerzittingen, draadgaten en perspassingen.
Verschillende materialen gedragen zich anders wanneer ze in dunwandige geometrie worden bewerkt.
Aluminium is over het algemeen gemakkelijker te bewerken en wordt vaak gebruikt voor lichtgewicht precisieonderdelen, maar dunne aluminium wanden kunnen nog steeds doorbuigen of kromtrekken na het verwijderen van zwaar materiaal.
Roestvast staal is sterker, maar kan hogere snijkrachten vereisen, waardoor het risico op doorbuiging bij dunne onderdelen kan toenemen.
Titanium is moeilijk te bewerken en kan de slijtage van het gereedschap en de hittegerelateerde uitdagingen vergroten, waardoor nauwe toleranties op dunne onderdelen veeleisender worden.
Technische kunststoffen kunnen bewegen als gevolg van temperatuur, vochtopname, interne spanning of klemdruk. Kunststof dunwandige onderdelen vereisen vaak realistischere tolerantieverwachtingen dan metalen onderdelen.
Vanwege deze materiële verschillen moeten de tolerantieverwachtingen worden afgestemd op zowel de onderdeelgeometrie als het materiaalgedrag.
Het aanhouden van een nauwe tolerantie op een stijf blok is heel anders dan het aanhouden van dezelfde tolerantie op een dunwandige behuizing. Bij veel CNC-projecten creëert de geometrie meer tolerantierisico dan het tolerantiegetal zelf.
Tijdens de tolerantiebeoordeling evalueren NAITE TECH-ingenieurs de wanddikte, materiaalverwijdering, klemstrategie, interne spanning en inspectie-eisen voordat ze nauwe toleranties op dunne onderdelen bevestigen. In sommige gevallen kan het verbeteren van de wanddikte of het toevoegen van ondersteuning de kosten effectiever verlagen dan eenvoudigweg het aanvragen van een nauwere tolerantie.
De interne hoekradius heeft een directe invloed op de nauwkeurigheid van de CNC-bewerking, de toegang tot het gereedschap en de tolerantiekosten. Omdat CNC-freesgereedschappen rond zijn, kunnen ze geen perfect scherpe interne hoeken creëren. Elke interne zak, gleuf, holte of binnenhoek heeft een radius nodig die past bij het snijgereedschap en de bewerkingsstrategie.
Wanneer de interne hoekradii te klein zijn, moet de fabrikant kleinere snijgereedschappen gebruiken. Kleinere gereedschappen zijn minder stijf, verwijderen materiaal langzamer en zijn gevoeliger voor doorbuiging. Dit kan het moeilijker maken om nauwe toleranties aan te houden, vooral in diepe zakken of smalle delen.
Om deze reden moet rekening worden gehouden met het ontwerp van de interne radius voordat nauwe toleranties op zakken, sleuven en interne holtes worden gespecificeerd.
Scherpe interne hoeken zijn niet praktisch bij standaard CNC-frezen omdat het gereedschap een cirkelvormig snijprofiel heeft. De kleinste interne radius die kan worden bewerkt, wordt beperkt door de freesdiameter.
Een vingerfrees met een diameter van 6 mm creëert bijvoorbeeld een interne hoekradius van ongeveer 3 mm. Om een kleinere straal te creëren, moet de fabrikant een kleiner gereedschap gebruiken. Hoewel dit misschien mogelijk is, verhoogt het vaak de bewerkingstijd en het tolerantierisico.
Kleine interne stralen kunnen leiden tot:
Langere bewerkingstijd
Nog meer gereedschapswisselingen
Hogere gereedschapsdoorbuiging
Verhoogde trillingen
Verminderde oppervlakteconsistentie
Hogere gereedschapsslijtage
Moeilijkere inspectie
Hogere bewerkingskosten
Als een scherpe binnenhoek functioneel niet vereist is, is het toevoegen van een grotere straal meestal de productievere en kosteneffectievere keuze.
Gereedschapsdoorbuiging is een van de belangrijkste redenen waarom kleine interne radii de tolerantiecontrole moeilijker kunnen maken. Kleinere gereedschappen hebben minder stijfheid. Wanneer er snijkrachten op een klein of lang gereedschap inwerken, kan het gereedschap tijdens de bewerking licht doorbuigen. Dit kan invloed hebben op de zakbreedte, de rechtheid van de muur, de hoeknauwkeurigheid, de oppervlakteafwerking en de maatconsistentie.
Het probleem wordt ernstiger wanneer klein gereedschap wordt gebruikt bij:
Diepe zakken
Smalle sleuven
Harde materialen
Bewerking met groot bereik
Dunwandige kenmerken
Nauwe tolerantie holtes
Hoeken met beperkte gereedschapsvrijheid
In deze situaties kan een nauwe tolerantie langzamere voedingen, lichtere sneden, extra afwerkingsgangen en zorgvuldiger inspectie vereisen.
Diepe zakken zijn bijzonder gevoelig voor het ontwerp van de interne radius. Een diepe kamer met een royale hoekradius kan vaak worden bewerkt met een groter, stijver gereedschap. Voor een diepe zak met een zeer kleine hoekradius kan een lange frees met een kleine diameter nodig zijn, waardoor het risico op doorbuiging en klapperen van het gereedschap toeneemt.
Dit kan invloed hebben op:
Tolerantie van de zakbreedte
Muurpositie
Vlakheid van de vloer
Oppervlakteafwerking
Consistentie van de hoek
Bewerkingscyclustijd
Levensduur van het gereedschap
Als een diepe pocket bovendien dunne wanden heeft, wordt het tolerantierisico nog groter. Het gereedschap kan doorbuigen en de wand van het onderdeel kan ook doorbuigen onder snijkracht. In deze gevallen moet rekening worden gehouden met zowel de stijfheid van het gereedschap als de stijfheid van het onderdeel.
Een nuttige ontwerpregel is om de interne hoekradii waar mogelijk iets groter te maken dan de minimale gereedschapsradius. Dit geeft de frees meer bewegingsruimte en vermindert de aangrijping van het gereedschap in de hoek.
Wanneer de interne radius precies hetzelfde is als de freesradius, kan het gereedschap een hoge aangrijping ervaren wanneer het de hoek binnengaat. Dit kan trillingen, hitte, gereedschapsslijtage en maatvariaties vergroten.
Een iets grotere interne straal kan helpen:
Verbeter de toegang tot tools
Verminder de snijkrachten
Verbeter de oppervlakteafwerking
Verkort de cyclustijd
Verbeter de dimensionale consistentie
Lagere bewerkingskosten
Als een vingerfrees van 6 mm bijvoorbeeld praktisch is voor een kamer, kan het ontwerpen van een interne hoekradius groter dan 3 mm vaak de bewerkingsstabiliteit verbeteren vergeleken met het specificeren van de absolute minimumradius.
Voor meer gedetailleerde radiusontwerpregels, bekijk NAITE TECH's ontwerp met interne radius voor betere bewerkbaarheid.
Kleine interne radii zijn soms vereist voor montage, speling, afdichting of pasvorm van componenten. In deze gevallen moeten ze duidelijk worden geïdentificeerd als functiekritische kenmerken.
Kleine radiussen kunnen nodig zijn wanneer:
Een passende component heeft een vierkante of bijna vierkante hoek
Een inzetstuk moet in een zak passen
Een afdichtingsfunctie vereist een specifieke geometrie
Een glijdend onderdeel heeft een gecontroleerde speling nodig
Een sleutel of lipje moet in een krappe hoek zitten
Het onderdeel heeft een functionele ontwerpbeperking
Als een kleine interne straal vereist is, moeten ingenieurs mogelijke kosteneffecten verwachten. De verspaningsleverancier heeft mogelijk kleinere gereedschappen, extra afwerkingsgangen of secundaire processen nodig, afhankelijk van de diepte, het materiaal en de tolerantie-eis.
In sommige gevallen kunnen reliëffuncties de kosten verlagen. Door bijvoorbeeld een hoekreliëf, hondenbotreliëf of vrije ruimte toe te voegen, kan een vierkant passend deel passen zonder dat een zeer kleine interne straal door de hele zak nodig is.
De interne hoekradius mag niet los van het tolerantieontwerp worden behandeld. Een krappe zakbreedtetolerantie, een kleine hoekradius en een diepe holte kunnen samen een risicovolle eigenschap creëren.
Voordat u nauwe toleranties voor een binnenzak specificeert, moet u rekening houden met het volgende:
Is de kleine hoekradius functioneel vereist?
Kan de interne straal vergroot worden?
Is de kamer diep in verhouding tot de gereedschapsdiameter?
Zijn de muren dun of flexibel?
Vindt de zak een ander onderdeel?
Heeft de zak een strakke breedte-, diepte- of vlakheidscontrole nodig?
Kan reliëfgeometrie de bewerkingsproblemen verminderen?
Moet de tolerantie gelden voor de volledige zak of alleen voor geselecteerde functionele oppervlakken?
Door functionele oppervlakken te scheiden van niet-kritieke hoekgeometrie kunnen ingenieurs vaak de bewerkingskosten verlagen terwijl het onderdeel bruikbaar blijft voor assemblage.
De interne hoekradius wordt vaak gezien als een klein ontwerpdetail, maar kan de CNC-tolerantiestabiliteit sterk beïnvloeden. Een kleine radius kan het gebruik van een kleiner en minder stijf gereedschap noodzakelijk maken, vooral in diepe zakken of smalle sleuven. Dit kan de cyclustijd, de doorbuiging van het gereedschap en het inspectierisico vergroten.
Tijdens de DFM-beoordeling evalueren NAITE TECH-ingenieurs of kleine interne radii functioneel vereist zijn of dat grotere radii, reliëfkenmerken of aangepaste kamergeometrie de bewerkbaarheid kunnen verbeteren. In veel gevallen is het wijzigen van een interne straal een van de eenvoudigste manieren om de CNC-bewerkingskosten te verlagen zonder de hoofdfunctie van het onderdeel te veranderen.
Kenmerken van schroefdraad zijn gebruikelijk bij CNC-gefreesde onderdelen, maar ze mogen niet op dezelfde manier worden behandeld als eenvoudige gaten. Een gat met schroefdraad moet zorgen voor een goede aansluiting, sterkte van de montage, compatibiliteit van bevestigingsmiddelen en een herhaalbare installatie. Daarom moeten beslissingen over draadtolerantie rekening houden met de draadstandaard, draaddiepte, materiaalsterkte, toegang tot het gereedschap en inspectie-eisen.
Bij de meeste CNC-projecten zijn standaard draadspecificaties de beste keuze. Aangepaste draadtoleranties mogen alleen worden gebruikt als er een duidelijke functionele reden is, zoals afdichting, bevestiging onder hoge belasting, precisie-afstelling of speciale montageomstandigheden.
Voor meer gedetailleerde draadgeometrie en selectieregels voor bevestigingsmiddelen, bekijk NAITE TECH's Tolerantierichtlijnen voor schroefdraadgaten.
De meeste schroefdraadfuncties moeten erkende standaarden volgen, zoals metrische schroefdraad, UNC, UNF of andere toepassingsspecifieke schroefdraadsystemen. Deze normen definiëren de draadvorm, spoed, pasvorm en compatibiliteit met standaard bevestigingsmiddelen.
Het gebruik van standaard draadklassen helpt het productierisico te verminderen omdat:
Standaardtappen en draadfrezen zijn gemakkelijker te verkrijgen
Voor inspectie kunnen standaardmeters worden gebruikt
De compatibiliteit van bevestigingsmiddelen is voorspelbaarder
De bewerkingskosten zijn meestal lager
De interpretatie van de leverancier is duidelijker
Vervangende bevestigingsmiddelen zijn gemakkelijker te vinden
Aangepaste schroefdraadvereisten kunnen de kosten verhogen omdat hiervoor speciaal gereedschap, aangepaste inspectie, langzamere bewerking of aanvullende leveranciersbeoordeling nodig kan zijn.
Tenzij de schroefdraad een speciale functie heeft, zoals precisie-afstelling, afdichting of ongebruikelijke belastingsvereisten, zijn standaard schroefdraadspecificaties meestal de meest kosteneffectieve keuze.
De draaddiepte heeft invloed op de sterkte van de montage, de bewerkingstijd en het gereedschapsrisico. Een diepere draad betekent niet altijd een sterker of beter ontwerp. Na een bepaalde aangrijpingslengte kan extra draaddiepte de bewerkingskosten verhogen zonder de verbindingsprestaties aanzienlijk te verbeteren.
Thread-engagement moet gebaseerd zijn op:
Grootte van bevestigingsmiddel
Materiaalsterkte
Richting laden
Vereiste klemkracht
Montagefrequentie
Of het onderdeelmateriaal nu zacht of hard is
Of er inzetstukken nodig zijn
Beschikbare gatdiepte
Bij zachte materialen zoals aluminium of sommige kunststoffen kan meer schroefdraad nodig zijn dan bij staal. In hoogcyclische assemblages waar bevestigingsmiddelen herhaaldelijk worden geïnstalleerd en verwijderd, kunnen draadinzetstukken een betere duurzaamheid bieden dan simpelweg het vergroten van de draaddiepte.
Te diepe blinde schroefdraden kunnen het bewerkingsrisico vergroten, omdat tappen of draadfrezen een grotere gereedschapsverplaatsing nodig hebben, de spaanafvoer moeilijker wordt en de bodemspeling belangrijker wordt.
Blinde draadgaten vereisen extra ontwerpaandacht omdat het gereedschap niet volledig door het onderdeel kan gaan. Het gat moet voldoende diepte bieden voor boren, draadsnijden, spaanafvoer en bevestiging van de bevestigingsmiddelen.
Een blind gat met schroefdraad moet doorgaans het volgende bevatten:
Vereiste draadaangrijpingsdiepte
Extra boordiepte
Bodemvrijheid
Duidelijke toelichting voor bruikbare draaddiepte
Geschikte toegang tot gereedschap
Realistische tolerantieverwachtingen
Een veelgemaakte fout is het opgeven van een draaddiepte die te dicht bij de bodem van een blind gat reikt. Dit kan moeilijk of riskant zijn bij het bewerken, vooral bij harde materialen of kleine schroefdraadmaten.
Als de draaddiepte functiekritisch is, moet deze duidelijk worden gedefinieerd. Als dit niet kritisch is, vermijd dan het dieper of nauwkeuriger maken van het blinde gat dan nodig is.
Inwendige schroefdraden worden gewoonlijk geproduceerd door tappen of draadfrezen. Elke methode heeft verschillende tolerantie-, kosten- en risico-overwegingen.
Tappen is vaak efficiënt voor standaarddraden en productiehoeveelheden. Het kan snel en kosteneffectief zijn, maar een kapotte kraan kan lastig te verwijderen zijn, vooral bij harde materialen of blinde gaten.
Draadfrezen biedt meer controle en flexibiliteit. Het kan nuttig zijn voor grotere schroefdraden, moeilijke materialen, blinde gaten en gevallen waarin het risico op gereedschapsbreuk moet worden verminderd. Draadfrezen kan in sommige toepassingen ook een betere controle van de schroefdraadpassing mogelijk maken, maar het kan meer bewerkingstijd vergen dan tappen.
De keuze tussen tappen en draadfrezen is afhankelijk van:
Draadmaat
Materiaal
Gat diepte
Blind versus doorgaand gat
Hoeveelheid
Draadtolerantievereiste
Toegang tot gereedschap
Risico op gereedschapsbreuk
Inspectie-eis
Voor eenvoudige standaarddraden kan tappen de meest kosteneffectieve methode zijn. Voor hoogwaardige onderdelen, harde materialen, grote schroefdraden of uitdagende blinde gaten kan draadfrezen een betere procescontrole bieden.
Toleranties gerelateerd aan bevestigingsmiddelen hebben niet alleen betrekking op de schroefdraad zelf. Spelingsgaten, verzinkboringen, verzinkboren en gatpositie hebben ook invloed op de montage.
Een schroefdraadverbinding kan mogelijk niet goed worden gemonteerd als:
Het vrije gat is te klein
De tegenboring is niet goed uitgelijnd
De verzinkhoek is onjuist
De positie van het schroefdraadgat wordt niet gecontroleerd
De kop van het bevestigingsmiddel zit niet goed
Het passende deel heeft een geaccumuleerde tolerantiestapeling
Voor boutpatronen en samenstellingen met meerdere bevestigingsmiddelen kan de gatpositie belangrijker zijn dan de gatdiameter. Als meerdere gaten met schroefdraad moeten worden uitgelijnd met een ander onderdeel, kan GD&T-positietolerantie een duidelijkere controle bieden dan individuele ± afmetingen.
Draadinzetstukken, zoals inzetstukken in Helicoil-stijl of inzetstukken met massieve schroefdraad, kunnen de duurzaamheid van de draad verbeteren in zachtere materialen of samenstellingen met een hoge cyclus. Ze kunnen nuttig zijn wanneer herhaalde montage, hogere belasting of repareerbaarheid belangrijk zijn.
Draadinzetstukken kunnen worden overwogen wanneer:
Het basismateriaal is aluminium, magnesium of kunststof
Bevestigingsmiddelen worden regelmatig verwijderd en opnieuw geïnstalleerd
De schroefdraadverbinding draagt een hogere belasting
Slijtvastheid is belangrijk
Herstelbaarheid is vereist
In een lichtgewicht onderdeel is een sterkere draad nodig
Inserts voegen echter ook ontwerp- en productieoverwegingen toe. Het inzetgat moet op de juiste manier worden bewerkt, het installatieproces moet worden gecontroleerd en er moet voldoende wanddikte rond het inzetstuk zijn om de belasting te dragen.
Als inzetstukken vereist zijn, moet de tekening duidelijk het type inzetstuk, de grootte, de installatiediepte en de inspectie-eis definiëren.
Aangepaste draadtoleranties kunnen de kosten snel verhogen. Mogelijk hebben ze speciaal gereedschap, aangepaste meters, extra inspectiestappen of uitleg van de leverancier nodig vóór de productie.
Vermijd aangepaste draadtoleranties, tenzij de toepassing deze vereist voor:
Afdichting
Precisie-afstelling
Behoud van hoge belasting
Compatibiliteit met speciale bevestigingsmiddelen
Gecontroleerde terugslag
Werking bij hoge temperaturen
Kritieke veiligheidsfunctie
Voor de meeste mechanische assemblages zijn standaard schroefdraadspecificaties en de juiste aangrijpingslengte voldoende.
Schroefdraadfuncties moeten worden gespecificeerd op basis van de functie, en niet simpelweg standaard dieper of strakker worden gemaakt. Bij veel CNC-onderdelen is de meest kosteneffectieve oplossing het gebruik van een standaard draadklasse, een realistische aangrijpingslengte, voldoende bodemspeling en de juiste selectie van bevestigingsmiddelen.
Tijdens het beoordelen van de tekeningen evalueren NAITE TECH-ingenieurs samen de draadgrootte, diepte, materiaal, toegang, wanddikte en montagevereisten. Dit helpt bepalen of standaard tappen voldoende is, of draadfrezen veiliger is, of dat wisselplaten nodig zijn voor duurzaamheid. Een duidelijke draadspecificatie vermindert het bewerkingsrisico en helpt onnodige kosten te voorkomen.
GD&T, of geometrische dimensionering en tolerantie, wordt gebruikt om de toegestane variatie van de onderdeelgeometrie duidelijker te definiëren dan eenvoudige plus/min-toleranties. Voor CNC-gefreesde onderdelen kan GD&T helpen bij het controleren van de positie, vlakheid, parallelliteit, loodrechtheid, concentriciteit, slingering en datumrelaties.
Bij correct gebruik kan GD&T ervoor zorgen dat een tekening gemakkelijker kan worden geïnterpreteerd, vervaardigd en geïnspecteerd. Het vertelt de verspaningsleverancier niet alleen de grootte van een kenmerk, maar ook hoe dat kenmerk zich moet verhouden tot andere kritische oppervlakken of referentiepunten.
GD&T moet echter zorgvuldig worden toegepast. Onnodige of te strenge GD&T-vereisten kunnen de complexiteit van de inspectie, de onzekerheid over offertes en de productiekosten vergroten. Net als maattoleranties moet GD&T worden gebruikt waar het de functie van een onderdeel ondersteunt.
Traditionele ± toleranties zijn nuttig voor veel basisafmetingen, maar beschrijven mogelijk niet volledig hoe een onderdeel in een samenstel moet functioneren. Een gatdiameter kan bijvoorbeeld binnen de tolerantie vallen, maar als de gatpositie verkeerd is ten opzichte van een referentieoppervlak, kan het onderdeel nog steeds niet worden gemonteerd.
GD&T helpt functionele relaties duidelijker te definiëren.
Het is vooral nuttig voor:
Gatenpatronen
Locaties van paspennen
Lagerboringen
Passende oppervlakken
Montage gezichten
Afdichtende oppervlakken
Roterende componenten
Meerdelige montages
Functies die afhankelijk zijn van datumrelaties
Voor CNC-bewerkingen kan GD&T de leverancier helpen begrijpen welke kenmerken ten opzichte van elkaar moeten worden gecontroleerd en niet alleen onafhankelijk moeten worden gemeten.
Positietolerantie is een van de meest voorkomende en nuttige GD&T-besturingselementen voor CNC-gefreesde onderdelen. Het wordt vaak gebruikt voor boutgaten, pluggaten, montagepatronen en uitlijningskenmerken.
In plaats van elk gat te controleren met afzonderlijke X- en Y±-afmetingen, definieert de positietolerantie een toegestane zone waar de gatas kan variëren ten opzichte van geselecteerde referentiepunten. Dit is vaak functioneler en gemakkelijker te inspecteren op gatenpatronen.
Positietolerantie is nuttig wanneer:
Meerdere gaten moeten uitgelijnd zijn met een passend onderdeel
Deuvelgaten bepalen de montagelocatie
Bevestigingsmiddelen moeten door meerdere componenten gaan
Gatrelaties zijn belangrijker dan individuele coördinaatdimensies
De stapeling van de assemblage moet gecontroleerd worden
Een spelingsgat hoeft bijvoorbeeld geen nauwe diametertolerantie te hebben, maar de positie ervan moet mogelijk nog steeds worden gecontroleerd, zodat het bevestigingsmiddel op één lijn ligt met het passende deel.
Voor meer gedetailleerde gatgeometrie en positiegerelateerde ontwerpregels, bekijk NAITE TECH's precisiegatontwerp voor bewerkte onderdelen.
Vlakheid bepaalt hoeveel een oppervlak kan afwijken van een perfect vlak vlak. Het is handig wanneer een oppervlak contact moet maken met een ander onderdeel, een lading moet ondersteunen of een afdichting moet creëren.
Vlakheid kan belangrijk zijn voor:
Afdichtende gezichten
Montage oppervlakken
Datumoppervlakken
Steungebieden voor lagers
Contactoppervlakken van het koellichaam
Optische uitlijningsoppervlakken
Precisie-montagevlakken
Een strakke vlakheid kan de bewerkingskosten echter aanzienlijk verhogen, vooral bij grote, dunne of spanningsgevoelige onderdelen. Als het oppervlak cosmetisch of niet-passend is, is een strakke vlakheidseis mogelijk niet nodig.
Voordat ingenieurs vlakheid specificeren, moeten ze het volgende vragen:
Komt dit oppervlak in contact met een ander onderdeel?
Heeft dit invloed op de afdichting of lekkage?
Wordt het als gegeven gebruikt?
Ondersteunt het een lager, geleiding of optisch element?
Zou normale vlakheid van de bewerking acceptabel zijn?
Blijft de geometrie van het onderdeel stabiel na het ontspannen?
Strakke vlakheid mag alleen worden toegepast op oppervlakken die dit echt nodig hebben.
Parallelliteit en loodrechtheid bepalen de oriëntatie van het ene oppervlak, de as of het kenmerk ten opzichte van het andere. Deze bedieningselementen zijn handig wanneer oppervlakken nauwkeurig moeten worden uitgelijnd in een samenstel.
Parallellisme kan nodig zijn voor:
Geleiderails
Glijdende oppervlakken
Parende platen
Precisie afstandhouders
Montage oppervlakken
Lagersteunvlakken
Loodrechtheid kan nodig zijn voor:
Asgaten ten opzichte van montagevlakken
Deuvelgaten ten opzichte van referentieoppervlakken
Verticale vlakken gebruikt voor montage
Functies die moeten worden uitgelijnd met bewegende componenten
Deze bedieningselementen kunnen erg handig zijn, maar ze mogen niet automatisch op elk gezicht worden toegepast. Als een oppervlak de uitlijning, beweging of montage niet beïnvloedt, kunnen standaardtoleranties kosteneffectiever zijn.
Roterende onderdelen vereisen vaak controle die verder gaat dan de eenvoudige diametertolerantie. Een asdiameter kan binnen de maattolerantie vallen, maar als deze niet concentrisch is met een ander onderdeel, kan het onderdeel slecht roteren of trillingen veroorzaken.
Slingering wordt vaak gebruikt voor het roteren van componenten, omdat hiermee wordt bepaald hoeveel een oppervlak of element varieert als het onderdeel rond een referentie-as roteert.
Uitloop kan belangrijk zijn voor:
Schachten
Dragende dagboeken
Katrollen
Koppelingen
Motorcomponenten
Spindels
Roterende behuizingen
Precisie cilindrische onderdelen
Concentriciteit wordt soms gespecificeerd, maar dit kan moeilijk te inspecteren zijn en is niet altijd de meest praktische controle. In veel gevallen kan slinger- of positietolerantie de functionele eis duidelijker overbrengen.
De sleutel is om het GD&T-besturingselement te selecteren dat overeenkomt met hoe het onderdeel daadwerkelijk functioneert.
Datums zijn referentiekenmerken die worden gebruikt om andere kenmerken te lokaliseren en te inspecteren. Een goede datumstrategie is essentieel voor duidelijke GD&T.
Bij CNC-bewerkingen moet de nulpuntselectie weerspiegelen hoe het onderdeel functioneert of assembleert. Als de tekening referenties gebruikt die niet overeenkomen met de werkelijke assemblageomstandigheden, kan het onderdeel de inspectie doorstaan, maar toch assemblageproblemen veroorzaken.
Goede datumkenmerken zijn meestal:
Stabiel
Toegankelijk
Functioneel
Herhaalbaar
Groot genoeg voor betrouwbare meting
Gerelateerd aan belangrijke montagekenmerken
Een slechte datumselectie kan de kosten verhogen, omdat de leverancier mogelijk extra opstellingsplanning, aangepaste inspectie-opstellingen of verduidelijking nodig heeft vóór de productie.
Voordat GD&T wordt afgerond, moeten ingenieurs bevestigen dat referentiekenmerken consistent kunnen worden bewerkt, vastgehouden en geïnspecteerd.
GD&T voegt waarde toe als het de functie verduidelijkt. Het kan tolerantievereisten begrijpelijker maken, dubbelzinnigheid verminderen en de consistentie van inspecties verbeteren.
GD&T is waardevol wanneer:
Functierelaties zijn belangrijk
De uitlijning van de montage is van cruciaal belang
Gatenpatronen moeten overeenkomen met bijpassende onderdelen
Passende oppervlakken hebben een gecontroleerde oriëntatie nodig
Roterende onderdelen vereisen slingercontrole
Datums weerspiegelen echte montageomstandigheden
De keuringseisen moeten duidelijk zijn
GD&T kan onnodige kosten met zich meebrengen wanneer:
Het wordt toegepast op niet-functionele oppervlakken
De toleranties zijn kleiner dan nodig
Datumreferenties zijn onduidelijk
Inspectie wordt onnodig complex
Besturingselementen worden zonder beoordeling uit een andere tekening gekopieerd
De onderdeelfunctie vereist geen geometrische besturing
Zoals alle tolerantiebeslissingen moet GD&T gebaseerd zijn op functie en maakbaarheid.
GD&T werkt het beste wanneer de ontwerper en de machinale leverancier hetzelfde inzicht in de functie van het onderdeel delen. Een goed voorbereide tekening moet duidelijk maken welke kenmerken cruciaal zijn, hoe het onderdeel wordt gemonteerd en welke inspectiemethode wordt verwacht.
Voor complexe onderdelen of onderdelen met hoge precisie is het vaak nuttig om de GD&T-vereisten vóór de productie met de leverancier te bespreken. Dit kan helpen bij het identificeren van potentiële productierisico's, inspectie-uitdagingen of mogelijkheden om het tolerantieschema te vereenvoudigen.
Als een GD&T-callout de werking van het onderdeel niet verandert, kan het de moeite waard zijn om te heroverwegen of dit nodig is.
GD&T kan de kwaliteit van CNC-onderdelen verbeteren wanneer het wordt gebruikt om echte functionele vereisten te communiceren. Positietolerantie voor gatenpatronen, vlakheid voor afdichtingsoppervlakken en slingering voor roterende componenten kunnen dubbelzinnigheid uit een tekening helpen verwijderen.
Onnodige GD&T kan echter ook de kosten verhogen door de inspectietijd en procescomplexiteit toe te voegen. Tijdens de tolerantiebeoordeling evalueren NAITE TECH-ingenieurs of elke GD&T-besturing de betrouwbaarheid van montage, afdichting, uitlijning, beweging of inspectie ondersteunt. Het doel is niet om meer symbolen aan de tekening toe te voegen, maar om de tolerantie-eisen duidelijker en beter maakbaar te maken.
Materiaalkeuze heeft een grote invloed op de tolerantiemogelijkheden van CNC-bewerkingen. Dezelfde tolerantie kan bij het ene materiaal gemakkelijk te bereiken zijn, maar bij een ander materiaal moeilijk, duur of onstabiel. Bewerkbaarheid, hardheid, thermische uitzetting, interne spanning, gereedschapsslijtage en maatstabiliteit hebben allemaal invloed op hoe goed een onderdeel na de bewerking de tolerantie kan behouden.
Bij het specificeren van toleranties mogen ingenieurs niet alleen rekening houden met het tolerantiegetal. Ze moeten ook overwegen hoe het geselecteerde materiaal zich gedraagt tijdens snijden, klemmen, warmteontwikkeling, spanningsvrijgave en inspectie.
Een tolerantie die praktisch is voor een klein aluminium onderdeel vereist mogelijk meer procescontrole op roestvrij staal, titanium of technisch plastic. Voor dunwandige onderdelen wordt het materiaalgedrag nog belangrijker.
Aluminium is een van de meest gebruikte CNC-bewerkingsmaterialen omdat het een goede bewerkbaarheid, een relatief lage snijweerstand en een sterke balans tussen gewicht, sterkte en kosten biedt. Veel aluminium onderdelen kunnen op efficiënte wijze praktische CNC-toleranties bereiken, vooral als de geometrie stijf is en de gereedschapstoegang goed is.
Aluminium is vaak geschikt voor:
Behuizingen
Beugels
Armaturen
Warmteafvoeren
Behuizingen
Robotachtige componenten
Lichtgewicht onderdelen voor de ruimtevaart
Prototype- en productiecomponenten
Aluminium onderdelen kunnen echter nog steeds te maken krijgen met tolerantieproblemen als ze dunne wanden, grote vlakke oppervlakken, diepe holtes of zware materiaalverwijdering bevatten. Tijdens het bewerken kan er interne spanning vrijkomen, waardoor het onderdeel beweegt na het losmaken.
Voor aluminium onderdelen met een strakke vlakheid, dunne wanden of kritische pasvlakken moet de tolerantiestrategie worden herzien, samen met de bewerkingsvolgorde en het armatuurontwerp.
Roestvast staal is sterker en harder dan aluminium, maar het is over het algemeen veeleisender om te bewerken. Het kan lagere snijsnelheden, stijver gereedschap en een betere hittebeheersing vereisen. Gereedschapsslijtage kan ook belangrijker worden wanneer nauwe toleranties vereist zijn.
Roestvast staal kan worden gebruikt voor:
Medische componenten
Onderdelen voor voedselverwerking
Corrosiebestendige hardware
Precisieschachten
Zeer sterke beugels
Onderdelen voor vloeistofbehandeling
Industriële machineonderdelen
Nauwe toleranties bij roestvrij staal kunnen de kosten verhogen omdat het bewerkingsproces vaak een zorgvuldigere controle vereist. De snijkrachten zijn hoger, gereedschappen kunnen sneller slijten en de warmteontwikkeling kan de maatconsistentie beïnvloeden.
Vermijd bij het ontwerpen van roestvrijstalen onderdelen onnodig nauwe toleranties op niet-kritieke kenmerken. Pas alleen nauwe toleranties toe op functionele oppervlakken, gaten, assen en passende interfaces.
Titanium biedt een uitstekende sterkte-gewichtsverhouding, corrosieweerstand en prestaties in veeleisende omgevingen, maar het is een van de moeilijker te bewerken materialen. Het heeft een lagere thermische geleidbaarheid dan veel metalen, wat betekent dat de warmte de neiging heeft om in de buurt van de snijzone te blijven. Dit kan gereedschapslijtage en bewerkingsproblemen vergroten.
Titanium wordt vaak gebruikt in:
Lucht- en ruimtevaartcomponenten
Medische implantaten en instrumenten
Hoogwaardige mechanische onderdelen
Lichtgewicht structurele componenten
Corrosiebestendige toepassingen
Nauwe toleranties in titanium kunnen de bewerkingskosten aanzienlijk verhogen. Het proces vereist mogelijk langzamere snijparameters, gespecialiseerd gereedschap, zorgvuldige monitoring van gereedschapsslijtage en meer inspectie.
Bij titaniumonderdelen moeten ingenieurs vooral voorzichtig zijn met:
Diepe zakken
Dunne muren
Kleine interne stralen
Strakke vlakheid
Eisen aan fijne oppervlakteafwerking
Complexe functies met meerdere assen
Lange productieruns met strikte herhaalbaarheid
Als nauwe toleranties nodig zijn, moeten deze duidelijk gekoppeld zijn aan de functie van het onderdeel.
Messing is over het algemeen gemakkelijk te bewerken en heeft vaak een goede maatvastheid. Het wordt vaak gebruikt voor fittingen, bussen, elektrische onderdelen, inzetstukken, klepcomponenten en kleine precisiecomponenten.
Messing kan geschikt zijn voor:
Bussen
Connectoren
Elektrische contacten
Ventielcomponenten
Precisie fittingen
Inzetstukken met schroefdraad
Kleine bewerkte onderdelen
Omdat messingmachines schoon zijn, kan het vaak nauwere tolerantiekenmerken efficiënt ondersteunen in vergelijking met moeilijkere materialen. De geometrie van het onderdeel, de wanddikte en de inspectie-eisen zijn echter nog steeds van belang.
Koper en sommige koperlegeringen kunnen een grotere uitdaging vormen dan messing, omdat ze zachter, taaier of gevoeliger voor bramen zijn. Nauwe toleranties op koperen onderdelen kunnen overwegingen met betrekking tot gereedschapspaden en ontbramen vereisen.
CNC-gefreesde kunststoffen gedragen zich heel anders dan metalen. Kunststoffen kunnen vervormen onder de klemkracht, uitzetten bij temperatuur, vocht absorberen of interne spanning vrijgeven na de bewerking. Om deze reden vereisen kunststof onderdelen vaak realistischere tolerantieverwachtingen.
Veel voorkomende CNC-gefreesde kunststoffen zijn onder meer:
POM / Delrin
Nylon
PTFE
KIJKJE
Polycarbonaat
ABS
Acryl
UHMW
Uitdagingen op het gebied van plastictolerantie kunnen voortkomen uit:
Thermische uitzetting
Vochtopname
Lage stijfheid
Klemvervorming
Braamvorming
Stress-ontspanning
Meetdruk
Materiaalbeweging na bewerking
Nylon kan bijvoorbeeld vocht opnemen en in de loop van de tijd van formaat veranderen. PTFE kan zacht zijn en moeilijk vast te houden onder strakke maatvoering. PEEK is stabieler dan veel kunststoffen, maar is duur en vereist nog steeds een zorgvuldige bewerking.
Bij het ontwerpen van kunststof CNC-onderdelen moeten ingenieurs vermijden toleranties op metaalniveau toe te passen, tenzij de functie echt cruciaal is en het materiaal aan de vereisten kan voldoen.
Materiaalgedrag wordt belangrijker wanneer het onderdeel dunne wanden, grote vlakke oppervlakken, diepe zakken of ongelijkmatige materiaalverwijdering heeft. Zelfs een materiaal met goede bewerkbaarheid kan bewegen als de geometrie niet stabiel is.
Het tolerantierisico neemt toe wanneer:
Aan één kant wordt een grote hoeveelheid materiaal verwijderd
De wanddikte is ongelijkmatig
De functies zijn hoog en worden niet ondersteund
De zakken zijn diep en smal
Klemoppervlakken zijn klein
Het onderdeel wordt geïnspecteerd nadat de spanning is opgeheven
Het materiaal heeft een hoge interne spanning
Het onderdeel is temperatuurgevoelig
Om deze reden moeten materiaalkeuze en geometrie samen worden overwogen. Het kiezen van een bewerkbaar materiaal is nuttig, maar lost niet automatisch tolerantieproblemen op die worden veroorzaakt door een zwakke onderdeelstructuur.
Voor meer informatie over geometriegerelateerde stabiliteit, bekijk NAITE TECH's regels voor wanddikte en onderdeelvervorming.
De onderstaande tabel geeft een praktisch overzicht van hoe verschillende materialen de CNC-tolerantieplanning kunnen beïnvloeden.
Materiaal |
Tolerantieoverweging |
Ontwerpaanbeveling |
|---|---|---|
Aluminium |
Goede bewerkbaarheid, maar dunne wanden en grote kamers kunnen bewegen |
Gebruik alleen praktische nauwe toleranties voor functionele kenmerken |
Roestvrij staal |
Sterke maar hogere snijkrachten en gereedschapsslijtage |
Vermijd nauwe toleranties op niet-kritische geometrie |
Titanium |
Moeilijk te bewerken en gevoelig voor hitte/slijtage van gereedschap |
Reserveer nauwe toleranties voor kritische kenmerken |
Messing |
Uitstekende bewerkbaarheid en goede consistentie |
Geschikt voor vele precisie-kleine functies |
Koper |
Kan zacht, taai en braamgevoelig zijn |
Denk aan ontbramen en gereedschapsbaancontrole |
POM / Delrin |
Stabieler dan veel kunststoffen |
Laat nog steeds realistische plastic toleranties toe |
Nylon |
Vochtopname kan de afmetingen beïnvloeden |
Vermijd onnodig nauwe toleranties |
PTFE |
Zacht en flexibel |
Gebruik ontspannen toleranties, tenzij deze functiekritisch zijn |
KIJKJE |
Sterk technisch plastic, maar kostbaar |
Beoordeel de tolerantiebehoeften zorgvuldig vóór productie |
Materiaalkeuze kan de werkelijke kosten van een tolerantie veranderen. Een tolerantie die praktisch is bij aluminium vereist mogelijk een langzamere bewerking en meer gereedschapscontrole bij roestvrij staal of titanium. Een tolerantie die bij metaal redelijk is, kan bij sommige kunststoffen onrealistisch of onstabiel zijn.
Tijdens de tolerantiebeoordeling evalueren NAITE TECH-ingenieurs samen het materiaal, de geometrie, de wanddikte, de toegang tot het gereedschap en de inspectievereisten. Dit helpt bepalen of een nauwe tolerantie praktisch is, of een ontwerpaanpassing wordt aanbevolen, of dat een ander materiaal de maatvastheid kan verbeteren.
5-assige CNC-bewerking kan waardevol zijn voor complexe onderdelen met nauwe tolerantieverhoudingen over meerdere oppervlakken, hoeken of kenmerkrichtingen. Hierdoor kan het snijgereedschap het werkstuk vanuit meer hoeken benaderen, wat de noodzaak van herhaalde opstellingen kan verminderen en de toegang tot moeilijke functies kan verbeteren.
5-assige bewerking maakt echter niet automatisch elk onderdeel nauwkeuriger of goedkoper. Het belangrijkste tolerantievoordeel komt voort uit het verminderen van instelwijzigingen, het verbeteren van de toegang tot gereedschappen en het behouden van betere relaties tussen kritische kenmerken van complexe geometrie.
Voor eenvoudige prismatische onderdelen kan 3-assig frezen voldoende zijn. Voor onderdelen met schuine vlakken, diepe holtes, samengestelde oppervlakken of kritische kenmerken aan meerdere zijden kan 5-assige bewerking een betere processtabiliteit bieden.
NAITE TECH-aanbiedingen 5-assige CNC-bewerking voor complexe precisieonderdelen waarbij geometrie, tolerantieverhoudingen en instelstrategie geavanceerde bewerkingsmogelijkheden vereisen.
Elke keer dat een onderdeel wordt verwijderd, verplaatst en opnieuw wordt vastgeklemd, bestaat de kans op kleine uitlijningsvariaties. Voor onderdelen met losse tolerantie maakt dit misschien niet uit. Bij onderdelen met nauwe toleranties kunnen herhaalde opstellingen maatfouten veroorzaken tussen onderdelen op verschillende vlakken.
Opstellingsgerelateerde tolerantiefouten zijn vooral belangrijk wanneer een onderdeel:
Kritieke gaten aan meerdere zijden
Schuine montagevlakken
Datumrelaties tussen verschillende gezichten
Complexe zakken of gaatjes
Precisie-uitlijningsfuncties
Kenmerken die concentrisch of parallel moeten blijven
Nauwe positionele relaties tussen oppervlakken
5-assige bewerking kan soms het aantal benodigde opstellingen verminderen. Door meer onderdelen in één opstelling te bewerken, kan het proces de relatie tussen kritische oppervlakken en onderdelen beter behouden.
Toegang tot gereedschap heeft invloed op het tolerantievermogen. Als een kenmerk alleen met lang gereedschap kan worden bereikt, kan de doorbuiging van het gereedschap toenemen. Als het gereedschap een oppervlak niet in een ideale hoek kan benaderen, kan het bewerkingsproces langzamer snijden, meerdere bewerkingen of een complexere opspanning vereisen.
Bewerking met 5 assen kan de toegang tot het gereedschap helpen verbeteren doordat het gereedschap of het onderdeel tijdens de bewerking kan kantelen. Dit kan handig zijn voor:
Diepe holtes
Schuine gaten
Undercut-achtige toegangsproblemen
Voorgevormde oppervlakken
Complexe lucht- en ruimtevaartcomponenten
Onderdelen van medische apparaten
Vorm- en matrijsfuncties
Waaierachtige geometrie
Precisie robotcomponenten
Een betere toegang tot het gereedschap kan in sommige situaties het gebruik van kortere, stijvere gereedschappen mogelijk maken. Dit kan de oppervlakteafwerking verbeteren, de doorbuiging van het gereedschap verminderen en de tolerantiecontrole stabieler maken.
Sommige CNC-onderdelen zijn niet moeilijk vanwege een enkele krappe maatvoering. Ze zijn lastig omdat meerdere kenmerken nauwkeurig met elkaar in verband moeten blijven staan.
Voorbeelden zijn onder meer:
Een behuizing met lagerboringen op verschillende vlakken
Een beugel met schuine montagevlakken
Een medische component met complexe contourgeometrie
Een robotonderdeel met meerdere precisie-interfaces
Een lucht- en ruimtevaartcomponent met zakken, ribben en schuine kenmerken
Een optische component die gecontroleerde oppervlakterelaties vereist
In deze gevallen is de tolerantie-uitdaging niet alleen de grootte van het kenmerk. Het is de relatie tussen kenmerken. 5-assige bewerking kan helpen wanneer minder opstellingen leiden tot een betere consistentie van het nulpunt en minder geaccumuleerde positioneringsfouten.
Diepe holtes en schuine delen zijn vaak moeilijker te bewerken met standaard 3-assige methoden. Ze vereisen mogelijk lang gereedschap, meerdere opstellingen of speciale armaturen. Deze factoren kunnen het tolerantierisico en de bewerkingskosten verhogen.
5-assige bewerking kan helpen wanneer:
De functie is diep en moeilijk te bereiken
De oppervlaktehoek is niet vanuit één richting toegankelijk
Een korter gereedschap kan worden gebruikt door het onderdeel of gereedschap te kantelen
Meerdere schuine vlakken moeten nauwkeurig worden bewerkt
Oppervlakteovergangen moeten vloeiend blijven
Kritische kenmerken zijn verdeeld over verschillende oriëntaties
Dit is vooral handig wanneer het onderdeel zowel complexe geometrie- als functionele tolerantievereisten heeft.
Hoewel 5-assig bewerken krachtig is, is het niet altijd de beste keuze. Als een onderdeel een eenvoudige geometrie, open kenmerken en toleranties heeft die kunnen worden bereikt met standaard frezen, kan bewerking met 3 of 4 assen kosteneffectiever zijn.
5-assige bewerking is mogelijk niet nodig wanneer:
Functies zijn vanuit één richting toegankelijk
Tolerantierelaties zijn niet complex
Het onderdeel kan nauwkeurig worden bewerkt in een of twee eenvoudige opstellingen
De geometrie is meestal vlak, rechthoekig of prismatisch
Standaard bewerkingstoleranties zijn acceptabel
Productiekosten zijn belangrijker dan het verminderen van opstellingen
Het kiezen van de juiste bewerkingsmethode moet gebaseerd zijn op geometrie, tolerantievereisten, materiaal, hoeveelheid en kostendoel.
Bewerking met 5 assen kan vooral nuttig zijn wanneer GD&T-besturingen relaties over meerdere oppervlakken vertonen. Positietolerantie, loodrechtheid, parallelliteit en slingering kunnen bijvoorbeeld afhangen van hoe nauwkeurig verschillende kenmerken zich verhouden tot geselecteerde datums.
Als het onderdeel complexe datumrelaties heeft, moet het fabricageproces vroegtijdig worden beoordeeld. Een tolerantieschema dat er op een tekening redelijk uitziet, kan nog steeds moeilijk zijn als het onderdeel meerdere opstellingen vereist en elke opstelling variatie toevoegt.
5-assige bewerking kan een aantal van deze risico's helpen verminderen door de toegang te verbeteren en het opnieuw opspannen te verminderen, maar de tekening moet nog steeds duidelijk de functionele referenties en inspectie-eisen definiëren.
Bij complexe onderdelen komen tolerantieproblemen vaak voort uit herhaalde opstellingen en niet zozeer uit de snijnauwkeurigheid alleen. Wanneer meerdere kritische kenmerken de positionele relaties over verschillende vlakken moeten behouden, kan 5-assige bewerking het heropspanning verminderen en de consistentie verbeteren.
Tijdens de procesbeoordeling evalueren NAITE TECH-ingenieurs of 5-assige bewerking echt nodig is of dat standaard CNC-frezen op kosteneffectievere wijze aan de tolerantievereisten kan voldoen. Het doel is niet om standaard het meest geavanceerde proces te gebruiken, maar om het proces te kiezen dat het beste de geometrie, de tolerantiestrategie en de beoogde productiekosten van het onderdeel ondersteunt.
De beste manier om CNC-toleranties te specificeren zonder de kosten te verhogen, is door alleen precisie toe te passen waar deze de functie van onderdelen ondersteunt. Een goede tolerantiestrategie scheidt kritische kenmerken van niet-kritieke geometrie, gebruikt waar mogelijk standaardtoleranties en definieert alleen strenge eisen voor kenmerken die de pasvorm, afdichting, beweging, uitlijning of montage beïnvloeden.
Nauwere toleranties zijn niet altijd beter. In veel gevallen verhogen ze de bewerkingstijd, de inspectie-inspanningen en het productierisico zonder het uiteindelijke onderdeel te verbeteren. Het doel is niet om elke dimensie zo nauwkeurig mogelijk te maken. Het doel is om de juiste afmetingen nauwkeurig genoeg te maken.
Algemene toleranties zijn meestal het meest kosteneffectieve uitgangspunt voor CNC-gefreesde onderdelen. Ze stellen de fabrikant in staat om niet-kritieke afmetingen efficiënt te bewerken zonder onnodige inspectielast.
Gebruik algemene toleranties voor kenmerken zoals:
Cosmetische buitenprofielen
Niet-functionele zakken
Opruiming uitsparingen
Basis afschuiningen
Rand breekt
Gewichtsbesparende functies
Algemene deksel- of behuizingsvormen
Oppervlakken die niet passen bij andere onderdelen
Als een kenmerk de montage, afdichting, uitlijning of beweging niet beïnvloedt, is er doorgaans geen nauwe tolerantie nodig.
Er moeten nauwe toleranties worden gereserveerd voor kenmerken die rechtstreeks van invloed zijn op de prestaties van het onderdeel.
Deze kunnen het volgende omvatten:
Lager stoelen
Gaten voor paspennen
Asdiameters
Press-fit of slip-fit gaten
Passende oppervlakken
Afdichtende oppervlakken
Datumoppervlakken
Glijdende interfaces
Roterende functies
Precisie-uitlijningsfuncties
Voordat u een tolerantie aanscherpt, moet u zich afvragen of het kenmerk van invloed is op hoe het onderdeel past, beweegt, afdicht, lokaliseert of functioneert. Als dit niet het geval is, is een standaardtolerantie meestal praktischer.
Voor gaten, pennen, assen, lagers en bussen is het beter om standaard technische passingen te gebruiken in plaats van willekeurige tolerantiewaarden. Standaardpassingen helpen de relatie tussen bijpassende delen duidelijker te definiëren.
Bijvoorbeeld:
Door de uitsparingen is een eenvoudige montage mogelijk.
Overgangspasvormen zorgen voor een gecontroleerde locatie met beperkte speling of interferentie.
Perspassingen creëren retentie door interferentie.
Lagerpassingen moeten de aanbevelingen van de lagerfabrikant volgen.
De paspenpassingen moeten overeenkomen met de uitlijnings- en montagevereisten.
Willekeurige tolerantiewaarden kunnen voor verwarring of onnodige kosten zorgen. Op pasvorm gebaseerde tolerantieselectie geeft zowel de ontwerper als de fabrikant een duidelijker doel.
Sommige functies zijn uiteraard moeilijker nauwkeurig te bewerken. Het toepassen van nauwe toleranties op deze kenmerken kan de kosten aanzienlijk verhogen.
Wees voorzichtig met nauwe toleranties op:
Diepe zakken
Smalle sleuven
Dunne muren
Grote platte borden
Lange niet-ondersteunde functies
Kleine interne hoekradii
Diepe blinde gaten
Moeilijk bereikbare oppervlakken
Complexe onderdelen met meerdere instellingen
Als deze kenmerken functiekritisch zijn, kunnen nauwe toleranties gerechtvaardigd zijn. Als ze niet functiekritisch zijn, kunnen standaardtoleranties vaak de kosten verlagen zonder de prestaties te beïnvloeden.
Voor zak- en interne radiusontwerp, bekijk NAITE TECH's machinaal bewerkbare interne radiusaanbevelingen.
Duidelijke referentiepunten helpen de verspanende leverancier te begrijpen hoe het onderdeel moet worden gelokaliseerd, bewerkt en geïnspecteerd. Een slechte datumselectie kan verwarring, variatie in de inspectie en onnodige productierisico's veroorzaken.
Goede datums moeten zijn:
Functioneel relevant
Stabiel
Toegankelijk
Herhaalbaar
Gerelateerd aan belangrijke montagekenmerken
Praktisch voor bewerking en inspectie
Voor onderdelen met gatenpatronen, op elkaar aansluitende vlakken en relaties met meerdere kenmerken is de duidelijkheid van het referentiepunt vaak belangrijker dan simpelweg het aanscherpen van de coördinaattoleranties.
GD&T kan erg handig zijn voor CNC-gefreesde onderdelen, vooral als functierelaties ertoe doen. Positietolerantie, vlakheid, parallelliteit, loodrechtheid en slingering kunnen functionele vereisten duidelijker overbrengen dan eenvoudige ± toleranties.
GD&T mag echter niet automatisch worden toegevoegd. Onnodige GD&T kan de complexiteit en de kosten van de inspectie verhogen.
Gebruik GD&T als het helpt bij het definiëren van:
Locatie van gatenpatroon
Vlakheid van het pasvlak
Datum relaties
Roterende onderdeeluitloop
Parallelle of loodrechte uitlijning
Assemblage-kritieke kenmerkrelaties
Vermijd GD&T op niet-functionele oppervlakken of cosmetische kenmerken, tenzij er een duidelijke reden is.
De haalbaarheid van toleranties hangt af van zowel het materiaal als de geometrie. Een tolerantie die praktisch is op een klein aluminium blok, kan moeilijk zijn op een dunwandige kunststof behuizing of een grote roestvrijstalen plaat.
Voordat u nauwe toleranties specificeert, moet u rekening houden met het volgende:
Materiaal bewerkbaarheid
Thermische uitzetting
Interne spanning
Wanddikte
Functie diepte
Klemstabiliteit
Toegang tot gereedschap
Inspectiemethode
Verwachte productiehoeveelheid
Voor lichtgewicht of dunne functies, bekijk NAITE TECH's het bewerken van dunne wanden zonder vervorming voordat strenge tolerantie-eisen worden toegepast.
Cosmetische eisen en maattoleranties mogen niet onnodig met elkaar vermengd worden. Een oppervlak kan een specifiek uiterlijk, afwerking of randconditie nodig hebben zonder dat er een nauwe maattolerantie nodig is.
Bijvoorbeeld:
Een zichtbaar oppervlak heeft mogelijk een cosmetische afwerking nodig, maar geen strakke vlakheidstolerantie.
Voor een afschuining kan een zuivere randafbreking nodig zijn, maar geen nauwkeurige maatcontrole.
Een niet-functioneel profiel heeft mogelijk visuele consistentie nodig, maar geen strakke maatnauwkeurigheid.
Het scheiden van cosmetische vereisten en functionele toleranties helpt onnodige bewerkings- en inspectiekosten te verminderen.
Een 3D CAD-model definieert de geometrie van het onderdeel, maar een 2D-tekening is nog steeds belangrijk wanneer toleranties, datums, oppervlakteafwerkingen, schroefdraden, passingen en inspectie-eisen van belang zijn.
Voor CNC-onderdelen met nauwe toleranties dient u het volgende te verstrekken:
3D CAD-bestand
2D technische tekening
Kritische afmetingen
Algemene tolerantienota
Functiespecifieke toleranties
Datumreferenties
Draadspecificaties
Eisen aan oppervlakteafwerking
Materiaal- en afwerkingseisen
Inspectie- of rapportagevereisten
Een duidelijke tekening vermindert aannames van leveranciers en helpt offerte- of productiefouten te voorkomen.
Vroegtijdige leveranciersbeoordeling is een van de meest effectieve manieren om tolerantiegerelateerde kosten te verlagen. Een leverancier van machinale bewerkingen kan bepalen welke tolerantievereisten praktisch zijn, welke kostenrisico's met zich meebrengen en waar toleranties kunnen worden versoepeld zonder de functionaliteit te beïnvloeden.
Vraag vóór de productie uw leverancier om het volgende te beoordelen:
Kritieke kenmerken
Nauwe tolerantieafmetingen
Gat en as passen
GD&T-vereisten
Dunwandige gebieden
Diepe zakken
Kleine interne stralen
Materiële risico's
Inspectie-eisen
Mogelijke kostenbesparende wijzigingen
Voor tolerantiegevoelige onderdelen biedt NAITE TECH Tolerantiebeoordeling van CNC-bewerkingen om ingenieurs te helpen de maakbaarheid te verbeteren, onnodige kosten te verlagen en praktische tolerantie-eisen te definiëren vóór de productie.
Ontwerpgebied |
Kosteneffectieve tolerantiestrategie |
|---|---|
Niet-kritieke dimensies |
Gebruik algemene toleranties |
Functionele kenmerken |
Pas strengere functiespecifieke toleranties toe |
Gaten en schachten |
Gebruik waar mogelijk standaardpassingen |
Dunne muren |
Vermijd onnodig nauwe toleranties; eerst de stijfheid verbeteren |
Diepe zakken |
Controleer de toegang tot het gereedschap en de interne radius |
Passende oppervlakken |
Geef alleen vlakheid op waar de functie dit vereist |
Gatenpatronen |
Gebruik indien nodig duidelijke referentiepunten en positietolerantie |
Draden |
Gebruik standaard draadklassen, tenzij aangepaste vereisten noodzakelijk zijn |
Cosmetische oppervlakken |
Scheid uiterlijke vereisten van maattoleranties |
Complexe onderdelen |
Controleer de opstellingsstrategie en overweeg indien nodig 5-assige bewerking |
Een kosteneffectieve tolerantiestrategie betekent niet dat de kwaliteit afneemt. Het betekent dat kwaliteit duidelijker wordt gedefinieerd. Kritische kenmerken moeten de tolerantiecontrole krijgen die ze nodig hebben, terwijl niet-kritische geometrie niet overgespecificeerd mag worden.
Tijdens de technische beoordeling helpt NAITE TECH bij het identificeren welke toleranties de functie van een onderdeel beschermen en welke toleranties alleen maar de bewerkings- of inspectiekosten kunnen verhogen. Deze beoordeling aan de leverancierskant kan vooral waardevol zijn voordat de tekeningen voor prototypes, productieonderdelen of assemblages met nauwe toleranties worden afgerond.
Een van de gemakkelijkste manieren om de CNC-tolerantiestrategie te begrijpen, is door een slechte tolerantiebenadering te vergelijken met een betere. Veel CNC-onderdelen worden duur omdat elke dimensie als even belangrijk wordt beschouwd, zelfs als slechts een paar kenmerken daadwerkelijk de functie beïnvloeden.
Een betere tolerantiespecificatie scheidt kritische kenmerken van niet-kritische geometrie. Dit helpt de leverancier om de precisie te concentreren op de kenmerken die er het meest toe doen, terwijl de rest van het onderdeel praktisch te bewerken en te inspecteren blijft.
Overweeg een CNC-gefreesde aluminium montagebeugel die wordt gebruikt om een kleine motor, sensor of mechanische module vast te houden. Het onderdeel omvat:
Algemeen buitenprofiel
Twee gaten voor paspennen voor uitlijning
Vier schroefgaten
Eén centrale lagerboring
Een vlak montagevlak
Verschillende zakken voor gewichtsvermindering
Cosmetische afschuiningen en randonderbrekingen
Sommige van deze kenmerken zijn van invloed op de montage en prestaties. Anderen hebben alleen invloed op de vorm, de speling of het uiterlijk. Ze mogen niet allemaal dezelfde tolerantie krijgen.
Een slechte tekening kan het volgende specificeren:
Alle afmetingen: ±0,01 mm
Alle gaten: dezelfde tolerantie
Alle zakken: nauwe diepte- en breedtetolerantie
Alle oppervlakken: strenge vlakheidseis
Alle afschuiningen: strak gedimensioneerd
Geen duidelijke datumreferenties
Geen onderscheid tussen functionele en cosmetische kenmerken
In eerste instantie lijkt dit misschien een tekening van hoge kwaliteit. In werkelijkheid creëert het verschillende productieproblemen.
Wanneer voor elke afmeting nauwe toleranties gelden, moet de leverancier het gehele onderdeel als precisiekritisch beschouwen. Dit verhoogt de bewerkings- en inspectiekosten zonder noodzakelijkerwijs de functie te verbeteren.
Veel voorkomende problemen zijn onder meer:
Langere bewerkingstijd
Meer afwerkingspassen
Meer inspectiepunten
Hogere CMM-inspectiekosten
Meer conservatieve toolpath-strategie
Verhoogd schrootrisico
Hogere offerteprijs
Meer uitleg van leveranciers vóór productie
Het belangrijkste probleem is dat de tekening de leverancier niet vertelt welke kenmerken er het meest toe doen. Een cosmetische afschuining en een lagerboring worden even belangrijk behandeld, ook al hebben ze heel verschillende functies.
Een betere tekening zou de kenmerken scheiden op basis van functie:
Functie |
Aanbevolen tolerantiestrategie |
Reden |
|---|---|---|
Algemeen buitenprofiel |
Gebruik standaard algemene tolerantie |
Heeft geen controle over de montage |
Gaten voor schroefopeningen |
Gebruik praktische spelingstolerantie |
Er is alleen speling voor het bevestigingsmiddel nodig |
Gaten voor paspennen |
Gebruik een strakke diameter- en positiecontrole |
Regelt de uitlijning |
Centrale lagerboring |
Gebruik een op pasvorm gebaseerde nauwe diametertolerantie |
Regelt de passing en rotatie van lagers |
Montage gezicht |
Geef alleen vlakheid op als dat nodig is |
Heeft invloed op het contact of de uitlijning |
Zakken voor gewichtsvermindering |
Gebruik algemene tolerantie |
Heeft geen invloed op de functie |
Cosmetische afschuiningen |
Gebruik de standaard vereiste voor randbreuk |
Alleen uiterlijk en bediening |
Datumoppervlakken |
Definieer duidelijk |
Ondersteunt inspectie en montagecontrole |
Deze aanpak zorgt ervoor dat kritische kenmerken accuraat blijven, terwijl onnodige kosten voor niet-functionele geometrie worden verminderd.
In plaats van op alles één strakke tolerantie toe te passen, zou de tekening een structuur als deze kunnen gebruiken:
Algemene afmetingen: standaard tekeningtolerantie
Lagerboring: diametertolerantie op basis van nauwe pasvorm
Paspengaten: gecontroleerde diameter en positietolerantie
Schroefspelingsgaten: standaard spelingstolerantie
Montagevlak: gecontroleerde vlakheid alleen als de montage dit vereist
Zakken: standaardtolerantie tenzij ze een ander onderdeel lokaliseren
Afschuiningen en randeinden: standaard opmerking over randeinden
Datums: duidelijk gedefinieerd vanaf functionele montageoppervlakken
Hierdoor krijgt de verspanende leverancier een duidelijke prioriteit. De lagerboring en de paspengaten zijn van cruciaal belang. De spelingsgaten, zakken en afschuiningen zijn niet nauwkeurig van cruciaal belang, tenzij het ontwerp anders aangeeft.
De betere tolerantiestrategie kan de kosten verlagen omdat onnodige procescontrole op niet-kritieke kenmerken wordt verminderd.
Het kan helpen het volgende te verminderen:
Extra afwerkingsgangen op cosmetische oppervlakken
Onnodige precisie-inspectie
Te conservatieve bewerkingsparameters
Nabewerking veroorzaakt door niet-functionele afmetingen
Onzekerheid van leveranciers tijdens offerte
Productietijd voor eenvoudige functies
Tegelijkertijd beschermt het de functies die het belangrijkst zijn voor de prestaties.
Het resultaat is geen onderdeel van lagere kwaliteit. Het is een beter gedefinieerd onderdeel.
Ontwerpgebied |
Overtolerante tekening |
Geoptimaliseerde tekening |
|---|---|---|
Algemene afmetingen |
±0,01 mm |
Algemene tolerantie |
Lager boring |
±0,01 mm, geen pasvormopmerking |
Op pasvorm gebaseerde tolerantie |
Deuvel gaten |
Hetzelfde als andere gaten |
Precisiegattolerantie met positiecontrole |
Opruimingsgaten |
±0,01 mm |
Standaard spelingstolerantie |
Zakdiepte |
±0,01 mm |
Algemene tolerantie tenzij functioneel |
Montage gezicht |
Strakke vlakheid overal |
Vlakheid alleen op functioneel gebied |
Afschuiningen |
Nauwe maattolerantie |
Standaard randbreuk |
Inspectie |
Veel afmetingen strak gecontroleerd |
Gerichte inspectie op kritische kenmerken |
Dit type tolerantieoptimalisatie is vooral handig voor prototypes, productieonderdelen, assemblages en onderdelen waarbij kostenbeheersing belangrijk is.
Vóór de bewerking kan een leverancier de tekening bekijken en vragen stellen zoals:
Welke gaten worden gebruikt voor uitlijning?
Is de lagerboring perspassing of slippassing?
Wordt het montagevlak als referentiepunt gebruikt?
Houden de zakken nog een ander onderdeel vast of verminderen ze alleen het gewicht?
Is een strakke vlakheid vereist op het volledige oppervlak of alleen op een afdichtings-/pasgebied?
Zijn afschuiningsafmetingen functioneel of cosmetisch?
Zijn inspectierapporten vereist voor alle afmetingen of alleen voor kritische kenmerken?
Deze vragen helpen de ontwerpintentie te verduidelijken en onnodige kosten te voorkomen.
Voor onderdelen met lagerboringen, pluggaten, zakken en machinaal bewerkte montagevlakken kan NAITE TECH voorzien Ondersteuning bij de productie van machinaal bewerkte onderdelen om de tolerantievereisten vóór productie te beoordelen.
Een goede tolerantietekening vertelt de leverancier wat het belangrijkst is. Het moet duidelijk kritische kenmerken, functionele gegevens, geschiktheidsvereisten en inspectieprioriteiten identificeren.
In het technische beoordelingsproces van NAITE TECH begint tolerantie-optimalisatie vaak met het scheiden van functionele kenmerken van niet-functionele geometrie. Hierdoor kan het bewerkingsteam de afmetingen beschermen die de prestaties beïnvloeden, terwijl onnodige kosten worden vermeden voor onderdelen die geen invloed hebben op de montage, afdichting, uitlijning of beweging.
CNC-tolerantiefouten komen vaak voor wanneer de ontwerpintentie, het productieproces en de inspectie-eisen niet duidelijk met elkaar verbonden zijn. Een onderdeel ziet er misschien eenvoudig uit in CAD, maar onduidelijke of buitensporige tolerantievereisten kunnen het moeilijk maken om consistent offertes te maken, te bewerken, te inspecteren en te herhalen.
Het vermijden van veel voorkomende tolerantiefouten kan de kosten verlagen, de doorlooptijd verkorten en de kwaliteit van de onderdelen verbeteren.
Een van de meest voorkomende fouten is het toepassen van nauwe toleranties op elke afmeting op de tekening. Dit verhoogt doorgaans de kosten zonder de prestatie van het onderdeel te verbeteren.
Niet elke functie is functiekritisch. Een lagerzitting, een paspengat of een afdichtingsoppervlak hebben mogelijk een strakke controle nodig, maar cosmetische randen, spelingzakken en niet-passende profielen hebben dit meestal niet nodig.
Een betere aanpak is het gebruik van algemene toleranties voor niet-kritieke afmetingen en functiespecifieke toleranties voor functionele gebieden.
Veel tekeningen bevatten een algemene tolerantienota in het titelblok. Als deze tolerantie te strikt is, geldt deze voor elke niet-gespecificeerde maat en kan onbedoeld het hele onderdeel duurder maken.
Een titelbloktolerantie van ±0,01 mm kan bijvoorbeeld onnodige inspectievereisten creëren voor afmetingen die de functie niet beïnvloeden.
Controleer voordat u de tekening voltooit of de algemene tolerantie geschikt is voor:
Onderdeelgrootte
Materiaal
Geometrie
Productieproces
Inspectiemethode
Functionele eisen
Algemene toleranties moeten praktisch zijn en niet automatisch op de strakste waarde worden ingesteld.
Functionele kenmerken en cosmetische kenmerken mogen niet dezelfde tolerantiestrategie gebruiken.
Functionele kenmerken kunnen zijn:
Lagerboringen
Gaten voor paspennen
Passende oppervlakken
Afdichtende gezichten
Asdiameters
Precisie sleuven
Datumoppervlakken
Cosmetische kenmerken kunnen zijn:
Profielen voor uiterlijke kenmerken
Decoratieve oppervlakken
Niet-functionele afschuiningen
Rand breekt
Zakken voor gewichtsvermindering
Visuele afdekkingen of behuizingen
Een cosmetisch oppervlak heeft misschien een specifiek uiterlijk of een specifieke afwerking nodig, maar er is niet altijd een strikte maatvoering nodig. Het scheiden van cosmetische en functionele vereisten helpt onnodige kosten te verminderen.
Vlakheid is belangrijk wanneer een oppervlak de afdichting, montage, uitlijning of referentiecontrole beïnvloedt. Strenge vlakheidseisen voor grote of dunne onderdelen kunnen de bewerkingskosten echter aanzienlijk verhogen.
Grote platen en dunwandige behuizingen kunnen bewegen na het verwijderen van materiaal of het losmaken van de klemmen. Als de vlakheid te krap is, heeft de leverancier mogelijk speciale opspanningen, spanningsverlichting, extra afwerkingsgangen of meer inspecties nodig.
Voordat u een strakke vlakheid specificeert, vraagt u zich af:
Sluit het oppervlak af tegen een ander onderdeel?
Werkt het als een gegeven?
Ondersteunt het een lager of een precisiecomponent?
Heeft het gehele oppervlak vlakheidscontrole nodig?
Kan alleen het functionele contactgebied worden aangestuurd?
Als het oppervlak niet functiekritisch is, kan een standaardtolerantie voldoende zijn.
Dunne wanden kunnen tijdens het bewerken buigen en bewegen na het losmaken. Dit kan het moeilijk maken om nauwe toleranties aan te houden, vooral bij lichtgewicht behuizingen, deksels, beugels en plastic onderdelen.
Het toepassen van nauwe toleranties op dunne onderdelen zonder rekening te houden met de stijfheid kan leiden tot:
Doorbuiging van de muur
Kromtrekken
Babbelen
Dimensionale variatie
Hoger schrootrisico
Duurdere bewerkingsstrategieën
Controleer bij dunne of lichtgewicht onderdelen de wanddikte, ribondersteuning, zakdiepte, materiaalverwijdering en klemstrategie voordat u nauwe toleranties toepast.
Voor meer details, zie NAITE TECH's dunwandige tolerantie stabiliteit tips.
Sommige toleranties worden duur omdat het kenmerk moeilijk te bereiken is voor het snijgereedschap. Diepe uitsparingen, smalle sleuven, kleine interne radii en lange reikwijdte kunnen de doorbuiging van het gereedschap en de bewerkingstijd vergroten.
Voor een kleine interne radius is mogelijk een klein gereedschap nodig. Voor een diepe zak kan een lang stuk gereedschap nodig zijn. Beide omstandigheden kunnen ervoor zorgen dat nauwe toleranties moeilijker te controleren zijn.
Voordat u nauwe toleranties voor zakken of interne kenmerken specificeert, moet u rekening houden met het volgende:
Heeft de tool gemakkelijk toegang tot de functie?
Is de interne radius groter dan de minimale gereedschapsradius?
Is de kamer diep in verhouding tot de gereedschapsdiameter?
Zijn de muren dun of niet ondersteund?
Kan een grotere radius of reliëffunctie het bewerkingsrisico verminderen?
Voor een beter zak- en radiusontwerp, bekijk NAITE TECH's hoekradiusregels voor CNC-kamers.
Niet alle gaten hebben dezelfde tolerantie nodig. Spelingsgaten, deuvelgaten, lagergaten, draadgaten en afdichtingsgaten hebben allemaal verschillende functies.
Een schroefgat heeft mogelijk alleen voldoende ruimte nodig voor de bevestiger. Voor een paspengat kan een strakke positie- en diametercontrole nodig zijn. Voor een lagerboring kan een op de pasvorm gebaseerde tolerantie nodig zijn.
Voordat u een nauwe gattolerantie toepast, moet u definiëren of het gat wordt gebruikt voor:
Opruiming
Uitlijning
Perspassing
Slip-pasvorm
Lagersteun
Inrijgen
Afdichting
Een ander onderdeel positioneren
Voor meer gedetailleerde richtlijnen voor het ontwerpen van gaten, raadpleeg NAITE TECH's gattolerantie en diepteontwerptips.
Kenmerken van schroefdraad moeten doorgaans de standaard schroefdraadspecificaties volgen. Aangepaste draadtoleranties, buitensporige draaddiepte of onduidelijke vereisten voor blinde gaten kunnen het bewerkingsrisico en de kosten verhogen.
Veel voorkomende threadgerelateerde fouten zijn onder meer:
Blinde draden te diep maken
Er is onvoldoende bodemvrijheid mogelijk
Zonder noodzaak aangepaste draadtoleranties gebruiken
Het negeren van materiële sterkte
De lengte van de draadaangrijping wordt niet gedefinieerd
Gebruik van draadgaten te dicht bij dunne muren
Geen rekening gehouden met inzetstukken in zachte materialen
Voor betrouwbare schroefdraadeigenschappen dient u waar mogelijk standaard schroefdraadklassen te gebruiken en speciale eisen alleen te definiëren wanneer dit functioneel noodzakelijk is.
Voor meer richtlijnen, zie NAITE TECH's pasvorm van het bevestigingsmiddel en regels voor draadontwerp.
GD&T is waardevol als het de relatie tussen kenmerken, datumreferenties en inspectie-eisen verduidelijkt. Onnodige GD&T kan de complexiteit en de kosten van de inspectie echter verhogen.
Veel voorkomende GD&T-fouten zijn onder meer:
Vlakheid aanbrengen op niet-functionele oppervlakken
Positietolerantie gebruiken waar eenvoudige speling voldoende is
Datums selecteren die de assemblagefunctie niet weerspiegelen
Het toevoegen van parallelliteit of loodrechtheid aan elk vlak
Gebruik van slingering of concentriciteit zonder duidelijke rotatiebehoefte
GD&T kopiëren van een andere tekening zonder beoordeling
GD&T zou de functie moeten helpen communiceren. Het mag niet alleen worden toegevoegd om een tekening er preciezer uit te laten zien.
Een 3D CAD-model definieert de onderdeelgeometrie, maar communiceert niet altijd de tolerantie-intentie. Voor eenvoudige onderdelen kan een CAD-bestand voldoende zijn voor een offerte. Voor CNC-onderdelen met nauwe toleranties is meestal een 2D-tekening nodig.
Een goede 2D-tekening moet het volgende bevatten:
Algemene toleranties
Functiespecifieke toleranties
Kritische afmetingen
Datumreferenties
GD&T-oproepen indien nodig
Draadspecificaties
Eisen aan oppervlakteafwerking
Materiaal- en afwerkingseisen
Inspectie-eisen
Zonder tekening moet de leverancier mogelijk aannames doen, wat kan leiden tot offerteonzekerheid of productieproblemen.
Een tolerantie moet meetbaar zijn. Als er een tolerantie is gespecificeerd, maar de inspectiemethode onduidelijk is, kan het onderdeel moeilijk te verifiëren zijn.
Inspectie-eisen kunnen betrekking hebben op:
Remklauwen
Micrometers
Boringmeters
Pin-meters
Draadmeters
Hoogte meters
Oppervlakteplaten
CMM-inspectie
Oppervlakteruwheidsmeting
Eerste artikel inspectierapporten
Nauwere toleranties vereisen doorgaans meer gecontroleerde meetmethoden. Als inspectierapporten vereist zijn, moet dit vóór de productie worden gecommuniceerd, omdat dit de kosten en doorlooptijd kan beïnvloeden.
Tolerantieproblemen zijn het gemakkelijkst op te lossen voordat de bewerking begint. Zodra gereedschappen, armaturen en procesplannen al zijn opgesteld, worden veranderingen duurder.
Vroegtijdige beoordeling van de tolerantie helpt bij het identificeren van:
Overtolerante functies
Moeilijk te bewerken geometrie
Risico's voor materiële stabiliteit
Risico's op dunwandige vervorming
Uitdagingen voor inspecties
Mogelijke kostenbesparende wijzigingen
Functies die speciale procescontrole vereisen
Voor tolerantiegevoelige onderdelen kan vroegtijdige feedback van leveranciers onnodige kosten voorkomen en het productierisico verminderen.
De meeste tolerantieproblemen worden niet veroorzaakt door één slecht getal. Ze worden veroorzaakt door een onduidelijke ontwerpintentie. Wanneer een tekening kritische kenmerken niet duidelijk scheidt van niet-kritische geometrie, moet de leverancier conservatief citeren of om opheldering vragen.
De technische beoordeling van NAITE TECH richt zich op het identificeren van welke afmetingen werkelijk van invloed zijn op de functie, welke toleranties het productierisico verhogen en welke vereisten vóór de productie kunnen worden geoptimaliseerd. Dit helpt de vermijdbare kosten te verlagen, terwijl het onderdeel betrouwbaar blijft voor de beoogde toepassing.
Het opgeven van toleranties voor CNC-bewerkingen is niet alleen een tekenopdracht. Het is ook een productiebeslissing. De tolerantiewaarden op een tekening zijn van invloed op de bewerkingsstrategie, het ontwerp van de opspaninrichting, de gereedschapskeuze, de inspectiemethode, de productietijd en de uiteindelijke onderdeelkosten.
NAITE TECH helpt ingenieurs en productteams de CNC-tolerantievereisten vóór productie te beoordelen, zodat kritische functies goed kunnen worden gecontroleerd terwijl onnodige tolerantiekosten worden verlaagd. Dit is vooral waardevol voor onderdelen met nauwe passingen, precisiegaten, dunne wanden, diepe zakken, afdichtingsoppervlakken, complexe geometrie of onduidelijke GD&T-vereisten.
Voor prototype- en productieprojecten verzorgt NAITE TECH op maat gemaakte CNC-bewerkingsdiensten met technische ondersteuning voor beoordeling van de maakbaarheid, haalbaarheid van toleranties en kosteneffectieve procesplanning.
Voordat tolerantiegevoelige onderdelen worden bewerkt, kan NAITE TECH zowel het CAD-model als de technische 2D-tekening beoordelen om inzicht te krijgen in de functie van het onderdeel, de tolerantievereisten en de productierisico's.
Typische beoordelingsgebieden zijn onder meer:
Algemene tolerantievereisten
Functiespecifieke nauwe toleranties
Kritieke gaten, boringen en asdiameters
Lagerzittingen en busboringen
Paspengaten en uitlijningsfuncties
Vereisten voor perspassing en slipfit
Passende oppervlakken en afdichtingsvlakken
Vlakheid, parallelliteit, loodrechtheid en slingering
Datumstrategie en GD&T-callouts
Schroefdraadgaten en bevestigingsinterfaces
Wanddikte en vervormingsrisico's
Diepe zakken, sleuven en interne hoekradii
Materiaalkeuze en maatvastheid
Oppervlakteafwerking en inspectievereisten
Deze beoordeling helpt bepalen welke functies strengere controle nodig hebben en welke functies standaardtoleranties kunnen gebruiken.
Een duidelijke tolerantiestrategie kan onnodige bewerkings- en inspectiekosten verminderen. De technische ondersteuning van NAITE TECH richt zich op het afstemmen van de tolerantievereisten op de daadwerkelijke functie van het onderdeel.
Bijvoorbeeld:
Een spelingsgat heeft mogelijk niet dezelfde tolerantie nodig als een paspengat.
Een cosmetisch oppervlak heeft mogelijk niet dezelfde vlakheid nodig als een afdichtingsoppervlak.
Een zak voor gewichtsvermindering heeft mogelijk niet dezelfde dieptetolerantie nodig als een zak voor het lokaliseren van componenten.
Een dunne wand heeft mogelijk geometrische ondersteuning nodig voordat deze op betrouwbare wijze een nauwe tolerantie kan aanhouden.
Voor een complex onderdeel is mogelijk een andere opstellingsstrategie nodig om datumrelaties te beschermen.
Door deze details vóór productie te beoordelen, kunnen ingenieurs overtoleranties vermijden en de maakbaarheid verbeteren zonder de prestaties van onderdelen te verminderen.
Veel tolerantiegevoelige kenmerken worden door frezen geproduceerd, waaronder kamers, sleuven, vlakke oppervlakken, profielen, montagevlakken en precisieholtes. Deze kenmerken vereisen een zorgvuldige planning van het gereedschapspad wanneer de toleranties krap zijn of de geometrie moeilijk toegankelijk is.
NAITE TECH biedt CNC-freesonderdelen met gecontroleerde toleranties voor onderdelen die stabiele kamerafmetingen, nauwkeurige sleufbreedtes, betrouwbare montageoppervlakken en consistent bewerkte profielen vereisen.
Voor gefreesde onderdelen kan de tolerantiebeoordeling het volgende omvatten:
Keuze van de freesdiameter
Gereedschapsbereik en stijfheid
Zakdiepte en wanddoorbuiging
Controle van de sleufbreedte
Haalbaarheid van de interne radius
Eisen aan de vlakheid van het oppervlak
Bevestigings- en klemmethode
Finishingpass-strategie
Inspectiemethode
Dit proces helpt bepalen of er met standaardfrezen een tolerantie kan worden bereikt of dat ontwerp- of procesaanpassingen worden aanbevolen.
Sommige onderdelen zijn moeilijk te controleren omdat kritische kenmerken zich op meerdere vlakken of onder een hoek bevinden. In deze gevallen kan een tolerantiefout het gevolg zijn van herhaalde opstellingen en niet alleen van de snijnauwkeurigheid.
NAITE TECH biedt meerassige bewerking voor complexe tolerantievereisten wanneer onderdeelgeometrie, nulpuntrelaties en gereedschapstoegang geavanceerde procesplanning vereisen.
5-assige CNC-bewerking kan nuttig zijn voor:
Complexe behuizingen
Lucht- en ruimtevaartcomponenten
Onderdelen van medische apparaten
Robotachtige componenten
Optische en sensorbevestigingen
Diepe holtes
Schuine gaten en oppervlakken
Precisiefuncties met meerdere gezichten
Onderdelen met nauwe positionele relaties
Door het aantal opstellingen te verminderen en de toegang tot moeilijke oppervlakken te verbeteren, kan 5-assige bewerking soms de tolerantieconsistentie voor complexe onderdelen verbeteren. NAITE TECH evalueert echter elk project afzonderlijk om te bepalen of 5-assige bewerking noodzakelijk is of dat standaard CNC-frezen kosteneffectiever is.
Voor de meest nauwkeurige tolerantiebeoordeling en offerte dient u zowel een 3D CAD-model als een 2D technische tekening aan te leveren.
Aanbevolen bestanden zijn onder meer:
STEP, STP, X_T of andere 3D CAD-bestanden
2D PDF-tekening
Materiaalspecificatie
Eisen aan oppervlakteafwerking
Kritische afmetingen en toleranties
Algemene tolerantienota
GD&T-oproepen indien nodig
Draadspecificaties
Vereiste keuringsrapporten
Productiehoeveelheid
Opmerkingen over montage of montage, indien beschikbaar
Een 3D CAD-bestand helpt bij het definiëren van de geometrie, terwijl een 2D-tekening de technische bedoelingen communiceert. Voor onderdelen met nauwe toleranties is de tekening vooral belangrijk omdat deze definieert welke kenmerken cruciaal zijn en hoe het onderdeel moet worden geïnspecteerd.
Tolerantiebeoordeling is vooral nuttig voordat het ontwerp is afgerond of voordat de productie begint. Vroege evaluatie geeft ingenieurs meer flexibiliteit om niet-kritieke toleranties aan te passen, de geometrie te verbeteren, betere materialen te selecteren of de bewerkingsstrategie te wijzigen.
U moet een tolerantiebeoordeling overwegen als uw onderdeel het volgende omvat:
Gaten of boringen met nauwe tolerantie
Lager stoelen
Locaties van paspennen
Dunne muren
Grote vlakke oppervlakken
Diepe zakken
Kleine interne hoekradii
Complexe geometrie met meerdere assen
Afdichtings- of pasoppervlakken
GD&T-vereisten
Onduidelijke inspectie-eisen
Kostenproblemen veroorzaakt door nauwe toleranties
Vroegtijdige feedback van leveranciers kan het risico helpen verminderen voordat de bewerking begint.
Een sterke tolerantiestrategie helpt zowel de ontwerper als de verspanende leverancier. Wanneer kritische kenmerken, datumreferenties, pasvormvereisten en inspectiebehoeften duidelijk zijn gedefinieerd, kan NAITE TECH de meest efficiënte manier evalueren om het onderdeel te bewerken.
Het doel is niet om belangrijke toleranties weg te nemen. Het doel is om de toleranties die er toe doen te beschermen en onnodige kosten te vermijden voor functies die geen invloed hebben op de pasvorm, afdichting, uitlijning, beweging of prestaties.
Als u niet zeker weet of uw CNC-toleranties te krap of niet specifiek genoeg zijn, kan NAITE TECH uw CAD-bestanden en tekeningen beoordelen en praktische DFM-feedback geven vóór de productie.
Hulp nodig bij het specificeren van CNC-toleranties voor uw volgende project?
Stuur uw CAD-bestanden en tekeningen naar NAITE TECH voor technische beoordeling, feedback over de maakbaarheid en een offerte. Ons team kan helpen bij het evalueren van de haalbaarheid van toleranties, het identificeren van kostenbesparende mogelijkheden en het aanbevelen van praktische bewerkingsstrategieën voor prototype- en productieonderdelen.
Begin met NAITE TECH's CNC-productiediensten voor prototypes en productie.
Vind antwoorden op veelgestelde vragen over standaard CNC-toleranties, bewerking met nauwe toleranties, overtoleranties, materiaaleffecten, GD&T en tolerantiebeoordeling voor CNC-gefreesde onderdelen.
Standaard CNC-bewerkingstoleranties verwijzen meestal naar algemene tolerantiebereiken die kunnen worden bereikt zonder speciale procescontrole of geavanceerde inspectie. Voor veel CNC-gefreesde onderdelen kunnen praktische algemene toleranties rond ±0,10 mm tot ±0,05 mm liggen , afhankelijk van het materiaal, de onderdeelgrootte, de geometrie, het type kenmerk, het bewerkingsproces en de inspectie-eisen.
Er bestaat niet één standaardtolerantie die voor elk CNC-onderdeel geldt. Een klein stijf aluminium onderdeel, een dunwandige kunststof behuizing, een roestvrijstalen as en een diepgefreesd onderdeel kunnen allemaal verschillende tolerantieverwachtingen vereisen.
Een nauwe tolerantie is een tolerantie die een nauwkeurigere controle vereist dan standaard bewerkingstolerantie. In veel CNC-projecten kunnen toleranties van ±0,01 mm of kleiner als krap worden beschouwd, afhankelijk van het materiaal, de geometrie van het kenmerk, de opstellingsstrategie en de inspectiemethode.
Er worden vaak nauwe toleranties gebruikt voor lagerzittingen, paspengaten, asdiameters, afdichtingsoppervlakken, nauwkeurige pasvlakken en zeer nauwkeurige samenstellingen. Ze mogen alleen worden toegepast als ze nodig zijn voor het functioneren.
Nauwe toleranties verhogen de kosten omdat ze de toegestane procesvariatie verminderen. De fabrikant heeft wellicht behoefte aan een nauwkeurigere afstelling, stabielere opspanning, langzamere bewerking, extra nabewerkingsgangen, betere controle op gereedschapsslijtage en meer gedetailleerde inspectie.
De kosten stijgen ook omdat nauwere toleranties een groter risico op uitval en herbewerking met zich meebrengen. Een kenmerk dat enigszins buiten de nauwe tolerantie valt, kan ervoor zorgen dat het onderdeel niet-conform is, zelfs als de rest van het onderdeel correct is bewerkt.
Om overtolerantie te voorkomen, dient u functionele kenmerken te scheiden van niet-kritische geometrie. Pas alleen nauwe toleranties toe op onderdelen die van invloed zijn op de pasvorm, uitlijning, afdichting, beweging, montage of inspectie.
Gebruik algemene toleranties voor niet-kritieke afmetingen zoals cosmetische profielen, uitsparingen voor speling, niet-functionele kamers, afschuiningen en randeinden. Gebruik voor functionele kenmerken zoals lagerboringen, paspengaten en pasvlakken functiespecifieke toleranties op basis van de daadwerkelijke ontwerpvereiste.
Elke dimensie moet worden beheerst door een algemene tolerantie of een specifieke tolerantie, maar niet elke dimensie heeft een nauwe tolerantie nodig. De meeste tekeningen gebruiken een algemene tolerantienotitie voor niet-kritieke afmetingen en individuele toleranties voor kritische kenmerken.
Het doel is om de tekening overzichtelijk te maken zonder deze te overbelasten met onnodig strenge eisen. Kritische afmetingen moeten duidelijk worden geïdentificeerd, terwijl niet-kritische afmetingen doorgaans de standaard algemene toleranties kunnen volgen.
Kenmerken die gewoonlijk een strakkere tolerantiecontrole vereisen, zijn onder meer lagerzittingen, paspengaten, perspassingsgaten, slippassingsgaten, asdiameters, afdichtingsoppervlakken, pasvlakken, precisiegatpatronen, glijdende of roterende interfaces, referentieoppervlakken en kenmerken die de stapeling van de assemblage beïnvloeden.
De tolerantie moet gebaseerd zijn op functie en niet automatisch op elk kenmerk worden toegepast.
De meeste spelingsgaten hebben geen nauwe diametertoleranties nodig, omdat hun belangrijkste functie het doorlaten van een schroef, bout of bevestigingsmiddel is. De positie van het gat kan echter nog steeds van belang zijn als het bevestigingsmiddel moet worden uitgelijnd met een passend onderdeel.
Een schroefgat vereist doorgaans minder controle dan een paspengat, lagergat of perspassinggat. Raadpleeg NAITE TECH's voor gedetailleerde ontwerpregels voor gaten CNC-gatdiepte- en tolerantierichtlijnen.
Dunne wanden kunnen tijdens het bewerken buigen, bewegen na het losmaken of vervormen tijdens inspectie. Dit maakt het moeilijker om nauwe toleranties consistent aan te houden.
Wanddikte beïnvloedt de tolerantiestabiliteit omdat dunne secties minder stijf zijn en gevoeliger voor snijkracht, klemdruk, hitte en materiaalspanningsvrijgave. Voor meer richtlijnen, zie NAITE TECH's dunwandige tolerantie stabiliteit tips.
Kleine interne hoekradii vereisen vaak kleinere snijgereedschappen. Kleinere gereedschappen zijn minder stijf en zullen eerder doorbuigen, vooral in diepe zakken of smalle sleuven. Dit kan de tolerantiecontrole moeilijker maken en de bewerkingstijd verlengen.
Het gebruik van grotere interne radii waar mogelijk verbetert de toegang tot het gereedschap, vermindert de snijkracht en helpt een stabielere bewerkingsnauwkeurigheid te behouden. Voor meer details, bekijk NAITE TECH's hoekradiusregels voor CNC-kamers.
Ja. CNC-frezen en CNC-draaien hebben vaak verschillende tolerantieoverwegingen omdat de processen op verschillende manieren materiaal verwijderen. Draaien is vaak zeer geschikt voor cilindrische onderdelen zoals assen, boringen en ronde onderdelen. Frezen wordt vaak gebruikt voor kamers, sleuven, vlakke oppervlakken, profielen en complexe prismatische kenmerken.
Het tolerantievermogen is afhankelijk van de geometrie van het kenmerk, het materiaal, de opstelling, de toegang tot het gereedschap en de inspectiemethode. Voor gefreesde zakken, sleuven en vlakke oppervlakken biedt NAITE TECH CNC-freestolerantiecontrole voor nauwkeurig bewerkte componenten.
De materiaalkeuze beïnvloedt het tolerantievermogen door bewerkbaarheid, hardheid, thermische uitzetting, interne spanning, gereedschapsslijtage en maatvastheid.
Aluminium is over het algemeen gemakkelijker te bewerken en vaak geschikt voor precisieonderdelen. Roestvast staal is sterker, maar vereist mogelijk een langzamere bewerking en meer gereedschapscontrole. Titanium is moeilijk te bewerken en kan de tolerantiekosten verhogen. Kunststoffen kunnen bewegen als gevolg van temperatuur, vocht, klemdruk of spanningsontspanning.
GD&T moet worden gebruikt als het helpt functionele relaties duidelijker te definiëren dan eenvoudige ± toleranties. Het is nuttig voor gatenpatronen, nulpuntrelaties, vlakheid, parallelliteit, loodrechtheid, slingering en kritische assemblagekenmerken.
Gebruik GD&T wanneer functierelaties de pasvorm, uitlijning, afdichting, beweging of inspectie beïnvloeden. Vermijd onnodige GD&T op cosmetische of niet-functionele oppervlakken, omdat dit de complexiteit en kosten van inspecties kan verhogen.
5-assige CNC-bewerkingen kunnen de tolerantiecontrole voor complexe onderdelen helpen verbeteren wanneer het aantal opstellingen wordt verminderd, de toegang tot gereedschappen wordt verbeterd of betere relaties tussen kenmerken op verschillende vlakken worden gehandhaafd.
5-assige bewerking zorgt er echter niet automatisch voor dat elk onderdeel nauwkeuriger is of goedkoper. Het is vooral nuttig voor complexe geometrie, schuine kenmerken, diepe holtes en tolerantierelaties met meerdere vlakken. Voor deze toepassingen biedt NAITE TECH geavanceerde CNC-bewerking voor complexe geometrieën.
Voor CNC-onderdelen met nauwe toleranties dient u zowel een 3D CAD-model als een 2D technische tekening aan te leveren. Het CAD-model definieert de geometrie, terwijl de 2D-tekening de tolerantie-intentie en inspectie-eisen communiceert.
Aanbevolen bestanden en informatie omvatten STEP-, STP-, X_T- of andere 3D CAD-bestanden, 2D PDF-tekeningen, materiaalspecificaties, algemene tolerantie-opmerkingen, kritische afmetingen, GD&T-bijschriften, draadspecificaties, vereisten voor oppervlakteafwerking, inspectievereisten en productiehoeveelheid.
Ja. NAITE TECH kan uw CAD-bestanden en 2D-tekeningen beoordelen om de haalbaarheid van toleranties te evalueren, kenmerken met te hoge toleranties te identificeren en praktische DFM-verbeteringen voor te stellen vóór de bewerking.
Deze beoordeling kan helpen bepalen welke kenmerken strikte controle vereisen, welke toleranties kunnen worden versoepeld en welke geometrie- of materiaalkeuzes de dimensionale stabiliteit kunnen beïnvloeden. Voor prototype- en productieonderdelen biedt NAITE TECH NAITE TECH CNC-bewerkingsmogelijkheden met technische ondersteuning voor tolerantiebeoordeling en feedback over de maakbaarheid.
Stuur uw CAD-bestanden en 2D-tekeningen naar NAITE TECH voor feedback over de maakbaarheid en een offerte.


