
- Maison
- Capacités
- Solution
- Matériel
- Industrie
- Ressources
- Demander un devis
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-06-22 Origine : Site
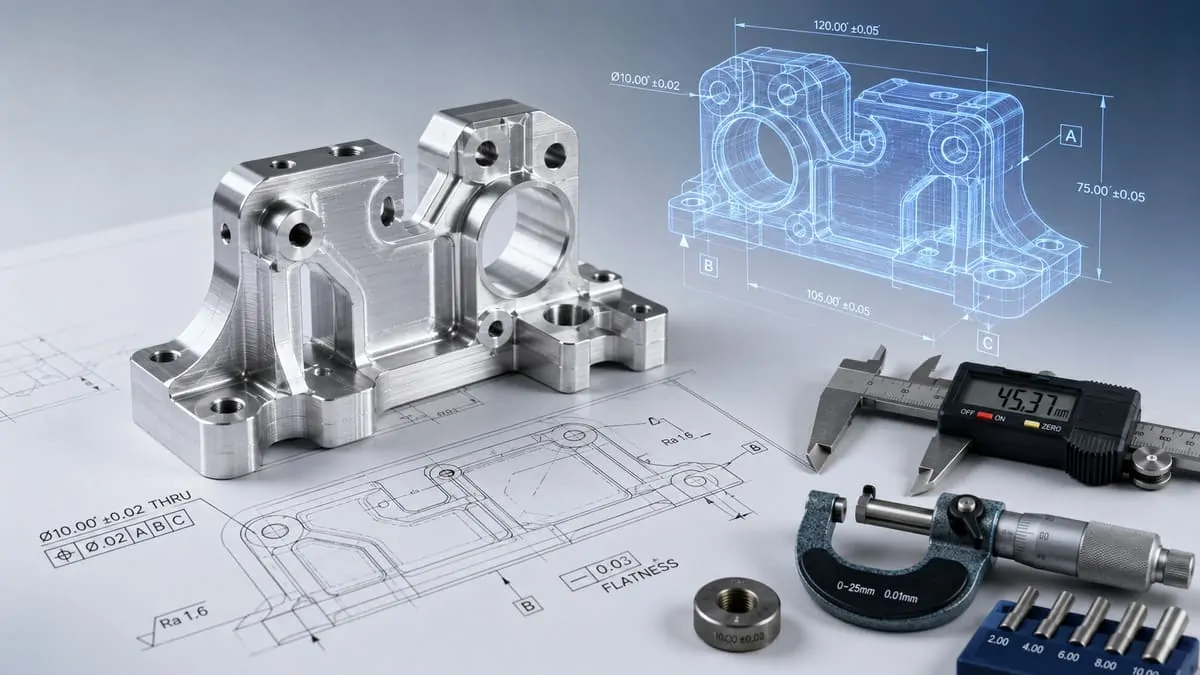
Les tolérances sont l’un des principaux facteurs de coûts dans l’usinage CNC. Une tolérance plus stricte peut améliorer l'ajustement, l'alignement, l'étanchéité ou le contrôle du mouvement, mais elle peut également nécessiter un usinage plus lent, un montage plus précis, des passes de finition supplémentaires, une inspection plus stricte et un risque de rebut plus élevé. Pour cette raison, les pièces CNC les plus rentables ne sont pas toujours celles avec les tolérances les plus serrées : ce sont les pièces avec les bonnes tolérances aux bons endroits.
Dans de nombreux projets CNC, seules quelques fonctionnalités nécessitent réellement un contrôle de précision. Les sièges de roulement, les trous de goujons, les surfaces d'étanchéité, les diamètres d'arbre et les faces de contact critiques peuvent nécessiter des tolérances plus strictes. Cependant, les profils cosmétiques, les découpes, les poches non fonctionnelles et les dimensions extérieures générales peuvent souvent utiliser des tolérances d'usinage standard sans affecter les performances des pièces.
Ce guide explique comment spécifier les tolérances d'usinage CNC de manière claire et pratique. Vous apprendrez ce que signifient les tolérances CNC standard, pourquoi les tolérances serrées augmentent les coûts, comment éviter un tolérancement excessif, quelles caractéristiques nécessitent un contrôle plus strict et comment le matériau, l'épaisseur de paroi, la conception des trous, le rayon d'angle interne, les filetages, le GD&T et la sélection du processus d'usinage affectent la capacité de tolérance.
Du point de vue du fournisseur, un bon schéma de tolérance fait plus que définir la précision. Il indique à l'équipe d'usinage quelles fonctionnalités sont essentielles au fonctionnement et lesquelles offrent plus de flexibilité. Cela permet de réduire les coûts inutiles tout en garantissant la fiabilité de la pièce finale pour l'assemblage et l'utilisation.
Si vous avez besoin d'aide pour revoir les exigences de tolérance avant la production, NAITE TECH fournit services d'usinage CNC personnalisés avec support technique pour la révision CAO, la révision des dessins 2D, les commentaires DFM et l'optimisation pratique des tolérances.
Ce guide couvre les principes pratiques de tolérance d'usinage CNC, aidant les ingénieurs à spécifier des tolérances précises, réalisables et rentables sans ajouter de coûts d'usinage ou d'inspection inutiles.
Comprenez ce que signifient les tolérances d'usinage CNC, comment elles sont affichées sur les dessins techniques et pourquoi elles affectent l'ajustement, la fonction, l'inspection et les coûts de fabrication.
Découvrez quelles plages de tolérance sont généralement considérées comme pratiques pour les dimensions non critiques, les éléments fraisés, les trous, les arbres et les pièces usinées en général.
Découvrez comment des tolérances plus strictes peuvent augmenter le temps d'usinage, la complexité de configuration, les passes de finition, les exigences d'inspection, le risque de rebut et le coût total de production.
Identifiez les problèmes courants de tolérance excessive, tels que l'application de tolérances strictes aux surfaces cosmétiques, aux éléments de dégagement, aux poches non fonctionnelles ou à chaque dimension de dessin.
Découvrez comment décider quelles caractéristiques nécessitent un contrôle de tolérance plus strict, notamment les portées de roulement, les trous de goujons, les surfaces d'étanchéité, les diamètres d'arbre et les interfaces de raccordement.
Comprenez comment la fonction du trou, la profondeur de la poche, la largeur de la fente, l'accès à l'outil, le rayon interne et la stratégie de fraisage affectent la capacité de tolérance et la cohérence de l'usinage.
Découvrez comment l'aluminium, l'acier inoxydable, le titane, les plastiques, l'épaisseur des parois, les détails fins et les contraintes des matériaux influencent la stabilité dimensionnelle après l'usinage.
Découvrez quand GD&T peut améliorer la clarté des tolérances pour les modèles de trous, les surfaces de contact, les références, la planéité, le parallélisme et les composants rotatifs.
Apprenez à appliquer des tolérances strictes uniquement là où elles sont fonctionnellement requises, à utiliser des tolérances standard ailleurs et à réduire les coûts d'usinage inutiles.
Les tolérances d'usinage CNC définissent la quantité acceptable de variation dimensionnelle autorisée sur une pièce usinée. Dans un dessin technique, une tolérance indique au fabricant dans quelle mesure un élément peut s'écarter de sa dimension nominale tout en répondant aux exigences de conception.
Par exemple, si un trou est spécifié comme :
Ø10,00 ±0,05 mm
le diamètre du trou fini peut varier de 9,95 mm à 10,05 mm et être toujours considéré comme acceptable.
Les tolérances sont nécessaires car aucun processus d'usinage ne peut produire toutes les caractéristiques à la dimension nominale exacte. Les outils de coupe s'usent avec le temps, les matériaux se comportent différemment lors de l'usinage, les montages introduisent de petites variations et les méthodes d'inspection ont également des limites de mesure. Une tolérance bien conçue définit le niveau de variation acceptable sans rendre la pièce plus difficile ou plus coûteuse à fabriquer que nécessaire.
Dans l'usinage CNC, les tolérances sont généralement appliquées à :
Diamètres des trous
Diamètres d'arbre
Largeurs de fente
Profondeurs des poches
Planéité des surfaces
Positions des trous
Fonctionnalités filetées
Surfaces de contact
Longueur, largeur et hauteur hors tout
Interfaces d'assemblage critiques
Cependant, toutes les fonctionnalités ne nécessitent pas le même niveau de précision. Un siège de roulement peut nécessiter une tolérance de diamètre étroite, tandis qu'un profil extérieur esthétique, une découpe de jeu ou une poche non fonctionnelle peuvent nécessiter uniquement une tolérance générale standard. La clé est de faire correspondre la tolérance à la fonction de la fonctionnalité.
Pour des règles de conception de pièces CNC plus larges au-delà des tolérances, vous pouvez également consulter les règles de NAITE TECH. Conception CNC pour les directives de fabricabilité.
La plupart des dessins CNC utilisent une combinaison de tolérances générales et de tolérances spécifiques aux fonctionnalités.
Les tolérances générales s'appliquent aux dimensions qui n'ont pas de tolérance spécifiée individuellement. Ceux-ci sont souvent affichés dans le cartouche d'un dessin technique et sont généralement utilisés pour des caractéristiques non critiques telles que des profils externes, des formes de poche de base, des zones de dégagement et des surfaces cosmétiques.
Les tolérances spécifiques aux fonctionnalités sont appliquées directement aux dimensions importantes qui affectent la fonction de la pièce. Ceux-ci peuvent inclure des alésages de roulement, des trous de goujons, des surfaces d'étanchéité, des diamètres d'arbre, des fentes de précision ou des modèles de trous liés aux références.
Une stratégie de tolérance CNC pratique sépare généralement les caractéristiques critiques de la géométrie non critique :
Type de fonctionnalité |
Approche de tolérance recommandée |
Pourquoi c'est important |
|---|---|---|
Dimensions externes non critiques |
Utiliser des tolérances générales |
Réduit les coûts d’usinage et d’inspection |
Trous de dégagement |
Utiliser une tolérance standard ou modérée |
Généralement, il suffit d'avoir suffisamment d'espace pour les fixations |
Trous pour goujons |
Utiliser un contrôle de diamètre et de position plus strict |
Affecte l’alignement et la précision de l’assemblage |
Sièges de roulement |
Utiliser une tolérance de diamètre serrée |
Affecte l'ajustement, la rotation et les performances |
Surfaces d'étanchéité |
Contrôler la planéité ou la finition de surface si nécessaire |
Affecte les fuites et la fiabilité de l’étanchéité |
Surfaces cosmétiques |
Évitez les tolérances strictes inutiles |
N'améliore généralement pas le fonctionnement de la pièce |
Une erreur courante consiste à appliquer la même tolérance stricte à chaque dimension d'un dessin. Cela augmente le temps d'usinage, les efforts d'inspection et les coûts, même lorsque de nombreuses fonctionnalités ne nécessitent pas une grande précision.
Dans les vrais projets d'usinage CNC, une hiérarchie de tolérances claire est souvent plus précieuse que de simplement rendre chaque dimension précise. Lorsqu'un dessin identifie clairement les caractéristiques critiques, les références de référence et les surfaces fonctionnelles, l'équipe d'usinage peut concentrer la précision là où elle compte le plus.
Avant de citer un projet CNC, les ingénieurs de NAITE TECH examinent souvent si les tolérances spécifiées sont fonctionnellement nécessaires ou si certaines dimensions peuvent rester sous les tolérances d'usinage standard sans affecter l'assemblage ou les performances. Cela permet de réduire la complexité inutile de la configuration, d’éviter une inspection excessive et de garder le coût final des pièces sous contrôle.
Les tolérances d'usinage CNC standard sont des plages de tolérance générales qui peuvent généralement être atteintes sans nécessiter de contrôle de processus spécial, d'inspection avancée ou d'opérations de finition supplémentaires. Ces tolérances sont couramment utilisées pour les dimensions non critiques, les profils généraux, les zones de dégagement et les caractéristiques qui n'affectent pas directement l'assemblage, l'étanchéité, le mouvement ou l'alignement.
Pour de nombreuses pièces usinées CNC, une tolérance générale pratique peut se situer autour de ±0,10 mm à ±0,05 mm , en fonction du matériau, de la taille de la pièce, de la géométrie, de la profondeur des détails, du processus d'usinage et des exigences d'inspection. Des tolérances plus strictes peuvent être possibles, mais elles ne doivent être spécifiées que lorsque la caractéristique nécessite une précision supplémentaire pour son fonctionnement.
Il est important de comprendre qu'il n'existe pas de « tolérance CNC standard » unique qui s'applique à chaque pièce. Un petit support en aluminium, un arbre en acier inoxydable, un boîtier à paroi mince, une poche profonde et un composant usiné en plastique peuvent tous nécessiter des tolérances différentes. La même valeur de tolérance peut être facile à atteindre sur une caractéristique et difficile ou coûteuse sur une autre.
Une meilleure approche consiste à définir des tolérances basées sur la fonction des fonctionnalités et le risque de fabrication.
Type de fonctionnalité |
Approche pratique de tolérance |
Impact sur les coûts |
|---|---|---|
Profils externes non critiques |
Utiliser les tolérances générales du dessin |
Faible |
Surfaces fraisées de base |
La tolérance d'usinage standard est généralement acceptable |
Faible à moyen |
Trous de dégagement |
Une tolérance modérée est généralement suffisante |
Faible |
Trous pour goujons |
Utiliser un contrôle de diamètre et de position plus strict |
Moyen |
Sièges de roulement |
Spécifier une tolérance de diamètre serrée en fonction des exigences d'ajustement |
Moyen à élevé |
Diamètres d'arbre |
Utiliser une tolérance d'ajustement appropriée pour la rotation ou l'assemblage |
Moyen |
Poches ou fentes profondes |
La tolérance dépend de l'accès à l'outil et de la profondeur |
Moyen à élevé |
Grandes surfaces planes |
La planéité dépend du matériau, de la taille et de la configuration |
Moyen à élevé |
Caractéristiques des parois minces |
Risque plus élevé de déviation et de déformation |
Haut |
Surfaces cosmétiques |
Évitez les tolérances strictes inutiles |
Faible sinon trop spécifié |
Lors de la spécification de tolérances standard, les ingénieurs doivent éviter d'utiliser par défaut la valeur la plus stricte possible. Une tolérance doit être suffisamment stricte pour garantir le fonctionnement de la pièce, mais pas au point d'augmenter le coût d'usinage sans améliorer les performances.
Par exemple, un trou de dégagement pour une vis n'a généralement pas besoin de la même tolérance qu'un trou de goupille utilisé pour un alignement de précision. Un bord extérieur esthétique n’a généralement pas besoin de la même tolérance qu’un siège de roulement. Une poche non fonctionnelle n’a généralement pas besoin de la même tolérance de profondeur qu’une surface d’étanchéité.
Si votre projet implique plusieurs processus de fabrication ou si vous souhaitez comparer les attentes en matière de tolérance entre différentes méthodes, vous pouvez également vous référer aux informations de NAITE TECH. ressources de référence sur les tolérances de fabrication.
Les tolérances standard constituent généralement le point de départ le plus rentable pour les pièces usinées CNC, car elles permettent au fabricant d'utiliser des stratégies d'usinage efficaces, des outils standard, des méthodes de configuration pratiques et des procédures d'inspection normales.
L’utilisation de tolérances standard lorsque cela est possible peut contribuer à réduire :
Temps d'usinage
Complexité de configuration
Risque d'outillage
Temps d'inspection
Retravailler
Taux de rebut
Coût global de la pièce
Cela ne signifie pas que les tolérances strictes doivent être complètement évitées. De nombreuses pièces CNC nécessitent des tolérances strictes pour les caractéristiques critiques. L'objectif est d'appliquer des tolérances strictes de manière sélective, uniquement là où elles affectent le fonctionnement de la pièce.
Une bonne stratégie de tolérance CNC comprend généralement :
Tolérances générales pour les dimensions non critiques
Tolérances spécifiques aux fonctionnalités pour les domaines fonctionnels
Références de données claires pour l'inspection
Ajustements standard pour les trous, les broches, les arbres et les roulements
Valeurs de tolérance pratiques basées sur le matériau et la géométrie
Revue des fournisseurs avant production
Pour les règles de conception de pièces plus larges, les décisions en matière de tolérance doivent également être prises en compte avec la géométrie, le matériau, l'accès aux outils et la fonction des fonctionnalités. NAITE TECH Les meilleures pratiques en matière de conception de pièces CNC fournissent une base utile pour concevoir des composants CNC plus faciles à fabriquer.
Du point de vue d'un fournisseur d'usinage, les tolérances standard contribuent à maintenir le processus de fabrication stable et prévisible. Lorsque les caractéristiques non critiques peuvent utiliser des tolérances générales pratiques, l'équipe d'usinage peut se concentrer davantage sur les caractéristiques qui affectent réellement l'ajustement, l'alignement, l'étanchéité ou les performances mécaniques.
Dans de nombreux projets CNC, la meilleure façon de réaliser des économies consiste à ne pas modifier complètement la conception de la pièce. Il s’agit d’ajuster la stratégie de tolérance afin que la précision soit appliquée uniquement là où elle crée de la valeur fonctionnelle.
Les tolérances serrées augmentent les coûts d'usinage CNC car elles nécessitent plus de contrôle à chaque étape de la production. Le coût n’est pas seulement lié à la découpe du matériau. Cela vient également de la planification de l'installation, de la stabilité des montages, de la stratégie d'usinage, de l'état de l'outil, du temps d'inspection et du risque de produire des pièces en dehors de la plage de tolérance requise.
Une tolérance telle que ±0,10 mm peut être pratique pour de nombreuses fonctionnalités CNC générales, tandis que ±0,01 mm ou plus peut nécessiter un processus beaucoup plus contrôlé. Plus la tolérance est stricte, plus la variation acceptable est faible. Cela signifie que le processus d'usinage laisse moins de place à l'usure des outils, aux mouvements thermiques, aux contraintes du matériau, aux variations des fixations ou à l'incertitude des mesures.
Dans de nombreux cas, des tolérances strictes peuvent être obtenues, mais elles doivent être appliquées uniquement aux fonctionnalités qui les nécessitent réellement pour le fonctionnement de la pièce.
La précision de l'usinage CNC dépend fortement de la manière dont la pièce est maintenue pendant la production. Pour des tolérances lâches ou standard, un montage pratique peut suffire. Pour des tolérances serrées, la configuration doit souvent être plus rigide, reproductible et soigneusement alignée.
Les fonctionnalités à tolérance stricte peuvent nécessiter :
Positionnement de référence plus précis
Luminaires personnalisés
Vérification de configuration supplémentaire
Distorsion de serrage réduite
Orientation des pièces plus contrôlée
Meilleure répétabilité entre les opérations
Si une pièce doit être usinée sur plusieurs côtés, chaque configuration introduit une petite quantité de variation. Ceci est particulièrement important lorsque des tolérances strictes contrôlent la relation entre les caractéristiques des différentes faces de la pièce.
Pour les pièces complexes présentant des caractéristiques critiques sur plusieurs angles ou surfaces, L'usinage CNC 5 axes pour des pièces de précision complexes peut parfois réduire les erreurs de tolérance liées à la configuration en permettant d'usiner davantage de fonctionnalités en moins d'opérations.
Les caractéristiques de tolérance standard peuvent souvent être usinées efficacement avec des stratégies d'ébauche et de finition normales. Les caractéristiques de tolérance serrées peuvent nécessiter des paramètres de coupe plus lents, des coupes de finition plus légères et des passes supplémentaires pour améliorer la précision dimensionnelle et l'uniformité de la surface.
Cela peut augmenter les coûts car la machine passe plus de temps sur chaque pièce.
Par exemple, une poche avec une tolérance de profondeur standard peut nécessiter uniquement une passe de finition normale. Une profondeur de poche précise, une largeur de fente étroite ou une surface de contact critique peuvent nécessiter un contrôle supplémentaire du stock, des passages de ressorts ou des mesures supplémentaires entre les opérations.
Des tolérances plus strictes peuvent également limiter l’agressivité avec laquelle la pièce peut être usinée. Une coupe trop rapide peut créer de la chaleur, une déviation de l'outil, des vibrations ou des variations de surface, qui peuvent toutes affecter la précision dimensionnelle.
Les outils de coupe ne restent pas parfaitement affûtés tout au long de la production. À mesure qu'un outil s'use, les dimensions des caractéristiques peuvent progressivement changer. Pour les tolérances standards, ce petit changement dimensionnel peut toujours être acceptable. Pour des tolérances serrées, l’usure des outils doit être surveillée plus attentivement.
La déviation de l’outil est un autre facteur majeur. Les outils longs, de petit diamètre ou non supportés peuvent se plier légèrement pendant la coupe. Ceci est courant lors de l'usinage de poches profondes, de fentes étroites, de petits rayons internes et de caractéristiques difficiles d'accès.
Lorsque des tolérances strictes sont appliquées à ces caractéristiques difficiles, le processus d'usinage peut nécessiter :
Des outils plus courts si possible
Porte-outils plus rigides
Forces de coupe réduites
Passes de finition supplémentaires
Remplacement d'outil plus fréquent
Inspection plus minutieuse pendant la production
Pour les poches fraisées, les fentes, les profils et les surfaces planes, NAITE TECH fournit Fraisage CNC de précision pour des caractéristiques à tolérances serrées avec planification du processus basée sur la géométrie des pièces et les exigences de tolérance.
Les tolérances serrées nécessitent généralement une inspection plus approfondie. Une simple vérification au pied à coulisse peut suffire pour certaines dimensions générales, mais des caractéristiques de tolérance serrées peuvent nécessiter des micromètres, des jauges d'alésage, des jauges de hauteur, une inspection MMT, des plaques de surface, des jauges à broches, des jauges de filetage ou d'autres méthodes de mesure contrôlées.
Le coût de l’inspection augmente lorsque :
Plus de dimensions nécessitent une mesure
Les outils de mesure doivent être plus précis
La programmation de la MMT est requise
Chaque pièce nécessite une inspection détaillée
Une inspection du premier article est requise
Des rapports d'inspection sont demandés
Les pièces doivent être mesurées dans un environnement contrôlé
C'est l'une des raisons pour lesquelles l'application de tolérances strictes à chaque dimension peut augmenter les coûts même si l'usinage lui-même n'est pas particulièrement difficile. La charge d'inspection devient beaucoup plus lourde.
Plus la tolérance est stricte, plus la fenêtre de processus acceptable est petite. Un élément légèrement surdimensionné, sous-dimensionné, déformé ou mal aligné peut devenir non conforme.
Cela augmente le risque de :
Réusinage
Réinspection
Ferraille
Livraison retardée
Coût de production plus élevé
Stratégies d'usinage plus conservatrices
Pour les pièces prototypes, cela peut signifier un temps d’usinage supplémentaire. Pour les pièces de production, cela peut affecter le rendement et la répétabilité sur l’ensemble du lot.
Certaines tolérances deviennent coûteuses, non pas parce que leur nombre est extrêmement serré, mais parce que le matériau ou la géométrie est difficile à contrôler.
Par exemple:
Les pièces minces en aluminium peuvent se déformer après l'enlèvement de matière.
L'acier inoxydable peut nécessiter un usinage plus lent et un contrôle thermique plus minutieux.
Le titane peut être difficile à couper et peut augmenter l'usure des outils.
Les plastiques peuvent bouger en raison de la température, de l’humidité ou de contraintes internes.
Les grandes surfaces planes peuvent nécessiter un contrôle et une inspection minutieux des contraintes.
Les poches profondes peuvent être affectées par la déviation de l'outil.
Cela signifie qu'une tolérance pratique sur un petit bloc rigide peut s'avérer difficile sur un boîtier à paroi mince ou une grande plaque légère.
Dans l’usinage CNC, les fournisseurs ne citent pas seulement la forme de la pièce. Ils évoquent également le risque de maintenir les tolérances requises à plusieurs reprises. Une tolérance étroite sur un diamètre court et rigide peut être gérable, tandis que la même tolérance sur une paroi mince, une poche profonde ou une grande surface plane peut nécessiter un processus plus contrôlé et plus coûteux.
C'est pourquoi l'examen de la tolérance est une partie importante du DFM. Avant la production, NAITE TECH peut aider à évaluer quelles exigences de tolérance sont critiques, quelles caractéristiques créent un risque de fabrication et où les tolérances standard peuvent être utilisées pour réduire les coûts sans affecter le fonctionnement.
Pour les projets où les exigences de tolérance ne sont pas claires ou sont sensibles aux coûts, NAITE TECH L’examen des tolérances d’usinage CNC peut aider à identifier des moyens pratiques d’améliorer la fabricabilité avant le début de l’usinage.
La tolérance excessive est l’une des raisons les plus courantes pour lesquelles les pièces usinées CNC deviennent plus chères que nécessaire. Cela se produit lorsque les tolérances sont spécifiées plus strictes que ce dont la pièce a réellement besoin pour l'ajustement, la fonction, l'assemblage, l'étanchéité ou les performances.
Dans de nombreux cas, une tolérance excessive n’améliore pas la pièce finale. Au lieu de cela, cela augmente le temps d’usinage, les efforts d’inspection, la complexité de configuration et les risques de production.
Par exemple, un dessin peut spécifier ±0,01 mm pour toutes les dimensions, même si seules quelques fonctionnalités affectent l'assemblage. Le siège du roulement, les trous des goujons ou la surface d'étanchéité peuvent nécessiter un contrôle strict, mais ce n'est généralement pas le cas des bords esthétiques, des découpes et des poches non fonctionnelles. Lorsque chaque fonctionnalité est considérée comme critique, la pièce entière devient plus difficile et plus coûteuse à fabriquer.
Une tolérance excessive signifie l'application d'exigences de tolérance plus strictes que celles réellement requises par la conception. Cela peut se produire au niveau du dessin, au niveau des fonctionnalités ou au niveau du cartouche.
Les exemples courants incluent :
Application de tolérances strictes à chaque dimension
Utilisation d'une tolérance générale très stricte dans le cartouche du dessin
Spécifier des tolérances strictes sur les surfaces cosmétiques
Application de tolérances de précision aux trous de dégagement
Nécessitant une planéité serrée sur de grandes surfaces non en contact
Ajout de contrôles GD&T sans objectif fonctionnel
Utilisation de tolérances de position strictes sur les fonctions qui n'affectent pas l'assemblage
Spécifier des tolérances serrées inutiles sur des poches profondes ou des parois minces
Une tolérance doit toujours répondre à une question fonctionnelle :
que se passe-t-il si cette caractéristique est légèrement plus grande, plus petite, plus plate, plus profonde ou décalée dans une plage raisonnable ?
Si la réponse est « la pièce fonctionne toujours », alors une tolérance stricte n’est peut-être pas nécessaire.
Une tolérance excessive se produit souvent parce que les concepteurs veulent éviter les risques. Lorsqu’une pièce est importante, il peut sembler plus sûr de rendre chaque dimension serrée. Cependant, en usinage CNC, cette approche peut créer le résultat inverse. Cela peut rendre la pièce plus difficile à produire, plus difficile à inspecter et plus coûteuse à répéter de manière cohérente.
Les causes courantes de tolérance excessive comprennent :
Copie de tolérances à partir d'un ancien dessin
Utilisation de modèles de CAO ou de dessin par défaut
Application d'une tolérance stricte à l'ensemble du cartouche
Ne pas séparer les fonctionnalités fonctionnelles et non fonctionnelles
Essayer de compenser les exigences d'assemblage peu claires
Manque de feedback des fournisseurs lors de la phase de conception
Incompréhension du niveau de tolérance dont la pièce a réellement besoin
Par exemple, un ingénieur peut spécifier une tolérance stricte sur la profondeur d'une poche car cela semble important dans le modèle CAO. Mais si cette poche ne fournit qu’un dégagement ou une réduction de poids, la tolérance stricte risque de ne pas ajouter de valeur fonctionnelle.
Une tolérance excessive augmente les coûts car elle oblige le fabricant à considérer davantage de fonctionnalités comme étant critiques en termes de précision. Cela affecte l’usinage, l’inspection et le contrôle qualité.
Lorsque trop de dimensions sont étroitement contrôlées, le fournisseur peut être amené à :
Utiliser des stratégies d'usinage plus lentes
Ajouter plus de passes de finition
Créer des luminaires plus complexes
Inspecter plus de dimensions
Utiliser des équipements de mesure plus avancés
L’outil de contrôle s’use plus fréquemment
Réduire la vitesse de production
Prévoir davantage de risques de rebut ou de retouche
Même si la pièce semble simple, des exigences de tolérance excessives peuvent rendre le processus de fabrication beaucoup plus exigeant.
Un simple support avec des tolérances standard peut être facile à usiner. Le même support avec des tolérances serrées sur chaque surface, trou, fente et bord peut nécessiter un processus beaucoup plus contrôlé et un temps d'inspection plus long.
Un moyen pratique d'éviter un tolérancement excessif consiste à séparer les caractéristiques critiques de la géométrie non critique.
Fonctionnalité |
Stratégie de mauvaise tolérance |
Meilleure stratégie de tolérance |
|---|---|---|
Profil extérieur général |
±0,01 mm |
Utiliser la tolérance générale standard |
Trous de vis de dégagement |
±0,01 mm |
Utiliser une tolérance de jeu pratique |
Trous pour goujons |
Comme tous les autres trous |
Utiliser un diamètre de précision et une tolérance de position |
Siège de roulement |
Comme tous les autres diamètres |
Appliquer une tolérance stricte basée sur l'ajustement |
Chanfreins cosmétiques |
Tolérance dimensionnelle stricte |
Utiliser l'exigence standard de rupture de bord |
Poches non fonctionnelles |
Tolérance étroite de profondeur et de largeur |
Utiliser une tolérance générale sauf si le fonctionnement est critique |
Surface d'étanchéité |
Pas clairement identifié |
Spécifiez la planéité ou la finition uniquement là où cela est nécessaire |
Cette approche permet de conserver la précision des caractéristiques importantes tout en évitant des coûts inutiles sur des dimensions qui n'affectent pas les performances de la pièce.
La meilleure façon d'éviter une tolérance excessive est de définir la fonction de chaque caractéristique importante avant d'attribuer une tolérance.
Avant d’appliquer une tolérance stricte, demandez :
Cette fonctionnalité affecte-t-elle l'assemblage ?
Est-ce qu'il localise une autre pièce ?
Contrôle-t-il le mouvement, la rotation ou le glissement ?
Cela affecte-t-il l’étanchéité ou les fuites ?
Est-ce que cela fait office de donnée ?
Supporte-t-il un roulement, un arbre, une goupille ou une fixation ?
Est-ce que cela nécessite une documentation d’inspection ?
La pièce fonctionnerait-elle toujours avec une tolérance plus faible ?
Si la caractéristique n’affecte pas la fonction, elle peut souvent utiliser une tolérance standard.
Un bon dessin CNC devrait permettre au fournisseur de comprendre facilement quelles caractéristiques sont critiques. Cela ne devrait pas obliger l’équipe d’usinage à deviner quelles dimensions comptent le plus.
Pour des règles de fabricabilité plus larges, consultez les règles de NAITE TECH. Meilleures pratiques de conception de pièces CNC pour comprendre comment la tolérance, la géométrie, les matériaux et l'accès aux outils fonctionnent ensemble dans la conception de pièces CNC.
Lors de l'examen des dessins, l'un des facteurs de coûts les plus courants constatés par NAITE TECH est l'application de tolérances strictes à chaque dimension. Dans de nombreux projets, seul un petit nombre de fonctionnalités affectent réellement l’assemblage, l’alignement, l’étanchéité ou les performances mécaniques.
Une meilleure approche consiste à définir clairement les caractéristiques critiques et à autoriser des tolérances standard pour le reste de la pièce. Cela aide l'équipe d'usinage à concentrer le contrôle des processus là où il crée une valeur réelle, tout en évitant les temps d'usinage et les coûts d'inspection inutiles sur les géométries non critiques.
Pour les pièces sensibles aux coûts, NAITE TECH peut examiner les dessins et fournir Prise en charge de l'usinage CNC de précision pour aider à identifier les exigences de tolérance qui peuvent augmenter les coûts sans améliorer le fonctionnement des pièces.
Toutes les dimensions d'une pièce usinée CNC ne nécessitent pas une tolérance stricte. La meilleure stratégie de tolérance est basée sur la fonction. Avant d'appliquer une tolérance stricte, les ingénieurs doivent identifier les caractéristiques qui affectent l'assemblage, l'alignement, l'étanchéité, le mouvement, le transfert de charge ou l'inspection.
Une bonne règle est simple :
si une fonction affecte directement la manière dont la pièce s'ajuste, se déplace, scelle, s'aligne ou fonctionne, elle peut nécessiter un contrôle de tolérance plus strict. Si cela n’affecte pas le fonctionnement, une tolérance standard est généralement plus rentable.
Cette approche basée sur les fonctions permet d'éviter une tolérance excessive tout en préservant la précision des fonctionnalités critiques.
Certaines fonctionnalités CNC sont directement liées aux performances des pièces et peuvent nécessiter un contrôle de tolérance plus strict. Ces caractéristiques doivent être examinées attentivement lors de la planification de la conception et de la fabrication.
Les exemples courants incluent :
Sièges de roulement
Trous pour goujons
Trous à pression
Trous d'ajustement
Diamètres d'arbre
Surfaces d'étanchéité
Surfaces de contact
Modèles de trous de précision
Surfaces de référence
Interfaces coulissantes ou rotatives
Interfaces optiques, médicales, aérospatiales ou robotiques
Fonctionnalités qui contrôlent l'empilement des assemblages
Pour ces fonctionnalités, la tolérance doit être choisie en fonction des exigences fonctionnelles et non en utilisant une valeur par défaut. Par exemple, un alésage de roulement doit être tolérancé en fonction de l'ajustement de roulement requis, tandis qu'un trou de goupille de centrage doit être contrôlé à la fois en termes de diamètre et de position.
De nombreuses fonctionnalités CNC sont importantes pour la forme, le jeu ou l’apparence, mais ne nécessitent pas de contrôle de précision. L'application de tolérances strictes à ces caractéristiques augmente souvent les coûts sans améliorer les performances.
Les exemples incluent :
Profils extérieurs cosmétiques
Poches non fonctionnelles
Découpes réduisant le poids
Zones de dégagement générales
Chanfreins de base
Casses de bord
Surfaces décoratives
Grandes surfaces sans contact
Trous de passage des vis
Cavités internes utilisées uniquement pour l'enlèvement de matière
Ces fonctionnalités peuvent souvent utiliser des tolérances générales de dessin. Si la fonction ne localise pas un autre composant, ne prend pas en charge un ajustement, ne crée pas de joint ou ne contrôle pas le mouvement, elle n'a généralement pas besoin d'une tolérance étroite.
Avant de spécifier une tolérance étroite sur un dessin CNC, posez les questions suivantes :
Question |
Pourquoi c'est important |
|---|---|
Cette fonctionnalité affecte-t-elle l'assemblage ? |
Les fonctionnalités d'assemblage nécessitent souvent une taille ou une position contrôlée |
Localise-t-il un autre composant ? |
Les fonctionnalités de localisation peuvent nécessiter une tolérance de position plus stricte |
Supporte-t-il un roulement, un arbre ou une goupille ? |
Les fonctionnalités basées sur l'ajustement nécessitent généralement un contrôle précis du diamètre |
Est-ce que cela affecte l'étanchéité ? |
Les surfaces d'étanchéité peuvent nécessiter un contrôle de planéité ou de finition de surface |
Est-ce qu'il contrôle le glissement ou la rotation ? |
Les interfaces mobiles nécessitent un dégagement contrôlé |
Cette fonctionnalité est-elle utilisée comme donnée ? |
Les fonctions de référence affectent les relations entre l'inspection et les fonctions |
Est-ce que cela nécessite une documentation d’inspection ? |
Des inspections plus poussées peuvent augmenter les coûts |
La pièce fonctionnerait-elle toujours avec une tolérance plus lâche ? |
Si oui, une tolérance stricte n’est peut-être pas nécessaire |
Cette liste de contrôle aide les ingénieurs à décider où la précision est réellement nécessaire et où les tolérances standard sont plus pratiques.
Le même type de fonctionnalité peut nécessiter des tolérances différentes selon sa fonction.
Par exemple, tous les trous ne doivent pas être traités de la même manière :
Un trou de dégagement pour vis peut nécessiter seulement suffisamment d'espace pour la fixation.
Un trou de goupille peut nécessiter un contrôle de diamètre et de position serré.
Un trou de roulement peut nécessiter une tolérance basée sur l'ajustement.
Un trou fileté peut nécessiter une profondeur de filetage et un engagement appropriés.
Un trou d’étanchéité peut nécessiter des exigences à la fois dimensionnelles et superficielles.
Pour des règles de conception de trous plus détaillées, consultez les règles de NAITE TECH. Recommandations de conception de trous CNC.
La même logique s'applique aux surfaces fraisées. Une face cosmétique, une face de montage et une face d'étanchéité peuvent toutes se ressembler en CAO, mais elles ne nécessitent pas la même stratégie de tolérance. La tolérance doit refléter l'objectif fonctionnel de la surface.
Les décisions en matière de tolérance doivent également tenir compte de la manière dont plusieurs pièces s'assemblent dans un assemblage. Même si chaque pièce individuelle se situe dans les limites de tolérance, de petites variations peuvent s'accumuler sur plusieurs composants. C’est ce qu’on appelle l’empilement de tolérance.
Le cumul de tolérances est particulièrement important pour :
Assemblages en plusieurs parties
Boîtiers et couvercles
Assemblages à chevilles
Mécanismes coulissants
Alignement des engrenages ou des roulements
Positionnement optique ou capteur
Composants robotiques et d'automatisation
Si une fonction contrôle la position d'une autre pièce dans un assemblage, elle peut nécessiter une tolérance plus stricte ou un contrôle GD&T plus clair. Si la caractéristique est uniquement esthétique ou fournit un jeu supplémentaire, elle peut généralement rester sous la tolérance standard.
Une erreur courante consiste à utiliser des tolérances serrées pour compenser des exigences de conception peu claires. Si le concepteur n’est pas sûr des caractéristiques essentielles, il peut se sentir plus sûr de tout rendre étanche. Cependant, cela augmente souvent les coûts et rend le dessin plus difficile à fabriquer.
Au lieu de cela, le dessin doit clairement définir :
Quelles fonctionnalités sont critiques
Quelles surfaces agissent comme des références
Quels trous sont pour l'alignement
Quelles fonctionnalités sont à dédouaner
Quelles dimensions affectent l'ajustement ou le mouvement
Quelles tolérances sont requises pour l'inspection
Pour la planification générale des tolérances et la géométrie CNC pouvant être fabriquée, NAITE TECH Les principes DFM pour les pièces usinées CNC peuvent aider à relier la fonction des fonctionnalités, le choix des matériaux et les limites du processus d'usinage.
Un bon schéma de tolérance indique au fournisseur ce qui compte le plus. Lorsque les caractéristiques critiques sont clairement identifiées, l'équipe d'usinage peut planifier les montages, les parcours d'outils, les méthodes d'inspection et les contrôles de processus autour de ces caractéristiques.
Dans le processus d'examen technique de NAITE TECH, les questions de tolérance sont souvent évaluées d'abord par fonction. Si une dimension affecte l’ajustement, l’étanchéité, l’alignement ou le mouvement, elle fait l’objet d’une plus grande attention. Si une caractéristique n’affecte pas les performances de la pièce, la tolérance d’usinage standard constitue souvent le choix le plus pratique et le plus rentable.
Les tolérances des trous font partie des décisions de tolérance les plus importantes dans les pièces usinées CNC. Les trous peuvent être utilisés pour le jeu, l'alignement, la fixation, le support de roulement, les ajustements à la presse, l'écoulement du fluide ou l'étanchéité. Chaque type de trou ayant une fonction différente, tous les trous ne doivent pas utiliser la même tolérance.
Une erreur courante consiste à appliquer une tolérance stricte à chaque trou du dessin. Cela peut augmenter les coûts d'usinage et d'inspection sans améliorer les performances d'assemblage. Une meilleure approche consiste à définir d'abord le but de chaque trou, puis à appliquer la tolérance appropriée en fonction de la fonction.
Les trous de dégagement sont utilisés pour permettre aux vis, boulons, broches ou autres fixations de passer à travers une pièce. Dans la plupart des cas, la fixation n’a pas besoin d’un ajustement précis à l’intérieur du trou de dégagement. Le trou a simplement besoin de suffisamment d’espace pour le montage.
Pour cette raison, les trous de passage ne nécessitent généralement pas de tolérances de diamètre serrées. Des tolérances standards ou modérément contrôlées sont souvent suffisantes.
La tolérance des trous de dégagement dépend de :
Taille de fixation
Exigence de dégagement pour l'assemblage
Relation de position avec les pièces en contact
Si le trou est utilisé pour le réglage
Si la tête de fixation, la rondelle ou le contre-alésage doivent être correctement positionnés
Si le trou ne fournit qu'un dégagement pour une vis, l'application d'une tolérance de diamètre très serrée peut ne pas ajouter de valeur fonctionnelle. Cependant, si la position du trou de dégagement affecte l'alignement entre les pièces, la position du trou peut nécessiter plus de contrôle que le diamètre du trou.
Pour des recommandations plus détaillées sur la géométrie, la profondeur et la fabricabilité des trous, consultez les recommandations de NAITE TECH. Directives DFM pour les trous CNC.
Les trous de goupille sont utilisés pour un alignement précis entre les pièces. Contrairement aux trous de dégagement, les trous de cheville nécessitent souvent un diamètre et un contrôle de position plus serrés car ils affectent directement la précision de l'assemblage.
Un trou de goupille peut nécessiter :
Diamètre de trou précis
Position du trou contrôlée
Profondeur de trou appropriée
Alésage ou ennuyeux
Effacer les références de référence
Sélection d'ajustement basée sur la fonction d'assemblage
Par exemple, une goupille utilisée pour un alignement répétable peut nécessiter un ajustement par glissement ou un ajustement par pression contrôlé. Dans ce cas, la taille et l’emplacement du trou sont importants. Si le diamètre est trop lâche, l’assemblage risque de perdre son alignement. Si la position n'est pas contrôlée, les pièces correspondantes risquent de ne pas s'ajuster correctement.
Lors de l'utilisation de trous de goujons, il est généralement préférable de spécifier la relation d'ajustement et de référence requise plutôt que d'appliquer une tolérance serrée aléatoire.
Les trous d'ajustement par pression et par glissement nécessitent une sélection minutieuse des tolérances car ils contrôlent la manière dont deux pièces s'assemblent.
Un trou d'ajustement par pression est conçu de telle sorte que le composant inséré soit légèrement plus grand que le trou, créant ainsi un ajustement serré. Cela peut fournir une forte rétention mais nécessite un diamètre contrôlé et une prise en compte du matériau.
Un trou d'ajustement coulissant permet à une goupille, un arbre ou un composant de glisser en place avec un jeu contrôlé. Ceci est utile lorsque des pièces doivent être assemblées et démontées ou lorsqu'un positionnement précis est nécessaire sans force.
Les trous basés sur l'ajustement peuvent nécessiter des tolérances plus strictes que les trous généraux, car de petits changements dimensionnels peuvent affecter la sensation d'assemblage, la force de rétention ou la précision de l'alignement.
Les facteurs de conception importants comprennent :
Diamètre de la goupille ou de l'arbre
Dureté du matériau
Force d'assemblage requise
Dilatation thermique
Finition superficielle
Profondeur du trou
Épaisseur de paroi autour du trou
Si la pièce sera assemblée à plusieurs reprises
Les trous pressés dans les matériaux plus tendres peuvent se comporter différemment des trous pressés dans l'acier. Les parois minces autour d'un trou d'ajustement forcé peuvent également se déformer lors de l'assemblage. La géométrie doit donc être revue avant d'attribuer une tolérance stricte.
Les sièges de roulement et les alésages de bagues sont généralement des éléments essentiels au fonctionnement. Ces trous nécessitent souvent un diamètre, une rondeur, une finition de surface et parfois une concentricité ou un faux-rond contrôlés en fonction de l'application.
Un alésage de roulement trop serré peut endommager le roulement ou rendre l'assemblage difficile. Un alésage trop lâche peut réduire les performances de support, d'alignement ou de rotation.
Lors de la spécification des trous de roulement ou de bague, les ingénieurs doivent prendre en compte :
Recommandations d'ajustement du fabricant de roulements
Direction de la charge
Exigence de rotation
Matériau du boîtier
Température de fonctionnement
Méthode d'assemblage
Finition superficielle
Méthode de contrôle
Les sièges de roulement ne doivent pas être tolérés de la même manière que les trous généraux. Ils nécessitent des décisions de tolérance basées sur l’ajustement.
Les trous filetés sont différents des trous simples car leur fonction dépend de la forme du filetage, du pas, de la longueur d'engagement et de la compatibilité des fixations. Dans la plupart des cas, les spécifications de filetage standard doivent être utilisées à la place des valeurs de tolérance personnalisées.
La conception des trous filetés doit prendre en compte :
Taille et pas du filetage
Classe ou standard de thread
Engagement minimum du filetage
Profondeur du trou borgne
Dégagement inférieur
Résistance du matériau
Charge de fixation
Taraudage ou fraisage de filetage
Inspection avec des jauges de filetage
Les tolérances de filetage personnalisées ne doivent être utilisées que lorsqu'il existe une raison fonctionnelle claire, telle que l'étanchéité, une charge élevée, un réglage de précision ou des conditions d'assemblage particulières.
Pour des conseils plus approfondis sur les caractéristiques filetées, le jeu des fixations et l'engagement du filetage, consultez le document NAITE TECH. Pratiques de conception de filetages et de fixations CNC.
Pour de nombreux assemblages, la position du trou est plus importante que le diamètre du trou. Un trou de dégagement peut avoir une tolérance de diamètre lâche, mais sa position peut néanmoins devoir être contrôlée s'il doit s'aligner avec un autre composant.
Cela est particulièrement vrai pour :
Modèles de boulons
Modèles de goujons
Plaques de montage
Logements
Boîtiers
Supports
Assemblages de précision
Si plusieurs trous doivent s'aligner avec les pièces correspondantes, envisagez d'utiliser la tolérance de position GD&T au lieu d'appliquer uniquement des tolérances ± aux dimensions individuelles. La tolérance de position peut définir plus clairement l'emplacement acceptable d'un modèle de perçage par rapport aux fonctions de référence.
Les trous profonds sont plus difficiles à contrôler que les trous peu profonds. À mesure que la profondeur du trou augmente, le risque de déviation de l'outil, de déplacement du foret, de problèmes d'évacuation des copeaux, d'accumulation de chaleur et de variation du diamètre augmente également.
Des tolérances serrées sur les trous profonds peuvent nécessiter :
Forage par picage
Ennuyeux
Alésage
Outillage spécial
Plus d'inspection
Usinage plus lent
Meilleure évacuation des copeaux
Planification de processus supplémentaire
Si un trou profond ne nécessite pas de précision, évitez d’appliquer des tolérances trop serrées. Si le trou est essentiel au fonctionnement, discutez de la faisabilité avec le fournisseur d'usinage avant de finaliser le dessin.
Un trou ne doit pas être toléré uniquement en fonction de son diamètre. Sa fonction compte. Un trou de dégagement, un trou de goupille, un trou fileté, un trou de roulement et un trou d'étanchéité peuvent tous nécessiter des méthodes d'usinage, des méthodes d'inspection et des niveaux de tolérance différents.
Dans le processus d'examen des tolérances de NAITE TECH, les caractéristiques des trous sont évaluées en fonction de leur rôle dans l'assemblage. Si le trou contrôle l'alignement, l'ajustement par pression, le support de roulement ou l'étanchéité, il peut nécessiter un contrôle plus strict. Si elle ne fournit qu'un jeu, une tolérance standard est souvent plus pratique et plus rentable.
Les tolérances de fraisage CNC ne dépendent pas uniquement de la précision de la machine. Ils sont également affectés par la profondeur des détails, le diamètre de la fraise, la longueur de l'outil, le comportement du matériau, la stabilité du maintien de la pièce, l'accès à la surface et le nombre de réglages requis pour usiner la pièce.
Les éléments fraisés tels que les poches, les fentes, les profils, les épaulements, les bossages et les surfaces planes sont courants dans les pièces usinées CNC. Certaines de ces caractéristiques peuvent nécessiter un contrôle strict des tolérances, tandis que d'autres peuvent généralement suivre des tolérances d'usinage standard. La clé est de comprendre quelles caractéristiques fraisées sont essentielles au fonctionnement et lesquelles ne sont utilisées que pour le dégagement, la réduction de poids ou l'apparence.
NAITE TECH fournit Fraisage CNC de précision pour les caractéristiques à tolérance serrée , notamment les poches, les fentes, les profils, les surfaces de montage et les composants usinés avec précision qui nécessitent une planification minutieuse du processus.
Les poches sont largement utilisées dans les boîtiers, supports, boîtiers et composants mécaniques usinés CNC. Les tolérances de poche peuvent s'appliquer à la largeur, à la longueur, à la profondeur, au rayon d'angle, à la planéité du sol ou à la position du mur.
Une poche peut nécessiter une tolérance stricte si :
Contient un autre composant
Position d'assemblage des commandes
Supporte une surface d'étanchéité
Localise un insert, un capteur ou un module électronique
Affecte le glissement ou le jeu
Définit une épaisseur de paroi critique
Cependant, si une poche est utilisée uniquement pour réduire le poids ou pour enlever de la matière, une tolérance standard est souvent suffisante.
La tolérance de poche devient plus difficile lorsque la poche est profonde, étroite ou nécessite de petits rayons de coin internes. Les outils longs peuvent fléchir pendant la coupe, et les petits outils peuvent nécessiter des avances plus lentes et plusieurs passes. Cela augmente le temps d'usinage et le risque de tolérance.
Les fentes sont couramment utilisées pour l'alignement, le réglage, les mécanismes coulissants, les fonctions de montage et le dégagement. Comme pour les trous, les tolérances des fentes doivent être basées sur la fonction.
Un emplacement peut nécessiter un contrôle plus strict lorsqu'il :
Guide un composant coulissant
Localise une autre pièce
Plage de réglage des commandes
Maintient l’alignement entre les assemblages
Fonctionne avec une épingle, une clé ou une attache
Affecte le mouvement mécanique
Pour les fentes de dégagement simples, des tolérances étroites de largeur ou de position sont souvent inutiles. Mais pour les fentes de guidage, les rainures de clavette ou les interfaces coulissantes, la largeur de la fente, la rectitude, l'état de surface et la position peuvent tous affecter les performances.
Lors de la conception des rainures, les ingénieurs doivent prendre en compte l'accès à l'outil, le diamètre de la fraise, le rayon du coin et si la rainure peut être usinée avec une configuration d'outil rigide.
Les tolérances de profil contrôlent la forme ou le contour d'une fonction usinée. Ils peuvent s'appliquer aux profils extérieurs, aux surfaces courbes, aux bossages, aux nervures ou aux contours complexes.
Pour les profils extérieurs non critiques, les tolérances standards sont souvent acceptables. Pour les profils d'accouplement, les chemins d'étanchéité, les surfaces aérodynamiques, les composants médicaux ou les assemblages de précision, un contrôle plus strict des profils peut être nécessaire.
La tolérance du profil peut devenir plus difficile lorsque :
La géométrie est complexe
La surface nécessite plusieurs parcours d'outils
La pièce nécessite plusieurs configurations
Des parois minces sont impliquées
Le matériau est difficile à usiner
Le contour comprend de petits rayons ou des traits profonds
Pour une géométrie complexe, il est important de définir quelles surfaces sont critiques pour le fonctionnement. Tous les contours d'une pièce ne nécessitent pas la même tolérance.
Les surfaces planes peuvent être utilisées à des fins de montage, d'étanchéité, de localisation, de support ou à des fins esthétiques. L'exigence de tolérance dépend fortement de la fonction de la surface.
Une face de montage peut nécessiter une planéité ou un parallélisme contrôlé. Une surface d'étanchéité peut également nécessiter un contrôle de l'état de surface. Cependant, un visage cosmétique peut n’avoir besoin que d’une tolérance dimensionnelle et d’une finition visuelle standard.
La planéité devient plus difficile à contrôler sur :
Grandes assiettes
Boîtiers à paroi mince
Pièces avec enlèvement de matière important
Matériaux soumis à des contraintes internes
Pièces usinées sur plusieurs faces
Composants avec une épaisseur de paroi inégale
Les exigences strictes en matière de planéité peuvent augmenter considérablement les coûts, car elles peuvent nécessiter une ébauche minutieuse, une réduction des contraintes, un usinage de finition, un serrage contrôlé et une inspection supplémentaire.
Avant de spécifier une planéité parfaite, demandez-vous si la surface affecte réellement l'étanchéité, l'assemblage, l'alignement ou les performances.
Le fraisage CNC utilise des outils de coupe rotatifs et l'outil doit accéder physiquement à la fonction en cours d'usinage. Le diamètre et la longueur de l'outil affectent fortement la capacité de tolérance.
Les petits outils sont utiles pour les petits détails et les rayons internes serrés, mais ils sont moins rigides et peuvent nécessiter un usinage plus lent. Les outils longs peuvent atteindre des caractéristiques profondes, mais ils sont plus susceptibles de dévier. Les deux situations peuvent rendre plus difficiles à respecter des tolérances strictes.
Le risque de tolérance augmente lorsqu'une fonctionnalité nécessite :
Outillage longue portée
Fraises de petit diamètre
Usinage de poches profondes
Usinage de rainures étroites
Petits rayons d'angle intérieurs
Plusieurs changements d'outils
Accès restreint aux outils
Pour cette raison, les décisions en matière de tolérance doivent être revues en même temps que la géométrie des caractéristiques. Une tolérance pratique sur une fonctionnalité ouverte et peu profonde peut devenir coûteuse sur une fonctionnalité profonde et étroite avec un accès limité aux outils.
Le rayon de coin interne a un effet direct sur la tolérance et le coût du fraisage CNC. Étant donné que les outils de fraisage sont ronds, ils ne peuvent pas créer des coins internes parfaitement nets. Des rayons internes plus petits nécessitent des outils plus petits, et les outils plus petits sont plus flexibles, plus lents et plus sensibles à la déviation.
Si une poche ou une fente a un très petit rayon interne, le processus d'usinage peut nécessiter :
Petits couteaux
Avances plus lentes
Passes de finition supplémentaires
Temps d'usinage plus long
Risque d'usure des outils plus élevé
Une inspection plus minutieuse
Dans la mesure du possible, des rayons internes plus grands améliorent l'accès aux outils, réduisent le temps d'usinage et rendent le contrôle des tolérances plus stable.
Pour des recommandations pratiques sur les rayons, voir les recommandations de NAITE TECH. Lignes directrices sur le rayon d'angle interne CNC.
Les parois minces peuvent rendre les tolérances de fraisage CNC plus difficiles à maintenir. Pendant l'usinage, les sections minces peuvent fléchir sous l'effet de la force de coupe. Après le desserrage, la pièce peut bouger légèrement en raison du relâchement des contraintes internes. Cela peut affecter l'épaisseur de la paroi, la planéité, le parallélisme et la position des éléments.
Des tolérances strictes sur les éléments à paroi mince nécessitent souvent :
Forces de coupe réduites
Enlèvement de matière équilibré
Un montage plus soigné
Passes de finition supplémentaires
Séquence d'usinage contrôlée
Inspection après libération du stress
Ajustements de conception possibles
Si une tolérance étroite est appliquée à une paroi mince sans tenir compte de la rigidité, la pièce peut être difficile à usiner de manière cohérente.
Pour plus de conseils sur la conception de pièces légères et à paroi mince, consultez le document NAITE TECH. directives d'usinage CNC à paroi mince.
Pour les pièces fraisées CNC, le contrôle des tolérances est souvent limité par la géométrie plutôt que par la seule capacité de la machine. Une poche ouverte peu profonde peut être facile à maintenir dans une tolérance pratique, tandis qu'une poche étroite et profonde avec de petits rayons de coin peut nécessiter un usinage plus lent, des outils plus petits et un contrôle de processus supplémentaire.
Lors de l'examen du processus de fraisage, les ingénieurs de NAITE TECH évaluent l'accès à l'outil, la profondeur de la poche, l'épaisseur de la paroi, les rayons internes et la stratégie de configuration avant de confirmer les exigences de tolérance strictes. Cela permet d'identifier quelles caractéristiques sont pratiques à contrôler et quelles tolérances peuvent augmenter les coûts sans améliorer le fonctionnement de la pièce.
L'épaisseur de paroi a un impact majeur sur la stabilité des tolérances CNC. Même si une machine est capable de produire des dimensions précises, une pièce à paroi mince peut toujours se déformer lors de l'usinage, après desserrage ou lors de l'inspection. Cela signifie que la tolérance finale mesurée dépend non seulement de la précision du parcours d'outil, mais également de la rigidité de la pièce et du comportement du matériau.
Les parois minces sont courantes dans les boîtiers légers, les boîtiers, les supports, les pièces aérospatiales, les composants robotiques, les dispositifs médicaux et les assemblages électroniques. Ces pièces nécessitent souvent un contrôle de tolérance strict, mais une géométrie fine peut rendre ce contrôle plus difficile et plus coûteux.
Pour cette raison, l’épaisseur de la paroi doit être revue avant d’appliquer des tolérances strictes aux éléments minces.
Les parois minces sont moins rigides que les sections épaisses. Pendant la coupe, la pression de l'outil peut provoquer une légère flexion du mur. Le mur peut s'éloigner de la fraise puis rebondir après le passage de l'outil. Cela peut créer une variation dimensionnelle, une conicité, des marques de broutage ou une épaisseur de paroi incohérente.
Les problèmes de tolérance des parois minces peuvent provenir de :
Déviation de la force de coupe
Pression de serrage
Libération des contraintes matérielles
Accumulation de chaleur
Vibrations de l'outil
Enlèvement de matière irrégulier
Longue hauteur de mur non supportée
Rayon de coin ou support de nervure insuffisant
Pression de mesure pendant l'inspection
Une tolérance facile à atteindre sur un bloc massif peut devenir beaucoup plus difficile sur un boîtier à paroi mince. La géométrie modifie le risque de fabrication.
L'usinage CNC supprime la matière d'un bloc ou d'une billette. Lorsque de grandes quantités de matière sont enlevées, les contraintes internes du matériau peuvent être relâchées. Cela peut entraîner une déformation, une courbure, une torsion ou un léger déplacement de la pièce après l'usinage.
Ceci est particulièrement important pour :
Grandes plaques d'aluminium
Boîtiers à paroi mince
Pièces avec poches profondes
Composants avec une épaisseur de paroi inégale
Pièces usinées en plastique
Pièces en acier inoxydable ou en titane avec des forces de coupe élevées
Si un dessin spécifie une planéité étroite, un parallélisme ou une tolérance d'épaisseur de paroi sur une pièce susceptible de se déformer après l'usinage, le fabricant peut avoir besoin d'un processus plus contrôlé. Cela peut inclure l'usinage grossier, la réduction des contraintes, le temps de repos, le refixage, l'usinage de finition et une inspection supplémentaire.
Une stratégie pratique d’épaisseur de paroi contribue à améliorer la stabilité de l’usinage et à réduire le risque de tolérance. Au lieu d'appliquer des tolérances très strictes à des éléments minces et flexibles, les ingénieurs devraient d'abord améliorer la rigidité des pièces lorsque cela est possible.
Les stratégies de conception utiles comprennent :
Évitez les murs non soutenus extrêmement minces
Gardez l'épaisseur de la paroi aussi uniforme que possible
Ajoutez des nervures ou des fonctionnalités de support là où la fonction le permet
Évitez les poches profondes avec des parois restantes très fines
Utiliser des rayons internes plus grands pour améliorer l'accès aux outils
Eviter un enlèvement de matière agressif d'un seul côté
Définir quelles caractéristiques des parois minces sont vraiment critiques
Autoriser des tolérances standard pour les sections minces non fonctionnelles
Discutez dès le début des tolérances serrées d’épaisseur de paroi avec le fournisseur d’usinage.
Pour des conseils plus détaillés sur la conception de pièces légères, consultez les documents de NAITE TECH. Considérations sur la conception de l'épaisseur de paroi CNC.
La géométrie des parois minces peut également affecter la planéité et le parallélisme. Une fine plaque, un couvercle ou un boîtier peut bouger après avoir été retiré du luminaire, surtout si le matériau a été retiré de manière inégale d'un côté.
Des exigences strictes de planéité ou de parallélisme peuvent être nécessaires pour :
Surfaces d'étanchéité
Faces de montage
Surfaces d'appui des roulements
Surfaces d'alignement optique
Interfaces d'assemblage de précision
Surfaces de référence utilisées pour l'inspection
Cependant, une planéité parfaite sur une grande surface mince peut s'avérer coûteuse si la surface n'est pas essentielle au fonctionnement. Avant de spécifier la planéité, les ingénieurs doivent confirmer si la surface affecte réellement l'assemblage, l'étanchéité ou les performances.
Si la surface est cosmétique ou sans contact, une tolérance standard peut être plus pratique.
Les parois minces autour des trous peuvent créer des problèmes de tolérance supplémentaires. Un trou placé trop près d'une paroi fine peut se déformer lors de l'usinage ou de l'assemblage. Les trous d'insertion par pression sont particulièrement sensibles car le composant inséré applique une force au matériau environnant.
Les parois minces autour des trous peuvent affecter :
Rondeur du trou
Diamètre du trou
Résistance à l'ajustement par pression
Résistance du fil
Support de roulement
Performances d'étanchéité
Répétabilité de l'assemblage
Si un trou nécessite une tolérance étroite, l'épaisseur de la paroi environnante doit être suffisamment solide pour supporter l'ajustement requis. Dans le cas contraire, le trou pourrait être usiné avec précision mais se déformer lors de l'assemblage.
Ceci est particulièrement important pour les trous de goujons, les sièges de roulement, les trous filetés et les fonctions d'ajustement par pression.
Différents matériaux se comportent différemment lorsqu'ils sont usinés dans une géométrie à paroi mince.
L'aluminium est généralement plus facile à usiner et est souvent utilisé pour des pièces de précision légères, mais les fines parois en aluminium peuvent toujours se déformer ou se déformer après un enlèvement important de matière.
L'acier inoxydable est plus résistant mais peut nécessiter des forces de coupe plus élevées, ce qui peut augmenter le risque de déformation dans les éléments minces.
Le titane est difficile à usiner et peut augmenter l'usure des outils et les problèmes liés à la chaleur, ce qui rend plus exigeantes les tolérances serrées sur les éléments minces.
Les plastiques techniques peuvent bouger en raison de la température, de l'absorption d'humidité, des contraintes internes ou de la pression de serrage. Les pièces en plastique à paroi mince nécessitent souvent des tolérances plus réalistes que les pièces métalliques.
En raison de ces différences de matériaux, les attentes en matière de tolérance doivent être adaptées à la fois à la géométrie de la pièce et au comportement du matériau.
Maintenir une tolérance serrée sur un bloc rigide est très différent de maintenir la même tolérance sur un boîtier à paroi mince. Dans de nombreux projets CNC, la géométrie crée plus de risque de tolérance que le numéro de tolérance lui-même.
Lors de l'examen des tolérances, les ingénieurs de NAITE TECH évaluent l'épaisseur de la paroi, l'enlèvement de matière, la stratégie de serrage, les contraintes internes et les exigences d'inspection avant de confirmer des tolérances serrées sur les éléments minces. Dans certains cas, l’amélioration de l’épaisseur de la paroi ou l’ajout d’un support peut réduire les coûts de manière plus efficace que la simple demande d’une tolérance plus stricte.
Le rayon d'angle interne a un impact direct sur la précision de l'usinage CNC, l'accès aux outils et le coût de tolérance. Étant donné que les outils de fraisage CNC sont ronds, ils ne peuvent pas créer des coins internes parfaitement nets. Chaque poche interne, fente, cavité ou coin intérieur nécessite un rayon qui correspond à l'outil de coupe et à la stratégie d'usinage.
Lorsque les rayons des coins internes sont trop petits, le fabricant doit utiliser des outils de coupe plus petits. Les outils plus petits sont moins rigides, enlèvent de la matière plus lentement et sont plus sensibles à la déflexion. Cela peut rendre plus difficile le respect de tolérances serrées, en particulier dans les poches profondes ou les éléments étroits.
Pour cette raison, la conception du rayon interne doit être prise en compte avant de spécifier des tolérances strictes sur les poches, les fentes et les cavités internes.
Les coins internes pointus ne sont pas pratiques dans le fraisage CNC standard car l'outil a un profil de coupe circulaire. Le plus petit rayon interne pouvant être usiné est limité par le diamètre de la fraise.
Par exemple, une fraise en bout de 6 mm de diamètre crée un rayon de coin interne d'environ 3 mm. Pour créer un rayon plus petit, le fabricant doit utiliser un outil plus petit. Bien que cela soit possible, cela augmente souvent le temps d'usinage et le risque de tolérance.
Les petits rayons internes peuvent provoquer :
Temps d'usinage plus long
Plus de changements d'outils
Déviation d'outil plus élevée
Augmentation des vibrations
Consistance de surface réduite
Usure plus élevée des outils
Inspection plus difficile
Coût d'usinage plus élevé
Si un coin interne pointu n'est pas fonctionnellement requis, l'ajout d'un rayon plus grand est généralement le choix le plus réalisable et le plus rentable.
La déviation de l'outil est l'une des principales raisons pour lesquelles les petits rayons internes peuvent rendre le contrôle des tolérances plus difficile. Les outils plus petits ont moins de rigidité. Lorsque les forces de coupe agissent sur un outil petit ou long, l'outil peut se plier légèrement pendant l'usinage. Cela peut affecter la largeur de la poche, la rectitude des murs, la précision des coins, la finition de la surface et la cohérence dimensionnelle.
Le problème devient plus grave lorsque de petits outils sont utilisés pour :
Poches profondes
Fentes étroites
Matériaux durs
Usinage longue portée
Caractéristiques des parois minces
Cavités à tolérance serrée
Coins avec dégagement d'outil limité
Dans ces situations, une tolérance serrée peut nécessiter des avances plus lentes, des coupes plus légères, des passes de finition supplémentaires et une inspection plus minutieuse.
Les poches profondes sont particulièrement sensibles à la conception du rayon interne. Une poche profonde avec un rayon d'angle généreux peut souvent être usinée avec un outil plus grand et plus rigide. Une poche profonde avec un très petit rayon de coin peut nécessiter une fraise longue et de petit diamètre, ce qui augmente le risque de déviation et de broutage de l'outil.
Cela peut affecter :
Tolérance de largeur de poche
Position du mur
Planéité du sol
Finition superficielle
Cohérence des coins
Temps de cycle d'usinage
Durée de vie de l'outil
Si une poche profonde possède également des parois minces, le risque de tolérance devient encore plus élevé. L'outil peut fléchir et la paroi partielle peut également fléchir sous l'effet de la force de coupe. Dans ces cas, la rigidité de l’outil et celle de la pièce doivent être prises en compte.
Une règle de conception utile consiste à rendre les rayons des coins internes légèrement plus grands que le rayon minimum de l'outil, lorsque cela est possible. Cela donne à la fraise plus d'espace pour se déplacer et réduit l'engagement de l'outil dans le coin.
Lorsque le rayon interne est exactement le même que le rayon de la fraise, l'outil peut subir un engagement élevé lorsqu'il entre dans le coin. Cela peut augmenter les vibrations, la chaleur, l’usure des outils et les variations dimensionnelles.
Un rayon interne légèrement plus grand peut aider :
Améliorer l’accès aux outils
Réduisez les forces de coupe
Améliorer la finition de la surface
Réduisez le temps de cycle
Améliorer la cohérence dimensionnelle
Coût d’usinage réduit
Par exemple, si une fraise en bout de 6 mm est pratique pour une poche, la conception d'un rayon de coin interne supérieur à 3 mm peut souvent améliorer la stabilité de l'usinage par rapport à la spécification du rayon minimum absolu.
Pour des règles de conception de rayon plus détaillées, consultez les règles de NAITE TECH. conception à rayon interne pour une meilleure usinabilité.
De petits rayons internes sont parfois nécessaires pour l'assemblage, le jeu, l'étanchéité ou l'ajustement des composants. Dans ces cas, ils doivent être clairement identifiés comme étant des fonctionnalités critiques pour le fonctionnement.
De petits rayons peuvent être nécessaires lorsque :
Un composant d'accouplement a un coin carré ou presque carré
Un insert doit tenir dans une poche
Une fonction d'étanchéité nécessite une géométrie spécifique
Un composant coulissant nécessite un jeu contrôlé
Une clé ou une languette doit être placée dans un coin étroit
La pièce a une contrainte de conception fonctionnelle
Si un petit rayon interne est requis, les ingénieurs doivent s’attendre à un éventuel impact sur les coûts. Le fournisseur d'usinage peut avoir besoin d'outils plus petits, de passes de finition supplémentaires ou de processus secondaires en fonction des exigences de profondeur, de matériau et de tolérance.
Dans certains cas, les dispositifs de secours peuvent réduire les coûts. Par exemple, l'ajout d'un relief de coin, d'un relief en forme d'os de chien ou de poches de dégagement peut permettre à une pièce d'accouplement carrée de s'adapter sans nécessiter un très petit rayon interne dans toute la poche.
Le rayon d'angle interne ne doit pas être traité séparément de la conception des tolérances. Une tolérance étroite de largeur de poche, un petit rayon de coin et une cavité profonde peuvent se combiner pour créer une fonctionnalité à haut risque.
Avant de spécifier des tolérances strictes dans une poche interne, considérez :
Le petit rayon d'angle est-il fonctionnellement nécessaire ?
Le rayon interne peut-il être augmenté ?
La poche est-elle profonde par rapport au diamètre de l'outil ?
Les murs sont-ils fins ou flexibles ?
La poche localise-t-elle un autre composant ?
La poche nécessite-t-elle un contrôle strict de la largeur, de la profondeur ou de la planéité ?
La géométrie du relief peut-elle réduire les difficultés d'usinage ?
La tolérance doit-elle s'appliquer à la poche complète ou uniquement aux surfaces fonctionnelles sélectionnées ?
En séparant les surfaces fonctionnelles de la géométrie des coins non critiques, les ingénieurs peuvent souvent réduire les coûts d'usinage tout en gardant la pièce utilisable pour l'assemblage.
Le rayon d'angle interne est souvent traité comme un petit détail de conception, mais il peut fortement affecter la stabilité des tolérances CNC. Un petit rayon peut obliger à utiliser un outil plus petit et moins rigide, notamment dans les poches profondes ou les fentes étroites. Cela peut augmenter le temps de cycle, la déviation de l'outil et le risque d'inspection.
Lors de l'examen DFM, les ingénieurs de NAITE TECH évaluent si de petits rayons internes sont fonctionnellement requis ou si des rayons plus grands, des caractéristiques de relief ou une géométrie de poche ajustée peuvent améliorer l'usinabilité. Dans de nombreux cas, la modification d'un rayon interne est l'un des moyens les plus simples de réduire les coûts d'usinage CNC sans modifier la fonction principale de la pièce.
Les éléments filetés sont courants dans les pièces usinées CNC, mais ils ne doivent pas être traités de la même manière que de simples trous. Un trou fileté doit fournir un engagement approprié, une résistance de l'assemblage, une compatibilité des fixations et une installation reproductible. Pour cette raison, les décisions en matière de tolérance de filetage doivent prendre en compte la norme de filetage, la profondeur du filetage, la résistance du matériau, l'accès aux outils et les exigences d'inspection.
Dans la plupart des projets CNC, les spécifications de filetage standard constituent le meilleur choix. Les tolérances de filetage personnalisées ne doivent être utilisées que lorsqu'il existe une raison fonctionnelle claire, telle que l'étanchéité, une fixation sous forte charge, un réglage de précision ou des conditions d'assemblage particulières.
Pour plus de détails sur la géométrie des filetages et les règles de sélection des fixations, consultez les instructions de NAITE TECH. directives de tolérance des trous filetés.
La plupart des fonctionnalités threadées doivent suivre des normes reconnues telles que les threads métriques, UNC, UNF ou d'autres systèmes de threads spécifiques à l'application. Ces normes définissent la forme du filetage, le pas, l'ajustement et la compatibilité avec les fixations standard.
L'utilisation de classes de threads standard permet de réduire les risques de fabrication car :
Les tarauds et fraises à fileter standards sont plus faciles à trouver
Des jauges standard peuvent être utilisées pour l’inspection
La compatibilité des fixations est plus prévisible
Le coût d'usinage est généralement inférieur
L'interprétation du fournisseur est plus claire
Les attaches de remplacement sont plus faciles à trouver
Les exigences de filetage personnalisé peuvent augmenter les coûts car elles peuvent nécessiter un outillage spécial, une inspection personnalisée, un usinage plus lent ou un examen supplémentaire du fournisseur.
À moins que le filetage n'ait une fonction spéciale, telle qu'un réglage de précision, une étanchéité ou des exigences de charge inhabituelles, les spécifications de filetage standard constituent généralement le choix le plus rentable.
La profondeur du filetage affecte la résistance de l'assemblage, le temps d'usinage et le risque lié à l'outil. Un fil plus profond ne signifie pas toujours une conception plus solide ou meilleure. Après une certaine longueur d'engagement, une profondeur de filetage supplémentaire peut augmenter les coûts d'usinage sans améliorer significativement les performances du joint.
L'engagement dans le fil doit être basé sur :
Taille de fixation
Résistance du matériau
Direction de la charge
Force de serrage requise
Fréquence de montage
Si le matériau de la pièce est mou ou dur
Si des inserts sont nécessaires
Profondeur de trou disponible
Dans les matériaux souples tels que l'aluminium ou certains plastiques, un engagement de filetage plus important peut être nécessaire que dans l'acier. Dans les assemblages à cycle élevé où les fixations sont installées et retirées à plusieurs reprises, les inserts filetés peuvent offrir une meilleure durabilité que la simple augmentation de la profondeur du filetage.
Des filetages borgnes trop profonds peuvent augmenter le risque d'usinage car les tarauds ou les fraises à fileter nécessitent plus de déplacements d'outil, l'évacuation des copeaux devient plus difficile et le jeu inférieur devient plus important.
Les trous filetés borgnes nécessitent une attention particulière en matière de conception, car l'outil ne peut pas traverser complètement la pièce. Le trou doit offrir suffisamment de profondeur pour le perçage, le filetage, l'évacuation des copeaux et l'engagement des fixations.
Un trou fileté borgne doit généralement inclure :
Profondeur d'engagement du filetage requise
Profondeur de perçage supplémentaire
Dégagement inférieur
Légende claire pour la profondeur de filetage utilisable
Accès aux outils adapté
Attentes de tolérance réalistes
Une erreur courante consiste à spécifier une profondeur de filetage qui s'étend trop près du fond d'un trou borgne. Cela peut être difficile ou risqué à usiner, en particulier dans les matériaux durs ou les petits filetages.
Si la profondeur du filetage est critique pour le fonctionnement, elle doit être clairement définie. Si ce n’est pas critique, évitez de rendre le trou borgne plus profond ou plus précis que nécessaire.
Les filetages internes sont généralement produits par taraudage ou fraisage de filetage. Chaque méthode comporte des considérations différentes en matière de tolérance, de coût et de risque.
Le taraudage est souvent efficace pour des filetages standards et des quantités de production. Cela peut être rapide et économique, mais un robinet cassé peut être difficile à retirer, en particulier dans les matériaux durs ou dans les trous borgnes.
Le fraisage de filetage offre plus de contrôle et de flexibilité. Cela peut être utile pour les filetages plus gros, les matériaux difficiles, les trous borgnes et les cas où le risque de casse d'outil doit être réduit. Le fraisage de filetage peut également permettre un meilleur contrôle de l'ajustement du filetage dans certaines applications, mais cela peut prendre plus de temps d'usinage que le taraudage.
Le choix entre le taraudage et le filetage à la fraise dépend :
Taille du fil
Matériel
Profondeur du trou
Trou borgne ou traversant
Quantité
Exigence de tolérance de filetage
Accès aux outils
Risque de casse d'outil
Exigence d'inspection
Pour les filetages standards simples, le taraudage peut être la méthode la plus rentable. Pour les pièces de grande valeur, les matériaux durs, les gros filetages ou les trous borgnes difficiles, le fraisage de filets peut offrir un meilleur contrôle du processus.
Les tolérances liées aux fixations ne concernent pas uniquement le filetage lui-même. Les trous de dégagement, les contre-alésages, les fraisages et la position des trous affectent également l'assemblage.
Un joint fileté peut ne pas s'assembler correctement si :
Le trou de dégagement est trop petit
Le lamage est mal aligné
L'angle de fraisage est incorrect
La position du trou fileté n'est pas contrôlée
La tête de fixation ne s'insère pas correctement
La pièce d'accouplement a accumulé un empilement de tolérances
Pour les modèles de boulons et les assemblages à fixations multiples, la position du trou peut être plus importante que le diamètre du trou. Si plusieurs trous filetés doivent s'aligner avec un autre composant, la tolérance de position GD&T peut fournir un contrôle plus clair que les dimensions ± individuelles.
Les inserts filetés, tels que les inserts de type Helicoil ou les inserts filetés solides, peuvent améliorer la durabilité des filetages dans des matériaux plus souples ou des assemblages à cycle élevé. Ils peuvent être utiles lorsqu'un assemblage répété, une charge plus élevée ou une réparabilité sont importants.
Les inserts filetés peuvent être envisagés lorsque :
Le matériau de base est l'aluminium, le magnésium ou le plastique
Les attaches seront retirées et réinstallées fréquemment
Le joint fileté supporte une charge plus élevée
La résistance à l’usure est importante
La réparabilité est requise
Un fil plus solide est nécessaire dans une pièce légère
Cependant, les inserts ajoutent également des considérations de conception et de fabrication. Le trou de l'insert doit être usiné correctement, le processus d'installation doit être contrôlé et l'épaisseur de paroi autour de l'insert doit être suffisante pour supporter la charge.
Si des inserts sont nécessaires, le dessin doit définir clairement le type d'insert, la taille, la profondeur d'installation et les exigences d'inspection.
Les tolérances de filetage personnalisées peuvent augmenter rapidement les coûts. Ils peuvent nécessiter des outils spéciaux, des jauges personnalisées, des étapes d'inspection supplémentaires ou des éclaircissements du fournisseur avant la production.
Évitez les tolérances de filetage personnalisées, sauf si l'application les requiert pour :
Scellage
Réglage de précision
Rétention de charge élevée
Compatibilité des fixations spéciales
Jeu contrôlé
Fonctionnement à haute température
Fonction de sécurité critique
Pour la plupart des assemblages mécaniques, des spécifications de filetage standard et une longueur d'engagement appropriée suffisent.
Les fonctionnalités filetées doivent être spécifiées en fonction de la fonction, et non simplement rendues plus profondes ou plus strictes par défaut. Dans de nombreuses pièces CNC, la solution la plus rentable consiste à utiliser une classe de filetage standard, une longueur d'engagement réaliste, un jeu inférieur suffisant et une sélection de fixations appropriée.
Lors de l'examen des dessins, les ingénieurs de NAITE TECH évaluent ensemble la taille du filetage, la profondeur, le matériau, l'accès, l'épaisseur de la paroi et les exigences d'assemblage. Cela permet de déterminer si le taraudage standard est suffisant, si le filetage à la fraise est plus sûr ou si des plaquettes sont nécessaires pour plus de durabilité. Une spécification de filetage claire réduit les risques d'usinage et permet d'éviter des coûts inutiles.
GD&T, ou dimensionnement et tolérancement géométriques, est utilisé pour définir la variation autorisée de la géométrie de la pièce plus clairement que de simples tolérances plus/moins. Pour les pièces usinées CNC, GD&T peut aider à contrôler la position des caractéristiques, la planéité, le parallélisme, la perpendiculaire, la concentricité, le faux-rond et les relations de référence.
Lorsqu'il est utilisé correctement, GD&T peut faciliter l'interprétation, la fabrication et l'inspection d'un dessin. Il indique au fournisseur d'usinage non seulement la taille d'une caractéristique, mais également la manière dont cette caractéristique doit être liée à d'autres surfaces ou références critiques.
Cependant, GD&T doit être appliqué avec précaution. Des exigences GD&T inutiles ou trop strictes peuvent accroître la complexité des inspections, l’incertitude des devis et les coûts de fabrication. Comme les tolérances dimensionnelles, GD&T doit être utilisé là où il prend en charge la fonction de la pièce.
Les tolérances ± traditionnelles sont utiles pour de nombreuses dimensions de base, mais elles peuvent ne pas décrire complètement la manière dont une pièce doit fonctionner dans un assemblage. Par exemple, le diamètre d'un trou peut être dans la tolérance, mais si la position du trou est incorrecte par rapport à une surface de référence, l'assemblage de la pièce peut toujours échouer.
GD&T permet de définir plus clairement les relations fonctionnelles.
Il est particulièrement utile pour :
Modèles de trous
Emplacements des goujons
Alésages de roulement
Surfaces de contact
Faces de montage
Surfaces d'étanchéité
Composants rotatifs
Assemblages en plusieurs parties
Fonctionnalités qui dépendent des relations de référence
Pour l'usinage CNC, GD&T peut aider le fournisseur à comprendre quelles caractéristiques doivent être contrôlées les unes par rapport aux autres, et pas seulement mesurées indépendamment.
La tolérance de position est l'une des commandes GD&T les plus courantes et les plus utiles pour les pièces usinées CNC. Il est souvent utilisé pour les trous de boulons, les trous de chevilles, les modèles de montage et les fonctions d'alignement.
Au lieu de contrôler chaque trou avec des dimensions X et Y ± distinctes, la tolérance de position définit une zone autorisée dans laquelle l'axe du trou peut varier par rapport aux références sélectionnées. Ceci est souvent plus fonctionnel et plus facile à inspecter pour détecter les modèles de trous.
La tolérance de position est utile lorsque :
Plusieurs trous doivent s'aligner avec une pièce d'accouplement
Emplacement de l'assemblage de contrôle des trous de cheville
Les fixations doivent traverser plusieurs composants
Les relations entre les trous comptent plus que les dimensions de coordonnées individuelles
L’empilement des assemblages doit être contrôlé
Par exemple, un trou de dégagement peut ne pas nécessiter une tolérance de diamètre étroite, mais sa position peut néanmoins devoir être contrôlée afin que la fixation s'aligne avec la pièce d'accouplement.
Pour une géométrie de trou plus détaillée et des règles de conception liées à la position, consultez les documents de NAITE TECH. conception de trous de précision pour les pièces usinées.
La planéité contrôle dans quelle mesure une surface peut s'écarter d'un plan parfaitement plat. C'est utile lorsqu'une surface doit entrer en contact avec une autre pièce, supporter une charge ou créer un joint.
La planéité peut être importante pour :
Faces d'étanchéité
Surfaces de montage
Surfaces de référence
Zones d'appui des roulements
Surfaces de contact du dissipateur thermique
Surfaces d'alignement optique
Faces d'assemblage de précision
Cependant, une planéité serrée peut augmenter considérablement les coûts d'usinage, en particulier sur les pièces grandes, minces ou sensibles aux contraintes. Si la surface est cosmétique ou sans contact, une exigence de planéité stricte peut ne pas être nécessaire.
Avant de spécifier la planéité, les ingénieurs doivent se demander :
Cette surface entre-t-elle en contact avec une autre pièce ?
Cela affecte-t-il l’étanchéité ou les fuites ?
Est-il utilisé comme donnée ?
Supporte-t-il un roulement, un guide ou un élément optique ?
Une planéité d'usinage normale serait-elle acceptable ?
La géométrie de la pièce restera-t-elle stable après le desserrage ?
Une planéité serrée doit être appliquée uniquement aux surfaces qui en ont vraiment besoin.
Le parallélisme et la perpendiculaire contrôlent l'orientation d'une surface, d'un axe ou d'un élément par rapport à un autre. Ces contrôles sont utiles lorsque les surfaces doivent s'aligner avec précision dans un assemblage.
Le parallélisme peut être nécessaire pour :
Rails de guidage
Surfaces coulissantes
Plaques d'accouplement
Entretoises de précision
Surfaces de montage
Faces d'appui des roulements
La verticalité peut être nécessaire pour :
Trous d'arbre par rapport aux faces de montage
Trous de cheville par rapport aux surfaces de référence
Faces verticales utilisées pour l'assemblage
Fonctionnalités qui doivent s'aligner sur les composants mobiles
Ces contrôles peuvent être très utiles, mais ils ne doivent pas être appliqués automatiquement à chaque visage. Si une surface n'affecte pas l'alignement, le mouvement ou l'assemblage, les tolérances standard peuvent s'avérer plus rentables.
Les pièces en rotation nécessitent souvent un contrôle au-delà de la simple tolérance de diamètre. Le diamètre d'un arbre peut être compris dans la tolérance de taille, mais s'il n'est pas concentrique à un autre élément, la pièce peut tourner mal ou créer des vibrations.
Le faux-rond est couramment utilisé pour la rotation des composants, car il contrôle la variation d'une surface ou d'une fonction lorsque la pièce tourne autour d'un axe de référence.
Le faux-rond peut être important pour :
Arbres
Journaux de roulement
Poulies
Accouplements
Composants du moteur
Broches
Boîtiers rotatifs
Pièces cylindriques de précision
La concentricité est parfois spécifiée, mais elle peut être difficile à inspecter et ne constitue pas toujours le contrôle le plus pratique. Dans de nombreux cas, la tolérance de faux-rond ou de position peut communiquer plus clairement les exigences fonctionnelles.
La clé est de sélectionner la commande GD&T qui correspond au fonctionnement réel de la pièce.
Les références sont des entités de référence utilisées pour localiser et inspecter d’autres entités. Une bonne stratégie de référence est essentielle pour un GD&T clair.
Dans l'usinage CNC, la sélection des références doit refléter le fonctionnement ou l'assemblage de la pièce. Si le dessin utilise des références qui ne correspondent pas aux conditions d'assemblage réelles, la pièce peut réussir l'inspection mais créer quand même des problèmes d'assemblage.
Les bonnes caractéristiques des données sont généralement :
Écurie
Accessible
Fonctionnel
Répétable
Assez grand pour une mesure fiable
Lié aux fonctionnalités importantes de l'assemblage
Une mauvaise sélection de données peut augmenter les coûts car le fournisseur peut avoir besoin d'une planification de configuration supplémentaire, de dispositifs d'inspection personnalisés ou de clarifications avant la production.
Avant de finaliser le GD&T, les ingénieurs doivent confirmer que les éléments de référence peuvent être usinés, maintenus et inspectés de manière cohérente.
GD&T ajoute de la valeur lorsqu'il clarifie la fonction. Cela peut faciliter la compréhension des exigences de tolérance, réduire l’ambiguïté et améliorer la cohérence des inspections.
GD&T est utile lorsque :
Les relations entre les fonctionnalités sont importantes
L’alignement de l’assemblage est essentiel
Les modèles de trous doivent correspondre aux pièces correspondantes
Les surfaces de contact nécessitent une orientation contrôlée
Les pièces en rotation nécessitent un contrôle du faux-rond
Les références reflètent les conditions réelles d'assemblage
Les exigences d’inspection doivent être claires
GD&T peut ajouter des coûts inutiles lorsque :
Il est appliqué sur des surfaces non fonctionnelles
Les tolérances sont plus strictes que nécessaire
Les références de référence ne sont pas claires
L’inspection devient inutilement complexe
Les contrôles sont copiés à partir d'un autre dessin sans révision
La fonction pièce ne nécessite pas de contrôle géométrique
Comme toutes les décisions en matière de tolérance, le GD&T doit être basé sur la fonction et la fabricabilité.
GD&T fonctionne mieux lorsque le concepteur et le fournisseur d'usinage partagent la même compréhension de la fonction de la pièce. Un dessin bien préparé doit indiquer clairement quelles caractéristiques sont critiques, comment la pièce sera assemblée et quelle méthode d'inspection est attendue.
Pour les pièces complexes ou de haute précision, il est souvent utile de discuter des exigences GD&T avec le fournisseur avant la production. Cela peut aider à identifier les risques potentiels de fabrication, les défis d’inspection ou les opportunités de simplifier le système de tolérance.
Si une légende GD&T ne modifie pas le fonctionnement de la pièce, il peut être utile de reconsidérer sa nécessité.
GD&T peut améliorer la qualité des pièces CNC lorsqu'il est utilisé pour communiquer des exigences fonctionnelles réelles. La tolérance de position pour les modèles de trous, la planéité des surfaces d'étanchéité et le faux-rond des composants en rotation peuvent aider à éliminer l'ambiguïté d'un dessin.
Cependant, les GD&T inutiles peuvent également augmenter les coûts en augmentant le temps d'inspection et la complexité des processus. Lors de l'examen des tolérances, les ingénieurs de NAITE TECH évaluent si chaque commande GD&T prend en charge la fiabilité de l'assemblage, de l'étanchéité, de l'alignement, du mouvement ou de l'inspection. L'objectif n'est pas d'ajouter davantage de symboles au dessin, mais de rendre les exigences de tolérance plus claires et plus faciles à fabriquer.
La sélection des matériaux a une influence majeure sur la capacité de tolérance de l'usinage CNC. La même tolérance peut être facile à atteindre dans un matériau mais difficile, coûteuse ou instable dans un autre. L'usinabilité, la dureté, la dilatation thermique, les contraintes internes, l'usure de l'outil et la stabilité dimensionnelle affectent tous la capacité d'une pièce à conserver la tolérance après l'usinage.
Lors de la spécification des tolérances, les ingénieurs ne doivent pas prendre en compte uniquement le numéro de tolérance. Ils doivent également tenir compte du comportement du matériau sélectionné lors de la découpe, du serrage, de la génération de chaleur, de la libération des contraintes et de l'inspection.
Une tolérance pratique pour un petit composant en aluminium peut nécessiter un contrôle accru du processus sur l'acier inoxydable, le titane ou le plastique technique. Pour les pièces à paroi mince, le comportement du matériau devient encore plus important.
L'aluminium est l'un des matériaux d'usinage CNC les plus couramment utilisés car il offre une bonne usinabilité, une résistance à la coupe relativement faible et un bon équilibre entre poids, résistance et coût. De nombreuses pièces en aluminium peuvent atteindre efficacement des tolérances CNC pratiques, en particulier lorsque la géométrie est rigide et que l'accès aux outils est bon.
L'aluminium convient souvent pour :
Logements
Supports
Calendrier
Dissipateurs de chaleur
Boîtiers
Composants robotiques
Pièces légères pour l'aérospatiale
Composants de prototype et de production
Cependant, les pièces en aluminium peuvent encore rencontrer des problèmes de tolérance lorsqu'elles comportent des parois minces, de grandes surfaces planes, des poches profondes ou un enlèvement de matière important. Des contraintes internes peuvent être relâchées lors de l'usinage, provoquant un déplacement de la pièce après le desserrage.
Pour les pièces en aluminium présentant une planéité étroite, des parois minces ou des surfaces de contact critiques, la stratégie de tolérance doit être revue ainsi que la séquence d'usinage et la conception des fixations.
L'acier inoxydable est plus résistant et plus dur que l'aluminium, mais il est généralement plus exigeant à usiner. Cela peut nécessiter des vitesses de coupe plus lentes, un outillage plus rigide et un meilleur contrôle de la chaleur. L'usure des outils peut également devenir plus importante lorsque des tolérances strictes sont requises.
L'acier inoxydable peut être utilisé pour :
Composants médicaux
Pièces de transformation des aliments
Matériel résistant à la corrosion
Arbres de précision
Supports haute résistance
Composants de gestion des fluides
Pièces de machines industrielles
Des tolérances serrées dans l'acier inoxydable peuvent augmenter les coûts car le processus d'usinage nécessite souvent un contrôle plus minutieux. Les forces de coupe sont plus élevées, les outils peuvent s'user plus rapidement et la génération de chaleur peut affecter la cohérence dimensionnelle.
Lors de la conception de pièces en acier inoxydable, évitez les tolérances trop serrées sur les caractéristiques non critiques. Appliquez des tolérances strictes uniquement aux surfaces fonctionnelles, aux trous, aux arbres et aux interfaces de raccordement.
Le titane offre un excellent rapport résistance/poids, une excellente résistance à la corrosion et des performances dans des environnements exigeants, mais c'est l'un des matériaux les plus difficiles à usiner. Il a une conductivité thermique inférieure à celle de nombreux métaux, ce qui signifie que la chaleur a tendance à rester près de la zone de coupe. Cela peut augmenter l’usure des outils et les difficultés d’usinage.
Le titane est souvent utilisé dans :
Composants aérospatiaux
Implants et instruments médicaux
Pièces mécaniques performantes
Composants structurels légers
Applications résistantes à la corrosion
Des tolérances serrées dans le titane peuvent augmenter considérablement les coûts d’usinage. Le processus peut nécessiter des paramètres de coupe plus lents, un outillage spécialisé, une surveillance minutieuse de l’usure des outils et des inspections plus poussées.
Pour les pièces en titane, les ingénieurs doivent être particulièrement prudents :
Poches profondes
Parois minces
Petits rayons internes
Planéité serrée
Exigences en matière de finition de surface fine
Fonctionnalités multi-axes complexes
Longues séries de production avec une répétabilité stricte
Si des tolérances strictes sont nécessaires, elles doivent être clairement liées à la fonction de la pièce.
Le laiton est généralement facile à usiner et peut souvent conserver une bonne cohérence dimensionnelle. Il est couramment utilisé pour les raccords, les bagues, les pièces électriques, les inserts, les composants de vannes et les petits composants de précision.
Le laiton peut convenir pour :
Bagues
Connecteurs
Contacts électriques
Composants de vannes
Raccords de précision
Inserts filetés
Petites pièces usinées
Étant donné que le laiton est usiné proprement, il peut souvent supporter efficacement des caractéristiques de tolérance plus strictes par rapport aux matériaux plus difficiles. Cependant, la géométrie des pièces, l’épaisseur des parois et les exigences d’inspection restent importantes.
Le cuivre et certains alliages de cuivre peuvent être plus difficiles que le laiton car ils peuvent être plus mous, plus ductiles ou plus sujets aux bavures. Des tolérances serrées sur les pièces en cuivre peuvent nécessiter des considérations en matière de parcours d'outil et d'ébavurage.
Les plastiques usinés CNC se comportent très différemment des métaux. Les plastiques peuvent se déformer sous l’effet de la force de serrage, se dilater avec la température, absorber l’humidité ou libérer des contraintes internes après l’usinage. Pour cette raison, les pièces en plastique nécessitent souvent des attentes de tolérance plus réalistes.
Les plastiques usinés CNC courants comprennent :
POM / Delrin
Nylon
PTFE
COUP D'OEIL
Polycarbonate
ABS
Acrylique
UHMW
Les problèmes de tolérance au plastique peuvent provenir de :
Dilatation thermique
Absorption de l'humidité
Faible rigidité
Déformation de serrage
Formation de bavures
Détente
Pression de mesure
Mouvement de matière après usinage
Par exemple, le nylon peut absorber l’humidité et changer de taille avec le temps. Le PTFE peut être mou et difficile à maintenir sous un contrôle dimensionnel strict. Le PEEK est plus stable que de nombreux plastiques, mais il est coûteux et nécessite néanmoins un usinage minutieux.
Lors de la conception de pièces CNC en plastique, les ingénieurs doivent éviter d'appliquer des tolérances au niveau du métal, à moins que la fonctionnalité ne soit vraiment critique et que le matériau puisse répondre à l'exigence.
Le comportement du matériau devient plus important lorsque la pièce présente des parois minces, de grandes surfaces planes, des poches profondes ou un enlèvement de matière irrégulier. Même un matériau ayant une bonne usinabilité peut bouger si la géométrie n'est pas stable.
Le risque de tolérance augmente lorsque :
Une grande quantité de matière est retirée d'un côté
L'épaisseur des parois est inégale
Les fonctionnalités sont hautes et non prises en charge
Les poches sont profondes et étroites
Les surfaces de serrage sont petites
La pièce est inspectée après relâchement des contraintes
Le matériau présente des contraintes internes élevées
La pièce est sensible à la température
Pour cette raison, le choix des matériaux et la géométrie doivent être considérés ensemble. Le choix d'un matériau usinable est utile, mais cela ne résout pas automatiquement les problèmes de tolérance causés par la faiblesse de la structure de la pièce.
Pour plus de conseils sur la stabilité liée à la géométrie, consultez les informations de NAITE TECH. règles d'épaisseur de paroi et de déformation des pièces.
Le tableau ci-dessous donne un aperçu pratique de la manière dont différents matériaux peuvent affecter la planification des tolérances CNC.
Matériel |
Considération de tolérance |
Recommandation de conception |
|---|---|---|
Aluminium |
Bonne usinabilité, mais les parois fines et les grandes poches peuvent bouger |
Utiliser des tolérances serrées pratiques uniquement sur les caractéristiques fonctionnelles |
Acier inoxydable |
Forces de coupe et usure des outils fortes mais plus élevées |
Évitez les tolérances serrées sur la géométrie non critique |
Titane |
Difficile à usiner et sensible à la chaleur/à l’usure des outils |
Réservez des tolérances strictes pour les caractéristiques critiques |
Laiton |
Excellente usinabilité et bonne consistance |
Convient à de nombreuses petites fonctionnalités de précision |
Cuivre |
Peut être doux, ductile et sujet aux bavures |
Pensez à l'ébavurage et au contrôle du parcours d'outil |
POM / Delrin |
Plus stable que de nombreux plastiques |
Permettre toujours des tolérances plastiques réalistes |
Nylon |
L'absorption d'humidité peut affecter les dimensions |
Évitez les tolérances inutilement strictes |
PTFE |
Doux et flexible |
Utiliser des tolérances assouplies sauf si le fonctionnement est critique |
COUP D'OEIL |
Plastique technique solide, mais coûteux |
Examiner attentivement les besoins en matière de tolérance avant la production |
Le choix du matériau peut modifier le coût réel d'une tolérance. Une tolérance pratique dans l'aluminium peut nécessiter un usinage plus lent et un meilleur contrôle des outils dans l'acier inoxydable ou le titane. Une tolérance raisonnable pour le métal peut s'avérer irréaliste ou instable pour certains plastiques.
Lors de l'examen des tolérances, les ingénieurs de NAITE TECH évaluent ensemble les matériaux, la géométrie, l'épaisseur de paroi, l'accès aux outils et les exigences d'inspection. Cela permet de déterminer si une tolérance stricte est pratique, si un ajustement de conception est recommandé ou si un matériau différent peut améliorer la stabilité dimensionnelle.
L'usinage CNC 5 axes peut être utile pour les pièces complexes avec des relations de tolérance étroites sur plusieurs surfaces, angles ou directions de caractéristiques. Cela permet à l'outil de coupe d'approcher la pièce sous plus d'angles, ce qui peut réduire le besoin de configurations répétées et améliorer l'accès aux fonctionnalités difficiles.
Cependant, l’usinage 5 axes ne rend pas automatiquement chaque pièce plus précise ou moins coûteuse. Son principal avantage en matière de tolérance réside dans la réduction des modifications de configuration, l'amélioration de l'accès aux outils et le maintien de meilleures relations entre les caractéristiques critiques sur une géométrie complexe.
Pour des pièces prismatiques simples, un fraisage 3 axes peut suffire. Pour les pièces présentant des faces inclinées, des cavités profondes, des surfaces composées ou des caractéristiques critiques sur plusieurs côtés, l'usinage 5 axes peut offrir une meilleure stabilité du processus.
Offres NAITE TECH Usinage CNC 5 axes pour pièces de précision complexes où la géométrie, les relations de tolérance et la stratégie de configuration nécessitent des capacités d'usinage avancées.
Chaque fois qu'une pièce est retirée, repositionnée et resserrée, il existe un risque de légère variation d'alignement. Pour les pièces à tolérances lâches, cela n'a peut-être pas d'importance. Pour les pièces à tolérances serrées, des configurations répétées peuvent créer des erreurs dimensionnelles entre les caractéristiques des différentes faces.
L'erreur de tolérance liée à la configuration est particulièrement importante lorsqu'une pièce présente :
Trous critiques sur plusieurs côtés
Surfaces de montage inclinées
Relations de référence sur différentes faces
Poches ou cavités complexes
Fonctionnalités d'alignement de précision
Éléments qui doivent rester concentriques ou parallèles
Relations de position étroites entre les surfaces
L'usinage 5 axes peut parfois réduire le nombre de réglages requis. En usinant davantage de caractéristiques dans une seule configuration, le processus peut mieux préserver la relation entre les surfaces critiques et les caractéristiques.
L'accès aux outils affecte la capacité de tolérance. Si une fonction ne peut être atteinte qu'avec un outil long, la déviation de l'outil peut augmenter. Si l'outil ne peut pas s'approcher d'une surface selon un angle idéal, le processus d'usinage peut nécessiter une coupe plus lente, plusieurs opérations ou un montage plus complexe.
L'usinage 5 axes peut contribuer à améliorer l'accès aux outils en permettant à l'outil ou à la pièce de s'incliner pendant l'usinage. Cela peut être utile pour :
Cavités profondes
Trous coudés
Défis d’accès de type contre-dépouille
Surfaces profilées
Composants aérospatiaux complexes
Composants de dispositifs médicaux
Caractéristiques des moules et des matrices
Géométrie de type turbine
Composants robotiques de précision
Un meilleur accès aux outils peut permettre l’utilisation d’outils plus courts et plus rigides dans certaines situations. Cela peut améliorer la finition de surface, réduire la déflexion de l'outil et rendre le contrôle des tolérances plus stable.
Certaines pièces CNC ne sont pas difficiles en raison d'une seule dimension étroite. Ils sont difficiles car plusieurs éléments doivent rester précisément liés les uns aux autres.
Les exemples incluent :
Un boîtier avec des alésages de roulements sur différentes faces
Un support avec des surfaces de montage inclinées
Un composant médical à la géométrie profilée complexe
Une pièce robotique aux multiples interfaces de précision
Un composant aérospatial avec des poches, des nervures et des éléments inclinés
Un composant optique nécessitant des relations de surfaces contrôlées
Dans ces cas, le défi de la tolérance ne concerne pas seulement la taille des fonctionnalités. C'est la relation entre les fonctionnalités. L'usinage 5 axes peut s'avérer utile lorsque moins de configurations conduisent à une meilleure cohérence des données et à une réduction des erreurs de positionnement accumulées.
Les cavités profondes et les éléments angulaires sont souvent plus difficiles à usiner avec les méthodes standard à 3 axes. Ils peuvent nécessiter de longs outils, plusieurs configurations ou des accessoires spéciaux. Ces facteurs peuvent augmenter le risque de tolérance et le coût d'usinage.
L'usinage 5 axes peut être utile dans les cas suivants :
La fonctionnalité est profonde et difficile à atteindre
L'angle de la surface n'est pas accessible dans une seule direction
Un outil plus court peut être utilisé en inclinant la pièce ou l'outil
Les faces à angles multiples doivent être usinées avec précision
Les transitions de surface doivent rester douces
Les fonctionnalités critiques sont réparties dans plusieurs orientations
Ceci est particulièrement utile lorsque la pièce présente à la fois des exigences de géométrie et de tolérance fonctionnelle complexes.
Bien que l’usinage 5 axes soit puissant, ce n’est pas toujours le meilleur choix. Si une pièce présente une géométrie simple, des caractéristiques ouvertes et des tolérances pouvant être obtenues avec un fraisage standard, l'usinage 3 axes ou 4 axes peut s'avérer plus rentable.
L'usinage 5 axes peut ne pas être nécessaire lorsque :
Les fonctionnalités sont accessibles dans une seule direction
Les relations de tolérance ne sont pas complexes
La pièce peut être usinée avec précision en une ou deux configurations simples
La géométrie est principalement plate, rectangulaire ou prismatique
Les tolérances d'usinage standard sont acceptables
Le coût de production est plus important que la réduction des installations
Le choix de la bonne méthode d'usinage doit être basé sur la géométrie, les exigences de tolérance, le matériau, la quantité et l'objectif de coût.
L'usinage 5 axes peut être particulièrement utile lorsque GD&T contrôle les relations entre les caractéristiques sur plusieurs surfaces. Par exemple, la tolérance de position, la perpendiculaire, le parallélisme et le faux-rond peuvent dépendre de la précision avec laquelle les différentes caractéristiques sont liées aux références sélectionnées.
Si la pièce présente des relations de référence complexes, le processus de fabrication doit être revu dès que possible. Un schéma de tolérance qui semble raisonnable sur un dessin peut néanmoins s'avérer difficile si la pièce nécessite plusieurs configurations et que chaque configuration ajoute une variation.
L'usinage 5 axes peut contribuer à réduire certains de ces risques en améliorant l'accès et en réduisant les refixages, mais le dessin doit toujours définir clairement les références fonctionnelles et les exigences d'inspection.
Pour les pièces complexes, les problèmes de tolérance proviennent souvent de réglages répétés plutôt que de la seule précision de coupe. Lorsque plusieurs éléments critiques doivent maintenir des relations de position sur différentes faces, l'usinage 5 axes peut réduire les refixages et améliorer la cohérence.
Lors de l'examen du processus, les ingénieurs de NAITE TECH évaluent si l'usinage 5 axes est vraiment nécessaire ou si le fraisage CNC standard peut répondre aux exigences de tolérance de manière plus rentable. L'objectif n'est pas d'utiliser le processus le plus avancé par défaut, mais de choisir le processus qui prend le mieux en charge la géométrie de la pièce, la stratégie de tolérance et l'objectif de coût de production.
La meilleure façon de spécifier les tolérances CNC sans augmenter les coûts est d'appliquer la précision uniquement là où elle prend en charge le fonctionnement de la pièce. Une bonne stratégie de tolérance sépare les éléments critiques de la géométrie non critique, utilise des tolérances standard dans la mesure du possible et définit des exigences strictes uniquement pour les éléments qui affectent l'ajustement, l'étanchéité, le mouvement, l'alignement ou l'assemblage.
Des tolérances plus strictes ne sont pas toujours meilleures. Dans de nombreux cas, ils augmentent le temps d’usinage, les efforts d’inspection et les risques de production sans améliorer la pièce finale. Le but n’est pas de rendre chaque dimension aussi précise que possible. Le but est de rendre les bonnes dimensions suffisamment précises.
Les tolérances générales constituent généralement le point de départ le plus rentable pour les pièces usinées CNC. Ils permettent au fabricant d’usiner efficacement des dimensions non critiques sans nécessiter d’inspection inutile.
Utilisez des tolérances générales pour les fonctionnalités telles que :
Profils extérieurs cosmétiques
Poches non fonctionnelles
Découpes de dégagement
Chanfreins de base
Casses de bord
Caractéristiques de réduction de poids
Formes générales de couverture ou d'enceinte
Surfaces qui ne s'accouplent pas avec d'autres pièces
Si une caractéristique n’affecte pas l’assemblage, l’étanchéité, l’alignement ou le mouvement, elle ne nécessite généralement pas de tolérance étroite.
Des tolérances strictes doivent être réservées aux caractéristiques qui affectent directement les performances de la pièce.
Ceux-ci peuvent inclure :
Sièges de roulement
Trous pour goujons
Diamètres d'arbre
Trous à pression ou à glissement
Surfaces de contact
Surfaces d'étanchéité
Surfaces de référence
Interfaces coulissantes
Fonctionnalités rotatives
Fonctionnalités d'alignement de précision
Avant de resserrer une tolérance, demandez-vous si la fonction affecte la manière dont la pièce s'ajuste, se déplace, scelle, se positionne ou fonctionne. Si ce n’est pas le cas, une tolérance standard est généralement plus pratique.
Pour les trous, les broches, les arbres, les roulements et les bagues, il est préférable d'utiliser des ajustements techniques standard plutôt que des valeurs de tolérance arbitraires. Les ajustements standard aident à définir plus clairement la relation entre les pièces d'accouplement.
Par exemple:
Les ajustements de dégagement permettent un assemblage facile.
Les ajustements de transition fournissent un emplacement contrôlé avec un dégagement ou une interférence limité.
Les ajustements par pression créent une rétention par interférence.
Les ajustements des roulements doivent suivre les recommandations du fabricant de roulements.
Les ajustements des goupilles doivent correspondre aux exigences d’alignement et d’assemblage.
Des valeurs de tolérance aléatoires peuvent créer de la confusion ou des coûts inutiles. La sélection de tolérances basée sur l'ajustement donne au concepteur et au fabricant un objectif plus clair.
Certaines caractéristiques sont naturellement plus difficiles à usiner avec précision. L'application de tolérances strictes à ces caractéristiques peut augmenter considérablement les coûts.
Soyez prudent avec des tolérances serrées sur :
Poches profondes
Fentes étroites
Parois minces
Grandes assiettes plates
Fonctionnalités non prises en charge depuis longtemps
Petits rayons d'angle internes
Trous borgnes profonds
Surfaces difficiles d'accès
Pièces complexes multi-installations
Si ces caractéristiques sont essentielles au fonctionnement, des tolérances strictes peuvent être justifiées. Si elles ne sont pas critiques pour le fonctionnement, les tolérances standard peuvent souvent réduire les coûts sans affecter les performances.
Pour la conception de poches et de rayons internes, consultez NAITE TECH recommandations de rayon interne usinable.
Des références de référence claires aident le fournisseur d'usinage à comprendre comment la pièce doit être localisée, usinée et inspectée. Une mauvaise sélection de données peut créer de la confusion, des variations d’inspection et des risques de fabrication inutiles.
De bonnes données devraient être :
Fonctionnellement pertinent
Écurie
Accessible
Répétable
Lié aux fonctionnalités importantes de l’assemblage
Pratique pour l'usinage et l'inspection
Pour les pièces comportant des configurations de trous, des faces d'accouplement et des relations multi-fonctions, la clarté des références est souvent plus importante que le simple resserrement des tolérances de coordonnées.
GD&T peut être très utile pour les pièces usinées CNC, en particulier lorsque les relations entre les fonctionnalités sont importantes. La tolérance de position, la planéité, le parallélisme, la perpendiculaire et le faux-rond peuvent communiquer les exigences fonctionnelles plus clairement que de simples tolérances ±.
Cependant, GD&T ne doit pas être ajouté automatiquement. Les GD&T inutiles peuvent augmenter la complexité et le coût de l’inspection.
Utilisez GD&T lorsque cela aide à définir :
Emplacement du schéma de perçage
Planéité de la surface de contact
Relations de référence
Faux-rond de la pièce en rotation
Alignement parallèle ou perpendiculaire
Relations entre les fonctionnalités critiques pour l'assemblage
Évitez les GD&T sur des surfaces non fonctionnelles ou des caractéristiques cosmétiques, sauf s'il y a une raison claire.
La faisabilité de la tolérance dépend à la fois du matériau et de la géométrie. Une tolérance pratique sur un petit bloc d'aluminium peut s'avérer difficile sur un boîtier en plastique à paroi mince ou une grande plaque en acier inoxydable.
Avant de spécifier des tolérances strictes, considérez :
Usinabilité du matériau
Dilatation thermique
Stress interne
Épaisseur de paroi
Profondeur des fonctionnalités
Stabilité de serrage
Accès aux outils
Méthode de contrôle
Quantité de production attendue
Pour des fonctionnalités légères ou fines, consultez NAITE TECH usiner des parois fines sans déformation avant d’appliquer des exigences de tolérance strictes.
Les exigences esthétiques et les tolérances dimensionnelles ne doivent pas être mélangées inutilement. Une surface peut nécessiter une apparence, une finition ou un état de bord spécifique sans nécessiter une tolérance dimensionnelle stricte.
Par exemple:
Une surface visible peut nécessiter une finition cosmétique mais pas une tolérance de planéité stricte.
Un chanfrein peut nécessiter une rupture nette des bords, mais pas un contrôle précis de la taille.
Un profil non fonctionnel peut nécessiter une cohérence visuelle mais pas une précision dimensionnelle stricte.
Séparer les exigences esthétiques des tolérances fonctionnelles permet de réduire les coûts d’usinage et d’inspection inutiles.
Un modèle CAO 3D définit la géométrie de la pièce, mais un dessin 2D reste important lorsque les tolérances, les références, les états de surface, les filetages, les ajustements et les exigences d'inspection sont importants.
Pour les pièces CNC à tolérance serrée, fournissez :
Fichier CAO 3D
Dessin technique 2D
Dimensions critiques
Note de tolérance générale
Tolérances spécifiques aux fonctionnalités
Références de référence
Spécifications du fil
Exigences de finition de surface
Exigences en matière de matériaux et de finition
Exigences en matière d’inspection ou de rapport
Un dessin clair réduit les hypothèses des fournisseurs et aide à éviter les erreurs de devis ou de fabrication.
L'examen précoce des fournisseurs est l'un des moyens les plus efficaces de réduire les coûts liés à la tolérance. Un fournisseur d'usinage peut identifier quelles exigences de tolérance sont pratiques, lesquelles créent un risque de coût et où les tolérances peuvent être assouplies sans affecter le fonctionnement.
Avant la production, demandez à votre fournisseur de vérifier :
Fonctionnalités critiques
Dimensions à tolérance serrée
Trou et arbre adaptés
Exigences GD&T
Zones à parois minces
Poches profondes
Petits rayons internes
Risques matériels
Exigences d'inspection
Modifications potentielles permettant de réaliser des économies
Pour les pièces sensibles aux tolérances, NAITE TECH propose Examen des tolérances d'usinage CNC pour aider les ingénieurs à améliorer la fabricabilité, à réduire les coûts inutiles et à définir des exigences de tolérance pratiques avant la production.
Zone de conception |
Stratégie de tolérance rentable |
|---|---|
Dimensions non critiques |
Utiliser des tolérances générales |
Caractéristiques fonctionnelles |
Appliquer des tolérances spécifiques aux fonctionnalités plus strictes |
Trous et arbres |
Utilisez des ajustements standards lorsque cela est possible |
Parois minces |
Évitez les tolérances strictes inutiles ; améliorer d'abord la rigidité |
Poches profondes |
Examiner l'accès à l'outil et le rayon interne |
Surfaces de contact |
Spécifiez la planéité uniquement là où la fonction l'exige |
Modèles de trous |
Utilisez des références de référence claires et une tolérance de position si nécessaire |
Sujets |
Utilisez des classes de thread standard, sauf si des exigences personnalisées sont nécessaires |
Surfaces cosmétiques |
Séparer les exigences d’apparence des tolérances dimensionnelles |
Pièces complexes |
Revoir la stratégie de configuration et envisager l'usinage 5 axes si nécessaire |
Une stratégie de tolérance rentable ne signifie pas une baisse de la qualité. Cela signifie définir la qualité plus clairement. Les éléments critiques doivent recevoir le contrôle de tolérance dont ils ont besoin, tandis que la géométrie non critique ne doit pas être sur-spécifiée.
Lors de l'examen technique, NAITE TECH aide à identifier quelles tolérances protègent le fonctionnement de la pièce et quelles tolérances ne peuvent qu'ajouter des coûts d'usinage ou d'inspection. Cet examen côté fournisseur peut être particulièrement utile avant de finaliser les dessins de prototypes, de pièces de production ou d'assemblages à tolérances strictes.
L'un des moyens les plus simples de comprendre la stratégie de tolérance CNC est de comparer une approche de tolérance faible avec une meilleure. De nombreuses pièces CNC deviennent coûteuses car chaque dimension est traitée comme étant tout aussi critique, même lorsque seules quelques caractéristiques affectent réellement le fonctionnement.
Une meilleure spécification de tolérance sépare les caractéristiques critiques de la géométrie non critique. Cela aide le fournisseur à se concentrer avec précision sur les caractéristiques les plus importantes tout en gardant le reste de la pièce pratique à usiner et à inspecter.
Considérez un support de montage en aluminium usiné CNC utilisé pour maintenir un petit moteur, un capteur ou un module mécanique. La partie comprend :
Profil extérieur général
Deux trous de goujons pour l'alignement
Quatre trous de dégagement pour vis
Un alésage de roulement central
Une face de montage plate
Plusieurs poches de réduction de poids
Chanfreins cosmétiques et cassures d'arêtes
Certaines de ces fonctionnalités affectent l’assemblage et les performances. D'autres n'affectent que la forme, le dégagement ou l'apparence. Ils ne devraient pas tous bénéficier de la même tolérance.
Un mauvais dessin pourrait préciser :
Toutes dimensions : ±0,01 mm
Tous les trous : même tolérance
Toutes les poches : tolérance serrée en profondeur et en largeur
Toutes surfaces : exigence de planéité serrée
Tous les chanfreins : étroitement dimensionnés
Pas de références de données claires
Aucune distinction entre caractéristiques fonctionnelles et esthétiques
À première vue, cela peut ressembler à un dessin de haute qualité. En réalité, cela crée plusieurs problèmes de fabrication.
Lorsque chaque dimension est étroitement tolérée, le fournisseur doit traiter la pièce entière comme étant critique en termes de précision. Cela augmente les coûts d’usinage et d’inspection sans nécessairement améliorer la fonction.
Les problèmes courants incluent :
Temps d'usinage plus long
Plus de passes de finition
Plus de points de contrôle
Coût d’inspection MMT plus élevé
Stratégie de parcours d'outil plus conservatrice
Risque accru de rebut
Prix de cotation plus élevé
Plus de précisions sur les fournisseurs avant la production
Le problème le plus important est que le dessin n’indique pas au fournisseur quelles caractéristiques sont les plus importantes. Un chanfrein esthétique et un alésage de roulement sont traités avec la même importance, même s'ils ont des fonctions très différentes.
Un meilleur dessin séparerait les caractéristiques en fonction de leur fonction :
Fonctionnalité |
Stratégie de tolérance recommandée |
Raison |
|---|---|---|
Profil extérieur général |
Utiliser la tolérance générale standard |
Ne contrôle pas l'assemblage |
Trous de passage des vis |
Utiliser une tolérance de jeu pratique |
Seulement besoin d'un dégagement pour les fixations |
Trous pour goujons |
Utiliser un contrôle serré du diamètre et de la position |
Alignement des contrôles |
Alésage du roulement central |
Utiliser une tolérance de diamètre serrée basée sur l'ajustement |
Contrôle l’ajustement et la rotation des roulements |
Face de montage |
Spécifiez la planéité seulement si nécessaire |
Affecte le contact ou l’alignement |
Poches de réduction de poids |
Utiliser la tolérance générale |
N'affecte pas la fonction |
Chanfreins cosmétiques |
Utiliser l'exigence standard de rupture de bord |
Apparence et manipulation uniquement |
Surfaces de référence |
Définir clairement |
Prend en charge l'inspection et le contrôle de l'assemblage |
Cette approche garantit la précision des fonctionnalités critiques tout en réduisant les coûts inutiles liés à la géométrie non fonctionnelle.
Au lieu d'appliquer une tolérance stricte à tout, le dessin pourrait utiliser une structure comme celle-ci :
Dimensions générales : tolérance du dessin standard
Alésage du roulement : tolérance de diamètre basée sur un ajustement serré
Trous de goujons : diamètre et tolérance de position contrôlés
Trous de dégagement des vis : tolérance de dégagement standard
Face de montage : planéité contrôlée uniquement si l'assemblage le nécessite
Poches : tolérance standard sauf si elles localisent un autre composant
Chanfreins et ruptures d'arête : note de rupture d'arête standard
Références : clairement définies à partir des surfaces de montage fonctionnelles
Cela donne une priorité claire au fournisseur d’usinage. L’alésage du roulement et les trous des goujons sont cruciaux. Les trous de dégagement, les poches et les chanfreins ne sont pas essentiels à la précision, sauf indication contraire dans la conception.
Une meilleure stratégie de tolérance peut réduire les coûts car elle réduit le contrôle inutile des processus sur les fonctionnalités non critiques.
Cela peut aider à réduire :
Passes de finition supplémentaires sur les surfaces cosmétiques
Inspection de précision inutile
Paramètres d'usinage trop conservateurs
Reprise causée par des dimensions non fonctionnelles
Incertitude du fournisseur lors du devis
Délai de fabrication pour des fonctionnalités simples
Dans le même temps, il protège les fonctionnalités les plus importantes pour les performances.
Le résultat n’est pas une pièce de moindre qualité. C'est une partie mieux définie.
Zone de conception |
Dessin trop tolérant |
Dessin optimisé |
|---|---|---|
Dimensions générales |
±0,01 mm |
Tolérance générale |
Alésage du roulement |
±0,01 mm, aucune note d'ajustement |
Tolérance basée sur l'ajustement |
Trous de cheville |
Identique aux autres trous |
Tolérance de trou de précision avec contrôle de position |
Trous de dégagement |
±0,01 mm |
Tolérance de jeu standard |
Profondeur de poche |
±0,01 mm |
Tolérance générale sauf fonctionnelle |
Face de montage |
Planéité serrée partout |
Planéité uniquement sur la zone fonctionnelle |
Chanfreins |
Tolérance dimensionnelle stricte |
Rupture de bord standard |
Inspection |
De nombreuses dimensions vérifiées minutieusement |
Inspection ciblée sur les fonctionnalités critiques |
Ce type d'optimisation des tolérances est particulièrement utile pour les prototypes, les pièces de production, les assemblages et les pièces pour lesquelles le contrôle des coûts est important.
Avant l'usinage, un fournisseur peut examiner le dessin et poser des questions telles que :
Quels trous sont utilisés pour l’alignement ?
L'alésage du roulement est-il ajusté par pression ou par glissement ?
La face de montage est-elle utilisée comme référence ?
Les poches contiennent-elles un autre composant ou réduisent-elles uniquement le poids ?
Une planéité étanche est-elle requise sur toute la surface ou uniquement sur une zone d'étanchéité/de contact ?
Les dimensions des chanfreins sont-elles fonctionnelles ou esthétiques ?
Les rapports d’inspection sont-ils requis pour toutes les dimensions ou uniquement pour les caractéristiques critiques ?
Ces questions aident à clarifier l’intention de conception et à éviter des coûts inutiles.
Pour les pièces comprenant des alésages de roulement, des trous de chevilles, des poches et des faces de montage usinées, NAITE TECH peut fournir support à la fabrication de pièces usinées pour revoir les exigences de tolérance avant la production.
Un bon schéma de tolérance indique au fournisseur ce qui compte le plus. Il doit clairement identifier les caractéristiques critiques, les données fonctionnelles, les exigences d'ajustement et les priorités d'inspection.
Dans le processus d'examen technique de NAITE TECH, l'optimisation des tolérances commence souvent par séparer les caractéristiques fonctionnelles de la géométrie non fonctionnelle. Cela permet à l'équipe d'usinage de protéger les dimensions qui affectent les performances tout en évitant des coûts inutiles sur les caractéristiques qui n'affectent pas l'assemblage, l'étanchéité, l'alignement ou le mouvement.
Les erreurs de tolérance CNC se produisent souvent lorsque l’intention de conception, le processus de fabrication et les exigences d’inspection ne sont pas clairement liés. Une pièce peut paraître simple en CAO, mais des exigences de tolérance floues ou excessives peuvent rendre difficile le devis, l'usinage, l'inspection et la répétition cohérente.
Éviter les erreurs de tolérance courantes peut réduire les coûts, raccourcir les délais et améliorer la qualité des pièces.
L'une des erreurs les plus courantes consiste à appliquer des tolérances strictes à chaque dimension du dessin. Cela augmente généralement les coûts sans améliorer les performances des pièces.
Toutes les fonctionnalités ne sont pas essentielles au fonctionnement. Un siège de roulement, un trou de goupille ou une surface d'étanchéité peuvent nécessiter un contrôle strict, mais ce n'est généralement pas le cas des bords esthétiques, des poches de dégagement et des profils non homologues.
Une meilleure approche consiste à utiliser des tolérances générales pour les dimensions non critiques et des tolérances spécifiques aux fonctionnalités pour les domaines fonctionnels.
De nombreux dessins incluent une note de tolérance générale dans le cartouche. Si cette tolérance est trop stricte, elle s’applique à toutes les dimensions non spécifiées et peut involontairement rendre la pièce entière plus chère.
Par exemple, une tolérance de cartouche de ±0,01 mm peut créer des exigences d'inspection inutiles pour des dimensions qui n'affectent pas la fonction.
Avant de finaliser le dessin, vérifiez si la tolérance générale est appropriée pour :
Taille de la pièce
Matériel
Géométrie
Processus de fabrication
Méthode de contrôle
Exigences fonctionnelles
Les tolérances générales doivent être pratiques et ne pas être automatiquement fixées à la valeur la plus stricte.
Les caractéristiques fonctionnelles et les caractéristiques esthétiques ne doivent pas utiliser la même stratégie de tolérance.
Les fonctionnalités fonctionnelles peuvent inclure :
Alésages de roulement
Trous pour goujons
Surfaces de contact
Faces d'étanchéité
Diamètres d'arbre
Fentes de précision
Surfaces de référence
Les caractéristiques cosmétiques peuvent inclure :
Profils d'apparence extérieure
Surfaces décoratives
Chanfreins non fonctionnels
Casses de bord
Poches de réduction de poids
Caches ou boîtiers visuels
Une surface cosmétique peut nécessiter une apparence ou une finition spécifique, mais elle ne nécessite pas toujours un contrôle dimensionnel strict. Séparer les exigences esthétiques et fonctionnelles permet de réduire les coûts inutiles.
La planéité est importante lorsqu'une surface affecte l'étanchéité, le montage, l'alignement ou le contrôle des références. Cependant, les exigences strictes de planéité sur les pièces grandes ou minces peuvent augmenter considérablement les coûts d'usinage.
Les grandes plaques et les boîtiers à paroi mince peuvent bouger après l'enlèvement de matière ou le desserrage. Si la planéité est trop étroite, le fournisseur peut avoir besoin de fixations spéciales, d'un soulagement des contraintes, de passes de finition supplémentaires ou d'une inspection plus approfondie.
Avant de spécifier une planéité serrée, demandez :
La surface est-elle étanche contre une autre pièce ?
Est-ce que cela fait office de donnée ?
Est-ce qu'il supporte un roulement ou un composant de précision ?
La surface entière nécessite-t-elle un contrôle de planéité ?
Seule la zone de contact fonctionnelle peut-elle être contrôlée ?
Si la surface n’est pas fonctionnelle, une tolérance standard peut suffire.
Les parois minces peuvent fléchir pendant l'usinage et bouger après le desserrage. Cela peut rendre difficile le respect de tolérances serrées, en particulier sur les boîtiers, couvercles, supports et pièces en plastique légers.
L'application de tolérances strictes à des éléments minces sans tenir compte de la rigidité peut entraîner :
Déflexion du mur
Gauchissement
Bavarder
Variation dimensionnelle
Risque de rebut plus élevé
Stratégies d'usinage plus coûteuses
Pour les pièces fines ou légères, vérifiez l'épaisseur de la paroi, le support des nervures, la profondeur de la poche, l'enlèvement de matière et la stratégie de serrage avant d'appliquer des tolérances strictes.
Pour plus de détails, voir NAITE TECH conseils de stabilité de tolérance de paroi mince.
Certaines tolérances deviennent coûteuses car la caractéristique est difficile à atteindre pour l'outil de coupe. Des poches profondes, des fentes étroites, de petits rayons internes et des caractéristiques à longue portée peuvent augmenter la déflexion de l'outil et le temps d'usinage.
Un petit rayon interne peut nécessiter un petit outil. Une poche profonde peut nécessiter un outil long. Ces deux conditions peuvent rendre les tolérances serrées plus difficiles à contrôler.
Avant de spécifier des tolérances strictes sur les poches ou les éléments internes, tenez compte des points suivants :
L’outil peut-il accéder facilement à la fonctionnalité ?
Le rayon interne est-il plus grand que le rayon minimum de l'outil ?
La poche est-elle profonde par rapport au diamètre de l'outil ?
Les murs sont-ils fins ou sans support ?
Un rayon ou un relief plus grand peut-il réduire les risques d'usinage ?
Pour une meilleure conception de poche et de rayon, consultez NAITE TECH règles de rayon de coin pour les poches CNC.
Tous les trous n'ont pas besoin de la même tolérance. Les trous de dégagement, les trous de chevilles, les trous de roulement, les trous filetés et les trous d'étanchéité ont tous des fonctions différentes.
Un trou de dégagement pour vis peut n'avoir besoin que de suffisamment d'espace pour la fixation. Un trou de goupille peut nécessiter un contrôle serré de la position et du diamètre. Un alésage de roulement peut nécessiter une tolérance basée sur l'ajustement.
Avant d'appliquer une tolérance de trou étroite, définissez si le trou est utilisé pour :
Autorisation
Alignement
Ajustement à la presse
Coupe ajustée
Support de roulement
Enfilage
Scellage
Positionner un autre composant
Pour des conseils plus détaillés sur la conception des trous, reportez-vous au guide de NAITE TECH. conseils de conception en matière de tolérance et de profondeur des trous.
Les fonctionnalités threadées doivent généralement suivre les spécifications de thread standard. Les tolérances de filetage personnalisées, la profondeur de filetage excessive ou les exigences peu claires en matière de trous borgnes peuvent augmenter les risques et les coûts d'usinage.
Les erreurs courantes liées au fil de discussion incluent :
Rendre les fils aveugles trop profonds
Ne pas laisser suffisamment de dégagement au fond
Utilisation de tolérances de filetage personnalisées sans besoin
Ignorer la résistance des matériaux
Ne pas définir la longueur d'engagement du filetage
Utiliser des trous filetés trop près de parois minces
Ne pas considérer les inserts dans des matériaux souples
Pour des fonctionnalités de thread fiables, utilisez des classes de thread standard autant que possible et définissez des exigences particulières uniquement lorsque cela est fonctionnellement nécessaire.
Pour plus de conseils, consultez le guide de NAITE TECH. règles d'ajustement des fixations et de conception des filetages.
GD&T est utile lorsqu'il clarifie les relations entre les fonctionnalités, les références de données et les exigences d'inspection. Cependant, des GD&T inutiles peuvent augmenter la complexité et le coût de l’inspection.
Les erreurs courantes de GD&T incluent :
Application de planéité à des surfaces non fonctionnelles
Utiliser la tolérance de position là où un simple jeu suffit
Sélection de références qui ne reflètent pas la fonction d'assemblage
Ajouter du parallélisme ou de la perpendiculaire à chaque face
Utilisation du faux-rond ou de la concentricité sans besoin de rotation clair
Copie de GD&T à partir d'un autre dessin sans révision
GD&T devrait aider à communiquer la fonction. Il ne faut pas l’ajouter simplement pour rendre un dessin plus précis.
Un modèle CAO 3D définit la géométrie de la pièce, mais il ne communique pas toujours l'intention de tolérance. Pour des pièces simples, un fichier CAO peut suffire pour un devis. Pour les pièces CNC à tolérances serrées, un dessin 2D est généralement nécessaire.
Un dessin 2D approprié doit inclure :
Tolérances générales
Tolérances spécifiques aux fonctionnalités
Dimensions critiques
Références de référence
Légendes GD&T si nécessaire
Spécifications du fil
Exigences de finition de surface
Exigences en matière de matériaux et de finition
Exigences d'inspection
Sans dessin, le fournisseur devra peut-être faire des hypothèses, ce qui peut entraîner une incertitude sur le devis ou des problèmes de fabrication.
Une tolérance doit être mesurable. Si une tolérance est spécifiée mais que la méthode d'inspection n'est pas claire, la pièce peut être difficile à vérifier.
Les exigences d’inspection peuvent impliquer :
Étriers
Micromètres
Jauges d'alésage
Jauges à broches
Jauges de filetage
Jauges de hauteur
Plaques de surface
Contrôle MMT
Mesure de rugosité de surface
Rapports d'inspection du premier article
Des tolérances plus strictes nécessitent généralement des méthodes de mesure plus contrôlées. Si des rapports d’inspection sont requis, ils doivent être communiqués avant la production car cela peut affecter les coûts et les délais.
Les problèmes de tolérance sont plus faciles à résoudre avant le début de l'usinage. Une fois que les outils, les accessoires et les plans de processus sont déjà préparés, les modifications deviennent plus coûteuses.
Un examen précoce de la tolérance permet d’identifier :
Caractéristiques trop tolérées
Géométrie difficile à usiner
Risques liés à la stabilité des matériaux
Risques de déformation des parois minces
Les défis de l'inspection
Modifications possibles permettant de réaliser des économies
Fonctionnalités nécessitant un contrôle de processus spécial
Pour les pièces sensibles aux tolérances, les retours précoces des fournisseurs peuvent éviter des coûts inutiles et réduire les risques de fabrication.
La plupart des problèmes de tolérance ne sont pas causés par un seul mauvais numéro. Ils sont causés par une intention de conception peu claire. Lorsqu'un dessin ne sépare pas clairement les caractéristiques critiques de la géométrie non critique, le fournisseur doit soit proposer un prix prudent, soit demander des éclaircissements.
L'examen technique de NAITE TECH se concentre sur l'identification des dimensions qui affectent réellement la fonction, des tolérances qui augmentent le risque de fabrication et des exigences qui peuvent être optimisées avant la production. Cela permet de réduire les coûts évitables tout en gardant la pièce fiable pour son application prévue.
La spécification des tolérances d'usinage CNC n'est pas seulement une tâche de dessin. C'est aussi une décision de fabrication. Les valeurs de tolérance sur un dessin affectent la stratégie d'usinage, la conception des fixations, la sélection des outils, la méthode d'inspection, le temps de production et le coût final de la pièce.
NAITE TECH aide les ingénieurs et les équipes produit à examiner les exigences de tolérance CNC avant la production, afin que les fonctionnalités critiques puissent être contrôlées correctement tout en réduisant les coûts de tolérance inutiles. Ceci est particulièrement utile pour les pièces présentant des ajustements serrés, des trous de précision, des parois minces, des poches profondes, des surfaces d'étanchéité, une géométrie complexe ou des exigences GD&T peu claires.
Pour les projets de prototypes et de production, NAITE TECH propose services d'usinage CNC personnalisés avec support technique pour l'examen de la fabricabilité, la faisabilité des tolérances et la planification rentable des processus.
Avant d'usiner des pièces sensibles aux tolérances, NAITE TECH peut examiner à la fois le modèle CAO et le dessin technique 2D pour comprendre la fonction de la pièce, les exigences de tolérance et les risques de fabrication.
Les domaines d'examen typiques comprennent :
Exigences générales de tolérance
Tolérances strictes spécifiques aux fonctionnalités
Trous, alésages et diamètres d'arbre critiques
Sièges de roulement et alésages de bagues
Trous de goupille et caractéristiques d'alignement
Exigences d'ajustement par pression et d'ajustement par glissement
Surfaces de contact et faces d'étanchéité
Planéité, parallélisme, perpendiculaire et faux-rond
Stratégie de référence et légendes GD&T
Trous filetés et interfaces de fixation
Epaisseur des parois et risques de déformation
Poches profondes, fentes et rayons de coins internes
Sélection des matériaux et stabilité dimensionnelle
Exigences en matière de finition de surface et d’inspection
Cet examen permet de déterminer quelles fonctionnalités nécessitent un contrôle plus strict et quelles fonctionnalités peuvent utiliser des tolérances standard.
Une stratégie de tolérance claire peut réduire les coûts d’usinage et d’inspection inutiles. Le support technique de NAITE TECH se concentre sur l'adaptation des exigences de tolérance à la fonction réelle de la pièce.
Par exemple:
Un trou de dégagement peut ne pas nécessiter la même tolérance qu’un trou de goupille.
Une surface cosmétique n’a peut-être pas besoin de la même planéité qu’une surface d’étanchéité.
Une poche de réduction de poids peut ne pas nécessiter la même tolérance de profondeur qu'une poche de localisation de composants.
Une paroi mince peut nécessiter un support géométrique avant de pouvoir respecter de manière fiable une tolérance serrée.
Une pièce complexe peut nécessiter une stratégie de configuration différente pour protéger les relations de référence.
En examinant ces détails avant la production, les ingénieurs peuvent éviter les tolérances excessives et améliorer la fabricabilité sans réduire les performances des pièces.
De nombreuses caractéristiques sensibles aux tolérances sont produites par fraisage, notamment les poches, les fentes, les surfaces planes, les profils, les faces de montage et les cavités de précision. Ces fonctionnalités nécessitent une planification minutieuse du parcours d'outil lorsque les tolérances sont serrées ou que la géométrie est difficile d'accès.
NAITE TECH fournit Pièces de fraisage CNC avec tolérances contrôlées pour les pièces nécessitant des dimensions de poche stables, des largeurs de fente précises, des surfaces de montage fiables et des profils usinés cohérents.
Pour les pièces fraisées, la révision des tolérances peut inclure :
Sélection du diamètre de coupe
Portée et rigidité de l'outil
Profondeur de poche et déflexion du mur
Contrôle de la largeur de la fente
Faisabilité du rayon interne
Exigences de planéité des surfaces
Méthode de fixation et de serrage
Stratégie de passe de finition
Méthode de contrôle
Ce processus permet d'identifier si une tolérance peut être obtenue avec un fraisage standard ou si des ajustements de conception ou de processus sont recommandés.
Certaines pièces sont difficiles à contrôler car les caractéristiques critiques sont situées sur plusieurs faces ou surfaces inclinées. Dans ces cas, l’erreur de tolérance peut provenir de configurations répétées plutôt que de la seule précision de coupe.
NAITE TECH fournit usinage multi-axes pour les exigences de tolérance complexes lorsque la géométrie des pièces, les relations de référence et l'accès aux outils nécessitent une planification avancée des processus.
L'usinage CNC 5 axes peut être utile pour :
Logements complexes
Composants aérospatiaux
Pièces pour dispositifs médicaux
Composants robotiques
Supports optiques et capteurs
Cavités profondes
Trous et surfaces inclinés
Fonctionnalités de précision multiface
Pièces avec des relations de position étroites
En réduisant le nombre de réglages et en améliorant l'accès aux surfaces difficiles, l'usinage 5 axes peut parfois améliorer la cohérence des tolérances pour les pièces complexes. Cependant, NAITE TECH évalue chaque projet individuellement pour déterminer si l'usinage 5 axes est nécessaire ou si le fraisage CNC standard est plus rentable.
Pour un examen des tolérances et un devis les plus précis, fournissez à la fois un modèle CAO 3D et un dessin technique 2D.
Les fichiers recommandés incluent :
STEP, STP, X_T ou autres fichiers CAO 3D
Dessin PDF 2D
Spécification matérielle
Exigences de finition de surface
Dimensions et tolérances critiques
Note de tolérance générale
Légendes GD&T si nécessaire
Spécifications du fil
Rapports d'inspection requis
Quantité produite
Notes d'assemblage ou d'ajustement si disponibles
Un fichier CAO 3D aide à définir la géométrie, tandis qu'un dessin 2D communique l'intention d'ingénierie. Pour les pièces à tolérances serrées, le dessin est particulièrement important car il définit les caractéristiques critiques et la manière dont la pièce doit être inspectée.
L’examen des tolérances est particulièrement utile avant la finalisation de la conception ou avant le début de la production. Une révision précoce donne aux ingénieurs plus de flexibilité pour ajuster les tolérances non critiques, améliorer la géométrie, sélectionner de meilleurs matériaux ou modifier la stratégie d'usinage.
Vous devriez envisager une révision des tolérances lorsque votre pièce comprend :
Trous ou alésages à tolérance serrée
Sièges de roulement
Emplacements des goujons
Parois minces
Grandes surfaces planes
Poches profondes
Petits rayons d'angle internes
Géométrie multi-axes complexe
Surfaces d’étanchéité ou de contact
Exigences GD&T
Exigences d'inspection peu claires
Problèmes de coûts causés par des tolérances serrées
Les retours précoces des fournisseurs peuvent contribuer à réduire les risques avant le début de l’usinage.
Une stratégie de tolérance forte aide à la fois le concepteur et le fournisseur d'usinage. Lorsque les caractéristiques critiques, les références de référence, les exigences d'ajustement et les besoins d'inspection sont clairement définis, NAITE TECH peut évaluer la manière la plus efficace d'usiner la pièce.
Le but n’est pas de supprimer des tolérances importantes. L'objectif est de protéger les tolérances importantes et d'éviter des coûts inutiles sur des caractéristiques qui n'affectent pas l'ajustement, l'étanchéité, l'alignement, le mouvement ou les performances.
Si vous ne savez pas si les tolérances de votre CNC sont trop serrées ou pas assez spécifiques, NAITE TECH peut examiner vos fichiers et dessins CAO et fournir des commentaires DFM pratiques avant la production.
Besoin d'aide pour spécifier les tolérances CNC pour votre prochain projet ?
Envoyez vos fichiers CAO et dessins à NAITE TECH pour un examen technique, des commentaires sur la fabricabilité et un devis. Notre équipe peut vous aider à évaluer la faisabilité des tolérances, à identifier les opportunités de réduction des coûts et à recommander des stratégies d'usinage pratiques pour les prototypes et les pièces de production.
Commencez avec NAITE TECH Services de fabrication CNC pour prototypes et production.
Trouvez des réponses aux questions courantes sur les tolérances CNC standard, l'usinage à tolérances serrées, le surtolérance, les effets de matériaux, les GD&T et la révision des tolérances pour les pièces usinées CNC.
Les tolérances d'usinage CNC standard font généralement référence à des plages de tolérance générales qui peuvent être atteintes sans contrôle de processus spécial ni inspection avancée. Pour de nombreuses pièces usinées CNC, les tolérances générales pratiques peuvent se situer autour de ±0,10 mm à ±0,05 mm , en fonction du matériau, de la taille de la pièce, de la géométrie, du type de caractéristique, du processus d'usinage et des exigences d'inspection.
Il n'existe pas de tolérance standard unique qui s'applique à chaque pièce CNC. Un petit composant rigide en aluminium, un boîtier en plastique à paroi mince, un arbre en acier inoxydable et une pièce fraisée à poche profonde peuvent tous nécessiter des attentes de tolérance différentes.
Une tolérance serrée est une tolérance qui nécessite un contrôle plus précis que la tolérance d'usinage standard. Dans de nombreux projets CNC, des tolérances telles que ±0,01 mm ou plus peuvent être considérées comme strictes, en fonction du matériau, de la géométrie des caractéristiques, de la stratégie de configuration et de la méthode d'inspection.
Des tolérances serrées sont souvent utilisées pour les sièges de roulements, les trous de goujons, les diamètres d'arbre, les surfaces d'étanchéité, les faces de contact de précision et les assemblages de haute précision. Ils ne doivent être appliqués que là où ils sont nécessaires au fonctionnement.
Des tolérances serrées augmentent les coûts car elles réduisent la variation admissible du processus. Le fabricant peut avoir besoin d'une configuration plus précise, d'un montage plus stable, d'un usinage plus lent, de passes de finition supplémentaires, d'un contrôle plus précis de l'usure des outils et d'une inspection plus détaillée.
Le coût augmente également car des tolérances plus strictes créent un risque plus élevé de rebut et de reprise. Une caractéristique légèrement en dehors d'une tolérance étroite peut rendre la pièce non conforme, même si le reste de la pièce est usiné correctement.
Pour éviter un tolérancement excessif, séparez les fonctionnalités fonctionnelles de la géométrie non critique. Appliquez des tolérances strictes uniquement aux caractéristiques qui affectent l'ajustement, l'alignement, l'étanchéité, le mouvement, l'assemblage ou l'inspection.
Utilisez des tolérances générales pour les dimensions non critiques telles que les profils esthétiques, les découpes, les poches non fonctionnelles, les chanfreins et les ruptures de bord. Pour les caractéristiques fonctionnelles telles que les alésages de roulement, les trous de goujons et les surfaces de contact, utilisez des tolérances spécifiques aux caractéristiques basées sur les exigences de conception réelles.
Chaque dimension doit être contrôlée soit par une tolérance générale, soit par une tolérance spécifique, mais toutes les dimensions ne nécessitent pas une tolérance stricte. La plupart des dessins utilisent une note de tolérance générale pour les dimensions non critiques et des tolérances individuelles pour les caractéristiques critiques.
L’objectif est de rendre le dessin clair sans le surcharger d’exigences inutiles et strictes. Les dimensions critiques doivent être clairement identifiées, tandis que les dimensions non critiques peuvent généralement suivre les tolérances générales standard.
Les caractéristiques qui nécessitent généralement un contrôle de tolérance plus strict comprennent les sièges de roulement, les trous de goujons, les trous d'ajustement par pression, les trous d'ajustement coulissant, les diamètres d'arbre, les surfaces d'étanchéité, les faces de contact, les modèles de trous de précision, les interfaces coulissantes ou rotatives, les surfaces de référence et les caractéristiques qui affectent l'empilement des assemblages.
La tolérance doit être basée sur la fonction et non appliquée automatiquement à chaque fonctionnalité.
La plupart des trous de dégagement n'ont pas besoin de tolérances de diamètre serrées car leur fonction principale est de permettre le passage d'une vis, d'un boulon ou d'une fixation. Cependant, la position du trou peut toujours avoir de l'importance si la fixation doit s'aligner avec une pièce correspondante.
Un trou de passage de vis nécessite généralement moins de contrôle qu'un trou de goupille, un trou de roulement ou un trou d'ajustement par pression. Pour les règles détaillées de conception des trous, consultez les instructions de NAITE TECH. Directives de profondeur et de tolérance des trous CNC.
Les parois minces peuvent fléchir pendant l'usinage, bouger après le desserrage ou se déformer lors de l'inspection. Cela rend les tolérances serrées plus difficiles à respecter de manière cohérente.
L'épaisseur de paroi affecte la stabilité des tolérances car les sections minces sont moins rigides et plus sensibles à la force de coupe, à la pression de serrage, à la chaleur et à la libération des contraintes du matériau. Pour plus de conseils, consultez le guide de NAITE TECH. conseils de stabilité de tolérance de paroi mince.
Les petits rayons de coin internes nécessitent souvent des outils de coupe plus petits. Les outils plus petits sont moins rigides et plus susceptibles de fléchir, en particulier dans les poches profondes ou les fentes étroites. Cela peut rendre le contrôle des tolérances plus difficile et augmenter le temps d'usinage.
L'utilisation de rayons internes plus grands lorsque cela est possible améliore l'accès aux outils, réduit la force de coupe et aide à maintenir une précision d'usinage plus stable. Pour plus de détails, consultez NAITE TECH règles de rayon de coin pour les poches CNC.
Oui. Le fraisage CNC et le tournage CNC ont souvent des considérations de tolérance différentes car les processus enlèvent de la matière de différentes manières. Le tournage est souvent bien adapté aux éléments cylindriques tels que les arbres, les alésages et les pièces rondes. Le fraisage est couramment utilisé pour les poches, les fentes, les surfaces planes, les profils et les éléments prismatiques complexes.
La capacité de tolérance dépend de la géométrie de la fonction, du matériau, de la configuration, de l'accès à l'outil et de la méthode d'inspection. Pour les poches fraisées, les fentes et les surfaces planes, NAITE TECH fournit Contrôle des tolérances de fraisage CNC pour les composants usinés avec précision.
Le choix du matériau affecte la capacité de tolérance via l'usinabilité, la dureté, la dilatation thermique, les contraintes internes, l'usure de l'outil et la stabilité dimensionnelle.
L'aluminium est généralement plus facile à usiner et convient souvent aux pièces de précision. L'acier inoxydable est plus résistant mais peut nécessiter un usinage plus lent et un meilleur contrôle des outils. Le titane est difficile à usiner et peut augmenter le coût de tolérance. Les plastiques peuvent bouger en raison de la température, de l'humidité, de la pression de serrage ou de la relaxation des contraintes.
GD&T doit être utilisé lorsqu'il permet de définir les relations fonctionnelles plus clairement que de simples tolérances ±. Il est utile pour les modèles de trous, les relations de référence, la planéité, le parallélisme, la perpendiculaire, le faux-rond et les fonctions d'assemblage critiques.
Utilisez GD&T lorsque les relations entre les fonctionnalités affectent l'ajustement, l'alignement, l'étanchéité, le mouvement ou l'inspection. Évitez les GD&T inutiles sur les surfaces cosmétiques ou non fonctionnelles, car cela peut augmenter la complexité et le coût de l'inspection.
L'usinage CNC 5 axes peut contribuer à améliorer le contrôle des tolérances pour les pièces complexes lorsqu'il réduit le nombre de configurations, améliore l'accès aux outils ou maintient de meilleures relations entre les caractéristiques des différentes faces.
Cependant, l’usinage 5 axes ne rend pas automatiquement chaque pièce plus précise ou moins coûteuse. Il est particulièrement utile pour les géométries complexes, les fonctions angulaires, les cavités profondes et les relations de tolérance multifaces. Pour ces applications, NAITE TECH propose Usinage CNC avancé pour les géométries complexes.
Pour les pièces CNC à tolérances serrées, fournissez à la fois un modèle CAO 3D et un dessin technique 2D. Le modèle CAO définit la géométrie, tandis que le dessin 2D communique l'intention de tolérance et les exigences d'inspection.
Les fichiers et informations recommandés incluent STEP, STP, X_T ou d'autres fichiers CAO 3D, des dessins PDF 2D, les spécifications des matériaux, les notes de tolérance générales, les dimensions critiques, les légendes GD&T, les spécifications de filetage, les exigences de finition de surface, les exigences d'inspection et la quantité de production.
Oui. NAITE TECH peut examiner vos fichiers CAO et vos dessins 2D pour évaluer la faisabilité des tolérances, identifier les caractéristiques surtolérées et suggérer des améliorations pratiques du DFM avant l'usinage.
Cet examen peut aider à déterminer quelles caractéristiques nécessitent un contrôle strict, quelles tolérances peuvent être assouplies et quels choix de géométrie ou de matériaux peuvent affecter la stabilité dimensionnelle. Pour les pièces prototypes et de production, NAITE TECH fournit Capacités d’usinage CNC de NAITE TECH avec support technique pour l’examen des tolérances et les commentaires sur la fabricabilité.
Envoyez vos fichiers CAO et dessins 2D à NAITE TECH pour obtenir des commentaires sur la fabricabilité et un devis.


