
- Ev
- Yetenekler
- Çözüm
- Malzeme
- Endüstri
- Kaynaklar
- Fiyat Teklifi İste
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-06-23 Kaynak: Alan
Yüzey kalitesi, CNC ile işlenmiş parçalar için önemli bir tasarım gereksinimidir. Bir parçanın yalnızca görünüşünü değil, aynı zamanda montaj, sızdırmazlık, kayma, aşınma direnci, kaplama yapışması, korozyon direnci ve uzun vadeli güvenilirlik açısından nasıl performans gösterdiğini de etkiler. Kabul edilebilir görünen bir yüzey, sızdırmazlık veya kaydırma için uygun olmayabilir; yüksek oranda cilalanmış bir yüzey, parçanın işlevini iyileştirmiyorsa gereksiz maliyete neden olabilir.
CNC işlemede yüzey kalitesi doğrudan kesme işlemiyle oluşturulabileceği gibi boncuk püskürtme, anotlama, cilalama, pasivasyon, kaplama, fırçalama, toz kaplama veya boyama gibi ikincil bitirme işlemleriyle de geliştirilebilir. Her seçeneğin görünüm, maliyet, boyut toleransı, teslim süresi ve malzeme uyumluluğu üzerinde farklı bir etkisi vardır.
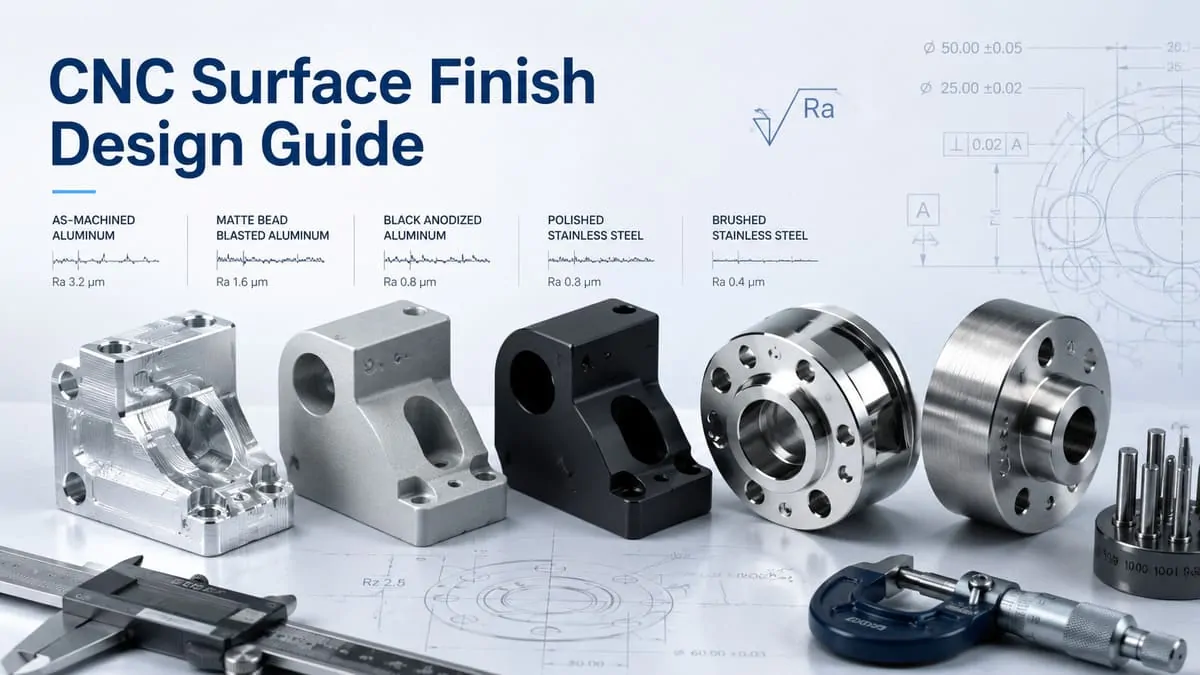
Yaygın bir tasarım hatası, bir parçanın her yüzeyine aynı yüzey kalitesi gereksiniminin uygulanmasıdır. Pek çok projede yalnızca birkaç yüzey kontrollü pürüzlülük veya kozmetik tutarlılık gerektirir. Gizli alanlar, işlevsel olmayan cepler, iç boşluklar ve boşluk yüzeyleri genellikle işlendiği gibi kalabilir. Mühendisler, fonksiyonel yüzeyleri kozmetik yüzeylerden ayırarak parça kalitesini artırırken gereksiz sonlandırma maliyetlerinden de kaçınabilirler.
Bu kılavuz, CNC yüzey bitirme gereksinimlerinin net ve uygun maliyetli bir şekilde nasıl belirleneceğini açıklamaktadır. Yüzey pürüzlülüğünü, Ra değerlerini, işlenmiş yüzeyleri, kozmetik son işlemleri, fonksiyonel yüzeyleri, ortak işlem sonrası seçeneklerini, malzeme uyumluluğunu, çizim bilgilerini, tolerans etkisini ve tedarikçi tarafı incelemesini kapsar.
Yüzey kaplama seçimi, malzeme uyumluluğu, tolerans etkisi veya üretilebilirlik incelemesi konusunda desteğe ihtiyacınız varsa NAITE TECH size yardımcı olur. özel CNC işleme hizmetleri . Pratik sonlandırma gereksinimleri için mühendislik desteğiyle prototipler ve üretim parçaları için
Bu kılavuz, gereksiz işleme veya son işlem maliyeti eklemeden mühendislerin yüzey pürüzlülüğünü, kozmetik yüzey işlemlerini, kaplamaları ve işlem sonrası gereksinimlerini belirlemelerine yardımcı olan pratik CNC yüzey bitirme ilkelerini kapsar.
Yüzey pürüzlülüğü, takım işaretleri, döşeme yönü, görsel görünüm ve fonksiyonel yüzey kalitesi dahil olmak üzere CNC işlemede yüzey kalitesinin ne anlama geldiğini anlayın.
Yüzey pürüzlülüğünü tanımlamak için Ra değerlerinin nasıl kullanıldığını ve CNC ile işlenmiş parçalar için pürüzlü, standart, ince veya cilalı yüzeylerin ne zaman uygun olduğunu öğrenin.
İşlenmiş yüzeyleri boncuk püskürtme, anotlama, cilalama, pasifleştirme, kaplama, toz kaplama ve diğer bitirme işlemleriyle karşılaştırın.
Hangi yüzeylerin sızdırmazlık, sürtünme, aşınma, montaj veya kaplama yapışmasını etkilediğini ve hangi yüzeylerin esas olarak kozmetik görünüm kontrolü gerektirdiğini belirleyin.
İşlenmiş, boncuk püskürtmeli, anodize edilmiş, sert anotlanmış, cilalanmış, fırçalanmış, pasifleştirilmiş ve kaplamalı yüzeyler dahil olmak üzere CNC ile işlenmiş parçalar için ortak son işlem seçeneklerini gözden geçirin.
Daha düşük Ra değerlerinin, kozmetik tutarlılığın, cilalamanın, maskelemenin, kaplama kalınlığının, incelemenin ve bitirme teslim süresinin toplam parça maliyetini nasıl etkilediğini anlayın.
Eloksallama, kaplama, toz kaplama, cilalama ve boncuk püskürtmenin nihai boyutları, dişleri, kenarları, sıkı geçmeleri ve denetim gereksinimlerini nasıl etkileyebileceğini öğrenin.
Alüminyum, paslanmaz çelik, pirinç, bakır, titanyum ve mühendislik plastiklerinin yüzey bitirme ve son işlemlere nasıl farklı tepki verdiğini görün.
Mühendislik çizimlerinde Ra değerlerini, kozmetik alanları, kaplama kalınlığını, maskeleme gereksinimlerini ve bitiş notlarını nasıl net bir şekilde belirleyeceğinizi öğrenin.
CNC işlemede yüzey kalitesi, işlenmiş bir yüzeyin dokusunu, pürüzlülüğünü, desenini ve görünümünü ifade eder. Bir yüzeyin işleme veya son işlemden sonra ne kadar düzgün, pürüzlü, parlak, mat, yönlü veya aletle işaretlenmiş olduğunu açıklar.
Yüzey bitirme işlemi işleme prosesinin kendisi tarafından kontrol edilebilir veya ek bitirme işlemleriyle değiştirilebilir. Örneğin, bir parça işlendiği gibi bırakılabilir, mat bir görünüm için boncuklu kumlama yapılabilir, korozyon direnci ve rengi için anodize edilebilir, daha pürüzsüz bir yüzey için cilalanabilir veya paslanmaz çelik üzerinde korozyon direncini artırmak için pasifleştirilebilir.
CNC işlemede yüzey kalitesi birkaç ilgili özelliği içerebilir:
Yüzey pürüzlülüğü
Takım işaretleri
Kesici yolu deseni
Döşeme yönü
Parlak veya mat görünüm
Kaplama veya anodize doku
Kenar durumu
Çapak durumu
Yüzey temizliği
Fonksiyonel temas kalitesi
Yüzey kaplaması yalnızca kozmetik bir detay olarak ele alınmamalıdır. CNC ile işlenmiş birçok parçada yüzey kalitesi, parça performansını doğrudan etkiler.
Örneğin:
Sızdırmazlık yüzeyinin sızıntıyı önlemek için kontrollü pürüzlülüğe ihtiyacı olabilir.
Sürtünmeyi ve aşınmayı azaltmak için kayan yüzeyin daha pürüzsüz bir yüzeye ihtiyacı olabilir.
Yatakla ilgili bir yüzeyin uygun teması desteklemek için özel bir kaplamaya ihtiyacı olabilir.
Kozmetik muhafazanın tutarlı bir görünüm için boncuk püskürtme ve anotlamaya ihtiyacı olabilir.
Kaplanmış bir yüzey, kaplamanın yapışması için uygun pürüzlülüğe ihtiyaç duyabilir.
Dişli bir unsurun montaj sorunlarını önlemek için son işlem sonrası incelemeye ihtiyacı olabilir.
Bu nedenle yüzey kaplama gereklilikleri her yüzeyin işlevine uygun hale getirilmelidir.
Daha geniş parça tasarım kuralları için NAITE TECH'in kurallarını da inceleyebilirsiniz. CNC işleme tasarım önerileri.
CNC yüzey kalitesi genel olarak iki kategoriye ayrılabilir: işlenmiş yüzey ve sonradan işlenmiş yüzey.
İşlenmiş yüzey kalitesi doğrudan kesici takım tarafından oluşturulur. Bu, takım geometrisine, ilerleme hızına, iş mili hızına, adım atmaya, malzemeye, kesme stratejisine, takım aşınmasına ve bitirme pasolarına bağlıdır. İşlenmiş bir yüzeyde görünür takım işaretleri, freze çizgileri, dönüş işaretleri veya kesici yollar görülebilir.
İşleme sonrası yüzey kalitesi işleme sonrasında oluşturulur. Bu, boncuk püskürtme, anotlama, cilalama, fırçalama, pasifleştirme, kaplama, toz kaplama, boyama veya diğer yüzey işlemlerini içerebilir. Bu işlemler görünümü, korozyon direncini, aşınma direncini, temizliği veya yüzey dokusunu iyileştirebilir.
Pratik bir tasarım, yüzey gereksiniminin şu şekilde olup olmadığını tanımlamalıdır:
Fonksiyonel
Kozmetik
Koruyucu
Boyutlu
Montajla ilgili
Kaplamayla ilgili
Denetimle ilgili
Örneğin, görünür bir alüminyum muhafazanın görünüm için kumlama ve siyah eloksal kaplamaya ihtiyacı olabilirken, aynı parçadaki rulman deliğinin uyumunu korumak için ayrı olarak maskelenmesi veya kontrol edilmesi gerekebilir. Tüm yüzeylere aynı şekilde davranmak önlenebilir maliyet veya işlevsel risk yaratabilir.
Yüzey kalitesi birçok önemli tasarım ve üretim faktörünü etkiler.
Yüzey İşlem Faktörü |
Neden Önemlidir? |
|---|---|
Dış görünüş |
Görünür ürün kalitesini ve müşteriye bakan yüzeyleri etkiler |
Sürtünme |
Arayüzlerin kaydırılması, taşınması veya döndürülmesi için önemlidir |
Sızdırmazlık |
Yüzey pürüzlülüğü sızıntıyı ve conta performansını etkileyebilir |
Aşınma direnci |
Yüzey dokusu temas ve aşınma davranışını etkiler |
Kaplama yapışması |
Bazı kaplamalar uygun yüzey hazırlığı gerektirir |
Korozyon direnci |
Eloksal veya pasifleştirme gibi son işlemler korumayı iyileştirebilir |
Tolerans etkisi |
Bazı yüzeyler malzemeyi kaldırır veya ekler |
Denetleme |
Pürüzlülük veya kozmetik gereksinimler ek kontroller gerektirebilir |
Maliyet |
Daha ince yüzeyler ve kozmetik gereksinimler genellikle maliyeti artırır |
Önemli olan, bitiş gereksinimlerinin aşırı belirtilmesinden kaçınmaktır. Sızdırmazlık yüzeyi, görünür kapak ve gizli iç cep farklı kaplama stratejileri gerektirebilir. Her yüzeye ince bir Ra değeri veya kozmetik kaplama uygulamak, son parçayı iyileştirmeden işleme ve işlem sonrası maliyetleri artırabilir.
Yüzey kalitesi genellikle kozmetik bir gereklilik olarak ele alınır, ancak CNC işlemede sızdırmazlık, sürtünme, aşınma, kaplama yapışması ve montaj performansını da etkileyebilir. Üretimden önce NAITE TECH, her bir sonlandırma gereksiniminin görsel mi, işlevsel mi yoksa her ikisi mi olduğunu inceler.
Birçok CNC projesinde en uygun maliyetli yaklaşım, yüzey gereksinimlerinin yüzey fonksiyonuna göre tanımlanmasıdır. Kritik sızdırmazlık, kayan veya eşleşen yüzeyler kontrollü pürüzlülüğe ihtiyaç duyabilirken, gizli veya işlevsel olmayan alanlar genellikle işlendiği gibi kalabilir. Bu, gereksiz bitirme maliyetlerinden kaçınırken parça performansının korunmasına yardımcı olur.
Yüzey pürüzlülüğü, CNC yüzey kalitesini tanımlamanın en yaygın yollarından biridir. İşleme veya bitirme işleminden sonra yüzeyde kalan küçük tepeleri, çukurları ve dokuyu ölçer. Mühendislik çizimlerinde yüzey pürüzlülüğü genellikle Ra değeri kullanılarak belirtilir..
Ra veya aritmetik ortalama pürüzlülük, ölçülen bir uzunluk boyunca bir yüzey profilinin ortalama yükseklik değişimini temsil eder. Daha düşük bir Ra değeri genellikle daha pürüzsüz bir yüzey anlamına gelirken, daha yüksek bir Ra değeri daha pürüzlü bir yüzey anlamına gelir.
Örneğin:
Ra 6,3 µm nispeten pürüzlü bir işlenmiş yüzeyi belirtir.
Ra 3,2 µm genel işlenmiş yüzeyler için yaygındır.
Ra 1,6 µm daha ince işlenmiş bir yüzeydir.
Ra 0,8 µm veya daha düşük, sızdırmazlık, kaydırma veya hassas temas yüzeyleri için kullanılabilir.
Ancak Ra, yüzey kalitesini tanımlamanın yalnızca bir yoludur. Aynı Ra değerine sahip iki yüzey, farklı takım işaretlerine, döşeme yönlerine, cila desenlerine veya kaplama dokularına sahipse yine de farklı görünebilir. Bu nedenle yüzey kaplama gereksinimlerinde hem fonksiyon hem de görünüm dikkate alınmalıdır.
Aşağıdaki tablo CNC ile işlenmiş parçalar için genel yüzey pürüzlülüğü referanslarını sağlar. Gerçek sonuçlar malzemeye, geometriye, takımın durumuna, işleme stratejisine, bitirme işlemine ve denetim yöntemine bağlıdır.
Yüzey Gereksinimi |
Tipik Ra Aralığı |
Ortak Kullanım |
|---|---|---|
Kaba işlenmiş yüzey |
Ra 6,3 µm veya daha yüksek |
Kritik olmayan iç yüzeyler, kaba işleme alanları |
Standart işlenmiş kaplama |
Ra 3,2 mikron |
Genel CNC işlenmiş parçalar |
İnce işlenmiş kaplama |
Ra 1,6 mikron |
Görünür yüzeyler, eşleşen yüzler, iyileştirilmiş görünüm |
Hassas yüzey |
Ra 0,8 mikron |
Sızdırmazlık, kayma, yatakla ilgili veya temas yüzeyleri |
Cilalı yüzey |
Ra 0,4 µm veya daha düşük |
Kozmetik, optik, düşük sürtünmeli veya özel uygulamalar |
Bu değerler evrensel kurallar olarak değil, pratik referanslar olarak kullanılmalıdır. Açık, düz bir alüminyum yüzeyde elde edilmesi kolay olan yüzey pürüzlülüğü gereksinimi, derin bir cep, ince duvar, küçük iç yarıçap veya sert malzeme üzerinde daha zor olabilir.
Daha düşük bir Ra değeri her zaman daha iyi değildir. Daha pürüzsüz bir yüzey, sızdırmazlık, kayma veya kozmetik görünümü iyileştirebilir, ancak aynı zamanda işleme süresini, bitirme maliyetini ve muayene gereksinimlerini de artırabilir.
Daha düşük Ra değerleri aşağıdakileri gerektirebilir:
Daha yavaş bitirme geçişleri
Daha küçük adım adım
Daha keskin araçlar
Daha stabil fikstürleme
Ek parlatma
Daha fazla denetim
Daha iyi takım aşınma kontrolü
Bitirdikten sonra daha dikkatli kullanım
Yüzey işlevi veya görünümü etkilemiyorsa çok düşük bir Ra değeri belirtmek, parça performansını iyileştirmeden maliyeti artırabilir.
Örneğin, gizli bir iç cep genellikle sızdırmazlık yüzeyi veya kayan yüzey ile aynı Ra değerine ihtiyaç duymaz. Kozmetik bir dış yüzey görsel tutarlılık gerektirebilir, ancak çok düşük bir pürüzlülük değeri olması şart değildir. Rulmanla ilgili bir yüzey, teması ve aşınmayı etkilediği için pürüzlülük kontrolüne ihtiyaç duyabilir.
Doğru Ra değeri yüzey fonksiyonuna bağlıdır.
Yüzey pürüzlülüğü ile görsel görünüm birbiriyle ilişkilidir ancak aynı şey değildir.
Ra yüzey dokusunu sayısal olarak ölçer. Görünüm, yüzeyin göze nasıl göründüğünü açıklar. Bir yüzey kabul edilebilir bir Ra değerine sahip olabilir ancak yine de görünür alet işaretleri, yön çizgileri, renk değişimi, püskürtme tutarsızlığı veya cila desenleri gösterebilir.
Bu özellikle aşağıdaki gibi müşteriye yönelik parçalar için önemlidir:
Ürün muhafazaları
Tüketici cihazı bileşenleri
Alüminyum muhafazalar
Görünür parantez
Tıbbi cihaz kapakları
Robotik kapakları
Optik ekipman muhafazaları
Kozmetik parçalar için mühendisler yalnızca Ra değerlerine güvenmemelidir. Kaplama tipini, görünen yüzeyleri, rengi, parlaklık seviyesini ve kabul edilebilir kozmetik standardını belirtmek genellikle daha iyidir. Örnekler veya referans fotoğrafları da yanlış anlaşılmaların önlenmesine yardımcı olabilir.
Yüzey pürüzlülüğü parçanın işlevini, performansını veya muayenesini doğrudan etkilediğinde Ra belirtilmelidir.
Ra belirtme çizgisine ihtiyaç duyabilecek yaygın yüzeyler şunları içerir:
Sızdırmazlık yüzleri
Kayar yüzeyler
Rulman temas alanları
Şaft yüzeyleri
Birleşme yüzeyleri
Sıvı akış yüzeyleri
Optik veya sensör montaj yüzeyleri
Hassas veri yüzeyleri
Kaplama veya yapıştırma için hazırlanan yüzeyler
Her yüzeyin Ra değerine ihtiyacı yoktur. Belirli bir yüzey pürüzlülüğü gerekmiyorsa, 'işlenmiş gibi' gibi genel bir notun kullanılması veya kritik olmayan alanlar için standart bir son işlem tanımlanması yeterli olabilir.
Pratik bir çizim şunları içerebilir:
Çoğu yüzey için genel bitiş notu
Yalnızca fonksiyonel yüzeyler için spesifik Ra değeri
Görünür yüzeyler için kozmetik son not
Dişler, delikler veya dar alanlar için maskeleme notları
Gerektiğinde kaplama veya eloksal gereksinimleri
Bu yaklaşım, her yüzeyin işlenmesini veya incelenmesini pahalı hale getirmeden tedarikçiye net talimatlar verir.
Yüzey pürüzlülüğü gereksinimleri maliyeti etkiler çünkü daha pürüzsüz yüzeyler genellikle daha kontrollü işleme veya son işlem gerektirir.
Maliyet şu durumlarda artar:
Daha düşük bir Ra değeri gereklidir
Daha fazla yüzeyin kontrollü pürüzlülüğe ihtiyacı var
Yüzey derin veya erişilmesi zor
Küçük aletler gereklidir
Parlatma gerekli
Kozmetik tutarlılık gereklidir
Denetim raporları gerekli
İşleme sırasında kaplama korunmalıdır
İşleme sonrasında kaplama veya maskeleme gerekli
Bu nedenle yüzey pürüzlülüğü seçici olarak uygulanmalıdır. Amaç, mümkün olan en düşük Ra değerini değil, parçanın gerçekte ihtiyaç duyduğu yüzey kalitesini belirlemektir.
Parçanızda toleransı, montajı veya maliyeti etkileyebilecek yüzey kaplama gereksinimleri varsa NAITE TECH bunları sağlayabilir CNC yüzey kalitesi incelemesi . Üretim öncesi
Yaygın maliyet faktörlerinden biri, her yüzeyde iyi bir Ra değeri belirlemektir. Birçok CNC parçasında yalnızca sızdırmazlık yüzeyleri, kayan yüzeyler, rulmanla ilgili alanlar veya görünür kozmetik yüzeyler kontrollü pürüzlülüğe ihtiyaç duyar. Kritik olmayan veya gizli yüzeyler genellikle işlendiği gibi kalabilir.
Yüzey kaplama incelemesi sırasında NAITE TECH, her bir Ra gereksiniminin işlevsel, kozmetik veya gereksiz olup olmadığını değerlendirir. Bu, önemli yüzeyleri uygun şekilde kontrol altında tutarken işleme ve muayene maliyetlerinin azaltılmasına yardımcı olur.Yüzey Pürüzlülüğü ve Ra Değerlerinin Açıklaması
Yüzey pürüzlülüğü, CNC yüzey kalitesini tanımlamanın en yaygın yollarından biridir. İşleme veya bitirme işleminden sonra yüzeyde kalan küçük tepeleri, çukurları ve dokuyu ölçer. Mühendislik çizimlerinde yüzey pürüzlülüğü genellikle Ra değeri kullanılarak belirtilir..
Ra veya aritmetik ortalama pürüzlülük, ölçülen bir uzunluk boyunca bir yüzey profilinin ortalama yükseklik değişimini temsil eder. Daha düşük bir Ra değeri genellikle daha pürüzsüz bir yüzey anlamına gelirken, daha yüksek bir Ra değeri daha pürüzlü bir yüzey anlamına gelir.
Örneğin:
Ra 6,3 µm nispeten pürüzlü bir işlenmiş yüzeyi belirtir.
Ra 3,2 µm genel işlenmiş yüzeyler için yaygındır.
Ra 1,6 µm daha ince işlenmiş bir yüzeydir.
Ra 0,8 µm veya daha düşük, sızdırmazlık, kaydırma veya hassas temas yüzeyleri için kullanılabilir.
Ancak Ra, yüzey kalitesini tanımlamanın yalnızca bir yoludur. Aynı Ra değerine sahip iki yüzey, farklı takım işaretlerine, döşeme yönlerine, cila desenlerine veya kaplama dokularına sahipse yine de farklı görünebilir. Bu nedenle yüzey kaplama gereksinimlerinde hem fonksiyon hem de görünüm dikkate alınmalıdır.
Aşağıdaki tablo CNC ile işlenmiş parçalar için genel yüzey pürüzlülüğü referanslarını sağlar. Gerçek sonuçlar malzemeye, geometriye, takımın durumuna, işleme stratejisine, bitirme işlemine ve denetim yöntemine bağlıdır.
Yüzey Gereksinimi |
Tipik Ra Aralığı |
Ortak Kullanım |
|---|---|---|
Kaba işlenmiş yüzey |
Ra 6,3 µm veya daha yüksek |
Kritik olmayan iç yüzeyler, kaba işleme alanları |
Standart işlenmiş kaplama |
Ra 3,2 mikron |
Genel CNC işlenmiş parçalar |
İnce işlenmiş kaplama |
Ra 1,6 mikron |
Görünür yüzeyler, eşleşen yüzler, iyileştirilmiş görünüm |
Hassas yüzey |
Ra 0,8 mikron |
Sızdırmazlık, kayma, yatakla ilgili veya temas yüzeyleri |
Cilalı yüzey |
Ra 0,4 µm veya daha düşük |
Kozmetik, optik, düşük sürtünmeli veya özel uygulamalar |
Bu değerler evrensel kurallar olarak değil, pratik referanslar olarak kullanılmalıdır. Açık, düz bir alüminyum yüzeyde elde edilmesi kolay olan yüzey pürüzlülüğü gereksinimi, derin bir cep, ince duvar, küçük iç yarıçap veya sert malzeme üzerinde daha zor olabilir.
Daha düşük bir Ra değeri her zaman daha iyi değildir. Daha pürüzsüz bir yüzey sızdırmazlık, kayma veya kozmetik görünümü iyileştirebilir, ancak aynı zamanda işleme süresini, bitirme maliyetini ve muayene gereksinimlerini de artırabilir.
Daha düşük Ra değerleri aşağıdakileri gerektirebilir:
Daha yavaş bitirme geçişleri
Daha küçük adım adım
Daha keskin araçlar
Daha stabil fikstürleme
Ek parlatma
Daha fazla denetim
Daha iyi takım aşınma kontrolü
Bitirdikten sonra daha dikkatli kullanım
Yüzey işlevi veya görünümü etkilemiyorsa çok düşük bir Ra değeri belirtmek, parça performansını iyileştirmeden maliyeti artırabilir.
Örneğin, gizli bir iç cep genellikle sızdırmazlık yüzeyi veya kayan yüzey ile aynı Ra değerine ihtiyaç duymaz. Kozmetik bir dış yüzey görsel tutarlılık gerektirebilir, ancak çok düşük bir pürüzlülük değeri olması şart değildir. Rulmanla ilgili bir yüzey, teması ve aşınmayı etkilediği için pürüzlülük kontrolüne ihtiyaç duyabilir.
Doğru Ra değeri yüzey fonksiyonuna bağlıdır.
Yüzey pürüzlülüğü ile görsel görünüm birbiriyle ilişkilidir ancak aynı şey değildir.
Ra yüzey dokusunu sayısal olarak ölçer. Görünüm, yüzeyin göze nasıl göründüğünü açıklar. Bir yüzey kabul edilebilir bir Ra değerine sahip olabilir ancak yine de görünür alet işaretleri, yön çizgileri, renk değişimi, püskürtme tutarsızlığı veya cilalama desenleri gösterebilir.
Bu özellikle aşağıdaki gibi müşteriye yönelik parçalar için önemlidir:
Ürün muhafazaları
Tüketici cihazı bileşenleri
Alüminyum muhafazalar
Görünür parantez
Tıbbi cihaz kapakları
Robotik kapakları
Optik ekipman muhafazaları
Kozmetik parçalar için mühendisler yalnızca Ra değerlerine güvenmemelidir. Kaplama tipini, görünen yüzeyleri, rengi, parlaklık seviyesini ve kabul edilebilir kozmetik standardını belirtmek genellikle daha iyidir. Örnekler veya referans fotoğrafları da yanlış anlaşılmaların önlenmesine yardımcı olabilir.
Yüzey pürüzlülüğü parçanın işlevini, performansını veya muayenesini doğrudan etkilediğinde Ra belirtilmelidir.
Ra belirtme çizgisine ihtiyaç duyabilecek yaygın yüzeyler şunları içerir:
Sızdırmazlık yüzleri
Kayar yüzeyler
Rulman temas alanları
Şaft yüzeyleri
Birleşme yüzeyleri
Sıvı akış yüzeyleri
Optik veya sensör montaj yüzeyleri
Hassas veri yüzeyleri
Kaplama veya yapıştırma için hazırlanan yüzeyler
Her yüzeyin Ra değerine ihtiyacı yoktur. Belirli bir yüzey pürüzlülüğü gerekmiyorsa, 'işlenmiş gibi' gibi genel bir notun kullanılması veya kritik olmayan alanlar için standart bir son işlem tanımlanması yeterli olabilir.
Pratik bir çizim şunları içerebilir:
Çoğu yüzey için genel bitiş notu
Yalnızca fonksiyonel yüzeyler için spesifik Ra değeri
Görünür yüzeyler için kozmetik son not
Dişler, delikler veya dar alanlar için maskeleme notları
Gerektiğinde kaplama veya eloksal gereksinimleri
Bu yaklaşım, her yüzeyin işlenmesini veya incelenmesini pahalı hale getirmeden tedarikçiye net talimatlar verir.
Yüzey pürüzlülüğü gereksinimleri maliyeti etkiler çünkü daha pürüzsüz yüzeyler genellikle daha kontrollü işleme veya son işlem gerektirir.
Maliyet şu durumlarda artar:
Daha düşük bir Ra değeri gereklidir
Daha fazla yüzeyin kontrollü pürüzlülüğe ihtiyacı var
Yüzey derin veya erişilmesi zor
Küçük aletler gereklidir
Parlatma gerekli
Kozmetik tutarlılık gereklidir
Denetim raporları gerekli
İşleme sırasında kaplama korunmalıdır
İşleme sonrasında kaplama veya maskeleme gerekli
Bu nedenle yüzey pürüzlülüğü seçici olarak uygulanmalıdır. Amaç, mümkün olan en düşük Ra değerini değil, parçanın gerçekte ihtiyaç duyduğu yüzey kalitesini belirlemektir.
Parçanızda toleransı, montajı veya maliyeti etkileyebilecek yüzey kaplama gereksinimleri varsa NAITE TECH bunları sağlayabilir CNC yüzey kalitesi incelemesi . Üretim öncesi
Yaygın maliyet faktörlerinden biri, her yüzeyde iyi bir Ra değeri belirlemektir. Birçok CNC parçasında yalnızca sızdırmazlık yüzeyleri, kayan yüzeyler, rulmanla ilgili alanlar veya görünür kozmetik yüzeyler kontrollü pürüzlülüğe ihtiyaç duyar. Kritik olmayan veya gizli yüzeyler genellikle işlendiği gibi kalabilir.
Yüzey kaplama incelemesi sırasında NAITE TECH, her bir Ra gereksiniminin işlevsel, kozmetik veya gereksiz olup olmadığını değerlendirir. Bu, önemli yüzeyleri uygun şekilde kontrol altında tutarken işleme ve denetim maliyetlerinin azaltılmasına yardımcı olur.
İşlenmiş yüzey kalitesi, boncuk püskürtme, anotlama, cilalama, kaplama veya boyama gibi ek işlem sonrası işlemlere gerek kalmadan, CNC kesme işleminin doğrudan bıraktığı yüzey durumudur. CNC ile işlenmiş parçalar için en yaygın ve uygun maliyetli kaplama seçeneklerinden biridir.
İşlenmiş yüzeylerde görünür takım işaretleri, frezeleme yolları, tornalama çizgileri, kesici adım desenleri veya hafif yönsel doku görülebilir. Görünüm, işleme prosesine, takımın durumuna, kesme parametrelerine, malzemeye ve son işlem geçiş stratejisine bağlıdır.
Birçok mekanik parça için makinede işlenmiş yüzey tamamen kabul edilebilir. İkincil bitirmenin ek maliyetini, teslim süresini ve boyutsal risklerini ortadan kaldırırken işlevsel bir yüzey sağlar.
İşlenmiş bir yüzey genellikle görünür işleme işaretlerine sahip temiz bir metalik veya plastik yüzeye sahiptir. Bu işaretler, kesici alet malzemeyi kaldırırken oluşturulur.
Ortak görsel özellikler şunları içerir:
Frezeleme takımı yolları
Dönüş hatları
Yönlü işleme işaretleri
Hafif adım adım desenler
Takım giriş veya çıkış işaretleri
Çapak alma öncesinde işlenmiş keskin kenarlar
Kesme parametrelerine dayalı yüzey dokusu
Yüzey hala temiz ve profesyonel olabilir, ancak genellikle boncuk püskürtmenin tekdüze mat görünümüne veya cilalamanın parlak görünümüne sahip olmayacaktır.
Bir parçanın tutarlı bir kozmetik yüzeye ihtiyacı varsa, makinede işlenmesi yeterli olmayabilir. Parça esas olarak işlevselse ve takım işaretleri kabul edilebilirse, işlendiği gibi işleme genellikle en verimli seçenektir.
İşlenmiş son kat, yüzey görünümü ana gereklilik olmadığında veya parçanın işlevi ek yüzey işlemi gerektirmediğinde uygundur.
Genellikle aşağıdakiler için iyi bir seçimdir:
Fonksiyonel prototipler
Dahili mekanik bileşenler
Gizli yüzeyler
Fikstür ve takımlar
Parantez
Montaj plakaları
Makine bileşenleri
Test parçaları
Mühendislik doğrulama parçaları
Maliyete duyarlı üretim parçaları
İşlenmiş son işlem, kozmetik veya koruyucu son işlem eklemeden önce amaç geometriyi, uyumu, montajı veya mekanik performansı doğrulamak olduğunda özellikle kullanışlıdır.
Prototipler için işlenmiş yüzeyin kullanılması teslim süresini azaltabilir ve mühendislerin parçayı daha hızlı test etmesine yardımcı olabilir.
Parçanın belirli bir görünüm, korozyon koruması, aşınma direnci, düşük sürtünme veya kontrollü yüzey pürüzlülüğü gerektirdiği durumlarda işlenmiş son kat uygun olmayabilir.
Aşağıdakiler için ek son işlem gerekebilir:
Müşteriye yönelik kozmetik parçalar
Eloksal gerektiren alüminyum parçalar
Pasivasyon gerektiren paslanmaz çelik parçalar
Neme veya aşındırıcı ortamlara maruz kalan parçalar
Daha düşük pürüzlülük gerektiren kayan yüzeyler
Kontrollü bitirme gerektiren sızdırmazlık yüzeyleri
Renk veya marka görünümü gerektiren parçalar
Daha temiz yüzeylere ihtiyaç duyan tıbbi veya gıdayla ilgili bileşenler
Geliştirilmiş aşınma direnci gerektiren bileşenler
Örneğin, bir alüminyum mahfaza makinede işlendiği haliyle işlevsel olabilir, ancak düzgün bir mat siyah görünüm elde etmek için boncuk püskürtme ve anotlama gerektirebilir. Paslanmaz çelik bir bileşen hassas bir şekilde işlenebilir ancak korozyon direncini arttırmak için yine de pasifleştirmeye ihtiyaç vardır.
İşlenmiş yüzey pürüzlülüğü çeşitli işleme faktörlerine bağlıdır:
Takım keskinliği
İlerleme hızı
Adım atma
Kesme hızı
Takım yolu stratejisi
Malzeme türü
Takım aşınması
Bitirme geçiş derinliği
Makine sertliği
Soğutma sıvısı ve talaş tahliyesi
Birçok genel yüzey için standart bir makineyle işlenmiş yüzey kabul edilebilir. Ancak belirli bir Ra değeri gerekiyorsa çizimde belirtilmelidir.
Örneğin:
Gizli bir cep işlendiği haliyle kabul edilebilir.
Görünür bir kapağın boncuk püskürtme veya fırçalanması gerekebilir.
Sızdırmazlık yüzeyinin kontrollü bir Ra değerine ihtiyacı olabilir.
Kayan bir yüzeyin daha pürüzsüz bir son işlem geçişi veya cilalanması gerekebilir.
Yatakla ilgili bir yüzeyin belirli bir pürüzlülüğe ve boyutsal toleransa ihtiyacı olabilir.
Çizim, hangi yüzeylerin kontrollü bitirme gerektirdiğini ve hangi yüzeylerin işlendiği gibi kalabileceğini tanımlamalıdır.
Bir parça işlenmiş olarak belirtilmiş olsa bile, temel çapak alma genellikle önemlidir. Keskin kenarlar, çapaklar ve alet çıkış işaretleri kullanım, montaj, güvenlik ve görünümü etkileyebilir.
Pratik bir çizim notu şunları içerebilir:
'İşlenmiş haliyle tüm keskin kenarların çapaklarını alın'
'Keskin kenarları 0,2–0,5 mm kırın'
'İncelemeden önce çapakları giderin'
'Gevşek çapaklara izin verilmez'
'Keskin kenarları yalnızca belirtildiği yerde koruyun'
Çapak alma dikkatli bir şekilde tanımlanmalıdır çünkü agresif çapak alma kenar boyutlarını değiştirebilir, sızdırmazlık kenarlarını etkileyebilir veya küçük özelliklere zarar verebilir. Bir kenarın keskin kalması gerekiyorsa açıkça işaretlenmelidir.
İşlenmiş son işlem genellikle en düşük maliyetli yüzey seçeneğidir çünkü ek son işlem süreçlerini ortadan kaldırır. Ancak makinede çok düzgün bir Ra değerine ihtiyaç duyulursa maliyet yine de artabilir.
Maliyet şu durumlarda artabilir:
Çok ince takım yolları gereklidir
Küçük bir adım atılması gerekiyor
Ek bitirme geçişleri gerekli
Her yüzeyin kontrollü bir Ra değerine ihtiyacı vardır
Derin cepler temiz alet izleri gerektirir
Küçük iç yarıçaplar küçük aletler gerektirir
Kozmetik takım işareti yönü kontrol edilmelidir
Yüzey pürüzlülüğü için muayene raporları gereklidir
Bu nedenle 'işlenmiş haliyle', 'herhangi bir yüzey kalitesi' ile karıştırılmamalıdır. İşlenmiş bir yüzeyin belirli bir Ra değerine veya görsel standarda ihtiyacı varsa, bu gereksinim açıkça belirtilmelidir.
İşlenmiş yüzey işlemi genellikle CNC prototipleri ve kozmetik olmayan mekanik parçalar için en iyi başlangıç noktasıdır. Geometri, tolerans, uyum ve işleve odaklanmayı sürdürürken maliyetin ve teslim süresinin azaltılmasına yardımcı olur.
Ancak işlenmiş olması kontrolsüz olduğu anlamına gelmez. Bir yüzey sızdırmazlık, kayma, yatak teması, kaplama yapışmasını veya görünür ürün kalitesini etkiliyorsa NAITE TECH bu gereksinimin çizimde açıkça tanımlanmasını önerir. Bu, işleme prosesinin bitirme çabasını yalnızca işlevsel veya kozmetik değer yarattığı yere odaklamasına olanak tanır.
CNC ile işlenmiş bir parçanın her yüzeyi aynı amaca sahip değildir. Bazı yüzeyler parçanın performansını etkilerken diğerleri esas olarak parçanın görünüşünü etkiler. Uygun maliyetli bir yüzey kaplama stratejisi başlar , fonksiyonel yüzey gereksinimlerini ayırarak kozmetik yüzey gereksinimlerinden .
Fonksiyonel yüzeyler, yüzey pürüzlülüğü, düzlüğü, kaplama kalınlığı, aşınma direnci veya sızdırmazlık performansı gibi ölçülebilir gereksinimlerle belirtilmelidir. Kozmetik yüzeyler; renk, doku, parlaklık, görünür alet işaretleri veya yüzey tutarlılığı gibi görünümle ilgili gereksinimlerle belirtilmelidir.
Bu iki gereksinim bir araya geldiğinde parçalar gereğinden pahalı hale gelebilir. Görünür bir dış yüzey tutarlı bir boncuk püskürtmeli ve anotlanmış görünüme ihtiyaç duyabilir, ancak çok düşük bir Ra değerine ihtiyaç duymayabilir. Sızdırmazlık yüzeyinin kontrollü pürüzlülüğe ihtiyacı olabilir, ancak kozmetik cilalamaya ihtiyaç duymayabilir.
İşlevsel bir yüzey kalitesi parçanın performansını etkiler. Sızdırmazlık, kayma, sürtünme, aşınma, montaj uyumu, kaplama yapışması, elektrik teması, sıvı akışı veya boyutsal stabiliteyi etkileyebilir.
Fonksiyonel yüzey kalitesi gereksinimleri aşağıdakilerde yaygındır:
Sızdırmazlık yüzleri
Conta temas yüzeyleri
Kayar yüzeyler
Rulmanla ilgili yüzeyler
Şaft temas alanları
Çiftleşen yüzler
Veri yüzeyleri
Sıvı akış geçitleri
Dişli arayüzler
Elektrik temas yüzeyleri
Yüzeylerin yapıştırılması veya kaplanması
Hassas montaj arayüzleri
Bu yüzeyler için bitirme gereksinimi parçanın nasıl çalıştığına bağlı olmalıdır. Bir sızdırmazlık yüzeyinin belirli bir Ra değerine ihtiyacı olabilir. Sürtünmeyi azaltmak için kayan yüzeyin daha düşük pürüzlülüğe ihtiyacı olabilir. Bir yapıştırma yüzeyinin yapışma için uygun dokuya ihtiyacı olabilir. Kaplanmış bir yüzeyin kaplama, anotlama veya boyama öncesinde hazırlanması gerekebilir.
İşlevsel gereksinimler açık, ölçülebilir ve bunlara gerçekten ihtiyaç duyan yüzeylerle sınırlı olmalıdır.
Kozmetik yüzey kaplaması esas olarak görünümü ve kullanıcı algısını etkiler. Müşterilerin görebildiği, bitmiş ürünlere monte edilen veya görsel kalitenin önemli olduğu uygulamalarda kullanılan parçalar için önemlidir.
Kozmetik yüzey gereksinimleri aşağıdakilerde yaygındır:
Ürün muhafazaları
Alüminyum muhafazalar
Tüketici cihazı bileşenleri
Görünür parantez
Ön paneller
Tıbbi cihaz kapakları
Robotik kapakları
Parçaları göster
Kamera veya optik ekipman muhafazaları
Müşteriye yönelik donanım
Kozmetik yüzey kaplaması şunları içerebilir:
Boncuk püskürtmeli mat doku
Fırçalanmış tane yönü
Cilalı yüzey görünümü
Eloksal rengi
Toz boyalı renk
Boyalı yüzey kalitesi
Düzgün parlaklık seviyesi
Açıkta kalan yüzeylerde görünür alet izi yok
Görünür yüzeylerde çizik veya kullanım izi yok
Kozmetik gereksinimlerin yalnızca sayılara göre değerlendirilmesi genellikle daha zordur. Bir yüzey Ra değerini karşılayabilir ancak tutarsız alet izleri, renk değişimi, cilalama yönü veya püskürtme deseni nedeniyle yine de kabul edilemez görünebilir. Kozmetik yüzeyler için referans örnekleri, fotoğraflar veya net görsel standartlar yanlış anlaşılmaların önlenmesine yardımcı olabilir.
Bazı yüzeyler hem işlevsel hem de kozmetiktir. Örneğin, açıkta kalan bir alüminyum mahfaza, montaj yüzeyinde doğru düzlüğü korurken aynı zamanda tekdüze anodize bir görünüme ihtiyaç duyabilir. Paslanmaz çelik bir tıbbi parçanın temiz bir görsel yüzeye ve korozyona dayanıklı pasivasyona ihtiyacı olabilir. Kayar bir kapağın hem düzgün harekete hem de tutarlı bir görünüme ihtiyacı olabilir.
Bir yüzeyin hem işlevsel hem de kozmetik gereksinimleri varsa, çizim her ikisini de açıkça tanımlamalıdır.
Örneğin:
Görünür yüzey: boncuk püskürtme + siyah eloksal
Sızdırmazlık yüzeyi: Ra 0,8 µm, gerekirse anotlamadan önce maskeleyin
Rulman deliği: Bitirdikten sonra son boyutu koruyun
Dişli delikler: kaplamadan sonra maskeleyin veya inceleyin
Kozmetik yüzey: bitirme sonrasında görünür alet izi yok
Bu, tedarikçinin hangi yüzeylerin korunması, maskelenmesi, incelenmesi veya farklı şekilde bitirilmesi gerektiğini anlamasına yardımcı olur.
İşlevsel ve kozmetik yüzey gereksinimlerini ayırmak, ihtiyaç duymayan yüzeylerde gereksiz son işlemleri önlediği için maliyetin azaltılmasına yardımcı olur.
Örneğin:
Yüzey Tipi |
Kötü Bitirme Stratejisi |
Daha İyi Bitirme Stratejisi |
|---|---|---|
Gizli iç cep |
İnce Ra ve kozmetik kaplama |
İşlev açısından kritik olmadığı sürece işlendiği gibi |
Sızdırmazlık yüzü |
Dış yüzeyle aynı kozmetik kaplama |
Kontrollü Ra ve gerekirse düzlük |
Görünür dış kapak |
Çok düşük Ra belirtildi |
Görsel tutarlılık için boncuk püskürtme veya fırça |
Rulman deliği |
İncelenmeden anodize edildi |
Bitirdikten sonra son boyutu maskeleyin veya kontrol edin |
Dişli delikler |
Uygunluk kontrolü yapılmadan kaplanmıştır |
Bitirdikten sonra iplik uyumunu maskeleyin veya inceleyin |
Kozmetik pahlar |
Sıkı kaplama ve boyut kontrolü |
Görsel olarak kabul edilen standart kenar kırılması |
Bu yaklaşım, gereksiz cilalama, püskürtme, kaplama, inceleme veya maskeleme işlemlerini azaltırken önemli yüzeyleri kontrol altında tutar.
Açık bir çizim, tedarikçiye hangi yüzeylerin fonksiyonel yüzey kontrolü, hangi yüzeylerin kozmetik görünüm kontrolü gerektirdiğini belirtmelidir.
Yararlı çizim yöntemleri şunları içerir:
Fonksiyonel yüzeyler için yüzey pürüzlülüğü sembolleri
Görünür kozmetik yüzeyler için bitiş notları
Dişler, delikler ve dar alanlar için maskeleme notları
Nihai boyutlar önemli olduğunda kaplama kalınlığı notları
Görünür ve gizli alanlar için farklı bitiş bölgeleri
Denetimi etkileyen yüzeyler için veri referansları
'Kozmetik yüzey' veya 'görünür yüzey' gibi notlar
'Aksi belirtilmedikçe makinede işlendiği' gibi notlar
Örnek çizim notları:
'Görünür dış yüzeyler: boncuk püskürtme + şeffaf anotlama'
'İç cepler: aksi belirtilmedikçe makinede işlenmiştir'
'Sızdırmazlık yüzeyi: Ra 0,8 µm'
'Eloksallamadan önce maske yatağı deliği'
'Dişli delikleri kaplamayın'
'Çapakları giderin, keskin kenarları 0,2–0,5 mm kırın'
'Ön yüzde görünür alet izi yok'
Net bitiş bölgeleri tedarikçi varsayımlarını azaltır ve gereksiz maliyetlerin önlenmesine yardımcı olur.
Yaygın bir hata, görünümü kontrol etmek için düşük bir Ra değeri kullanmaktır. Ra pürüzlülüğü ölçse de görsel kaliteyi tam olarak tanımlamaz.
Bir parçanın Ra değeri düşük olabilir ancak yine de şunu gösterebilir:
Yönlü işleme işaretleri
Düzensiz parlatma
Eloksal sonrası renk değişimi
Tutarsız boncuk patlatma
Çiziklerle baş etme
Takım yolu geçişleri
Görünür kesici izleri
Kozmetik parçalar için kaplama tipi ve görsel standart çoğu zaman tek başına Ra'dan daha önemlidir. Boncuklu kumlanmış ve anodize edilmiş bir yüzey, Ra değeri çok düşük olmasa bile, düşük Ra ile işlenmiş bir yüzeye göre daha tutarlı görünebilir.
Görünüm önemliyse, istenen son işlem sürecini ve görünen yüzeyleri net bir şekilde belirtin.
Birçok CNC projesinde, kozmetik veya ince yüzey kaplama gereksinimlerinin görünür veya işlevsel alanlarla sınırlandırılması yerine her yüzeye uygulanması gereksiz maliyete neden olur. Gizli bir cep, boşluk açıklığı veya iç boşluk genellikle açıkta kalan ürün yüzeyi veya sızdırmazlık yüzeyi ile aynı kaplamaya ihtiyaç duymaz.
NAITE TECH, üretimden önce yüzey kaplama gereksinimlerini fonksiyona göre inceler. Hangi yüzeylerin sızdırmazlık, kayma, aşınma, kaplama yapışmasını, montajı veya görünümü etkilediğini ve işlenmiş yüzeyin nerede yeterli olduğunu değerlendiriyoruz. Bu, kritik ve görünür yüzeyleri uygun şekilde kontrol altında tutarken bitirme maliyetlerinin azaltılmasına yardımcı olur.
CNC ile işlenmiş parçalar malzemeye, görünüme, fonksiyona, korozyon direncine, aşınma direncine ve maliyet gereksinimlerine bağlı olarak birçok farklı şekilde bitirilebilir. Bazı parçalar işlendiği gibi kalabilirken bazılarının kumlama, anotlama, cilalama, fırçalama, pasifleştirme, kaplama, toz kaplama veya boyamaya ihtiyacı olabilir.
En iyi yüzey kalitesi her zaman en pürüzsüz veya en pahalı seçenek değildir. En iyi kaplama, parçanın işlevine, ortamına, görünüm gereksinimine, tolerans gereksinimine ve üretim bütçesine uygun olanıdır.
İşlenmiş yüzey, CNC kesme işleminin doğrudan bıraktığı yüzeydir. Takım işaretlerini, kesici yollarını, dönüş çizgilerini veya yönlü işleme modellerini gösterebilir.
İşlenmiş son işlem genellikle en uygun maliyetli seçimdir çünkü ikincil son işlem gerektirmez.
Şunun için en iyisi:
Fonksiyonel prototipler
Gizli yüzeyler
Dahili mekanik parçalar
Fikstür ve takımlar
Maliyete duyarlı bileşenler
Takım işaretlerinin kabul edilebilir olduğu parçalar
Avantajları:
En düşük bitirme maliyeti
Daha kısa teslim süresi
Kaplama kalınlığı etkisi yok
Mühendislik doğrulaması için iyi
Birçok mekanik bileşen için uygundur
Sınırlamalar:
Görünür takım izleri kalabilir
Görünüm tekdüze olmayabilir
Sınırlı korozyon koruması
Müşteriye yönelik kozmetik parçalar için ideal değildir
'İşlenmiş olarak tüm keskin kenarların çapaklarını alın' gibi bir çizim notu genellikle kozmetik olmayan CNC parçaları için uygundur.
Boncuk püskürtme, düzgün bir mat yüzey dokusu oluşturmak için ince medya kullanır. Görünür işleme izlerini azaltmak ve daha temiz bir kozmetik görünüm oluşturmak için alüminyum ve paslanmaz çelik parçalarda yaygın olarak kullanılır.
Boncuk püskürtme genellikle görsel tutarlılığı artırmak için anotlamadan önce kullanılır.
Şunun için en iyisi:
Alüminyum muhafazalar
Ürün muhafazaları
Görünür parantez
Robotik bileşenler
Tıbbi cihaz kapakları
Kozmetik işlenmiş parçalar
Düzgün mat doku gerektiren parçalar
Avantajları:
Tutarlı mat görünüm yaratır
Görünür takım işaretlerini azaltır
Eloksallamadan önce uygundur
Müşteriye yönelik parçalar için iyi
Parlatma ile karşılaştırıldığında orta maliyet
Sınırlamalar:
Keskin kenarları hafifçe etkileyebilir
Derin iç özelliklere eşit şekilde ulaşamayabilir
Yüzey dokusunu değiştirebilir
Sıkı tolerans özellikleri için bakım gerektirir
Kritik delikler veya dişler için maskeleme gerekebilir
Kozmetik tutarlılık önemliyse, hangi yüzeylere boncuklu kumlama yapılması gerektiğini ve hangi yüzeylerin işlendiği gibi kalabileceğini tanımlayın.
Eloksal, alüminyum parçalar için yaygın olarak kullanılan bir elektrokimyasal bitirme işlemidir. Korozyona karşı direnci, yüzey sertliğini ve görünümü iyileştirir. Eloksal kaplama ihtiyaca göre şeffaf, siyah veya renkli olabilir.
Eloksal, CNC ile işlenmiş alüminyum parçalar için en yaygın kaplama seçeneklerinden biridir.
Şunun için en iyisi:
Alüminyum muhafazalar
Muhafazalar
Parantez
Tüketici ürünü bileşenleri
Robotik parçalar
Havacılık bileşenleri
Elektronik cihaz parçaları
Renk ve korozyon direnci gerektiren parçalar
Avantajları:
Korozyon direncini artırır
Dekoratif renk seçenekleri sunar
Yüzey sertliğini artırır
Boncuk patlatma ile iyi çalışır
Alüminyum CNC parçaları için ortak
Sınırlamalar:
Yüzey kalınlığını ekler veya değiştirir
Renk partiler arasında biraz değişebilir
Dişler ve dar delikler maskelemeye ihtiyaç duyabilir
Keskin kenarlar farklı renk yoğunluğu gösterebilir
Tüm alüminyum alaşımları için eşit derecede uygun değildir
Eloksal, tolerans gereklilikleri ile birlikte gözden geçirilmelidir. Bir delik, diş veya uyum kritikse, maskelenmesi mi, anotlamadan sonra makineyle mi işlenmesi yoksa bitirme işleminden sonra mı incelenmesi gerektiğini belirtin.
Sert eloksal, daha kalın ve aşınmaya daha dayanıklı bir eloksal işlemidir. Alüminyum parçaların daha fazla dayanıklılık, aşınma direnci veya yüzey sertliği gerektirdiği durumlarda yaygın olarak kullanılır.
Şunun için en iyisi:
Aşınma yüzeyleri
Kayar bileşenler
Havacılık parçaları
Endüstriyel makine bileşenleri
Sürtünmeye maruz kalan alüminyum parçalar
Daha güçlü yüzey koruması gerektiren bileşenler
Avantajları:
Standart eloksal kaplamaya göre daha yüksek yüzey sertliği
Daha iyi aşınma direnci
Geliştirilmiş dayanıklılık
Fonksiyonel alüminyum bileşenler için iyi
Zorlu ortamlarda daha iyi koruma
Sınırlamalar:
Daha kalın kaplama boyutları etkileyebilir
Renk seçenekleri daha sınırlı olabilir
Maliyeti artırabilir
Sıkı tolerans özellikleri için maskeleme gerekebilir
Yüzey görünümü standart eloksal kaplamaya göre daha az dekoratif olabilir
Nihai boyutlar, delikler, dişler veya kayar geçmeler önemli olduğunda sert anotlama dikkatlice belirlenmelidir.
Parlatma yüzey pürüzlülüğünü azaltır ve daha pürüzsüz, daha parlak veya daha yansıtıcı bir yüzey oluşturabilir. Genellikle kozmetik parçalar, düşük sürtünmeli uygulamalar ve daha pürüzsüz temas yüzeyleri gerektiren bileşenler için kullanılır.
Şunun için en iyisi:
Kozmetik metal parçalar
Paslanmaz çelik bileşenler
Alüminyum dekoratif parçalar
Pirinç bileşenler
Düşük sürtünmeli yüzeyler
Tıbbi veya temizlenebilirlikle ilgili parçalar
Özel görünüm gereksinimleri
Avantajları:
Pürüzsüzlüğü artırır
Görünür takım işaretlerini azaltabilir
Kozmetik görünümü iyileştirir
Temizlenebilirliği artırabilir
Daha düşük pürüzlülük gereksinimlerini destekleyebilir
Sınırlamalar:
Emek yoğun
Daha yüksek maliyet
Keskin kenarları yuvarlatabilir
Boyutları etkileyebilir
Derin ceplerin veya küçük iç köşelerin içi zor
Görünüm malzemeye ve geometriye bağlıdır
Polisaj her yüzeye otomatik olarak uygulanmamalıdır. Yalnızca pürüzsüzlük veya görünümün işlevsel veya kozmetik olarak gerekli olduğu durumlarda kullanılması en iyisidir.
Fırçalama, metal bir yüzey üzerinde yönlü bir damar deseni oluşturur. Tutarlı bir doğrusal dokunun istendiği dekoratif alüminyum veya paslanmaz çelik parçalar için yaygın olarak kullanılır.
Şunun için en iyisi:
Görünür paneller
Tüketici ürünü parçaları
Dekoratif metal yüzeyler
Alüminyum muhafazalar
Paslanmaz çelik kapaklar
Ön plakalar ve koruyucu çerçeveler
Avantajları:
Kontrollü yönlü görünüm oluşturur
Rastgele görsel araç işaretlerini azaltır
Müşteriye bakan yüzeyler için iyi
Birinci sınıf bir kozmetik doku sağlar
Sınırlamalar:
Yön belirtilmelidir
Karmaşık geometri için ideal değil
Deliklerin, ceplerin ve kenarların etrafında zor olabilir
Küçük veya düzensiz özelliklerde tekdüze olmayabilir
Manuel sonlandırma maliyeti eklenebilir
Fırçalama gerekiyorsa çizim, tane yönünü ve görünür yüzeyleri tanımlamalıdır.
Pasivasyon, serbest demiri uzaklaştırarak ve koruyucu oksit katmanını güçlendirerek korozyon direncini artırmak için paslanmaz çelik parçalarda yaygın olarak kullanılır. Kaplama veya boyama gibi kalın bir kaplama oluşturmaz.
Şunun için en iyisi:
Paslanmaz çelik işlenmiş parçalar
Tıbbi bileşenler
Gıda işleme bileşenleri
Korozyona dayanıklı donanım
Sıvı taşıma parçaları
Mekanik bileşenleri temizleyin
Avantajları:
Korozyon direncini artırır
Paslanmaz çelik görünümünü korur
Boyutları önemli ölçüde değiştirmez
Temiz veya korozyona duyarlı uygulamalar için iyidir
Paslanmaz çelik bileşenler için ortak
Sınırlamalar:
İşleme izlerini gizlemez
Dekoratif renk oluşturmaz
Malzeme kalitesi ve yüzey durumu önemlidir
İşlemeden önce temizlik gerektirir
Kötü malzeme seçiminden kaynaklanan korozyon sorunlarını çözemeyebilir
Paslanmaz çelik parçaların boyutları önemli ölçüde değiştirmeden korozyon direncinin arttırılması gerektiğinde pasivasyon genellikle iyi bir seçimdir.
Elektro-parlatma, ince bir malzeme tabakasını kaldırarak paslanmaz çelik yüzeyleri pürüzsüzleştiren ve parlaklaştıran elektrokimyasal bir işlemdir. Temizlenebilirliği, korozyon direncini ve yüzey düzgünlüğünü geliştirebilir.
Şunun için en iyisi:
Paslanmaz çelik tıbbi parçalar
Yiyecek ve içecek bileşenleri
Temiz oda donanımı
Akışkan yolu bileşenleri
Pürüzsüz ve temiz yüzeyler gerektiren parçalar
Korozyona duyarlı paslanmaz çelik parçalar
Avantajları:
Yüzey düzgünlüğünü artırır
Temizlenebilirliği artırır
Korozyon direncini artırabilir
Mikroskobik yüzey piklerini azaltır
Hijyene duyarlı uygulamalar için uygundur
Sınırlamalar:
Malzemeyi kaldırır
Keskin kenarları etkileyebilir
Tüm geometriler için ideal değil
Maliyet basit pasivasyondan daha yüksektir
Kritik boyutlar işleme alınmadan önce gözden geçirilmelidir
Temizlenebilirlik ve korozyon direncinin basit görünümden daha önemli olduğu durumlarda elektro-parlatma dikkate alınmalıdır.
Kaplama, bir parçanın yüzeyine metal bir kaplama uygular. Yaygın seçenekler arasında nikel kaplama, çinko kaplama, krom kaplama, kalay kaplama ve uygulamaya bağlı olarak diğer özel kaplamalar yer alır.
Şunun için en iyisi:
Korozyona karşı koruma gerektiren çelik bileşenler
Pirinç ve bakır parçalar
Elektrik kontakları
Aşınmaya dayanıklı yüzeyler
Dekoratif metal parçalar
İletken veya lehimlenebilir yüzeyler
Avantajları:
Korozyon direncini artırabilir
Aşınma direncini artırabilir
İletkenliği artırabilir
Dekoratif görünüm sağlayabilir
Geniş kaplama seçenekleri
Sınırlamalar:
Kaplama kalınlığı ekler
Dişleri, delikleri ve geçmeleri etkileyebilir
Maskeleme gerektirebilir
Kaplama bütünlüğü geometriye bağlıdır
Proses seçimi malzemeye ve uygulamaya bağlıdır
Kaplama kullanıldığında kaplama kalınlığı ve son boyutları dikkatle gözden geçirilmelidir.
Toz kaplama ve boyama, parçaların renk, çevre koruması veya marka görünümüne ihtiyaç duyduğu durumlarda yaygın olarak kullanılır. Bu yüzeyler anotlamadan daha kalındır ve hassas özelliklere uygulandığında boyutları önemli ölçüde etkileyebilir.
Şunun için en iyisi:
Muhafazalar
Kapaklar
Çerçeveler
Parantez
Endüstriyel ekipman parçaları
Dış mekan bileşenleri
Müşteriye yönelik, renk gerektiren ürünler
Avantajları:
İyi renk seçenekleri
İyi çevre koruması
İşleme izlerini kapatabilir
Daha büyük parçalar için kullanışlıdır
Marka veya ürün görünümüne uygun
Sınırlamalar:
Önemli kalınlık ekler
Delik boyutlarını, dişleri ve geçmeleri etkileyebilir
Maskeleme gerektirebilir
Kontrol edilmedikçe dar toleranslı yüzeyler için uygun değildir
Kullanıma bağlı olarak kırılabilir veya çizilebilir
Dişlerin, deliklerin, sızdırmazlık yüzeylerinin veya hassas birleşme yüzeylerinin kontrol altında kalması gerekiyorsa toz kaplama ve boyama, maskeleme gereksinimleriyle birlikte belirtilmelidir.
Bitirme Seçeneği |
Ortak Malzemeler |
Ana Amaç |
Maliyet Etkisi |
|---|---|---|---|
İşlenmiş hali |
Metaller ve plastikler |
Temel fonksiyonel yüzey |
Düşük |
Boncuk patlatma |
Alüminyum, paslanmaz çelik |
Düzgün mat kozmetik doku |
Orta |
Eloksal |
Alüminyum |
Korozyona dayanıklılık, renk, görünüm |
Orta |
Sert eloksal |
Alüminyum |
Aşınma direnci ve dayanıklılık |
Orta ila yüksek |
Parlatma |
Alüminyum, paslanmaz çelik, pirinç |
Pürüzsüz veya parlak yüzey |
Yüksek |
Fırçalama |
Alüminyum, paslanmaz çelik |
Yönlü kozmetik tahıl |
Orta ila yüksek |
Pasivasyon |
Paslanmaz çelik |
Korozyon direnci |
Orta |
Elektro parlatma |
Paslanmaz çelik |
Temizlenebilirlik, pürüzsüzlük, korozyon direnci |
Yüksek |
Kaplama |
Çelik, pirinç, bakır alaşımları |
Koruma, iletkenlik, aşınma direnci |
Orta ila yüksek |
Toz kaplama / boyama |
Alüminyum, çelik |
Renk ve çevre koruma |
Orta |
En iyi CNC yüzey kalitesi, parçanın malzemesine, işlevine, geometrisine, tolerans gerekliliklerine ve görsel beklentilere bağlıdır. Dış alüminyum mahfaza için iyi sonuç veren bir kaplama, yatak deliği, dişli delik, sızdırmazlık yüzeyi veya hassas uyum özelliği için uygun olmayabilir.
Üretimden önce NAITE TECH, işleme toleransları, malzeme seçimi, maskeleme ihtiyaçları ve denetim gereklilikleri ile birlikte son işlem gerekliliklerini inceler. Bu, dişlerde kaplama birikmesi, dar deliklerde anotlama kalınlığı, kenarları değiştiren cilalama veya gizli yüzeylerde gereksiz kozmetik kaplama gibi yaygın sorunların önlenmesine yardımcı olur.
Yüzey kalitesi CNC işleme maliyeti üzerinde önemli bir etkiye sahip olabilir. Temel olarak işlenmiş bir son işlem, çok az ekstra maliyet getirebilir veya hiç eklemeyebilir; ince bir Ra gerekliliği, cilalı yüzey, kozmetik boncuk püskürtme, anotlama, kaplama veya toz kaplama, hem üretim süresini hem de işlem karmaşıklığını artırabilir.
Yüzey bitirmenin maliyeti, bitirme yönteminin kendisinden daha fazlasına bağlıdır. Ayrıca kaç yüzeyin bitirme gerektirdiğinden, bu yüzeylere erişmenin ne kadar zor olduğundan, kaplamanın boyutları değiştirip değiştirmediğinden, maskelemenin gerekip gerekmediğinden ve kozmetik veya muayene standartlarının kontrol edilmesi gerekip gerekmediğinden de etkilenir.
Uygun maliyetli bir yüzey kaplama stratejisi, özel kaplama gerekliliklerini yalnızca işlev, görünüm, korozyon direnci, aşınma direnci veya montaj için ihtiyaç duyulan yerlerde uygular.
Daha düşük Ra değerleri genellikle daha dikkatli işleme gerektirir. Standart işlenmiş bir yüzey, normal son işlem geçişleriyle üretilebilir, ancak daha pürüzsüz bir yüzey, daha yavaş kesme parametreleri, daha küçük adım adım ilerleme, daha keskin takımlar, daha stabil fikstürleme veya ek son işlem geçişleri gerektirebilir.
Bu, maliyeti artırır çünkü makine her parça üzerinde daha fazla zaman harcar.
Daha düşük Ra değerleri aşağıdakileri gerektirebilir:
Daha yavaş ilerleme hızları
Daha küçük adım adım
Ek bitirme geçişleri
Daha dikkatli takım aşınma kontrolü
Daha istikrarlı iş tutma
Daha iyi titreşim kontrolü
Daha detaylı inceleme
Yalnızca tek bir sızdırmazlık yüzeyinde düşük bir Ra değeri gerekiyorsa maliyet etkisi yönetilebilir olabilir. Her yüzeye aynı düşük Ra değeri uygulanırsa işleme maliyeti hızla artabilir.
Finiş kontrolü gerektiren yüzeylerin sayısı maliyeti doğrudan etkiler. Görünür bir dış yüzü bitirmek, her cebi, yan duvarı, iç boşluğu, deliği ve kenarı bitirmekten çok farklıdır.
Sonlandırma gereklilikleri aşağıdakilere uygulandığında maliyet artar:
Çoklu yüzler
Derin cepler
Küçük dahili özellikler
İnce duvarlar
Karmaşık konturlar
Sıkı iç köşeler
Delikler ve dişli alanlar
Maskeleme gerektiren alanlar
Muayene raporu gerektiren yüzeyler
Bitirme işlemi basit olsa bile, daha fazla bitmiş yüzey daha fazla işlem, daha fazla hazırlık ve daha fazla inceleme gerektirir.
Açık bir çizim, hangi yüzeylerin özel cilaya ihtiyaç duyduğunu ve hangilerinin işlendiği gibi kalabileceğini tanımlamalıdır. Bu, tedarikçinin her yüzeyin aynı işleme ihtiyacı olduğunu varsaymasını önler.
Parlatma, genellikle manuel veya yarı manuel çalışma gerektirdiğinden maliyeti önemli ölçüde artırabilir. Nihai sonuç malzemeye, geometriye, erişime, kenar durumuna ve operatörün tutarlılığına bağlıdır.
Parlatma şu durumlarda daha pahalıdır:
Yüzey alanı geniş
İç cepler cilalanmalıdır
Küçük yarıçaplar söz konusudur
Keskin kenarlar korunmalıdır
Ayna benzeri bir yüzey gereklidir
Kozmetik tutarlılık kritik öneme sahiptir
Birden fazla cilalama adımına ihtiyaç vardır
Malzemenin cilalanması zordur
Parlatma aynı zamanda boyutları ve kenar geometrisini de etkileyebilir. Keskin kenarları yuvarlatabilir, malzemeyi hafifçe kaldırabilir veya yüzey profilini değiştirebilir. Sıkı tolerans özellikleri için üretimden önce cilalama işlemi gözden geçirilmelidir.
Boncuk püskürtme genellikle cilalamadan daha ucuzdur, ancak yine de maliyet ekler. Parça temizlenmeli, kumlanmalı, dikkatli bir şekilde kullanılmalı ve bazen anotlama gibi bir sonraki bitirme adımından önce korunmalıdır.
Kozmetik boncuk püskürtme şu durumlarda maliyeti artırabilir:
Yalnızca seçilen yüzeyler kumlanmalıdır
Bazı özelliklerin maskelenmesi gerekiyor
Üniforma görünüm gereklidir
Derin cepler veya karmaşık geometri söz konusudur
Parçalar bir numuneyle veya önceki partiyle eşleşmelidir
Taşıma işaretleri kabul edilemez
Parçanın patlatma sonrasında eloksallanması gerekiyor
Boncuk püskürtme görünür takım izlerini azaltabilir ancak her geometride aynı sonuçları yaratmayabilir. Derin cepler, dar yuvalar ve iç özellikler, açık dış yüzeylerle aynı patlatma dokusunu almayabilir.
Bazı yüzey işlemleri malzeme ekler, malzemeyi çıkarır veya yüzey durumunu değiştirir. Bu, son boyutları, geçmeleri, dişleri ve toleransları etkileyebilir.
Örnekler şunları içerir:
Eloksal yüzey kalınlığını değiştirebilir.
Sert anotlama daha önemli kaplama kalınlığı ekleyebilir.
Kaplama yüzeye malzeme ekler.
Toz kaplama ve boyama nispeten kalın katmanlar ekler.
Parlatma malzemeyi kaldırır.
Elektro-parlatma ince bir malzeme tabakasını kaldırır.
Boncuk püskürtme dokuyu değiştirir ve keskin kenarları etkileyebilir.
Rulman deliği, tespit pimi deliği, mil çapı, sızdırmazlık oluğu veya dişli delik gibi bir unsurun sıkı bir oturması varsa, üretimden önce sonlandırma etkisi dikkate alınmalıdır.
Bazı durumlarda, kritik özellikler son işlemden önce maskelenmeli, son işlemden sonra makineyle işlenmeli veya son işlemden sonra incelenmelidir.
Maskeleme seçilen alanları son işlemden korumak için kullanılır. Kaplama, anotlama, püskürtme, boyama veya kaplamanın belirli özellikleri etkilememesi gerektiğinde gerekli olabilir.
Aşağıdaki durumlarda maskeleme gerekebilir:
Konular
Rulman delikleri
Dübel pimi delikleri
Presle takılan delikler
Sızdırmazlık yüzleri
Elektrik temas alanları
Veri yüzeyleri
Topraklama yüzeyleri
Çıplak metal teması gerektiren alanlar
Maskeleme, ek hazırlık, manuel çalışma, süreç kontrolü ve inceleme gerektirdiğinden maliyet ekler. Karmaşık maskeleme gereksinimleri aynı zamanda teslim süresini de artırabilir.
Maliyeti azaltmak için maskelemeyi yalnızca işlevsel olarak gerekli olduğu yerde belirtin.
Görünüm genellikle boyutsal toleranstan daha öznel olduğundan, kozmetik kaplama gereklilikleri maliyeti artırabilir. Bir parça boyutsal olarak doğru olmasına rağmen çizikler, eşit olmayan renkler, görünür takım izleri, püskürtme tutarsızlığı veya kullanım izleri nedeniyle reddedilmiş olabilir.
Kozmetik risk şu durumlarda artar:
Yüzeyler geniş ve görünür
Eloksal renginin sıkı bir şekilde eşleşmesi gerekir
Parlatma yönü tutarlı olmalıdır
Fırçalamanın tahıl yönü önemlidir
Parçalar önceki partilerle eşleşmelidir
Keskin kenarlar kaplama değişimini gösterir
Çiziklerle uğraşmak kabul edilemez
Kozmetik gereksinimler açıkça tanımlanmamıştır
Kozmetik CNC parçaları için çizimler görünür yüzeyleri, kabul edilebilir görünüm standartlarını, renk beklentilerini ve mümkünse son numuneleri tanımlamalıdır.
İkincil bitirme, işleme sonrasında teslim süresini artırabilir. Bazı yüzey işlemleri temizleme, maskeleme, toplu işleme, inceleme, kurutma, sertleştirme veya satıcı dışında koordinasyon gerektirir.
Teslimat süresi aşağıdaki durumlarda artabilir:
Eloksal
Sert eloksal
Kaplama
Toz kaplama
Tablo
Elektro parlatma
Karmaşık parlatma
Özel kozmetik gereksinimleri
Bitirdikten sonra muayene raporları
Eğer program önemliyse, bitirme gereklilikleri üretimden önce tartışılmalıdır.
Bitirme maliyetini azaltmanın pratik bir yolu, bitirme gereksinimlerini yüzey fonksiyonuna göre tanımlamaktır.
Yüzey veya Gereksinim |
Maliyet Tasarrufu Stratejisi |
|---|---|
Gizli iç yüzeyler |
İşlev açısından kritik olmadığı sürece işlenmiş olarak bırakın |
Görünür dış yüzler |
Yalnızca görünür olduğunda kozmetik kaplamayı belirtin |
Sızdırmazlık yüzeyleri |
Ra'yı yalnızca sızdırmazlık alanında belirtin |
Rulman delikleri |
Son kat kalınlığını ve maskeleme ihtiyaçlarını gözden geçirin |
Konular |
Uygunluk önemliyse bitirdikten sonra maskeleyin veya inceleyin |
Derin cepler |
İşlevsel olarak gerekmedikçe cilalamaktan kaçının |
Kozmetik renk |
Örnekler kullanın veya renk referanslarını netleştirin |
Sıkı tolerans özellikleri |
Bitirdikten sonra son boyutları gözden geçirin |
Geniş yüzeyler |
Gereksiz düşük Ra gereksinimlerinden kaçının |
Prototip parçalar |
Görünüm kritik olmadığında makinede işlenmiş yüzey kullanın |
Bitirme gereksinimi net bir soruyu yanıtlamalıdır:
Bu yüzeyin işlev, görünüm, koruma veya montaj için özel bir cilaya ihtiyacı var mı?
Cevabınız hayırsa, makineyle veya standart son işlem yeterli olabilir.
Yüzey kaplama maliyeti genellikle yalnızca kaplama türüne göre değil, kapsama göre belirlenir. Boncuklu kumlanmış veya anodize edilmiş bir dış yüzey makul olabilir, ancak derin cepler, dişli delikler, gizli boşluklar veya dar toleranslı delikler içinde aynı kaplamanın gerekli olması gereksiz maliyet ve risk yaratabilir.
Yüzey bitirme incelemesi sırasında NAITE TECH, hangi yüzeylerin işlevsel pürüzlülüğe, kozmetik görünüme, korozyon korumasına, maskelemeye veya son işlem sonrası incelemeye ihtiyaç duyduğunu değerlendirir. Bu, mühendislerin gereksiz işleme ve son işlem maliyetlerinden kaçınırken doğru alanlarda doğru son işlemi belirlemesine yardımcı olur.
Yüzey kaplamasının toleransı, görünümü veya montajı etkilediği projeler için NAITE TECH'in CNC yüzey bitirme incelemesi, üretimden önce pratik bitirme stratejilerinin belirlenmesine yardımcı olabilir.
Yüzey kalitesi ve CNC toleransları birlikte değerlendirilmelidir. Bir parça bitirme işleminden önce tolerans dahilinde işlenebilir, ancak son boyutlar anotlama, kaplama, toz kaplama, cilalama, boncuk püskürtme veya elektro-parlatma sonrasında değişebilir. Bu etkiler tasarım sırasında dikkate alınmazsa, bitmiş parçada uyum, montaj, sızdırmazlık veya muayene sorunları yaşanabilir.
Bu özellikle rulman delikleri, tespit pimi delikleri, dişli delikler, presle geçirme delikleri, kayan yüzeyler, sızdırmazlık olukları ve hassas birleşme yüzeyleri gibi sıkı tolerans özellikleri için önemlidir. Bu özelliklerin, doğru nihai sonuca ulaşmak için maskeleme, son işlem sonrası inceleme veya ayarlanmış işleme boyutları gerektirebilir.
Farklı bitirme işlemleri boyutları farklı şekillerde etkiler. Bazı yüzeyler yüzeye malzeme eklerken diğerleri malzemeyi kaldırır veya yüzey dokusunu değiştirir.
Örnekler şunları içerir:
Eloksal, alüminyum parçalardaki yüzey kalınlığını değiştirebilir.
Sert anotlama genellikle daha kalın ve aşınmaya daha dayanıklı bir katman oluşturur.
Kaplama yüzeye metalik bir kaplama ekler.
Toz kaplama ve boyama nispeten kalın katmanlar ekler.
Parlatma işlemi malzemeyi kaldırır ve kenarları yuvarlatabilir.
Elektro-parlatma ince bir metal tabakasını kaldırır.
Boncuk püskürtme yüzey dokusunu değiştirir ve kenarları hafifçe etkileyebilir.
Bir çizim yalnızca işlenmiş boyutu tanımlıyor ancak son işlemi dikkate almıyorsa, son parça amaçlanan uyumu karşılamayabilir.
Örneğin, anodize edilmeden önce doğru olan bir rulman deliği, deliğe anodize katman uygulandığında çok küçük hale gelebilir. Dişin içinde kaplama birikmesi durumunda dişli delik sıkışabilir. Kaplama kalınlığı dikkate alınmazsa bastırarak geçirme deliği doğru şekilde birleştirilmeyebilir.
Uyum veya hareketi kontrol eden herhangi bir özellik, bitirme işlemi seçilmeden önce gözden geçirilmelidir.
Kritik özellikler şunları içerebilir:
Rulman delikleri
Dübel pimi delikleri
Mil çapları
Presle takılan delikler
Kaydırmalı delikler
Dişli delikler
Sızdırmazlık olukları
Kayar yüzeyler
Veri yüzeyleri
Elektrik temas alanları
Topraklama yüzeyleri
Bu özellikler için tasarım ekibi ve işleme tedarikçisi, özelliğin bitirilmesi mi, maskelenmesi mi, bitirmeden sonra mı işlenmesi yoksa bitirmeden sonra mı denetlenmesi gerektiğine karar vermelidir.
Pratik bir çizim notu şunları söyleyebilir:
'Eloksallamadan önce maske yatağı deliği'
'Dişli delikleri kaplamayın'
'Son boyut kaplamadan sonra geçerlidir'
'Yalnızca sızdırmazlık yüzeyinde Ra 0,8 µm'
'Elektrik temas yüzeyini kaplamasız tutun'
'Kaplamadan sonra iplik uyumunu kontrol edin'
Bu notlar, bitirme sonrasında uyumla ilgili sorunların önlenmesine yardımcı olur.
Bir kaplama veya son kat kalınlık eklediğinde son boyut, makinede işlenmiş boyuttan farklı olabilir. Bu özellikle delikler, delikler, miller, yarıklar, dişler ve birleşme yüzeyleri için önemlidir.
Dış özellikler için kaplama birikmesi son boyutu artırabilir. Delikler veya delikler gibi iç özellikler için kaplama birikmesi etkin açıklığı azaltabilir. Bu, açıklığı, presle geçirmeyi, iplik geçirmeyi ve kayma hareketini etkileyebilir.
Tasarımcılar bir toleransın geçerli olup olmadığını açıklamalıdır:
Bitirmeden önce
Bitirdikten sonra
Maskelenmiş alanlara
Kaplamalı alanlara
Son monte edilmiş duruma
Eğer bu net değilse, tedarikçinin varsayımlarda bulunması gerekebilir, bu da teklif belirsizliğini veya üretim riskini artırabilir.
Toleransa duyarlı parçalar için NAITE TECH'in CNC işleme toleransı incelemesi, son işlemin son parça boyutlarını nasıl etkileyebileceğinin değerlendirilmesine yardımcı olabilir.
Parlatma yüzey düzgünlüğünü ve görünümünü iyileştirebilir ancak aynı zamanda kenar geometrisini de değiştirebilir. Çok fazla malzeme kaldırılırsa keskin kenarlar yuvarlanabilir, küçük ayrıntılar netliğini kaybedebilir ve hassas yüzeyler hafifçe kayabilir.
Bu şunun için önemlidir:
Sızdırmazlık kenarları
Keskin yerleştirme kenarları
Küçük pahlar
Hassas yuvalar
Kozmetik kenarlar
İnce özellikler
Veri yüzeyleri
Sıkı profil gereksinimleri olan parçalar
Bir parça hem cilalamayı hem de sıkı kenar tanımlamayı gerektiriyorsa, çizim hangi kenarların yumuşatılabileceğini ve hangilerinin kontrol altında kalması gerektiğini açıkça tanımlamalıdır.
Yararlı bir not şunlar olabilir:
'Yalnızca görünen yüzeyi cilalayın; keskin işlevsel kenarları koruyun'
'Veri yüzeyini cilalamayın'
'Parlatma sırasında sızdırmazlık kenarını koruyun'
'Belirtilen yerler dışında keskin kenarları kırın'
Boncuk püskürtme genellikle kalın bir kaplama eklemez ancak yüzey dokusunu değiştirir. Görünür araç izlerini azaltabilir ve tekdüze bir mat görünüm oluşturabilir, ancak aynı zamanda kenarları hafifçe yumuşatabilir veya çok küçük özellikleri etkileyebilir.
Boncuk püskürtme, özellikle anotlamadan önce görünür alüminyum parçalar için iyi bir kozmetik çözüm olabilir. Ancak parçanın aşağıdakileri içermesi durumunda dikkatli bir şekilde incelenmesi gerekir:
Sıkı toleranslı delikler
Hassas delikler
İnce iplikler
Sızdırmazlık yüzeyleri
Keskin kenarlar
Küçük metin veya kazınmış işaretler
Çok ince özellikler
Bu alanların hassas veya keskin kalması gerekiyorsa maskeleme gerekebilir.
Dişli unsurlar özellikle son işlemeye duyarlıdır. Dişlerin içindeki kaplamalar veya anotlama, uyumu değiştirebilir ve bağlantı elemanı montajını zorlaştırabilir. Parlatma, kumlama veya kaplama da kontrol edilmediği takdirde iplik kalitesini etkileyebilir.
İplik bitirme riskleri şunları içerir:
Kaplama oluşumu
Sıkı iplik uyumu
Hasarlı iplik tepeleri
Kötü gösterge sonuçları
Zor bağlantı elemanı kurulumu
Tutarsız tork
İpliklerin yanlış maskelenmesi durumunda korozyon riski
Dişli unsurlar için mühendisler, dişlerin kaplanması, maskelenmesi, temizlenmesi, takip edilmesi veya bitirme sonrasında incelenmesi gerekip gerekmediğini belirtmelidir.
Diş tasarımı ve bağlantı elemanı uyumu hakkında daha fazla rehberlik için NAITE TECH'i inceleyin. dişli delik bitirme hususları.
İç özelliklerin tutarlı bir şekilde bitirilmesi açık dış yüzeylere göre daha zordur. Kaplama kalınlığı, püskürtme erişimi, parlatma araçları ve inceleme araçlarının tümü delikler veya delikler içinde farklı davranabilir.
Önemli dahili özellikler şunları içerir:
Rulman delikleri
Dübel pimi delikleri
Raybalanmış delikler
Presle takılan delikler
Derin delikler
Havşalar
Sızdırmazlık olukları
İç cepler
Sıvı geçitleri
Dahili bir özelliğin sıkı bir toleransı veya işlevsel yüzey kalitesi gereksinimi varsa erkenden gözden geçirilmelidir. Bazı durumlarda, özelliğin son işlemden önce maskelenmesi veya son işlemden sonra son boyuta kadar makineyle işlenmesi gerekebilir.
Delikle ilgili tasarım ayrıntıları için NAITE TECH'e bakın. delik yüzeyi kalitesi ve tolerans kuralları.
Yüzey kalitesi de incelemeyi etkileyebilir. Bir parçanın bitirme öncesinde, bitirme sonrasında veya her ikisinde de boyutsal incelemeye ihtiyacı olabilir. Yüzey pürüzlülüğünün bir pürüzlülük test cihazıyla ölçülmesi gerekebilir; kaplanmış özelliklerde ise kalınlık ölçümü veya ölçü kontrolleri gerekebilir.
Denetim şunları içerebilir:
Bitirdikten sonra boyutsal inceleme
İplik göstergesi muayenesi
Kaplama kalınlığı ölçümü
Yüzey pürüzlülüğü ölçümü
Kozmetik yüzeyler için görsel inceleme
Maskeli alan denetimi
İlk ürün inceleme raporu
Karşılık gelen bileşenlerle uyum kontrolü
Denetim gereklilikleri üretimden önce tanımlanmalıdır çünkü bunlar maliyeti, teslim süresini ve süreç planlamasını etkileyebilir.
Bitirme her zaman boyutsal olarak nötr değildir. Eloksallama, kaplama, toz kaplama, cilalama, elektro-parlatma ve püskürtme işlemlerinin tümü nihai boyutları, kenar durumunu, yüzey dokusunu veya montaj uyumunu etkileyebilir.
Yüzey bitirme incelemesi sırasında NAITE TECH, bitirme işleminden sonra hangi özelliklerin bitirilmesi, maskelenmesi, korunması, incelenmesi veya boyutlandırılması gerektiğini değerlendirir. Bu özellikle son boyutun ön kaplama boyutundan daha önemli olduğu rulman delikleri, dişler, tespit pimi delikleri, sızdırmazlık yüzeyleri ve diğer sıkı tolerans özellikleri için önemlidir.
Malzeme seçiminin CNC yüzey kaplama seçenekleri üzerinde doğrudan etkisi vardır. Aynı bitirme işlemi bir malzeme üzerinde çok iyi sonuç verebilir ancak diğerinde kötü görünüm, boyutsal risk veya gereksiz maliyet yaratabilir. Boncuk püskürtme, anotlama, cilalama, pasifleştirme, kaplama veya kaplamayı belirtmeden önce mühendisler, seçilen malzemenin gerekli son işlemle uyumlu olduğunu doğrulamalıdır.
Yüzey kaplama uyumluluğu şunlara bağlıdır:
Temel malzeme
Alaşım tipi
İşlenebilirlik
Korozyon direnci
Sertlik
Yüzey gözenekliliği
Termal davranış
Kaplama yapışması
Kozmetik gereksinimler
Boyutsal tolerans gereksinimleri
Son kullanım ortamı
Hem fonksiyona hem de malzeme davranışına göre bir yüzey kalitesi seçilmelidir. Örneğin, anotlama genellikle alüminyum için kullanılır, ancak paslanmaz çelik için bir son işlem değildir. Pasivasyon paslanmaz çelik için yaygındır ancak eloksal gibi dekoratif bir renk sağlamaz. Mühendislik plastikleri cilalanabilir veya işlendiği gibi bırakılabilir, ancak ısıya, agresif kimyasallara veya kaplama işlemlerine metallerle aynı şekilde tolerans göstermeyebilirler.
Alüminyum, yüzey bitirme için en çok yönlü CNC işleme malzemelerinden biridir. İyi işlenir, birçok kozmetik işlemi kabul eder ve prototipler ve üretim parçaları için yaygın olarak kullanılır.
Yaygın alüminyum kaplamalar şunları içerir:
İşlenmiş hali
Boncuk patlatma
Şeffaf eloksal
Siyah eloksal
Renkli eloksal
Sert eloksal
Fırçalama
Parlatma
Toz kaplama
Tablo
Alüminyum yaygın olarak aşağıdaki amaçlarla kullanılır:
Ürün muhafazaları
Muhafazalar
Parantez
Isı emiciler
Havacılık bileşenleri
Robotik parçalar
Elektronik cihaz bileşenleri
Tüketici ürünü donanımı
Temiz, düzgün, korozyona dayanıklı bir görünüm oluşturabildiklerinden boncuk püskürtme ve anotlama özellikle alüminyum CNC parçalar için yaygındır. Aşınma direncinin kozmetik görünümden daha önemli olduğu durumlarda sert eloksal seçilebilir.
Alüminyum kaplama için tasarım hususları:
Eloksal kaplama nihai boyutları etkileyebilir.
Renk alaşıma ve partiye göre değişebilir.
Keskin kenarlar farklı renk yoğunluğu gösterebilir.
Dişlerin ve sıkı deliklerin maskelenmesi gerekebilir.
Eloksallamadan önce boncuk püskürtme homojenliği artırır.
Sert eloksalın kalınlık ve uyum açısından gözden geçirilmesi gerekir.
Alüminyum parçalar hem kozmetik görünüm hem de sıkı tolerans özellikleri gerektiriyorsa bitiş bölgeleri ve maskeleme gereksinimleri çizimde açıkça tanımlanmalıdır.
Paslanmaz çelik genellikle korozyon direnci, sağlamlık, temizlenebilirlik ve dayanıklılık nedeniyle seçilir. Tıbbi, gıda işleme, sıvı taşıma, endüstriyel ve korozyona duyarlı uygulamalarda yaygındır.
Yaygın paslanmaz çelik kaplamalar şunları içerir:
İşlenmiş hali
Boncuk patlatma
Fırçalama
Parlatma
Pasivasyon
Elektro parlatma
Paslanmaz çelik yaygın olarak aşağıdakiler için kullanılır:
Tıbbi bileşenler
Gıda işleme parçaları
Sıvı taşıma donanımı
Korozyona dayanıklı braketler
Şaftlar ve bağlantı parçaları
Endüstriyel makine bileşenleri
Mekanik aksamları temizleyin
Pasivasyon genellikle boyutları önemli ölçüde değiştirmeden korozyon direncini arttırmak için kullanılır. Daha pürüzsüz, daha temiz ve korozyona daha dayanıklı yüzeyler gerektiğinde elektro-parlatma kullanılabilir.
Paslanmaz çelik kaplama için tasarım hususları:
Pasivasyon, işleme izlerini gizlemez.
Parlatma görünümü iyileştirebilir ancak maliyeti artırabilir.
Elektro-parlatma az miktarda malzemeyi temizler.
Fırçalama, tanımlanmış bir tane yönü gerektirir.
Boncuk püskürtme mat bir yüzey oluşturur ancak kozmetik standartları etkileyebilir.
Bitirmeden önce yüzey temizliği önemlidir.
Paslanmaz çelik parçalar için kaplama, birincil hedefin korozyon direnci, temizlenebilirlik, görünüm veya pürüzsüzlük olmasına göre seçilmelidir.
Pirinç ve bakır alaşımları genellikle elektrikli, dekoratif, akışkan ve hassas mekanik bileşenler için kullanılır. Bu malzemeler iyi işlenebilir ancak son işlem davranışları alüminyum ve paslanmaz çelikten farklıdır.
Yaygın pirinç kaplamalar şunları içerir:
İşlenmiş hali
Parlatma
Fırçalama
Nikel kaplama
Krom kaplama
Şeffaf kaplama
Kararmaya karşı kaplama
Yaygın bakır kaplamalar şunları içerir:
İşlenmiş hali
Parlatma
Nikel kaplama
Kalay kaplama
Gümüş kaplama
Anti-oksidasyon kaplama
Pirinç ve bakır yaygın olarak aşağıdakiler için kullanılır:
Elektrik kontakları
Konektörler
Bağlantı parçaları
Burçlar
Dekoratif parçalar
Valf bileşenleri
İletken bileşenler
Hassas küçük parçalar
Pirinç genellikle dekoratif bir görünüm elde edecek şekilde cilalanabilir. Bakır, oksidasyonu önlemek veya iletkenlik, lehimlenebilirlik veya korozyon gereksinimlerini karşılamak için kaplama veya kaplama gerektirebilir.
Pirinç ve bakır kaplama için tasarım hususları:
Parlatma görünümü iyileştirebilir ancak kenarları yuvarlatabilir.
Bakır kolayca oksitlenir ve koruyucu kaplama gerektirebilir.
Kaplama kalınlığı iplikleri ve geçmeleri etkileyebilir.
İletken yüzeylerin kaplanmamış kalması veya özel bir kaplama kullanılması gerekebilir.
Dekoratif yüzeyler görsel beklentileri net bir şekilde tanımlamalıdır.
Yumuşak malzemeler kullanım izlerine karşı daha duyarlı olabilir.
Elektrikli parçalar için kaplama, iletkenlik ve temas performansıyla birlikte gözden geçirilmelidir.
Titanyum, mukavemet-ağırlık oranının, korozyon direncinin ve biyouyumluluğun önemli olabileceği yüksek performanslı uygulamalar için kullanılır. İşlenmesi alüminyum veya pirinçten daha zordur ve son işlem dikkatli seçilmelidir.
Yaygın titanyum kaplamalar şunları içerir:
İşlenmiş hali
Boncuk patlatma
Parlatma
Pasivasyon
Özel eloksal
Tıbbi veya havacılık uygulamalarına yönelik yüzey işlemleri
Titanyum yaygın olarak aşağıdakiler için kullanılır:
Havacılık bileşenleri
Tıbbi aletler
Yüksek performanslı mekanik parçalar
Hafif yapısal bileşenler
Korozyona dayanıklı bileşenler
Özel hassas parçalar
Titanyum bitirme hususları:
Titanyumun parlatılması birçok yumuşak metale göre daha zordur.
Isı ve alet izleri son görünümü etkileyebilir.
Yüzey işleme gereklilikleri uygulamaya özel olabilir.
Tıbbi veya havacılık parçaları sıkı temizlik ve belgeleme gerektirebilir.
Özel son işlemler maliyeti ve teslim süresini artırabilir.
Titanyum parçalar için, özellikle kozmetik görünüm, yorulma performansı, temizlik veya sertifika gereklilikleri önemli olduğunda, yüzey bitirme gereksinimleri önceden tartışılmalıdır.
Mühendislik plastikleri metallerden çok farklı davranır. Bazı plastikler temiz işlenmiş yüzeyler elde edebilirken bazıları çapak, tüylenme, alet izleri, ısı hassasiyeti veya gerilim izleri gösterebilir. Plastikler ayrıca sıkıştırma altında deforme olabilir veya sıcaklık ve nem nedeniyle boyut değiştirebilir.
Yaygın olarak CNC ile işlenmiş plastikler şunları içerir:
POM / Delrin
Naylon
PTFE
GÖZ ATIN
Polikarbonat
ABS'ler
Akrilik
UHMW
PVC
Yaygın plastik kaplama seçenekleri şunları içerir:
İşlenmiş hali
Çapak alma
Parlatma
Seçilen plastikler için alevle parlatma
Seçilen plastikler için buharlı parlatma
Seçilen malzemeler için tamburlama
Bazı uygulamalarda boyama veya kaplama
Plastik yüzey kaplama hususları:
Bazı plastiklerin parlatılması zordur.
Isı, plastik yüzeylere zarar verebilir veya şeklini bozabilir.
Yumuşak plastikler çapak veya bulanık kenarlar oluşturabilir.
Şeffaf plastiklerin özel cilalanması gerekebilir.
Nem emilimi naylonun boyutlarını etkileyebilir.
PTFE ve UHMW yumuşaktır ve hassas şekilde bitirilmesi zordur.
PEEK daha iyi ayrıntıları tutabilir ancak pahalıdır ve sürece duyarlıdır.
Plastik CNC parçaları için metal kaplama standartlarının geçerli olduğunu varsaymaktan kaçının. Yüzey pürüzlülüğü ve kozmetik beklentiler plastik malzemeye uygun olmalıdır.
Malzeme |
Uygun Son İşlem Seçenekleri |
Tasarım Notları |
|---|---|---|
Alüminyum |
İşlenmiş, boncuk püskürtme, eloksal, sert eloksal, fırçalama, parlatma, toz kaplama |
Mükemmel kozmetik ve koruyucu kaplama seçenekleri; Eloksal kalınlığını ve maskelemeyi gözden geçirin |
Paslanmaz çelik |
Makinede işlenmiş, boncuk püskürtme, fırçalama, parlatma, pasivasyon, elektro-parlatma |
İyi korozyon direnci; Pasivasyon, büyük kalınlık değişikliği olmadan korumayı artırır |
Pirinç |
İşlenmiş, parlatma, fırçalama, kaplama, şeffaf kaplama |
İyi dekoratif ve hassas kaplama seçenekleri; koruma olmadan kararabilir |
Bakır |
İşlenmiş, parlatma, kaplama, oksidasyon önleyici kaplama |
Kaplama iletkenliği etkileyebilir; Oksidasyon kontrolü gerekebilir |
Titanyum |
Makinede işlenmiş, boncuk püskürtme, parlatma, pasivasyon, özel eloksal |
Güçlü ve korozyona dayanıklı; sonlandırma uygulamaya özel olabilir |
POM / Delrin |
Makinede işlenmiş, çapak alma, sınırlı parlatma |
İyi plastik işlenebilirlik; bitiş beklentileri gerçekçi kalmalı |
Naylon |
İşlenmiş haliyle, çapak alma |
Nem emilimi boyutları ve yüzey stabilitesini etkileyebilir |
PTFE |
İşlenmiş haliyle, dikkatli çapak alma |
Yumuşak ve esnek; keskin kenarları ve ince yüzeyleri tutmak zor |
GÖZ ATIN |
Makinede işlenmiş, seçilmiş durumlarda cilalama |
Yüksek performanslı plastik; Süreç kontrolü önemlidir |
Akrilik |
Seçilmiş durumlarda işleme, cilalama, buharlı cilalama |
Şeffaf yüzeyler özel son işlemler gerektirebilir |
Hem malzemeye hem de parçanın işlevine göre bir yüzey kalitesi seçilmelidir.
Örneğin:
Alüminyum muhafaza: görünüm ve korozyon direnci için boncuk püskürtme + anotlama.
Paslanmaz çelik akışkan bağlantısı: korozyon direnci için pasivasyon.
Pirinç konektör: görünüm veya iletkenlik için kaplama.
Bakır kontak: elektrik performansına göre seçilen kaplama.
PEEK tıbbi bileşeni: dekoratif kaplama yerine kontrollü işleme ve temizleme.
Akrilik ekran parçası: netlik için cilalama veya buharla cilalama.
Yanlış kaplama maliyet, görünüm, yapışma veya uyum sorunları yaratabilir. Bu nedenle malzeme ve bitiş kararlarının ayrı ayrı değil birlikte değerlendirilmesi gerekmektedir.
Malzeme seçimi hangi yüzey kaplamalarının pratik, güvenilir ve uygun maliyetli olduğunu belirler. Alüminyum için anotlama ideal olabilir, paslanmaz çelik için pasivasyon uygun olabilir, pirinç veya bakır için kaplama gerekebilir ve plastik parçalar daha gerçekçi yüzey kalitesi beklentileri gerektirebilir.
NAITE TECH, üretimden önce malzeme uyumluluğunu, yüzey bitirme hedeflerini, kaplama kalınlığını, kozmetik beklentileri, tolerans etkisini ve son kullanım ortamını inceler. Bu, zayıf kaplama yapışması, renk tutarsızlığı, boyut değişiklikleri veya gereksiz işlem sonrası maliyet gibi son işlemle ilgili sorunların önlenmesine yardımcı olur.
CNC yüzey kaplamasını belirlerken delikler, dişler ve iç özellikler genellikle özel dikkat gerektirir. Bu alanların işlenmesi daha zordur, düzgün şekilde bitirilmesi daha zordur ve kaplama, anotlama, kaplama, cilalama veya püskürtmenin neden olduğu boyut değişikliklerine karşı daha hassastır.
Bir dış yüzey genellikle nispeten öngörülebilir sonuçlar verecek şekilde boncukla kumlanabilir, anodize edilebilir, cilalanabilir veya kaplanabilir. İç özellikler farklıdır. Derin deliklere, dişli deliklere, yatak deliklerine, saplama pimi deliklerine, havşalara, oluklara ve iç ceplere son işlem sırasında erişim, inceleme veya maskeleme zor olabilir.
Bu nedenle iç yüzey kaplama gereklilikleri yalnızca görünümden ziyade fonksiyona dayandırılmalıdır.
Delik yüzeyinin kalitesi deliğin amacına bağlıdır. Boşluk deliği, tespit pimi deliği, yatak deliği, dişli delik ve sıvı geçişinin tümü farklı yüzey bitirme stratejileri gerektirebilir.
Örneğin:
Bir açıklık deliği yalnızca temel çapak alma işlemine ihtiyaç duyabilir.
Bir dübel pimi deliğinin çapının ve yüzey kalitesinin kontrol edilmesi gerekebilir.
Bir rulman deliği belirli bir pürüzlülük ve yuvarlaklık gerektirebilir.
Sıvı geçişi çapak kontrolü ve temizlik gerektirebilir.
Sızdırmazlık deliği kontrollü yüzey dokusu gerektirebilir.
Dişli bir delik bitirme işleminden sonra uygunluk doğrulaması gerektirebilir.
Yaygın bir hata, bir parçadaki her deliğe aynı son işlem gereksinimini uygulamaktır. Bu, maliyeti artırabilir ve gereksiz maskeleme veya inceleme çalışmalarına neden olabilir.
Ayrıntılı delik tasarımı kuralları için NAITE TECH'in kurallarını inceleyin. CNC delik tasarımı önerileri.
Rulman delikleri ve hassas delikler genellikle genel deliklere göre daha sıkı boyut ve yüzey kontrolü gerektirir. Bu özellikler uyumu, dönüşü, hizalamayı, gürültüyü, aşınmayı ve montaj performansını etkileyebilir.
Rulman delikleri için yüzey bitirme hususları şunları içerir:
Nihai delik çapı
Yuvarlaklık
Yüzey pürüzlülüğü
Kaplama kalınlığı
Maskeleme gereksinimleri
Bitirme sonrası muayene
Rulman veya burçla uyumlu
Son işlemden sonra işlemenin gerekli olup olmadığı
Rulman deliğine anotlama, kaplama veya kaplama uygulanırsa son uyum değişebilir. Çoğu durumda, prosese ve tasarım gereksinimlerine bağlı olarak, rulman deliklerinin bitirmeden önce maskelenmesi veya bitirme işleminden sonra son boyuta getirilmesi gerekir.
Çizim, delik boyutunun bitirme işleminden önce mi yoksa sonra mı uygulanacağını açıkça tanımlamalıdır.
Hizalama için dübel pimi delikleri kullanılır, dolayısıyla hem delik boyutu hem de konum önemlidir. Yüzey kalitesi, özellikle deliğin raybalanması veya sıkı bir şekilde kontrol edilmesi durumunda, dübel piminin nasıl oturacağını etkileyebilir.
Dübel pimi delikleri için şunları göz önünde bulundurun:
Delik çapı toleransı
Delik konumu toleransı
Yüzey pürüzlülüğü
Kaplama oluşumu
Bitirmeden önce maskeleme
Gerekirse bitirme işleminden sonra raybalama
Pim göstergeleri ile muayene
Dübel deliği yanlışlıkla kaplanırsa pim doğru şekilde oturmayabilir. Püskürtme veya cilalama delik kenarını etkiliyorsa yerleştirme de değişebilir. Kritik dübel delikleri çizimde açıkça belirtilmelidir.
Dişli delikler son işlemin sorun yarattığı en yaygın alanlardan biridir. Dişlerin içinde kaplama, anotlama, kaplama veya boya birikebilir ve bağlantı elemanı kurulumunu zorlaştırabilir.
Konuyla ilgili bitirme sorunları şunları içerir:
Kaplamadan sonra sıkı iplik uyumu
Hasarlı iplik tepeleri
Tutarsız tork
Başarısız iplik göstergesi denetimi
Kör deliklerde kaplama birikmesi
Azaltılmış iplik etkileşimi
Montaj zorluğu
Bitirdikten sonra iplik takibi ihtiyacı
Dişli delikler için çizim, dişlerin bitirilmesinin, maskelenmesinin, temizlenmesinin, takip edilmesinin veya bitirme işleminden sonra incelenmesinin gerekip gerekmediğini tanımlamalıdır.
Yararlı çizim notları şunları içerir:
'Dişli delikleri anotlamayın'
'Kaplamadan önce iplikleri maskeleyin'
'İşlemden sonra dişli delikleri inceleyin'
'Kaplamadan sonra iplikleri temizleyin'
'İplik uyumu tamamlandıktan sonra da korunmalıdır'
'Dişli deliklerde kaplama birikmesine izin verilmez'
Daha ayrıntılı iplik tasarımı rehberliği için NAITE TECH'in CNC iplik ve bağlantı elemanı tasarım uygulamaları.
Erişim sınırlı olduğundan derin deliklerin tutarlı bir şekilde bitirilmesi zordur. Parlatma, püskürtme, kaplama, temizleme ve inceleme derin iç yüzeylere eşit şekilde ulaşamayabilir.
Derin delik bitirme zorlukları şunları içerir:
Sınırlı araç erişimi
Zorlu talaş ve çapak giderme
Düzgün olmayan kaplama kalınlığı
Zayıf patlatma erişimi
Zor cilalama erişimi
Temizlik ve kalıntı endişeleri
Denetim sınırlamaları
Olası sıkışmış bitirme kimyasalları
Derin bir delik kontrollü bir iç yüzey gerektiriyorsa, bu konu üretimden önce işleme tedarikçisi ile görüşülmelidir. Bazı gereksinimler özel aletlere, özel temizleme, raybalama, honlama veya muayene yöntemlerine ihtiyaç duyabilir.
İç yüzeyin işlevi kritik değilse, derin deliği uygun çapak alma işlemiyle işlenmiş halde bırakmak daha pratik olabilir.
Havşalar ve havşalar bağlantı elemanlarının bir parçaya nasıl oturduğunu etkiler. Yüzey kalitesi ve kaplama kalınlığı, özellikle bağlantı elemanı kafasının aynı hizada oturması veya eşit sıkma kuvveti uygulaması gerektiğinde bağlantı elemanı oturmasını etkileyebilir.
Tasarımcılar şunları dikkate almalıdır:
Havşa çapı
Havşa derinliği
Havşa açısı
Bağlantı elemanı kafasının altındaki yüzey pürüzlülüğü
Kaplama kalınlığı
Delik kenarı çevresinde çapak var
Bağlantı elemanı kafasının çıplak metale temas edip etmeyeceği
Bitiş birikiminin oturmayı etkileyip etkilemediği
Kaplama kalınlığı önemliyse havşa derinliğinin veya bağlantı elemanı oturmasının bitirme işleminden sonra gözden geçirilmesi gerekebilir.
Sızdırmazlık olukları, O-halka olukları ve sıvı geçişleri, sızıntının önlenmesi ve sızdırmazlık performansı için kontrollü yüzey bitirme gerektirebilir. Bu özelliklere sıradan cepler veya delikler gibi davranılmamalıdır.
Yüzey bitirme hususları şunları içerir:
Oluk yüzeyi pürüzlülüğü
Bitirdikten sonra oluk boyutları
Çapak giderme
Kenar durumu
Temizlik
Sıvı ile kaplama uyumluluğu
Conta malzemesi uyumluluğu
Muayene yöntemi
Sızdırmazlık özellikleri için, yalnızca ihtiyaç duyulan yerlerde yüzey kaplama gerekliliklerini belirtin. Bir sızdırmazlık yüzeyinin kontrollü bir Ra değerine ihtiyacı olabilirken yakındaki işlevsel olmayan iç yüzeyler işlendiği gibi kalabilir.
İç ceplerin ve boşlukların kozmetik olarak bitirilmesi zor olabilir. Boncuk püskürtme, cilalama, fırçalama, anotlama veya kaplama, derin bir boşluk içinde açık bir dış yüzeydekiyle aynı görünümü üretmeyebilir.
İç boşluk kaplama zorlukları şunları içerir:
Düzensiz patlatma dokusu
Köşelerde görünür alet işaretleri
Sınırlı cilalama erişimi
Köşelerde kaplama birikmesi
Bitirdikten sonra temizlemenin zorluğu
Küçük aletler gerektiren küçük iç yarıçaplar
Daha yüksek bitirme işçiliği
Cep gizliyse ve işlevsel değilse, standart makineyle işlenmiş yüzey genellikle en uygun maliyetli seçenektir. Cep görünür veya işlevsel ise bitiş gereksinimleri açıkça tanımlanmalıdır.
İç özelliklerin bitirilmesi ve incelenmesi genellikle dış yüzeylere göre daha zordur. Dişler, delikler, dübel delikleri, sızdırmazlık olukları ve derin cepler kaplama birikmesinden, maskeleme zorluğundan, çapaklardan veya sınırlı son işlem erişiminden etkilenebilir.
Yüzey bitirme incelemesi sırasında NAITE TECH, iç özelliklerin bitirilmesi, maskelenmesi, korunması, temizlenmesi, raybalanması, incelenmesi veya işlendiği gibi bırakılması gerekip gerekmediğini değerlendirir. Bu, sıkı dişler, zayıf pim uyumu, rulman deliği çakışması veya sızdırmazlık yüzeyi kusurları gibi montaj sorunlarının önlenmesine yardımcı olur.
Cepler, yuvalar ve iç köşeler CNC frezelenmiş parçalarda yaygın özelliklerdir, ancak yüzey bitirme gereksinimleri çok katı olduğunda veya açıkça tanımlanmadığında bunlar zorlayıcı olabilir. Bu özellikler genellikle sınırlı takım erişimini, küçük kesicileri, derin duvarları, dar alanları ve işleme ve bitirmeyi daha zor hale getiren iç yarıçapları içerir.
Düz bir dış yüzün işlenmesi, cilalanması, patlatılması veya incelenmesi genellikle derin bir cebe veya dar bir yuvaya göre daha kolaydır. Bu nedenle ceplerin içindeki yüzey kaplama gereksinimleri ve iç özellikler dikkatle belirlenmelidir.
NAITE TECH sağlar yüzey açısından kritik özellikler için hassas CNC frezeleme . Cep geometrisinin, yuva boyutlarının, yüzey kalitesinin ve takım erişiminin birlikte gözden geçirilmesi gereken
Cepler genellikle ağırlık azaltma, bileşen yerleştirme, açıklık, sızdırmazlık veya iç montaj özellikleri için kullanılır. Gerekli yüzey kalitesi cebin işlevine bağlıdır.
Aşağıdaki durumlarda bir cep kontrollü bitirmeye ihtiyaç duyabilir:
Başka bir bileşeni bulur
Bir contayı veya contayı destekler
Bir ek parçayı veya elektronik modülü tutar
Kayma veya temas yüzeyi oluşturur
Nihai üründe görülebilir
Sıvı akışını etkiler
Kaplama yapışması gerektirir
Veri veya inceleme yüzeyi görevi görür
Bununla birlikte, eğer bir cep yalnızca malzeme çıkarma veya gizli açıklık için kullanılıyorsa, makinede işlenmiş standart bir yüzey genellikle yeterlidir.
Uzun erişimli aletler gerekebileceğinden, derin cepler daha görünür alet izlerini gösterebilir. Daha küçük adımlama veya ek son işlem geçişleri yüzeyi iyileştirebilir ancak aynı zamanda işleme süresini de artırır.
Yuvalar açıklık, ayarlama, kaydırma, kama yuvaları, bağlantı elemanı hareketi veya hizalama için kullanılabilir. Delikler gibi, yüzey kaplama gereksinimi de işleve dayalı olmalıdır.
Basit bir açıklık yuvasının ince bir yüzey kaplamasına ihtiyacı olmayabilir. Kayar yuva veya kılavuz yuvası, daha pürüzsüz yan duvarlar, kontrollü genişlik ve azaltılmış çapak gerektirebilir. Bir kama yuvası boyutsal doğruluk ve tutarlı yüzey kalitesi gerektirebilir.
Önemli yuva bitirme hususları şunları içerir:
Yuva genişliği
Yuva derinliği
Yan duvar kaplaması
Alt yüzey kaplaması
Çapak kontrolü
Köşe yarıçapı
Araç erişimi
Karşılaşan parçanın yuvada kayıp kaymayacağı
Slotun görünür veya gizli olup olmadığı
Bir yuva hareketli bir arayüzün parçasıysa, yüzey kalitesi tolerans ve malzeme seçimiyle birlikte gözden geçirilmelidir.
İç köşe yarıçapı hem işleme verimliliğini hem de yüzey kalitesini güçlü bir şekilde etkiler. CNC frezeleme takımları yuvarlak olduğundan iç köşelerin yarıçapı olması gerekir. Küçük iç yarıçaplar daha küçük kesici takımlar gerektirir ve daha küçük takımlar daha az rijittir.
Küçük araçlar şunları yaratabilir:
Daha görünür takım işaretleri
Artan titreşim
Daha fazla takım sapması
Daha uzun işleme süresi
Düşük Ra değerlerine ulaşmada daha fazla zorluk
Daha yüksek tutarsız yüzey kalitesi riski
Derin cepler ve dar yuvalar için daha yüksek maliyet
Daha büyük iç yarıçaplar daha büyük, daha sert takımların kullanılmasına olanak tanır. Bu, takıma erişimi iyileştirir, kesme kuvvetini azaltır ve çoğu zaman yüzey tutarlılığını artırır.
Pratik yarıçap tasarım kuralları için NAITE TECH'e bakın. Daha iyi yüzey kalitesi için iç yarıçap tasarımı.
Derin ceplerin bitirilmesi sığ, açık özelliklere göre daha zordur. Derin bir cep, işleme için uzun takımlar gerektirebilir ve işlem sonrası takımlar, alt veya yan duvarlara tutarlı bir şekilde ulaşamayabilir.
Derin cep bitirme zorlukları şunları içerir:
Uzun takım erişimi
Takım sapması
Gevezelik riski
Düzensiz yan duvar dokusu
Görünür adım işaretleri
Sınırlı cilalama erişimi
Düzgün olmayan boncuk patlatma
Köşelerde kaplama birikmesi
Bitirdikten sonra zor temizlik
İç yüzeylerin daha sıkı incelenmesi
Derin bir cep görünmüyorsa veya işlevi açısından kritik değilse, içinde kozmetik bir kaplama veya çok düşük bir Ra değeri belirtmekten kaçının. Cep işlevselse, tam olarak hangi yüzeylerin kontrollü bitirme gerektirdiğini tanımlayın.
Boncuk püskürtme, açık yüzeylerde tekdüze mat bir görünüm yaratabilir ancak derin ceplere, dar yuvalara veya gölgeli alanlara eşit şekilde ulaşamayabilir. Patlatma ortamı dış yüzeylere, iç duvarlardan veya cep tabanlarından daha doğrudan çarpabilir.
Bu şunlarla sonuçlanabilir:
Düzensiz mat doku
Daha açık veya daha koyu iç alanlar
Köşelerde kalan alet izleri
Derin boşluklarda tutarsız yüzey
Dış yüzeyleri eşleştirmede zorluk
Bir cep görünürse ve kozmetikse, boncuk püskürtmenin gerekli görünümü sağlayıp sağlayamayacağını tartışın. Cep gizliyse, makinede işlendiği gibi bırakmak daha uygun maliyetli olabilir.
Alet erişimi sınırlı olduğundan iç ceplerin, yuvaların ve küçük yarıçapların parlatılması pahalı olabilir. Manuel cilalama her yüzeye eşit şekilde ulaşmayabilir ve agresif cilalama boyutları veya kenar koşullarını değiştirebilir.
Dahili özelliklerin parlatılması aşağıdaki durumlarda maliyeti artırabilir:
Cep derin
Yuva dar
İç yarıçaplar küçük
Yüzey alanı geniş
Keskin kenarlar korunmalıdır
Çok düşük bir Ra değeri gereklidir
Kozmetik tutarlılık gereklidir
Boyut toleransı korunmalıdır
Parlatma işlemi yalnızca görünen yüzeyler için gerekliyse, çizim cilalanan bölgeleri açıkça tanımlamalıdır. İşlevsel olarak gerekli olmadıkça, gizli ceplerin içinin cilalanmasını gerektirmekten kaçının.
Kaplamalar ve anotlama, iç köşelerde açık yüzeylere göre farklı davranabilir. Kaplama kalınlığı, renk görünümü ve dokusu, prosese bağlı olarak geometriye, elektrik akımı dağılımına, sıvı erişimine veya sprey erişimine bağlı olarak değişiklik gösterebilir.
Potansiyel sorunlar şunları içerir:
Köşelerde kaplama birikmesi
Yuvalarda veya deliklerde azaltılmış açıklık boyutu
Derin özelliklerde eşit olmayan renk
Girintili alanlarda daha kalın veya daha ince kaplama
Maskeleme zorluğu
Temizlik ve kalıntı endişeleri
Dahili bir özelliğin sıkı bir toleransı veya montaj işlevi varsa kaplama etkileri üretimden önce gözden geçirilmelidir.
Ceplerde, yuvalarda ve iç köşelerde yüzey kaplama tutarlılığını iyileştirmek için aşağıdaki tasarım ipuçlarını göz önünde bulundurun:
Mümkün olduğunda daha büyük iç köşe yarıçapları kullanın
Gereksiz derin ve dar ceplerden kaçının
İşlevsel kaplama gerekliliklerini kritik yüzeylerle sınırlı tutun
Gizli iç alanlar için işlenmiş yüzey işlemine izin ver
Gerekmedikçe derin boşluklarda cilalama gereksinimlerinden kaçının
Görünen ve görünmeyen yüzeyleri net bir şekilde tanımlayın
Boncuk püskürtmenin dahili özelliklere ulaşıp ulaşamayacağını düşünün
Araç erişimi için gerekirse yardım özellikleri ekleyin
Yuvalar, delikler ve oyuklardaki kaplama kalınlığını inceleyin
Zor bitirme gereksinimlerini tedarikçiyle erkenden tartışın
Yüzey bitirme gereksinimi, güvenilir bir şekilde işlenebilen, bitirilebilen ve denetlenebilen şeylerle eşleşmelidir.
Dış düz yüzeylerin tutarlı bir şekilde bitirilmesi, derin cepler, dar yuvalar veya küçük iç yarıçaplardan daha kolaydır. Dahili özellikler için kozmetik veya düşük pürüzlülük gereklilikleri geçerli olduğunda, araç erişimi ve işlem sonrası erişim erken dönemde gözden geçirilmelidir.
DFM incelemesi sırasında NAITE TECH, cep derinliğini, yuva genişliğini, iç yarıçapı, alet erişimini, kaplama erişimini ve denetim fizibilitesini değerlendirir. Çoğu durumda, dahili işlevsel olmayan özelliklerin işlendiği gibi kalmasına izin vermek, görünür veya işlevsel yüzeylerin son kalitesini korurken maliyeti de azaltabilir.
5 eksenli CNC işleme, geometri, takım erişimi veya kurulum stratejisi üretim zorlukları oluşturduğunda karmaşık parçalarda yüzey kalitesi tutarlılığının iyileştirilmesine yardımcı olabilir. 5 eksenli işleme, takımın veya iş parçasının birden fazla eksende hareket etmesine izin vererek açılı yüzeylere, kavisli profillere, derin özelliklere ve çok yüzeyli geometriye bazı durumlarda standart 3 eksenli işlemeden daha verimli bir şekilde ulaşabilir.
Ancak 5 eksenli işleme, her yüzeyi otomatik olarak daha pürüzsüz veya daha ucuz hale getirmez. Başlıca avantajı yalnızca daha yüksek doğruluk değil, aynı zamanda daha iyi erişim, azaltılmış kurulum değişiklikleri, bazı geometrilerde daha kısa takım erişimi ve karmaşık yüzey ilişkilerinin gelişmiş kontrolüdür.
Basit düz parçalar için standart CNC frezeleme yeterli olabilir. Karmaşık yüzeyler, açılı özellikler ve birden fazla yüzde sıkı kozmetik veya fonksiyonel kaplama gereksinimleri olan parçalar için 5 eksenli işleme önemli avantajlar sağlayabilir.
NAITE TECH sağlar karmaşık yüzey özellikleri için 5 eksenli CNC işleme . Takım erişiminin, yüzey kalitesinin ve çok yüzeyli geometrinin birlikte incelenmesi gereken
Takım erişimi yüzey kalitesini etkileyen en önemli faktörlerden biridir. Bir kesici takım yüzeye uygun bir açıyla yaklaşamazsa süreç uzun takımlar, çoklu kurulumlar veya daha az verimli takım yolları gerektirebilir. Bu, takım sapmasını, titreşimi ve görünür işleme izlerini artırabilir.
5 eksenli işleme, aletin veya parçanın eğilmesine izin vererek alete erişimi iyileştirebilir. Bu aşağıdakiler için yararlı olabilir:
Açılı yüzeyler
Derin boşluklar
Kavisli profiller
Karmaşık konutlar
Havacılık tarzı parçalar
Tıbbi cihaz bileşenleri
Robotik parçalar
Pervane benzeri geometri
Kalıp ve kalıp yüzeyleri
Optik veya sensör montaj özellikleri
Takım bir yüzeye daha etkili bir şekilde yaklaşabildiğinde, işleme süreci kesicinin daha iyi kavramasına, daha kısa takım uzunluğuna, gelişmiş yüzey tutarlılığına ve takım izi riskinin azalmasına olanak sağlayabilir.
Derin veya ulaşılması zor özellikler, 3 eksenli işlemede genellikle uzun takımlar gerektirir. Uzun takımlar daha az serttir ve kesme sırasında titreşme veya sapma olasılığı daha yüksektir. Bu, zayıf yüzey kalitesi, çatırtı izleri veya tutarsız boyutlar bırakabilir.
Bazı durumlarda 5 eksenli işleme, takımın eğilmesine ve özelliğe daha iyi bir yönden yaklaşmasına olanak tanır. Bu, daha kısa veya daha sert bir aletin kullanılmasına olanak sağlayabilir.
Faydaları şunları içerebilir:
Azaltılmış takım sapması
Daha düşük titreşim
Daha iyi yüzey kalitesi tutarlılığı
Geliştirilmiş boyut kontrolü
Daha az görünür takım izi
Daha istikrarlı bitirme geçişleri
Bu özellikle derin oyuklar, açılı cepler, konturlu yüzeyler ve standart takım erişiminin sınırlı olduğu karmaşık özellikler için faydalıdır.
Her kurulum değişikliği küçük hizalama farklılıklarına neden olabilir. Yüzey kalitesi için kurulum geçişleri aynı zamanda görünür uyumsuzluk çizgileri, takım işareti yönünde değişiklikler veya işlenmiş alanlar arasında küçük süreksizlikler oluşturabilir.
5 eksenli işleme bazen karmaşık parçalar için gereken kurulum sayısını azaltabilir. Bu, yüzey sürekliliğini iyileştirebilir ve yüzler arasındaki görünür geçişleri azaltabilir.
Parçalar aşağıdakileri içerdiğinde daha az kurulum yardımcı olabilir:
Çoklu açılı yüzler
Karmaşık kavisli yüzeyler
Farklı yönlere karışan yüzeyler
Görünür yüzeyler arasındaki sıkı ilişki
Çeşitli yüzlerde kozmetik özellikler
Hizalı kalması gereken fonksiyonel yüzeyler
Datum kontrollü çok yüzlü geometri
Birden fazla oryantasyonda yüzey görünümünün veya özellik ilişkisinin önemli olduğu parçalar için kurulum değişikliklerinin azaltılması, daha temiz ve daha tutarlı bir sonucu destekleyebilir.
Konturlu yüzeylerin bitirilmesi genellikle basit düz yüzeylere göre daha zordur. Takım yolu stratejisi, kesici teması, adım atma, takım açısı ve yüzey eğriliğinin tümü nihai dokuyu etkiler.
5 eksenli işleme, karmaşık geometride daha esnek takım yolu kontrolünü destekleyebilir. Yüzeye göre daha iyi bir takım oryantasyonunun korunmasına yardımcı olabilir, bu da seçilen uygulamalarda son kat tutarlılığını artırabilir.
Bu şu durumlarda faydalıdır:
Kavisli muhafazalar
Ergonomik ürün bileşenleri
Havacılık yüzeyleri
Tıbbi cihaz yüzeyleri
Kalıp özellikleri
Türbin veya çark benzeri şekiller
Karmaşık mekanik arayüzler
Yine de nihai yüzey kalitesi, takım seçimi, takım yolu stratejisi, malzeme, tezgah durumu, kesme parametreleri ve denetim gereklilikleri de dahil olmak üzere tüm prosese bağlıdır.
5 eksenli işleme her zaman gerekli değildir. Bir parçanın standart frezelemeyle elde edilebilecek basit geometrisi, açık yüzeyleri ve bitirme gereksinimleri varsa 3 eksenli işleme daha uygun maliyetli olabilir.
Aşağıdaki durumlarda 5 eksenli işleme gerekmeyebilir:
Yüzeyler düzdür ve kolayca erişilebilirdir
Özellikler bir veya iki basit kurulumla işlenebilir
Kozmetik gereklilikler dış yüzlerle sınırlıdır
Standart işlenmiş yüzey kabul edilebilir
Yüzey kalitesi esas olarak son işlemlerle kontrol edilir
Parçanın karmaşık açılı veya konturlu özellikleri yok
Düşük maliyet, kurulumları azaltmaktan daha önemlidir
İşleme süreci parça geometrisine, son işlem gereksinimlerine, tolerans gereksinimlerine, malzemeye ve üretim miktarına göre seçilmelidir.
5 eksenli işleme, takım erişimini ve yüzey kalitesini iyileştirse bile, nihai görünüm veya koruma için yine de son işlem gerekli olabilir.
Örneğin:
Karmaşık bir alüminyum muhafazanın yine de kumlama ve anotlamaya ihtiyacı olabilir.
Tıbbi bir paslanmaz çelik bileşenin yine de pasivasyona veya elektro-parlatmaya ihtiyacı olabilir.
Görünür bir tüketici ürünü parçasının hâlâ cilalanması veya fırçalanması gerekebilir.
Kaplamalı bir parçanın hassas özellikler için yine de maskelemeye ihtiyacı olabilir.
Sızdırmazlık yüzeyinin yine de kontrollü bir Ra değerine ihtiyacı olabilir.
5 eksenli işleme, işlenmiş yüzeyi bitirme işleminden önce iyileştirebilir ancak tüm bitirme işlemlerinin yerini almaz. Tasarım ekibinin yine de hangi yüzeylerin kozmetik, işlevsel, kaplanmış, maskelenmiş veya son işlemden sonra ölçülmüş olduğunu tanımlaması gerekir.
Karmaşık CNC parçaları için yüzey kalitesi sorunları genellikle yalnızca yüzey pürüzlülüğü gerekliliklerinden ziyade takım erişimi, takım erişimi ve kurulum geçişlerinden kaynaklanır. Takım yüzeye yeterli sertlikle yaklaşamazsa veya parça görünür geçişler oluşturan birden fazla kurulum gerektiriyorsa düşük bir Ra değerine ulaşmak zor olabilir.
Proses incelemesi sırasında NAITE TECH, 5 eksenli işlemenin erişimi iyileştirip iyileştiremeyeceğini, yeniden fikstürlemeyi azaltıp azaltamayacağını ve daha tutarlı yüzey kalitesini destekleyip destekleyemeyeceğini değerlendirir. Amaç, varsayılan olarak 5 eksenli işlemeyi seçmek değil, parçanın geometrisini, son işlem gereksinimlerini ve maliyet hedefini en iyi destekleyen işlemi seçmektir.
Yüzey bitirme gereksinimleri, özellikle işlevi, görünümü, toleransı, kaplamayı, muayeneyi veya montajı etkilediğinde mühendislik çizimlerinde açıkça tanımlanmalıdır. Bir 3D CAD modeli geometriyi gösterebilir ancak genellikle yüzey pürüzlülüğünü, kozmetik beklentileri, kaplama kalınlığını, maskeleme gerekliliklerini veya son işlem sonrası denetim ihtiyaçlarını yeterince açık bir şekilde iletmez.
Basit, kozmetik olmayan parçalar için 'işlendiğinde tüm keskin kenarların çapaklarını alın' gibi genel bir not yeterli olabilir. Sızdırmazlık yüzeyleri, görünür kozmetik alanları, anotlama, kaplama, cilalama, pasifleştirme veya sıkı tolerans özelliklerine sahip parçalar için çizimde daha ayrıntılı bitirme talimatları bulunmalıdır.
Açık bir yüzey bitirme spesifikasyonu, işleme tedarikçisinin neyin kontrol edilmesi gerektiğini, nelerin standart kalabileceğini ve hangi özelliklerin bitirme öncesinde veya sonrasında özel işlem gerektirdiğini anlamasına yardımcı olur.
Yüzey pürüzlülüğü sembolleri, Ra değerleri gibi ölçülebilir pürüzlülük gereksinimlerini tanımlamak için kullanılır. Bunlar yalnızca işlev, uyum, sızdırmazlık, kayma, aşınma veya inceleme için kontrollü pürüzlülüğe ihtiyaç duyan yüzeylere uygulanmalıdır.
Yaygın örnekler şunları içerir:
Sızdırmazlık yüzleri
Kayar yüzeyler
Rulman temas alanları
Şaft yüzeyleri
Veri yüzeyleri
Çiftleşen yüzler
Sıvı geçitleri
Hassas temas yüzeyleri
Açık bir işlevsel neden olmadığı sürece, ince Ra gerekliliklerini her yüzeye yerleştirmekten kaçının. Ra değerlerinin aşırı belirtilmesi işleme süresini, denetim maliyetini ve son işlem karmaşıklığını artırabilir.
İyi bir çizim şunları kullanabilir:
Çoğu yüzey için genel bitiş notu
Yalnızca kritik yüzeylerde belirli Ra bilgileri
Sızdırmazlık veya kaydırma alanlarındaki bitirme sembolleri
Görünür yüzeyler için ayrı kozmetik kaplama notları
Örnek:
'Yalnızca sızdırmazlık yüzeyinde Ra 0,8 µm.'
Bu, parçanın tamamına Ra 0,8 µm uygulamaktan daha net ve daha uygun maliyetlidir.
Bazı yüzeyler özel son işlem gerektirmiyorsa bunları işlenmiş olarak tanımlayın. Bu, gereksiz cilalama, püskürtme veya kaplama varsayımlarını önler.
Yararlı çizim notları şunları içerir:
'Aksi belirtilmedikçe makinede işlendiği şekliyle'
'İç cepler makinede işlendiği gibi kalabilir'
'Gizli yüzeyler: işlenmiş yüzey kabul edilebilir'
'Tüm keskin kenarların çapaklarını alın'
'Çapakları ve gevşek talaşları giderin'
'Kozmetik olmayan yüzeylerde alet işaretleri kabul edilebilir'
Bu notlar özellikle prototipler, donanımlar, dahili mekanik parçalar ve gizli özellikler için kullanışlıdır.
Birçok CNC projesinde, kritik olmayan yüzeylerin işlendiği gibi kalmasına izin vermek, maliyeti azaltmanın en kolay yollarından biridir.
Kozmetik yüzeyler çizim üzerinde açıkça belirtilmelidir. Nihai üründe yalnızca belirli yüzler görünüyorsa genel bir bitiş notu yeterli olmayabilir.
Kozmetik parçalar için şunları tanımlayın:
Hangi yüzeyler görünür?
Hangi yüzeyler kozmetik kaplama gerektirir
Hangi yüzeyler işlendiği gibi kalabilir?
Kabul edilebilir takım işaretleri
İstenilen doku
İstenilen renk
Parlak veya mat gereksinimi
Varsa fırçalama yönü
Varsa referans örneği veya fotoğraf
Örnek notlar:
'Görünür dış yüzeyler: boncuk kumlama + siyah eloksal'
'Ön yüz: görünür alet izi yok'
'Yalnızca A olarak işaretlenmiş kozmetik yüzeyler'
'İç yüzeyler: işlendiği haliyle kabul edilebilir'
'Fırça yönü uzun kenara paralel'
'Onaylanmış bitirme örneğini eşleştirin'
Bu, gizli alanların fazla bitirilmesinin önlenmesine yardımcı olur ve kozmetik anlaşmazlıkları azaltır.
İşlem sonrası bir sonlandırma gerekiyorsa, sonlandırma tipini açıkça belirtin. 'Güzel yüzey', 'pürüzsüz yüzey' veya 'iyi görünüm' gibi belirsiz terimlere güvenmeyin.
Net bitiş notları şunları içerebilir:
'Şeffaf eloksallı alüminyum'
'Boncuk püskürtmeden sonra siyah eloksal'
'Sert eloksal, doğal renk'
'Paslanmaz çeliği pasifleştirin'
'Paslanmaz çelik yüzeyleri elektropolisajla parlatın'
'Nikel plaka, kalınlık belirtildiği gibi'
'Siyah toz boya, maske iplikleri'
'Görünür yüzeyi Ra 0,4 µm'ye kadar parlatın'
Kaplama seçimi de malzemeye uygun olmalıdır. Eloksal genellikle alüminyum için kullanılır. Pasivasyon paslanmaz çelik için kullanılır. Kaplama çelik, pirinç, bakır veya diğer uyumlu malzemeler için kullanılabilir. Plastik parçalar farklı beklentiler gerektirebilir.
Bazı yüzeyler malzeme ekler veya çıkarır. Kaplama kalınlığı son boyutları, geçmeleri, dişleri, sızdırmazlığı veya montajı etkiliyorsa tanımlanmalı veya gözden geçirilmelidir.
Bu özellikle aşağıdakiler için önemlidir:
Rulman delikleri
Dübel pimi delikleri
Dişli delikler
Presle geçirme özellikleri
Kaydırmalı özellikler
Mil çapları
Sızdırmazlık olukları
Kayar arayüzler
Elektrik temas yüzeyleri
Yararlı çizim notları şunları içerir:
'Son boyutlar kaplamadan sonra uygulanır'
'Eloksallamadan önce maske yatağı deliği'
'Dişli delikleri kaplamayın'
'Bitirdikten sonra iplik uyumunu koruyun'
'Kaplama kalınlığı presle geçirme deliğini etkilememelidir'
'Son işlemden sonra delik çapını kontrol edin'
Kaplama kalınlığı önemli olduğunda çizim, boyutların bitişten önce mi yoksa bitişten sonra mı olduğunu açıkça belirtmelidir.
Maskeleme, yüzey işlemi veya kaplama yapılmaması gereken özellikleri korur. Eloksallama, kaplama, boyama, toz kaplama veya püskürtmenin uyumu, iletkenliği, sızdırmazlığı veya montajı etkileyebileceği durumlarda yaygın olarak kullanılır.
Maskeleme gerektirebilecek özellikler şunları içerir:
Konular
Rulman delikleri
Dübel pimi delikleri
Presle takılan delikler
Sızdırmazlık yüzleri
Veri yüzeyleri
Elektrik temas alanları
Topraklama yüzeyleri
Hassas kayan yüzeyler
Örnek maskeleme notları:
'Eloksallamadan önce tüm dişli delikleri maskeleyin'
'Veri yüzeyi A'yı maskele'
'Maske rulman deliği Ø20 H7'
'Elektrik temas yüzeyinde kaplama yok'
'Boncuk püskürtme sırasında sızdırmazlık yüzeyini koruyun'
'Toz kaplamadan önce bastırarak takılan delikleri maskeleyin'
Maskeleme maliyeti artırdığından her özellikte otomatik olarak değil, işlevsel olarak gerekli olduğunda kullanılmalıdır.
Yüzey bitirme çiziminin en önemli sorularından biri, boyutların bitirme işleminden önce mi yoksa sonra mı uygulanacağıdır. Bir son kat yüzey kalınlığını değiştirdiğinde veya malzemeyi kaldırdığında bu durumun açıklığa kavuşturulması gerekir.
Örneğin:
Eloksal kaplama alüminyum yüzey kalınlığını etkileyebilir.
Kaplama malzeme ekler.
Toz kaplama nispeten kalın bir kaplama ekler.
Parlatma malzemeyi kaldırır.
Elektro-parlatma ince bir tabakayı kaldırır.
Boncuk püskürtme dokuyu değiştirir ve kenarları etkileyebilir.
Son montajlı uyum önemliyse, kritik boyutun bitirme sonrasında geçerli olacağını belirtin.
Örnek notlar:
'Eloksallama sonrasında tüm kritik boyutlar geçerlidir'
'Rulman deliği kaplamadan sonra işlenecek'
'İplik uyumu tamamlandıktan sonra doğrulanacak'
'Hassas delikleri maskeleyin; boyutlar bitişten önce uygulanır'
'Kaplama sonrası son dış çap: Ø25,00 ±0,02 mm'
Bu, son işlem öncesi işleme denetimi ile son parça denetimi arasındaki anlaşmazlıkların önlenmesine yardımcı olur.
Yüzey pürüzlülüğü, kaplama kalınlığı, renk veya kozmetik kalitenin denetlenmesi gerekiyorsa, üretim öncesinde denetim gereksinimini tanımlayın.
Denetim şunları içerebilir:
Ra ölçümü
Görsel inceleme
Kaplama kalınlığı ölçümü
İplik göstergesi kontrolü
Bitirdikten sonra delik ölçer ölçümü
Renk örneği karşılaştırması
Kozmetik kabul kriterleri
İlk ürün inceleme raporu
Uygunluk sertifikası
Denetim gereklilikleri maliyeti ve teslim süresini etkileyebilir, dolayısıyla teklif aşamasına dahil edilmelidir.
Örnek notlar:
'Sızdırmazlık yüzeyindeki Ra'yı inceleyin'
'Eloksallamadan sonra iplik uyumunu doğrulayın'
'Kaplama kalınlığı raporu sağlayın'
'Yalnızca görünen yüzeylerde kozmetik inceleme gereklidir'
'Onaylı anodize renk örneğini eşleştirin'
'Kritik boyutlar için ilk ürün denetimi gereklidir'
Aşağıda CNC ile işlenmiş parçalar için pratik çizim notlarının örnekleri verilmiştir:
Gereklilik |
Örnek Çizim Notu |
|---|---|
Genel bitiş |
Aksi belirtilmedikçe işlenmiş haliyle |
Çapak alma |
0,2–0,5 mm keskin kenarların çapaklarını alın ve kırın |
Sızdırmazlık yüzeyi |
Yalnızca sızdırmazlık yüzeyinde Ra 0,8 µm |
Kozmetik alüminyum |
Boncuk püskürtme görünür yüzeyler ve siyah anotlama |
Gizli özellikler |
İç cepler işlendiği gibi kalabilir |
Konular |
Dişli delikleri anotlamayın |
Rulman deliği |
Eloksallamadan önce maske yatağı deliği |
Kaplama boyutu |
Son boyutlar kaplamadan sonra uygulanır |
Fırçalama |
Fırça yönü uzun kenara paralel |
Renk kontrolü |
Onaylanmış bitiş örneğini eşleştirin |
Denetleme |
Bitirdikten sonra iplik uyumunu ve delik çapını doğrulayın |
Net bir yüzey kaplama çizimi, yeniden çalışmayı, kozmetik anlaşmazlıkları, kaplama uyumu sorunlarını ve gereksiz maliyetleri önlemeye yardımcı olur. En kullanışlı çizimler, fonksiyonel kaplama gerekliliklerini kozmetik kaplama gerekliliklerinden ayırır ve hangi yüzeylerin özel işlem gerektirdiğini açıkça tanımlar.
Çizim incelemesi sırasında NAITE TECH, Ra belirtme çizgilerini, sonlandırma tipini, görünür yüzeyleri, maskeleme ihtiyaçlarını, kaplama kalınlığını, son işlem öncesi ve son işlem boyutlarını ve denetim gereksinimlerini değerlendirir. Bu, parçanın yalnızca doğru şekilde işlenmesini sağlamakla kalmayıp, aynı zamanda amaçlanan kullanım için doğru şekilde bitirilmesini de sağlar.
Yüzey bitirme hataları genellikle görünüm, işlev, tolerans, malzeme ve işlem sonrası gereklilikler bir arada dikkate alınmadığında ortaya çıkar. Bir parça doğru şekilde işlenebilir ancak son işlem boyutları etkilediğinden, kozmetik tutarsızlık yarattığından, montaj sorunlarına neden olduğundan veya gereksiz yere maliyeti arttırdığından yine de başarısız olabilir.
Yaygın yüzey bitirme hatalarından kaçınmak, yeniden çalışmayı azaltmaya, parça kalitesini iyileştirmeye ve tedarikçi iletişimini daha net hale getirmeye yardımcı olur.
En sık yapılan hatalardan biri çizimdeki her yüzeye ince bir Ra değeri uygulamaktır. Bu, parça performansını iyileştirmeden işleme süresini ve denetim maliyetini artırabilir.
Her yüzeyin düşük pürüzlülük değerine ihtiyacı yoktur. Sızdırmazlık yüzeyi, kayan yüzey veya yatakla ilgili alanın kontrollü Ra'ya ihtiyacı olabilir, ancak gizli cepler, açıklık alanları ve işlevsel olmayan yüzeyler genellikle işlendiği gibi kalabilir.
Daha iyi bir yaklaşım kullanmaktır:
Kritik olmayan yüzeyler için genel bitirme notları
Yalnızca fonksiyonel yüzeyler için spesifik Ra değerleri
Yalnızca görünür yüzeyler için kozmetik kaplama notları
Bitirilmesi zor geometri için tedarikçi incelemesi
Bu, yüzey kalitesinin önemli olduğu yere odaklanmasını sağlar.
Yüzey pürüzlülüğü ile kozmetik görünüm aynı şey değildir. Ra yüzey dokusunu sayısal olarak ölçer ancak bir parçanın nasıl görüneceğini tam olarak tanımlamaz.
Bir yüzey belirtilen Ra değerini karşılayabilir ancak yine de şunları gösterebilir:
Takım işaretleri
Yönlü işleme hatları
Renk değişimi
Düzensiz boncuk patlatma
Parlatma işaretleri
Çiziklerle baş etme
Eloksal tutarsızlığı
Görünür takım yolu geçişleri
Kozmetik parçalar için son işlem sürecini, görünür yüzeyleri, rengi, dokuyu ve kabul standardını belirtin. Görünüm kritikse örnekleri veya referans fotoğrafları kullanın.
Bir çizim hangi yüzeylerin görünür olduğunu tanımlamıyorsa, tedarikçi aynı kaplamanın parçanın tamamına uygulandığını varsayabilir. Bu, özellikle iç cepler, alt yüzler veya gizli boşlukların kozmetik tedaviye ihtiyaç duymadığı durumlarda maliyeti artırabilir.
Kozmetik CNC parçaları için şunları tanımlayın:
Görünür dış yüzeyler
Gizli iç yüzeyler
İşlenmiş haliyle kalabilen yüzeyler
Boncuk püskürtme veya fırçalama gerektiren yüzeyler
Eloksal veya kaplama gerektiren yüzeyler
Hasardan korunması gereken yüzeyler
'Yalnızca görünen dış yüzeyler' gibi bir not, görünmeyen alanlardaki gereksiz bitirme işlemlerini önleyebilir.
Kaplama kalınlığı son boyutları etkileyebilir. Bu özellikle eloksal, sert eloksal, kaplama, toz kaplama ve boyama için önemlidir.
Kaplama kalınlığı göz ardı edilirse parçada şunlar olabilir:
Sıkı dişli delikler
Küçük boyutlu delikler
Azaltılmış açıklık
Presle oturtma sorunları
Kayma unsurlarına müdahale
Montaj yanlış hizalaması
Sızdırmazlık sorunları
Dar tolerans unsurları için boyutların son işlemden önce mi yoksa sonra mı uygulanacağını ve maskelemenin gerekli olup olmadığını tanımlayın.
Dişli delikler ve dış dişler son işlemeye duyarlıdır. Kaplama birikmesi, anotlama, kaplama, boya veya püskürtme, diş uyumunu ve bağlantı elemanı kurulumunu etkileyebilir.
Yaygın iplik bitirme hataları şunları içerir:
Uygunluğunu kontrol etmeden dişli deliklerin kaplanması
Eloksallama veya boyama öncesinde iplikleri maskelememek
Dişlerde kaplama birikmesine izin verilmesi
Bitirdikten sonra iplikleri incelememek
Bitirdikten sonra kör delik temizliğinin göz ardı edilmesi
Kaplamadan sonra ipliklerin takip edilip edilmeyeceğini tanımlamamak
Dişli unsurlar için, dişin kaplanması, maskelenmesi, temizlenmesi, takip edilmesi veya son işlemden sonra incelenmesi gerekip gerekmediğini belirtin.
Daha fazla ayrıntı için NAITE TECH'i inceleyin dişli delik bitirme hususları.
Kritik delikler, bastırarak geçirme delikleri, yatak yuvaları, saplama pimi delikleri ve kaydırma unsurları, kaplama birikmesini veya yüzey dokusu değişikliklerini tolere edemeyebilir.
Bu unsurlar gözden geçirilmeden tamamlanırsa, son işlem öncesi işleme boyutları doğru olsa bile son parça montajda başarısız olabilir.
Maskeleme gerektirebilecek özellikler şunları içerir:
Rulman delikleri
Dübel pimi delikleri
Presle takılan delikler
Kaydırmalı delikler
Dişli delikler
Şaft temas alanları
Sızdırmazlık yüzeyleri
Elektrik temas alanları
Veri yüzeyleri
Maskeleme maliyeti artırır ancak daha pahalı yeniden işleme veya montaj arızalarını önleyebilir.
Derin ceplerde, dar yuvalarda, küçük iç yarıçaplarda ve iç boşluklarda cilalama çok daha zordur. Önemli düzeyde işgücü maliyeti yaratabilir ve tekdüze bir sonuç vermeyebilir.
Dahili özelliklerin parlatılması aşağıdakileri de etkileyebilir:
Cep boyutları
Kenar keskinliği
Köşe geometrisi
Yüzey tutarlılığı
Muayene tekrarlanabilirliği
Kurşun zamanı
Bir cep gizliyse ve işlevsizse, içinin cilalanmasını gerektirmekten kaçının. Cep yüzeyi işlevselse, tam olarak hangi alanların cilalanması veya düşük pürüzlülük gerektirdiğini tanımlayın.
İç cepler, açıklık boşlukları, alt yüzeyler ve ağırlığı azaltan kesikler çoğu zaman kozmetik kaplamaya ihtiyaç duymaz. Bu alanlara boncuk püskürtme, cilalama, fırçalama, anotlama veya kaplama gerekliliklerinin uygulanması, nihai ürünü iyileştirmeden maliyeti artırabilir.
Daha iyi bir strateji şunları tanımlamaktır:
Kozmetik dış yüzeyler
Fonksiyonel iç yüzeyler
İşlenmiş haliyle kalabilen gizli yüzeyler
Maskeleme gerektiren alanlar
Kaplama veya korozyon koruması gerektiren alanlar
Bu, tedarikçinin bitirme çabasını yalnızca değer yarattığı yerde uygulamasına yardımcı olur.
Eloksal rengi, alüminyum alaşımına, yüzey hazırlığına, parti koşullarına, parça geometrisine ve proses parametrelerine bağlı olarak biraz değişebilir. Bu özellikle renkli eloksal için geçerlidir.
Tasarımcılar, sonlandırma gereksinimi tartışılıp kontrol edilmedikçe mükemmel renk uyumu varsaymaktan kaçınmalıdır.
Renge duyarlı parçalar için:
Alaşımı tutarlı bir şekilde belirtin
Onaylanmış örnekleri kullanın
Kabul edilebilir renk aralığını tanımlayın
Farklı alüminyum alaşımlarını karıştırmaktan kaçının
Partiden partiye varyasyonu tartışın
Kozmetik muayene standartlarını göz önünde bulundurun
Net bir görsel standart, 'siyah eloksal, mükemmel renk uyumu' gibi belirsiz bir nottan daha faydalıdır.
Her malzeme her kaplamaya uygun değildir. Eloksal genellikle alüminyum için kullanılır, pasivasyon paslanmaz çelik için kullanılır, kaplama pirinç, bakır veya çelik için kullanılabilir ve plastikler farklı beklentiler gerektirir.
Yüzey kaplama sorunları şu durumlarda ortaya çıkabilir:
Seçilen malzeme bitişi iyi kabul etmiyor
Kaplama yapışması zayıf
Renk sonuçları tutarsız
Kaplama iletkenliği etkiler
İşlem malzemeye zarar verir
Plastik parçalar deforme oluyor veya yüzey kalitesi düşük görünüyor
Malzeme ve kaplama seçimi birlikte gözden geçirilmelidir.
Yüzey bitirme gereksinimleri denetlenebilir olmalıdır. Bir çizimde Ra, kaplama kalınlığı, kozmetik kalite veya bitirme sonrası son uyum belirtiliyorsa, muayene yöntemi açık olmalıdır.
Denetim şunları içerebilir:
Yüzey pürüzlülüğü ölçümü
Kaplama kalınlığı ölçümü
Görsel inceleme
Renk karşılaştırması
İplik göstergesi muayenesi
Bitirdikten sonra delik ölçümü
Fonksiyonel uyum kontrolü
İlk ürün inceleme raporu
Denetim gereklilikleri maliyeti ve teslim süresini etkileyebilir, bu nedenle üretimden önce tartışılmalıdır.
İşleme başlamadan önce yüzey kalitesi dikkate alınmalıdır. Bazı son işlem gereksinimleri işleme stratejisini, maskelemeyi, kenar tasarımını, malzeme seçimini, son boyutları ve denetim planlamasını etkiler.
Geç bitiş değişiklikleri aşağıdaki gibi sorunlara neden olabilir:
Kritik özelliklerde kaplama birikmesi
Boyutlar artık nihai gereksinimleri karşılamıyor
Yeniden işleme ihtiyacı
Kozmetik yüzeyler doğru şekilde hazırlanmamış
Maskeleme planlanmadı
Daha uzun teslim süresi
Daha yüksek yeniden işleme maliyeti
Yüzey kalitesi, parçalar işlendikten sonra değil, tasarım ve teklif aşamasında gözden geçirilmelidir.
Yüzey bitirme sorunlarının çoğu, bitirme işleminin kendisinden ziyade belirsiz gereksinimlerden kaynaklanmaktadır. Çizimler kozmetik yüzeyleri, fonksiyonel yüzeyleri, kaplanmış alanları, maskelenmiş alanları ve makineyle işlenmiş yüzeyleri ayırmadığında tedarikçinin varsayımlarda bulunması gerekir.
NAITE TECH'in yüzey bitirme incelemesi, hangi yüzeylerin kontrollü pürüzlülüğe ihtiyaç duyduğunu, hangi yüzeylerin kozmetik tedaviye ihtiyaç duyduğunu, hangi özelliklerin kaplamadan korunması gerektiğini ve hangi gereksinimlerin gereksiz maliyet ekleyebileceğini belirlemeye odaklanır. Bu, yeniden çalışmayı azaltmaya, uyum sorunlarını önlemeye ve prototipten üretime kadar tutarlılığı artırmaya yardımcı olur.
CNC yüzey kaplamasını belirlemek yalnızca bir parçanın nasıl görünmesi gerektiğini seçmekle ilgili değildir. Bu aynı zamanda işleme stratejisini, malzeme seçimini, tolerans planlamasını, kaplama kalınlığını, maskelemeyi, incelemeyi, teslim süresini ve toplam parça maliyetini etkileyen bir üretim kararıdır.
NAITE TECH, mühendislerin üretimden önce CNC yüzey bitirme gereksinimlerini gözden geçirmelerine yardımcı olur, böylece fonksiyonel yüzeyler, kozmetik yüzeyler, kaplanmış alanlar ve hassas özellikler açıkça tanımlanabilir. Bu, yeniden çalışmayı azaltmaya, uyum sorunlarından kaçınmaya, kozmetik tutarlılığı iyileştirmeye ve gereksiz bitirme maliyetlerini önlemeye yardımcı olur.
Prototip ve üretim projeleri için NAITE TECH şunları sağlar: CNC işleme ve son işlem hizmetleri . Yüzey pürüzlülüğü, son işlemler, malzeme uyumluluğu ve DFM incelemesi için mühendislik desteğiyle
Bir CNC parçasını işlemeden ve bitirmeden önce NAITE TECH, parça fonksiyonunu, yüzey kaplama gereksinimlerini ve üretim risklerini anlamak için hem CAD modelini hem de 2D teknik çizimi inceleyebilir.
Tipik inceleme alanları şunları içerir:
Yüzey pürüzlülüğü ve Ra gereksinimleri
İşlenmiş yüzey alanları
Kozmetik yüzeyler ve görünen yüzler
Fonksiyonel sızdırmazlık, kayan veya eşleşen yüzeyler
Boncuk patlatma gereksinimleri
Eloksal ve sert eloksal gereksinimleri
Parlatma, fırçalama, pasivasyon, kaplama veya kaplama ihtiyaçları
Malzeme ve kaplama uyumluluğu
Kaplama kalınlığı ve son boyutlar
Dişler, delikler ve sıkı geçme özellikleri için maskeleme gereksinimleri
CNC toleranslarında yüzey bitirme etkisi
Delik, diş ve dahili özellik sonlandırma riskleri
Derin cep ve iç yarıçaplı sonlandırma erişimi
Kozmetik muayene gereklilikleri
Yüzey pürüzlülüğü muayene gereksinimleri
Bitirme sonrası montaj veya uyum kontrolleri
Bu inceleme, hangi yüzeylerin özel kontrole ihtiyaç duyduğunu ve hangi yüzeylerin işlendiği gibi kalabileceğini belirlemeye yardımcı olur.
Net bir yüzey bitirme stratejisi gereksiz maliyetleri azaltabilir. NAITE TECH'in mühendislik desteği, yüzey kaplama gerekliliklerini her yüzeyin gerçek işlevi ve görünürlüğüyle eşleştirmeye odaklanır.
Örneğin:
Gizli bir cebin boncuk püskürtmeye veya cilalamaya ihtiyacı olmayabilir.
Sızdırmazlık yüzeyinin kontrollü bir Ra değerine ihtiyacı olabilir ancak kozmetik anotlamaya ihtiyaç duymayabilir.
Görünür bir alüminyum mahfazanın görünümü için boncuk püskürtme ve anotlama gerekebilir.
Dişli bir deliğin maskelenmesi veya son işlem sonrası muayenesi gerekebilir.
Rulman deliğinin kaplama birikmesinden korunması gerekebilir.
Derin bir iç cebin eşit şekilde cilalanması veya kumlanması zor olabilir.
Paslanmaz çelik bir parçanın korozyon direnci için pasifleştirilmesi gerekebilir.
Sıkı bir tolerans özelliğinin bitirme sonrasında son incelemeye ihtiyacı olabilir.
Mühendisler üretimden önce bu ayrıntıları gözden geçirerek son işlemle ilgili maliyetlerden kaçınabilir ve parça kalitesini düşürmeden üretim riskini azaltabilir.
Düz yüzler, cepler, yuvalar, profiller, iç yarıçaplar, montaj yüzeyleri ve görünür dış yüzeyler dahil olmak üzere birçok yüzey açısından kritik özellik CNC frezeleme ile üretilir. Bu alanlar, işlem sonrası öncesinde dikkatli takım yolu planlaması gerektirebilir.
NAITE TECH sağlar işlenmiş yüzey kalitesi için CNC frezeleme . Geometri, yüzey kalitesi ve tolerans gerekliliklerinin birlikte gözden geçirilmesi gereken
Frezelenmiş parçalar için yüzey bitirme incelemesi şunları içerebilir:
Takım yolu stratejisi
Kesici çapı ve adım adım ilerleme
Geçiş planlamasını bitirme
Yüzey pürüzlülüğü gereksinimi
Cep derinliği ve duvar kaplaması
Yuva yüzeyi kalitesi
İç köşe yarıçapı
Araç erişim sınırlamaları
Boncuk püskürtme veya parlatma fizibilitesi
Frezelenmiş özellikler üzerinde kaplama etkisi
Kozmetik yüz tanımlama
Bu, yüzey pürüzlülüğünün yalnızca işlemeyle mi elde edilebileceğini yoksa ikincil finiş işleminin mi gerekli olduğunu belirlemeye yardımcı olur.
Açılı yüzlere, kavisli yüzeylere, derin oyuklara veya çok yüzlü geometriye yüzey kalitesi gereksinimleri uygulandığında karmaşık parçalar özel dikkat gerektirebilir. Alet erişimi, kurulum geçişleri ve yüzey karıştırma, son görünümü ve son kat tutarlılığını etkileyebilir.
NAITE TECH sağlar konturlu yüzeyler için çok eksenli işleme . Karmaşık geometrinin gelişmiş erişim ve daha kontrollü işleme stratejisi gerektirdiği durumlarda
5 eksenli işleme aşağıdakiler için yüzey bitirme hedeflerini destekleyebilir:
Kavisli muhafazalar
Açılı özellikler
Derin boşluklar
Havacılık bileşenleri
Tıbbi cihaz parçaları
Robotik bileşenler
Optik veya sensör bağlantıları
Karmaşık dış yüzeyler
Çok yüzlü kozmetik yüzeyler
Daha düzgün takım yolu geçişleri gerektiren yüzeyler
Ancak NAITE TECH, 5 eksenli işlemenin gerekli olup olmadığını veya standart CNC frezeleme ve uygun son işlemlerin istenen sonucu daha uygun maliyetle elde edip edemeyeceğini belirlemek için her projeyi ayrı ayrı değerlendirir.
En doğru yüzey kalitesi incelemesi ve fiyat teklifi için hem 3D CAD modeli hem de 2D teknik çizim sağlayın.
Önerilen dosyalar ve bilgiler şunları içerir:
STEP, STP, X_T veya diğer 3D CAD dosyaları
2D PDF çizimi
Malzeme özellikleri
Gerekli yüzey kalitesi
Yüzey pürüzlülüğü veya Ra belirtme çizgileri
Görünür kozmetik yüzeyler
Kaplama veya eloksal gereksinimleri
Varsa renk gereksinimleri
Maskeleme gereksinimleri
Diş, delik ve uyum gereksinimleri
Kritik boyutlar ve toleranslar
Yüzey cilası muayene gereksinimleri
Kozmetik görünüm önemliyse referans örnekleri veya fotoğraflar
Üretim miktarı
CAD modeli geometriyi tanımlarken, 2D çizim bitiş amacını iletir. Kozmetik veya yüzey açısından kritik CNC parçaları için çizim özellikle önemlidir çünkü hangi yüzeylerin özel işlem gerektirdiğini ve hangi yüzeylerin standart kalabileceğini tanımlar.
Yüzey bitirme incelemesi, tasarım tamamlanmadan veya üretim başlamadan önce en yararlı olanıdır. Erken inceleme, mühendislere bitiş bölgelerini, maskeleme gereksinimlerini, malzeme seçimini, tolerans stratejisini ve işlem sonrası yöntemlerini ayarlama konusunda daha fazla esneklik sağlar.
Parçanız aşağıdakileri içerdiğinde yüzey kalitesi incelemesini düşünmelisiniz:
Kozmetik görünür yüzeyler
Eloksal veya sert eloksal
Boncuk patlatma
Parlatma veya fırçalama
Pasivasyon veya elektro-parlatma
Kaplama veya toz kaplama
Sıkı toleranslı delikler veya dişli delikler
Sızdırmazlık yüzeyleri
Kayma veya aşınma yüzeyleri
Derin cepler veya dar yuvalar
Küçük iç köşe yarıçapları
Karmaşık çok eksenli geometri
Renk eşleştirme gereksinimleri
Kaplama kalınlığı endişeleri
Denetim raporu gereksinimleri
Tedarikçilerin erken geri bildirimi, işleme ve işlem sonrası işlemler başlamadan önce bitirmeyle ilgili sorunların önlenmesine yardımcı olabilir.
Net bir yüzey kalitesi spesifikasyonu, yeniden çalışmayı, kozmetik anlaşmazlıkları, kaplama uyumu sorunlarını ve gereksiz maliyetleri önlemeye yardımcı olur. En etkili yaklaşım, yüzey fonksiyonu ve görünürlüğe göre bitirme gerekliliklerini tanımlamaktır.
NAITE TECH, yüzey kalitesi incelemesi sırasında malzeme, geometri, tolerans, maskeleme, kaplama kalınlığı, yüzey pürüzlülüğü, kozmetik beklentiler ve denetim ihtiyaçlarını birlikte değerlendirir. Bu, CNC ile işlenmiş parçaların yalnızca boyutsal olarak doğru olmasını sağlamakla kalmayıp, aynı zamanda kullanım amaçlarına uygun şekilde doğru şekilde bitirilmesini de sağlamaya yardımcı olur.
CNC yüzey kaplama gereksinimlerinizin çok katı, eksik veya belirsiz olup olmadığından emin değilseniz NAITE TECH, CAD dosyalarınızı ve çizimlerinizi inceleyebilir ve üretim öncesinde pratik DFM geri bildirimi sağlayabilir.
Bir sonraki projeniz için CNC yüzey kaplama gereksinimlerini belirleme konusunda yardıma mı ihtiyacınız var?
CAD dosyalarınızı ve çizimlerinizi mühendislik incelemesi, üretilebilirlik geri bildirimi ve fiyat teklifi için NAITE TECH'e gönderin. Ekibimiz prototip ve üretim parçaları için yüzey pürüzlülüğünü, yüzey tipini, malzeme uyumluluğunu, maskeleme ihtiyaçlarını, kaplama etkisini ve denetim gerekliliklerini değerlendirmeye yardımcı olabilir.
NAITE TECH'lerle başlayın NAITE TECH CNC işleme yetenekleri.
CNC yüzey pürüzlülüğü, Ra değerleri, işlenmiş yüzeyler, boncuk püskürtme, anotlama, cilalama, kaplama kalınlığı, tolerans etkisi ve yüzey bitirme incelemesi hakkındaki sık sorulan soruların yanıtlarını bulun.
CNC yüzey kalitesi, işlenmiş bir parçanın dokusunu, pürüzlülüğünü, görünümünü ve yüzey durumunu ifade eder. İşleme işaretleri, yüzey pürüzlülüğü, döşeme yönü, parlaklık seviyesi, mat doku, kaplama, anotlama, cilalama veya diğer işlem sonrası sonuçları içerebilir.
Yüzey kaplaması yalnızca kozmetik değildir. Ayrıca sızdırmazlık, kayma, sürtünme, aşınma direnci, korozyon direnci, kaplama yapışması, temizlik ve montaj performansını da etkileyebilir.
Standart bir CNC ile işlenmiş yüzey kaplaması tipik olarak doğrudan kesme işlemiyle oluşturulan işlenmiş bir yüzeydir. Görünür takım işaretleri, kesici yolları, torna çizgileri veya freze desenleri gösterebilir.
Pek çok genel CNC parçası için, yüzey kozmetik, sızdırmazlık, kayma veya aşınma açısından kritik olmadığında makinede işlenmiş bir yüzey kabul edilebilir. Belirli bir yüzey pürüzlülüğü isteniyorsa mühendislik çiziminde Ra değeri veya yüzey pürüzlülüğü sembolü kullanılarak tanımlanmalıdır.
Doğru Ra değeri yüzeyin fonksiyonuna bağlıdır. Genel olarak işlenmiş yüzeyler Ra 3,2 µm gibi standart bir kaplama kullanabilirken birleşme yüzeyleri, sızdırmazlık yüzeyleri veya kayan alanlar gibi daha ince yüzeyler Ra 1,6 µm, Ra 0,8 µm veya daha düşük bir değer gerektirebilir.
Her yüzeyde çok düşük bir Ra değeri belirtmekten kaçının. İnce yüzey pürüzlülüğü gereklilikleri yalnızca işlevi, görünümü, sızdırmazlığı, aşınmayı veya montajı etkilediği durumlarda uygulanmalıdır.
Hayır. Daha düşük bir Ra değeri daha pürüzsüz bir yüzey anlamına gelir ancak her zaman daha iyi değildir. Daha pürüzsüz yüzeyler daha yavaş işleme, ek son işlem geçişleri, cilalama, daha fazla inceleme ve daha yüksek maliyet gerektirebilir.
Yüzey sızdırmazlığı, kaymayı, aşınmayı veya görünümü etkilemiyorsa çok düşük bir Ra değeri parça performansını iyileştirmeyebilir. En uygun maliyetli yaklaşım, ince yüzey kaplamasını yalnızca işlevsel olarak gerekli olduğu yerlerde kullanmaktır.
İşlenmiş bir yüzey, doğrudan CNC kesme işlemiyle üretilir ve takım işaretlerini veya kesici yollarını gösterebilir. Boncuk püskürtme, daha düzgün bir mat yüzey dokusu oluşturmak için ince medya kullanır.
İşlenmiş yüzey genellikle daha uygun maliyetlidir ve işlevsel veya gizli parçalar için uygundur. Boncuk püskürtme genellikle tutarlı bir mat kozmetik görünümün istendiği görünür alüminyum veya paslanmaz çelik parçalar için kullanılır.
Boncuk püskürtme mat bir görünüm yaratarak yüzey dokusunu değiştirir. Eloksal, korozyon direncini, yüzey sertliğini ve rengi iyileştirmek için esas olarak alüminyum üzerinde kullanılan elektrokimyasal bir işlemdir.
Birçok alüminyum CNC parçası önce kumlama işlemine tabi tutulur ve daha sonra tekdüze bir kozmetik yüzey elde etmek için anodize edilir. Boncuk püskürtme görsel tutarlılığı artırırken, anotlama koruma ve renk sağlar.
Evet. Eloksal, alüminyum parçaların yüzey katmanını değiştirdiği için nihai boyutları etkileyebilir. Sert eloksal genellikle standart eloksaldan daha büyük bir boyutsal etkiye sahiptir.
Rulman delikleri, tespit pimi delikleri, dişli delikler, presle geçirme delikleri veya kayan yüzeyler gibi sıkı tolerans özellikleri için eloksal kalınlığı üretimden önce gözden geçirilmelidir. Bu alanlar maskeleme, son işlem sonrası inceleme veya ayarlanmış işleme boyutları gerektirebilir.
Uygulamaya bağlıdır. Çoğu durumda, anotlama işleminden sonra dişli delikler maskelenmeli veya kontrol edilmelidir çünkü anotlama birikmesi dişleri sıkılaştırabilir ve bağlantı elemanı kurulumunu etkileyebilir.
Dişli deliklerin bitirme sonrasında işlevsel kalması gerekiyorsa çizim, dişlerin maskelenmesi, temizlenmesi, takip edilmesi veya bitirme sonrasında incelenmesi gerekip gerekmediğini açıkça tanımlamalıdır. Daha ayrıntılı iş parçacığı özelliği tasarım kılavuzu için NAITE TECH'in CNC iplik ve bağlantı elemanı tasarım uygulamaları.
Alüminyum CNC parçaları için yaygın olarak işlenen yüzey işlemleri, boncuk püskürtme, şeffaf eloksal, siyah eloksal, renkli eloksal, sert eloksal, fırçalama, cilalama, toz kaplama ve boyamayı içerir.
Kozmetik alüminyum parçalar için boncuk püskürtme ve ardından anotlama yaygın bir seçimdir. Aşınmaya dayanıklı uygulamalar için sert eloksal daha uygun olabilir. Prototipler veya gizli mekanik parçalar için makinede işlenmiş yüzey yeterli olabilir.
Yaygın olarak kullanılan paslanmaz çelik kaplamalar arasında makinede işlenmiş, boncuk püskürtme, fırçalama, cilalama, pasivasyon ve elektro-parlatma yer alır.
Pasivasyon genellikle boyutları önemli ölçüde değiştirmeden korozyon direncini arttırmak için kullanılır. Daha pürüzsüz, daha temiz ve korozyona daha dayanıklı yüzeyler gerektiğinde elektro-parlatma kullanılabilir. Kozmetik paslanmaz çelik parçalar için cilalama veya fırçalama seçilebilir.
Yüzey kalitesi, işleme süresi, bitirme işlemleri, inceleme, maskeleme, taşıma ve yeniden işleme riski yoluyla maliyeti etkiler. Daha düşük Ra değerleri genellikle daha kontrollü işleme veya cilalama gerektirir. Kozmetik kaplamalar boncuk püskürtme, anotlama, fırçalama veya özel işlem gerektirebilir.
İnce yüzey gereksinimleri yalnızca ihtiyaç duyulan yüzeyler yerine her yüzeye uygulandığında maliyet artar.
Evet. Bazı sonlandırma işlemleri malzeme eklediğinden, malzemeyi çıkardığından veya yüzey dokusunu değiştirdiğinden yüzey kalitesi CNC toleranslarını etkileyebilir.
Eloksallama, sert anotlama, kaplama, toz kaplama, parlatma, elektro-parlatma ve boncuk püskürtme işlemlerinin tümü nihai boyutları, kenar durumunu, dişleri, delikleri ve geçmeleri etkileyebilir. Bitirmeden önce sıkı tolerans özellikleri gözden geçirilmelidir.
2D çizimde yüzey kalitesi açıkça belirtilmelidir. Çizim, hangi yüzeylerin makineyle işlendiğini, hangi yüzeylerin belirli Ra değerleri gerektirdiğini, hangi yüzeylerin kozmetik olduğunu, hangi alanların kaplama veya anotlama gerektirdiğini ve hangi özelliklerin maskeleme gerektirdiğini tanımlamalıdır.
Yararlı çizim notları arasında 'Aksi belirtilmedikçe makinede işlendiği şekilde', 'Görünür dış yüzeyler: boncuk püskürtme + siyah anotlama' 'Yalnızca sızdırmazlık yüzeyinde Ra 0,8 µm' 'Anotlamadan önce rulman deliğini maskeleyin' ve 'Dişli delikleri kaplamayın.'
Hayır. Çoğu CNC işlenmiş parçanın her yüzeyde aynı cilaya ihtiyacı yoktur. Fonksiyonel yüzeyler, kozmetik yüzeyler, gizli yüzeyler ve iç özellikler farklı şekilde ele alınmalıdır.
Görünür dış yüzeyler kozmetik kaplamaya ihtiyaç duyabilirken, gizli iç cepler genellikle işlendiği gibi kalabilir. Sızdırmazlık veya kayan yüzeyler kontrollü pürüzlülüğe ihtiyaç duyabilirken boşluk özellikleri gerektirmeyebilir.
Bazen bitirilebilirler ancak derin ceplerin, dar yarıkların ve küçük iç köşelerin cilalanması veya eşit şekilde kumlanması daha zordur. Girintili alanlarda alete erişim ve sonlandırma erişimi daha zor hale gelir.
Dahili özellikler gizliyse veya işlevsel değilse, bunları işlendiği gibi bırakmak genellikle daha uygun maliyetlidir. İç yüzeyler kontrollü yüzey işlemi gerektiriyorsa, bu durum üretimden önce işleme tedarikçisi ile birlikte gözden geçirilmelidir.
Evet. NAITE TECH, yüzey kaplama gerekliliklerini, malzeme uyumluluğunu, tolerans etkisini, maskeleme ihtiyaçlarını, kaplama kalınlığını, kozmetik yüzeyleri ve denetim gerekliliklerini değerlendirmek için CAD dosyalarını ve 2D çizimlerini inceleyebilir.
Bu inceleme, hangi yüzeylerin özel son işlemlere ihtiyaç duyduğunu, hangi alanların işlendiği gibi kalabileceğini ve hangi son işlem gereksinimlerinin maliyeti gereksiz yere artırabileceğini belirlemeye yardımcı olur. Prototip ve üretim projeleri için NAITE TECH şunları sağlar: CNC işleme yüzey bitirme desteği . Üretim öncesi mühendislik geri bildirimi ile
Üretilebilirlik geri bildirimi, yüzey kalitesi incelemesi ve fiyat teklifi için CAD dosyalarınızı ve 2D çizimlerinizi NAITE TECH'e gönderin.
CNC işleme teklifi ve yüzey kalitesi incelemesi için CAD dosyalarınızı ve 2D çizimlerinizi NAITE TECH'e yükleyin. Mühendislik ekibimiz üretimden önce yüzey pürüzlülüğünü, kozmetik kaplamayı, anotlamayı, boncuk püskürtmeyi, cilalamayı, maskelemeyi, tolerans etkisini ve malzeme uyumluluğunu değerlendirmeye yardımcı olabilir.
Prototip veya üretim CNC parçaları için çizimler gönderin.


