
- Casa
- Capacità
- Soluzione
- Materiale
- Industria
- Risorse
- Richiedi un preventivo
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 23/06/2026 Origine: Sito
La finitura superficiale è un requisito di progettazione importante per le parti lavorate a CNC. Influisce non solo sull'aspetto di una parte, ma anche sulle sue prestazioni in termini di assemblaggio, tenuta, scorrimento, resistenza all'usura, adesione del rivestimento, resistenza alla corrosione e affidabilità a lungo termine. Una superficie dall'aspetto accettabile potrebbe non essere adatta alla sigillatura o allo scorrimento, mentre una superficie molto lucida potrebbe aggiungere costi inutili se non migliora la funzione della parte.
Nella lavorazione CNC, la finitura superficiale può essere creata direttamente dal processo di taglio o migliorata attraverso operazioni di finitura secondarie come sabbiatura, anodizzazione, lucidatura, passivazione, placcatura, spazzolatura, verniciatura a polvere o verniciatura. Ciascuna opzione ha un effetto diverso su aspetto, costo, tolleranza dimensionale, tempi di consegna e compatibilità dei materiali.
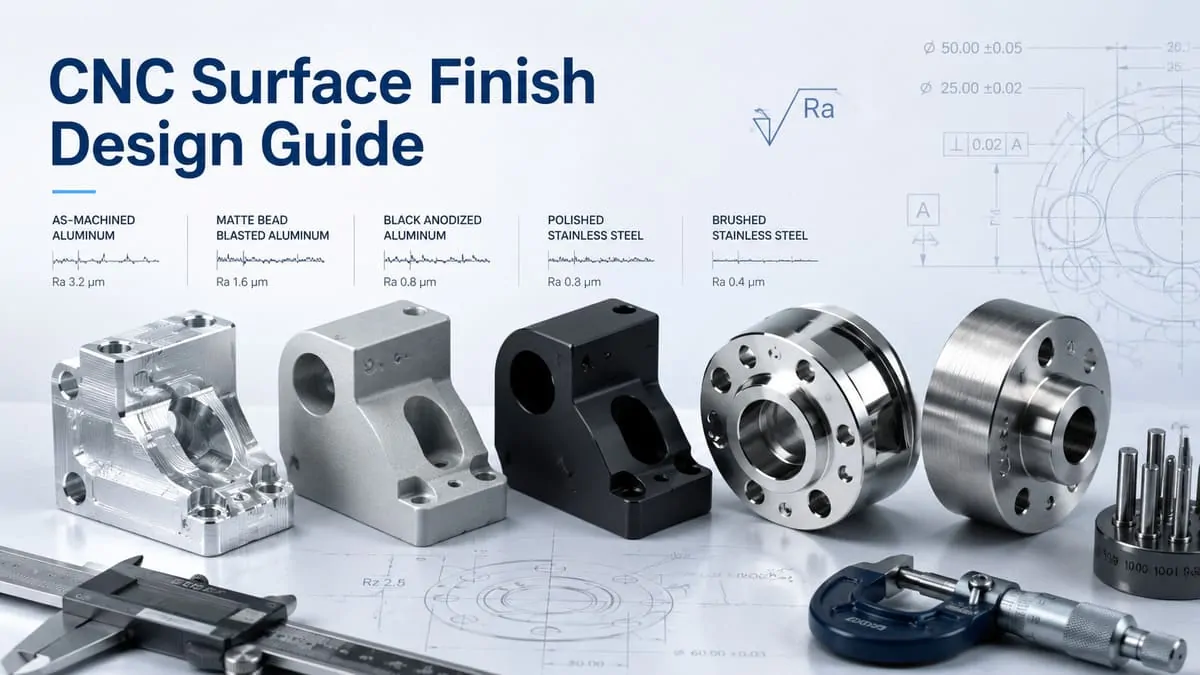
Un errore di progettazione comune è applicare lo stesso requisito di finitura superficiale a ogni superficie di una parte. In molti progetti, solo poche superfici richiedono ruvidità controllata o consistenza estetica. Aree nascoste, tasche non funzionali, cavità interne e superfici libere possono spesso rimanere come lavorate. Separando le superfici funzionali dalle superfici cosmetiche, gli ingegneri possono migliorare la qualità delle parti evitando inutili costi di finitura.
Questa guida spiega come specificare i requisiti di finitura superficiale CNC in modo chiaro ed economico. Copre la ruvidità superficiale, i valori Ra, le finiture lavorate, la finitura cosmetica, le superfici funzionali, le opzioni comuni di post-elaborazione, la compatibilità dei materiali, i richiami dei disegni, l'impatto della tolleranza e la revisione da parte del fornitore.
Se hai bisogno di supporto con la selezione della finitura superficiale, la compatibilità dei materiali, l'impatto della tolleranza o la revisione della producibilità, NAITE TECH fornisce servizi di lavorazione CNC personalizzati per prototipi e parti di produzione con supporto tecnico per esigenze pratiche di finitura.
Questa guida tratta i principi pratici della finitura superficiale CNC, aiutando gli ingegneri a specificare la ruvidità superficiale, le finiture cosmetiche, i rivestimenti e i requisiti di post-elaborazione senza aggiungere inutili costi di lavorazione o finitura.
Comprendere cosa significa finitura superficiale nella lavorazione CNC, tra cui ruvidità superficiale, segni di utensile, direzione di disposizione, aspetto visivo e qualità funzionale della superficie.
Scopri come vengono utilizzati i valori Ra per definire la ruvidità superficiale e quando le superfici ruvide, standard, fini o lucidate sono appropriate per le parti lavorate a CNC.
Confronta le superfici lavorate con i processi di sabbiatura, anodizzazione, lucidatura, passivazione, placcatura, verniciatura a polvere e altri processi di finitura.
Identificare quali superfici influenzano la tenuta, l'attrito, l'usura, l'assemblaggio o l'adesione del rivestimento e quali superfici richiedono principalmente il controllo dell'aspetto estetico.
Esamina le scelte di finitura comuni per le parti lavorate a CNC, comprese le finiture grezze, sabbiate, anodizzate, anodizzate dure, lucidate, spazzolate, passivate e placcate.
Comprendere come i valori Ra più bassi, la consistenza estetica, la lucidatura, la mascheratura, lo spessore del rivestimento, l'ispezione e i tempi di finitura influiscono sul costo totale della parte.
Scopri come l'anodizzazione, la placcatura, la verniciatura a polvere, la lucidatura e la sabbiatura possono influenzare le dimensioni finali, le filettature, i bordi, gli accoppiamenti stretti e i requisiti di ispezione.
Scopri come alluminio, acciaio inossidabile, ottone, rame, titanio e tecnopolimeri rispondono in modo diverso alla finitura superficiale e alla post-elaborazione.
Scopri come specificare chiaramente i valori Ra, le aree cosmetiche, lo spessore del rivestimento, i requisiti di mascheratura e le note di finitura sui disegni tecnici.
La finitura superficiale nella lavorazione CNC si riferisce alla struttura, alla rugosità, al disegno e all'aspetto di una superficie lavorata. Descrive quanto una superficie risulta liscia, ruvida, lucida, opaca, direzionale o contrassegnata da strumenti dopo la lavorazione o la post-elaborazione.
La finitura superficiale può essere controllata dal processo di lavorazione stesso oppure può essere modificata attraverso operazioni di finitura aggiuntive. Ad esempio, una parte può essere lasciata come lavorata, sabbiata per un aspetto opaco, anodizzata per resistenza alla corrosione e colore, lucidata per una superficie più liscia o passivata per migliorare la resistenza alla corrosione sull'acciaio inossidabile.
Nella lavorazione CNC, la finitura superficiale può includere diverse caratteristiche correlate:
Rugosità superficiale
Segni di strumenti
Modello del percorso della taglierina
Direzione laica
Aspetto lucido o opaco
Rivestimento o struttura anodizzata
Condizione del bordo
Condizioni di bava
Pulizia della superficie
Qualità del contatto funzionale
La finitura superficiale non deve essere trattata come un dettaglio puramente estetico. In molte parti lavorate a CNC, la finitura superficiale influisce direttamente sulle prestazioni della parte.
Per esempio:
Una superficie di tenuta può richiedere una rugosità controllata per evitare perdite.
Una superficie scorrevole potrebbe richiedere una finitura più liscia per ridurre l'attrito e l'usura.
Una superficie relativa ai cuscinetti potrebbe richiedere una finitura specifica per supportare un contatto corretto.
Un alloggiamento cosmetico potrebbe richiedere sabbiatura e anodizzazione per un aspetto coerente.
Una superficie rivestita potrebbe necessitare di un'adeguata ruvidità per l'adesione del rivestimento.
Una funzione filettata potrebbe richiedere una revisione post-finitura per evitare problemi di assemblaggio.
Questo è il motivo per cui i requisiti di finitura superficiale dovrebbero essere adattati alla funzione di ciascuna superficie.
Per regole più ampie sulla progettazione delle parti, puoi anche consultare quelle di NAITE TECH Consigli per la progettazione della lavorazione CNC.
La finitura superficiale CNC può generalmente essere suddivisa in due categorie: finitura lavorata a macchina e finitura post-lavorata.
La finitura superficiale lavorata viene creata direttamente dall'utensile da taglio. Dipende dalla geometria dell'utensile, dalla velocità di avanzamento, dalla velocità del mandrino, dal passo laterale, dal materiale, dalla strategia di taglio, dall'usura dell'utensile e dalle passate di finitura. Una superficie lavorata può mostrare segni visibili di utensili, linee di fresatura, segni di svolta o percorsi di taglio.
La finitura superficiale post-lavorata viene creata dopo la lavorazione. Ciò può includere sabbiatura, anodizzazione, lucidatura, spazzolatura, passivazione, placcatura, verniciatura a polvere, verniciatura o altri trattamenti superficiali. Questi processi possono migliorare l'aspetto, la resistenza alla corrosione, la resistenza all'usura, la pulizia o la struttura della superficie.
Una progettazione pratica dovrebbe definire se il requisito di superficie è:
Funzionale
Cosmetico
Protettivo
Dimensionale
Relativo all'assemblaggio
Relativo al rivestimento
Relativo all'ispezione
Ad esempio, un involucro in alluminio visibile potrebbe richiedere sabbiatura e anodizzazione nera per migliorarne l'aspetto, mentre potrebbe essere necessario mascherare o controllare separatamente il foro di un cuscinetto nella stessa parte per mantenerne l'idoneità. Trattare tutte le superfici allo stesso modo può creare costi evitabili o rischi funzionali.
La finitura superficiale influisce su diversi importanti fattori di progettazione e produzione.
Fattore di finitura superficiale |
Perché è importante |
|---|---|
Aspetto |
Influisce sulla qualità visibile del prodotto e sulle superfici rivolte al cliente |
Attrito |
Importante per le interfacce scorrevoli, spostabili o rotanti |
Sigillatura |
La ruvidità della superficie può influire sulle perdite e sulle prestazioni della guarnizione |
Resistenza all'usura |
La struttura della superficie influenza il comportamento di contatto e di usura |
Adesione del rivestimento |
Alcuni rivestimenti richiedono un'adeguata preparazione della superficie |
Resistenza alla corrosione |
Finiture come l'anodizzazione o la passivazione possono migliorare la protezione |
Impatto sulla tolleranza |
Alcune finiture tolgono o aggiungono materiale |
Ispezione |
Rugosità o requisiti estetici possono richiedere controlli aggiuntivi |
Costo |
Finiture più fini e requisiti estetici di solito aumentano i costi |
La chiave è evitare di specificare eccessivamente i requisiti di finitura. Una superficie di tenuta, una copertura visibile e una tasca interna nascosta potrebbero richiedere strategie di finitura diverse. L'applicazione di un valore Ra elevato o di una finitura cosmetica su ogni superficie può aumentare i costi di lavorazione e post-elaborazione senza migliorare la parte finale.
La finitura superficiale viene spesso trattata come un requisito estetico, ma nella lavorazione CNC può anche influenzare la tenuta, l'attrito, l'usura, l'adesione del rivestimento e le prestazioni dell'assemblaggio. Prima della produzione, NAITE TECH esamina se ciascun requisito di finitura è visivo, funzionale o entrambi.
In molti progetti CNC, l'approccio più conveniente è definire i requisiti di finitura in base alla funzione della superficie. Le superfici critiche di tenuta, scorrimento o accoppiamento possono richiedere una rugosità controllata, mentre le aree nascoste o non funzionali possono spesso rimanere come lavorate. Ciò aiuta a mantenere le prestazioni delle parti evitando inutili costi di finitura.
La rugosità superficiale è uno dei modi più comuni per descrivere la finitura superficiale del CNC. Misura i piccoli picchi, avvallamenti e texture lasciati su una superficie dopo la lavorazione o la finitura. Nei disegni tecnici, la rugosità superficiale viene spesso specificata utilizzando un valore Ra.
Ra , o rugosità media aritmetica, rappresenta la variazione media di altezza di un profilo superficiale su una lunghezza misurata. Un valore Ra più basso indica solitamente una superficie più liscia, mentre un valore Ra più alto significa una superficie più ruvida.
Per esempio:
Ra 6,3 µm indica una superficie lavorata relativamente ruvida.
Ra 3,2 µm è comune per le superfici lavorate in generale.
Ra 1,6 µm è una finitura lavorata più fine.
Ra 0,8 µm o inferiore può essere utilizzato per sigillare, scorrere o superfici di contatto di precisione.
Tuttavia, Ra è solo un modo per descrivere la finitura superficiale. Due superfici con lo stesso valore Ra possono comunque apparire diverse se presentano segni di utensile, direzione di posa, motivi di lucidatura o texture di rivestimento diversi. Per questo motivo, i requisiti di finitura superficiale dovrebbero considerare sia la funzione che l’aspetto.
La tabella seguente fornisce riferimenti generali alla rugosità superficiale per le parti lavorate a CNC. I risultati effettivi dipendono dal materiale, dalla geometria, dalle condizioni dell'utensile, dalla strategia di lavorazione, dal processo di finitura e dal metodo di ispezione.
Requisito di superficie |
Tipica gamma Ra |
Uso comune |
|---|---|---|
Superficie lavorata ruvida |
Ra 6,3 µm o superiore |
Superfici interne non critiche, zone di sgrossatura |
Finitura lavorata standard |
Ra 3,2 µm |
Parti generali lavorate a CNC |
Finitura finemente lavorata |
Ra 1,6 µm |
Superfici visibili, facce accoppiate, aspetto migliorato |
Superficie di precisione |
Ra 0,8 µm |
Superfici di tenuta, di scorrimento, di supporto o di contatto |
Superficie lucida |
Ra 0,4 µm o inferiore |
Applicazioni cosmetiche, ottiche, a basso attrito o speciali |
Questi valori dovrebbero essere usati come riferimenti pratici e non come regole universali. Un requisito di rugosità superficiale che è facile da ottenere su una faccia di alluminio piatta e aperta può essere più difficile su una tasca profonda, una parete sottile, un raggio interno piccolo o un materiale duro.
Un valore Ra più basso non è sempre migliore. Una superficie più liscia può migliorare la tenuta, lo scorrimento o l'aspetto estetico, ma può anche aumentare i tempi di lavorazione, i costi di finitura e i requisiti di ispezione.
Valori Ra inferiori possono richiedere:
Passaggi di finitura più lenti
Passaggio più piccolo
Strumenti più nitidi
Fissaggio più stabile
Lucidatura aggiuntiva
Più ispezione
Migliore controllo dell'usura degli utensili
Gestione più attenta dopo la finitura
Se la superficie non influisce sulla funzione o sull'aspetto, specificare un valore Ra molto basso può aumentare i costi senza migliorare le prestazioni della parte.
Ad esempio, una tasca interna nascosta solitamente non necessita dello stesso valore Ra di una faccia di tenuta o di una superficie scorrevole. Una superficie esterna cosmetica può richiedere consistenza visiva, ma non necessariamente un valore di rugosità estremamente basso. Una superficie relativa ai cuscinetti potrebbe richiedere il controllo della rugosità perché influisce sul contatto e sull'usura.
Il valore Ra corretto dipende dalla funzione superficiale.
Rugosità superficiale e aspetto visivo sono correlati, ma non sono la stessa cosa.
Ra misura numericamente la struttura della superficie. L'aspetto descrive come appare la superficie all'occhio. Una superficie può avere un valore Ra accettabile ma mostrare ancora segni visibili di utensili, linee direzionali, variazioni di colore, incoerenze di sabbiatura o motivi di lucidatura.
Ciò è particolarmente importante per le parti rivolte al cliente, come:
Alloggiamenti del prodotto
Componenti dei dispositivi di consumo
Contenitori in alluminio
Parentesi visibili
Coperture per dispositivi medici
Copertine di robotica
Custodie per apparecchiature ottiche
Per le parti estetiche, gli ingegneri non dovrebbero fare affidamento solo sui valori Ra. Spesso è meglio specificare il tipo di finitura, le superfici visibili, il colore, il livello di brillantezza e lo standard cosmetico accettabile. Anche campioni o foto di riferimento possono aiutare a evitare malintesi.
Ra deve essere specificato quando la rugosità superficiale influisce direttamente sulla funzione, sulle prestazioni o sull'ispezione della parte.
Le superfici comuni che potrebbero richiedere un callout Ra includono:
Sigillatura delle facce
Superfici scorrevoli
Aree di contatto dei cuscinetti
Superfici dell'albero
Superfici di accoppiamento
Superfici di flusso dei fluidi
Superfici di montaggio ottiche o del sensore
Superfici di riferimento di precisione
Superfici preparate per il rivestimento o l'incollaggio
Non tutte le superfici necessitano di un valore Ra. Se non è richiesta una rugosità superficiale specifica, potrebbe essere sufficiente utilizzare una nota generale come 'come lavorato' o definire una finitura standard per le aree non critiche.
Un disegno pratico può includere:
Nota generale sulla finitura per la maggior parte delle superfici
Valore Ra specifico solo per superfici funzionali
Nota di finitura cosmetica per superfici a vista
Note di mascheramento per filettature, fori o aree strette
Requisiti di rivestimento o anodizzazione quando necessario
Questo approccio fornisce al fornitore istruzioni chiare senza rendere ogni superficie costosa da lavorare o ispezionare.
I requisiti di ruvidità superficiale influiscono sui costi poiché le superfici più lisce richiedono solitamente una lavorazione o una post-elaborazione più controllata.
Il costo aumenta quando:
È richiesto un valore Ra inferiore
Molte superfici necessitano di rugosità controllata
La superficie è profonda o di difficile accesso
Sono necessari piccoli strumenti
È necessaria la lucidatura
È richiesta la consistenza cosmetica
Sono richiesti rapporti di ispezione
La finitura deve essere protetta durante la movimentazione
Dopo la lavorazione è necessario un rivestimento o una mascheratura
Per questo motivo la rugosità superficiale dovrebbe essere applicata in modo selettivo. L'obiettivo è specificare la qualità superficiale di cui la parte ha effettivamente bisogno, non il valore Ra più basso possibile.
Se il tuo pezzo ha requisiti di finitura superficiale che possono influenzare la tolleranza, l'assemblaggio o il costo, NAITE TECH può fornirtelo Revisione della finitura superficiale CNC prima della produzione.
Un fattore di costo comune è specificare un valore Ra preciso su ogni superficie. In molte parti CNC, solo le superfici di tenuta, le superfici di scorrimento, le aree relative ai cuscinetti o le superfici cosmetiche visibili necessitano di una rugosità controllata. Le superfici non critiche o nascoste possono spesso rimanere così come sono state lavorate.
Durante la revisione della finitura superficiale, NAITE TECH valuta se ciascun requisito Ra è funzionale, estetico o non necessario. Ciò aiuta a ridurre i costi di lavorazione e ispezione mantenendo le superfici più importanti adeguatamente controllate. Rugosità superficiale e valori Ra spiegati
La rugosità superficiale è uno dei modi più comuni per descrivere la finitura superficiale del CNC. Misura i piccoli picchi, avvallamenti e texture lasciati su una superficie dopo la lavorazione o la finitura. Nei disegni tecnici, la rugosità superficiale viene spesso specificata utilizzando un valore Ra.
Ra , o rugosità media aritmetica, rappresenta la variazione media di altezza di un profilo superficiale su una lunghezza misurata. Un valore Ra più basso indica solitamente una superficie più liscia, mentre un valore Ra più alto significa una superficie più ruvida.
Per esempio:
Ra 6,3 µm indica una superficie lavorata relativamente ruvida.
Ra 3,2 µm è comune per le superfici lavorate in generale.
Ra 1,6 µm è una finitura lavorata più fine.
Ra 0,8 µm o inferiore può essere utilizzato per sigillare, scorrere o superfici di contatto di precisione.
Tuttavia, Ra è solo un modo per descrivere la finitura superficiale. Due superfici con lo stesso valore Ra possono comunque apparire diverse se presentano segni di utensile, direzione di posa, motivi di lucidatura o texture di rivestimento diversi. Per questo motivo, i requisiti di finitura superficiale dovrebbero considerare sia la funzione che l’aspetto.
La tabella seguente fornisce riferimenti generali alla rugosità superficiale per le parti lavorate a CNC. I risultati effettivi dipendono dal materiale, dalla geometria, dalle condizioni dell'utensile, dalla strategia di lavorazione, dal processo di finitura e dal metodo di ispezione.
Requisito di superficie |
Tipica gamma Ra |
Uso comune |
|---|---|---|
Superficie lavorata ruvida |
Ra 6,3 µm o superiore |
Superfici interne non critiche, zone di sgrossatura |
Finitura lavorata standard |
Ra 3,2 µm |
Parti generali lavorate a CNC |
Finitura finemente lavorata |
Ra 1,6 µm |
Superfici visibili, facce accoppiate, aspetto migliorato |
Superficie di precisione |
Ra 0,8 µm |
Superfici di tenuta, di scorrimento, di supporto o di contatto |
Superficie lucida |
Ra 0,4 µm o inferiore |
Applicazioni cosmetiche, ottiche, a basso attrito o speciali |
Questi valori dovrebbero essere usati come riferimenti pratici e non come regole universali. Un requisito di rugosità superficiale che è facile da ottenere su una faccia di alluminio piatta e aperta può essere più difficile su una tasca profonda, una parete sottile, un raggio interno piccolo o un materiale duro.
Un valore Ra più basso non è sempre migliore. Una superficie più liscia può migliorare la tenuta, lo scorrimento o l'aspetto estetico, ma può anche aumentare i tempi di lavorazione, i costi di finitura e i requisiti di ispezione.
Valori Ra inferiori possono richiedere:
Passaggi di finitura più lenti
Passaggio più piccolo
Strumenti più nitidi
Fissaggio più stabile
Lucidatura aggiuntiva
Più ispezione
Migliore controllo dell'usura degli utensili
Gestione più attenta dopo la finitura
Se la superficie non influisce sulla funzione o sull'aspetto, specificare un valore Ra molto basso può aumentare i costi senza migliorare le prestazioni della parte.
Ad esempio, una tasca interna nascosta solitamente non necessita dello stesso valore Ra di una faccia di tenuta o di una superficie scorrevole. Una superficie esterna cosmetica può richiedere consistenza visiva, ma non necessariamente un valore di rugosità estremamente basso. Una superficie relativa ai cuscinetti potrebbe richiedere il controllo della rugosità perché influisce sul contatto e sull'usura.
Il valore Ra corretto dipende dalla funzione superficiale.
Rugosità superficiale e aspetto visivo sono correlati, ma non sono la stessa cosa.
Ra misura numericamente la struttura della superficie. L'aspetto descrive come appare la superficie all'occhio. Una superficie può avere un valore Ra accettabile ma mostrare ancora segni visibili di utensili, linee direzionali, variazioni di colore, incoerenze di sabbiatura o motivi di lucidatura.
Ciò è particolarmente importante per le parti rivolte al cliente, come:
Alloggiamenti del prodotto
Componenti dei dispositivi di consumo
Contenitori in alluminio
Parentesi visibili
Coperture per dispositivi medici
Copertine di robotica
Custodie per apparecchiature ottiche
Per le parti estetiche, gli ingegneri non dovrebbero fare affidamento solo sui valori Ra. Spesso è meglio specificare il tipo di finitura, le superfici visibili, il colore, il livello di brillantezza e lo standard cosmetico accettabile. Anche campioni o foto di riferimento possono aiutare a evitare malintesi.
Ra deve essere specificato quando la rugosità superficiale influisce direttamente sulla funzione, sulle prestazioni o sull'ispezione della parte.
Le superfici comuni che potrebbero richiedere un callout Ra includono:
Sigillatura delle facce
Superfici scorrevoli
Aree di contatto dei cuscinetti
Superfici dell'albero
Superfici di accoppiamento
Superfici di flusso dei fluidi
Superfici di montaggio ottiche o del sensore
Superfici di riferimento di precisione
Superfici preparate per il rivestimento o l'incollaggio
Non tutte le superfici necessitano di un valore Ra. Se non è richiesta una rugosità superficiale specifica, potrebbe essere sufficiente utilizzare una nota generale come 'come lavorato' o definire una finitura standard per le aree non critiche.
Un disegno pratico può includere:
Nota generale sulla finitura per la maggior parte delle superfici
Valore Ra specifico solo per superfici funzionali
Nota di finitura cosmetica per superfici a vista
Note di mascheramento per filettature, fori o aree strette
Requisiti di rivestimento o anodizzazione quando necessario
Questo approccio fornisce al fornitore istruzioni chiare senza rendere ogni superficie costosa da lavorare o ispezionare.
I requisiti di ruvidità superficiale influiscono sui costi poiché le superfici più lisce richiedono solitamente una lavorazione o una post-elaborazione più controllata.
Il costo aumenta quando:
È richiesto un valore Ra inferiore
Molte superfici necessitano di rugosità controllata
La superficie è profonda o di difficile accesso
Sono necessari piccoli strumenti
È necessaria la lucidatura
È richiesta la consistenza cosmetica
Sono richiesti rapporti di ispezione
La finitura deve essere protetta durante la movimentazione
Dopo la lavorazione è necessario un rivestimento o una mascheratura
Per questo motivo la rugosità superficiale dovrebbe essere applicata in modo selettivo. L'obiettivo è specificare la qualità superficiale di cui effettivamente ha bisogno la parte, non il valore Ra più basso possibile.
Se il tuo pezzo ha requisiti di finitura superficiale che possono influenzare la tolleranza, l'assemblaggio o il costo, NAITE TECH può fornirtelo Revisione della finitura superficiale CNC prima della produzione.
Un fattore di costo comune è specificare un valore Ra preciso su ogni superficie. In molte parti CNC, solo le superfici di tenuta, le superfici di scorrimento, le aree relative ai cuscinetti o le superfici cosmetiche visibili necessitano di una rugosità controllata. Le superfici non critiche o nascoste possono spesso rimanere così come sono state lavorate.
Durante la revisione della finitura superficiale, NAITE TECH valuta se ciascun requisito Ra è funzionale, estetico o non necessario. Ciò aiuta a ridurre i costi di lavorazione e ispezione mantenendo al contempo adeguatamente controllate le superfici che contano.
Una finitura superficiale come lavorata è la condizione superficiale lasciata direttamente dal processo di taglio CNC, senza ulteriore post-elaborazione come sabbiatura, anodizzazione, lucidatura, placcatura o verniciatura. È una delle opzioni di finitura più comuni ed economiche per i pezzi lavorati a CNC.
Le superfici lavorate possono mostrare segni visibili di utensili, percorsi di fresatura, linee di svolta, motivi di passaggio della fresa o una leggera struttura direzionale. L'aspetto dipende dal processo di lavorazione, dalle condizioni dell'utensile, dai parametri di taglio, dal materiale e dalla strategia del passaggio di finitura.
Per molte parti meccaniche, la finitura 'come macchina' è pienamente accettabile. Fornisce una superficie funzionale evitando i costi aggiuntivi, i tempi di consegna e i rischi dimensionali della finitura secondaria.
Una superficie lavorata ha solitamente una superficie metallica o plastica pulita con segni di lavorazione visibili. Questi segni vengono creati dall'utensile da taglio mentre rimuove il materiale.
Le caratteristiche visive comuni includono:
Percorsi utensile di fresatura
Linee di svolta
Segni di lavorazione direzionale
Leggeri motivi di scalino
Segni di entrata o uscita dell'utensile
Bordi affilati lavorati prima della sbavatura
Struttura della superficie in base ai parametri di taglio
La superficie può ancora essere pulita e professionale, ma di solito non avrà l'aspetto opaco uniforme della sabbiatura o l'aspetto lucido della lucidatura.
Se una parte necessita di una superficie esteticamente uniforme, il trattamento 'come lavorato' potrebbe non essere sufficiente. Se la parte è principalmente funzionale e i segni dell'utensile sono accettabili, come lavorato è spesso l'opzione più efficiente.
La finitura 'come macchina' è adatta quando l'aspetto superficiale non è il requisito principale o quando la funzione della parte non richiede un trattamento superficiale aggiuntivo.
Spesso è una buona scelta per:
Prototipi funzionali
Componenti meccanici interni
Superfici nascoste
Attrezzature e attrezzature
Parentesi
Piastre di montaggio
Componenti della macchina
Testare le parti
Parti di convalida ingegneristica
Parti di produzione sensibili ai costi
La finitura come macchina è particolarmente utile quando l'obiettivo è convalidare la geometria, l'adattamento, l'assemblaggio o le prestazioni meccaniche prima di aggiungere finiture cosmetiche o protettive.
Per i prototipi, l'utilizzo della finitura 'come lavorato' può ridurre i tempi di consegna e aiutare gli ingegneri a testare la parte più velocemente.
La finitura 'come lavorata' potrebbe non essere adatta quando la parte richiede un aspetto specifico, protezione dalla corrosione, resistenza all'usura, basso attrito o ruvidità superficiale controllata.
Potrebbero essere necessarie ulteriori finiture per:
Parti cosmetiche rivolte al cliente
Parti in alluminio che necessitano di anodizzazione
Parti in acciaio inossidabile che richiedono passivazione
Parti esposte all'umidità o ad ambienti corrosivi
Superfici di scorrimento che richiedono una rugosità minore
Sigillatura di superfici che richiedono una finitura controllata
Parti che richiedono l'aspetto del colore o del marchio
Componenti medici o alimentari che necessitano di superfici più pulite
Componenti che richiedono una migliore resistenza all'usura
Ad esempio, un involucro in alluminio può essere funzionale così come è stato lavorato a macchina, ma potrebbe necessitare di pallinatura e anodizzazione per ottenere un aspetto nero opaco uniforme. Un componente in acciaio inossidabile può essere lavorato con precisione, ma necessita comunque di passivazione per una migliore resistenza alla corrosione.
La rugosità superficiale della lavorazione dipende da diversi fattori di lavorazione:
Affilatura dello strumento
Velocità di avanzamento
Passo oltre
Velocità di taglio
Strategia del percorso utensile
Tipo di materiale
Usura degli utensili
Profondità della passata di finitura
Rigidità della macchina
Evacuazione del liquido refrigerante e dei trucioli
Una finitura standard come lavorata può essere accettabile per molte superfici generali. Tuttavia, se è richiesto un valore Ra specifico, è necessario indicarlo sul disegno.
Per esempio:
Una tasca nascosta può essere accettabile così come lavorata.
Una copertura visibile potrebbe necessitare di pallinatura o spazzolatura.
Una superficie di tenuta potrebbe richiedere un valore Ra controllato.
Una superficie scorrevole potrebbe richiedere una passata di finitura o lucidatura più liscia.
Una superficie relativa ai cuscinetti può richiedere una rugosità e una tolleranza dimensionale specifiche.
Il disegno dovrebbe definire quali superfici richiedono una finitura controllata e quali superfici possono rimanere come lavorate.
Anche quando una parte viene specificata come lavorata, la sbavatura di base è solitamente importante. Spigoli vivi, sbavature e segni di uscita dell'utensile possono influire sulla manipolazione, sull'assemblaggio, sulla sicurezza e sull'aspetto.
Una nota pratica di disegno può includere:
'Come lavorato, sbavare tutti gli spigoli vivi'
'Rompere gli spigoli vivi 0,2–0,5 mm'
'Rimuovere le bave prima dell'ispezione'
'Non sono ammesse sbavature sciolte'
'Mantenere gli spigoli vivi solo dove specificato'
La sbavatura deve essere definita attentamente perché una sbavatura aggressiva può modificare le dimensioni dei bordi, influenzare i bordi di tenuta o danneggiare piccole caratteristiche. Se un bordo deve rimanere affilato, deve essere chiaramente contrassegnato.
La finitura 'come macchina' è solitamente l'opzione di superficie più economica perché evita ulteriori processi di finitura. Tuttavia, il costo può ancora aumentare se è richiesto un valore Ra molto uniforme come lavorato.
Il costo può aumentare quando:
Sono necessari percorsi utensile molto fini
È necessario un piccolo passaggio
Sono necessarie ulteriori passate di finitura
Ogni superficie necessita di un valore Ra controllato
Le tasche profonde richiedono segni di utensili puliti
I raggi interni piccoli richiedono utensili piccoli
La direzione del segno dell'utensile cosmetico deve essere controllata
Sono richiesti rapporti di ispezione per la rugosità superficiale
Questo è il motivo per cui 'come lavorato' non deve essere confuso con 'qualsiasi qualità di superficie'. Se una superficie come lavorata necessita di un valore Ra specifico o di uno standard visivo, tale requisito dovrebbe essere chiaramente indicato.
La finitura grezza è spesso il miglior punto di partenza per prototipi CNC e parti meccaniche non estetiche. Aiuta a ridurre i costi e i tempi di consegna mantenendo l'attenzione su geometria, tolleranza, adattamento e funzionalità.
Tuttavia, 'come lavorato' non significa 'non controllato'. Se una superficie influisce sulla tenuta, sullo scorrimento, sul contatto del cuscinetto, sull'adesione del rivestimento o sulla qualità visibile del prodotto, NAITE TECH consiglia di definire chiaramente tale requisito sul disegno. Ciò consente al processo di lavorazione di concentrare lo sforzo di finitura solo dove crea valore funzionale o estetico.
Non tutte le superfici di un pezzo lavorato a CNC hanno lo stesso scopo. Alcune superfici influiscono sulle prestazioni della parte, mentre altre influiscono principalmente sull'aspetto della parte. Una strategia di finitura superficiale economicamente vantaggiosa inizia separando i requisiti superficiali funzionali dai requisiti superficiali estetici.
Le superfici funzionali dovrebbero essere specificate con requisiti misurabili come ruvidità superficiale, planarità, spessore del rivestimento, resistenza all'usura o prestazioni di tenuta. Le superfici cosmetiche dovrebbero essere specificate con requisiti relativi all'aspetto come colore, struttura, lucentezza, segni visibili di strumenti o consistenza della finitura.
Quando questi due requisiti vengono mescolati insieme, i componenti possono diventare più costosi del necessario. Una superficie esterna visibile potrebbe necessitare di un aspetto uniforme, sabbiato e anodizzato, ma potrebbe non richiedere un valore Ra molto basso. Una superficie di tenuta potrebbe richiedere una ruvidità controllata, ma potrebbe non richiedere una lucidatura cosmetica.
Una finitura superficiale funzionale influisce sulle prestazioni della parte. Può influenzare la tenuta, lo scorrimento, l'attrito, l'usura, l'adattamento dell'assemblaggio, l'adesione del rivestimento, il contatto elettrico, il flusso del fluido o la stabilità dimensionale.
I requisiti di finitura superficiale funzionale sono comuni su:
Sigillatura delle facce
Superfici di contatto della guarnizione
Superfici scorrevoli
Superfici relative ai cuscinetti
Aree di contatto dell'albero
Facce di accoppiamento
Superfici di riferimento
Passaggi di flusso del fluido
Interfacce filettate
Superfici di contatto elettrico
Incollaggio o rivestimento di superfici
Interfacce di assemblaggio di precisione
Per queste superfici, i requisiti di finitura dovrebbero basarsi sul funzionamento della parte. Una superficie di tenuta può richiedere un valore Ra specifico. Una superficie scorrevole potrebbe necessitare di una rugosità inferiore per ridurre l'attrito. Una superficie di incollaggio potrebbe richiedere una struttura adeguata per l'adesione. Potrebbe essere necessario preparare una superficie rivestita prima della placcatura, dell'anodizzazione o della verniciatura.
I requisiti funzionali dovrebbero essere chiari, misurabili e limitati alle superfici che effettivamente ne hanno bisogno.
Una finitura superficiale cosmetica influisce principalmente sull'aspetto e sulla percezione dell'utente. È importante per le parti visibili ai clienti, assemblate in prodotti finiti o utilizzate in applicazioni in cui la qualità visiva è importante.
I requisiti di finitura cosmetica sono comuni su:
Alloggiamenti del prodotto
Contenitori in alluminio
Componenti dei dispositivi di consumo
Parentesi visibili
Pannelli frontali
Coperture per dispositivi medici
Copertine di robotica
Visualizzare parti
Custodie per fotocamere o apparecchiature ottiche
Hardware rivolto al cliente
La finitura superficiale cosmetica può includere:
Texture opaca pallinata
Direzione della fibra spazzolata
Aspetto superficiale lucido
Colore anodizzato
Colore verniciato a polvere
Qualità della superficie verniciata
Livello di brillantezza uniforme
Nessun segno di strumento visibile sulle superfici esposte
Nessun graffio o segno di manipolazione sui volti visibili
I requisiti cosmetici sono spesso più difficili da giudicare solo in base ai numeri. Una superficie può soddisfare un valore Ra ma apparire comunque inaccettabile a causa di segni di utensile incoerenti, variazioni di colore, direzione di lucidatura o modello di sabbiatura. Per le superfici cosmetiche, campioni di riferimento, foto o standard visivi chiari possono aiutare a evitare malintesi.
Alcune superfici sono sia funzionali che estetiche. Ad esempio, un alloggiamento in alluminio esposto potrebbe richiedere un aspetto anodizzato uniforme, pur mantenendo una planarità precisa sulla superficie di montaggio. Una parte medica in acciaio inossidabile può richiedere una finitura visiva pulita e una passivazione resistente alla corrosione. Una copertura scorrevole può richiedere sia un movimento fluido che un aspetto coerente.
Quando una superficie ha requisiti sia funzionali che estetici, il disegno dovrebbe definirli entrambi chiaramente.
Per esempio:
Superficie visibile: pallinatura + anodizzazione nera
Superficie di tenuta: Ra 0,8 µm, mascherare prima dell'anodizzazione se necessario
Foro del cuscinetto: mantiene la dimensione finale dopo la finitura
Fori filettati: mascherare o ispezionare dopo il rivestimento
Faccia cosmetica: nessun segno visibile di strumento dopo la finitura
Questo aiuta il fornitore a capire quali superfici devono essere protette, mascherate, ispezionate o rifinite diversamente.
La separazione dei requisiti superficiali funzionali ed estetici aiuta a ridurre i costi perché impedisce finiture inutili su superfici che non ne hanno bisogno.
Per esempio:
Tipo di superficie |
Strategia finale scadente |
Strategia finale migliore |
|---|---|---|
Tasca interna nascosta |
Fine Ra e finitura cosmetica |
Come lavorato, a meno che non sia critico per la funzionalità |
Faccia di tenuta |
Stessa finitura estetica dell'esterno |
Ra controllato e planarità se richiesto |
Copertura esterna visibile |
Ra molto basso specificato |
Sabbiare o spazzolare per ottenere una consistenza visiva |
Foro del cuscinetto |
Anodizzato senza revisione |
Maschera o controlla la dimensione finale dopo la finitura |
Fori filettati |
Rivestito senza controllo di vestibilità |
Mascherare o controllare l'adattamento del filo dopo la finitura |
Smussi cosmetici |
Finitura stretta e controllo delle dimensioni |
Rottura del bordo standard con accettazione visiva |
Questo approccio mantiene le superfici importanti controllate riducendo al contempo inutili operazioni di lucidatura, sabbiatura, rivestimento, ispezione o mascheratura.
Un disegno chiaro dovrebbe indicare al fornitore quali superfici richiedono il controllo della finitura funzionale e quali superfici richiedono il controllo dell'aspetto estetico.
I metodi di disegno utili includono:
Simboli di rugosità superficiale per superfici funzionali
Note di finitura per superfici cosmetiche visibili
Note di mascheramento per filettature, fori e aree di accoppiamento stretto
Note sullo spessore del rivestimento quando le dimensioni finali contano
Diverse zone di finitura per aree visibili e nascoste
Riferimenti di riferimento per superfici che influenzano l'ispezione
Note come 'superficie estetica' o 'superficie visibile'
Note come 'come lavorato, se non diversamente specificato'
Note di disegno di esempio:
'Superfici esterne visibili: pallinatura + anodizzazione trasparente'
'Tasche interne: come da lavorazione, se non diversamente specificato'
'Faccia di tenuta: Ra 0,8 µm'
'Foro del cuscinetto della maschera prima dell'anodizzazione'
'Non rivestire i fori filettati'
'Rimuovere le bave, rompere gli spigoli vivi di 0,2–0,5 mm'
'Nessun segno di utensile visibile sulla faccia anteriore'
Le zone di finitura chiare riducono le ipotesi dei fornitori e aiutano a prevenire costi inutili.
Un errore comune è utilizzare un valore Ra basso per controllare l'aspetto. Sebbene Ra misuri la rugosità, non definisce completamente la qualità visiva.
Una parte può avere un valore Ra basso ma mostrare comunque:
Segni di lavorazione direzionale
Lucidatura non uniforme
Variazione di colore dopo l'anodizzazione
Sabbiatura incoerente
Gestire i graffi
Transizioni del percorso utensile
Segni di taglio visibili
Per le parti estetiche, il tipo di finitura e lo standard visivo spesso contano più del solo Ra. Una superficie pallinata e anodizzata può apparire più consistente di una superficie lavorata a macchina a basso Ra, anche se il valore Ra non è estremamente basso.
Se l'aspetto conta, specificare chiaramente il processo di finitura desiderato e le superfici visibili.
In molti progetti CNC, i costi inutili derivano dall'applicazione di requisiti estetici o di finitura superficiale fine a ogni superficie invece di limitarli alle aree visibili o funzionali. Una tasca nascosta, un ritaglio o una cavità interna solitamente non necessitano della stessa finitura di una superficie esposta del prodotto o di una superficie di tenuta.
Prima della produzione, NAITE TECH esamina i requisiti di finitura superficiale in base alla funzione. Valutiamo quali superfici influiscono sulla tenuta, sullo scorrimento, sull'usura, sull'adesione del rivestimento, sull'assemblaggio o sull'aspetto e dove la finitura così come lavorata è sufficiente. Ciò aiuta a ridurre i costi di finitura mantenendo al contempo adeguatamente controllate le superfici critiche e visibili.
Le parti lavorate a CNC possono essere rifinite in molti modi diversi a seconda del materiale, dell'aspetto, della funzione, della resistenza alla corrosione, della resistenza all'usura e dei requisiti di costo. Alcune parti possono rimanere così come sono state lavorate, mentre altre potrebbero richiedere sabbiatura, anodizzazione, lucidatura, spazzolatura, passivazione, placcatura, verniciatura a polvere o verniciatura.
La migliore finitura superficiale non è sempre l’opzione più liscia o più costosa. La finitura migliore è quella che corrisponde alla funzione, all'ambiente, ai requisiti di aspetto, ai requisiti di tolleranza e al budget di produzione della parte.
Una finitura come lavorata è la superficie lasciata direttamente dal processo di taglio CNC. Potrebbe mostrare segni di utensili, percorsi di taglio, linee di svolta o modelli di lavorazione direzionale.
La finitura 'come macchina' è spesso la scelta più conveniente perché non richiede una finitura secondaria.
Ideale per:
Prototipi funzionali
Superfici nascoste
Parti meccaniche interne
Attrezzature e attrezzature
Componenti sensibili ai costi
Parti in cui i segni degli utensili sono accettabili
Vantaggi:
Costo di finitura più basso
Tempi di consegna più brevi
Nessun impatto sullo spessore del rivestimento
Utile per la validazione ingegneristica
Adatto per molti componenti meccanici
Limitazioni:
Potrebbero rimanere segni visibili di strumenti
L'aspetto potrebbe non essere uniforme
Protezione limitata dalla corrosione
Non ideale per parti cosmetiche rivolte al cliente
Una nota di disegno come 'come lavorato, sbavare tutti gli spigoli vivi' è spesso adatta per parti CNC non estetiche.
La sabbiatura utilizza mezzi fini per creare una struttura superficiale opaca uniforme. Viene comunemente utilizzato su parti in alluminio e acciaio inossidabile per ridurre i segni visibili di lavorazione e creare un aspetto estetico più pulito.
La sabbiatura viene spesso utilizzata prima dell'anodizzazione per migliorare la consistenza visiva.
Ideale per:
Contenitori in alluminio
Alloggiamenti del prodotto
Parentesi visibili
Componenti della robotica
Coperture per dispositivi medici
Parti meccaniche cosmetiche
Parti che richiedono una texture opaca uniforme
Vantaggi:
Crea un aspetto opaco uniforme
Riduce i segni visibili degli strumenti
Idoneo prima dell'anodizzazione
Buono per le parti rivolte al cliente
Costo moderato rispetto alla lucidatura
Limitazioni:
Potrebbe incidere leggermente sugli spigoli vivi
Potrebbe non raggiungere le caratteristiche interne profonde in modo uniforme
Può cambiare la struttura della superficie
Richiede attenzione per le caratteristiche di tolleranza stretta
Potrebbe essere necessario mascherare fori o filettature critiche
Se la consistenza estetica è importante, definire quali superfici devono essere pallinate e quali superfici possono rimanere come lavorate.
L'anodizzazione è un processo di finitura elettrochimica comunemente utilizzato per le parti in alluminio. Migliora la resistenza alla corrosione, la durezza superficiale e l'aspetto. L'anodizzazione può essere trasparente, nera o colorata a seconda delle esigenze.
L'anodizzazione è una delle opzioni di finitura più comuni per le parti in alluminio lavorate a CNC.
Ideale per:
Custodie in alluminio
Recinzioni
Parentesi
Componenti dei prodotti di consumo
Parti di robotica
Componenti aerospaziali
Parti di dispositivi elettronici
Parti che richiedono colore e resistenza alla corrosione
Vantaggi:
Migliora la resistenza alla corrosione
Fornisce opzioni di colori decorativi
Migliora la durezza superficiale
Funziona bene con la sabbiatura
Comune per le parti CNC in alluminio
Limitazioni:
Aggiunge o modifica lo spessore della superficie
Il colore può variare leggermente tra i lotti
Potrebbe essere necessario mascherare filettature e fori stretti
I bordi taglienti possono mostrare una densità di colore diversa
Non adatto a tutte le leghe di alluminio allo stesso modo
L'anodizzazione dovrebbe essere rivista insieme ai requisiti di tolleranza. Se un foro, una filettatura o un accoppiamento sono critici, specificare se deve essere mascherato, lavorato dopo l'anodizzazione o ispezionato dopo la finitura.
L'anodizzazione dura è un processo di anodizzazione più spesso e resistente all'usura. Viene comunemente utilizzato quando le parti in alluminio richiedono maggiore durata, resistenza all'usura o durezza superficiale.
Ideale per:
Superfici di usura
Componenti scorrevoli
Parti aerospaziali
Componenti di macchine industriali
Parti in alluminio esposte all'attrito
Componenti che richiedono una protezione superficiale più forte
Vantaggi:
Maggiore durezza superficiale rispetto all'anodizzazione standard
Migliore resistenza all'usura
Durata migliorata
Ottimo per componenti funzionali in alluminio
Migliore protezione in ambienti difficili
Limitazioni:
Il rivestimento più spesso può influire sulle dimensioni
Le opzioni di colore potrebbero essere più limitate
Potrebbe aumentare i costi
Potrebbe essere necessario il mascheramento per caratteristiche di tolleranza ristretta
L'aspetto superficiale può essere meno decorativo rispetto all'anodizzazione standard
L'anodizzazione dura deve essere specificata attentamente quando le dimensioni finali, i fori, le filettature o gli accoppiamenti scorrevoli sono importanti.
La lucidatura riduce la ruvidità della superficie e può creare una superficie più liscia, luminosa o più riflettente. Viene spesso utilizzato per parti cosmetiche, applicazioni a basso attrito e componenti che richiedono superfici di contatto più lisce.
Ideale per:
Parti metalliche cosmetiche
Componenti in acciaio inossidabile
Parti decorative in alluminio
Componenti in ottone
Superfici a basso attrito
Parti mediche o relative alla pulibilità
Requisiti estetici speciali
Vantaggi:
Migliora la scorrevolezza
Può ridurre i segni visibili degli strumenti
Migliora l'aspetto cosmetico
Può migliorare la pulibilità
Può supportare requisiti di rugosità inferiori
Limitazioni:
Alta intensità di manodopera
Costo più elevato
Può arrotondare gli spigoli vivi
Può influenzare le dimensioni
Difficile all'interno di tasche profonde o piccoli angoli interni
L'aspetto dipende dal materiale e dalla geometria
La lucidatura non deve essere applicata automaticamente su ogni superficie. È meglio utilizzarlo solo laddove la levigatezza o l'aspetto sono richiesti dal punto di vista funzionale o estetico.
La spazzolatura crea un motivo a grana direzionale su una superficie metallica. Viene comunemente utilizzato per parti decorative in alluminio o acciaio inossidabile dove si desidera una struttura lineare e uniforme.
Ideale per:
Pannelli visibili
Parti di prodotti di consumo
Superfici metalliche decorative
Contenitori in alluminio
Coperchi in acciaio inossidabile
Piastre frontali e frontalini
Vantaggi:
Crea un aspetto direzionale controllato
Riduce i segni visivi casuali degli strumenti
Ottimo per le superfici rivolte al cliente
Fornisce una texture cosmetica premium
Limitazioni:
È necessario specificare la direzione
Non ideale per geometrie complesse
Può risultare difficile attorno a fori, tasche e bordi
Potrebbe non essere uniforme su caratteristiche piccole o irregolari
Può aggiungere costi di finitura manuale
Se è necessaria la spazzolatura, il disegno dovrebbe definire la direzione delle venature e le superfici visibili.
La passivazione è comunemente utilizzata per le parti in acciaio inossidabile per migliorare la resistenza alla corrosione rimuovendo il ferro libero e migliorando lo strato protettivo di ossido. Non crea un rivestimento spesso come la placcatura o la verniciatura.
Ideale per:
Parti meccaniche in acciaio inossidabile
Componenti medici
Componenti per la lavorazione alimentare
Hardware resistente alla corrosione
Parti per la gestione dei fluidi
Pulire i componenti meccanici
Vantaggi:
Migliora la resistenza alla corrosione
Mantiene l'aspetto dell'acciaio inossidabile
Non cambia significativamente le dimensioni
Ottimo per applicazioni pulite o sensibili alla corrosione
Comune per i componenti in acciaio inossidabile
Limitazioni:
Non nasconde i segni di lavorazione
Non crea colore decorativo
La qualità del materiale e le condizioni della superficie sono importanti
Richiede pulizia prima della lavorazione
Potrebbe non risolvere i problemi di corrosione causati dalla scarsa scelta del materiale
La passivazione è spesso una buona scelta quando le parti in acciaio inossidabile necessitano di una migliore resistenza alla corrosione senza modificare in modo significativo le dimensioni.
L'elettrolucidatura è un processo elettrochimico che leviga e lucida le superfici dell'acciaio inossidabile rimuovendo un sottile strato di materiale. Può migliorare la pulibilità, la resistenza alla corrosione e la levigatezza della superficie.
Ideale per:
Parti mediche in acciaio inossidabile
Componenti di alimenti e bevande
Hardware per camere bianche
Componenti del percorso del fluido
Parti che richiedono superfici lisce e pulite
Parti in acciaio inossidabile sensibili alla corrosione
Vantaggi:
Migliora la levigatezza della superficie
Migliora la pulibilità
Può migliorare la resistenza alla corrosione
Riduce i picchi superficiali microscopici
Adatto per applicazioni sensibili all'igiene
Limitazioni:
Rimuove materiale
Può incidere sugli spigoli vivi
Non ideale per tutte le geometrie
Il costo è superiore alla semplice passivazione
Le dimensioni critiche devono essere riviste prima dell'elaborazione
L’elettrolucidatura dovrebbe essere presa in considerazione quando la pulibilità e la resistenza alla corrosione sono più importanti del semplice aspetto.
La placcatura applica un rivestimento metallico alla superficie di una parte. Le opzioni comuni includono nichelatura, zincatura, cromatura, stagnatura e altri rivestimenti specializzati a seconda dell'applicazione.
Ideale per:
Componenti in acciaio che richiedono protezione dalla corrosione
Parti in ottone e rame
Contatti elettrici
Superfici resistenti all'usura
Parti metalliche decorative
Superfici conduttive o saldabili
Vantaggi:
Può migliorare la resistenza alla corrosione
Può migliorare la resistenza all'usura
Può migliorare la conduttività
Può fornire un aspetto decorativo
Ampia gamma di opzioni di rivestimento
Limitazioni:
Aggiunge spessore del rivestimento
Può influenzare filettature, fori e accoppiamenti
Potrebbe richiedere il mascheramento
L'uniformità del rivestimento dipende dalla geometria
La selezione del processo dipende dal materiale e dall'applicazione
Quando si utilizza la placcatura, lo spessore del rivestimento e le dimensioni finali devono essere esaminati attentamente.
Il rivestimento e la verniciatura a polvere sono comunemente utilizzati quando le parti necessitano di colore, protezione ambientale o aspetto del marchio. Queste finiture sono più spesse dell'anodizzazione e possono influire in modo significativo sulle dimensioni se applicate a elementi di precisione.
Ideale per:
Recinzioni
Copertine
Cornici
Parentesi
Parti di apparecchiature industriali
Componenti per esterni
Prodotti rivolti al cliente che richiedono colore
Vantaggi:
Buone opzioni di colore
Buona protezione dell'ambiente
Può coprire i segni di lavorazione
Utile per parti più grandi
Adatto per l'aspetto del marchio o del prodotto
Limitazioni:
Aggiunge uno spessore significativo
Può influenzare le dimensioni dei fori, le filettature e gli accoppiamenti
Potrebbe richiedere il mascheramento
Non adatto per superfici con tolleranze strette se non controllate
Può scheggiarsi o graffiarsi a seconda dell'uso
Il rivestimento e la verniciatura a polvere devono essere specificati con requisiti di mascheramento se filettature, fori, superfici di tenuta o superfici di accoppiamento di precisione devono rimanere controllate.
Opzione di finitura |
Materiali comuni |
Scopo principale |
Impatto sui costi |
|---|---|---|---|
Come lavorato |
Metalli e plastiche |
Superficie funzionale di base |
Basso |
Sabbiatura |
Alluminio, acciaio inossidabile |
Texture cosmetica opaca uniforme |
Medio |
Anodizzazione |
Alluminio |
Resistenza alla corrosione, colore, aspetto |
Medio |
Anodizzazione dura |
Alluminio |
Resistenza all'usura e durata |
Da medio ad alto |
Lucidatura |
Alluminio, acciaio inossidabile, ottone |
Superficie liscia o lucida |
Alto |
Spazzolatura |
Alluminio, acciaio inossidabile |
Grana cosmetica direzionale |
Da medio ad alto |
Passivazione |
Acciaio inossidabile |
Resistenza alla corrosione |
Medio |
Elettrolucidatura |
Acciaio inossidabile |
Pulibilità, levigatezza, resistenza alla corrosione |
Alto |
Placcatura |
Acciaio, ottone, leghe di rame |
Protezione, conduttività, resistenza all'usura |
Da medio ad alto |
Verniciatura/verniciatura a polvere |
Alluminio, acciaio |
Colore e tutela dell'ambiente |
Medio |
La migliore finitura superficiale CNC dipende dal materiale, dalla funzione, dalla geometria, dai requisiti di tolleranza e dalle aspettative visive della parte. Una finitura che funziona bene per un alloggiamento esterno in alluminio potrebbe non essere adatta per un foro del cuscinetto, un foro filettato, una superficie di tenuta o un elemento di adattamento di precisione.
Prima della produzione, NAITE TECH esamina i requisiti di finitura insieme alle tolleranze di lavorazione, alla selezione dei materiali, alle esigenze di mascheratura e ai requisiti di ispezione. Ciò aiuta a evitare problemi comuni come l'accumulo di rivestimento nelle filettature, lo spessore dell'anodizzazione su fori stretti, la lucidatura che modifica i bordi o la finitura cosmetica non necessaria su superfici nascoste.
La finitura superficiale può avere un impatto significativo sui costi di lavorazione CNC. Una finitura di base come lavorata può aggiungere costi aggiuntivi minimi o nulli, mentre un requisito Ra elevato, una superficie lucida, una sabbiatura cosmetica, un'anodizzazione, una placcatura o un rivestimento a polvere possono aumentare sia i tempi di produzione che la complessità del processo.
Il costo della finitura superficiale non dipende solo dal metodo di finitura stesso. Dipende anche dal numero di superfici che necessitano di finitura, dalla difficoltà di accesso a tali superfici, se la finitura cambia dimensioni, se è necessario il mascheramento e se è necessario controllare gli standard estetici o di ispezione.
Una strategia di finitura superficiale economicamente vantaggiosa applica requisiti di finitura speciali solo dove sono necessari per funzionalità, aspetto, resistenza alla corrosione, resistenza all'usura o assemblaggio.
Valori Ra inferiori di solito richiedono una lavorazione più attenta. Una superficie lavorata standard può essere prodotta con passaggi di finitura normali, ma una superficie più liscia può richiedere parametri di taglio più lenti, un passo più piccolo, utensili più affilati, fissaggi più stabili o passaggi di finitura aggiuntivi.
Ciò aumenta i costi perché la macchina dedica più tempo a ciascuna parte.
Valori Ra inferiori possono richiedere:
Velocità di avanzamento più lente
Passaggio più piccolo
Passaggi di finitura aggiuntivi
Controllo più accurato dell'usura degli utensili
Bloccaggio del pezzo più stabile
Migliore controllo delle vibrazioni
Ispezione più dettagliata
Se è richiesto un valore Ra basso solo su una superficie di tenuta, l'impatto sui costi può essere gestibile. Se a ogni superficie viene applicato lo stesso valore Ra basso, i costi di lavorazione possono aumentare rapidamente.
Il numero di superfici che richiedono il controllo della finitura influisce direttamente sui costi. La finitura di una faccia esterna visibile è molto diversa dalla finitura di ogni tasca, parete laterale, cavità interna, foro e bordo.
I costi aumentano quando si applicano i requisiti di finitura a:
Facce multiple
Tasche profonde
Piccole caratteristiche interne
Pareti sottili
Contorni complessi
Angoli interni stretti
Fori e zone filettate
Aree che richiedono il mascheramento
Superfici che necessitano di rapporti di ispezione
Anche se il processo di finitura è semplice, un numero maggiore di superfici rifinite richiede maggiore manipolazione, maggiore preparazione e maggiore ispezione.
Un disegno chiaro dovrebbe identificare quali superfici necessitano di una finitura speciale e quali possono rimanere come lavorate. Ciò impedisce al fornitore di dare per scontato che ogni superficie necessiti dello stesso trattamento.
La lucidatura può aumentare significativamente i costi perché spesso richiede un lavoro manuale o semi-manuale. Il risultato finale dipende dal materiale, dalla geometria, dall'accesso, dalle condizioni dei bordi e dalla coerenza dell'operatore.
La lucidatura è più costosa quando:
La superficie è ampia
Le tasche interne devono essere lucidate
Sono coinvolti piccoli raggi
Gli spigoli vivi devono essere preservati
È richiesta una finitura a specchio
La consistenza cosmetica è fondamentale
Sono necessarie più fasi di lucidatura
Il materiale è difficile da lucidare
La lucidatura può anche influenzare le dimensioni e la geometria del bordo. Potrebbe arrotondare gli spigoli vivi, rimuovere leggermente materiale o modificare il profilo della superficie. Per caratteristiche con tolleranze strette, la lucidatura deve essere rivista prima della produzione.
La sabbiatura è spesso meno costosa della lucidatura, ma comporta comunque costi aggiuntivi. La parte deve essere pulita, sabbiata, maneggiata con cura e talvolta protetta prima della fase di finitura successiva, come l'anodizzazione.
La sabbiatura cosmetica può aumentare i costi quando:
Sabbiare solo le superfici selezionate
Alcune funzionalità necessitano di mascheramento
È richiesto un aspetto uniforme
Sono coinvolte tasche profonde o geometrie complesse
Le parti devono corrispondere a un campione o a un lotto precedente
I segni di manipolazione non sono accettabili
La parte richiede l'anodizzazione dopo la sabbiatura
La sabbiatura può ridurre i segni visibili degli utensili, ma potrebbe non creare risultati identici su ogni geometria. Tasche profonde, fessure strette e caratteristiche interne potrebbero non ricevere la stessa struttura di sabbiatura delle superfici esterne aperte.
Alcuni trattamenti superficiali aggiungono materiale, rimuovono materiale o modificano le condizioni della superficie. Ciò può influire sulle dimensioni finali, sugli accoppiamenti, sulle filettature e sulle tolleranze.
Gli esempi includono:
L'anodizzazione può modificare lo spessore della superficie.
L'anodizzazione dura può aggiungere uno spessore di rivestimento più significativo.
La placcatura aggiunge materiale alla superficie.
Il rivestimento a polvere e la verniciatura aggiungono strati relativamente spessi.
La lucidatura rimuove il materiale.
L'elettrolucidatura rimuove un sottile strato di materiale.
La sabbiatura cambia la struttura e può intaccare i bordi taglienti.
Se una caratteristica ha un accoppiamento stretto, come il foro di un cuscinetto, un foro per una spina di centraggio, il diametro dell'albero, una scanalatura di tenuta o un foro filettato, l'effetto di finitura deve essere considerato prima della produzione.
In alcuni casi, le caratteristiche critiche dovrebbero essere mascherate prima della finitura, lavorate a macchina dopo la finitura o ispezionate dopo la finitura.
Il mascheramento viene utilizzato per proteggere le aree selezionate dalla finitura. Potrebbe essere necessario quando il rivestimento, l'anodizzazione, la sabbiatura, la verniciatura o la placcatura non dovrebbero influenzare determinate caratteristiche.
Il mascheramento può essere necessario per:
Discussioni
Fori dei cuscinetti
Fori per spine di centraggio
Fori a pressione
Sigillatura delle facce
Aree di contatto elettrico
Superfici di riferimento
Superfici di messa a terra
Aree che richiedono contatto con metallo nudo
Il mascheramento aumenta i costi perché richiede ulteriore preparazione, lavoro manuale, controllo del processo e ispezione. Anche requisiti di mascheramento complessi possono aumentare i tempi di consegna.
Per ridurre i costi, specificare il mascheramento solo dove è funzionalmente necessario.
I requisiti di finitura cosmetica possono aumentare i costi perché l'aspetto è spesso più soggettivo della tolleranza dimensionale. Una parte può essere dimensionalmente corretta ma comunque rifiutata a causa di graffi, colore non uniforme, segni visibili di utensili, incoerenza della sabbiatura o segni di manipolazione.
Il rischio cosmetico aumenta quando:
Le superfici sono ampie e visibili
Il colore anodizzato deve corrispondere perfettamente
La direzione della lucidatura deve essere coerente
La direzione della grana della spazzolatura è importante
Le parti devono corrispondere ai lotti precedenti
Gli spigoli vivi mostrano variazioni del rivestimento
I graffi dovuti alla manipolazione non sono accettabili
I requisiti cosmetici non sono chiaramente definiti
Per le parti CNC cosmetiche, i disegni dovrebbero definire le superfici visibili, gli standard estetici accettabili, le aspettative di colore e, se possibile, i campioni di finitura.
La finitura secondaria può aumentare i tempi di consegna dopo la lavorazione. Alcune finiture richiedono pulizia, mascheratura, lavorazione in lotti, ispezione, asciugatura, stagionatura o coordinamento di fornitori esterni.
Il tempo di consegna può aumentare con:
Anodizzazione
Anodizzazione dura
Placcatura
Verniciatura a polvere
Pittura
Elettrolucidatura
Lucidatura complessa
Requisiti cosmetici speciali
Rapporti di ispezione dopo la finitura
Se il programma è importante, i requisiti di finitura dovrebbero essere discussi prima della produzione.
Un modo pratico per ridurre i costi di finitura è definire i requisiti di finitura in base alla funzione della superficie.
Superficie o requisito |
Strategia di risparmio sui costi |
|---|---|
Superfici interne nascoste |
Lasciare così come lavorato a meno che non sia fondamentale per la funzione |
Facce esterne visibili |
Specificare la finitura cosmetica solo dove visibile |
Superfici di sigillatura |
Specificare Ra solo sulla zona di saldatura |
Fori dei cuscinetti |
Rivedere lo spessore della finitura e le esigenze di mascheratura |
Discussioni |
Maschera o controlla dopo aver finito se l'idoneità è importante |
Tasche profonde |
Evitare la lucidatura a meno che non sia necessaria dal punto di vista funzionale |
Colore cosmetico |
Utilizzare campioni o riferimenti cromatici chiari |
Caratteristiche di tolleranza stretta |
Rivedere le dimensioni finali dopo la finitura |
Grandi superfici |
Evitare inutili requisiti di Ra basso |
Parti del prototipo |
Utilizzare la finitura come lavorata quando l'aspetto non è fondamentale |
Un requisito di finitura dovrebbe rispondere a una domanda chiara:
questa superficie necessita di una finitura speciale per funzionalità, aspetto, protezione o assemblaggio?
Se la risposta è no, la finitura “come macchina” o quella standard potrebbero essere sufficienti.
Il costo della finitura superficiale è spesso determinato dall'ambito, non solo dal tipo di finitura. Una superficie esterna pallinata o anodizzata può essere ragionevole, ma richiedere la stessa finitura all'interno di tasche profonde, fori filettati, cavità nascoste o fori con tolleranze strette può creare costi e rischi inutili.
Durante la revisione della finitura superficiale, NAITE TECH valuta quali superfici necessitano di ruvidità funzionale, aspetto estetico, protezione dalla corrosione, mascheratura o ispezione post-finitura. Ciò aiuta gli ingegneri a specificare la finitura giusta nelle aree giuste evitando inutili costi di lavorazione e finitura.
Per progetti in cui la finitura superficiale influisce sulla tolleranza, sull'aspetto o sull'assemblaggio, NAITE TECH La revisione della finitura superficiale CNC può aiutare a identificare strategie pratiche di finitura prima della produzione.
La finitura superficiale e le tolleranze CNC devono essere considerate insieme. Una parte può essere lavorata entro la tolleranza prima della finitura, ma le dimensioni finali possono cambiare dopo l'anodizzazione, la placcatura, la verniciatura a polvere, la lucidatura, la sabbiatura o l'elettrolucidatura. Se questi effetti non vengono presi in considerazione durante la progettazione, la parte finita potrebbe presentare problemi di adattamento, assemblaggio, tenuta o ispezione.
Ciò è particolarmente importante per caratteristiche con tolleranze strette come fori dei cuscinetti, fori per spine di centraggio, fori filettati, fori a pressione, superfici scorrevoli, scanalature di tenuta e superfici di accoppiamento di precisione. Queste caratteristiche potrebbero richiedere mascheramento, ispezione post-finitura o dimensioni di lavorazione modificate per ottenere il risultato finale corretto.
Diversi processi di finitura influiscono sulle dimensioni in modi diversi. Alcune finiture aggiungono materiale alla superficie, mentre altre rimuovono materiale o modificano la struttura della superficie.
Gli esempi includono:
L'anodizzazione può modificare lo spessore della superficie sulle parti in alluminio.
L'anodizzazione dura solitamente crea uno strato più spesso e più resistente all'usura.
La placcatura aggiunge un rivestimento metallico alla superficie.
Il rivestimento a polvere e la verniciatura aggiungono strati relativamente spessi.
La lucidatura rimuove materiale e può arrotondare i bordi.
L'elettrolucidatura rimuove un sottile strato di metallo.
La sabbiatura modifica la struttura della superficie e può incidere leggermente sui bordi.
Se un disegno definisce solo la dimensione lavorata ma non considera la finitura, la parte finale potrebbe non soddisfare l'adattamento previsto.
Ad esempio, il foro di un cuscinetto corretto prima dell'anodizzazione potrebbe diventare troppo piccolo se lo strato anodizzato viene applicato al foro. Un foro filettato potrebbe restringersi se all'interno della filettatura si accumula del rivestimento. Un foro a pressione potrebbe non essere assemblato correttamente se non si considera lo spessore della placcatura.
Qualsiasi caratteristica che controlla l'adattamento o il movimento deve essere rivista prima di selezionare il processo di finitura.
Le caratteristiche critiche possono includere:
Fori dei cuscinetti
Fori per spine di centraggio
Diametri dell'albero
Fori a pressione
Fori antiscivolo
Fori filettati
Sigillatura delle scanalature
Superfici scorrevoli
Superfici di riferimento
Aree di contatto elettrico
Superfici di messa a terra
Per queste caratteristiche, il team di progettazione e il fornitore della lavorazione dovrebbero decidere se la caratteristica deve essere rifinita, mascherata, lavorata a macchina dopo la finitura o ispezionata dopo la finitura.
Una nota pratica di disegno potrebbe dire:
'Foro del cuscinetto della maschera prima dell'anodizzazione'
'Non rivestire i fori filettati'
'La dimensione finale si applica dopo la placcatura'
'Ra 0,8 µm solo sulla superficie di tenuta'
'Mantenere la superficie dei contatti elettrici non rivestita'
'Ispezionare l'adattamento della filettatura dopo il rivestimento'
Queste note aiutano a prevenire problemi legati all'adattamento dopo la finitura.
Quando un rivestimento o una finitura aggiungono spessore, la dimensione finale può differire dalla dimensione lavorata. Ciò è particolarmente importante per fori, fori, alberi, fessure, filettature e superfici di accoppiamento.
Per le caratteristiche esterne, l'accumulo di rivestimento può aumentare la dimensione finale. Per le caratteristiche interne come fori o fori, l'accumulo di rivestimento può ridurre l'apertura effettiva. Ciò può influire sul gioco, sull'adattamento a pressione, sull'adattamento della filettatura e sul movimento di scorrimento.
I progettisti dovrebbero chiarire se si applica una tolleranza:
Prima di finire
Dopo aver finito
Alle aree mascherate
Alle aree rivestite
Alla condizione finale assemblata
Se ciò non è chiaro, il fornitore potrebbe dover fare delle ipotesi, che possono aumentare l’incertezza della quotazione o il rischio di produzione.
Per le parti sensibili alla tolleranza, NAITE TECH La revisione delle tolleranze della lavorazione CNC può aiutare a valutare in che modo la finitura può influire sulle dimensioni finali della parte.
La lucidatura può migliorare la levigatezza e l'aspetto della superficie, ma può anche modificare la geometria del bordo. Gli spigoli vivi potrebbero arrotondarsi, i piccoli dettagli potrebbero perdere definizione e le superfici di precisione potrebbero spostarsi leggermente se viene rimosso troppo materiale.
Questo è importante per:
Bordi di sigillatura
Bordi di posizionamento affilati
Piccoli smussi
Slot di precisione
Bordi cosmetici
Caratteristiche sottili
Superfici di riferimento
Parti con requisiti di profilo stretti
Se una parte richiede sia la lucidatura che la definizione precisa dei bordi, il disegno dovrebbe definire chiaramente quali bordi possono essere ammorbiditi e quali devono rimanere controllati.
Una nota utile può essere:
'Lucidare solo la superficie visibile; mantenere bordi funzionali nitidi'
'Non lucidare la superficie di riferimento'
'Proteggi il bordo di tenuta durante la lucidatura'
'Rompere gli spigoli vivi tranne dove specificato'
La sabbiatura di solito non aggiunge un rivestimento spesso, ma modifica la struttura della superficie. Può ridurre i segni visibili degli strumenti e creare un aspetto opaco uniforme, ma può anche ammorbidire leggermente i bordi o influenzare caratteristiche molto piccole.
La sabbiatura può essere una buona soluzione estetica per le parti in alluminio visibili, soprattutto prima dell'anodizzazione. Tuttavia, dovrebbe essere esaminato attentamente quando la parte include:
Fori con tolleranza stretta
Fori di precisione
Fili sottili
Superfici di sigillatura
Bordi taglienti
Piccolo testo o segni incisi
Caratteristiche molto sottili
Se queste aree devono rimanere precise o nitide, potrebbe essere necessario il mascheramento.
Le caratteristiche filettate sono particolarmente sensibili alla finitura. I rivestimenti o l'anodizzazione interna delle filettature possono modificare l'adattamento e rendere difficile l'assemblaggio degli elementi di fissaggio. Anche la lucidatura, la sabbiatura o la placcatura possono influire sulla qualità del filo se non controllate.
I rischi legati alla finitura della filettatura includono:
Accumulo di rivestimento
Vestibilità del filo stretta
Creste del filo danneggiate
Risultati del misuratore scadenti
Installazione di elementi di fissaggio difficoltosa
Coppia incoerente
Rischio di corrosione se le filettature vengono mascherate in modo errato
Per le caratteristiche filettate, gli ingegneri devono specificare se le filettature devono essere rivestite, mascherate, pulite, tracciate o ispezionate dopo la finitura.
Per ulteriori indicazioni sulla progettazione della filettatura e sull'adattamento degli elementi di fissaggio, consultare NAITE TECH considerazioni sulla finitura dei fori filettati.
Le caratteristiche interne sono più difficili da rifinire in modo coerente rispetto alle superfici esterne aperte. Lo spessore del rivestimento, l'accesso alla sabbiatura, gli strumenti di lucidatura e gli strumenti di ispezione possono comportarsi in modo diverso all'interno di fori o fori.
Importanti caratteristiche interne includono:
Fori dei cuscinetti
Fori per spine di centraggio
Fori alesati
Fori a pressione
Buchi profondi
Svasatori
Sigillatura delle scanalature
Tasche interne
Passaggi fluidi
Se una caratteristica interna ha una tolleranza ristretta o requisiti di finitura superficiale funzionale, dovrebbe essere rivista in anticipo. In alcuni casi, potrebbe essere necessario mascherare la caratteristica prima della finitura o lavorarla alla dimensione finale dopo la finitura.
Per i dettagli di progettazione relativi ai fori, vedere NAITE TECH finitura della superficie del foro e linee guida sulle tolleranze.
Anche la finitura superficiale può influenzare l'ispezione. Una parte potrebbe richiedere un'ispezione dimensionale prima della finitura, dopo la finitura o entrambe. Potrebbe essere necessario misurare la rugosità superficiale con un rugosimetro, mentre le caratteristiche rivestite potrebbero richiedere la misurazione dello spessore o controlli del calibro.
L'ispezione può includere:
Controllo dimensionale dopo la finitura
Ispezione del calibro del filo
Misurazione dello spessore del rivestimento
Misura della rugosità superficiale
Ispezione visiva per superfici cosmetiche
Ispezione dell'area mascherata
Rapporto di ispezione del primo articolo
Controllo dell'adattamento con i componenti di accoppiamento
I requisiti di ispezione dovrebbero essere definiti prima della produzione perché possono influire sui costi, sui tempi di consegna e sulla pianificazione del processo.
La finitura non è sempre dimensionalmente neutra. Anodizzazione, placcatura, verniciatura a polvere, lucidatura, elettrolucidatura e sabbiatura possono influenzare le dimensioni finali, le condizioni dei bordi, la struttura della superficie o l'adattamento dell'assemblaggio.
Durante la revisione della finitura superficiale, NAITE TECH valuta quali caratteristiche dovrebbero essere rifinite, mascherate, protette, ispezionate o dimensionate dopo la finitura. Ciò è particolarmente importante per i fori dei cuscinetti, le filettature, i fori delle spine di centraggio, le superfici di tenuta e altre caratteristiche di tolleranza stretta in cui la dimensione finale conta più della dimensione di prefinitura.
La selezione del materiale ha un impatto diretto sulle opzioni di finitura superficiale del CNC. Lo stesso processo di finitura può funzionare molto bene su un materiale ma creare un aspetto scadente, rischi dimensionali o costi inutili su un altro. Prima di specificare la sabbiatura, l'anodizzazione, la lucidatura, la passivazione, la placcatura o il rivestimento, gli ingegneri devono confermare che il materiale selezionato sia compatibile con la finitura richiesta.
La compatibilità della finitura superficiale dipende da:
Materiale di base
Tipo di lega
Lavorabilità
Resistenza alla corrosione
Durezza
Porosità superficiale
Comportamento termico
Adesione del rivestimento
Requisiti cosmetici
Requisiti di tolleranza dimensionale
Ambiente di utilizzo finale
La finitura superficiale dovrebbe essere selezionata in base sia alla funzione che al comportamento del materiale. Ad esempio, l'anodizzazione è comunemente utilizzata per l'alluminio, ma non è una finitura per l'acciaio inossidabile. La passivazione è comune per l'acciaio inossidabile, ma non fornisce un colore decorativo come l'anodizzazione. I tecnopolimeri possono essere lucidati o lasciati lavorati, ma potrebbero non tollerare il calore, le sostanze chimiche aggressive o i processi di rivestimento allo stesso modo dei metalli.
L'alluminio è uno dei materiali più versatili per la lavorazione CNC per la finitura superficiale. Si lavora bene, accetta molti trattamenti cosmetici ed è ampiamente utilizzato per prototipi e parti di produzione.
Le finiture comuni dell'alluminio includono:
Come lavorato
Sabbiatura
Anodizzazione chiara
Anodizzazione nera
Anodizzazione colorata
Anodizzazione dura
Spazzolatura
Lucidatura
Verniciatura a polvere
Pittura
L'alluminio è comunemente usato per:
Alloggiamenti del prodotto
Recinzioni
Parentesi
Dissipatori di calore
Componenti aerospaziali
Parti robotiche
Componenti di dispositivi elettronici
Hardware del prodotto di consumo
La sabbiatura e l'anodizzazione sono particolarmente comuni per le parti CNC in alluminio perché possono creare un aspetto pulito, uniforme e resistente alla corrosione. L'anodizzazione dura può essere scelta quando la resistenza all'usura è più importante dell'aspetto estetico.
Considerazioni sulla progettazione per la finitura dell'alluminio:
L'anodizzazione può influenzare le dimensioni finali.
Il colore può variare in base alla lega e al lotto.
I bordi taglienti possono mostrare una densità di colore diversa.
Potrebbe essere necessario mascherare filettature e fori stretti.
La sabbiatura prima dell'anodizzazione migliora l'uniformità.
L'anodizzazione dura dovrebbe essere rivista per spessore e adattamento.
Se le parti in alluminio richiedono sia un aspetto estetico che caratteristiche di tolleranza ristrette, le zone di finitura e i requisiti di mascheratura dovrebbero essere chiaramente definiti sul disegno.
L'acciaio inossidabile è spesso selezionato per resistenza alla corrosione, resistenza, pulibilità e durata. È comune nelle applicazioni mediche, di trasformazione alimentare, di movimentazione dei fluidi, industriali e sensibili alla corrosione.
Le finiture comuni in acciaio inossidabile includono:
Come lavorato
Sabbiatura
Spazzolatura
Lucidatura
Passivazione
Elettrolucidatura
L'acciaio inossidabile è comunemente usato per:
Componenti medici
Parti di lavorazione alimentare
Hardware per la gestione dei fluidi
Staffe resistenti alla corrosione
Alberi e raccordi
Componenti di macchine industriali
Pulire i gruppi meccanici
La passivazione viene spesso utilizzata per migliorare la resistenza alla corrosione senza modificare in modo significativo le dimensioni. L’elettrolucidatura può essere utilizzata quando sono necessarie superfici più lisce, pulite e resistenti alla corrosione.
Considerazioni sulla progettazione per la finitura dell'acciaio inossidabile:
La passivazione non nasconde i segni di lavorazione.
La lucidatura può migliorare l'aspetto ma può aumentare i costi.
L'elettrolucidatura rimuove una piccola quantità di materiale.
La spazzolatura richiede una direzione delle venature definita.
La sabbiatura crea una superficie opaca ma può influire sugli standard estetici.
La pulizia della superficie prima della finitura è importante.
Per le parti in acciaio inossidabile, la finitura deve essere selezionata in base al fatto che l'obiettivo principale sia la resistenza alla corrosione, la pulibilità, l'aspetto o la levigatezza.
Le leghe di ottone e rame sono spesso utilizzate per componenti elettrici, decorativi, fluidi e meccanici di precisione. Questi materiali possono essere lavorati bene, ma il loro comportamento di finitura è diverso dall'alluminio e dall'acciaio inossidabile.
Le finiture comuni in ottone includono:
Come lavorato
Lucidatura
Spazzolatura
Nichelatura
Placcatura in cromo
Rivestimento trasparente
Rivestimento antiossidante
Le finiture comuni in rame includono:
Come lavorato
Lucidatura
Nichelatura
Stagnatura
Placcatura in argento
Rivestimento antiossidante
Ottone e rame sono comunemente usati per:
Contatti elettrici
Connettori
Raccordi
Boccole
Parti decorative
Componenti della valvola
Componenti conduttivi
Minuteria di precisione
L'ottone può spesso essere lucidato per ottenere una finitura decorativa. Il rame può richiedere un rivestimento o una placcatura per prevenire l'ossidazione o per soddisfare i requisiti di conduttività, saldabilità o corrosione.
Considerazioni sulla progettazione per la finitura in ottone e rame:
La lucidatura può migliorare l'aspetto ma può arrotondare i bordi.
Il rame si ossida facilmente e potrebbe richiedere un rivestimento protettivo.
Lo spessore della placcatura può influenzare le filettature e gli accoppiamenti.
Potrebbe essere necessario che le superfici conduttive rimangano non rivestite o utilizzino una placcatura specifica.
Le superfici decorative dovrebbero definire chiaramente le aspettative visive.
I materiali morbidi possono essere più sensibili ai segni di manipolazione.
Per le parti elettriche, è necessario rivedere la finitura insieme alla conduttività e alle prestazioni dei contatti.
Il titanio viene utilizzato per applicazioni ad alte prestazioni in cui il rapporto resistenza/peso, la resistenza alla corrosione e la biocompatibilità possono essere importanti. È più difficile da lavorare rispetto all'alluminio o all'ottone e la finitura deve essere selezionata con attenzione.
Le finiture comuni in titanio includono:
Come lavorato
Sabbiatura
Lucidatura
Passivazione
Anodizzazione specializzata
Trattamenti superficiali per applicazioni mediche o aerospaziali
Il titanio è comunemente usato per:
Componenti aerospaziali
Strumenti medici
Parti meccaniche ad alte prestazioni
Componenti strutturali leggeri
Componenti resistenti alla corrosione
Pezzi di precisione speciali
Considerazioni sulla finitura del titanio:
Il titanio è più difficile da lucidare rispetto a molti metalli più morbidi.
I segni di calore e di utensile possono influenzare l'aspetto finale.
I requisiti di trattamento superficiale possono essere specifici dell'applicazione.
Le parti mediche o aerospaziali possono richiedere una pulizia e una documentazione rigorose.
La finitura specializzata può aumentare i costi e i tempi di consegna.
Per le parti in titanio, i requisiti di finitura superficiale dovrebbero essere discussi in anticipo, soprattutto quando contano l'aspetto estetico, le prestazioni alla fatica, la pulizia o i requisiti di certificazione.
I tecnopolimeri si comportano in modo molto diverso dai metalli. Alcune plastiche possono ottenere superfici lavorate pulite, mentre altre possono mostrare bave, lanugine, segni di utensili, sensibilità al calore o segni di stress. La plastica può anche deformarsi sotto il serraggio o cambiare dimensione con la temperatura e l'umidità.
Le comuni plastiche lavorate a CNC includono:
POM/Delrin
Nylon
PTFE
SBIRCIARE
Policarbonato
ABS
Acrilico
UHMW
PVC
Le opzioni comuni di finitura in plastica includono:
Come lavorato
Sbavatura
Lucidatura
Lucidatura alla fiamma di plastiche selezionate
Lucidatura a vapore per plastiche selezionate
Burattatura di materiali selezionati
Verniciatura o rivestimento in alcune applicazioni
Considerazioni sulla finitura superficiale della plastica:
Alcune plastiche sono difficili da lucidare.
Il calore può danneggiare o deformare le superfici in plastica.
La plastica morbida può formare bave o bordi sfocati.
La plastica trasparente potrebbe richiedere una lucidatura speciale.
L'assorbimento dell'umidità può influenzare le dimensioni del nylon.
PTFE e UHMW sono morbidi e difficili da rifinire con precisione.
Il PEEK può contenere dettagli migliori ma è costoso e sensibile al processo.
Per le parti CNC in plastica, evitare di dare per scontato che si applichino gli standard di finitura dei metalli. La ruvidità della superficie e le aspettative estetiche devono essere adeguate al materiale plastico.
Materiale |
Opzioni di finitura adatte |
Note di progettazione |
|---|---|---|
Alluminio |
Come lavorato, sabbiatura, anodizzazione, anodizzazione dura, spazzolatura, lucidatura, verniciatura a polvere |
Eccellenti opzioni di finitura cosmetica e protettiva; rivedere lo spessore dell'anodizzazione e la mascheratura |
Acciaio inossidabile |
Semilavorati, pallinatura, spazzolatura, lucidatura, passivazione, elettrolucidatura |
Buona resistenza alla corrosione; la passivazione migliora la protezione senza grandi variazioni di spessore |
Ottone |
Come lavorato, lucidatura, spazzolatura, placcatura, rivestimento trasparente |
Buone opzioni decorative e di finitura di precisione; potrebbe ossidarsi senza protezione |
Rame |
Come lavorato, lucidatura, placcatura, rivestimento antiossidante |
La finitura può influenzare la conduttività; potrebbe essere necessario il controllo dell'ossidazione |
Titanio |
Come lavorato, pallinatura, lucidatura, passivazione, anodizzazione specializzata |
Forte e resistente alla corrosione; la finitura può essere specifica dell'applicazione |
POM/Delrin |
Come lavorato, sbavatura, lucidatura limitata |
Buona lavorabilità plastica; le aspettative finali dovrebbero rimanere realistiche |
Nylon |
Come lavorato, sbavatura |
L'assorbimento di umidità può influire sulle dimensioni e sulla stabilità della finitura |
PTFE |
Come lavorato, sbavatura attenta |
Morbido e flessibile; difficile trattenere spigoli vivi e finiture pregiate |
SBIRCIARE |
Come lavorato, lucidatura in casi selezionati |
Plastica ad alte prestazioni; il controllo del processo è importante |
Acrilico |
Lavorazione meccanica, lucidatura, lucidatura a vapore in casi selezionati |
Le superfici trasparenti possono richiedere una finitura specializzata |
La finitura superficiale deve essere selezionata in base sia al materiale che alla funzione della parte.
Per esempio:
Custodia in alluminio: sabbiatura + anodizzazione per aspetto e resistenza alla corrosione.
Raccordo fluido in acciaio inossidabile: passivazione per resistenza alla corrosione.
Connettore in ottone: placcatura per aspetto o conduttività.
Contatto in rame: finitura selezionata in base alle prestazioni elettriche.
Componente medico PEEK: lavorazione e pulizia controllate anziché rivestimento decorativo.
Parte del display in acrilico: lucidatura o lucidatura a vapore per maggiore chiarezza.
Una finitura sbagliata può creare problemi di costo, aspetto, adesione o adattamento. Per questo motivo, le decisioni relative ai materiali e alle finiture dovrebbero essere riviste insieme, non separatamente.
La scelta del materiale determina quali finiture superficiali sono pratiche, affidabili ed economiche. L'anodizzazione può essere ideale per l'alluminio, la passivazione può essere appropriata per l'acciaio inossidabile, la placcatura può essere necessaria per l'ottone o il rame e le parti in plastica possono richiedere aspettative di finitura superficiale più realistiche.
Prima della produzione, NAITE TECH esamina la compatibilità dei materiali, gli obiettivi di finitura superficiale, lo spessore del rivestimento, le aspettative estetiche, l'impatto della tolleranza e l'ambiente di utilizzo finale. Ciò aiuta a evitare problemi legati alla finitura, come scarsa adesione del rivestimento, incoerenza del colore, modifiche dimensionali o costi di post-elaborazione non necessari.
Fori, filettature e caratteristiche interne spesso richiedono un'attenzione speciale quando si specifica la finitura superficiale CNC. Queste aree sono più difficili da lavorare, più difficili da rifinire in modo uniforme e più sensibili ai cambiamenti dimensionali causati da rivestimento, anodizzazione, placcatura, lucidatura o sabbiatura.
Una superficie esterna può spesso essere sabbiata, anodizzata, lucidata o rivestita con risultati relativamente prevedibili. Le caratteristiche interne sono diverse. Fori profondi, fori filettati, fori di cuscinetti, fori di spine di centraggio, lamature, scanalature e tasche interne potrebbero essere difficili da accedere, ispezionare o mascherare durante la finitura.
Per questo motivo, i requisiti di finitura superficiale interna dovrebbero basarsi sulla funzionalità piuttosto che solo sull’aspetto.
La finitura della superficie del foro dipende dallo scopo del foro. Un foro passante, un foro per una spina di centraggio, un foro del cuscinetto, un foro filettato e un passaggio del fluido possono tutti richiedere strategie di finitura superficiale diverse.
Per esempio:
Un foro passante potrebbe richiedere solo una sbavatura di base.
Il foro di una spina di centraggio potrebbe richiedere un diametro e una qualità della superficie controllati.
Il foro di un cuscinetto può richiedere rugosità e rotondità specifiche.
Un passaggio del fluido può richiedere il controllo e la pulizia delle bave.
Un foro di sigillatura può richiedere una struttura superficiale controllata.
Un foro filettato potrebbe richiedere la verifica dell'adattamento dopo la finitura.
Un errore comune è applicare gli stessi requisiti di finitura a ogni foro di una parte. Ciò può aumentare i costi e creare operazioni di mascheramento o ispezione non necessarie.
Per regole dettagliate sulla progettazione dei fori, consultare NAITE TECH Consigli per la progettazione dei fori CNC.
I fori dei cuscinetti e i fori di precisione spesso richiedono un controllo dimensionale e superficiale più rigoroso rispetto ai fori generali. Queste caratteristiche possono influenzare l'adattamento, la rotazione, l'allineamento, il rumore, l'usura e le prestazioni dell'assemblaggio.
Le considerazioni sulla finitura superficiale dei fori dei cuscinetti includono:
Diametro del foro finale
Rotondità
Rugosità superficiale
Spessore del rivestimento
Requisiti di mascheramento
Ispezione post-finitura
Montare con cuscinetto o boccola
Se è necessaria la lavorazione dopo la finitura
Se si applica l'anodizzazione, la placcatura o il rivestimento al foro di un cuscinetto, l'accoppiamento finale potrebbe cambiare. In molti casi, i fori dei cuscinetti devono essere mascherati prima della finitura o lavorati alla dimensione finale dopo la finitura, a seconda del processo e dei requisiti di progettazione.
Il disegno dovrebbe definire chiaramente se la dimensione del foro si applica prima o dopo la finitura.
I fori delle spine di centraggio vengono utilizzati per l'allineamento, quindi sia la dimensione del foro che la posizione contano. La finitura superficiale può influenzare il modo in cui si adatta una spina di centraggio, soprattutto se il foro è alesato o ben controllato.
Per i fori per spine di centraggio, considerare:
Tolleranza del diametro del foro
Tolleranza sulla posizione del foro
Rugosità superficiale
Accumulo di rivestimento
Mascheratura prima della finitura
Alesatura dopo la finitura, se necessario
Ispezione con calibri a spillo
Se il foro di un tassello viene rivestito involontariamente, il perno potrebbe non adattarsi correttamente. Se la sabbiatura o la lucidatura influiscono sul bordo del foro, anche l'inserimento potrebbe cambiare. I fori critici dei tasselli devono essere evidenziati chiaramente sul disegno.
I fori filettati sono una delle aree più comuni in cui la finitura crea problemi. Rivestimenti, anodizzazioni, placcature o vernici possono accumularsi all'interno delle filettature e rendere difficile l'installazione degli elementi di fissaggio.
I problemi di finitura relativi al thread includono:
Il filo si adatta perfettamente dopo il rivestimento
Creste del filo danneggiate
Coppia incoerente
Ispezione del calibro del filo non riuscita
Accumulo di rivestimento nei fori ciechi
Impegno del filo ridotto
Difficoltà di montaggio
Necessità di eseguire l'inseguimento del filo dopo la finitura
Per i fori filettati, il disegno deve definire se le filettature devono essere rifinite, mascherate, pulite, tracciate o ispezionate dopo la finitura.
Le note utili sul disegno includono:
'Non anodizzare i fori filettati'
'Maschera i fili prima del rivestimento'
'Ispezionare i fori filettati dopo la finitura'
'Pulire le filettature dopo la placcatura'
'L'adattamento della filettatura deve essere mantenuto dopo la finitura'
'Nessun accumulo di rivestimento consentito nei fori filettati'
Per una guida più dettagliata alla progettazione del filo, consulta NAITE TECH Pratiche di progettazione di filettature e dispositivi di fissaggio CNC.
I buchi profondi sono difficili da rifinire in modo coerente perché l'accesso è limitato. La lucidatura, la sabbiatura, il rivestimento, la pulizia e l'ispezione potrebbero non raggiungere in modo uniforme le superfici interne profonde.
Le sfide relative alla finitura dei fori profondi includono:
Accesso limitato agli strumenti
Rimozione difficile di trucioli e bave
Spessore del rivestimento non uniforme
Scarsa portata di sabbiatura
Accesso difficile per la lucidatura
Problemi di pulizia e residui
Limitazioni all'ispezione
Possibili sostanze chimiche di finitura intrappolate
Se un foro profondo richiede una superficie interna controllata, questo dovrebbe essere discusso con il fornitore della lavorazione prima della produzione. Alcuni requisiti potrebbero richiedere strumenti speciali, metodi speciali di pulizia, alesatura, levigatura o ispezione.
Se la finitura interna non è critica dal punto di vista funzionale, potrebbe essere più pratico lasciare il foro profondo come lavorato con un'adeguata sbavatura.
Levature e svasature influiscono sul modo in cui gli elementi di fissaggio si posizionano contro una parte. La finitura superficiale e lo spessore del rivestimento possono influenzare il posizionamento del dispositivo di fissaggio, soprattutto quando la testa del dispositivo di fissaggio deve essere a filo o applicare una forza di serraggio uniforme.
I progettisti dovrebbero considerare:
Diametro lamatura
Profondità della svasatura
Angolo di svasatura
Rugosità superficiale sotto la testa del dispositivo di fissaggio
Spessore del rivestimento
Sbavature attorno al bordo del foro
Se la testa del dispositivo di fissaggio deve entrare in contatto con il metallo nudo
Se l'accumulo di finitura influisce sulla seduta
Se lo spessore del rivestimento è significativo, potrebbe essere necessario rivedere la profondità della lamatura o la sede degli elementi di fissaggio dopo la finitura.
Le scanalature di tenuta, le scanalature degli O-ring e i passaggi del fluido possono richiedere una finitura superficiale controllata per la prevenzione delle perdite e le prestazioni di tenuta. Queste caratteristiche non dovrebbero essere trattate come normali tasche o fori.
Le considerazioni sulla finitura superficiale includono:
Rugosità della superficie della scanalatura
Dimensioni della scanalatura dopo la finitura
Rimozione delle bave
Condizione del bordo
Pulizia
Compatibilità del rivestimento con il fluido
Compatibilità dei materiali di tenuta
Metodo di ispezione
Per le caratteristiche di tenuta, specificare i requisiti di finitura solo dove necessario. Una faccia di tenuta potrebbe necessitare di un valore Ra controllato, mentre le superfici interne non funzionali vicine potrebbero rimanere come lavorate.
Le tasche interne e le cavità potrebbero essere difficili da rifinire esteticamente. La sabbiatura, la lucidatura, la spazzolatura, l'anodizzazione o il rivestimento potrebbero non produrre lo stesso aspetto all'interno di una cavità profonda come su una superficie esterna aperta.
Le sfide relative alla finitura della cavità interna includono:
Texture di sabbiatura irregolare
Segni di utensili visibili negli angoli
Accesso limitato alla lucidatura
Accumulo di rivestimento negli angoli
Difficoltà di pulizia dopo la finitura
Raggi interni piccoli che richiedono piccoli utensili
Maggiore manodopera di finitura
Se la tasca è nascosta e non funzionale, una finitura standard come lavorata è spesso l'opzione più conveniente. Se la tasca è visibile o funzionale, i requisiti di finitura dovrebbero essere definiti chiaramente.
Le caratteristiche interne sono spesso più difficili da rifinire e ispezionare rispetto alle superfici esterne. Filettature, fori, fori di centraggio, scanalature di tenuta e tasche profonde possono essere influenzati da accumuli di rivestimento, difficoltà di mascheratura, bave o accesso limitato alla finitura.
Durante la revisione della finitura superficiale, NAITE TECH valuta se le caratteristiche interne devono essere rifinite, mascherate, protette, pulite, alesate, ispezionate o lasciate come lavorate. Ciò aiuta a prevenire problemi di assemblaggio come filettature strette, adattamento inadeguato del perno, interferenza del foro del cuscinetto o difetti della superficie di tenuta.
Tasche, fessure e angoli interni sono caratteristiche comuni nelle parti fresate CNC, ma possono risultare impegnative quando i requisiti di finitura superficiale sono troppo rigidi o non chiaramente definiti. Queste caratteristiche spesso comportano un accesso limitato agli utensili, frese piccole, pareti profonde, spazi ristretti e raggi interni che rendono più difficili la lavorazione e la finitura.
Una faccia esterna piatta è solitamente più facile da lavorare, lucidare, sabbiare o ispezionare rispetto a una tasca profonda o a una fessura stretta. Per questo motivo, i requisiti di finitura superficiale all'interno delle tasche e le caratteristiche interne dovrebbero essere specificati attentamente.
NAITE TECH fornisce fresatura CNC di precisione per elementi critici della superficie in cui è necessario rivedere insieme la geometria della tasca, le dimensioni della scanalatura, la qualità della superficie e l'accesso all'utensile.
Le tasche vengono spesso utilizzate per la riduzione del peso, il posizionamento dei componenti, lo spazio libero, la sigillatura o le funzioni di assemblaggio interno. La finitura superficiale richiesta dipende dalla funzione della tasca.
Una tasca potrebbe richiedere una finitura controllata se:
Individua un altro componente
Supporta un sigillo o una guarnizione
Contiene un inserto o un modulo elettronico
Crea una superficie di scorrimento o di contatto
È visibile nel prodotto finale
Influisce sul flusso del fluido
Richiede l'adesione del rivestimento
Funge da riferimento o superficie di ispezione
Tuttavia, se una tasca viene utilizzata solo per la rimozione di materiale o per la rimozione nascosta, in genere è sufficiente una finitura standard come lavorata.
Le tasche profonde possono mostrare segni di utensili più visibili perché potrebbero essere necessari strumenti a lunga portata. Passaggi di finitura più piccoli o passaggi di finitura aggiuntivi possono migliorare la superficie, ma aumentano anche i tempi di lavorazione.
Le fessure possono essere utilizzate per il gioco, la regolazione, lo scorrimento, le sedi per chiavetta, il movimento dei dispositivi di fissaggio o l'allineamento. Come per i fori, i requisiti di finitura superficiale dovrebbero essere basati sulla funzione.
Una semplice fessura di gioco potrebbe non richiedere una finitura superficiale fine. Una fessura scorrevole o una fessura di guida può richiedere pareti laterali più lisce, larghezza controllata e bave ridotte. Una sede per chiavetta può richiedere precisione dimensionale e qualità superficiale costante.
Considerazioni importanti sulla finitura delle scanalature includono:
Larghezza della fessura
Profondità della fessura
Finitura parete laterale
Finitura della superficie inferiore
Controllo delle bave
Raggio dell'angolo
Accesso allo strumento
Se una parte accoppiata scorre nella fessura
Se lo slot è visibile o nascosto
Se una fessura fa parte di un'interfaccia mobile, è necessario rivedere la finitura superficiale insieme alla tolleranza e alla scelta del materiale.
Il raggio dell'angolo interno influisce fortemente sia sull'efficienza della lavorazione che sulla qualità della superficie. Gli utensili di fresatura CNC sono rotondi, quindi gli angoli interni devono avere un raggio. Raggi interni piccoli richiedono utensili da taglio più piccoli e gli utensili più piccoli sono meno rigidi.
Piccoli strumenti possono creare:
Segni di strumenti più visibili
Aumento delle vibrazioni
Maggiore deflessione dell'utensile
Tempi di lavorazione più lunghi
Maggiore difficoltà nel raggiungimento di valori Ra bassi
Maggiore rischio di finitura superficiale incoerente
Costo più elevato per tasche profonde e fessure strette
Raggi interni più grandi consentono l'uso di utensili più grandi e rigidi. Ciò migliora l'accesso all'utensile, riduce la forza di taglio e spesso migliora la consistenza della superficie.
Per le regole pratiche di progettazione del raggio, vedere NAITE TECH design del raggio interno per una migliore finitura superficiale.
Le tasche profonde sono più difficili da rifinire rispetto alle caratteristiche superficiali e aperte. Una tasca profonda potrebbe richiedere utensili lunghi per la lavorazione e gli utensili di post-elaborazione potrebbero non raggiungere il fondo o le pareti laterali in modo coerente.
Le sfide di finitura tascabile profonda includono:
Lunga portata dell'utensile
Deflessione dell'utensile
Rischio chiacchiere
Struttura irregolare della parete laterale
Segni di passaggio visibili
Accesso limitato alla lucidatura
Sabbiatura non uniforme
Accumulo di rivestimento negli angoli
Pulizia difficile dopo la finitura
Ispezione più difficile delle superfici interne
Se una tasca profonda non è visibile o ha un funzionamento critico, evitare di specificare una finitura cosmetica o un valore Ra molto basso al suo interno. Se la tasca è funzionale, definire esattamente quali superfici richiedono una finitura controllata.
La sabbiatura può creare un aspetto opaco uniforme su superfici aperte, ma potrebbe non raggiungere in modo uniforme tasche profonde, fessure strette o aree in ombra. I mezzi di sabbiatura possono colpire le superfici esterne più direttamente delle pareti interne o del fondo delle tasche.
Ciò può comportare:
Texture opaca irregolare
Aree interne più chiare o più scure
Segni di utensile rimanenti negli angoli
Finitura incoerente nelle cavità profonde
Difficoltà ad abbinare le superfici esterne
Se una tasca è visibile ed estetica, discutere se la sabbiatura può ottenere l'aspetto richiesto. Se la tasca è nascosta, lasciarla così come lavorata potrebbe essere più conveniente.
La lucidatura di tasche interne, fessure e raggi piccoli può essere costosa perché l'accesso agli utensili è limitato. La lucidatura manuale potrebbe non raggiungere tutte le superfici in modo uniforme e una lucidatura aggressiva può modificare le dimensioni o le condizioni dei bordi.
La lucidatura delle funzionalità interne può aumentare i costi quando:
La tasca è profonda
La fessura è stretta
I raggi interni sono piccoli
La superficie è ampia
Gli spigoli vivi devono essere protetti
È richiesto un valore Ra molto basso
È richiesta la consistenza cosmetica
La tolleranza dimensionale deve essere mantenuta
Se la lucidatura è necessaria solo per le superfici visibili, il disegno dovrebbe definire chiaramente le zone lucidate. Evitare di richiedere la lucidatura all'interno delle tasche nascoste a meno che non sia funzionalmente necessario.
I rivestimenti e l'anodizzazione possono comportarsi diversamente negli angoli interni rispetto alle superfici aperte. Lo spessore del rivestimento, l'aspetto del colore e la struttura possono variare in base alla geometria, alla distribuzione della corrente elettrica, all'accesso al fluido o all'accesso allo spruzzo a seconda del processo.
I potenziali problemi includono:
Accumulo di rivestimento negli angoli
Dimensioni di apertura ridotte nelle fessure o nei fori
Colore non uniforme nei tratti profondi
Rivestimento più spesso o più sottile nelle aree incassate
Difficoltà di mascheramento
Problemi di pulizia e residui
Se una caratteristica interna ha una tolleranza ristretta o una funzione di assemblaggio, gli effetti del rivestimento dovrebbero essere rivisti prima della produzione.
Per migliorare l'uniformità della finitura superficiale in tasche, fessure e angoli interni, prendere in considerazione i seguenti suggerimenti di progettazione:
Ove possibile, utilizzare raggi degli angoli interni più ampi
Evita tasche strette e profonde non necessarie
Mantenere i requisiti di finitura funzionale limitati alle superfici critiche
Consentire la finitura come lavorata per le aree interne nascoste
Evitare i requisiti di lucidatura nelle cavità profonde a meno che non sia necessario
Definire chiaramente le superfici visibili e non visibili
Considerare se la sabbiatura può raggiungere le caratteristiche interne
Aggiungi funzionalità di scarico se necessario per l'accesso allo strumento
Esaminare lo spessore del rivestimento in fessure, fori e scanalature
Discutere tempestivamente con il fornitore i requisiti di finitura difficili
Un requisito di finitura superficiale deve corrispondere a ciò che può essere lavorato, rifinito e ispezionato in modo affidabile.
Le superfici piane esterne sono più facili da rifinire in modo uniforme rispetto a tasche profonde, fessure strette o raggi interni piccoli. Quando si applicano requisiti estetici o di bassa rugosità alle funzionalità interne, l'accesso agli strumenti e l'accesso post-elaborazione dovrebbero essere rivisti in anticipo.
Durante la revisione DFM, NAITE TECH valuta la profondità della tasca, la larghezza della fessura, il raggio interno, l'accesso all'utensile, l'accesso al rivestimento e la fattibilità dell'ispezione. In molti casi, consentire alle caratteristiche interne non funzionali di rimanere come lavorate può ridurre i costi mantenendo la qualità di finitura delle superfici visibili o funzionali.
La lavorazione CNC a 5 assi può contribuire a migliorare l'uniformità della finitura superficiale su parti complesse quando la geometria, l'accesso agli utensili o la strategia di impostazione creano sfide di produzione. Consentendo all'utensile o al pezzo di muoversi su più assi, la lavorazione a 5 assi può raggiungere superfici angolari, profili curvi, elementi profondi e geometrie multifaccia in alcuni casi in modo più efficiente rispetto alla lavorazione standard a 3 assi.
Tuttavia, la lavorazione a 5 assi non rende automaticamente ogni superficie più liscia o meno costosa. Il suo vantaggio principale non è semplicemente una maggiore precisione, ma un migliore accesso, modifiche di configurazione ridotte, una portata più breve dell'utensile in alcune geometrie e un migliore controllo delle relazioni superficiali complesse.
Per le parti piatte semplici, la fresatura CNC standard può essere sufficiente. Per superfici complesse, elementi angolari e parti con severi requisiti di finitura estetica o funzionale su più facce, la lavorazione a 5 assi può offrire importanti vantaggi.
NAITE TECH fornisce Lavorazione CNC a 5 assi per caratteristiche superficiali complesse in cui è necessario rivedere insieme l'accesso all'utensile, la qualità della superficie e la geometria multifaccia.
L'accesso agli utensili è uno dei fattori più importanti che influenzano la finitura superficiale. Se un utensile da taglio non può avvicinarsi alla superficie con un angolo adeguato, il processo potrebbe richiedere utensili lunghi, configurazioni multiple o percorsi utensile meno efficienti. Ciò può aumentare la deflessione dell'utensile, le vibrazioni e i segni di lavorazione visibili.
La lavorazione a 5 assi può migliorare l'accesso all'utensile consentendo all'utensile o alla parte di inclinarsi. Questo può essere utile per:
Superfici angolate
Cavità profonde
Profili curvi
Alloggiamenti complessi
Parti in stile aerospaziale
Componenti di dispositivi medici
Parti robotiche
Geometria simile a una girante
Superfici di stampi e matrici
Caratteristiche di montaggio ottico o del sensore
Quando l'utensile può avvicinarsi a una superficie in modo più efficace, il processo di lavorazione può consentire un migliore impegno della fresa, una lunghezza dell'utensile più breve, una migliore consistenza della superficie e un rischio ridotto di segni dell'utensile.
Caratteristiche profonde o difficili da raggiungere spesso richiedono utensili lunghi nella lavorazione a 3 assi. Gli utensili lunghi sono meno rigidi e hanno maggiori probabilità di vibrare o deformarsi durante il taglio. Ciò può lasciare una finitura superficiale scadente, segni di vibrazione o dimensioni incoerenti.
In alcuni casi, la lavorazione a 5 assi consente all'utensile di inclinarsi e avvicinarsi all'elemento da una direzione migliore. Ciò può consentire l'uso di uno strumento più corto o più rigido.
I vantaggi possono includere:
Deflessione dell'utensile ridotta
Vibrazioni inferiori
Migliore consistenza della finitura superficiale
Controllo dimensionale migliorato
Meno segni di utensili visibili
Passate di finitura più stabili
Ciò è particolarmente utile per cavità profonde, tasche angolate, superfici sagomate e caratteristiche complesse in cui l'accesso agli utensili standard è limitato.
Ogni modifica all'impostazione può introdurre piccole differenze di allineamento. Per la finitura superficiale, le transizioni di impostazione possono anche creare linee di disallineamento visibili, cambiamenti nella direzione del segno dell'utensile o piccole discontinuità tra le aree lavorate.
La lavorazione a 5 assi a volte può ridurre il numero di configurazioni necessarie per parti complesse. Ciò può migliorare la continuità della superficie e ridurre le transizioni visibili tra le facce.
Un minor numero di configurazioni può essere d'aiuto quando le parti includono:
Facce angolate multiple
Superfici curve complesse
Superfici che si fondono in direzioni diverse
Stretto rapporto tra le superfici visibili
Caratteristiche cosmetiche su più volti
Superfici funzionali che devono rimanere allineate
Geometria multifaccia controllata da Datum
Per le parti in cui l'aspetto della superficie o la relazione tra le caratteristiche sono importanti in più orientamenti, la riduzione delle modifiche di impostazione può supportare un risultato più pulito e coerente.
Le superfici sagomate sono spesso più difficili da rifinire rispetto alle semplici facce piane. La strategia del percorso utensile, il contatto dell'utensile, il passaggio, l'angolo dell'utensile e la curvatura della superficie influiscono tutti sulla texture finale.
La lavorazione a 5 assi può supportare un controllo più flessibile del percorso utensile su geometrie complesse. Può aiutare a mantenere un migliore orientamento dell'utensile rispetto alla superficie, migliorando la consistenza della finitura in applicazioni selezionate.
Questo è utile per:
Alloggiamenti curvi
Componenti ergonomici del prodotto
Superfici aerospaziali
Superfici dei dispositivi medici
Caratteristiche dello stampo
Forme a turbina o a girante
Interfacce meccaniche complesse
Tuttavia, la finitura superficiale finale dipende dall'intero processo, compresa la selezione dell'utensile, la strategia del percorso utensile, il materiale, le condizioni della macchina, i parametri di taglio e i requisiti di ispezione.
La lavorazione a 5 assi non è sempre necessaria. Se una parte ha geometria semplice, superfici aperte e requisiti di finitura che possono essere raggiunti con la fresatura standard, la lavorazione a 3 assi può essere più conveniente.
La lavorazione a 5 assi potrebbe non essere necessaria quando:
Le superfici sono piane e facilmente accessibili
Le caratteristiche possono essere lavorate in una o due semplici configurazioni
I requisiti estetici sono limitati alle facce esterne
La finitura standard lavorata è accettabile
La finitura superficiale è controllata principalmente dalla post-elaborazione
La parte non presenta caratteristiche angolari o sagomate complesse
La riduzione dei costi è più importante della riduzione delle configurazioni
Il processo di lavorazione deve essere selezionato in base alla geometria della parte, ai requisiti di finitura, ai requisiti di tolleranza, al materiale e alla quantità di produzione.
Anche quando la lavorazione a 5 assi migliora l’accesso all’utensile e la qualità della superficie, potrebbe essere comunque necessaria la post-elaborazione per l’aspetto o la protezione finale.
Per esempio:
Un alloggiamento in alluminio complesso potrebbe comunque necessitare di pallinatura e anodizzazione.
Un componente medico in acciaio inossidabile potrebbe ancora necessitare di passivazione o elettrolucidatura.
Una parte visibile del prodotto di consumo potrebbe ancora necessitare di lucidatura o spazzolatura.
Una parte rivestita potrebbe ancora necessitare di mascheratura per caratteristiche di precisione.
Una superficie di tenuta potrebbe comunque necessitare di un valore Ra controllato.
La lavorazione a 5 assi può migliorare la superficie lavorata prima della finitura, ma non sostituisce tutti i processi di finitura. Il team di progettazione deve ancora definire quali superfici sono estetiche, funzionali, rivestite, mascherate o misurate dopo la finitura.
Per le parti CNC complesse, i problemi di finitura superficiale spesso derivano dall'accesso all'utensile, dalla sua portata e dalle transizioni di configurazione piuttosto che dai soli requisiti di rugosità superficiale. Un valore Ra basso può essere difficile da ottenere se lo strumento non può avvicinarsi alla superficie con sufficiente rigidità o se la parte richiede più configurazioni che creano transizioni visibili.
Durante la revisione del processo, NAITE TECH valuta se la lavorazione a 5 assi può migliorare l'accesso, ridurre i riaggiustamenti e supportare una qualità della superficie più uniforme. L'obiettivo non è scegliere la lavorazione a 5 assi per impostazione predefinita, ma selezionare il processo che meglio supporta la geometria della parte, i requisiti di finitura e l'obiettivo di costo.
I requisiti di finitura superficiale dovrebbero essere chiaramente definiti sui disegni tecnici, soprattutto quando influenzano la funzione, l'aspetto, la tolleranza, il rivestimento, l'ispezione o l'assemblaggio. Un modello CAD 3D può mostrare la geometria, ma in genere non comunica in modo sufficientemente chiaro la ruvidità della superficie, le aspettative estetiche, lo spessore del rivestimento, i requisiti di mascheratura o le esigenze di ispezione post-finitura.
Per parti semplici non estetiche, può essere sufficiente una nota generale come 'come lavorato, sbavare tutti gli spigoli vivi'. Per le parti con superfici di tenuta, aree cosmetiche visibili, anodizzazione, placcatura, lucidatura, passivazione o caratteristiche di tolleranza stretta, il disegno dovrebbe fornire istruzioni di finitura più dettagliate.
Una specifica chiara della finitura superficiale aiuta il fornitore di lavorazioni meccaniche a capire cosa deve essere controllato, cosa può rimanere standard e quali caratteristiche richiedono una gestione speciale prima o dopo la finitura.
I simboli di rugosità superficiale vengono utilizzati per definire i requisiti di rugosità misurabili come i valori Ra. Questi dovrebbero essere applicati solo su superfici che necessitano di ruvidità controllata per funzionalità, adattamento, tenuta, scorrimento, usura o ispezione.
Esempi comuni includono:
Sigillatura delle facce
Superfici scorrevoli
Aree di contatto dei cuscinetti
Superfici dell'albero
Superfici di riferimento
Facce di accoppiamento
Passaggi fluidi
Superfici di contatto di precisione
Evitare di imporre requisiti Ra ridotti su ogni superficie a meno che non vi sia una chiara ragione funzionale. Specificare eccessivamente i valori Ra può aumentare i tempi di lavorazione, i costi di ispezione e la complessità della finitura.
Un buon disegno può utilizzare:
Nota generale sulla finitura per la maggior parte delle superfici
Richiami Ra specifici solo su superfici critiche
Simboli di finitura sulle aree di tenuta o di scorrimento
Note separate sulla finitura cosmetica per le superfici a vista
Esempio:
'Ra 0,8 µm solo sulla superficie di tenuta.'
Ciò è più chiaro ed economico rispetto all'applicazione di Ra 0,8 µm all'intera parte.
Se alcune superfici non richiedono finiture speciali, definirle come lavorate. Ciò impedisce ipotesi di lucidatura, sabbiatura o rivestimento non necessarie.
Le note utili sul disegno includono:
'Come lavorato, se non diversamente specificato'
'Le tasche interne potrebbero rimanere come lavorate'
'Superfici nascoste: finitura accettabile'
'Sbavare tutti gli spigoli vivi'
'Rimuovere bave e trucioli'
'Segni di utensili accettabili su superfici non cosmetiche'
Queste note sono particolarmente utili per prototipi, fissaggi, parti meccaniche interne e funzionalità nascoste.
Per molti progetti CNC, consentire alle superfici non critiche di rimanere come lavorate è uno dei modi più semplici per ridurre i costi.
Le superfici cosmetiche devono essere identificate chiaramente sul disegno. Una nota generale sulla finitura potrebbe non essere sufficiente se nel prodotto finale sono visibili solo alcune facce.
Per le parti cosmetiche, definire:
Quali superfici sono visibili
Quali superfici richiedono una finitura cosmetica
Quali superfici possono rimanere come lavorate
Segni di strumenti accettabili
Consistenza desiderata
Colore desiderato
Requisito lucido o opaco
Direzione della spazzolatura, se applicabile
Campione di riferimento o foto se disponibile
Note di esempio:
'Superfici esterne a vista: pallinatura + anodizzazione nera'
'Lato anteriore: nessun segno di utensile visibile'
'Solo superfici estetiche contrassegnate con A'
'Superfici interne: accettabile come lavorato'
'Direzione del pennello parallela al bordo lungo'
'Campione di finitura approvato dalla partita'
Ciò aiuta a evitare di rifinire eccessivamente le aree nascoste e riduce le controversie estetiche.
Se è necessaria una finitura post-elaborazione, specificare chiaramente il tipo di finitura. Non fare affidamento su termini vaghi come 'bella finitura' 'finitura liscia' o 'buon aspetto'.
Le note finali chiare possono includere:
'Alluminio anodizzato trasparente'
'Anodizzazione nera dopo pallinatura'
'Anodizzazione dura, colore naturale'
'Acciaio inossidabile passivato'
'Superfici inox elettrolucidate'
'Piastra di nichel, spessore come specificato'
'Cappotto in polvere nero, fili di maschera'
'Superficie visibile lucidata fino a Ra 0,4 µm'
Anche la scelta della finitura deve corrispondere al materiale. L'anodizzazione viene generalmente utilizzata per l'alluminio. La passivazione viene utilizzata per l'acciaio inossidabile. La placcatura può essere utilizzata per acciaio, ottone, rame o altri materiali compatibili. Le parti in plastica possono richiedere aspettative diverse.
Alcune finiture aggiungono o rimuovono materiale. Se lo spessore del rivestimento influisce sulle dimensioni finali, sugli accoppiamenti, sulle filettature, sulla sigillatura o sull'assemblaggio, è necessario definirlo o rivederlo.
Ciò è particolarmente importante per:
Fori dei cuscinetti
Fori per spine di centraggio
Fori filettati
Caratteristiche di adattamento a pressione
Caratteristiche di vestibilità antiscivolo
Diametri dell'albero
Sigillatura delle scanalature
Interfacce scorrevoli
Superfici di contatto elettrico
Le note utili sul disegno includono:
'Le dimensioni finali si applicano dopo il rivestimento'
'Foro del cuscinetto della maschera prima dell'anodizzazione'
'Non rivestire i fori filettati'
'Mantieni la tenuta del filo dopo la finitura'
'Lo spessore del rivestimento non deve influenzare il foro di inserimento'
'Ispezionare il diametro del foro dopo la finitura'
Quando lo spessore del rivestimento è importante, il disegno dovrebbe chiarire se le dimensioni sono prima o dopo la finitura.
Il mascheramento protegge le caratteristiche che non dovrebbero ricevere un trattamento superficiale o un rivestimento. Viene comunemente utilizzato quando l'anodizzazione, la placcatura, la verniciatura, il rivestimento a polvere o la sabbiatura potrebbero influire sull'adattamento, sulla conduttività, sulla sigillatura o sull'assemblaggio.
Le funzionalità che potrebbero richiedere il mascheramento includono:
Discussioni
Fori dei cuscinetti
Fori per spine di centraggio
Fori a pressione
Sigillatura delle facce
Superfici di riferimento
Aree di contatto elettrico
Superfici di messa a terra
Superfici di scorrimento di precisione
Note di mascheramento di esempio:
'Mascherare tutti i fori filettati prima dell'anodizzazione'
'Superficie di riferimento maschera A'
'Foro cuscinetto maschera Ø20 H7'
'Nessun rivestimento sulla superficie di contatto elettrico'
'Proteggere la superficie di tenuta durante la pallinatura'
'Maschera i fori a pressione prima della verniciatura a polvere'
Il mascheramento aggiunge costi, quindi dovrebbe essere utilizzato dove funzionalmente necessario, non automaticamente su ogni funzionalità.
Una delle domande più importanti nel disegno della finitura superficiale è se le quote si applicano prima o dopo la finitura. Questo dovrebbe essere chiarito quando una finitura modifica lo spessore della superficie o rimuove materiale.
Per esempio:
L'anodizzazione può influire sullo spessore della superficie dell'alluminio.
La placcatura aggiunge materiale.
Il rivestimento in polvere aggiunge un rivestimento relativamente spesso.
La lucidatura rimuove il materiale.
L'elettrolucidatura rimuove uno strato sottile.
La sabbiatura modifica la struttura e può incidere sui bordi.
Se l'adattamento finale assemblato è importante, specificare che la dimensione critica si applica dopo la finitura.
Note di esempio:
'Tutte le dimensioni critiche si applicano dopo l'anodizzazione'
'Foro del cuscinetto da lavorare dopo il rivestimento'
'Filettatura adatta da verificare dopo la finitura'
'Maschera i fori di precisione; le dimensioni si applicano prima della finitura'
'Diametro esterno finale dopo la placcatura: Ø25,00 ±0,02 mm'
Ciò aiuta a evitare disaccordi tra l'ispezione della lavorazione prefinitura e l'ispezione della parte finale.
Se è necessario controllare la ruvidità della superficie, lo spessore del rivestimento, il colore o la qualità estetica, definire i requisiti di ispezione prima della produzione.
L'ispezione può includere:
Misurazione Ra
Ispezione visiva
Misurazione dello spessore del rivestimento
Controllo del calibro del filo
Misurazione del calibro del foro dopo la finitura
Confronto dei campioni di colore
Criteri di accettazione dei cosmetici
Rapporto di ispezione del primo articolo
Certificato di conformità
I requisiti di ispezione possono influire sui costi e sui tempi di consegna, pertanto dovrebbero essere inclusi nella fase di preventivo.
Note di esempio:
'Ispezionare Ra sulla superficie di tenuta'
'Verificare l'adattamento della filettatura dopo l'anodizzazione'
'Fornire un rapporto sullo spessore del rivestimento'
'Ispezione estetica richiesta solo sulle superfici visibili'
'Campione di colore anodizzato approvato'
'Ispezione del primo articolo richiesta per dimensioni critiche'
Di seguito sono riportati esempi di note pratiche di disegno per pezzi lavorati a CNC:
Requisito |
Nota di disegno di esempio |
|---|---|
Finitura generale |
Come lavorato, se non diversamente specificato |
Sbavatura |
Sbavare e rompere gli spigoli vivi di 0,2–0,5 mm |
Superficie di tenuta |
Ra 0,8 µm solo sulla faccia di tenuta |
Alluminio cosmetico |
Superfici a vista pallinate e anodizzate nere |
Funzionalità nascoste |
Le tasche interne potrebbero rimanere così come lavorate |
Discussioni |
Non anodizzare i fori filettati |
Foro del cuscinetto |
Foro del cuscinetto della maschera prima dell'anodizzazione |
Dimensione del rivestimento |
Le dimensioni finali si applicano dopo la placcatura |
Spazzolatura |
Direzione della spazzola parallela al bordo lungo |
Controllo del colore |
Corrisponde al campione di finitura approvato |
Ispezione |
Verificare l'adattamento della filettatura e il diametro del foro dopo la finitura |
Un disegno chiaro della finitura superficiale aiuta a prevenire rilavorazioni, controversie estetiche, problemi di adattamento del rivestimento e costi inutili. I disegni più utili separano i requisiti di finitura funzionale dai requisiti di finitura estetica e definiscono chiaramente quali superfici necessitano di un trattamento speciale.
Durante la revisione del disegno, NAITE TECH valuta le didascalie Ra, il tipo di finitura, le superfici visibili, le esigenze di mascheratura, lo spessore del rivestimento, le dimensioni pre-finitura e post-finitura e i requisiti di ispezione. Ciò aiuta a garantire che la parte non solo venga lavorata correttamente, ma anche rifinita correttamente per l'uso previsto.
Gli errori di finitura superficiale spesso si verificano quando i requisiti di aspetto, funzione, tolleranza, materiale e post-elaborazione non vengono considerati insieme. Una parte può essere lavorata correttamente ma fallire comunque perché la finitura influisce sulle dimensioni, crea incoerenze estetiche, causa problemi di assemblaggio o aumenta inutilmente i costi.
Evitare errori comuni nella finitura superficiale aiuta a ridurre le rilavorazioni, a migliorare la qualità delle parti e a rendere più chiara la comunicazione con i fornitori.
Uno degli errori più comuni è applicare un valore Ra preciso a ogni superficie del disegno. Ciò può aumentare i tempi di lavorazione e i costi di ispezione senza migliorare le prestazioni delle parti.
Non tutte le superfici necessitano di un valore di rugosità basso. Una faccia di tenuta, una superficie di scorrimento o un'area correlata ai cuscinetti può richiedere un Ra controllato, ma le tasche nascoste, le aree libere e le superfici non funzionali possono spesso rimanere come lavorate.
Un approccio migliore consiste nell'utilizzare:
Note generali sulla finitura per superfici non critiche
Valori Ra specifici solo per superfici funzionali
Note di finitura cosmetica solo per superfici a vista
Revisione del fornitore per geometrie difficili da rifinire
Ciò mantiene la qualità della superficie focalizzata dove conta.
La ruvidità superficiale e l'aspetto estetico non sono la stessa cosa. Ra misura numericamente la struttura della superficie, ma non definisce completamente l'aspetto di una parte.
Una superficie può soddisfare il valore Ra specificato ma mostrare comunque:
Segni di strumenti
Linee di lavorazione direzionale
Variazione di colore
Sabbiatura irregolare
Segni di lucidatura
Gestire i graffi
Incoerenza dell'anodizzazione
Transizioni del percorso utensile visibili
Per le parti cosmetiche, specificare il processo di finitura, le superfici visibili, il colore, la struttura e lo standard di accettazione. Se l'aspetto è fondamentale, utilizzare campioni o foto di riferimento.
Se un disegno non definisce quali superfici sono visibili, il fornitore può presumere che la stessa finitura si applichi all'intera parte. Ciò può aumentare i costi, soprattutto quando le tasche interne, le superfici inferiori o le cavità nascoste non necessitano di trattamenti cosmetici.
Per le parti CNC cosmetiche, definire:
Superfici esterne visibili
Superfici interne nascoste
Superfici che possono rimanere come lavorate
Superfici che richiedono pallinatura o spazzolatura
Superfici che richiedono anodizzazione o rivestimento
Superfici che devono essere protette da eventuali danni
Una nota come 'solo superfici esterne visibili' può evitare rifiniture non necessarie su aree non visibili.
Lo spessore del rivestimento può influenzare le dimensioni finali. Ciò è particolarmente importante per l'anodizzazione, l'anodizzazione dura, la placcatura, la verniciatura a polvere e la verniciatura.
Se lo spessore del rivestimento viene ignorato, la parte potrebbe avere:
Fori filettati stretti
Fori sottodimensionati
Spazio ridotto
Problemi di press-fit
Interferenza nelle caratteristiche di scorrimento
Disallineamento dell'assemblaggio
Problemi di tenuta
Per le feature con tolleranza stretta, definire se le quote si applicano prima o dopo la finitura e se è necessaria la mascheratura.
I fori filettati e le filettature esterne sono sensibili alla finitura. Accumuli di rivestimento, anodizzazione, placcatura, verniciatura o sabbiatura possono influire sull'adattamento della filettatura e sull'installazione del dispositivo di fissaggio.
Gli errori comuni di finitura della filettatura includono:
Rivestire fori filettati senza verificarne l'adattamento
Non mascherare le filettature prima dell'anodizzazione o della verniciatura
Consentire l'accumulo di placcatura nelle filettature
Non ispezionare i fili dopo aver finito
Ignorare la pulizia del foro cieco dopo la finitura
Non definisce se i fili debbano essere seguiti dopo il rivestimento
Per le funzioni filettate, specificare se la filettatura deve essere rivestita, mascherata, pulita, scanalata o ispezionata dopo la finitura.
Per maggiori dettagli, consulta NAITE TECH considerazioni sulla finitura dei fori filettati.
I fori critici, i fori di inserimento a pressione, le sedi dei cuscinetti, i fori delle spine di centraggio e gli elementi di scorrimento potrebbero non tollerare l'accumulo di rivestimento o i cambiamenti della struttura della superficie.
Se queste caratteristiche vengono finite senza revisione, la parte finale potrebbe non riuscire ad assemblarsi anche se le dimensioni della lavorazione di prefinitura fossero corrette.
Le funzionalità che potrebbero richiedere il mascheramento includono:
Fori dei cuscinetti
Fori per spine di centraggio
Fori a pressione
Fori antiscivolo
Fori filettati
Aree di contatto dell'albero
Superfici di sigillatura
Aree di contatto elettrico
Superfici di riferimento
Il mascheramento aumenta i costi, ma può prevenire rilavorazioni più costose o guasti all'assemblaggio.
La lucidatura è molto più difficile all'interno di tasche profonde, fessure strette, piccoli raggi interni e cavità interne. Può comportare un aumento significativo dei costi di manodopera e potrebbe non produrre un risultato uniforme.
La lucidatura delle caratteristiche interne può anche influenzare:
Dimensioni tascabili
Nitidezza dei bordi
Geometria degli angoli
Consistenza superficiale
Ripetibilità dell'ispezione
Tempi di consegna
Se una tasca è nascosta e non funzionante, evitare di dover lucidare il suo interno. Se la superficie della tasca è funzionale, definire esattamente quali aree richiedono lucidatura o bassa ruvidità.
Tasche interne, cavità, superfici inferiori e ritagli per la riduzione del peso spesso non necessitano di rifiniture cosmetiche. L'applicazione di requisiti di sabbiatura, lucidatura, spazzolatura, anodizzazione o rivestimento a queste aree può aumentare i costi senza migliorare il prodotto finale.
Una strategia migliore è definire:
Superfici esterne cosmetiche
Superfici interne funzionali
Superfici nascoste che possono rimanere come lavorate
Aree che richiedono mascheramento
Aree che richiedono rivestimento o protezione dalla corrosione
Ciò aiuta il fornitore ad applicare lo sforzo di finitura solo dove crea valore.
Il colore anodizzato può variare leggermente a seconda della lega di alluminio, della preparazione della superficie, delle condizioni del lotto, della geometria della parte e dei parametri di processo. Ciò è particolarmente vero per l'anodizzazione colorata.
I progettisti dovrebbero evitare di dare per scontato una corrispondenza perfetta dei colori a meno che i requisiti di finitura non siano discussi e controllati.
Per le parti sensibili al colore:
Specificare la lega in modo coerente
Utilizzare campioni approvati
Definire la gamma di colori accettabile
Evitare di mescolare diverse leghe di alluminio
Discutere la variazione da lotto a lotto
Considera gli standard di ispezione estetica
Uno standard visivo chiaro è più utile di una nota vaga come 'anodizzazione nera, perfetta corrispondenza dei colori'.
Non tutti i materiali sono adatti per ogni finitura. L'anodizzazione è comunemente usata per l'alluminio, la passivazione per l'acciaio inossidabile, la placcatura per ottone, rame o acciaio e la plastica richiede aspettative diverse.
I problemi di finitura superficiale possono verificarsi quando:
Il materiale selezionato non accetta bene la finitura
L'adesione del rivestimento è scarsa
I risultati dei colori non sono coerenti
La finitura influisce sulla conduttività
Il processo danneggia il materiale
Le parti in plastica si deformano o mostrano una scarsa qualità della superficie
La selezione del materiale e della finitura deve essere esaminata insieme.
I requisiti di finitura superficiale devono essere ispezionabili. Se un disegno specifica Ra, spessore del rivestimento, qualità estetica o adattamento finale dopo la finitura, il metodo di ispezione deve essere chiaro.
L'ispezione può includere:
Misura della rugosità superficiale
Misurazione dello spessore del rivestimento
Ispezione visiva
Confronto dei colori
Ispezione del calibro del filo
Misurazione del foro dopo la finitura
Controllo dell'idoneità funzionale
Rapporto di ispezione del primo articolo
I requisiti di ispezione possono influire sui costi e sui tempi di consegna, pertanto dovrebbero essere discussi prima della produzione.
La finitura superficiale deve essere presa in considerazione prima di iniziare la lavorazione. Alcuni requisiti di finitura influiscono sulla strategia di lavorazione, sulla mascheratura, sulla progettazione dei bordi, sulla selezione dei materiali, sulle dimensioni finali e sulla pianificazione dell'ispezione.
Modifiche tardive alla finitura possono causare problemi come:
Accumulo di rivestimento su caratteristiche critiche
Le dimensioni non corrispondono più ai requisiti finali
Necessità di rilavorazione
Superfici cosmetiche non preparate correttamente
Mascheramento non previsto
Tempi di consegna più lunghi
Costo di rilavorazione più elevato
La finitura superficiale dovrebbe essere rivista durante la fase di progettazione e preventivo, non dopo che le parti sono già state lavorate.
La maggior parte dei problemi di finitura superficiale sono causati da requisiti poco chiari piuttosto che dal processo di finitura stesso. Quando i disegni non separano le superfici cosmetiche, le superfici funzionali, le aree rivestite, le aree mascherate e le superfici lavorate, il fornitore deve fare delle ipotesi.
La revisione della finitura superficiale di NAITE TECH si concentra sull'identificazione di quali superfici necessitano di ruvidità controllata, quali superfici necessitano di un trattamento cosmetico, quali caratteristiche devono essere protette dal rivestimento e quali requisiti possono aggiungere costi inutili. Ciò aiuta a ridurre le rilavorazioni, evitare problemi di adattamento e migliorare la coerenza dal prototipo alla produzione.
Specificare la finitura superficiale CNC non significa solo scegliere come dovrebbe apparire una parte. È anche una decisione di produzione che influisce sulla strategia di lavorazione, sulla selezione dei materiali, sulla pianificazione delle tolleranze, sullo spessore del rivestimento, sulla mascheratura, sull'ispezione, sui tempi di consegna e sul costo totale della parte.
NAITE TECH aiuta gli ingegneri a rivedere i requisiti di finitura superficiale CNC prima della produzione, in modo che le superfici funzionali, le superfici cosmetiche, le aree rivestite e le caratteristiche di precisione possano essere definite chiaramente. Ciò aiuta a ridurre le rilavorazioni, evitare problemi di adattamento, migliorare la consistenza estetica e prevenire costi di finitura non necessari.
Per progetti di prototipazione e produzione, NAITE TECH fornisce Servizi di lavorazione e finitura CNC con supporto tecnico per rugosità superficiale, post-elaborazione, compatibilità dei materiali e revisione DFM.
Prima di lavorare e rifinire una parte CNC, NAITE TECH può rivedere sia il modello CAD che il disegno tecnico 2D per comprendere la funzione della parte, i requisiti di finitura superficiale e i rischi di produzione.
Le aree di revisione tipiche includono:
Rugosità superficiale e requisiti Ra
Aree superficiali come lavorate
Superfici cosmetiche e volti visibili
Superfici funzionali di tenuta, scorrimento o accoppiamento
Requisiti di sabbiatura
Requisiti di anodizzazione e anodizzazione dura
Esigenze di lucidatura, spazzolatura, passivazione, placcatura o rivestimento
Compatibilità di materiali e finiture
Spessore del rivestimento e dimensioni finali
Requisiti di mascheramento per filettature, fori e caratteristiche di accoppiamento stretto
Impatto della finitura superficiale sulle tolleranze CNC
Rischi di finitura di fori, filettature e caratteristiche interne
Tasca profonda e accesso alla finitura del raggio interno
Requisiti di ispezione cosmetica
Requisiti di ispezione della rugosità superficiale
Assemblaggio post-finitura o controlli di adattamento
Questa revisione aiuta a determinare quali superfici necessitano di un controllo speciale e quali superfici possono rimanere come lavorate.
Una chiara strategia di finitura superficiale può ridurre i costi inutili. Il supporto tecnico di NAITE TECH si concentra sulla corrispondenza dei requisiti di finitura superficiale con l'effettiva funzione e visibilità di ciascuna superficie.
Per esempio:
Una tasca nascosta potrebbe non richiedere sabbiatura o lucidatura.
Una faccia di tenuta può richiedere un valore Ra controllato ma non un'anodizzazione cosmetica.
Un involucro in alluminio visibile potrebbe richiedere sabbiatura e anodizzazione per l'aspetto.
Potrebbe essere necessario mascherare un foro filettato o effettuare un'ispezione post-finitura.
Potrebbe essere necessario proteggere il foro del cuscinetto dall'accumulo di rivestimento.
Una tasca interna profonda può essere difficile da lucidare o sabbiare in modo uniforme.
Una parte in acciaio inossidabile potrebbe necessitare di passivazione per resistere alla corrosione.
Una caratteristica con tolleranza stretta potrebbe richiedere un'ispezione finale dopo la finitura.
Esaminando questi dettagli prima della produzione, gli ingegneri possono evitare costi legati alla finitura e ridurre i rischi di produzione senza ridurre la qualità delle parti.
Molte caratteristiche superficiali critiche sono prodotte dalla fresatura CNC, tra cui facce piane, tasche, fessure, profili, raggi interni, superfici di montaggio e superfici esterne visibili. Queste aree potrebbero richiedere un'attenta pianificazione del percorso utensile prima della post-elaborazione.
NAITE TECH fornisce Fresatura CNC per la qualità della superficie lavorata in cui la geometria, la finitura superficiale e i requisiti di tolleranza devono essere esaminati insieme.
Per le parti fresate, la revisione della finitura superficiale può includere:
Strategia del percorso utensile
Diametro della fresa e passo oltre
Pianificazione del passaggio di finitura
Requisito di rugosità superficiale
Profondità tasca e finitura parete
Qualità della superficie della fessura
Raggio dell'angolo interno
Limitazioni di accesso agli strumenti
Fattibilità di pallinatura o lucidatura
Impatto del rivestimento sulle caratteristiche fresate
Identificazione cosmetica del viso
Ciò aiuta a determinare se la finitura superficiale può essere ottenuta mediante la sola lavorazione meccanica o se è necessaria una finitura secondaria.
Le parti complesse possono richiedere un'attenzione speciale quando i requisiti di finitura superficiale si applicano a facce angolate, superfici curve, cavità profonde o geometria multifaccia. L'accesso agli strumenti, le transizioni di configurazione e la fusione delle superfici possono influenzare l'aspetto finale e la consistenza della finitura.
NAITE TECH fornisce lavorazione multiasse per superfici sagomate quando la geometria complessa richiede un migliore accesso e una strategia di lavorazione più controllata.
La lavorazione a 5 assi può supportare gli obiettivi di finitura superficiale per:
Alloggiamenti curvi
Caratteristiche angolate
Cavità profonde
Componenti aerospaziali
Parti di dispositivi medici
Componenti robotici
Supporti ottici o per sensori
Superfici esterne complesse
Superfici cosmetiche multifaccia
Superfici che richiedono transizioni del percorso utensile più uniformi
Tuttavia, NAITE TECH valuta ogni progetto individualmente per determinare se è necessaria la lavorazione a 5 assi o se la fresatura CNC standard e un'adeguata post-elaborazione possono ottenere il risultato desiderato in modo più conveniente.
Per una revisione e un preventivo della finitura superficiale più accurati, fornisci sia un modello CAD 3D che un disegno tecnico 2D.
I file e le informazioni consigliati includono:
STEP, STP, X_T o altri file CAD 3D
Disegno PDF 2D
Specifica del materiale
Finitura superficiale richiesta
Rugosità superficiale o didascalie Ra
Superfici cosmetiche visibili
Requisiti di rivestimento o anodizzazione
Requisiti di colore, se applicabili
Requisiti di mascheramento
Requisiti di filettatura, foro e adattamento
Dimensioni e tolleranze critiche
Requisiti di ispezione della finitura superficiale
Campioni o foto di riferimento se l'aspetto estetico è importante
Quantità di produzione
Il modello CAD definisce la geometria, mentre il disegno 2D comunica l'intento finale. Per le parti CNC estetiche o critiche per la superficie, il disegno è particolarmente importante perché definisce quali superfici necessitano di un trattamento speciale e quali superfici possono rimanere standard.
La revisione della finitura superficiale è molto utile prima che il progetto venga finalizzato o prima dell'inizio della produzione. La revisione anticipata offre agli ingegneri maggiore flessibilità per regolare le zone di finitura, i requisiti di mascheratura, la selezione dei materiali, la strategia di tolleranza e i metodi di post-elaborazione.
Dovresti prendere in considerazione la revisione della finitura superficiale quando la tua parte include:
Superfici visibili cosmetiche
Anodizzazione o anodizzazione dura
Sabbiatura
Lucidatura o spazzolatura
Passivazione o elettrolucidatura
Placcatura o verniciatura a polvere
Fori con tolleranze strette o fori filettati
Superfici di sigillatura
Superfici scorrevoli o soggette ad usura
Tasche profonde o fessure strette
Raggi angolari interni piccoli
Geometria multiasse complessa
Requisiti di corrispondenza dei colori
Problemi relativi allo spessore del rivestimento
Requisiti del rapporto di ispezione
Il feedback tempestivo dei fornitori può aiutare a prevenire problemi legati alla finitura prima dell'inizio della lavorazione e della post-elaborazione.
Una specifica chiara della finitura superficiale aiuta a prevenire rilavorazioni, controversie estetiche, problemi di aderenza del rivestimento e costi inutili. L'approccio più efficace è definire i requisiti di finitura in base alla funzione della superficie e alla visibilità.
Durante la revisione della finitura superficiale, NAITE TECH valuta insieme materiale, geometria, tolleranza, mascheratura, spessore del rivestimento, ruvidità superficiale, aspettative estetiche e necessità di ispezione. Ciò aiuta a garantire che le parti lavorate a CNC non siano solo dimensionalmente accurate, ma anche rifinite correttamente per l'uso previsto.
Se non sei sicuro che i tuoi requisiti di finitura superficiale CNC siano troppo rigidi, incompleti o poco chiari, NAITE TECH può rivedere i tuoi file CAD e disegni e fornire feedback pratici DFM prima della produzione.
Hai bisogno di aiuto per specificare i requisiti di finitura superficiale CNC per il tuo prossimo progetto?
Invia i tuoi file CAD e disegni a NAITE TECH per revisione tecnica, feedback sulla producibilità e preventivo. Il nostro team può aiutare a valutare la rugosità superficiale, il tipo di finitura, la compatibilità dei materiali, le esigenze di mascheratura, l'impatto del rivestimento e i requisiti di ispezione per prototipi e parti di produzione.
Inizia con NAITE TECH Capacità di lavorazione CNC NAITE TECH.
Trova le risposte alle domande più comuni su rugosità superficiale CNC, valori Ra, finiture come lavorate, sabbiatura, anodizzazione, lucidatura, spessore del rivestimento, impatto della tolleranza e revisione della finitura superficiale.
La finitura superficiale CNC si riferisce alla struttura, alla rugosità, all'aspetto e alle condizioni superficiali di una parte lavorata. Può includere segni di lavorazione, rugosità superficiale, direzione di posa, livello di lucentezza, struttura opaca, rivestimento, anodizzazione, lucidatura o altri risultati di post-elaborazione.
La finitura superficiale non è solo estetica. Può anche influenzare la tenuta, lo scorrimento, l'attrito, la resistenza all'usura, la resistenza alla corrosione, l'adesione del rivestimento, la pulizia e le prestazioni dell'assemblaggio.
Una finitura superficiale standard lavorata a CNC è in genere una superficie lavorata creata direttamente dal processo di taglio. Potrebbe mostrare segni visibili di strumenti, percorsi di taglio, linee di svolta o schemi di fresatura.
Per molte parti CNC generiche, una finitura 'come lavorata' è accettabile quando la superficie non è estetica, sigillante, scorrevole o critica per l'usura. Se è richiesta una rugosità superficiale specifica, questa deve essere definita nel disegno tecnico utilizzando un valore Ra o un simbolo di rugosità superficiale.
Il giusto valore Ra dipende dalla funzione della superficie. Le superfici lavorate genericamente possono utilizzare una finitura standard come Ra 3,2 µm, mentre superfici più fini come facce di accoppiamento, superfici di tenuta o aree di scorrimento possono richiedere Ra 1,6 µm, Ra 0,8 µm o inferiore.
Evitare di specificare un valore Ra molto basso su ogni superficie. I requisiti di rugosità superficiale fine dovrebbero essere applicati solo laddove influiscono sulla funzionalità, sull'aspetto, sulla tenuta, sull'usura o sull'assemblaggio.
No. Un valore Ra più basso significa una superficie più liscia, ma non è sempre migliore. Superfici più lisce possono richiedere una lavorazione più lenta, passaggi di finitura aggiuntivi, lucidatura, maggiori ispezioni e costi più elevati.
Se la superficie non influisce sulla tenuta, sullo scorrimento, sull'usura o sull'aspetto, un valore Ra molto basso potrebbe non migliorare le prestazioni della parte. L'approccio più conveniente consiste nell'utilizzare la finitura superficiale fine solo dove è funzionalmente richiesta.
Una finitura come lavorata viene prodotta direttamente dal processo di taglio CNC e può mostrare segni di utensile o percorsi di taglio. La sabbiatura utilizza mezzi fini per creare una struttura superficiale opaca più uniforme.
La finitura grezza è solitamente più economica e adatta per parti funzionali o nascoste. La sabbiatura viene spesso utilizzata per parti visibili in alluminio o acciaio inossidabile dove si desidera un aspetto cosmetico opaco uniforme.
La sabbiatura modifica la struttura della superficie creando un aspetto opaco. L'anodizzazione è un processo elettrochimico utilizzato principalmente sull'alluminio per migliorare la resistenza alla corrosione, la durezza superficiale e il colore.
Molte parti CNC in alluminio vengono prima sabbiate e poi anodizzate per creare una finitura estetica uniforme. La sabbiatura migliora la consistenza visiva, mentre l'anodizzazione fornisce protezione e colore.
SÌ. L'anodizzazione può influire sulle dimensioni finali perché modifica lo strato superficiale delle parti in alluminio. L'anodizzazione dura solitamente ha un impatto dimensionale maggiore rispetto all'anodizzazione standard.
Per caratteristiche con tolleranze strette quali fori dei cuscinetti, fori per spine di centraggio, fori filettati, fori a pressione o superfici scorrevoli, lo spessore dell'anodizzazione deve essere rivisto prima della produzione. Queste aree potrebbero richiedere la mascheratura, l'ispezione post-finitura o la regolazione delle dimensioni di lavorazione.
Dipende dall'applicazione. In molti casi, i fori filettati dovrebbero essere mascherati o controllati dopo l'anodizzazione perché l'accumulo di anodizzazione può rendere le filettature serrate e influenzare l'installazione degli elementi di fissaggio.
Se i fori filettati devono rimanere funzionali dopo la finitura, il disegno deve definire chiaramente se i filetti devono essere mascherati, puliti, tracciati o ispezionati dopo la finitura. Per una guida più dettagliata alla progettazione delle caratteristiche filettate, consultare NAITE TECH Pratiche di progettazione di filettature e dispositivi di fissaggio CNC.
Le finiture comuni per le parti CNC in alluminio includono lavorazione meccanica, sabbiatura, anodizzazione trasparente, anodizzazione nera, anodizzazione colorata, anodizzazione dura, spazzolatura, lucidatura, verniciatura a polvere e verniciatura.
Per le parti cosmetiche in alluminio, la sabbiatura seguita dall'anodizzazione è una scelta comune. Per applicazioni resistenti all'usura, l'anodizzazione dura può essere più adatta. Per prototipi o parti meccaniche nascoste, la finitura grezza può essere sufficiente.
Le finiture comuni dell'acciaio inossidabile includono la lavorazione meccanica, la sabbiatura, la spazzolatura, la lucidatura, la passivazione e l'elettrolucidatura.
La passivazione viene spesso utilizzata per migliorare la resistenza alla corrosione senza modificare in modo significativo le dimensioni. L’elettrolucidatura può essere utilizzata quando sono necessarie superfici più lisce, pulite e resistenti alla corrosione. Per le parti cosmetiche in acciaio inossidabile è possibile selezionare la lucidatura o la spazzolatura.
La finitura superficiale influisce sui costi in termini di tempo di lavorazione, operazioni di finitura, ispezione, mascheratura, movimentazione e rischio di rilavorazione. Valori Ra inferiori di solito richiedono una lavorazione o una lucidatura più controllata. Le finiture cosmetiche possono richiedere sabbiatura, anodizzazione, spazzolatura o manipolazione speciale.
I costi aumentano quando i requisiti di finitura fine vengono applicati a ogni superficie anziché solo alle superfici che ne hanno bisogno.
SÌ. La finitura superficiale può influenzare le tolleranze CNC poiché alcuni processi di finitura aggiungono materiale, rimuovono materiale o modificano la struttura della superficie.
Anodizzazione, anodizzazione dura, placcatura, verniciatura a polvere, lucidatura, elettrolucidatura e sabbiatura possono influenzare le dimensioni finali, la condizione dei bordi, le filettature, i fori e gli accoppiamenti. Le caratteristiche di tolleranza stretta dovrebbero essere riviste prima della finitura.
La finitura superficiale deve essere specificata chiaramente nel disegno 2D. Il disegno dovrebbe definire quali superfici sono lavorate, quali superfici richiedono valori Ra specifici, quali superfici sono cosmetiche, quali aree richiedono rivestimento o anodizzazione e quali caratteristiche necessitano di mascheratura.
Note utili sui disegni includono 'Come lavorato a macchina, se non diversamente specificato,' 'Superfici esterne visibili: pallinatura + anodizzazione nera,' 'Ra 0,8 µm solo sulla superficie di tenuta,' 'Foro del cuscinetto della maschera prima dell'anodizzazione' e 'Non rivestire i fori filettati.'
No. La maggior parte dei pezzi lavorati a CNC non necessita della stessa finitura su ogni superficie. Le superfici funzionali, le superfici cosmetiche, le superfici nascoste e le caratteristiche interne dovrebbero essere trattate diversamente.
Le superfici esterne visibili possono richiedere una finitura cosmetica, mentre le tasche interne nascoste possono spesso rimanere così come sono state lavorate. Le superfici di tenuta o di scorrimento potrebbero richiedere una rugosità controllata, mentre le caratteristiche di gioco potrebbero no.
A volte possono essere rifiniti, ma tasche profonde, fessure strette e piccoli angoli interni sono più difficili da lucidare o sabbiare in modo uniforme. L'accesso agli utensili e l'accesso alla finitura diventano più difficili nelle aree incassate.
Se le caratteristiche interne sono nascoste o non funzionali, lasciarle così come sono lavorate è spesso più conveniente. Se le superfici interne richiedono una finitura controllata, ciò deve essere esaminato con il fornitore della lavorazione prima della produzione.
SÌ. NAITE TECH può esaminare file CAD e disegni 2D per valutare i requisiti di finitura superficiale, compatibilità dei materiali, impatto della tolleranza, esigenze di mascheratura, spessore del rivestimento, superfici cosmetiche e requisiti di ispezione.
Questa revisione aiuta a identificare quali superfici necessitano di finiture speciali, quali aree possono rimanere come lavorate e quali requisiti di finitura potrebbero aumentare inutilmente i costi. Per progetti di prototipazione e produzione, NAITE TECH fornisce Supporto per la finitura superficiale della lavorazione CNC con feedback tecnico prima della produzione.
Invia i tuoi file CAD e disegni 2D a NAITE TECH per feedback sulla producibilità, revisione della finitura superficiale e preventivo.
Carica i tuoi file CAD e disegni 2D su NAITE TECH per preventivi di lavorazione CNC e revisione della finitura superficiale. Il nostro team di ingegneri può aiutare a valutare la ruvidità superficiale, la finitura estetica, l'anodizzazione, la sabbiatura, la lucidatura, la mascheratura, l'impatto della tolleranza e la compatibilità dei materiali prima della produzione.
Invia disegni per prototipi o parti CNC di produzione.


