
- Maison
- Capacités
- Solution
- Matériel
- Industrie
- Ressources
- Demander un devis
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-06-23 Origine : Site
La finition de surface est une exigence de conception importante pour les pièces usinées CNC. Cela affecte non seulement l'apparence d'une pièce, mais également ses performances en termes d'assemblage, d'étanchéité, de glissement, de résistance à l'usure, d'adhérence du revêtement, de résistance à la corrosion et de fiabilité à long terme. Une surface qui semble acceptable peut ne pas convenir au scellement ou au glissement, tandis qu'une surface hautement polie peut ajouter des coûts inutiles si elle n'améliore pas la fonction de la pièce.
Dans l'usinage CNC, la finition de surface peut être créée directement par le processus de découpe ou améliorée par des opérations de finition secondaires telles que le sablage aux billes, l'anodisation, le polissage, la passivation, le placage, le brossage, le revêtement en poudre ou la peinture. Chaque option a un effet différent sur l’apparence, le coût, la tolérance dimensionnelle, le délai de livraison et la compatibilité des matériaux.
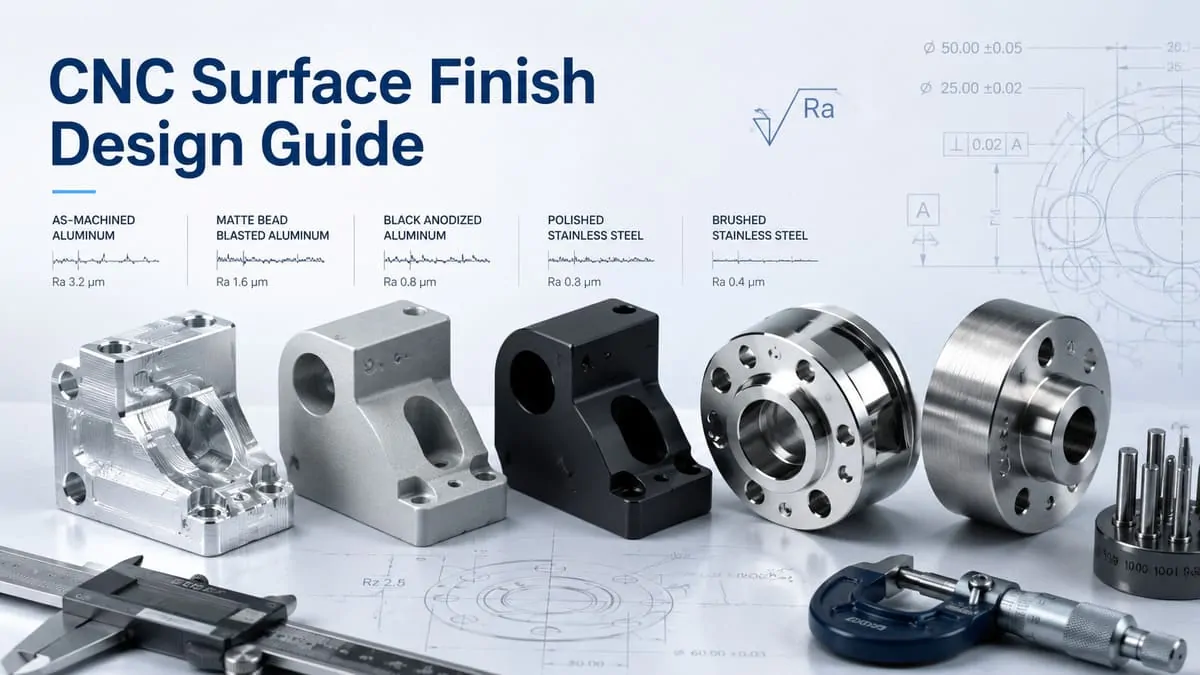
Une erreur de conception courante consiste à appliquer la même exigence de finition de surface à chaque surface d'une pièce. Dans de nombreux projets, seules quelques surfaces nécessitent une rugosité ou une consistance cosmétique contrôlée. Les zones cachées, les poches non fonctionnelles, les cavités internes et les surfaces de dégagement peuvent souvent rester telles qu'usinées. En séparant les surfaces fonctionnelles des surfaces cosmétiques, les ingénieurs peuvent améliorer la qualité des pièces tout en évitant des coûts de finition inutiles.
Ce guide explique comment spécifier les exigences de finition de surface CNC de manière claire et rentable. Il couvre la rugosité de surface, les valeurs Ra, les finitions telles que usinées, la finition cosmétique, les surfaces fonctionnelles, les options de post-traitement courantes, la compatibilité des matériaux, les légendes des dessins, l'impact des tolérances et l'examen côté fournisseur.
Si vous avez besoin d'aide pour la sélection de la finition de surface, la compatibilité des matériaux, l'impact sur les tolérances ou l'examen de la fabricabilité, NAITE TECH fournit services d'usinage CNC personnalisés pour prototypes et pièces de production avec assistance technique pour les exigences de finition pratiques.
Ce guide couvre les principes pratiques de finition de surface CNC, aidant les ingénieurs à spécifier la rugosité de surface, les finitions cosmétiques, les revêtements et les exigences de post-traitement sans ajouter de coûts d'usinage ou de finition inutiles.
Comprenez ce que signifie la finition de surface dans l'usinage CNC, y compris la rugosité de la surface, les marques d'outils, la direction de pose, l'apparence visuelle et la qualité fonctionnelle de la surface.
Découvrez comment les valeurs Ra sont utilisées pour définir la rugosité de surface et quand les surfaces rugueuses, standard, fines ou polies sont appropriées pour les pièces usinées CNC.
Comparez les surfaces telles qu'usinées avec le sablage aux billes, l'anodisation, le polissage, la passivation, le placage, le revêtement en poudre et d'autres processus de finition.
Identifiez quelles surfaces affectent l'étanchéité, la friction, l'usure, l'assemblage ou l'adhérence du revêtement, et quelles surfaces nécessitent principalement un contrôle de l'apparence esthétique.
Passez en revue les choix de finition courants pour les pièces usinées CNC, notamment les finitions brutes d'usinage, sablées, anodisées, anodisées dures, polies, brossées, passivées et plaquées.
Comprenez comment les valeurs Ra inférieures, la consistance cosmétique, le polissage, le masquage, l'épaisseur du revêtement, l'inspection et les délais de finition affectent le coût total des pièces.
Découvrez comment l'anodisation, le placage, le revêtement en poudre, le polissage et le microbillage peuvent affecter les dimensions finales, les filetages, les bords, les ajustements serrés et les exigences d'inspection.
Découvrez comment l'aluminium, l'acier inoxydable, le laiton, le cuivre, le titane et les plastiques techniques réagissent différemment à la finition de surface et au post-traitement.
Apprenez à spécifier clairement les valeurs Ra, les zones cosmétiques, l'épaisseur du revêtement, les exigences de masquage et les notes de finition sur les dessins techniques.
La finition de surface dans l'usinage CNC fait référence à la texture, à la rugosité, au motif et à l'apparence d'une surface usinée. Il décrit à quel point une surface est lisse, rugueuse, brillante, mate, directionnelle ou marquée par un outil après l'usinage ou le post-traitement.
La finition de surface peut être contrôlée par le processus d'usinage lui-même ou modifiée par des opérations de finition supplémentaires. Par exemple, une pièce peut être laissée telle qu'usinée, grenaillée pour un aspect mat, anodisée pour la résistance à la corrosion et la couleur, polie pour une surface plus lisse ou passivée pour améliorer la résistance à la corrosion sur l'acier inoxydable.
Dans l'usinage CNC, la finition de surface peut inclure plusieurs caractéristiques liées :
Rugosité de la surface
Marques d'outils
Modèle de trajectoire de coupe
Direction de pose
Aspect brillant ou mat
Revêtement ou texture anodisée
État des bords
État des bavures
Propreté des surfaces
Qualité des contacts fonctionnels
La finition de la surface ne doit pas être considérée comme un détail purement esthétique. Dans de nombreuses pièces usinées CNC, la finition de surface affecte directement les performances de la pièce.
Par exemple:
Une surface d'étanchéité peut nécessiter une rugosité contrôlée pour éviter les fuites.
Une surface coulissante peut nécessiter une finition plus lisse pour réduire la friction et l'usure.
Une surface liée au roulement peut nécessiter une finition spécifique pour permettre un contact correct.
Un boîtier cosmétique peut nécessiter un sablage aux billes et une anodisation pour une apparence cohérente.
Une surface enduite peut nécessiter une rugosité appropriée pour l’adhérence du revêtement.
Une fonctionnalité filetée peut nécessiter une révision après la fin pour éviter les problèmes d'assemblage.
C'est pourquoi les exigences en matière de finition de surface doivent être adaptées à la fonction de chaque surface.
Pour des règles de conception de pièces plus larges, vous pouvez également consulter les règles de NAITE TECH. Recommandations de conception d'usinage CNC.
La finition de surface CNC peut généralement être divisée en deux catégories : la finition usinée et la finition post-traitée.
La finition de surface usinée est créée directement par l'outil de coupe. Cela dépend de la géométrie de l'outil, de l'avance, de la vitesse de broche, du pas à pas, du matériau, de la stratégie de coupe, de l'usure de l'outil et des passes de finition. Une surface telle qu'usinée peut présenter des marques d'outils, des lignes de fraisage, des marques de tournage ou des trajectoires de coupe visibles.
La finition de surface post-traitée est créée après l'usinage. Cela peut inclure le sablage aux billes, l'anodisation, le polissage, le brossage, la passivation, le placage, le revêtement en poudre, la peinture ou d'autres traitements de surface. Ces processus peuvent améliorer l’apparence, la résistance à la corrosion, la résistance à l’usure, la propreté ou la texture de la surface.
Une conception pratique doit définir si les exigences en matière de surface sont :
Fonctionnel
Cosmétique
Protecteur
Dimensionnel
Lié à l'assemblage
Lié au revêtement
Lié à l'inspection
Par exemple, un boîtier en aluminium visible peut nécessiter un sablage aux billes et une anodisation noire pour son apparence, tandis qu'un alésage de roulement dans la même pièce peut devoir être masqué ou contrôlé séparément pour maintenir l'ajustement. Traiter toutes les surfaces de la même manière peut créer des coûts évitables ou des risques fonctionnels.
La finition de surface affecte plusieurs facteurs importants de conception et de fabrication.
Facteur de finition de surface |
Pourquoi c'est important |
|---|---|
Apparence |
Affecte la qualité visible du produit et les surfaces orientées client |
Friction |
Important pour les interfaces coulissantes, mobiles ou rotatives |
Scellage |
La rugosité de la surface peut affecter les fuites et les performances du joint |
Résistance à l'usure |
La texture de la surface influence le contact et le comportement à l'usure |
Adhésion du revêtement |
Certains revêtements nécessitent une préparation de surface appropriée |
Résistance à la corrosion |
Des finitions telles que l'anodisation ou la passivation peuvent améliorer la protection |
Impact de la tolérance |
Certaines finitions enlèvent ou ajoutent de la matière |
Inspection |
La rugosité ou les exigences esthétiques peuvent nécessiter des contrôles supplémentaires |
Coût |
Des finitions plus fines et des exigences esthétiques augmentent généralement les coûts |
La clé est d’éviter de trop spécifier les exigences de finition. Une surface d'étanchéité, un couvercle visible et une poche interne cachée peuvent tous nécessiter des stratégies de finition différentes. L'application d'une valeur Ra fine ou d'une finition cosmétique sur chaque surface peut augmenter les coûts d'usinage et de post-traitement sans améliorer la pièce finale.
La finition de surface est souvent considérée comme une exigence esthétique, mais dans l'usinage CNC, elle peut également affecter l'étanchéité, la friction, l'usure, l'adhérence du revêtement et les performances d'assemblage. Avant la production, NAITE TECH vérifie si chaque exigence de finition est visuelle, fonctionnelle ou les deux.
Dans de nombreux projets CNC, l'approche la plus rentable consiste à définir les exigences de finition par fonction de surface. Les surfaces critiques d'étanchéité, de glissement ou de contact peuvent nécessiter une rugosité contrôlée, tandis que les zones cachées ou non fonctionnelles peuvent souvent rester telles qu'usinées. Cela permet de maintenir les performances des pièces tout en évitant des coûts de finition inutiles.
La rugosité de surface est l’une des façons les plus courantes de décrire la finition de surface CNC. Il mesure les petits pics, creux et textures laissés sur une surface après l'usinage ou la finition. Dans les dessins techniques, la rugosité de surface est souvent spécifiée à l'aide d'une valeur Ra..
Ra , ou rugosité moyenne arithmétique, représente la variation moyenne de hauteur d'un profil de surface sur une longueur mesurée. Une valeur Ra inférieure signifie généralement une surface plus lisse, tandis qu'une valeur Ra plus élevée signifie une surface plus rugueuse.
Par exemple:
Ra 6,3 µm indique une surface usinée relativement rugueuse.
Ra 3,2 µm est courant pour les surfaces usinées générales.
Ra 1,6 µm est une finition usinée plus fine.
Un Ra de 0,8 µm ou moins peut être utilisé pour les surfaces d'étanchéité, de glissement ou de contact de précision.
Cependant, Ra n’est qu’une façon de décrire l’état de surface. Deux surfaces ayant la même valeur Ra peuvent néanmoins paraître différentes si elles présentent des marques d'outils, des directions de pose, des motifs de polissage ou des textures de revêtement différents. Pour cette raison, les exigences en matière de finition de surface doivent tenir compte à la fois de la fonction et de l’apparence.
Le tableau ci-dessous fournit des références générales de rugosité de surface pour les pièces usinées CNC. Les résultats réels dépendent du matériau, de la géométrie, de l'état de l'outil, de la stratégie d'usinage, du processus de finition et de la méthode d'inspection.
Exigence de surface |
Plage Ra typique |
Utilisation courante |
|---|---|---|
Surface usinée rugueuse |
Ra 6,3 µm ou plus |
Surfaces internes non critiques, zones d'ébauche |
Finition usinée standard |
Ra 3,2 µm |
Pièces usinées CNC générales |
Finition finement usinée |
Ra 1,6 µm |
Surfaces visibles, faces de contact, aspect amélioré |
Surface de précision |
Ra 0,8 µm |
Surfaces d'étanchéité, de glissement, de roulement ou de contact |
Surface polie |
Ra 0,4 µm ou moins |
Applications cosmétiques, optiques, à faible friction ou spéciales |
Ces valeurs doivent être utilisées comme références pratiques et non comme règles universelles. Une exigence de rugosité de surface facile à atteindre sur une face plate et ouverte en aluminium peut être plus difficile sur une poche profonde, une paroi mince, un petit rayon interne ou un matériau dur.
Une valeur Ra inférieure n’est pas toujours meilleure. Une surface plus lisse peut améliorer l’étanchéité, le glissement ou l’apparence esthétique, mais elle peut également augmenter le temps d’usinage, les coûts de finition et les exigences d’inspection.
Des valeurs Ra inférieures peuvent nécessiter :
Passes de finition plus lentes
Un enjambement plus petit
Des outils plus tranchants
Fixation plus stable
Polissage supplémentaire
Plus d'inspection
Meilleur contrôle de l'usure des outils
Manipulation plus prudente après la finition
Si la surface n'affecte pas la fonction ou l'apparence, la spécification d'une valeur Ra très faible peut augmenter le coût sans améliorer les performances de la pièce.
Par exemple, une poche interne cachée n'a généralement pas besoin de la même valeur Ra qu'une face d'étanchéité ou une surface de glissement. Une surface extérieure cosmétique peut nécessiter une cohérence visuelle, mais pas nécessairement une valeur de rugosité extrêmement faible. Une surface liée au roulement peut nécessiter un contrôle de rugosité car elle affecte le contact et l'usure.
La valeur Ra correcte dépend de la fonction de la surface.
La rugosité de la surface et l’apparence visuelle sont liées, mais elles ne sont pas identiques.
Ra mesure numériquement la texture de la surface. L'apparence décrit l'apparence de la surface à l'œil nu. Une surface peut avoir une valeur Ra acceptable mais présenter toujours des marques d'outils visibles, des lignes directionnelles, des variations de couleur, des incohérences de sablage ou des motifs de polissage.
Ceci est particulièrement important pour les pièces destinées aux clients, telles que :
Boîtiers de produits
Composants des appareils grand public
Boîtiers en aluminium
Supports visibles
Couvertures pour dispositifs médicaux
Couvertures robotiques
Boîtiers pour équipements optiques
Pour les pièces cosmétiques, les ingénieurs ne doivent pas se fier uniquement aux valeurs Ra. Il est souvent préférable de spécifier le type de finition, les surfaces visibles, la couleur, le niveau de brillance et la norme cosmétique acceptable. Des échantillons ou des photos de référence peuvent également aider à éviter les malentendus.
Ra doit être spécifié lorsque la rugosité de la surface affecte directement la fonction, les performances ou l'inspection de la pièce.
Les surfaces courantes pouvant nécessiter une légende Ra comprennent :
Faces d'étanchéité
Surfaces coulissantes
Zones de contact des roulements
Surfaces de l'arbre
Surfaces de contact
Surfaces d'écoulement des fluides
Surfaces de montage optiques ou capteurs
Surfaces de référence de précision
Surfaces préparées pour le revêtement ou le collage
Toutes les surfaces n’ont pas besoin d’une valeur Ra. Si aucune rugosité de surface spécifique n'est requise, il peut suffire d'utiliser une note générale telle que « tel qu'usiné » ou de définir une finition standard pour les zones non critiques.
Un dessin pratique peut comprendre :
Note générale de finition pour la plupart des surfaces
Valeur Ra spécifique uniquement pour les surfaces fonctionnelles
Note de finition cosmétique pour les surfaces visibles
Notes de masquage pour les filetages, les alésages ou les zones d'ajustement serré
Exigences de revêtement ou d'anodisation si nécessaire
Cette approche donne au fournisseur des instructions claires sans que chaque surface soit coûteuse à usiner ou à inspecter.
Les exigences en matière de rugosité de surface affectent les coûts, car les surfaces plus lisses nécessitent généralement un usinage ou un post-traitement plus contrôlé.
Le coût augmente lorsque :
Une valeur Ra inférieure est requise
Un plus grand nombre de surfaces nécessitent une rugosité contrôlée
La surface est profonde ou difficile d’accès
De petits outils sont nécessaires
Un polissage est nécessaire
Une cohérence cosmétique est requise
Des rapports d'inspection sont requis
La finition doit être protégée lors de la manipulation
Un revêtement ou un masquage est nécessaire après l'usinage
Pour cette raison, la rugosité de la surface doit être appliquée de manière sélective. L'objectif est de spécifier la qualité de surface dont la pièce a réellement besoin, et non la valeur Ra la plus basse possible.
Si votre pièce présente des exigences en matière de finition de surface pouvant affecter la tolérance, l'assemblage ou le coût, NAITE TECH peut vous fournir Examen de la finition de surface CNC avant la production.
Un facteur de coût courant consiste à spécifier une valeur Ra fine sur chaque surface. Dans de nombreuses pièces CNC, seules les faces d'étanchéité, les surfaces de glissement, les zones liées aux roulements ou les surfaces cosmétiques visibles nécessitent une rugosité contrôlée. Les surfaces non critiques ou cachées peuvent souvent rester telles qu'usinées.
Lors de l'examen de la finition de surface, NAITE TECH évalue si chaque exigence Ra est fonctionnelle, cosmétique ou inutile. Cela permet de réduire les coûts d'usinage et d'inspection tout en gardant les surfaces importantes correctement contrôlées. Rugosité de surface et valeurs Ra expliquées
La rugosité de surface est l’une des façons les plus courantes de décrire la finition de surface CNC. Il mesure les petits pics, creux et textures laissés sur une surface après l'usinage ou la finition. Dans les dessins techniques, la rugosité de surface est souvent spécifiée à l'aide d'une valeur Ra..
Ra , ou rugosité moyenne arithmétique, représente la variation moyenne de hauteur d'un profil de surface sur une longueur mesurée. Une valeur Ra inférieure signifie généralement une surface plus lisse, tandis qu'une valeur Ra plus élevée signifie une surface plus rugueuse.
Par exemple:
Ra 6,3 µm indique une surface usinée relativement rugueuse.
Ra 3,2 µm est courant pour les surfaces usinées générales.
Ra 1,6 µm est une finition usinée plus fine.
Un Ra de 0,8 µm ou moins peut être utilisé pour les surfaces d'étanchéité, de glissement ou de contact de précision.
Cependant, Ra n’est qu’une façon de décrire l’état de surface. Deux surfaces ayant la même valeur Ra peuvent néanmoins paraître différentes si elles présentent des marques d'outils, des directions de pose, des motifs de polissage ou des textures de revêtement différents. Pour cette raison, les exigences en matière de finition de surface doivent tenir compte à la fois de la fonction et de l’apparence.
Le tableau ci-dessous fournit des références générales de rugosité de surface pour les pièces usinées CNC. Les résultats réels dépendent du matériau, de la géométrie, de l'état de l'outil, de la stratégie d'usinage, du processus de finition et de la méthode d'inspection.
Exigence de surface |
Plage Ra typique |
Utilisation courante |
|---|---|---|
Surface usinée rugueuse |
Ra 6,3 µm ou plus |
Surfaces internes non critiques, zones d'ébauche |
Finition usinée standard |
Ra 3,2 µm |
Pièces usinées CNC générales |
Finition finement usinée |
Ra 1,6 µm |
Surfaces visibles, faces de contact, aspect amélioré |
Surface de précision |
Ra 0,8 µm |
Surfaces d'étanchéité, de glissement, de roulement ou de contact |
Surface polie |
Ra 0,4 µm ou moins |
Applications cosmétiques, optiques, à faible friction ou spéciales |
Ces valeurs doivent être utilisées comme références pratiques et non comme règles universelles. Une exigence de rugosité de surface facile à atteindre sur une face plate et ouverte en aluminium peut être plus difficile sur une poche profonde, une paroi mince, un petit rayon interne ou un matériau dur.
Une valeur Ra inférieure n’est pas toujours meilleure. Une surface plus lisse peut améliorer l’étanchéité, le glissement ou l’apparence esthétique, mais elle peut également augmenter le temps d’usinage, les coûts de finition et les exigences d’inspection.
Des valeurs Ra inférieures peuvent nécessiter :
Passes de finition plus lentes
Un enjambement plus petit
Des outils plus tranchants
Fixation plus stable
Polissage supplémentaire
Plus d'inspection
Meilleur contrôle de l'usure des outils
Manipulation plus prudente après la finition
Si la surface n'affecte pas la fonction ou l'apparence, la spécification d'une valeur Ra très faible peut augmenter le coût sans améliorer les performances de la pièce.
Par exemple, une poche interne cachée n'a généralement pas besoin de la même valeur Ra qu'une face d'étanchéité ou une surface de glissement. Une surface extérieure cosmétique peut nécessiter une cohérence visuelle, mais pas nécessairement une valeur de rugosité extrêmement faible. Une surface liée au roulement peut nécessiter un contrôle de rugosité car elle affecte le contact et l'usure.
La valeur Ra correcte dépend de la fonction de la surface.
La rugosité de la surface et l’apparence visuelle sont liées, mais elles ne sont pas identiques.
Ra mesure numériquement la texture de la surface. L'apparence décrit l'apparence de la surface à l'œil nu. Une surface peut avoir une valeur Ra acceptable mais présenter toujours des marques d'outils visibles, des lignes directionnelles, des variations de couleur, des incohérences de sablage ou des motifs de polissage.
Ceci est particulièrement important pour les pièces destinées aux clients, telles que :
Boîtiers de produits
Composants des appareils grand public
Boîtiers en aluminium
Supports visibles
Couvertures pour dispositifs médicaux
Couvertures robotiques
Boîtiers pour équipements optiques
Pour les pièces cosmétiques, les ingénieurs ne doivent pas se fier uniquement aux valeurs Ra. Il est souvent préférable de spécifier le type de finition, les surfaces visibles, la couleur, le niveau de brillance et la norme cosmétique acceptable. Des échantillons ou des photos de référence peuvent également aider à éviter les malentendus.
Ra doit être spécifié lorsque la rugosité de la surface affecte directement la fonction, les performances ou l'inspection de la pièce.
Les surfaces courantes pouvant nécessiter une légende Ra comprennent :
Faces d'étanchéité
Surfaces coulissantes
Zones de contact des roulements
Surfaces de l'arbre
Surfaces de contact
Surfaces d'écoulement des fluides
Surfaces de montage optiques ou capteurs
Surfaces de référence de précision
Surfaces préparées pour le revêtement ou le collage
Toutes les surfaces n’ont pas besoin d’une valeur Ra. Si aucune rugosité de surface spécifique n'est requise, il peut suffire d'utiliser une note générale telle que « tel qu'usiné » ou de définir une finition standard pour les zones non critiques.
Un dessin pratique peut comprendre :
Note générale de finition pour la plupart des surfaces
Valeur Ra spécifique uniquement pour les surfaces fonctionnelles
Note de finition cosmétique pour les surfaces visibles
Notes de masquage pour les filetages, les alésages ou les zones d'ajustement serré
Exigences de revêtement ou d'anodisation si nécessaire
Cette approche donne au fournisseur des instructions claires sans que chaque surface soit coûteuse à usiner ou à inspecter.
Les exigences en matière de rugosité de surface affectent les coûts, car les surfaces plus lisses nécessitent généralement un usinage ou un post-traitement plus contrôlé.
Le coût augmente lorsque :
Une valeur Ra inférieure est requise
Un plus grand nombre de surfaces nécessitent une rugosité contrôlée
La surface est profonde ou difficile d’accès
De petits outils sont nécessaires
Un polissage est nécessaire
Une cohérence cosmétique est requise
Des rapports d'inspection sont requis
La finition doit être protégée lors de la manipulation
Un revêtement ou un masquage est nécessaire après l'usinage
Pour cette raison, la rugosité de la surface doit être appliquée de manière sélective. L'objectif est de spécifier la qualité de surface dont la pièce a réellement besoin, et non la valeur Ra la plus basse possible.
Si votre pièce présente des exigences en matière de finition de surface pouvant affecter la tolérance, l'assemblage ou le coût, NAITE TECH peut vous fournir Examen de la finition de surface CNC avant la production.
Un facteur de coût courant consiste à spécifier une valeur Ra fine sur chaque surface. Dans de nombreuses pièces CNC, seules les faces d'étanchéité, les surfaces de glissement, les zones liées aux roulements ou les surfaces cosmétiques visibles nécessitent une rugosité contrôlée. Les surfaces non critiques ou cachées peuvent souvent rester telles qu'usinées.
Lors de l'examen de la finition de surface, NAITE TECH évalue si chaque exigence Ra est fonctionnelle, cosmétique ou inutile. Cela permet de réduire les coûts d’usinage et d’inspection tout en gardant les surfaces importantes correctement contrôlées.
Une finition de surface telle qu'usinée est l'état de surface laissé directement par le processus de découpe CNC, sans post-traitement supplémentaire tel que le sablage aux billes, l'anodisation, le polissage, le placage ou la peinture. Il s’agit de l’une des options de finition les plus courantes et les plus rentables pour les pièces usinées CNC.
Les surfaces telles qu'usinées peuvent présenter des marques d'outils visibles, des trajectoires de fraisage, des lignes de tournage, des motifs de dépassement de fraise ou une légère texture directionnelle. L'apparence dépend du processus d'usinage, de l'état de l'outil, des paramètres de coupe, du matériau et de la stratégie des passes de finition.
Pour de nombreuses pièces mécaniques, une finition telle que usinée est tout à fait acceptable. Il offre une surface fonctionnelle tout en évitant les coûts supplémentaires, les délais et les risques dimensionnels liés à la finition secondaire.
Une surface telle qu'usinée présente généralement une surface métallique ou plastique propre avec des marques d'usinage visibles. Ces marques sont créées par l’outil de coupe lorsqu’il enlève de la matière.
Les caractéristiques visuelles courantes comprennent :
Parcours d'outils de fraisage
Lignes de virage
Marques d'usinage directionnel
Légers motifs de dépassement
Marques d'entrée ou de sortie d'outil
Bords usinés tranchants avant ébavurage
Texture de surface basée sur les paramètres de coupe
La surface peut toujours être propre et professionnelle, mais elle n’aura généralement pas l’aspect mat uniforme du sablage aux billes ou l’aspect brillant du polissage.
Si une pièce a besoin d’une surface esthétique cohérente, l’état brut d’usinage peut ne pas suffire. Si la pièce est principalement fonctionnelle et que les marques d’outils sont acceptables, la pièce telle qu’usinée est souvent l’option la plus efficace.
La finition telle qu'usinée convient lorsque l'aspect de la surface n'est pas l'exigence principale ou lorsque la fonction de la pièce ne nécessite pas de traitement de surface supplémentaire.
C'est souvent un bon choix pour :
Prototypes fonctionnels
Composants mécaniques internes
Surfaces cachées
Montages et outillage
Supports
Plaques de montage
Composants de machines
Pièces d'essai
Pièces de validation technique
Pièces de production sensibles aux coûts
La finition telle qu'usinée est particulièrement utile lorsque l'objectif est de valider la géométrie, l'ajustement, l'assemblage ou les performances mécaniques avant d'ajouter une finition cosmétique ou protectrice.
Pour les prototypes, l’utilisation de la finition telle que usinée peut réduire les délais de livraison et aider les ingénieurs à tester la pièce plus rapidement.
La finition telle qu'usinée peut ne pas convenir lorsque la pièce nécessite un aspect spécifique, une protection contre la corrosion, une résistance à l'usure, un faible frottement ou une rugosité de surface contrôlée.
Des finitions supplémentaires peuvent être nécessaires pour :
Pièces cosmétiques destinées au client
Pièces en aluminium nécessitant une anodisation
Pièces en acier inoxydable nécessitant une passivation
Pièces exposées à l'humidité ou à des environnements corrosifs
Surfaces de glissement nécessitant une rugosité moindre
Scellement de surfaces nécessitant une finition contrôlée
Pièces nécessitant une couleur ou une apparence de marque
Composants médicaux ou alimentaires nécessitant des surfaces plus propres
Composants nécessitant une résistance à l’usure améliorée
Par exemple, un boîtier en aluminium peut être fonctionnel une fois usiné, mais il peut nécessiter un sablage aux billes et une anodisation pour obtenir un aspect noir mat uniforme. Un composant en acier inoxydable peut être usiné avec précision, mais nécessite néanmoins une passivation pour une meilleure résistance à la corrosion.
La rugosité de la surface telle qu'usinée dépend de plusieurs facteurs d'usinage :
Acuité des outils
Vitesse d'avance
Enjambement
Vitesse de coupe
Stratégie de parcours d'outil
Type de matériau
Usure des outils
Profondeur de passe de finition
Rigidité des machines
Évacuation du liquide de refroidissement et des copeaux
Une finition standard telle que usinée peut être acceptable pour de nombreuses surfaces générales. Toutefois, si une valeur Ra spécifique est requise, elle doit être indiquée sur le dessin.
Par exemple:
Une poche cachée peut être acceptable telle qu'usinée.
Une couverture visible peut nécessiter un sablage ou un brossage.
Une surface d'étanchéité peut nécessiter une valeur Ra contrôlée.
Une surface coulissante peut nécessiter une passe de finition ou un polissage plus lisse.
Une surface liée au roulement peut nécessiter une rugosité et une tolérance dimensionnelle spécifiques.
Le dessin doit définir quelles surfaces nécessitent une finition contrôlée et quelles surfaces peuvent rester telles qu'usinées.
Même lorsqu'une pièce est spécifiée comme telle qu'usinée, un ébavurage de base est généralement important. Les arêtes vives, les bavures et les marques de sortie d'outil peuvent affecter la manipulation, l'assemblage, la sécurité et l'apparence.
Une note de dessin pratique peut inclure :
'Une fois usiné, ébavurez tous les bords tranchants'
'Casser les arêtes vives de 0,2 à 0,5 mm'
'Enlever les bavures avant l'inspection'
'Aucune bavure libre autorisée'
'Conserver les arêtes vives uniquement là où cela est spécifié'
L'ébavurage doit être défini avec soin car un ébavurage agressif peut modifier les dimensions des bords, affecter les bords d'étanchéité ou endommager de petites caractéristiques. Si un bord doit rester tranchant, il doit être clairement marqué.
La finition telle qu'usinée est généralement l'option de surface la moins coûteuse car elle évite des processus de finition supplémentaires. Cependant, le coût peut encore augmenter si une valeur Ra très douce à l’état usiné est requise.
Le coût peut augmenter lorsque :
Des parcours d'outils très fins sont nécessaires
Un petit pas en avant est nécessaire
Des passes de finition supplémentaires sont nécessaires
Chaque surface a besoin d'une valeur Ra contrôlée
Les poches profondes nécessitent des marques d'outils propres
Les petits rayons internes nécessitent de petits outils
La direction de la marque de l'outil cosmétique doit être contrôlée
Des rapports d’inspection sont requis pour la rugosité de la surface
C'est pourquoi « tel qu'usiné » ne doit pas être confondu avec « n'importe quelle qualité de surface ». Si une surface telle qu'usinée nécessite une valeur Ra spécifique ou une norme visuelle, cette exigence doit être clairement indiquée.
La finition telle qu'usinée constitue souvent le meilleur point de départ pour les prototypes CNC et les pièces mécaniques non esthétiques. Il permet de réduire les coûts et les délais tout en restant concentré sur la géométrie, la tolérance, l'ajustement et la fonction.
Cependant, tel qu'usiné ne signifie pas non contrôlé. Si une surface affecte l'étanchéité, le glissement, le contact avec les roulements, l'adhérence du revêtement ou la qualité visible du produit, NAITE TECH recommande de définir clairement cette exigence sur le dessin. Cela permet au processus d'usinage de concentrer l'effort de finition uniquement là où il crée une valeur fonctionnelle ou cosmétique.
Toutes les surfaces d’une pièce usinée CNC n’ont pas le même objectif. Certaines surfaces affectent les performances de la pièce, tandis que d'autres affectent principalement son apparence. Une stratégie de finition de surface rentable commence par séparer les exigences de surface fonctionnelles des exigences de surface esthétiques..
Les surfaces fonctionnelles doivent être spécifiées avec des exigences mesurables telles que la rugosité de la surface, la planéité, l'épaisseur du revêtement, la résistance à l'usure ou les performances d'étanchéité. Les surfaces cosmétiques doivent être spécifiées avec des exigences liées à l'apparence telles que la couleur, la texture, la brillance, les marques d'outils visibles ou la cohérence de la finition.
Lorsque ces deux exigences sont mélangées, les pièces peuvent devenir plus chères que nécessaire. Une surface extérieure visible peut nécessiter un aspect sablé et anodisé constant, mais elle n'a peut-être pas besoin d'une valeur Ra très faible. Une surface d’étanchéité peut nécessiter une rugosité contrôlée, mais elle peut ne pas nécessiter de polissage cosmétique.
Une finition de surface fonctionnelle affecte les performances de la pièce. Cela peut influencer l’étanchéité, le glissement, la friction, l’usure, l’ajustement de l’assemblage, l’adhérence du revêtement, le contact électrique, l’écoulement du fluide ou la stabilité dimensionnelle.
Les exigences fonctionnelles en matière de finition de surface sont courantes sur :
Faces d'étanchéité
Surfaces de contact du joint
Surfaces coulissantes
Surfaces liées aux roulements
Zones de contact avec l'arbre
Visages d'accouplement
Surfaces de référence
Passages d'écoulement de fluide
Interfaces filetées
Surfaces de contact électrique
Surfaces de collage ou de revêtement
Interfaces d'assemblage de précision
Pour ces surfaces, les exigences de finition doivent être basées sur le fonctionnement de la pièce. Une surface d'étanchéité peut nécessiter une valeur Ra spécifique. Une surface coulissante peut nécessiter une rugosité plus faible pour réduire la friction. Une surface de liaison peut nécessiter une texture appropriée pour l’adhésion. Une surface revêtue peut nécessiter une préparation avant le placage, l'anodisation ou la peinture.
Les exigences fonctionnelles doivent être claires, mesurables et limitées aux surfaces qui en ont réellement besoin.
Une finition de surface cosmétique affecte principalement l’apparence et la perception de l’utilisateur. C'est important pour les pièces visibles par les clients, assemblées en produits finis ou utilisées dans des applications où la qualité visuelle est importante.
Les exigences en matière de finition cosmétique sont courantes sur :
Boîtiers de produits
Boîtiers en aluminium
Composants des appareils grand public
Supports visibles
Panneaux avant
Couvertures pour dispositifs médicaux
Couvertures robotiques
Pièces d'affichage
Boîtiers de caméra ou d'équipement optique
Matériel orienté client
La finition cosmétique de la surface peut inclure :
Texture mate microbillée
Sens du grain brossé
Aspect de surface poli
Couleur anodisée
Couleur enduite de poudre
Qualité de la surface peinte
Niveau de brillance uniforme
Aucune marque d'outil visible sur les surfaces exposées
Aucune rayure ni marque de manipulation sur les faces visibles
Les exigences esthétiques sont souvent plus difficiles à évaluer uniquement sur la base des chiffres. Une surface peut atteindre une valeur Ra mais paraître inacceptable en raison de marques d'outils incohérentes, de variations de couleur, de direction de polissage ou de motif de sablage. Pour les surfaces cosmétiques, des échantillons de référence, des photos ou des normes visuelles claires peuvent aider à éviter les malentendus.
Certaines surfaces sont à la fois fonctionnelles et cosmétiques. Par exemple, un boîtier en aluminium exposé peut nécessiter un aspect anodisé uniforme, tout en conservant une planéité précise sur une face de montage. Une pièce médicale en acier inoxydable peut nécessiter une finition visuelle propre et une passivation résistante à la corrosion. Un couvercle coulissant peut nécessiter à la fois un mouvement fluide et une apparence cohérente.
Lorsqu’une surface présente des exigences à la fois fonctionnelles et esthétiques, le dessin doit définir clairement les deux.
Par exemple:
Surface visible : projection de billes + anodisation noire
Surface de scellement : Ra 0,8 µm, masquer avant anodisation si besoin
Alésage du roulement : conserver la dimension finale après la finition
Trous filetés : masquer ou inspecter après revêtement
Visage cosmétique : aucune marque d'outil visible après finition
Cela aide le fournisseur à comprendre quelles surfaces doivent être protégées, masquées, inspectées ou finies différemment.
Séparer les exigences fonctionnelles et esthétiques des surfaces permet de réduire les coûts car cela évite une finition inutile sur des surfaces qui n'en ont pas besoin.
Par exemple:
Type de surface |
Mauvaise stratégie de finition |
Stratégie de meilleure finition |
|---|---|---|
Poche intérieure cachée |
Ra fin et finition cosmétique |
Tel qu'usiné, sauf si le fonctionnement est critique |
Face d'étanchéité |
Même finition cosmétique que l'extérieur |
Ra et planéité contrôlés si nécessaire |
Couverture extérieure visible |
Ra très faible spécifié |
Projection de billes ou pinceau pour une cohérence visuelle |
Alésage du roulement |
Anodisé sans avis |
Masquer ou contrôler la dimension finale après la finition |
Trous filetés |
Enduit sans contrôle d'ajustement |
Masquer ou inspecter l'ajustement du fil après avoir terminé |
Chanfreins cosmétiques |
Finition soignée et contrôle de la taille |
Rupture de bord standard avec acceptation visuelle |
Cette approche permet de contrôler les surfaces importantes tout en réduisant le polissage, le sablage, le revêtement, l'inspection ou le masquage inutiles.
Un dessin clair doit indiquer au fournisseur quelles surfaces nécessitent un contrôle de finition fonctionnel et quelles surfaces nécessitent un contrôle d'apparence esthétique.
Les méthodes de dessin utiles incluent :
Symboles de rugosité de surface pour les surfaces fonctionnelles
Notes de finition pour les surfaces cosmétiques visibles
Notes de masquage pour les filetages, les alésages et les zones d'ajustement serré
Remarques sur l'épaisseur du revêtement lorsque les dimensions finales comptent
Différentes zones d'arrivée pour les zones visibles et cachées
Références de référence pour les surfaces qui affectent l'inspection
Notes telles que « surface cosmétique » ou « surface visible »
Notes telles que « tel qu'usiné, sauf indication contraire »
Exemples de notes de dessin :
'Surfaces extérieures visibles : microbillage + anodisation transparente'
'Poches internes : telles qu'usinées, sauf indication contraire'
'Face d'étanchéité : Ra 0,8 µm'
'Masquer l'alésage du roulement avant anodisation'
'Ne pas recouvrir les trous filetés'
'Enlever les bavures, casser les arêtes vives de 0,2 à 0,5 mm'
'Aucune marque d'outil visible sur la face avant'
Des zones d'arrivée claires réduisent les hypothèses des fournisseurs et aident à éviter des coûts inutiles.
Une erreur courante consiste à utiliser une faible valeur Ra pour contrôler l’apparence. Bien que Ra mesure la rugosité, il ne définit pas entièrement la qualité visuelle.
Une pièce peut avoir une faible valeur Ra mais afficher quand même :
Marques d'usinage directionnel
Polissage inégal
Variation de couleur après anodisation
Microbillage incohérent
Gestion des rayures
Transitions de parcours d'outil
Marques de coupe visibles
Pour les pièces cosmétiques, le type de finition et la norme visuelle comptent souvent plus que Ra seul. Une surface sablée et anodisée peut paraître plus cohérente qu'une surface usinée à faible Ra, même si la valeur Ra n'est pas extrêmement faible.
Si l’apparence est importante, spécifiez clairement le processus de finition souhaité et les surfaces visibles.
Dans de nombreux projets CNC, des coûts inutiles proviennent de l'application d'exigences cosmétiques ou de finition de surface fine à chaque surface au lieu de les limiter aux zones visibles ou fonctionnelles. Une poche cachée, une découpe ou une cavité interne n'a généralement pas besoin de la même finition qu'une surface de produit exposée ou une face d'étanchéité.
Avant la production, NAITE TECH examine les exigences de finition de surface par fonction. Nous évaluons quelles surfaces affectent l'étanchéité, le glissement, l'usure, l'adhérence du revêtement, l'assemblage ou l'apparence, et où la finition telle qu'usinée est suffisante. Cela permet de réduire les coûts de finition tout en gardant les surfaces critiques et visibles correctement contrôlées.
Les pièces usinées CNC peuvent être finies de différentes manières en fonction du matériau, de l'apparence, de la fonction, de la résistance à la corrosion, de la résistance à l'usure et des exigences de coût. Certaines pièces peuvent rester telles qu'usinées, tandis que d'autres peuvent nécessiter un sablage, une anodisation, un polissage, un brossage, une passivation, un placage, un revêtement en poudre ou une peinture.
La meilleure finition de surface n’est pas toujours l’option la plus lisse ou la plus coûteuse. La meilleure finition est celle qui correspond à la fonction, à l'environnement, aux exigences d'apparence, aux exigences de tolérance et au budget de production de la pièce.
Une finition telle que usinée est la surface laissée directement par le processus de découpe CNC. Il peut afficher des marques d'outils, des trajectoires de coupe, des lignes de tournage ou des modèles d'usinage directionnels.
La finition telle qu'usinée est souvent le choix le plus rentable car elle ne nécessite pas de finition secondaire.
Idéal pour :
Prototypes fonctionnels
Surfaces cachées
Pièces mécaniques internes
Montages et outillage
Composants sensibles aux coûts
Pièces où les marques d'outils sont acceptables
Avantages :
Coût de finition le plus bas
Délai de livraison plus court
Aucun impact sur l'épaisseur du revêtement
Bon pour la validation technique
Convient à de nombreux composants mécaniques
Limites:
Des marques d'outils visibles peuvent rester
L'apparence peut ne pas être uniforme
Protection limitée contre la corrosion
Pas idéal pour les pièces cosmétiques destinées aux clients
Une note de dessin telle que « une fois usinée, ébavurer toutes les arêtes vives » convient souvent aux pièces CNC non esthétiques.
Le sablage aux billes utilise des médias fins pour créer une texture de surface mate uniforme. Il est couramment utilisé sur les pièces en aluminium et en acier inoxydable pour réduire les marques d'usinage visibles et créer un aspect cosmétique plus propre.
Le sablage aux billes est souvent utilisé avant l’anodisation pour améliorer la cohérence visuelle.
Idéal pour :
Boîtiers en aluminium
Boîtiers de produits
Supports visibles
Composants robotiques
Couvertures pour dispositifs médicaux
Pièces usinées cosmétiques
Pièces nécessitant une texture mate uniforme
Avantages :
Crée une apparence mate cohérente
Réduit les marques d'outils visibles
Convient avant l'anodisation
Idéal pour les pièces destinées aux clients
Coût modéré par rapport au polissage
Limites:
Peut légèrement affecter les bords tranchants
Peut ne pas atteindre uniformément les caractéristiques internes profondes
Peut changer la texture de la surface
Nécessite une attention particulière aux caractéristiques à tolérance serrée
Peut nécessiter un masquage pour les alésages ou les filetages critiques
Si la consistance cosmétique est importante, définissez quelles surfaces doivent être grenaillées et quelles surfaces peuvent rester telles qu'usinées.
L'anodisation est un procédé de finition électrochimique couramment utilisé pour les pièces en aluminium. Il améliore la résistance à la corrosion, la dureté de la surface et l'apparence. L'anodisation peut être claire, noire ou colorée selon les besoins.
L'anodisation est l'une des options de finition les plus courantes pour les pièces en aluminium usinées CNC.
Idéal pour :
Boîtiers en aluminium
Boîtiers
Supports
Composants de produits de consommation
Pièces robotiques
Composants aérospatiaux
Pièces d'appareils électroniques
Pièces nécessitant une résistance à la couleur et à la corrosion
Avantages :
Améliore la résistance à la corrosion
Fournit des options de couleurs décoratives
Améliore la dureté de la surface
Fonctionne bien avec le sablage aux billes
Commun pour les pièces CNC en aluminium
Limites:
Ajoute ou modifie l'épaisseur de la surface
La couleur peut varier légèrement entre les lots
Les filetages et les alésages serrés peuvent nécessiter un masquage
Les bords tranchants peuvent présenter une densité de couleur différente
Ne convient pas de la même manière à tous les alliages d’aluminium
L'anodisation doit être revue ainsi que les exigences de tolérance. Si un alésage, un filetage ou un ajustement est critique, précisez s'il doit être masqué, usiné après anodisation ou inspecté après finition.
L'anodisation dure est un processus d'anodisation plus épais et plus résistant à l'usure. Il est couramment utilisé lorsque les pièces en aluminium nécessitent une durabilité, une résistance à l'usure ou une dureté de surface améliorées.
Idéal pour :
Surfaces d'usure
Composants coulissants
Pièces aérospatiales
Composants de machines industrielles
Pièces en aluminium exposées au frottement
Composants nécessitant une protection de surface plus forte
Avantages :
Dureté de surface supérieure à l'anodisation standard
Meilleure résistance à l'usure
Durabilité améliorée
Bon pour les composants fonctionnels en aluminium
Une meilleure protection dans les environnements exigeants
Limites:
Un revêtement plus épais peut affecter les dimensions
Les options de couleurs peuvent être plus limitées
Peut augmenter le coût
Un masquage peut être nécessaire pour les caractéristiques à tolérance serrée
L'aspect de la surface peut être moins décoratif que l'anodisation standard
L'anodisation dure doit être spécifiée avec soin lorsque les dimensions finales, les alésages, les filetages ou les ajustements coulissants sont importants.
Le polissage réduit la rugosité de la surface et peut créer une surface plus lisse, plus brillante ou plus réfléchissante. Il est souvent utilisé pour les pièces cosmétiques, les applications à faible friction et les composants nécessitant des surfaces de contact plus lisses.
Idéal pour :
Pièces métalliques cosmétiques
Composants en acier inoxydable
Pièces décoratives en aluminium
Composants en laiton
Surfaces à faible friction
Pièces médicales ou liées à la nettoyabilité
Exigences d'apparence particulières
Avantages :
Améliore la douceur
Peut réduire les marques d'outils visibles
Améliore l'apparence cosmétique
Peut améliorer la nettoyabilité
Peut prendre en charge des exigences de rugosité inférieures
Limites:
À forte intensité de main d'œuvre
Coût plus élevé
Peut arrondir les arêtes vives
Peut affecter les dimensions
Poches profondes intérieures difficiles ou petits coins internes
L'apparence dépend du matériau et de la géométrie
Le polissage ne doit pas être appliqué automatiquement à chaque surface. Il est préférable de l'utiliser uniquement lorsque la douceur ou l'apparence est requise sur le plan fonctionnel ou esthétique.
Le brossage crée un motif de grain directionnel sur une surface métallique. Il est couramment utilisé pour les pièces décoratives en aluminium ou en acier inoxydable où une texture linéaire cohérente est souhaitée.
Idéal pour :
Panneaux visibles
Pièces de produits de consommation
Surfaces métalliques décoratives
Boîtiers en aluminium
Couvercles en acier inoxydable
Plaques avant et plastrons
Avantages :
Crée une apparence directionnelle contrôlée
Réduit les marques visuelles aléatoires des outils
Idéal pour les surfaces destinées aux clients
Fournit une texture cosmétique premium
Limites:
La direction doit être précisée
Pas idéal pour une géométrie complexe
Peut être difficile autour des trous, des poches et des bords
Peut ne pas être uniforme sur les traits petits ou irréguliers
Peut ajouter un coût de finition manuelle
Si un brossage est nécessaire, le dessin doit définir le sens du grain et les surfaces visibles.
La passivation est couramment utilisée pour les pièces en acier inoxydable afin d'améliorer la résistance à la corrosion en éliminant le fer libre et en renforçant la couche d'oxyde protectrice. Il ne crée pas de revêtement épais comme le placage ou la peinture.
Idéal pour :
Pièces usinées en acier inoxydable
Composants médicaux
Composants de transformation des aliments
Matériel résistant à la corrosion
Pièces de manipulation de fluides
Nettoyer les composants mécaniques
Avantages :
Améliore la résistance à la corrosion
Conserve l'apparence de l'acier inoxydable
Ne modifie pas significativement les dimensions
Idéal pour les applications propres ou sensibles à la corrosion
Commun pour les composants en acier inoxydable
Limites:
Ne cache pas les marques d'usinage
Ne crée pas de couleur décorative
La qualité du matériau et l’état de surface sont importants
Nécessite un nettoyage avant le traitement
Peut ne pas résoudre les problèmes de corrosion causés par une mauvaise sélection de matériaux
La passivation est souvent un bon choix lorsque les pièces en acier inoxydable nécessitent une meilleure résistance à la corrosion sans modifier significativement leurs dimensions.
L'électropolissage est un processus électrochimique qui lisse et fait briller les surfaces en acier inoxydable en enlevant une fine couche de matériau. Il peut améliorer la nettoyabilité, la résistance à la corrosion et la douceur de la surface.
Idéal pour :
Pièces médicales en acier inoxydable
Composants pour aliments et boissons
Matériel pour salle blanche
Composants du chemin de fluide
Pièces nécessitant des surfaces lisses et propres
Pièces en acier inoxydable sensibles à la corrosion
Avantages :
Améliore la douceur de la surface
Améliore la nettoyabilité
Peut améliorer la résistance à la corrosion
Réduit les pics de surface microscopiques
Convient aux applications sensibles à l'hygiène
Limites:
Enlève du matériel
Peut affecter les bords tranchants
Pas idéal pour toutes les géométries
Le coût est plus élevé que la simple passivation
Les dimensions critiques doivent être examinées avant le traitement
L’électropolissage doit être envisagé lorsque la nettoyabilité et la résistance à la corrosion sont plus importantes que la simple apparence.
Le placage applique un revêtement métallique sur la surface d'une pièce. Les options courantes incluent le nickelage, le zingage, le chromage, l'étamage et d'autres revêtements spécialisés en fonction de l'application.
Idéal pour :
Composants en acier nécessitant une protection contre la corrosion
Pièces en laiton et cuivre
Contacts électriques
Surfaces résistantes à l'usure
Pièces métalliques décoratives
Surfaces conductrices ou soudables
Avantages :
Peut améliorer la résistance à la corrosion
Peut améliorer la résistance à l'usure
Peut améliorer la conductivité
Peut fournir un aspect décoratif
Large gamme d'options de revêtement
Limites:
Ajoute de l'épaisseur de revêtement
Peut affecter les filetages, les alésages et les ajustements
Peut nécessiter un masquage
L'uniformité du revêtement dépend de la géométrie
Le choix du processus dépend du matériau et de l'application
Lorsqu’un placage est utilisé, l’épaisseur du revêtement et les dimensions finales doivent être soigneusement examinées.
Le revêtement en poudre et la peinture sont couramment utilisés lorsque les pièces nécessitent une couleur, une protection de l'environnement ou une apparence de marque. Ces finitions sont plus épaisses que l'anodisation et peuvent affecter considérablement les dimensions si elles sont appliquées à des éléments de précision.
Idéal pour :
Boîtiers
Couvertures
Cadres
Supports
Pièces d'équipement industriel
Composants extérieurs
Produits destinés aux clients nécessitant de la couleur
Avantages :
Bonnes options de couleurs
Bonne protection de l'environnement
Peut couvrir les marques d'usinage
Utile pour les pièces plus grandes
Convient à l'apparence de la marque ou du produit
Limites:
Ajoute une épaisseur significative
Peut affecter la taille des trous, les filetages et les ajustements
Peut nécessiter un masquage
Ne convient pas aux surfaces à tolérance étroite, sauf contrôle
Peut s'écailler ou se rayer selon l'utilisation
Le revêtement en poudre et la peinture doivent être spécifiés avec des exigences de masquage si les filetages, les alésages, les faces d'étanchéité ou les surfaces de contact de précision doivent rester contrôlés.
Option de finition |
Matériaux courants |
Objectif principal |
Impact sur les coûts |
|---|---|---|---|
Tel qu'usiné |
Métaux et plastiques |
Surface fonctionnelle de base |
Faible |
Microbillage |
Aluminium, acier inoxydable |
Texture cosmétique mate uniforme |
Moyen |
Anodisation |
Aluminium |
Résistance à la corrosion, couleur, aspect |
Moyen |
Anodisation dure |
Aluminium |
Résistance à l'usure et durabilité |
Moyen à élevé |
Polissage |
Aluminium, acier inoxydable, laiton |
Surface lisse ou brillante |
Haut |
Brossage |
Aluminium, acier inoxydable |
Grain cosmétique directionnel |
Moyen à élevé |
Passivation |
Acier inoxydable |
Résistance à la corrosion |
Moyen |
Électropolissage |
Acier inoxydable |
Nettoyabilité, douceur, résistance à la corrosion |
Haut |
Placage |
Acier, laiton, alliages de cuivre |
Protection, conductivité, résistance à l'usure |
Moyen à élevé |
Revêtement en poudre / peinture |
Aluminium, acier |
Couleur et protection de l'environnement |
Moyen |
La meilleure finition de surface CNC dépend du matériau, de la fonction, de la géométrie, des exigences de tolérance et des attentes visuelles de la pièce. Une finition qui fonctionne bien pour un boîtier extérieur en aluminium peut ne pas convenir à un alésage de roulement, un trou fileté, une surface d'étanchéité ou un élément d'ajustement de précision.
Avant la production, NAITE TECH examine les exigences de finition ainsi que les tolérances d'usinage, la sélection des matériaux, les besoins de masquage et les exigences d'inspection. Cela permet d'éviter les problèmes courants tels que l'accumulation de revêtement dans les filetages, l'épaisseur d'anodisation sur les alésages serrés, le polissage qui modifie les bords ou la finition cosmétique inutile sur les surfaces cachées.
La finition de surface peut avoir un impact significatif sur le coût d'usinage CNC. Une finition de base telle que usinée peut ajouter peu ou pas de coût supplémentaire, tandis qu'une exigence de Ra fine, une surface polie, un sablage cosmétique, une anodisation, un placage ou un revêtement en poudre peuvent augmenter à la fois le temps de production et la complexité du processus.
Le coût de la finition de surface ne dépend pas seulement de la méthode de finition elle-même. Cela dépend également du nombre de surfaces à finir, de la difficulté d'accès à ces surfaces, du fait que la finition change de dimensions, du masquage requis et de la nécessité de contrôler les normes cosmétiques ou d'inspection.
Une stratégie de finition de surface rentable applique des exigences de finition spéciales uniquement là où elles sont nécessaires pour la fonction, l'apparence, la résistance à la corrosion, la résistance à l'usure ou l'assemblage.
Des valeurs Ra inférieures nécessitent généralement un usinage plus soigné. Une surface usinée standard peut être produite avec des passes de finition normales, mais une surface plus lisse peut nécessiter des paramètres de coupe plus lents, un enjambement plus petit, des outils plus affûtés, un montage plus stable ou des passes de finition supplémentaires.
Cela augmente les coûts car la machine passe plus de temps sur chaque pièce.
Des valeurs Ra inférieures peuvent nécessiter :
Avances plus lentes
Un enjambement plus petit
Passes de finition supplémentaires
Contrôle plus minutieux de l’usure des outils
Maintien de la pièce plus stable
Meilleur contrôle des vibrations
Inspection plus détaillée
Si une faible valeur Ra est requise uniquement sur une seule surface d’étanchéité, l’impact financier peut être gérable. Si la même valeur Ra faible est appliquée à chaque surface, le coût d’usinage peut augmenter rapidement.
Le nombre de surfaces nécessitant un contrôle de finition affecte directement le coût. La finition d'une face extérieure visible est très différente de la finition de chaque poche, paroi latérale, cavité interne, trou et bord.
Le coût augmente lorsque les exigences de finition s’appliquent à :
Plusieurs visages
Poches profondes
Petites fonctionnalités internes
Parois minces
Contours complexes
Coins internes serrés
Trous et zones filetées
Zones nécessitant un masquage
Surfaces nécessitant des rapports d'inspection
Même si le processus de finition est simple, des surfaces plus finies nécessitent plus de manipulation, plus de préparation et plus d’inspection.
Un dessin clair doit identifier quelles surfaces nécessitent une finition spéciale et lesquelles peuvent rester telles qu'usinées. Cela empêche le fournisseur de supposer que chaque surface nécessite le même traitement.
Le polissage peut augmenter considérablement les coûts car il nécessite souvent un travail manuel ou semi-manuel. Le résultat final dépend du matériau, de la géométrie, de l'accès, de l'état des bords et de la cohérence de l'opérateur.
Le polissage coûte plus cher lorsque :
La superficie est grande
Les poches internes doivent être polies
Les petits rayons sont impliqués
Les arêtes vives doivent être préservées
Une finition semblable à un miroir est requise
La cohérence cosmétique est essentielle
Plusieurs étapes de polissage sont nécessaires
Le matériau est difficile à polir
Le polissage peut également affecter les dimensions et la géométrie des bords. Cela peut arrondir des arêtes vives, enlever légèrement de la matière ou modifier le profil de la surface. Pour les caractéristiques à tolérance serrée, le polissage doit être revu avant la production.
Le sablage aux billes est souvent moins coûteux que le polissage, mais il ajoute néanmoins des coûts. La pièce doit être nettoyée, sablée, manipulée avec précaution et parfois protégée avant l'étape de finition suivante comme l'anodisation.
Le sablage aux billes cosmétiques peut augmenter les coûts dans les cas suivants :
Seules les surfaces sélectionnées doivent être sablées
Certaines fonctionnalités doivent être masquées
Une apparence uniforme est requise
Des poches profondes ou une géométrie complexe sont impliquées
Les pièces doivent correspondre à un échantillon ou à un lot précédent
Les marques de manipulation ne sont pas acceptables
La pièce nécessite une anodisation après le sablage
Le sablage aux billes peut réduire les marques d'outils visibles, mais il peut ne pas créer des résultats identiques sur chaque géométrie. Les poches profondes, les fentes étroites et les éléments internes peuvent ne pas recevoir la même texture de dynamitage que les surfaces extérieures ouvertes.
Certains traitements de surface ajoutent de la matière, enlèvent de la matière ou modifient l'état de la surface. Cela peut affecter les dimensions finales, les ajustements, les filetages et les tolérances.
Les exemples incluent :
L'anodisation peut modifier l'épaisseur de la surface.
L'anodisation dure peut ajouter une épaisseur de revêtement plus importante.
Le placage ajoute de la matière à la surface.
Le revêtement en poudre et la peinture ajoutent des couches relativement épaisses.
Le polissage enlève de la matière.
L'électropolissage enlève une fine couche de matériau.
Le sablage aux billes modifie la texture et peut affecter les arêtes vives.
Si un élément présente un ajustement serré, tel qu'un alésage de roulement, un trou de goupille, un diamètre d'arbre, une rainure d'étanchéité ou un trou fileté, l'effet de finition doit être pris en compte avant la production.
Dans certains cas, les caractéristiques critiques doivent être masquées avant la finition, usinées après la finition ou inspectées après la finition.
Le masquage est utilisé pour protéger les zones sélectionnées de la finition. Cela peut être nécessaire lorsque le revêtement, l'anodisation, le sablage, la peinture ou le placage ne doivent pas affecter certaines caractéristiques.
Un masquage peut être nécessaire pour :
Sujets
Alésages de roulement
Trous pour goujons
Trous à pression
Faces d'étanchéité
Zones de contact électrique
Surfaces de référence
Surfaces de mise à la terre
Zones nécessitant un contact métallique nu
Le masquage augmente les coûts car il nécessite une préparation supplémentaire, un travail manuel, un contrôle des processus et une inspection. Des exigences de masquage complexes peuvent également augmenter les délais de livraison.
Pour réduire les coûts, spécifiez le masquage uniquement là où il est fonctionnellement nécessaire.
Les exigences en matière de finition esthétique peuvent augmenter les coûts car l’apparence est souvent plus subjective que la tolérance dimensionnelle. Une pièce peut être dimensionnellement correcte mais néanmoins rejetée en raison de rayures, d'une couleur inégale, de marques d'outils visibles, d'une incohérence de sablage ou de marques de manipulation.
Le risque cosmétique augmente lorsque :
Les surfaces sont grandes et visibles
La couleur anodisée doit correspondre parfaitement
La direction du polissage doit être cohérente
Le sens du grain du brossage est important
Les pièces doivent correspondre aux lots précédents
Les arêtes vives montrent une variation du revêtement
Les rayures de manipulation ne sont pas acceptables
Les exigences cosmétiques ne sont pas clairement définies
Pour les pièces cosmétiques CNC, les dessins doivent définir les surfaces visibles, les normes d'apparence acceptables, les attentes en matière de couleur et, si possible, des échantillons de finition.
La finition secondaire peut augmenter le délai après l'usinage. Certaines finitions nécessitent un nettoyage, un masquage, un traitement par lots, une inspection, un séchage, un durcissement ou une coordination avec un fournisseur externe.
Le délai de livraison peut augmenter avec :
Anodisation
Anodisation dure
Placage
Revêtement en poudre
Peinture
Électropolissage
Polissage complexe
Exigences cosmétiques particulières
Rapports d'inspection après finition
Si le calendrier est important, les exigences de finition doivent être discutées avant la production.
Un moyen pratique de réduire les coûts de finition consiste à définir les exigences de finition par fonction de surface.
Surface ou exigence |
Stratégie d'économie de coûts |
|---|---|
Surfaces internes cachées |
Laisser tel qu'usiné sauf si le fonctionnement est critique |
Faces extérieures visibles |
Spécifier la finition cosmétique uniquement là où elle est visible |
Surfaces d'étanchéité |
Spécifiez Ra uniquement sur la zone de scellement |
Alésages de roulement |
Examiner l’épaisseur de finition et les besoins en matière de masquage |
Sujets |
Masquer ou inspecter après avoir terminé si l'ajustement est important |
Poches profondes |
Évitez le polissage à moins que cela ne soit nécessaire d'un point de vue fonctionnel. |
Couleur cosmétique |
Utilisez des échantillons ou des références de couleurs claires |
Caractéristiques de tolérance serrée |
Vérifier les dimensions finales une fois terminé |
Grandes surfaces |
Évitez les exigences inutiles en matière de faible Ra |
Pièces prototypes |
Utiliser la finition telle qu'usinée lorsque l'apparence n'est pas critique |
Une exigence de finition doit répondre à une question claire :
cette surface nécessite-t-elle une finition spéciale pour sa fonction, son apparence, sa protection ou son assemblage ?
Si la réponse est non, une finition telle que usinée ou standard peut suffire.
Le coût de la finition de surface dépend souvent de la portée, et pas seulement du type de finition. Une surface extérieure sablée ou anodisée peut être raisonnable, mais exiger la même finition à l'intérieur de poches profondes, de trous filetés, de cavités cachées ou d'alésages à tolérance serrée peut créer des coûts et des risques inutiles.
Lors de l'examen de la finition de surface, NAITE TECH évalue quelles surfaces nécessitent une rugosité fonctionnelle, un aspect cosmétique, une protection contre la corrosion, un masquage ou une inspection post-finition. Cela aide les ingénieurs à spécifier la bonne finition dans les bonnes zones tout en évitant les coûts d'usinage et de finition inutiles.
Pour les projets où la finition de surface affecte la tolérance, l'apparence ou l'assemblage, NAITE TECH L’examen CNC de la finition de surface peut aider à identifier des stratégies de finition pratiques avant la production.
La finition de surface et les tolérances CNC doivent être considérées ensemble. Une pièce peut être usinée dans les limites de tolérance avant la finition, mais les dimensions finales peuvent changer après anodisation, placage, revêtement en poudre, polissage, microbillage ou électropolissage. Si ces effets ne sont pas pris en compte lors de la conception, la pièce finie peut présenter des problèmes d'ajustement, d'assemblage, d'étanchéité ou d'inspection.
Ceci est particulièrement important pour les caractéristiques à tolérance serrée telles que les alésages de roulement, les trous de goujons, les trous filetés, les trous d'ajustement par pression, les surfaces de glissement, les rainures d'étanchéité et les faces de contact de précision. Ces caractéristiques peuvent nécessiter un masquage, une inspection post-finition ou des dimensions d'usinage ajustées pour obtenir le résultat final correct.
Différents processus de finition affectent les dimensions de différentes manières. Certaines finitions ajoutent de la matière à la surface, tandis que d’autres enlèvent de la matière ou modifient la texture de la surface.
Les exemples incluent :
L'anodisation peut modifier l'épaisseur de la surface des pièces en aluminium.
L'anodisation dure crée généralement une couche plus épaisse et plus résistante à l'usure.
Le placage ajoute un revêtement métallique à la surface.
Le revêtement en poudre et la peinture ajoutent des couches relativement épaisses.
Le polissage enlève de la matière et peut arrondir les bords.
L'électropolissage enlève une fine couche de métal.
Le sablage aux billes modifie la texture de la surface et peut légèrement affecter les bords.
Si un dessin définit uniquement les dimensions usinées mais ne prend pas en compte la finition, la pièce finale risque de ne pas répondre à l'ajustement prévu.
Par exemple, un alésage de roulement correct avant anodisation peut devenir trop petit si la couche anodisée est appliquée sur l'alésage. Un trou fileté peut devenir serré si du revêtement s'accumule à l'intérieur du filetage. Un trou d'ajustement par pression peut ne pas s'assembler correctement si l'épaisseur du placage n'est pas prise en compte.
Toute fonctionnalité contrôlant l’ajustement ou le mouvement doit être examinée avant la sélection du processus de finition.
Les fonctionnalités critiques peuvent inclure :
Alésages de roulement
Trous pour goujons
Diamètres d'arbre
Trous à pression
Trous d'ajustement
Trous filetés
Rainures d'étanchéité
Surfaces coulissantes
Surfaces de référence
Zones de contact électrique
Surfaces de mise à la terre
Pour ces éléments, l'équipe de conception et le fournisseur d'usinage doivent décider si l'élément doit être fini, masqué, usiné après finition ou inspecté après finition.
Une note de dessin pratique pourrait dire :
'Masquer l'alésage du roulement avant anodisation'
'Ne pas recouvrir les trous filetés'
'La dimension finale s'applique après le placage'
'Ra 0,8 µm sur la face d'étanchéité uniquement'
'Maintenir la surface de contact électrique non revêtue'
'Inspecter l'ajustement du filetage après le revêtement'
Ces notes aident à prévenir les problèmes liés à l'ajustement une fois terminé.
Lorsqu'un revêtement ou une finition ajoute de l'épaisseur, la dimension finale peut différer de la dimension usinée. Ceci est particulièrement important pour les trous, les alésages, les arbres, les fentes, les filetages et les surfaces de contact.
Pour les éléments externes, l’accumulation de revêtement peut augmenter la dimension finale. Pour les éléments internes tels que les trous ou les alésages, l'accumulation de revêtement peut réduire l'ouverture effective. Cela peut affecter le jeu, l’ajustement par pression, l’ajustement du filetage et le mouvement de glissement.
Les concepteurs doivent préciser si une tolérance s’applique :
Avant de terminer
Après avoir fini
Vers les zones masquées
Vers les zones enduites
À l’état final assemblé
Si cela n’est pas clair, le fournisseur devra peut-être formuler des hypothèses, ce qui peut accroître l’incertitude du devis ou le risque de production.
Pour les pièces sensibles aux tolérances, les produits NAITE TECH L'examen des tolérances d'usinage CNC peut aider à évaluer l'impact de la finition sur les dimensions finales de la pièce.
Le polissage peut améliorer la douceur et l’apparence de la surface, mais il peut également modifier la géométrie des bords. Les arêtes vives peuvent devenir arrondies, les petits détails peuvent perdre leur définition et les surfaces de précision peuvent légèrement se déplacer si trop de matière est retirée.
Cela compte pour :
Sceller les bords
Bords de localisation nets
Petits chanfreins
Fentes de précision
Bords cosmétiques
Caractéristiques fines
Surfaces de référence
Pièces avec des exigences de profil strictes
Si une pièce nécessite à la fois un polissage et une définition précise des bords, le dessin doit clairement définir quels bords peuvent être adoucis et lesquels doivent rester contrôlés.
Une note utile peut être :
'Polissez la surface visible uniquement ; conservez les bords fonctionnels nets'
'Ne polissez pas la surface de référence'
'Protéger le bord d'étanchéité pendant le polissage'
'Casser les arêtes vives, sauf indication contraire'
Le sablage aux billes n’ajoute généralement pas de revêtement épais, mais il modifie la texture de la surface. Il peut réduire les marques d'outils visibles et créer un aspect mat uniforme, mais il peut également adoucir légèrement les bords ou affecter de très petites caractéristiques.
Le sablage aux billes peut être une bonne solution cosmétique pour les pièces en aluminium visibles, notamment avant l'anodisation. Il convient toutefois de l’examiner attentivement lorsque la pièce comprend :
Alésages à tolérance serrée
Trous de précision
Fils fins
Surfaces d'étanchéité
Arêtes vives
Petit texte ou marquages gravés
Caractéristiques très fines
Si ces zones doivent rester précises ou nettes, un masquage peut être nécessaire.
Les fonctionnalités filetées sont particulièrement sensibles à la finition. Les revêtements ou l'anodisation des filetages intérieurs peuvent modifier l'ajustement et rendre l'assemblage des fixations difficile. Le polissage, le sablage ou le placage peuvent également affecter la qualité du filetage s'ils ne sont pas contrôlés.
Les risques liés à la finition du filetage comprennent :
Accumulation de revêtement
Ajustement serré du filetage
Crêtes de fil endommagées
Mauvais résultats de jauge
Installation de fixation difficile
Couple incohérent
Risque de corrosion si les filetages sont mal masqués
Pour les éléments filetés, les ingénieurs doivent préciser si les filetages doivent être enduits, masqués, nettoyés, ciselés ou inspectés après finition.
Pour plus de conseils sur la conception des filetages et l'ajustement des fixations, consultez les documents de NAITE TECH. considérations de finition des trous filetés.
Les éléments internes sont plus difficiles à finir de manière cohérente que les surfaces extérieures ouvertes. L'épaisseur du revêtement, l'accès au sablage, les outils de polissage et les outils d'inspection peuvent tous se comporter différemment à l'intérieur des trous ou des alésages.
Les fonctionnalités internes importantes incluent :
Alésages de roulement
Trous pour goujons
Trous alésés
Trous à pression
Trous profonds
Lamages
Rainures d'étanchéité
Poches internes
Passages fluides
Si une caractéristique interne présente une tolérance stricte ou une exigence de finition de surface fonctionnelle, elle doit être examinée rapidement. Dans certains cas, la fonction devra peut-être être masquée avant la finition ou usinée à la taille finale après la finition.
Pour les détails de conception liés aux trous, voir NAITE TECH finition de la surface du trou et directives de tolérance.
La finition de la surface peut également affecter l'inspection. Une pièce peut nécessiter une inspection dimensionnelle avant la finition, après la finition, ou les deux. La rugosité de la surface devra peut-être être mesurée à l'aide d'un testeur de rugosité, tandis que les éléments revêtus pourront nécessiter une mesure de l'épaisseur ou des contrôles de jauge.
L'inspection peut inclure :
Contrôle dimensionnel après finition
Inspection de la jauge de filetage
Mesure de l'épaisseur du revêtement
Mesure de rugosité de surface
Inspection visuelle des surfaces cosmétiques
Inspection de zone masquée
Rapport d'inspection du premier article
Vérification de l'ajustement avec les composants correspondants
Les exigences d’inspection doivent être définies avant la production car elles peuvent affecter les coûts, les délais et la planification des processus.
La finition n’est pas toujours dimensionnellement neutre. L'anodisation, le placage, le revêtement en poudre, le polissage, l'électropolissage et le sablage peuvent tous affecter les dimensions finales, l'état des bords, la texture de la surface ou l'ajustement de l'assemblage.
Lors de l'examen de la finition de surface, NAITE TECH évalue quelles caractéristiques doivent être finies, masquées, protégées, inspectées ou dimensionnées après la finition. Ceci est particulièrement important pour les alésages de roulements, les filetages, les trous de goujons, les surfaces d'étanchéité et autres caractéristiques à tolérance serrée où la dimension finale compte plus que la dimension de pré-finition.
La sélection des matériaux a un impact direct sur les options de finition de surface CNC. Le même processus de finition peut très bien fonctionner sur un matériau mais créer un mauvais aspect, un risque dimensionnel ou des coûts inutiles sur un autre. Avant de spécifier le microbillage, l'anodisation, le polissage, la passivation, le placage ou le revêtement, les ingénieurs doivent confirmer que le matériau sélectionné est compatible avec la finition requise.
La compatibilité de l’état de surface dépend de :
Matériau de base
Type d'alliage
Usinabilité
Résistance à la corrosion
Dureté
Porosité superficielle
Comportement thermique
Adhésion du revêtement
Exigences cosmétiques
Exigences de tolérance dimensionnelle
Environnement d'utilisation finale
Une finition de surface doit être sélectionnée en fonction à la fois de la fonction et du comportement du matériau. Par exemple, l’anodisation est couramment utilisée pour l’aluminium, mais elle ne constitue pas une finition pour l’acier inoxydable. La passivation est courante pour l'acier inoxydable, mais elle ne donne pas une couleur décorative comme l'anodisation. Les plastiques techniques peuvent être polis ou laissés tels qu'usinés, mais ils ne peuvent pas tolérer la chaleur, les produits chimiques agressifs ou les processus de revêtement de la même manière que les métaux.
L'aluminium est l'un des matériaux d'usinage CNC les plus polyvalents pour la finition de surface. Il s’usine bien, accepte de nombreux traitements cosmétiques et est largement utilisé pour les prototypes et les pièces de production.
Les finitions courantes en aluminium comprennent :
Tel qu'usiné
Microbillage
Anodisation claire
Anodisation noire
Anodisation colorée
Anodisation dure
Brossage
Polissage
Revêtement en poudre
Peinture
L'aluminium est couramment utilisé pour :
Boîtiers de produits
Boîtiers
Supports
Dissipateurs de chaleur
Composants aérospatiaux
Pièces robotiques
Composants d'appareils électroniques
Matériel de produits de consommation
Le sablage et l'anodisation sont particulièrement courants pour les pièces CNC en aluminium, car ils peuvent créer une apparence propre, uniforme et résistante à la corrosion. L'anodisation dure peut être choisie lorsque la résistance à l'usure est plus importante que l'aspect esthétique.
Considérations de conception pour la finition en aluminium :
L'anodisation peut affecter les dimensions finales.
La couleur peut varier selon l'alliage et le lot.
Les bords tranchants peuvent présenter une densité de couleur différente.
Les filetages et les alésages serrés peuvent nécessiter un masquage.
Le sablage avant anodisation améliore l’uniformité.
L'anodisation dure doit être revue pour son épaisseur et son ajustement.
Si les pièces en aluminium nécessitent à la fois un aspect esthétique et des caractéristiques de tolérance strictes, les zones de finition et les exigences de masquage doivent être clairement définies sur le dessin.
L'acier inoxydable est souvent choisi pour sa résistance à la corrosion, sa solidité, sa nettoyabilité et sa durabilité. Il est courant dans les applications médicales, de transformation des aliments, de manipulation de fluides, industrielles et sensibles à la corrosion.
Les finitions courantes en acier inoxydable comprennent :
Tel qu'usiné
Microbillage
Brossage
Polissage
Passivation
Électropolissage
L'acier inoxydable est couramment utilisé pour :
Composants médicaux
Pièces de transformation des aliments
Matériel de manipulation des fluides
Supports résistants à la corrosion
Arbres et raccords
Composants de machines industrielles
Nettoyer les ensembles mécaniques
La passivation est souvent utilisée pour améliorer la résistance à la corrosion sans modifier de manière significative les dimensions. L'électropolissage peut être utilisé lorsque des surfaces plus lisses, plus propres et plus résistantes à la corrosion sont requises.
Considérations de conception pour la finition de l'acier inoxydable :
La passivation ne cache pas les marques d'usinage.
Le polissage peut améliorer l’apparence mais peut augmenter le coût.
L'électropolissage enlève une petite quantité de matière.
Le brossage nécessite un sens de grain défini.
Le sablage crée une surface mate mais peut affecter les normes cosmétiques.
La propreté de la surface avant la finition est importante.
Pour les pièces en acier inoxydable, la finition doit être sélectionnée selon que l'objectif principal est la résistance à la corrosion, la nettoyabilité, l'apparence ou la douceur.
Les alliages de laiton et de cuivre sont souvent utilisés pour les composants électriques, décoratifs, fluides et mécaniques de précision. Ces matériaux peuvent bien s'usiner, mais leur comportement de finition diffère de celui de l'aluminium et de l'acier inoxydable.
Les finitions courantes en laiton comprennent :
Tel qu'usiné
Polissage
Brossage
Nickelage
Chromage
Revêtement transparent
Revêtement anti-ternissement
Les finitions en cuivre courantes comprennent :
Tel qu'usiné
Polissage
Nickelage
Étamage
Placage d'argent
Revêtement anti-oxydation
Le laiton et le cuivre sont couramment utilisés pour :
Contacts électriques
Connecteurs
Raccords
Bagues
Pièces décoratives
Composants de vannes
Composants conducteurs
Petites pièces de précision
Le laiton peut souvent être poli pour obtenir une finition décorative. Le cuivre peut nécessiter un revêtement ou un placage pour empêcher l’oxydation ou pour répondre aux exigences de conductivité, de soudabilité ou de corrosion.
Considérations de conception pour la finition du laiton et du cuivre :
Le polissage peut améliorer l’apparence mais peut arrondir les bords.
Le cuivre s'oxyde facilement et peut nécessiter un revêtement protecteur.
L'épaisseur du placage peut affecter les filetages et les ajustements.
Les surfaces conductrices devront peut-être rester sans revêtement ou utiliser un placage spécifique.
Les surfaces décoratives doivent définir clairement les attentes visuelles.
Les matériaux souples peuvent être plus sensibles aux marques de manipulation.
Pour les pièces électriques, la finition doit être revue ainsi que la conductivité et les performances de contact.
Le titane est utilisé pour des applications hautes performances où le rapport résistance/poids, la résistance à la corrosion et la biocompatibilité peuvent être importants. Il est plus difficile à usiner que l’aluminium ou le laiton et la finition doit être choisie avec soin.
Les finitions courantes en titane comprennent :
Tel qu'usiné
Microbillage
Polissage
Passivation
Anodisation spécialisée
Traitements de surfaces pour applications médicales ou aérospatiales
Le titane est couramment utilisé pour :
Composants aérospatiaux
Instruments médicaux
Pièces mécaniques performantes
Composants structurels légers
Composants résistants à la corrosion
Pièces de précision spécialisées
Considérations sur la finition du titane :
Le titane est plus difficile à polir que de nombreux métaux plus mous.
La chaleur et les marques d'outils peuvent affecter l'apparence finale.
Les exigences en matière de traitement de surface peuvent être spécifiques à l'application.
Les pièces médicales ou aérospatiales peuvent nécessiter un nettoyage et une documentation stricts.
Une finition spécialisée peut augmenter les coûts et les délais.
Pour les pièces en titane, les exigences en matière de finition de surface doivent être discutées dès le début, en particulier lorsque l'apparence esthétique, les performances en fatigue, la propreté ou les exigences de certification sont importantes.
Les plastiques techniques se comportent très différemment des métaux. Certains plastiques permettent d'obtenir des surfaces usinées propres, tandis que d'autres peuvent présenter des bavures, des peluches, des marques d'outils, une sensibilité à la chaleur ou des marques de contrainte. Les plastiques peuvent également se déformer sous le serrage ou changer de dimension avec la température et l'humidité.
Les plastiques usinés CNC courants comprennent :
POM / Delrin
Nylon
PTFE
COUP D'OEIL
Polycarbonate
ABS
Acrylique
UHMW
PVC
Les options courantes de finition en plastique comprennent :
Tel qu'usiné
Ébavurage
Polissage
Polissage à la flamme pour certains plastiques
Polissage à la vapeur pour certains plastiques
Culbutage pour matériaux sélectionnés
Peinture ou revêtement dans certaines applications
Considérations sur la finition de la surface du plastique :
Certains plastiques sont difficiles à polir.
La chaleur peut endommager ou déformer les surfaces en plastique.
Les plastiques souples peuvent former des bavures ou des bords flous.
Les plastiques transparents peuvent nécessiter un polissage spécial.
L'absorption de l'humidité peut affecter les dimensions du nylon.
Le PTFE et l'UHMW sont mous et difficiles à finir avec précision.
Le PEEK peut contenir de meilleurs détails, mais il est coûteux et sensible au processus.
Pour les pièces CNC en plastique, évitez de supposer que les normes de finition métallique s'appliquent. La rugosité de la surface et les attentes esthétiques doivent être adaptées au matériau plastique.
Matériel |
Options de finition appropriées |
Notes de conception |
|---|---|---|
Aluminium |
Tel qu'usiné, microbillage, anodisation, anodisation dure, brossage, polissage, revêtement en poudre |
Excellentes options de finition cosmétique et protectrice ; revoir l'épaisseur et le masquage de l'anodisation |
Acier inoxydable |
Tel qu'usiné, microbillage, brossage, polissage, passivation, électropolissage |
Bonne résistance à la corrosion ; la passivation améliore la protection sans changement majeur d'épaisseur |
Laiton |
Tel qu'usiné, polissage, brossage, placage, revêtement transparent |
Bonnes options de finition décoratives et de précision ; peut ternir sans protection |
Cuivre |
Tel qu'usiné, polissage, placage, revêtement anti-oxydation |
La finition peut affecter la conductivité ; un contrôle de l’oxydation peut être nécessaire |
Titane |
Tel qu'usiné, microbillage, polissage, passivation, anodisation spécialisée |
Solide et résistant à la corrosion ; la finition peut être spécifique à l'application |
POM / Delrin |
Tel qu'usiné, ébavurage, polissage limité |
Bonne usinabilité plastique ; les attentes en matière de finition doivent rester réalistes |
Nylon |
Tel qu'usiné, ébavurage |
L'absorption d'humidité peut affecter les dimensions et la stabilité de la finition |
PTFE |
Ébavurage soigné et tel qu'usiné |
Doux et flexible ; difficile à tenir les bords tranchants et les finitions fines |
COUP D'OEIL |
Tel qu'usiné, polissage dans certains cas |
Plastique haute performance ; le contrôle des processus est important |
Acrylique |
Usinage, polissage, polissage à la vapeur dans certains cas |
Les surfaces transparentes peuvent nécessiter une finition spécialisée |
Une finition de surface doit être sélectionnée en fonction à la fois du matériau et de la fonction de la pièce.
Par exemple:
Boîtier en aluminium : microbillage + anodisation pour l'apparence et la résistance à la corrosion.
Raccord fluide en acier inoxydable : passivation pour la résistance à la corrosion.
Connecteur en laiton : placage pour l'apparence ou la conductivité.
Contact cuivre : finition choisie en fonction des performances électriques.
Composant médical PEEK : usinage et nettoyage maîtrisés plutôt que revêtement décoratif.
Partie d'affichage en acrylique : polissage ou polissage à la vapeur pour plus de clarté.
Une mauvaise finition peut créer des problèmes de coût, d’apparence, d’adhérence ou d’ajustement. Pour cette raison, les décisions relatives aux matériaux et aux finitions doivent être examinées ensemble et non séparément.
Le choix des matériaux détermine quelles finitions de surface sont pratiques, fiables et rentables. L'anodisation peut être idéale pour l'aluminium, la passivation peut être appropriée pour l'acier inoxydable, le placage peut être nécessaire pour le laiton ou le cuivre, et les pièces en plastique peuvent nécessiter des attentes plus réalistes en matière de finition de surface.
Avant la production, NAITE TECH examine la compatibilité des matériaux, les objectifs de finition de surface, l'épaisseur du revêtement, les attentes cosmétiques, l'impact sur la tolérance et l'environnement d'utilisation finale. Cela permet d'éviter les problèmes liés à la finition tels qu'une mauvaise adhérence du revêtement, une incohérence des couleurs, des changements dimensionnels ou des coûts de post-traitement inutiles.
Les trous, les filetages et les caractéristiques internes nécessitent souvent une attention particulière lors de la spécification de la finition de surface CNC. Ces zones sont plus difficiles à usiner, plus difficiles à finir uniformément et plus sensibles aux changements dimensionnels provoqués par le revêtement, l'anodisation, le placage, le polissage ou le sablage.
Une surface extérieure peut souvent être sablée, anodisée, polie ou recouverte avec des résultats relativement prévisibles. Les fonctionnalités internes sont différentes. Les trous profonds, les trous filetés, les alésages de roulements, les trous de goujons, les contre-alésages, les rainures et les poches internes peuvent être difficiles d'accès, d'inspection ou de masquage pendant la finition.
Pour cette raison, les exigences en matière de finition de surface interne doivent être basées sur la fonction plutôt que sur l’apparence seule.
La finition de la surface du trou dépend de la fonction du trou. Un trou de dégagement, un trou de goupille, un alésage de roulement, un trou fileté et un passage de fluide peuvent tous nécessiter des stratégies de finition de surface différentes.
Par exemple:
Un trou de dégagement peut nécessiter uniquement un ébavurage de base.
Un trou de goupille peut nécessiter un diamètre et une qualité de surface contrôlés.
Un alésage de roulement peut nécessiter une rugosité et une rondeur spécifiques.
Un passage de fluide peut nécessiter un contrôle des bavures et une propreté.
Un trou de scellement peut nécessiter une texture de surface contrôlée.
Un trou fileté peut nécessiter une vérification d'ajustement après la finition.
Une erreur courante consiste à appliquer les mêmes exigences de finition à chaque trou d’une pièce. Cela peut augmenter les coûts et créer des travaux de masquage ou d’inspection inutiles.
Pour les règles détaillées de conception des trous, consultez les instructions de NAITE TECH. Recommandations de conception de trous CNC.
Les alésages de roulements et les trous de précision nécessitent souvent un contrôle dimensionnel et superficiel plus strict que les trous généraux. Ces caractéristiques peuvent affecter l'ajustement, la rotation, l'alignement, le bruit, l'usure et les performances de l'assemblage.
Les considérations relatives à l'état de surface des alésages de roulement comprennent :
Diamètre d'alésage final
Rondeur
Rugosité de la surface
Épaisseur du revêtement
Exigences de masquage
Inspection après finition
Monté avec roulement ou bague
Si un usinage après finition est nécessaire
Si une anodisation, un placage ou un revêtement est appliqué sur un alésage de roulement, l'ajustement final peut changer. Dans de nombreux cas, les alésages des roulements doivent être masqués avant la finition ou usinés à la taille finale après la finition, en fonction du processus et des exigences de conception.
Le dessin doit clairement définir si la dimension de l'alésage s'applique avant ou après la finition.
Les trous des goupilles sont utilisés pour l’alignement, donc la taille et la position du trou sont importantes. La finition de surface peut affecter la façon dont une goupille de positionnement s'adapte, surtout si le trou est alésé ou étroitement contrôlé.
Pour les trous de goujons, considérez :
Tolérance du diamètre du trou
Tolérance de position du trou
Rugosité de la surface
Accumulation de revêtement
Masquage avant finition
Alésage après finition si nécessaire
Inspection avec des jauges à broches
Si un trou de cheville est recouvert involontairement, la goupille risque de ne pas s'ajuster correctement. Si le sablage ou le polissage affecte le bord du trou, l'insertion peut également changer. Les trous de chevilles critiques doivent être clairement indiqués sur le dessin.
Les trous filetés sont l’un des domaines les plus courants où la finition crée des problèmes. Le revêtement, l'anodisation, le placage ou la peinture peuvent s'accumuler à l'intérieur des filetages et rendre l'installation des fixations difficile.
Les problèmes de finition liés aux threads incluent :
Ajustement serré du filetage après revêtement
Crêtes de fil endommagées
Couple incohérent
Échec de l'inspection du calibre de filetage
Accumulation de revêtement dans les trous borgnes
Engagement de filetage réduit
Difficulté de montage
Besoin de filer après la finition
Pour les trous filetés, le dessin doit définir si les filetages doivent être finis, masqués, nettoyés, ciselés ou inspectés après finition.
Les notes de dessin utiles incluent :
'Ne pas anodiser les trous filetés'
'Masquer les fils avant d'enduire'
'Inspectez les trous filetés après avoir terminé'
'Nettoyer les fils après le placage'
'L'ajustement du filetage doit être maintenu après la finition'
'Aucune accumulation de revêtement autorisée dans les trous filetés'
Pour des conseils plus détaillés sur la conception des filetages, consultez les instructions de NAITE TECH. Pratiques de conception de filetages et de fixations CNC.
Les trous profonds sont difficiles à finir de manière cohérente car l'accès est limité. Le polissage, le sablage, le revêtement, le nettoyage et l’inspection peuvent ne pas atteindre uniformément les surfaces internes profondes.
Les défis liés à la finition des trous profonds comprennent :
Accès limité aux outils
Élimination difficile des copeaux et des bavures
Épaisseur de revêtement non uniforme
Mauvaise portée de tir
Accès difficile au polissage
Problèmes de nettoyage et de résidus
Limites des inspections
Produits chimiques de finition éventuellement piégés
Si un trou profond nécessite une surface interne contrôlée, cela doit être discuté avec le fournisseur d'usinage avant la production. Certaines exigences peuvent nécessiter des outils spéciaux, des méthodes de nettoyage, d'alésage, d'affûtage ou d'inspection spéciales.
Si la finition interne n’est pas essentielle au fonctionnement, il peut être plus pratique de laisser le trou profond tel qu’usiné avec un ébavurage approprié.
Les lamages et les fraisages affectent la façon dont les fixations reposent contre une pièce. La finition de surface et l'épaisseur du revêtement peuvent affecter l'assise des fixations, en particulier lorsque la tête de fixation doit affleurer ou appliquer une force de serrage uniforme.
Les concepteurs devraient considérer :
Diamètre du lamage
Profondeur du lamage
Angle de fraisage
Rugosité de surface sous la tête de fixation
Épaisseur du revêtement
Bavures autour du bord du trou
Si la tête de fixation doit entrer en contact avec du métal nu
L'accumulation de finition affecte-t-elle les sièges ?
Si l'épaisseur du revêtement est importante, il faudra peut-être revoir la profondeur du lamage ou l'emplacement des fixations après la finition.
Les rainures d'étanchéité, les rainures de joint torique et les passages de fluide peuvent nécessiter une finition de surface contrôlée pour la prévention des fuites et les performances d'étanchéité. Ces éléments ne doivent pas être traités comme des poches ou des trous ordinaires.
Les considérations relatives à la finition de surface comprennent :
Rugosité de la surface des rainures
Dimensions de la rainure après finition
Élimination des bavures
État des bords
Propreté
Compatibilité du revêtement avec le fluide
Compatibilité des matériaux d'étanchéité
Méthode de contrôle
Pour les caractéristiques d’étanchéité, spécifiez les exigences de finition uniquement lorsque cela est nécessaire. Une face d'étanchéité peut nécessiter une valeur Ra contrôlée, tandis que les surfaces internes non fonctionnelles à proximité peuvent rester telles qu'usinées.
Les poches et cavités internes peuvent être difficiles à finir esthétiquement. Le sablage, le polissage, le brossage, l'anodisation ou le revêtement peuvent ne pas produire le même aspect à l'intérieur d'une cavité profonde que sur une surface extérieure ouverte.
Les défis liés à la finition des cavités internes comprennent :
Texture de dynamitage inégale
Marques d'outils visibles dans les coins
Accès limité au polissage
Accumulation de revêtement dans les coins
Difficulté à nettoyer une fois terminé
Petits rayons internes nécessitant de petits outils
Travail de finition plus élevé
Si la poche est cachée et non fonctionnelle, une finition standard telle que usinée est souvent l'option la plus rentable. Si la poche est visible ou fonctionnelle, les exigences de finition doivent être clairement définies.
Les éléments internes sont souvent plus difficiles à finir et à inspecter que les surfaces extérieures. Les filetages, alésages, trous de chevilles, rainures d'étanchéité et poches profondes peuvent être affectés par l'accumulation de revêtement, des difficultés de masquage, des bavures ou un accès limité à la finition.
Lors de l'examen de la finition de surface, NAITE TECH évalue si les caractéristiques internes doivent être finies, masquées, protégées, nettoyées, alésées, inspectées ou laissées telles qu'usinées. Cela permet d'éviter les problèmes d'assemblage tels que des filetages serrés, un mauvais ajustement des broches, des interférences dans l'alésage des roulements ou des défauts de surface d'étanchéité.
Les poches, les fentes et les coins internes sont des caractéristiques courantes dans les pièces fraisées CNC, mais ils peuvent s'avérer difficiles lorsque les exigences en matière de finition de surface sont trop strictes ou ne sont pas clairement définies. Ces caractéristiques impliquent souvent un accès limité aux outils, de petites fraises, des parois profondes, des espaces étroits et des rayons internes qui rendent l'usinage et la finition plus difficiles.
Une face extérieure plate est généralement plus facile à usiner, polir, sablée ou inspectée qu'une poche profonde ou une fente étroite. Pour cette raison, les exigences en matière de finition de surface à l’intérieur des poches et les caractéristiques internes doivent être spécifiées avec soin.
NAITE TECH fournit Fraisage CNC de précision pour les caractéristiques de surface critiques où la géométrie des poches, les dimensions des fentes, la qualité de la surface et l'accès aux outils doivent être examinés ensemble.
Les poches sont souvent utilisées pour la réduction de poids, le placement de composants, le dégagement, l'étanchéité ou les fonctions d'assemblage interne. La finition de surface requise dépend de la fonction de la poche.
Une poche peut nécessiter une finition contrôlée si :
Localise un autre composant
Supporte un joint ou un joint
Contient un insert ou un module électronique
Crée une surface de glissement ou de contact
Est visible dans le produit final
Affecte le débit de fluide
Nécessite une adhérence du revêtement
Agit comme une référence ou une surface d’inspection
Cependant, si une poche est utilisée uniquement pour l'enlèvement de matière ou un dégagement caché, une finition standard telle que usinée est généralement suffisante.
Les poches profondes peuvent montrer des marques d'outils plus visibles car des outils à longue portée peuvent être nécessaires. Des passages plus petits ou des passes de finition supplémentaires peuvent améliorer la surface, mais ils augmentent également le temps d'usinage.
Les fentes peuvent être utilisées pour le dégagement, le réglage, le glissement, les rainures de clavette, le mouvement des fixations ou l'alignement. Comme pour les trous, les exigences en matière de finition de surface doivent être basées sur la fonction.
Une simple fente de dégagement peut ne pas nécessiter une finition de surface fine. Une fente coulissante ou une fente de guidage peut nécessiter des parois latérales plus lisses, une largeur contrôlée et des bavures réduites. Une rainure de clavette peut nécessiter une précision dimensionnelle et une qualité de surface constante.
Les considérations importantes concernant la finition des fentes incluent :
Largeur de fente
Profondeur de fente
Finition des parois latérales
Finition de la surface inférieure
Contrôle des bavures
Rayon d'angle
Accès aux outils
Si une pièce correspondante glisse dans la fente
Si l'emplacement est visible ou caché
Si une fente fait partie d'une interface mobile, l'état de surface doit être examiné ainsi que la tolérance et le choix du matériau.
Le rayon d'angle interne affecte fortement à la fois l'efficacité de l'usinage et la qualité de la surface. Les outils de fraisage CNC sont ronds, les coins internes doivent donc avoir un rayon. Les petits rayons internes nécessitent des outils de coupe plus petits et les outils plus petits sont moins rigides.
Les petits outils peuvent créer :
Marques d'outils plus visibles
Augmentation des vibrations
Plus de déviation de l'outil
Temps d'usinage plus long
Plus de difficulté à atteindre de faibles valeurs Ra
Risque plus élevé de finition de surface incohérente
Coût plus élevé pour les poches profondes et les fentes étroites
Des rayons internes plus grands permettent l'utilisation d'outils plus grands et plus rigides. Cela améliore l'accès aux outils, réduit la force de coupe et améliore souvent l'homogénéité de la surface.
Pour les règles pratiques de conception de rayon, voir NAITE TECH conception à rayon interne pour une meilleure finition de surface.
Les poches profondes sont plus difficiles à finir que les éléments peu profonds et ouverts. Une poche profonde peut nécessiter de longs outils pour l'usinage, et les outils de post-traitement peuvent ne pas atteindre systématiquement le fond ou les parois latérales.
Les défis de finition de poche profonde comprennent :
Longue portée de l'outil
Déviation de l'outil
Risque de bavardage
Texture inégale des parois latérales
Marques de passage visibles
Accès limité au polissage
Microbillage non uniforme
Accumulation de revêtement dans les coins
Nettoyage difficile une fois terminé
Inspection plus rigoureuse des surfaces internes
Si une poche profonde n'est pas visible ou n'est pas essentielle au fonctionnement, évitez de spécifier une finition cosmétique ou une valeur Ra très faible à l'intérieur. Si la poche est fonctionnelle, définissez exactement quelles surfaces nécessitent une finition contrôlée.
Le sablage aux billes peut créer un aspect mat uniforme sur les surfaces ouvertes, mais il peut ne pas atteindre uniformément les poches profondes, les fentes étroites ou les zones ombragées. Les agents de sablage peuvent toucher les surfaces extérieures plus directement que les murs intérieurs ou les fonds de poches.
Cela peut entraîner :
Texture mate inégale
Zones internes plus claires ou plus foncées
Marques d'outils restantes dans les coins
Finition incohérente dans les cavités profondes
Difficulté à faire correspondre les surfaces extérieures
Si une poche est visible et esthétique, discutez si le sablage aux billes peut obtenir l’apparence requise. Si la poche est cachée, la laisser telle qu’usinée peut s’avérer plus rentable.
Le polissage des poches internes, des fentes et des petits rayons peut s'avérer coûteux car l'accès aux outils est limité. Le polissage manuel peut ne pas atteindre toutes les surfaces de manière uniforme, et un polissage agressif peut modifier les dimensions ou l'état des bords.
Le polissage des caractéristiques internes peut augmenter les coûts dans les cas suivants :
La poche est profonde
La fente est étroite
Les rayons internes sont petits
La superficie est grande
Les arêtes vives doivent être protégées
Une valeur Ra très faible est requise
Une cohérence cosmétique est requise
La tolérance dimensionnelle doit être respectée
Si le polissage n’est nécessaire que pour les surfaces visibles, le dessin doit clairement définir les zones polies. Évitez d'exiger un polissage à l'intérieur des poches cachées, sauf si cela est fonctionnellement nécessaire.
Les revêtements et l'anodisation peuvent se comporter différemment dans les coins internes que sur les surfaces ouvertes. L'épaisseur du revêtement, l'apparence de la couleur et la texture peuvent varier en fonction de la géométrie, de la distribution du courant électrique, de l'accès au fluide ou de l'accès par pulvérisation en fonction du processus.
Les problèmes potentiels incluent :
Accumulation de revêtement dans les coins
Taille d'ouverture réduite dans les fentes ou les trous
Couleur non uniforme dans les traits profonds
Revêtement plus épais ou plus fin dans les zones en retrait
Difficulté de masquage
Problèmes de nettoyage et de résidus
Si une caractéristique interne a une tolérance ou une fonction d'assemblage étroite, les effets de revêtement doivent être examinés avant la production.
Pour améliorer l'uniformité de la finition de surface dans les poches, les fentes et les coins internes, tenez compte des conseils de conception suivants :
Utilisez des rayons de coin internes plus grands lorsque cela est possible
Évitez les poches étroites et profondes inutiles
Limiter les exigences de finition fonctionnelle aux surfaces critiques
Autoriser la finition telle qu'usinée pour les zones internes cachées
Évitez les exigences de polissage dans les cavités profondes, sauf si cela est nécessaire
Définir clairement les surfaces visibles et non visibles
Déterminez si le jet de billes peut atteindre les caractéristiques internes
Ajoutez des fonctionnalités de relief si nécessaire pour l'accès aux outils
Vérifier l'épaisseur du revêtement dans les fentes, les alésages et les rainures
Discutez dès le début des exigences de finition difficiles avec le fournisseur.
Une exigence de finition de surface doit correspondre à ce qui peut être usiné, fini et inspecté de manière fiable.
Les surfaces planes externes sont plus faciles à finir de manière cohérente que les poches profondes, les fentes étroites ou les petits rayons internes. Lorsque des exigences esthétiques ou de faible rugosité s'appliquent aux caractéristiques internes, l'accès aux outils et l'accès au post-traitement doivent être examinés dès le début.
Lors de l'examen DFM, NAITE TECH évalue la profondeur de la poche, la largeur de la fente, le rayon interne, l'accès aux outils, l'accès au revêtement et la faisabilité de l'inspection. Dans de nombreux cas, permettre aux éléments internes non fonctionnels de rester tels qu’usinés peut réduire les coûts tout en préservant la qualité de finition des surfaces visibles ou fonctionnelles.
L'usinage CNC 5 axes peut contribuer à améliorer l'uniformité de l'état de surface sur des pièces complexes lorsque la géométrie, l'accès aux outils ou la stratégie de configuration créent des défis de fabrication. En permettant à l'outil ou à la pièce de se déplacer sur plusieurs axes, l'usinage 5 axes peut atteindre des surfaces inclinées, des profils courbes, des caractéristiques profondes et une géométrie multiface plus efficacement que l'usinage 3 axes standard dans certains cas.
Cependant, l’usinage 5 axes ne rend pas automatiquement chaque surface plus lisse ou moins coûteuse. Son principal avantage n'est pas simplement une plus grande précision, mais aussi un meilleur accès, des changements de configuration réduits, une portée d'outil plus courte dans certaines géométries et un contrôle amélioré des relations de surface complexes.
Pour de simples pièces plates, un fraisage CNC standard peut suffire. Pour les surfaces complexes, les éléments angulaires et les pièces nécessitant des finitions esthétiques ou fonctionnelles strictes sur plusieurs faces, l'usinage 5 axes peut offrir des avantages importants.
NAITE TECH fournit Usinage CNC 5 axes pour les caractéristiques de surface complexes où l'accès aux outils, la qualité de la surface et la géométrie multiface doivent être examinés ensemble.
L'accès aux outils est l'un des facteurs les plus importants affectant la finition de surface. Si un outil de coupe ne peut pas s'approcher de la surface selon un angle approprié, le processus peut nécessiter des outils longs, plusieurs configurations ou des parcours d'outils moins efficaces. Cela peut augmenter la déviation de l'outil, les vibrations et les marques d'usinage visibles.
L'usinage 5 axes peut améliorer l'accès aux outils en permettant à l'outil ou à la pièce de s'incliner. Cela peut être utile pour :
Surfaces inclinées
Cavités profondes
Profils courbes
Logements complexes
Pièces de style aérospatial
Composants de dispositifs médicaux
Pièces robotiques
Géométrie de type turbine
Surfaces des moules et des matrices
Caractéristiques de montage optique ou capteur
Lorsque l'outil peut s'approcher d'une surface plus efficacement, le processus d'usinage peut permettre un meilleur engagement de la fraise, une longueur d'outil plus courte, une cohérence de surface améliorée et un risque réduit de marques d'outil.
Les fonctionnalités profondes ou difficiles d'accès nécessitent souvent des outils longs dans l'usinage 3 axes. Les outils longs sont moins rigides et plus susceptibles de vibrer ou de dévier pendant la coupe. Cela peut laisser une mauvaise finition de surface, des marques de broutage ou des dimensions incohérentes.
Dans certains cas, l'usinage 5 axes permet à l'outil de s'incliner et de s'approcher de l'élément dans une meilleure direction. Cela peut permettre l'utilisation d'un outil plus court ou plus rigide.
Les avantages peuvent inclure :
Déflexion réduite de l'outil
Moins de vibrations
Meilleure consistance de la finition de surface
Contrôle dimensionnel amélioré
Moins de marques d'outils visibles
Passes de finition plus stables
Ceci est particulièrement utile pour les cavités profondes, les poches inclinées, les surfaces profilées et les éléments complexes où l'accès aux outils standard est limité.
Chaque changement de configuration peut introduire de petites différences d’alignement. Pour la finition de surface, les transitions de configuration peuvent également créer des lignes de décalage visibles, des changements dans la direction des marques d'outil ou de petites discontinuités entre les zones usinées.
L'usinage 5 axes peut parfois réduire le nombre de réglages nécessaires pour des pièces complexes. Cela peut améliorer la continuité de la surface et réduire les transitions visibles entre les faces.
Moins de configurations peuvent être utiles lorsque les pièces incluent :
Faces à plusieurs angles
Surfaces courbes complexes
Surfaces qui se mélangent dans différentes directions
Relation étroite entre les surfaces visibles
Caractéristiques cosmétiques sur plusieurs visages
Surfaces fonctionnelles qui doivent rester alignées
Géométrie multiface contrôlée par référence
Pour les pièces pour lesquelles l'apparence de la surface ou la relation entre les caractéristiques sont importantes dans plusieurs orientations, la réduction des modifications de configuration peut permettre d'obtenir un résultat plus propre et plus cohérent.
Les surfaces profilées sont souvent plus difficiles à finir que les simples faces planes. La stratégie du parcours d'outil, le contact de la fraise, le pas, l'angle de l'outil et la courbure de la surface affectent tous la texture finale.
L'usinage 5 axes peut prendre en charge un contrôle de parcours d'outil plus flexible sur une géométrie complexe. Cela peut aider à maintenir une meilleure orientation de l'outil par rapport à la surface, ce qui peut améliorer l'uniformité de la finition dans les applications sélectionnées.
Ceci est utile pour :
Boîtiers courbes
Composants ergonomiques du produit
Surfaces aérospatiales
Surfaces de dispositifs médicaux
Caractéristiques du moule
Formes en forme de turbine ou de roue
Interfaces mécaniques complexes
Néanmoins, la finition de surface finale dépend de l'ensemble du processus, y compris la sélection de l'outil, la stratégie de parcours d'outil, le matériau, l'état de la machine, les paramètres de coupe et les exigences d'inspection.
L'usinage 5 axes n'est pas toujours nécessaire. Si une pièce présente une géométrie simple, des surfaces ouvertes et des exigences de finition pouvant être satisfaites avec un fraisage standard, l'usinage 3 axes peut s'avérer plus rentable.
L'usinage 5 axes peut ne pas être nécessaire lorsque :
Les surfaces sont planes et facilement accessibles
Les fonctionnalités peuvent être usinées en une ou deux configurations simples
Les exigences esthétiques sont limitées aux faces extérieures
La finition standard telle qu'usinée est acceptable
La finition de surface est contrôlée principalement par le post-traitement
La pièce ne présente pas de caractéristiques angulaires ou profilées complexes.
Il est plus important de réduire les coûts que de réduire les configurations
Le processus d'usinage doit être sélectionné en fonction de la géométrie de la pièce, des exigences de finition, des exigences de tolérance, du matériau et de la quantité de production.
Même lorsque l'usinage 5 axes améliore l'accès aux outils et la qualité de la surface, un post-traitement peut toujours être nécessaire pour l'apparence ou la protection finale.
Par exemple:
Un boîtier en aluminium complexe peut encore nécessiter un sablage aux billes et une anodisation.
Un composant médical en acier inoxydable peut encore nécessiter une passivation ou un électropolissage.
Une partie visible d’un produit de consommation peut encore nécessiter un polissage ou un brossage.
Une pièce revêtue peut encore nécessiter un masquage pour des caractéristiques de précision.
Une surface d'étanchéité peut toujours nécessiter une valeur Ra contrôlée.
L'usinage 5 axes peut améliorer la surface usinée avant la finition, mais il ne remplace pas tous les processus de finition. L'équipe de conception doit toujours définir quelles surfaces sont cosmétiques, fonctionnelles, enduites, masquées ou mesurées après finition.
Pour les pièces CNC complexes, les problèmes d'état de surface proviennent souvent de l'accès aux outils, de leur portée et des transitions de configuration plutôt que des seules exigences de rugosité de surface. Une faible valeur Ra peut être difficile à atteindre si l'outil ne peut pas s'approcher de la surface avec suffisamment de rigidité ou si la pièce nécessite plusieurs réglages créant des transitions visibles.
Lors de l'examen du processus, NAITE TECH évalue si l'usinage 5 axes peut améliorer l'accès, réduire les refixages et prendre en charge une qualité de surface plus constante. L'objectif n'est pas de choisir l'usinage 5 axes par défaut, mais de sélectionner le processus qui prend en charge le mieux la géométrie de la pièce, les exigences de finition et l'objectif de coût.
Les exigences en matière de finition de surface doivent être clairement définies sur les dessins techniques, en particulier lorsqu'elles affectent la fonction, l'apparence, la tolérance, le revêtement, l'inspection ou l'assemblage. Un modèle CAO 3D peut montrer la géométrie, mais il ne communique généralement pas assez clairement sur la rugosité de la surface, les attentes esthétiques, l'épaisseur du revêtement, les exigences de masquage ou les besoins d'inspection après finition.
Pour les pièces simples non esthétiques, une note générale telle que « une fois usinées, ébavurer toutes les arêtes vives » peut suffire. Pour les pièces présentant des surfaces d'étanchéité, des zones cosmétiques visibles, des caractéristiques d'anodisation, de placage, de polissage, de passivation ou de tolérance serrée, le dessin doit fournir des instructions de finition plus détaillées.
Une spécification claire de l'état de surface aide le fournisseur d'usinage à comprendre ce qui doit être contrôlé, ce qui peut rester standard et quelles caractéristiques nécessitent un traitement spécial avant ou après la finition.
Les symboles de rugosité de surface sont utilisés pour définir des exigences de rugosité mesurables telles que les valeurs Ra. Ceux-ci doivent être appliqués uniquement sur des surfaces nécessitant une rugosité contrôlée pour leur fonction, leur ajustement, leur étanchéité, leur glissement, leur usure ou leur inspection.
Les exemples courants incluent :
Faces d'étanchéité
Surfaces coulissantes
Zones de contact des roulements
Surfaces de l'arbre
Surfaces de référence
Visages d'accouplement
Passages fluides
Surfaces de contact de précision
Évitez d’imposer des exigences Ra fines sur chaque surface, sauf s’il existe une raison fonctionnelle claire. Une surspécification des valeurs Ra peut augmenter le temps d'usinage, les coûts d'inspection et la complexité de finition.
Un bon dessin peut utiliser :
Note générale de finition pour la plupart des surfaces
Légendes Ra spécifiques uniquement sur les surfaces critiques
Terminer les symboles sur les zones de scellement ou de glissement
Notes de finition cosmétiques séparées pour les surfaces visibles
Exemple:
'Ra 0,8 µm sur la face d'étanchéité uniquement.'
C'est plus clair et plus rentable que d'appliquer Ra 0,8 µm à l'ensemble de la pièce.
Si certaines surfaces ne nécessitent pas de finition particulière, définissez-les comme telles qu'usinées. Cela évite des hypothèses inutiles de polissage, de sablage ou de revêtement.
Les notes de dessin utiles incluent :
'Tel qu'usiné, sauf indication contraire'
'Les poches internes peuvent rester telles qu'usinées'
'Surfaces cachées : finition telle qu'usinée acceptable'
'Ébavurer toutes les arêtes vives'
'Enlever les bavures et les copeaux lâches'
'Marques d'outils acceptables sur les surfaces non cosmétiques'
Ces notes sont particulièrement utiles pour les prototypes, les montages, les pièces mécaniques internes et les fonctionnalités cachées.
Pour de nombreux projets CNC, permettre aux surfaces non critiques de rester telles qu'usinées est l'un des moyens les plus simples de réduire les coûts.
Les surfaces cosmétiques doivent être clairement identifiées sur le dessin. Une note générale de finition peut ne pas suffire si seules certaines faces sont visibles dans le produit final.
Pour les pièces cosmétiques, définissez :
Quelles surfaces sont visibles
Quelles surfaces nécessitent une finition cosmétique
Quelles surfaces peuvent rester telles qu'usinées
Marques d'outils acceptables
Texture souhaitée
Couleur souhaitée
Exigence de brillant ou de mat
Sens de brossage le cas échéant
Échantillon de référence ou photo si disponible
Exemples de notes :
'Surfaces extérieures visibles : microbillage + anodisation noire'
'Face avant : aucune marque d'outil visible'
'Surfaces cosmétiques marquées A uniquement'
'Surfaces internes : telles qu'usinées acceptables'
'Direction du pinceau parallèle au bord long'
'Faire correspondre l'échantillon de finition approuvé'
Cela permet d'éviter de trop finir les zones cachées et de réduire les litiges esthétiques.
Si une finition post-traitement est requise, spécifiez clairement le type de finition. Ne vous fiez pas à des termes vagues tels que « belle finition », « finition lisse » ou « bonne apparence ».
Les notes de finition claires peuvent inclure :
'Aluminium anodisé clair'
'Anodisation noire après microbillage'
'Anodisation dure, couleur naturelle'
'Acier inoxydable passivé'
'Surfaces en acier inoxydable électropolissées'
'Plaque de nickel, épaisseur comme spécifié'
'Manteau poudré noir, fils de masque'
'Polissez la surface visible à Ra 0,4 µm'
Le choix de la finition doit également correspondre au matériau. L'anodisation est généralement utilisée pour l'aluminium. La passivation est utilisée pour l'acier inoxydable. Le placage peut être utilisé pour l’acier, le laiton, le cuivre ou d’autres matériaux compatibles. Les pièces en plastique peuvent nécessiter des attentes différentes.
Certaines finitions ajoutent ou retirent de la matière. Si l'épaisseur du revêtement affecte les dimensions finales, les ajustements, les filetages, l'étanchéité ou l'assemblage, elle doit être définie ou revue.
Ceci est particulièrement important pour :
Alésages de roulement
Trous pour goujons
Trous filetés
Caractéristiques d'ajustement par pression
Caractéristiques antidérapantes
Diamètres d'arbre
Rainures d'étanchéité
Interfaces coulissantes
Surfaces de contact électrique
Les notes de dessin utiles incluent :
'Les dimensions finales s'appliquent après revêtement'
'Masquer l'alésage du roulement avant anodisation'
'Ne pas recouvrir les trous filetés'
'Maintenir l'ajustement du filetage une fois terminé'
'L'épaisseur du revêtement ne doit pas affecter le trou d'ajustement par pression'
'Inspecter le diamètre de l'alésage après la finition'
Lorsque l'épaisseur du revêtement est importante, le dessin doit indiquer clairement si les dimensions sont avant la finition ou après la finition.
Le masquage protège les éléments qui ne doivent pas recevoir de traitement de surface ou de revêtement. Il est couramment utilisé lorsque l'anodisation, le placage, la peinture, le revêtement en poudre ou le sablage peuvent affecter l'ajustement, la conductivité, l'étanchéité ou l'assemblage.
Les fonctionnalités pouvant nécessiter un masquage incluent :
Sujets
Alésages de roulement
Trous pour goujons
Trous à pression
Faces d'étanchéité
Surfaces de référence
Zones de contact électrique
Surfaces de mise à la terre
Surfaces de glissement de précision
Exemples de notes de masquage :
'Masquer tous les trous filetés avant l'anodisation'
'Masquer la surface de référence A'
'Alésage roulement masque Ø20 H7'
'Aucun revêtement sur la surface de contact électrique'
'Protéger la face d'étanchéité pendant le sablage aux billes'
'Masquer les trous d'insertion avant le revêtement en poudre'
Le masquage ajoute des coûts, il doit donc être utilisé là où cela est fonctionnellement nécessaire, et non automatiquement sur chaque fonctionnalité.
L'une des questions les plus importantes en matière de dessin de finition de surface est de savoir si les dimensions s'appliquent avant ou après la finition. Ceci doit être clarifié lorsqu'une finition modifie l'épaisseur de la surface ou enlève de la matière.
Par exemple:
L'anodisation peut affecter l'épaisseur de la surface de l'aluminium.
Le placage ajoute de la matière.
Le revêtement en poudre ajoute un revêtement relativement épais.
Le polissage enlève de la matière.
L'électropolissage enlève une fine couche.
Le sablage change la texture et peut affecter les bords.
Si l'ajustement final assemblé est important, précisez que la dimension critique s'applique après la finition.
Exemples de notes :
'Toutes les dimensions critiques s'appliquent après anodisation'
'Alésage du roulement à usiner après revêtement'
'Ajustement du filetage à vérifier après finition'
'Masquer les trous de précision ; les dimensions s'appliquent avant la finition'
'Diamètre extérieur final après placage : Ø25,00 ±0,02 mm'
Cela permet d’éviter les désaccords entre l’inspection de pré-finition de l’usinage et l’inspection finale de la pièce.
Si la rugosité de la surface, l'épaisseur du revêtement, la couleur ou la qualité cosmétique doivent être inspectées, définissez les exigences d'inspection avant la production.
L'inspection peut inclure :
Mesure Ra
Inspection visuelle
Mesure de l'épaisseur du revêtement
Vérification du calibre de filetage
Mesure de l'alésage après finition
Comparaison d'échantillons de couleurs
Critères d'acceptation cosmétiques
Rapport d'inspection du premier article
Certificat de conformité
Les exigences d’inspection peuvent affecter les coûts et les délais de livraison, elles doivent donc être incluses lors de l’étape du devis.
Exemples de notes :
'Inspecter Ra sur la face d'étanchéité'
'Vérifier l'ajustement du filetage après anodisation'
'Fournir un rapport sur l'épaisseur du revêtement'
'Inspection esthétique requise sur les surfaces visibles seulement'
'Faire correspondre l'échantillon de couleur anodisé approuvé'
'Inspection du premier article requise pour les dimensions critiques'
Vous trouverez ci-dessous des exemples de notes de dessin pratiques pour les pièces usinées CNC :
Exigence |
Exemple de note de dessin |
|---|---|
Finition générale |
Tel qu'usiné, sauf indication contraire |
Ébavurage |
Ébavurer et briser les arêtes vives 0,2–0,5 mm |
Surface d'étanchéité |
Ra 0,8 µm sur la face d'étanchéité uniquement |
Aluminium cosmétique |
Surfaces visibles par microbillage et anodisation noire |
Fonctionnalités cachées |
Les poches internes peuvent rester telles qu'usinées |
Sujets |
Ne pas anodiser les trous filetés |
Alésage du roulement |
Masquer l'alésage du roulement avant anodisation |
Dimension du revêtement |
Les dimensions finales s'appliquent après le placage |
Brossage |
Direction du pinceau parallèle au bord long |
Contrôle des couleurs |
Correspondre à l'échantillon de finition approuvé |
Inspection |
Vérifiez l'ajustement du filetage et le diamètre de l'alésage une fois terminé. |
Un dessin clair de finition de surface permet d'éviter les retouches, les litiges esthétiques, les problèmes d'ajustement du revêtement et les coûts inutiles. Les dessins les plus utiles séparent les exigences de finition fonctionnelle des exigences de finition cosmétique et définissent clairement quelles surfaces nécessitent un traitement spécial.
Lors de l'examen des dessins, NAITE TECH évalue les légendes Ra, le type de finition, les surfaces visibles, les besoins de masquage, l'épaisseur du revêtement, les dimensions de pré-finition et de post-finition et les exigences d'inspection. Cela permet de garantir que la pièce est non seulement usinée correctement, mais également finie correctement pour son utilisation prévue.
Des erreurs de finition de surface se produisent souvent lorsque les exigences en matière d’apparence, de fonction, de tolérance, de matériau et de post-traitement ne sont pas prises en compte ensemble. Une pièce peut être usinée correctement mais échouer quand même parce que la finition affecte les dimensions, crée une incohérence esthétique, provoque des problèmes d'assemblage ou augmente inutilement les coûts.
Éviter les erreurs courantes de finition de surface permet de réduire les retouches, d’améliorer la qualité des pièces et de rendre la communication avec les fournisseurs plus claire.
L'une des erreurs les plus courantes consiste à appliquer une valeur Ra fine à chaque surface du dessin. Cela peut augmenter le temps d’usinage et les coûts d’inspection sans améliorer les performances des pièces.
Toutes les surfaces ne nécessitent pas une faible valeur de rugosité. Une face d'étanchéité, une surface de glissement ou une zone liée au roulement peut nécessiter un Ra contrôlé, mais les poches cachées, les zones de dégagement et les surfaces non fonctionnelles peuvent souvent rester telles qu'usinées.
Une meilleure approche consiste à utiliser :
Notes générales de finition pour les surfaces non critiques
Valeurs Ra spécifiques uniquement pour les surfaces fonctionnelles
Notes de finition cosmétique uniquement pour les surfaces visibles
Examen des fournisseurs pour les géométries difficiles à finir
Cela permet de concentrer la qualité de la surface là où elle compte.
La rugosité de la surface et l’aspect cosmétique ne sont pas les mêmes. Ra mesure numériquement la texture de la surface, mais il ne définit pas complètement l'apparence d'une pièce.
Une surface peut atteindre la valeur Ra spécifiée tout en affichant :
Marques d'outils
Lignes d'usinage directionnelles
Variation de couleur
Microbillage irrégulier
Marques de polissage
Gestion des rayures
Incohérence d'anodisation
Transitions de parcours d'outil visibles
Pour les pièces cosmétiques, spécifiez le processus de finition, les surfaces visibles, la couleur, la texture et la norme d'acceptation. Si l’apparence est critique, utilisez des échantillons ou des photos de référence.
Si un dessin ne définit pas quelles surfaces sont visibles, le fournisseur peut supposer que la même finition s'applique à l'ensemble de la pièce. Cela peut augmenter les coûts, en particulier lorsque les poches internes, les faces inférieures ou les cavités cachées ne nécessitent pas de traitement esthétique.
Pour les pièces cosmétiques CNC, définissez :
Surfaces extérieures visibles
Surfaces internes cachées
Surfaces pouvant rester telles qu'usinées
Surfaces nécessitant un microbillage ou un brossage
Surfaces nécessitant une anodisation ou un revêtement
Surfaces qui doivent être protégées des dommages
Une note telle que « surfaces extérieures visibles uniquement » peut éviter une finition inutile sur les zones non visibles.
L'épaisseur du revêtement peut affecter les dimensions finales. Ceci est particulièrement important pour l’anodisation, l’anodisation dure, le placage, le revêtement en poudre et la peinture.
Si l'épaisseur du revêtement est ignorée, la pièce peut avoir :
Trous filetés serrés
Alésages sous-dimensionnés
Dégagement réduit
Problèmes d'ajustement à la presse
Interférence dans les fonctionnalités de glissement
Désalignement de l'assemblage
Problèmes d'étanchéité
Pour les fonctions à tolérance étroite, définissez si les cotes s'appliquent avant ou après la finition et si un masquage est requis.
Les trous filetés et les filetages extérieurs sont sensibles à la finition. L'accumulation de revêtement, l'anodisation, le placage, la peinture ou le sablage peuvent affecter l'ajustement du filetage et l'installation des fixations.
Les erreurs courantes de finition du fil incluent :
Revêtement des trous filetés sans vérifier l'ajustement
Ne pas masquer les fils avant l'anodisation ou la peinture
Autoriser l'accumulation de placage dans les filetages
Ne pas inspecter les fils après avoir terminé
Ignorer le nettoyage des trous borgnes après avoir terminé
Ne pas définir si les fils doivent être poursuivis après le revêtement
Pour les fonctions filetées, spécifiez si le filetage doit être enduit, masqué, nettoyé, ciselé ou inspecté une fois terminé.
Pour plus de détails, consultez NAITE TECH considérations de finition des trous filetés.
Les alésages critiques, les trous d'ajustement par pression, les sièges de roulement, les trous de goujons et les éléments coulissants peuvent ne pas tolérer l'accumulation de revêtement ou les changements de texture de surface.
Si ces éléments sont terminés sans vérification, la pièce finale peut échouer à l'assemblage même si les dimensions d'usinage de pré-finition étaient correctes.
Les fonctionnalités pouvant nécessiter un masquage incluent :
Alésages de roulement
Trous pour goujons
Trous à pression
Trous d'ajustement
Trous filetés
Zones de contact avec l'arbre
Surfaces d'étanchéité
Zones de contact électrique
Surfaces de référence
Le masquage augmente les coûts, mais il peut éviter des retouches plus coûteuses ou des échecs d'assemblage.
Le polissage est beaucoup plus difficile dans les poches profondes, les fentes étroites, les petits rayons internes et les cavités internes. Cela peut ajouter des coûts de main-d’œuvre importants et peut ne pas produire un résultat uniforme.
Le polissage des caractéristiques internes peut également affecter :
Dimensions de la poche
Netteté des bords
Géométrie des coins
Consistance de la surface
Répétabilité des inspections
Délai de mise en œuvre
Si une poche est cachée et non fonctionnelle, évitez de nécessiter un polissage à l’intérieur. Si la surface de la poche est fonctionnelle, définissez précisément quelles zones nécessitent un polissage ou une faible rugosité.
Les poches internes, les cavités de dégagement, les surfaces inférieures et les découpes de réduction de poids n'ont souvent pas besoin de finition esthétique. L'application d'exigences de microbillage, de polissage, de brossage, d'anodisation ou de revêtement à ces zones peut augmenter les coûts sans améliorer le produit final.
Une meilleure stratégie consiste à définir :
Surfaces extérieures cosmétiques
Surfaces intérieures fonctionnelles
Surfaces cachées qui peuvent rester telles qu'usinées
Zones nécessitant un masquage
Zones nécessitant un revêtement ou une protection contre la corrosion
Cela aide le fournisseur à appliquer des efforts de finition uniquement là où cela crée de la valeur.
La couleur anodisée peut varier légèrement en fonction de l'alliage d'aluminium, de la préparation de la surface, des conditions du lot, de la géométrie de la pièce et des paramètres du processus. Cela est particulièrement vrai pour l'anodisation colorée.
Les concepteurs doivent éviter de supposer une correspondance parfaite des couleurs à moins que les exigences de finition ne soient discutées et contrôlées.
Pour les pièces sensibles à la couleur :
Spécifier l'alliage de manière cohérente
Utiliser des échantillons approuvés
Définir une gamme de couleurs acceptable
Évitez de mélanger différents alliages d'aluminium
Discuter des variations d'un lot à l'autre
Tenir compte des normes d’inspection cosmétique
Une norme visuelle claire est plus utile qu'une note vague telle que « anodisation noire, correspondance parfaite des couleurs ».
Tous les matériaux ne conviennent pas à toutes les finitions. L'anodisation est couramment utilisée pour l'aluminium, la passivation est utilisée pour l'acier inoxydable, le placage peut être utilisé pour le laiton, le cuivre ou l'acier, et les plastiques nécessitent des attentes différentes.
Des problèmes de finition de surface peuvent survenir lorsque :
Le matériau sélectionné n'accepte pas bien la finition
L'adhérence du revêtement est mauvaise
Les résultats de couleur sont incohérents
La finition affecte la conductivité
Le processus endommage le matériau
Les pièces en plastique se déforment ou présentent une mauvaise qualité de surface
La sélection des matériaux et de la finition doit être examinée ensemble.
Les exigences en matière de finition de surface doivent être inspectables. Si un dessin spécifie Ra, l'épaisseur du revêtement, la qualité cosmétique ou l'ajustement final après finition, la méthode d'inspection doit être claire.
L'inspection peut inclure :
Mesure de rugosité de surface
Mesure de l'épaisseur du revêtement
Inspection visuelle
Comparaison des couleurs
Inspection de la jauge de filetage
Mesure de l'alésage après finition
Contrôle de l'ajustement fonctionnel
Rapport d'inspection du premier article
Les exigences d’inspection peuvent affecter les coûts et les délais de livraison, elles doivent donc être discutées avant la production.
La finition de surface doit être prise en compte avant le début de l'usinage. Certaines exigences de finition affectent la stratégie d'usinage, le masquage, la conception des bords, la sélection des matériaux, les dimensions finales et la planification de l'inspection.
Les modifications de finition tardives peuvent entraîner des problèmes tels que :
Accumulation de revêtement sur les caractéristiques critiques
Les dimensions ne correspondent plus aux exigences finales
Besoin de réusinage
Surfaces cosmétiques mal préparées
Masquage non prévu
Délai de livraison plus long
Coût de reprise plus élevé
La finition de surface doit être examinée pendant la phase de conception et de devis, et non une fois que les pièces sont déjà usinées.
La plupart des problèmes de finition de surface sont causés par des exigences peu claires plutôt que par le processus de finition lui-même. Lorsque les dessins ne séparent pas les surfaces cosmétiques, les surfaces fonctionnelles, les zones enduites, les zones masquées et les surfaces telles qu'usinées, le fournisseur doit faire des hypothèses.
L'examen de la finition de surface de NAITE TECH se concentre sur l'identification des surfaces nécessitant une rugosité contrôlée, des surfaces nécessitant un traitement cosmétique, des caractéristiques devant être protégées du revêtement et des exigences susceptibles d'ajouter des coûts inutiles. Cela permet de réduire les retouches, d’éviter les problèmes d’ajustement et d’améliorer la cohérence du prototype à la production.
Spécifier la finition de surface CNC ne consiste pas seulement à choisir l’apparence d’une pièce. Il s'agit également d'une décision de fabrication qui affecte la stratégie d'usinage, la sélection des matériaux, la planification des tolérances, l'épaisseur du revêtement, le masquage, l'inspection, les délais de livraison et le coût total des pièces.
NAITE TECH aide les ingénieurs à examiner les exigences de finition de surface CNC avant la production, afin que les surfaces fonctionnelles, les surfaces cosmétiques, les zones revêtues et les caractéristiques de précision puissent être définies clairement. Cela permet de réduire les retouches, d’éviter les problèmes d’ajustement, d’améliorer la cohérence esthétique et d’éviter des coûts de finition inutiles.
Pour les projets de prototypes et de production, NAITE TECH propose Services d'usinage et de finition CNC avec support technique pour la rugosité de surface, le post-traitement, la compatibilité des matériaux et l'examen DFM.
Avant d'usiner et de finir une pièce CNC, NAITE TECH peut examiner à la fois le modèle CAO et le dessin technique 2D pour comprendre la fonction de la pièce, les exigences de finition de surface et les risques de fabrication.
Les domaines d'examen typiques comprennent :
Exigences en matière de rugosité de surface et de Ra
Surfaces telles qu'usinées
Surfaces cosmétiques et visages visibles
Surfaces d'étanchéité fonctionnelles, coulissantes ou de contact
Exigences en matière de microbillage
Exigences en matière d'anodisation et d'anodisation dure
Besoins en polissage, brossage, passivation, placage ou revêtement
Compatibilité des matériaux et des finitions
Épaisseur du revêtement et dimensions finales
Exigences de masquage pour les filetages, les alésages et les éléments d'ajustement serré
Impact de l'état de surface sur les tolérances CNC
Risques liés à la finition des trous, des filetages et des éléments internes
Accès à la finition de la poche profonde et du rayon interne
Exigences en matière d'inspection cosmétique
Exigences en matière d'inspection de la rugosité des surfaces
Assemblage post-finition ou contrôles d'ajustement
Cet examen permet de déterminer quelles surfaces nécessitent un contrôle spécial et quelles surfaces peuvent rester telles qu'usinées.
Une stratégie claire en matière de finition de surface peut réduire les coûts inutiles. Le support technique de NAITE TECH se concentre sur l'adaptation des exigences de finition de surface à la fonction et à la visibilité réelles de chaque surface.
Par exemple:
Une poche cachée peut ne pas nécessiter de microbillage ou de polissage.
Une face d'étanchéité peut nécessiter une valeur Ra contrôlée mais pas d'anodisation cosmétique.
Un boîtier en aluminium visible peut nécessiter un sablage aux billes et une anodisation pour son apparence.
Un trou fileté peut nécessiter un masquage ou une inspection post-finition.
Il peut être nécessaire de protéger l'alésage d'un roulement contre l'accumulation de revêtement.
Une poche interne profonde peut être difficile à polir ou à décaper uniformément.
Une pièce en acier inoxydable peut nécessiter une passivation pour résister à la corrosion.
Une caractéristique à tolérance serrée peut nécessiter une inspection finale après la finition.
En examinant ces détails avant la production, les ingénieurs peuvent éviter les coûts liés à la finition et réduire les risques de fabrication sans réduire la qualité des pièces.
De nombreuses caractéristiques critiques en surface sont produites par fraisage CNC, notamment les faces planes, les poches, les fentes, les profils, les rayons internes, les surfaces de montage et les surfaces extérieures visibles. Ces zones peuvent nécessiter une planification minutieuse du parcours d'outil avant le post-traitement.
NAITE TECH fournit Fraisage CNC pour la qualité des surfaces usinées où les exigences de géométrie, de finition de surface et de tolérance doivent être examinées ensemble.
Pour les pièces fraisées, l'examen de l'état de surface peut inclure :
Stratégie de parcours d'outil
Diamètre de coupe et enjambement
Planification de la passe de finition
Exigence de rugosité de surface
Profondeur de poche et finition des murs
Qualité de la surface des fentes
Rayon d'angle interne
Limites d'accès aux outils
Faisabilité du sablage ou du polissage
Impact du revêtement sur les éléments fraisés
Identification cosmétique du visage
Cela permet de déterminer si la finition de surface peut être obtenue par usinage seul ou si une finition secondaire est nécessaire.
Les pièces complexes peuvent nécessiter une attention particulière lorsque les exigences en matière d'état de surface s'appliquent à des faces inclinées, des surfaces courbes, des cavités profondes ou une géométrie multiface. L'accès aux outils, les transitions de configuration et la fusion des surfaces peuvent affecter l'apparence finale et la cohérence de la finition.
NAITE TECH fournit usinage multi-axes pour les surfaces profilées lorsque la géométrie complexe nécessite un accès amélioré et une stratégie d'usinage plus contrôlée.
L'usinage 5 axes peut répondre aux objectifs de finition de surface pour :
Boîtiers courbes
Caractéristiques inclinées
Cavités profondes
Composants aérospatiaux
Pièces pour dispositifs médicaux
Composants robotiques
Supports optiques ou capteurs
Surfaces extérieures complexes
Surfaces cosmétiques multifaces
Surfaces nécessitant des transitions de parcours d'outil plus douces
Cependant, NAITE TECH évalue chaque projet individuellement pour déterminer si un usinage 5 axes est nécessaire ou si un fraisage CNC standard et un post-traitement approprié peuvent obtenir le résultat souhaité de manière plus rentable.
Pour un examen et un devis de finition de surface les plus précis possible, fournissez à la fois un modèle CAO 3D et un dessin technique 2D.
Les fichiers et informations recommandés incluent :
STEP, STP, X_T ou autres fichiers CAO 3D
Dessin PDF 2D
Spécification matérielle
Finition de surface requise
Légendes de rugosité de surface ou Ra
Surfaces cosmétiques visibles
Exigences de revêtement ou d'anodisation
Exigences de couleur, le cas échéant
Exigences de masquage
Exigences en matière de filetage, d'alésage et d'ajustement
Dimensions et tolérances critiques
Exigences d’inspection de l’état de surface
Échantillons de référence ou photos si l’apparence cosmétique est importante
Quantité produite
Le modèle CAO définit la géométrie, tandis que le dessin 2D communique l'intention de finition. Pour les pièces CNC esthétiques ou critiques en termes de surface, le dessin est particulièrement important car il définit quelles surfaces nécessitent un traitement spécial et quelles surfaces peuvent rester standard.
L’examen de l’état de surface est particulièrement utile avant la finalisation de la conception ou avant le début de la production. Une révision précoce donne aux ingénieurs plus de flexibilité pour ajuster les zones de finition, les exigences de masquage, la sélection des matériaux, la stratégie de tolérance et les méthodes de post-traitement.
Vous devez envisager un examen de l'état de surface lorsque votre pièce comprend :
Surfaces visibles cosmétiques
Anodisation ou anodisation dure
Microbillage
Polissage ou brossage
Passivation ou électropolissage
Placage ou revêtement en poudre
Alésages à tolérance serrée ou trous filetés
Surfaces d'étanchéité
Surfaces glissantes ou d'usure
Poches profondes ou fentes étroites
Petits rayons d'angle internes
Géométrie multi-axes complexe
Exigences de correspondance des couleurs
Problèmes d’épaisseur de revêtement
Exigences relatives au rapport d'inspection
Les commentaires précoces des fournisseurs peuvent aider à prévenir les problèmes liés à la finition avant le début de l'usinage et du post-traitement.
Une spécification claire de l'état de surface permet d'éviter les retouches, les litiges esthétiques, les problèmes d'ajustement des revêtements et les coûts inutiles. L'approche la plus efficace consiste à définir les exigences de finition en fonction de la fonction de la surface et de la visibilité.
Lors de l'examen de la finition de surface, NAITE TECH évalue ensemble le matériau, la géométrie, la tolérance, le masquage, l'épaisseur du revêtement, la rugosité de la surface, les attentes esthétiques et les besoins d'inspection. Cela permet de garantir que les pièces usinées CNC sont non seulement dimensionnellement précises, mais également finies correctement pour leur utilisation prévue.
Si vous ne savez pas si vos exigences en matière de finition de surface CNC sont trop strictes, incomplètes ou peu claires, NAITE TECH peut examiner vos fichiers et dessins CAO et fournir des commentaires DFM pratiques avant la production.
Besoin d'aide pour spécifier les exigences de finition de surface CNC pour votre prochain projet ?
Envoyez vos fichiers CAO et vos dessins à NAITE TECH pour un examen technique, des commentaires sur la fabricabilité et un devis. Notre équipe peut vous aider à évaluer la rugosité de la surface, le type de finition, la compatibilité des matériaux, les besoins de masquage, l'impact du revêtement et les exigences d'inspection des prototypes et des pièces de production.
Commencez avec NAITE TECH Capacités d’usinage CNC de NAITE TECH.
Trouvez des réponses aux questions courantes sur la rugosité des surfaces CNC, les valeurs Ra, les finitions telles que usinées, le sablage aux billes, l'anodisation, le polissage, l'épaisseur du revêtement, l'impact des tolérances et l'examen de l'état de surface.
La finition de surface CNC fait référence à la texture, à la rugosité, à l'apparence et à l'état de surface d'une pièce usinée. Il peut s'agir de marques d'usinage, de rugosité de surface, de sens de pose, de niveau de brillance, de texture mate, de revêtement, d'anodisation, de polissage ou d'autres résultats de post-traitement.
La finition de surface n’est pas seulement cosmétique. Cela peut également affecter l’étanchéité, le glissement, la friction, la résistance à l’usure, la résistance à la corrosion, l’adhérence du revêtement, la propreté et les performances d’assemblage.
Une finition de surface usinée CNC standard est généralement une surface telle qu'usinée créée directement par le processus de découpe. Il peut montrer des marques d'outils visibles, des trajectoires de coupe, des lignes de tournage ou des modèles de fraisage.
Pour de nombreuses pièces CNC générales, une finition telle qu'usinée est acceptable lorsque la surface n'est pas esthétique, étanche, glissante ou critique pour l'usure. Si une rugosité de surface spécifique est requise, elle doit être définie sur le dessin technique à l'aide d'une valeur Ra ou d'un symbole de rugosité de surface.
La bonne valeur Ra dépend de la fonction de la surface. Les surfaces usinées générales peuvent utiliser une finition standard telle que Ra 3,2 µm, tandis que les surfaces plus fines telles que les faces de contact, les surfaces d'étanchéité ou les zones de glissement peuvent nécessiter Ra 1,6 µm, Ra 0,8 µm ou moins.
Évitez de spécifier une valeur Ra très faible sur chaque surface. Les exigences en matière de rugosité de surface fine ne doivent être appliquées que lorsqu'elles affectent la fonction, l'apparence, l'étanchéité, l'usure ou l'assemblage.
Non. Une valeur Ra inférieure signifie une surface plus lisse, mais ce n’est pas toujours meilleur. Des surfaces plus lisses peuvent nécessiter un usinage plus lent, des passes de finition supplémentaires, un polissage, une inspection plus poussée et un coût plus élevé.
Si la surface n'affecte pas l'étanchéité, le glissement, l'usure ou l'apparence, une valeur Ra très faible peut ne pas améliorer les performances de la pièce. L’approche la plus rentable consiste à utiliser une finition de surface fine uniquement là où cela est fonctionnellement requis.
Une finition telle qu'usinée est produite directement par le processus de découpe CNC et peut présenter des marques d'outils ou des trajectoires de coupe. Le sablage aux billes utilise des médias fins pour créer une texture de surface mate plus uniforme.
La finition telle qu'usinée est généralement plus rentable et convient aux pièces fonctionnelles ou cachées. Le sablage aux billes est souvent utilisé pour les pièces visibles en aluminium ou en acier inoxydable où un aspect cosmétique mat et cohérent est souhaité.
Le sablage modifie la texture de la surface en créant un aspect mat. L'anodisation est un processus électrochimique utilisé principalement sur l'aluminium pour améliorer la résistance à la corrosion, la dureté de la surface et la couleur.
De nombreuses pièces CNC en aluminium sont d'abord microbillées, puis anodisées pour créer une finition cosmétique uniforme. Le sablage améliore la cohérence visuelle, tandis que l'anodisation offre protection et couleur.
Oui. L'anodisation peut affecter les dimensions finales car elle modifie la couche superficielle des pièces en aluminium. L'anodisation dure a généralement un impact dimensionnel plus important que l'anodisation standard.
Pour les caractéristiques à tolérance serrée telles que les alésages de roulement, les trous de goujons, les trous filetés, les trous d'ajustement par pression ou les surfaces coulissantes, l'épaisseur d'anodisation doit être revue avant la production. Ces zones peuvent nécessiter un masquage, une inspection post-finition ou des dimensions d'usinage ajustées.
Cela dépend de l'application. Dans de nombreux cas, les trous filetés doivent être masqués ou vérifiés après l'anodisation, car l'accumulation d'anodisation peut rendre les filetages serrés et affecter l'installation des fixations.
Si les trous filetés doivent rester fonctionnels après la finition, le dessin doit clairement définir si les filetages doivent être masqués, nettoyés, ciselés ou inspectés après la finition. Pour des conseils plus détaillés sur la conception des fonctionnalités threadées, consultez les documents de NAITE TECH. Pratiques de conception de filetages et de fixations CNC.
Les finitions courantes pour les pièces CNC en aluminium comprennent l'usinage brut, le sablage aux billes, l'anodisation transparente, l'anodisation noire, l'anodisation colorée, l'anodisation dure, le brossage, le polissage, le revêtement en poudre et la peinture.
Pour les pièces cosmétiques en aluminium, le sablage aux billes suivi d’une anodisation est un choix courant. Pour les applications résistantes à l’usure, l’anodisation dure peut être plus adaptée. Pour les prototypes ou les pièces mécaniques cachées, une finition telle que usinée peut suffire.
Les finitions courantes de l'acier inoxydable comprennent l'usinage, le sablage aux billes, le brossage, le polissage, la passivation et l'électropolissage.
La passivation est souvent utilisée pour améliorer la résistance à la corrosion sans modifier de manière significative les dimensions. L'électropolissage peut être utilisé lorsque des surfaces plus lisses, plus propres et plus résistantes à la corrosion sont requises. Le polissage ou le brossage peuvent être sélectionnés pour les pièces cosmétiques en acier inoxydable.
La finition de surface affecte les coûts via le temps d'usinage, les opérations de finition, l'inspection, le masquage, la manipulation et les risques de reprise. Des valeurs Ra inférieures nécessitent généralement un usinage ou un polissage plus contrôlé. Les finitions cosmétiques peuvent nécessiter un sablage aux billes, une anodisation, un brossage ou une manipulation spéciale.
Le coût augmente lorsque les exigences de finition fine sont appliquées à chaque surface au lieu de seulement aux surfaces qui en ont besoin.
Oui. La finition de surface peut affecter les tolérances CNC car certains processus de finition ajoutent de la matière, enlèvent de la matière ou modifient la texture de la surface.
L'anodisation, l'anodisation dure, le placage, le revêtement en poudre, le polissage, l'électropolissage et le sablage aux billes peuvent tous affecter les dimensions finales, l'état des bords, les filetages, les alésages et les ajustements. Les caractéristiques de tolérance serrée doivent être examinées avant de terminer.
La finition de surface doit être clairement spécifiée sur le dessin 2D. Le dessin doit définir quelles surfaces sont telles qu'usinées, quelles surfaces nécessitent des valeurs Ra spécifiques, quelles surfaces sont cosmétiques, quelles zones nécessitent un revêtement ou une anodisation et quelles caractéristiques doivent être masquées.
Les notes de dessin utiles incluent « Comme usiné, sauf indication contraire », « Surfaces extérieures visibles : projection de billes + anodisation noire, » « Ra 0,8 µm sur la face d'étanchéité uniquement, » « Masquer l'alésage du roulement avant l'anodisation », et « Ne pas recouvrir les trous filetés. »
Non. La plupart des pièces usinées CNC n’ont pas besoin de la même finition sur toutes les surfaces. Les surfaces fonctionnelles, les surfaces cosmétiques, les surfaces cachées et les éléments internes doivent être traités différemment.
Les surfaces extérieures visibles peuvent nécessiter une finition esthétique, tandis que les poches internes cachées peuvent souvent rester telles qu'usinées. Les surfaces d'étanchéité ou de glissement peuvent nécessiter une rugosité contrôlée, contrairement aux éléments de dégagement.
Ils peuvent parfois être finis, mais les poches profondes, les fentes étroites et les petits coins internes sont plus difficiles à polir ou à microbiller uniformément. L'accès aux outils et aux finitions devient plus difficile dans les zones en retrait.
Si les fonctionnalités internes sont cachées ou non fonctionnelles, il est souvent plus rentable de les laisser telles qu’usinées. Si les surfaces internes nécessitent une finition contrôlée, cela doit être examiné avec le fournisseur d'usinage avant la production.
Oui. NAITE TECH peut examiner les fichiers CAO et les dessins 2D pour évaluer les exigences de finition de surface, la compatibilité des matériaux, l'impact des tolérances, les besoins de masquage, l'épaisseur du revêtement, les surfaces cosmétiques et les exigences d'inspection.
Cet examen permet d'identifier quelles surfaces nécessitent une finition spéciale, quelles zones peuvent rester telles qu'usinées et quelles exigences de finition peuvent augmenter inutilement les coûts. Pour les projets de prototypes et de production, NAITE TECH propose Prise en charge de la finition de surface par usinage CNC avec retour d'information technique avant la production.
Envoyez vos fichiers CAO et dessins 2D à NAITE TECH pour obtenir des commentaires sur la fabricabilité, un examen de la finition de surface et un devis.
Téléchargez vos fichiers CAO et vos dessins 2D sur NAITE TECH pour un devis d'usinage CNC et un examen de l'état de surface. Notre équipe d'ingénieurs peut vous aider à évaluer la rugosité de la surface, la finition cosmétique, l'anodisation, le sablage aux billes, le polissage, le masquage, l'impact des tolérances et la compatibilité des matériaux avant la production.
Envoyez des dessins pour des prototypes ou des pièces CNC de production.


