
- Thuis
- Mogelijkheden
- Oplossing
- Materiaal
- Industrie
- Bronnen
- Vraag een offerte aan
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 23-06-2026 Herkomst: Locatie
Oppervlakteafwerking is een belangrijke ontwerpvereiste voor CNC-gefreesde onderdelen. Het beïnvloedt niet alleen hoe een onderdeel eruit ziet, maar ook hoe het presteert op het gebied van assemblage, afdichting, glijden, slijtvastheid, hechting van de coating, corrosieweerstand en betrouwbaarheid op de lange termijn. Een oppervlak dat er acceptabel uitziet, is mogelijk niet geschikt voor afdichting of glijden, terwijl een hooggepolijst oppervlak onnodige kosten met zich mee kan brengen als het de werking van het onderdeel niet verbetert.
Bij CNC-bewerkingen kan de oppervlakteafwerking rechtstreeks door het snijproces worden gecreëerd of worden verbeterd door secundaire afwerkingsbewerkingen zoals parelstralen, anodiseren, polijsten, passiveren, galvaniseren, borstelen, poedercoaten of schilderen. Elke optie heeft een ander effect op het uiterlijk, de kosten, de maattolerantie, de doorlooptijd en de materiaalcompatibiliteit.
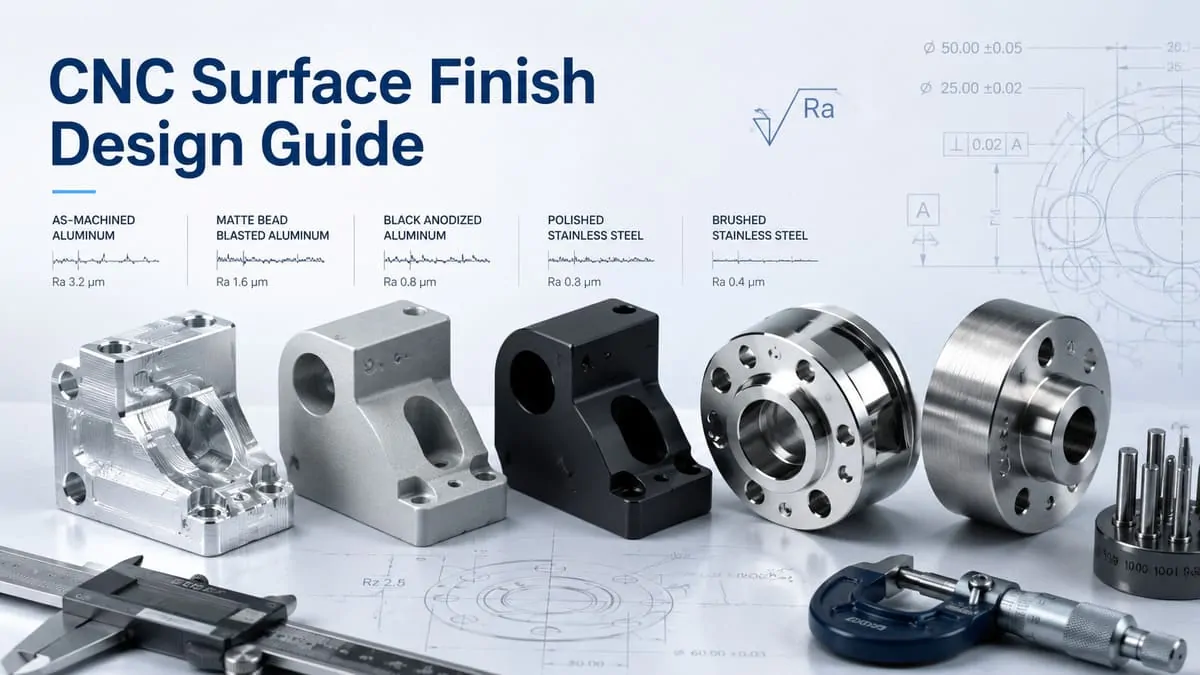
Een veel voorkomende ontwerpfout is het toepassen van dezelfde oppervlakteafwerking op elk oppervlak van een onderdeel. Bij veel projecten vereisen slechts enkele oppervlakken een gecontroleerde ruwheid of cosmetische consistentie. Verborgen gebieden, niet-functionele zakken, interne holtes en vrije oppervlakken kunnen vaak machinaal blijven bestaan. Door functionele oppervlakken te scheiden van cosmetische oppervlakken kunnen ingenieurs de kwaliteit van onderdelen verbeteren en tegelijkertijd onnodige afwerkingskosten vermijden.
In deze handleiding wordt uitgelegd hoe u de vereisten voor CNC-oppervlakafwerking duidelijk en kosteneffectief kunt specificeren. Het omvat oppervlakteruwheid, Ra-waarden, as-machinale afwerkingen, cosmetische afwerking, functionele oppervlakken, algemene nabewerkingsopties, materiaalcompatibiliteit, tekeningbijschriften, tolerantie-impact en beoordeling door de leverancier.
Als u ondersteuning nodig heeft bij de keuze van de oppervlakteafwerking, materiaalcompatibiliteit, tolerantie-impact of beoordeling van de maakbaarheid, biedt NAITE TECH op maat gemaakte CNC-bewerkingsdiensten voor prototypes en productieonderdelen met technische ondersteuning voor praktische afwerkingsvereisten.
Deze gids behandelt praktische CNC-oppervlakteafwerkingsprincipes en helpt ingenieurs bij het specificeren van oppervlakteruwheid, cosmetische afwerkingen, coatings en nabewerkingsvereisten zonder onnodige bewerkings- of afwerkingskosten toe te voegen.
Begrijp wat oppervlakteafwerking betekent bij CNC-bewerking, inclusief oppervlakteruwheid, gereedschapssporen, legrichting, visueel uiterlijk en functionele oppervlaktekwaliteit.
Ontdek hoe Ra-waarden worden gebruikt om de oppervlakteruwheid te definiëren en wanneer ruwe, standaard, fijne of gepolijste oppervlakken geschikt zijn voor CNC-gefreesde onderdelen.
Vergelijk machinaal bewerkte oppervlakken met parelstralen, anodiseren, polijsten, passiveren, plateren, poedercoaten en andere afwerkingsprocessen.
Identificeer welke oppervlakken de afdichting, wrijving, slijtage, montage of hechting van de coating beïnvloeden, en welke oppervlakken vooral cosmetische controle vereisen.
Bekijk de gebruikelijke afwerkingskeuzes voor CNC-gefreesde onderdelen, waaronder machinaal bewerkte, geparelstraalde, geanodiseerde, hard geanodiseerde, gepolijste, geborstelde, gepassiveerde en geplateerde afwerkingen.
Begrijp hoe lagere Ra-waarden, cosmetische consistentie, polijsten, maskeren, laagdikte, inspectie en afwerkingstijd de totale onderdeelkosten beïnvloeden.
Ontdek hoe anodiseren, plateren, poedercoaten, polijsten en parelstralen de uiteindelijke afmetingen, schroefdraad, randen, strakke passingen en inspectie-eisen kunnen beïnvloeden.
Ontdek hoe aluminium, roestvrij staal, messing, koper, titanium en technische kunststoffen verschillend reageren op oppervlakteafwerking en nabewerking.
Leer hoe u Ra-waarden, cosmetische gebieden, laagdikte, maskeervereisten en afwerkingsaantekeningen duidelijk kunt specificeren op technische tekeningen.
Oppervlakteafwerking bij CNC-bewerking verwijst naar de textuur, ruwheid, patroon en uiterlijk van een bewerkt oppervlak. Het beschrijft hoe glad, ruw, glanzend, mat, directioneel of met gereedschap gemarkeerd een oppervlak is na bewerking of nabewerking.
De oppervlakteafwerking kan worden gecontroleerd door het bewerkingsproces zelf, of kan worden aangepast door aanvullende nabewerkingen. Een onderdeel kan bijvoorbeeld machinaal worden gelaten, geparelstraald voor een mat uiterlijk, geanodiseerd voor corrosieweerstand en kleur, gepolijst voor een gladder oppervlak, of gepassiveerd om de corrosieweerstand op roestvrij staal te verbeteren.
Bij CNC-bewerking kan de oppervlakteafwerking verschillende verwante kenmerken omvatten:
Oppervlakteruwheid
Gereedschapsmarkeringen
Patroon van het snijpad
Richting leggen
Glanzend of mat uiterlijk
Coating of geanodiseerde textuur
Rand staat
Braam staat
Oppervlaktereinheid
Functionele contactkwaliteit
Oppervlakteafwerking mag niet als een puur cosmetisch detail worden beschouwd. Bij veel CNC-gefreesde onderdelen heeft de oppervlakteafwerking rechtstreeks invloed op de prestaties van het onderdeel.
Bijvoorbeeld:
Een afdichtingsoppervlak kan een gecontroleerde ruwheid vereisen om lekkage te voorkomen.
Een glijoppervlak heeft mogelijk een gladdere afwerking nodig om wrijving en slijtage te verminderen.
Een lagergerelateerd oppervlak heeft mogelijk een specifieke afwerking nodig om goed contact te ondersteunen.
Een cosmetische behuizing moet mogelijk worden gestraald en geanodiseerd voor een consistent uiterlijk.
Een gecoat oppervlak heeft mogelijk de juiste ruwheid nodig voor de hechting van de coating.
Een functie met schroefdraad moet mogelijk na de afwerking worden beoordeeld om montageproblemen te voorkomen.
Daarom moeten de eisen aan de oppervlakteafwerking worden afgestemd op de functie van elk oppervlak.
Voor bredere ontwerpregels voor onderdelen kunt u ook NAITE TECH's raadplegen Ontwerpaanbevelingen voor CNC-bewerkingen.
CNC-oppervlakteafwerking kan over het algemeen in twee categorieën worden verdeeld: machinaal bewerkte afwerking en nabewerkte afwerking.
De bewerkte oppervlakteafwerking wordt rechtstreeks door het snijgereedschap gecreëerd. Het hangt af van de gereedschapsgeometrie, voedingssnelheid, spilsnelheid, overstap, materiaal, snijstrategie, gereedschapsslijtage en nabewerkingsgangen. Een oppervlak zoals bewerkt kan zichtbare gereedschapssporen, freeslijnen, draaimarkeringen of freespaden vertonen.
een nabewerkte oppervlakteafwerking . Na de bewerking ontstaat Dit kan onder meer parelstralen, anodiseren, polijsten, borstelen, passiveren, galvaniseren, poedercoaten, schilderen of andere oppervlaktebehandelingen omvatten. Deze processen kunnen het uiterlijk, de corrosieweerstand, slijtvastheid, netheid of oppervlaktetextuur verbeteren.
Een praktisch ontwerp moet bepalen of de oppervlakte-eis:
Functioneel
Cosmetisch
Beschermend
Dimensionaal
Montage-gerelateerd
Coating-gerelateerd
Inspectiegerelateerd
Een zichtbare aluminium behuizing kan bijvoorbeeld parelstralen en zwart anodiseren nodig hebben om het uiterlijk te behouden, terwijl een lagerboring in hetzelfde onderdeel mogelijk afzonderlijk moet worden gemaskeerd of gecontroleerd om de pasvorm te behouden. Door alle oppervlakken hetzelfde te behandelen, kunnen vermijdbare kosten of functionele risico's ontstaan.
Oppervlakteafwerking beïnvloedt verschillende belangrijke ontwerp- en productiefactoren.
Oppervlakteafwerkingsfactor |
Waarom het ertoe doet |
|---|---|
Verschijning |
Heeft invloed op de zichtbare productkwaliteit en klantgerichte oppervlakken |
Wrijving |
Belangrijk voor glijdende, bewegende of roterende interfaces |
Afdichting |
Oppervlakteruwheid kan de lekkage en de prestaties van de pakking beïnvloeden |
Slijtvastheid |
Oppervlaktetextuur beïnvloedt het contact- en slijtagegedrag |
Adhesie van de coating |
Sommige coatings vereisen een goede voorbereiding van het oppervlak |
Corrosiebestendigheid |
Afwerkingen zoals anodiseren of passiveren kunnen de bescherming verbeteren |
Tolerantie-impact |
Bij sommige afwerkingen wordt materiaal verwijderd of toegevoegd |
Inspectie |
Ruwheid of cosmetische eisen kunnen aanvullende controles vereisen |
Kosten |
Fijnere afwerkingen en cosmetische eisen verhogen doorgaans de kosten |
De sleutel is om te hoge eisen aan de afwerking te vermijden. Een afdichtingsoppervlak, zichtbare afdekking en verborgen binnenzak hebben mogelijk allemaal verschillende afwerkingsstrategieën nodig. Het toepassen van een fijne Ra-waarde of cosmetische afwerking op elk oppervlak kan de bewerkings- en nabewerkingskosten verhogen zonder het uiteindelijke onderdeel te verbeteren.
Oppervlakteafwerking wordt vaak gezien als een cosmetische vereiste, maar bij CNC-bewerking kan dit ook de afdichting, wrijving, slijtage, hechting van de coating en de assemblageprestaties beïnvloeden. Vóór de productie beoordeelt NAITE TECH of elke afwerkingsvereiste visueel, functioneel of beide is.
Bij veel CNC-projecten is de meest kosteneffectieve aanpak het definiëren van afwerkingsvereisten op basis van de oppervlaktefunctie. Kritieke afdichtings-, glij- of pasoppervlakken hebben mogelijk een gecontroleerde ruwheid nodig, terwijl verborgen of niet-functionele gebieden vaak machinaal bewerkt kunnen blijven. Hierdoor blijven de prestaties van de onderdelen behouden en worden onnodige afwerkingskosten vermeden.
Oppervlakteruwheid is een van de meest voorkomende manieren om CNC-oppervlakteafwerking te beschrijven. Het meet de kleine pieken, dalen en textuur die op een oppervlak achterblijven na bewerking of afwerking. In technische tekeningen wordt de oppervlakteruwheid vaak gespecificeerd met behulp van een Ra-waarde.
Ra , of rekenkundig gemiddelde ruwheid, vertegenwoordigt de gemiddelde hoogtevariatie van een oppervlakteprofiel over een gemeten lengte. Een lagere Ra-waarde betekent doorgaans een gladder oppervlak, terwijl een hogere Ra-waarde een ruwer oppervlak betekent.
Bijvoorbeeld:
Ra 6,3 µm duidt op een relatief ruw bewerkt oppervlak.
Ra 3,2 µm is gebruikelijk voor algemeen bewerkte oppervlakken.
Ra 1,6 µm is een fijnere machinaal bewerkte afwerking.
Ra 0,8 µm of lager kan worden gebruikt voor afdichtings-, glij- of precisiecontactoppervlakken.
Ra is echter slechts één manier om de oppervlakteafwerking te beschrijven. Twee oppervlakken met dezelfde Ra-waarde kunnen er toch verschillend uitzien als ze verschillende gereedschapssporen, plaatsingsrichting, polijstpatronen of coatingtexturen hebben. Om deze reden moeten de vereisten voor oppervlakteafwerking rekening houden met zowel de functie als het uiterlijk.
De onderstaande tabel geeft algemene oppervlakteruwheidsreferenties voor CNC-gefreesde onderdelen. De werkelijke resultaten zijn afhankelijk van materiaal, geometrie, staat van het gereedschap, bewerkingsstrategie, afwerkingsproces en inspectiemethode.
Oppervlaktevereiste |
Typisch Ra-bereik |
Gemeenschappelijk gebruik |
|---|---|---|
Ruw bewerkt oppervlak |
Ra 6,3 µm of hoger |
Niet-kritieke interne oppervlakken, voorbewerkingsgebieden |
Standaard machinaal bewerkte afwerking |
Ra 3,2 µm |
Algemene CNC-gefreesde onderdelen |
Fijne machinaal bewerkte afwerking |
Ra 1,6 µm |
Zichtbare oppervlakken, pasvlakken, verbeterd uiterlijk |
Precisie oppervlak |
Ra 0,8 µm |
Afdichtings-, glij-, lagergerelateerde of contactoppervlakken |
Gepolijst oppervlak |
Ra 0,4 µm of lager |
Cosmetische, optische, wrijvingsarme of speciale toepassingen |
Deze waarden moeten worden gebruikt als praktische referenties, niet als universele regels. Een eis aan de oppervlakteruwheid die gemakkelijk te realiseren is op een open, vlak aluminium oppervlak, kan moeilijker zijn op een diepe zak, dunne wand, kleine interne straal of hard materiaal.
Een lagere Ra-waarde is niet altijd beter. Een gladder oppervlak kan het afdichtings-, glij- of cosmetisch uiterlijk verbeteren, maar het kan ook de bewerkingstijd, de afwerkingskosten en de inspectie-eisen verhogen.
Lagere Ra-waarden kunnen het volgende vereisen:
Langzamere afwerkingspassen
Kleinere overstap
Scherpere gereedschappen
Stabielere bevestiging
Extra polijsten
Meer inspectie
Betere beheersing van gereedschapsslijtage
Zorgvuldiger omgaan met afwerking na afwerking
Als het oppervlak de functie of het uiterlijk niet beïnvloedt, kan het specificeren van een zeer lage Ra-waarde de kosten verhogen zonder de prestaties van het onderdeel te verbeteren.
Een verborgen binnenzak heeft bijvoorbeeld doorgaans niet dezelfde Ra-waarde nodig als een afdichtingsvlak of glijvlak. Een cosmetisch buitenoppervlak kan visuele consistentie vereisen, maar niet noodzakelijkerwijs een extreem lage ruwheidswaarde. Een lagergerelateerd oppervlak heeft mogelijk ruwheidscontrole nodig omdat dit het contact en de slijtage beïnvloedt.
De juiste Ra-waarde hangt af van de oppervlaktefunctie.
Oppervlakteruwheid en uiterlijk zijn gerelateerd, maar ze zijn niet hetzelfde.
Ra meet de oppervlaktetextuur numeriek. Uiterlijk beschrijft hoe het oppervlak er voor het oog uitziet. Een oppervlak kan een acceptabele Ra-waarde hebben, maar nog steeds zichtbare gereedschapssporen, richtingslijnen, kleurvariatie, inconsistentie bij het stralen of polijstpatronen vertonen.
Dit is vooral belangrijk voor klantgerichte onderdelen, zoals:
Productbehuizingen
Componenten van consumentenapparaten
Aluminium behuizingen
Zichtbare beugels
Hoezen voor medische apparaten
Robotica-covers
Behuizingen voor optische apparatuur
Voor cosmetische onderdelen moeten ingenieurs niet alleen op Ra-waarden vertrouwen. Het is vaak beter om het afwerkingstype, de zichtbare oppervlakken, de kleur, het glansniveau en de aanvaardbare cosmetische standaard te specificeren. Ook voorbeelden of referentiefoto's kunnen misverstanden helpen voorkomen.
Ra moet worden gespecificeerd wanneer de oppervlakteruwheid rechtstreeks van invloed is op de functie, prestatie of inspectie van een onderdeel.
Veelvoorkomende oppervlakken waarvoor mogelijk een Ra-toelichting nodig is, zijn onder meer:
Afdichtende gezichten
Glijdende oppervlakken
Contactgebieden van lagers
Schachtoppervlakken
Passende oppervlakken
Vloeistofstroomoppervlakken
Optische of sensormontageoppervlakken
Precisie referentieoppervlakken
Oppervlakken voorbereid voor coating of verlijming
Niet elk oppervlak heeft een Ra-waarde nodig. Als er geen specifieke oppervlakteruwheid vereist is, kan het voldoende zijn om een algemene opmerking te gebruiken, zoals 'zoals machinaal bewerkt', of om een standaardafwerking te definiëren voor niet-kritieke gebieden.
Een praktijktekening kan het volgende omvatten:
Algemene afwerkingsopmerking voor de meeste oppervlakken
Specifieke Ra-waarde alleen voor functionele oppervlakken
Cosmetische afwerkingsnotitie voor zichtbare oppervlakken
Maskeeraantekeningen voor schroefdraden, boringen of nauwsluitende gebieden
Coating- of anodisatievereisten indien nodig
Deze aanpak geeft de leverancier duidelijke instructies zonder dat elk oppervlak duur wordt om te bewerken of te inspecteren.
Eisen aan oppervlakteruwheid zijn van invloed op de kosten, omdat gladdere oppervlakken doorgaans een meer gecontroleerde bewerking of nabewerking vereisen.
De kosten stijgen wanneer:
Een lagere Ra-waarde is vereist
Meer oppervlakken hebben gecontroleerde ruwheid nodig
Het oppervlak is diep of moeilijk toegankelijk
Er is klein gereedschap nodig
Polijsten is vereist
Cosmetische consistentie is vereist
Er zijn inspectierapporten nodig
De afwerking moet tijdens het hanteren worden beschermd
Na het bewerken is een coating of maskering nodig
Om deze reden moet oppervlakteruwheid selectief worden toegepast. Het doel is om de oppervlaktekwaliteit te specificeren die het onderdeel daadwerkelijk nodig heeft, en niet de laagst mogelijke Ra-waarde.
Als uw onderdeel vereisten voor de oppervlakteafwerking heeft die van invloed kunnen zijn op de tolerantie, montage of kosten, kan NAITE TECH hierin voorzien CNC-oppervlakteafwerking vóór productie.
Een veel voorkomende kostenfactor is het specificeren van een fijne Ra-waarde op elk oppervlak. Bij veel CNC-onderdelen hebben alleen afdichtingsvlakken, glijvlakken, lagergerelateerde gebieden of zichtbare cosmetische oppervlakken een gecontroleerde ruwheid nodig. Niet-kritieke of verborgen oppervlakken kunnen vaak machinaal bewerkt blijven.
Tijdens de beoordeling van de oppervlakteafwerking evalueert NAITE TECH of elke Ra-vereiste functioneel, cosmetisch of onnodig is. Dit helpt de bewerkings- en inspectiekosten te verlagen, terwijl de belangrijke oppervlakken goed onder controle blijven. Oppervlakteruwheid en Ra-waarden uitgelegd
Oppervlakteruwheid is een van de meest voorkomende manieren om CNC-oppervlakteafwerking te beschrijven. Het meet de kleine pieken, dalen en textuur die op een oppervlak achterblijven na bewerking of afwerking. In technische tekeningen wordt de oppervlakteruwheid vaak gespecificeerd met behulp van een Ra-waarde.
Ra , of rekenkundig gemiddelde ruwheid, vertegenwoordigt de gemiddelde hoogtevariatie van een oppervlakteprofiel over een gemeten lengte. Een lagere Ra-waarde betekent doorgaans een gladder oppervlak, terwijl een hogere Ra-waarde een ruwer oppervlak betekent.
Bijvoorbeeld:
Ra 6,3 µm duidt op een relatief ruw bewerkt oppervlak.
Ra 3,2 µm is gebruikelijk voor algemeen bewerkte oppervlakken.
Ra 1,6 µm is een fijnere machinaal bewerkte afwerking.
Ra 0,8 µm of lager kan worden gebruikt voor afdichtings-, glij- of precisiecontactoppervlakken.
Ra is echter slechts één manier om de oppervlakteafwerking te beschrijven. Twee oppervlakken met dezelfde Ra-waarde kunnen er nog steeds verschillend uitzien als ze verschillende gereedschapssporen, plaatsingsrichting, polijstpatronen of coatingtexturen hebben. Om deze reden moeten de vereisten voor oppervlakteafwerking rekening houden met zowel de functie als het uiterlijk.
De onderstaande tabel geeft algemene oppervlakteruwheidsreferenties voor CNC-gefreesde onderdelen. De werkelijke resultaten zijn afhankelijk van materiaal, geometrie, staat van het gereedschap, bewerkingsstrategie, afwerkingsproces en inspectiemethode.
Oppervlaktevereiste |
Typisch Ra-bereik |
Gemeenschappelijk gebruik |
|---|---|---|
Ruw bewerkt oppervlak |
Ra 6,3 µm of hoger |
Niet-kritieke interne oppervlakken, voorbewerkingsgebieden |
Standaard machinaal bewerkte afwerking |
Ra 3,2 µm |
Algemene CNC-gefreesde onderdelen |
Fijne machinaal bewerkte afwerking |
Ra 1,6 µm |
Zichtbare oppervlakken, pasvlakken, verbeterd uiterlijk |
Precisie oppervlak |
Ra 0,8 µm |
Afdichtings-, glij-, lagergerelateerde of contactoppervlakken |
Gepolijst oppervlak |
Ra 0,4 µm of lager |
Cosmetische, optische, wrijvingsarme of speciale toepassingen |
Deze waarden moeten worden gebruikt als praktische referenties, niet als universele regels. Een eis aan de oppervlakteruwheid die gemakkelijk te realiseren is op een open, vlak aluminium oppervlak, kan moeilijker zijn op een diepe zak, dunne wand, kleine interne straal of hard materiaal.
Een lagere Ra-waarde is niet altijd beter. Een gladder oppervlak kan het afdichtings-, glij- of cosmetisch uiterlijk verbeteren, maar het kan ook de bewerkingstijd, de afwerkingskosten en de inspectie-eisen verhogen.
Lagere Ra-waarden kunnen het volgende vereisen:
Langzamere afwerkingspassen
Kleinere overstap
Scherpere gereedschappen
Stabielere bevestiging
Extra polijsten
Meer inspectie
Betere beheersing van gereedschapsslijtage
Zorgvuldiger omgaan met afwerking na afwerking
Als het oppervlak de functie of het uiterlijk niet beïnvloedt, kan het specificeren van een zeer lage Ra-waarde de kosten verhogen zonder de prestaties van het onderdeel te verbeteren.
Een verborgen binnenzak heeft bijvoorbeeld doorgaans niet dezelfde Ra-waarde nodig als een afdichtingsvlak of glijvlak. Een cosmetisch buitenoppervlak kan visuele consistentie vereisen, maar niet noodzakelijkerwijs een extreem lage ruwheidswaarde. Een lagergerelateerd oppervlak heeft mogelijk ruwheidscontrole nodig omdat dit het contact en de slijtage beïnvloedt.
De juiste Ra-waarde hangt af van de oppervlaktefunctie.
Oppervlakteruwheid en uiterlijk zijn gerelateerd, maar ze zijn niet hetzelfde.
Ra meet de oppervlaktetextuur numeriek. Uiterlijk beschrijft hoe het oppervlak er voor het oog uitziet. Een oppervlak kan een acceptabele Ra-waarde hebben, maar nog steeds zichtbare gereedschapssporen, richtingslijnen, kleurvariatie, inconsistentie bij het stralen of polijstpatronen vertonen.
Dit is vooral belangrijk voor klantgerichte onderdelen, zoals:
Productbehuizingen
Componenten van consumentenapparaten
Aluminium behuizingen
Zichtbare beugels
Hoezen voor medische apparaten
Robotica-covers
Behuizingen voor optische apparatuur
Voor cosmetische onderdelen moeten ingenieurs niet alleen op Ra-waarden vertrouwen. Het is vaak beter om het afwerkingstype, de zichtbare oppervlakken, de kleur, het glansniveau en de aanvaardbare cosmetische standaard te specificeren. Ook voorbeelden of referentiefoto's kunnen misverstanden helpen voorkomen.
Ra moet worden gespecificeerd wanneer de oppervlakteruwheid rechtstreeks van invloed is op de functie, prestatie of inspectie van een onderdeel.
Veelvoorkomende oppervlakken waarvoor mogelijk een Ra-toelichting nodig is, zijn onder meer:
Afdichtende gezichten
Glijdende oppervlakken
Contactgebieden van lagers
Schachtoppervlakken
Passende oppervlakken
Vloeistofstroomoppervlakken
Optische of sensormontageoppervlakken
Precisie referentieoppervlakken
Oppervlakken voorbereid voor coating of verlijming
Niet elk oppervlak heeft een Ra-waarde nodig. Als er geen specifieke oppervlakteruwheid vereist is, kan het voldoende zijn om een algemene opmerking te gebruiken, zoals 'zoals machinaal bewerkt', of om een standaardafwerking te definiëren voor niet-kritieke gebieden.
Een praktijktekening kan het volgende omvatten:
Algemene afwerkingsopmerking voor de meeste oppervlakken
Specifieke Ra-waarde alleen voor functionele oppervlakken
Cosmetische afwerkingsnotitie voor zichtbare oppervlakken
Maskeeraantekeningen voor schroefdraden, boringen of nauwsluitende gebieden
Coating- of anodisatievereisten indien nodig
Deze aanpak geeft de leverancier duidelijke instructies zonder dat elk oppervlak duur wordt om te bewerken of te inspecteren.
Eisen aan oppervlakteruwheid zijn van invloed op de kosten, omdat gladdere oppervlakken doorgaans een meer gecontroleerde bewerking of nabewerking vereisen.
De kosten stijgen wanneer:
Een lagere Ra-waarde is vereist
Meer oppervlakken hebben gecontroleerde ruwheid nodig
Het oppervlak is diep of moeilijk toegankelijk
Er is klein gereedschap nodig
Polijsten is vereist
Cosmetische consistentie is vereist
Er zijn inspectierapporten nodig
De afwerking moet tijdens het hanteren worden beschermd
Na het bewerken is een coating of maskering nodig
Om deze reden moet oppervlakteruwheid selectief worden toegepast. Het doel is om de oppervlaktekwaliteit te specificeren die het onderdeel daadwerkelijk nodig heeft, en niet de laagst mogelijke Ra-waarde.
Als uw onderdeel vereisten voor de oppervlakteafwerking heeft die van invloed kunnen zijn op de tolerantie, montage of kosten, kan NAITE TECH hierin voorzien CNC-oppervlakteafwerking vóór productie.
Een veel voorkomende kostenfactor is het specificeren van een fijne Ra-waarde op elk oppervlak. Bij veel CNC-onderdelen hebben alleen afdichtingsvlakken, glijvlakken, lagergerelateerde gebieden of zichtbare cosmetische oppervlakken een gecontroleerde ruwheid nodig. Niet-kritieke of verborgen oppervlakken kunnen vaak machinaal bewerkt blijven.
Tijdens de beoordeling van de oppervlakteafwerking evalueert NAITE TECH of elke Ra-vereiste functioneel, cosmetisch of onnodig is. Dit helpt de bewerkings- en inspectiekosten te verlagen, terwijl de belangrijke oppervlakken goed onder controle blijven.
Een as-machinaal afgewerkte oppervlakteafwerking is de toestand van het oppervlak die direct door het CNC-snijproces wordt achtergelaten, zonder aanvullende nabewerkingen zoals parelstralen, anodiseren, polijsten, plateren of schilderen. Het is een van de meest voorkomende en kosteneffectieve afwerkingsopties voor CNC-gefreesde onderdelen.
Bewerkte oppervlakken kunnen zichtbare gereedschapssporen, freespaden, draailijnen, overstappatronen van de frees of een lichte directionele textuur vertonen. Het uiterlijk hangt af van het bewerkingsproces, de staat van het gereedschap, de snijparameters, het materiaal en de strategie voor de nabewerking.
Voor veel mechanische onderdelen is een as-machinaal afwerking volledig acceptabel. Het biedt een functioneel oppervlak en vermijdt de extra kosten, doorlooptijd en maatrisico's van secundaire afwerking.
Een as-machinaal oppervlak heeft meestal een schoon metalen of plastic oppervlak met zichtbare bewerkingssporen. Deze markeringen worden gemaakt door het snijgereedschap terwijl het materiaal verwijdert.
Gemeenschappelijke visuele kenmerken zijn onder meer:
Freesgereedschappaden
Draaiende lijnen
Directionele bewerkingsmarkeringen
Lichte overstappatronen
Gereedschapsinvoer- of -uitlaatmarkeringen
Scherpe bewerkte randen vóór het ontbramen
Oppervlaktetextuur op basis van snijparameters
Het oppervlak kan nog steeds schoon en professioneel zijn, maar zal doorgaans niet het uniforme, matte uiterlijk van parelstralen of het glanzende uiterlijk van polijsten hebben.
Als een onderdeel een consistent cosmetisch oppervlak nodig heeft, is machinaal bewerken mogelijk niet voldoende. Als het onderdeel voornamelijk functioneel is en gereedschapssporen acceptabel zijn, is as-machinaal vaak de meest efficiënte optie.
As-machinale afwerking is geschikt wanneer het uiterlijk van het oppervlak niet de belangrijkste vereiste is of wanneer de functie van het onderdeel geen aanvullende oppervlaktebehandeling vereist.
Het is vaak een goede keuze voor:
Functionele prototypes
Interne mechanische componenten
Verborgen oppervlakken
Armaturen en gereedschappen
Beugels
Montage platen
Machinecomponenten
Onderdelen testen
Onderdelen voor technische validatie
Kostengevoelige productieonderdelen
As-machinale afwerking is vooral handig als het doel is om de geometrie, pasvorm, assemblage of mechanische prestaties te valideren voordat cosmetische of beschermende afwerking wordt toegevoegd.
Voor prototypes kan het gebruik van as-machinaal afwerking de doorlooptijd verkorten en ingenieurs helpen het onderdeel sneller te testen.
As-machinaal afgewerkte afwerking is mogelijk niet geschikt als het onderdeel een specifiek uiterlijk, corrosiebescherming, slijtvastheid, lage wrijving of gecontroleerde oppervlakteruwheid vereist.
Extra afwerking kan nodig zijn voor:
Klantgerichte cosmetische onderdelen
Aluminium onderdelen die geanodiseerd moeten worden
Roestvrijstalen onderdelen die passivering vereisen
Onderdelen blootgesteld aan vocht of corrosieve omgevingen
Glijoppervlakken die een lagere ruwheid vereisen
Afdichtingsoppervlakken die een gecontroleerde afwerking vereisen
Onderdelen die kleur of merkuiterlijk vereisen
Medische of voedselgerelateerde componenten die schonere oppervlakken nodig hebben
Componenten die een verbeterde slijtvastheid vereisen
Een aluminium behuizing kan bijvoorbeeld functioneel zijn zoals machinaal bewerkt, maar moet mogelijk worden gestraald en geanodiseerd om een uniform matzwart uiterlijk te verkrijgen. Een roestvrijstalen onderdeel kan nauwkeurig worden bewerkt, maar moet nog steeds worden gepassiveerd voor een betere corrosieweerstand.
De ruwheid van het machinaal bewerkte oppervlak is afhankelijk van verschillende bewerkingsfactoren:
Scherpte van het gereedschap
Voedingssnelheid
Stap over
Snijsnelheid
Strategie voor gereedschapspaden
Materiaalsoort
Slijtage van gereedschap
Afwerkingspas diepte
Machinestijfheid
Koelmiddel- en spaanafvoer
Een standaard as-machinaal afwerking kan voor veel algemene oppervlakken acceptabel zijn. Als er echter een specifieke Ra-waarde vereist is, moet deze op de tekening worden aangegeven.
Bijvoorbeeld:
Een verborgen zak kan aanvaardbaar zijn zoals machinaal bewerkt.
Een zichtbare afdekking moet mogelijk worden gestraald of geborsteld.
Een afdichtingsoppervlak heeft mogelijk een gecontroleerde Ra-waarde nodig.
Een glijoppervlak heeft mogelijk een gladdere afwerking of polijstbeurt nodig.
Een lagergerelateerd oppervlak kan een specifieke ruwheid en maattolerantie nodig hebben.
De tekening moet definiëren welke oppervlakken een gecontroleerde afwerking vereisen en welke oppervlakken machinaal bewerkt kunnen blijven.
Zelfs als een onderdeel is gespecificeerd als machinaal, is basisontbramen meestal belangrijk. Scherpe randen, bramen en markeringen bij het verlaten van het gereedschap kunnen de hantering, montage, veiligheid en uiterlijk beïnvloeden.
Een praktische tekennotitie kan het volgende omvatten:
'Ontbraam alle scherpe randen zoals machinaal bewerkt'
'Breek scherpe randen 0,2–0,5 mm'
'Verwijder bramen vóór inspectie'
'Geen losse bramen toegestaan'
'Behoud alleen scherpe randen waar aangegeven'
Ontbramen moet zorgvuldig worden gedefinieerd, omdat agressief ontbramen de randafmetingen kan veranderen, de afdichtingsranden kan aantasten of kleine onderdelen kan beschadigen. Als een rand scherp moet blijven, moet deze duidelijk gemarkeerd zijn.
As-machinale afwerking is meestal de goedkoopste optie voor oppervlakken, omdat hierdoor extra afwerkingsprocessen worden vermeden. De kosten kunnen echter nog steeds stijgen als een zeer soepele, machinaal bewerkte Ra-waarde vereist is.
De kosten kunnen stijgen wanneer:
Er zijn zeer fijne gereedschapsbanen nodig
Een kleine overstap is nodig
Er zijn aanvullende afwerkingspassen vereist
Elk oppervlak heeft een gecontroleerde Ra-waarde nodig
Diepe zakken vereisen schone gereedschapssporen
Kleine interne radiussen vereisen klein gereedschap
De richting van de markering van het cosmetische gereedschap moet worden gecontroleerd
Voor oppervlakteruwheid zijn inspectierapporten vereist
Dit is de reden waarom 'as-machined' niet mag worden verward met 'elke oppervlaktekwaliteit'. Als een as-machinaal oppervlak een specifieke Ra-waarde of visuele standaard nodig heeft, moet die eis duidelijk worden vermeld.
Een machinale afwerking is vaak het beste uitgangspunt voor CNC-prototypes en niet-cosmetische mechanische onderdelen. Het helpt de kosten en doorlooptijd te verlagen, terwijl de focus blijft liggen op geometrie, tolerantie, pasvorm en functie.
As-machined betekent echter niet ongecontroleerd. Als een oppervlak de afdichting, het glijden, het draagcontact, de hechting van de coating of de zichtbare productkwaliteit beïnvloedt, raadt NAITE TECH aan om deze vereiste duidelijk op de tekening te definiëren. Hierdoor kan het bewerkingsproces zich alleen concentreren op de afwerkingsinspanningen waar het functionele of cosmetische waarde creëert.
Niet elk oppervlak op een CNC-gefreesd onderdeel heeft hetzelfde doel. Sommige oppervlakken beïnvloeden hoe het onderdeel presteert, terwijl andere vooral beïnvloeden hoe het onderdeel eruit ziet. Een kosteneffectieve strategie voor oppervlakteafwerking begint met het scheiden van functionele oppervlaktevereisten en cosmetische oppervlaktevereisten.
Functionele oppervlakken moeten worden gespecificeerd met meetbare vereisten zoals oppervlakteruwheid, vlakheid, laagdikte, slijtvastheid of afdichtingsprestaties. Cosmetische oppervlakken moeten worden gespecificeerd met uiterlijkgerelateerde eisen zoals kleur, textuur, glans, zichtbare gereedschapssporen of consistentie van de afwerking.
Wanneer deze twee vereisten met elkaar worden gecombineerd, kunnen onderdelen duurder worden dan nodig. Een zichtbaar buitenoppervlak heeft mogelijk een consistent geparelstraald en geanodiseerd uiterlijk nodig, maar hoeft geen erg lage Ra-waarde te hebben. Een afdichtingsoppervlak heeft mogelijk een gecontroleerde ruwheid nodig, maar hoeft niet cosmetisch te worden gepolijst.
Een functionele oppervlakteafwerking beïnvloedt de prestaties van het onderdeel. Het kan de afdichting, het glijden, de wrijving, de slijtage, de pasvorm van de montage, de hechting van de coating, het elektrisch contact, de vloeistofstroom of de maatstabiliteit beïnvloeden.
Functionele vereisten voor oppervlakteafwerking zijn gebruikelijk op:
Afdichtende gezichten
Contactoppervlakken van pakkingen
Glijdende oppervlakken
Lagergerelateerde oppervlakken
Ascontactgebieden
Parende gezichten
Datumoppervlakken
Vloeistofstroomdoorgangen
Interfaces met schroefdraad
Elektrische contactoppervlakken
Oppervlakken verlijmen of coaten
Precisie-assemblage-interfaces
Voor deze oppervlakken moet de afwerkingseis gebaseerd zijn op de werking van het onderdeel. Een afdichtingsoppervlak heeft mogelijk een specifieke Ra-waarde nodig. Een glijoppervlak heeft mogelijk een lagere ruwheid nodig om wrijving te verminderen. Een hechtoppervlak heeft mogelijk de juiste textuur nodig voor hechting. Een gecoat oppervlak moet mogelijk worden voorbereid voordat het kan worden gegalvaniseerd, geanodiseerd of geverfd.
Functionele eisen moeten duidelijk en meetbaar zijn en beperkt blijven tot de oppervlakken die ze daadwerkelijk nodig hebben.
Een cosmetische oppervlakteafwerking heeft vooral invloed op het uiterlijk en de perceptie van de gebruiker. Het is belangrijk voor onderdelen die zichtbaar zijn voor klanten, worden geassembleerd tot eindproducten of worden gebruikt in toepassingen waarbij visuele kwaliteit belangrijk is.
Cosmetische afwerkingseisen zijn gebruikelijk op:
Productbehuizingen
Aluminium behuizingen
Componenten van consumentenapparaten
Zichtbare beugels
Voorpanelen
Hoezen voor medische apparaten
Robotica-covers
Onderdelen weergeven
Camera- of optische apparatuurbehuizingen
Klantgerichte hardware
Cosmetische oppervlakteafwerking kan het volgende omvatten:
Parelgestraalde, matte textuur
Geborstelde korrelrichting
Gepolijst uiterlijk van het oppervlak
Geanodiseerde kleur
Kleur gepoedercoat
Kwaliteit van het geverfde oppervlak
Uniform glansniveau
Geen zichtbare gereedschapssporen op blootgestelde oppervlakken
Geen krassen of gebruikssporen op zichtbare vlakken
Cosmetische vereisten zijn vaak moeilijker te beoordelen op basis van alleen cijfers. Een oppervlak kan aan een Ra-waarde voldoen, maar er nog steeds onaanvaardbaar uitzien vanwege inconsistente gereedschapssporen, kleurvariatie, polijstrichting of straalpatroon. Voor cosmetische oppervlakken kunnen referentiemonsters, foto's of duidelijke visuele normen misverstanden helpen voorkomen.
Sommige oppervlakken zijn zowel functioneel als cosmetisch. Een zichtbare aluminium behuizing kan bijvoorbeeld een uniform geanodiseerd uiterlijk nodig hebben, terwijl ook een nauwkeurige vlakheid op een montagevlak behouden blijft. Een roestvrijstalen medisch onderdeel heeft mogelijk een zuivere visuele afwerking en corrosiebestendige passivering nodig. Een schuifdeksel heeft mogelijk zowel een soepele beweging als een consistent uiterlijk nodig.
Wanneer een oppervlak zowel functionele als cosmetische eisen stelt, moet de tekening beide duidelijk definiëren.
Bijvoorbeeld:
Zichtbaar oppervlak: parelstralen + zwart anodiseren
Afdichtingsoppervlak: Ra 0,8 µm, indien nodig maskeren vóór anodiseren
Lagerboring: behoud de uiteindelijke afmeting na afwerking
Schroefdraadgaten: na het coaten maskeren of inspecteren
Cosmetisch gezicht: geen zichtbare gereedschapssporen na afwerking
Hierdoor begrijpt de leverancier welke oppervlakken beschermd, gemaskeerd, geïnspecteerd of anders afgewerkt moeten worden.
Het scheiden van functionele en cosmetische oppervlaktevereisten helpt de kosten te verlagen omdat het onnodige afwerking voorkomt op oppervlakken die dit niet nodig hebben.
Bijvoorbeeld:
Oppervlaktetype |
Slechte afwerkingsstrategie |
Strategie voor een betere afwerking |
|---|---|---|
Verborgen binnenzak |
Fijne Ra en cosmetische afwerking |
Zoals machinaal tenzij functiekritisch |
Afdichtend gezicht |
Dezelfde cosmetische afwerking als de buitenkant |
Gecontroleerde Ra en vlakheid indien nodig |
Zichtbare buitenafdekking |
Zeer lage Ra gespecificeerd |
Parelstralen of borstelen voor visuele consistentie |
Lager boring |
Geanodiseerd zonder beoordeling |
Maskeer of controleer de uiteindelijke afmeting na afwerking |
Gaten met schroefdraad |
Gecoat zonder fitcheck |
Masker of inspecteer de draadpassing na afwerking |
Cosmetische afschuiningen |
Strakke afwerking en maatcontrole |
Standaard randbreuk met visuele acceptatie |
Deze aanpak houdt belangrijke oppervlakken onder controle en vermindert onnodig polijsten, stralen, coaten, inspecteren of maskeren.
Een duidelijke tekening moet de leverancier vertellen welke oppervlakken functionele afwerkingscontrole vereisen en welke oppervlakken cosmetische uiterlijkcontrole vereisen.
Nuttige tekenmethoden zijn onder meer:
Oppervlakteruwheidssymbolen voor functionele oppervlakken
Afwerknotities voor zichtbare cosmetische oppervlakken
Maskeeraantekeningen voor schroefdraden, boringen en nauwsluitende gebieden
Opmerkingen over de laagdikte wanneer de uiteindelijke afmetingen ertoe doen
Verschillende afwerkingszones voor zichtbare en verborgen gebieden
Datumreferenties voor oppervlakken die van invloed zijn op de inspectie
Opmerkingen zoals 'cosmetisch oppervlak' of 'zichtbaar oppervlak'
Opmerkingen zoals 'as-machined tenzij anders aangegeven'
Voorbeeld tekeningnotities:
'Zichtbare buitenoppervlakken: parelstralen + helder anodiseren'
'Binnenzakken: machinaal bewerkt, tenzij anders aangegeven'
'Afdichtingsvlak: Ra 0,8 µm'
'Maskerlagerboring vóór anodiseren'
'Schroefdraadgaten niet bedekken'
'Verwijder bramen, breek scherpe randen 0,2–0,5 mm'
'Geen zichtbare gereedschapssporen op voorkant'
Duidelijke eindzones verminderen de aannames van leveranciers en helpen onnodige kosten te voorkomen.
Een veelgemaakte fout is het gebruik van een lage Ra-waarde om het uiterlijk te beheersen. Hoewel Ra de ruwheid meet, definieert het de visuele kwaliteit niet volledig.
Een onderdeel kan een lage Ra-waarde hebben, maar toch het volgende vertonen:
Directionele bewerkingsmarkeringen
Ongelijkmatig polijsten
Kleurvariatie na anodiseren
Inconsistent parelstralen
Krasjes behandelen
Toolpath-overgangen
Zichtbare snijsporen
Voor cosmetische onderdelen zijn het afwerkingstype en de visuele standaard vaak belangrijker dan Ra alleen. Een geparelstraald en geanodiseerd oppervlak kan er consistenter uitzien dan een machinaal bewerkt oppervlak met een lage Ra, zelfs als de Ra-waarde niet extreem laag is.
Als het uiterlijk er toe doet, specificeer dan duidelijk het gewenste afwerkingsproces en de zichtbare oppervlakken.
Bij veel CNC-projecten komen onnodige kosten voort uit het toepassen van cosmetische of fijne oppervlakteafwerkingseisen op elk oppervlak in plaats van deze te beperken tot zichtbare of functionele gebieden. Een verborgen zak, uitsparing of interne holte heeft doorgaans niet dezelfde afwerking nodig als een blootliggend productoppervlak of afdichtingsvlak.
Vóór de productie beoordeelt NAITE TECH de eisen aan de oppervlakteafwerking per functie. We evalueren welke oppervlakken de afdichting, het glijden, de slijtage, de hechting van de coating, de montage of het uiterlijk beïnvloeden, en waar machinale afwerking voldoende is. Dit helpt de afwerkingskosten te verlagen, terwijl kritische en zichtbare oppervlakken goed onder controle blijven.
CNC-gefreesde onderdelen kunnen op veel verschillende manieren worden afgewerkt, afhankelijk van materiaal, uiterlijk, functie, corrosieweerstand, slijtvastheid en kostenvereisten. Sommige onderdelen kunnen zoals machinaal bewerkt blijven, terwijl andere mogelijk parelstralen, anodiseren, polijsten, borstelen, passiveren, galvaniseren, poedercoaten of verven nodig hebben.
De beste oppervlakteafwerking is niet altijd de gladste of duurste optie. De beste afwerking is degene die past bij de functie, de omgeving, de uiterlijkeis, de tolerantie-eis en het productiebudget van het onderdeel.
Een as-machinaal afwerking is het oppervlak dat rechtstreeks door het CNC-snijproces wordt achtergelaten. Het kan gereedschapssporen, freespaden, draailijnen of gerichte bewerkingspatronen weergeven.
As-machinale afwerking is vaak de meest kosteneffectieve keuze, omdat er geen secundaire afwerking nodig is.
Beste voor:
Functionele prototypes
Verborgen oppervlakken
Interne mechanische onderdelen
Armaturen en gereedschappen
Kostengevoelige componenten
Onderdelen waar gereedschapssporen acceptabel zijn
Voordelen:
Laagste afwerkingskosten
Kortere doorlooptijd
Geen impact op de laagdikte
Goed voor technische validatie
Geschikt voor veel mechanische componenten
Beperkingen:
Er kunnen zichtbare gereedschapssporen achterblijven
Het uiterlijk is mogelijk niet uniform
Beperkte corrosiebescherming
Niet ideaal voor klantgerichte cosmetische onderdelen
Voor niet-cosmetische CNC-onderdelen is een tekenaantekening zoals 'zoals machinaal bewerkt, alle scherpe randen ontbramen' vaak geschikt.
Bij parelstralen worden fijne media gebruikt om een uniforme, matte oppervlaktetextuur te creëren. Het wordt vaak gebruikt op aluminium en roestvrijstalen onderdelen om zichtbare bewerkingssporen te verminderen en een schoner cosmetisch uiterlijk te creëren.
Parelstralen wordt vaak gebruikt vóór het anodiseren om de visuele consistentie te verbeteren.
Beste voor:
Aluminium behuizingen
Productbehuizingen
Zichtbare beugels
Robotica componenten
Hoezen voor medische apparaten
Cosmetische bewerkte onderdelen
Onderdelen die een uniforme, matte textuur vereisen
Voordelen:
Creëert een consistent mat uiterlijk
Vermindert zichtbare gereedschapsporen
Geschikt vóór anodiseren
Goed voor klantgerichte onderdelen
Matige kosten vergeleken met polijsten
Beperkingen:
Kan scherpe randen enigszins aantasten
Het kan zijn dat diepe interne kenmerken niet gelijkmatig worden bereikt
Kan de oppervlaktetextuur veranderen
Vereist zorg voor nauwe tolerantiekenmerken
Mogelijk is maskering nodig voor kritische boringen of schroefdraad
Als de cosmetische consistentie van belang is, definieer dan welke oppervlakken geparelstraald moeten worden en welke oppervlakken machinaal bewerkt kunnen blijven.
Anodiseren is een elektrochemisch afwerkingsproces dat vaak wordt gebruikt voor aluminium onderdelen. Het verbetert de corrosieweerstand, de oppervlaktehardheid en het uiterlijk. Afhankelijk van de vereisten kan het anodiseren helder, zwart of gekleurd zijn.
Anodiseren is een van de meest voorkomende afwerkingsopties voor CNC-gefreesde aluminium onderdelen.
Beste voor:
Aluminium behuizingen
Behuizingen
Beugels
Componenten van consumentenproducten
Robotica onderdelen
Lucht- en ruimtevaartcomponenten
Elektronische apparaatonderdelen
Onderdelen die kleur- en corrosiebestendigheid vereisen
Voordelen:
Verbetert de corrosieweerstand
Biedt decoratieve kleuropties
Verbetert de hardheid van het oppervlak
Werkt goed met parelstralen
Vaak voor aluminium CNC-onderdelen
Beperkingen:
Voegt de oppervlaktedikte toe of wijzigt deze
De kleur kan tussen batches enigszins variëren
Schroefdraden en krappe boringen moeten mogelijk worden gemaskeerd
Scherpe randen kunnen een verschillende kleurdichtheid vertonen
Niet voor alle aluminiumlegeringen even geschikt
Anodiseren moet worden beoordeeld samen met tolerantievereisten. Als een boring, schroefdraad of passing van cruciaal belang is, specificeer dan of deze moet worden gemaskeerd, machinaal moet worden bewerkt na het anodiseren of moet worden geïnspecteerd na het afwerken.
Hardanodiseren is een dikker en slijtvaster anodiseerproces. Het wordt vaak gebruikt wanneer aluminium onderdelen verbeterde duurzaamheid, slijtvastheid of oppervlaktehardheid vereisen.
Beste voor:
Slijtoppervlakken
Glijdende componenten
Onderdelen voor de lucht- en ruimtevaart
Industriële machineonderdelen
Aluminium onderdelen blootgesteld aan wrijving
Componenten die een sterkere oppervlaktebescherming vereisen
Voordelen:
Hogere oppervlaktehardheid dan standaard anodiseren
Betere slijtvastheid
Verbeterde duurzaamheid
Goed voor functionele aluminium componenten
Betere bescherming in veeleisende omgevingen
Beperkingen:
Een dikkere coating kan de afmetingen beïnvloeden
Kleuropties kunnen beperkter zijn
Kan de kosten verhogen
Bij nauwe toleranties kan maskeren vereist zijn
Het uiterlijk van het oppervlak kan minder decoratief zijn dan standaard anodiseren
Hard anodiseren moet zorgvuldig worden gespecificeerd als de uiteindelijke afmetingen, boringen, schroefdraad of schuifpassingen belangrijk zijn.
Polijsten vermindert de ruwheid van het oppervlak en kan een gladder, helderder of meer reflecterend oppervlak creëren. Het wordt vaak gebruikt voor cosmetische onderdelen, toepassingen met lage wrijving en componenten die gladdere contactoppervlakken vereisen.
Beste voor:
Cosmetische metalen onderdelen
Roestvrijstalen componenten
Decoratieve onderdelen van aluminium
Messing onderdelen
Oppervlakken met lage wrijving
Medische of reinigbaarheidsgerelateerde onderdelen
Speciale uitstralingseisen
Voordelen:
Verbetert de gladheid
Kan zichtbare gereedschapssporen verminderen
Verbetert het cosmetische uiterlijk
Kan de reinigbaarheid verbeteren
Kan lagere ruwheidseisen ondersteunen
Beperkingen:
Arbeidsintensief
Hogere kosten
Kan scherpe randen afronden
Kan de afmetingen beïnvloeden
Moeilijk in diepe zakken of kleine interne hoeken
Het uiterlijk is afhankelijk van het materiaal en de geometrie
Polijsten mag niet automatisch op elk oppervlak worden toegepast. Het wordt het beste alleen gebruikt als gladheid of uiterlijk functioneel of cosmetisch vereist is.
Door te borstelen ontstaat er een gericht korrelpatroon op een metalen oppervlak. Het wordt vaak gebruikt voor decoratieve aluminium of roestvrijstalen onderdelen waarbij een consistente lineaire textuur gewenst is.
Beste voor:
Zichtbare panelen
Onderdelen van consumentenproducten
Decoratieve metalen oppervlakken
Aluminium behuizingen
Roestvrijstalen deksels
Frontplaten en frontplaten
Voordelen:
Creëert een gecontroleerde directionele uitstraling
Vermindert willekeurige visuele gereedschapsmarkeringen
Goed voor klantgerichte oppervlakken
Biedt een hoogwaardige cosmetische textuur
Beperkingen:
Er moet richting worden aangegeven
Niet ideaal voor complexe geometrie
Kan moeilijk zijn rond gaten, zakken en randen
Is mogelijk niet uniform op kleine of onregelmatige kenmerken
Kan handmatige afwerkingskosten toevoegen
Als borstelen nodig is, moet de tekening de nerfrichting en zichtbare oppervlakken definiëren.
Passivering wordt vaak gebruikt voor roestvrijstalen onderdelen om de corrosieweerstand te verbeteren door vrij ijzer te verwijderen en de beschermende oxidelaag te versterken. Er ontstaat geen dikke laag, zoals bij beplating of schilderen.
Beste voor:
Bewerkte roestvrijstalen onderdelen
Medische componenten
Componenten voor voedselverwerking
Corrosiebestendige hardware
Onderdelen voor vloeistofbehandeling
Mechanische componenten reinigen
Voordelen:
Verbetert de corrosieweerstand
Behoudt het uiterlijk van roestvrij staal
Verandert de afmetingen niet significant
Goed voor schone of corrosiegevoelige toepassingen
Gemeenschappelijk voor roestvrijstalen componenten
Beperkingen:
Verbergt geen bewerkingssporen
Creëert geen decoratieve kleur
Materiaalkwaliteit en oppervlakteconditie zijn van belang
Vereist reiniging vóór verwerking
Lost mogelijk geen corrosieproblemen op die worden veroorzaakt door een slechte materiaalkeuze
Passivering is vaak een goede keuze wanneer roestvrijstalen onderdelen een betere corrosieweerstand nodig hebben zonder de afmetingen aanzienlijk te veranderen.
Elektrolytisch polijsten is een elektrochemisch proces dat roestvrijstalen oppervlakken gladder en helderder maakt door een dunne laag materiaal te verwijderen. Het kan de reinigbaarheid, corrosieweerstand en gladheid van het oppervlak verbeteren.
Beste voor:
Medische onderdelen van roestvrij staal
Componenten voor eten en drinken
Cleanroom-hardware
Componenten van het vloeistofpad
Onderdelen die gladde en schone oppervlakken vereisen
Corrosiegevoelige roestvrijstalen onderdelen
Voordelen:
Verbetert de gladheid van het oppervlak
Verbetert de reinigbaarheid
Kan de corrosieweerstand verbeteren
Vermindert microscopische oppervlaktepieken
Geschikt voor hygiënegevoelige toepassingen
Beperkingen:
Verwijdert materiaal
Kan scherpe randen aantasten
Niet ideaal voor alle geometrieën
De kosten zijn hoger dan eenvoudige passivatie
Kritische afmetingen moeten vóór verwerking worden beoordeeld
Elektrolytisch polijsten moet worden overwogen als reinigbaarheid en corrosiebestendigheid belangrijker zijn dan een eenvoudig uiterlijk.
Bij plateren wordt een metalen coating op het oppervlak van een onderdeel aangebracht. Veel voorkomende opties zijn vernikkelen, verzinken, verchromen, vertinnen en andere gespecialiseerde coatings, afhankelijk van de toepassing.
Beste voor:
Stalen onderdelen die corrosiebescherming vereisen
Messing en koperen onderdelen
Elektrische contacten
Slijtvaste oppervlakken
Decoratieve metalen onderdelen
Geleidende of soldeerbare oppervlakken
Voordelen:
Kan de corrosieweerstand verbeteren
Kan de slijtvastheid verbeteren
Kan de geleidbaarheid verbeteren
Kan voor een decoratieve uitstraling zorgen
Breed scala aan coatingopties
Beperkingen:
Voegt laagdikte toe
Kan schroefdraad, boringen en passingen aantasten
Mogelijk is maskering vereist
De uniformiteit van de coating is afhankelijk van de geometrie
Proceskeuze is afhankelijk van materiaal en toepassing
Wanneer galvanisering wordt gebruikt, moeten de laagdikte en de uiteindelijke afmetingen zorgvuldig worden beoordeeld.
Poedercoaten en schilderen worden vaak gebruikt wanneer onderdelen kleur, milieubescherming of merkuitstraling nodig hebben. Deze afwerkingen zijn dikker dan anodiseren en kunnen de afmetingen aanzienlijk beïnvloeden als ze worden toegepast op precisiekenmerken.
Beste voor:
Behuizingen
Hoezen
Lijsten
Beugels
Onderdelen van industriële apparatuur
Outdoor componenten
Klantgerichte producten die kleur vereisen
Voordelen:
Goede kleuropties
Goede milieubescherming
Kan bewerkingssporen bedekken
Handig voor grotere onderdelen
Geschikt voor merk- of productuitstraling
Beperkingen:
Voegt aanzienlijke dikte toe
Kan de gatgrootte, schroefdraad en pasvorm beïnvloeden
Mogelijk is maskering vereist
Niet geschikt voor oppervlakken met nauwe tolerantie, tenzij gecontroleerd
Kan afbrokkelen of krassen, afhankelijk van gebruik
Poedercoaten en schilderen moeten worden gespecificeerd met maskeringsvereisten als schroefdraad, boringen, afdichtingsvlakken of precisie-pasvlakken onder controle moeten blijven.
Voltooi optie |
Gemeenschappelijke materialen |
Hoofddoel |
Kostenimpact |
|---|---|---|---|
Zoals machinaal |
Metalen en kunststoffen |
Basis functioneel oppervlak |
Laag |
Parelstralen |
Aluminium, roestvrij staal |
Uniforme matte cosmetische textuur |
Medium |
Anodiseren |
Aluminium |
Corrosiebestendigheid, kleur, uiterlijk |
Medium |
Hard anodiseren |
Aluminium |
Slijtvastheid en duurzaamheid |
Gemiddeld tot hoog |
Polijsten |
Aluminium, roestvrij staal, messing |
Glad of glanzend oppervlak |
Hoog |
Poetsen |
Aluminium, roestvrij staal |
Directionele cosmetische korrel |
Gemiddeld tot hoog |
Passivering |
Roestvrij staal |
Corrosiebestendigheid |
Medium |
Elektrolytisch polijsten |
Roestvrij staal |
Reinigbaarheid, gladheid, corrosiebestendigheid |
Hoog |
Beplating |
Staal, messing, koperlegeringen |
Bescherming, geleidbaarheid, slijtvastheid |
Gemiddeld tot hoog |
Poedercoaten / schilderen |
Aluminium, staal |
Kleur en milieubescherming |
Medium |
De beste CNC-oppervlakteafwerking hangt af van het materiaal, de functie, de geometrie, de tolerantievereisten en de visuele verwachtingen van het onderdeel. Een afwerking die goed werkt voor een aluminium behuizing aan de buitenkant is mogelijk niet geschikt voor een lagerboring, schroefdraadgat, afdichtingsoppervlak of precisie-passing.
Vóór de productie beoordeelt NAITE TECH de afwerkingsvereisten, samen met bewerkingstoleranties, materiaalkeuze, maskeringsbehoeften en inspectie-eisen. Dit helpt veelvoorkomende problemen te voorkomen, zoals opbouw van coating in schroefdraad, anodisatiedikte op krappe boringen, polijsten waarbij randen veranderen of onnodige cosmetische afwerking op verborgen oppervlakken.
Oppervlakteafwerking kan een aanzienlijke impact hebben op de CNC-bewerkingskosten. Een standaard as-machinaal afwerking kan weinig of geen extra kosten met zich meebrengen, terwijl een fijne Ra-vereiste, een gepolijst oppervlak, cosmetisch parelstralen, anodiseren, plateren of poedercoaten zowel de productietijd als de procescomplexiteit kunnen verhogen.
De kosten van oppervlakteafwerking zijn afhankelijk van meer dan alleen de afwerkingsmethode zelf. Het wordt ook beïnvloed door hoeveel oppervlakken moeten worden afgewerkt, hoe moeilijk die oppervlakken toegankelijk zijn, of de afwerking van afmeting verandert, of maskering vereist is en of cosmetische of inspectienormen moeten worden gecontroleerd.
Een kosteneffectieve strategie voor oppervlakteafwerking past speciale afwerkingsvereisten alleen toe als deze nodig zijn voor functie, uiterlijk, corrosieweerstand, slijtvastheid of montage.
Lagere Ra-waarden vereisen doorgaans een zorgvuldiger bewerking. Een standaard bewerkt oppervlak kan worden geproduceerd met normale afwerkingsgangen, maar voor een gladder oppervlak zijn mogelijk langzamere snijparameters, kleinere overstappen, scherpere gereedschappen, stabielere opspanningen of extra afwerkingsgangen nodig.
Dit verhoogt de kosten omdat de machine meer tijd aan elk onderdeel besteedt.
Lagere Ra-waarden kunnen het volgende vereisen:
Lagere voedingssnelheden
Kleinere overstap
Extra afwerkingspassen
Zorgvuldiger controle op gereedschapslijtage
Stabielere werkhouding
Betere trillingscontrole
Meer gedetailleerde inspectie
Als slechts op één afdichtingsoppervlak een lage Ra-waarde vereist is, kan de impact op de kosten beheersbaar zijn. Als op elk oppervlak dezelfde lage Ra-waarde wordt toegepast, kunnen de bewerkingskosten snel stijgen.
Het aantal oppervlakken dat afwerkingscontrole vereist, heeft een directe invloed op de kosten. Het afwerken van één zichtbaar buitenvlak is heel anders dan het afwerken van elke zak, zijwand, interne holte, gat en rand.
De kosten stijgen wanneer afwerkingseisen van toepassing zijn op:
Meerdere gezichten
Diepe zakken
Kleine interne kenmerken
Dunne muren
Complexe contouren
Strakke interne hoeken
Gaten en schroefdraadgebieden
Gebieden die maskering vereisen
Oppervlakken waarvoor inspectierapporten nodig zijn
Ook al is het afwerkingsproces eenvoudig, meer afgewerkte oppervlakken vergen meer behandeling, meer voorbereiding en meer inspectie.
Een duidelijke tekening moet aangeven welke oppervlakken een speciale afwerking nodig hebben en welke machinaal bewerkt kunnen blijven. Dit voorkomt dat de leverancier ervan uitgaat dat iedere ondergrond dezelfde behandeling nodig heeft.
Polijsten kan de kosten aanzienlijk verhogen omdat het vaak handmatig of semi-handmatig werk vereist. Het eindresultaat is afhankelijk van materiaal, geometrie, toegang, randconditie en consistentie van de operator.
Polijsten is duurder als:
De oppervlakte is groot
Interne zakken moeten worden gepolijst
Er zijn kleine stralen betrokken
Scherpe randen moeten behouden blijven
Een spiegelachtige afwerking is vereist
Cosmetische consistentie is van cruciaal belang
Er zijn meerdere polijststappen nodig
Het materiaal is moeilijk te polijsten
Polijsten kan ook de afmetingen en randgeometrie beïnvloeden. Het kan scherpe randen afronden, materiaal lichtjes verwijderen of het oppervlakteprofiel veranderen. Voor nauwe tolerantiekenmerken moet het polijsten vóór productie worden beoordeeld.
Parelstralen is vaak goedkoper dan polijsten, maar brengt nog steeds kosten met zich mee. Het onderdeel moet worden gereinigd, gestraald, zorgvuldig behandeld en soms beschermd voordat de volgende afwerkingsstap, zoals anodiseren, wordt uitgevoerd.
Cosmetisch parelstralen kan de kosten verhogen wanneer:
Alleen geselecteerde oppervlakken mogen worden gestraald
Bepaalde functies moeten worden gemaskeerd
Een uniforme uitstraling is vereist
Er zijn diepe zakken of complexe geometrie bij betrokken
Onderdelen moeten overeenkomen met een monster of een eerdere batch
Hanteringssporen zijn niet acceptabel
Het onderdeel moet na het stralen worden geanodiseerd
Parelstralen kan zichtbare gereedschapssporen verminderen, maar leidt mogelijk niet tot identieke resultaten op elke geometrie. Diepe zakken, smalle gleuven en interne kenmerken krijgen mogelijk niet dezelfde explosietextuur als open buitenoppervlakken.
Sommige oppervlaktebehandelingen voegen materiaal toe, verwijderen materiaal of veranderen de toestand van het oppervlak. Dit kan van invloed zijn op de uiteindelijke afmetingen, passingen, schroefdraden en toleranties.
Voorbeelden zijn onder meer:
Anodiseren kan de oppervlaktedikte veranderen.
Hard anodiseren kan een grotere laagdikte toevoegen.
Plating voegt materiaal toe aan het oppervlak.
Poedercoaten en schilderen voegen relatief dikke lagen toe.
Door te polijsten wordt materiaal verwijderd.
Bij elektrolytisch polijsten wordt een dunne laag materiaal verwijderd.
Parelstralen verandert de textuur en kan scherpe randen aantasten.
Als een kenmerk een goede pasvorm heeft, zoals een lagerboring, een paspengat, een asdiameter, een afdichtingsgroef of een schroefdraadgat, moet vóór de productie rekening worden gehouden met het afwerkingseffect.
In sommige gevallen moeten kritische kenmerken worden gemaskeerd vóór het afwerken, machinaal worden bewerkt na het afwerken of worden geïnspecteerd na het afwerken.
Maskering wordt gebruikt om geselecteerde gebieden tegen afwerking te beschermen. Dit kan nodig zijn als het coaten, anodiseren, stralen, verven of galvaniseren bepaalde eigenschappen niet mag beïnvloeden.
Maskeren kan nodig zijn voor:
Draden
Lagerboringen
Gaten voor paspennen
Perspassing gaten
Afdichtende gezichten
Elektrische contactgebieden
Datumoppervlakken
Aardende oppervlakken
Gebieden die blank metaalcontact vereisen
Maskeren verhoogt de kosten omdat het extra voorbereiding, handmatig werk, procescontrole en inspectie vereist. Complexe maskeringsvereisten kunnen ook de doorlooptijd verlengen.
Om de kosten te verlagen, specificeert u maskering alleen waar dit functioneel noodzakelijk is.
Eisen aan cosmetische afwerkingen kunnen de kosten verhogen, omdat het uiterlijk vaak subjectiever is dan de maattolerantie. Een onderdeel kan qua afmetingen correct zijn, maar toch worden afgekeurd vanwege krassen, ongelijkmatige kleuren, zichtbare gereedschapssporen, inconsistentie bij het stralen of gebruikssporen.
Het cosmetische risico neemt toe wanneer:
Oppervlakken zijn groot en zichtbaar
De geanodiseerde kleur moet goed bij elkaar passen
De polijstrichting moet consistent zijn
Het borstelen van de korrelrichting is belangrijk
Onderdelen moeten overeenkomen met eerdere batches
Scherpe randen laten variaties in de coating zien
Het hanteren van krassen is niet acceptabel
Cosmetische vereisten zijn niet duidelijk gedefinieerd
Voor cosmetische CNC-onderdelen moeten tekeningen zichtbare oppervlakken, acceptabele uiterlijknormen, kleurverwachtingen en indien mogelijk afwerkingsmonsters definiëren.
Secundaire afwerking kan de doorlooptijd na de bewerking vergroten. Sommige afwerkingen vereisen reiniging, maskering, batchverwerking, inspectie, drogen, uitharden of coördinatie door een externe leverancier.
De doorlooptijd kan toenemen bij:
Anodiseren
Hard anodiseren
Beplating
Poedercoating
Schilderen
Elektrolytisch polijsten
Complex polijsten
Speciale cosmetische vereisten
Inspectierapporten na afwerking
Als planning belangrijk is, moeten de afwerkingsvereisten vóór de productie worden besproken.
Een praktische manier om de afwerkingskosten te verlagen, is door de afwerkingsvereisten te definiëren op basis van de oppervlaktefunctie.
Oppervlakte of vereiste |
Kostenbesparende strategie |
|---|---|
Verborgen interne oppervlakken |
Laat het zoals machinaal bewerkt tenzij het functiekritisch is |
Zichtbare buitenvlakken |
Specificeer cosmetische afwerking alleen waar zichtbaar |
Afdichtende oppervlakken |
Specificeer Ra alleen op het afdichtingsgebied |
Lagerboringen |
Bekijk de afwerkingsdikte en maskeerbehoeften |
Draden |
Masker of inspecteer na afwerking of pasvorm ertoe doet |
Diepe zakken |
Vermijd polijsten tenzij dit functioneel vereist is |
Cosmetische kleur |
Gebruik monsters of duidelijke kleurreferenties |
Kenmerken van nauwe toleranties |
Controleer de uiteindelijke afmetingen na afwerking |
Grote oppervlakken |
Vermijd onnodig lage Ra-eisen |
Prototype-onderdelen |
Gebruik een machinaal bewerkte afwerking als het uiterlijk niet van cruciaal belang is |
Een afwerkingseis moet een duidelijke vraag beantwoorden:
heeft dit oppervlak een speciale afwerking nodig voor functie, uiterlijk, bescherming of montage?
Als het antwoord nee is, kan een machinale of standaardafwerking voldoende zijn.
De kosten voor oppervlakteafwerking worden vaak bepaald door de omvang, en niet alleen door het type afwerking. Een geparelstraald of geanodiseerd buitenoppervlak kan redelijk zijn, maar het vereisen van dezelfde afwerking in diepe zakken, gaten met schroefdraad, verborgen holtes of boringen met nauwe toleranties kan onnodige kosten en risico's met zich meebrengen.
Tijdens de beoordeling van de oppervlakteafwerking evalueert NAITE TECH welke oppervlakken functionele ruwheid, cosmetisch uiterlijk, corrosiebescherming, maskering of inspectie na de afwerking nodig hebben. Dit helpt ingenieurs bij het specificeren van de juiste afwerking op de juiste gebieden, terwijl onnodige bewerkings- en afwerkingskosten worden vermeden.
Voor projecten waarbij de oppervlakteafwerking de tolerantie, het uiterlijk of de montage beïnvloedt, biedt NAITE TECH's Een beoordeling van de CNC-oppervlakteafwerking kan helpen bij het identificeren van praktische afwerkingsstrategieën vóór de productie.
Oppervlakteafwerking en CNC-toleranties moeten samen worden beschouwd. Een onderdeel kan binnen de tolerantie worden bewerkt voordat het wordt afgewerkt, maar de uiteindelijke afmetingen kunnen veranderen na anodiseren, plateren, poedercoaten, polijsten, parelstralen of elektrolytisch polijsten. Als deze effecten tijdens het ontwerp niet in aanmerking worden genomen, kan het voltooide onderdeel problemen met de pasvorm, montage, afdichting of inspectie hebben.
Dit is vooral belangrijk voor eigenschappen met nauwe toleranties, zoals lagerboringen, paspengaten, draadgaten, perspassingsgaten, glijvlakken, afdichtingsgroeven en precisie-pasvlakken. Voor deze kenmerken is mogelijk maskering, inspectie na de afwerking of aangepaste bewerkingsafmetingen nodig om het juiste eindresultaat te bereiken.
Verschillende afwerkingsprocessen beïnvloeden de afmetingen op verschillende manieren. Sommige afwerkingen voegen materiaal toe aan het oppervlak, terwijl andere materiaal verwijderen of de oppervlaktetextuur veranderen.
Voorbeelden zijn onder meer:
Anodiseren kan de oppervlaktedikte van aluminium onderdelen veranderen.
Door hard anodiseren ontstaat doorgaans een dikkere en slijtvastere laag.
Plating voegt een metalen coating toe aan het oppervlak.
Poedercoaten en schilderen voegen relatief dikke lagen toe.
Door te polijsten wordt materiaal verwijderd en kunnen randen afgerond worden.
Elektrolytisch polijsten verwijdert een dunne laag metaal.
Parelstralen verandert de textuur van het oppervlak en kan de randen enigszins aantasten.
Als een tekening alleen de machinaal bewerkte afmetingen definieert, maar geen rekening houdt met de afwerking, voldoet het uiteindelijke onderdeel mogelijk niet aan de beoogde pasvorm.
Zo kan een lagerboring die vóór het anodiseren correct is, te klein worden als de anodisatielaag op de boring wordt aangebracht. Een gat met schroefdraad kan krap worden als er zich coating ophoopt in de schroefdraad. Een perspassingsgat wordt mogelijk niet correct gemonteerd als er geen rekening wordt gehouden met de plaatdikte.
Elke functie die de pasvorm of beweging regelt, moet worden beoordeeld voordat het afwerkingsproces wordt geselecteerd.
Kritieke kenmerken kunnen zijn:
Lagerboringen
Gaten voor paspennen
Asdiameters
Perspassing gaten
Slip-fit gaten
Gaten met schroefdraad
Afdichtingsgroeven
Glijdende oppervlakken
Datumoppervlakken
Elektrische contactgebieden
Aardende oppervlakken
Voor deze kenmerken moeten het ontwerpteam en de leverancier van de bewerking beslissen of het kenmerk moet worden afgewerkt, gemaskeerd, machinaal bewerkt na afwerking of geïnspecteerd na afwerking.
Een praktische tekennotitie zou kunnen zeggen:
'Maskerlagerboring vóór anodiseren'
'Schroefdraadgaten niet bedekken'
'Uiteindelijke afmeting geldt na beplating'
'Ra 0,8 µm alleen op afdichtingsvlak'
'Behoud het elektrische contactoppervlak ongecoat'
'Inspecteer de pasvorm van de schroefdraad na het coaten'
Deze opmerkingen helpen bij het voorkomen van pasgerelateerde problemen na het voltooien.
Wanneer een coating of afwerking dikte toevoegt, kan de uiteindelijke afmeting afwijken van de machinaal bewerkte afmeting. Dit is vooral belangrijk voor gaten, boringen, assen, sleuven, schroefdraad en pasvlakken.
Voor uiterlijke kenmerken kan de opbouw van de coating de uiteindelijke afmeting vergroten. Voor interne kenmerken zoals gaten of boringen kan de opbouw van coating de effectieve opening verminderen. Dit kan de speling, perspassing, schroefdraadpassing en schuifbeweging beïnvloeden.
Ontwerpers moeten duidelijk maken of er een tolerantie van toepassing is:
Voordat u klaar bent
Na afwerking
Naar gemaskerde gebieden
Naar gecoate gebieden
Naar uiteindelijke gemonteerde staat
Als dit niet duidelijk is, moet de leverancier mogelijk aannames doen, wat de offerte-onzekerheid of het productierisico kan vergroten.
Voor tolerantiegevoelige onderdelen, NAITE TECH's Tolerantiebeoordeling van CNC-bewerkingen kan helpen evalueren hoe afwerking de afmetingen van het uiteindelijke onderdeel kan beïnvloeden.
Polijsten kan de gladheid en het uiterlijk van het oppervlak verbeteren, maar het kan ook de randgeometrie veranderen. Scherpe randen kunnen afgerond worden, kleine details kunnen hun definitie verliezen en precisieoppervlakken kunnen enigszins verschuiven als er te veel materiaal wordt verwijderd.
Dit is van belang voor:
Randen afdichten
Scherpe plaatsingsranden
Kleine afschuiningen
Precisie sleuven
Cosmetische randen
Dunne kenmerken
Datumoppervlakken
Onderdelen met strenge profieleisen
Als een onderdeel zowel polijsten als strakke randdefinitie vereist, moet de tekening duidelijk definiëren welke randen kunnen worden verzacht en welke onder controle moeten blijven.
Een nuttige opmerking kan zijn:
'Alleen het zichtbare oppervlak polijsten; scherpe functionele randen behouden'
'Gegeven oppervlak niet polijsten'
'Bescherm de sealrand tijdens het polijsten'
'Breek scherpe randen, behalve waar aangegeven'
Parelstralen voegt meestal geen dikke coating toe, maar verandert de oppervlaktetextuur. Het kan zichtbare gereedschapssporen verminderen en een uniform mat uiterlijk creëren, maar het kan ook randen enigszins verzachten of zeer kleine onderdelen aantasten.
Parelstralen kan een goede cosmetische oplossing zijn voor zichtbare aluminium onderdelen, vooral vóór het anodiseren. Het moet echter zorgvuldig worden beoordeeld als het onderdeel het volgende omvat:
Boringen met nauwe tolerantie
Precisie gaten
Fijne draden
Afdichtende oppervlakken
Scherpe randen
Kleine tekst of gegraveerde markeringen
Zeer dunne kenmerken
Als deze gebieden precies of scherp moeten blijven, kan maskeren nodig zijn.
Kenmerken met schroefdraad zijn bijzonder gevoelig voor afwerking. Coatings of geanodiseerde binnendraden kunnen de pasvorm veranderen en de montage van de bevestiging bemoeilijken. Polijsten, stralen of plateren kan ook de draadkwaliteit beïnvloeden als dit niet wordt gecontroleerd.
Risico's voor draadafwerking zijn onder meer:
Ophoping van coating
Strakke schroefdraadpassing
Beschadigde draadtoppen
Slechte meetresultaten
Moeilijke installatie van bevestigingsmiddelen
Inconsistent koppel
Corrosierisico als de draden verkeerd worden gemaskeerd
Voor schroefdraadkenmerken moeten ingenieurs specificeren of de schroefdraad na het afwerken moet worden gecoat, gemaskeerd, gereinigd, gejaagd of geïnspecteerd.
Voor meer informatie over het draadontwerp en de pasvorm van het bevestigingsmiddel, bekijk NAITE TECH's Overwegingen bij het afwerken van schroefdraadgaten.
Interne kenmerken zijn moeilijker consistent af te werken dan open buitenoppervlakken. Coatingdikte, toegang tot straalmiddelen, polijstgereedschappen en inspectiegereedschappen kunnen zich allemaal verschillend gedragen in gaten of boringen.
Belangrijke interne kenmerken zijn onder meer:
Lagerboringen
Gaten voor paspennen
Geruimde gaten
Perspassing gaten
Diepe gaten
Verzinkboringen
Afdichtingsgroeven
Interne zakken
Vloeistofdoorgangen
Als een intern kenmerk een nauwe tolerantie of functionele oppervlakteafwerking vereist, moet dit vroegtijdig worden beoordeeld. In sommige gevallen moet het kenmerk mogelijk worden gemaskeerd voordat het wordt afgewerkt of na het afwerken tot het uiteindelijke formaat worden bewerkt.
Voor gatgerelateerde ontwerpdetails, zie NAITE TECH's oppervlakteafwerking van gaten en tolerantierichtlijnen.
Oppervlakteafwerking kan ook de inspectie beïnvloeden. Het kan zijn dat een onderdeel een maatinspectie nodig heeft voordat het wordt afgewerkt, na het afwerken, of beide. De oppervlakteruwheid moet mogelijk worden gemeten met een ruwheidstester, terwijl bij gecoate onderdelen mogelijk diktemetingen of maatcontroles nodig zijn.
Inspectie kan het volgende omvatten:
Dimensionale inspectie na afwerking
Inspectie van draaddikte
Meting van de laagdikte
Meting van de oppervlakteruwheid
Visuele inspectie voor cosmetische oppervlakken
Inspectie van gemaskerde gebieden
Eerste artikel inspectierapport
Fitcheck met bijpassende componenten
Inspectievereisten moeten vóór de productie worden gedefinieerd, omdat deze van invloed kunnen zijn op de kosten, doorlooptijd en procesplanning.
De afwerking is niet altijd maatneutraal. Anodiseren, plateren, poedercoaten, polijsten, elektrolytisch polijsten en stralen kunnen allemaal de uiteindelijke afmetingen, randconditie, oppervlaktetextuur of pasvorm van de montage beïnvloeden.
Tijdens de beoordeling van de oppervlakteafwerking evalueert NAITE TECH welke kenmerken na de afwerking moeten worden afgewerkt, gemaskeerd, beschermd, geïnspecteerd of gedimensioneerd. Dit is vooral belangrijk voor lagerboringen, schroefdraden, paspengaten, afdichtingsoppervlakken en andere nauwe tolerantiekenmerken waarbij de uiteindelijke afmeting belangrijker is dan de afmeting vóór de afwerking.
Materiaalkeuze heeft een directe impact op de opties voor CNC-oppervlakafwerking. Hetzelfde afwerkingsproces kan bij het ene materiaal heel goed werken, maar bij een ander materiaal een slecht uiterlijk, dimensionaal risico of onnodige kosten veroorzaken. Voordat u parelstralen, anodiseren, polijsten, passiveren, plateren of coaten specificeert, moeten ingenieurs bevestigen dat het geselecteerde materiaal compatibel is met de vereiste afwerking.
De compatibiliteit van de oppervlakteafwerking is afhankelijk van:
Basismateriaal
Legering type
Bewerkbaarheid
Corrosiebestendigheid
Hardheid
Porositeit van het oppervlak
Thermisch gedrag
Adhesie van coating
Cosmetische vereisten
Dimensionale tolerantievereisten
Eindgebruiksomgeving
Een oppervlakteafwerking moet worden gekozen op basis van zowel functie als materiaalgedrag. Anodiseren wordt bijvoorbeeld veel gebruikt voor aluminium, maar is geen afwerking voor roestvrij staal. Passivering is gebruikelijk bij roestvrij staal, maar geeft geen decoratieve kleur zoals anodiseren. Technische kunststoffen kunnen gepolijst worden of machinaal bewerkt blijven, maar het is mogelijk dat ze niet op dezelfde manier hitte, agressieve chemicaliën of coatingprocessen verdragen als metalen.
Aluminium is een van de meest veelzijdige CNC-bewerkingsmaterialen voor oppervlakteafwerking. Het is goed machinaal te bewerken, accepteert veel cosmetische behandelingen en wordt veel gebruikt voor prototypes en productieonderdelen.
Veel voorkomende aluminiumafwerkingen zijn onder meer:
Zoals machinaal
Parelstralen
Helder anodiseren
Zwart anodiseren
Gekleurd anodiseren
Hard anodiseren
Poetsen
Polijsten
Poedercoating
Schilderen
Aluminium wordt vaak gebruikt voor:
Productbehuizingen
Behuizingen
Beugels
Warmteafvoeren
Lucht- en ruimtevaartcomponenten
Robotachtige onderdelen
Componenten van elektronische apparaten
Hardware voor consumentenproducten
Parelstralen en anodiseren zijn vooral gebruikelijk bij aluminium CNC-onderdelen, omdat ze een schoon, uniform en corrosiebestendig uiterlijk kunnen creëren. Hard anodiseren kan worden gekozen als slijtvastheid belangrijker is dan cosmetisch uiterlijk.
Ontwerpoverwegingen voor aluminiumafwerking:
Anodiseren kan de uiteindelijke afmetingen beïnvloeden.
De kleur kan variëren per legering en batch.
Scherpe randen kunnen een verschillende kleurdichtheid vertonen.
Schroefdraden en krappe boringen moeten mogelijk worden gemaskeerd.
Parelstralen vóór het anodiseren verbetert de uniformiteit.
Hard anodiseren moet worden beoordeeld op dikte en pasvorm.
Als aluminium onderdelen zowel een cosmetisch uiterlijk als nauwe tolerantiekenmerken vereisen, moeten afwerkingszones en maskeringsvereisten duidelijk op de tekening worden gedefinieerd.
Roestvrij staal wordt vaak geselecteerd vanwege corrosiebestendigheid, sterkte, reinigbaarheid en duurzaamheid. Het komt veel voor in de medische sector, de voedselverwerking, de vloeistofbehandeling, de industriële sector en corrosiegevoelige toepassingen.
Veel voorkomende roestvrijstalen afwerkingen zijn onder meer:
Zoals machinaal
Parelstralen
Poetsen
Polijsten
Passivering
Elektrolytisch polijsten
Roestvast staal wordt vaak gebruikt voor:
Medische componenten
Onderdelen voor voedselverwerking
Hardware voor vloeistofbehandeling
Corrosiebestendige beugels
Assen en fittingen
Industriële machineonderdelen
Reinig mechanische assemblages
Passivering wordt vaak gebruikt om de corrosieweerstand te verbeteren zonder de afmetingen significant te veranderen. Elektrolytisch polijsten kan worden gebruikt wanneer gladdere, schonere en corrosiebestendigere oppervlakken vereist zijn.
Ontwerpoverwegingen voor roestvrijstalen afwerking:
Passivering verbergt geen bewerkingssporen.
Polijsten kan het uiterlijk verbeteren, maar kan de kosten verhogen.
Bij elektrolytisch polijsten wordt een kleine hoeveelheid materiaal verwijderd.
Voor het borstelen is een gedefinieerde nerfrichting nodig.
Parelstralen creëert een mat oppervlak, maar kan de cosmetische normen beïnvloeden.
Oppervlaktereinheid vóór het afwerken is belangrijk.
Voor roestvrijstalen onderdelen moet de afwerking worden gekozen op basis van de vraag of het primaire doel corrosiebestendigheid, reinigbaarheid, uiterlijk of gladheid is.
Messing en koperlegeringen worden vaak gebruikt voor elektrische, decoratieve, vloeistof- en fijnmechanische componenten. Deze materialen kunnen goed bewerkt worden, maar hun afwerkingsgedrag wijkt af van aluminium en RVS.
Veel voorkomende messingafwerkingen zijn onder meer:
Zoals machinaal
Polijsten
Poetsen
Vernikkelen
Verchromen
Heldere coating
Anti-aanslag coating
Veel voorkomende koperafwerkingen zijn onder meer:
Zoals machinaal
Polijsten
Vernikkelen
Vertinnen
Verzilvering
Anti-oxidatie coating
Messing en koper worden vaak gebruikt voor:
Elektrische contacten
Connectoren
Uitrusting
Bussen
Decoratieve onderdelen
Ventielcomponenten
Geleidende componenten
Precisie kleine onderdelen
Messing kan vaak worden gepolijst tot een decoratieve afwerking. Voor koper kan een coating of platering nodig zijn om oxidatie te voorkomen of om te voldoen aan de eisen op het gebied van geleidbaarheid, soldeerbaarheid of corrosie.
Ontwerpoverwegingen voor messing- en koperafwerking:
Polijsten kan het uiterlijk verbeteren, maar kan de randen afronden.
Koper oxideert gemakkelijk en vereist mogelijk een beschermende coating.
De dikte van de plaat kan de schroefdraad en passing beïnvloeden.
Geleidende oppervlakken moeten mogelijk ongecoat blijven of een specifieke beplating gebruiken.
Decoratieve oppervlakken moeten de visuele verwachtingen duidelijk definiëren.
Zachte materialen kunnen gevoeliger zijn voor gebruikssporen.
Voor elektrische onderdelen moet de afwerking worden beoordeeld, samen met de geleidbaarheid en de contactprestaties.
Titanium wordt gebruikt voor hoogwaardige toepassingen waarbij de sterkte-gewichtsverhouding, corrosieweerstand en biocompatibiliteit belangrijk kunnen zijn. Het is moeilijker te bewerken dan aluminium of messing, en de afwerking moet zorgvuldig worden gekozen.
Veel voorkomende titaniumafwerkingen zijn onder meer:
Zoals machinaal
Parelstralen
Polijsten
Passivering
Gespecialiseerd anodiseren
Oppervlaktebehandelingen voor medische of ruimtevaarttoepassingen
Titanium wordt vaak gebruikt voor:
Lucht- en ruimtevaartcomponenten
Medische instrumenten
Hoogwaardige mechanische onderdelen
Lichtgewicht structurele componenten
Corrosiebestendige componenten
Speciale precisieonderdelen
Overwegingen bij titaniumafwerking:
Titanium is moeilijker te polijsten dan veel zachtere metalen.
Hitte- en gereedschapssporen kunnen het uiteindelijke uiterlijk beïnvloeden.
Eisen aan oppervlaktebehandeling kunnen toepassingsspecifiek zijn.
Medische of ruimtevaartonderdelen vereisen mogelijk een strikte reiniging en documentatie.
Gespecialiseerde afwerking kan de kosten en doorlooptijd verhogen.
Voor titaniumonderdelen moeten de vereisten voor de oppervlakteafwerking vroegtijdig worden besproken, vooral als het cosmetische uiterlijk, de vermoeiingsprestaties, de netheid of de certificeringsvereisten van belang zijn.
Technische kunststoffen gedragen zich heel anders dan metalen. Met sommige kunststoffen kunnen schone bewerkte oppervlakken worden verkregen, terwijl bij andere kunststoffen bramen, pluisvorming, gereedschapssporen, hittegevoeligheid of spanningssporen kunnen optreden. Kunststoffen kunnen ook vervormen bij het vastklemmen of van afmeting veranderen als gevolg van temperatuur en vocht.
Veel voorkomende CNC-gefreesde kunststoffen zijn onder meer:
POM / Delrin
Nylon
PTFE
KIJKJE
Polycarbonaat
ABS
Acryl
UHMW
PVC
Veel voorkomende opties voor kunststofafwerking zijn onder meer:
Zoals machinaal
Ontbramen
Polijsten
Vlampolijsten voor geselecteerde kunststoffen
Damppolijsten voor geselecteerde kunststoffen
Tuimelen voor geselecteerde materialen
Verven of coaten in sommige toepassingen
Overwegingen bij kunststof oppervlakteafwerking:
Sommige kunststoffen zijn moeilijk te polijsten.
Warmte kan plastic oppervlakken beschadigen of vervormen.
Zachte kunststoffen kunnen bramen of vage randen vormen.
Transparante kunststoffen hebben mogelijk een speciale polijstbeurt nodig.
Vochtopname kan de afmetingen van nylon beïnvloeden.
PTFE en UHMW zijn zacht en lastig nauwkeurig af te werken.
PEEK kan betere details bevatten, maar is duur en procesgevoelig.
Voor kunststof CNC-onderdelen mag u er niet van uitgaan dat er standaarden voor metaalafwerking gelden. Oppervlakteruwheid en cosmetische verwachtingen moeten worden afgestemd op het kunststofmateriaal.
Materiaal |
Geschikte afwerkingsopties |
Ontwerpnotities |
|---|---|---|
Aluminium |
As-machinaal, parelstralen, anodiseren, hard anodiseren, borstelen, polijsten, poedercoaten |
Uitstekende cosmetische en beschermende afwerkingsopties; bekijk de anodisatiedikte en maskering |
Roestvrij staal |
As-machinaal, parelstralen, borstelen, polijsten, passiveren, elektrolytisch polijsten |
Goede corrosieweerstand; passivatie verbetert de bescherming zonder grote dikteverandering |
Messing |
Zoals machinaal bewerkt, polijsten, borstelen, plateren, heldere coating |
Goede decoratieve en precisie-afwerkingsopties; kan zonder bescherming verkleuren |
Koper |
Zoals machinaal bewerkt, polijsten, plateren, anti-oxidatiecoating |
Afwerking kan de geleidbaarheid beïnvloeden; oxidatiecontrole kan nodig zijn |
Titanium |
As-machinaal, parelstralen, polijsten, passiveren, gespecialiseerd anodiseren |
Sterk en corrosiebestendig; afwerking kan toepassingsspecifiek zijn |
POM / Delrin |
Zoals machinaal, ontbramen, beperkt polijsten |
Goede plastische bewerkbaarheid; De eindverwachtingen moeten realistisch blijven |
Nylon |
Zoals machinaal, ontbramen |
Vochtopname kan de afmetingen en de stabiliteit van de afwerking beïnvloeden |
PTFE |
Zoals machinaal, zorgvuldig ontbramen |
Zacht en flexibel; moeilijk vast te houden scherpe randen en fijne afwerkingen |
KIJKJE |
Zoals machinaal, polijsten in geselecteerde gevallen |
Hoogwaardig kunststof; procesbeheersing is belangrijk |
Acryl |
Bewerking, polijsten, damppolijsten in geselecteerde gevallen |
Transparante oppervlakken vereisen mogelijk een speciale afwerking |
Er moet een oppervlakteafwerking worden gekozen op basis van zowel het materiaal als de functie van het onderdeel.
Bijvoorbeeld:
Aluminium behuizing: parelstralen + anodiseren voor uiterlijk en corrosiebestendigheid.
Roestvrijstalen vloeistoffitting: passivering voor corrosiebestendigheid.
Messing connector: beplating voor uiterlijk of geleidbaarheid.
Koperen contact: afwerking geselecteerd op basis van elektrische prestaties.
PEEK medische component: gecontroleerde bewerking en reiniging in plaats van decoratieve coating.
Acryl displaygedeelte: polijsten of damppolijsten voor duidelijkheid.
Een verkeerde afwerking kan problemen met de kosten, het uiterlijk, de hechting of de pasvorm veroorzaken. Om deze reden moeten materiaal- en afwerkingsbeslissingen samen worden beoordeeld, en niet afzonderlijk.
De materiaalkeuze bepaalt welke oppervlakteafwerkingen praktisch, betrouwbaar en kosteneffectief zijn. Anodiseren kan ideaal zijn voor aluminium, passivering kan geschikt zijn voor roestvrij staal, plateren kan nodig zijn voor messing of koper, en plastic onderdelen vereisen mogelijk meer realistische verwachtingen van de oppervlakteafwerking.
Vóór de productie beoordeelt NAITE TECH de materiaalcompatibiliteit, de doelstellingen van de oppervlakteafwerking, de laagdikte, de cosmetische verwachtingen, de tolerantie-impact en de eindgebruiksomgeving. Dit helpt afwerkingsgerelateerde problemen zoals een slechte hechting van de coating, kleurinconsistentie, maatveranderingen of onnodige nabewerkingskosten te voorkomen.
Gaten, schroefdraad en interne kenmerken vereisen vaak speciale aandacht bij het specificeren van de CNC-oppervlakteafwerking. Deze gebieden zijn moeilijker te bewerken, moeilijker gelijkmatig af te werken en gevoeliger voor maatveranderingen veroorzaakt door coating, anodiseren, plateren, polijsten of stralen.
Een buitenoppervlak kan vaak worden geparelstraald, geanodiseerd, gepolijst of gecoat met relatief voorspelbare resultaten. Interne kenmerken zijn anders. Diepe gaten, gaten met schroefdraad, lagerboringen, gaten voor paspennen, verzonken boringen, groeven en interne uitsparingen kunnen tijdens het afwerken moeilijk toegankelijk, geïnspecteerd of afgedekt zijn.
Om deze reden moeten de vereisten voor de interne oppervlakteafwerking gebaseerd zijn op functie en niet alleen op uiterlijk.
De oppervlakteafwerking van het gat hangt af van het doel van het gat. Een opening voor een speling, een gat voor een paspen, een lagerboring, een gat met schroefdraad en een vloeistofdoorgang kunnen allemaal verschillende strategieën voor oppervlakteafwerking vereisen.
Bijvoorbeeld:
Voor een vrijgavegat is mogelijk alleen een basisontbraming nodig.
Voor een paspengat is mogelijk een gecontroleerde diameter en oppervlaktekwaliteit nodig.
Een lagerboring kan een specifieke ruwheid en rondheid vereisen.
Een vloeistofdoorgang kan braambeheersing en zuiverheid vereisen.
Voor een afdichtingsgat kan een gecontroleerde oppervlaktetextuur nodig zijn.
Voor een gat met schroefdraad kan na het afwerken een controle van de pasvorm nodig zijn.
Een veelgemaakte fout is het toepassen van dezelfde afwerkingseis op elk gat in een onderdeel. Dit kan de kosten verhogen en onnodig maskerings- of inspectiewerk veroorzaken.
Raadpleeg NAITE TECH's voor gedetailleerde ontwerpregels voor gaten Aanbevelingen voor het ontwerpen van CNC-gaten.
Lagerboringen en precisiegaten vereisen vaak een strakkere maat- en oppervlaktecontrole dan algemene gaten. Deze kenmerken kunnen de pasvorm, rotatie, uitlijning, geluid, slijtage en montageprestaties beïnvloeden.
Overwegingen voor de oppervlakteafwerking voor lagerboringen zijn onder meer:
Uiteindelijke boringdiameter
Rondheid
Oppervlakteruwheid
Dikte van de coating
Maskervereisten
Inspectie na afloop
Fit met lager of bus
Of bewerking na afwerking vereist is
Als een lagerboring wordt geanodiseerd, beplating of coating wordt aangebracht, kan de uiteindelijke pasvorm veranderen. In veel gevallen moeten lagerboringen vóór het afwerken worden afgedekt of na het afwerken tot de uiteindelijke maat worden bewerkt, afhankelijk van het proces en de ontwerpvereisten.
In de tekening moet duidelijk aangegeven zijn of de boormaat voor of na het nabewerken geldt.
Voor de uitlijning worden paspengaten gebruikt, dus zowel de gatgrootte als de positie zijn van belang. De oppervlakteafwerking kan van invloed zijn op de manier waarop een paspen past, vooral als het gat wordt geruimd of strak wordt gecontroleerd.
Houd bij gaten voor paspennen rekening met het volgende:
Tolerantie gatdiameter
Tolerantie van de gatpositie
Oppervlakteruwheid
Ophoping van coating
Maskeren voordat u klaar bent
Ruimen na afwerking indien nodig
Inspectie met pinmeters
Als een deuvelgat per ongeluk wordt bedekt, past de pen mogelijk niet goed. Als stralen of polijsten de rand van het gat aantast, kan het inbrengen ook veranderen. Kritieke deuvelgaten moeten duidelijk op de tekening worden aangegeven.
Schroefdraadgaten zijn een van de meest voorkomende gebieden waar afwerking problemen veroorzaakt. Coating, anodiseren, beplating of verf kunnen zich ophopen in de schroefdraad en de installatie van bevestigingsmiddelen bemoeilijken.
Onderwerpgerelateerde afwerkingsproblemen zijn onder meer:
Strakke draadpassing na coating
Beschadigde draadtoppen
Inconsistent koppel
Mislukte draadmeterinspectie
Coatingopbouw in blinde gaten
Verminderde draadbetrokkenheid
Moeilijkheid bij montage
Noodzaak van draadjagen na het afwerken
Voor gaten met schroefdraad moet in de tekening worden gedefinieerd of de schroefdraad na het afwerken moet worden afgewerkt, gemaskeerd, gereinigd, gejaagd of geïnspecteerd.
Nuttige tekennotities zijn onder meer:
'Geen schroefdraadgaten anodiseren'
'Draden maskeren vóór het coaten'
'Inspecteer draadgaten na afwerking'
'Schone schroefdraden na het galvaniseren'
'De schroefdraad moet na afwerking behouden blijven'
'Geen opbouw van coating toegestaan in gaten met schroefdraad'
Voor meer gedetailleerde richtlijnen voor draadontwerp, bekijk NAITE TECH's Ontwerppraktijken voor CNC-draad en bevestigingsmiddelen.
Diepe gaten zijn moeilijk consistent af te werken omdat de toegang beperkt is. Het is mogelijk dat polijsten, stralen, coaten, reinigen en inspectie de diepe interne oppervlakken niet gelijkmatig bereiken.
Uitdagingen bij het afwerken van diepe gaten zijn onder meer:
Beperkte toegang tot gereedschap
Moeilijke verwijdering van spanen en bramen
Niet-uniforme laagdikte
Slecht schietbereik
Moeilijke toegang tot polijsten
Problemen met schoonmaken en resten
Inspectiebeperkingen
Mogelijk gevangen afwerkingschemicaliën
Als een diep gat een gecontroleerd inwendig oppervlak vereist, moet dit vóór de productie met de verspaningsleverancier worden besproken. Voor sommige vereisten zijn mogelijk speciaal gereedschap, speciale reinigings-, ruimings-, honen- of inspectiemethoden nodig.
Als de interne afwerking niet functiekritisch is, kan het praktischer zijn om het diepe gat machinaal te laten bewerken en goed te ontbramen.
Verzinkboringen en verzinkboren beïnvloeden hoe bevestigingsmiddelen tegen een onderdeel aanliggen. Oppervlakteafwerking en laagdikte kunnen de plaatsing van de bevestiger beïnvloeden, vooral wanneer de kop van de bevestiger vlak moet zitten of een gelijkmatige klemkracht moet uitoefenen.
Ontwerpers moeten overwegen:
Diameter verzinkboor
Verzinkdiepte
Verzinkhoek
Oppervlakteruwheid onder de bevestigingskop
Dikte van de coating
Bramen rond de rand van het gat
Of de kop van het bevestigingsmiddel in contact moet komen met blank metaal
Of de opbouw van de afwerking de zitpositie beïnvloedt
Als de laagdikte aanzienlijk is, moet de diepte van de verzinkboor of de plaatsing van het bevestigingsmiddel mogelijk na het afwerken worden beoordeeld.
Voor afdichtingsgroeven, O-ringgroeven en vloeistofdoorgangen kan een gecontroleerde oppervlakteafwerking nodig zijn om lekkage te voorkomen en de afdichtingsprestaties te verbeteren. Deze kenmerken mogen niet worden behandeld als gewone zakken of gaten.
Overwegingen bij de oppervlakteafwerking zijn onder meer:
Ruwheid van het oppervlak van de groef
Groefafmetingen na afwerking
Bramen verwijderen
Rand staat
Netheid
Compatibiliteit van de coating met vloeistof
Compatibiliteit met afdichtingsmateriaal
Inspectiemethode
Geef voor afdichtingskenmerken alleen de afwerkingseisen op waar dat nodig is. Een afdichtingsvlak heeft mogelijk een gecontroleerde Ra-waarde nodig, terwijl nabijgelegen niet-functionele interne oppervlakken mogelijk machinaal bewerkt blijven.
Interne zakken en holtes kunnen cosmetisch moeilijk af te werken zijn. Parelstralen, polijsten, borstelen, anodiseren of coaten geeft in een diepe holte mogelijk niet hetzelfde uiterlijk als op een open buitenoppervlak.
Uitdagingen voor de afwerking van interne caviteiten zijn onder meer:
Ongelijkmatige straaltextuur
Zichtbare gereedschapssporen in de hoeken
Beperkte toegang tot polijsten
Coatingopbouw in de hoeken
Moeilijk schoon te maken na afwerking
Kleine interne radiussen vereisen klein gereedschap
Hogere afwerkingsarbeid
Als de zak verborgen en niet-functioneel is, is een standaard machinaal bewerkte afwerking vaak de meest kosteneffectieve optie. Als de zak zichtbaar of functioneel is, moeten de afwerkingseisen duidelijk worden gedefinieerd.
Interne kenmerken zijn vaak moeilijker af te werken en te inspecteren dan externe oppervlakken. Schroefdraden, boringen, deuvelgaten, afdichtingsgroeven en diepe uitsparingen kunnen worden aangetast door opbouw van coating, problemen bij het maskeren, bramen of beperkte toegang tot de afwerking.
Tijdens de beoordeling van de oppervlakteafwerking evalueert NAITE TECH of interne kenmerken moeten worden afgewerkt, gemaskeerd, beschermd, gereinigd, geruimd, geïnspecteerd of machinaal moeten worden achtergelaten. Dit helpt montageproblemen zoals strakke schroefdraden, slechte pinpassing, interferentie van de lagerboring of defecten aan het afdichtingsoppervlak te voorkomen.
Kamers, sleuven en interne hoeken zijn veelvoorkomende kenmerken van CNC-gefreesde onderdelen, maar ze kunnen een uitdaging vormen als de eisen voor de oppervlakteafwerking te streng zijn of niet duidelijk gedefinieerd. Deze kenmerken omvatten vaak beperkte toegang tot het gereedschap, kleine frezen, diepe wanden, smalle ruimtes en interne radii die het bewerken en nabewerken moeilijker maken.
Een vlak buitenvlak is doorgaans gemakkelijker te bewerken, polijsten, stralen of inspecteren dan een diepe zak of smalle sleuf. Om deze reden moeten de vereisten voor de oppervlakteafwerking in de zakken en de interne kenmerken zorgvuldig worden gespecificeerd.
NAITE TECH biedt nauwkeurig CNC-frezen voor oppervlaktekritische kenmerken waarbij kamergeometrie, sleufafmetingen, oppervlaktekwaliteit en gereedschapstoegang samen moeten worden beoordeeld.
Zakken worden vaak gebruikt voor gewichtsvermindering, plaatsing van componenten, speling, afdichting of interne montage. De gewenste oppervlakteafwerking is afhankelijk van de functie van de zak.
Een pocket heeft mogelijk een gecontroleerde afwerking nodig als deze:
Zoekt een ander onderdeel
Ondersteunt een afdichting of pakking
Bevat een inzetstuk of elektronische module
Creëert een glij- of contactoppervlak
Is zichtbaar in het eindproduct
Beïnvloedt de vloeistofstroom
Vereist hechting van de coating
Fungeert als referentie- of inspectieoppervlak
Als een kamer echter alleen wordt gebruikt voor materiaalverwijdering of verborgen speling, is een standaard machinaal bewerkte afwerking meestal voldoende.
Diepe zakken kunnen duidelijker zichtbare gereedschapssporen vertonen, omdat er mogelijk gereedschap met een groter bereik nodig is. Kleinere overstappen of extra afwerkingsgangen kunnen het oppervlak verbeteren, maar ze verlengen ook de bewerkingstijd.
Sleuven kunnen worden gebruikt voor speling, afstelling, glijden, spiebanen, beweging van bevestigingsmiddelen of uitlijning. Net als bij gaten moet de vereiste oppervlakteafwerking gebaseerd zijn op de functie.
Een eenvoudige sleuf heeft mogelijk geen fijne oppervlakteafwerking nodig. Voor een schuifsleuf of geleidesleuf zijn mogelijk gladdere zijwanden, een gecontroleerde breedte en minder bramen nodig. Een spiebaan kan maatnauwkeurigheid en consistente oppervlaktekwaliteit vereisen.
Belangrijke overwegingen bij de afwerking van de sleuf zijn onder meer:
Sleufbreedte
Sleufdiepte
Afwerking zijwand
Afwerking onderkant oppervlak
Braamcontrole
Hoekradius
Toegang tot gereedschap
Of een passend onderdeel in de sleuf schuift
Of de sleuf zichtbaar of verborgen is
Als een sleuf deel uitmaakt van een bewegend grensvlak, moet de oppervlakteafwerking worden beoordeeld, samen met de tolerantie en materiaalkeuze.
De interne hoekradius heeft een grote invloed op zowel de bewerkingsefficiëntie als de oppervlaktekwaliteit. CNC-freesgereedschappen zijn rond, dus interne hoeken moeten een radius hebben. Kleine interne radii vereisen kleinere snijgereedschappen, en kleinere gereedschappen zijn minder stijf.
Kleine hulpmiddelen kunnen het volgende creëren:
Beter zichtbare gereedschapssporen
Verhoogde trillingen
Meer gereedschapsafbuiging
Langere bewerkingstijd
Meer moeite met het bereiken van lage Ra-waarden
Hoger risico op een inconsistente oppervlakteafwerking
Hogere kosten voor diepe zakken en smalle gleuven
Grotere interne radii maken het gebruik van grotere, stijvere gereedschappen mogelijk. Dit verbetert de toegang tot het gereedschap, vermindert de snijkracht en verbetert vaak de oppervlakteconsistentie.
Voor praktische radiusontwerpregels, zie NAITE TECH's ontwerp met interne radius voor een betere oppervlakteafwerking.
Diepe zakken zijn moeilijker af te werken dan ondiepe, open delen. Voor een diepe zak zijn mogelijk lange gereedschappen nodig voor de bewerking, en nabewerkingsgereedschappen bereiken mogelijk niet consistent de bodem of zijwanden.
Uitdagingen voor diepe pocketafwerking zijn onder meer:
Groot gereedschapsbereik
Doorbuiging van het gereedschap
Chatter-risico
Ongelijkmatige zijwandtextuur
Zichtbare overstapmarkeringen
Beperkte toegang tot polijsten
Niet-uniform parelstralen
Coatingopbouw in de hoeken
Moeilijk schoon te maken na afwerking
Hardere inspectie van interne oppervlakken
Als een diepe zak niet zichtbaar of functiekritisch is, vermijd dan het specificeren van een cosmetische afwerking of een zeer lage Ra-waarde erin. Als de zak functioneel is, definieer dan precies welke oppervlakken een gecontroleerde afwerking vereisen.
Parelstralen kan een uniform, mat uiterlijk creëren op open oppervlakken, maar het kan zijn dat diepe zakken, smalle gleuven of schaduwrijke gebieden niet gelijkmatig worden bereikt. Het straalmiddel kan buitenoppervlakken directer raken dan binnenmuren of zakbodems.
Dit kan resulteren in:
Ongelijkmatige matte textuur
Lichtere of donkerdere interne gebieden
Resterende gereedschapsporen in de hoeken
Inconsistente afwerking in diepe caviteiten
Moeilijkheden bij het matchen van buitenoppervlakken
Als een pocket zichtbaar en cosmetisch is, bespreek dan of parelstralen het gewenste uiterlijk kan bereiken. Als de zak verborgen is, kan het kosteneffectiever zijn om deze machinaal te laten werken.
Het polijsten van interne kamers, sleuven en kleine radii kan duur zijn omdat de toegang tot het gereedschap beperkt is. Handmatig polijsten bereikt mogelijk niet elk oppervlak gelijkmatig, en agressief polijsten kan de afmetingen of randomstandigheden veranderen.
Het polijsten van interne kenmerken kan de kosten verhogen wanneer:
De zak is diep
De sleuf is smal
Interne stralen zijn klein
De oppervlakte is groot
Scherpe randen moeten worden beschermd
Een zeer lage Ra-waarde is vereist
Cosmetische consistentie is vereist
De maattolerantie moet worden gehandhaafd
Als polijsten alleen nodig is voor zichtbare oppervlakken, moet de tekening de gepolijste zones duidelijk definiëren. Vermijd het polijsten in verborgen zakken, tenzij dit functioneel noodzakelijk is.
Coatings en anodisaties kunnen zich in binnenhoeken anders gedragen dan op open oppervlakken. De laagdikte, kleurweergave en textuur kunnen variëren op basis van geometrie, elektrische stroomverdeling, vloeistoftoegang of spraytoegang, afhankelijk van het proces.
Mogelijke problemen zijn onder meer:
Coatingopbouw in de hoeken
Kleinere openingsgrootte in sleuven of gaten
Niet-uniforme kleur in diepe gelaatstrekken
Dikkere of dunnere coating in verzonken gebieden
Moeilijkheden bij het maskeren
Problemen met schoonmaken en resten
Als een intern kenmerk een nauwe tolerantie of assemblagefunctie heeft, moeten de coatingeffecten vóór productie worden beoordeeld.
Om de consistentie van de oppervlakteafwerking in zakken, sleuven en interne hoeken te verbeteren, kunt u de volgende ontwerptips in overweging nemen:
Gebruik indien mogelijk een grotere binnenhoekradius
Vermijd onnodige diepe, smalle zakken
Houd de functionele afwerkingsvereisten beperkt tot kritische oppervlakken
Laat een machinale afwerking toe voor verborgen interne gebieden
Vermijd polijstvereisten in diepe holtes, tenzij dit noodzakelijk is
Definieer zichtbare en niet-zichtbare oppervlakken duidelijk
Overweeg of parelstralen interne kenmerken kan bereiken
Voeg indien nodig reliëffuncties toe voor toegang tot het gereedschap
Controleer de coatingdikte in sleuven, boringen en groeven
Bespreek moeilijke afwerkingseisen vroegtijdig met de leverancier
De vereisten voor oppervlakteafwerking moeten overeenkomen met wat op betrouwbare wijze kan worden bewerkt, afgewerkt en geïnspecteerd.
Externe vlakke oppervlakken zijn gemakkelijker consistent af te werken dan diepe zakken, smalle sleuven of kleine interne radiussen. Wanneer cosmetische of lage ruwheidseisen van toepassing zijn op interne kenmerken, moeten de toegang tot het gereedschap en de nabewerking vroegtijdig worden beoordeeld.
Tijdens de DFM-beoordeling evalueert NAITE TECH de zakdiepte, sleufbreedte, interne radius, toegang tot het gereedschap, toegang tot de coating en de haalbaarheid van inspectie. In veel gevallen kan het toestaan dat interne niet-functionele kenmerken zoals machinaal bewerkt blijven, de kosten verlagen terwijl de afwerkingskwaliteit van zichtbare of functionele oppervlakken behouden blijft.
5-assige CNC-bewerking kan de consistentie van de oppervlakteafwerking van complexe onderdelen helpen verbeteren wanneer de geometrie, de toegang tot het gereedschap of de instelstrategie productieproblemen met zich meebrengen. Door het gereedschap of werkstuk over meerdere assen te laten bewegen, kan 5-assige bewerking in sommige gevallen schuine oppervlakken, gebogen profielen, diepe kenmerken en meervlaksgeometrie bereiken dan standaard 3-assige bewerking.
5-assige bewerking maakt echter niet automatisch elk oppervlak gladder of goedkoper. Het belangrijkste voordeel is niet alleen een hogere nauwkeurigheid, maar ook een betere toegang, minder wijzigingen in de opstelling, een korter gereedschapsbereik in sommige geometrieën en een verbeterde controle over complexe oppervlakterelaties.
Voor eenvoudige vlakke onderdelen kan standaard CNC-frezen voldoende zijn. Voor complexe oppervlakken, schuine kenmerken en onderdelen met strenge cosmetische of functionele afwerkingseisen over meerdere vlakken kan 5-assige bewerking belangrijke voordelen bieden.
NAITE TECH biedt 5-assige CNC-bewerking voor complexe oppervlaktekenmerken waarbij gereedschapstoegang, oppervlaktekwaliteit en meervlaksgeometrie samen moeten worden beoordeeld.
Toegang tot gereedschap is een van de belangrijkste factoren die de oppervlakteafwerking beïnvloeden. Als een snijgereedschap het oppervlak niet onder een geschikte hoek kan benaderen, kan het proces lange gereedschappen, meerdere opstellingen of minder efficiënte gereedschapspaden vereisen. Dit kan de doorbuiging van het gereedschap, trillingen en zichtbare bewerkingssporen vergroten.
Bewerking met 5 assen kan de toegang tot het gereedschap verbeteren doordat het gereedschap of onderdeel kan kantelen. Dit kan handig zijn voor:
Schuine oppervlakken
Diepe holtes
Gebogen profielen
Complexe behuizingen
Onderdelen in ruimtevaartstijl
Onderdelen van medische apparaten
Robotachtige onderdelen
Waaierachtige geometrie
Vorm- en matrijsoppervlakken
Optische of sensormontagefuncties
Wanneer het gereedschap een oppervlak effectiever kan benaderen, kan het bewerkingsproces een betere aangrijping van de frees, een kortere gereedschapslengte, een verbeterde oppervlakteconsistentie en een verminderd risico op gereedschapssporen mogelijk maken.
Bij diepe of moeilijk bereikbare onderdelen zijn bij 3-assige bewerking vaak lange gereedschappen nodig. Lange gereedschappen zijn minder stijf en zullen eerder trillen of afbuigen tijdens het zagen. Dit kan een slechte oppervlakteafwerking, klappersporen of inconsistente afmetingen achterlaten.
In sommige gevallen zorgt 5-assige bewerking ervoor dat het gereedschap kan kantelen en het kenmerk vanuit een betere richting kan benaderen. Dit kan het gebruik van een korter of stijver gereedschap mogelijk maken.
Voordelen kunnen zijn:
Verminderde gereedschapsdoorbuiging
Lagere trillingen
Betere consistentie van de oppervlakteafwerking
Verbeterde dimensionale controle
Minder zichtbare gereedschapsporen
Stabielere afwerkingspassen
Dit is vooral handig voor diepe holtes, schuine zakken, geprofileerde oppervlakken en complexe kenmerken waarbij de standaard toegang tot het gereedschap beperkt is.
Elke wijziging in de opstelling kan kleine uitlijningsverschillen met zich meebrengen. Bij oppervlakteafwerking kunnen instelovergangen ook zichtbare lijnen veroorzaken die niet bij elkaar passen, veranderingen in de richting van de gereedschapsmarkering of kleine discontinuïteiten tussen bewerkte gebieden.
5-assige bewerking kan soms het aantal opstellingen dat nodig is voor complexe onderdelen verminderen. Dit kan de continuïteit van het oppervlak verbeteren en de zichtbare overgangen tussen vlakken verminderen.
Minder opstellingen kunnen helpen als de onderdelen het volgende omvatten:
Meerdere schuine gezichten
Complexe gebogen oppervlakken
Oppervlakken die in verschillende richtingen overvloeien
Nauwe relatie tussen zichtbare oppervlakken
Cosmetische kenmerken op verschillende gezichten
Functionele oppervlakken die uitgelijnd moeten blijven
Datumgestuurde meervlaksgeometrie
Voor onderdelen waarbij het uiterlijk van het oppervlak of de relatie tussen de kenmerken van belang zijn in meerdere oriëntaties, kan het verminderen van instellingswijzigingen een schoner en consistenter resultaat opleveren.
Voorgevormde oppervlakken zijn vaak moeilijker af te werken dan eenvoudige vlakke oppervlakken. Gereedschapspadstrategie, freescontact, overstap, gereedschapshoek en oppervlaktekromming hebben allemaal invloed op de uiteindelijke textuur.
5-assige bewerking kan een flexibelere gereedschapspadcontrole op complexe geometrie ondersteunen. Het kan helpen een betere gereedschapsoriëntatie ten opzichte van het oppervlak te behouden, wat de consistentie van de afwerking bij bepaalde toepassingen kan verbeteren.
Dit is handig voor:
Gebogen behuizingen
Ergonomische productcomponenten
Ruimtevaartoppervlakken
Oppervlakken van medische apparaten
Schimmel kenmerken
Turbine- of waaierachtige vormen
Complexe mechanische interfaces
Toch hangt de uiteindelijke oppervlakteafwerking af van het hele proces, inclusief gereedschapsselectie, gereedschapspadstrategie, materiaal, machineconditie, snijparameters en inspectie-eisen.
5-assige bewerking is niet altijd nodig. Als een onderdeel een eenvoudige geometrie, open oppervlakken en afwerkingsvereisten heeft die met standaard frezen kunnen worden bereikt, kan 3-assige bewerking kosteneffectiever zijn.
5-assige bewerking is mogelijk niet nodig wanneer:
Oppervlakken zijn vlak en gemakkelijk toegankelijk
Functies kunnen in een of twee eenvoudige opstellingen worden bewerkt
Cosmetische vereisten zijn beperkt tot buitengezichten
Standaard machinaal bewerkte afwerking is acceptabel
De oppervlakteafwerking wordt voornamelijk bepaald door nabewerking
Het onderdeel heeft geen complexe hoek- of contourkenmerken
Lagere kosten zijn belangrijker dan het verminderen van het aantal opstellingen
Het bewerkingsproces moet worden geselecteerd op basis van onderdeelgeometrie, afwerkingsvereisten, tolerantievereisten, materiaal en productiehoeveelheid.
Zelfs wanneer 5-assige bewerking de toegang tot het gereedschap en de oppervlaktekwaliteit verbetert, kan nabewerking nog steeds nodig zijn voor het uiteindelijke uiterlijk of de bescherming.
Bijvoorbeeld:
Een complexe aluminium behuizing kan nog steeds parelstralen en anodiseren nodig hebben.
Het kan zijn dat een medisch roestvrijstalen onderdeel nog steeds moet worden gepassiveerd of elektrolytisch gepolijst.
Een zichtbaar onderdeel van een consumentenproduct moet mogelijk nog worden gepolijst of geborsteld.
Een gecoat onderdeel moet mogelijk nog steeds worden gemaskeerd voor nauwkeurige kenmerken.
Een afdichtingsoppervlak heeft mogelijk nog steeds een gecontroleerde Ra-waarde nodig.
5-assige bewerking kan het bewerkte oppervlak verbeteren voordat het wordt afgewerkt, maar vervangt niet alle afwerkingsprocessen. Het ontwerpteam moet nog steeds definiëren welke oppervlakken cosmetisch, functioneel, gecoat, gemaskeerd of gemeten zijn na afwerking.
Bij complexe CNC-onderdelen zijn problemen met de oppervlakteafwerking vaak te wijten aan de toegang tot het gereedschap, het bereik van het gereedschap en de instellingsovergangen, en niet alleen aan de vereisten voor de oppervlakteruwheid. Een lage Ra-waarde kan moeilijk te bereiken zijn als het gereedschap het oppervlak niet met voldoende stijfheid kan benaderen of als het onderdeel meerdere opstellingen vereist die zichtbare overgangen creëren.
Tijdens de procesbeoordeling evalueert NAITE TECH of 5-assige bewerking de toegang kan verbeteren, het opnieuw opspannen kan verminderen en een consistentere oppervlaktekwaliteit kan ondersteunen. Het doel is niet om standaard 5-assige bewerking te kiezen, maar om het proces te selecteren dat het beste de geometrie, afwerkingsvereisten en kostendoelstelling van het onderdeel ondersteunt.
Eisen aan de oppervlakteafwerking moeten duidelijk worden gedefinieerd op technische tekeningen, vooral als deze de functie, het uiterlijk, de tolerantie, de coating, de inspectie of de montage beïnvloeden. Een 3D CAD-model kan de geometrie weergeven, maar geeft meestal niet duidelijk genoeg de oppervlakteruwheid, cosmetische verwachtingen, laagdikte, maskeervereisten of inspectiebehoeften na de afwerking weer.
Voor eenvoudige, niet-cosmetische onderdelen kan een algemene opmerking als 'bij bewerking alle scherpe randen ontbramen' voldoende zijn. Voor onderdelen met afdichtingsoppervlakken, zichtbare cosmetische gebieden, anodiseren, plateren, polijsten, passiveren of nauwe tolerantiekenmerken moet de tekening gedetailleerdere afwerkingsinstructies bieden.
Een duidelijke specificatie van de oppervlakteafwerking helpt de verspanende leverancier te begrijpen wat er moet worden gecontroleerd, wat standaard kan blijven en welke kenmerken een speciale behandeling vereisen voor of na de afwerking.
Oppervlakteruwheidssymbolen worden gebruikt om meetbare ruwheidseisen zoals Ra-waarden te definiëren. Deze mogen alleen worden aangebracht op oppervlakken die een gecontroleerde ruwheid nodig hebben voor functioneren, passen, afdichten, glijden, slijtage of inspectie.
Veel voorkomende voorbeelden zijn:
Afdichtende gezichten
Glijdende oppervlakken
Contactgebieden van lagers
Schachtoppervlakken
Datumoppervlakken
Parende gezichten
Vloeistofdoorgangen
Precisie contactoppervlakken
Vermijd het stellen van fijne Ra-eisen op elk oppervlak, tenzij er een duidelijke functionele reden is. Het te hoog specificeren van Ra-waarden kan de bewerkingstijd, de inspectiekosten en de complexiteit van de afwerking verhogen.
Een goede tekening kan het volgende gebruiken:
Algemene afwerkingsopmerking voor de meeste oppervlakken
Specifieke Ra-opschriften alleen op kritieke oppervlakken
Afwerkingssymbolen op afdichtings- of glijvlakken
Afzonderlijke cosmetische afwerkingsnotities voor zichtbare oppervlakken
Voorbeeld:
'Ra 0,8 µm alleen op het afdichtingsvlak.'
Dit is duidelijker en kosteneffectiever dan het toepassen van Ra 0,8 µm op het gehele onderdeel.
Als sommige oppervlakken geen speciale afwerking vereisen, definieer ze dan als machinaal bewerkt. Dit voorkomt onnodig polijsten, stralen of coaten.
Nuttige tekennotities zijn onder meer:
'Zoals machinaal bewerkt, tenzij anders aangegeven'
'Interne zakken kunnen machinaal blijven'
'Verborgen oppervlakken: machinale afwerking acceptabel'
'Ontbraam alle scherpe randen'
'Verwijder bramen en losse spanen'
'Gereedschapssporen acceptabel op niet-cosmetische oppervlakken'
Deze opmerkingen zijn vooral handig voor prototypes, armaturen, interne mechanische onderdelen en verborgen kenmerken.
Voor veel CNC-projecten is het toestaan dat niet-kritieke oppervlakken machinaal bewerkt blijven een van de gemakkelijkste manieren om de kosten te verlagen.
Cosmetische oppervlakken moeten duidelijk op de tekening worden geïdentificeerd. Een algemene afwerkingsnotitie is mogelijk niet voldoende als alleen bepaalde vlakken zichtbaar zijn in het eindproduct.
Definieer voor cosmetische onderdelen:
Welke oppervlakken zijn zichtbaar
Welke oppervlakken een cosmetische afwerking nodig hebben
Welke oppervlakken machinaal bewerkt kunnen blijven
Acceptabele gereedschapssporen
Gewenste textuur
Gewenste kleur
Glans of mat vereiste
Poetsrichting indien van toepassing
Referentiemonster of foto indien beschikbaar
Voorbeeld opmerkingen:
'Zichtbare buitenoppervlakken: parelstralen + zwart anodiseren'
'Voorkant: geen zichtbare gereedschapssporen'
'Cosmetische oppervlakken gemarkeerd met alleen A'
'Interne oppervlakken: machinaal bewerkt aanvaardbaar'
'Borstelrichting parallel aan lange zijde'
'Match goedgekeurd afwerkingsvoorbeeld'
Dit helpt voorkomen dat verborgen gebieden te veel worden afgewerkt en vermindert cosmetische geschillen.
Als een nabewerkingsafwerking vereist is, specificeer dan duidelijk het afwerkingstype. Vertrouw niet op vage termen als 'mooie afwerking', 'gladde afwerking' of 'goed uiterlijk'.
Duidelijke afwerkingsnotities kunnen zijn:
'Helder geanodiseerd aluminium'
'Zwart anodiseren na parelstralen'
'Hard geanodiseerd, natuurlijke kleur'
'Passiveren RVS'
'Elektropolijsten van roestvrijstalen oppervlakken'
'Nikkelplaat, dikte zoals gespecificeerd'
'Poedercoat zwart, maskerdraden'
'Zichtbaar oppervlak polijsten tot Ra 0,4 µm'
De afwerkingskeuze moet ook overeenkomen met het materiaal. Anodiseren wordt meestal gebruikt voor aluminium. Passivering wordt gebruikt voor roestvrij staal. Plating kan worden gebruikt voor staal, messing, koper of andere compatibele materialen. Kunststof onderdelen kunnen andere verwachtingen vereisen.
Bij sommige afwerkingen wordt materiaal toegevoegd of verwijderd. Als de laagdikte de uiteindelijke afmetingen, passingen, schroefdraad, afdichting of montage beïnvloedt, moet deze worden gedefinieerd of herzien.
Dit is vooral belangrijk voor:
Lagerboringen
Gaten voor paspennen
Gaten met schroefdraad
Press-fit-functies
Slip-fit-functies
Asdiameters
Afdichtingsgroeven
Glijdende interfaces
Elektrische contactoppervlakken
Nuttige tekennotities zijn onder meer:
'Definitieve afmetingen gelden na het coaten'
'Maskerlagerboring vóór anodiseren'
'Schroefdraadgaten niet bedekken'
'Behoud de schroefdraad na afwerking'
'De laagdikte mag geen invloed hebben op het perspassingsgat'
'Inspecteer de boringdiameter na afwerking'
Wanneer de laagdikte van belang is, moet de tekening duidelijk maken of de afmetingen vóór of na de afwerking zijn.
Maskeren beschermt onderdelen die geen oppervlaktebehandeling of coating mogen krijgen. Het wordt vaak gebruikt wanneer anodiseren, plateren, schilderen, poedercoaten of stralen de pasvorm, geleidbaarheid, afdichting of montage kan beïnvloeden.
Functies die mogelijk gemaskeerd moeten worden, zijn onder meer:
Draden
Lagerboringen
Gaten voor paspennen
Perspassing gaten
Afdichtende gezichten
Datumoppervlakken
Elektrische contactgebieden
Aardende oppervlakken
Precisie glijvlakken
Voorbeeld van maskeeropmerkingen:
'Makelaar alle schroefdraadgaten vóór het anodiseren'
'Maskerreferentieoppervlak A'
'Maskerlagerboring Ø20 H7'
'Geen coating op elektrisch contactoppervlak'
'Bescherm het afdichtingsvlak tijdens het parelstralen'
'Masker gaten vóór het poedercoaten'
Maskeren brengt kosten met zich mee, dus het moet worden gebruikt waar functioneel noodzakelijk, en niet automatisch voor elk onderdeel.
Een van de belangrijkste vragen over de oppervlakteafwerking is of de afmetingen voor of na de afwerking gelden. Dit moet worden verduidelijkt wanneer een afwerking de oppervlaktedikte verandert of materiaal verwijdert.
Bijvoorbeeld:
Anodiseren kan de dikte van het aluminiumoppervlak beïnvloeden.
Beplating voegt materiaal toe.
Poedercoating voegt een relatief dikke coating toe.
Door te polijsten wordt materiaal verwijderd.
Elektrolytisch polijsten verwijdert een dunne laag.
Parelstralen verandert de textuur en kan de randen aantasten.
Als de uiteindelijke montage van belang is, specificeer dan dat de kritische maat na afwerking geldt.
Voorbeeld opmerkingen:
'Alle kritische afmetingen zijn van toepassing na het anodiseren'
'Lagerboring moet na het coaten worden bewerkt'
'Draadpassing moet worden gecontroleerd na afwerking'
'Precisiegaten maskeren; afmetingen gelden vóór afwerking'
'Uiteindelijke buitendiameter na beplating: Ø25,00 ±0,02 mm'
Dit helpt onenigheid te voorkomen tussen de inspectie vóór de bewerking en de inspectie van de laatste onderdelen.
Als oppervlakteruwheid, laagdikte, kleur of cosmetische kwaliteit moeten worden geïnspecteerd, definieer dan de inspectie-eis vóór productie.
Inspectie kan het volgende omvatten:
Ra-meting
Visuele inspectie
Meting van de laagdikte
Controle van de draaddikte
Boringmaatmeting na afwerking
Vergelijking van kleurmonsters
Cosmetische acceptatiecriteria
Eerste artikel inspectierapport
Certificaat van overeenstemming
Inspectievereisten kunnen van invloed zijn op de kosten en doorlooptijd en moeten daarom in de offertefase worden opgenomen.
Voorbeeld opmerkingen:
'Inspecteer Ra op afdichtingsvlak'
'Controleer of de schroefdraad past na het anodiseren'
'Laatdikterapport verstrekken'
'Cosmetische inspectie alleen vereist op zichtbare oppervlakken'
'Overeenkomen met goedgekeurd geanodiseerd kleurvoorbeeld'
'Eerste artikelinspectie vereist voor kritische afmetingen'
Hieronder vindt u voorbeelden van praktische tekeningnotities voor CNC-gefreesde onderdelen:
Vereiste |
Voorbeeldtekening Opmerking |
|---|---|
Algemene afwerking |
Zoals machinaal bewerkt, tenzij anders aangegeven |
Ontbramen |
Ontbraam en breek scherpe randen 0,2–0,5 mm |
Afdichtingsoppervlak |
Ra 0,8 µm alleen op het afdichtingsvlak |
Cosmetisch aluminium |
Zichtbare oppervlakken parelstralen en zwart anodiseren |
Verborgen functies |
Interne zakken kunnen machinaal blijven |
Draden |
Anodiseer schroefdraadgaten niet |
Lager boring |
Maskerlagerboring vóór anodiseren |
Afmeting coating |
Definitieve afmetingen gelden na beplating |
Poetsen |
Borstelrichting evenwijdig aan de lange zijde |
Kleurcontrole |
Match goedgekeurd afwerkingsmonster |
Inspectie |
Controleer de schroefdraadpassing en de boringdiameter na afwerking |
Een duidelijke tekening van de oppervlakteafwerking helpt nabewerking, cosmetische geschillen, problemen met de pasvorm van de coating en onnodige kosten te voorkomen. De meest bruikbare tekeningen scheiden functionele afwerkingsvereisten van cosmetische afwerkingsvereisten en definiëren duidelijk welke oppervlakken een speciale behandeling nodig hebben.
Tijdens de tekeningbeoordeling evalueert NAITE TECH Ra-toevoegingen, afwerkingstype, zichtbare oppervlakken, maskeerbehoeften, laagdikte, afmetingen voor en na de afwerking, en inspectievereisten. Dit zorgt ervoor dat het onderdeel niet alleen correct wordt bewerkt, maar ook correct wordt afgewerkt voor het beoogde gebruik.
Fouten in de oppervlakteafwerking gebeuren vaak wanneer uiterlijk, functie, tolerantie, materiaal en nabewerkingsvereisten niet samen worden overwogen. Een onderdeel kan op de juiste manier worden bewerkt, maar faalt nog steeds omdat de afwerking de afmetingen beïnvloedt, cosmetische inconsistenties creëert, montageproblemen veroorzaakt of de kosten onnodig verhoogt.
Door veel voorkomende fouten in de oppervlakteafwerking te vermijden, wordt herbewerking verminderd, wordt de kwaliteit van de onderdelen verbeterd en wordt de communicatie met leveranciers duidelijker.
Een van de meest voorkomende fouten is het toepassen van een fijne Ra-waarde op elk oppervlak op de tekening. Dit kan de bewerkingstijd en inspectiekosten verhogen zonder de prestatie van het onderdeel te verbeteren.
Niet elk oppervlak heeft een lage ruwheidswaarde nodig. Voor een afdichtingsvlak, glijoppervlak of lagergerelateerd gebied is mogelijk een gecontroleerde Ra nodig, maar verborgen ruimtes, spelingsgebieden en niet-functionele oppervlakken kunnen vaak machinaal blijven werken.
Een betere aanpak is het gebruik van:
Algemene afwerkingsopmerkingen voor niet-kritieke oppervlakken
Specifieke Ra-waarden alleen voor functionele oppervlakken
Opmerkingen over cosmetische afwerking alleen voor zichtbare oppervlakken
Leveranciersbeoordeling voor moeilijk af te werken geometrie
Hierdoor blijft de oppervlaktekwaliteit gefocust waar het er toe doet.
Oppervlakteruwheid en cosmetisch uiterlijk zijn niet hetzelfde. Ra meet de oppervlaktetextuur numeriek, maar definieert niet volledig hoe een onderdeel eruit ziet.
Een oppervlak kan voldoen aan de opgegeven Ra-waarde, maar toch het volgende vertonen:
Gereedschapsmarkeringen
Directionele bewerkingslijnen
Kleurvariatie
Ongelijkmatig stralen
Polijstsporen
Krasjes behandelen
Anodisatie-inconsistentie
Zichtbare gereedschapspadovergangen
Voor cosmetische onderdelen specificeert u het afwerkingsproces, de zichtbare oppervlakken, de kleur, de textuur en de acceptatienorm. Als het uiterlijk van cruciaal belang is, gebruik dan voorbeelden of referentiefoto's.
Indien in een tekening niet is vastgelegd welke vlakken zichtbaar zijn, mag de leverancier ervan uitgaan dat voor het gehele onderdeel dezelfde afwerking geldt. Dit kan de kosten verhogen, vooral wanneer interne zakken, bodemvlakken of verborgen holtes geen cosmetische behandeling behoeven.
Voor cosmetische CNC-onderdelen definieert u:
Zichtbare buitenoppervlakken
Verborgen interne oppervlakken
Oppervlakken die machinaal bewerkt kunnen blijven
Oppervlakken die parelstralen of borstelen vereisen
Oppervlakken die anodiseren of coaten vereisen
Oppervlakken die tegen beschadigingen beschermd moeten worden
Een opmerking als 'alleen zichtbare buitenoppervlakken' kan onnodige afwerking van niet-zichtbare delen voorkomen.
De laagdikte kan de uiteindelijke afmetingen beïnvloeden. Dit is vooral belangrijk voor anodiseren, hard anodiseren, beplating, poedercoaten en schilderen.
Als de laagdikte genegeerd wordt, kan het onderdeel het volgende hebben:
Strakke gaten met schroefdraad
Ondermaatse boringen
Verminderde speling
Problemen met perspassing
Interferentie in glijdende functies
Verkeerde uitlijning van de montage
Problemen met afdichting
Voor functies met nauwe toleranties definieert u of de afmetingen voor of na de afwerking gelden en of maskering vereist is.
Schroefdraadgaten en uitwendige schroefdraden zijn gevoelig voor afwerking. Ophoping van coating, anodiseren, beplating, verf of stralen kunnen de schroefdraadpassing en de installatie van het bevestigingsmiddel beïnvloeden.
Veel voorkomende fouten bij het afwerken van de draad zijn onder meer:
Coaten van schroefdraadgaten zonder de pasvorm te controleren
Geen draden maskeren vóór anodiseren of schilderen
Zorgt voor ophoping van galvanisatie in schroefdraad
Geen schroefdraad inspecteren na afwerking
Het negeren van het reinigen van blinde gaten na afwerking
Niet definiërend of draden na het coaten moeten worden achtervolgd
Voor draadkenmerken specificeert u of de draad na afwerking moet worden gecoat, gemaskeerd, gereinigd, gejaagd of geïnspecteerd.
Voor meer details, bekijk NAITE TECH's Overwegingen bij het afwerken van schroefdraadgaten.
Kritieke boringen, perspassingsgaten, lagerzittingen, paspengaten en glij-eigenschappen tolereren mogelijk geen opbouw van coating of veranderingen in de oppervlaktetextuur.
Als deze onderdelen zonder beoordeling worden voltooid, kan het zijn dat het laatste onderdeel niet meer in elkaar kan worden gezet, zelfs als de afmetingen voor de nabewerking correct waren.
Functies die mogelijk gemaskeerd moeten worden, zijn onder meer:
Lagerboringen
Gaten voor paspennen
Perspassing gaten
Slip-fit gaten
Gaten met schroefdraad
Ascontactgebieden
Afdichtende oppervlakken
Elektrische contactgebieden
Datumoppervlakken
Maskeren brengt kosten met zich mee, maar kan duurdere nabewerkingen of mislukte montage voorkomen.
Polijsten is veel moeilijker in diepe zakken, smalle sleuven, kleine interne radii en interne holtes. Het kan aanzienlijke arbeidskosten met zich meebrengen en levert mogelijk geen uniform resultaat op.
Het polijsten van interne kenmerken kan ook invloed hebben op:
Afmetingen van de zak
Scherpte van de randen
Hoekgeometrie
Consistentie van het oppervlak
Herhaalbaarheid van inspecties
Doorlooptijd
Als een zak verborgen en niet-functioneel is, vermijd dan dat de binnenkant ervan moet worden gepolijst. Als het pocketoppervlak functioneel is, definieer dan precies welke gebieden polijsten of een lage ruwheid vereisen.
Interne zakken, holtes, onderkanten en uitsparingen voor gewichtsvermindering behoeven vaak geen cosmetische afwerking. Het toepassen van parelstralen, polijsten, borstelen, anodiseren of coaten op deze gebieden kan de kosten verhogen zonder het eindproduct te verbeteren.
Een betere strategie is het definiëren van:
Cosmetische buitenoppervlakken
Functionele binnenoppervlakken
Verborgen oppervlakken die machinaal bewerkt kunnen blijven
Gebieden die maskering vereisen
Gebieden die coating of corrosiebescherming vereisen
Dit helpt de leverancier alleen bij het uitvoeren van afwerkingsinspanningen waar dit waarde creëert.
De geanodiseerde kleur kan enigszins variëren, afhankelijk van de aluminiumlegering, oppervlaktevoorbereiding, batchomstandigheden, onderdeelgeometrie en procesparameters. Dit geldt vooral voor gekleurd anodiseren.
Ontwerpers moeten vermijden om uit te gaan van een perfecte kleurafstemming, tenzij de afwerkingseis wordt besproken en gecontroleerd.
Voor kleurgevoelige onderdelen:
Specificeer de legering consequent
Gebruik goedgekeurde monsters
Definieer het acceptabele kleurbereik
Vermijd het mengen van verschillende aluminiumlegeringen
Bespreek de variatie van batch tot batch
Overweeg cosmetische inspectienormen
Een duidelijke visuele standaard is nuttiger dan een vage opmerking zoals 'zwart geanodiseerd, perfecte kleurmatch.'
Niet elk materiaal is geschikt voor elke afwerking. Anodiseren wordt vaak gebruikt voor aluminium, passivering wordt gebruikt voor roestvrij staal, galvaniseren kan worden gebruikt voor messing, koper of staal, en kunststoffen vereisen andere verwachtingen.
Problemen met de oppervlakteafwerking kunnen optreden wanneer:
Het geselecteerde materiaal accepteert de afwerking niet goed
De hechting van de coating is slecht
Kleurresultaten zijn inconsistent
De afwerking beïnvloedt de geleidbaarheid
Het proces beschadigt het materiaal
Kunststof onderdelen vervormen of vertonen een slechte oppervlaktekwaliteit
Materiaal- en afwerkingskeuze moeten samen worden beoordeeld.
Eisen aan de oppervlakteafwerking moeten inspecteerbaar zijn. Als een tekening Ra, laagdikte, cosmetische kwaliteit of uiteindelijke pasvorm na afwerking specificeert, moet de inspectiemethode duidelijk zijn.
Inspectie kan het volgende omvatten:
Meting van de oppervlakteruwheid
Meting van de laagdikte
Visuele inspectie
Kleurvergelijking
Inspectie van draaddikte
Boringmeting na afwerking
Functionele fitcheck
Eerste artikel inspectierapport
Inspectievereisten kunnen van invloed zijn op de kosten en doorlooptijd, dus deze moeten vóór de productie worden besproken.
Oppervlakteafwerking moet worden overwogen voordat de bewerking begint. Sommige afwerkingsvereisten zijn van invloed op de bewerkingsstrategie, maskering, randontwerp, materiaalkeuze, uiteindelijke afmetingen en inspectieplanning.
Late wijzigingen in de afwerking kunnen problemen veroorzaken zoals:
Coatingopbouw op kritieke kenmerken
Afmetingen voldoen niet meer aan de uiteindelijke eisen
Opnieuw bewerken nodig
Cosmetische oppervlakken zijn niet correct voorbereid
Maskeren niet gepland
Langere doorlooptijd
Hogere herbewerkingskosten
De oppervlakteafwerking moet worden beoordeeld tijdens de ontwerp- en offertefase, niet nadat de onderdelen al zijn bewerkt.
De meeste problemen met de oppervlakteafwerking worden veroorzaakt door onduidelijke vereisten en niet door het afwerkingsproces zelf. Wanneer tekeningen cosmetische oppervlakken, functionele oppervlakken, gecoate gebieden, gemaskeerde gebieden en machinaal bewerkte oppervlakken niet scheiden, moet de leverancier aannames doen.
NAITE TECH's beoordeling van de oppervlakteafwerking richt zich op het identificeren van welke oppervlakken gecontroleerde ruwheid nodig hebben, welke oppervlakken een cosmetische behandeling nodig hebben, welke kenmerken moeten worden beschermd tegen coating en welke vereisten onnodige kosten met zich mee kunnen brengen. Dit helpt herbewerking te verminderen, pasproblemen te voorkomen en de consistentie van prototype tot productie te verbeteren.
Het specificeren van een CNC-oppervlakteafwerking gaat niet alleen over het kiezen van hoe een onderdeel eruit moet zien. Het is ook een productiebeslissing die van invloed is op de bewerkingsstrategie, materiaalkeuze, tolerantieplanning, laagdikte, maskering, inspectie, doorlooptijd en totale onderdeelkosten.
NAITE TECH helpt ingenieurs bij het beoordelen van de vereisten voor CNC-oppervlakafwerking vóór productie, zodat functionele oppervlakken, cosmetische oppervlakken, gecoate gebieden en precisiekenmerken duidelijk kunnen worden gedefinieerd. Dit helpt bij het verminderen van nabewerking, het voorkomen van pasproblemen, het verbeteren van de cosmetische consistentie en het voorkomen van onnodige afwerkingskosten.
Voor prototype- en productieprojecten verzorgt NAITE TECH CNC-bewerkings- en afwerkingsdiensten met technische ondersteuning voor oppervlakteruwheid, nabewerking, materiaalcompatibiliteit en DFM-beoordeling.
Voordat een CNC-onderdeel wordt bewerkt en afgewerkt, kan NAITE TECH zowel het CAD-model als de technische 2D-tekening beoordelen om inzicht te krijgen in de functie van het onderdeel, de eisen aan de oppervlakteafwerking en de productierisico's.
Typische beoordelingsgebieden zijn onder meer:
Oppervlakteruwheid en Ra-vereisten
Bewerkte oppervlakken
Cosmetische oppervlakken en zichtbare gezichten
Functionele afdichtings-, glij- of pasvlakken
Vereisten voor parelstralen
Vereisten voor anodiseren en hard anodiseren
Polijsten, borstelen, passiveren, plateren of coaten
Compatibiliteit van materialen en afwerkingen
Laagdikte en uiteindelijke afmetingen
Maskeringsvereisten voor schroefdraad, boringen en nauwsluitende kenmerken
Impact van oppervlakteafwerking op CNC-toleranties
Risico's op het gebied van het afwerken van gaten, schroefdraad en interne onderdelen
Toegang tot diepe zak en interne radiusafwerking
Cosmetische inspectievereisten
Inspectievereisten voor oppervlakteruwheid
Montage na afwerking of pasvormcontroles
Deze beoordeling helpt bepalen welke oppervlakken speciale controle nodig hebben en welke oppervlakken machinaal bewerkt kunnen blijven.
Een duidelijke strategie voor oppervlakteafwerking kan onnodige kosten verminderen. De technische ondersteuning van NAITE TECH richt zich op het afstemmen van de vereisten voor oppervlakteafwerking op de daadwerkelijke functie en zichtbaarheid van elk oppervlak.
Bijvoorbeeld:
Een verborgen zak hoeft misschien niet te worden gestraald of gepolijst.
Een afdichtingsvlak heeft mogelijk een gecontroleerde Ra-waarde nodig, maar geen cosmetische anodisatie.
Een zichtbare aluminium behuizing moet mogelijk worden gestraald en geanodiseerd om er mooi uit te zien.
Een gat met schroefdraad moet mogelijk worden afgedekt of na de afwerking worden geïnspecteerd.
Een lagerboring moet mogelijk worden beschermd tegen ophoping van coating.
Een diepe binnenzak kan moeilijk gelijkmatig te polijsten of te stralen zijn.
Een roestvrijstalen onderdeel moet mogelijk worden gepassiveerd voor corrosiebestendigheid.
Bij nauwe toleranties kan een laatste inspectie na afwerking nodig zijn.
Door deze details vóór de productie te beoordelen, kunnen ingenieurs afwerkingskosten vermijden en het productierisico verminderen zonder de kwaliteit van de onderdelen te verminderen.
Veel oppervlakte-kritieke kenmerken worden geproduceerd door CNC-frezen, waaronder platte vlakken, uitsparingen, sleuven, profielen, interne radii, montageoppervlakken en zichtbare buitenoppervlakken. Deze gebieden vereisen mogelijk een zorgvuldige planning van het gereedschapspad vóór de nabewerking.
NAITE TECH biedt CNC-frezen voor bewerkte oppervlaktekwaliteit waarbij geometrie, oppervlakteafwerking en tolerantie-eisen samen moeten worden beoordeeld.
Voor gefreesde onderdelen kan de beoordeling van de oppervlakteafwerking het volgende omvatten:
Toolpath-strategie
Freesdiameter en overstap
Passplanning afronden
Eis aan oppervlakteruwheid
Zakdiepte en wandafwerking
Kwaliteit van het sleufoppervlak
Interne hoekradius
Beperkingen voor toegang tot gereedschap
Mogelijkheid van parelstralen of polijsten
Impact van de coating op gefreesde elementen
Cosmetische gezichtsidentificatie
Dit helpt bepalen of de oppervlakteafwerking kan worden bereikt door alleen machinale bewerking of dat er een secundaire afwerking nodig is.
Complexe onderdelen vereisen mogelijk speciale aandacht wanneer eisen aan de oppervlakteafwerking gelden voor schuine vlakken, gebogen oppervlakken, diepe holtes of geometrie met meerdere vlakken. Toegang tot gereedschappen, instellingsovergangen en het overvloeien van oppervlakken kunnen het uiteindelijke uiterlijk en de consistentie van de afwerking beïnvloeden.
NAITE TECH biedt meerassige bewerking voor geprofileerde oppervlakken wanneer complexe geometrie verbeterde toegang en een meer gecontroleerde bewerkingsstrategie vereist.
5-assige bewerking kan oppervlakteafwerkingsdoelen ondersteunen voor:
Gebogen behuizingen
Hoekige kenmerken
Diepe holtes
Lucht- en ruimtevaartcomponenten
Onderdelen van medische apparaten
Robotachtige componenten
Optische of sensorbevestigingen
Complexe buitenoppervlakken
Cosmetische oppervlakken met meerdere gezichten
Oppervlakken die vloeiendere gereedschapspadovergangen vereisen
NAITE TECH evalueert echter elk project afzonderlijk om te bepalen of 5-assige bewerking noodzakelijk is of dat standaard CNC-frezen en passende nabewerking het gewenste resultaat kosteneffectiever kunnen bereiken.
Voor de meest nauwkeurige beoordeling en offerte van de oppervlakteafwerking dient u zowel een 3D CAD-model als een technische 2D-tekening te verstrekken.
Aanbevolen bestanden en informatie zijn onder meer:
STEP, STP, X_T of andere 3D CAD-bestanden
2D PDF-tekening
Materiaalspecificatie
Vereiste oppervlakteafwerking
Oppervlakteruwheid of Ra-markeringen
Zichtbare cosmetische oppervlakken
Coating- of anodisatievereisten
Kleurvereisten indien van toepassing
Maskervereisten
Eisen aan schroefdraad, boring en pasvorm
Kritische afmetingen en toleranties
Inspectievereisten voor oppervlakteafwerking
Referentiemonsters of foto's als cosmetisch uiterlijk belangrijk is
Productiehoeveelheid
Het CAD-model definieert de geometrie, terwijl de 2D-tekening de afwerkingsintentie communiceert. Voor cosmetische of oppervlaktekritische CNC-onderdelen is de tekening vooral belangrijk omdat deze definieert welke oppervlakken een speciale behandeling nodig hebben en welke oppervlakken standaard kunnen blijven.
Het beoordelen van de oppervlakteafwerking is vooral nuttig voordat het ontwerp is afgerond of voordat de productie begint. Vroegtijdige beoordeling geeft ingenieurs meer flexibiliteit om afwerkingszones, maskeervereisten, materiaalkeuze, tolerantiestrategie en nabewerkingsmethoden aan te passen.
U moet een beoordeling van de oppervlakteafwerking overwegen als uw onderdeel het volgende omvat:
Cosmetische zichtbare oppervlakken
Anodiseren of hard anodiseren
Parelstralen
Polijsten of borstelen
Passiveren of elektrolytisch polijsten
Plateren of poedercoaten
Boringen met nauwe tolerantie of draadgaten
Afdichtende oppervlakken
Glij- of slijtageoppervlakken
Diepe zakken of smalle gleuven
Kleine interne hoekradii
Complexe geometrie met meerdere assen
Vereisten voor kleurmatching
Problemen met de laagdikte
Vereisten voor inspectierapporten
Vroegtijdige feedback van leveranciers kan afwerkingsgerelateerde problemen helpen voorkomen voordat de bewerking en nabewerking beginnen.
Een duidelijke specificatie van de oppervlakteafwerking helpt nabewerking, cosmetische geschillen, problemen met de pasvorm van de coating en onnodige kosten te voorkomen. De meest effectieve aanpak is om de afwerkingsvereisten te definiëren op basis van de oppervlaktefunctie en zichtbaarheid.
Tijdens de beoordeling van de oppervlakteafwerking evalueert NAITE TECH materiaal, geometrie, tolerantie, maskering, laagdikte, oppervlakteruwheid, cosmetische verwachtingen en inspectiebehoeften samen. Dit zorgt ervoor dat CNC-gefreesde onderdelen niet alleen maatnauwkeurig zijn, maar ook correct worden afgewerkt voor het beoogde gebruik.
Als u niet zeker weet of de vereisten voor uw CNC-oppervlakteafwerking te streng, onvolledig of onduidelijk zijn, kan NAITE TECH uw CAD-bestanden en tekeningen beoordelen en praktische DFM-feedback geven vóór de productie.
Heeft u hulp nodig bij het specificeren van de vereisten voor CNC-oppervlakteafwerking voor uw volgende project?
Stuur uw CAD-bestanden en tekeningen naar NAITE TECH voor technische beoordeling, feedback over de maakbaarheid en een offerte. Ons team kan u helpen bij het evalueren van de oppervlakteruwheid, het afwerkingstype, de materiaalcompatibiliteit, de maskeerbehoeften, de impact van de coating en de inspectievereisten voor prototype- en productieonderdelen.
Begin met NAITE TECH's NAITE TECH CNC-bewerkingsmogelijkheden.
Vind antwoorden op veelgestelde vragen over CNC-oppervlakteruwheid, Ra-waarden, machinale afwerkingen, parelstralen, anodiseren, polijsten, laagdikte, tolerantie-impact en beoordeling van de oppervlakteafwerking.
CNC-oppervlakteafwerking verwijst naar de textuur, ruwheid, uiterlijk en oppervlakteconditie van een bewerkt onderdeel. Het kan gaan om bewerkingsmarkeringen, oppervlakteruwheid, legrichting, glansniveau, matte textuur, coating, anodiseren, polijsten of andere nabewerkingsresultaten.
Oppervlakteafwerking is niet alleen cosmetisch. Het kan ook de afdichting, het glijden, de wrijving, de slijtvastheid, de corrosieweerstand, de hechting van de coating, de reinheid en de montageprestaties beïnvloeden.
Een standaard CNC-gefreesde oppervlakteafwerking is doorgaans een machinaal bewerkt oppervlak dat rechtstreeks door het snijproces wordt gecreëerd. Het kan zichtbare gereedschapssporen, freespaden, draailijnen of freespatronen vertonen.
Voor veel algemene CNC-onderdelen is een machinale afwerking acceptabel als het oppervlak niet cosmetisch, afdichtend, glijdend of slijtagekritisch is. Als een specifieke oppervlakteruwheid vereist is, moet deze op de technische tekening worden gedefinieerd met behulp van een Ra-waarde of oppervlakteruwheidssymbool.
De juiste Ra-waarde hangt af van de functie van het oppervlak. Algemeen bewerkte oppervlakken kunnen een standaardafwerking gebruiken zoals Ra 3,2 µm, terwijl fijnere oppervlakken zoals pasvlakken, afdichtingsoppervlakken of glijgebieden mogelijk Ra 1,6 µm, Ra 0,8 µm of lager vereisen.
Vermijd het specificeren van een zeer lage Ra-waarde op elk oppervlak. Eisen inzake fijne oppervlakteruwheid mogen alleen worden toegepast als deze de functie, het uiterlijk, de afdichting, slijtage of montage beïnvloeden.
Nee. Een lagere Ra-waarde betekent een gladder oppervlak, maar is niet altijd beter. Gladdere oppervlakken vereisen mogelijk een langzamere bewerking, extra afwerkingsgangen, polijsten, meer inspectie en hogere kosten.
Als het oppervlak de afdichting, het glijden, de slijtage of het uiterlijk niet beïnvloedt, verbetert een zeer lage Ra-waarde mogelijk de prestaties van het onderdeel niet. De meest kosteneffectieve aanpak is om fijne oppervlakteafwerking alleen te gebruiken waar dit functioneel vereist is.
Een as-machinaal afwerking wordt rechtstreeks door het CNC-snijproces geproduceerd en kan gereedschapssporen of freespaden vertonen. Bij parelstralen worden fijne media gebruikt om een meer uniforme, matte oppervlaktetextuur te creëren.
As-machinaal afgewerkte afwerking is doorgaans kosteneffectiever en geschikt voor functionele of verborgen onderdelen. Parelstralen wordt vaak gebruikt voor zichtbare aluminium of roestvrijstalen onderdelen waar een consistent mat cosmetisch uiterlijk gewenst is.
Parelstralen verandert de oppervlaktetextuur door een mat uiterlijk te creëren. Anodiseren is een elektrochemisch proces dat voornamelijk op aluminium wordt gebruikt om de corrosieweerstand, oppervlaktehardheid en kleur te verbeteren.
Veel aluminium CNC-onderdelen worden eerst geparelstraald en vervolgens geanodiseerd om een uniforme cosmetische afwerking te creëren. Parelstralen verbetert de visuele consistentie, terwijl anodiseren bescherming en kleur biedt.
Ja. Anodiseren kan de uiteindelijke afmetingen beïnvloeden omdat het de oppervlaktelaag van aluminium onderdelen verandert. Hard anodiseren heeft doorgaans een grotere dimensionele impact dan standaard anodiseren.
Voor eigenschappen met nauwe toleranties, zoals lagerboringen, paspengaten, draadgaten, perspassingsgaten of glijoppervlakken, moet de anodisatiedikte vóór productie worden beoordeeld. Deze gebieden vereisen mogelijk maskering, inspectie na de afwerking of aangepaste bewerkingsafmetingen.
Het hangt af van de toepassing. In veel gevallen moeten gaten met schroefdraad worden afgedekt of gecontroleerd na het anodiseren, omdat opbouw van anodisatie de schroefdraad strak kan maken en de installatie van de bevestiging kan beïnvloeden.
Als draadgaten na het afwerken functioneel moeten blijven, moet in de tekening duidelijk worden aangegeven of de schroefdraad na het afwerken moet worden gemaskeerd, gereinigd, gejaagd of geïnspecteerd. Voor meer gedetailleerde ontwerprichtlijnen voor schroefdraadfuncties, bekijk NAITE TECH's Ontwerppraktijken voor CNC-draad en bevestigingsmiddelen.
Veel voorkomende afwerkingen voor aluminium CNC-onderdelen zijn machinaal bewerken, parelstralen, helder anodiseren, zwart anodiseren, gekleurd anodiseren, hard anodiseren, borstelen, polijsten, poedercoaten en schilderen.
Voor cosmetische aluminium onderdelen is parelstralen gevolgd door anodiseren een gebruikelijke keuze. Voor slijtvaste toepassingen kan hard anodiseren geschikter zijn. Voor prototypes of verborgen mechanische onderdelen kan een machinale afwerking voldoende zijn.
Veel voorkomende roestvrijstalen afwerkingen zijn machinaal bewerken, parelstralen, borstelen, polijsten, passiveren en elektrolytisch polijsten.
Passivering wordt vaak gebruikt om de corrosieweerstand te verbeteren zonder de afmetingen significant te veranderen. Elektrolytisch polijsten kan worden gebruikt wanneer gladdere, schonere en corrosiebestendigere oppervlakken vereist zijn. Voor cosmetische roestvrijstalen onderdelen kan polijsten of borstelen worden gekozen.
Oppervlakteafwerking heeft invloed op de kosten door bewerkingstijd, afwerkingsbewerkingen, inspectie, maskering, hantering en herbewerkingsrisico's. Lagere Ra-waarden vereisen doorgaans meer gecontroleerde bewerking of polijsten. Voor cosmetische afwerkingen kan parelstralen, anodiseren, borstelen of een speciale behandeling nodig zijn.
De kosten stijgen wanneer eisen aan een fijne afwerking worden toegepast op elk oppervlak in plaats van alleen op de oppervlakken die deze nodig hebben.
Ja. Oppervlakteafwerking kan de CNC-toleranties beïnvloeden, omdat sommige afwerkingsprocessen materiaal toevoegen, materiaal verwijderen of de oppervlaktetextuur veranderen.
Anodiseren, hard anodiseren, plateren, poedercoaten, polijsten, elektrolytisch polijsten en parelstralen kunnen allemaal de uiteindelijke afmetingen, randconditie, schroefdraad, boringen en passingen beïnvloeden. Kenmerken van nauwe toleranties moeten worden beoordeeld voordat ze worden afgewerkt.
Oppervlakteafwerking moet duidelijk worden gespecificeerd op de 2D-tekening. De tekening moet definiëren welke oppervlakken machinaal worden bewerkt, welke oppervlakken specifieke Ra-waarden vereisen, welke oppervlakken cosmetisch zijn, welke gebieden een coating of anodisatie vereisen en welke kenmerken maskeren nodig hebben.
Nuttige tekeningen zijn onder meer 'Zoals machinaal bewerkt, tenzij anders aangegeven' 'Zichtbare buitenoppervlakken: parelstralen + zwart anodiseren' 'Ra 0,8 µm alleen op afdichtingsvlak' 'Maskerlagerboring vóór anodiseren' en 'Smeer de schroefdraadgaten niet in.'
Nee. De meeste CNC-gefreesde onderdelen hebben niet op elk oppervlak dezelfde afwerking nodig. Functionele oppervlakken, cosmetische oppervlakken, verborgen oppervlakken en interne kenmerken moeten anders worden behandeld.
Zichtbare buitenoppervlakken hebben mogelijk een cosmetische afwerking nodig, terwijl verborgen binnenvakken vaak machinaal bewerkt kunnen blijven. Voor afdichtings- of glijoppervlakken is mogelijk een gecontroleerde ruwheid nodig, terwijl dat bij de speling niet het geval is.
Ze kunnen soms worden afgewerkt, maar diepe gaten, smalle sleuven en kleine interne hoeken zijn moeilijker gelijkmatig te polijsten of parelstralen. Toegang tot gereedschap en afwerking worden moeilijker in verzonken gebieden.
Als interne kenmerken verborgen of niet-functioneel zijn, is het vaak kosteneffectiever om ze machinaal te laten werken. Als interne oppervlakken een gecontroleerde afwerking vereisen, moet dit vóór de productie met de machinale leverancier worden besproken.
Ja. NAITE TECH kan CAD-bestanden en 2D-tekeningen beoordelen om de vereisten voor oppervlakteafwerking, materiaalcompatibiliteit, tolerantie-impact, maskeringsbehoeften, laagdikte, cosmetische oppervlakken en inspectie-eisen te evalueren.
Deze beoordeling helpt bij het vaststellen welke oppervlakken een speciale afwerking nodig hebben, welke gebieden machinaal bewerkt kunnen blijven en welke afwerkingsvereisten de kosten onnodig kunnen verhogen. Voor prototype- en productieprojecten verzorgt NAITE TECH Ondersteuning voor CNC-bewerking van oppervlakteafwerking met technische feedback vóór productie.
Stuur uw CAD-bestanden en 2D-tekeningen naar NAITE TECH voor feedback over de maakbaarheid, beoordeling van de oppervlakteafwerking en een offerte.
Upload uw CAD-bestanden en 2D-tekeningen naar NAITE TECH voor offertes voor CNC-bewerkingen en beoordeling van de oppervlakteafwerking. Ons technische team kan vóór de productie helpen bij het evalueren van de oppervlakteruwheid, cosmetische afwerking, anodiseren, parelstralen, polijsten, maskeren, tolerantie-impact en materiaalcompatibiliteit.
Stuur tekeningen voor prototype- of productie-CNC-onderdelen.


