


CNC-Fräsen

- Heim
- Fähigkeiten
- Lösung
- Material
- Industrie
- Ressourcen
- Fordern Sie ein Angebot an

CNC-Fräsen
3-Achsen-, 4-Achsen- und 5-Achsen-CNC-Fräsen für Edelstahlteile mit komplexen Profilen, Taschen, Löchern, Gewinden und Merkmalen mit engen Toleranzen.

CNC-Drehen
Präzises CNC-Drehen von Edelstahlwellen, Buchsen, Armaturen, Hülsen, Gewindeteilen und anderen runden Bauteilen, die gleichbleibende Abmessungen und Oberflächenqualität erfordern.

5-Achsen-CNC-Bearbeitung
Durch die 5-Achsen-Bearbeitung können komplexe Edelstahlkomponenten mit mehreren Merkmalen und abgewinkelten Oberflächen in weniger Aufspannungen hergestellt werden, was zur Verbesserung der Genauigkeit und Konsistenz beiträgt.

Schweizer CNC-Bearbeitung
Schweizer CNC-Bearbeitung für kleine, lange und hochpräzise Edelstahlteile. Es eignet sich gut für Wellen, Stifte, Armaturen, Verbindungselemente, medizinische Komponenten und andere komplizierte Drehteile, die enge Toleranzen und Wiederholgenauigkeit erfordern.

304L ist ein austenitischer Edelstahl mit niedrigem Kohlenstoffgehalt, der für geschweißte und gefertigte Komponenten verwendet wird, die eine gute allgemeine Korrosionsbeständigkeit, eine hervorragende Formbarkeit und ein verringertes Sensibilisierungsrisiko in Wärmeeinflusszonen erfordern. Es ist eng mit 304 verwandt, ist jedoch besonders wertvoll, wenn umfangreiche Schweißarbeiten Teil des Herstellungsprozesses sind.

430 ist ein magnetischer ferritischer Edelstahl, der mäßige Korrosionsbeständigkeit, gute Blechformbarkeit und relativ niedrige Legierungskosten vereint. Es wird üblicherweise für Gerätekomponenten, Paneele, Abdeckungen, Verkleidungen und allgemein gefertigte Teile verwendet, bei denen die höhere Korrosionsbeständigkeit von 304 oder 316L nicht erforderlich ist.

410 ist ein wärmebehandelbarer martensitischer Edelstahl, der mäßige Korrosionsbeständigkeit mit einstellbarer Festigkeit und Härte durch Abschrecken und Anlassen kombiniert. Es wird häufig für Wellen, Ventilkomponenten, Befestigungselemente und andere mechanische Teile verwendet, bei denen ein universell einsetzbarer wärmebehandelbarer Edelstahl erforderlich ist.

420 ist ein wärmebehandelbarer martensitischer Edelstahl, der dort eingesetzt wird, wo hohe Härte, mechanische Festigkeit und Verschleißfestigkeit wichtiger sind als maximale Korrosionsbeständigkeit oder Schweißbarkeit. Es wird üblicherweise im geglühten Zustand bearbeitet, gehärtet und angelassen und anschließend bei Bedarf fertiggeschliffen oder poliert.

316 ist ein molybdänlegierter austenitischer Edelstahl mit besserer Beständigkeit gegen chloridinduzierte lokale Korrosion als 304. Er wird üblicherweise für korrosionsbeständige Industriekomponenten, Prozessanlagen und gefertigte Baugruppen ausgewählt, bei denen der zusätzliche Korrosionsspielraum seinen höheren Legierungsgehalt rechtfertigt.

17-4 PH ist ein ausscheidungshärtender Edelstahl, der durch Alterungswärmebehandlung hohe Festigkeit, gute Korrosionsbeständigkeit und kontrollierbare mechanische Eigenschaften vereint. Es wird häufig für mechanische Präzisionskomponenten verwendet, bei denen eine wesentlich höhere Festigkeit erforderlich ist, als sie standardmäßige austenitische Edelstähle bieten können.

303 ist ein schwefelmodifizierter austenitischer Edelstahl, der für verbesserte Bearbeitbarkeit und Spanbruch entwickelt wurde. Es eignet sich am besten für hochvolumige oder präzisionsgefertigte Komponenten, bei denen die Bearbeitungseffizienz wichtiger ist als die höhere Korrosionsbeständigkeit, Schweißbarkeit und Formbarkeit von 304.

316L ist ein kohlenstoffarmer austenitischer Cr-Ni-Mo-Edelstahl mit besserer Chloridkorrosionsbeständigkeit als 304 und ausgezeichneter Schweißleistung. Es wird häufig für geschweißte und korrosionsbeständige Geräte in Chemie-, Lebensmittel-, Pharma- und Flüssigkeitshandhabungsanwendungen verwendet.

Edelstahl 304 ist ein austenitischer Allzweck-Edelstahl, der aufgrund seiner ausgewogenen Korrosionsbeständigkeit, Formbarkeit, Schweißbarkeit und Vielseitigkeit bei der Herstellung ausgewählt wurde.
Beste Bearbeitbarkeit. 303 eignet sich gut für Präzisionsdreh- und Frästeile, bei denen Bearbeitungseffizienz und Kostenkontrolle wichtig sind.
Am besten für allgemeine Anwendungen geeignet. 304 bietet ein gutes Gleichgewicht zwischen Korrosionsbeständigkeit, Verfügbarkeit und Kosten für eine Vielzahl von Industriekomponenten.
Am besten für Korrosionsbeständigkeit. 316 wird üblicherweise für Meeres-, Chemie-, Lebensmittelverarbeitungs- und andere Umgebungen ausgewählt, die Feuchtigkeit oder Chloriden ausgesetzt sind.
Am besten für höhere Festigkeit. 17-4PH vereint hohe mechanische Festigkeit mit guter Korrosionsbeständigkeit für anspruchsvolle und hochbelastete Bauteile.
303 für Bearbeitbarkeit, 304 für Allzweckteile, 316 für verbesserte Korrosionsbeständigkeit und 17-4PH für Anwendungen mit höherer Festigkeit.
Für einen tiefergehenden Vergleich lesen Sie unseren Leitfaden zu Edelstahl 303 vs. 304 vs. 316 vs. 17-4PH für die CNC-Bearbeitung.
Unsere Möglichkeiten zur CNC-Bearbeitung von Edelstahl decken kleine Präzisionsteile, große bearbeitete Komponenten und komplexe mehrachsige Geometrien ab. Die endgültige Leistungsfähigkeit hängt vom Teiledesign, der Materialqualität und den Toleranzanforderungen ab.
Standard-Bearbeitungstoleranz – ±0,05 mm (±0,002 Zoll).
Geeignet für viele allgemeine CNC-bearbeitete Merkmale und Abmessungen von Edelstahl.
Merkmale mit engen Toleranzen – bis zu ±0,025 mm (±0,001 Zoll)
Verfügbar für ausgewählte kritische Merkmale nach Zeichnung, Geometrie und Inspektionsprüfung.
Maximale CNC-Fräsgröße – 3000 × 1500 × 1000 mm.
Unterstützt großformatige Edelstahlteile und übergroße bearbeitete Komponenten.
Maximale 5-Achsen-Bearbeitungsgröße – Ø650 × 300 mm.
Geeignet für komplexe Edelstahlteile, die eine mehrseitige und abgewinkelte Bearbeitung erfordern.
Maximale CNC-Drehkapazität – Ø500 × 600 mm.
Unterstützt Wellen, Hülsen, Flansche und andere rotierende Komponenten mit großem Durchmesser.
Swiss Machining Stangendurchmesser – Ø3–20 mm
Entwickelt für hochpräzise Drehteile aus rostfreiem Stahl mit kleinem Durchmesser und lange, schlanke Komponenten.
Mindestlochdurchmesser – Ø0,5 mm
Kleine Präzisionslöcher können je nach Lochtiefe, Zugänglichkeit und Materialqualität bearbeitet werden.
Mindestwandstärke – teilabhängig.
Die Dünnwandfähigkeit wird anhand der Teilegeometrie, der Werkstückhalterung, des Materials und der Maßanforderungen bewertet.


Elektropolieren glättet und hellt die Edelstahloberfläche auf und reduziert gleichzeitig mikroskopisch kleine Oberflächenunregelmäßigkeiten. Es wird häufig für medizinische, lebensmittelverarbeitende, chemische und saubere Umweltkomponenten ausgewählt.
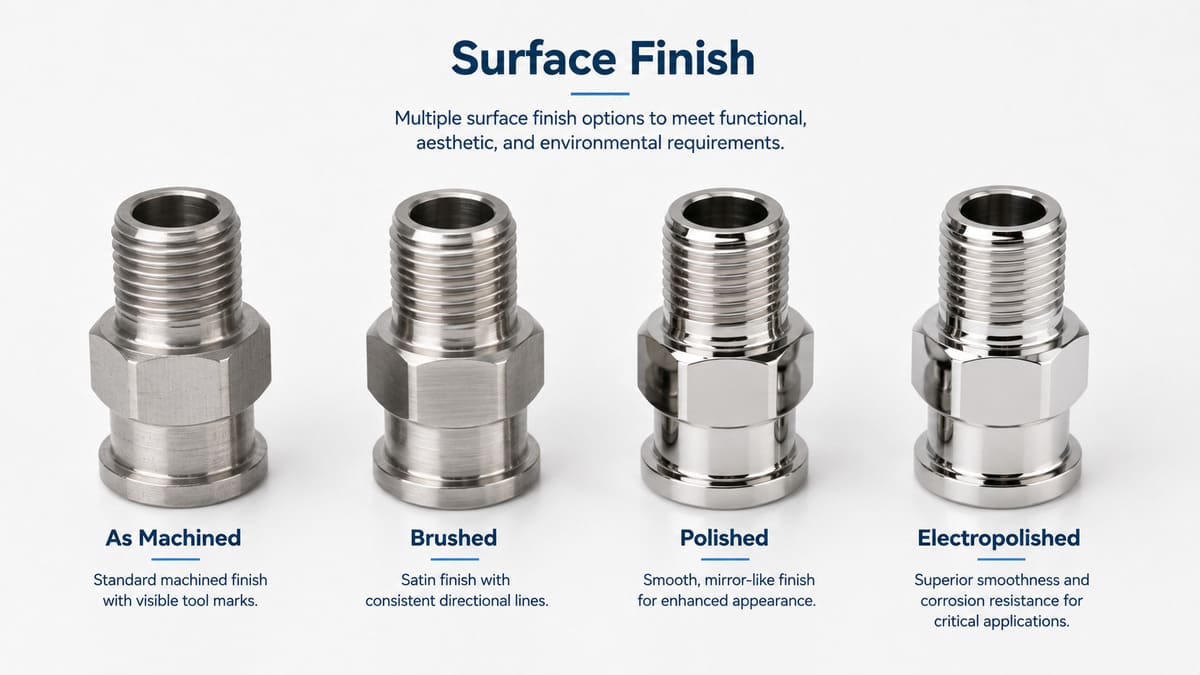
Perlstrahlen erzeugt ein einheitliches mattes oder seidenmattes Erscheinungsbild und kann dazu beitragen, sichtbare Bearbeitungsspuren auf unkritischen Oberflächen zu reduzieren.


