

Glatte Oberfläche
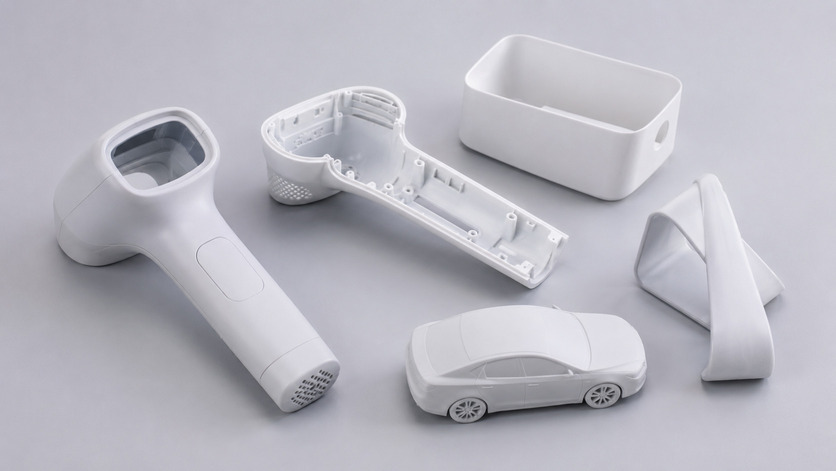
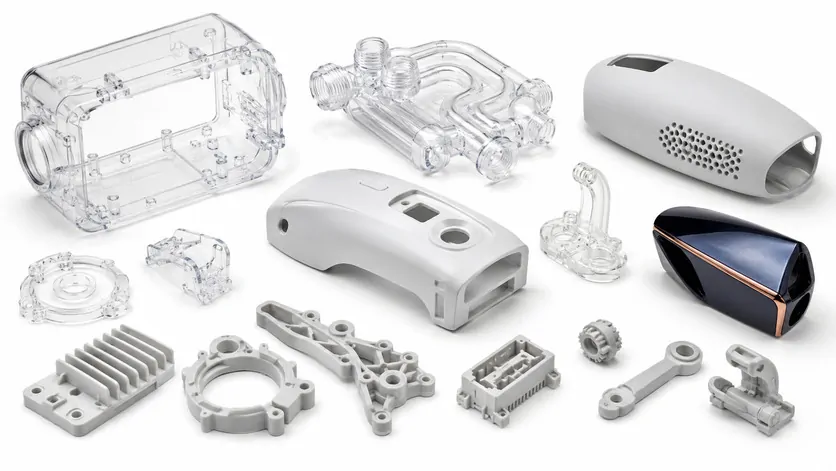
SLA-gedruckte Teile haben eine saubere und glatte Oberfläche und eignen sich daher ideal für Erscheinungsmodelle, Produktmuster und Präsentationsprototypen.
SLA mit hoher Detailgenauigkeit
kann kleine Merkmale, dünne Details, scharfe Kanten und komplexe Geometrien für detaillierte Prototypenteile aus Harz erzeugen.
Optionen für klares Harz
Klares Harz ist für transparente Prototypen, Ausstellungsmodelle, Flüssigkeitsproben und Tests des optischen Erscheinungsbilds erhältlich.
Ideal für die Produktvalidierung.
SLA wird häufig für Designprüfungen, Passgenauigkeitsprüfungen, Validierung des Erscheinungsbilds, medizinische Modelle und Kundenpräsentationsmuster verwendet.
Endbearbeitungsfreundlicher Prozess
SLA-Teile können geschliffen, poliert, lackiert, klar beschichtet und zusammengebaut werden, um das endgültige Erscheinungsbild und die Präsentationsqualität zu verbessern.