

Große Prototypenteile aus Kunststoff
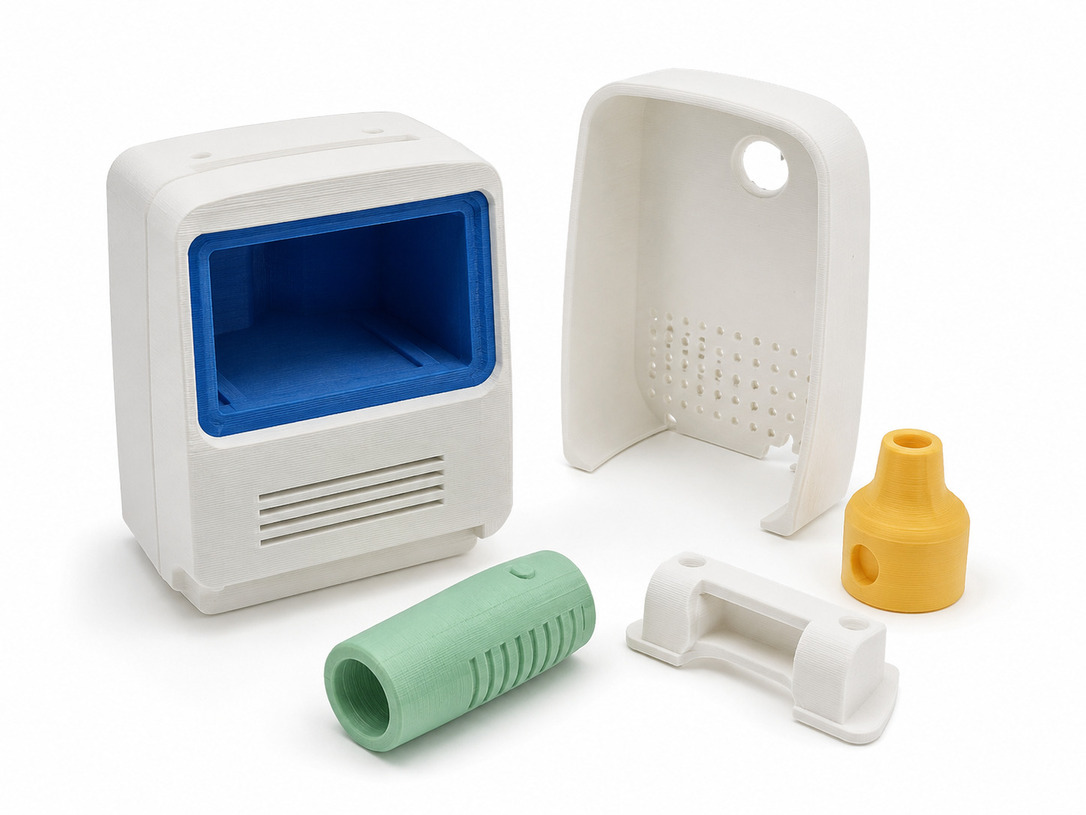
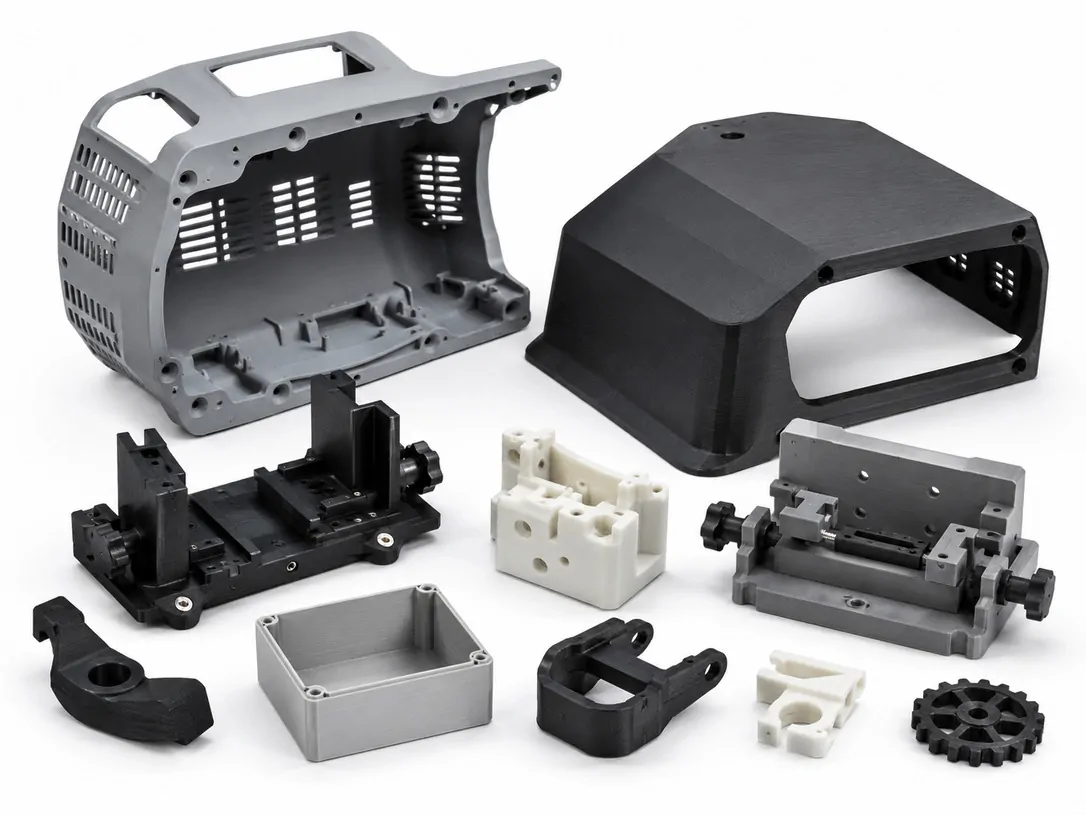
FDM eignet sich für große Gehäuse, Abdeckungen, Platten, Modelle und Prototypenteile aus Kunststoff, die eine praktische Größenvalidierung und technische Überprüfung erfordern.
Kostengünstige Designvalidierung
FDM ist eine praktische Option für die frühe Produktentwicklung, wenn Teams schnelle, kostengünstige Modelle für Formüberprüfung, Montageprüfungen und Designiteration benötigen.
Mehrere thermoplastische Materialien
wie PLA, ABS, PETG, Nylon, PC, mit Kohlefaser gefüllte Filamente und andere Kunststoffmaterialien sind je nach Festigkeit, Hitzebeständigkeit, Steifigkeit und Anwendungsanforderungen verfügbar.
Ideal für Vorrichtungen, Vorrichtungen und Werkzeughilfen.
FDM kann Montagevorrichtungen, Prüfvorrichtungen, Positionierungswerkzeuge, Fertigungshilfen und kostengünstige Produktionsunterstützungsteile ohne Formwerkzeuge herstellen.
Endbearbeitungs- und Montageoptionen
FDM-gedruckte Teile können je nach Projektanforderungen entfernt, geschliffen, lackiert, geklebt, mit Gewindeeinsätzen versehen, montiert, geprüft und verpackt werden.
FDM eignet sich für große Gehäuse, Abdeckungen, Platten, Modelle und Prototypenteile aus Kunststoff, die eine praktische Größenvalidierung und technische Überprüfung erfordern.
Kostengünstige Designvalidierung
FDM ist eine praktische Option für die frühe Produktentwicklung, wenn Teams schnelle, kostengünstige Modelle für Formüberprüfung, Montageprüfungen und Designiteration benötigen.
Mehrere thermoplastische Materialien
wie PLA, ABS, PETG, Nylon, PC, mit Kohlefaser gefüllte Filamente und andere Kunststoffmaterialien sind je nach Festigkeit, Hitzebeständigkeit, Steifigkeit und Anwendungsanforderungen verfügbar.
Ideal für Vorrichtungen, Vorrichtungen und Werkzeughilfen.
FDM kann Montagevorrichtungen, Prüfvorrichtungen, Positionierungswerkzeuge, Fertigungshilfen und kostengünstige Produktionsunterstützungsteile ohne Formwerkzeuge herstellen.
Endbearbeitungs- und Montageoptionen
FDM-gedruckte Teile können je nach Projektanforderungen entfernt, geschliffen, lackiert, geklebt, mit Gewindeeinsätzen versehen, montiert, geprüft und verpackt werden.