
日本語
ビュー: 0 著者: サイト編集者 公開時刻: 2026-07-16 起源: サイト
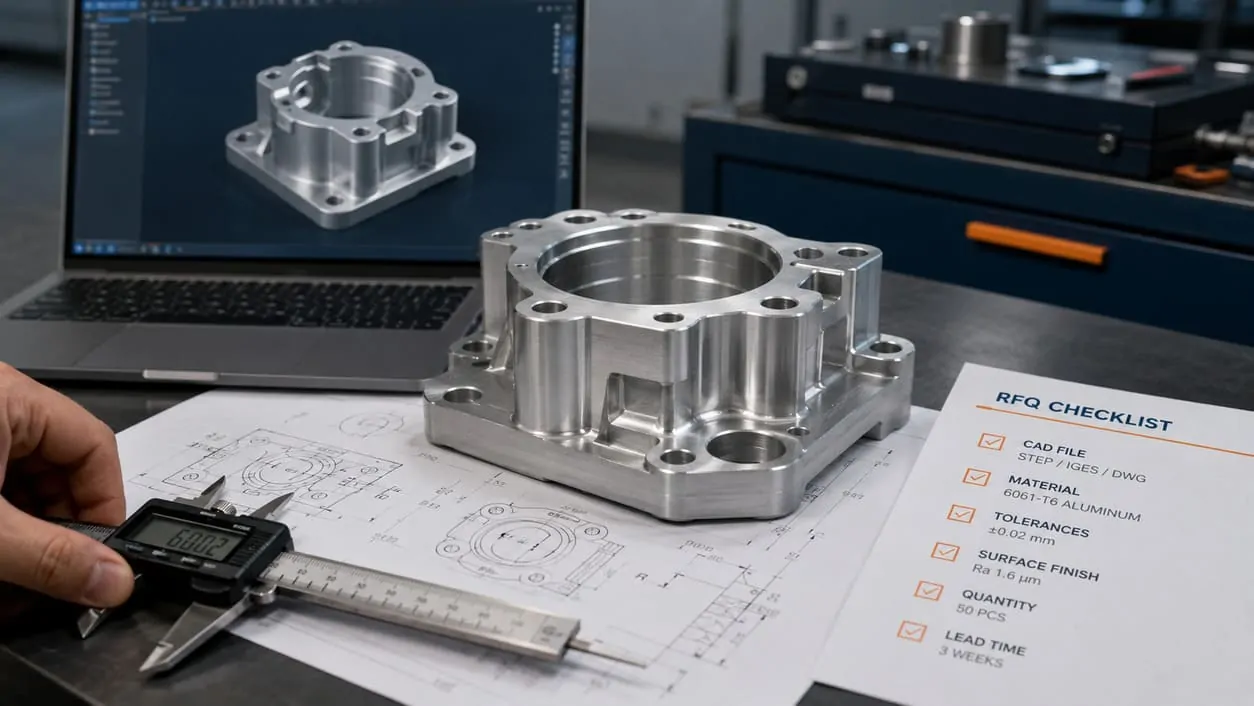
正確な CNC 加工の見積もりは、明確な RFQ パッケージから始まります。
3D モデルは部品の形状を示す場合がありますが、どの寸法が重要か、どのような材料状態が必要か、表面はどのように仕上げるべきか、どのような検査記録を提出する必要があるかなどを機械工場に常に伝えるわけではありません。これらの詳細が不足している場合、サプライヤーはさらに質問するか、仮定に基づいて見積もりを作成する必要があります。
完全な CNC 加工の RFQ には通常、次のものが含まれます。
現在の 3D CAD モデルと 2D 図面
正確な材料グレードと状態
試作・生産数量
一般および重要な許容誤差
ねじ、フィット、GD&T の要件
表面粗さと仕上げ仕様
検査と認証の要件
ご希望のお届け日と配送先
包装または化粧品の取り扱い説明書
重要な機能の機能を説明するメモ
目標は、RFQ に不必要な仕様を記入しないことです。これは、製造プロセスを評価し、リスクを特定し、正しい技術的根拠に基づいてプロジェクトを見積もるために十分な情報をサプライヤーに提供することです。
このチェックリストでは、何を含めるべきか、何をオプションのままにしてもよいか、どの詳細が欠けていれば価格やリードタイムに影響を与える可能性が最も高いかについて説明します。
エンジニアリングレビューの準備ができているプロジェクトについては、当社のウェブサイトにアクセスしてください。 カスタムCNC加工サービスの ページです。
RFQ を送信する前に、サプライヤーが次の 4 つの基本的な質問に仮定せずに回答できることを確認してください。
一体何を製造する必要があるのでしょうか?
完成した部品はどのような要件を満たす必要がありますか?
部品はいくつ必要ですか?いつ必要ですか?
どのような検査と納品条件が予想されますか?
以下の表は、ほとんどのプロトタイプおよび量産加工プロジェクトに必要な情報を網羅しています。
見積依頼アイテム |
提供するもの |
|---|---|
部品の識別 |
部品名、部品番号、リビジョン、図面日付 |
3D CADモデル |
STEP、STP、Parasolid、またはその他のソリッド CAD フォーマット |
2D図面 |
寸法、公差、GD&T、ねじ山、表面注記、および特別な要件 |
材料 |
正確な合金またはプラスチックのグレード、焼き戻し、状態、および適用される規格 |
量 |
試作数量、生産数量、および有用な価格ブレイク |
年間需要 |
推定年間量と一般的な注文サイズ (判明している場合) |
公差 |
一般公差と明確にマークされた重要な寸法 |
ネジと嵌合 |
ねじの規格、クラス、深さ、インサート、および嵌合要件 |
表面粗さ |
必要な Ra 値とそれが適用される特定の表面 |
表面処理 |
仕上げの種類、色、厚さ、質感、マスキングの要件 |
検査 |
標準検査、寸法レポート、CMM、FAI、または全数チェック |
ドキュメント |
材料証明書、CoC、仕上げ証明書、またはコンプライアンス記録 |
配達 |
必要な到着日、目的地、分納要件 |
包装 |
個別包装、表面保護、ラベル、または特殊な取り扱い |
アプリケーションノート |
嵌合部品、シール面、位置合わせ機能、および化粧面 |
すべてのパーツにテーブル内のすべての項目が必要なわけではありません。標準公差の単純なスペーサーには、CAD モデル、材料、数量、納期のみが必要です。ベアリング穴、陽極酸化処理、および文書化された検査を備えた精密ハウジングには、より詳細なパッケージが必要です。
機械工場は多くの場合、次のものを受け取ったときに初期見積もりを作成できます。
使える3Dモデル
材質グレード
必要数量
基本的な仕上げ要件
配送先
ただし、サプライヤーが図面、公差、検査要件、および二次プロセスを確認するまで、価格は暫定的なもののままにする必要があります。
見積もりを確定する前に、次の情報を必ず確認してください。
現在のパーツのリビジョン
正確な材料グレード
クリティカル許容差
ねじ仕様
表面処理
必要な検査記録
注文数量
配送日
要件がまだ決まっていない場合は、省略せずに未解決項目として特定します。例えば:
材質は現在アルミニウム 6061-T6 として指定されています。この資料を引用し、推奨される代替案を別途リストしてください。
これにより、見積の透明性が保たれ、代替の材料やプロセスが承認された要件として扱われるのを防ぎます。
ファイルと仕様の準備ができたら、次のことができます。 CNC加工の見積もりをリクエストしてください。 エンジニアリングレビューのために
1. 適切な CAD ファイルと技術図面を提供する
CAD パッケージは、サプライヤーに見積もりの技術ベースラインを提供します。クリーンでリビジョン管理されたファイル セットは、見積りエンジニアが推測に頼ることなく、部品の形状、ストック サイズ、工具へのアクセス、セットアップ要件、検査の難易度をレビューするのに役立ちます。
ほとんどの CNC 加工の RFQ では、3D モデルと 2D 図面の両方を提供してください。
STEP または STP は、ソリッド ジオメトリを保持しながらほとんどの CAD/CAM システムで開くことができるため、通常は最も安全な中立形式です。 X_T などの Parasolid 形式も広く受け入れられています。
スクリーンショットや STL ファイルをジオメトリの唯一のソースとして使用することは避けてください。スクリーンショットは測定可能なデータを提供しませんが、STL ファイルはサーフェスを三角形のメッシュとして表現し、穴、曲線、小さなフィーチャを正確に引用できるほど正確に保存できない可能性があります。
モデルを送信する前に、次のことを確認してください。
単位は正しいです
必要な機能がすべて揃っています
廃止されたまたは抑制されたジオメトリが削除されました
個別のコンポーネントは個別のファイルとして提供されます
モデルは現在の図面リビジョンと一致します
ポケットの欠落、不正確な穴パターン、または古いリビジョンがあると、加工プロセスが変更され、結果として得られる見積もりの信頼性が低下する可能性があります。
3D モデルは通常、公称形状を定義します。図面では、モデルを通じて確実に伝達されない可能性のある次のような要件を伝える必要があります。
寸法許容差
GD&T およびデータム参照
ねじ仕様
穴の深さ
適合
表面粗さ
材質の状態
表面処理
バリ取りメモ
検査要件
たとえば、モデルには 10 mm の穴が表示されますが、その穴に一般公差があるのか、H7 フィットが必要なのか、データムに対して 0.02 mm 以内の相対位置に配置する必要があるのかはサプライヤーにはわかりません。
これらの違いは、加工コストと検査コストの両方に大きな影響を与える可能性があります。
実際の公差を定義するための詳細なガイダンスについては、当社のマニュアルを参照してください。 CNC加工公差設計ガイド.
CAD モデル内のねじ山データに依存しないでください。
書く代わりに:
M6 スレッド 次のような完全なコールアウトを使用します:
M6 × 1.0-6H、最小全ネジ深さ 12 mm 必要に応じて、皿穴、座ぐり穴、インサート、および穴が止まり穴か貫通穴かを特定します。
モデル、図面、RFQ サマリでは同じ部品番号とリビジョンを使用してください。
例:
Housing-2048-Rev-C.step Housing-2048-Rev-C.pdf などの名前は避けてください Final.step や latest-version-2.pdf。ファイルを転送または改訂するときに、これらを制御することが困難になります。
モデルと図面が矛盾する場合は、製造前に問題を解決してください。 RFQ には、要件を規定する文書も記載する必要があります。
3D モデルは公称形状を定義します。 2D 図面は、寸法、公差、ねじ山、仕上げ、および検査要件を管理します。
完全で一貫性のある CAD パッケージにより、サプライヤーはどのファイルが正しいかを特定するのに時間を費やすことなく、製造可能性とコストに重点を置くことができます。
材料は、原材料のコストよりもはるかに大きな影響を与えます。また、切削速度、工具の摩耗、寸法安定性、表面仕上げ、検査、リードタイムにも影響します。
そのため、「アルミニウム」、「ステンレス鋼」、「プラスチック」などの説明は、最終的な CNC 加工の見積もりとしては広すぎます。同じ材料ファミリー内のグレードが異なると、強度、機械加工性、入手可能性、価格が大きく異なる場合があります。
文字の代わりに:
材質:アルミニウム 次のような完全な仕様を使用します。
材質: アルミニウム 6061-T651 その他の例は次のとおりです。
ステンレス鋼 316L ステンレス鋼 17-4PH、H900 4140 合金鋼、プリハードン POM-C、黒色、非充填 PEEK、ナチュラル 一般的に機械加工される金属とエンジニアリング プラスチックについては、 CNC加工材料の ページです。
同じ合金が異なる焼き戻し、硬度レベル、または熱処理条件で供給される場合があります。これらの違いにより、加工中の部品の動作や追加の処理が必要かどうかが変わる可能性があります。
関連する場合は、次のように指定します。
焼き戻しまたは熱処理の状態
硬度範囲
該当する ASTM、AMS、EN、またはその他の規格
プレート、バー、チューブなどの必要なストック形状
プラスチックの色または充填剤の含有量
原産国の制限
材料のトレーサビリティ要件
例:
材質: アルミニウム 7075-T651 プレート 規格: ASTM B209 材質証明書が必要 硬化鋼コンポーネントの場合:
材質: 4140 合金鋼 条件: 最終機械加工前 28 ~ 32 HRC サプライヤーは、より入手しやすい、またはより経済的な材料を推奨できる場合がありますが、承認なしに代替品を導入してはなりません。
代替が許可されない場合は、次のように述べます。
書面による技術的承認がない限り、材料の代替は許可されません。
代替手段が検討される場合は、以下を使用します。
指定された資料を主なオプションとして引用します。同等の材料がレビューのために別途提案される場合があります。
これにより、元の見積ベースラインを明確に保ちながら、サプライヤーが有益な調達や DFM の提案を提供できるようになります。
プロジェクトで材料証明書、工場試験報告書、ヒートロットのトレーサビリティ、RoHS 宣言、または REACH 文書が必要な場合は、それを RFQ に含めてください。
これらの文書は、サプライヤーが在庫を購入する場所や、生産全体を通じて材料がどのように管理されるかに影響を与える可能性があります。加工が完了してからトレーサビリティを求めるのでは手遅れになる場合があります。
明確な材料要件には次のようなものがあります。
材料: アルミニウム 6061-T651 認証: 合金、質質、およびロット番号を示す材料証明書が必要です。代替品: 書面による承認がない限り代替品は使用できません。 目的は、材料を過剰に指定しないことです。これは、すべてのサプライヤーが同じグレード、状態、文書要件を提示していることを確認するためです。
注文数量は CNC 加工コストに直接影響します。
サプライヤーが 5 個の部品を製造するか、500 個の部品を製造するかにかかわらず、プログラミング、セットアップ、治具の準備、工具の選択、および最初の部品の検査が必要です。少量の注文の場合、これらのコストはより少ない個数に分散されます。量が増えると、同じセットアップ作業がより大きなバッチに分散されるため、単価が下がる可能性があります。
RFQ は以下を明確に区別する必要があります。
試作数量
初回生産数量
値下げリクエスト
推定年間需要
一般的な注文またはリリースのサイズ
予想される注文頻度
例:
試作数量: 5 個 お見積り: 5、25、100、および 500 個 推定年間使用量: 2,000 個、250 個のバッチでリリース これにより、サプライヤーは材料の購入、ワークホールディング、サイクルタイム、検査、梱包を評価するためのより良い基盤を得ることができます。
将来の推定数量を、あたかも確認された注文であるかのように提示しないでください。
代筆:
数量:5,000個 現在プロトタイプのみが承認されている場合は、以下を使用します。
現在の要件: プロトタイプ 10 個 潜在的な年間需要: 最大 5,000 個、テストと最終承認の対象 これにより、サプライヤーは当面の要件を正確に見積もることができると同時に、将来の生産でプロセスがどのように変化するかを考慮することができます。
まだテスト中または設計検証中のプロジェクトは、当社のプロジェクトに適している可能性があります。 ラピッドプロトタイピングサービス。 通常の生産に移行する前の
通常は、意味のある量が 3 つまたは 4 つあれば十分です。
実際の注文方法を反映した価格分岐を選択してください。予想される年間需要が 300 個のみの場合、10、100、1,000、および 10,000 個の価格を要求することは役に立ちません。
また、1 回の出荷で全量が必要かどうか、または部分出荷が許容されるかどうかも確認します。
例:
総数量: 300 個 配送スケジュール: 最初に 50 個が必要 残りの 250 個はさらに 2 週間以内に配送される可能性があります これは、サプライヤーが生産能力を計画するのに役立ち、最初の使用可能な部品を受け取るまでの時間を短縮できる可能性があります。
複数のコンポーネントを含む RFQ の場合は、部品ごとに個別の数量を指定します。
部品番号 |
リビジョン |
試作数量 |
生産量 |
|---|---|---|---|
BR-101 |
Rev B |
5 |
100 |
SP-102 |
Rev A |
10 |
200 |
PN-103 |
Rev C |
20 |
400 |
数量リストの部品番号とリビジョンは、CAD モデルと図面と正確に一致する必要があります。
明確な数量情報は、サプライヤーが同じ購入シナリオを見積もるのに役立ちます。また、さまざまな機械工場間でのプロトタイプの価格、生産価格、セットアップコスト、配送オプションの比較も容易になります。
公差は、完成品のばらつきがどの程度許容されるかをサプライヤーに伝えます。また、加工戦略、検査時間、工具、治具、スクラップのリスクにも影響します。
目標は、あらゆる寸法に可能な限り厳しい公差を適用することではありません。これは、フィット、位置合わせ、シーリング、動き、または組み立てに影響を与える機能を制御しながら、他の部分での実際的なバリエーションを許可することです。
RFQ では以下を区別する必要があります。
一般公差
機能固有の許容差
嵌合コンポーネント間にフィット
GD&T 要件
塗装や熱処理による寸法の影響
品質に対する重要な特性
一般公差は、個別公差のない寸法に適用されます。
例:
特に指定のない限り: XX ±0.2 mm X.XX ±0.10 mm 角度寸法 ±0.5° 次のような認知された規格を参照することもできます。
一般公差: ISO 2768-m これにより、サプライヤーに明確なデフォルトが与えられ、重要でない寸法が異なって解釈されるのを防ぎます。
一般に、次の場合にはより厳しい許容差が必要です。
軸受穴
ダボ穴
シャフト径
シール面
フィーチャの位置を特定する
精密スロット
嵌合穴パターン
振れやアライメントを制御する機能
隠れた外側のエッジは ±0.20 mm を許容できますが、2 つの位置決め穴の位置は 0.03 mm 以内に制御する必要がある場合があります。
両方の機能に同じ厳しい公差を適用すると、部品の性能を向上させることなくコストが増加する可能性があります。
実際の公差を選択するための詳細なガイダンスについては、当社の資料を参照してください。 CNC加工公差設計ガイド.
GD&T は、関数が単純なサイズだけではなく、機能間の関係に依存する場合に役立ちます。
一般的なコントロールには次のものが含まれます。
位置
平面度
平行度
直角度
プロフィール
円振れ
総振れ
たとえば、位置公差は、いくつかの厳密な座標寸法よりも、取り付け穴のパターンと機能的なデータム システムの間の関係を明確に定義できます。
データム構造は、部品がアセンブリ内でどのように配置されているかを反映する必要があります。典型的な配置では次のものが使用されます。
主な取り付け面としてのデータム A
位置決め穴としてのデータム B
二次位置決め穴としてのデータム C
既存のディメンションと重複したり競合したりする GD&T コントロールを追加しないでください。
シャフト、ボア、ピン、ベアリング、ブッシュについては、必要な適合性を特定します。
例:
Ø20 H7 ボア または:
ボア直径: 20.000 ~ 20.021 mm 必要に応じて、嵌合部品のサイズを提供したり、目的の機能を説明したりすることもできます。
穴には硬化されたダウエルピンが取り付けられており、目立った遊びがなく手動で繰り返し組み立てることができる必要があります。
これにより、サプライヤーは呼び径のみよりも詳細な情報を得ることができます。
陽極酸化、メッキ、熱処理などの二次加工により寸法が変化する場合があります。
次のような明確なメモを使用してください:
Ø25 H7 ボア要件は、陽極酸化後に適用されます。 または:
ベアリングの穴をマスキングします。穴寸法は陽極酸化処理前に適用されます。 この区別は、以下の場合に特に重要です。
軸受穴
スレッド
圧入径
精密スロット
ダボ穴
シール機能
選択したフィーチャに追加の制御が必要な場合は、図面上で明確にマークしてください。
例:
CTQ とマークされた寸法には、記録された検査結果が必要です。 CTQ シンボルのみに依存しないでください。サプライヤーが CMM レポートを提供する必要があるか、すべての部品を検査する必要があるか、または定義されたサンプルからの結果を記録する必要があるかを述べます。
明確な公差スキームは、サプライヤーがどこで精度が重要か、どこで標準の加工能力が許容できるかを理解するのに役立ちます。これにより、不必要な製造コストや検査コストを回避しながら、見積もりの精度が向上します。
表面要件は、製造プロセスと部品の最終的な受け入れの両方に影響を与える可能性があります。 「滑らか」、「黒色仕上げ」、または「良好な外観」などの用語は主観的すぎて、正確な CNC 加工の見積もりを作成できません。
RFQ では、次の 3 つの異なる要件を分離する必要があります。
加工面粗さ
バリ取りとエッジの状態
二次仕上げと外観
表面粗さは通常Ra値で表されます。
例:
一般加工面:Ra3.2μm以下 軸受内径:Ra0.8μm以下 シール面:Ra1.6μm以下 部品の機能上必要な場合を除き、すべての表面に同じ細かい仕上げを施すことは避けてください。粗さの要件が厳しくなると、より遅い切削パラメータ、追加の仕上げパス、特別な工具、または個別の検査が必要になる場合があります。
制御された粗さを主に次のような機能領域に適用します。
ベアリングシート
シール面
摺動面
バルブインターフェース
ガスケット接触部
精密な位置決め面
粗さの値と描画メモの詳細については、「 CNC表面仕上げ設計ガイド.
単純な部品の場合は、「すべてのエッジのバリを取る」などの一般的な注意事項で十分かもしれませんが、精密部品の場合は、より詳細な情報が必要になることがよくあります。
例:
すべてのバリと遊離した切りくずを除去します。指定されていない鋭利なエッジを 0.2 ~ 0.5 mm で折ってください。 機能的なエッジの場合:
マークされたシールエッジを丸めずに、盛り上がったバリを取り除きます。 過剰な手動バリ取りは、小さな穴、薄い壁、位置決めエッジ、およびシール機能を変更する可能性があるため、この区別は重要です。
色のみで仕上げを指定しないでください。
代わりに:
ブラック仕上げ 用途:
ファインビードブラスト後、タイプ II 黒色陽極酸化処理。 プロジェクトに応じて、以下も定義します。
仕上げの種類と規格
色
質感とか光沢とか
膜厚
マスクされた領域
導電性を維持する必要がある表面
保護する必要があるねじ山または穴
寸法が仕上げ前に適用されるか、仕上げ後に適用されるか
必要なプロセス証明書
NAITE TECH はさまざまな製品を提供します。 表面仕上げサービス。 金属やプラスチックの機械加工部品の
外観が重要な場合は、図面上またはレンダリングされたイメージ上で目に見えるサーフェスにマークを付けます。
実際的な注意点としては、次のようになります。
面 A は顧客から見える化粧面です。目に見える傷、へこみ、クランプマーク、または陽極酸化ラックマークは、面 A には許可されません。通常の機械加工マークは、隠れた表面では許容されます。 これにより、サプライヤーは部品全体に同じ外観基準を適用することなく、治具、取り扱い、仕上げ、梱包を計画することができます。
陽極酸化、メッキ、粉体塗装、塗装により、ボア、シャフト、ネジ山、スロットのサイズが変更される場合があります。
次のような直接メモを使用します:
Ø20 H7 ボア要件は、陽極酸化後に適用されます。 または:
Ø20 H7 ボアをマスキングします。穴寸法は陽極酸化処理前に適用されます。 この明確化がないと、サプライヤーは部品を正しく機械加工しても、相手コンポーネントに適合しない完成品を納品する可能性があります。
完全な表面仕様では、測定可能な仕上げ、外観標準、および最終寸法が受け入れられる条件を定義する必要があります。
検査要件はコストとリードタイムの両方に影響するため、RFQ に含める必要があります。
機械工場は通常、セットアップおよび生産中に部品を検査しますが、「標準検査」は自動的に正式なレポートが提供されることを意味するものではありません。記録された測定値、トレーサビリティ、またはコンプライアンス文書が必要な場合は、見積書を作成する前にそれらを明記してください。
RFQ では、プロジェクトに以下が必要かどうかを説明する必要があります。
標準的な工程内および最終検査
初品検査
最初の商品検査
全次元のレポート
三次元測定機検査
抜き取り検査
選択された機能の全数検査
機能テスト
すべての次元に同じレベルの検証が必要なわけではありません。一般的な寸法はサプライヤーの通常の検査プロセスでカバーされる場合がありますが、重要な機能については結果の記録が必要な場合があります。
例:
標準検査: サプライヤーの通常の工程内および最終検査。重要な特性: CTQ とマークされたすべての寸法の実測結果を記録します。最初の記事: 最初の注文から 1 つの部品についての完全な寸法レポートを提供します。 これは、すべての部品のすべての寸法に関する完全なレポートを要求するよりも明確で経済的です。
利用可能なものを確認できます 品質管理と検査機能 については、寸法検証と生産管理の詳細をご覧ください。
CMM 検査は、次のような場合に役立ちます。
穴の位置
プロフィール
データム関連の機能
ボアアライメント
平面度と平行度
複雑な多面形状
ただし、ねじ山、小径、表面粗さ、および機能的な適合性については、専用のゲージまたは手動測定装置を使用して確認する方がよい場合があります。
図面全体の CMM 検査を要求するのではなく、それが必要なフィーチャーを特定します。CTQ
とマークされた位置、プロファイル、およびボアアライメント特性の CMM レポートを提供します。 「検査報告書が必要」では、どの部分を測定しなければならないかは説明されていません。
次のような特定の指示を使用します。
1 つの最初の記事パーツについて完全な次元のレポートを提供します。 100% の製造部品の 2 つの重要な穴径を検査して記録します。 繰り返し生産する場合は、代わりに各バッチから定義されたサンプルをリクエストすることもできます。
CNC 機械加工部品に関して一般的に要求されるドキュメントには、次のものがあります。
適合証明書
材質証明書
ミルテストレポート
熱処理証明書
表面仕上げ証明書
初品検査報告書
三次元測定機レポート
RoHS または REACH 宣言
プロジェクトに実際に必要なドキュメントのみをリクエストしてください。追加のレポートとトレーサビリティにより、管理作業が増加し、材料や仕上げ材の供給元が制限される可能性があります。
簡潔な文書要件は次のようになります。
出荷に必要な文書: - 適合証明書 - ロット番号付きの材料証明書 - 陽極酸化証明書 - CTQ 寸法検査報告書 部品を材料ロット、仕上げバッチ、または個々のシリアル番号に関連付けたままにする必要がある場合は、必要なトレーサビリティ レベルを記載します。
例:
製造ロットごとに材料と仕上げのトレーサビリティを維持します。各パッケージに部品番号、リビジョン、数量、ロット番号をマークします。 明確な検査と文書化の要件により、すべてのサプライヤーが同じ品質ベースラインを見積もることができます。また、品質部門が必要とするレポートや証明書なしで許容可能な部品を受け取るリスクも軽減されます。
リードタイムは加工時間だけでは決まりません。材料の入手可能性、仕上げ、検査、梱包、国際配送はすべて、最終納期に影響を与える可能性があります。
異なる解釈を避けるために、単に注文が「緊急」であると言うのではなく、部品がいつ到着する必要があるかを明記してください。
RFQ には以下を含める必要があります。
ご希望のお届け日
発送先
郵便番号
ご希望の発送方法
分割出荷が受け入れられるかどうか
該当する場合、必須のインコタームズ
特別な梱包またはラベルの貼り付けに関する指示
書く代わりに:
配達:できるだけ早く 用途:
必要な配送: 部品は 10 月 18 日までにカリフォルニアの施設に到着する必要があります。 特定の到着日により、サプライヤーは加工、仕上げ、検査、出荷を逆算して行うことができます。
スケジュールが柔軟な場合は、許容可能な範囲を指定してください。
目標納期: 発注書の確認後 4 ~ 5 週間。到着可能な最も早い日付を指定してください。 これにより、サプライヤーはプロジェクトを緊急注文として扱うことなく、現実的なスケジュールを提案する余地が得られます。
組み立てやテストのために最初に少量が必要な場合は、RFQ で指定してください。
例:
総数量: 200 個 納品スケジュール: 組み立て検証には最初に 20 個が必要です。残りの 180 個は 2 週間以内に続く可能性があります。 部分納品はプロジェクトをより早く進めるのに役立ちますが、運送費、書類作成費、梱包費も増加する可能性があります。早い数量が実際的なメリットをもたらす場合にのみリクエストしてください。
目的地は、運賃、輸送時間、通関書類、および最適な配送方法に影響します。
少なくとも以下を含めてください:
目的地の国
都市または地域
郵便番号
商業用または住居用の住所タイプ
顧客の運賃口座(該当する場合)
国際注文の場合は、見積に運賃を含める必要があるかどうか、およびどのインコタームズを適用する必要があるかを明確にしてください。
例:
配送: 米国テキサス州オースティン 78758 への配送を見積もります。インコタームズ: DDP を推奨します。運送費と輸入関連料金は別途ご確認ください。 インコタームズが記載されていない場合、サプライヤーは異なる商業条件に基づいて配送料を計算する可能性があり、見積りの比較が困難になります。
堅牢な産業用コンポーネントには、標準的な保護パッケージで十分な場合があります。化粧仕上げ、鋭利な形状、精密な穴、または腐食しやすい表面を備えた部品には、追加の保護が必要な場合があります。
考えられる梱包要件は次のとおりです。
個包装または袋詰め
フォームまたはボール紙のセパレーター
金属同士の接触がない
ネジ山とポートの保護キャップ
VCI腐食保護
真空シール
カスタムトレイ
清潔な梱包
部品番号とリビジョンラベル
ロットまたはシリアル番号の識別
例:
梱包: 各陽極酸化ハウジングを非研磨袋に個別に包みます。輸送中に部品が互いに接触してはなりません。各パッケージに部品番号、リビジョン、数量を記載したラベルを貼ります。 利用可能なものをレビューできます 梱包および出荷ソリューション。 精密機械加工部品の
注文の準備または配送方法に影響を与える可能性のある次のような指示を含めます。
最大カートン重量
パレット寸法
バーコード形式
顧客固有のラベル
発注書明細ごとに個別に梱包する
パッキングリストの配置
木製梱包要件
混合品番の制限
予約配達
これらの詳細は技術的というよりも商業的なものに見えるかもしれませんが、梱包作業、材料費、出荷準備に影響を与える可能性があります。
明確な配送および梱包セクションは、サプライヤーが機械加工作業だけでなく、完全な納品要件を見積もるのに役立ちます。
サプライヤーは、どの機能が最終アセンブリに重要であるかを理解すると、部品をより正確に見積もることができます。
完全な製品や機密のシステム設計を開示する必要はありません。多くの場合、部品の機能についての短い説明は、製造エンジニアが重要な関係、考えられる歪みのリスク、および適切な製造方法を特定するのに十分役立ちます。
役立つアプリケーション情報には次のものが含まれます。
アセンブリ内のパーツを配置するサーフェス
どの穴またはボアが嵌合コンポーネントの位置を揃えるか
フィーチャーがプレス、スライド、またはすきまばめを作成するかどうか
どの表面がシールを提供するか
部品に構造的負荷がかかるかどうか
動作温度または環境暴露
摩耗、摩擦、腐食が起こりやすい箇所
最終顧客に見える表面
以前のプロトタイプで問題を引き起こした機能
例:
このハウジングは、回転シャフトの位置合わせに使用される 2 つのベアリングをサポートしています。 2 つのベアリングのボア間の関係は重要です。外形寸法は機能的に重要ではありませんが、組み立て後に面 A が表示されます。 このメモは、外側のエンベロープよりも穴の位置合わせと表面の処理に注意を払う必要があることをサプライヤーに伝えます。
可能であれば、相手のシャフト、ピン、ベアリング、シール、または留め具の寸法を提供してください。
次のような注記:
Ø12 mm の穴は硬化した位置決めピンを受け入れるため、目立った動きなしに繰り返し手動で組み立てることができる必要があります。 公称内径のみよりも、より有用な情報が得られます。
簡略化されたアセンブリ モデル、断面図、またはマークアップされた画像も役立つ場合があります。無関係なコンポーネントや機密コンポーネントを削除し、参照のみを目的として提供されているファイルを明確に識別します。
材料、仕上げ、公差の決定は、部品が使用される場所によって異なる場合があります。
関連する条件には次のようなものがあります。
野外露出
湿気または塩水噴霧
化学薬品または洗浄剤
温度の上昇または変化
真空条件
繰り返しの衝撃や振動
食品、医療、またはクリーン環境での使用
例:
この部品は屋外で動作するため、湿気にさらされる可能性があります。耐食性は、表面の色の一貫性よりも重要です。 これは、サプライヤーが特定の材料または表面処理が指定された理由を理解するのに役立ちます。
設計がまだ柔軟である場合は、製造可能性に関するフィードバックを直接リクエストしてください。
サプライヤーは次の機会を特定できます。
内隅の半径を大きくする
切削工具へのアクセスを改善
不必要な許容誤差を減らす
標準の穴またはネジサイズを使用してください
ワーク保持を簡素化
セットアップの数を減らす
より入手可能な素材を選択してください
仕上げ中に重要なフィーチャを保護する
複数の面にわたって密接に関連したフィーチャーを持つ複雑な部品の場合、サプライヤーは次のことを検討することがあります。 5 軸 CNC 加工により、 位置変更を減らし、フィーチャの関係を維持します。
役立つ RFQ メモは次のとおりです。
デザインはまだマイナーな変更の余地があります。加工コストの削減、再現性の向上、またはリードタイムの短縮につながる修正を特定してください。
アプリケーション コンテキストは完全な図面を置き換えるものではありません。これは、サプライヤーが図面を正しく解釈し、パフォーマンスを制御する機能に重点を置いてエンジニアリング レビューを行うのに役立ちます。
技術ファイルは、何を製造する必要があるかを定義します。商用情報は、見積書の作成方法と比較方法を定義します。
これらの要件が欠落している場合、サプライヤーは異なる仮定に基づいて価格を返す場合があります。ある見積もりには仕上げ、検査、出荷が含まれる場合もあれば、別の見積もりには機械加工のみが含まれる場合もあります。
該当する場合、RFQ には次のように記載する必要があります。
見積通貨
RFQの回答期限
必要な見積の有効性
支払い条件
運賃を含めるべきかどうか
適用されるインコタームズ
ツールと NRE のコストを個別にリストする必要があるかどうか
NDA または機密保持の要件
サプライヤーのオンボーディング要件
代替プロセスや材料を提案できるかどうか
プログラミング、治具、特別な工具、ゲージ、および最初の製品検査には、すべての繰り返し注文に適用されるわけではないコストが発生する場合があります。
これらの項目を単価とは別に請求してください。
以下を別途記載してください。 - 単価 - プログラミングまたは NRE - 専用治具費用 - 特殊工具 - 初品検査 - 表面仕上げ - 梱包 - 運賃 これにより、実際の生産価格を理解し、将来の注文に再度適用される可能性のある料金を判断することが容易になります。
重要な前提条件と除外事項をリストアップするようサプライヤーに依頼してください。
例:
見積書に以下が含まれていることを確認してください。 - アルミニウム 6061-T651 - タイプ II 黒色陽極酸化処理 - CTQ 検査報告書 - 個別の保護パッケージ 除外事項や代替案を個別にリストします。 これにより、重要な要件が省略されたというだけの理由で、より低い価格がより競争力があるように見えることを防ぎます。
材料価格、為替レート、生産能力は変更される可能性があります。承認プロセスに数週間かかる可能性がある場合は、見積書の有効期間を明記してください。
例:
見積もりの有効期間: 最低 30 日 サプライヤーがその期間の価格設定を保持できない場合は、どの品目が調整される可能性があるかを特定する必要があります。
サプライヤーがモデルまたは図面をレビューする前に NDA が必要な場合は、プロセスを早めに開始してください。
機密保持契約が遅れていると、エンジニアリング チームが予定通りに見積を完了できない可能性があります。
簡単な RFQ メモには次のように書かれている場合があります:
完全なアセンブリ ファイルにアクセスする前に NDA が必要です。書類作成の適切な連絡先をご確認ください。 選択された情報のみが機密である場合は、最初のレビューのために簡略化された部品モデルまたは編集されたアセンブリ参照を送信することを検討してください。
現実的な目標価格は、サプライヤーが代替材料、公差、治具、または生産方法を評価するのに役立ちます。技術的な根拠なしに数値を一致させるための指示ではなく、コスト目標として提示されるべきです。
例:
目標生産価格: 500 個の部品あたり 38 米ドル。この目標の達成に役立つ可能性のある設計またはプロセスの変更を特定してください。 これにより、引用の透明性を維持しながら、有用な DFM フィードバックが促進されます。
見積リードタイムは次の時点から始まります。
RFQの承認
注文書の領収書
保証金の支払い
図面承認
材料の入手可能性
第一条の承認
サプライヤーに開始点を特定するよう依頼してください。
例:
- 材料調達時間 - 初品リードタイム - 承認後の生産リードタイム - 出荷予定日数 を記載してください。 これにより、配信約束を比較しやすくなります。
複数のサプライヤーの場合は、同じ数量、改訂、仕上げ、検査、および納品要件を使用します。可能であれば、各サプライヤーに同じ構造で価格を返すよう依頼してください。
単純な比較形式には次のものが含まれます。
アイテム |
サプライヤーの対応 |
|---|---|
単価 |
|
数量ベース |
|
ツーリングまたは NRE |
|
含まれる材料 |
|
表面仕上げが含まれています |
|
検査込み |
|
パッケージ付属 |
|
運賃込み |
|
リードタイム |
|
見積の有効性 |
|
仮定または除外 |
一貫した商業情報は、不完全な要件や異なる要件に基づいて価格を選択するのではなく、同じ基準に基づいて見積もりを比較するのに役立ちます。
価格差の背後にある要因の詳細な説明については、以下をお読みください。 CNC 加工の見積もりがサプライヤーによって異なる理由.
部品の設計が完了した場合でも、詳細が不足していたり不明瞭であったりすると、見積もりの比較が困難になることがあります。一般に、次の間違いは、注文後の追加の質問、不正確な価格設定、または変更につながります。
スクリーンショットは部品の形状を説明するのに役立ちますが、プログラミングや機械加工のレビューに信頼できるジオメトリを提供するものではありません。
より良いアプローチ: ソリッド 3D CAD モデルと制御された 2D 図面を提供します。
サプライヤーは、あるリビジョンからの形状を引用しながら、別のリビジョンの公差をレビューする場合があります。
より良いアプローチ: すべてのファイル名に部品番号とリビジョンを含め、廃止されたファイルを RFQ パッケージから削除します。
ブラケット-1052-Rev-B.ステップ ブラケット-1052-Rev-B.pdf 「アルミニウム」や「ステンレス鋼」などの用語により、サプライヤーはさまざまな材料を想定することができます。
より良いアプローチ: 正確なグレード、状態、認定要件を記載します。
材質: アルミニウム 6061-T651 書類: 材質証明書が必要 不必要な精度は、部品の機能を向上させることなく、加工時間、検査労力、およびスクラップのリスクを増加させる可能性があります。
より良いアプローチ: 実際的な一般公差を使用し、フィット、シーリング、位置合わせ、または動きに影響を与えるフィーチャのみに厳密な制御を適用します。
「M6 ねじ」などの注記は、ピッチ、公差クラス、ねじの深さを定義するものではありません。
より良いアプローチ:
M6 × 1.0-6H 最小全ねじ深さ 12 mm また、該当する場合、インサート、皿穴、座ぐり、スルーまたはブラインド条件も特定します。
「黒色仕上げ」とは、陽極酸化処理、粉体塗装、ペイント、メッキ、または黒色酸化処理を指します。
より良いアプローチ: 完全な仕上げプロセス、色、質感、コーティングの厚さ、およびマスキング要件を定義します。
細かいビードブラストとそれに続くタイプ II ブラックアルマイト処理。すべてのネジ穴とベアリング穴をマスキングします。 サプライヤーは、結果を文書化せずに通常の製造検査を行う場合があります。
より良いアプローチ: どの機能に記録された測定が必要かを述べ、出荷に必要なすべてのレポートまたは証明書をリストします。
5 つのプロトタイプを見積もるサプライヤーは、予想される年間需要が分からない場合、将来の生産には不適切なプロセスを選択する可能性があります。
より良いアプローチ: 確認されたプロトタイプの数量を推定生産予測から切り離します。
現在の要件: 試作部品 5 個 推定年間需要: 1,500 個の部品、設計承認が必要 「できるだけ早く」という言葉は、サプライヤーに測定可能なスケジュール目標を与えるものではありません。
より良いアプローチ: 必要な到着日、目的地、および許容可能な分納スケジュールを提供します。
あるサプライヤーは仕上げ、検査、認証、運賃を含む場合がありますが、別のサプライヤーは機械加工のみを見積もる場合があります。
より良いアプローチ: すべてのサプライヤーに同じ RFQ パッケージを送信し、各サプライヤーに前提条件、除外条件、およびオプション料金を個別にリストするよう依頼します。
プロジェクトを送信する前に、次のことを確認してください。
モデルと図面は同じリビジョンを示しています
材料と分量が明記されている
重要な公差とねじ山は完全に定義されています
仕上げとマスキングの要件が含まれています
検査記録が記載されています
配送と梱包の期待値は測定可能
未解決の技術的な質問は明確に特定されます
サプライヤーは同じ商業ベースラインを引用しています
完全な RFQ は長くする必要はありません。製造プロセス、品質要件、価格、納期スケジュールを変更する可能性のある仮定を取り除く必要があります。
プロジェクト パッケージの準備ができたら、弊社を通じて提出してください。 CNC加工の見積もりリクエストページ。 エンジニアリングレビューのための
次の例は、購入者が精密機械加工コンポーネントの技術情報、品質情報、商業情報をどのように整理できるかを示しています。
一語一語コピーする必要はありません。その目的は、添付の CAD ファイルおよび図面と一致する 1 つの明確な参照をサプライヤーに提供することです。
RFQ タイトル: 精密アルミニウム ベアリング ハウジング 部品番号: BH-2047 リビジョン: Rev D 含まれるファイル: BH-2047-Rev-D.step BH-2047-Rev-D.pdf 製造プロセス: CNC フライス加工 サプライヤーは、コスト、公差性能、セットアップ要件に基づいて 3 軸、4 軸、または 5 軸加工を提案する場合があります。材質: アルミニウム 7075-T651 プレート 材質要件: 合金、質質、ロット番号を示す材質証明書が必要です。書面による承認がない限り、材料の代替は許可されません。数量: 試作注文: 5 個 こちらもお見積りください: 25 個 100 個 500 個 推定年間使用量: 2,000 個、約 250 個のバッチでリリース 一般公差: 特に指定のない限り ISO 2768-m 重要な特徴: 2 つの Ø25 mm ベアリング穴は機能的に重要です。穴は、図面に示されている GD&T 要件に従って位置合わせされたままでなければなりません。基準面 A:主取付面 データム B:主軸受穴 ねじ山:M5 × 0.8-6H 最小全ねじ深さ 10 mm 表面粗さ: 軸受穴:Ra 0.8 μm 最大 取付面:Ra 1.6 μm 最大 一般加工面:Ra 3.2 μm 最大 バリ取り:すべてのバリと遊離切粉を除去します。指定されていない外側のエッジを 0.2 ~ 0.4 mm 切断します。印を付けたシールの端を丸めないでください。表面仕上げ: 細かいビードブラストとそれに続くタイプ II 黒色陽極酸化処理。マスキング: 両方のベアリングの穴、すべてのネジ穴、および電気接地面をマスキングします。外観上の要件: Face C は顧客の目に見えます。面 C には、目に見える傷、へこみ、クランプ マーク、または陽極酸化ラック マークは認められません。 寸法: 軸受穴の寸法は、穴がマスキングされているため、陽極酸化前に適用されます。他のすべての管理寸法は、最終完成状態に適用されます。検査: サプライヤー標準の工程内および最終検査。最初の記事: 1 つのプロトタイプ部品の全次元レポートを提供します。重要な特性: CTQ とマークされたすべての図面特性について記録された結果を提供します。 CMM 検査: CMM 検査を使用して、ボアの位置、位置合わせ、平面度、およびその他のデータム関連の幾何学的要件を確認します。必要な書類: 適合証明書 材質証明書 陽極酸化処理証明書 初品寸法報告書 CTQ 検査報告書 用途: このハウジングは、回転シャフトの位置合わせに使用される 2 つのベアリングをサポートします。ベアリングの穴間の関係は、組み立てのパフォーマンスにとって重要です。エンベロープの外部寸法は機能的に重要ではありません。最終組み立て後も面 C は表示されたままになります。梱包: 各ハウジングを非研磨性の保護袋で個別に包みます。出荷中に仕上げ面が互いに接触してはなりません。各パッケージに部品番号、リビジョン、数量、製造ロットを記載したラベルを付けます。納品: 5 つのプロトタイプ部品が 10 月 18 日までにカリフォルニアの施設に到着する必要があります。 部分納品: 検証スケジュールが短縮される場合は、2 つの部品の最初の出荷が許容されます。見積要件: 単価、プログラミングまたは NRE、検査、表面仕上げ、梱包、運賃を別途記載します。状態: 見積の有効性 材料調達時間 試作品リードタイム 製造リードタイム 出荷時間 追加リクエスト: コストの削減、再現性の向上、またはリードタイムの短縮につながる DFM の推奨事項を特定してください。すべての見積もりの前提条件と除外事項を個別にリストします。 この例は、サプライヤーが理解するのに十分な情報を提供します。
どのリビジョンが引用されているか
購入しなければならない材料は何ですか
どの数量が即時であり、どの数量が予測であるか
機能的に重要な寸法はどれか
パーツをどのように仕上げるべきか
どのような検査記録を提出する必要があるか
部品の梱包方法と配送方法
どの料金を個別に表示する必要があるか
また、承認された技術要件を黙って変更することなく、より効率的な製造方法をサプライヤーに推奨する余地も与えられます。
RFQ の概要では、添付の図面と矛盾する要件を導入してはなりません。
図面でタイプ II 黒色陽極酸化処理が指定されている場合、RFQ は硬質陽極酸化処理を要求しないでください。モデルと図面が Rev D の場合、数量リストとファイル名にも Rev D が表示されます。
要件が変更された場合は、関連ファイルを更新し、新しいリビジョンを明確に識別します。
複数の部品番号を持つプロジェクトの場合は、品目ごとに同じ構造を使用し、個別の数量テーブルを提供します。これにより、サプライヤーはあらゆるモデル、図面、材質、仕上げ、納期要件を正確に照合することが容易になります。
独自の RFQ パッケージが完成したら、弊社を通じて送信できます。 カスタム CNC 加工サービスのページ。 技術的なレビューと見積もりのための
最低単価が必ずしもプロジェクト総コストの最低額であるとは限りません。
2 つのサプライヤーが同じ CAD ファイルを受け取った場合でも、非常に異なる価格を返す場合があります。この違いは、選択した材料ソース、加工方法、検査範囲、仕上げプロセス、梱包、輸送、または明確に定義されていない要件に関する仮定に起因する可能性があります。
サプライヤーを選択する前に、すべての見積が同じリビジョン、数量、材質、仕上げ、品質要件に基づいていることを確認してください。
単価だけを見るのではなく、次の項目を確認してください。
見積項目 |
何を確認するか |
|---|---|
部品のリビジョン |
見積もりは現在のモデルと図面に基づいていますか? |
材料 |
正確なグレード、状態、証明書は含まれていますか? |
量 |
単価は要求された注文数量に基づいていますか? |
公差 |
サプライヤーはすべての重要な寸法と GD&T を受け入れていますか? |
表面仕上げ |
準備、マスキング、コーティング、および化粧品の要件は含まれていますか? |
検査 |
価格には必要な FAI、CMM レポート、または CTQ 検査が含まれていますか? |
ツーリングとNRE |
1 回限りの料金は個別に記載されていますか? |
包装 |
必要な表面保護は含まれていますか? |
貨物 |
送料は含まれていますか、見積もられていますか、それとも除外されていますか? |
リードタイム |
見積リードタイムはいつから始まりますか? |
仮定 |
サプライヤーは除外事項を列挙したり、代替案を提案したりしましたか? |
サプライヤーがより効率的なプロセスを備えている場合は、より低い見積もりが完全に有効になる可能性があります。また、重要な要件が省略されているため、この値が低くなる可能性もあります。
次のような注記を探してください。
認定のない標準的な商用資料に基づいた見積もり。 表面処理、運賃は別途となります。 一般公差は±0.10mmとします。 これらの仮定は必ずしも問題になるわけではありませんが、見積もりを公正に比較するには、実際の要件と一致する必要があります。
仕入先に代替材質、公差、仕上げ加工を提案される場合は、当初の仕様に基づく見積とは別にオプションを提示してもらいます。
プログラミング、治具、特殊工具、および初回商品検査は、初回注文にのみ適用される場合があります。
例:
250 個の単価: USD 36.50 1 回限りの料金: プログラミングおよびセットアップ: USD 420 専用治具: USD 680 初回商品検査: USD 250 これらの料金を分離すると、将来のリピート注文のコストを簡単に見積もることができます。
また、工具や治具が引き続き利用可能かどうか、追加のメンテナンス費用や交換費用が後で発生する可能性があるかどうかも確認してください。
見積リードタイムは以下の後に開始される場合があります。
注文書の領収書
保証金の支払い
最終的な図面の承認
資材到着
第一条の承認
材料の到着後から始まる 4 週間のリードタイムは、発注書の確認から 4 週間と同じではありません。
各サプライヤーに次のことを確認してもらいます。
資材調達時間
試作品または初品のリードタイム
顧客の承認時間
残りの制作時間
仕上げ・検査時間
配送時間
強力なサプライヤーは、価格を返す以上のことを行います。
見積書または技術フィードバックには、エンジニアリング チームが以下を検討したことが示されている必要があります。
ツールへのアクセス
ワークホールディング
厳しい公差
薄肉または歪みのリスク
仕上げ手当
検査方法
設計上の改善の可能性
発注前に実際の製造上の問題を特定するサプライヤーは、技術的な質問を一切せずに最速または最低の見積もりを返すサプライヤーよりも、より多くの価値を提供する可能性があります。
追加のコンテキストについては、を参照してください。 CNC 加工の見積もりがサプライヤーによって異なる理由.
最良の見積書とは、技術要件を完全に満たし、その前提条件を明確に説明し、プロトタイプから再生産までの現実的な道筋を提供するものです。
CAD ファイル、公差、検査要件、数量、DFM フィードバック、および CNC 加工の見積作成に関するよくある質問に対する簡単な回答が見つかります。
CNC 加工の最初の見積もりでは、使用可能な 3D CAD モデル、材料グレード、必要数量、表面仕上げ、納品先を提供してください。
実稼働準備が整った見積もりの場合は、以下も含めてください。
RFQ が最終的な製造要件を反映しているほど、見積価格やリードタイムが後で変更される可能性は低くなります。
ほとんどの精密部品や製造部品では、両方のファイルを提供する必要があります。
3D モデルは公称形状を定義し、サプライヤーがストック サイズ、工具アクセス、加工セットアップ、およびツールパスを評価するのに役立ちます。 2D 図面は、公差、GD&T、ねじ山、表面粗さ、仕上げ、検査メモなどの管理された要件を伝えます。
単純な部品は 3D モデルのみから見積もることができますが、すべての管理要件が確認されるまで価格は暫定的なものでなければなりません。
通常、STEP または STP は最も実用的な中立的なファイル形式です。これは CAD/CAM システムで広くサポートされており、通常はソリッド ジオメトリを正確に保存します。
X_T などの Parasolid 形式も一般的に受け入れられます。サプライヤーが同じソフトウェアをサポートしている場合、ネイティブ CAD ファイルが役立つ場合があります。
精密機械加工部品のジオメトリの唯一のソースとしてスクリーンショットや STL ファイルを使用することは避けてください。 STL ファイルには、正確なソリッド ジオメトリではなくメッシュ データが含まれているため、小さな穴、曲線、詳細なフィーチャが最終的な見積もりに十分正確に保存されない可能性があります。
すべての形状、寸法、製造メモが明確に定義されている場合、サプライヤーは完全な PDF 図面から単純なフライス加工または旋削部品を見積もることができる場合があります。
ただし、図面のみから引用するには、手作業による解釈がさらに必要になります。ソリッド 3D モデルも利用できる場合、複雑な輪郭、ブレンド サーフェス、深いポケット、および多軸フィーチャの評価が容易になります。
通常、両方のファイルを提供すると、説明に関する質問が減り、見積もりの精度が向上します。
許容誤差を厳しくするには、次のことが必要になる場合があります。
主に、フィット、シーリング、位置合わせ、動作、または組み立てに影響を与えるフィーチャーに厳しい公差を適用します。重要でない寸法には、通常、実用的な一般公差を使用する必要があります。
こちらをお読みください。 CNC加工公差設計ガイド 詳しい設計上の推奨事項については、
部品の機能が関連フィーチャーの位置、方向、形状、または振れに依存する場合は、GD&T を含めます。
以下を制御するのに役立ちます。
データム構造は、実際のアセンブリ内で部品がどのように配置されているかを反映する必要があります。既存の寸法と重複したり競合したりする幾何学的コントロールは避けてください。
サプライヤーは、さまざまな機械、セットアップ戦略、治具、切削工具、材料源、検査方法、仕上げパートナーを選択する場合があります。
RFQ が不完全で、各サプライヤーが材料認証、公差、仕上げ、検査、梱包、運賃に関して異なる仮定を行っている場合にも、価格が変動する可能性があります。
確認してください。 CNC 加工の見積もりがサプライヤーによって異なる理由 最も一般的な価格の違いを理解するために
はい、数量が現実的な購入シナリオを反映している場合に限ります。
10個、50個、250個、1,000個をお見積りください。
数量価格の内訳は、セットアップ、プログラミング、材料購入、生産効率が単価にどのように影響するかを示すのに役立ちます。
サプライヤーが予測を購入確約として扱わないように、確定した注文数量と将来の推定数量を明確に分離します。
品質システム、顧客、またはアプリケーションに必要な文書を要求します。一般的なオプションは次のとおりです。
正式なレポートが標準価格に含まれていると想定しないでください。どの寸法の結果を記録する必要があるか、また検査する必要がある部品の数を示します。
こちらをご覧ください。 品質管理と検査能力 追加情報については、
はい。多くの場合、RFQ 段階は、製造性を考慮した設計のフィードバックを要求するのに最適な時期です。
サプライヤーは次のような変更を推奨する場合があります。
最初に元の設計を見積もって、提案された変更を別のオプションとして提示するようサプライヤーに依頼してください。これにより、承認された技術ベースラインが明確に保たれます。
見積もりの所要時間は、プロジェクトの複雑さと完了度によって異なります。
クリーンな CAD モデル、共通の材料、標準公差、および明確な数量を備えた単純な部品は、通常、厳密な GD&T、多軸加工、特殊材料、仕上げ、CMM 検査、またはカスタム治具を含むプロジェクトよりも迅速に評価できます。
見積時間を短縮する最も効果的な方法は、完全でリビジョン管理された RFQ パッケージを提供し、未解決の技術的な質問を明確に識別することです。
RFQ を送信する前に、次のことを確認してください。
サプライヤーに、すべての前提条件、除外事項、および提案された代替案を見積書に記載するよう依頼してください。
CNC 加工の見積もりをリクエストする


