
- Lar
- Capacidades
- Solução
- Material
- Indústria
- Recursos
- Solicite um orçamento
Visualizações: 0 Autor: Editor do site Horário de publicação: 16/07/2026 Origem: Site
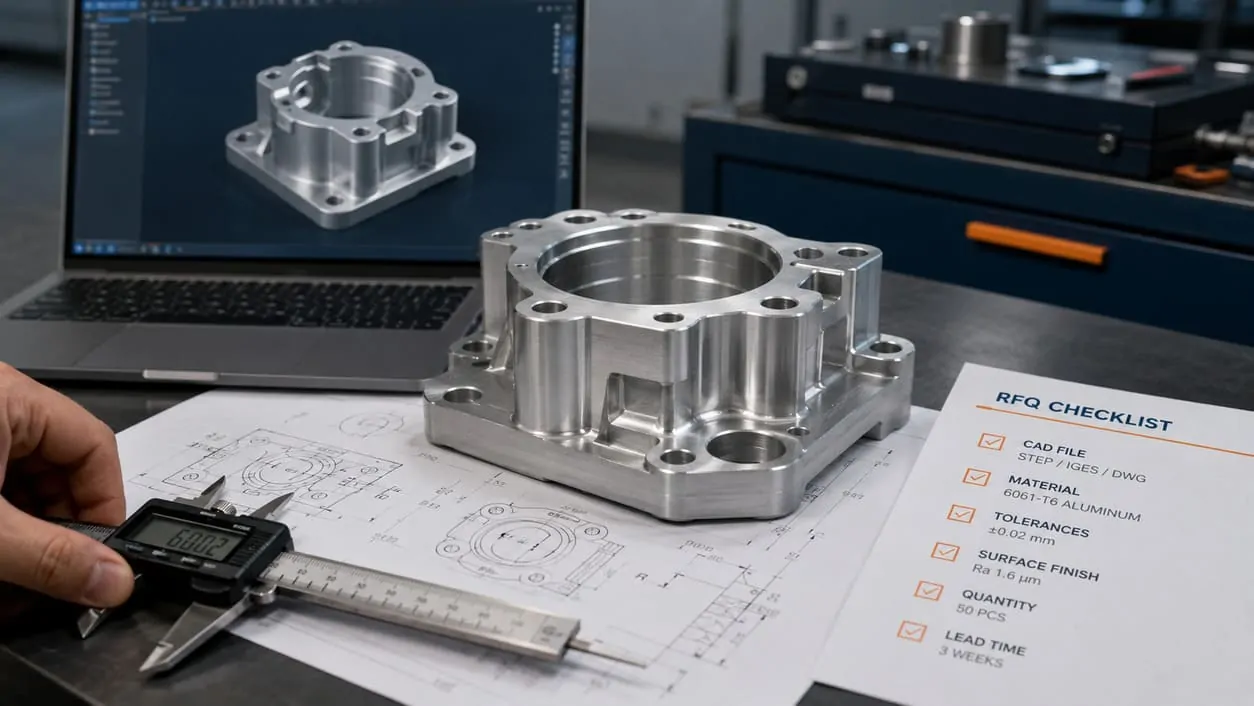
Uma cotação precisa de usinagem CNC começa com um pacote de RFQ claro.
Um modelo 3D pode mostrar o formato de uma peça, mas nem sempre informa à oficina mecânica quais dimensões são críticas, qual a condição do material necessária, como as superfícies devem ser acabadas ou quais registros de inspeção devem ser fornecidos. Quando esses detalhes estão faltando, o fornecedor precisa fazer mais perguntas ou preparar o orçamento usando suposições.
Uma RFQ completa de usinagem CNC normalmente deve incluir:
Um modelo CAD 3D atual e desenho 2D
A qualidade e condição exata do material
Protótipo e quantidades de produção
Tolerâncias gerais e críticas
Requisitos de rosca, ajuste e GD&T
Especificações de rugosidade e acabamento superficial
Requisitos de inspeção e certificação
A data de entrega necessária e o destino de envio
Instruções de embalagem ou manuseio de cosméticos
Notas explicando a função de recursos críticos
O objetivo não é preencher a RFQ com especificações desnecessárias. É fornecer ao fornecedor informações suficientes para avaliar o processo de fabricação, identificar riscos e cotar o projeto com base técnica correta.
Esta lista de verificação explica o que incluir, o que pode ser deixado opcional e quais detalhes faltantes têm maior probabilidade de afetar o preço ou o prazo de entrega.
Para projetos que estão prontos para revisão de engenharia, visite nosso personalizada de serviços de usinagem CNC . página
Antes de enviar sua RFQ, verifique se o fornecedor consegue responder quatro perguntas básicas sem fazer suposições:
O que exatamente precisa ser fabricado?
Quais requisitos a peça acabada deve atender?
Quantas peças são necessárias e quando?
Quais condições de inspeção e entrega são esperadas?
A tabela abaixo cobre as informações necessárias para a maioria dos projetos de protótipos e de usinagem de produção.
Item de solicitação de cotação |
O que fornecer |
|---|---|
Identificação da peça |
Nome da peça, número da peça, revisão e data do desenho |
Modelo CAD 3D |
STEP, STP, Parasolid ou outro formato CAD sólido |
Desenho 2D |
Dimensões, tolerâncias, GD&T, roscas, notas de superfície e requisitos especiais |
Material |
Classe exata de liga ou plástico, têmpera, condição e padrão aplicável |
Quantidade |
Quantidade de protótipo, quantidade de produção e reduções de preços úteis |
Demanda anual |
Volume anual estimado e tamanho típico do pedido, quando conhecido |
Tolerâncias |
Tolerâncias gerais e dimensões críticas claramente marcadas |
Roscas e ajustes |
Padrão de rosca, classe, profundidade, pastilhas e requisitos de posicionamento |
Rugosidade superficial |
Valor Ra necessário e as superfícies específicas às quais ele se aplica |
Tratamento de superfície |
Tipo de acabamento, cor, espessura, textura e requisitos de máscara |
Inspeção |
Inspeção padrão, relatório dimensional, CMM, FAI ou verificações de 100% |
Documentação |
Certificados de materiais, CoC, certificados de acabamento ou registros de conformidade |
Entrega |
Data de chegada obrigatória, destino e requisitos de envio parcial |
Embalagem |
Embalagem individual, proteção de superfície, etiquetas ou manuseio especial |
Notas de aplicação |
Peças correspondentes, faces de vedação, recursos de alinhamento e superfícies cosméticas |
Nem todas as partes precisam de todos os itens da tabela. Um espaçador simples com tolerâncias padrão pode exigir apenas um modelo CAD, material, quantidade e data de entrega. Uma carcaça de precisão com furos de rolamento, anodização e inspeção documentada precisará de um pacote mais detalhado.
Muitas vezes, uma oficina mecânica pode preparar uma estimativa inicial quando recebe:
Um modelo 3D utilizável
A qualidade do material
A quantidade necessária
Um requisito básico de acabamento
O destino de entrega
Contudo, o preço deve permanecer preliminar até que o fornecedor revise o desenho, as tolerâncias, os requisitos de inspeção e quaisquer processos secundários.
As seguintes informações devem sempre ser confirmadas antes da finalização do orçamento:
Revisão da peça atual
Grau exato do material
Tolerâncias críticas
Especificações de rosca
Tratamento de superfície
Registros de inspeção necessários
Quantidade do pedido
Data de entrega
Quando um requisito ainda estiver indeciso, identifique-o como um item em aberto em vez de omiti-lo. Por exemplo:
O material é atualmente especificado como Alumínio 6061-T6. Por favor, cite este material e liste quaisquer alternativas recomendadas separadamente.
Isso mantém a cotação transparente e evita que um material ou processo alternativo seja tratado como requisito aprovado.
Quando seus arquivos e especificações estiverem prontos, você poderá solicite um orçamento de usinagem CNC para revisão de engenharia.
1. Forneça os arquivos CAD e desenhos técnicos corretos
O pacote CAD fornece ao fornecedor a base técnica para a cotação. Um conjunto de arquivos limpo e controlado por revisão ajuda o engenheiro de estimativa a revisar a geometria da peça, o tamanho do estoque, o acesso à ferramenta, os requisitos de configuração e a dificuldade de inspeção sem depender de suposições.
Para a maioria das solicitações de cotação de usinagem CNC, forneça um modelo 3D e um desenho 2D.
STEP ou STP é geralmente o formato neutro mais seguro porque pode ser aberto pela maioria dos sistemas CAD/CAM preservando a geometria sólida. Formatos Parasolid como X_T também são amplamente aceitos.
Evite usar capturas de tela ou arquivos STL como única fonte de geometria. As capturas de tela não fornecem dados mensuráveis, enquanto os arquivos STL representam superfícies como malhas triangulares e podem não preservar furos, curvas e pequenos recursos com precisão suficiente para cotações precisas.
Antes de enviar o modelo, confirme se:
As unidades estão corretas
Todos os recursos necessários estão presentes
A geometria obsoleta ou suprimida foi removida
Componentes separados são fornecidos como arquivos separados
O modelo corresponde à revisão do desenho atual
Um bolsão faltante, um padrão de furo incorreto ou uma revisão desatualizada podem alterar o processo de usinagem e tornar a cotação resultante não confiável.
O modelo 3D normalmente define a geometria nominal. O desenho deve comunicar requisitos que podem não ser transferidos de forma confiável através do modelo, incluindo:
Tolerâncias dimensionais
GD&T e referências de dados
Especificações de rosca
Profundidades do furo
Serve
Rugosidade superficial
Condição material
Tratamento de superfície
Notas de rebarbação
Requisitos de inspeção
Por exemplo, um modelo pode mostrar um furo de 10 mm, mas não informa ao fornecedor se o furo tem uma tolerância geral, requer um ajuste H7 ou deve ser posicionado em relação a um ponto de referência dentro de 0,02 mm.
Essas diferenças podem afetar significativamente os custos de usinagem e de inspeção.
Para obter mais orientações sobre como definir tolerâncias práticas, consulte nosso Guia de projeto de tolerância de usinagem CNC.
Não confie nos dados cosméticos da rosca dentro do modelo CAD.
Em vez de escrever:
rosca M6 Use uma chamada completa, como:
M6 × 1,0-6H, profundidade mínima de rosca completa de 12 mm Quando relevante, identifique também escareadores, rebaixos, insertos e se o furo é cego ou passante.
Use o mesmo número de peça e revisão no modelo, desenho e resumo da RFQ.
Por exemplo:
Habitação-2048-Rev-C.step Habitação-2048-Rev-C.pdf Evite nomes como final.step ou last-version-2.pdf . Estes tornam-se difíceis de controlar quando os arquivos são encaminhados ou revisados.
Se o modelo e o desenho entrarem em conflito, resolva o problema antes da produção. A RFQ também deve indicar qual documento rege os requisitos:
O modelo 3D define a geometria nominal. O desenho 2D rege dimensões, tolerâncias, roscas, acabamentos e requisitos de inspeção.
Um pacote CAD completo e consistente permite que o fornecedor se concentre na capacidade de fabricação e no custo, em vez de perder tempo identificando qual arquivo está correto.
O material afeta muito mais do que o custo do estoque bruto. Também influencia a velocidade de corte, o desgaste da ferramenta, a estabilidade dimensional, o acabamento superficial, a inspeção e o prazo de entrega.
Por esse motivo, descrições como “alumínio”, “aço inoxidável” ou “plástico” são muito amplas para uma cotação final de usinagem CNC. Diferentes classes dentro da mesma família de materiais podem variar significativamente em resistência, usinabilidade, disponibilidade e preço.
Em vez de escrever:
Material: Alumínio Use uma especificação completa como:
Material: Alumínio 6061-T651 Outros exemplos incluem:
Aço inoxidável 316L Aço inoxidável 17-4PH, liga de aço H900 4140, POM-C pré-endurecido, preto, PEEK não preenchido, natural Você pode revisar metais comumente usinados e plásticos de engenharia em nosso Página de materiais de usinagem CNC .
A mesma liga pode ser fornecida em diferentes têmperas, níveis de dureza ou condições de tratamento térmico. Essas diferenças podem alterar o comportamento da peça durante a usinagem e se será necessário processamento adicional.
Se for caso disso, especifique:
Condição de têmpera ou tratamento térmico
Faixa de dureza
ASTM, AMS, EN ou outra norma aplicável
Forma de estoque necessária, como placa, barra ou tubo
Conteúdo de cor ou enchimento para plásticos
Restrições do país de origem
Requisitos de rastreabilidade de materiais
Por exemplo:
Material: placa de alumínio 7075-T651 Padrão: ASTM B209 Certificado de material necessário Para uma peça de aço endurecido:
Material: liga de aço 4140 Condição: 28–32 HRC antes da usinagem final Um fornecedor pode recomendar um material mais disponível ou mais econômico, mas uma alternativa nunca deve ser introduzida sem aprovação.
Quando não forem permitidas substituições, indicar:
Nenhuma substituição de material é permitida sem aprovação escrita da engenharia.
Quando alternativas puderem ser consideradas, use:
Cite o material especificado como opção principal. Materiais equivalentes podem ser propostos separadamente para revisão.
Isso mantém a linha de base da cotação original clara, ao mesmo tempo que permite que o fornecedor ofereça sugestões úteis de fornecimento ou DFM.
Se o projeto exigir um certificado de material, relatório de teste de moinho, rastreabilidade de lote térmico, declaração RoHS ou documentação REACH, inclua-os na RFQ.
Esses documentos podem afetar onde o fornecedor compra o estoque e como o material é controlado durante a produção. Solicitar rastreabilidade após a conclusão da usinagem pode ser tarde demais.
Um requisito de material claro pode ser:
Material: Alumínio 6061-T651 Certificação: É necessário um certificado de material mostrando liga, têmpera e número de lote. Substituição: Nenhuma substituição sem aprovação por escrito. O objetivo não é especificar demais o material. É para garantir que cada fornecedor esteja cotando o mesmo grau, condição e requisitos de documentação.
A quantidade do pedido tem um efeito direto no custo de usinagem CNC.
Programação, configuração, preparação de acessórios, seleção de ferramentas e inspeção da primeira peça são necessárias, quer o fornecedor produza cinco peças ou quinhentas. Para pedidos pequenos, esses custos são distribuídos por menos peças. À medida que o volume aumenta, o preço unitário pode diminuir porque o mesmo trabalho de configuração é distribuído por um lote maior.
Sua RFQ deve separar claramente:
Quantidade de protótipo
Quantidade de produção inicial
Reduções de preço solicitadas
Demanda anual estimada
Pedido típico ou tamanho de lançamento
Frequência esperada do pedido
Por exemplo:
Quantidade de protótipo: 5 peças Por favor, cite: 5, 25, 100 e 500 peças Utilização anual estimada: 2.000 peças, lançadas em lotes de 250 Isso dá ao fornecedor uma base melhor para avaliar a compra de materiais, a fixação, o tempo de ciclo, a inspeção e a embalagem.
Não apresente um volume futuro estimado como se fosse um pedido confirmado.
Em vez de escrever:
Quantidade: 5.000 peças quando atualmente apenas protótipos são aprovados, use:
Requisito atual: 10 peças de protótipo Demanda anual potencial: Até 5.000 peças, sujeitas a testes e aprovação final Isso permite que o fornecedor cite a necessidade imediata com precisão, ao mesmo tempo em que considera como o processo pode mudar para a produção futura.
Projetos que ainda estão em testes ou validação de projeto podem ser adequados para nossos serviços de prototipagem rápida antes de passar para a produção regular.
Geralmente, três ou quatro quantidades significativas são suficientes.
Escolha reduções de preço que reflitam como você pode realmente fazer pedidos. Solicitar preços para 10, 100, 1.000 e 10.000 peças não será útil se a demanda anual esperada for de apenas 300 peças.
Identifique também se a quantidade total é necessária em uma remessa ou se entregas parciais são aceitáveis.
Por exemplo:
Quantidade total: 300 peças Cronograma de entrega: 50 peças necessárias primeiro As 250 peças restantes podem ser entregues dentro de duas semanas adicionais Isso pode ajudar o fornecedor a planejar a capacidade e reduzir o tempo para receber as primeiras peças utilizáveis.
Para solicitações de cotação contendo vários componentes, forneça uma quantidade separada para cada peça.
Número da peça |
Revisão |
Quantidade de protótipo |
Quantidade de produção |
|---|---|---|---|
BR-101 |
Revisão B |
5 |
100 |
SP-102 |
Rev A |
10 |
200 |
PN-103 |
Rev C |
20 |
400 |
O número da peça e a revisão na lista de quantidades devem corresponder exatamente ao modelo CAD e ao desenho.
Informações claras sobre quantidade ajudam os fornecedores a cotar o mesmo cenário de compra. Também torna mais fácil comparar preços de protótipos, preços de produção, custos de configuração e opções de entrega em diferentes oficinas mecânicas.
As tolerâncias informam ao fornecedor quanta variação é aceitável na peça acabada. Eles também afetam a estratégia de usinagem, o tempo de inspeção, as ferramentas, os acessórios e o risco de refugo.
O objetivo não é aplicar a tolerância mais rígida possível a todas as dimensões. É para controlar os recursos que afetam o ajuste, alinhamento, vedação, movimento ou montagem, permitindo variações práticas em outros lugares.
Sua RFQ deve distinguir entre:
Tolerâncias gerais
Tolerâncias específicas de recursos
Ajusta-se entre componentes correspondentes
Requisitos de GD&T
Dimensões afetadas pelo revestimento ou tratamento térmico
Características críticas para a qualidade
Uma tolerância geral se aplica a dimensões que não possuem uma tolerância individual ao lado delas.
Por exemplo:
Salvo especificação em contrário: XX ±0,2 mm X.XX ±0,10 mm Dimensões angulares ±0,5° Você também pode consultar um padrão reconhecido, como:
Tolerâncias gerais: ISO 2768-m Isto dá ao fornecedor um padrão claro e evita que dimensões não críticas sejam interpretadas de forma diferente.
Tolerâncias mais rigorosas são normalmente necessárias para:
Furos de rolamento
Furos para cavilhas
Diâmetros do eixo
Vedação de superfícies
Localizando recursos
Slots de precisão
Padrões de furos de acasalamento
Recursos que controlam desvio ou alinhamento
Uma borda externa oculta pode tolerar ±0,20 mm, enquanto a posição de dois furos de localização pode precisar ser controlada dentro de 0,03 mm.
Aplicar a mesma tolerância rigorosa a ambos os recursos pode aumentar os custos sem melhorar o desempenho da peça.
Para obter orientação mais detalhada sobre a seleção de tolerâncias práticas, consulte nosso Guia de projeto de tolerância de usinagem CNC.
GD&T é útil quando a função depende de como os recursos se relacionam entre si, e não apenas do tamanho simples.
Os controles comuns incluem:
Posição
Planicidade
Paralelismo
Perpendicularidade
Perfil
Excentricidade circular
Desastre total
Por exemplo, uma tolerância de posição pode definir a relação entre um padrão de furo de montagem e um sistema de referência funcional de forma mais clara do que várias dimensões de coordenadas estreitas.
A estrutura de referência deve refletir como a peça está localizada na montagem. Um arranjo típico pode usar:
Datum A como face de montagem primária
Datum B como furo de localização
Datum C como furo de localização secundário
Evite adicionar controles GD&T que dupliquem ou entrem em conflito com dimensões existentes.
Para eixos, furos, pinos, rolamentos e buchas, identifique o ajuste necessário.
Os exemplos incluem:
furo Ø20 H7 ou:
Diâmetro do furo: 20.000–20.021 mm Quando for útil, forneça também o tamanho da peça correspondente ou explique a função pretendida:
O furo recebe um pino-guia endurecido e deve permitir montagem manual repetível sem folga perceptível.
Isto dá ao fornecedor mais contexto do que apenas um diâmetro nominal.
Anodização, galvanização, tratamento térmico e outros processos secundários podem alterar as dimensões.
Use uma nota clara como:
O requisito de furo Ø25 H7 se aplica após a anodização. ou:
Mascarar o furo do rolamento. As dimensões do furo aplicam-se antes da anodização. Esta distinção é especialmente importante para:
Furos de rolamento
Tópicos
Diâmetros de ajuste por pressão
Slots de precisão
Furos para cavilhas
Recursos de vedação
Se os recursos selecionados exigirem controle adicional, marque-os claramente no desenho.
Por exemplo:
As dimensões marcadas como CTQ exigem resultados de inspeção registrados. Não confie apenas em um símbolo CTQ. Indique se o fornecedor deve fornecer um relatório CMM, inspecionar todas as peças ou registrar os resultados de uma amostra definida.
Um esquema de tolerância claro ajuda o fornecedor a entender onde a precisão é importante e onde a capacidade de usinagem padrão é aceitável. Isso melhora a precisão da cotação, evitando custos desnecessários de fabricação e inspeção.
Os requisitos de superfície podem afetar tanto o processo de fabricação quanto a aceitação final da peça. Termos como “liso”, “acabamento preto” ou “boa aparência” são muito subjetivos para uma cotação precisa de usinagem CNC.
Sua RFQ deve separar três requisitos diferentes:
Rugosidade da superfície usinada
Rebarbação e condição da borda
Acabamento secundário e aparência cosmética
A rugosidade da superfície é normalmente expressa como um valor Ra.
Por exemplo:
Superfícies usinadas em geral: Ra 3,2 μm no máximo Furos do rolamento: Ra 0,8 μm no máximo Face de vedação: Ra 1,6 μm no máximo Evite aplicar o mesmo acabamento fino em todas as superfícies, a menos que a função da peça exija isso. Um requisito de rugosidade mais rígido pode exigir parâmetros de corte mais lentos, passes de acabamento adicionais, ferramentas especiais ou inspeção separada.
Aplique rugosidade controlada principalmente em áreas funcionais como:
Assentos de rolamento
Vedação de faces
Superfícies deslizantes
Interfaces de válvula
Áreas de contato com gaxeta
Superfícies de localização de precisão
Para obter mais informações sobre valores de rugosidade e notas de desenho, consulte nosso Guia de design de acabamento de superfície CNC.
Uma observação geral como “rebarbar todas as arestas” pode ser suficiente para uma peça simples, mas os componentes de precisão geralmente precisam de mais detalhes.
Os exemplos incluem:
Remova todas as rebarbas e cavacos soltos. Quebre arestas vivas não especificadas de 0,2 a 0,5 mm. Para uma borda funcional:
Remova rebarbas salientes sem arredondar a borda de vedação marcada. Essa distinção é importante porque a rebarbação manual excessiva pode alterar pequenos furos, paredes finas, bordas de localização e recursos de vedação.
Não especifique um acabamento apenas por cor.
Em vez de:
acabamento preto Uso:
Jateamento fino seguido de anodização preta Tipo II. Dependendo do projeto, defina também:
Tipo de acabamento e padrão
Cor
Textura ou brilho
Espessura do revestimento
Áreas mascaradas
Superfícies que devem permanecer condutoras
Roscas ou furos que devem ser protegidos
Se as dimensões se aplicam antes ou depois do acabamento
Certificados de processo necessários
NAITE TECH fornece uma gama de serviços de acabamento de superfície para peças usinadas de metal e plástico.
Se a aparência for importante, marque as superfícies visíveis no desenho ou em uma imagem renderizada.
Uma nota prática poderia ser:
A Face A é uma superfície cosmética visível para o cliente. Não são permitidos arranhões visíveis, amassados, marcas de fixação ou marcas de rack de anodização na Face A. Marcas de usinagem normais são aceitáveis em superfícies ocultas. Isso ajuda o fornecedor a planejar fixação, manuseio, acabamento e embalagem sem aplicar o mesmo padrão cosmético a toda a peça.
Anodização, galvanização, revestimento em pó e pintura podem alterar o tamanho dos furos, eixos, roscas e ranhuras.
Use uma nota direta como:
O requisito de furo Ø20 H7 se aplica após a anodização. ou:
Mascarar o furo Ø20 H7. As dimensões do furo aplicam-se antes da anodização. Sem esse esclarecimento, o fornecedor pode usinar a peça corretamente, mas entregar um recurso acabado que não se ajusta mais ao componente correspondente.
Uma especificação completa da superfície deve definir o acabamento mensurável, o padrão de aparência e a condição em que as dimensões finais serão aceitas.
Os requisitos de inspeção devem ser incluídos na RFQ porque afetam tanto o custo quanto o prazo de entrega.
Uma oficina mecânica normalmente inspeciona peças durante a configuração e produção, mas a “inspeção padrão” não significa automaticamente que um relatório formal será fornecido. Quando forem necessárias medições registradas, rastreabilidade ou documentos de conformidade, indique-os antes da preparação da cotação.
Sua RFQ deve explicar se o projeto exige:
Inspeção padrão em processo e final
Inspeção da primeira peça
Inspeção do primeiro artigo
Um relatório dimensional completo
Inspeção CMM
Inspeção de amostragem
Inspeção 100% dos recursos selecionados
Teste funcional
Nem todas as dimensões necessitam do mesmo nível de verificação. As dimensões gerais podem ser cobertas pelo processo normal de inspeção do fornecedor, enquanto as características críticas podem exigir resultados registrados.
Por exemplo:
Inspeção padrão: inspeção normal em processo e final do fornecedor. Características críticas: Registre os resultados medidos reais para todas as dimensões marcadas como CTQ. Artigo Primeiro: Fornecer relatório dimensional completo de uma peça do pedido inicial. Isto é mais claro e econômico do que solicitar um relatório completo para todas as dimensões de cada peça.
Você pode revisar nossos disponíveis recursos de controle de qualidade e inspeção para obter mais informações sobre verificação dimensional e controle de produção.
A inspeção CMM costuma ser útil para:
Posições dos furos
Perfis
Recursos relacionados a dados
Alinhamento do furo
Planicidade e paralelismo
Geometria multifacetada complexa
No entanto, roscas, diâmetros pequenos, rugosidade superficial e ajustes funcionais podem ser melhor verificados com medidores dedicados ou equipamento de medição manual.
Em vez de solicitar a inspeção da CMM para todo o desenho, identifique os recursos que a exigem:
Forneça um relatório da CMM para as características de posição, perfil e alinhamento do furo marcadas como CTQ. 'Relatório de inspeção necessário' não explica quantas peças devem ser medidas.
Use uma instrução específica como:
Forneça um relatório dimensional completo para uma parte do primeiro artigo. Inspecione e registre os dois diâmetros de furo críticos em 100% das peças de produção. Para produção repetida, você pode solicitar uma amostra definida de cada lote.
Os documentos comumente solicitados com peças usinadas CNC incluem:
Certificado de Conformidade
Certificado de material
Relatório de teste de moinho
Certificado de tratamento térmico
Certificado de acabamento superficial
Relatório de inspeção do primeiro artigo
Relatório CMM
Declaração RoHS ou REACH
Solicite apenas os documentos que o projeto realmente necessita. Relatórios adicionais e rastreabilidade podem aumentar o trabalho administrativo e restringir fontes de materiais ou acabamentos.
Um requisito de documentação conciso pode ser:
Documentos necessários com o envio: - Certificado de Conformidade - Certificado de material com número de lote - Certificado de anodização - Relatório de inspeção dimensional CTQ Se as peças precisarem permanecer conectadas a um lote de material, lote de acabamento ou número de série individual, indique o nível de rastreabilidade necessário.
Por exemplo:
Manter a rastreabilidade do material e do acabamento por lote de produção. Marque cada pacote com o número da peça, revisão, quantidade e número do lote. Requisitos claros de inspeção e documentação permitem que cada fornecedor cite a mesma linha de base de qualidade. Eles também reduzem o risco de receber peças aceitáveis sem os relatórios ou certificados exigidos pelo seu departamento de qualidade.
O lead time não é determinado apenas pelo tempo de usinagem. Disponibilidade de material, acabamento, inspeção, embalagem e remessa internacional podem afetar a data final de entrega.
Para evitar interpretações diferentes, indique quando as peças devem chegar, em vez de apenas dizer que o pedido é “urgente”.
Sua RFQ deve incluir:
Data de entrega necessária
Destino de envio
Código postal
Método de envio preferido
Se remessas parciais são aceitáveis
Incoterm exigido, quando aplicável
Instruções especiais de embalagem ou rotulagem
Em vez de escrever:
Entrega: O mais rápido possível Uso:
Entrega obrigatória: as peças devem chegar às nossas instalações na Califórnia até 18 de outubro. Uma data de chegada específica permite que o fornecedor trabalhe retroativamente na usinagem, acabamento, inspeção e envio.
Quando o cronograma for flexível, forneça um intervalo aceitável:
Entrega prevista: Quatro a cinco semanas após a confirmação do pedido de compra. Identifique a data mais próxima possível. Isto dá ao fornecedor espaço para propor um cronograma realista sem tratar o projeto como uma ordem de emergência.
Se você precisar primeiro de uma pequena quantidade para montagem ou teste, identifique-a na RFQ.
Por exemplo:
Quantidade total: 200 peças Cronograma de entrega: 20 peças necessárias primeiro para validação da montagem. As 180 peças restantes poderão ser lançadas dentro de duas semanas. A entrega parcial pode ajudar um projeto a avançar mais cedo, mas também pode aumentar os custos de frete, documentação e embalagem. Solicite-o somente quando a quantidade anterior proporcionar um benefício prático.
O destino afeta o custo do frete, o tempo de trânsito, a documentação alfandegária e o método de envio mais adequado.
Incluir pelo menos:
País de destino
Cidade ou região
Código postal
Tipo de endereço comercial ou residencial
Conta de frete do cliente, se aplicável
Para pedidos internacionais, esclareça também se a cotação deverá incluir frete e qual Incoterm deverá ser aplicado.
Por exemplo:
Frete: cotação de entrega para Austin, Texas 78758, EUA. Incoterm: preferencialmente DDP. Identifique separadamente os custos de frete e de importação. Se nenhum Incoterm for declarado, os fornecedores poderão calcular o frete em condições comerciais diferentes, dificultando a comparação das cotações.
Embalagem protetora padrão pode ser suficiente para componentes industriais robustos. Peças com acabamentos cosméticos, características nítidas, furos de precisão ou superfícies sensíveis à corrosão podem exigir proteção adicional.
Os possíveis requisitos de embalagem incluem:
Embalagem ou ensacamento individual
Separadores de espuma ou papelão
Sem contato metal com metal
Tampas protetoras em roscas e portas
Proteção contra corrosão VCI
Vedação a vácuo
Bandejas personalizadas
Embalagem limpa
Etiquetas de número de peça e revisão
Identificação do lote ou número de série
Por exemplo:
Embalagem: Embrulhe individualmente cada caixa anodizada em um saco não abrasivo. As peças não devem entrar em contato umas com as outras durante o transporte. Rotule cada pacote com o número da peça, revisão e quantidade. Você pode revisar disponível soluções de embalagem e transporte para componentes usinados com precisão.
Inclua quaisquer instruções que possam afetar a forma como o pedido é preparado ou entregue, como:
Peso máximo da caixa
Dimensões da palete
Formato de código de barras
Etiquetas específicas do cliente
Embalagem separada por linha de pedido de compra
Colocação na lista de embalagem
Requisitos de embalagem de madeira
Restrições sobre números de peças mistos
Entrega de agendamento
Esses detalhes podem parecer mais comerciais do que técnicos, mas podem afetar a mão de obra da embalagem, o custo do material e a preparação da remessa.
Uma seção clara de entrega e embalagem ajuda o fornecedor a cotar todos os requisitos entregues – não apenas a operação de usinagem.
Um fornecedor pode cotar uma peça com mais precisão quando entende quais recursos são importantes para a montagem final.
Você não precisa divulgar o produto completo ou o design confidencial do sistema. Muitas vezes, uma breve explicação da função da peça é suficiente para ajudar o engenheiro de produção a identificar relações críticas, possíveis riscos de distorção e métodos de produção adequados.
Informações úteis sobre aplicativos incluem:
Quais superfícies localizam a peça na montagem
Quais furos ou furos alinham os componentes correspondentes
Se um recurso cria um ajuste por pressão, deslizamento ou folga
Quais superfícies fornecem vedação
Se a peça carrega uma carga estrutural
Temperatura operacional ou exposição ambiental
Áreas sujeitas a desgaste, fricção ou corrosão
Superfícies visíveis para o cliente final
Recursos que causaram problemas em protótipos anteriores
Por exemplo:
Esta caixa suporta dois rolamentos usados para alinhar um eixo giratório. A relação entre os dois furos do rolamento é crítica. As dimensões externas não são funcionalmente críticas, mas a Face A fica visível após a montagem. Esta nota informa ao fornecedor que o alinhamento do furo e o manuseio cosmético merecem mais atenção do que o envelope externo.
Sempre que possível, forneça as dimensões dos eixos, pinos, rolamentos, vedações ou fixadores correspondentes.
Uma observação como:
O furo de Ø12 mm aceita um pino de localização endurecido e deve permitir a montagem manual repetida sem movimento perceptível. fornece um contexto mais útil do que apenas um diâmetro nominal do furo.
Um modelo de montagem simplificado, uma vista de corte ou uma imagem marcada também podem ajudar. Remova componentes não relacionados ou confidenciais e identifique claramente quais arquivos são fornecidos apenas para referência.
As decisões sobre material, acabamento e tolerância podem depender de onde a peça será usada.
As condições relevantes podem incluir:
Exposição ao ar livre
Umidade ou névoa salina
Produtos químicos ou agentes de limpeza
Temperaturas elevadas ou variáveis
Condições de vácuo
Impacto ou vibração repetida
Uso alimentar, médico ou em ambiente limpo
Por exemplo:
A peça funcionará ao ar livre e poderá ficar exposta à umidade. A resistência à corrosão é mais importante que a consistência da cor cosmética. Isso ajuda o fornecedor a entender por que um determinado material ou tratamento de superfície foi especificado.
Se o projeto ainda for flexível, solicite diretamente feedback sobre a capacidade de fabricação.
Um fornecedor pode identificar oportunidades para:
Aumentar um raio de canto interno
Melhore o acesso às ferramentas de corte
Reduza a tolerância desnecessária
Use um furo padrão ou tamanho de rosca
Simplifique a fixação de trabalho
Reduza o número de configurações
Selecione um material mais disponível
Proteja um recurso crítico durante o acabamento
Para peças complexas com características estreitamente relacionadas em diversas faces, o fornecedor pode considerar Usinagem CNC de 5 eixos para reduzir o reposicionamento e manter relações de recursos.
Uma nota útil sobre RFQ é:
O design ainda está aberto a pequenas alterações. Identifique quaisquer modificações que possam reduzir o custo de usinagem, melhorar a repetibilidade ou reduzir o prazo de entrega.
O contexto da aplicação não substitui um desenho completo. Ajuda o fornecedor a interpretar o desenho corretamente e a concentrar sua revisão de engenharia nos recursos que controlam o desempenho.
Fichas técnicas definem o que deve ser fabricado. A informação comercial define como a cotação deve ser preparada e comparada.
Quando estes requisitos não são cumpridos, os fornecedores podem apresentar preços com base em pressupostos diferentes. Uma cotação pode incluir acabamento, inspeção e envio, enquanto outra cobre apenas usinagem.
Sua RFQ deve indicar, quando aplicável:
Moeda de cotação
Prazo de resposta da RFQ
Validade da cotação necessária
Condições de pagamento
Se o frete deve ser incluído
Incoterm aplicável
Se os custos de ferramentas e NRE devem ser listados separadamente
NDA ou requisitos de confidencialidade
Requisitos de integração do fornecedor
Se processos ou materiais alternativos podem ser propostos
Programação, acessórios, ferramentas especiais, medidores e inspeção do primeiro artigo podem criar custos que não se aplicam a todos os pedidos repetidos.
Solicite esses itens separadamente do preço unitário:
Liste os seguintes separadamente: - Preço unitário - Programação ou NRE - Custo de fixação dedicado - Ferramentas especiais - Inspeção do primeiro artigo - Acabamento superficial - Embalagem - Frete Isto torna mais fácil compreender o verdadeiro preço de produção e determinar quais encargos podem ser aplicados novamente em pedidos futuros.
Peça ao fornecedor para listar suposições e exclusões importantes.
Por exemplo:
Por favor, confirme se a cotação inclui: - Alumínio 6061-T651 - Anodização preta Tipo II - Relatório de inspeção CTQ - Embalagem de proteção individual Liste quaisquer exclusões ou alternativas propostas separadamente. Isto evita que um preço mais baixo pareça mais competitivo simplesmente porque um requisito importante foi omitido.
Os preços dos materiais, as taxas de câmbio e a capacidade de produção podem mudar. Se o seu processo de aprovação demorar várias semanas, indique por quanto tempo a cotação deve permanecer válida.
Por exemplo:
Validade da cotação: Mínimo 30 dias Caso o fornecedor não consiga manter o preço para esse período, deverá identificar quais itens poderão ser ajustados.
Se um NDA for necessário antes que o fornecedor possa revisar o modelo ou desenho, inicie o processo com antecedência.
Um acordo de confidencialidade atrasado pode impedir que a equipe de engenharia conclua o orçamento no prazo.
Uma simples nota de RFQ pode ser:
Um NDA é necessário antes do acesso aos arquivos completos da montagem. Favor confirmar o contato apropriado para execução do documento. Quando apenas as informações selecionadas forem confidenciais, considere enviar um modelo de peça simplificado ou uma referência de montagem redigida para a revisão inicial.
Um preço-alvo realista pode ajudar um fornecedor a avaliar materiais, tolerâncias, acessórios ou métodos de produção alternativos. Deve ser apresentado como um objectivo de custo e não como uma instrução para igualar um número sem justificação técnica.
Por exemplo:
Preço de produção alvo: USD 38 por peça em 500 peças. Identifique quaisquer alterações de design ou processo que possam ajudar a atingir essa meta. Isso incentiva feedback útil do DFM, ao mesmo tempo que mantém a cotação transparente.
Um prazo de entrega cotado pode começar em:
Aprovação da solicitação de cotação
Recibo de pedido de compra
Pagamento de depósito
Aprovação de desenho
Disponibilidade de materiais
Aprovação do primeiro artigo
Peça ao fornecedor para identificar o ponto de partida.
Por exemplo:
Indique: - Prazo de aquisição do material - Prazo de entrega do primeiro artigo - Prazo de produção após aprovação - Tempo estimado de envio Isso torna os compromissos de entrega mais fáceis de comparar.
Para vários fornecedores, use os mesmos requisitos de quantidade, revisão, acabamento, inspeção e entrega. Sempre que possível, peça a cada fornecedor que retorne os preços na mesma estrutura.
Um formato de comparação simples pode incluir:
Item |
Resposta do fornecedor |
|---|---|
Preço unitário |
|
Base de quantidade |
|
Ferramentas ou NRE |
|
Material incluído |
|
Acabamento de superfície incluído |
|
Inspeção incluída |
|
Embalagem incluída |
|
Frete incluído |
|
Tempo de espera |
|
Validade da cotação |
|
Suposições ou exclusões |
Informações comerciais consistentes ajudam a comparar cotações na mesma base, em vez de selecionar um preço baseado em requisitos incompletos ou diferentes.
Para uma explicação detalhada dos fatores por trás das diferenças de preços, leia por que as cotações de usinagem CNC variam entre fornecedores.
Mesmo quando o projeto da peça está completo, alguns detalhes faltantes ou pouco claros podem dificultar a comparação das cotações. Os erros a seguir geralmente levam a perguntas adicionais, preços imprecisos ou alterações após o pedido ser feito.
Uma captura de tela pode ajudar a explicar o formato de uma peça, mas não fornece uma geometria confiável para programação ou revisão de usinagem.
Melhor abordagem: Forneça um modelo CAD 3D sólido junto com um desenho 2D controlado.
Um fornecedor pode cotar a geometria de uma revisão enquanto revisa as tolerâncias de outra.
Melhor abordagem: inclua o número da peça e a revisão em cada nome de arquivo e remova os arquivos obsoletos do pacote RFQ.
Suporte-1052-Rev-B.passo Suporte-1052-Rev-B.pdf Termos como “alumínio” ou “aço inoxidável” permitem que os fornecedores façam diferentes suposições sobre materiais.
Melhor abordagem: indique a nota exata, a condição e o requisito de certificação.
Material: Alumínio 6061-T651 Documentação: Certificado de material necessário A precisão desnecessária pode aumentar o tempo de usinagem, o esforço de inspeção e o risco de refugo sem melhorar o funcionamento da peça.
Melhor abordagem: Use uma tolerância geral prática e aplique controles mais rígidos apenas aos recursos que afetam o ajuste, a vedação, o alinhamento ou o movimento.
Uma nota como “Rosca M6” não define passo, classe de tolerância ou profundidade da rosca.
Melhor abordagem:
M6 × 1,0-6H 12 mm de profundidade mínima de rosca completa Identifique também pastilhas, escareadores, rebaixos e condições passantes ou cegas, quando aplicável.
'Acabamento preto' pode referir-se a anodização, revestimento em pó, pintura, revestimento ou óxido preto.
Melhor abordagem: Defina o processo completo de acabamento, cor, textura, espessura do revestimento e requisitos de mascaramento.
Jateamento fino seguido de anodização preta Tipo II. Mascare todos os furos roscados e furos dos rolamentos. O fornecedor pode realizar a inspeção normal da produção sem fornecer resultados documentados.
Melhor abordagem: indique quais características exigem medições registradas e liste todos os relatórios ou certificados exigidos com a remessa.
Um fornecedor que cote cinco protótipos pode escolher um processo inadequado para produção futura se não conhecer a demanda anual esperada.
Melhor abordagem: Separe a quantidade confirmada de protótipos da previsão de produção estimada.
Requisito atual: 5 peças de protótipo Demanda anual estimada: 1.500 peças, sujeitas a aprovação de projeto “O mais rápido possível” não dá ao fornecedor uma meta de agendamento mensurável.
Melhor abordagem: Forneça uma data de chegada obrigatória, destino e qualquer cronograma de entrega parcial aceitável.
Um fornecedor pode incluir acabamento, inspeção, certificação e frete, enquanto outro pode cotar apenas usinagem.
Melhor abordagem: envie o mesmo pacote de RFQ para todos os fornecedores e peça a cada um que liste suposições, exclusões e encargos opcionais separadamente.
Antes de submeter o projeto, verifique se:
O modelo e o desenho apresentam a mesma revisão
O material e a quantidade são claramente indicados
Tolerâncias críticas e roscas totalmente definidas
Os requisitos de acabamento e mascaramento estão incluídos
Os registros de inspeção estão listados
As expectativas de entrega e embalagem são mensuráveis
As questões técnicas abertas são claramente identificadas
Os fornecedores estão citando a mesma linha de base comercial
Uma RFQ completa não precisa ser longa. É necessário remover as suposições que poderiam alterar o processo de fabricação, os requisitos de qualidade, o preço ou o cronograma de entrega.
Quando o pacote do projeto estiver pronto, envie-o através do nosso Página de solicitação de orçamento de usinagem CNC para revisão de engenharia.
O exemplo a seguir mostra como um comprador pode organizar as informações técnicas, de qualidade e comerciais de um componente usinado com precisão.
Não precisa ser copiado palavra por palavra. O objetivo é fornecer ao fornecedor uma referência clara que corresponda aos arquivos e desenhos CAD anexados.
Título da RFQ: Carcaça de rolamento de alumínio de precisão Número da peça: BH-2047 Revisão: Rev D Arquivos incluídos: BH-2047-Rev-D.step BH-2047-Rev-D.pdf Processo de fabricação: Fresamento CNC O fornecedor pode propor usinagem de 3 eixos, 4 eixos ou 5 eixos com base no custo, capacidade de tolerância e requisitos de configuração. Material: Placa de alumínio 7075-T651 Requisitos de material: É necessário um certificado de material mostrando liga, têmpera e número de lote. Nenhuma substituição de material é permitida sem aprovação por escrito. Quantidade: Pedido de protótipo: 5 peças Por favor, cite também: 25 peças 100 peças 500 peças Uso anual estimado: 2.000 peças, lançadas em lotes de aproximadamente 250 Tolerância geral: ISO 2768-m salvo especificação em contrário Características críticas: Os dois furos de rolamento de Ø25 mm são funcionalmente críticos. Os furos deverão permanecer alinhados conforme os requisitos do GD&T indicados no desenho. Dado A: Face de montagem primária Dado B: Furo do rolamento primário Roscas: M5 × 0,8-6H 10 mm mínimo de profundidade total da rosca Rugosidade da superfície: Furos do rolamento: Ra 0,8 μm no máximo Face de montagem: Ra 1,6 μm no máximo Superfícies usinadas gerais: Ra 3,2 μm no máximo Rebarbação: Remova todas as rebarbas e cavacos soltos. Quebre bordas externas não especificadas em 0,2–0,4 mm. Não arredonde as bordas de vedação marcadas. Acabamento de Superfície: Jateamento fino seguido de anodização preta Tipo II. Mascaramento: Mascare ambos os furos dos rolamentos, todos os furos roscados e a superfície de aterramento elétrico. Requisitos cosméticos: A face C fica visível para o cliente. Não são permitidos arranhões visíveis, amassados, marcas de fixação ou marcas de rack de anodização na Face C. Dimensões: As dimensões do furo do rolamento aplicam-se antes da anodização porque os furos são mascarados. Todas as outras dimensões controladas aplicam-se na condição final acabada. Inspeção: Inspeção padrão em processo e final do fornecedor. Primeiro Artigo: Fornecer um relatório dimensional completo para uma peça do protótipo. Características Críticas: Fornece resultados registrados para todas as características de desenho marcadas como CTQ. Inspeção CMM: Use a inspeção CMM para posição do furo, alinhamento, planicidade e outros requisitos geométricos relacionados ao ponto de referência. Documentação necessária: Certificado de conformidade Certificado de material Certificado de anodização Relatório dimensional do primeiro artigo Relatório de inspeção CTQ Aplicação: Esta caixa suporta dois rolamentos usados para alinhar um eixo giratório. A relação entre os furos do rolamento é crítica para o desempenho da montagem. As dimensões externas do envelope não são funcionalmente críticas. A face C permanece visível após a montagem final. Embalagem: Embrulhe individualmente cada caixa em um saco protetor não abrasivo. As superfícies acabadas não devem entrar em contato umas com as outras durante o transporte. Rotule cada pacote com número de peça, revisão, quantidade e lote de produção. Entrega: Cinco peças de protótipo devem chegar às nossas instalações na Califórnia até 18 de outubro. Entrega parcial: Uma remessa inicial de duas peças é aceitável se encurtar o cronograma de validação. Requisitos de cotação: listar preço unitário, programação ou NRE, inspeção, acabamento superficial, embalagem e frete separadamente. Declare: Validade da cotação Tempo de aquisição de material Prazo de entrega do protótipo Prazo de produção Prazo de entrega Solicitação adicional: Identifique quaisquer recomendações do DFM que possam reduzir custos, melhorar a repetibilidade ou reduzir o prazo de entrega. Liste todas as suposições e exclusões de cotação separadamente. Este exemplo fornece ao fornecedor informações suficientes para compreender:
Qual revisão está sendo citada
Qual material deve ser adquirido
Quais quantidades são imediatas e quais são previsões
Quais dimensões são funcionalmente importantes
Como a peça deve ser finalizada
Quais registros de inspeção devem ser fornecidos
Como as peças devem ser embaladas e entregues
Quais cobranças devem ser mostradas separadamente
Também dá ao fornecedor espaço para recomendar um método de fabricação mais eficiente sem alterar silenciosamente os requisitos técnicos aprovados.
O resumo da RFQ não deve introduzir requisitos que entrem em conflito com o desenho anexo.
Se o desenho especificar anodização preta Tipo II, a RFQ não deverá solicitar anodização rígida. Se o modelo e o desenho forem Rev D, a lista de quantidades e os nomes dos arquivos também deverão mostrar Rev D.
Quando um requisito for alterado, atualize os arquivos relevantes e identifique claramente a nova revisão.
Para projetos com vários números de peça, use a mesma estrutura para cada item de linha e forneça uma tabela de quantidades separada. Isso torna mais fácil para o fornecedor atender corretamente a cada modelo, desenho, material, acabamento e requisitos de entrega.
Quando o seu próprio pacote de RFQ estiver completo, você poderá enviá-lo através do nosso página personalizada de serviços de usinagem CNC para revisão técnica e cotação.
O menor preço unitário nem sempre é o menor custo total do projeto.
Dois fornecedores podem retornar preços muito diferentes mesmo quando recebem os mesmos arquivos CAD. A diferença pode vir da fonte de material selecionada, do método de usinagem, do escopo da inspeção, do processo de acabamento, da embalagem, do frete ou de suposições sobre requisitos que não foram claramente definidos.
Antes de selecionar um fornecedor, confirme se cada cotação se baseia nos mesmos requisitos de revisão, quantidade, material, acabamento e qualidade.
Revise os seguintes itens em vez de olhar apenas o preço unitário:
Item de cotação |
O que verificar |
|---|---|
Revisão de peça |
A cotação é baseada no modelo e desenho atuais? |
Material |
A nota, condição e certificação exatas estão incluídas? |
Quantidade |
O preço unitário é baseado na quantidade solicitada do pedido? |
Tolerâncias |
O fornecedor aceitou todas as dimensões críticas e GD&T? |
Acabamento de superfície |
Os requisitos de preparação, mascaramento, revestimento e cosméticos estão incluídos? |
Inspeção |
O preço inclui o relatório FAI, CMM ou inspeção CTQ exigido? |
Ferramentas e NRE |
As cobranças únicas estão listadas separadamente? |
Embalagem |
A proteção de superfície necessária está incluída? |
Frete |
O frete está incluído, estimado ou excluído? |
Tempo de espera |
Quando começa o prazo de entrega cotado? |
Suposições |
O fornecedor listou exclusões ou propôs alternativas? |
Uma cotação menor pode ser perfeitamente válida se o fornecedor tiver um processo mais eficiente. Também pode ser menor porque um requisito importante foi omitido.
Procure notas como:
Cotação baseada em material comercial padrão sem certificação. Tratamento de superfície e frete estão excluídos. Tolerância geral assumida como ±0,10 mm. Estas suposições não são necessariamente problemas, mas devem corresponder às suas necessidades reais antes que as cotações possam ser comparadas de forma justa.
Se um fornecedor propor um material, tolerância ou processo de acabamento alternativo, peça que ele mostre a opção separadamente da cotação com base na especificação original.
Programação, acessórios, ferramentas especiais e inspeção do primeiro artigo podem ser aplicadas somente ao pedido inicial.
Por exemplo:
Preço unitário de 250 peças: USD 36,50 Cobranças únicas: Programação e configuração: USD 420 Dispositivo dedicado: USD 680 Inspeção do primeiro artigo: USD 250 A separação desses encargos facilita a estimativa do custo de futuros pedidos repetidos.
Confirme também se as ferramentas ou acessórios permanecerão disponíveis e se custos adicionais de manutenção ou substituição poderão ser aplicados posteriormente.
Um prazo de entrega cotado pode começar após:
Recibo de pedido de compra
Pagamento de depósito
Aprovação do desenho final
Chegada de materiais
Aprovação do primeiro artigo
Um prazo de entrega de quatro semanas a partir da chegada do material não é o mesmo que quatro semanas a partir da confirmação do pedido de compra.
Peça a cada fornecedor para identificar:
Tempo de aquisição de materiais
Prazo de entrega do protótipo ou do primeiro artigo
Tempo de aprovação do cliente
Tempo restante de produção
Tempo de acabamento e inspeção
Tempo de envio
Um fornecedor forte faz mais do que devolver um preço.
Sua cotação ou feedback técnico deve mostrar que a equipe de engenharia revisou:
Acesso à ferramenta
Fixação de trabalho
Tolerâncias apertadas
Paredes finas ou riscos de distorção
Subsídios de acabamento
Métodos de inspeção
Potenciais melhorias de design
Um fornecedor que identifica uma preocupação real de fabricação antes de o pedido ser feito pode oferecer mais valor do que aquele que retorna a cotação mais rápida ou mais baixa sem fazer perguntas técnicas.
Para contexto adicional, revise por que as cotações de usinagem CNC variam entre fornecedores.
A melhor cotação é aquela que atende a todos os requisitos técnicos, explica claramente suas suposições e oferece um caminho realista desde o protótipo até a repetição da produção.
Encontre respostas rápidas para perguntas comuns sobre arquivos CAD, tolerâncias, requisitos de inspeção, quantidades, feedback DFM e preparação de cotação de usinagem CNC.
Para uma cotação inicial de usinagem CNC, forneça um modelo CAD 3D utilizável, a classe do material, a quantidade necessária, o acabamento superficial e o destino da entrega.
Para um orçamento pronto para produção, inclua também:
Quanto mais próximo o RFQ refletir o requisito de fabricação final, menor será a probabilidade de o preço cotado ou o prazo de entrega mudarem posteriormente.
Para a maioria das peças de precisão ou de produção, ambos os arquivos devem ser fornecidos.
O modelo 3D define a geometria nominal e ajuda o fornecedor a avaliar o tamanho do material, o acesso à ferramenta, as configurações de usinagem e os percursos da ferramenta. O desenho 2D comunica requisitos controlados, como tolerâncias, GD&T, roscas, rugosidade superficial, acabamento e notas de inspeção.
Uma peça simples pode ser estimada apenas a partir de um modelo 3D, mas o preço deve permanecer preliminar até que todos os requisitos controlados sejam confirmados.
STEP ou STP é geralmente o formato de arquivo neutro mais prático. É amplamente suportado por sistemas CAD/CAM e normalmente preserva a geometria sólida com precisão.
Formatos Parasolid como X_T também são comumente aceitos. Arquivos CAD nativos podem ser úteis quando o fornecedor oferece suporte ao mesmo software.
Evite usar capturas de tela ou arquivos STL como única fonte de geometria para peças usinadas com precisão. Os arquivos STL contêm dados de malha em vez de geometria sólida exata e podem não preservar pequenos furos, curvas e recursos detalhados com precisão suficiente para a cotação final.
Um fornecedor pode cotar uma peça simples fresada ou torneada a partir de um desenho PDF completo quando toda a geometria, dimensões e notas de fabricação estiverem claramente definidas.
No entanto, citar apenas um desenho requer uma interpretação mais manual. Contornos complexos, superfícies combinadas, bolsões profundos e recursos multieixos são mais fáceis de avaliar quando um modelo 3D sólido também está disponível.
Fornecer ambos os arquivos geralmente reduz questões de esclarecimento e melhora a precisão da cotação.
Tolerâncias mais restritas podem exigir:
Aplique tolerâncias restritas principalmente a recursos que afetam ajuste, vedação, alinhamento, movimento ou montagem. Dimensões não críticas normalmente devem usar uma tolerância geral prática.
Leia nosso Guia de projeto de tolerância de usinagem CNC para recomendações de design mais detalhadas.
Inclua GD&T quando a função da peça depender da localização, orientação, forma ou excentricidade de recursos relacionados.
Pode ser útil para controlar:
A estrutura de referência deve refletir como a peça está localizada na montagem real. Evite controles geométricos que dupliquem ou entrem em conflito com as dimensões existentes.
Os fornecedores podem selecionar diferentes máquinas, estratégias de configuração, acessórios, ferramentas de corte, fontes de materiais, métodos de inspeção e parceiros de acabamento.
Os preços também podem variar quando a RFQ está incompleta e cada fornecedor faz suposições diferentes sobre certificação de material, tolerâncias, acabamento, inspeção, embalagem ou frete.
Revise por que as cotações de usinagem CNC variam entre fornecedores para entender as diferenças de preços mais comuns.
Sim, desde que as quantidades reflitam cenários de compra realistas.
Por favor, cite: 10 peças, 50 peças, 250 peças e 1.000 peças.
As reduções nos preços por quantidade ajudam a mostrar como a configuração, a programação, a compra de materiais e a eficiência da produção afetam o preço unitário.
Separe claramente a quantidade confirmada do pedido do volume futuro estimado para que o fornecedor não trate uma previsão como um compromisso de compra.
Solicite os documentos exigidos pelo seu sistema de qualidade, cliente ou aplicação. As opções comuns incluem:
Não presuma que um relatório formal esteja incluído no preço padrão. Indique quais dimensões exigem resultados registrados e quantas peças devem ser inspecionadas.
Revise nosso capacidades de controle de qualidade e inspeção para obter informações adicionais.
Sim. O estágio de RFQ costuma ser o melhor momento para solicitar feedback do Projeto para Fabricabilidade.
Um fornecedor pode recomendar alterações como:
Peça ao fornecedor para citar primeiro o projeto original e apresentar as alterações sugeridas como opções separadas. Isto mantém clara a linha de base técnica aprovada.
O retorno da cotação depende da complexidade e integridade do projeto.
Uma peça simples com um modelo CAD limpo, material comum, tolerâncias padrão e uma quantidade clara geralmente pode ser avaliada mais rapidamente do que um projeto envolvendo GD&T rigoroso, usinagem multieixos, materiais especiais, acabamento, inspeção CMM ou acessórios personalizados.
A maneira mais eficaz de reduzir o tempo de cotação é fornecer um pacote de RFQ completo e com revisão controlada e identificar claramente quaisquer questões técnicas em aberto.
Antes de enviar a RFQ, confirme se:
Peça ao fornecedor para indicar todas as suposições, exclusões e alternativas propostas na cotação.
Solicite um orçamento de usinagem CNC


