
日本語
ビュー: 0 著者: サイト編集者 公開時刻: 2026-07-15 起源: サイト
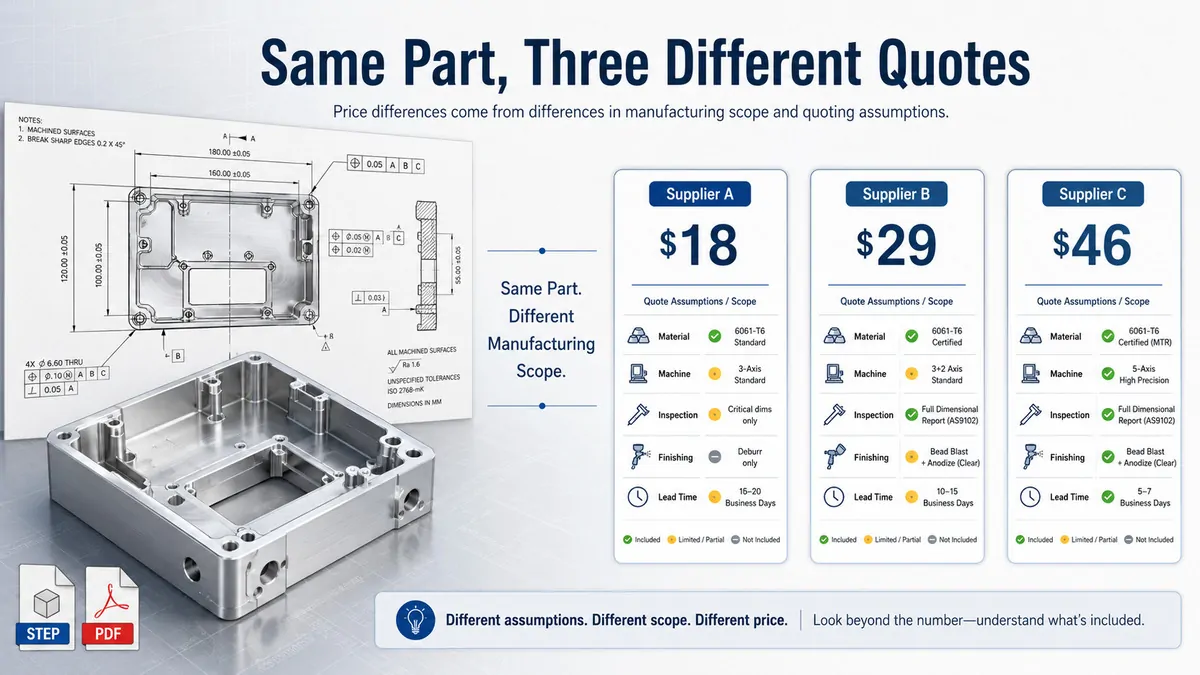
同じ STEP ファイルと設計図面を 3 つの CNC 加工サプライヤーに送信します。数日後、見積書が届きましたが、価格は互いに似ていませんでした。
あるサプライヤーの見積もりは部品あたり 18 ドルです。別の見積もりでは29ドルだ。 3 番目の価格は 46 ドルです。
一見すると、あるサプライヤーが異常に安いか、別のサプライヤーが高すぎる料金を請求しているように見えるかもしれません。実際には、3 つのサプライヤーがまったく同じ製造ソリューションを見積もっているわけではない可能性があります。
CNC 加工の見積もりは、部品のサイズだけから計算されるものではありません。各サプライヤーは、部品の製造方法、どの材料在庫を使用するか、必要なセットアップの数、どのような機器が適しているか、公差をどのように管理するか、どの程度の検査が必要かを決定する必要があります。また、仕上げ、梱包、生産リスク、配送要件も考慮する必要があります。
これらの領域のいずれかで前提条件が異なると、価格に大きな差が生じる可能性があります。
たとえば、あるサプライヤーは商用グレードの材料を認証なしで見積もる場合がありますが、別のサプライヤーには材料の完全なトレーサビリティが含まれている場合があります。 3 軸加工機で複数のセットアップで部品を加工する計画がある一方で、再位置決めを減らしてフィーチャの精度を向上させるために 5 軸加工を使用する計画もあります。ある見積書には標準のサンプリング検査のみが含まれる場合がありますが、別の見積書には完全な寸法レポートと CMM 測定が含まれる場合があります。
製造範囲が異なるため単価が異なる場合があります。
引用係数 |
サプライヤーの価格が異なる場合がある理由 |
|---|---|
材料 |
グレード、在庫サイズ、供給源、認証、および材料の使用状況 |
機械加工工程 |
マシンタイプ、セットアップ数、治具、およびツールパス戦略 |
公差 |
プロセスの安定性、仕上げパス、測定、およびスクラップのリスク |
検査 |
基本的なサンプリング、完全な検査、FAI、または CMM レポート |
表面仕上げ |
マスキング、外観基準、色管理、寸法補正 |
量 |
プログラミングとセットアップのコストはさまざまなボリュームに分散されます |
リードタイム |
急ぎの生産では、時間外労働、優先スケジュール、または迅速な調達が必要になる場合があります |
商用範囲 |
梱包、配送、工具、文書は含まれる場合と除外される場合があります。 |
CNC 加工の見積もりを単価だけで比較すると誤解を招く可能性があるのはこのためです。
見積額が低いからといって自動的に悪い選択になるわけではありません。サプライヤーは、より適切な設備、すでに在庫のある材料、実績のある治具、または同様の部品を製造する豊富な経験を持っている場合があります。これらの利点により、品質を低下させることなくコストを削減できます。
ただし、低価格は、要件の欠落、楽観的な加工時間の見積もり、限定された検査、または除外された仕上げおよび文書化コストによっても発生する可能性があります。
見積もりが高ければ高いほど自動的に良いというわけでもありません。プロジェクトに必要のないサービスが含まれたり、不必要に高価な製造プロセスが使用されたり、部品が実際に示す以上のリスクが許容されたりする可能性があります。
したがって、重要な質問は次のようなものではありません。
最安値のサプライヤーはどこですか?
より有益な質問は次のとおりです。
すべてのサプライヤーは同じ材料、製造要件、品質基準、納品範囲を見積もっていますか?
サプライヤーを選択する前に、購入者は、何が含まれ、何が除外され、価格の計算にどのような仮定が使用されたかを理解する必要があります。これにより、注文後の予期せぬ料金、品質上の問題、納期の遅延を回避しながら、真のコスト上の利点を特定することが可能になります。
材料、セットアップ、加工時間、工具、検査、仕上げが最終価格にどのように影響するかについて詳しくは、当社のウェブサイトをご覧ください。 CNC加工費の内訳.
2 つのサプライヤーが同じ図面を研究して、まったく異なる生産計画に到達する場合があります。どちらの計画も技術的には部品を製造できる可能性がありますが、必要な材料の量、加工時間、工具、セットアップ作業、およびオペレータの関与が異なる場合があります。
これが、CNC 加工の見積もりが異なる主な理由の 1 つです。サプライヤーは完成したコンポーネントに価格を設定するだけではありません。彼らは、原材料を適合部品に変えるために必要なルート全体の価格を設定しています。
材料費は、完成部品の重量ではなく、原材料の価格から始まります。
完成したコンポーネントの重量はわずか 300 グラムですが、サプライヤーはさらに大きなブロック、プレート、またはバーから開始する必要がある場合があります。チップとして除去された材料は、引き続き購入、処理、機械加工する必要があります。したがって、深いポケット、不規則な輪郭、または大量の材料除去がある部品は、完成重量が示す以上にコストがかかる可能性があります。
サプライヤーは、異なる在庫寸法を選択することもできます。あるサプライヤーは適切な標準サイズを入手できるかもしれませんが、別のサプライヤーは特大のブロックを購入し、より多くの材料を機械加工する必要があります。これは、原材料のコストと必要な加工時間の両方に影響します。
指定された合金または材料の状態により、別の変動要因が生じます。例としては次のものが挙げられます。
アルミニウム 6061-T6 と 7075-T6
ステンレス鋼 303 と 304 または 316 の比較
焼きなまし材料と熱処理材料の比較
標準エンジニアリングプラスチックと医療または半導体グレードの材料の比較
商用素材と顧客承認のブランド
これらの材料は、購入価格、被削性、工具の摩耗、切削速度、生産リスクが異なります。
たとえば、アルミニウム 6061 は一般に 7075 よりも加工が容易で、安価です。ステンレス鋼 316 は強い耐食性を備えていますが、自由加工可能なステンレス鋼 303 よりも切断が困難です。チタンおよび高性能プラスチックには、特殊な工具、制御された切断パラメータ、およびより慎重な取り扱いが必要な場合があります。
重要な文書も考慮する必要があります。基本見積には、追加記録のない標準的な商業在庫が含まれる場合があります。別の引用には次のものが含まれる場合があります。
ミルテスト証明書
化学組成レポート
熱またはバッチのトレーサビリティ
原産国の文書
RoHS または REACH 宣言
顧客固有の材料の承認
これらの文書は調達や管理作業を追加しますが、航空宇宙、医療、自動車、または規制された産業用途には不可欠な場合があります。
見積を比較する場合、バイヤーは、すべてのサプライヤーが同じ材料グレード、状態、認証レベル、およびトレーサビリティ要件に基づいて価格を設定していることを確認する必要があります。異なる材料仕様に基づく低価格は、真のコスト上の利点とはなりません。
CNC コンポーネントを製造する方法が 1 つだけであることはほとんどありません。
サプライヤーは、工場で利用可能な機器、同様の部品に関するこれまでの経験、治具の機能、生産量、必要な精度に基づいてプロセスを選択できます。これは、2 つのサプライヤーがまったく異なる方法を使用して同じ最終形状を製造する可能性があることを意味します。
5 つの側面に機能を備えた複雑なアルミニウム製ハウジングを考えてみましょう。
あるサプライヤーは 3 軸マシニング センターを使用し、部品の位置を数回変更する場合があります。各セットアップでは、ワークピースの位置決め、クランプ、位置合わせ、およびチェックが必要です。追加のセットアップにより処理時間が増加し、関連するフィーチャ間で累積的な位置誤差が発生する可能性があります。
別のサプライヤーが使用する可能性があります 多軸 CNC フライス加工サービスにより 、少ないセットアップでより多くの表面に到達します。機械の時間あたりの料金は高くなる可能性がありますが、プロセス全体で必要な取り扱い、治具、中間検査が少なくなる場合があります。
角度の付いた穴、複合表面、深い空洞、または複数の面に密接に関連したフィーチャがある部品の場合、 5 軸 CNC 加工により、 再位置決めが減少し、一貫性が向上します。場合によっては、機械自体の運用コストが高くても、5 軸加工の方が総コストが安くなることがあります。
同じ原理が円筒形コンポーネントにも当てはまります。
シャフト、フィッティング、コネクタ、またはバルブのコンポーネントは、以下を使用して製造できます。
CNC 旋削とその後の二次フライス加工
ミルターンマシニングセンター
スイス式加工
複数の個別のマシンと操作
適切なサプライヤー 精密 CNC 旋削サービスは 、ほとんどの機能を 1 つのプロセスで完了できます。別のサプライヤーは、複数の機械間で部品を転送する必要がある場合があり、セットアップ時間、仕掛品の処理、および検査要件が増加します。
どちらの生産ルートも自動的に正しいか間違っているかということはありません。重要な問題は、選択したプロセスが部品の形状、公差要件、数量、および納期に適切であるかどうかです。
マシン時間は見積もりの一部にすぎません。最初の製造部品が完成する前に、サプライヤーは機械加工プロセス全体を準備する必要があります。
一般的なセットアップ作業には次のものが含まれます。
図面と3Dモデルの確認
加工シーケンスの計画
ツールと切断パラメータの選択
CAMプログラムの作成
治具の設計または変更
生爪の製造
ワークの取り付けと位置合わせ
工具の長さとオフセットの設定
初回パートの実行
プロセスの検査と調整
単純な部品の場合、この作業は短時間で完了する場合があります。公差が厳しい複雑なコンポーネントや複数の機械加工の場合、準備に何時間もかかることがあります。
セットアップの数も重要です。部品を取り外し、回転し、再度クランプするたびに、サプライヤーはその位置を再設定する必要があります。より多くのセットアップは通常、次のことを意味します。
オペレーターの時間の増加
追加の治具要件
位置決めエラーが発生する機会が増える
さらなる工程内検査
総リードタイムが長くなる
経験豊富なサプライヤーは、より優れた治具設計やより高性能な機器により、セットアップの数を減らすことができます。別のサプライヤーは、より低い時間当たりの機械料金を見積もるかもしれませんが、より多くの手動操作が必要になります。最終的な価格は、機械の料金だけではなく、プロセス全体によって決まります。
複雑な CNC 部品には、ファイルを機械にロードするだけでは十分ではありません。
サプライヤーは、寸法精度と表面品質を維持しながら、材料を安全かつ効率的に除去する方法を決定する必要があります。これには以下の計画が含まれます。
荒加工
セミフィニッシュパス
最終仕上げパス
ツールのアプローチとリトラクト
衝突回避
切りくず排出
ツールの変更
ワークサポート
加工シーケンス
CAM 戦略が異なると、サイクル時間の推定値も大きく異なる可能性があります。
あるサプライヤーは、高効率の荒加工ツールと最適化されたツールパスを使用して、材料を迅速に除去する場合があります。別の企業では、古い機器、限られた工具、または振動や変形への懸念のために、保守的な切断パラメータを使用する場合があります。
積極的な加工によりサイクル タイムは短縮されますが、安定性と再現性を維持する必要があります。理想的な加工時間のみに基づいた見積もりには、工具の交換、測定、切りくずの除去、オペレータの取り扱い、およびプロセスの調整に対する現実的な余裕が含まれていない可能性があります。
これは、次のような難しい機能の場合に特に重要です。
深いポケット
薄い壁
小さな内部半径
ロングリーチ加工
硬質材料
断続カット
高い化粧品要件
信頼できる見積もりは、単に理論上の最速の切断時間ではなく、図面要件を繰り返し達成できる生産戦略に基づいている必要があります。
一部の部品は、標準のバイス、コレット、切削工具を使用して機械加工できます。その他には、特別な治具、カスタムジョー、長距離ツール、フォームカッター、または専用の検査ゲージが必要です。
サプライヤーはこれらのコストを異なる方法で処理する場合があります。
1 つの見積書に治具と工具の料金が個別に記載される場合があります。別の企業は、単価全体に分配することもできます。 3 番目のサプライヤーは、すでに適切なツールを利用できるため、より低い設定コストを見積もっている場合があります。
これにより、引用文が実際とは異なって見える可能性があります。
プロトタイプの注文の場合、サプライヤーは高価な専用治具を回避する柔軟なセットアップを選択する場合があります。これにより初期投資は低く抑えられますが、単価が高くなる可能性があります。
リピート注文または製造注文の場合、カスタム治具により以下が削減される可能性があります。
ロード時間
セットアップバリエーション
オペレーターの関与
点検頻度
加工単価
したがって、購入者は、工具や治具の料金が一時的な費用なのか、定期的な費用なのか、それとも部品価格に含まれているのかを尋ねる必要があります。これは、プロトタイプの見積もりと予想される将来の生産価格を比較する場合に特に重要です。
ハイエンドのマシンが自動的により良い見積もりを保証するわけではありません。また、時間当たりの料金が低いからといって自動的に部品コストが安くなるわけでもありません。
最もコスト効率の高いプロセスは、次の要素によって決まります。
部品の形状
必要な公差
材料
加工面数
生産量
治具の複雑さ
検査要件
配送スケジュール
標準的な 3 軸マシニング センターでは、単純なプレートが最も経済的です。複雑な多面ハウジングには 5 軸加工のメリットが得られる場合があります。大量の精密ピンは、従来の旋削加工よりもスイス加工に適している可能性があります。
プロセスを部品に適合させるサプライヤーの能力は、多くの場合、時間当たりの機械料金よりも重要です。
見積書を検討する際は、サプライヤーに、提案された製造方法、セットアップの数、必要な工具、および主要なプロセスのリスクについて説明するよう依頼してください。明確なプロセスの説明は、価格差が真の効率によるものなのか、要件の欠落によるものなのか、それとも根本的に異なる生産戦略によるものなのかを判断するのに役立ちます。
CNC 加工の見積もりの正確性は、その背後にある技術要件によって決まります。
2 つのサプライヤーが同じ部品形状を受け取っても、図面の解釈が異なる場合があります。ほとんどの寸法を標準の機械加工フィーチャとして扱う人もいますが、いくつかの寸法には特別なプロセス制御、追加の仕上げパス、および完全な検査が必要であると想定する人もいます。
この違いは、図面に厳しい公差、複雑な GD&T、詳細な検査文書、または表面仕上げ要件が含まれている場合に特に重要になります。
より厳しい公差を実現するには、単により正確な機械が必要というわけではありません。これらは、プロセス計画、治具設計、切断戦略、検査、取り扱いなど、生産のほぼすべての段階に影響を与える可能性があります。
一般公差の寸法は、標準的な機械加工プロセスを通じて達成できる場合があります。寸法が非常に狭い場合は、次のものが必要になる場合があります。
追加の中仕上げおよび仕上げ作業
より低速でより安定した切断パラメータ
より頻繁な工具オフセット調整
高品質または専用の切削工具
温度管理された測定
追加の工程内検査
より慎重な部品の取り扱い
スクラップと再加工に対する許容範囲の拡大
公差の位置も重要です。
簡単にアクセスできる外径の厳しい公差は、比較的簡単な場合があります。深い内部ボア、薄肉、長いサポートされていない形状、または複数のセットアップの影響を受ける寸法で同じ公差を維持することは、はるかに困難になる可能性があります。
同じ図面に対してサプライヤーの反応が異なる場合があるのはこのためです。サプライヤーの 1 人は、この機能の経験があり、それを効率的に制御する方法を理解している可能性があります。別のプロセスでは、プロセスが不慣れまたは検証が難しいため、より大きなリスク許容量が追加される場合があります。
また、購入者は、機能的に重要な寸法と、明確な組み立てや性能要件がなく厳しい公差が割り当てられている寸法を区別する必要があります。
すべてのフィーチャに厳しい公差を適用すると、部品のパフォーマンスが向上せずにコストが増加する可能性があります。
私たちの CNC 加工公差設計ガイドでは、 標準公差と厳しい公差がプロセスの複雑さ、検査、製造コストにどのように影響するかを説明します。
幾何学的寸法と公差は、サプライヤーがアセンブリ内で部品がどのように機能する必要があるかを理解するのに役立ちます。 GD&T を正しく使用すると、個々の寸法に厳密な座標公差を適用するよりも効果的になります。
ただし、GD&T が不明確または不完全であると、見積もりがより困難になる可能性があります。
一般的な問題には次のようなものがあります。
データが欠落している、または一貫性がない
機能アセンブリと一致しないデータム参照
基本寸法が明確に定義されていない位置公差
不安定な表面に適用される平面度または平行度の要件
振れがより現実的な場合の同心度要件
図面と CAD モデル間のコントロールの競合
提案された検査方法では測定できない幾何公差
要件が明確でない場合、サプライヤーは通常、3 つのアプローチのいずれかを採用します。
最初のサプライヤーは、最も基本的な解釈に基づいて見積もりを行う場合があります。これにより価格が安くなりますが、注文後に技術的な質問が表示される場合があります。
2 番目は最も厳密な解釈を想定しており、追加の加工と検査が含まれる場合があります。これにより、より高くてもより控えめな見積もりが作成されます。
3 番目のユーザーは、見積もりを一時停止し、価格設定の前に説明を要求する場合があります。
複雑な部品の場合、通常は 3 番目のアプローチが最も信頼性があります。製造前に図面に関する質問を解決すると、後の価格変更、部品の不合格、合格基準に関する意見の不一致などのリスクが軽減されます。
機械加工と検査を別個の事柄として扱うべきではありません。公差は、サプライヤーが確実に測定できる場合にのみ実際的な価値を持ちます。
基本的な検査には、次のような標準ツールが含まれる場合があります。
キャリパー
マイクロメーター
身長計
ピンゲージ
ねじゲージ
定盤
より複雑な要件には以下が必要になる場合があります。
三次元測定機
光学測定システム
真円度または同心度の装置
表面粗さ計
カスタム治具またはゲージ
管理された測定環境
基本的なサンプリング検査と完全な寸法検証とでは、コストの差が大きくなる場合があります。
1 つの見積には、各生産バッチからのいくつかの重要な寸法の検査が含まれる場合があります。別の検査には、すべての部品の全寸法検査が含まれる場合もあります。 3 番目には、初回商品検査レポート、CMM データ、材料証明書、およびバッチのトレーサビリティが含まれる場合があります。
これらの引用は同じ品質範囲を表すものではありません。
価格を比較する前に、購入者は以下を確認する必要があります。
どの次元が重要と考えられますか?
検査はサンプリングに基づいて行われますか、それとも全数測定に基づいて行われますか?
どのような測定機器が使用されますか?
初品検査報告書は必要ですか?
全寸法レポートは含まれていますか?
材料証明書やトレーサビリティ文書は必要ですか?
検査記録は出荷ごとに提供されますか?
私たちの CNC 機械加工の品質管理と検査 プロセスは、各プロジェクトの要件に応じて、入荷材料の検証、最初の部品の検査、工程内管理、および最終検査を組み合わせます。
一部の購入者は適合部品のみを要求します。社内承認、顧客提出、または規制業界の記録のために完全な品質パッケージを必要とする企業もいます。
考えられる文書には次のものが含まれます。
初品検査報告書
吹き出しの図面
全次元レポート
三次元測定機測定結果
材料証明書
熱またはバッチ記録
表面処理証明書
適合証明書
RoHS または REACH 宣言
校正記録
製造ロットのトレーサビリティ
この情報の準備とレビューには、エンジニアリング、品質、管理の時間が必要です。
完全な文書を含むサプライヤーは、完成部品のみを提供するサプライヤーよりも高価に見える場合があります。ただし、書類が不足していると、入荷検査、サプライヤーの承認、または最終製品のリリースに遅れが生じる可能性があります。
このため、文書要件は、見積が受理された後に要求するのではなく、RFQ に明確に記載する必要があります。
表面仕上げも見積差異の一般的な原因です。
完全な合格基準を定義することなく、図面に「陽極酸化」、「ビードブラスト」、「不動態化」、または「研磨」を指定する場合があります。
たとえば、陽極酸化アルミニウム部品には基本的な耐食性のみが必要な場合があります。目に見える電子機器の筐体には、次のものも必要になる場合があります。
均一なビードブラストテクスチャ
生産バッチ全体で一貫した色
ラックや吊り跡の管理
電気接触部分のマスキング
ネジ穴の詰まり
クリティカルフィットの保護
定義された外観検査ゾーン
傷がつきにくい個包装
これらの要件には、部品を仕上げサプライヤーに送るだけではありません。追加の機械加工の準備、連絡、マスキング、検査、仕分け、梱包が必要になる場合があります。
標準的な陽極酸化のみを含む見積書は、完全な表面管理を含む見積書と同等ではありません。
購入者は以下を定義する必要があります。
仕上げタイプ
適用規格
色
光沢とか質感とか
膜厚
マスキング要件
重要な表面仕上げ
許容されるラックマークの位置
梱包要件
私たちのガイド CNC 表面仕上げ要件を指定する方法は、 見積もりを依頼する前に曖昧さを軽減するのに役立ちます。
表面処理では、材料を追加したり、材料を除去したり、機械加工された表面の状態を変更したりできます。
陽極酸化、メッキ、粉体塗装、不動態化、電解研磨、研磨、ビードブラストは、部品にさまざまな影響を与えます。
プロセスによっては、仕上げが次のような影響を与える可能性があります。
穴径
外形寸法
ねじのはめあい
軸受面またはシール面
表面粗さ
エッジの状態
電気接触部
外観と色の一貫性
仕上げプロセスを理解しているサプライヤーは、処理前に機械加工寸法を調整したり、重要な表面をマスクしたり、仕上げ後に最終検査を計画したりできます。
別のサプライヤーは、寸法変更を考慮せずに、機械加工部品と仕上げ作業を個別に見積もることもあります。
最初の見積もりは、完成したコンポーネント全体に対する責任が含まれるため、より高くなる可能性があります。 2 番目の方が低い可能性がありますが、最終的な寸法が図面を満たさないリスクが大きくなります。
NAITE TECHは統合されたサービスを提供します CNC 部品の表面仕上げサービス により、加工代、マスキング、仕上げ、最終検査を 1 つの製造プロセスとして計画できます。
「良好な外観」、「目に見える欠陥なし」、または「高級仕上げ」などの用語は主観的なものです。
明確な基準がなければ、バイヤーとサプライヤーは同じ部品に対して異なる判断をする可能性があります。
化粧品コンポーネントの場合、RFQ では以下を定義する必要があります。
どの表面が化粧品であるか
検査距離と照明条件
小さな工具跡が許容されるかどうか
治具またはラックマークの許容される場所
色と質感の期待
異なる生産バッチが一致する必要があるかどうか
仕上げ面を保護するために必要な梱包
参照サンプルまたは承認された限界サンプルも不確実性を減らすことができます。
外観要件が定義されていない場合、一部のサプライヤーは基本的な仕上げを見積もりますが、他のサプライヤーは追加の研磨、選別、および不合格の許容範囲を含めます。これにより、両方の見積書で同じ仕上げ名が使用されている場合でも、価格に大きな差が生じる可能性があります。
見積りの変動を減らす最も確実な方法は、すべてのサプライヤーに同じ技術情報と品質情報を提供することです。
完全な RFQ では、以下を明確に特定する必要があります。
限界寸法
一般公差
GD&T とデータムの要件
検査方法
サンプリングまたは完全検査の期待
必要な品質文書
表面仕上げ仕様
化粧品の合格基準
仕上げ後の寸法要件
これらの詳細が明確であれば、サプライヤーは価格の不確実性ではなく、最も効率的な製造ソリューションを見つけることに集中できます。
これにより、見積もりの比較が容易になり、予期せぬ請求、品質に関する紛争、生産開始後の納期の遅延が発生する可能性が軽減されます。
同じ CNC 部品でも、購入者が 1 つのプロトタイプを必要とするか、50 個の検証部品を必要とするか、または 5,000 個の生産ユニットを必要とするかによって、単価が大きく異なる場合があります。
数量は材料の購入以外にも影響します。それによって、サプライヤーがどれだけのエンジニアリング労力を正当化できるか、どの治具を使用する必要があるか、検査をどのように組織するか、プロセスを自動化できるかどうかが変わります。
リードタイムにより、さらに複雑さが増します。通常の生産スケジュールを見積もっているサプライヤーは、完全に検査され完成した部品を数日以内に納品するよう求められる問題とは別の問題を解決しています。
見積を正しく理解するには、購入者は数量、納期予想、製造リスクが価格にどのように反映されているかを考慮する必要があります。
すべての CNC プロジェクトには、繰り返し生産を開始する前に完了しなければならない作業が含まれています。一般的な 1 回限りのアクティビティまたは固定アクティビティには次のようなものがあります。
図面とCADモデルのレビュー
DFM分析
CAMプログラミング
ツールの選択
治具またはソフトジョーの準備
機械のセットアップ
前半部分の加工
プログラム調整
初品検査
品質文書の準備
1 部品のプロトタイプの場合、これらのコストのほぼすべてが 1 つのコンポーネントで吸収されなければなりません。 500 個の部品を注文した場合、同じセットアップとプログラミングのコストをバッチ全体に分散できます。
このため、プロトタイプの価格に予想される生産数量を掛けても、正確な生産見積りが得られることはほとんどありません。
単純化した例を考えてみましょう。プロジェクトでは、通常の制作が開始される前に、プログラミング、セットアップ、最初の記事の作業に 600 ドルが必要です。
注文数量 |
部品ごとに割り当てられる固定費 |
|---|---|
1部 |
$600.00 |
10部 |
$60.00 |
100パーツ |
$6.00 |
1,000部品 |
$0.60 |
実際の見積もりには、材料、加工、検査、仕上げ、利益も含まれますが、この例は、数量が増えると単価が大幅に下がる理由を示しています。
ただし、価格は常に同じ割合で下がるわけではありません。数量が多い場合は、以下への追加投資が必要になる場合があります。
専用の生産設備
バックアップ切削工具
プロセスの検証
自動ローディング
インプロセスゲージ
追加の検査リソース
バッチの識別とトレーサビリティ
より保護的な梱包
これらの投資により、初期プロジェクトのコストが増加する一方で、経常単価が低下し、生産の安定性が向上する可能性があります。
10 個の部品を生産する最も経済的な方法は、1,000 個の部品を生産する最良の方法ではない可能性があります。
プロトタイプの場合、サプライヤーは柔軟性を優先することがよくあります。標準的なバイス、モジュラー固定具、手動ローディング、および汎用ツールを使用する場合があります。これにより、一時的なコストが抑制され、設計変更を迅速に導入できるようになります。
繰り返し生産する場合、サプライヤーは速度と一貫性を中心にプロセスを再設計する場合があります。これには次のものが含まれます。
専用治具
複数部品のワークホールド
最適化されたツールパス
工具寿命の監視
自動部品プロービング
オペレーターの負担軽減
定義された検査間隔
バッチ生産のスケジューリング
その結果、サプライヤーは以下に対して個別の価格を提示する場合があります。
試作製作
パイロットまたは検証バッチ
少量生産
定期的な製造オーダー
これは必ずしもサプライヤーが恣意的に価格を変更していることを意味するものではありません。プロジェクトが開発から安定した生産に移行するにつれて、製造戦略自体が変更される可能性があります。
バイヤーは、RFQ 段階で現実的な予想数量を提供する必要があります。最初の注文が少量であっても、年間需要の可能性に関する情報は、サプライヤーがより適切な長期プロセスを提案するのに役立ちます。
通常、数量が増えると部品あたりのセットアップコストの影響は減りますが、他の要因により単価が期待どおりに下がらない場合があります。
例えば:
材料の価格は購入量によって変わる場合があります
長時間の生産には複数の切削工具セットが必要になる場合があります
公差が厳しい場合は、マシンのオフセット調整を頻繁に行う必要がある場合があります
装飾部品は個別の検査と梱包が必要な場合があります
すべての製造ロットに完全なトレーサビリティが必要な場合がある
大量の注文により、重要な機器が長期間占有される可能性があります
配達は複数の予定された発送に分割する必要がある場合があります
生産能力も重要です。利用可能な設備を備えたサプライヤーは、大量注文に対して競争力を持って価格を設定する場合があります。別のサプライヤーが同じプロジェクトを受け入れるために、残業、下請け、またはスケジュールの変更が必要になる場合があります。
このため、バイヤーは、すべてのサプライヤーが同じ理想的な生産量を持っていると想定すべきではありません。
プロトタイプの専門家は、5 つの複雑なコンポーネントに対して優れた価格を提示する可能性がありますが、反復生産では競争力が劣ります。大量生産のメーカーでは、プロトタイプの価格は高くなりますが、治具とプロセスが確立されると、経常単価ははるかに低くなります。
最良のサプライヤーは、多くの場合、その設備、生産モデル、品質システムが予想される注文量と一致するサプライヤーです。
リードタイムは、部品が物理的に切断されている時間を超える必要があります。
完全な CNC 加工スケジュールには次のものが含まれます。
エンジニアリングと図面のレビュー
資材調達
プログラミングと治具の準備
マシンのスケジュール設定
前編制作
最初の部分の承認
バッチ加工
工程内検査
外面または内面の仕上げ
最終検査
文書とパッケージング
出荷準備
したがって、2 つのサプライヤーは異なる段階を測定しているため、異なるリードタイムを見積もることがあります。
サプライヤーによっては、材料到着後の加工時間を明記する場合があります。注文の確認から完成部品の出荷準備が整うまでの完全な期間を見積もる場合もあります。
購入者は、リードタイムクロックがいつ始まるか、またどのようなイベントが完了をマークするかを正確に確認する必要があります。
役立つ質問には次のようなものがあります。
リードタイムは発注書の確認または図面の承認後に始まりますか?
材料調達も含まれますか?
表面仕上げは含まれていますか?
検査報告書はスケジュールに含まれていますか?
記載されている日付は出荷日または配達日を指しますか?
図面の変更はスケジュールにどのような影響を及ぼしますか?
これらの詳細がなければ、一見より早い見積もりであっても、実際にはより早い納品が実現されない可能性があります。
ラッシュ生産は、単に通常の生産がより速く完了するというわけではありません。
スケジュールを短縮するために、サプライヤーは次のことを行う必要がある場合があります。
既存のマシンのスケジュールを中断する
エンジニアリング作業を直ちに割り当てます
プレミアムソースから素材を購入する
残業や追加シフトを利用する
予備検査装置
陽極酸化、メッキ、または熱処理を迅速化します。
優先宅配便または航空貨物を使用する
生産の柔軟性が低いことを受け入れる
やり直しが必要になった場合に大きなリスクを伴う
これらのアクションにより、実質的な追加コストが発生します。
急ぎの注文により、プロセス開発に使用できる時間が短縮される可能性もあります。利用可能な材料と標準公差を備えた単純な部品の場合、これは管理可能な場合があります。厳しい GD&T、薄肉、特殊な仕上げ、または完全な文書を備えた複雑な部品の場合、非現実的なスケジュールは品質リスクを高める可能性があります。
急ぎのプレミアムを承認する前に、購入者は通常のスケジュールのどの部分が短縮されるのかを尋ねる必要があります。サプライヤーは以下を変更することでリードタイムをより経済的に短縮できる可能性があります。
材料の入手可能性
注文数量
検査書類
表面処理
包装
配送方法
重要ではない許容誤差
場合によっては、優先度の低いバッチを最初に出荷し、標準スケジュールに従って残りの数量を完了する方が、コストと緊急性のバランスが良くなります。
CNC 見積では、部品の成功だけでなく、注文全体が正常に生産される可能性も考慮する必要があります。
一部のコンポーネントは、材料、形状、公差、または仕上げの要件により、より多くの製造リスクを伴います。
一般的なリスク要因には次のようなものがあります。
薄い壁はクランプ中に変形する可能性があります
残留材料応力のある大型アルミニウム部品
深いポケットには長距離ツールが必要
振動や曲がりの可能性がある細いシャフト
広い表面にわたって高い平坦性を実現
厳密に制御された同心度
小さな内部半径
硬質または研磨材
切りくず排出が困難
陽極酸化またはメッキによって影響を受ける重要な寸法
厳しい外観要件
生産量が少なく、プロセス開発の余地がない
経験豊富なサプライヤーは、これらのリスクを管理するために、追加のセットアップ時間、保守的な加工パラメータ、検査、または合理的なスクラップ許容量を含めることがあります。
経験の浅いサプライヤーはそれらを見落としたり、すべての部品が最初の試行で合格すると想定したりする可能性があります。
これにより、見積価格に大きな差が生じる可能性があります。
不完全なリスク評価に基づいて価格を下げると、後で次のような結果が生じる可能性があります。
配送の遅延
公差変更リクエスト
追加料金
一貫性のないバッチ品質
手直し
部分出荷
拒否されたコンポーネント
現実的な見積もりには、単に 1 回の理想的な加工サイクルの理論上のコストではなく、適合部品を一貫して納品するためのコストが反映されている必要があります。
製造リスクは必ずしも追加コストとして受け入れる必要はありません。多くの場合、DFM レビューを通じて生産前に削減できます。
潜在的な改善には次のようなものがあります。
内隅の半径を大きくする
過剰な奥行きと幅の比率を調整する
重要でない許容範囲の緩和
ツールへのアクセスを改善する
実用的なクランプ領域の追加
化粧面と非化粧面の分離
データム構造の明確化
仕上げの影響を受ける寸法の修正
より安定した材料状態の選択
緊急の需要を段階的な配送に分割する
これらの変更により、コンポーネントの機能を維持しながらプロセスの不確実性を軽減できます。
話し合うのに最適な時期は、見積もりが確定する前です。材料を購入し、設備を組み立て、生産が開始されると、設計変更はより高価で破壊的なものになります。
私たちの 精密アルミニウム製ハウジングのケーススタディでは、 500 ユニットの生産プロジェクト全体でプロセス計画、治具設計、公差管理、仕上げ、検査がどのように調整されたかを示しています。
見積もりが異なる場合、買い手は数量、リードタイム、リスクの背後にある仮定を比較する必要があります。
各サプライヤーに次の点を明確にするよう依頼してください。
セットアップとツールが含まれているかどうか
見積価格が現在の数量にのみ適用されるかどうか
将来のボリュームレベルで価格がどのように変化するか
繰り返し生産する場合に工程が変わるかどうか
リードタイムに含まれるもの
スケジュールに仕上げと検査が含まれているかどうか
どの製造リスクが特定されているか
設計変更によりコストやリードタイムが削減できるかどうか
拒否された部品や生産の遅れがどのように処理されるか
現実的な生産計画を立てずに低単価を提示する業者よりも、こうした点を明確に説明してくれる業者のほうが、より信頼できる見積書を提示してくれる可能性があります。
目的は単にマシン時間を購入することではありません。要求される量、品質、納期を満たす繰り返し可能な製造プロセスを確保することです。
見積単価は、必ずしも同じ作業範囲を表すとは限りません。
1 つのサプライヤーは、材料、プログラミング、機械加工、検査、仕上げ、および保護梱包を単一の価格に含めることができます。別の企業では、機械加工作業のみを見積もり、後から工具、検査レポート、表面処理、または出荷を追加する場合もあります。
どちらの見積も一見すると完了しているように見えますが、最終的なコストが大きく異なる場合があります。
サプライヤーを選択する前に、買い手は各見積に何が含まれ、何が除外されるのか、価格の計算にどのような技術的前提が使用されたのかを正確に判断する必要があります。
完全な CNC 加工の見積には、次の一部またはすべてが含まれる場合があります。
原材料
材料認証
材料のトレーサビリティ
エンジニアリングと DFM のレビュー
CAMプログラミング
機械のセットアップ
標準またはカスタムの治具
ソフトジョー
特殊な切削工具
前編制作
最初の商品検査
工程内検査
最終寸法検査
CMMレポート
バリ取りと洗浄
熱処理
表面仕上げ
マスキングとプラグ
外観検査
組み立て
カスタムパッケージ
配送
関税と税金
不合格部品の交換
あるサプライヤーがこれらの項目を含み、別のサプライヤーがこれらの項目を含まない場合、単価だけを比較すると誤解を招く結果が生じます。
次の例を考えてみましょう。
見積項目 |
サプライヤーA |
サプライヤーB |
サプライヤーC |
|---|---|---|---|
材質証明書 |
付属 |
記載なし |
付属 |
カスタム治具 |
別途料金 |
付属 |
付属 |
全次元レポート |
付属 |
含まれていない |
追加料金 |
陽極酸化処理 |
付属 |
除外される |
付属 |
スレッドマスキング |
付属 |
記載なし |
付属 |
外観検査 |
付属 |
基本的な目視チェック |
付属 |
保護梱包 |
個包装 |
バルク包装 |
個包装 |
配送 |
除外される |
除外される |
付属 |
リードタイム |
15営業日 |
8営業日 |
18営業日 |
サプライヤー B は、最初は最低価格と最短のリードタイムを提供するように見えるかもしれません。ただし、見積書には陽極酸化処理、検査書類、マスキング、または保護梱包が含まれない場合があります。
これらの項目を追加すると、プロジェクトの総コストは他の見積もりと同じか、それより高くなる可能性があります。
したがって、比較の目的は最小値を見つけることではありません。これは、すべてのサプライヤーが同じ最終製品と納期要件に基づいて価格を設定しているかどうかを判断するためです。
信頼できる見積もりの比較は、見積もりを受け取る前から始まります。
すべてのサプライヤーは、以下を含む同じ技術パッケージを受け取る必要があります。
同じ 3D CAD ファイル
同じ 2D 図面のリビジョン
材質のグレードと状態
注文数量
予想されるリピートまたは年間ボリューム
一般公差
重要な寸法と GD&T
表面仕上げ仕様
検査要件
必要な品質文書
パッケージングへの期待
配送先
配達予定日
多くの場合、STEP ファイルのみを送信するだけでは十分ではありません。
3D モデルはジオメトリを定義しますが、次のような重要な要件は 2D 図面にのみ表示される場合があります。
厳しい公差
ねじ仕様
表面粗さ
GD&T コントロール
熱処理
コーティング要件
検査記録
化粧品の規格
特別なマーキングまたはパッケージング
あるサプライヤーが別のサプライヤーよりも完全な情報を受け取った場合、結果として得られる見積もりを公正に比較することはできません。
また、バイヤーは、すべてのサプライヤーが同じ図面リビジョンに基づいて作業していることを確認する必要があります。小さな設計変更が、材料のサイズ、工具、セットアップ戦略、サイクル タイム、および検査要件に影響を与える可能性があります。
専門的な見積書では、重要な前提が明確に示されている必要があります。
これらには次のものが含まれる場合があります。
提案された材料ソース
生ストックの形状とサイズ
予定加工方法
セットアップ数
備品の要件
検査レベル
表面仕上げ範囲
梱包方法
配送条件
見積の有効性
リードタイムの開始点
サプライヤーは、発注前に不明瞭な要件を特定する必要もあります。
たとえば、図面で陽極酸化処理が指定されているが、色、コーティングの厚さ、またはマスキングが定義されていない場合、サプライヤーは説明を要求するか、想定されている内容を説明する必要があります。
このステップを行わないと、購入者は低い初期見積額を受け取り、不足している詳細が確認されたときに追加料金が発生する可能性があります。
有益な質問には次のようなものがあります。
見積もった材料のグレードと状態は何ですか?
材質証明書は付属しますか?
工具は本体価格に含まれていますか?
どのような検査が標準で含まれていますか?
表面仕上げは含まれていますか?
マスキングとプラグは含まれていますか?
納期には仕上げや検査も含まれますか?
どのような梱包方法が含まれますか?
輸送費と輸入費は含まれていますか?
どの要件が除外されますか?
明確な答えがあれば、真の製造効率と不足している範囲を区別しやすくなります。
CNC 加工プロジェクトには、1 回限りのコストと定期的なコストの両方が含まれることがよくあります。
一時的な費用には以下が含まれる場合があります。
CAMプログラミング
治具の設計
ソフトジョー
特殊工具
最初の商品検査
プロセスの検証
カスタムゲージ
初期品質のドキュメント
経常的なコストには次のものが含まれる場合があります。
原材料
マシンタイム
オペレーターの対応
工具の摩耗
工程内検査
表面仕上げ
クリーニング
包装
サプライヤーはこれらのコストを異なる方法で提示する場合があります。
あるサプライヤーは、別途 800 ドルの備品料金と、より低い単価を請求する場合があります。別の業者は、最初の注文全体に備品コストを分配するかもしれません。 3 つ目は、専用の治具を必要としない、より柔軟なセットアップを使用する場合がありますが、部品あたりの加工コストが高くなります。
したがって、合計コストが同じであっても、見積もりが異なる場合があります。
1 回限りのコストと定期的なコストを分離することは、次の場合に特に重要です。
最初の注文はプロトタイプのバッチです
リピート生産が期待されます
デザインは変更になる場合がございます
いくつかの量レベルが評価されています
ツールの所有権が重要
生産は後で移管される可能性があります
購入者は、可能な限り、次のような現実的な数量レベルの価格設定をリクエストする必要があります。
試作部品 10 個
100 個の検証パーツ
500 個の生産部品
年間需要
これにより、提案された製造プロセスが経済的に拡張できるかどうかを理解しやすくなります。
検査は、見積間の最も一般的な隠れた差異の 1 つです。
サプライヤーは、基本的な寸法チェックを説明するために「品質検査」という用語を使用する場合があります。別の検査には、正式な初回商品検査、全寸法報告、および CMM 測定が含まれる場合があります。
購入者は以下を確認する必要があります。
どの寸法が測定されるか
検査がサンプリングベースか全数検査か
どのような測定機器が使用されるか
製造時に重要な寸法がチェックされているかどうか
初品検査報告書の有無
全次元レポートが含まれているかどうか
材質証明書の有無
バッチごとにレポートが提供されるかどうか
単純で重要ではないブラケットの場合は、標準的な検査で十分な場合があります。
バルブ本体、精密シャフト、医療部品、複雑なGD&Tを伴う組立部品の場合は、より詳細な検査が必要となる場合があります。
適切な検査範囲はアプリケーションによって異なります。不必要な文書の費用を支払うとコストが増加しますが、必要な検査を除外すると、入荷検査、組み立て、または現場での使用時にはるかに大きな出費が発生する可能性があります。
見積もりは、購入者がコンポーネントを受け取ることを期待する条件に基づいて行う必要があります。
価格に以下が含まれるかどうかを尋ねます。
機械加工のみ
機械加工とバリ取り
熱処理
表面仕上げ
マーキング
クリーニング
最終寸法検査
外観検査
組み立て
保護梱包
この区別は、仕上げを外注する場合に特に重要です。
機械工場によっては、機械加工されたコンポーネントを見積もって、陽極酸化、めっき、熱処理、または不動態化を個別に管理することを購入者に任せている場合があります。他のサプライヤーはプロセス全体を調整し、最終的な寸法と外観について責任を負います。
完全なソリューションの場合、初期価格は高くなる可能性がありますが、以下を削減できます。
- サプライヤーの調整
・各工程間の搬送
- スケジュールの不確実性
- 次元紛争
- 外観上の損傷
- 責任のギャップ
レビューするとき カスタム CNC 機械加工サービスの場合、購入者はサプライヤーが完成部品の要件全体を管理できるか、それとも機械加工段階のみを管理できるかを評価する必要があります。
パッケージングは些細なことのように見えるかもしれませんが、完成した CNC 部品に大きな影響を与える可能性があります。
機械加工されたコンポーネントは、次のような原因で損傷する可能性があります。
金属同士の接触
水分
ほこり
残留切削液
スレッドの保護が不十分
輸送時の衝撃
化粧面の傷
薄い部分の変形
バルク梱包の見積書は、以下を含む見積書と同等ではありません。
個別のバッグ
泡の分離
スレッドプロテクター
カスタムトレイ
防食保護
真空包装
輸出カートン
木製ケース
納期も慎重に比較する必要があります。
サプライヤーは次のように見積もることがあります。
EXW
FOB
CIF
DAP
DDP
見積価格には以下が含まれる場合と含まれない場合があります。
国内輸送
輸出取扱い
国際貨物
保険
通関
輸入関税
地方発送
EXW 価格が低いと、輸送、通関、現地での取り扱いが追加されると、競争力が低下する可能性があります。
したがって、購入者は工場単価だけではなく、陸揚げコストの合計を比較する必要があります。
最終的な決定には製造コスト以外のことも含める必要があります。
サプライヤーとの関係により、次のようなコストが発生する可能性もあります。
エンジニアリングコミュニケーションが遅い
繰り返しの説明
納期の遅れ
不完全な検査記録
一貫性のない生産バッチ
パッケージの損傷
手直し
交換品の発送
生産の中断
これらのリスクは見積書には現れないかもしれませんが、実際のプロジェクトコストに影響を与えます。
サプライヤーを比較するときは、次の点を考慮してください。
技術的な質問に対する回答の早さ
見積書に製造リスクが特定されているかどうか
サプライヤーが実際的な DFM 改善を提案しているかどうか
品質要件が明確に認識されているかどうか
リードタイムが現実的かどうか
責任が明確に定義されているかどうか
不適合部品の処理方法
リピート注文の価格設定が透明かどうか
詳細な見積もりは完璧な生産を保証するものではありませんが、通常はサプライヤーがプロジェクトを慎重に検討していることを示します。
単価と納期のみを含む見積書では、プロジェクトが実際にどのように管理されるかについて購入者にほとんど情報が与えられません。
サプライヤーを選択する前に、すべての見積書を 1 つの比較フォーマットに変換してください。
比較カテゴリー |
サプライヤーA |
サプライヤーB |
サプライヤーC |
|---|---|---|---|
材質仕様 |
|||
証明書が含まれています |
|||
見積数量 |
|||
1回限りのツーリングコスト |
|||
単価 |
|||
検査範囲 |
|||
高品質の文書 |
|||
表面仕上げ |
|||
マスキング要件 |
|||
包装 |
|||
リードタイム |
|||
配送条件 |
|||
総陸揚げ費用 |
|||
主な前提条件 |
|||
主な除外事項 |
このアプローチにより、隠れた違いが可視化され、重要な要件が省略されているという理由だけで安価に見える見積もりを選択するリスクが軽減されます。
最適な CNC 加工の見積もりは、自動的に最低価格または最高価格になるわけではありません。
それは次のような引用です。
図面と用途の一致
正しい素材を使用している
必要な検査が含まれています
仕上げと梱包を明確に定義する
現実的なリードタイムを提供します
重要な前提を特定する
一回限りの費用と定期的な費用を分離する
除外事項について説明します
再現可能な製造計画を反映
明確な見積書により、買い手と供給者の両方が、何が製造、検査、完成、文書化され、納品されるかについて同じ理解を得ることができます。
実際のプロジェクト要件に基づいた見積もりを受け取るには、 CAD ファイルをアップロードして、 図面、材料、数量、公差、仕上げ、検査、納期情報とともに詳細な CNC 加工の見積もりを作成します。
価格差が大きいからといって、あるサプライヤーが信頼できない、または別のサプライヤーが過剰な請求をしていることを自動的に意味するわけではありません。
より低い見積もりには、効率的な製造プロセス、適切な設備、利用可能な材料、または同様のコンポーネントの経験が反映されている可能性があります。より高い見積もりには、より厳格な検査、より完全な文書化、より適切なリスク管理、または他のサプライヤーによって除外されるサービスが含まれる場合があります。
目的は、価格範囲内の位置によって相場を判断することではありません。価格が異なる理由と、提案された製造計画がプロジェクトの要件を満たしているかどうかを理解するためです。
サプライヤーが図面が適切に評価されたことを示さずに価格を提示した場合、低価格の見積書は綿密な検討に値します。
これは、以下を含む部品にとって特に重要です。
厳しい公差
複雑な GD&T
複数の加工面
薄い壁
深いポケット
難しい材料
特殊表面仕上げ
全寸法検査
厳しい外観要件
潜在的な警告サインには次のようなものがあります。
単純な部分については説明が不要な場合があります。ただし、複雑な図面には、正確な価格を計算する前に確認する必要がある要件が含まれていることがよくあります。
サプライヤーは通常、次のような問題を特定する必要があります。
CAD モデルと図面の間で情報が矛盾している
不明確なデータム参照
材質条件が指定されていない
表面仕上げの詳細が欠けている
難しいフィーチャに対する厳しい公差
未定義の化粧面
明確に記載されていない検査要件
サプライヤーが明らかな不確実性に対処せずにすぐに非常に低い価格を提示した場合、見積もりは不完全な仮定に基づいている可能性があります。
注文後にこうした質問が返ってくる可能性があり、その結果、価格の変更、デザインの譲歩、または納期の遅延が生じる可能性があります。
見積書では、供給される材料のグレードと状態を明確に特定する必要があります。
たとえば、次のように述べるだけでは十分ではありません。
アルミニウム
ステンレス鋼
チタン
エンジニアリングプラスチック
見積書では次のような詳細を確認する必要があります。
アルミニウム 6061-T6 または 7075-T6
ステンレス鋼 303、304、または 316
チタン グレード 2 またはグレード 5
PEEK、Delrin、またはその他の指定されたプラスチックグレード
必要な熱処理
必要な認証とトレーサビリティ
代替合金、未認証の素材、または異なる材料条件に基づく低価格の見積もりは、完全な仕様に従った見積もりと直接比較することはできません。
「標準検査が含まれる」というフレーズは、サプライヤーによって意味が異なります。
ノギスやマイクロメーターを使用した基本的な最終チェックを指す場合があります。以下は含まれない場合があります。
最初の商品検査
全次元のレポート
三次元測定機測定
表面粗さの検証
材料認証
バッチトレーサビリティ
出荷時に提供される検査記録
アプリケーションに文書による検査が必要な場合、購入者はサプライヤーに何が含まれるかを正確に定義するよう依頼する必要があります。
非常に低い見積もりは、基本的なサンプリング検査には妥当ですが、完全な寸法検証が必要な部品には適していません。
図面に「黒色陽極酸化」または「不動態化」などの一般的な注釈のみが含まれている場合、表面処理は過小評価されることがよくあります。
完全な見積もりには以下を含める必要がある場合があります。
表面処理
ビーズブラスト
マスキング
糸詰まり
カラーコントロール
膜厚
ラックマークの位置
外観検査
寸法補正
保護梱包
これらの要件が確認されない場合、初回料金は基本的な治療のみをカバーする場合があります。
特定の穴をマスキングする必要があること、目に見える表面を均一にする必要があること、または仕上がり寸法を厳しい制限内に収める必要があることを顧客が明確にした場合、後で追加コストが発生する可能性があります。
一部のサプライヤーは、治具、プログラミング、または特殊工具のコストを個別に記載しています。その他は単価に含みます。
単価が非常に低い場合は、すぐには目に見えない 1 回限りの料金が発生する場合があります。あるいは、部品に実際に専用の治具が必要な場合でも、サプライヤーは標準のワークホールドと工具で十分であると想定している可能性があります。
見積書に以下が含まれているかどうかを尋ねます。
CAMプログラミング
ソフトジョー
カスタム治具
特殊カッター
検査治具
初期プロセス開発
これは、プロトタイプと再生産の価格を比較する場合に特に重要です。
次の場合には、リードタイムを短縮できる可能性があります。
適切な材料はすでに在庫があります
必要なマシンに空き容量がある
その部分は単純です
特別な仕上げは必要ありません
検査書類は限られている
ただし、プロジェクトに材料の調達、複雑な機械加工、外部処理、完全な検査、国際輸送が必要な場合、短いスケジュールの信頼性は低くなります。
購入者は、見積リードタイムに以下が含まれているかどうかを確認する必要があります。
エンジニアリングレビュー
資材調達
治具の準備
機械加工
表面仕上げ
最終検査
ドキュメント
包装
サプライヤーは加工に 8 日間かかると見積もる場合がありますが、完全な注文には実際にはさらに数週間かかります。
専門的な見積書は過度に長いものである必要はありませんが、価格の根拠となる主な条件を特定する必要があります。
単価と納期のみの見積では、重要な質問が答えられない可能性があります。
購入者は次のことを知っておく必要があります。
どの図面リビジョンが使用されたか
どの資料が引用されたのか
価格が適用される数量
どのような検査が含まれるのか
仕上げ加工が含まれるかどうか
送料が含まれるかどうか
価格が有効な期間はどれくらいですか
どの要件が除外されるか
明確に除外しても、見積もりの魅力が損なわれることはありません。誤解のリスクが軽減されます。
価格が低いからといって、必ずしも範囲が欠けている、あるいは品質が低いということを示すものではありません。
一部のサプライヤーは、生産リソースがプロジェクトに特に適しているため、真のコスト上の利点を提供できます。
機械の選択はコストに大きな影響を与える可能性があります。
基本的な機器で複数のセットアップを使用しているサプライヤーは、適切な多軸またはミルターン機械を使用するサプライヤーよりも多くのオペレータ時間と治具を必要とする可能性があります。
より高性能なマシンほど時間単価は高くなりますが、完全なプロセスはより短く、より安定している可能性があります。
例えば:
5 軸加工により複数のセットアップが削減される可能性があります
ミルターン装置により二次フライス加工が不要になる可能性があります
スイス機械加工により、小さくて長い部品の効率が向上する可能性があります
パレットシステムは積み込みとセットアップ時間を短縮する可能性があります
自動プロービングにより手動測定が削減される可能性があります
したがって、より低い見積もりは、より低い品質基準ではなく、より優れたプロセスを反映している可能性があります。
資材調達には次のことが含まれます。
最低注文数量
サプライヤー配送料
特大在庫
カット料金
認証費用
迅速な調達
適切な材料をすでに在庫しているサプライヤーは、これらの出費の多くを回避できる可能性があります。
この利点は、最小量の未加工在庫が総コストの大きな割合を占める可能性があるプロトタイプや小規模バッチの場合に特に重要です。
これまでの経験により、次のことが軽減される可能性があります。
プログラミング時間
治具の開発時間
ツール選択の不確実性
プロセステスト
検査計画
スクラップリスク
同様のハウジング、シャフト、バルブコンポーネント、コネクタ、または精密ブラケットを定期的に製造しているサプライヤーは、すでに利用可能な実証済みの製造戦略を持っている可能性があります。
この経験により、プロセスの信頼性を向上させながら、低価格を正当化できます。
ただし、購入者は現在の図面と要件が独立してレビューされていることを確認する必要があります。
工場では、常にまったく同じ方法で機械時間の価格を設定しているわけではありません。
サプライヤーは、そうでなければアイドル状態のままになるマシン上に適切な利用可能な容量を持っている場合があります。別のサプライヤーは、完全に稼働している生産ラインのスケジュールを変更したり、残業をしたりする必要があるかもしれません。
サプライヤーがプロジェクトをサポートするために必要なエンジニアリング、検査、仕上げのリソースをまだ持っている場合、利用可能な容量によって価格設定上の正当な利点が得られます。
サプライヤーは次の方法でコストを削減できます。
マテリアルのネスティングの改善
複数の部品からなる治具
最適化されたツールパス
より長い工具寿命
セットアップ時間の短縮
自動ローディング
インプロセスプロービング
効率的な検査サンプリング
確立された仕上げパートナー
これらの改善により、必須要件が削除されるのではなく、実際の製造コストが削減されます。
有力なサプライヤーは、機密のプロセスの詳細を明らかにすることなく、コスト優位性の主な理由を説明できる必要があります。
価格が高いほど、より完全な、またはリスクの低い製造ソリューションを反映している可能性があります。
重要なのは、追加コストがプロジェクトに実際に必要な価値を提供するかどうかを判断することです。
すべての公差が製造に同じ影響を与えるわけではありません。
アクセス可能な外部フィーチャに対する厳しい公差は、比較的簡単に達成できる場合があります。深い穴、薄い壁、大きな平らな表面、または複数のセットアップに関連するフィーチャーで同じ数値公差を使用するには、さらに多くの制御が必要になる場合があります。
より高い見積もりには次のものが含まれる場合があります。
より安定したワーク保持力
追加の機械加工作業
ファイナルカット前の中仕上げ
工具オフセット監視
温度の安定化
より頻繁な検査
スクラップ許容量の拡大
寸法の一貫性が組み立てや機能にとって重要な場合には、これらの措置が正当化される場合があります。
CMM 検査、全寸法レポート、材料トレーサビリティ、または最初の製品の文書化を含むサプライヤーは、通常、基本的なサンプリングを行うサプライヤーよりも高い品質管理コストがかかります。
追加の検査は次の場合に適している可能性があります。
複雑な GD&T
重要な嵌合機能
バルブおよびシール部品
医療または航空宇宙用途
顧客の承認プロセス
新製品の検証
高コストのアセンブリ
買い手は、検査を増やすことが常に良いと考えるのではなく、このレベルの文書が必要かどうかを評価する必要があります。
特定の材料は、切削工具の摩耗、加工時間、生産リスクを増加させます。
例としては次のものが挙げられます。
チタン
硬化ステンレス鋼
ニッケル基合金
高機能プラスチック
研磨複合材料
部品に次のことが必要な場合、仕上げによってより高い見積もりが正当化される場合もあります。
厳しい化粧品基準
カスタムカラーマッチング
制御されたコーティング厚さ
広範なマスキング
電解研磨
特殊清掃
仕上げ後の寸法検査
このような状況では、サプライヤーは機械加工段階だけではなく、最終完成品コンポーネントに対して価格設定の責任を負う可能性があります。
より高額な急ぎの見積もりには、次のものが含まれる場合があります。
優先エンジニアリング
資材調達の迅速化
時間とともに
追加シフト
予約されたマシンの容量
迅速な仕上げ
優先検査
航空貨物または宅配便による配送
生産ラインが停止している場合、顧客の納期が決まっている場合、またはプロトタイプのタイミングが商業的に重要である場合には、これらのコストが正当化される可能性があります。
買い手は、どのような行為がプレミアムを生み出しているのか、そして段階的な配送によってコストが削減できるのかどうかを尋ねる必要があります。
フルサービスのサプライヤーは以下を管理できます。
原材料の調達
機械加工
熱処理
表面仕上げ
検査
高品質の文書化
組み立て
包装
国際配送
このソリューションは機械加工のみよりもコストがかかる可能性がありますが、購入者の調整作業を軽減し、別々のベンダー間の責任のギャップを防ぐことができます。
価格を比較するときは、次の値を考慮してください。
責任あるサプライヤー 1 名
輸送段階の削減
より良いスケジュール調整
全工程を経た最終検査
サプライヤー間の損害リスクの軽減
シンプルなコミュニケーション
サプライヤーは、他の見積書が見落としていたリスクを特定する場合があります。
例としては次のものが挙げられます。
薄肉変形
熱処理後の歪み
材料除去後の平坦度の変化
嵌合寸法に対するコーティングの影響
深いフィーチャーでの工具のたわみ
取り扱い中の外観上の損傷
初期生産時のスクラップの可能性が高い
追加の材料、プロセス開発、検査、スケジュールの余裕を含めると、見積もりは高くなる可能性がありますが、後で失敗する可能性は低くなります。
サプライヤーはこれらのリスクを明確に説明し、可能であればそれらを軽減する DFM 変更を提案できる必要があります。
ある見積書が他の見積書と大きく異なる場合は、サプライヤーに主なコストの想定について説明を求めてください。
役立つ質問には次のようなものがあります。
見積もった材料のグレードと状態は何ですか?
材料認証とトレーサビリティは含まれていますか?
どのような加工プロセスと設備が使用されますか?
どれくらいのセットアップが予想されますか?
プログラミング、治具、特別なツールは含まれていますか?
どの公差が製造上の最大の困難を引き起こしていますか?
どのような検査レベルが含まれますか?
仕上げ、マスキング、外観検査は含まれていますか?
納期には材料、仕上げ、検査は含まれますか?
最終価格を変える可能性がある仮定または除外はどれですか?
目的は、すべてのサプライヤーに詳細な内部コストモデルを明らかにするよう強制することではありません。見積書が同じ技術的および商業的要件をカバーしていることを確認するためです。
信頼できるサプライヤーは、価格の背後にある主な理由を説明できる必要があります。
説明は次のようになります。
より効率的な製造プロセス
セットアップの削減
既存の材料在庫
追加検査
より高い仕上げ要件
専用治具
急ぎ生産プレミアム
特定された製造リスク
重要なのは、説明が技術的に合理的であり、図面と一致しているかどうかです。
最低価格を提示しても部品の製造方法を説明できないサプライヤーは、明確なプロセス計画を持つわずかに高いサプライヤーよりもリスクが高い可能性があります。
同時に、明確な技術的根拠のない高額な価格が自動的に受け入れられるべきではありません。
最も信頼できる見積書は、価格を定義された材料仕様、製造プロセス、品質範囲、および納期約束と結び付けるものです。
完全な RFQ は、サプライヤーが正しい製造プロセスを選択し、潜在的なリスクを特定し、比較しやすい見積もりを提供するのに役立ちます。以下の各セクションを展開して、RFQ に含める必要がある情報を確認してください。
3D CAD モデルを使用すると、サプライヤーは全体の形状、機械加工された特徴、肉厚、ポケットの深さ、内部半径、工具のアクセスしやすさを確認できます。ただし、通常、すべての製造要件が含まれているわけではありません。
以下を定義するための完全な 2D エンジニアリング図面を含めます。
「アルミニウム」、「ステンレス鋼」、「プラスチック」などの一般的な説明の使用は避けてください。グレードが異なると、材料価格、加工特性、工具摩耗要件が大きく異なる場合があります。
注文数量は、プログラミング、セットアップ、治具の選択、自動化、および各部品に割り当てられるコストに影響します。当面の要件と将来の現実的な需要の両方を含めます。
組み立て、シーリング、位置合わせ、動き、または製品のパフォーマンスに直接影響する寸法と幾何学的制御を明確に識別します。これにより、サプライヤーは重要ではない機能に高価な制御を適用することを回避できます。
追加のガイダンスについては、こちらをご覧ください。 CNC加工公差設計ガイド .
測定方法や報告レベルが異なれば必要な品質管理時間も異なるため、見積前に検査要件を確認する必要があります。
当社のについて詳しくご覧ください。 CNC加工の品質管理と検査 機能
仕上げ名だけでは十分な情報が得られない場合があります。サプライヤーが準備、マスキング、寸法変更、外観検査を考慮できるように、完全な最終部品要件を定義します。
確認してください。 CNC 表面仕上げ要件を指定する方法 RFQ を送信する前に
必要な出荷日と部品が施設に到着する必要がある日を明確に区別してください。
機密の製品詳細は必ずしも必要というわけではありませんが、基本的なアプリケーション情報は、どの要件が機能的に重要であるかをサプライヤーが理解するのに役立ちます。
この情報により、エンジニアリング チームは、パフォーマンスを損なうことなく、代替材料、より実用的な公差、または低コストの加工機能を推奨できる可能性があります。
CAD ファイルとプロジェクト要件をアップロードします。当社のエンジニアリング チームは、製造プロセス、主なコスト要因、DFM の改善の可能性を検討します。


