
- Heim
- Fähigkeiten
- Lösung
- Material
- Industrie
- Ressourcen
- Fordern Sie ein Angebot an
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 16.07.2026 Herkunft: Website
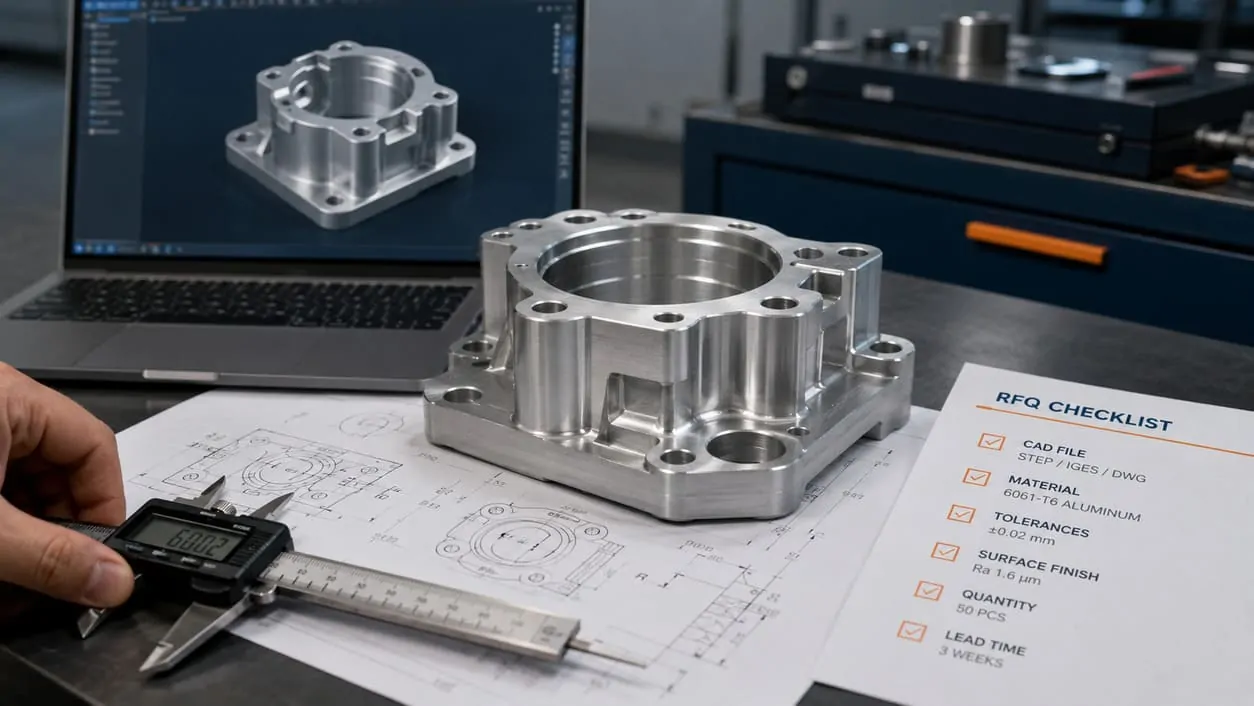
Ein genaues CNC-Bearbeitungsangebot beginnt mit einem klaren Angebotspaket.
Ein 3D-Modell zeigt möglicherweise die Form eines Teils, sagt einer Maschinenwerkstatt jedoch nicht immer, welche Abmessungen kritisch sind, welche Materialbeschaffenheit erforderlich ist, wie die Oberflächen bearbeitet werden sollten oder welche Prüfprotokolle vorgelegt werden müssen. Fehlen diese Angaben, muss der Lieferant entweder weitere Fragen stellen oder das Angebot anhand von Annahmen erstellen.
Eine vollständige Anfrage zur CNC-Bearbeitung sollte normalerweise Folgendes umfassen:
Ein aktuelles 3D-CAD-Modell und eine 2D-Zeichnung
Die genaue Materialqualität und der genaue Zustand
Prototypen- und Produktionsstückzahlen
Allgemeine und kritische Toleranzen
Anforderungen an Gewinde, Passform und GD&T
Spezifikationen für Oberflächenrauheit und Endbearbeitung
Inspektions- und Zertifizierungsanforderungen
Das erforderliche Lieferdatum und Versandziel
Anweisungen zur Verpackung oder Handhabung von Kosmetika
Hinweise zur Erläuterung der Funktion kritischer Funktionen
Das Ziel besteht nicht darin, die Ausschreibung mit unnötigen Spezifikationen zu füllen. Es geht darum, dem Lieferanten genügend Informationen zur Verfügung zu stellen, um den Herstellungsprozess zu bewerten, Risiken zu identifizieren und das Projekt auf der richtigen technischen Grundlage anzubieten.
In dieser Checkliste wird erklärt, was enthalten sein muss, was optional bleiben kann und welche fehlenden Details sich am wahrscheinlichsten auf den Preis oder die Lieferzeit auswirken.
Für Projekte, die zur technischen Prüfung bereit sind, besuchen Sie unsere Seite mit kundenspezifischen CNC-Bearbeitungsdiensten .
Bevor Sie Ihre Angebotsanfrage senden, prüfen Sie, ob der Lieferant vier grundlegende Fragen beantworten kann, ohne Annahmen zu treffen:
Was genau muss hergestellt werden?
Welche Anforderungen muss das Fertigteil erfüllen?
Wie viele Teile werden wann benötigt?
Welche Prüf- und Lieferbedingungen werden erwartet?
Die folgende Tabelle enthält die Informationen, die für die meisten Prototypen- und Produktionsbearbeitungsprojekte benötigt werden.
RFQ-Artikel |
Was ist bereitzustellen? |
|---|---|
Teileidentifikation |
Teilename, Teilenummer, Revision und Zeichnungsdatum |
3D-CAD-Modell |
STEP, STP, Parasolid oder ein anderes festes CAD-Format |
2D-Zeichnung |
Abmessungen, Toleranzen, GD&T, Gewinde, Oberflächenbemerkungen und spezielle Anforderungen |
Material |
Genaue Legierungs- oder Kunststoffqualität, Härte, Zustand und anwendbare Norm |
Menge |
Prototypenmenge, Produktionsmenge und nützliche Preisnachlässe |
Jährlicher Bedarf |
Geschätztes jährliches Volumen und typische Auftragsgröße, sofern bekannt |
Toleranzen |
Allgemeine Toleranzen und deutlich gekennzeichnete kritische Maße |
Gewinde und Passungen |
Gewindestandard, Klasse, Tiefe, Einsätze und Passungsanforderungen |
Oberflächenrauheit |
Erforderlicher Ra-Wert und die spezifischen Oberflächen, für die er gilt |
Oberflächenbehandlung |
Oberflächentyp, Farbe, Dicke, Textur und Maskierungsanforderungen |
Inspektion |
Standardprüfung, Maßbericht, CMM, FAI oder 100 %-Prüfungen |
Dokumentation |
Materialzertifikate, CoC, Endbearbeitungszertifikate oder Compliance-Aufzeichnungen |
Lieferung |
Erforderliches Ankunftsdatum, Bestimmungsort und Teillieferungsanforderungen |
Verpackung |
Einzelverpackung, Oberflächenschutz, Etiketten oder besondere Handhabung |
Anwendungshinweise |
Passteile, Dichtflächen, Ausrichtungsmerkmale und kosmetische Oberflächen |
Nicht jedes Teil benötigt jedes Element in der Tabelle. Für einen einfachen Abstandshalter mit Standardtoleranzen sind möglicherweise nur ein CAD-Modell, ein Material, eine Menge und ein Lieferdatum erforderlich. Ein Präzisionsgehäuse mit Lagerbohrungen, Eloxierung und dokumentierter Inspektion erfordert ein detaillierteres Paket.
Eine Maschinenwerkstatt kann häufig einen ersten Kostenvoranschlag erstellen, wenn sie Folgendes erhält:
Ein brauchbares 3D-Modell
Die Materialqualität
Die benötigte Menge
Eine Grundvoraussetzung für die Endbearbeitung
Das Lieferziel
Der Preis sollte jedoch vorläufig bleiben, bis der Lieferant die Zeichnung, Toleranzen, Prüfanforderungen und etwaige Sekundärprozesse überprüft hat.
Die folgenden Informationen sollten immer bestätigt werden, bevor das Angebot finalisiert wird:
Aktuelle Teilerevision
Exakte Materialgüte
Kritische Toleranzen
Thread-Spezifikationen
Oberflächenbehandlung
Erforderliche Inspektionsaufzeichnungen
Bestellmenge
Liefertermin
Wenn eine Anforderung noch nicht entschieden ist, kennzeichnen Sie sie als offenen Posten, anstatt sie wegzulassen. Zum Beispiel:
Das Material wird derzeit als Aluminium 6061-T6 spezifiziert. Bitte zitieren Sie dieses Material und listen Sie alle empfohlenen Alternativen separat auf.
Dies hält das Angebot transparent und verhindert, dass ein alternatives Material oder ein alternativer Prozess als genehmigte Anforderung behandelt wird.
Sobald Ihre Dateien und Spezifikationen fertig sind, können Sie es tun Fordern Sie ein CNC-Bearbeitungsangebot zur technischen Überprüfung an.
1. Stellen Sie die richtigen CAD-Dateien und technischen Zeichnungen bereit
Das CAD-Paket liefert dem Lieferanten die technische Grundlage für das Angebot. Ein sauberer, revisionskontrollierter Dateisatz hilft dem Kalkulationsingenieur, die Teilegeometrie, die Rohteilgröße, den Werkzeugzugriff, die Einrichtungsanforderungen und die Prüfschwierigkeiten zu überprüfen, ohne sich auf Vermutungen verlassen zu müssen.
Stellen Sie für die meisten CNC-Bearbeitungsanfragen sowohl ein 3D-Modell als auch eine 2D-Zeichnung bereit.
STEP oder STP ist normalerweise das sicherste Neutralformat, da es von den meisten CAD/CAM-Systemen geöffnet werden kann und dabei die Volumengeometrie beibehält. Auch Parasolid-Formate wie X_T werden weithin akzeptiert.
Vermeiden Sie die Verwendung von Screenshots oder STL-Dateien als einzige Quelle für Geometrie. Screenshots liefern keine messbaren Daten, während STL-Dateien Oberflächen als Dreiecksnetze darstellen und Löcher, Kurven und kleine Merkmale möglicherweise nicht genau genug für eine präzise Angebotserstellung wiedergeben.
Bestätigen Sie vor dem Versenden des Modells Folgendes:
Die Einheiten sind korrekt
Alle erforderlichen Funktionen sind vorhanden
Veraltete oder unterdrückte Geometrie wurde entfernt
Separate Komponenten werden als separate Dateien bereitgestellt
Das Modell entspricht der aktuellen Zeichnungsrevision
Eine fehlende Tasche, ein falsches Lochmuster oder eine veraltete Revision können den Bearbeitungsprozess verändern und das resultierende Angebot unzuverlässig machen.
Das 3D-Modell definiert normalerweise die Sollgeometrie. Die Zeichnung sollte Anforderungen darlegen, die möglicherweise nicht zuverlässig durch das Modell übertragen werden, einschließlich:
Maßtoleranzen
GD&T- und Bezugsreferenzen
Thread-Spezifikationen
Lochtiefen
Passt
Oberflächenrauheit
Materialzustand
Oberflächenbehandlung
Notizen zum Entgraten
Inspektionsanforderungen
Beispielsweise weist ein Modell möglicherweise ein 10-mm-Loch auf, teilt dem Lieferanten jedoch nicht mit, ob das Loch eine allgemeine Toleranz aufweist, eine H7-Passung erfordert oder relativ zu einem Bezugspunkt innerhalb von 0,02 mm positioniert werden muss.
Diese Unterschiede können sowohl die Bearbeitungs- als auch die Prüfkosten erheblich beeinflussen.
Weitere Hinweise zur Definition praktischer Toleranzen finden Sie in unserem Designleitfaden für CNC-Bearbeitungstoleranzen.
Verlassen Sie sich nicht auf kosmetische Gewindedaten im CAD-Modell.
Statt zu schreiben:
M6-Gewinde Verwenden Sie eine vollständige Beschriftung wie:
M6 × 1,0-6H, mindestens 12 mm volle Gewindetiefe Identifizieren Sie ggf. auch Senkungen, Senkungen und Einsätze und geben Sie an, ob es sich bei der Bohrung um eine Blind- oder Durchgangsbohrung handelt.
Verwenden Sie im Modell, in der Zeichnung und in der RFQ-Zusammenfassung dieselbe Teilenummer und Revision.
Zum Beispiel:
Housing-2048-Rev-C.step Housing-2048-Rev-C.pdf Vermeiden Sie Namen wie „final.step“ oder „latest-version-2.pdf“ . Diese lassen sich nur schwer kontrollieren, wenn Dateien weitergeleitet oder überarbeitet werden.
Wenn Modell und Zeichnung in Konflikt stehen, beheben Sie das Problem vor der Produktion. In der Ausschreibung sollte auch angegeben werden, welches Dokument die Anforderungen regelt:
Das 3D-Modell definiert die Sollgeometrie. Die 2D-Zeichnung regelt Abmessungen, Toleranzen, Gewinde, Oberflächen und Prüfanforderungen.
Ein vollständiges und konsistentes CAD-Paket ermöglicht es dem Lieferanten, sich auf Herstellbarkeit und Kosten zu konzentrieren, anstatt Zeit damit zu verbringen, herauszufinden, welche Datei korrekt ist.
Das Material beeinflusst weitaus mehr als die Kosten des Rohmaterials. Es beeinflusst auch die Schnittgeschwindigkeit, den Werkzeugverschleiß, die Maßhaltigkeit, die Oberflächenveredelung, die Inspektion und die Durchlaufzeit.
Aus diesem Grund sind Beschreibungen wie „Aluminium“, „Edelstahl“ oder „Kunststoff“ zu weit gefasst für ein endgültiges Angebot für die CNC-Bearbeitung. Unterschiedliche Qualitäten innerhalb derselben Materialfamilie können hinsichtlich Festigkeit, Bearbeitbarkeit, Verfügbarkeit und Preis erheblich variieren.
Statt zu schreiben:
Material: Aluminium Verwenden Sie eine vollständige Spezifikation wie:
Material: Aluminium 6061-T651 Weitere Beispiele sind:
Edelstahl 316L Edelstahl 17-4PH, H900 4140 legierter Stahl, vorgehärtetes POM-C, schwarz, ungefülltes PEEK, natur Auf unserer Website können Sie häufig bearbeitete Metalle und technische Kunststoffe prüfen Seite mit CNC-Bearbeitungsmaterialien .
Die gleiche Legierung kann in unterschiedlichen Härtegraden, Härtegraden oder Wärmebehandlungsbedingungen geliefert werden. Diese Unterschiede können sich darauf auswirken, wie sich das Teil während der Bearbeitung verhält und ob eine zusätzliche Bearbeitung erforderlich ist.
Geben Sie gegebenenfalls Folgendes an:
Härte- oder Wärmebehandlungszustand
Härtebereich
Anwendbare ASTM-, AMS-, EN- oder andere Standards
Erforderliche Rohteilform, z. B. Platte, Stange oder Rohr
Farb- oder Füllstoffgehalt für Kunststoffe
Beschränkungen des Herkunftslandes
Anforderungen an die Rückverfolgbarkeit von Materialien
Zum Beispiel:
Material: Aluminium 7075-T651-Platte Standard: ASTM B209 Materialzertifikat erforderlich Für eine Komponente aus gehärtetem Stahl:
Material: legierter Stahl 4140 Zustand: 28–32 HRC vor der Endbearbeitung Ein Lieferant kann möglicherweise ein besser verfügbares oder wirtschaftlicheres Material empfehlen, eine Alternative sollte jedoch niemals ohne Genehmigung eingeführt werden.
Wenn Substitutionen nicht zulässig sind, geben Sie Folgendes an:
Ohne schriftliche technische Genehmigung ist kein Materialaustausch zulässig.
Wenn Alternativen in Betracht gezogen werden können, verwenden Sie:
Geben Sie das angegebene Material als primäre Option an. Gleichwertige Materialien können gesondert zur Begutachtung vorgeschlagen werden.
Dadurch bleibt die ursprüngliche Angebotsbasis klar und der Lieferant kann gleichzeitig nützliche Beschaffungs- oder DFM-Vorschläge unterbreiten.
Wenn das Projekt ein Materialzertifikat, einen Werkstestbericht, die Rückverfolgbarkeit von Schmelzchargen, eine RoHS-Erklärung oder eine REACH-Dokumentation erfordert, fügen Sie diese in die Angebotsanfrage ein.
Diese Dokumente können Einfluss darauf haben, wo der Lieferant die Lagerbestände kauft und wie das Material während der gesamten Produktion kontrolliert wird. Nach Abschluss der Bearbeitung nach Rückverfolgbarkeit zu fragen, kann zu spät sein.
Eine eindeutige Materialanforderung könnte wie folgt lauten:
Material: Aluminium 6061-T651 Zertifizierung: Es ist ein Materialzertifikat mit Angaben zu Legierung, Härte und Chargennummer erforderlich. Auswechslung: Keine Auswechslung ohne schriftliche Genehmigung. Ziel ist es, das Material nicht zu stark zu spezifizieren. Dadurch soll sichergestellt werden, dass jeder Lieferant die gleichen Qualitäts-, Zustands- und Dokumentationsanforderungen angibt.
Die Bestellmenge wirkt sich direkt auf die CNC-Bearbeitungskosten aus.
Unabhängig davon, ob der Lieferant fünf oder fünfhundert Teile herstellt, sind Programmierung, Einrichtung, Vorrichtungsvorbereitung, Werkzeugauswahl und Erststückprüfung erforderlich. Bei kleinen Bestellungen verteilen sich diese Kosten auf weniger Stücke. Mit steigendem Volumen kann der Stückpreis sinken, da die gleiche Rüstarbeit auf eine größere Charge verteilt wird.
Ihre Ausschreibung sollte Folgendes klar trennen:
Prototypenmenge
Anfängliche Produktionsmenge
Angeforderte Preisnachlässe
Geschätzter Jahresbedarf
Typische Bestell- oder Releasegröße
Erwartete Bestellhäufigkeit
Zum Beispiel:
Prototypenmenge: 5 Stück. Bitte geben Sie an: 5, 25, 100 und 500 Stück. Geschätzter jährlicher Verbrauch: 2.000 Stück, freigegeben in Chargen von 250 Stück Dadurch erhält der Lieferant eine bessere Grundlage für die Bewertung von Materialeinkauf, Werkstückaufspannung, Zykluszeit, Inspektion und Verpackung.
Stellen Sie kein geschätztes zukünftiges Volumen dar, als wäre es eine bestätigte Bestellung.
Statt zu schreiben:
Menge: 5.000 Stück Wenn derzeit nur Prototypen genehmigt sind, verwenden Sie:
Aktueller Bedarf: 10 Prototypenteile Möglicher Jahresbedarf: Bis zu 5.000 Teile, vorbehaltlich der Prüfung und endgültigen Genehmigung Dadurch kann der Lieferant den unmittelbaren Bedarf genau angeben und gleichzeitig berücksichtigen, wie sich der Prozess für die zukünftige Produktion ändern könnte.
Projekte, die sich noch in der Test- oder Designvalidierungsphase befinden, könnten für uns geeignet sein Rapid-Prototyping-Dienste vor dem Übergang zur regulären Produktion.
In der Regel genügen drei bis vier aussagekräftige Mengen.
Wählen Sie Preisnachlässe, die widerspiegeln, wie Sie tatsächlich Bestellungen aufgeben können. Das Erfragen von Preisen für 10, 100, 1.000 und 10.000 Stück ist nicht sinnvoll, wenn der erwartete Jahresbedarf nur 300 Teile beträgt.
Stellen Sie außerdem fest, ob die gesamte Menge in einer Lieferung benötigt wird oder ob Teillieferungen akzeptabel sind.
Beispiel:
Gesamtmenge: 300 Stück Lieferplan: Zuerst werden 50 Stück benötigt. Die restlichen 250 Stück können innerhalb von zwei weiteren Wochen geliefert werden Dies kann dem Lieferanten bei der Kapazitätsplanung helfen und die Zeit bis zum Erhalt der ersten verwendbaren Teile verkürzen.
Geben Sie bei Anfragen, die mehrere Komponenten enthalten, für jedes Teil eine separate Menge an.
Teilenummer |
Revision |
Prototypenmenge |
Produktionsmenge |
|---|---|---|---|
BR-101 |
Rev. B |
5 |
100 |
SP-102 |
Rev. A |
10 |
200 |
PN-103 |
Rev. C |
20 |
400 |
Teilenummer und Revision in der Mengenliste sollten exakt mit dem CAD-Modell und der Zeichnung übereinstimmen.
Klare Mengeninformationen helfen Lieferanten dabei, dasselbe Einkaufsszenario anzubieten. Es erleichtert auch den Vergleich von Prototypenpreisen, Produktionspreisen, Einrichtungskosten und Lieferoptionen in verschiedenen Maschinenwerkstätten.
Toleranzen sagen dem Lieferanten, wie viel Abweichung im fertigen Teil akzeptabel ist. Sie wirken sich auch auf die Bearbeitungsstrategie, die Inspektionszeit, die Werkzeuge, die Vorrichtungen und das Ausschussrisiko aus.
Das Ziel besteht nicht darin, für jedes Maß die engstmögliche Toleranz anzuwenden. Es dient dazu, die Merkmale zu kontrollieren, die sich auf Passung, Ausrichtung, Abdichtung, Bewegung oder Montage auswirken, und gleichzeitig praktische Variationen an anderer Stelle zu ermöglichen.
Ihre Ausschreibung sollte unterscheiden zwischen:
Allgemeine Toleranzen
Merkmalsspezifische Toleranzen
Passt zwischen zusammenpassenden Komponenten
GD&T-Anforderungen
Abmessungen, die durch Beschichtung oder Wärmebehandlung beeinflusst werden
Qualitätskritische Merkmale
Eine Allgemeintoleranz gilt für Maße, denen keine Einzeltoleranz beigefügt ist.
Zum Beispiel:
Sofern nicht anders angegeben: XX ±0,2 mm X,XX ±0,10 mm Winkelabmessungen ±0,5° Sie können sich auch auf eine anerkannte Norm beziehen, z. B.:
Allgemeine Toleranzen: ISO 2768-m Dies gibt dem Lieferanten eine eindeutige Vorgabe und verhindert, dass unkritische Maße unterschiedlich interpretiert werden.
Engere Toleranzen sind üblicherweise erforderlich für:
Lagerbohrungen
Dübellöcher
Wellendurchmesser
Dichtflächen
Auffinden von Funktionen
Präzisionsschlitze
Passende Lochmuster
Funktionen zur Kontrolle des Rundlaufs oder der Ausrichtung
Eine verdeckte Außenkante kann ±0,20 mm tolerieren, während die Position von zwei Positionierungslöchern möglicherweise innerhalb von 0,03 mm kontrolliert werden muss.
Die Anwendung der gleichen engen Toleranz auf beide Merkmale kann die Kosten erhöhen, ohne die Teileleistung zu verbessern.
Ausführlichere Anleitungen zur Auswahl praktischer Toleranzen finden Sie in unserem Designleitfaden für CNC-Bearbeitungstoleranzen.
GD&T ist nützlich, wenn die Funktion davon abhängt, wie Features zueinander in Beziehung stehen, und nicht nur von der einfachen Größe.
Zu den allgemeinen Kontrollen gehören:
Position
Ebenheit
Parallelität
Rechtwinkligkeit
Profil
Kreisschlag
Totaler Rundlauf
Beispielsweise kann eine Positionstoleranz die Beziehung zwischen einem Montagelochmuster und einem funktionalen Bezugssystem klarer definieren als mehrere enge Koordinatenbemaßungen.
Die Bezugsstruktur sollte widerspiegeln, wie sich das Teil in der Baugruppe befindet. Eine typische Anordnung könnte Folgendes verwenden:
Datum A als primäre Montagefläche
Bezugspunkt B als Aufnahmebohrung
Bezugspunkt C als sekundäres Positionierungsloch
Vermeiden Sie das Hinzufügen von GD&T-Steuerelementen, die vorhandene Bemaßungen duplizieren oder mit ihnen in Konflikt stehen.
Identifizieren Sie für Wellen, Bohrungen, Stifte, Lager und Buchsen die erforderliche Passung.
Beispiele hierfür sind:
Bohrung Ø20 H7 oder:
Bohrungsdurchmesser: 20.000–20.021 mm Geben Sie gegebenenfalls auch die Größe des Gegenstücks an oder erläutern Sie die beabsichtigte Funktion:
Die Bohrung erhält einen gehärteten Passstift und muss eine wiederholbare manuelle Montage ohne spürbares Spiel ermöglichen.
Dies gibt dem Lieferanten mehr Kontext als nur ein Nenndurchmesser.
Eloxieren, Plattieren, Wärmebehandlung und andere Sekundärprozesse können die Abmessungen verändern.
Verwenden Sie einen klaren Hinweis wie:
Die Anforderung an die Bohrung Ø25 H7 gilt nach dem Eloxieren. Oder:
Lagerbohrung abkleben. Die Bohrungsmaße gelten vor dem Eloxieren. Diese Unterscheidung ist besonders wichtig für:
Lagerbohrungen
Themen
Einpressdurchmesser
Präzisionsschlitze
Dübellöcher
Dichtungsfunktionen
Wenn ausgewählte Merkmale eine zusätzliche Kontrolle erfordern, kennzeichnen Sie sie deutlich in der Zeichnung.
Beispiel:
Mit CTQ gekennzeichnete Abmessungen erfordern aufgezeichnete Prüfergebnisse. Verlassen Sie sich nicht allein auf ein CTQ-Symbol. Geben Sie an, ob der Lieferant einen CMM-Bericht vorlegen, jedes Teil prüfen oder Ergebnisse einer definierten Probe aufzeichnen muss.
Ein klares Toleranzschema hilft dem Lieferanten zu verstehen, wo Präzision wichtig ist und wo Standardbearbeitungsfähigkeiten akzeptabel sind. Dies verbessert die Angebotsgenauigkeit und vermeidet gleichzeitig unnötige Herstellungs- und Inspektionskosten.
Oberflächenanforderungen können sich sowohl auf den Herstellungsprozess als auch auf die endgültige Abnahme des Teils auswirken. Begriffe wie „glatt“, „schwarze Oberfläche“ oder „gutes Aussehen“ sind zu subjektiv für ein genaues Angebot für die CNC-Bearbeitung.
Ihre Ausschreibung sollte drei verschiedene Anforderungen unterscheiden:
Bearbeitete Oberflächenrauheit
Entgratung und Kantenzustand
Sekundärbearbeitung und kosmetisches Erscheinungsbild
Die Oberflächenrauheit wird normalerweise als Ra-Wert ausgedrückt.
Zum Beispiel:
Allgemein bearbeitete Oberflächen: Ra maximal 3,2 μm Lagerbohrungen: Ra maximal 0,8 μm Dichtfläche: Ra maximal 1,6 μm Vermeiden Sie es, auf jeder Oberfläche das gleiche feine Finish aufzutragen, es sei denn, die Funktion des Teils erfordert dies. Eine strengere Anforderung an die Rauheit erfordert möglicherweise langsamere Schnittparameter, zusätzliche Endbearbeitungsdurchgänge, Spezialwerkzeuge oder eine separate Prüfung.
Wenden Sie kontrollierte Rauheit hauptsächlich auf Funktionsbereiche an, wie zum Beispiel:
Lagersitze
Dichtflächen
Gleitflächen
Ventilschnittstellen
Dichtungskontaktbereiche
Präzisionsanschlagflächen
Weitere Informationen zu Rauheitswerten und Zeichnungshinweisen finden Sie in unserem Designleitfaden für CNC-Oberflächenbearbeitung.
Ein allgemeiner Hinweis wie „Alle Kanten entgraten“ kann für ein einfaches Teil ausreichend sein, bei Präzisionskomponenten sind jedoch häufig detailliertere Angaben erforderlich.
Beispiele hierfür sind:
Entfernen Sie alle Grate und losen Späne. Nicht spezifizierte scharfe Kanten 0,2–0,5 mm brechen. Für eine funktionsfähige Kante:
Erhabene Grate entfernen, ohne die markierte Dichtkante abzurunden. Diese Unterscheidung ist wichtig, da übermäßiges manuelles Entgraten kleine Löcher, dünne Wände, Positionierungskanten und Dichtungsmerkmale verändern kann.
Geben Sie ein Finish nicht nur anhand der Farbe an.
Statt:
Schwarz lackiert Verwendung:
Feines Perlenstrahlen, gefolgt von schwarzer Eloxierung Typ II. Definieren Sie je nach Projekt außerdem:
Ausführungstyp und Standard
Farbe
Textur oder Glanz
Beschichtungsdicke
Maskierte Bereiche
Oberflächen, die leitfähig bleiben müssen
Gewinde oder Bohrungen, die geschützt werden müssen
Ob Maße vor oder nach der Fertigstellung gelten
Erforderliche Prozesszertifikate
NAITE TECH bietet eine Reihe von Oberflächenveredelungsdienste für bearbeitete Metall- und Kunststoffteile.
Wenn es auf das Erscheinungsbild ankommt, markieren Sie die sichtbaren Flächen auf der Zeichnung oder einem gerenderten Bild.
Ein praktischer Hinweis könnte lauten:
Fläche A ist eine für den Kunden sichtbare kosmetische Oberfläche. Auf der Fläche A sind keine sichtbaren Kratzer, Dellen, Klemmspuren oder Eloxalspuren zulässig. Auf verdeckten Oberflächen sind normale Bearbeitungsspuren zulässig. Dies hilft dem Lieferanten bei der Planung der Befestigung, Handhabung, Endbearbeitung und Verpackung, ohne dass auf das gesamte Teil derselbe kosmetische Standard angewendet werden muss.
Eloxieren, Plattieren, Pulverbeschichten und Lackieren können die Größe von Bohrungen, Wellen, Gewinden und Schlitzen verändern.
Verwenden Sie einen direkten Hinweis wie:
Die Anforderung an die Bohrung Ø20 H7 gilt nach dem Eloxieren. oder:
Ø20 H7 Bohrung abkleben. Die Bohrungsmaße gelten vor dem Eloxieren. Ohne diese Klarstellung kann es sein, dass der Lieferant das Teil korrekt bearbeitet, aber ein fertiges Bauteil liefert, das nicht mehr zum Gegenbauteil passt.
Eine vollständige Oberflächenspezifikation sollte die messbare Oberfläche, den Erscheinungsbildstandard und den Zustand definieren, in dem die endgültigen Abmessungen akzeptiert werden.
Inspektionsanforderungen sollten in der Ausschreibung enthalten sein, da sie sich sowohl auf die Kosten als auch auf die Durchlaufzeit auswirken.
Normalerweise prüft eine Maschinenwerkstatt Teile während der Einrichtung und Produktion, eine „Standardinspektion“ bedeutet jedoch nicht automatisch, dass ein formeller Bericht bereitgestellt wird. Wenn aufgezeichnete Messungen, Rückverfolgbarkeit oder Konformitätsdokumente erforderlich sind, geben Sie diese vor der Angebotserstellung an.
In Ihrer Ausschreibung sollte erläutert werden, ob das Projekt Folgendes erfordert:
Standardmäßige Zwischen- und Endkontrolle
Erststückkontrolle
Erstmusterprüfung
Ein umfassender Bericht
KMG-Inspektion
Stichprobenkontrolle
100%-Prüfung ausgewählter Merkmale
Funktionstest
Nicht jede Dimension erfordert das gleiche Maß an Verifizierung. Allgemeine Abmessungen können durch den normalen Inspektionsprozess des Lieferanten abgedeckt werden, während für kritische Merkmale möglicherweise aufgezeichnete Ergebnisse erforderlich sind.
Beispiel:
Standardinspektion: Die normale In-Prozess- und Endkontrolle des Lieferanten. Kritische Merkmale: Notieren Sie die tatsächlichen Messergebnisse für alle mit CTQ gekennzeichneten Dimensionen. Erster Artikel: Stellen Sie einen vollständigen Maßbericht für ein Teil aus der Erstbestellung bereit. Dies ist übersichtlicher und wirtschaftlicher, als einen vollständigen Bericht für jede Dimension und jedes Teil anzufordern.
Sie können unsere Verfügbarkeit überprüfen Qualitätskontroll- und Inspektionsfunktionen für weitere Informationen zur Maßprüfung und Produktionskontrolle.
Die KMG-Inspektion ist oft nützlich für:
Lochpositionen
Profile
Datumsbezogene Merkmale
Bohrungsausrichtung
Ebenheit und Parallelität
Komplexe Mehrflächengeometrie
Gewinde, kleine Durchmesser, Oberflächenrauheit und funktionelle Passungen können jedoch besser mit speziellen Lehren oder manuellen Messgeräten überprüft werden.
Anstatt eine CMM-Inspektion für die gesamte Zeichnung anzufordern, identifizieren Sie die Merkmale, die dies erfordern:
Stellen Sie einen CMM-Bericht für die Positions-, Profil- und Bohrungsausrichtungsmerkmale mit der Kennzeichnung CTQ bereit. „Inspektionsbericht erforderlich“ erklärt nicht, wie viele Teile gemessen werden müssen.
Verwenden Sie eine spezifische Anweisung, wie zum Beispiel:
Stellen Sie einen vollständigen Dimensionsbericht für ein Erstartikelteil bereit. Überprüfen und protokollieren Sie die beiden kritischen Bohrungsdurchmesser an 100 % der Produktionsteile. Für eine Wiederholungsproduktion können Sie stattdessen von jeder Charge ein definiertes Muster anfordern.
Zu den häufig bei CNC-bearbeiteten Teilen angeforderten Dokumenten gehören:
Konformitätsbescheinigung
Materialzertifikat
Mühlentestbericht
Wärmebehandlungszertifikat
Oberflächenzertifikat
Erstmusterprüfbericht
CMM-Bericht
RoHS- oder REACH-Erklärung
Fordern Sie nur Dokumente an, die das Projekt tatsächlich benötigt. Zusätzliche Berichterstattung und Rückverfolgbarkeit können den Verwaltungsaufwand erhöhen und Material- oder Endbearbeitungsquellen einschränken.
Eine kurze Dokumentationsanforderung könnte lauten:
Mit dem Versand erforderliche Dokumente: - Konformitätszertifikat - Materialzertifikat mit Chargennummer - Anodisierungszertifikat - CTQ-Maßkontrollbericht Wenn die Teile mit einer Materialcharge, einer Endcharge oder einer einzelnen Seriennummer verbunden bleiben müssen, geben Sie den erforderlichen Rückverfolgbarkeitsgrad an.
Beispiel:
Sorgen Sie für die Rückverfolgbarkeit von Material und Endbearbeitung nach Produktionslos. Markieren Sie jedes Paket mit Teilenummer, Revision, Menge und Chargennummer. Klare Prüf- und Dokumentationsanforderungen ermöglichen es jedem Lieferanten, die gleiche Qualitätsbasis anzubieten. Sie verringern außerdem das Risiko, akzeptable Teile ohne die von Ihrer Qualitätsabteilung benötigten Berichte oder Zertifikate zu erhalten.
Die Durchlaufzeit wird nicht allein durch die Bearbeitungszeit bestimmt. Materialverfügbarkeit, Endbearbeitung, Inspektion, Verpackung und internationaler Versand können sich auf den endgültigen Liefertermin auswirken.
Um unterschiedliche Interpretationen zu vermeiden, geben Sie an, wann die Teile eintreffen müssen, anstatt nur zu sagen, dass die Bestellung „dringend“ ist.
Ihre Angebotsanfrage sollte Folgendes enthalten:
Gewünschter Liefertermin
Versandziel
Postleitzahl
Bevorzugte Versandart
Ob Teillieferungen akzeptabel sind
Gegebenenfalls erforderlicher Incoterm
Besondere Verpackungs- oder Etikettierungshinweise
Statt zu schreiben:
Lieferung: So schnell wie möglich Verwendung:
Erforderliche Lieferung: Teile müssen bis zum 18. Oktober in unserem Werk in Kalifornien eintreffen. Ein bestimmtes Ankunftsdatum ermöglicht es dem Lieferanten, die Bearbeitung, Endbearbeitung, Inspektion und den Versand rückwärts durchzuführen.
Wenn der Zeitplan flexibel ist, geben Sie einen akzeptablen Bereich an:
Geplante Lieferung: Vier bis fünf Wochen nach Auftragsbestätigung. Bitte geben Sie den frühestmöglichen Termin an. Dies gibt dem Lieferanten die Möglichkeit, einen realistischen Zeitplan vorzuschlagen, ohne das Projekt als Notfallauftrag zu behandeln.
Wenn Sie zunächst eine kleine Menge zur Montage oder zum Testen benötigen, geben Sie diese in der Angebotsanfrage an.
Zum Beispiel:
Gesamtmenge: 200 Stück Lieferplan: 20 Stück werden zunächst für die Montagevalidierung benötigt. Die restlichen 180 Stück könnten innerhalb von zwei Wochen folgen. Eine Teillieferung kann dazu beitragen, dass ein Projekt schneller vorankommt, sie kann jedoch auch die Fracht-, Dokumentations- und Verpackungskosten erhöhen. Fordern Sie es nur an, wenn die frühere Menge einen praktischen Nutzen bietet.
Der Bestimmungsort beeinflusst die Frachtkosten, die Transitzeit, die Zolldokumente und die am besten geeignete Versandart.
Fügen Sie mindestens Folgendes hinzu:
Zielland
Stadt oder Region
Postleitzahl
Geschäfts- oder Wohnadresstyp
Ggf. Kundenfrachtkonto
Klären Sie bei internationalen Bestellungen auch, ob das Angebot Fracht beinhalten soll und welche Incoterms gelten sollen.
Zum Beispiel:
Versand: Angebotslieferung nach Austin, Texas 78758, USA. Incoterm: DDP bevorzugt. Fracht- und Einfuhrgebühren bitte gesondert ausweisen. Wenn kein Incoterm angegeben ist, können Lieferanten den Versand zu unterschiedlichen Handelsbedingungen berechnen, was den Vergleich der Angebote erschwert.
Für robuste Industriekomponenten kann eine Standard-Schutzverpackung ausreichend sein. Teile mit kosmetischer Veredelung, scharfen Merkmalen, Präzisionsbohrungen oder korrosionsempfindlichen Oberflächen erfordern möglicherweise zusätzlichen Schutz.
Zu den möglichen Verpackungsanforderungen gehören:
Einzelverpackung oder Tüte
Separatoren aus Schaumstoff oder Pappe
Kein Metall-zu-Metall-Kontakt
Schutzkappen an Gewinden und Anschlüssen
VCI-Korrosionsschutz
Vakuumversiegelung
Benutzerdefinierte Tabletts
Saubere Verpackung
Etiketten mit Teilenummer und Revision
Identifizierung der Charge oder Seriennummer
Zum Beispiel:
Verpackung: Verpacken Sie jedes eloxierte Gehäuse einzeln in einem nicht scheuernden Beutel. Während des Transports dürfen sich die Teile nicht berühren. Beschriften Sie jedes Paket mit Teilenummer, Revision und Menge. Sie können eine Rezension zur Verfügung stellen Verpackungs- und Versandlösungen für präzisionsgefertigte Komponenten.
Fügen Sie alle Anweisungen hinzu, die sich auf die Vorbereitung oder Lieferung der Bestellung auswirken können, wie zum Beispiel:
Maximales Kartongewicht
Palettenabmessungen
Barcode-Format
Kundenspezifische Etiketten
Getrennte Verpackung nach Bestellposition
Platzierung auf der Packliste
Anforderungen an Holzverpackungen
Einschränkungen bei gemischten Teilenummern
Terminübergabe
Diese Details scheinen eher kommerziell als technisch zu sein, können sich jedoch auf den Verpackungsaufwand, die Materialkosten und die Versandvorbereitung auswirken.
Ein übersichtlicher Liefer- und Verpackungsabschnitt hilft dem Lieferanten, den gesamten Lieferbedarf anzugeben – nicht nur den Bearbeitungsvorgang.
Ein Lieferant kann ein Teil präziser anbieten, wenn er weiß, welche Merkmale für die Endmontage wichtig sind.
Sie müssen nicht das komplette Produkt oder vertrauliche Systemdesign offenlegen. Eine kurze Erklärung der Funktion des Teils reicht oft aus, um dem Fertigungsingenieur dabei zu helfen, kritische Zusammenhänge, mögliche Verzerrungsrisiken und geeignete Produktionsmethoden zu erkennen.
Zu den nützlichen Bewerbungsinformationen gehören:
Auf welchen Flächen wird das Teil in der Baugruppe positioniert?
Welche Löcher oder Bohrungen richten zusammenpassende Komponenten aus?
Ob ein Feature eine Press-, Gleit- oder Spielpassung erzeugt
Welche Oberflächen sorgen für Abdichtung?
Ob das Teil eine strukturelle Belastung trägt
Betriebstemperatur oder Umgebungseinflüsse
Bereiche, die Verschleiß, Reibung oder Korrosion ausgesetzt sind
Für den Endkunden sichtbare Flächen
Funktionen, die in früheren Prototypen Probleme verursachten
Beispiel:
Dieses Gehäuse trägt zwei Lager, die zum Ausrichten einer rotierenden Welle verwendet werden. Entscheidend ist die Beziehung zwischen den beiden Lagerbohrungen. Die Außenmaße sind funktionsunkritisch, Fläche A ist jedoch nach der Montage sichtbar. Dieser Hinweis weist den Lieferanten darauf hin, dass die Bohrungsausrichtung und die kosmetische Handhabung mehr Aufmerksamkeit verdienen als die äußere Hülle.
Geben Sie nach Möglichkeit die Abmessungen der passenden Wellen, Stifte, Lager, Dichtungen oder Befestigungselemente an.
Ein Hinweis wie:
Die Ø12-mm-Bohrung nimmt einen gehärteten Fixierstift auf und muss eine wiederholte manuelle Montage ohne spürbare Bewegung ermöglichen. bietet einen nützlicheren Kontext als der Nennbohrungsdurchmesser allein.
Ein vereinfachtes Baugruppenmodell, eine Schnittansicht oder ein markiertes Bild können ebenfalls hilfreich sein. Entfernen Sie nicht verwandte oder vertrauliche Komponenten und kennzeichnen Sie deutlich, welche Dateien nur zu Referenzzwecken bereitgestellt werden.
Material-, Oberflächen- und Toleranzentscheidungen können davon abhängen, wo das Teil verwendet wird.
Zu den relevanten Bedingungen können gehören:
Außenbelichtung
Feuchtigkeit oder Salznebel
Chemikalien oder Reinigungsmittel
Erhöhte oder wechselnde Temperaturen
Vakuumbedingungen
Wiederholte Stöße oder Vibrationen
Verwendung in Lebensmitteln, in der Medizin oder in einer sauberen Umwelt
Beispiel:
Das Teil wird im Freien betrieben und kann Feuchtigkeit ausgesetzt sein. Korrosionsbeständigkeit ist wichtiger als kosmetische Farbkonsistenz. Dies hilft dem Lieferanten zu verstehen, warum ein bestimmtes Material oder eine bestimmte Oberflächenbehandlung spezifiziert wurde.
Wenn das Design noch flexibel ist, fordern Sie direkt Feedback zur Herstellbarkeit an.
Ein Lieferant kann Möglichkeiten identifizieren, um:
Erhöhen Sie den Inneneckenradius
Verbessern Sie den Zugang zum Schneidwerkzeug
Reduzieren Sie unnötige Toleranz
Verwenden Sie eine Standardloch- oder Gewindegröße
Vereinfachen Sie die Werkstückspannung
Reduzieren Sie die Anzahl der Setups
Wählen Sie ein verfügbareres Material aus
Schützen Sie ein wichtiges Merkmal während der Endbearbeitung
Bei komplexen Teilen mit eng verbundenen Merkmalen über mehrere Flächen hinweg kann der Lieferant dies in Betracht ziehen 5-Achsen-CNC-Bearbeitung zur Reduzierung der Neupositionierung und Beibehaltung der Merkmalsbeziehungen.
Ein nützlicher RFQ-Hinweis ist:
Das Design ist noch offen für kleinere Änderungen. Bitte identifizieren Sie alle Änderungen, die die Bearbeitungskosten senken, die Wiederholbarkeit verbessern oder die Durchlaufzeit verkürzen könnten.
Der Anwendungskontext ersetzt keine vollständige Zeichnung. Es hilft dem Lieferanten, die Zeichnung richtig zu interpretieren und seine technische Prüfung auf die Merkmale zu konzentrieren, die die Leistung steuern.
Technische Unterlagen legen fest, was hergestellt werden muss. Kaufmännische Informationen legen fest, wie das Angebot erstellt und verglichen werden soll.
Wenn diese Anforderungen fehlen, können Lieferanten Preise zurückgeben, die auf unterschiedlichen Annahmen basieren. Ein Angebot kann Endbearbeitung, Inspektion und Versand umfassen, während ein anderes nur die Bearbeitung umfasst.
In Ihrer Angebotsanfrage sollte gegebenenfalls Folgendes angegeben sein:
Notierungswährung
Frist für die Antwort auf die Angebotsanfrage
Erforderliche Angebotsgültigkeit
Zahlungsbedingungen
Ob Fracht enthalten sein soll
Anwendbarer Incoterm
Ob Werkzeug- und NRE-Kosten separat aufgeführt werden sollten
NDA- oder Vertraulichkeitsanforderungen
Onboarding-Anforderungen für Lieferanten
Ob alternative Verfahren oder Materialien vorgeschlagen werden können
Programmierung, Vorrichtungen, Spezialwerkzeuge, Lehren und Erstmusterprüfung können Kosten verursachen, die nicht bei jeder Nachbestellung anfallen.
Fordern Sie diese Artikel separat vom Einzelpreis an:
Bitte geben Sie Folgendes separat an: - Einzelpreis - Programmierung oder NRE - Kosten für spezielle Vorrichtungen - Spezialwerkzeuge - Erstmusterprüfung - Oberflächenveredelung - Verpackung - Fracht Dies macht es einfacher, den wahren Produktionspreis zu verstehen und zu bestimmen, welche Gebühren bei zukünftigen Bestellungen erneut anfallen können.
Bitten Sie den Lieferanten, wichtige Annahmen und Ausschlüsse aufzulisten.
Beispiel:
Bitte bestätigen Sie, dass das Angebot Folgendes umfasst: - Aluminium 6061-T651 - Schwarzeloxierung Typ II - CTQ-Inspektionsbericht - Individuelle Schutzverpackung. Listen Sie alle Ausschlüsse oder vorgeschlagenen Alternativen separat auf. Dadurch wird verhindert, dass ein niedrigerer Preis wettbewerbsfähiger erscheint, nur weil eine wichtige Anforderung weggelassen wurde.
Materialpreise, Wechselkurse und Produktionskapazität können sich ändern. Wenn Ihr Genehmigungsprozess mehrere Wochen dauern kann, geben Sie an, wie lange das Angebot gültig bleiben soll.
Beispiel:
Angebotsgültigkeit: Mindestens 30 Tage Wenn der Lieferant die Preise für diesen Zeitraum nicht halten kann, sollte er ermitteln, welche Artikel angepasst werden können.
Wenn eine NDA erforderlich ist, bevor der Lieferant das Modell oder die Zeichnung überprüfen kann, beginnen Sie frühzeitig mit dem Prozess.
Eine verspätete Vertraulichkeitsvereinbarung kann das Ingenieurteam daran hindern, das Angebot rechtzeitig fertigzustellen.
Ein einfacher RFQ-Hinweis könnte lauten:
Vor dem Zugriff auf die vollständigen Baugruppendateien ist eine NDA erforderlich. Bitte bestätigen Sie den entsprechenden Ansprechpartner für die Dokumentenausführung. Wenn nur ausgewählte Informationen vertraulich sind, sollten Sie erwägen, für die erste Überprüfung ein vereinfachtes Teilemodell oder eine redigierte Baugruppenreferenz einzusenden.
Ein realistischer Zielpreis kann einem Lieferanten dabei helfen, alternative Materialien, Toleranzen, Vorrichtungen oder Produktionsmethoden zu bewerten. Es sollte als Kostenziel dargestellt werden und nicht als Anweisung, eine Zahl ohne technische Begründung abzugleichen.
Beispiel:
Zielproduktionspreis: 38 USD pro Teil bei 500 Stück. Bitte identifizieren Sie alle Design- oder Prozessänderungen, die zur Erreichung dieses Ziels beitragen könnten. Dies fördert nützliches DFM-Feedback und sorgt gleichzeitig dafür, dass das Angebot transparent bleibt.
Eine angegebene Lieferzeit kann beginnen ab:
RFQ-Genehmigung
Kaufbeleg
Anzahlung
Zeichnungsgenehmigung
Materialverfügbarkeit
Erstmustergenehmigung
Bitten Sie den Lieferanten, den Ausgangspunkt zu ermitteln.
Zum Beispiel:
Bitte geben Sie Folgendes an: - Materialbeschaffungszeit - Vorlaufzeit für den ersten Artikel - Produktionsvorlaufzeit nach Genehmigung - Geschätzte Lieferzeit Dadurch lassen sich Lieferzusagen besser vergleichen.
Verwenden Sie für mehrere Lieferanten dieselben Mengen-, Revisions-, Finish-, Inspektions- und Lieferanforderungen. Bitten Sie nach Möglichkeit jeden Lieferanten, die Preise in der gleichen Struktur zurückzugeben.
Ein einfaches Vergleichsformat kann Folgendes umfassen:
Artikel |
Antwort des Lieferanten |
|---|---|
Stückpreis |
|
Mengenbasis |
|
Tooling oder NRE |
|
Material inklusive |
|
Oberflächenveredelung inklusive |
|
Inspektion inklusive |
|
Verpackung inklusive |
|
Fracht inklusive |
|
Vorlaufzeit |
|
Angebotsgültigkeit |
|
Annahmen oder Ausschlüsse |
Konsistente Geschäftsinformationen helfen Ihnen, Angebote auf der gleichen Grundlage zu vergleichen, anstatt einen Preis auszuwählen, der auf unvollständigen oder unterschiedlichen Anforderungen basiert.
Eine ausführliche Erläuterung der Faktoren, die den Preisunterschieden zugrunde liegen, finden Sie hier Warum die Angebote für CNC-Bearbeitung zwischen den Anbietern variieren.
Selbst wenn die Teilekonstruktion vollständig ist, können einige fehlende oder unklare Details den Vergleich von Angeboten erschweren. Die folgenden Fehler führen häufig zu zusätzlichen Fragen, ungenauen Preisen oder Änderungen nach der Bestellung.
Ein Screenshot kann helfen, die Form eines Teils zu erklären, liefert jedoch keine zuverlässige Geometrie für die Programmierung oder Bearbeitungsprüfung.
Besserer Ansatz: Stellen Sie ein solides 3D-CAD-Modell zusammen mit einer kontrollierten 2D-Zeichnung bereit.
Ein Lieferant kann die Geometrie einer Revision angeben und gleichzeitig die Toleranzen einer anderen überprüfen.
Besserer Ansatz: Geben Sie die Teilenummer und die Revision in jeden Dateinamen ein und entfernen Sie veraltete Dateien aus dem RFQ-Paket.
Bracket-1052-Rev-B.step Bracket-1052-Rev-B.pdf Begriffe wie „Aluminium“ oder „Edelstahl“ ermöglichen es den Lieferanten, unterschiedliche Materialannahmen zu treffen.
Besserer Ansatz: Geben Sie die genaue Qualität, den Zustand und die Zertifizierungsanforderungen an.
Material: Aluminium 6061-T651 Dokumentation: Materialzertifikat erforderlich Unnötige Präzision kann die Bearbeitungszeit, den Prüfaufwand und das Ausschussrisiko erhöhen, ohne die Funktion des Teils zu verbessern.
Besserer Ansatz: Verwenden Sie eine praktische allgemeine Toleranz und wenden Sie strengere Kontrollen nur auf Merkmale an, die sich auf Passung, Abdichtung, Ausrichtung oder Bewegung auswirken.
Ein Hinweis wie „M6-Gewinde“ definiert weder Steigung, Toleranzklasse noch Gewindetiefe.
Besserer Ansatz:
M6 × 1,0-6H 12 mm minimale volle Gewindetiefe Identifizieren Sie gegebenenfalls auch Einsätze, Senkungen, Senkungen und Durchgangs- oder Blindbedingungen.
„Schwarzes Finish“ könnte sich auf Eloxieren, Pulverbeschichten, Lackieren, Plattieren oder Schwarzoxidieren beziehen.
Besserer Ansatz: Definieren Sie den gesamten Veredelungsprozess, die Farbe, die Textur, die Schichtdicke und die Maskierungsanforderungen.
Feines Perlenstrahlen, gefolgt von schwarzer Eloxierung Typ II. Alle Gewindelöcher und Lagerbohrungen abkleben. Der Lieferant kann eine normale Produktionskontrolle durchführen, ohne dokumentierte Ergebnisse vorzulegen.
Besserer Ansatz: Geben Sie an, für welche Merkmale aufgezeichnete Messungen erforderlich sind, und führen Sie alle erforderlichen Berichte oder Zertifikate zusammen mit der Sendung auf.
Ein Lieferant, der fünf Prototypen anbietet, wählt möglicherweise ein Verfahren, das für die zukünftige Produktion ungeeignet ist, wenn er den erwarteten Jahresbedarf nicht kennt.
Besserer Ansatz: Trennen Sie die bestätigte Prototypenmenge von der geschätzten Produktionsprognose.
Aktueller Bedarf: 5 Prototypenteile. Geschätzter Jahresbedarf: 1.500 Teile, vorbehaltlich der Designgenehmigung „So schnell wie möglich“ gibt dem Lieferanten kein messbares Terminierungsziel.
Besserer Ansatz: Geben Sie ein erforderliches Ankunftsdatum, ein Ziel und einen akzeptablen Teillieferungsplan an.
Ein Lieferant umfasst möglicherweise Endbearbeitung, Inspektion, Zertifizierung und Fracht, während ein anderer möglicherweise nur die Bearbeitung anbietet.
Besserer Ansatz: Senden Sie das gleiche RFQ-Paket an jeden Lieferanten und bitten Sie jeden, Annahmen, Ausschlüsse und optionale Gebühren separat aufzulisten.
Bevor Sie das Projekt einreichen, überprüfen Sie Folgendes:
Das Modell und die Zeichnung zeigen die gleiche Revision
Material und Menge sind klar angegeben
Kritische Toleranzen und Gewinde sind vollständig definiert
Anforderungen an die Endbearbeitung und Maskierung sind enthalten
Inspektionsprotokolle werden aufgelistet
Liefer- und Verpackungserwartungen sind messbar
Offene technische Fragen werden klar identifiziert
Lieferanten geben dieselben kommerziellen Basiswerte an
Eine vollständige Ausschreibung muss nicht lang sein. Es müssen Annahmen beseitigt werden, die den Herstellungsprozess, die Qualitätsanforderungen, den Preis oder den Lieferplan ändern könnten.
Wenn das Projektpaket fertig ist, reichen Sie es über unser ein Angebotsanfrageseite für CNC-Bearbeitung zur technischen Überprüfung.
Das folgende Beispiel zeigt, wie ein Käufer die technischen, qualitativen und kommerziellen Informationen für eine präzisionsgefertigte Komponente organisieren kann.
Es muss nicht Wort für Wort kopiert werden. Der Zweck besteht darin, dem Lieferanten eine eindeutige Referenz zu geben, die mit den beigefügten CAD-Dateien und Zeichnungen übereinstimmt.
RFQ-Titel: Präzisions-Aluminiumlagergehäuse Teilenummer: BH-2047 Revision: Rev D Enthaltene Dateien: BH-2047-Rev-D.step BH-2047-Rev-D.pdf Herstellungsprozess: CNC-Fräsen Der Lieferant kann je nach Kosten, Toleranzfähigkeit und Einrichtungsanforderungen eine 3-Achsen-, 4-Achsen- oder 5-Achsen-Bearbeitung vorschlagen. Material: Aluminium 7075-T651-Platte. Materialanforderungen: Materialzertifikat mit Angaben zu Legierung, Härte und Chargennummer ist erforderlich. Ohne schriftliche Genehmigung sind keine wesentlichen Ersetzungen zulässig. Menge: Prototypenbestellung: 5 Stück Bitte geben Sie auch an: 25 Stück 100 Stück 500 Stück Geschätzter jährlicher Verbrauch: 2.000 Stück, freigegeben in Chargen von ca. 250 Allgemeine Toleranz: ISO 2768-m, sofern nicht anders angegeben Kritische Merkmale: Die beiden Lagerbohrungen mit einem Durchmesser von 25 mm sind funktionskritisch. Die Bohrungen müssen gemäß den in der Zeichnung dargestellten GD&T-Anforderungen ausgerichtet bleiben. Datum A: Primäre Montagefläche Datum B: Primäre Lagerbohrung Gewinde: M5 × 0,8-6H 10 mm minimale volle Gewindetiefe Oberflächenrauheit: Lagerbohrungen: Ra maximal 0,8 μm Montagefläche: Ra maximal 1,6 μm Allgemein bearbeitete Oberflächen: Ra maximal 3,2 μm Entgraten: Alle Grate und losen Späne entfernen. Nicht spezifizierte Außenkanten 0,2–0,4 mm brechen. Verrunden Sie die markierten Dichtkanten nicht. Oberflächenfinish: Feines Perlenstrahlen, gefolgt von schwarzer Eloxierung Typ II. Abkleben: Beide Lagerbohrungen, alle Gewindelöcher und die elektrische Erdungsfläche abkleben. Kosmetische Anforderungen: Gesicht C ist für den Kunden sichtbar. Auf der Fläche C sind keine sichtbaren Kratzer, Dellen, Klemmspuren oder Anodisierungsspuren zulässig. Abmessungen: Lagerbohrungsabmessungen gelten vor dem Eloxieren, da die Bohrungen abgedeckt sind. Alle anderen kontrollierten Maße gelten im fertigen Endzustand. Inspektion: Standardmäßige Zwischen- und Endkontrolle des Lieferanten. Erster Artikel: Stellen Sie einen vollständigen Maßbericht für ein Prototypteil bereit. Kritische Merkmale: Stellen Sie aufgezeichnete Ergebnisse für alle mit CTQ gekennzeichneten Zeichnungsmerkmale bereit. CMM-Inspektion: Verwenden Sie die CMM-Inspektion für Bohrungsposition, Ausrichtung, Ebenheit und andere datumsbezogene geometrische Anforderungen. Erforderliche Dokumentation: Konformitätszertifikat Materialzertifikat Anodisierungszertifikat Erstmuster-Abmessungsbericht CTQ-Inspektionsbericht Anwendung: Dieses Gehäuse trägt zwei Lager, die zum Ausrichten einer rotierenden Welle verwendet werden. Die Beziehung zwischen den Lagerbohrungen ist entscheidend für die Montageleistung. Die Außenabmessungen der Hülle sind funktionsunkritisch. Fläche C bleibt nach der Endmontage sichtbar. Verpackung: Verpacken Sie jedes Gehäuse einzeln in einem nicht scheuernden Schutzbeutel. Fertige Oberflächen dürfen sich während des Transports nicht berühren. Beschriften Sie jedes Paket mit Teilenummer, Revision, Menge und Produktionslos. Lieferung: Fünf Prototypenteile müssen bis zum 18. Oktober in unserem kalifornischen Werk eintreffen. Teillieferung: Eine Erstlieferung von zwei Teilen ist akzeptabel, wenn dadurch der Validierungszeitraum verkürzt wird. Angebotsanforderungen: Listen Sie Stückpreis, Programmierung oder NRE, Inspektion, Oberflächenveredelung, Verpackung und Fracht separat auf. Status: Angebotsgültigkeit Materialbeschaffungszeit Prototypenvorlaufzeit Produktionsvorlaufzeit Lieferzeit Zusätzliche Anfrage: Bitte identifizieren Sie alle DFM-Empfehlungen, die die Kosten senken, die Wiederholbarkeit verbessern oder die Vorlaufzeit verkürzen könnten. Listen Sie alle Angebotsannahmen und -ausschlüsse separat auf. Dieses Beispiel gibt dem Lieferanten genügend Informationen, um Folgendes zu verstehen:
Welche Revision wird zitiert?
Welches Material muss gekauft werden
Welche Mengen sind unmittelbar und welche sind Prognosen?
Welche Maße sind funktionell wichtig?
Wie das Teil fertiggestellt werden soll
Welche Prüfprotokolle müssen vorgelegt werden?
Wie die Teile verpackt und geliefert werden sollen
Welche Gebühren gesondert ausgewiesen werden sollen
Es gibt dem Lieferanten auch die Möglichkeit, eine effizientere Herstellungsmethode zu empfehlen, ohne die genehmigten technischen Anforderungen stillschweigend zu ändern.
Die RFQ-Zusammenfassung sollte keine Anforderungen enthalten, die im Widerspruch zur beigefügten Zeichnung stehen.
Wenn in der Zeichnung eine schwarze Eloxierung vom Typ II angegeben ist, sollte in der Ausschreibung keine harte Eloxierung gefordert werden. Wenn das Modell und die Zeichnung Rev D sind, sollten die Mengenliste und die Dateinamen auch Rev D enthalten.
Wenn sich eine Anforderung ändert, aktualisieren Sie die relevanten Dateien und identifizieren Sie die neue Revision eindeutig.
Verwenden Sie bei Projekten mit mehreren Teilenummern die gleiche Struktur für jede Position und stellen Sie eine separate Mengentabelle bereit. Dies macht es für den Lieferanten einfacher, alle Modell-, Zeichnungs-, Material-, Oberflächen- und Lieferanforderungen korrekt zuzuordnen.
Wenn Ihr eigenes RFQ-Paket vollständig ist, können Sie es über uns einreichen Seite mit kundenspezifischen CNC-Bearbeitungsdiensten für technische Überprüfungen und Angebote.
Der niedrigste Stückpreis ist nicht immer die niedrigsten Gesamtprojektkosten.
Zwei Lieferanten können sehr unterschiedliche Preise zurückgeben, selbst wenn sie dieselben CAD-Dateien erhalten. Der Unterschied kann auf die ausgewählte Materialquelle, die Bearbeitungsmethode, den Prüfumfang, den Endbearbeitungsprozess, die Verpackung, die Fracht oder Annahmen über Anforderungen zurückzuführen sein, die nicht klar definiert wurden.
Bevor Sie einen Lieferanten auswählen, vergewissern Sie sich, dass jedes Angebot auf den gleichen Revisions-, Mengen-, Material-, Verarbeitungs- und Qualitätsanforderungen basiert.
Überprüfen Sie die folgenden Punkte, anstatt nur auf den Stückpreis zu achten:
Angebotsartikel |
Was zu überprüfen ist |
|---|---|
Teilüberarbeitung |
Basiert das Angebot auf dem aktuellen Modell und der aktuellen Zeichnung? |
Material |
Sind die genaue Note, der Zustand und die Zertifizierung enthalten? |
Menge |
Basiert der Stückpreis auf der angefragten Bestellmenge? |
Toleranzen |
Hat der Lieferant alle kritischen Maße und GD&T akzeptiert? |
Oberflächenbeschaffenheit |
Sind Vorbereitungs-, Maskierungs-, Beschichtungs- und kosmetische Anforderungen enthalten? |
Inspektion |
Beinhaltet der Preis die erforderliche FAI-, CMM-Bericht- oder CTQ-Inspektion? |
Werkzeugbau und NRE |
Werden einmalige Kosten separat aufgeführt? |
Verpackung |
Ist der erforderliche Oberflächenschutz enthalten? |
Fracht |
Ist der Versand inbegriffen, geschätzt oder ausgeschlossen? |
Vorlaufzeit |
Ab wann beginnt die angegebene Lieferzeit? |
Annahmen |
Hat der Lieferant Ausschlüsse aufgeführt oder Alternativen vorgeschlagen? |
Ein niedrigeres Angebot kann durchaus gültig sein, wenn der Lieferant über einen effizienteren Prozess verfügt. Es kann auch sein, dass er niedriger ausfällt, weil eine wichtige Anforderung weggefallen ist.
Achten Sie auf Hinweise wie:
Angebot basiert auf kommerziellem Standardmaterial ohne Zertifizierung. Oberflächenbehandlung und Fracht sind ausgeschlossen. Die allgemeine Toleranz beträgt ±0,10 mm. Diese Annahmen stellen nicht unbedingt ein Problem dar, sie müssen jedoch mit Ihren tatsächlichen Anforderungen übereinstimmen, bevor die Angebote angemessen verglichen werden können.
Wenn ein Lieferant ein alternatives Material, eine andere Toleranz oder einen anderen Veredelungsprozess vorschlägt, bitten Sie ihn, die Option getrennt vom Angebot auf der Grundlage der ursprünglichen Spezifikation anzuzeigen.
Programmierung, Vorrichtungen, Spezialwerkzeuge und Erstmusterprüfung gelten möglicherweise nur für die Erstbestellung.
Zum Beispiel:
Stückpreis bei 250 Stück: 36,50 USD. Einmalige Kosten: Programmierung und Einrichtung: 420 USD. Spezielle Vorrichtung: 680 USD. Erstmusterprüfung: 250 USD Durch die Trennung dieser Gebühren können Sie die Kosten künftiger Nachbestellungen leichter abschätzen.
Bestätigen Sie außerdem, ob die Werkzeuge oder Vorrichtungen verfügbar bleiben und ob später möglicherweise zusätzliche Wartungs- oder Austauschkosten anfallen.
Eine angegebene Vorlaufzeit kann beginnen nach:
Kaufbeleg
Anzahlung
Endgültige Zeichnungsfreigabe
Materialankunft
Erstmustergenehmigung
Eine Vorlaufzeit von vier Wochen ab Materialeingang ist nicht dasselbe wie vier Wochen ab Auftragsbestätigung.
Bitten Sie jeden Lieferanten, Folgendes anzugeben:
Materialbeschaffungszeit
Vorlaufzeit für Prototypen oder Erstartikel
Zeit der Kundengenehmigung
Verbleibende Produktionszeit
Fertigstellungs- und Inspektionszeit
Lieferzeit
Ein starker Lieferant leistet mehr als nur einen Preis.
Aus dem Angebot oder dem technischen Feedback sollte hervorgehen, dass das Ingenieurteam Folgendes überprüft hat:
Werkzeugzugriff
Werkstückhalterung
Enge Toleranzen
Dünne Wände oder Verformungsgefahr
Abschlusszulagen
Inspektionsmethoden
Mögliche Designverbesserungen
Ein Lieferant, der ein echtes Fertigungsproblem erkennt, bevor er die Bestellung aufgibt, bietet möglicherweise mehr Wert als einer, der das schnellste oder günstigste Angebot abgibt, ohne technische Fragen zu stellen.
Weiteren Kontext finden Sie hier Warum die Angebote für CNC-Bearbeitung zwischen den Anbietern variieren.
Das beste Angebot ist dasjenige, das die gesamten technischen Anforderungen erfüllt, die Annahmen klar erläutert und einen realistischen Weg vom Prototyp bis zur Wiederholungsproduktion bietet.
Finden Sie schnelle Antworten auf häufige Fragen zu CAD-Dateien, Toleranzen, Prüfanforderungen, Mengen, DFM-Feedback und der Angebotserstellung für CNC-Bearbeitung.
Geben Sie für ein erstes CNC-Bearbeitungsangebot ein verwendbares 3D-CAD-Modell, die Materialqualität, die erforderliche Menge, die Oberflächenbeschaffenheit und den Lieferort an.
Für ein produktionsreifes Angebot schließen Sie außerdem Folgendes ein:
Je näher die Ausschreibung den endgültigen Fertigungsanforderungen entspricht, desto geringer ist die Wahrscheinlichkeit, dass sich der angebotene Preis oder die Lieferzeit später ändern.
Für die meisten Präzisions- oder Produktionsteile sollten beide Dateien bereitgestellt werden.
Das 3D-Modell definiert die Sollgeometrie und hilft dem Lieferanten bei der Bewertung der Rohteilgröße, des Werkzeugzugriffs, der Bearbeitungseinstellungen und der Werkzeugwege. Die 2D-Zeichnung kommuniziert kontrollierte Anforderungen wie Toleranzen, GD&T, Gewinde, Oberflächenrauheit, Endbearbeitung und Prüfhinweise.
Ein einfacher Teil kann allein anhand eines 3D-Modells geschätzt werden, der Preis sollte jedoch vorläufig bleiben, bis alle kontrollierten Anforderungen bestätigt wurden.
STEP oder STP ist normalerweise das praktischste neutrale Dateiformat. Es wird weitgehend von CAD/CAM-Systemen unterstützt und bewahrt normalerweise die Volumengeometrie genau.
Parasolid-Formate wie X_T werden ebenfalls allgemein akzeptiert. Native CAD-Dateien können nützlich sein, wenn der Lieferant dieselbe Software unterstützt.
Vermeiden Sie die Verwendung von Screenshots oder STL-Dateien als einzige Geometriequelle für präzisionsgefertigte Teile. STL-Dateien enthalten Netzdaten statt exakter Volumengeometrie und enthalten möglicherweise kleine Löcher, Kurven und detaillierte Merkmale nicht genau genug für die endgültige Angebotserstellung.
Ein Lieferant kann möglicherweise ein Angebot für ein einfaches Fräs- oder Drehteil anhand einer vollständigen PDF-Zeichnung erstellen, wenn alle Geometrien, Abmessungen und Fertigungshinweise klar definiert sind.
Das Zitieren allein aus einer Zeichnung erfordert jedoch mehr manuelle Interpretation. Komplexe Konturen, Mischflächen, tiefe Taschen und mehrachsige Merkmale lassen sich leichter bewerten, wenn auch ein solides 3D-Modell verfügbar ist.
Durch die Bereitstellung beider Dateien werden im Allgemeinen Klärungsfragen reduziert und die Angebotsgenauigkeit verbessert.
Engere Toleranzen können Folgendes erfordern:
Wenden Sie enge Toleranzen hauptsächlich auf Merkmale an, die sich auf Passung, Abdichtung, Ausrichtung, Bewegung oder Montage auswirken. Für unkritische Abmessungen sollte normalerweise eine praktische allgemeine Toleranz verwendet werden.
Lesen Sie unsere Designleitfaden für CNC-Bearbeitungstoleranzen für detailliertere Designempfehlungen.
Schließen Sie GD&T ein, wenn die Teilefunktion von der Position, Ausrichtung, Form oder dem Rundlauf der zugehörigen Features abhängt.
Es kann nützlich sein für die Kontrolle von:
Die Bezugsstruktur sollte widerspiegeln, wie sich das Teil in der tatsächlichen Baugruppe befindet. Vermeiden Sie geometrische Steuerelemente, die vorhandene Bemaßungen duplizieren oder mit ihnen in Konflikt stehen.
Lieferanten können verschiedene Maschinen, Rüststrategien, Vorrichtungen, Schneidwerkzeuge, Materialquellen, Inspektionsmethoden und Endbearbeitungspartner auswählen.
Die Preise können auch variieren, wenn die Angebotsanfrage unvollständig ist und jeder Lieferant unterschiedliche Annahmen über Materialzertifizierung, Toleranzen, Endbearbeitung, Inspektion, Verpackung oder Fracht macht.
Lesen Sie diesen Artikel Warum die Angebote für CNC-Bearbeitung zwischen den Anbietern variieren , um die häufigsten Preisunterschiede zu verstehen.
Ja, sofern die Mengen realistische Einkaufsszenarien widerspiegeln.
Bitte zitieren Sie: 10 Stück, 50 Stück, 250 Stück und 1.000 Stück.
Mengenpreisstaffeln helfen zu zeigen, wie sich Einrichtung, Programmierung, Materialeinkauf und Produktionseffizienz auf den Stückpreis auswirken.
Trennen Sie die bestätigte Bestellmenge eindeutig vom geschätzten zukünftigen Volumen, damit der Lieferant eine Prognose nicht als Kaufverpflichtung betrachtet.
Fordern Sie die für Ihr Qualitätssystem, Ihren Kunden oder Ihre Anwendung erforderlichen Dokumente an. Zu den gängigen Optionen gehören:
Gehen Sie nicht davon aus, dass ein formeller Bericht im Standardpreis enthalten ist. Geben Sie an, für welche Dimensionen aufgezeichnete Ergebnisse erforderlich sind und wie viele Teile geprüft werden müssen.
finden Sie auf unserer Seite . Qualitätskontroll- und Inspektionsmöglichkeiten Weitere Informationen
Ja. Die RFQ-Phase ist oft der beste Zeitpunkt, um Feedback zum Design for Manufacturability anzufordern.
Ein Lieferant kann Änderungen empfehlen wie:
Bitten Sie den Lieferanten, zunächst das ursprüngliche Design anzugeben und vorgeschlagene Änderungen als separate Optionen darzustellen. Dadurch bleibt die genehmigte technische Grundlinie klar.
Die Angebotserstellung hängt von der Komplexität und Vollständigkeit des Projekts ab.
Ein einfaches Teil mit einem sauberen CAD-Modell, gemeinsamem Material, Standardtoleranzen und einer klaren Menge kann normalerweise schneller bewertet werden als ein Projekt mit engen GD&T, mehrachsiger Bearbeitung, Sondermaterialien, Endbearbeitung, KMG-Prüfung oder kundenspezifischen Vorrichtungen.
Der effektivste Weg, die Angebotszeit zu verkürzen, besteht darin, ein vollständiges, revisionskontrolliertes RFQ-Paket bereitzustellen und alle offenen technischen Fragen klar zu identifizieren.
Bestätigen Sie vor dem Absenden der Angebotsanfrage Folgendes:
Bitten Sie den Lieferanten, im Angebot alle Annahmen, Ausschlüsse und vorgeschlagenen Alternativen anzugeben.
Fordern Sie ein Angebot für CNC-Bearbeitung an


