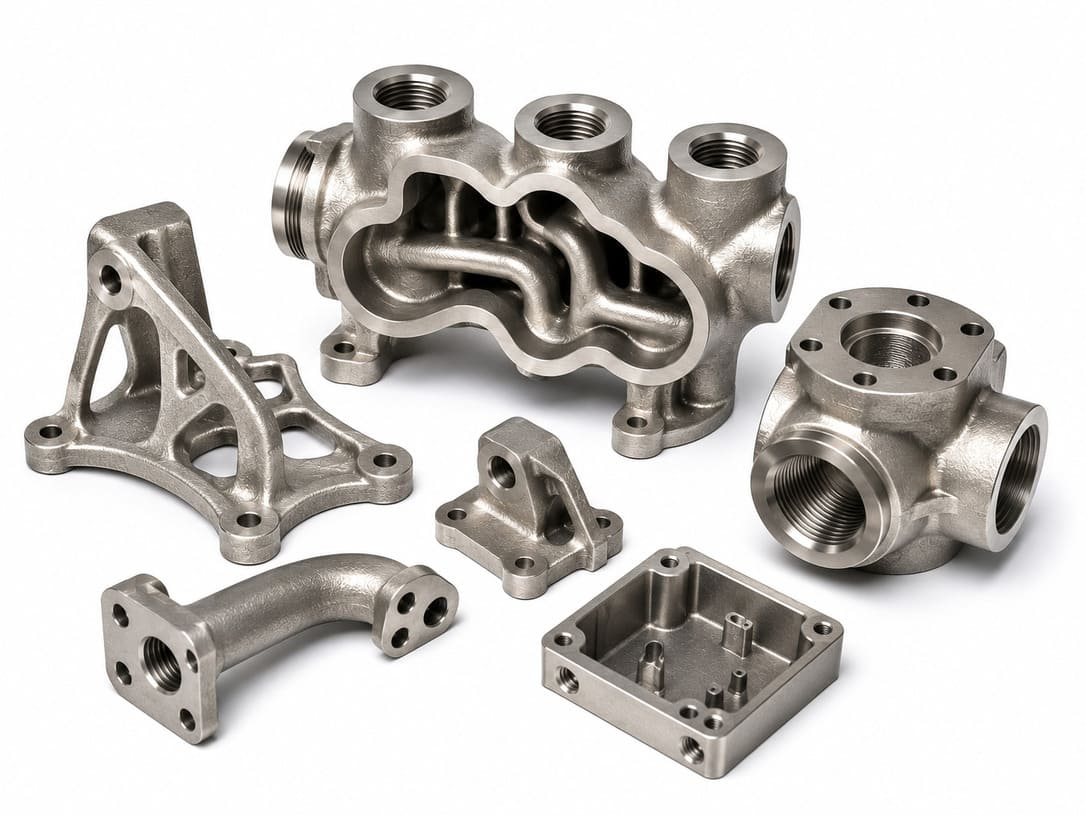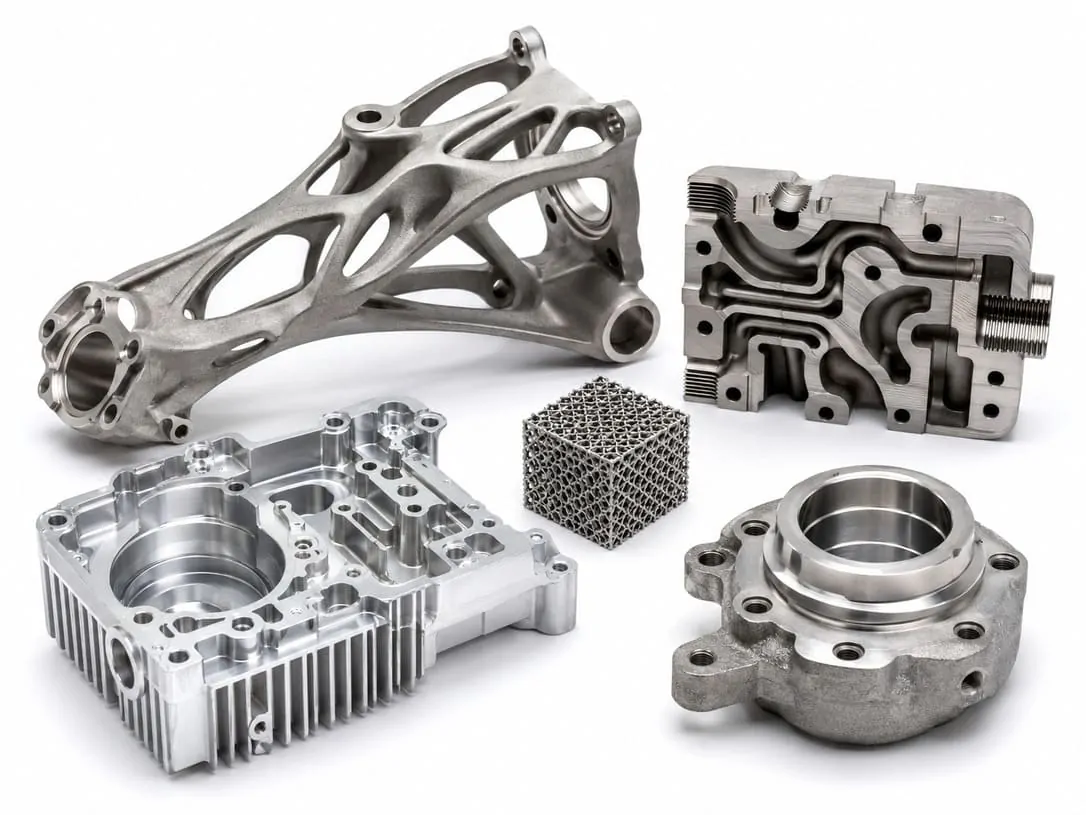
프린팅 후에는 최종 성능, 정확성, 표면 마감 및 검사 요구 사항에 따라 빌드 플레이트에서 부품을 제거하고 세척하고 지지대를 제거하고 후처리합니다.
DMLS/SLM 공정 검토
서포트 구조 및 방향 검토
열처리 및 마무리 제안
CNC 2차 가공 검토
리드타임 및 비용 검토
금속 3D 프린팅은 고출력 레이저를 사용하여 미세한 금속 분말을 층층이 융합하여 견고한 금속 부품으로 만드는 적층 가공 공정입니다. 일반적인 프로세스에는 복잡한 금속 프로토타입, 경량 구조, 내부 채널, 기능 구성 요소 및 소량 생산 부품을 생산하는 데 널리 사용되는 DMLS 및 SLM이 포함됩니다.
기존 CNC 기계 가공, 주조 또는 제작과 달리 금속 3D 프린팅은 기존 방법으로는 제조하기 어렵거나 불가능한 복잡한 형상, 격자 구조, 중공 형상, 형상 적응형 냉각 채널 및 통합 기능 설계를 생성할 수 있습니다.
금속 3D 프린팅 부품은 프린팅 후 후처리되는 경우가 많습니다. 재료 및 응용 분야에 따라 여기에는 지지대 제거, 응력 완화, 열처리, CNC 2차 가공, 연마, 비드 블라스팅, 코팅, 치수 검사 및 재료 문서화가 포함될 수 있습니다.
복잡한 형상과 무게 절감 설계를 갖춘 경량 금속 브래킷, 하우징, 마운트, 엔진 관련 부품, 드론 부품, 구조적 프로토타입을 생산합니다.
최적의 용도: 경량 브래킷, 드론 부품, 항공우주 프로토타입, 마운트, 구조 부품
재료 옵션: 티타늄, 알루미늄, 스테인레스 스틸, 니켈 기반 합금
후처리: 응력 완화, 열처리, CNC 가공, 연마, 블라스팅, 검사
주요 이점: 강력한 기능적 성능을 갖춘 경량 금속 구조물
얇은 벽은 재료, 형상, 방향 및 열처리 요구 사항에 따라 변형되거나 균열이 발생하거나 인쇄하기 어려워질 수 있습니다.
일반 지침:
작은 금속 부분에는 0.8~1.5mm를 사용하고 크거나 기능성 금속 부품에는 1.5~3.0mm를 사용합니다. 고하중, 열처리 또는 CNC 가공 영역에는 더 두꺼운 벽이 권장될 수 있습니다.
돌출부, 얇은 형상, 복잡한 모양 및 열에 민감한 영역에는 지지 구조가 필요할 수 있습니다. 빌드 방향은 강도, 표면 마감, 지지 표시, 치수 정확도 및 비용에 영향을 미칠 수 있습니다.
일반 지침:
엔지니어가 방향을 검토하고 배치를 지원할 수 있도록 외관 표면, 중요한 치수, 밀봉 영역, 스레드 및 결합 표면을 식별합니다.
내부 채널, 중공 섹션, 매니폴드 및 격자 구조는 분말 제거를 염두에 두고 설계해야 합니다.
일반 지침:
적합한 분말 배출 구멍을 추가하고 청소, 검사 및 적용 요구 사항을 검토하지 않는 한 길고 완전히 밀폐된 채널을 피하십시오.
중요한 구멍, 나사산, 평평한 표면, 밀봉 영역, 베어링 시트 및 엄격한 공차 기능에는 일반적으로 인쇄 후 CNC 2차 가공이 필요합니다.
일반 지침:
모든 정밀 기능을 명확하게 표시하고 더 엄격한 공차 또는 더 부드러운 마감이 필요한 중요한 표면에 가공 스톡을 허용합니다.
치수 안정성, 기계적 성능, 경도 및 신뢰성을 향상시키기 위해 응력 완화, 열처리 또는 노화가 필요할 수 있습니다.
일반 지침:
적절한 후처리 옵션을 검토할 수 있도록 재료, 강도, 경도, 내열성 및 최종 적용 요구 사항을 공유하십시오.
인쇄된 금속 표면은 일반적으로 CNC 가공 표면보다 거칠습니다. 외관, 밀봉, 조립 또는 성능을 위해 연마, 비드 블라스팅, 샌드 블라스팅, 코팅 또는 CNC 가공이 필요할 수 있습니다.
일반 지침:
견적을 내기 전에 미용 표면, 기능성 표면, 밀봉 영역 및 표면 거칠기 요구 사항을 지정하십시오.
항공우주, 의료, 로봇 공학, 자동차, 공구 또는 산업용 응용 분야에 사용되는 금속 부품에는 검사 보고서, 재료 정보 또는 추가 문서가 필요할 수 있습니다.
일반 지침:
중요한 치수, 허용 오차 요구 사항, 재료 사양, 검사 지점 및 문서 요구 사항이 포함된 도면을 제공합니다.