| Fator de comparação |
Impressão 3D de metal |
Usinagem CNC |
Fundição de investimento |
| Melhor para |
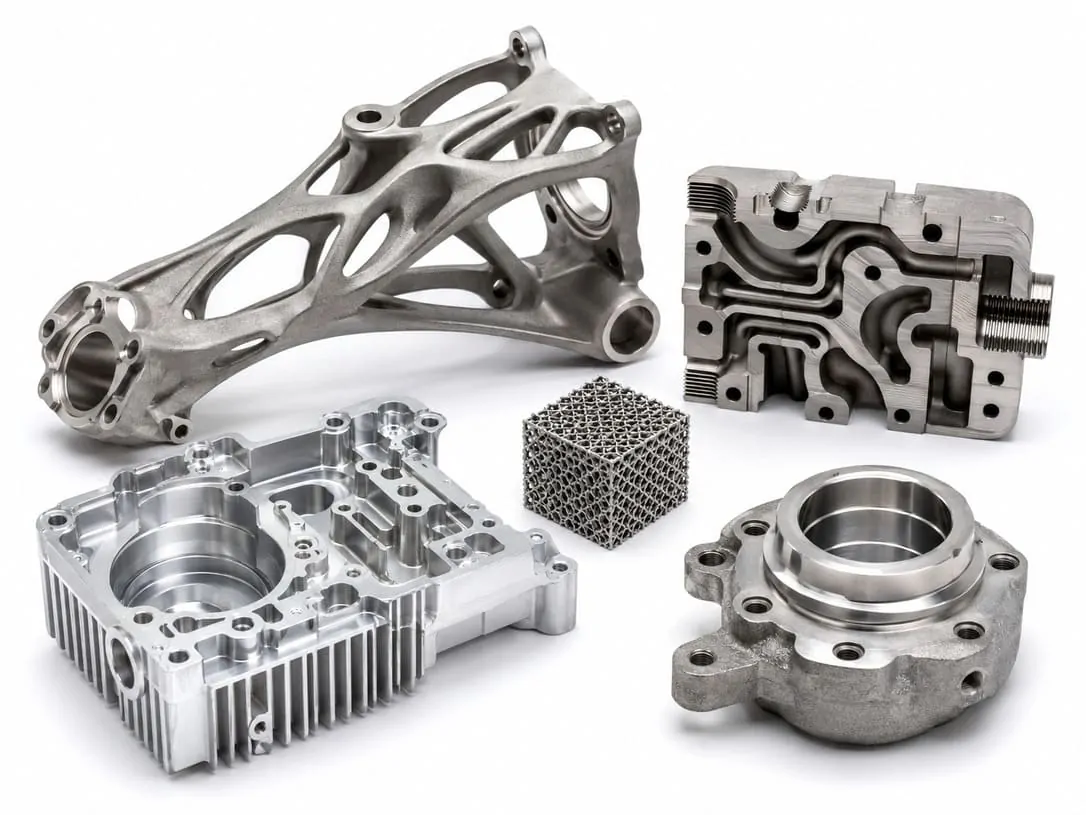
Protótipos metálicos complexos, estruturas leves, canais internos, peças metálicas de baixo volume |
Peças usinadas com precisão, recursos de tolerância restrita, geometrias simples a moderadas |
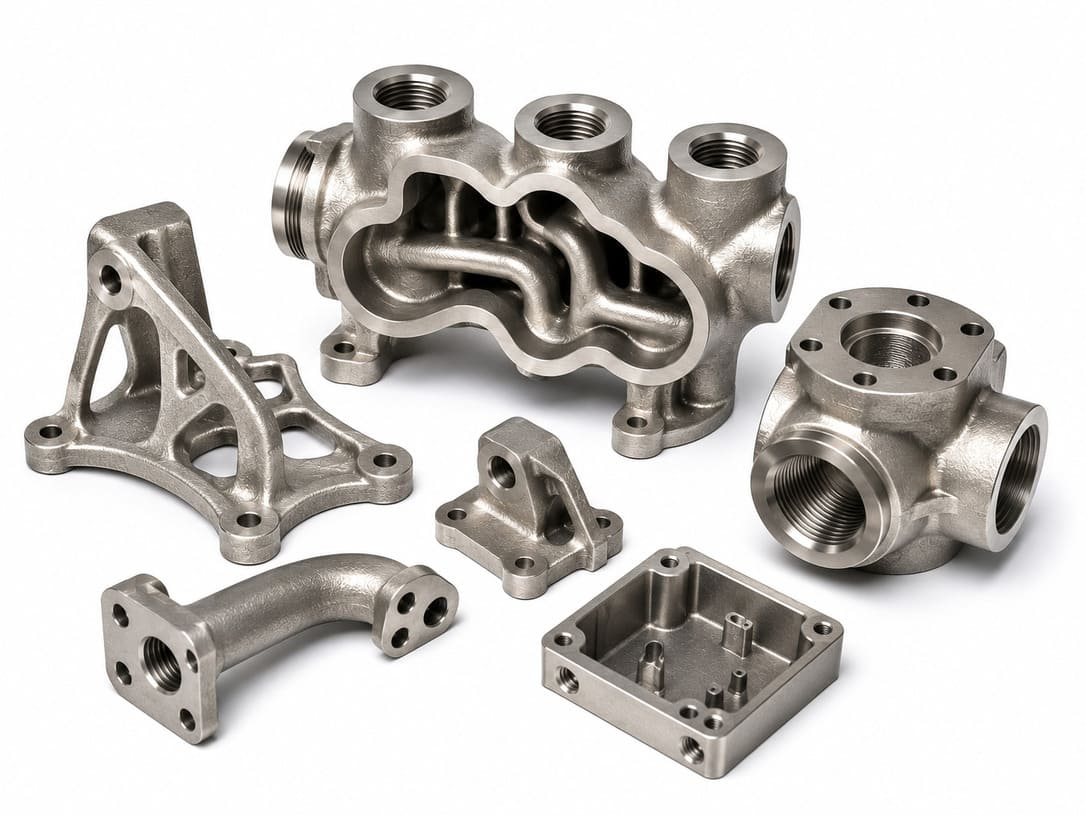
Peças metálicas de maior volume, formas fundidas, produção repetível após ferramental |
| Liberdade de design |
Muito alto; adequado para estruturas treliçadas, seções ocas, canais internos e recursos integrados |
Médio; limitado pelo acesso à ferramenta, tamanho da fresa e direção de usinagem |
Médio; limitado pelo projeto do molde, regras de fundição e restrições de ferramentas |
| Materiais |
Titânio, aço inoxidável, alumínio, aço para ferramentas, ligas de níquel, cromo-cobalto |
Alumínio, aço inoxidável, aço, titânio, latão, cobre, plásticos e muito mais |
Aço inoxidável, aço carbono, alumínio, bronze, superligas e outros metais fundidos |
| Tolerância Típica |
±0,1–0,3mm; áreas mais estreitas podem precisar de usinagem secundária CNC |
Alta precisão; tolerâncias apertadas possíveis dependendo do material e da geometria |
Moderado; usinagem pode ser necessária para dimensões críticas |
| Acabamento de superfície |
A superfície impressa é mais áspera; polimento, jateamento, revestimento ou usinagem CNC podem ser necessários |
Boa superfície usinada; acabamento adicional disponível |
Superfície fundida; polimento, usinagem, jateamento ou revestimento podem ser necessários |
| Custo de ferramentas |
Não são necessárias ferramentas de molde |
Não são necessárias ferramentas de molde |
Ferramentas necessárias |
| Tempo de espera |
Mais rápido para protótipos complexos e peças de baixo volume |
Rápido para protótipos usinados e peças metálicas simples |
Prazo de entrega inicial mais longo devido ao ferramental |
| Quantidade de produção |
Protótipos, peças personalizadas, peças de reposição, produção de baixo volume |
Protótipos, produção de baixo a médio volume |
Produção de médio a alto volume |
| Vantagem de custo |
Melhor para peças metálicas complexas, leves e de baixo volume |
Melhor para peças metálicas de precisão mais simples |
Melhor quando o volume de produção justifica o custo do ferramental |