
- Lar
- Capacidades
- Solução
- Material
- Indústria
- Recursos
- Solicite um orçamento
Visualizações: 0 Autor: Editor do site Horário de publicação: 15/07/2026 Origem: Site
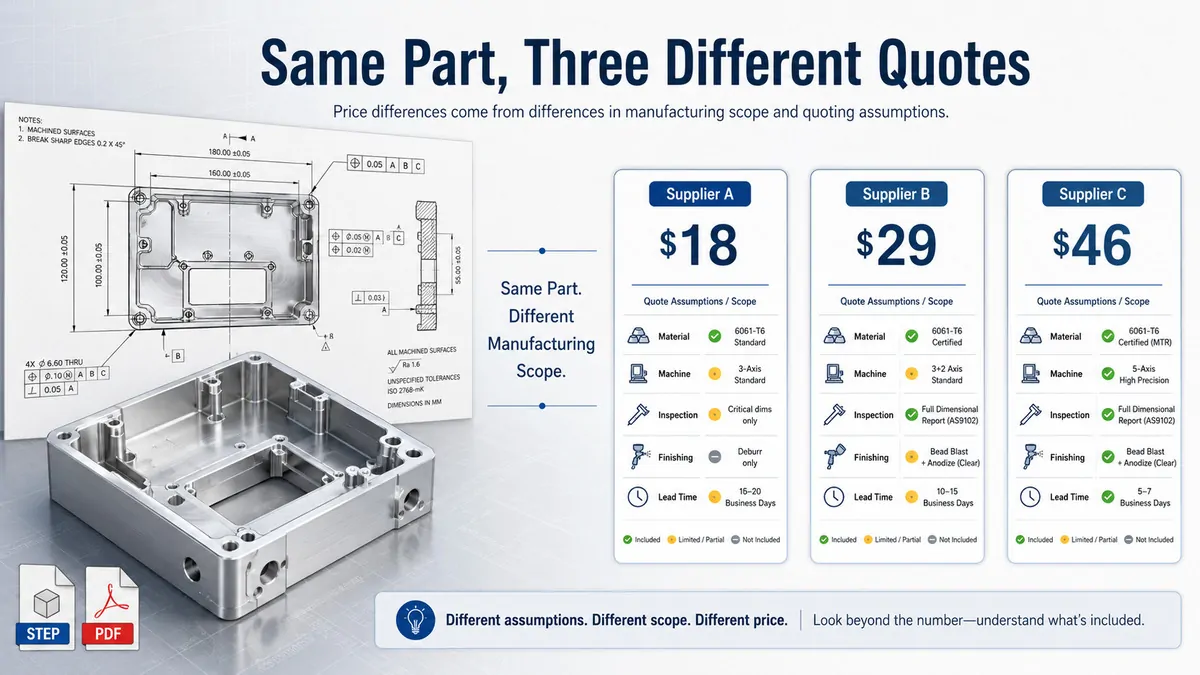
Você envia o mesmo arquivo STEP e desenho de engenharia para três fornecedores de usinagem CNC. Alguns dias depois, chegam as cotações – e os preços não estão nem perto um do outro.
Um fornecedor cota US$ 18 por peça. Outro cita US$ 29. Um terceiro custa US$ 46.
À primeira vista, pode parecer que um fornecedor é extraordinariamente barato ou outro está cobrando caro demais. Na realidade, os três fornecedores podem não estar citando exatamente a mesma solução de fabricação.
Uma cotação de usinagem CNC não é calculada apenas com base no tamanho da peça. Cada fornecedor deve decidir como a peça será fabricada, qual estoque de material será utilizado, quantos setups serão necessários, quais equipamentos serão adequados, como as tolerâncias serão controladas e quanta inspeção será necessária. Eles também devem levar em conta os requisitos de acabamento, embalagem, risco de produção e entrega.
Diferentes suposições em qualquer uma dessas áreas podem criar uma diferença significativa de preço.
Por exemplo, um fornecedor pode cotar material de qualidade comercial sem certificação, enquanto outro inclui rastreabilidade total do material. Pode-se planejar usinar a peça em diversas configurações em uma máquina de três eixos, enquanto outra usa usinagem de cinco eixos para reduzir o reposicionamento e melhorar a precisão do recurso. Uma cotação pode incluir apenas inspeção de amostragem padrão, enquanto outra inclui um relatório dimensional completo e medição CMM.
Os preços unitários podem ser diferentes porque o escopo de fabricação é diferente.
Fator de cotação |
Por que os preços dos fornecedores podem ser diferentes |
|---|---|
Material |
Classe, tamanho do estoque, origem, certificação e utilização de material |
Processo de usinagem |
Tipo de máquina, número de setups, acessórios e estratégia de percurso |
Tolerâncias |
Estabilidade do processo, passes de acabamento, medição e risco de refugo |
Inspeção |
Amostragem básica, inspeção completa, relatórios FAI ou CMM |
Acabamento de superfície |
Mascaramento, padrões cosméticos, controle de cores e compensação dimensional |
Quantidade |
Os custos de programação e configuração são distribuídos em diferentes volumes |
Tempo de espera |
A produção urgente pode exigir horas extras, agendamento prioritário ou fornecimento acelerado |
Escopo comercial |
Embalagem, envio, ferramentas e documentação podem ser incluídos ou excluídos |
É por isso que comparar cotações de usinagem CNC apenas por preço unitário pode ser enganoso.
Uma cotação mais baixa não é automaticamente uma má escolha. O fornecedor pode ter equipamentos mais adequados, materiais já em estoque, acessórios comprovados ou ampla experiência na produção de peças semelhantes. Essas vantagens podem reduzir custos sem reduzir a qualidade.
No entanto, um preço baixo também pode resultar de requisitos ausentes, estimativas otimistas de tempo de usinagem, inspeção limitada ou custos excluídos de acabamento e documentação.
Uma cotação mais alta também não é automaticamente melhor. Pode incluir serviços que o seu projeto não necessita, usar um processo de fabricação desnecessariamente caro ou permitir mais riscos do que a peça realmente apresenta.
A questão chave não é, portanto:
Qual fornecedor tem o preço mais baixo?
Uma pergunta mais útil é:
Todos os fornecedores estão citando o mesmo material, requisitos de fabricação, padrões de qualidade e escopo de entrega?
Antes de selecionar um fornecedor, os compradores devem compreender o que está incluído, o que está excluído e quais premissas foram utilizadas para calcular o preço. Isto torna possível identificar vantagens genuínas de custos, evitando cobranças inesperadas, problemas de qualidade ou atrasos na entrega após a realização do pedido.
Para ver mais de perto como material, preparação, tempo de máquina, ferramentas, inspeção e acabamento contribuem para o preço final, consulte nosso Análise de custos de usinagem CNC.
Dois fornecedores podem estudar o mesmo desenho e chegar a planos de produção muito diferentes. Ambos os planos podem ser tecnicamente capazes de produzir a peça, mas podem exigir diferentes quantidades de material, tempo de máquina, ferramentas, trabalho de configuração e envolvimento do operador.
Esta é uma das principais razões pelas quais as cotações de usinagem CNC variam. O fornecedor não está apenas precificando o componente acabado. Eles estão precificando todo o percurso necessário para transformar a matéria-prima em uma peça conforme.
O custo do material começa com o estoque bruto e não com o peso da peça acabada.
Um componente completo pode pesar apenas 300 gramas, mas o fornecedor pode precisar começar com um bloco, placa ou barra muito maior. O material removido como cavacos ainda precisa ser comprado, manuseado e usinado. Peças com bolsões profundos, perfis irregulares ou grandes quantidades de remoção de material podem, portanto, custar mais do que o peso final sugere.
Os fornecedores também podem selecionar diferentes dimensões de estoque. Um fornecedor pode ter um tamanho padrão adequado disponível, enquanto outro deve comprar um bloco superdimensionado e usinar mais material. Isto afeta tanto o custo da matéria-prima quanto o tempo de usinagem necessário.
A condição especificada da liga ou do material cria outra fonte de variação. Os exemplos incluem:
Alumínio 6061-T6 versus 7075-T6
Aço inoxidável 303 versus 304 ou 316
Material recozido versus material tratado termicamente
Plástico de engenharia padrão versus material de grau médico ou semicondutor
Material comercial versus marcas aprovadas pelo cliente
Esses materiais diferem em preço de compra, usinabilidade, desgaste da ferramenta, velocidade de corte e risco de produção.
Por exemplo, o alumínio 6061 é geralmente mais fácil e mais barato de usinar do que o 7075. O aço inoxidável 316 oferece forte resistência à corrosão, mas é mais difícil de cortar do que o aço inoxidável 303 de usinagem livre. O titânio e os plásticos de alto desempenho podem exigir ferramentas especializadas, parâmetros de corte controlados e manuseio mais cuidadoso.
A documentação material também deve ser considerada. Uma cotação básica pode incluir estoque comercial padrão sem registros adicionais. Outra citação pode incluir:
Certificados de teste de moinho
Relatórios de composição química
Rastreabilidade por calor ou lote
Documentação do país de origem
Declarações RoHS ou REACH
Aprovações de materiais específicas do cliente
Esses documentos acrescentam trabalho administrativo e de fornecimento, mas podem ser essenciais para aplicações aeroespaciais, médicas, automotivas ou industriais regulamentadas.
Ao comparar cotações, os compradores devem verificar se cada fornecedor está precificando o mesmo tipo de material, condição, nível de certificação e requisito de rastreabilidade. Um preço mais baixo baseado em uma especificação de material diferente não é uma verdadeira vantagem de custo.
Raramente existe apenas uma maneira de fabricar um componente CNC.
Um fornecedor pode escolher um processo com base no equipamento disponível em sua fábrica, experiência anterior com peças similares, capacidade de fixação, volume de produção e precisão necessária. Isto significa que dois fornecedores podem utilizar métodos completamente diferentes para produzir a mesma geometria final.
Considere uma caixa complexa de alumínio com recursos nos cinco lados.
Um fornecedor pode usar um centro de usinagem de três eixos e reposicionar a peça diversas vezes. Cada configuração requer localização, fixação, alinhamento e verificação da peça de trabalho. Configurações adicionais aumentam o tempo de manuseio e podem introduzir erros de posição cumulativos entre recursos relacionados.
Outro fornecedor pode usar serviços de fresamento CNC multieixos para alcançar mais superfícies em menos configurações. A taxa horária da máquina pode ser maior, mas o processo geral pode exigir menos manuseio, menos acessórios e menos inspeção intermediária.
Para peças com furos angulares, superfícies compostas, cavidades profundas ou recursos estreitamente relacionados em múltiplas faces, A usinagem CNC de 5 eixos pode reduzir o reposicionamento e melhorar a consistência. Em alguns casos, a usinagem de cinco eixos produz um custo total mais baixo, embora a operação da máquina em si seja mais cara.
O mesmo princípio se aplica a componentes cilíndricos.
Um eixo, conexão, conector ou componente de válvula pode ser produzido usando:
Torneamento CNC seguido de fresamento secundário
Um centro de usinagem fresamento-torneamento
Usinagem tipo suíço
Várias máquinas e operações separadas
Um fornecedor com capacidade adequada serviços de torneamento CNC de precisão podem completar a maioria dos recursos em um processo. Outro fornecedor pode precisar transferir a peça entre diversas máquinas, aumentando o tempo de configuração, o manuseio do trabalho em processo e os requisitos de inspeção.
Nenhuma das rotas de produção está automaticamente certa ou errada. A questão importante é se o processo selecionado é apropriado para a geometria da peça, requisitos de tolerância, quantidade e cronograma de entrega.
O tempo da máquina é apenas uma parte da cotação. Antes que a primeira peça de produção possa ser concluída, o fornecedor deve preparar todo o processo de usinagem.
O trabalho de configuração típico inclui:
Revendo o desenho e o modelo 3D
Planejando a sequência de usinagem
Seleção de ferramentas e parâmetros de corte
Criando programas CAM
Projetar ou modificar luminárias
Fabricação de mandíbulas macias
Instalando e alinhando a peça de trabalho
Definir comprimentos e deslocamentos de ferramentas
Executando uma parte inicial
Inspecionar e ajustar o processo
Para uma peça simples, esse trabalho pode levar pouco tempo. Para uma peça complexa com tolerâncias restritas ou diversas operações de usinagem, a preparação pode levar muitas horas.
O número de configurações também é importante. Cada vez que uma peça é removida, girada e fixada novamente, o fornecedor deve restabelecer sua posição. Mais configurações geralmente significam:
Mais tempo do operador
Requisitos adicionais de fixação
Mais oportunidades para erros de posicionamento
Mais inspeção em processo
Prazo de entrega total mais longo
Um fornecedor experiente pode reduzir o número de configurações através de um melhor design de acessórios ou de equipamentos mais capazes. Outro fornecedor pode cotar uma taxa horária de máquina mais baixa, mas exigir mais operações manuais. O preço final depende do processo completo e não apenas do preço da máquina.
Peças CNC complexas exigem mais do que carregar um arquivo em uma máquina.
O fornecedor deve determinar como remover o material de forma segura e eficiente, mantendo a precisão dimensional e a qualidade da superfície. Isso inclui planejamento:
Operações de desbaste
Passes de semiacabamento
Passes finais de finalização
Aproximação e retração da ferramenta
Evitar colisões
Evacuação de cavacos
Mudanças de ferramentas
Suporte da peça
Sequência de usinagem
Diferentes estratégias CAM podem produzir estimativas de tempo de ciclo muito diferentes.
Um fornecedor pode usar ferramentas de desbaste de alta eficiência e percursos de ferramenta otimizados para remover material rapidamente. Outro pode usar parâmetros de corte conservadores devido a equipamentos mais antigos, ferramentas limitadas ou preocupação com vibração e deformação.
A usinagem agressiva pode reduzir o tempo do ciclo, mas deve permanecer estável e repetível. Uma cotação baseada apenas no tempo de máquina ideal pode não incluir subsídios realistas para trocas de ferramentas, medições, remoção de cavacos, manuseio do operador e ajustes de processo.
Isto é especialmente importante para recursos difíceis, como:
Bolsos fundos
Paredes finas
Raios internos pequenos
Usinagem de longo alcance
Materiais duros
Cortes interrompidos
Altos requisitos cosméticos
Uma cotação confiável deve ser baseada em uma estratégia de produção que possa atender repetidamente aos requisitos do desenho – e não simplesmente no tempo de corte teórico mais rápido.
Algumas peças podem ser usinadas usando tornos, pinças e ferramentas de corte padrão. Outros exigem acessórios especiais, mandíbulas personalizadas, ferramentas de longo alcance, cortadores de forma ou medidores de inspeção dedicados.
Os fornecedores podem lidar com esses custos de maneira diferente.
Uma cotação pode listar os custos de acessórios e ferramentas separadamente. Outro pode distribuí-los pelo preço unitário. Um terceiro fornecedor pode já ter ferramentas adequadas disponíveis e, portanto, cotar um custo de configuração mais baixo.
Isso pode fazer com que as citações pareçam mais diferentes do que realmente são.
Para pedidos de protótipos, um fornecedor pode escolher uma configuração flexível que evite equipamentos dedicados caros. Isso mantém o investimento inicial baixo, mas pode resultar em um custo unitário mais elevado.
Para pedidos repetidos ou de produção, um acessório personalizado pode reduzir:
Tempo de carregamento
Variação de configuração
Envolvimento do operador
Frequência de inspeção
Custo unitário de usinagem
Os compradores devem, portanto, perguntar se os custos de ferramentas e acessórios são custos únicos, recorrentes ou incluídos no preço da peça. Isto é particularmente importante quando se comparam as cotações do protótipo com os preços de produção futuros esperados.
Uma máquina de última geração não garante automaticamente uma cotação melhor, e uma taxa horária mais baixa não produz automaticamente um custo de peça mais baixo.
O processo mais econômico depende de:
Geometria da peça
Tolerâncias exigidas
Material
Número de superfícies usinadas
Quantidade de produção
Complexidade do dispositivo
Requisitos de inspeção
Cronograma de entrega
Uma placa simples pode ser mais econômica em um centro de usinagem padrão de três eixos. Um alojamento complexo de vários lados pode se beneficiar da usinagem de cinco eixos. Um pino de precisão de alto volume pode ser mais adequado para usinagem suíça do que torneamento convencional.
A capacidade do fornecedor de adequar o processo à peça é muitas vezes mais importante do que a taxa horária da máquina.
Ao revisar as cotações, peça aos fornecedores que expliquem o método de fabricação proposto, o número de configurações, as ferramentas necessárias e quaisquer riscos importantes do processo. Uma explicação clara do processo ajuda a determinar se a diferença de preço provém de eficiência genuína, de requisitos ausentes ou de uma estratégia de produção fundamentalmente diferente.
Uma cotação de usinagem CNC é tão precisa quanto os requisitos técnicos por trás dela.
Dois fornecedores podem receber a mesma geometria de peça, mas interpretar o desenho de forma diferente. Pode-se tratar a maioria das dimensões como recursos de usinagem padrão, enquanto outro pode assumir que diversas dimensões requerem controle de processo especial, passes de acabamento adicionais e inspeção completa.
Essa diferença torna-se especialmente importante quando o desenho inclui tolerâncias restritas, GD&T complexos, documentação de inspeção detalhada ou requisitos de acabamento cosmético.
Tolerâncias mais restritas não exigem apenas uma máquina mais precisa. Eles podem influenciar quase todas as etapas da produção, incluindo planejamento de processos, projeto de acessórios, estratégia de corte, inspeção e manuseio.
Uma dimensão com tolerância geral pode ser obtida através de um processo de usinagem padrão. Uma dimensão muito estreita pode exigir:
Operações adicionais de semiacabamento e acabamento
Parâmetros de corte mais lentos e estáveis
Ajustes de deslocamento de ferramenta mais frequentes
Ferramentas de corte dedicadas ou de maior qualidade
Medição controlada por temperatura
Inspeção adicional em processo
Manuseio de peças mais cuidadoso
Maior margem para sucata e retrabalho
A localização da tolerância também é importante.
Uma tolerância restrita em um diâmetro externo facilmente acessível pode ser relativamente simples. A mesma tolerância em um furo interno profundo, parede fina, recurso longo sem suporte ou dimensão afetada por múltiplas configurações pode ser muito mais difícil de manter.
É por isso que os fornecedores podem reagir de forma diferente ao mesmo desenho. Um fornecedor pode ter experiência com o recurso e saber como controlá-lo de forma eficiente. Outro pode adicionar uma margem de risco maior porque o processo não é familiar ou é difícil de verificar.
Os compradores também devem distinguir entre dimensões funcionalmente críticas e dimensões às quais foram atribuídas tolerâncias rígidas sem um requisito claro de montagem ou desempenho.
Aplicar tolerâncias rígidas a cada recurso pode aumentar os custos sem melhorar o desempenho da peça.
Nosso O guia de projeto de tolerância de usinagem CNC explica como tolerâncias padrão e rígidas afetam a complexidade do processo, a inspeção e o custo de fabricação.
O dimensionamento geométrico e a tolerância podem ajudar os fornecedores a entender como uma peça deve funcionar em uma montagem. Quando usado corretamente, o GD&T pode ser mais eficaz do que aplicar tolerâncias de coordenadas rígidas a cada dimensão individual.
No entanto, GD&T pouco claro ou incompleto pode dificultar uma cotação.
Problemas comuns incluem:
Dados ausentes ou inconsistentes
Referências de dados que não correspondem à montagem funcional
Tolerâncias de posição sem dimensões básicas claramente definidas
Requisitos de planicidade ou paralelismo aplicados a superfícies instáveis
Requisitos de concentricidade onde o desvio pode ser mais prático
Controles conflitantes entre o desenho e o modelo CAD
Tolerâncias geométricas que não podem ser medidas com o método de inspeção proposto
Quando os requisitos não são claros, os fornecedores geralmente adotam uma das três abordagens.
O primeiro fornecedor pode fazer uma cotação com base na interpretação mais básica. Isso pode resultar em um preço mais baixo, mas podem surgir dúvidas técnicas após o pedido ser feito.
A segunda pode assumir a interpretação mais estrita e incluir usinagem e inspeção adicionais. Isso cria uma cotação mais alta, mas mais conservadora.
O terceiro poderá pausar a cotação e solicitar esclarecimentos antes da precificação.
Para peças complexas, a terceira abordagem é geralmente a mais confiável. A resolução de questões de desenho antes da produção reduz o risco de alterações posteriores de preços, peças rejeitadas e divergências sobre critérios de aceitação.
A usinagem e a inspeção não devem ser tratadas como preocupações separadas. Uma tolerância só tem valor prático se o fornecedor puder medi-la de forma confiável.
A inspeção básica pode incluir ferramentas padrão, como:
Compassos de calibre
Micrômetros
Medidores de altura
Medidores de pinos
Medidores de linha
Placas de superfície
Requisitos mais complexos podem precisar de:
Máquinas de medição por coordenadas
Sistemas de medição óptica
Equipamento de redondeza ou concentricidade
Testadores de rugosidade superficial
Acessórios ou medidores personalizados
Ambientes de medição controlados
A diferença de custo entre a inspeção básica por amostragem e a verificação dimensional completa pode ser significativa.
Uma cotação pode incluir a inspeção de diversas dimensões críticas de cada lote de produção. Outro pode incluir inspeção dimensional completa para cada peça. Um terceiro pode incluir um relatório de inspeção do primeiro artigo, dados CMM, certificados de materiais e rastreabilidade de lote.
Essas cotações não representam o mesmo escopo de qualidade.
Antes de comparar preços, os compradores devem confirmar:
Quais dimensões são consideradas críticas?
A inspeção será baseada em amostragem ou medição 100%?
Quais equipamentos de medição serão utilizados?
É necessário um relatório de inspeção do primeiro artigo?
Está incluído um relatório dimensional completo?
São necessários certificados de materiais e documentos de rastreabilidade?
Os registros de inspeção serão fornecidos com cada remessa?
Nosso O processo de controle e inspeção de qualidade de usinagem CNC combina verificação de material de entrada, inspeção da primeira peça, controle em processo e inspeção final de acordo com os requisitos de cada projeto.
Alguns compradores exigem apenas peças conformes. Outros precisam de um pacote completo de qualidade para aprovação interna, envio ao cliente ou registros do setor regulamentado.
A documentação possível inclui:
Relatórios de inspeção do primeiro artigo
Desenhos em balão
Relatórios dimensionais completos
Resultados de medição CMM
Certificados de materiais
Registros de calor ou lote
Certificados de tratamento de superfície
Certificados de Conformidade
Declarações RoHS ou REACH
Registros de calibração
Rastreabilidade do lote de produção
Preparar e revisar essas informações requer tempo de engenharia, qualidade e administrativo.
Um fornecedor que inclui documentação completa pode parecer mais caro do que aquele que fornece apenas as peças acabadas. No entanto, a falta de documentos pode criar atrasos durante a inspeção de entrada, aprovação do fornecedor ou liberação do produto final.
Por esta razão, os requisitos de documentação devem ser claramente indicados na RFQ, em vez de serem solicitados após a aceitação da cotação.
O acabamento superficial é outra fonte comum de diferenças de cotação.
Um desenho pode especificar 'anodizado', 'jateado', 'passivado' ou 'polido' sem definir o padrão de aceitação completo.
Por exemplo, um componente de alumínio anodizado pode exigir apenas resistência básica à corrosão. Um gabinete eletrônico visível também pode exigir:
Textura uniforme de explosão de contas
Cores consistentes em todos os lotes de produção
Controle de rack ou marcas suspensas
Mascaramento de áreas de contato elétrico
Obturação de furos roscados
Proteção de ataques críticos
Zonas de inspeção cosmética definidas
Embalagem individual para evitar arranhões
Esses requisitos envolvem mais do que enviar as peças para um fornecedor de acabamento. Eles podem exigir preparação adicional de usinagem, comunicação, mascaramento, inspeção, classificação e embalagem.
Um orçamento que inclua apenas anodização padrão não equivale a um que inclua controle cosmético completo.
Os compradores devem definir:
Tipo de acabamento
Padrão aplicável
Cor
Brilho ou textura
Espessura do revestimento
Requisitos de mascaramento
Superfícies cosméticas críticas
Locais aceitáveis para marcação de rack
Requisitos de embalagem
Nosso guia sobre como especificar os requisitos de acabamento superficial CNC pode ajudar a reduzir a ambigüidade antes de solicitar um orçamento.
Os tratamentos de superfície podem adicionar material, remover material ou alterar a condição da superfície usinada.
Anodização, galvanização, revestimento em pó, passivação, eletropolimento, polimento e jateamento afetam as peças de diferentes maneiras.
Dependendo do processo, o acabamento pode influenciar:
Diâmetros de furo
Dimensões externas
Ajuste de linha
Superfícies de rolamento ou vedação
Rugosidade superficial
Condição da borda
Áreas de contato elétrico
Aparência e consistência de cor
Um fornecedor que entende o processo de acabamento pode ajustar as dimensões de usinagem antes do tratamento, mascarar superfícies críticas ou planejar a inspeção final após o acabamento.
Outro fornecedor poderá cotar a peça usinada e a operação de acabamento separadamente, sem permitir alterações dimensionais.
A primeira cotação pode ser maior porque inclui a responsabilidade pelo componente completo acabado. A segunda pode ser menor, mas traz maior risco de que as dimensões finais não correspondam ao desenho.
NAITE TECH fornece integração serviços de acabamento superficial para peças CNC para que as tolerâncias de usinagem, mascaramento, acabamento e inspeção final possam ser planejadas como um processo de fabricação.
Termos como “boa aparência”, “sem defeitos visíveis” ou “acabamento premium” são subjetivos.
Sem padrões claros, o comprador e o fornecedor podem julgar a mesma peça de forma diferente.
Para componentes cosméticos, o RFQ deve definir:
Quais superfícies são cosméticas
A distância de inspeção e as condições de iluminação
Se pequenas marcas de ferramenta são aceitáveis
Locais aceitáveis para marcas de fixação ou rack
Expectativas de cor e textura
Se diferentes lotes de produção devem corresponder
Embalagem necessária para proteger superfícies acabadas
Amostras de referência ou amostras limite aprovadas também podem reduzir a incerteza.
Quando os requisitos cosméticos não são definidos, alguns fornecedores citam um acabamento básico, enquanto outros incluem polimento adicional, classificação e tolerâncias para rejeição. Isto pode criar uma grande diferença de preço mesmo quando ambas as cotações utilizam o mesmo nome de acabamento.
A maneira mais confiável de reduzir a variação das cotações é fornecer a todos os fornecedores as mesmas informações técnicas e de qualidade.
Uma RFQ completa deve identificar claramente:
Dimensões críticas
Tolerâncias gerais
Requisitos de GD&T e dados
Métodos de inspeção
Expectativas de amostragem ou inspeção completa
Documentos de qualidade exigidos
Especificações de acabamento de superfície
Padrões de aceitação cosmética
Requisitos dimensionais pós-acabamento
Quando esses detalhes são claros, os fornecedores podem se concentrar em encontrar a solução de fabricação mais eficiente, em vez da incerteza de preços.
Isso facilita a comparação das cotações e reduz a chance de cobranças inesperadas, disputas de qualidade ou atrasos na entrega após o início da produção.
A mesma peça CNC pode ter um preço unitário muito diferente dependendo se o comprador precisa de um protótipo, 50 peças de validação ou 5.000 unidades de produção.
A quantidade afeta mais do que a compra de materiais. Altera quanto esforço de engenharia o fornecedor pode justificar, quais acessórios devem ser usados, como a inspeção é organizada e se o processo pode ser automatizado.
O lead time introduz outra camada de complexidade. Um fornecedor que cita um cronograma de produção normal está resolvendo um problema diferente daquele que é solicitado a entregar peças totalmente inspecionadas e acabadas em poucos dias.
Para compreender corretamente uma cotação, os compradores precisam considerar como o volume, as expectativas de entrega e o risco de fabricação se refletem no preço.
Cada projeto CNC inclui trabalho que deve ser concluído antes do início da produção repetida. Atividades típicas únicas ou fixas incluem:
Revisão de desenho e modelo CAD
Análise DFM
Programação CAM
Seleção de ferramenta
Preparação de fixação ou mandíbula macia
Configuração da máquina
Usinagem de primeira peça
Ajuste do programa
Inspeção da primeira peça
Preparação de documentos de qualidade
Para um protótipo monobloco, quase todos esses custos devem ser absorvidos por um único componente. Para um pedido de 500 peças, os mesmos custos de configuração e programação podem ser distribuídos por todo o lote.
É por isso que multiplicar o preço de um protótipo pela quantidade de produção esperada raramente fornece uma estimativa de produção precisa.
Considere um exemplo simplificado. Um projeto requer US$ 600 em programação, configuração e trabalho do primeiro artigo antes do início da produção regular.
Quantidade do pedido |
Custo fixo alocado por peça |
|---|---|
1 parte |
US$ 600,00 |
10 partes |
US$ 60,00 |
100 peças |
US$ 6,00 |
1.000 peças |
US$ 0,60 |
A cotação real também incluirá material, usinagem, inspeção, acabamento e lucro, mas este exemplo mostra por que o custo unitário pode cair significativamente à medida que o volume aumenta.
No entanto, o preço nem sempre diminui na mesma proporção. Quantidades maiores podem exigir investimento adicional em:
Instalações de produção dedicadas
Ferramentas de corte de backup
Validação de processo
Carregamento automatizado
Medição em processo
Recursos adicionais de inspeção
Identificação e rastreabilidade de lotes
Embalagem mais protetora
Estes investimentos podem aumentar o custo inicial do projeto, ao mesmo tempo que reduzem o preço unitário recorrente e melhoram a estabilidade da produção.
A maneira mais econômica de produzir dez peças pode não ser a melhor maneira de produzir 1.000.
Para protótipos, os fornecedores geralmente priorizam a flexibilidade. Eles podem usar tornos padrão, acessórios modulares, carregamento manual e ferramentas de uso geral. Isso mantém os custos únicos sob controle e permite que alterações no projeto sejam introduzidas rapidamente.
Para produção repetida, o fornecedor pode redesenhar o processo em torno da velocidade e da consistência. Isso pode incluir:
Jogos dedicados
Fixação de peças múltiplas
Percursos otimizados
Monitoramento da vida útil da ferramenta
Sondagem automática de peças
Manuseio reduzido do operador
Intervalos de inspeção definidos
Programação de produção em lote
Como resultado, um fornecedor pode fornecer preços separados para:
Produção de protótipo
Lotes piloto ou de validação
Produção de baixo volume
Ordens de produção recorrentes
Isto não significa necessariamente que o fornecedor esteja alterando o preço arbitrariamente. A própria estratégia de produção pode mudar à medida que o projeto passa do desenvolvimento para uma produção estável.
Os compradores devem fornecer volumes esperados realistas durante a fase de RFQ. Mesmo quando o primeiro pedido é pequeno, informações sobre a possível demanda anual podem ajudar o fornecedor a propor um processo mais adequado a longo prazo.
Quantidades maiores geralmente reduzem o efeito do custo de configuração por peça, mas outros fatores podem impedir que o preço unitário caia conforme o esperado.
Por exemplo:
Os preços dos materiais podem mudar em diferentes volumes de compra
Longas tiragens de produção podem exigir vários conjuntos de ferramentas de corte
Tolerâncias restritas podem exigir ajustes frequentes de deslocamento da máquina
Peças cosméticas podem exigir inspeção e embalagem individuais
A rastreabilidade total pode ser necessária para cada lote de produção
Um pedido grande pode ocupar equipamentos críticos por um período prolongado
A entrega pode precisar ser dividida em várias remessas programadas
A capacidade de produção também é importante. Um fornecedor com equipamento disponível pode definir um preço competitivo para um pedido grande. Outro fornecedor pode precisar de horas extras, subcontratação ou alterações de cronograma para aceitar o mesmo projeto.
Por esse motivo, os compradores não devem presumir que todos os fornecedores tenham o mesmo volume de produção ideal.
Um especialista em protótipos pode oferecer um preço excelente para cinco componentes complexos, mas ser menos competitivo para produção repetitiva. Um fabricante de alto volume pode ter um preço de protótipo mais alto, mas um custo unitário recorrente muito mais baixo, uma vez que os equipamentos e os processos sejam estabelecidos.
O melhor fornecedor geralmente é aquele cujo equipamento, modelo de produção e sistema de qualidade correspondem ao volume esperado de pedidos.
Um lead time deve cobrir mais do que as horas durante as quais a peça está sendo fisicamente cortada.
Um cronograma completo de usinagem CNC pode incluir:
Revisão de engenharia e desenho
Aquisição de materiais
Programação e preparação de equipamentos
Programação de máquina
Produção da primeira parte
Aprovação da primeira peça
Usinagem em lote
Inspeção em processo
Acabamento de superfície externa ou interna
Inspeção final
Documentação e embalagem
Preparação para envio
Dois fornecedores podem, portanto, cotar prazos de entrega diferentes porque estão medindo estágios diferentes.
Um fornecedor pode indicar o tempo de usinagem após a chegada do material. Outro pode citar o período completo desde a confirmação do pedido até as peças acabadas estarem prontas para envio.
Os compradores devem confirmar exatamente quando o prazo de entrega começa e qual evento marca a conclusão.
Perguntas úteis incluem:
O prazo de entrega começa após a confirmação do pedido de compra ou aprovação do desenho?
A aquisição de materiais está incluída?
O acabamento superficial está incluído?
Os relatórios de inspeção estão incluídos no cronograma?
A data indicada refere-se ao envio ou entrega?
Como as alterações no desenho afetarão o cronograma?
Sem estes detalhes, uma cotação aparentemente mais rápida pode não produzir uma entrega mais antecipada.
A produção urgente não é simplesmente uma produção normal concluída mais rapidamente.
Para reduzir o cronograma, um fornecedor pode precisar:
Interromper uma programação de máquina existente
Atribua trabalho de engenharia imediatamente
Compre material de uma fonte premium
Use horas extras ou turnos adicionais
Equipamento de inspeção de reserva
Acelere a anodização, galvanização ou tratamento térmico
Use correio prioritário ou frete aéreo
Aceite menor flexibilidade de produção
Corre maior risco se o retrabalho for necessário
Estas ações criam custos adicionais reais.
Uma ordem urgente também pode reduzir o tempo disponível para o desenvolvimento do processo. Para peças simples com material disponível e tolerâncias padrão, isso pode ser administrável. Para peças complexas com GD&T rigoroso, paredes finas, acabamento especial ou documentação completa, um cronograma irreal pode aumentar o risco de qualidade.
Antes de aprovar um prêmio urgente, os compradores devem perguntar qual parte do cronograma normal está sendo encurtada. O fornecedor pode reduzir o lead time de forma mais econômica alterando:
Disponibilidade de materiais
Quantidade do pedido
Documentação de inspeção
Tratamento de superfície
Embalagem
Método de entrega
Tolerâncias não críticas
Em alguns casos, enviar primeiro um lote menor e prioritário e completar a quantidade restante de acordo com um cronograma padrão oferece um melhor equilíbrio entre custo e urgência.
Uma cotação CNC deve levar em conta não apenas uma peça bem-sucedida, mas também a probabilidade de produzir todo o pedido com sucesso.
Alguns componentes apresentam mais riscos de fabricação devido aos seus requisitos de material, geometria, tolerância ou acabamento.
Os fatores de risco comuns incluem:
Paredes finas que podem deformar durante a fixação
Grandes peças de alumínio com tensão residual do material
Bolsos profundos que exigem ferramentas de longo alcance
Eixos delgados que podem vibrar ou dobrar
Planicidade firme em superfícies amplas
Concentricidade estreitamente controlada
Raios internos pequenos
Materiais duros ou abrasivos
Evacuação difícil de cavacos
Dimensões críticas afetadas por anodização ou galvanização
Requisitos cosméticos rigorosos
Quantidades baixas sem permissão para desenvolvimento de processo
Um fornecedor experiente pode incluir tempo adicional de configuração, parâmetros de usinagem conservadores, inspeção ou uma margem razoável de sucata para gerenciar esses riscos.
Um fornecedor menos experiente pode ignorá-los ou presumir que todas as peças serão aprovadas na primeira tentativa.
Isso pode criar uma diferença significativa no preço de cotação.
Um preço mais baixo baseado numa avaliação de risco incompleta pode resultar posteriormente em:
Atrasos na entrega
Solicitações para alterar tolerâncias
Encargos adicionais
Qualidade de lote inconsistente
Retrabalhar
Envio parcial
Componentes rejeitados
Uma cotação realista deve refletir o custo de entrega consistente de peças em conformidade, e não apenas o custo teórico de um ciclo de usinagem ideal.
O risco de fabricação nem sempre precisa ser aceito como custo adicional. Em muitos casos, pode ser reduzido antes da produção através da revisão do DFM.
As melhorias potenciais podem incluir:
Aumentando os raios dos cantos internos
Ajustando proporções excessivas de profundidade/largura
Relaxando tolerâncias não críticas
Melhorando o acesso às ferramentas
Adicionando áreas de fixação práticas
Separando superfícies cosméticas e não cosméticas
Esclarecendo estruturas de dados
Revisão de dimensões afetadas pelo acabamento
Selecionando uma condição de material mais estável
Dividindo a demanda urgente em entregas escalonadas
Essas mudanças podem reduzir a incerteza do processo enquanto preservam a função do componente.
O melhor momento para discuti-los é antes da finalização da cotação. Uma vez adquirido o material, construídas as instalações e iniciada a produção, as alterações no projeto tornam-se mais caras e perturbadoras.
Nosso O estudo de caso de carcaça de alumínio de precisão mostra como o planejamento do processo, o projeto do acessório, o controle de tolerância, o acabamento e a inspeção foram coordenados em um projeto de produção de 500 unidades.
Quando as cotações diferem, os compradores devem comparar as suposições por trás da quantidade, prazo de entrega e risco.
Peça a cada fornecedor para esclarecer:
Se a configuração e as ferramentas estão incluídas
Se o preço cotado se aplica apenas à quantidade atual
Como os preços mudam em níveis de volume futuros
Se o processo mudará para produção repetida
O que o prazo de entrega inclui
Se o cronograma inclui acabamento e inspeção
Quais riscos de fabricação foram identificados
Se as mudanças no projeto poderiam reduzir custos ou prazos de entrega
Como serão tratadas as peças rejeitadas ou atrasos na produção
Um fornecedor que explica claramente estes pontos pode fornecer uma cotação mais confiável do que aquele que oferece um preço unitário baixo sem um plano de produção realista.
O objetivo não é simplesmente adquirir tempo de máquina. É para garantir um processo de fabricação repetível que possa atender à quantidade, qualidade e data de entrega exigidas.
Um preço unitário cotado nem sempre representa o mesmo escopo de trabalho.
Um fornecedor pode incluir material, programação, usinagem, inspeção, acabamento e embalagem protetora em um único preço. Outro pode citar apenas a operação de usinagem e adicionar ferramentas, relatórios de inspeção, tratamento de superfície ou envio posteriormente.
Ambas as cotações podem parecer completas à primeira vista, mas podem levar a custos finais muito diferentes.
Antes de escolher um fornecedor, os compradores devem determinar exatamente o que cada cotação inclui, o que exclui e quais pressupostos técnicos foram utilizados para calcular o preço.
Uma cotação completa de usinagem CNC pode incluir alguns ou todos os seguintes itens:
Matéria-prima
Certificação de materiais
Rastreabilidade de materiais
Revisão de engenharia e DFM
Programação CAM
Configuração da máquina
Acessórios padrão ou personalizados
Mandíbulas macias
Ferramentas de corte especiais
Produção da primeira parte
Inspeção do primeiro artigo
Inspeção em processo
Inspeção dimensional final
Relatórios CMM
Rebarbação e limpeza
Tratamento térmico
Acabamento de superfície
Mascaramento e conexão
Inspeção cosmética
Conjunto
Embalagem personalizada
Envio
Deveres e impostos
Substituição de peças rejeitadas
Se um fornecedor incluir esses itens e outro não, comparar apenas os preços unitários produzirá um resultado enganoso.
Considere o seguinte exemplo:
Item de cotação |
Fornecedor A |
Fornecedor B |
Fornecedor C |
|---|---|---|---|
Certificado de material |
Incluído |
Não declarado |
Incluído |
Dispositivo elétrico personalizado |
Cobrança separada |
Incluído |
Incluído |
Relatório dimensional completo |
Incluído |
Não incluído |
Custo adicional |
Anodização |
Incluído |
Excluído |
Incluído |
Máscara de linha |
Incluído |
Não declarado |
Incluído |
Inspeção cosmética |
Incluído |
Verificação visual básica |
Incluído |
Embalagem protetora |
Embalagem individual |
Embalagem a granel |
Embalagem individual |
Envio |
Excluído |
Excluído |
Incluído |
Tempo de espera |
15 dias úteis |
8 dias úteis |
18 dias úteis |
O fornecedor B pode inicialmente parecer oferecer o preço mais baixo e o prazo de entrega mais curto. No entanto, a cotação não pode incluir anodização, documentação de inspeção, mascaramento ou embalagem protetora.
Uma vez adicionados esses itens, o custo total do projeto pode ser semelhante – ou superior – às outras cotações.
O objetivo da comparação não é, portanto, encontrar o número mais baixo. É para determinar se cada fornecedor está precificando o mesmo produto acabado e a mesma exigência de entrega.
A comparação confiável de cotações começa antes do recebimento das cotações.
Cada fornecedor deve receber o mesmo pacote técnico, incluindo:
O mesmo arquivo CAD 3D
A mesma revisão de desenho 2D
Grau e condição do material
Quantidade do pedido
Repetição esperada ou volume anual
Tolerâncias gerais
Dimensões críticas e GD&T
Especificações de acabamento de superfície
Requisitos de inspeção
Documentos de qualidade exigidos
Expectativas de embalagem
Destino de entrega
Data prevista de entrega
Enviar apenas um arquivo STEP muitas vezes não é suficiente.
Um modelo 3D define a geometria, mas requisitos importantes podem aparecer apenas no desenho 2D, como:
Tolerâncias apertadas
Especificações de rosca
Rugosidade superficial
Controles de GD&T
Tratamento térmico
Requisitos de revestimento
Notas de inspeção
Padrões cosméticos
Marcação ou embalagem especial
Se um fornecedor receber informações mais completas do que outro, as cotações resultantes não poderão ser comparadas de forma justa.
Os compradores também devem certificar-se de que todos os fornecedores estejam trabalhando na mesma revisão de desenho. Uma pequena alteração no projeto pode afetar o tamanho do material, as ferramentas, a estratégia de configuração, o tempo de ciclo e os requisitos de inspeção.
Uma cotação profissional deve tornar visíveis suposições importantes.
Isso pode incluir:
Fonte de material proposta
Forma e tamanho do estoque bruto
Método de usinagem planejado
Número de configurações
Requisitos de fixação
Nível de inspeção
Escopo de acabamento de superfície
Método de embalagem
Termos de envio
Validade da cotação
Ponto de partida do prazo de entrega
Os fornecedores também devem identificar requisitos pouco claros antes de o pedido ser feito.
Por exemplo, se o desenho especifica anodização, mas não define cor, espessura de revestimento ou mascaramento, o fornecedor deverá solicitar esclarecimentos ou indicar o que foi assumido.
Sem esta etapa, o comprador poderá receber uma cotação inicial baixa seguida de cobranças adicionais quando os detalhes faltantes forem confirmados.
Perguntas úteis a serem feitas incluem:
Qual qualidade e condição do material você citou?
Os certificados de materiais estão incluídos?
O ferramental está incluído no preço unitário?
Que inspeção está incluída como padrão?
O acabamento da superfície está incluído?
O mascaramento e a conexão estão incluídos?
O prazo de entrega inclui acabamento e inspeção?
Qual método de embalagem está incluído?
Os custos de envio e importação estão incluídos?
Quais requisitos estão excluídos?
Respostas claras tornam mais fácil distinguir a eficiência genuína da produção da falta de escopo.
Os projetos de usinagem CNC geralmente incluem custos únicos e recorrentes.
Os custos únicos podem incluir:
Programação CAM
Projeto de luminária
Mandíbulas macias
Ferramentas especiais
Inspeção do primeiro artigo
Validação de processo
Medidores personalizados
Documentação inicial de qualidade
Os custos recorrentes podem incluir:
Matéria-prima
Tempo da máquina
Manuseio do operador
Desgaste da ferramenta
Inspeção em processo
Acabamento de superfície
Limpeza
Embalagem
Os fornecedores podem apresentar esses custos de forma diferente.
Um fornecedor pode cobrar uma taxa de fixação separada de US$ 800 e um preço unitário mais baixo. Outro pode distribuir o custo do equipamento pelo primeiro pedido. Um terceiro pode usar uma configuração mais flexível que não exija nenhum acessório dedicado, mas que resulte em um custo de usinagem mais alto por peça.
As cotações podem, portanto, parecer diferentes mesmo quando o custo total é semelhante.
Separar custos únicos e recorrentes é especialmente importante quando:
O primeiro pedido é um lote de protótipo
A produção repetida é esperada
O design pode mudar
Vários níveis de quantidade estão sendo avaliados
A propriedade das ferramentas é importante
A produção pode ser transferida posteriormente
Os compradores devem solicitar preços para níveis de quantidade realistas sempre que possível, como:
10 peças de protótipo
100 peças de validação
500 peças de produção
Demanda anual
Isso torna mais fácil entender se o processo de fabricação proposto pode ser dimensionado economicamente.
A inspeção é uma das diferenças ocultas mais comuns entre as cotações.
Um fornecedor pode usar o termo “inspeção de qualidade” para descrever verificações dimensionais básicas. Outro pode incluir uma inspeção formal do primeiro artigo, relatórios dimensionais completos e medição CMM.
Os compradores devem confirmar:
Quais dimensões serão medidas
Se a inspeção é baseada em amostragem ou 100%
Quais equipamentos de medição serão usados
Se as dimensões críticas são verificadas durante a produção
Se um relatório de inspeção do primeiro artigo está incluído
Se um relatório dimensional completo está incluído
Se os certificados de materiais estão incluídos
Se os relatórios são fornecidos com cada lote
Para um suporte simples e não crítico, a inspeção padrão pode ser suficiente.
Para um corpo de válvula, eixo de precisão, componente médico ou peça de montagem com GD&T complexo, pode ser necessária uma inspeção mais detalhada.
O escopo de inspeção correto depende da aplicação. Pagar por documentação desnecessária aumenta os custos, mas excluir a inspeção obrigatória pode criar despesas muito maiores durante a inspeção de entrada, montagem ou uso em campo.
A cotação deve ser baseada nas condições em que o comprador espera receber o componente.
Pergunte se o preço cobre:
Somente usinagem
Usinagem e rebarbação
Tratamento térmico
Acabamento de superfície
Marcação
Limpeza
Inspeção dimensional final
Inspeção cosmética
Conjunto
Embalagem protetora
Esta distinção é especialmente importante quando o acabamento é terceirizado.
Algumas oficinas mecânicas citam o componente usinado e deixam que o comprador gerencie a anodização, o revestimento, o tratamento térmico ou a passivação separadamente. Outros fornecedores coordenam todo o processo e assumem a responsabilidade pelas dimensões e aparência finais.
Uma solução completa pode ter um preço inicial mais elevado, mas pode reduzir:
- Coordenação de fornecedores
- Transporte entre processos
- Incerteza de cronograma
- Disputas dimensionais
- Danos cosméticos
- Lacunas de responsabilidade
Ao revisar serviços de usinagem CNC personalizados , os compradores devem avaliar se o fornecedor pode gerenciar o requisito completo da peça acabada ou apenas o estágio de usinagem.
A embalagem pode parecer um detalhe menor, mas pode ter um efeito significativo nas peças CNC acabadas.
Componentes usinados podem ser danificados por:
Contato metal com metal
Umidade
Pó
Fluidos de corte residuais
Threads mal protegidos
Impacto durante o transporte
Arranhões de superfícies cosméticas
Deformação de recursos finos
Uma cotação para embalagens a granel não equivale a outra que inclua:
Sacos individuais
Separação de espuma
Protetores de linha
Bandejas personalizadas
Proteção anticorrosiva
Embalagem a vácuo
Caixas de exportação
Estojos de madeira
As condições de entrega também precisam ser comparadas cuidadosamente.
Um fornecedor pode cotar:
EXW
FOB
CIF
PAD
DDP
O preço cotado pode ou não incluir:
Transporte doméstico
Tratamento de exportação
Frete internacional
Seguro
Desembaraço alfandegário
Direitos de importação
Entrega local
Um preço EXW baixo pode se tornar menos competitivo após a adição de transporte, alfândega e manuseio local.
Os compradores devem, portanto, comparar o custo total no destino e não apenas o preço unitário de fábrica.
A decisão final deve incluir mais do que o custo de fabricação.
Um relacionamento com fornecedores também pode criar custos por meio de:
Comunicação lenta de engenharia
Esclarecimento repetido
Entrega atrasada
Registros de inspeção incompletos
Lotes de produção inconsistentes
Danos na embalagem
Retrabalhar
Remessas de reposição
Interrupções de produção
Esses riscos podem não aparecer na cotação, mas afetam o verdadeiro custo do projeto.
Ao comparar fornecedores, considere:
A rapidez com que as perguntas técnicas são respondidas
Se a cotação identifica riscos de fabricação
Se o fornecedor propõe melhorias práticas no DFM
Se os requisitos de qualidade são claramente reconhecidos
Se o prazo de entrega parece realista
Se as responsabilidades estão claramente definidas
Como as peças não conformes serão tratadas
Se o preço para pedidos repetidos é transparente
Um orçamento detalhado não garante uma produção perfeita, mas geralmente indica que o fornecedor revisou o projeto cuidadosamente.
Uma cotação contendo apenas preço unitário e data de entrega dá ao comprador muito menos informações sobre como o projeto será realmente controlado.
Antes de selecionar um fornecedor, converta todas as cotações em um formato de comparação.
Categoria de comparação |
Fornecedor A |
Fornecedor B |
Fornecedor C |
|---|---|---|---|
Especificação de materiais |
|||
Certificação incluída |
|||
Quantidade cotada |
|||
Custo único de ferramentas |
|||
Preço unitário |
|||
Escopo da inspeção |
|||
Documentos de qualidade |
|||
Acabamento de superfície |
|||
Requisitos de mascaramento |
|||
Embalagem |
|||
Tempo de espera |
|||
Termos de envio |
|||
Custo total no destino |
|||
Principais suposições |
|||
Principais exclusões |
Esta abordagem torna visíveis diferenças ocultas e reduz o risco de escolher uma cotação que parece barata apenas porque requisitos importantes foram omitidos.
A melhor cotação de usinagem CNC não é automaticamente a mais baixa ou a mais cara.
É a citação que:
Combina com o desenho e aplicação
Usa o material correto
Inclui a inspeção necessária
Define claramente o acabamento e a embalagem
Fornece um prazo de entrega realista
Identifica suposições importantes
Separa custos únicos e recorrentes
Explica exclusões
Reflete um plano de fabricação repetível
Uma cotação clara dá ao comprador e ao fornecedor o mesmo entendimento do que será fabricado, inspecionado, acabado, documentado e entregue.
Para receber uma cotação com base nos requisitos reais do seu projeto, carregue seus arquivos CAD para obter uma cotação detalhada de usinagem CNC junto com suas informações de desenho, material, quantidade, tolerância, acabamento, inspeção e entrega.
Uma grande diferença de preço não significa automaticamente que um fornecedor não seja confiável ou que outro esteja cobrando demais.
Uma cotação mais baixa pode refletir um processo de fabricação eficiente, equipamento adequado, material disponível ou experiência com componentes similares. Uma cotação mais alta pode incluir fiscalização mais rigorosa, documentação mais completa, melhor controle de riscos ou serviços excluídos por outros fornecedores.
O objetivo não é julgar uma cotação pela sua posição na faixa de preço. É entender porque o preço é diferente e se o plano de fabricação proposto atende aos requisitos do projeto.
Uma cotação baixa merece uma análise mais detalhada quando o fornecedor fornece um preço sem demonstrar que o desenho foi devidamente avaliado.
Isto é especialmente importante para peças que envolvem:
Tolerâncias apertadas
GD&T complexo
Múltiplas superfícies usinadas
Paredes finas
Bolsos fundos
Materiais difíceis
Acabamento de superfície especial
Inspeção dimensional completa
Requisitos cosméticos rigorosos
Os possíveis sinais de alerta incluem o seguinte.
Uma parte simples pode não exigir esclarecimentos. No entanto, um desenho complexo muitas vezes contém requisitos que devem ser confirmados antes que um preço preciso possa ser calculado.
Um fornecedor normalmente deve identificar questões como:
Informações conflitantes entre o modelo CAD e o desenho
Referências de dados pouco claras
Condição material não especificada
Faltam detalhes de acabamento superficial
Tolerâncias restritas em recursos difíceis
Superfícies cosméticas indefinidas
Requisitos de inspeção que não são declarados claramente
Quando um fornecedor fornece imediatamente um preço muito baixo sem abordar incertezas óbvias, a cotação pode basear-se em suposições incompletas.
Essas perguntas podem retornar após o pedido de compra ser feito, resultando potencialmente em alterações de preços, concessões de design ou atrasos na entrega.
Uma cotação deve identificar claramente o tipo e a condição do material que está sendo fornecido.
Por exemplo, não é suficiente afirmar apenas:
Alumínio
Aço inoxidável
Titânio
Plástico de engenharia
A cotação deve confirmar detalhes como:
Alumínio 6061-T6 ou 7075-T6
Aço inoxidável 303, 304 ou 316
Titânio Grau 2 ou Grau 5
PEEK, Delrin ou outro tipo de plástico especificado
Tratamento térmico necessário
Certificação e rastreabilidade exigidas
Uma cotação baixa baseada em uma liga alternativa, estoque não certificado ou condição de material diferente não pode ser comparada diretamente com uma cotação que segue a especificação completa.
A frase “inspeção padrão incluída” pode significar coisas diferentes para fornecedores diferentes.
Pode referir-se a uma verificação final básica usando paquímetros e micrômetros. Pode não incluir:
Inspeção do primeiro artigo
Relatórios dimensionais completos
Medição CMM
Verificação de rugosidade superficial
Certificação de materiais
Rastreabilidade de lote
Registros de inspeção fornecidos com a remessa
Se a aplicação exigir inspeção documentada, o comprador deverá solicitar ao fornecedor que defina exatamente o que está incluído.
Uma cotação muito baixa pode ser razoável para inspeção básica por amostragem, mas inadequada para uma peça que requer verificação dimensional completa.
O tratamento de superfície é muitas vezes subestimado quando o desenho contém apenas uma nota geral como “anodizado preto” ou “passivado”.
Uma cotação completa pode precisar incluir:
Preparação de superfície
Jateamento de contas
Mascaramento
Conexão de rosca
Controle de cores
Espessura do revestimento
Localização da marca de rack
Inspeção cosmética
Compensação dimensional
Embalagem protetora
Caso estes requisitos não se confirmem, o preço inicial poderá abranger apenas um tratamento básico.
Custos adicionais podem aparecer mais tarde, quando o cliente esclarecer que determinados furos devem ser mascarados, as superfícies visíveis devem ser uniformes ou as dimensões acabadas devem permanecer dentro de limites rígidos.
Alguns fornecedores listam separadamente os custos de acessórios, programação ou ferramentas especiais. Outros os incluem no preço unitário.
Um preço unitário muito baixo pode ser acompanhado de cobranças únicas que não são imediatamente visíveis. Alternativamente, o fornecedor pode estar assumindo que o suporte e as ferramentas padrão serão suficientes quando a peça realmente exigir um acessório dedicado.
Pergunte se a cotação inclui:
Programação CAM
Mandíbulas macias
Acessórios personalizados
Cortadores especiais
Dispositivos de inspeção
Desenvolvimento inicial do processo
Isto é especialmente importante ao comparar preços de protótipos e de produção repetida.
Um lead time rápido pode ser possível quando:
O material adequado já está em estoque
A máquina necessária tem capacidade disponível
A parte é direta
Não é necessário nenhum acabamento especial
A documentação de inspeção é limitada
No entanto, um cronograma curto torna-se menos confiável quando o projeto exige fornecimento de materiais, usinagem complexa, tratamento externo, inspeção completa e remessa internacional.
Os compradores devem confirmar se o prazo de entrega cotado inclui:
Revisão de engenharia
Aquisição de materiais
Preparação de luminária
Usinagem
Acabamento de superfície
Inspeção final
Documentação
Embalagem
Um fornecedor pode cotar oito dias de usinagem, enquanto o pedido completo requer várias semanas adicionais.
Uma cotação profissional não precisa ser excessivamente longa, mas deve identificar as principais condições em que se baseia o preço.
Uma cotação contendo apenas o preço unitário e a data de entrega pode deixar questões importantes sem resposta.
O comprador deve saber:
Qual revisão de desenho foi usada
Qual material foi citado
A que quantidade o preço se aplica
Qual inspeção está incluída
Se o acabamento está incluído
Se o frete está incluído
Por quanto tempo o preço permanece válido
Quais requisitos estão excluídos
Exclusões claras não tornam uma cotação menos atraente. Eles reduzem o risco de mal-entendidos.
Um preço mais baixo não é automaticamente um sinal de falta de escopo ou de baixa qualidade.
Alguns fornecedores podem oferecer uma verdadeira vantagem de custos porque os seus recursos de produção são particularmente adequados ao projecto.
A seleção da máquina pode ter um efeito importante no custo.
Um fornecedor que utiliza diversas configurações em equipamentos básicos pode exigir mais tempo e acessórios do operador do que aquele que utiliza uma máquina multieixo ou fresadora-torneamento adequada.
A máquina mais capaz pode ter uma taxa horária mais elevada, mas o processo completo pode ser mais curto e mais estável.
Por exemplo:
A usinagem de cinco eixos pode reduzir múltiplas configurações
Equipamentos de fresamento e torneamento podem eliminar o fresamento secundário
A usinagem suíça pode melhorar a eficiência de peças pequenas e longas
Os sistemas de paletes podem reduzir o tempo de carregamento e configuração
A sondagem automática pode reduzir a medição manual
A cotação mais baixa pode, portanto, refletir um processo melhor, em vez de um padrão de qualidade inferior.
A aquisição de materiais pode envolver:
Quantidades mínimas de pedido
Taxas de entrega do fornecedor
Estoque superdimensionado
Corte de taxas
Custos de certificação
Fornecimento rápido
Um fornecedor com o material correto já em estoque poderá evitar muitas dessas despesas.
Esta vantagem é particularmente significativa para protótipos e pequenos lotes, onde a quantidade mínima de matéria-prima pode representar uma grande percentagem do custo total.
A experiência anterior pode reduzir:
Tempo de programação
Tempo de desenvolvimento de luminária
Incerteza na seleção de ferramentas
Teste de processo
Planejamento de inspeção
Risco de sucata
Um fornecedor que produz regularmente carcaças, eixos, componentes de válvulas, conectores ou suportes de precisão semelhantes pode ter estratégias de fabricação comprovadas já disponíveis.
Esta experiência pode justificar um preço mais baixo e, ao mesmo tempo, melhorar a confiabilidade do processo.
No entanto, os compradores ainda devem verificar se o desenho e os requisitos atuais foram revisados de forma independente.
As fábricas nem sempre fixam o preço do tempo de máquina exatamente da mesma maneira.
Um fornecedor pode ter capacidade disponível adequada em uma máquina que, de outra forma, permaneceria ociosa. Outro fornecedor pode precisar reprogramar uma linha de produção totalmente ocupada ou utilizar horas extras.
A capacidade disponível pode produzir uma vantagem legítima de preços, desde que o fornecedor ainda possua os recursos de engenharia, inspeção e acabamento necessários para apoiar o projeto.
Um fornecedor pode reduzir custos através de:
Melhor aninhamento de material
Acessórios de múltiplas partes
Percursos otimizados
Maior vida útil da ferramenta
Tempo de configuração reduzido
Carregamento automatizado
Sondagem em processo
Amostragem de inspeção eficiente
Parceiros de acabamento estabelecidos
Estas melhorias reduzem o custo real de produção em vez de eliminar requisitos essenciais.
Um fornecedor forte deve ser capaz de explicar as principais razões da sua vantagem em termos de custos sem revelar detalhes confidenciais do processo.
Um preço mais alto pode refletir uma solução de fabricação mais completa ou de menor risco.
A chave é determinar se o custo adicional agrega o valor que o projeto realmente exige.
Nem todas as tolerâncias têm o mesmo impacto na fabricação.
Uma tolerância restrita em um recurso externo acessível pode ser relativamente fácil de conseguir. A mesma tolerância numérica em um furo profundo, parede fina, superfície plana grande ou recurso relacionado em diversas configurações pode exigir muito mais controle.
Uma cotação mais alta pode incluir:
Fixação de trabalho mais estável
Operações de usinagem adicionais
Semiacabamento antes do corte final
Monitoramento de deslocamento de ferramenta
Estabilização de temperatura
Inspeção mais frequente
Maior subsídio de sucata
Estas medidas podem ser justificadas quando a consistência dimensional é crítica para a montagem ou funcionamento.
Um fornecedor que inclui inspeção CMM, relatórios dimensionais completos, rastreabilidade de material ou documentação do primeiro artigo normalmente terá custos de controle de qualidade mais elevados do que aquele que realiza amostragem básica.
A inspeção adicional pode ser apropriada para:
GD&T complexo
Recursos críticos de acasalamento
Válvula e componentes de vedação
Aplicações médicas ou aeroespaciais
Processos de aprovação do cliente
Validação de novo produto
Montagens de alto custo
O comprador deve avaliar se este nível de documentação é necessário em vez de assumir que mais inspeções é sempre melhor.
Certos materiais aumentam o desgaste da ferramenta de corte, o tempo de usinagem e o risco de produção.
Os exemplos incluem:
Titânio
Aço inoxidável endurecido
Ligas à base de níquel
Plásticos de alto desempenho
Materiais compósitos abrasivos
O acabamento também pode justificar um orçamento maior quando a peça exige:
Padrões cosméticos rígidos
Correspondência de cores personalizada
Espessura de revestimento controlada
Mascaramento extenso
Eletropolimento
Limpeza especial
Inspeção dimensional pós-acabamento
Nessas situações, o fornecedor pode ser responsável pelo preço do componente final acabado e não apenas pela etapa de usinagem.
Uma cotação urgente mais alta pode incluir:
Engenharia prioritária
Aquisição rápida de materiais
Ao longo do tempo
Turnos adicionais
Capacidade reservada da máquina
Acabamento acelerado
Inspeção prioritária
Frete aéreo ou entrega por correio
Esses custos podem ser justificados quando uma linha de produção é interrompida, o prazo do cliente é fixado ou o momento do protótipo é comercialmente crítico.
O comprador ainda deve perguntar quais ações estão criando o prêmio e se a entrega faseada poderia reduzir o custo.
Um fornecedor de serviço completo pode gerenciar:
Fornecimento de matéria-prima
Usinagem
Tratamento térmico
Acabamento de superfície
Inspeção
Documentação de qualidade
Conjunto
Embalagem
Envio internacional
Esta solução pode custar mais do que apenas a maquinação, mas pode reduzir o trabalho de coordenação do comprador e evitar lacunas de responsabilidade entre fornecedores separados.
Ao comparar o preço, considere o valor de:
Um fornecedor responsável
Menos etapas de transporte
Melhor coordenação de cronograma
Inspeção final após todos os processos
Risco reduzido de danos entre fornecedores
Comunicação simplificada
Um fornecedor pode identificar riscos que outras cotações ignoraram.
Os exemplos incluem:
Deformação de parede fina
Distorção após tratamento térmico
Mudanças de planicidade após a remoção do material
Efeitos do revestimento nas dimensões correspondentes
Desvio de ferramenta em recursos profundos
Danos cosméticos durante o manuseio
Alto potencial de sucata durante a produção inicial
Incluir material adicional, desenvolvimento de processo, inspeção ou subsídio de cronograma pode aumentar a cotação, mas reduzir a probabilidade de falha posterior.
O fornecedor deve ser capaz de explicar estes riscos de forma clara e, sempre que possível, propor alterações no DFM que os reduzam.
Quando uma cotação difere significativamente das demais, peça ao fornecedor que explique as principais premissas de custo.
Perguntas úteis incluem:
Qual qualidade e condição do material você citou?
A certificação e a rastreabilidade dos materiais estão incluídas?
Quais processos e equipamentos de usinagem serão utilizados?
Quantas configurações são esperadas?
A programação, acessórios e ferramentas especiais estão incluídos?
Quais tolerâncias estão criando a maior dificuldade de fabricação?
Qual nível de inspeção está incluído?
O acabamento, o mascaramento e a inspeção cosmética estão incluídos?
O prazo de entrega inclui material, acabamento e inspeção?
Quais premissas ou exclusões poderiam alterar o preço final?
O objetivo não é forçar cada fornecedor a revelar um modelo de custos interno detalhado. É para confirmar que a cotação cobre os mesmos requisitos técnicos e comerciais.
Um fornecedor credível deve ser capaz de explicar as principais razões do seu preço.
A explicação pode ser:
Um processo de fabricação mais eficiente
Menos configurações
Inventário de materiais existente
Inspeção adicional
Maiores requisitos de acabamento
Jogos dedicados
Um prêmio de produção urgente
Risco de fabricação identificado
O que importa é se a explicação é tecnicamente razoável e consistente com o desenho.
Um fornecedor que oferece o preço mais baixo, mas não consegue explicar como a peça será fabricada, pode apresentar mais riscos do que um fornecedor ligeiramente superior, com um plano de processo claro.
Ao mesmo tempo, um preço elevado sem uma justificação técnica clara não deve ser automaticamente aceite.
A cotação mais confiável é aquela que conecta o preço a uma especificação de material definida, processo de fabricação, escopo de qualidade e compromisso de entrega.
Uma RFQ completa ajuda os fornecedores a selecionar o processo de fabricação correto, identificar riscos potenciais e fornecer cotações mais fáceis de comparar. Expanda cada seção abaixo para revisar as informações que sua RFQ deve incluir.
O modelo CAD 3D permite ao fornecedor revisar a geometria geral, recursos usinados, espessura da parede, profundidade do bolsão, raios internos e acessibilidade da ferramenta. No entanto, normalmente não contém todos os requisitos de fabricação.
Inclua um desenho de engenharia 2D completo para definir:
Evite usar descrições gerais como “alumínio”, “aço inoxidável” ou “plástico”. Classes diferentes podem ter preços de materiais, características de usinagem e requisitos de desgaste de ferramentas significativamente diferentes.
A quantidade do pedido influencia a programação, configuração, seleção de acessórios, automação e o custo alocado para cada peça. Inclua tanto a necessidade imediata quanto a demanda futura realista.
Identifique claramente as dimensões e os controles geométricos que afetam diretamente a montagem, vedação, alinhamento, movimento ou desempenho do produto. Isso ajuda o fornecedor a evitar a aplicação de controles caros a recursos não críticos.
Para obter orientação adicional, revise nosso Guia de projeto de tolerância de usinagem CNC .
Os requisitos de inspeção devem ser confirmados antes da cotação porque diferentes métodos de medição e níveis de relatório exigem diferentes quantidades de tempo de controle de qualidade.
Saiba mais sobre nossas Controle e inspeção de qualidade de usinagem CNC capacidades.
Um nome final por si só pode não fornecer informações suficientes. Defina os requisitos completos da peça final para que o fornecedor possa contabilizar a preparação, o mascaramento, as alterações dimensionais e a inspeção cosmética.
Revise como especificar requisitos de acabamento superficial CNC antes de enviar a RFQ.
Distinga claramente entre a data de envio necessária e a data em que as peças devem chegar às suas instalações.
Os detalhes confidenciais do produto nem sempre são necessários, mas as informações básicas da aplicação ajudam o fornecedor a entender quais requisitos são funcionalmente importantes.
Estas informações podem permitir que a equipe de engenharia recomende materiais alternativos, tolerâncias mais práticas ou recursos de usinagem de menor custo sem comprometer o desempenho.
Carregue seus arquivos CAD e requisitos de projeto. Nossa equipe de engenharia analisará o processo de fabricação, os principais fatores de custo e possíveis melhorias no DFM.


