
- Thuis
- Mogelijkheden
- Oplossing
- Materiaal
- Industrie
- Bronnen
- Vraag een offerte aan
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 15-07-2026 Herkomst: Locatie
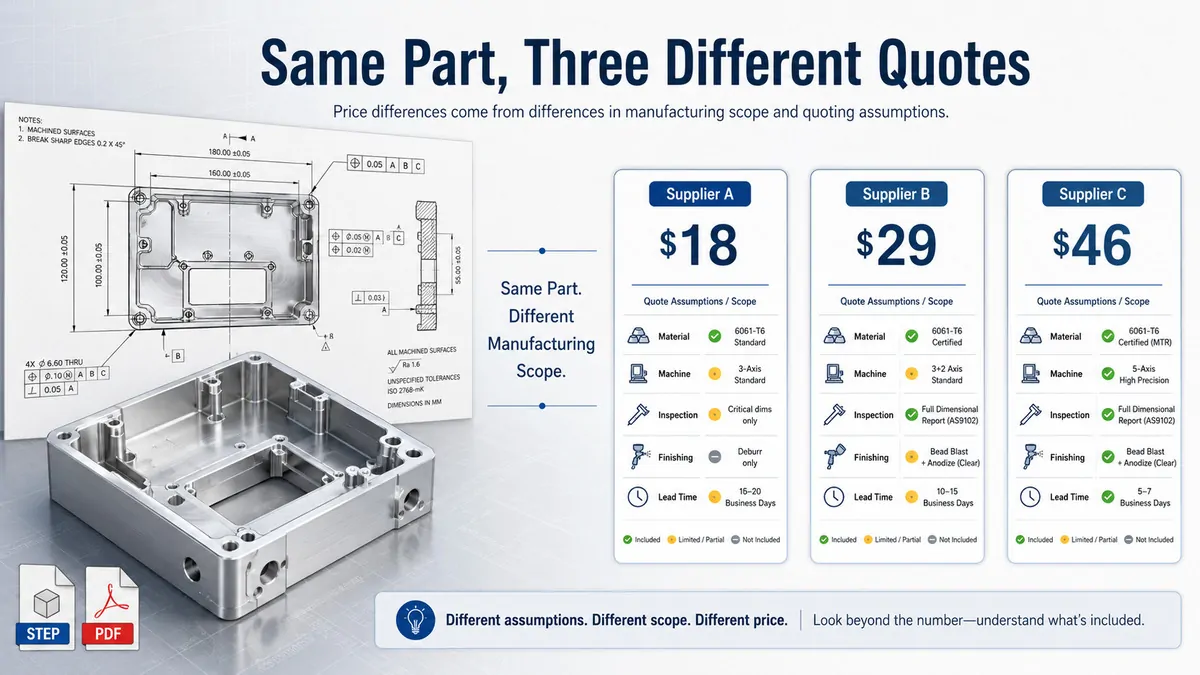
Hetzelfde STEP-bestand en de technische tekening stuur je naar drie CNC-bewerkingsleveranciers. Een paar dagen later komen de offertes binnen, en de prijzen liggen niet in de buurt van elkaar.
Eén leverancier citeert $ 18 per onderdeel. Een ander noemt $ 29. Een derde komt terug op $ 46.
Op het eerste gezicht lijkt het misschien dat de ene leverancier ongewoon goedkoop is, of dat de andere te veel vraagt. In werkelijkheid bieden de drie leveranciers mogelijk niet exact dezelfde productieoplossing aan.
Een offerte voor CNC-bewerking wordt niet alleen op basis van de onderdeelgrootte berekend. Elke leverancier moet beslissen hoe het onderdeel wordt vervaardigd, welke materiaalvoorraad wordt gebruikt, hoeveel opstellingen er nodig zijn, welke apparatuur geschikt is, hoe de toleranties worden gecontroleerd en hoeveel inspecties nodig zijn. Ze moeten ook rekening houden met afwerking, verpakking, productierisico en leveringsvereisten.
Verschillende aannames op elk van deze gebieden kunnen tot een aanzienlijk prijsverschil leiden.
De ene leverancier kan bijvoorbeeld materiaal van commerciële kwaliteit aanbieden zonder certificering, terwijl een andere leverancier volledige traceerbaarheid van het materiaal biedt. De één kan van plan zijn het onderdeel in verschillende opstellingen op een drieassige machine te bewerken, terwijl een ander vijfassige bewerking gebruikt om herpositionering te verminderen en de nauwkeurigheid van de kenmerken te verbeteren. De ene offerte bevat mogelijk alleen de standaard bemonsteringsinspectie, terwijl de andere een compleet maatrapport en CMM-meting bevat.
De eenheidsprijzen kunnen verschillen omdat de productieomvang verschillend is.
Offertefactor |
Waarom leveranciersprijzen kunnen verschillen |
|---|---|
Materiaal |
Kwaliteit, voorraadomvang, bron, certificering en materiaalgebruik |
Bewerkingsproces |
Machinetype, aantal opstellingen, opspanningen en gereedschapspadstrategie |
Toleranties |
Processtabiliteit, afwerkingsgangen, meting en uitvalrisico |
Inspectie |
Basisbemonstering, volledige inspectie, FAI of CMM-rapporten |
Oppervlakteafwerking |
Maskering, cosmetische standaarden, kleurcontrole en dimensionale compensatie |
Hoeveelheid |
Programmeer- en instelkosten worden verdeeld over verschillende volumes |
Doorlooptijd |
Spoedproductie kan overwerk, prioriteitsplanning of versnelde inkoop vereisen |
Commerciële reikwijdte |
Verpakking, verzending, gereedschap en documentatie kunnen inbegrepen of uitgesloten zijn |
Dit is de reden waarom het vergelijken van CNC-bewerkingsoffertes alleen op basis van de eenheidsprijs misleidend kan zijn.
Een lagere offerte is niet automatisch een slechte keuze. De leverancier beschikt mogelijk over geschiktere apparatuur, materiaal dat al op voorraad is, beproefde armaturen of uitgebreide ervaring met het produceren van soortgelijke onderdelen. Deze voordelen kunnen de kosten verlagen zonder de kwaliteit te verminderen.
Een lage prijs kan echter ook het gevolg zijn van ontbrekende vereisten, optimistische schattingen van de bewerkingstijd, beperkte inspectie of uitgesloten afwerkings- en documentatiekosten.
Een hogere offerte is ook niet automatisch beter. Het kunnen diensten omvatten die uw project niet nodig heeft, een onnodig duur productieproces gebruiken of meer risico's met zich meebrengen dan het onderdeel feitelijk met zich meebrengt.
De kernvraag is dus niet:
Welke leverancier heeft de laagste prijs?
Een nuttiger vraag is:
Bieden alle leveranciers hetzelfde materiaal, dezelfde productievereisten, kwaliteitsnormen en leveringsomvang aan?
Voordat kopers een leverancier selecteren, moeten ze begrijpen wat inbegrepen is, wat uitgesloten is en welke aannames zijn gebruikt om de prijs te berekenen. Dit maakt het mogelijk om echte kostenvoordelen te identificeren en tegelijkertijd onverwachte kosten, kwaliteitsproblemen of vertragingen in de levering te vermijden nadat de bestelling is geplaatst.
Voor een nadere blik op hoe materiaal, opstelling, machinetijd, gereedschap, inspectie en afwerking bijdragen aan de uiteindelijke prijs, zie onze Uitsplitsing van de kosten van CNC-bewerking.
Twee leveranciers kunnen dezelfde tekening bestuderen en tot heel verschillende productieplannen komen. Beide plannen kunnen technisch gezien in staat zijn om het onderdeel te produceren, maar ze kunnen verschillende hoeveelheden materiaal, machinetijd, gereedschap, instelwerk en betrokkenheid van de operator vereisen.
Dit is een van de belangrijkste redenen waarom offertes voor CNC-bewerkingen variëren. De leverancier prijst niet alleen het voltooide onderdeel. Ze beprijzen het hele traject dat nodig is om de grondstof in een conform onderdeel te veranderen.
Materiaalkosten beginnen bij de ruwe voorraad, niet bij het gewicht van het voltooide onderdeel.
Een voltooid onderdeel weegt misschien maar 300 gram, maar het kan zijn dat de leverancier moet beginnen met een veel groter blok, plaat of staaf. Materiaal dat als spanen wordt verwijderd, moet nog steeds worden gekocht, verwerkt en machinaal bewerkt. Onderdelen met diepe zakken, onregelmatige profielen of grote hoeveelheden materiaalverwijdering kunnen daarom meer kosten dan hun uiteindelijke gewicht doet vermoeden.
Leveranciers kunnen ook verschillende voorraadafmetingen selecteren. De ene leverancier heeft mogelijk een geschikte standaardmaat beschikbaar, terwijl de andere een extra groot blok moet aanschaffen en meer materiaal moet verspanen. Dit heeft zowel invloed op de grondstofkosten als op de benodigde bewerkingstijd.
De gespecificeerde legering of materiaalconditie creëert een andere bron van variatie. Voorbeelden zijn onder meer:
Aluminium 6061-T6 versus 7075-T6
RVS 303 versus 304 of 316
Gegloeid materiaal versus warmtebehandeld materiaal
Standaard technisch plastic versus materiaal van medische of halfgeleiderkwaliteit
Commercieel materiaal versus door de klant goedgekeurde merken
Deze materialen verschillen in aanschafprijs, bewerkbaarheid, gereedschapsslijtage, snijsnelheid en productierisico.
Aluminium 6061 is bijvoorbeeld over het algemeen gemakkelijker en goedkoper te bewerken dan 7075. Roestvast staal 316 biedt een sterke corrosieweerstand, maar is moeilijker te snijden dan vrij verspaanbaar roestvast staal 303. Voor titanium en hoogwaardige kunststoffen zijn mogelijk gespecialiseerd gereedschap, gecontroleerde snijparameters en zorgvuldiger gebruik nodig.
Er moet ook rekening worden gehouden met materiële documentatie. Een basisofferte kan standaard commerciële voorraad bevatten zonder aanvullende gegevens. Een ander citaat kan zijn:
Testcertificaten van molens
Rapporten over chemische samenstelling
Traceerbaarheid van warmte of batches
Documentatie over het land van herkomst
RoHS- of REACH-verklaringen
Klantspecifieke materiaalgoedkeuringen
Deze documenten voegen sourcing- en administratief werk toe, maar ze kunnen essentieel zijn voor toepassingen in de lucht- en ruimtevaart, de medische sector, de automobielsector of gereguleerde industriële toepassingen.
Bij het vergelijken van offertes moeten kopers verifiëren dat elke leverancier dezelfde materiaalkwaliteit, staat, certificeringsniveau en traceerbaarheidsvereiste hanteert. Een lagere prijs op basis van een andere materiaalspecificatie is geen echt kostenvoordeel.
Er is zelden maar één manier om een CNC-onderdeel te vervaardigen.
Een leverancier kan een proces kiezen op basis van de apparatuur die in zijn fabriek beschikbaar is, eerdere ervaringen met soortgelijke onderdelen, de mogelijkheden van de opspaninrichting, het productievolume en de vereiste nauwkeurigheid. Dit betekent dat twee leveranciers totaal verschillende methoden kunnen gebruiken om dezelfde uiteindelijke geometrie te produceren.
Denk aan een complexe aluminium behuizing met functies aan vijf zijden.
Eén leverancier kan een drieassig bewerkingscentrum gebruiken en het onderdeel meerdere keren herpositioneren. Elke opstelling vereist het lokaliseren, klemmen, uitlijnen en controleren van het werkstuk. Extra instellingen verhogen de verwerkingstijd en kunnen cumulatieve positiefouten tussen gerelateerde functies introduceren.
Een andere leverancier kan er gebruik van maken meerassige CNC-freesdiensten om meer oppervlakken te bereiken in minder opstellingen. Het machinetarief per uur kan hoger zijn, maar het totale proces vereist mogelijk minder handelingen, minder opspanningen en minder tussentijdse inspecties.
Voor onderdelen met schuine gaten, samengestelde oppervlakken, diepe holtes of nauw verwante kenmerken op meerdere vlakken, 5-assige CNC-bewerking kan herpositionering verminderen en de consistentie verbeteren. In sommige gevallen levert vijfassige bewerking lagere totale kosten op, ook al is de machine zelf duurder in het gebruik.
Hetzelfde principe geldt voor cilindrische componenten.
Een as-, fitting-, connector- of klepcomponent kan worden geproduceerd met behulp van:
CNC draaien gevolgd door secundair frezen
Een molen-draai bewerkingscentrum
Bewerking van het Zwitserse type
Meerdere afzonderlijke machines en bewerkingen
Een leverancier met geschikt precisie-CNC-draaidiensten kunnen de meeste functies in één proces voltooien. Het kan zijn dat een andere leverancier het onderdeel tussen verschillende machines moet overbrengen, waardoor de insteltijd, de afhandeling van onderhanden werk en de inspectie-eisen toenemen.
Geen van beide productieroutes is automatisch goed of fout. De belangrijke vraag is of het geselecteerde proces geschikt is voor de onderdeelgeometrie, tolerantievereisten, hoeveelheid en leveringsschema.
Machinetijd is slechts een onderdeel van de offerte. Voordat het eerste productiedeel kan worden afgerond, moet de leverancier het gehele bewerkingsproces voorbereiden.
Typische installatiewerkzaamheden omvatten:
Het beoordelen van de tekening en het 3D-model
Planning van de bewerkingsvolgorde
Gereedschappen en snijparameters selecteren
CAM-programma's maken
Ontwerpen of aanpassen van armaturen
Productie van zachte kaken
Het werkstuk installeren en uitlijnen
Gereedschapslengtes en offsets instellen
Een eerste deel uitvoeren
Inspecteren en bijsturen van het proces
Voor een eenvoudig deel kan dit werk slechts een korte tijd in beslag nemen. Voor een complex onderdeel met nauwe toleranties of meerdere bewerkingen kan de voorbereiding vele uren duren.
Ook het aantal opstellingen is van belang. Telkens wanneer een onderdeel wordt verwijderd, gedraaid en opnieuw wordt vastgeklemd, moet de leverancier zijn positie herstellen. Meer opstellingen betekenen meestal:
Meer operatortijd
Aanvullende bevestigingsvereisten
Meer kans op positioneringsfouten
Meer inspectie tijdens het proces
Langere totale doorlooptijd
Een ervaren leverancier kan het aantal opstellingen verminderen door een beter armatuurontwerp of betere apparatuur. Een andere leverancier kan een lager machineuurtarief opgeven, maar meer handmatige handelingen vereisen. De uiteindelijke prijs is afhankelijk van het volledige proces en niet alleen van het machinetarief.
Voor complexe CNC-onderdelen is meer nodig dan het laden van een bestand in een machine.
De leverancier moet bepalen hoe materiaal veilig en efficiënt kan worden verwijderd, terwijl de maatnauwkeurigheid en oppervlaktekwaliteit behouden blijven. Dit omvat het plannen van:
Voorbewerkingen
Halve afwerkingspassen
Laatste afwerkingspassen
Gereedschap benaderen en terugtrekken
Vermijden van botsingen
Spaanafvoer
Gereedschapswissels
Ondersteuning van het werkstuk
Bewerkingsvolgorde
Verschillende CAM-strategieën kunnen zeer verschillende schattingen van de cyclustijd opleveren.
Eén leverancier kan zeer efficiënte voorbewerkingsgereedschappen en geoptimaliseerde gereedschapsbanen gebruiken om materiaal snel te verwijderen. Een ander kan conservatieve snijparameters gebruiken vanwege oudere apparatuur, beperkt gereedschap of bezorgdheid over trillingen en vervorming.
Agressieve bewerking kan de cyclustijd verkorten, maar moet stabiel en herhaalbaar blijven. Een offerte die uitsluitend op de ideale machinetijd is gebaseerd, omvat mogelijk geen realistische vergoedingen voor gereedschapswissels, metingen, spaanverwijdering, bediening door de operator en procesaanpassingen.
Dit is vooral belangrijk voor moeilijke functies zoals:
Diepe zakken
Dunne muren
Kleine interne stralen
Bewerking met groot bereik
Harde materialen
Onderbroken bezuinigingen
Hoge cosmetische eisen
Een betrouwbare offerte moet gebaseerd zijn op een productiestrategie die herhaaldelijk aan de tekenvereisten kan voldoen – en niet alleen maar op de snelste theoretische snijtijd.
Sommige onderdelen kunnen worden bewerkt met standaard bankschroeven, spantangen en snijgereedschappen. Anderen vereisen speciale armaturen, op maat gemaakte kaken, gereedschappen met een groot bereik, vormsnijders of speciale inspectiemeters.
Leveranciers kunnen op een andere manier met deze kosten omgaan.
In één offerte kunnen de opspan- en gereedschapskosten afzonderlijk worden vermeld. Een ander kan ze over de eenheidsprijs verdelen. Een derde leverancier beschikt mogelijk al over geschikt gereedschap en hanteert daarom lagere instelkosten.
Hierdoor kunnen citaten er anders uitzien dan ze in werkelijkheid zijn.
Voor prototypebestellingen kan een leverancier kiezen voor een flexibele opstelling waarbij dure speciale armaturen worden vermeden. Hierdoor blijft de initiële investering laag, maar kan dit resulteren in hogere eenheidskosten.
Voor herhalings- of productieorders kan een op maat gemaakt armatuur het volgende verminderen:
Laadtijd
Variatie in opstelling
Betrokkenheid van de operator
Inspectiefrequentie
Eenheid bewerkingskosten
Kopers moeten zich daarom afvragen of de gereedschaps- en opspankosten eenmalige kosten of terugkerende kosten zijn, of bij de onderdeelprijs zijn inbegrepen. Dit is vooral belangrijk bij het vergelijken van prototypeoffertes met de verwachte toekomstige productieprijzen.
Een duurdere machine garandeert niet automatisch een betere offerte, en een lager uurtarief leidt niet automatisch tot lagere onderdeelkosten.
Het meest kosteneffectieve proces hangt af van:
Deelgeometrie
Vereiste toleranties
Materiaal
Aantal bewerkte oppervlakken
Productiehoeveelheid
Complexiteit van de armatuur
Inspectie-eisen
Leveringsschema
Een eenvoudige plaat kan het meest economisch zijn op een standaard drieassig bewerkingscentrum. Een complexe meerzijdige behuizing kan baat hebben bij vijfassige bewerking. Een precisiepen met een groot volume is mogelijk beter geschikt voor Zwitserse bewerking dan conventioneel draaien.
Het vermogen van de leverancier om het proces op het onderdeel af te stemmen is vaak belangrijker dan het machineuurtarief.
Vraag leveranciers bij het beoordelen van offertes om uitleg over de voorgestelde productiemethode, het aantal opstellingen, het vereiste gereedschap en eventuele grote procesrisico's. Een duidelijke procesuitleg helpt bepalen of het prijsverschil voortkomt uit echte efficiëntie, ontbrekende eisen of een fundamenteel andere productiestrategie.
Een offerte voor CNC-bewerking is slechts zo nauwkeurig als de technische vereisten erachter.
Twee leveranciers kunnen dezelfde onderdeelgeometrie ontvangen, maar de tekening anders interpreteren. De een kan de meeste afmetingen als standaard bewerkingskenmerken beschouwen, terwijl een ander kan aannemen dat verschillende afmetingen speciale procescontrole, extra afwerkingsgangen en volledige inspectie vereisen.
Dit verschil wordt vooral belangrijk wanneer de tekening nauwe toleranties, complexe GD&T, gedetailleerde inspectiedocumentatie of cosmetische afwerkingsvereisten bevat.
Kleinere toleranties vereisen niet alleen een nauwkeurigere machine. Ze kunnen vrijwel elke productiefase beïnvloeden, inclusief procesplanning, armatuurontwerp, snijstrategie, inspectie en handling.
Een afmeting met een algemene tolerantie kan haalbaar zijn via een standaard bewerkingsproces. Voor een zeer krappe afmeting kan het volgende nodig zijn:
Extra semi-afwerking en afwerking
Langzamere en stabielere snijparameters
Frequentere aanpassingen van de gereedschapsoffset
Hogere kwaliteit of speciale snijgereedschappen
Temperatuurgecontroleerde meting
Extra inspectie tijdens het proces
Zorgvuldiger omgaan met onderdelen
Grotere vergoeding voor uitval en herbewerking
De locatie van de tolerantie is ook van belang.
Een nauwe tolerantie op een gemakkelijk toegankelijke buitendiameter kan relatief eenvoudig zijn. Dezelfde tolerantie op een diepe interne boring, dunne wand, lang niet-ondersteund element of afmeting die wordt beïnvloed door meerdere opstellingen kan veel moeilijker te handhaven zijn.
Hierdoor kunnen leveranciers verschillend reageren op dezelfde tekening. Eén leverancier heeft mogelijk ervaring met de functie en begrijpt hoe deze efficiënt kan worden beheerd. Een ander kan een grotere risicomarge toevoegen omdat het proces onbekend of moeilijk te verifiëren is.
Kopers moeten ook onderscheid maken tussen functioneel kritische afmetingen en afmetingen waaraan nauwe toleranties zijn toegekend zonder duidelijke montage- of prestatie-eis.
Het toepassen van nauwe toleranties op elk kenmerk kan de kosten verhogen zonder de prestaties van de onderdelen te verbeteren.
Ons Ontwerpgids voor CNC-bewerkingstoleranties legt uit hoe standaard en nauwe toleranties de procescomplexiteit, inspectie en productiekosten beïnvloeden.
Geometrische afmetingen en toleranties kunnen leveranciers helpen begrijpen hoe een onderdeel in een assemblage moet functioneren. Bij correct gebruik kan GD&T effectiever zijn dan het toepassen van nauwe coördinaattoleranties op elke individuele dimensie.
Onduidelijke of onvolledige GD&T kunnen het maken van een offerte echter lastiger maken.
Veelvoorkomende problemen zijn onder meer:
Ontbrekende of inconsistente datums
Datumreferenties die niet overeenkomen met de functionele samenstelling
Positietoleranties zonder duidelijk gedefinieerde basisafmetingen
Eisen aan vlakheid of parallelliteit toegepast op onstabiele oppervlakken
Concentriciteitsvereisten waarbij uitloop praktischer kan zijn
Conflicterende besturingselementen tussen de tekening en het CAD-model
Geometrische toleranties die met de voorgestelde inspectiemethode niet kunnen worden gemeten
Wanneer de vereisten onduidelijk zijn, kiezen leveranciers doorgaans voor een van de volgende drie benaderingen.
De eerste leverancier mag citeren op basis van de meest basale interpretatie. Dit kan een lagere prijs opleveren, maar er kunnen technische vragen ontstaan nadat de bestelling is geplaatst.
De tweede kan de meest strikte interpretatie aannemen en aanvullende bewerkingen en inspecties omvatten. Hierdoor ontstaat een hogere maar conservatievere notering.
De derde kan de offerte onderbreken en om opheldering vragen alvorens de prijsstelling te bepalen.
Voor complexe onderdelen is de derde benadering meestal de meest betrouwbare. Het oplossen van tekenvragen vóór productie verkleint het risico op latere prijswijzigingen, afgekeurde onderdelen en onenigheid over acceptatiecriteria.
Bewerking en inspectie mogen niet als afzonderlijke aangelegenheden worden behandeld. Een tolerantie heeft alleen praktische waarde als de leverancier deze betrouwbaar kan meten.
Basisinspectie kan standaardhulpmiddelen omvatten, zoals:
Remklauwen
Micrometers
Hoogte meters
Pin-meters
Draadmeters
Oppervlakteplaten
Voor complexere vereisten is mogelijk het volgende nodig:
Coördineren meetmachines
Optische meetsystemen
Rondheids- of concentriciteitsapparatuur
Oppervlakteruwheidstesters
Op maat gemaakte armaturen of meters
Gecontroleerde meetomgevingen
Het kostenverschil tussen een basisbemonsteringsinspectie en een volledige dimensionale verificatie kan aanzienlijk zijn.
Eén offerte kan een inspectie van verschillende kritische afmetingen van elke productiebatch omvatten. Een ander voorbeeld kan een volledige dimensionale inspectie voor elk onderdeel omvatten. Een derde kan een First Article Inspection-rapport, CMM-gegevens, materiaalcertificaten en batchtraceerbaarheid omvatten.
Deze offertes vertegenwoordigen niet hetzelfde kwaliteitsbereik.
Voordat kopers prijzen vergelijken, moeten ze het volgende bevestigen:
Welke dimensies worden als cruciaal beschouwd?
Zal de inspectie gebaseerd zijn op bemonstering of op 100% meting?
Welke meetapparatuur wordt gebruikt?
Is een First Article Inspectierapport vereist?
Is er een volledig dimensionaal rapport inbegrepen?
Zijn materiaalcertificaten en traceerbaarheidsdocumenten vereist?
Worden er bij elke zending inspectiegegevens meegeleverd?
Ons Het kwaliteitscontrole- en inspectieproces van CNC-bewerkingen combineert verificatie van binnenkomend materiaal, inspectie van het eerste stuk, controle tijdens het proces en eindinspectie volgens de vereisten van elk project.
Sommige kopers hebben alleen conforme onderdelen nodig. Anderen hebben een compleet kwaliteitspakket nodig voor interne goedkeuring, indiening door klanten of gegevens over de gereguleerde sector.
Mogelijke documentatie omvat:
Eerste artikel Inspectierapporten
Ballontekeningen
Volledige dimensionale rapporten
CMM-meetresultaten
Materiaalcertificaten
Warmte- of batchrecords
Certificaten voor oppervlaktebehandeling
Certificaten van overeenstemming
RoHS- of REACH-verklaringen
Kalibratiegegevens
Traceerbaarheid van productiepartijen
Het voorbereiden en beoordelen van deze informatie vergt engineering-, kwaliteit- en administratieve tijd.
Een leverancier die volledige documentatie levert, kan duurder lijken dan een leverancier die alleen de afgewerkte onderdelen levert. Ontbrekende documenten kunnen echter vertragingen veroorzaken tijdens de inkomende inspectie, de goedkeuring van de leverancier of de vrijgave van het eindproduct.
Om deze reden moeten de documentatievereisten duidelijk in de offerteaanvraag worden vermeld en mogen deze niet worden opgevraagd nadat de offerte is geaccepteerd.
Oppervlakteafwerking is een andere veelvoorkomende bron van prijsverschillen.
Een tekening kan 'geanodiseerd' 'parelgestraald' 'gepassiveerd' of 'gepolijst' specificeren zonder de volledige acceptatiestandaard te definiëren.
Een onderdeel van geanodiseerd aluminium kan bijvoorbeeld slechts een basiscorrosieweerstand vereisen. Voor een zichtbare elektronicabehuizing kan het volgende nodig zijn:
Uniforme korrelstructuur
Consistente kleur in alle productiebatches
Controle van stelling- of ophangmarkeringen
Maskering van elektrische contactgebieden
Afdichten van draadgaten
Bescherming van kritische aanvallen
Gedefinieerde cosmetische inspectiezones
Individuele verpakking om krassen te voorkomen
Deze vereisten omvatten meer dan alleen het verzenden van de onderdelen naar een afwerkingsleverancier. Mogelijk vereisen ze extra bewerkingsvoorbereiding, communicatie, maskering, inspectie, sortering en verpakking.
Een offerte die alleen standaard anodiseren omvat, is niet hetzelfde als een offerte die volledige cosmetische controle omvat.
Kopers moeten het volgende definiëren:
Afwerkingstype
Toepasselijke norm
Kleur
Glans of textuur
Dikte van de coating
Maskervereisten
Kritieke cosmetische oppervlakken
Acceptabele rackmark-locaties
Verpakkingsvereisten
Onze gids op hoe u eisen aan de CNC-oppervlakteafwerking specificeert, kan de onduidelijkheid helpen verminderen voordat u een offerte aanvraagt.
Oppervlaktebehandelingen kunnen materiaal toevoegen, materiaal verwijderen of de toestand van het bewerkte oppervlak veranderen.
Anodiseren, plateren, poedercoaten, passiveren, elektrolytisch polijsten, polijsten en parelstralen beïnvloeden onderdelen op verschillende manieren.
Afhankelijk van het proces kan de afwerking invloed hebben op:
Gatdiameters
Externe afmetingen
Draad passend
Lager- of afdichtingsoppervlakken
Oppervlakteruwheid
Rand staat
Elektrische contactgebieden
Uiterlijk en kleurconsistentie
Een leverancier die het afwerkingsproces begrijpt, kan de afmetingen van de bewerking vóór de behandeling aanpassen, kritische oppervlakken maskeren of een eindinspectie na de afwerking plannen.
Een andere leverancier kan het bewerkte onderdeel en de afwerking afzonderlijk opgeven, zonder rekening te houden met maatveranderingen.
De eerste offerte kan hoger uitvallen omdat deze de verantwoordelijkheid voor het volledig afgewerkte onderdeel omvat. De tweede kan lager zijn, maar laat een groter risico bestaan dat de uiteindelijke afmetingen niet overeenkomen met de tekening.
NAITE TECH biedt geïntegreerde oppervlakteafwerkingsdiensten voor CNC-onderdelen, zodat bewerkingstoeslagen, maskering, afwerking en eindinspectie als één productieproces kunnen worden gepland.
Termen als 'goed uiterlijk', 'geen zichtbare gebreken' of 'eersteklasafwerking' zijn subjectief.
Zonder duidelijke normen kunnen afnemer en leverancier hetzelfde onderdeel verschillend beoordelen.
Voor cosmetische componenten moet de offerteaanvraag het volgende definiëren:
Welke oppervlakken zijn cosmetisch
De inspectieafstand en lichtomstandigheden
Of kleine gereedschapsporen acceptabel zijn
Aanvaardbare locaties voor bevestigings- of rekmarkeringen
Kleur- en textuurverwachtingen
Of verschillende productiebatches op elkaar moeten aansluiten
Verpakking nodig om afgewerkte oppervlakken te beschermen
Referentiemonsters of goedgekeurde grensmonsters kunnen ook de onzekerheid verminderen.
Als er geen cosmetische vereisten zijn gedefinieerd, geven sommige leveranciers een basisafwerking op, terwijl andere extra polijst-, sorteer- en afkeurtoeslagen bevatten. Dit kan een groot prijsverschil opleveren, zelfs als beide offertes dezelfde afwerkingsnaam gebruiken.
De meest betrouwbare manier om de variatie in offertes te verminderen, is door elke leverancier dezelfde technische en kwaliteitsinformatie te geven.
Een volledige offerteaanvraag moet duidelijk het volgende identificeren:
Kritische afmetingen
Algemene toleranties
GD&T en datumvereisten
Inspectiemethoden
Bemonsterings- of volledige inspectieverwachtingen
Vereiste kwaliteitsdocumenten
Specificaties oppervlakteafwerking
Cosmetische acceptatienormen
Maatvereisten na afwerking
Wanneer deze details duidelijk zijn, kunnen leveranciers zich concentreren op het vinden van de meest efficiënte productieoplossing in plaats van op prijsonzekerheid.
Dit maakt offertes gemakkelijker te vergelijken en verkleint de kans op onverwachte kosten, kwaliteitsgeschillen of vertragingen in de levering nadat de productie is begonnen.
Hetzelfde CNC-onderdeel kan een heel verschillende eenheidsprijs hebben, afhankelijk van of de koper één prototype, 50 validatieonderdelen of 5.000 productie-eenheden nodig heeft.
Kwantiteit heeft meer invloed dan materiaalaankoop. Het verandert hoeveel engineeringinspanning de leverancier kan rechtvaardigen, welke armaturen moeten worden gebruikt, hoe de inspectie wordt georganiseerd en of het proces kan worden geautomatiseerd.
Doorlooptijd introduceert een nieuwe laag van complexiteit. Een leverancier die een normaal productieschema hanteert, lost een ander probleem op dan een leverancier die binnen een paar dagen volledig geïnspecteerde en afgewerkte onderdelen moet leveren.
Om een offerte correct te begrijpen, moeten kopers overwegen hoe volume, leveringsverwachtingen en productierisico worden weerspiegeld in de prijs.
Elk CNC-project omvat werk dat moet worden voltooid voordat de herhalingsproductie begint. Typische eenmalige of vaste activiteiten zijn onder meer:
Tekening en CAD-modelbeoordeling
DFM-analyse
CAM-programmering
Gereedschap selectie
Armatuur of zachte kaakvoorbereiding
Machine-opstelling
Bewerking van het eerste deel
Programma aanpassing
Inspectie van het eerste stuk
Voorbereiding van kwaliteitsdocumenten
Voor een prototype dat uit één deel bestaat, moeten bijna al deze kosten door één enkel onderdeel worden geabsorbeerd. Bij een bestelling van 500 onderdelen kunnen dezelfde instel- en programmeerkosten over de gehele batch worden verdeeld.
Dit is de reden waarom het vermenigvuldigen van de prijs van een prototype met de verwachte productiehoeveelheid zelden een nauwkeurige productieschatting oplevert.
Beschouw een vereenvoudigd voorbeeld. Een project vereist $600 aan programmering, installatie en eerste-artikelwerk voordat de reguliere productie begint.
Bestelhoeveelheid |
Vaste kosten toegewezen per onderdeel |
|---|---|
1 deel |
$ 600,00 |
10 delen |
$ 60,00 |
100 onderdelen |
$ 6,00 |
1.000 onderdelen |
$ 0,60 |
De daadwerkelijke offerte omvat ook materiaal, bewerking, inspectie, afwerking en winst, maar dit voorbeeld laat zien waarom de eenheidskosten aanzienlijk kunnen dalen naarmate het volume toeneemt.
De prijs daalt echter niet altijd in hetzelfde tempo. Voor grotere hoeveelheden kunnen extra investeringen nodig zijn in:
Speciale productiearmaturen
Reserve snijgereedschappen
Procesvalidatie
Geautomatiseerd laden
Meten tijdens het proces
Aanvullende inspectiemiddelen
Batchidentificatie en traceerbaarheid
Meer beschermende verpakking
Deze investeringen kunnen de initiële projectkosten verhogen, terwijl de terugkerende eenheidsprijs wordt verlaagd en de productiestabiliteit wordt verbeterd.
De meest economische manier om tien onderdelen te produceren is misschien niet de beste manier om er duizend te produceren.
Bij prototypes geven leveranciers vaak prioriteit aan flexibiliteit. Ze kunnen standaard bankschroeven, modulaire armaturen, handmatig laden en gereedschap voor algemene doeleinden gebruiken. Hierdoor blijven eenmalige kosten onder controle en kunnen ontwerpwijzigingen snel worden doorgevoerd.
Bij herhaalde productie kan de leverancier het proces herontwerpen rond snelheid en consistentie. Dit kan het volgende omvatten:
Speciale armaturen
Meerdelige werkstukopspanning
Geoptimaliseerde gereedschapspaden
Bewaking van de standtijd
Automatisch onderzoeken van onderdelen
Minder handelingen door de operator
Gedefinieerde inspectie-intervallen
Planning van batchproductie
Als gevolg hiervan kan een leverancier afzonderlijke prijzen opgeven voor:
Productie van prototypes
Pilot- of validatiebatches
Productie in kleine volumes
Terugkerende productieorders
Dit betekent niet noodzakelijkerwijs dat de leverancier de prijs willekeurig wijzigt. De productiestrategie zelf kan veranderen naarmate het project zich ontwikkelt van ontwikkeling naar stabiele productie.
Kopers moeten realistische verwachte volumes opgeven tijdens de offerteaanvraagfase. Zelfs als de eerste bestelling klein is, kan informatie over de mogelijke jaarlijkse vraag de leverancier helpen een geschikter langetermijnproces voor te stellen.
Een grotere hoeveelheid vermindert meestal het effect van de instelkosten per onderdeel, maar andere factoren kunnen voorkomen dat de eenheidsprijs daalt zoals verwacht.
Bijvoorbeeld:
Materiaalprijzen kunnen veranderen bij verschillende inkoopvolumes
Bij lange productieruns zijn mogelijk meerdere sets snijgereedschappen nodig
Nauwe toleranties kunnen frequente aanpassingen van de machine-offset vereisen
Cosmetische onderdelen vereisen mogelijk individuele inspectie en verpakking
Voor elke productiepartij kan volledige traceerbaarheid vereist zijn
Een grote order kan kritieke apparatuur voor langere tijd in beslag nemen
Het kan zijn dat de levering moet worden opgesplitst in verschillende geplande zendingen
Ook de productiecapaciteit is van belang. Een leverancier met beschikbare apparatuur kan een grote bestelling concurrerend prijzen. Het kan zijn dat een andere leverancier overwerk, uitbesteding of planningswijzigingen nodig heeft om hetzelfde project te accepteren.
Om deze reden moeten kopers er niet van uitgaan dat elke leverancier hetzelfde ideale productievolume heeft.
Een prototypespecialist biedt misschien een uitstekende prijs voor vijf complexe componenten, maar is minder concurrerend voor repetitieve productie. Een fabrikant van grote volumes kan een hogere prototypeprijs hebben, maar veel lagere terugkerende eenheidskosten zodra de armaturen en processen eenmaal zijn vastgesteld.
De beste leverancier is vaak degene wiens apparatuur, productiemodel en kwaliteitssysteem overeenkomen met het verwachte ordervolume.
Een doorlooptijd moet meer bestrijken dan de uren waarin het onderdeel fysiek wordt gesneden.
Een compleet CNC-bewerkingsschema kan het volgende omvatten:
Engineering en tekeningbeoordeling
Materiaal aanschaf
Programmering en voorbereiding van het armatuur
Machineplanning
Productie van het eerste deel
Goedkeuring eerste stuk
Batchbewerking
Inspectie tijdens het proces
Externe of interne oppervlakteafwerking
Eindinspectie
Documentatie en verpakking
Verzending voorbereiden
Twee leveranciers kunnen dus verschillende doorlooptijden opgeven, omdat ze verschillende fasen meten.
Eén leverancier kan de bewerkingstijd opgeven nadat het materiaal is aangekomen. Een ander kan de volledige periode opgeven vanaf de orderbevestiging tot het gereed zijn van de voltooide onderdelen voor verzending.
Kopers moeten precies bevestigen wanneer de doorlooptijdklok begint en welke gebeurtenis de voltooiing markeert.
Nuttige vragen zijn onder meer:
Begint de doorlooptijd na de orderbevestiging of goedkeuring van de tekening?
Is materiaalinkoop inbegrepen?
Is oppervlakteafwerking inbegrepen?
Zijn inspectierapporten opgenomen in de planning?
Heeft de vermelde datum betrekking op verzending of bezorging?
Welke invloed hebben tekeningwijzigingen op de planning?
Zonder deze gegevens leidt een ogenschijnlijk snellere offerte mogelijk niet tot een eerdere levering.
Spoedproductie is niet simpelweg een normale productie die sneller wordt voltooid.
Om de planning te verkorten, kan een leverancier het volgende nodig hebben:
Een bestaand machineschema onderbreken
Geef technische werkzaamheden onmiddellijk op
Koop materiaal van een premium bron
Maak gebruik van overuren of extra diensten
Reserveer inspectieapparatuur
Versnel anodiseren, plateren of warmtebehandeling
Gebruik prioriteitskoerier of luchtvracht
Accepteer een lagere productieflexibiliteit
Draag een groter risico als nabewerking noodzakelijk wordt
Deze acties veroorzaken reële extra kosten.
Een spoedorder kan ook de beschikbare tijd voor procesontwikkeling verkorten. Voor eenvoudige onderdelen met beschikbaar materiaal en standaardtoleranties kan dit haalbaar zijn. Voor complexe onderdelen met strakke GD&T, dunne wanden, speciale afwerking of volledige documentatie kan een onrealistisch schema het kwaliteitsrisico vergroten.
Voordat kopers een spoedpremie goedkeuren, moeten ze vragen welk deel van het normale schema wordt ingekort. De leverancier kan de doorlooptijd mogelijk economischer verkorten door het volgende te veranderen:
Beschikbaarheid van materiaal
Bestelhoeveelheid
Inspectiedocumentatie
Oppervlaktebehandeling
Verpakking
Leveringswijze
Niet-kritische toleranties
In sommige gevallen biedt het eerst verzenden van een kleinere prioriteitsbatch en het voltooien van de resterende hoeveelheid volgens een standaardschema een beter evenwicht tussen kosten en urgentie.
Een CNC-offerte moet niet alleen rekening houden met een succesvol onderdeel, maar ook met de waarschijnlijkheid dat de gehele order succesvol wordt geproduceerd.
Sommige componenten brengen meer productierisico's met zich mee vanwege hun materiaal-, geometrie-, tolerantie- of afwerkingsvereisten.
Veelvoorkomende risicofactoren zijn onder meer:
Dunne wanden die tijdens het klemmen kunnen vervormen
Grote aluminium onderdelen met restmateriaalspanning
Diepe zakken waarvoor gereedschap met een groot bereik nodig is
Slanke schachten die kunnen trillen of buigen
Strakke vlakheid over brede oppervlakken
Nauwlettend gecontroleerde concentriciteit
Kleine interne stralen
Harde of schurende materialen
Moeilijke spaanafvoer
Kritieke afmetingen beïnvloed door anodiseren of beplating
Strenge cosmetische eisen
Kleine hoeveelheden zonder rekening te houden met procesontwikkeling
Een ervaren leverancier kan extra insteltijd, conservatieve bewerkingsparameters, inspectie of een redelijke schrootvergoeding in rekening brengen om deze risico's te beheersen.
Een minder ervaren leverancier kan ze over het hoofd zien of ervan uitgaan dat elk onderdeel bij de eerste poging wel zal slagen.
Dit kan een aanzienlijk verschil in de offerteprijs veroorzaken.
Een lagere prijs op basis van een onvolledige risicobeoordeling kan later resulteren in:
Vertragingen bij levering
Verzoeken om toleranties te wijzigen
Extra kosten
Inconsistente batchkwaliteit
Herwerken
Gedeeltelijke verzending
Afgekeurde componenten
Een realistische offerte moet de kosten weerspiegelen van het consistent leveren van conforme onderdelen, en niet alleen de theoretische kosten van één ideale bewerkingscyclus.
Het productierisico hoeft niet altijd als extra kosten te worden aanvaard. In veel gevallen kan dit vóór de productie worden verminderd door middel van DFM-beoordeling.
Mogelijke verbeteringen kunnen zijn:
Vergroten van de interne hoekradii
Overmatige diepte-breedteverhoudingen aanpassen
Ontspannende niet-kritische toleranties
Verbetering van de toegang tot tools
Praktische klemvlakken toevoegen
Het scheiden van cosmetische en niet-cosmetische oppervlakken
Verduidelijken van datumstructuren
Herziening van afmetingen beïnvloed door afwerking
Het selecteren van een stabielere materiële toestand
Het opsplitsen van de dringende vraag in gefaseerde leveringen
Deze veranderingen kunnen de procesonzekerheid verminderen terwijl de functie van het onderdeel behouden blijft.
Het beste moment om ze te bespreken is voordat de offerte definitief is. Zodra materiaal is gekocht, armaturen zijn gebouwd en de productie is begonnen, worden ontwerpwijzigingen duurder en ontwrichtender.
Ons Casestudy van precisie-aluminiumbehuizing laat zien hoe procesplanning, armatuurontwerp, tolerantiecontrole, afwerking en inspectie werden gecoördineerd in een productieproject van 500 eenheden.
Wanneer offertes verschillen, moeten kopers de aannames achter hoeveelheid, doorlooptijd en risico vergelijken.
Vraag elke leverancier om opheldering:
Of installatie en tooling inbegrepen zijn
Of de opgegeven prijs alleen van toepassing is op de huidige hoeveelheid
Hoe de prijzen veranderen bij toekomstige volumeniveaus
Of het proces zal veranderen voor herhaalde productie
Wat de doorlooptijd inhoudt
Of de planning inclusief afwerking en inspectie is
Welke productierisico’s zijn geïdentificeerd
Of ontwerpwijzigingen de kosten of doorlooptijd kunnen verlagen
Hoe wordt omgegaan met afgekeurde onderdelen of productievertragingen
Een leverancier die deze punten duidelijk uitlegt, kan een betrouwbaardere offerte uitbrengen dan een leverancier die een lage eenheidsprijs aanbiedt zonder een realistisch productieplan.
Het doel is niet simpelweg machinetijd te kopen. Het is bedoeld om een herhaalbaar productieproces te garanderen dat kan voldoen aan de vereiste hoeveelheid, kwaliteit en leverdatum.
Een opgegeven eenheidsprijs vertegenwoordigt niet altijd dezelfde omvang van het werk.
Eén leverancier kan materiaal, programmering, bewerking, inspectie, afwerking en beschermende verpakking in één prijs omvatten. Een ander vermeldt misschien alleen de bewerking en voegt later gereedschappen, inspectierapporten, oppervlaktebehandeling of verzending toe.
Beide offertes lijken op het eerste gezicht misschien compleet, maar kunnen tot zeer verschillende uiteindelijke kosten leiden.
Voordat kopers een leverancier kiezen, moeten ze precies bepalen wat elke offerte inhoudt, wat deze uitsluit en welke technische aannames zijn gebruikt om de prijs te berekenen.
Een volledige offerte voor CNC-bewerking kan enkele of alle van de volgende zaken bevatten:
Grondstof
Materiaalcertificering
Traceerbaarheid van materialen
Engineering en DFM beoordeling
CAM-programmering
Machine-opstelling
Standaard of op maat gemaakte armaturen
Zachte kaken
Speciaal snijgereedschap
Productie van het eerste deel
Eerste artikelinspectie
Inspectie tijdens het proces
Laatste dimensionale inspectie
CMM-rapporten
Ontbramen en reinigen
Warmtebehandeling
Oppervlakteafwerking
Maskeren en aansluiten
Cosmetische inspectie
Montage
Aangepaste verpakking
Verzending
Taken en belastingen
Vervanging van afgekeurde onderdelen
Als de ene leverancier deze artikelen meeneemt en de andere niet, zal het vergelijken van alleen de eenheidsprijzen een misleidend resultaat opleveren.
Beschouw het volgende voorbeeld:
Offerte-item |
Leverancier A |
Leverancier B |
Leverancier C |
|---|---|---|---|
Materiaal certificaat |
Inbegrepen |
Niet vermeld |
Inbegrepen |
Aangepaste armatuur |
Aparte lading |
Inbegrepen |
Inbegrepen |
Volledig dimensionaal rapport |
Inbegrepen |
Niet inbegrepen |
Extra kosten |
Anodiseren |
Inbegrepen |
Uitgesloten |
Inbegrepen |
Maskering van draad |
Inbegrepen |
Niet vermeld |
Inbegrepen |
Cosmetische inspectie |
Inbegrepen |
Basis visuele controle |
Inbegrepen |
Beschermende verpakking |
Individuele verpakking |
Bulkverpakking |
Individuele verpakking |
Verzending |
Uitgesloten |
Uitgesloten |
Inbegrepen |
Doorlooptijd |
15 werkdagen |
8 werkdagen |
18 werkdagen |
Het kan in eerste instantie lijken dat leverancier B de laagste prijs en de kortste doorlooptijd biedt. De offerte mag echter geen anodisering, inspectiedocumentatie, maskering of beschermende verpakking omvatten.
Zodra deze items zijn toegevoegd, kunnen de totale projectkosten vergelijkbaar zijn met (of hoger zijn dan) de andere offertes.
Het doel van de vergelijking is dus niet om het laagste getal te vinden. Het is bedoeld om te bepalen of elke leverancier hetzelfde eindproduct en dezelfde leveringsvereiste hanteert.
Betrouwbare offertevergelijking begint voordat de offertes worden ontvangen.
Elke leverancier moet hetzelfde technische pakket ontvangen, inclusief:
Hetzelfde 3D CAD-bestand
Dezelfde 2D-tekeningrevisie
Materiaalkwaliteit en staat
Bestelhoeveelheid
Verwacht herhalings- of jaarlijks volume
Algemene toleranties
Kritische dimensies en GD&T
Specificaties voor oppervlakteafwerking
Inspectie-eisen
Vereiste kwaliteitsdocumenten
Verwachtingen op het gebied van verpakking
Leveringsbestemming
Gewenste leverdatum
Het versturen van alleen een STEP-bestand is vaak niet voldoende.
Een 3D-model definieert de geometrie, maar belangrijke vereisten verschijnen mogelijk alleen op de 2D-tekening, zoals:
Strakke toleranties
Draadspecificaties
Oppervlakteruwheid
GD&T-controles
Warmtebehandeling
Coatingvereisten
Inspectienotities
Cosmetische normen
Speciale markering of verpakking
Als de ene leverancier completere informatie ontvangt dan de andere, zijn de daaruit voortvloeiende offertes niet eerlijk te vergelijken.
Kopers moeten er ook voor zorgen dat alle leveranciers met dezelfde tekeningrevisie werken. Een kleine ontwerpwijziging kan van invloed zijn op de materiaalgrootte, het gereedschap, de opstellingsstrategie, de cyclustijd en de inspectie-eisen.
Een professionele offerte moet belangrijke aannames zichtbaar maken.
Deze kunnen het volgende omvatten:
Voorgestelde materiële bron
Vorm en grootte van ruwe voorraad
Geplande bewerkingsmethode
Aantal opstellingen
Armatuurvereisten
Inspectieniveau
Toepassingsgebied voor oppervlakteafwerking
Verpakkingsmethode
Verzendvoorwaarden
Geldigheid van offerte
Uitgangspunt van de doorlooptijd
Leveranciers moeten ook onduidelijke vereisten identificeren voordat de bestelling wordt geplaatst.
Als de tekening bijvoorbeeld anodiseren specificeert maar geen kleur, laagdikte of maskering definieert, moet de leverancier om opheldering vragen of aangeven wat er is aangenomen.
Zonder deze stap kan de koper een lage initiële prijsopgave ontvangen, gevolgd door extra kosten wanneer de ontbrekende gegevens worden bevestigd.
Nuttige vragen om te stellen zijn onder meer:
Welke materiaalkwaliteit en staat heeft u opgegeven?
Zijn materiaalcertificaten inbegrepen?
Is gereedschap inbegrepen in de eenheidsprijs?
Welke keuring is standaard inbegrepen?
Is de oppervlakteafwerking inbegrepen?
Zijn maskeren en aansluiten inbegrepen?
Is de doorlooptijd inclusief afwerking en inspectie?
Welke verpakkingsmethode is inbegrepen?
Zijn verzend- en importkosten inbegrepen?
Welke eisen zijn uitgesloten?
Duidelijke antwoorden maken het gemakkelijker om echte productie-efficiëntie te onderscheiden van ontbrekende reikwijdte.
CNC-bewerkingsprojecten brengen vaak zowel eenmalige als terugkerende kosten met zich mee.
Eenmalige kosten kunnen zijn:
CAM-programmering
Armatuur ontwerp
Zachte kaken
Speciaal gereedschap
Eerste artikelinspectie
Procesvalidatie
Aangepaste meters
Initiële kwaliteitsdocumentatie
Terugkerende kosten kunnen zijn:
Grondstof
Machinetijd
Bediening door operator
Slijtage van gereedschap
Inspectie tijdens het proces
Oppervlakteafwerking
Schoonmaak
Verpakking
Leveranciers kunnen deze kosten anders presenteren.
Eén leverancier kan een afzonderlijke vaste vergoeding van $ 800 en een lagere eenheidsprijs in rekening brengen. Een ander kan de armatuurkosten over de eerste bestelling verdelen. Een derde kan een flexibelere opstelling gebruiken waarvoor geen speciale opspaninrichting nodig is, maar die resulteert in hogere bewerkingskosten per onderdeel.
De offertes kunnen er dus anders uitzien, zelfs als de totale kosten vergelijkbaar zijn.
Het scheiden van eenmalige en terugkerende kosten is vooral belangrijk wanneer:
De eerste bestelling is een prototypebatch
Er wordt een herhalingsproductie verwacht
Het ontwerp kan veranderen
Er worden verschillende hoeveelheidsniveaus geëvalueerd
Eigendom van gereedschap is belangrijk
De productie kan later worden overgedragen
Kopers moeten waar mogelijk prijzen opvragen voor realistische hoeveelheidsniveaus, zoals:
10 prototypeonderdelen
100 validatieonderdelen
500 productieonderdelen
Jaarlijkse vraag
Dit maakt het gemakkelijker om te begrijpen of het voorgestelde productieproces economisch kan worden geschaald.
Inspectie is een van de meest voorkomende verborgen verschillen tussen offertes.
Een leverancier kan de term 'kwaliteitsinspectie' gebruiken om elementaire maatvoeringscontroles te beschrijven. Een andere mogelijkheid kan een formele inspectie van het eerste artikel, volledige dimensionale rapportage en CMM-meting omvatten.
Kopers moeten het volgende bevestigen:
Welke afmetingen worden gemeten
Of de inspectie nu op steekproefbasis is of 100%
Welke meetapparatuur wordt gebruikt
Of kritische afmetingen worden gecontroleerd tijdens de productie
Of er een First Article Inspectierapport wordt meegeleverd
Of er een volledig dimensionaal rapport wordt meegeleverd
Of er materiaalcertificaten aanwezig zijn
Of er bij iedere batch rapportages worden meegeleverd
Voor een eenvoudige, niet-kritische beugel kan standaardinspectie voldoende zijn.
Voor een kleplichaam, precisie-as, medische component of montageonderdeel met complexe GD&T kan een meer gedetailleerde inspectie nodig zijn.
De juiste inspectieomvang is afhankelijk van de toepassing. Betalen voor onnodige documentatie verhoogt de kosten, maar het uitsluiten van de vereiste inspectie kan veel hogere kosten met zich meebrengen tijdens inkomende inspectie, montage of gebruik in het veld.
De offerte dient gebaseerd te zijn op de staat waarin de koper het onderdeel verwacht te ontvangen.
Vraag of de prijs betrekking heeft op:
Alleen machinaal bewerken
Bewerken en ontbramen
Warmtebehandeling
Oppervlakteafwerking
Markering
Schoonmaak
Laatste dimensionale inspectie
Cosmetische inspectie
Montage
Beschermende verpakking
Dit onderscheid is vooral van belang wanneer de afwerking wordt uitbesteed.
Sommige machinewerkplaatsen vermelden het machinaal bewerkte onderdeel en laten het anodiseren, plateren, warmtebehandeling of passivering aan de koper over. Andere leveranciers coördineren het complete proces en nemen de verantwoordelijkheid voor de uiteindelijke maatvoering en uitstraling.
Een complete oplossing kan een hogere initiële prijs hebben, maar kan het volgende verminderen:
- Leverancierscoördinatie
- Transport tussen processen
- Onzekerheid over de planning
- Dimensionale geschillen
- Cosmetische schade
- Verantwoordelijkheidstekorten
Bij het beoordelen aangepaste CNC-bewerkingsdiensten , moeten kopers beoordelen of de leverancier de volledige vereiste van het eindproduct kan beheren of alleen de bewerkingsfase.
De verpakking lijkt misschien een klein detail, maar kan een aanzienlijk effect hebben op voltooide CNC-onderdelen.
Bewerkte onderdelen kunnen beschadigd raken door:
Metaal-op-metaal contact
Vocht
Stof
Resterende snijvloeistoffen
Slecht beschermde draden
Impact tijdens transport
Krassen op cosmetische oppervlakken
Vervorming van dunne kenmerken
Een offerte voor grootverpakkingen is niet gelijk aan een offerte waarin:
Individuele zakken
Schuimscheiding
Draadbeschermers
Aangepaste dienbladen
Bescherming tegen corrosie
Vacuüm verpakking
Exportkartons
Houten kisten
Ook de leveringsvoorwaarden moeten zorgvuldig worden vergeleken.
Een leverancier kan citeren:
EXW
FOB
CIF
DAP
DDP
De opgegeven prijs kan al dan niet het volgende omvatten:
Binnenlands vervoer
Exportafhandeling
Internationale vracht
Verzekering
Douaneafhandeling
Invoerrechten
Lokale bezorging
Een lage EXW-prijs kan minder concurrerend worden nadat transport, douane en lokale afhandeling zijn toegevoegd.
Kopers moeten daarom de totale landkosten vergelijken in plaats van alleen de fabrieksprijs per eenheid.
De uiteindelijke beslissing moet meer omvatten dan alleen de productiekosten.
Een leveranciersrelatie kan ook kosten met zich meebrengen door:
Trage technische communicatie
Herhaalde verduidelijking
Late levering
Onvolledige inspectiegegevens
Inconsistente productiebatches
Verpakkingsschade
Herwerken
Vervangende zendingen
Productieonderbrekingen
Deze risico's verschijnen misschien niet op de offerte, maar hebben wel invloed op de werkelijke projectkosten.
Houd bij het vergelijken van leveranciers rekening met het volgende:
Hoe snel technische vragen worden beantwoord
Of de offerte productierisico's identificeert
Of de leverancier praktische DFM-verbeteringen voorstelt
Of kwaliteitseisen duidelijk worden onderkend
Of de doorlooptijd realistisch lijkt
Of de verantwoordelijkheden duidelijk zijn omschreven
Hoe er wordt omgegaan met niet-conforme onderdelen
Of de prijzen voor herhaalbestellingen transparant zijn
Een gedetailleerde offerte garandeert geen perfecte productie, maar geeft doorgaans wel aan dat de leverancier het project zorgvuldig heeft bekeken.
Een offerte met alleen een eenheidsprijs en leverdatum geeft de koper veel minder informatie over hoe het project daadwerkelijk wordt aangestuurd.
Voordat u een leverancier selecteert, zet u alle offertes om in één vergelijkingsformaat.
Vergelijkingscategorie |
Leverancier A |
Leverancier B |
Leverancier C |
|---|---|---|---|
Materiaalspecificatie |
|||
Certificering inbegrepen |
|||
Genoemde hoeveelheid |
|||
Eenmalige gereedschapskosten |
|||
Eenheidsprijs |
|||
Reikwijdte van de inspectie |
|||
Kwaliteitsdocumenten |
|||
Oppervlakteafwerking |
|||
Maskervereisten |
|||
Verpakking |
|||
Doorlooptijd |
|||
Verzendvoorwaarden |
|||
Totale landkosten |
|||
Belangrijkste aannames |
|||
Belangrijkste uitsluitingen |
Deze aanpak maakt verborgen verschillen zichtbaar en verkleint het risico dat u voor een offerte kiest die alleen maar goedkoop lijkt omdat belangrijke vereisten zijn weggelaten.
De beste offerte voor CNC-bewerking is niet automatisch de laagste of de duurste.
Het is het citaat dat:
Komt overeen met tekening en toepassing
Gebruikt het juiste materiaal
Inclusief de benodigde keuring
Definieert afwerking en verpakking duidelijk
Biedt een realistische doorlooptijd
Identificeert belangrijke aannames
Scheidt eenmalige en terugkerende kosten
Uitsluitingen worden uitgelegd
Weerspiegelt een herhaalbaar productieplan
Een duidelijke offerte geeft zowel koper als leverancier hetzelfde inzicht in wat er wordt vervaardigd, geïnspecteerd, afgewerkt, gedocumenteerd en geleverd.
Om een offerte te ontvangen op basis van uw werkelijke projectvereisten, upload uw CAD-bestanden voor een gedetailleerde offerte voor CNC-bewerking, samen met uw tekening, materiaal, hoeveelheid, tolerantie, afwerking, inspectie en leveringsinformatie.
Een groot prijsverschil betekent niet automatisch dat de ene leverancier onbetrouwbaar is of dat de andere te veel rekent.
Een lagere prijsopgave kan een efficiënt productieproces, geschikte apparatuur, beschikbaar materiaal of ervaring met vergelijkbare componenten weerspiegelen. Een hogere offerte kan bestaan uit strengere inspecties, completere documentatie, betere risicobeheersing of uitgesloten diensten door andere leveranciers.
Het doel is niet om een offerte te beoordelen op basis van zijn positie in de prijsklasse. Het gaat erom te begrijpen waarom de prijs anders is en of het voorgestelde productieplan voldoet aan de projectvereisten.
Een lage offerte verdient nadere controle wanneer de leverancier een prijs vermeldt zonder aan te tonen dat de tekening goed is beoordeeld.
Dit is vooral belangrijk voor onderdelen met:
Strakke toleranties
Complexe GD&T
Meerdere bewerkte oppervlakken
Dunne muren
Diepe zakken
Moeilijke materialen
Speciale oppervlakteafwerking
Volledige dimensionale inspectie
Strenge cosmetische eisen
Mogelijke waarschuwingssignalen zijn onder meer de volgende.
Een eenvoudig onderdeel behoeft wellicht geen verduidelijking. Een complexe tekening bevat echter vaak eisen die moeten worden bevestigd voordat een nauwkeurige prijs kan worden berekend.
Normaal gesproken moet een leverancier problemen identificeren zoals:
Conflicterende informatie tussen het CAD-model en de tekening
Onduidelijke datumreferenties
Ongespecificeerde materiële staat
Ontbrekende details van de oppervlakteafwerking
Nauwe toleranties op moeilijke kenmerken
Ongedefinieerde cosmetische oppervlakken
Inspectie-eisen die niet duidelijk zijn vermeld
Wanneer een leverancier onmiddellijk een zeer lage prijs biedt zonder rekening te houden met voor de hand liggende onzekerheden, kan de offerte gebaseerd zijn op onvolledige aannames.
Deze vragen kunnen terugkeren nadat de inkooporder is geplaatst, wat mogelijk kan leiden tot prijswijzigingen, ontwerpconcessies of vertragingen in de levering.
Een offerte moet duidelijk de kwaliteit en staat van het geleverde materiaal vermelden.
Het is bijvoorbeeld niet voldoende om alleen te vermelden:
Aluminium
Roestvrij staal
Titanium
Technische kunststof
De offerte moet details bevestigen zoals:
Aluminium 6061-T6 of 7075-T6
Roestvrij staal 303, 304 of 316
Titaniumklasse 2 of klasse 5
PEEK, Delrin of een andere gespecificeerde kunststofkwaliteit
Vereiste warmtebehandeling
Vereiste certificering en traceerbaarheid
Een lage offerte op basis van een alternatieve legering, niet-gecertificeerde voorraad of een andere materiaalconditie is niet direct te vergelijken met een offerte die de volledige specificatie volgt.
De zinsnede 'standaardinspectie inbegrepen' kan voor verschillende leveranciers verschillende dingen betekenen.
Het kan verwijzen naar een eenvoudige eindcontrole met behulp van remklauwen en micrometers. Het omvat mogelijk niet:
Eerste artikelinspectie
Volledige dimensionale rapportage
CMM-meting
Verificatie van oppervlakteruwheid
Materiaalcertificering
Traceerbaarheid van batches
Inspectiegegevens die bij de zending worden geleverd
Als de toepassing een gedocumenteerde inspectie vereist, moet de koper de leverancier vragen om precies te definiëren wat inbegrepen is.
Een zeer lage prijsopgave kan redelijk zijn voor een eenvoudige bemonsteringsinspectie, maar is ongeschikt voor een onderdeel dat volledige dimensionale verificatie vereist.
Oppervlaktebehandeling wordt vaak onderschat als de tekening alleen een algemene opmerking bevat, zoals 'zwart geanodiseerd' of 'gepassiveerd'.
Een volledige offerte moet mogelijk het volgende bevatten:
Voorbereiding van het oppervlak
Parelstralen
Maskeren
Draad aansluiten
Kleurcontrole
Dikte van de coating
Plaats van rekmarkering
Cosmetische inspectie
Dimensionale compensatie
Beschermende verpakking
Als deze vereisten niet worden bevestigd, kan de initiële prijs slechts een basisbehandeling dekken.
Er kunnen later extra kosten ontstaan als de klant duidelijk maakt dat bepaalde gaten moeten worden gemaskeerd, zichtbare oppervlakken uniform moeten zijn of dat de afgewerkte afmetingen binnen strikte grenzen moeten blijven.
Sommige leveranciers vermelden de kosten voor opspanning, programmering of speciale gereedschappen afzonderlijk. Anderen nemen ze op in de eenheidsprijs.
Een zeer lage eenheidsprijs kan gepaard gaan met eenmalige kosten die niet direct zichtbaar zijn. Als alternatief kan de leverancier ervan uitgaan dat standaard werkstukopspanning en gereedschap voldoende zullen zijn, terwijl het onderdeel feitelijk een speciale bevestiging vereist.
Vraag of de offerte het volgende omvat:
CAM-programmering
Zachte kaken
Aangepaste armaturen
Speciale snijders
Inspectie armaturen
Eerste procesontwikkeling
Dit is vooral belangrijk bij het vergelijken van prototype- en herhalingsproductieprijzen.
Een snelle doorlooptijd kan mogelijk zijn wanneer:
Geschikt materiaal is reeds op voorraad
De benodigde machine heeft beschikbare capaciteit
Het onderdeel is eenvoudig
Er is geen speciale afwerking vereist
De inspectiedocumentatie is beperkt
Een korte planning wordt echter minder geloofwaardig als het project materiaalinkoop, complexe machinale bewerking, externe behandeling, volledige inspectie en internationale verzending vereist.
Kopers moeten bevestigen of de opgegeven doorlooptijd het volgende omvat:
Technische beoordeling
Materiaal aanschaf
Voorbereiding armatuur
Bewerking
Oppervlakteafwerking
Eindinspectie
Documentatie
Verpakking
Een leverancier kan een bewerking van acht dagen opgeven, terwijl de volledige order in feite meerdere weken extra vergt.
Een professionele offerte hoeft niet overdreven lang te zijn, maar moet wel de belangrijkste voorwaarden vermelden waarop de prijs is gebaseerd.
Een offerte die alleen een eenheidsprijs en een leverdatum bevat, kan belangrijke vragen onbeantwoord laten.
De koper moet weten:
Welke tekeningrevisie is gebruikt
Welk materiaal werd geciteerd
Voor welke hoeveelheid geldt de prijs
Welke keuring is inbegrepen
Of afwerking inbegrepen is
Of verzending inbegrepen is
Hoe lang de prijs geldig blijft
Welke eisen zijn uitgesloten
Duidelijke uitsluitingen maken een offerte niet minder aantrekkelijk. Ze verkleinen het risico op misverstanden.
Een lagere prijs is niet automatisch een teken van ontbrekende omvang of slechte kwaliteit.
Sommige leveranciers kunnen een echt kostenvoordeel bieden omdat hun productiemiddelen bijzonder goed geschikt zijn voor het project.
Machineselectie kan een groot effect hebben op de kosten.
Een leverancier die meerdere opstellingen voor de basisapparatuur gebruikt, heeft mogelijk meer bedieningstijd en opspanningen nodig dan een leverancier die een geschikte meerassige of frees-draaimachine gebruikt.
De meer capabele machine heeft mogelijk een hoger uurtarief, maar het volledige proces kan korter en stabieler zijn.
Bijvoorbeeld:
Vijfassige bewerking kan het aantal opstellingen verminderen
Frees-draai-apparatuur kan secundair frezen elimineren
Zwitserse bewerking kan de efficiëntie van kleine, lange componenten verbeteren
Palletsystemen kunnen de laad- en opstellingstijd verkorten
Automatisch sonderen kan handmatige metingen verminderen
De lagere offerte kan daarom een beter proces weerspiegelen in plaats van een lagere kwaliteitsnorm.
De materiaalinkoop kan betrekking hebben op:
Minimale bestelhoeveelheden
Bezorgkosten leverancier
Overmaatse voorraad
Kosten verlagen
Certificeringskosten
Versnelde inkoop
Een leverancier die het juiste materiaal al op voorraad heeft, kan veel van deze kosten vermijden.
Dit voordeel is vooral belangrijk voor prototypes en kleine batches, waarbij de minimale hoeveelheid ruwe voorraad een groot percentage van de totale kosten kan vertegenwoordigen.
Eerdere ervaringen kunnen het volgende verminderen:
Programmeertijd
Armatuurontwikkelingstijd
Onzekerheid bij gereedschapsselectie
Proces testen
Inspectieplanning
Schrootrisico
Een leverancier die regelmatig soortgelijke behuizingen, assen, klepcomponenten, connectoren of precisiebeugels produceert, beschikt mogelijk al over bewezen productiestrategieën.
Deze ervaring kan een lagere prijs rechtvaardigen en tegelijkertijd de procesbetrouwbaarheid verbeteren.
Kopers moeten echter nog steeds verifiëren dat de huidige tekening en vereisten onafhankelijk zijn beoordeeld.
Fabrieken prijzen de machinetijd niet altijd op precies dezelfde manier.
Het kan zijn dat een leverancier over voldoende beschikbare capaciteit beschikt op een machine die anders stil zou blijven staan. Een andere leverancier moet mogelijk een volledig bezette productielijn opnieuw plannen of overuren inzetten.
Beschikbare capaciteit kan een legitiem prijsvoordeel opleveren, op voorwaarde dat de leverancier nog steeds over de engineering-, inspectie- en afwerkingsmiddelen beschikt die nodig zijn om het project te ondersteunen.
Een leverancier kan de kosten verlagen door:
Beter materiaalnesten
Meerdelige armaturen
Geoptimaliseerde gereedschapspaden
Langere standtijd
Kortere insteltijd
Geautomatiseerd laden
Onderzoek tijdens het proces
Efficiënte inspectiebemonstering
Gevestigde afwerkingspartners
Deze verbeteringen verlagen de werkelijke productiekosten in plaats van het wegnemen van essentiële vereisten.
Een sterke leverancier moet in staat zijn de belangrijkste redenen voor zijn kostenvoordeel uit te leggen zonder vertrouwelijke procesdetails prijs te geven.
Een hogere prijs kan een completere productieoplossing of een productieoplossing met een lager risico weerspiegelen.
De sleutel is om te bepalen of de extra kosten de waarde opleveren die het project daadwerkelijk nodig heeft.
Niet alle toleranties hebben dezelfde productie-impact.
Een nauwe tolerantie voor een toegankelijk extern kenmerk kan relatief eenvoudig te bereiken zijn. Dezelfde numerieke tolerantie op een diepe boring, dunne wand, groot vlak oppervlak of kenmerk gerelateerd aan verschillende opstellingen kan veel meer controle vereisen.
Een hogere offerte kan het volgende omvatten:
Stabielere werkhouding
Extra bewerkingen
Semi-afwerking vóór de definitieve snede
Bewaking van gereedschapscompensatie
Stabilisatie van de temperatuur
Frequentere inspectie
Grotere schrootvergoeding
Deze maatregelen kunnen gerechtvaardigd zijn wanneer dimensionale consistentie van cruciaal belang is voor de montage of functie.
Een leverancier die CMM-inspectie, volledige dimensionale rapportage, traceerbaarheid van materialen of First Article-documentatie omvat, zal normaal gesproken hogere kosten voor kwaliteitscontrole hebben dan een leverancier die basismonsternemingen uitvoert.
De aanvullende inspectie kan geschikt zijn voor:
Complexe GD&T
Kritieke paringskenmerken
Klep- en afdichtingscomponenten
Medische of ruimtevaarttoepassingen
Goedkeuringsprocessen voor klanten
Validatie van nieuwe producten
Hoge kosten assemblages
De koper moet beoordelen of dit documentatieniveau noodzakelijk is, in plaats van aan te nemen dat meer inspectie altijd beter is.
Bepaalde materialen verhogen de slijtage van het snijgereedschap, de bewerkingstijd en het productierisico.
Voorbeelden zijn onder meer:
Titanium
Gehard roestvrij staal
Legeringen op nikkelbasis
Hoogwaardige kunststoffen
Schurende composietmaterialen
Afwerking kan ook een hogere offerte rechtvaardigen wanneer het onderdeel het volgende vereist:
Strakke cosmetische normen
Aangepaste kleuraanpassing
Gecontroleerde laagdikte
Uitgebreide maskering
Elektrolytisch polijsten
Speciale schoonmaak
Dimensionale inspectie na afwerking
In deze situaties is het mogelijk dat de leverancier de prijsverantwoordelijkheid draagt voor het uiteindelijk voltooide onderdeel in plaats van alleen voor de bewerkingsfase.
Een hogere spoedofferte kan het volgende omvatten:
Prioritaire techniek
Versnelde materiaalaankoop
Overwerk
Extra diensten
Gereserveerde machinecapaciteit
Versnelde afwerking
Prioritaire inspectie
Luchtvracht of koeriersbezorging
Deze kosten kunnen gerechtvaardigd zijn wanneer een productielijn wordt stopgezet, een klantdeadline wordt vastgesteld of de timing van het prototype commercieel van cruciaal belang is.
De koper moet zich nog steeds afvragen welke acties de premie opleveren en of een gefaseerde levering de kosten kan verlagen.
Een fullserviceleverancier kan het volgende beheren:
Inkoop van grondstoffen
Bewerking
Warmtebehandeling
Oppervlakteafwerking
Inspectie
Kwaliteitsdocumentatie
Montage
Verpakking
Internationale verzending
Deze oplossing kost misschien meer dan alleen machinale bewerking, maar kan de coördinatiewerkzaamheden van de koper verminderen en een kloof in de verantwoordelijkheid tussen afzonderlijke leveranciers voorkomen.
Houd bij het vergelijken van de prijs rekening met de waarde van:
Eén verantwoordelijke leverancier
Minder transportfasen
Betere planningscoördinatie
Eindinspectie na alle processen
Verminderd risico op schade tussen leveranciers
Vereenvoudigde communicatie
Een leverancier kan risico's identificeren die andere offertes over het hoofd hebben gezien.
Voorbeelden zijn onder meer:
Vervorming van dunne wanden
Vervorming na warmtebehandeling
Vlakheid verandert na materiaalverwijdering
Coatingeffecten op passende afmetingen
Gereedschapsafbuiging in diepe functies
Cosmetische schade tijdens het hanteren
Hoog schrootpotentieel tijdens de initiële productie
Het opnemen van extra materiaal, procesontwikkeling, inspectie of planning kan de offerte verhogen, maar de kans op latere mislukkingen verkleinen.
De leverancier moet deze risico's duidelijk kunnen uitleggen en waar mogelijk DFM-wijzigingen kunnen voorstellen die deze risico's verminderen.
Wanneer een offerte aanzienlijk afwijkt van de rest, vraag dan de leverancier om de belangrijkste kostenaannames uit te leggen.
Nuttige vragen zijn onder meer:
Welke materiaalkwaliteit en staat heeft u opgegeven?
Zijn materiaalcertificering en traceerbaarheid inbegrepen?
Welk bewerkingsproces en welke apparatuur zullen worden gebruikt?
Hoeveel opstellingen worden er verwacht?
Zijn programmering, armaturen en speciaal gereedschap inbegrepen?
Welke toleranties zorgen voor de grootste productieproblemen?
Welk inspectieniveau is inbegrepen?
Zijn afwerking, maskering en cosmetische inspectie inbegrepen?
Is de doorlooptijd inclusief materiaal, afwerking en inspectie?
Welke aannames of uitsluitingen kunnen de uiteindelijke prijs veranderen?
Het is niet de bedoeling om elke leverancier te dwingen een gedetailleerd intern kostenmodel bekend te maken. Het dient om te bevestigen dat de offerte dezelfde technische en commerciële vereisten dekt.
Een geloofwaardige leverancier moet de belangrijkste redenen achter zijn prijs kunnen uitleggen.
De verklaring zou kunnen zijn:
Een efficiënter productieproces
Minder opstellingen
Bestaande materiaalinventaris
Aanvullende inspectie
Hogere afwerkingseisen
Speciale armaturen
Een premie voor spoedproductie
Geïdentificeerd productierisico
Waar het om gaat is of de uitleg technisch redelijk is en consistent is met de tekening.
Een leverancier die de laagste prijs biedt, maar niet kan uitleggen hoe het onderdeel wordt vervaardigd, kan meer risico met zich meebrengen dan een iets hogere leverancier met een duidelijk procesplan.
Tegelijkertijd mag een hoge prijs zonder duidelijke technische rechtvaardiging niet automatisch worden geaccepteerd.
De meest betrouwbare offerte is een offerte die de prijs koppelt aan een gedefinieerde materiaalspecificatie, productieproces, kwaliteitsbereik en leveringsverplichting.
Een volledige offerteaanvraag helpt leveranciers het juiste productieproces te selecteren, potentiële risico's te identificeren en offertes te verstrekken die gemakkelijker te vergelijken zijn. Vouw elke sectie hieronder uit om te bekijken welke informatie uw offerteaanvraag moet bevatten.
Met het 3D CAD-model kan de leverancier de algehele geometrie, bewerkte kenmerken, wanddikte, kamerdiepte, interne radii en toegankelijkheid van het gereedschap beoordelen. Normaal gesproken bevat het echter niet alle productievereisten.
Voeg een volledige 2D-technische tekening toe om het volgende te definiëren:
Vermijd het gebruik van algemene omschrijvingen zoals 'aluminium', 'roestvrij staal' of 'kunststof'. Verschillende kwaliteiten kunnen aanzienlijk verschillende materiaalprijzen, bewerkingseigenschappen en gereedschapsslijtage-eisen hebben.
De bestelhoeveelheid heeft invloed op de programmering, installatie, armatuurselectie, automatisering en de kosten die aan elk onderdeel worden toegewezen. Neem zowel de onmiddellijke behoefte als de realistische toekomstige vraag op.
Identificeer duidelijk de afmetingen en geometrische bedieningselementen die rechtstreeks van invloed zijn op de montage, afdichting, uitlijning, beweging of productprestaties. Dit helpt de leverancier om dure controles op niet-kritieke kenmerken te vermijden.
Voor aanvullende richtlijnen kunt u onze Ontwerpgids voor CNC-bewerkingstoleranties .
Inspectievereisten moeten vóór de offerte worden bevestigd, omdat verschillende meetmethoden en rapportageniveaus verschillende hoeveelheden kwaliteitscontroletijd vereisen.
Lees meer over onze Kwaliteitscontrole en inspectie van CNC-bewerking mogelijkheden.
Een finishnaam alleen geeft mogelijk niet voldoende informatie. Definieer de volledige vereisten voor het uiteindelijke onderdeel, zodat de leverancier rekening kan houden met voorbereiding, maskering, maatveranderingen en cosmetische inspectie.
Controleer hoe u vereisten voor CNC-oppervlakafwerking specificeert voordat u de offerteaanvraag verzendt.
Maak duidelijk onderscheid tussen de vereiste verzenddatum en de datum waarop de onderdelen bij u moeten aankomen.
Vertrouwelijke productdetails zijn niet altijd nodig, maar basistoepassingsinformatie helpt de leverancier te begrijpen welke vereisten functioneel belangrijk zijn.
Deze informatie kan het technische team in staat stellen alternatieve materialen, meer praktische toleranties of goedkopere bewerkingsfuncties aan te bevelen zonder de prestaties in gevaar te brengen.
Upload uw CAD-bestanden en projectvereisten. Ons engineeringteam zal het productieproces, de belangrijkste kostenfactoren en mogelijke DFM-verbeteringen beoordelen.


