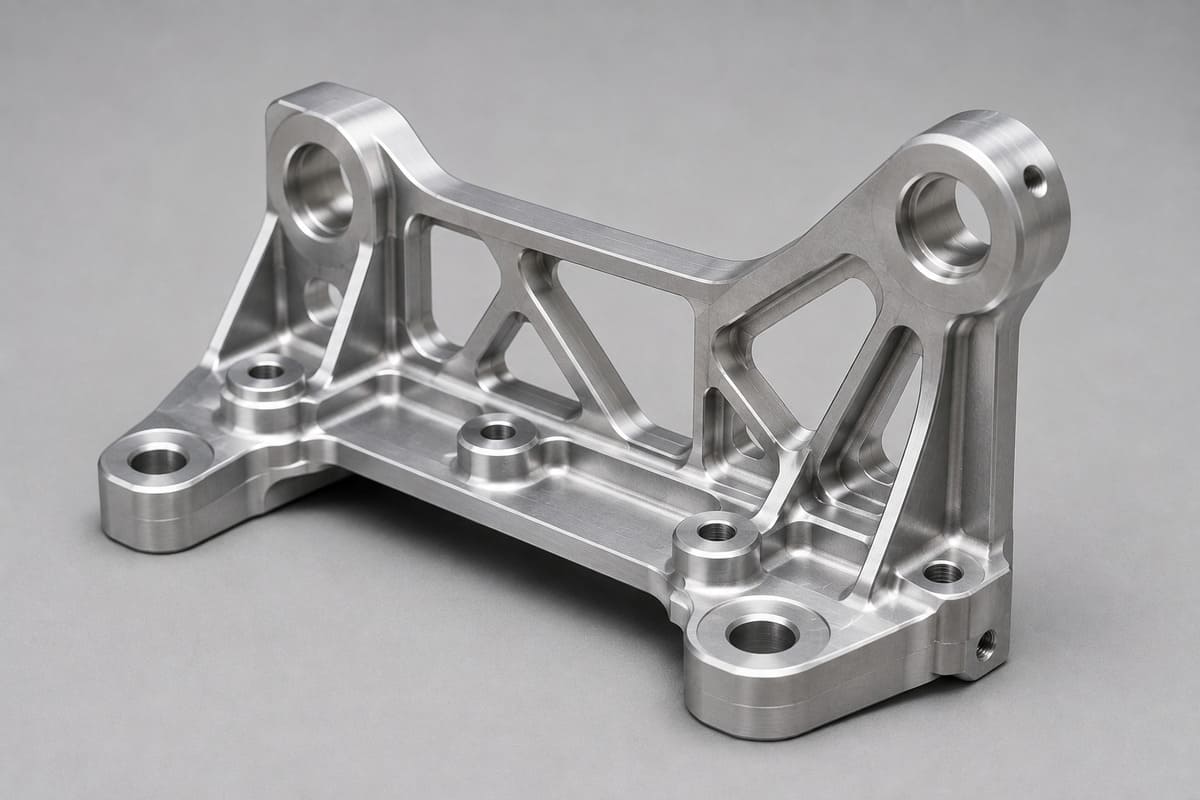
6061 مقابل 7075 الألومنيوم: القوة وإمكانية التصنيع والتكلفة والتطبيقات
المشاهدات: 0 المؤلف: NAITE TECH Engineering Team وقت النشر: 2026-09-21 المنشأ: موقع
6061 و7075 هما من أكثر سبائك الألومنيوم المحددة بشكل متكرر للأجزاء المصنعة باستخدام الحاسب الآلي. كلاهما يقدم نسبة عالية من القوة إلى الوزن، وقابلية تصنيع جيدة وتوافر واسع النطاق، لكنهما يحلان مشاكل هندسية مختلفة.
6061 هو بشكل عام السبيكة الأكثر توازناً. فهو يجمع بين قوة متوسطة إلى عالية مع مقاومة جيدة للتآكل، وقابلية اللحام، ومرونة التشطيب وتكلفة المواد الاقتصادية نسبيًا. يتم اختيار 7075 في المقام الأول عندما تكون القوة الميكانيكية الأعلى بشكل ملحوظ تستحق تكلفة المواد الإضافية والمقايضات في سلوك اللحام والتآكل.
ومع ذلك، بالنسبة للأجزاء المصنعة باستخدام الحاسب الآلي، لا ينبغي اختصار القرار إلى '6061 أرخص' أو '7075 أقوى'.
يعتمد الاختيار الصحيح على حالة التحميل، والهندسة، والحالة المزاجية، وشكل المنتج، واستراتيجية التصنيع، والتعرض البيئي، ومعالجة السطح، ومتطلبات الفحص وكمية الإنتاج.
في NAITE TECH، نقوم عادةً بتصنيع كلا السبيكتين لمكونات الألومنيوم المخصصة. يقارن هذا الدليل بين الطرازين 6061-T6/T651 و7075-T6/T651 من منظور الهندسة والتصنيع العملي.
بالنسبة لمعظم مكونات الألومنيوم المُشكَّلة باستخدام الحاسب الآلي للأغراض العامة، فإن 6061 هو نقطة البداية العملية لأنه يوفر مزيجًا مفيدًا من القوة وقابلية التشغيل الآلي ومقاومة التآكل وقابلية اللحام واستجابة الأكسدة والتوافر والتكلفة.
اختر 7075 الوقت الذي يستفيد فيه التصميم حقًا من إنتاجيته وقوة الشد الأعلى بكثير، خاصة عندما يكون حجم القسم أو وزن الجزء مقيدًا.
هناك فارق مهم غالبًا ما يتم إغفاله:
7075 أقوى بكثير من 6061، لكنه أكثر صلابة قليلاً.
تضع القيم المرجعية النموذجية المعامل المرن 6061-T6/T651 عند حوالي 68.9 جيجا باسكال و7075-T6/T651 عند حوالي 71.7 جيجا باسكال. وهذا ليس سوى اختلاف بسيط في الصلابة المرنة على الرغم من أن 7075 يتمتع بقوة إنتاجية أعلى بنسبة 80% تقريبًا.
إذا كانت شريحة 6061 تنحني كثيرًا بينما تظل أقل من العائد، فإن تغيير السبيكة إلى 7075 قد يؤدي بالتالي إلى انخفاض متواضع في الانحراف المرن. يمكن أن يكون لزيادة سمك القسم أو إضافة الأضلاع أو تغيير مسار التحميل تأثير أكبر بكثير.
6061 مقابل 7075 الألومنيوم في لمحة
ملكية
6061-T6/T651
7075-T6 / T651
الأهمية العملية
كثافة
~2.70 جم/سم⊃3؛
~2.81 جم/سم⊃3؛
7075 أثقل قليلاً عند الحجم المتساوي
قوة الشد في نهاية المطاف
~310 ميجا باسكال
~572 ميجا باسكال
يتمتع 7075 بقوة شد أعلى بكثير
قوة العائد
~276 ميجا باسكال
~503 ميجا باسكال
الميزة الرئيسية لـ 7075 هي الأجزاء المدمجة عالية التحميل
معامل مرن
~68.9 المعدل التراكمي
~71.7 جيجا
فقط اختلاف بسيط في الصلابة
صلابة برينل
~95 حصان
~150 حصان
7075 أصعب بكثير
مرجع قوة التعب *
~96.5 ميجا باسكال
~159 ميجا باسكال
مرجع خاص بالاختبار، وليس تصميمًا عالميًا مسموحًا به
مقاومة التآكل
عموما أفضل
عموما أقل في T6
البيئة والانتهاء من المسألة
قابلية اللحام الانصهار التقليدية
جيد، مع فقدان قوة HAZ
الفقراء عموما
مهم للتجمعات المصنعة
أنودة
شائعة ويمكن التنبؤ بها بشكل عام
ممكن، ولكن التحكم في المظهر/العملية يمكن أن يكون أكثر تطلبًا
تدعم البيانات المرجعية النموذجية لـ 6061-T6/T651 و7075-T6/T651 فرق القوة الكبير الموضح أعلاه، بينما تظل معاملاتها المرنة قريبة.
هذا التمييز أساسي للاختيار الجيد للمواد.
ما هو 6061 الألومنيوم؟
6061 عبارة عن سبيكة ألومنيوم قابلة للمعالجة بالحرارة من سلسلة 6xxx، ونظام السبائك الرئيسي فيها هو المغنيسيوم والسيليكون، مع كميات أقل من النحاس والكروم.
إنها واحدة من أكثر درجات الألومنيوم الهندسية استخدامًا على نطاق واسع لأنه لا توجد خاصية واحدة تهيمن على حساب جميع الخصائص الأخرى. وبدلاً من ذلك، يوفر 6061 توازنًا مفيدًا بين القوة الميكانيكية، ومقاومة التآكل، والقدرة على الانضمام، وقابلية التشغيل الآلي، وأداء التشطيب.
تصف جمعية الألومنيوم سبائك سلسلة 6xxx بأنها قابلة للمعالجة بالحرارة، وقابلة للتشكيل واللحام، مع قوة عالية إلى حد ما ومقاومة ممتازة للتآكل. 6061 هي واحدة من أشهر السبائك في تلك العائلة.
رقم السبيكة وحده لا يحدد المادة بشكل كامل. المزاج مهم.
6061-T6 بالحرارة وتم تعتيقه صناعيًا لتطوير خواصه الميكانيكية. تمت معالجة
6061-T651 يضيف تخفيف الضغط عن طريق التمدد المتحكم فيه. يتم مواجهة هذه الحالة بشكل شائع في اللوحة وهي مفيدة للمكونات المُشكَّلة حيث يمكن أن تؤدي إزالة نسبة كبيرة من المخزون الأصلي إلى كشف الضغوط المتبقية.
بالنسبة للألواح المصنعة بكثافة، أو الجيوب الكبيرة أو المكونات التي تحتوي على إزالة كبيرة للمواد من جانب واحد، يمكن أن تكون حالة إجهاد المادة الخام بنفس أهمية قوة الشد الاسمية.
ولذلك فمن الأفضل تحديد السبيكة المطلوبة والمزاج المطلوب على الرسم بدلاً من مجرد كتابة '6061 ألومنيوم'.
التطبيقات النموذجية لـ 6061
يُستخدم 6061 بشكل شائع في العلب المُشكَّلة باستخدام الحاسب الآلي، وأقواس التثبيت، ومكونات الماكينة، والهياكل الآلية، والتركيبات، والإطارات، ومكونات نقل الحرارة، وقطع غيار السيارات، والأجهزة الإلكترونية، والمكونات الهيكلية العامة.
كما أن قابليتها للحام تجعلها أكثر عملية من 7075 عندما يجب أن تصبح الأجزاء المُشكَّلة لاحقًا جزءًا من مجموعة ملحومة.
يشير Hydro إلى أن 6061 يستجيب بشكل جيد للأنودة ويتم لحامه بسهولة بالطرق التجارية الشائعة، على الرغم من أن لحام مكون T6 يقلل القوة في المنطقة المتأثرة بالحرارة ما لم يتم استخدام معالجة مناسبة بعد اللحام.
ما هو 7075 الألومنيوم؟
7075 عبارة عن سبيكة ألومنيوم من سلسلة 7xxx قابلة للمعالجة بالحرارة ومبنية حول نظام سبائك الزنك والمغنيسيوم والنحاس.
السبب الرئيسي للاستخدام هو القوة الميكانيكية.
في حالة T6/T651، يصل 7075 إلى مستويات قوة أعلى بكثير من تلك الموجودة في 6061 مع الحفاظ على الكثافة المنخفضة المرتبطة بالألمنيوم. وهذا يجعله مفيدًا للهياكل المدمجة حيث يكون الوزن وحجم القسم مقيدًا بإحكام.
تشمل التطبيقات الشائعة هياكل الفضاء الجوي، والأقواس عالية التحميل، وقطع غيار السيارات عالية الأداء، والأدوات، والأعمدة، والمكونات الميكانيكية الدقيقة والأجزاء الأخرى حيث يبرر الأداء العالي للقوة إلى الوزن المادة.
7075-T6 عبارة عن محلول معالج حرارياً ويتم تعتيقه صناعياً للحصول على قوة عالية.
يتضمن 7075-T651 تخفيف الضغط عن طريق التمدد ويتم مواجهته على نطاق واسع في اللوحة المستخدمة في التصنيع باستخدام الحاسب الآلي.
بالنسبة للأجزاء الهيكلية المُشكَّلة، ينبغي النظر في شكل المنتج وحالته معًا.
لا يمكن استبدال لوحة 7075 والبثق والتزوير لمجرد أن الثلاثة يحملون نفس رقم السبيكة. قد يختلف الحد الأدنى الميكانيكي وتدفق الحبوب والسمك المتاح والضغط المتبقي ومواصفات المواد المطبقة.
بالنسبة للمشاريع ذات الأحمال العالية أو المتعلقة بالفضاء، يجب أن يحدد الرسم مواصفات المواد المطلوبة بدلاً من الاعتماد فقط على تسمية عامة للسبائك.
ماذا عن 7075-T73 أو T7351؟
القوة القصوى ليست دائما الشرط الوحيد.
7075 في عائلة T6 معروف باعتبارات التآكل الناتج عن الإجهاد، خاصة في البيئات الصعبة وتوجهات مادية معينة. يتم استخدام درجات الحرارة الزائدة مثل T73/T7351 حيث تكون المقاومة المحسنة للتآكل والتكسير أكثر أهمية من الحفاظ على أقصى قوة T6. يلاحظ MatWeb هذه المقايضة مباشرة لـ 7075.
وهذا سبب آخر لأن الرسم الذي يشير إلى '7075' فقط غير مكتمل لتطبيق مهم.
6061 مقابل 7075 التركيب الكيميائي
السلوك المختلف لهذه السبائك يبدأ بالكيمياء الخاصة بها.
عنصر
6061 بالوزن%
7075 بالوزن%
السيليكون
0.40-0.80
.40.40
حديد
.70.70
.50.50
نحاس
0.15-0.40
1.20-2.00
المنغنيز
.150.15
.30.30
المغنيسيوم
0.80-1.20
2.10-2.90
الكروم
0.04-0.35
0.18-0.28
الزنك
.250.25
5.10-6.10
التيتانيوم
.150.15
.20.20
الألومنيوم
توازن
توازن
يعد محتوى الزنك والمغنيسيوم والنحاس الأعلى بكثير في 7075 أمرًا أساسيًا لقوته العالية التي تصلب بسبب هطول الأمطار. يعتمد 6061 بشكل أساسي على نظام المغنيسيوم والسيليكون الخاص به ويتمتع بمستوى قوة أكثر اعتدالًا مع مرونة تصنيع عامة أفضل.
تتوافق حدود التركيب المذكورة أعلاه مع جداول السبائك المشتقة من رابطة الألومنيوم.
6061 مقابل 7075 الخواص الميكانيكية
تعد جداول الخصائص الميكانيكية مفيدة، ولكن من السهل أيضًا إساءة استخدامها.
القيم المقتبسة عادةً عبر الإنترنت هي أرقام مرجعية نموذجية لمزاج معين. يعتمد الحد الأدنى من الخصائص الفعلية على المواصفات الحاكمة وشكل المادة والسمك واتجاه الاختبار.
ويجب استخدامها لمقارنة المواد، وليس استبدالها بشكل أعمى بقيم التصميم المعتمدة.
قوة الشد
قوة الشد النهائية النموذجية هي تقريبًا:
6061-T6/T651: 310 ميجا باسكال
7075-T6/T651: 572 ميجا باسكال
وهذا يضع 7075 عند قوة شد نهائية نموذجية أعلى بنسبة 84% تقريبًا من 6061.
بالنسبة للمكون الهيكلي المدمج حيث لا يمكن زيادة حجم القسم، يمكن أن يكون هذا الاختلاف كبيرًا للغاية.
قوة العائد
غالبًا ما تكون قوة الخضوع أكثر فائدة من القوة القصوى عند تقييم ما إذا كان الجزء سيأخذ مجموعة دائمة تحت التحميل الثابت.
القيم المرجعية النموذجية هي تقريبًا:
6061-T6/T651: 276 ميجا باسكال
7075-T6/T651: 503 ميجا باسكال
مرة أخرى، يوفر 7075 زيادة بنسبة 82% تقريبًا في قوة الخضوع النموذجية.
هذا هو اختلاف الخاصية الذي يبرر غالبًا 7075 في شريحة أو مكون هيكلي عالي التحميل وحساس للوزن.
صلابة
تبلغ قيم صلابة برينل النموذجية حوالي 95 HB لـ 6061-T6/T651 و150 HB لـ 7075-T6/T651.
تؤثر الصلابة العالية لـ 7075 على قوى القطع وتحميل الحافة وسلوك التآكل، على الرغم من أن الصلابة وحدها لا تحدد قابلية التصنيع باستخدام الحاسب الآلي بشكل عام.
أداء التعب
تُظهر البيانات المرجعية أيضًا قيمًا أعلى لقوة التعب لـ 7075-T6/T651 في ظل ظروف اختبار معملية محددة.
لا ينبغي تحويل هذا إلى قاعدة عامة '7075 يدوم X% لفترة أطول'.
يعتمد أداء التعب بشكل كبير على تركيز الإجهاد، وحالة السطح، وهندسة الشق، ومتوسط الإجهاد، وطيف الحمل، وتوجيه المواد، والتشطيب، وبيئة التآكل، وعيوب التصنيع.
بالنسبة للمكونات الحرجة للكلال، استخدم بيانات الكلال المناسبة لمواصفات المادة الفعلية وقم بإجراء تقييم هيكلي مناسب.
نسبة الكثافة والقوة إلى الوزن
6061 لديه كثافة نموذجية تبلغ حوالي 2.70 جم / سم ⊃ 3 ؛. 7075 يبلغ حوالي 2.81 جم/سم³.
في الهندسة المتطابقة، يكون المكون 7075 أثقل قليلاً.
السبب وراء وصف 7075 بأنه يتمتع بنسبة قوة عالية إلى الوزن ليس أنه أخف من 6061. بل لأن قوته تزيد بكثير من كثافته.
هذا التمييز مهم.
استبدال 6061 بـ 7075 دون تغيير الشكل الهندسي لن يجعل القطعة أخف وزنا. يتم تقليل الوزن فقط إذا كانت القوة الأعلى المسموح بها تمكن التصميم من استخدام مواد أقل مع الاستمرار في تلبية المتطلبات الهيكلية.
الصلابة: لماذا 7075 أقوى ولكن ليس أكثر صلابة
هذا هو أحد أهم الاختلافات بين القوة والسلوك الهيكلي.
معامل المرونة النموذجي:
6061-T6/T651: حوالي 68.9 جيجا باسكال
7075-T6/T651: حوالي 71.7 جيجا باسكال
الفرق هو حوالي 4٪ فقط.
يتحكم المعامل المرن في مقدار تمدد المادة أو انحناءها تحت الحمل قبل حدوث التشوه الدائم.
تتحكم قوة الخضوع عندما يبدأ التشوه الدائم.
هذه هي مشاكل التصميم المختلفة.
لنفترض أن شريحة الماكينة 6061 تظل أقل بكثير من قوة إنتاجها ولكنها تنحرف بمقدار 0.20 مم تحت حمل التشغيل. إن استبدال نفس الشكل الهندسي بـ 7075 لا يوفر أي شيء قريب من تقليل الانحراف بنسبة 80% لأن معامل المرونة بالكاد يتغير.
قد يكون التغيير الهندسي أكثر فعالية.
إن زيادة ارتفاع القسم أو إضافة ضلع أو تقصير الامتداد غير المدعوم أو تغيير مسار الحمل يمكن أن يؤدي إلى تحسين الصلابة أكثر بكثير من التغيير من سبيكة ألومنيوم تقليدية إلى أخرى.
هذه حالة شائعة حيث يمكن أن يؤدي تحديد 7075 إلى إضافة تكلفة دون حل المشكلة الهندسية الفعلية.
6061 مقابل 7075 قابلية التشغيل الآلي
يتم تصنيع كل من 6061-T6 و7075-T6 باستخدام الحاسب الآلي على نطاق واسع.
عبارة بسيطة مثل '6061 قابل للتشكيل آليًا و7075 صعب التشكيل آليًا' تعتبر بدائية للغاية بحيث لا تكون مفيدة.
توضح تقييمات قابلية التصنيع المنشورة المشكلة نفسها: البيانات المرجعية المشتقة من جمعية الألومنيوم / MatWeb التي يتم الاستشهاد بها بشكل شائع تعطي 6061-T6 / T651 تصنيف قابلية التصنيع حوالي 50 على مقياس الألومنيوم و 7075-T6 / T651 حوالي 70.
هذا لا يعني أن كل جزء 7075 سيكون أرخص أو أسهل في التصنيع.
تعتمد إمكانية التصنيع في مهمة CNC حقيقية على تشكيل الرقاقة، والصلابة، ومواد الأداة، وهندسة القطع، والتشحيم، وإشراك الأداة، وسمك الجدار، واستراتيجية مسار الأداة، وصلابة الجزء، والتسامح، وكمية الإنتاج.
كيف يتصرف 6061 أثناء التصنيع باستخدام الحاسب الآلي
6061 عبارة عن مادة راسخة للطحن والخراطة وتدعم معدلات إزالة المواد العالية عندما تكون ظروف الأدوات والقطع مناسبة.
نظرًا لأنه أكثر ليونة من 7075، فإن الحالة المتطورة وإخلاء الرقائق تستحق الاهتمام. يمكن للألمنيوم أن يلتصق بحافة القطع في ظل ظروف غير مناسبة، مما يتسبب في تراكم الحافة وتدهور تشطيب السطح.
تساعد أدوات القطع الحادة المخصصة للألمنيوم، وهندسة المشط المناسبة، والإخلاء الفعال للرقائق، والمبرد أو التشحيم المناسب في الحفاظ على قطع ثابت.
يعتبر 6061 جذابًا بشكل خاص للنماذج الأولية والإنتاج العام لأن المواد الخام متوفرة على نطاق واسع في أشكال القضبان والألواح والبثق.
كيف يتصرف 7075 أثناء التصنيع باستخدام الحاسب الآلي
7075 أصعب وأقوى، مما يزيد من الحمل المتطور مقارنة بدرجات الألومنيوم الأكثر ليونة.
وفي الوقت نفسه، يمكن أن يكون سلوك القطع جيدًا جدًا باستخدام الأدوات المناسبة. يجب ألا يتم تصنيف المادة تلقائيًا على أنها 'قابلة للتشكيل بشكل سيئ'.
بالنسبة للأجزاء الدقيقة، لا يكون الاهتمام الأكبر غالبًا ما إذا كان بإمكان القاطع إزالة المواد، ولكن كيفية التحكم في العملية الكاملة:
عندما نقتبس مكون 7075، فإننا لا نضيف التكلفة ببساطة لأن الرسم يقول '7075'. عادةً ما تكون المتطلبات الهندسية والعملية أكثر أهمية لوقت المعالجة من اسم السبيكة وحده.
الأجزاء ذات الجدران الرقيقة والتي تتطلب إزالة مواد عالية
تتطلب المكونات ذات الجدران الرقيقة تخطيط العملية بغض النظر عما إذا كانت 6061 أو 7075.
تعتبر حالة المخزون الأولية مهمة لأن المعالجة الآلية يمكن أن تعيد توزيع الضغوط المتبقية عند إزالة المواد.
بالنسبة للألواح ذات الجيوب الكبيرة أو الأرضيات الرقيقة أو إزالة المواد غير المتماثلة، فإن استخدام مادة مخففة للضغط مثل T651 والتخطيط لعمليات التخشين والتشطيب بشكل مناسب يمكن أن يحسن استقرار الأبعاد.
قد تتضمن الممارسة الجيدة إزالة المواد بشكل متوازن، وترك مخزون التشطيب، والتحكم في قوة التثبيت، والسماح لقطعة العمل بالاسترخاء بين العمليات، وقياس الميزات المهمة بعد وصول الجزء إلى حالة مستقرة.
إذا تعرض المكون للرطوبة أو الملح أو الاتصال بمعادن مختلفة، فيجب أخذ استراتيجية حماية السطح في الاعتبار في مرحلة التصميم وليس بعد اكتمال التصنيع.
بالنسبة للتطبيقات الشديدة، قد يتضمن الحل الصحيح أيضًا درجة حرارة 7075 مختلفة بدلاً من استخدام T6 تلقائيًا.
6061 مقابل 7075 الأنودة والتشطيب السطحي
يمكن أن يكون بأكسيد كل من 6061 و 7075.
ومع ذلك، فإن المظهر النهائي المؤكسد يتأثر بكيمياء السبائك، وحالة المواد الخام، وسطح المعالجة، والمعالجة المسبقة، وعملية الأكسدة والصبغ.
يستخدم 6061 على نطاق واسع للمكونات المؤكسدة ويعطي عمومًا نتائج يمكن التنبؤ بها للأجزاء الصناعية. يحدد Hydro على وجه التحديد خصائص التشطيب والأكسدة الجيدة لـ 6061.
يمكن أيضًا أكسدة 7075، بما في ذلك التطبيقات الواقية والأكسدة الصلبة، ولكن محتواه العالي من النحاس والزنك يمكن أن يؤثر على مظهر الطلاء واستجابة العملية.
بالنسبة للأجزاء التجميلية، فمن الأفضل الموافقة على اللمسة النهائية على مادة إنتاج تمثيلية بدلاً من افتراض أن خلائطين مختلفتين من الألومنيوم ستنتجان لونًا متطابقًا.
أنودة مستحضرات التجميل
بالنسبة للمساكن التي تواجه العملاء حيث يكون الاتساق البصري أكثر أهمية من الحد الأقصى لقوة المواد، غالبًا ما يكون 6061 هو نقطة البداية الأكثر عملية.
يجب أن يتذكر فريق التصميم أيضًا أن السبائك ليست سوى مصدر واحد للاختلاف. يمكن أن تؤثر مجموعات المواد المختلفة، وإعداد السطح، والتفجير بالخرز، واتجاه التصنيع، ودفعات الأكسدة على المظهر.
يجب التحكم في إنتاج الألوان الحرجة من خلال مواصفات نهائية متفق عليها، وعينة معتمدة عند الاقتضاء.
أنودة الثابت
يتم استخدام الأنودة الصلبة من النوع الثالث عندما تكون هناك حاجة إلى صلابة سطح أعلى ومقاومة التآكل.
يغير الطلاء الأنودي أيضًا أبعاده لأن نمو الأكسيد يحدث على السطح. لذلك يجب مراجعة التجاويف والخيوط وميزات التزاوج الدقيقة قبل الطلاء.
يجب أن يحدد رسم المعالجة ما إذا كانت الأبعاد تنطبق قبل أو بعد الانتهاء.
تدعم NAITE TECH عمليات الأنودة، والأكسدة الصلبة، وتفجير الخرز، والتلميع وغيرها من العمليات الثانوية من خلال منتجاتنا خدمات التشطيب السطحي.
6061 مقابل 7075 قابلية اللحام والتصنيع
إذا كان يجب لحام الجزء باستخدام طرق اللحام الانصهار التقليدية، فعادةً ما يكون دمج 6061 في التصميم أسهل بكثير.
يعتبر 6061 قابلاً للحام بسهولة بالطرق التجارية الشائعة، على الرغم من أن المنطقة المتأثرة بالحرارة لمكون T6 تفقد قوتها أثناء اللحام.
يجب أن يتم تضمين هذا التخفيض في التصميم الهيكلي.
على النقيض من ذلك، يعتبر 7075 بشكل عام مرشحًا ضعيفًا للحام الاندماج التقليدي. يصف Hydro أيضًا 7075 بأنه خيار لحام سيئ، مع الإشارة إلى أن اللحام بالمقاومة يمكن أن يكون ممكنًا في التطبيقات المناسبة.
إذا كان التصميم يتكون من عدة أعضاء هيكلية ملحومة، فإن اختيار 7075 فقط لقوة المادة الأصلية العالية يمكن أن يخلق طريق تصنيع غير مناسب من البداية.
يجب أن يتبع اختيار المواد عملية التجميع الكاملة، وليس فقط قوة المكون المعزول المُشكَّل آليًا.
6061 مقابل 7075 التكلفة
7075 تكلف بشكل عام أكثر من 6061 كمواد خام، ولكن تحديد الفرق كنسبة مئوية ثابتة أمر مضلل.
تتغير أسعار المعادن مع ظروف السوق، وشكل المخزون، والسمك، والمورد، وحجم الطلب، والشهادة، والتوافر.
والأهم من ذلك، أن المخزون الخام ليس سوى جزء واحد من مكون CNC النهائي.
نموذج التكلفة المفيد هو:
تكلفة الجزء النهائي = المادة + البرمجة + الإعداد + التصنيع + الأدوات + التشطيب + الفحص + المناولة + مخاطر العملية
تختلف مساهمة كل مصطلح من جزء إلى آخر.
تكلفة المواد الخام
بالنسبة لمكون بسيط مع القليل جدًا من الآلات، فإن فرق السعر بين مخزون 6061 و7075 قد يكون له تأثير قوي على التكلفة النهائية.
بالنسبة للجزء المعقد المكون من 5 محاور مع ساعات من وقت الماكينة والفحص الشامل والعديد من عمليات التشطيب، قد تمثل المادة نسبة مئوية أقل بكثير من السعر الإجمالي.
وفي هذه الحالة، حتى الفرق الكبير في سعر المواد الخام لا يترجم مباشرة إلى نفس النسبة المئوية للفرق في تكلفة الجزء النهائي.
تكلفة التصنيع
تكلفة التصنيع مدفوعة بعملية التصنيع.
تشمل العوامل المهمة حجم المخزون، وحجم إزالة المواد، والوصول إلى الأداة، وعدد الإعداد، ومشاركة القاطع، والتسامح، وحجم الميزة والفحص.
تؤثر السبيكة على العملية، لكنها متغير واحد فقط.
قد تكلف لوحة 7075 البسيطة المزودة بإعدادين أقل تكلفة للآلة من مبيت 6061 الممتلئ بالجيوب والذي يتطلب تحديد موضع بخمسة محاور وأدوات بعيدة المدى.
الكمية تغير التكلفة أيضًا
لا ينبغي مقارنة أسعار النموذج الأولي وأسعار الإنتاج بشكل مباشر.
يتم توزيع البرمجة والإعداد والتحقق من الجزء الأول على عدد المكونات في الدفعة.
لدى NAITE TECH مثال حقيقي لقوس التثبيت 6061-T6 حيث ينخفض سعر الوحدة بشكل كبير مع ارتفاع كمية الطلب بسبب توزيع تكاليف الإعداد الثابتة على المزيد من القطع. يوضح المثال أيضًا أن منحنى التكلفة يتسطح في النهاية بمجرد سيطرة المواد ووقت الآلة والأدوات والتشطيب.
من الأسهل تبرير تكلفة المواد الإضافية عندما توفر القوة الأعلى فائدة تصميمية قابلة للقياس.
تعتبر الدعامة الهيكلية المدمجة مثالًا جيدًا.
إذا كان تصميم 6061 لا يمكنه تلبية عامل الأمان المطلوب دون أن يصبح أكبر أو أثقل، فقد يسمح 7075 للمصمم بالحفاظ على الغلاف المطلوب أثناء رفع سعة الحمولة.
على العكس من ذلك، إذا كان الجزء 6061 يتمتع بالفعل بهامش أمان مناسب ويتم التحكم في التصميم عن طريق الصلابة أو مقاومة التآكل أو اللحام، فإن دفع ثمن 7075 قد يوفر القليل من القيمة العملية.
6061 مقابل 7075 للتصنيع باستخدام الحاسب الآلي: أيهما يجب أن تختار؟
يجب أن يبدأ اختيار المواد بوظيفة الجزء.
اختر 6061 عندما يحتاج التصميم إلى التوازن
يعد 6061 خيارًا قويًا للبدء في الأجزاء المصنعة آليًا للأغراض العامة حيث تكون القوة المتوسطة إلى العالية كافية ويقدر التصميم أيضًا مقاومة التآكل واللحام ومرونة التشطيب والتوافر وتكلفة المواد.
تشمل الأمثلة النموذجية أقواس الآلات، ومبيتات الإلكترونيات، وهياكل الروبوتات، ومكونات التركيبات، والأجهزة الصناعية العامة، والمرفقات المؤكسدة.
بالنسبة للعديد من مكونات CNC، هذا هو السبب في أن 6061 هو الألومنيوم الهندسي الافتراضي وليس البديل 'الأدنى' لـ 7075.
اختر 7075 عندما تحل القوة الأعلى عائقًا حقيقيًا
يصبح 7075 جذابًا عندما تكون قوة التصميم محدودة ويكون حجم القسم أو وزنه مقيدًا.
تشمل الأمثلة الأقواس الفضائية المدمجة والوصلات الميكانيكية عالية التحميل والمفاصل الهيكلية خفيفة الوزن ومكونات الأدوات عالية التحميل والأجزاء الميكانيكية عالية الأداء.
يجب أن يأخذ التصميم في الاعتبار بيئة التآكل، والحالة المزاجية، والتشطيب، وطريقة الانضمام والتكلفة.
عندما يكون 7075 هو الإفراط في الهندسة
قد يكون 7075 غير ضروري عندما يكون تصميم 6061 الحالي يتمتع بالفعل بقوة كافية ولا توجد فرصة لتقليل حجم القسم أو وزنه.
قد يكون الأمر أيضًا تجارة سيئة عندما يتطلب التجميع لحام الانصهار، أو يتم استخدام الجزء في بيئة حساسة للتآكل دون استراتيجية حماية مناسبة، أو أن التشطيب التجميلي المتسق له أولوية أعلى من القوة القصوى.
حالة شائعة أخرى هي التصميم الذي يتم التحكم فيه بالصلابة.
إذا كانت المشكلة هي انحراف مرن بدلاً من الخضوع، فإن الفرق بنسبة 4٪ تقريبًا في معامل المرونة يعني أن التغيير إلى 7075 قد يحقق أقل بكثير من المتوقع.
عندما 6061 قد لا تكون قوية بما فيه الكفاية
يصبح من الصعب تبرير 6061 عندما يتطلب تلبية متطلبات الحمولة استخدام مواد زائدة أو وزن غير مقبول أو حجم قسم لا يتناسب مع المظروف المتوفر.
في تلك الحالات، يمكن أن تصبح قوة الإنتاج الأعلى البالغة 7075 ميزة هندسية ذات معنى.
يجب أن يتم اتخاذ القرار بشكل مثالي بناءً على متطلبات التحميل والسلامة المحسوبة بدلاً من التفضيل العام لسبيكة واحدة.
6061 مقابل 7075 حسب التطبيق
مكونات الفضاء الجوي
كلمة 'الفضاء الجوي' لا تعني تلقائيًا 7075.
قد يبرر مكون الطائرة الهيكلي عالي التحميل 7075 أو أي سبيكة أخرى ومزاج فضائي.
لا يجوز استخدام تركيبات أو محول اختبار أو غلاف المعدات أو الدعامة غير الحرجة.
تعتمد المادة الصحيحة على المتطلبات الهيكلية والبيئة والمواصفات ومستوى الاعتماد.
بالنسبة لأجهزة الطيران، استخدم الرسم الهندسي الحاكم ومواصفات المواد المعمول بها بدلاً من المقارنة العامة على الويب.
الروبوتات والأتمتة
6061 يعمل بشكل جيد مع العلب وألواح التثبيت والإطارات وهياكل الروبوت العامة.
قد يبرر مفصل الذراع المدمج أو الوصلة خفيفة الوزن عالية التحميل تقييم 7075 إذا كانت قوة الخضوع الأعلى تسمح بمقطع عرضي أصغر.
بالنسبة للأنظمة عالية الدقة، قد تكون الصلابة أكثر أهمية من قوة الخضوع، لذلك تظل الهندسة أمرًا بالغ الأهمية.
السيارات ورياضة السيارات
6061 مفيد على نطاق واسع للأقواس والعلب والمحولات والمكونات الآلية العامة.
يمكن اعتبار 7075 للمكونات خفيفة الوزن عالية التحميل حيث لا يتطلب اللحام وتكون بيئة التشغيل مفهومة.
يجب تقييم التعرض الحراري وتحميل التعب وحماية السطح بشكل منفصل عن قوة الشد في درجة حرارة الغرفة.
الالكترونيات والمرفقات
6061 هي عادةً السبيكة الأكثر عملية للعلب الإلكترونية المُشكَّلة.
قوتها كافية للعديد من العبوات، وهي تعمل بشكل جيد، وتعمل بفعالية مع التشطيبات المؤكسدة الشائعة.
عادةً ما يوفر 7075 فائدة قليلة ما لم يكن السكن نفسه يحمل أحمالًا هيكلية عالية بشكل غير عادي.
الرقص والتركيبات والأدوات
يعتبر 6061 شائعًا في التركيبات والأعشاش والألواح وأدوات التجميع لأنه يجمع بين الأداء الميكانيكي المناسب والتصنيع الاقتصادي.
يمكن أن يكون 7075 مناسبًا حيث تستفيد الميزات الملولبة أو مناطق التثبيت أو الأقسام عالية التحميل من قوة أو صلابة أكبر.
يجب أن تكون آلية حمل الخدمة والتآكل المتوقعة للتركيب هي الدافع وراء القرار.
البيئات الخارجية والتآكل
6061 عادة ما يستحق الاهتمام أولاً حيث تكون المقاومة العامة للتآكل مهمة.
لا يزال من الممكن استخدام 7075 مع درجة حرارة مناسبة واستراتيجية حماية، ولكن لا ينبغي للمهندس أن يفترض أن السبائك عالية القوة هي تلقائيًا مادة بيئية أفضل.
6061 مقابل 7075 أمثلة على اختيار الجزء
جزء CNC
اختيار البدء المحتمل
السبب الهندسي
السكن الالكترونيات
6061
التكلفة ومقاومة التآكل والتشطيب
قوس التثبيت العام
6061
قوة متوازنة وقابلية التصنيع
مكون إطار الآلة الملحومة
6061
توافق أفضل مع اللحام
الضميمة التحكم بأكسيد
6061
طريق عملي للتشطيب التجميلي
لوحة لاعبا اساسيا
6061
توازن جيد بين الأداء والتكلفة
قوس مدمج عالي التحميل
تقييم 7075
قد تؤدي قوة الإنتاجية العالية إلى تقليل القسم المطلوب
مفصل هيكلي خفيف الوزن
تقييم 7075
قد تكون القوة مقابل الوزن ذات قيمة
مكون الأدوات عالي التحميل
تقييم 7075
قوة وصلابة أكبر
السكن المعدات في الهواء الطلق
6061
سلوك عام أفضل للتآكل
مكون فضائي ذو جدران رقيقة
خاص بالتطبيق
تحكم مواصفات المواد والمزاج والتحميل والشهادة
لم يتم كتابة هذا الجدول عمدًا كقاعدة مطلقة.
اسم الجزء لا يحدد السبيكة.
يمكن تحميل القوس بشكل خفيف أو تحميله بشكل كبير. يمكن أن يكون السكن هيكليًا أو وقائيًا بحتًا. يمكن أن تعمل التركيبة لمدة عشر دورات أو عدة ملايين.
حالة الرسم والتحميل أكثر أهمية من اسم الفئة.
ما هي التغييرات الفعلية على آلة CNC؟
من وجهة نظر موردي الآلات، يتغير اختيار السبائك أكثر من مجرد بند في أمر الشراء.
إنه يؤثر على اختيار المخزون، ومعلمات القطع، وتحميل الأدوات، وإمساك العمل، ومخاطر التشوه، واستراتيجية تشطيب السطح، وتخطيط الفحص.
بالنسبة إلى 6061، فإننا نولي اهتمامًا وثيقًا للأدوات الحادة وإخلاء الرقاقة ومنع الحافة المبنية عندما يكون مظهر السطح مهمًا.
بالنسبة لـ 7075، تؤدي الصلابة والقوة الأكبر إلى رفع الأحمال المتطورة، في حين تتطلب الأجزاء ذات الجدران الرقيقة عالية القوة غالبًا إمساكًا دقيقًا للعمل وتسلسلًا متحكمًا فيه من التخشين إلى التشطيب.
بالنسبة لأي من السبائك، قد تتحرك الأجزاء ذات الجيوب الثقيلة بعد إزالة المواد بشكل كبير إذا تم تحرير الضغط المتبقي.
ولهذا السبب لا ينبغي مراجعة الرسم إلا من خلال هندسة CAD النهائية. يجب أن يأخذ تخطيط العملية في الاعتبار المكان الذي يبدأ فيه الجزء، وكيف سيتم الاحتفاظ به وما هي المواد التي ستبقى بعد كل عملية.
1. ما الذي يحد من التصميم؟ إذا كان الشرط المحدد هو الخضوع أو القوة القصوى، فقد يقدم 7075 ميزة كبيرة. إذا كان الشرط المحدد هو الانحراف المرن، فقد يكون تغيير الهندسة أكثر فعالية.
2. هل يحتاج الجزء إلى اللحام؟ إذا كان اللحام بالصهر التقليدي جزءًا من عملية التجميع، فإن 6061 هو المادة الأكثر عملية بشكل عام.
3. ما هي البيئة التي سيراها الجزء؟ يجب مراعاة الرطوبة الخارجية والتعرض للملح والاتصال الجلفاني والضغط المستمر قبل اختيار 7075-T6.
4. ما هي النهاية المطلوبة؟ قد تؤثر الأنودة الوظيفية والأكسدة الصلبة والتحكم في الألوان التجميلية على اختيار السبائك وتخطيط الأبعاد.
5. هل ميزة القوة تبرر تكلفة الجزء النهائي؟ قارن مسار التصنيع بأكمله، وليس فقط سعر المواد الخام.
إذا تمت الإجابة على هذه الأسئلة بوضوح، يصبح اختيار المواد عادة أسهل بكثير.
الأخطاء الشائعة في اختيار المواد
اختيار 7075 ببساطة لأنه أقوى
تكون القوة الأعلى مفيدة فقط عندما يستفيد منها التصميم.
إذا كان المكون 6061 يفي بالفعل بمتطلبات التحميل، فإن التبديل إلى 7075 يمكن أن يؤدي إلى زيادة تكلفة المواد دون تحسين الوظيفة.
الخلط بين القوة والتصلب
ربما يكون هذا هو الخطأ الأكثر أهمية في مقارنات 6061 مقابل 7075.
قوة الخضوع 7075 أعلى بشكل كبير، ولكن معامل المرونة الخاص بها أعلى قليلاً فقط.
لا ينبغي حل مشكلة الانحراف ومشكلة قوة الخضوع بنفس الطريقة.
تجاهل المزاج
'6061' و'7075' هي مواصفات غير كاملة للعديد من الأجزاء الهندسية.
T6، T651، T73، T7351 وغيرها من المزاجات لها تاريخ وخصائص تصنيع مختلفة.
تحديد الشرط الذي يتطلبه التصميم.
مقارنة القيم من أشكال المنتجات المختلفة
قد يمزج جدول الإنترنت العام القيم من الورقة واللوحة والشريط والبثق والتزوير.
بالنسبة للمكون الحيوي، استخدم متطلبات الخاصية التي تنطبق على المنتج والمواصفات التي تم شراؤها فعليًا.
تجاهل المعالجة السطحية حتى بعد التصنيع
يمكن أن تؤثر الأنودة والطلاءات الأخرى على الأبعاد ومتطلبات التقنيع وملاءمة الخيط والتوصيل والمظهر.
يجب أن تكون متطلبات النهاية معروفة أثناء تخطيط العملية.
تطبيق التفاوتات الصارمة دون النظر إلى الهندسة
لا يضمن 6061 ولا 7075 دقة الأبعاد تلقائيًا.
يمكن للجدران الرقيقة والجيوب العميقة والأقسام الضعيفة والتثبيت المفرط أن تجعل التسامح الاسمي صعبًا بغض النظر عن قوة المادة.
يجب أن يتبع التسامح الحاجة الوظيفية وظروف التصنيع الواقعية.
كيف تقوم NAITE TECH بتصنيع قطع الألمنيوم 6061 و7075
تقوم NAITE TECH بتصنيع مكونات الألومنيوم 6061 و7075 المخصصة من كميات النماذج الأولية من خلال الإنتاج المتكرر.
تبدأ عمليتنا بمراجعة نموذج CAD والرسم الهندسي.
يتم فحص درجة المواد وحالتها وفقًا للتطبيق، يليها تقييم نموذج المخزون، وعقد العمل، والوصول إلى الأدوات، والتسامح، والانتهاء من السطح، ومتطلبات الفحص.
بالنسبة للمكونات شديدة التجهيز أو ذات الجدران الرقيقة، قد يتضمن تخطيط العملية التخشين المرحلي والتثبيت المتحكم فيه وعمليات التشطيب المخصصة لإدارة حركة الأبعاد.
يتم دمج التشطيب السطحي في خطة التصنيع حيث تكون الأنودة أو الأكسدة الصلبة أو السفع بالخرز أو التلميع أو المعالجات الأخرى مطلوبة.
ثم تتم مطابقة استراتيجية التفتيش مع الرسم. اعتمادًا على المشروع، يمكن أن يشمل ذلك القياس أثناء العملية، وفحص الأبعاد المعاير، والتحقق من CMM، وتوثيق المواد.
إجابات هندسية على الأسئلة الشائعة حول الألومنيوم 6061 و7075، بما في ذلك القوة والصلابة وإمكانية التصنيع باستخدام الحاسب الآلي ومقاومة التآكل والأكسدة واللحام والتكلفة واختيار المواد.
نعم. في ظروف T6/T651 المماثلة، يتمتع الألومنيوم 7075 بمقاومة شد وإنتاج أعلى بكثير من 6061.
وهذا يجعل 7075 مفيدًا بشكل خاص للمكونات المدمجة عالية التحميل حيث يصعب زيادة حجم القسم أو وزنه. تختلف الخصائص الفعلية باختلاف الحالة المزاجية وشكل المنتج والسمك والاتجاه ومواصفات المادة.
على الرغم من أن 7075 يتمتع بقوة إنتاجية أعلى بكثير، إلا أن معامل المرونة الخاص به أعلى بنسبة 4% فقط بناءً على القيم النموذجية. إذا كان أحد المكونات ينحرف أكثر من اللازم ولكنه يظل أقل من الإنتاجية، فقد يكون تغيير الشكل الهندسي أو سمك القسم أو التضليع أو مسار التحميل أكثر فعالية من مجرد التغيير من 6061 إلى 7075.
يمكن أن يكون كل من 6061-T6 و7075-T6 جيدًا في الماكينة، ووصف سبيكة واحدة بأنها أسهل في الماكينة عالميًا يمكن أن يكون مضللاً.
6061 أكثر ليونة ويدعم معدلات إزالة المواد العالية، ولكن ظروف القطع السيئة يمكن أن تعزز الحافة المبنية. 7075 أكثر صلابة ويزيد من الحمل المتطور، ومع ذلك يمكنه إنتاج سلوك قطع نظيف باستخدام الأدوات والمعلمات المناسبة.
بالنسبة لمكون CNC الفعلي، تعتمد قابلية التصنيع على الهندسة، ومشاركة الأداة، وسمك الجدار، وإمساك العمل، والتسامح، والانتهاء من السطح، وكمية الإنتاج بدلاً من تسمية السبائك وحدها.
6061 بشكل عام أقل تكلفة كمواد خام من 7075.
ومع ذلك، فإن المخزون الخام هو مكون واحد فقط من تكلفة جزء CNC النهائي. يمكن أن يكون للبرمجة، والإعداد، ووقت الماكينة، وعقد العمل، والأدوات، والتشطيب، والفحص، ومخاطر الخردة، وكمية الإنتاج تأثير مساوٍ أو أكبر.
لذلك يمكن أن يكلف تصنيع جزء 6061 المعقد تكلفة أكبر بكثير من تكلفة تصنيع جزء 7075 البسيط. يجب تقييم سعر المادة كجزء من مسار التصنيع الكامل.
يمكن أن تكون كلا السبائك مؤكسدة، ولكن 6061 هو الاختيار الأكثر وضوحًا بشكل عام للمكونات المؤكسدة التجميلية.
يمكن أيضًا أكسدة 7075، بما في ذلك الأكسدة الصلبة، ولكن محتواه العالي من الزنك والنحاس يمكن أن يؤثر على مظهر الطلاء واستجابة اللون.
بالنسبة للإنتاج ذي الألوان الحرجة، يجب الموافقة على اللمسة النهائية على مواد إنتاج تمثيلية بدلاً من افتراض أن 6061 و7075 سينتجان مظهرًا مؤكسدًا متطابقًا.
يعتبر 7075 بشكل عام خيارًا سيئًا للحام الانصهار التقليدي بسبب التشققات والمخاوف المعدنية.
إذا أصبح المكون جزءًا من مجموعة ألومنيوم ملحومة، فعادةً ما يكون 6061 هو الخيار الأكثر عملية.
لا يزال اللحام 6061-T6 يقلل من القوة في المنطقة المتأثرة بالحرارة، لذلك يجب تصميم المفصل والهيكل المحيط به لحالة المواد بعد اللحام.
يوفر 6061 عمومًا مقاومة عامة للتآكل أفضل من 7075-T6.
عند استخدام 7075 في البيئات الصعبة، يجب أن يأخذ التصميم في الاعتبار الرطوبة، والتعرض للأملاح، وإجهاد الشد المستدام، والاتصال الجلفاني، والمزاج، والمعالجات السطحية الواقية.
في التطبيقات الحساسة للتآكل والإجهاد، يمكن أخذ درجات حرارة 7075 أخرى في الاعتبار مثل T73 أو T7351 وفقًا للمتطلبات الهندسية الحاكمة.
لا، إن الفضاء الجوي هو قطاع تطبيقي، وليس مطلبًا ماديًا واحدًا.
قد يبرر المكون الهيكلي عالي التحميل 7075 أو أي سبيكة فضائية أخرى عالية القوة. قد تستخدم التركيبات ومعدات الاختبار والعلب والمحولات والمكونات ذات التحميل المنخفض 6061 أو درجات الألومنيوم الأخرى.
يجب أن يتبع القرار الرسم الهندسي، وحالة التحميل، ومتطلبات الشهادة، وبيئة التآكل، ومواصفات المواد المعمول بها.
ليس تلقائيا.
على الرغم من أن 7075 يوفر قوة أعلى بكثير، فإنه يختلف أيضًا عن 6061 في سلوك التآكل، وقابلية اللحام، والكثافة، والاستجابة النهائية، وخيارات المزاج، وتكلفة المواد.
ولذلك ينبغي مراجعة البديل مقابل المتطلبات الوظيفية والتصنيعية الكاملة بدلاً من الموافقة عليه فقط لأن 7075 له قيمة قوة شد أعلى.
ابدأ بالمتطلبات الهيكلية بدلاً من اسم السبيكة.
إذا كان 6061 يفي بالفعل بالحمل المطلوب، وظروف التعب، وهامش الأمان، والمتطلبات البيئية، والهندسة المتاحة، فإن التغيير إلى 7075 قد يوفر فائدة عملية قليلة.
يصبح 7075 مرشحًا أقوى عندما يكون التصميم محدود القوة ولا يمكنه زيادة حجم القسم أو وزنه.
إذا كان اختيار المواد غير مؤكد، فراجع نموذج CAD، والرسم الفني، وحالة السبائك، وظروف التحميل، وتشطيب السطح، والكمية، وبيئة الاستخدام النهائي معًا قبل إطلاق الجزء للإنتاج.
الخلاصة: 6061 أو 7075؟
لا يوجد فائز عالمي بين 6061 و 7075.
6061 عادة ما تكون المادة الأكثر توازناً للتصنيع باستخدام الحاسب الآلي العام. فهو يجمع بين القوة المفيدة والمقاومة الجيدة للتآكل وقابلية اللحام وأداء التشطيب والتوافر الواسع وتكلفة المواد المنخفضة.
يصبح 7075 ذا قيمة عندما تحل الإنتاجية العالية وقوة الشد بشكل كبير عائقًا هيكليًا حقيقيًا.
الفرق الأكثر أهمية هو أن القوة والصلابة ليسا نفس الشيء.
يمكن أن يحمل 7075 إجهادًا أعلى بكثير قبل الخضوع، لكن معامل المرونة الخاص به أكبر قليلاً فقط من 6061. إذا كان المكون ينحرف بدلاً من الخضوع، فإن إعادة تصميم الشكل الهندسي قد تؤدي إلى تحسن أكبر من تغيير السبائك.
ولذلك فإن القرار المادي السليم يجب أن يأخذ في الاعتبار ما يلي:
حالة التحميل، والصلابة، والهندسة، والمزاج، والتعرض للتآكل، والانضمام، وتشطيب السطح، وطريق التصنيع، وإجمالي تكلفة الجزء النهائي.
بالنسبة لمشروع CNC، أفضل وقت لحل هذه الأسئلة هو قبل بدء الإنتاج.