المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 12-06-2026 المنشأ: موقع
في التصنيع باستخدام الحاسب الآلي، يعد نصف قطر الزاوية الداخلية أحد ميزات التصميم الأكثر تجاهلًا بشكل متكرر. في حين أن الزوايا الداخلية الحادة قد تبدو مثالية في نماذج CAD، إلا أنها غالبًا ما تكون صعبة أو باهظة الثمن أو حتى مستحيلة الإنتاج بكفاءة باستخدام أدوات القطع القياسية CNC.
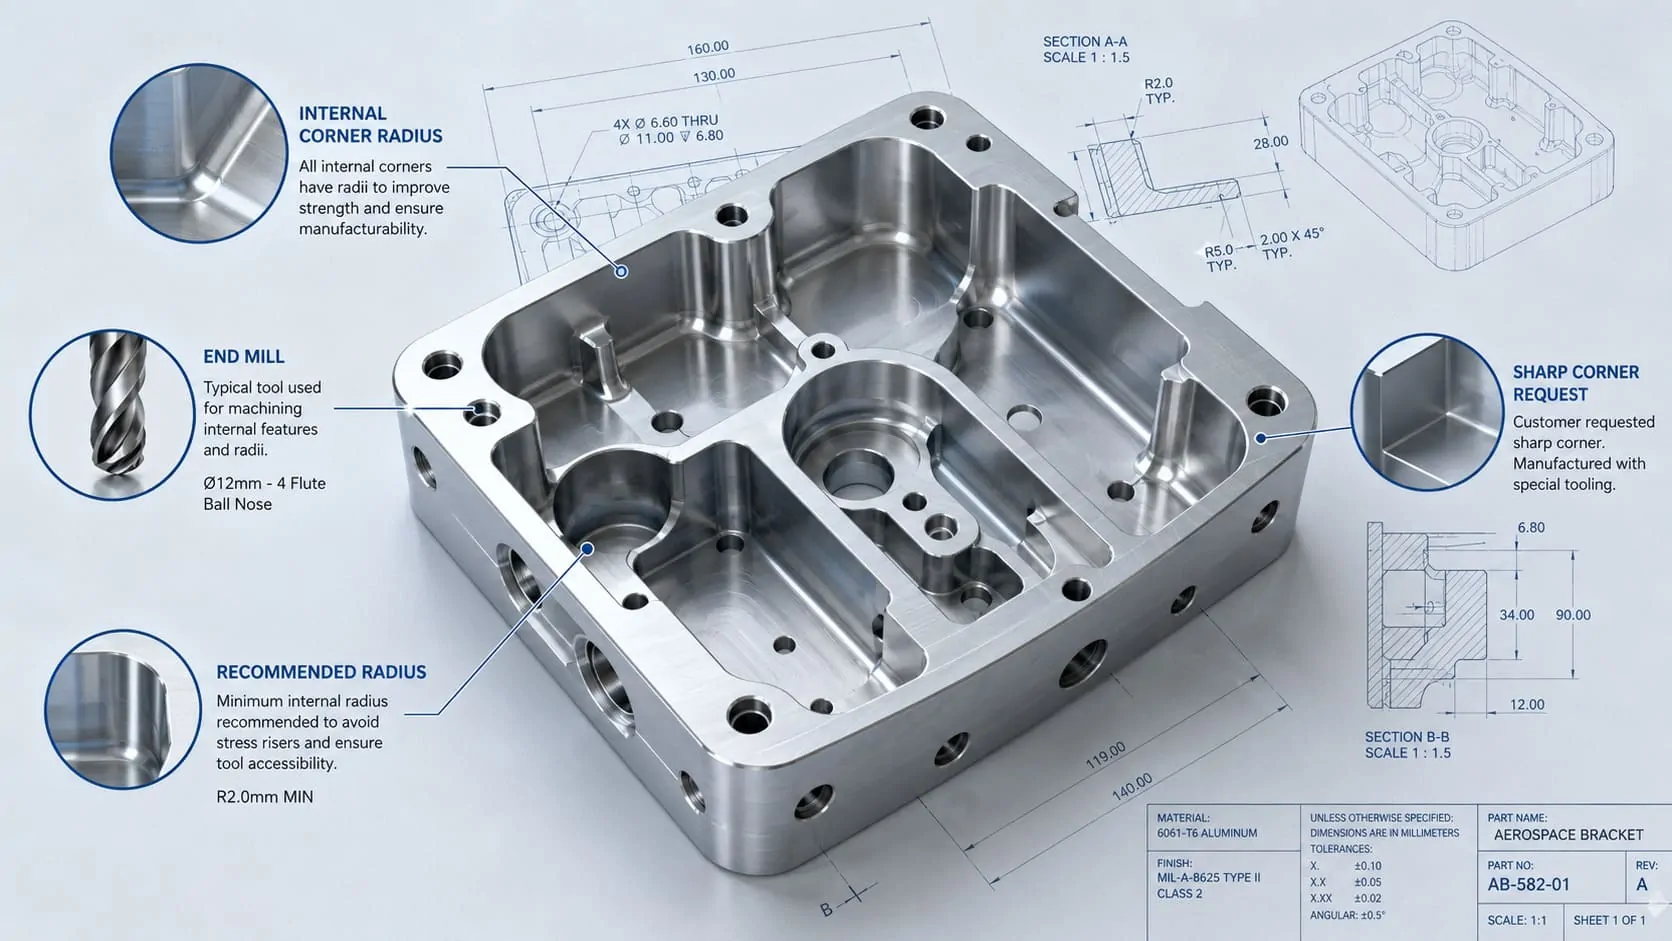
إن فهم كيفية إنشاء نصف قطر الزاوية الداخلية أثناء التصنيع يمكن أن يساعد المهندسين على تحسين قابلية تصنيع الأجزاء، وتقليل وقت المعالجة، وتحقيق نتائج إنتاج أكثر اتساقًا. يلعب التصميم المناسب لنصف قطر الزاوية أيضًا دورًا مهمًا في عمر الأداة وجودة تشطيب السطح وتكلفة الإنتاج الإجمالية.
سواء كنت تصمم نماذج أولية دقيقة أو مكونات إنتاج، اتبع ما يلي يمكن أن تساعد إرشادات تصميم CNC في منع مشكلات التصنيع الشائعة قبل بدء الإنتاج. يجب أيضًا تقييم قرارات نصف قطر الزاوية الداخلية جنبًا إلى جنب تصميم سمك الجدار ، واختيار المواد، واعتبارات التصميم الشامل لقابلية التصنيع (DFM) .
بالنسبة للتطبيقات التي تتطلب تفاوتات صارمة وأشكال هندسية معقدة، يقدم الموردون ذوو الخبرة غالبًا ما تقوم خدمات التصنيع باستخدام الحاسب الآلي الدقيقة بمراجعة مواصفات نصف قطر الزاوية أثناء التقييم الهندسي لضمان الأداء الأمثل للتصنيع.
✔ لماذا لا تستطيع ماكينات CNC إنشاء زوايا داخلية حادة تمامًا ✔ إرشادات نصف قطر الزاوية الموصى بها لأحجام الأدوات المختلفة ✔ كيف يؤثر نصف قطر الزاوية على سرعة المعالجة وعمر الأداة ✔ أخطاء تصميم نصف قطر الزاوية الداخلية الشائعة ✔ زوايا عظم الكلب مقابل نصف قطر الزاوية القياسي ✔ أفضل الممارسات لتحسين قابلية التصنيع باستخدام الحاسب الآلي
نصف قطر الزاوية الداخلية هو الانتقال الدائري الذي تم إنشاؤه حيث يلتقي سطحان داخليان داخل جزء مُشكل باستخدام الحاسب الآلي. على عكس الحواف الخارجية، التي يمكن تشكيلها غالبًا بمقاطع حادة، يتم إنتاج الزوايا الداخلية باستخدام أدوات القطع الدوارة التي تترك بشكل طبيعي نصف قطر يساوي أو أكبر من نصف قطر أداة القطع.
ونتيجة لذلك، لا يمكن عمومًا تحقيق الزوايا الداخلية الحادة تمامًا باستخدام عمليات الطحن التقليدية باستخدام الحاسب الآلي. وبدلاً من ذلك، يجب على المهندسين تصميم أنصاف أقطار زاوية تتوافق مع أحجام أدوات القطع المتاحة وإمكانيات التصنيع.
يعد فهم هذا القيد جزءًا مهمًا من الفعالية إرشادات التصميم باستخدام الحاسب الآلي (CNC) ، تساعد المصممين على إنشاء أجزاء أسهل في التصنيع، وأكثر فعالية من حيث التكلفة، وأكثر ملاءمة للتصنيع على نطاق الإنتاج.
أثناء الطحن باستخدام الحاسب الآلي، تتم إزالة المواد باستخدام المطاحن الطرفية الدوارة. نظرًا لأن هذه الأدوات تحتوي على شكل قطع دائري، فإنها لا تستطيع إنتاج زاوية داخلية مربعة تمامًا.
عادةً ما يتم تحديد أصغر نصف قطر زاوية داخلي يمكن تحقيقه من خلال نصف قطر أداة القطع المستخدمة. على سبيل المثال:
قطر مطحنة النهاية |
الحد الأدنى من نصف القطر الداخلي |
|---|---|
2 ملم |
1 ملم |
4 ملم |
2 ملم |
6 ملم |
3 ملم |
8 ملم |
4 ملم |
في معظم التطبيقات، يتم تشجيع المصممين على استخدام نصف قطر زاوية أكبر من الحد الأدنى المطلوب كلما أمكن ذلك. تعمل أنصاف الأقطار الأكبر على تحسين إمكانية الوصول إلى الأداة، وتقليل إجهاد المعالجة، وغالبًا ما تسمح بدورات معالجة أسرع.
بالنسبة للمكونات التي تتطلب أشكالًا هندسية داخلية معقدة، يتم توفير التعاون مع الموردين يمكن أن تساعد خدمات التصنيع باستخدام الحاسب الآلي المخصصة في تحديد مواصفات نصف قطر الزاوية الأكثر عملية قبل بدء الإنتاج.
من المفاهيم الخاطئة الشائعة أن آلات CNC يمكنها إعادة إنتاج كل ميزة تمامًا كما تظهر في نموذج CAD. في حين أن معدات CNC الحديثة توفر دقة استثنائية، تظل الزوايا الداخلية محدودة بهندسة أداة القطع.
يتطلب إنشاء زاوية داخلية حادة تمامًا أداة قطع بقطر صفر، وهو أمر مستحيل ماديًا. حتى تقنيات التصنيع المتقدمة تعتمد عادةً على أدوات ذات نصف قطر صغير بدلاً من الآلات الحقيقية ذات الزوايا الحادة.
غالبًا ما تؤدي محاولة تحديد زوايا حادة تمامًا إلى ما يلي:
زيادة وقت المعالجة
متطلبات الأدوات الإضافية
ارتفاع تكلفة التصنيع
انخفاض عمر الأداة
زيادة تعقيد الإنتاج
لهذا السبب، يتم تضمين تحسين نصف قطر الزاوية الداخلية بشكل متكرر في مراجعات التصميم للتصنيع (DFM) قبل بدء الإنتاج.
تنشأ العديد من مشكلات نصف قطر الزاوية أثناء مرحلة تصميم CAD وليس أثناء المعالجة نفسها. غالبًا ما يحدد المهندسون زوايا داخلية حادة دون النظر إلى أدوات القطع التي سيتم استخدامها لتصنيع الجزء.
من منظور التصنيع، يمكن أن يؤدي اختيار نصف قطر الزاوية الذي يتوافق مع أحجام الأدوات القياسية إلى تحسين كفاءة المعالجة بشكل كبير، وتقليل تعقيد الإعداد، وخفض تكلفة الإنتاج الإجمالية. عادةً ما يقوم الموردون ذوو الخبرة الذين يقدمون خدمات التصنيع باستخدام الحاسب الآلي الدقيقة بتقييم هندسة الزوايا في وقت مبكر من عملية مراجعة التصميم لضمان توافق التصميم مع قدرات التصنيع في العالم الحقيقي.
على الرغم من أن الزوايا الداخلية الحادة قد تبدو نظيفة ودقيقة في نموذج CAD، إلا أنها غالبًا ما تخلق تحديات تصنيعية كبيرة في التصنيع باستخدام الحاسب الآلي. نظرًا لأن أدوات القطع مستديرة بطبيعتها، فإن إنتاج هندسة داخلية حادة يتطلب عادةً أدوات أصغر أو عمليات تصنيع إضافية أو تعديلات في التصميم.
يساعد فهم هذه القيود المهندسين على إنشاء تصميمات أسهل في التصنيع وأكثر فعالية من حيث التكلفة وأكثر ملاءمة للإنتاج.
تعمل قواطع الطحن CNC على إزالة المواد باستخدام حافة قطع دائرية دوارة. ونتيجة لذلك، فإن كل زاوية داخلية ترث بشكل طبيعي نصف قطر يعتمد على قطر الأداة.
على عكس الزوايا الخارجية، والتي غالبًا ما يمكن تشكيلها لتبدو حادة، تتطلب الزوايا الداخلية دائمًا مستوى معينًا من نصف القطر ما لم يتم تقديم عمليات ثانوية.
يعد هذا القيد الهندسي أحد المبادئ الأساسية التي يتم تناولها في الحديث دليل التصنيع باستخدام الحاسب الآلي وينبغي النظر فيه في وقت مبكر من عملية التصميم.
مع انخفاض نصف قطر الزاوية الداخلية، تصبح أدوات القطع الأصغر ضرورية.
في حين أن المطاحن النهائية الصغيرة يمكن أن تنتج أنصاف أقطار أكثر إحكامًا، إلا أنها تقدم أيضًا العديد من تحديات التصنيع:
تقليل صلابة الأداة
زيادة انحراف الأداة
معدلات إزالة المواد أبطأ
ارتداء أداة أعلى
دورات تصنيع أطول
على سبيل المثال، قد يتطلب تقليل نصف القطر الداخلي من 3 مم إلى 1 مم أداة أصغر بكثير وتمريرات تشغيل إضافية.
في العديد من الحالات، يمكن أن تؤدي زيادة نصف قطر الزاوية قليلاً إلى تحسين كفاءة المعالجة بشكل كبير دون التأثير على وظائف الأجزاء.
عندما يتم تحديد أنصاف أقطار صغيرة جدًا أو زوايا شبه حادة، تصبح استراتيجيات المعالجة أكثر تعقيدًا.
قد تكون هناك حاجة إلى تمريرات تشطيب إضافية لتحقيق الشكل الهندسي المطلوب، مما يؤدي إلى زيادة:
وقت تشغيل الآلة
تعقيد البرمجة
تغييرات الأداة
متطلبات التفتيش
يمكن أن تساهم هذه العوامل في فترات زمنية أطول وارتفاع تكاليف الإنتاج، خاصة بالنسبة للأجزاء المخصصة منخفضة الحجم والمكونات الدقيقة.
تؤثر متطلبات نصف قطر الزاوية بشكل مباشر على كفاءة الإنتاج.
تتطلب التصميمات التي تستخدم أنصاف أقطار قياسية متوافقة مع الأدوات عمومًا عمليات تصنيع أقل وتسمح بسرعات قطع أعلى. على العكس من ذلك، فإن التصميمات التي تتطلب أنصاف أقطار صغيرة بشكل غير عادي قد تزيد من التكلفة بسبب:
اختيار التصميم |
تأثير التصنيع |
|---|---|
نصف قطر الزاوية أكبر |
تصنيع أسرع وتكلفة أقل |
نصف قطر الأداة القياسية |
تحسين الكفاءة |
نصف قطر الزاوية الصغيرة |
وقت تصنيع أطول |
بالقرب من الزاوية الحادة |
ارتفاع تكلفة الأدوات والإعداد |
عند تقييم فرص تحسين التكلفة، غالبًا ما تتم مراجعة تحديد نصف قطر الزاوية جنبًا إلى جنب تصميم سمك الجدار ، واختيار المواد، ومتطلبات التصميم الشامل لقابلية التصنيع (DFM) .
يركز العديد من المهندسين على تحقيق أصغر نصف قطر داخلي ممكن دون تقييم ما إذا كانت الميزة ضرورية من الناحية الوظيفية.
من منظور التصنيع، يوفر نصف قطر الزاوية الأكبر بشكل عام مزايا كبيرة. يمكن استخدام أحجام الأدوات القياسية بشكل أكثر فعالية، وتقليل قوى القطع، وتصبح عمليات التشغيل أكثر استقرارًا.
في بيئات الإنتاج، يوصي الموردون الذين يقدمون خدمات التصنيع باستخدام الحاسب الآلي الدقيقة في كثير من الأحيان بزيادة نصف قطر الزاوية الداخلية حيثما تسمح متطلبات التصميم بذلك. حتى الزيادات الصغيرة في نصف القطر يمكن أن تقلل من وقت المعالجة، وتحسن عمر الأداة، وتخفض تكلفة الإنتاج الإجمالية دون التأثير على أداء الأجزاء.
بالنسبة للمكونات المعقدة، يمكن لمراجعة التصميم التي يتم إجراؤها أثناء عملية سوق دبي المالي في كثير من الأحيان تحديد تحسينات نصف قطر الزاوية قبل بدء التصنيع.
يمكن حل العديد من مشكلات نصف قطر الزاوية الداخلية قبل الإنتاج ببساطة عن طريق محاذاة هندسة الزاوية مع أحجام الأدوات القياسية.
تساعد المراجعة الهندسية المبكرة في تحديد ما إذا كان نصف القطر المحدد ضروريًا لوظيفة الجزء أو ما إذا كان نصف القطر الأكبر يمكن أن يحسن قابلية التصنيع مع الحفاظ على هدف التصميم.
يعد اختيار نصف قطر الزاوية الداخلي المناسب أحد أبسط الطرق لتحسين قابلية التصنيع باستخدام الحاسب الآلي. في معظم الحالات، لا يكون نصف القطر الأمثل هو أصغر نصف قطر يمكن تحقيقه، ولكنه أكبر نصف قطر يفي بالمتطلبات الوظيفية ومتطلبات التجميع.
يسمح نصف قطر الزاوية الأكبر باستخدام أدوات قطع أكثر صلابة، وتحسين كفاءة المعالجة، وتقليل تآكل الأدوات، وغالبًا ما يؤدي إلى خفض تكاليف التصنيع الإجمالية.
كقاعدة عامة، يجب تصميم نصف قطر الزاوية الداخلية حول أحجام أدوات القطع القياسية كلما أمكن ذلك.
عادةً ما يكون الحد الأدنى لنصف قطر الزاوية الداخلية الذي يمكن تحقيقه مساويًا لنصف قطر أداة القطع. ومع ذلك، غالبًا ما يُفضل تصميم أنصاف أقطار أكبر قليلًا لأنه يوفر مرونة أكبر في التصنيع.
قطر مطحنة النهاية |
شعاع الأداة |
أوصى نصف قطر الزاوية الداخلية |
|---|---|---|
2 ملم |
1 ملم |
1.0-1.5 ملم |
4 ملم |
2 ملم |
2.0-3.0 ملم |
6 ملم |
3 ملم |
3.0-4.5 ملم |
8 ملم |
4 ملم |
4.0-6.0 ملم |
10 ملم |
5 ملم |
5.0-8.0 ملم |
بالنسبة لمعظم المكونات المطحونة باستخدام الحاسب الآلي، فإن استخدام نصف قطر أكبر قليلاً من الحد الأدنى لنصف قطر الأداة يمكن أن يحسن أداء القطع ويقلل وقت المعالجة.
يجب أيضًا مراعاة متطلبات نصف قطر الزاوية الداخلية بالنسبة لهندسة الجزء الإجمالي.
حجم ميزة الجزء |
الشعاع الموصى به |
|---|---|
الميزات الصغيرة (<20 مم) |
1-2 ملم |
الميزات المتوسطة (20-100 ملم) |
2-5 ملم |
ميزات كبيرة (> 100 مم) |
5 ملم+ |
تستفيد الأجزاء الأكبر حجمًا بشكل عام من نصف قطر الزاوية الأكبر لأنه يمكن استخدام الأدوات الأكبر حجمًا بشكل أكثر فعالية، مما يؤدي إلى تحسين كفاءة المعالجة وتقليل أوقات الدورات.
يمكن أن يؤثر اختيار المواد على توصيات نصف قطر الزاوية لأن المواد المختلفة تستجيب بشكل مختلف لقوى القطع وتآكل الأداة.
مادة |
توصية نصف القطر النموذجية |
|---|---|
الألومنيوم |
يمكن تحقيق نصف قطر أصغر بشكل عام |
الفولاذ المقاوم للصدأ |
ينصح بنصف قطر معتدل |
التيتانيوم |
يفضل أنصاف الأقطار الأكبر لتحقيق الاستقرار |
نظرة خاطفة |
تعمل نصف القطر الأكبر على تحسين اتساق المعالجة |
ABS |
نصف قطر معتدل مناسب |
عند تصميم أجزاء من مواد مختلفة، يجب تقييم اختيار نصف القطر جنبًا إلى جنب مع اختيار المواد واستراتيجية التصنيع الشاملة.
أفضل الممارسات الشائعة في تصميم CNC هي:
استخدم أكبر نصف قطر زاوية داخلي لا يتعارض مع وظيفة الجزء.
توفر نصف القطر الأكبر العديد من المزايا:
تحسين صلابة الأداة
سرعات تصنيع أسرع
انخفاض الاهتزاز
تشطيب سطحي أفضل
انخفاض تكاليف الأدوات
عمر أطول للأداة
ما لم يكن هناك حاجة إلى نصف قطر صغير للتجميع أو لأسباب وظيفية، فإن نصف القطر الأكبر يؤدي عمومًا إلى تصنيع أكثر كفاءة.
يحدد العديد من المصممين نصف قطر الزاوية بناءً على تفضيلات CAD بدلاً من متطلبات التشغيل الآلي. في حين أن أنصاف الأقطار الصغيرة قد تبدو أكثر وضوحًا من الناحية البصرية، إلا أنها غالبًا ما تزيد من تعقيد المعالجة دون توفير فوائد وظيفية ذات معنى.
من منظور التصنيع، عادةً ما توفر أنصاف أقطار الزوايا التي تتوافق مع أحجام الأدوات القياسية أفضل توازن بين الدقة وكفاءة التكلفة وسرعة الإنتاج.
عروض الموردين توصي خدمات التصنيع باستخدام الحاسب الآلي عند الطلب في كثير من الأحيان بتعديل نصف قطر الزاوية أثناء عملية سوق دبي المالي لتحسين قابلية التصنيع وتقليل تكاليف التشغيل غير الضرورية.
عند تقييم تصميمات أجزاء CNC، يجب مراجعة نصف قطر الزاوية الداخلية مع:
تصميم سمك الجدار
اختيار المواد
متطلبات التسامح
إمكانية الوصول إلى الأداة
استراتيجية التصنيع
غالبًا ما يؤدي تحسين هذه العوامل معًا إلى عملية تصنيع أكثر كفاءة وموثوقية.
نصف قطر الزاوية الداخلية هو أكثر من مجرد ميزة هندسية. إنه يؤثر بشكل مباشر على قوى القطع، ومشاركة الأدوات، واستقرار المعالجة، وكفاءة الإنتاج الشاملة.
يمكن أن يؤدي اختيار نصف قطر مناسب إلى تحسين أداء المعالجة خلال عملية التصنيع، في حين أن نصف القطر الصغير جدًا غالبًا ما يزيد من التعقيد ومخاطر الإنتاج.
يساعد فهم هذه التأثيرات المهندسين على اتخاذ قرارات تصميمية أفضل وتحقيق نتائج تصنيع أكثر موثوقية.
يتأثر عمر الأداة بشكل كبير بحجم نصف قطر الزاوية الداخلية.
تتطلب أنصاف الأقطار الصغيرة عادةً أدوات قطع أصغر، والتي تكون أكثر عرضة للانحراف والاهتزاز والتآكل. نظرًا لأن الأدوات الأصغر حجمًا تتمتع بصلابة أقل، فإنها تواجه أحمال قطع أعلى وغالبًا ما تتطلب معلمات تصنيع منخفضة.
يسمح نصف قطر الزاوية الأكبر باستخدام أدوات قطع أقوى وأكثر صلابة، مما يؤدي إلى:
انخفاض ضغط القطع
تقليل تآكل الأدوات
تحسين استقرار الأداة
عمر أطول للأداة
بالنسبة لبيئات الإنتاج التي تكون فيها تكاليف الأدوات واستخدام الماكينات مهمة، غالبًا ما يوفر نصف القطر الأكبر مزايا تشغيلية كبيرة.
ترتبط جودة تشطيب السطح ارتباطًا وثيقًا باستقرار المعالجة.
عند معالجة أنصاف أقطار داخلية صغيرة جدًا، قد تتعرض أدوات القطع لاهتزاز متزايد، مما يؤدي إلى:
علامات الأداة المرئية
أنماط الثرثرة
جودة السطح غير متناسقة
متطلبات التشطيب الإضافية
تتيح أنصاف الأقطار الأكبر عمومًا ظروف قطع أكثر سلاسة، مما يؤدي إلى إنتاج تشطيبات سطحية أكثر اتساقًا وتقليل الحاجة إلى عمليات التشطيب الثانوية.
وهذا مهم بشكل خاص للمكونات عالية الدقة المصنعة من خلال خدمات التصنيع باستخدام الحاسب الآلي الدقيقة.
يؤثر نصف قطر الزاوية الداخلية بشكل مباشر على كفاءة إزالة المواد.
عند تحديد أنصاف أقطار صغيرة، يجب استخدام أدوات أصغر، مما يقلل معدلات التغذية المسموح بها ويزيد أوقات الدورات.
على النقيض من ذلك، يسمح نصف القطر الأكبر لقواطع أكبر بإزالة المواد بشكل أكثر كفاءة، مما يؤدي إلى تحسين:
حجم الشعاع |
أداء الآلات |
|---|---|
نصف قطر صغير |
سرعة القطع أبطأ |
نصف قطر صغير |
وقت دورة أطول |
نصف قطر كبير |
إزالة أسرع للمواد |
نصف قطر كبير |
إنتاجية أعلى |
بالنسبة للعديد من التطبيقات، يمكن للزيادات المتواضعة في نصف قطر الزاوية أن تقلل بشكل كبير من إجمالي وقت المعالجة دون التأثير على الوظيفة.
تعتمد دقة الأبعاد على قدرة الماكينة، وصلابة الأدوات، واستقرار المعالجة.
أدوات القطع الصغيرة تكون بشكل عام أكثر عرضة لما يلي:
انحراف الأداة
التأثيرات الحرارية
الاختلاف الناجم عن الاهتزاز
يمكن لهذه العوامل أن تزيد من صعوبة الحفاظ على تفاوتات مشددة، خاصة في الجيوب العميقة والهندسة الداخلية المعقدة.
يساعد استخدام نصف قطر زاوية أكبر كلما كان ذلك عمليًا على تحسين استقرار المعالجة ويساهم في التحكم الأكثر اتساقًا في الأبعاد.
بالنسبة للمكونات التي تتطلب تفاوتات صارمة، يجب تقييم اختيار نصف القطر جنبًا إلى جنب مع تصميم سمك الجدار وسلوك المواد واستراتيجية التشغيل الشاملة.
يركز العديد من المصممين في المقام الأول على تحقيق هندسة محددة مع التغاضي عن كيفية تأثير نصف قطر الزاوية على كفاءة الإنتاج.
في بيئات التصنيع الحقيقية، يمكن أن تؤدي الزيادة البسيطة في نصف قطر الزاوية الداخلية في كثير من الأحيان إلى تحسين العديد من عوامل الأداء الرئيسية في وقت واحد:
حياة الأداة
الانتهاء من السطح
سرعة المعالجة
اتساق الأبعاد
بسبب هذه الفوائد المجمعة، يقوم الموردون الذين يقدمون خدمات تصنيع CNC مخصصة بمراجعة مواصفات نصف قطر الزاوية بشكل متكرر أثناء عملية التصميم للتصنيع (DFM) لتحديد فرص تحسين الإنتاج.
لا ينبغي تقييم نصف قطر الزاوية الداخلية كميزة تصميم معزولة.
عادةً ما توازن تصميمات CNC الأكثر قابلية للتصنيع ما يلي:
شعاع الزاوية
عمق الميزة
إمكانية الوصول إلى الأداة
اختيار المواد
متطلبات التسامح
سمك الجدار
يمكن أن تساعد مراجعة هذه العوامل معًا في وقت مبكر من مرحلة التصميم في تقليل مخاطر التشغيل الآلي وتحسين كفاءة الإنتاج بشكل عام.
يمكن أن يؤدي تصميم نصف قطر الزاوية الداخلية بشكل صحيح إلى تحسين قابلية التصنيع بشكل كبير، وتقليل تكاليف التشغيل الآلي، وتقليل تأخيرات الإنتاج.
على الرغم من أن كل تطبيق له متطلبات فريدة، إلا أن العديد من ممارسات التصميم المثبتة يمكن أن تساعد المهندسين على إنشاء أجزاء متوافقة مع CNC دون المساس بالوظائف.
تُستخدم التوصيات التالية على نطاق واسع في تطبيقات الطيران والتطبيقات الطبية والصناعية والتصنيع الدقيق.
إحدى أبسط الطرق لتحسين قابلية التصنيع باستخدام الحاسب الآلي هي استخدام أكبر نصف قطر زاوية داخلي يسمح به التصميم.
تتيح أنصاف الأقطار الأكبر استخدام أدوات قطع أكبر، والتي توفر عادةً ما يلي:
صلابة أكبر
ارتفاع معدلات إزالة المواد
انخفاض الاهتزاز
عمر أطول للأداة
تحسين الانتهاء من السطح
ما لم تتطلب متطلبات وظيفية محددة نصف قطر أصغر، فإن زيادة حجم الزاوية غالبًا ما يؤدي إلى عملية تصنيع أكثر كفاءة.
قاعدة التصميم العملية هي:
إذا كان نصف القطر لا يؤثر على التجميع أو الملاءمة أو الأداء، فاجعله أكبر.
يجب أن يتوافق نصف قطر الزاوية بشكل مثالي مع أحجام المطاحن النهائية المتوفرة بشكل شائع.
عندما يتم تحديد نصف قطر غير قياسي، قد تكون هناك حاجة إلى أدوات إضافية، مما يزيد من وقت الإعداد وتكلفة التصنيع.
على سبيل المثال:
الشعاع الداخلي |
قطر الأداة النموذجية |
|---|---|
1 ملم |
مطحنة نهاية 2 مم |
2 ملم |
مطحنة نهاية 4 ملم |
3 ملم |
مطحنة نهاية 6 ملم |
4 ملم |
مطحنة نهاية 8 ملم |
5 ملم |
مطحنة نهاية 10 ملم |
يعمل التصميم حول الأدوات القياسية على تحسين كفاءة التصنيع ويساعد على تبسيط تخطيط الإنتاج.
بالنسبة للمكونات التي تتطلب دقة عالية، يقدم الموردون غالبًا ما توصي خدمات التصنيع باستخدام الحاسب الآلي الدقيقة بمراجعة نصف قطر الزاوية مقابل الأدوات المتاحة أثناء التحقق من صحة التصميم.
نادرًا ما تكون الزوايا الداخلية الحادة ضرورية في التطبيقات الهندسية العملية.
في كثير من الحالات، يتم إدخال زوايا حادة عن غير قصد أثناء تصميم CAD وليس لأسباب وظيفية.
يمكن أن يؤدي تحديد الزوايا الحادة إلى:
أدوات القطع الأصغر
دورات تصنيع أطول
زيادة تعقيد البرمجة
ارتفاع تكلفة التصنيع
قبل طلب زاوية حادة، يجب على المهندسين تحديد ما إذا كانت الميزة ضرورية حقًا للتجميع أو الأداء.
إذا لم يكن الأمر كذلك، فإن إدخال نصف قطر مناسب سيؤدي عادةً إلى تحسين قابلية التصنيع.
على الرغم من تفضيل أنصاف أقطار أكبر بشكل عام، إلا أن متطلبات التصميم يجب أن تكون لها الأولوية دائمًا.
قد تتطلب بعض التجميعات ما يلي:
ميزات محاذاة المكونات
أسطح التزاوج المربعة
المكونات المدرجة
جيوب داخلية ذات قيود هندسية
في هذه الحالات، يجب أن يوازن اختيار نصف القطر بين قابلية التصنيع والمتطلبات الوظيفية.
عندما تؤثر هندسة الزوايا بشكل مباشر على أداء التجميع، فإن التعاون المبكر مع مهندسي التصنيع يمكن أن يساعد في تحديد حلول التصميم العملية.
ينبغي مراجعة نصف قطر الزاوية كجزء من التقييم الشامل لتصميم قابلية التصنيع (DFM) .
بدلاً من تقييم نصف القطر بشكل مستقل، يجب على المهندسين النظر في تفاعله مع:
عمق الميزة
الوصول إلى الأداة
خصائص المواد
متطلبات التسامح
مواصفات تشطيب السطح
إن مراجعة هذه العوامل معًا غالبًا ما تكشف عن فرص لتحسين كفاءة الإنتاج دون تغيير وظائف الأجزاء.
بالنسبة للأجزاء المعقدة، يمكن للمراجعة المبكرة لسوق دبي المالي أن تمنع عمليات إعادة التصميم المكلفة لاحقًا في عملية التصنيع.
تنشأ العديد من تحديات التصنيع من ميزات التصميم التي ليس لها تأثير يذكر على وظائف الأجزاء ولكنها تؤثر بشكل كبير على قابلية التصنيع.
نصف قطر الزاوية الداخلية هو مثال شائع.
قد تسمح الزيادة الصغيرة نسبيًا في نصف القطر باستخدام أدوات أكبر، وتقليل وقت المعالجة، وتحسين عمر الأداة، وخفض تكاليف الإنتاج في وقت واحد.
توفير الموردين تحدد خدمات التصنيع التعاقدية CNC هذه الفرص بشكل متكرر أثناء المراجعة الهندسية وتوصي بالتعديلات التي تعمل على تحسين كفاءة التصنيع مع الحفاظ على هدف التصميم الأصلي.
قبل إطلاق التصميم للإنتاج، راجع الأسئلة التالية:
✔ هل يمكن زيادة نصف القطر؟
✔ هل يتطابق نصف القطر المحدد مع حجم الأداة القياسي؟
✔هل الزاوية مطلوبة للوظيفة أم للمظهر فقط؟
✔ هل تم تقييم نصف القطر أثناء عملية سوق دبي المالي?
✔ هل يمكن لنصف قطر أكبر أن يقلل من تكلفة التصنيع؟
يمكن أن تساعد الإجابة على هذه الأسئلة مبكرًا في تجنب تعقيدات التصنيع غير الضرورية وتحسين الأداء الإجمالي للإنتاج.
في العديد من الأجزاء المصنعة باستخدام الحاسب الآلي، يكون نصف قطر الزاوية الداخلية كافيًا لتلبية المتطلبات الوظيفية ومتطلبات التجميع. ومع ذلك، تتطلب بعض التطبيقات ميزات التزاوج المربعة، أو المكونات المدرجة، أو التجميعات الضيقة حيث قد يتداخل نصف القطر الداخلي القياسي مع وظيفة الجزء.
في هذه الحالات، يستخدم المهندسون أحيانًا ميزة تصميمية تُعرف باسم زاوية عظم الكلب.
تخلق زوايا عظام الكلاب خلوصًا إضافيًا في الزوايا الداخلية، مما يسمح للمكونات المربعة أو ذات الحواف الحادة بالتناسب مع الجيوب المُشكَّلة باستخدام الحاسب الآلي والتي قد تحتوي على نصف قطر تركته أداة القطع.
يمكن أن يساعد فهم متى يتم استخدام زوايا عظام الكلاب في تحسين أداء التجميع مع الحفاظ على قابلية التصنيع.
زاوية عظم الكلب هي ميزة إغاثة تضاف إلى الزاوية الداخلية لتعويض الشكل الدائري لأدوات القطع CNC.
بدلاً من محاولة تشكيل زاوية حادة تمامًا، تتم إضافة امتداد دائري صغير خلف تقاطع الزاوية.
يسمح هذا التخليص الإضافي بما يلي:
مكونات مربعة لتناسب بشكل صحيح
إدراجات ذات حواف حادة للجلوس بشكل صحيح
جيوب داخلية لاستيعاب أجزاء التزاوج
سيتم تقليل تدخل الجمعية
تُستخدم زوايا عظام الكلاب بشكل شائع في:
التجميعات الميكانيكية
التركيبات والرقص
مرفقات الدقة
تصاميم المكونات المدرجة
تطبيقات CNC للخشب والمركب
ميزة |
نصف القطر القياسي |
ركن عظام الكلاب |
|---|---|---|
القدرة على التصنيع |
ممتاز |
جيد |
إمكانية الوصول إلى الأداة |
ممتاز |
جيد |
تخليص الجمعية |
محدود |
ممتاز |
المظهر البصري |
منظف |
أكثر وظيفية |
تكلفة التصنيع |
أدنى |
أعلى قليلا |
يُفضل بشكل عام أنصاف الأقطار الداخلية القياسية كلما أمكن ذلك لأنها أسهل في الماكينة وغالبًا ما توفر جماليات أفضل.
يجب أخذ زوايا عظام الكلاب بعين الاعتبار عندما لا تتحمل متطلبات التجميع نصف القطر الداخلي القياسي.
تكون زوايا عظام الكلاب مفيدة للغاية عندما:
يجب أن يتناسب المكون المربع مع الجيب المُشكل
أنصاف الأقطار الداخلية تخلق تداخلاً في التجميع
مطلوب هندسة التزاوج الحادة
تمنع قيود التصميم زيادة نصف قطر الزاوية
تشمل الأمثلة النموذجية ما يلي:
العبوات الإلكترونية
المساكن الميكانيكية
تركيبات الأدوات
ميزات المحاذاة
المكونات المعدنية المدرجة
في هذه التطبيقات، يمكن لزوايا عظام الكلاب أن توفر حلاً عمليًا دون الحاجة إلى عمليات تصنيع ثانوية.
على الرغم من فائدتها، لا ينبغي اعتبار زوايا عظام الكلاب حلاً افتراضيًا للتصميم.
بالنسبة لمعظم المكونات المصنعة باستخدام الحاسب الآلي، يظل نصف القطر القياسي هو الخيار المفضل لأنه:
تبسيط الآلات
تقليل تعقيد البرمجة
تحسين الجماليات
انخفاض تكلفة التصنيع
دعم كفاءة الإنتاج الأعلى
إذا كان نصف قطر الزاوية الأكبر لا يؤثر على وظيفة الجزء، فعادةً ما يكون هذا هو خيار التصميم الأكثر كفاءة.
إن اتباع إرشادات تصميم CNC المعمول بها غالبًا ما يلغي الحاجة إلى ميزات عظام الكلاب تمامًا.
من المفاهيم الخاطئة الشائعة أن زوايا عظام الكلاب تعمل على تحسين أداء المعالجة.
في الواقع، تعتبر زوايا عظام الكلاب في المقام الأول ميزة تصميم تعتمد على التجميع.
من منظور التصنيع، عادةً ما يكون نصف قطر الزاوية القياسي أسهل وأكثر فعالية من حيث التكلفة بالنسبة للآلة. تصبح زوايا عظام الكلاب ذات قيمة عندما تجعل متطلبات التجميع أنصاف الأقطار القياسية غير عملية.
أثناء عملية سوق دبي المالي، يقدم الموردون ذوو الخبرة غالبًا ما تقوم خدمات أجزاء CNC المصممة حسب الطلب بتقييم ما إذا كان من الممكن حل تحديات التجميع عن طريق زيادة نصف قطر الزاوية قبل التوصية بميزات عظام الكلاب.
في كثير من الحالات، يمكن لتعديل بسيط في التصميم أن يحقق نفس النتيجة الوظيفية مع تعقيد تصنيع أقل.
قبل إضافة زوايا عظام الكلاب، ضع في اعتبارك ما يلي:
✔ هل يمكن لعنصر التزاوج استيعاب نصف القطر؟
✔ هل يمكن زيادة نصف قطر الزاوية؟
✔ هل التداخل مهم من الناحية الوظيفية؟
✔ هل تؤثر ميزة عظم الكلب على المظهر؟
✔ هل تمت مراجعة التصميم أثناء التصميم للتصنيع (DFM) ؟ تقييم
إذا كانت الإجابة على هذه الأسئلة تشير إلى أن متطلبات التجميع تتطلب حقًا هندسة داخلية مربعة، فقد تكون زاوية عظم الكلب هي الحل الأكثر عملية.
تعد مشكلات نصف قطر الزاوية الداخلية من بين مشكلات التصميم الأكثر شيوعًا التي تتم مواجهتها أثناء مراجعات التصنيع باستخدام الحاسب الآلي.
تنشأ العديد من هذه الأخطاء أثناء تصميم CAD وقد تمر دون أن يلاحظها أحد حتى تبدأ عملية التصنيع. في حين أن بعض المشكلات لا تؤدي إلا إلى زيادة تكلفة الإنتاج، إلا أن البعض الآخر يمكن أن يؤثر بشكل مباشر على جودة المعالجة وعمر الأداة وقابلية التصنيع بشكل عام.
إن فهم هذه الأخطاء الشائعة يمكن أن يساعد المهندسين على إنشاء تصميمات أكثر ملاءمة للإنتاج وتجنب تحديات التصنيع غير الضرورية.
أحد أخطاء التصميم الأكثر شيوعًا هو تحديد نصف قطر الزاوية الداخلية الذي يتطلب أداة قطع صغيرة بشكل غير عادي.
في حين أن الأدوات الصغيرة يمكنها تشكيل أنصاف أقطار أكثر إحكامًا، فإنها غالبًا ما تقدم ما يلي:
زيادة تآكل الأداة
انخفاض الصلابة
أوقات دورة أطول
ارتفاع تكاليف التصنيع
يوفر تصميم نصف القطر حول أحجام الأدوات القياسية بشكل عام توازنًا أفضل بين الدقة وقابلية التصنيع.
عندما لا يمكن تجنب متطلبات الزاوية الضيقة، يعرض الموردون الدقة يمكن أن يساعد الطحن والخراطة باستخدام الحاسب الآلي المخصص في تقييم خيارات الأدوات العملية أثناء مرحلة مراجعة التصميم.
تعد الزوايا الداخلية الحادة تمامًا واحدة من أكثر التوقعات غير الواقعية شيوعًا في التصنيع باستخدام الحاسب الآلي.
نظرًا لأن أدوات القطع الدوارة تخلق دائمًا درجة معينة من نصف القطر، فإن تحديد زاوية داخلية حادة غالبًا ما يؤدي إلى:
عمليات تصنيع إضافية
مراجعات التصميم
زيادة تعقيد الإنتاج
فترات زمنية أطول
قبل طلب زاوية حادة، يجب على المهندسين تحديد ما إذا كانت ضرورية حقًا لوظيفة الجزء أو التجميع.
في كثير من الحالات، يحقق نصف القطر المصمم بشكل صحيح نفس الهدف بجهد تصنيع أقل بكثير.
قد يبدو نصف قطر الزاوية قابلاً للتصنيع على الورق بينما لا يزال من الصعب تصنيعه بسبب محدودية الوصول إلى الأدوات.
هذه المشكلة شائعة بشكل خاص في:
جيوب عميقة
تجاويف ضيقة
الميزات الداخلية المعقدة
هندسة نسبة العرض إلى الارتفاع العالية
حتى عندما يكون نصف القطر نفسه مقبولاً، فإن الوصول المقيد للأداة قد يتطلب أدوات قطع أطول، مما يزيد من خطر انحراف الأداة واهتزازها.
يجب دائمًا تقييم قرارات نصف قطر الزاوية جنبًا إلى جنب مع هندسة الميزات الشاملة واستراتيجية التشغيل الآلي.
لا يتطلب كل نصف قطر زاوية نفس المستوى من دقة الأبعاد.
الإفراط في تحديد التفاوتات يمكن أن يؤدي إلى:
متطلبات التفتيش الإضافية
زيادة وقت المعالجة
ارتفاع تكاليف الإنتاج
إجراءات مراقبة الجودة أكثر تعقيدًا
يجب تطبيق متطلبات التسامح فقط عندما تؤثر بشكل مباشر على التجميع أو الأداء أو الأبعاد الحرجة.
بالنسبة للعديد من الأجزاء، يمكن أن يكشف تحليل التسامح الوظيفي عن فرص لتبسيط التصنيع دون التضحية بالأداء.
خطأ شائع آخر هو تحديد العديد من قيم نصف القطر المختلفة داخل نفس المكون.
على سبيل المثال:
R1.0 R1.5 R2.0 R2.5 R3.0قد يتطلب استخدام قيم نصف القطر المتعددة ما يلي:
تغييرات إضافية في الأداة
المزيد من جهود البرمجة
أوقات إعداد أطول
زيادة تكلفة التصنيع
كلما كان ذلك عمليًا، يمكن أن يؤدي توحيد نصف قطر الزاوية عبر التصميم إلى تبسيط عملية التصنيع وتحسين كفاءة الإنتاج.
يتم اكتشاف العديد من المشكلات المتعلقة بنصف القطر فقط بعد إصدار التصميم للتصنيع بالفعل.
في هذه المرحلة، قد تؤدي تغييرات التصميم إلى:
المراجعات الهندسية
تأخيرات الإنتاج
تكلفة إضافية
فترات زمنية ممتدة
تسمح مراجعة نصف قطر الزاوية أثناء مرحلة التصميم للتصنيع (DFM) بتحديد المشكلات وحلها قبل بدء الإنتاج.
غالبًا ما يقلل هذا النهج الاستباقي من مخاطر التصنيع وتكلفة المشروع.
في بيئات الإنتاج، لا تنتج غالبية تحديات نصف قطر الزاوية عن قيود الماكينة ولكن عن طريق قرارات التصميم التي يتم اتخاذها دون مراعاة متطلبات التصنيع.
تشمل المشكلات الأكثر شيوعًا ما يلي:
نصف قطر صغير للغاية
زوايا حادة غير ضرورية
قيم نصف القطر غير متناسقة
إمكانية الوصول المحدودة للأداة
توفير الموردين تحدد الآلات CNC المخصصة ذات الحجم المنخفض هذه المشكلات بشكل روتيني أثناء المراجعات الهندسية وتوصي بالتعديلات التي تعمل على تحسين قابلية التصنيع مع الحفاظ على وظائف الأجزاء.
يمكن لتعديل التصميم الصغير نسبيًا أن يزيل في كثير من الأحيان تحديات الإنتاج الكبيرة في وقت لاحق من العملية.
قبل إطلاق تصميم CNC، تحقق مما يلي:
✔ يتطابق نصف القطر مع أحجام الأدوات المتاحة
✔ الزوايا الحادة مطلوبة وظيفيا
✔ تم تقييم الوصول إلى الأداة
✔ يتم توحيد قيم نصف القطر حيثما أمكن ذلك
✔ يتم تطبيق التفاوتات فقط عند الضرورة
✔ تمت مراجعة نصف القطر أثناء عملية سوق دبي المالي
✔ هندسة الزوايا تدعم المعالجة الفعالة
يمكن أن يساعد إكمال هذه المراجعة في تقليل تكلفة الإنتاج، وتحسين كفاءة المعالجة، وتقصير المهل الزمنية.
على الرغم من أن نصف قطر الزاوية الداخلي والخارجي من السمات الشائعة في الأجزاء المصنعة باستخدام الحاسب الآلي، إلا أنها تؤثر على التصنيع بطرق مختلفة جدًا.
إن فهم الفرق بين الاثنين يساعد المهندسين على اتخاذ قرارات تصميمية أفضل وتجنب قيود التصنيع غير الضرورية.
بشكل عام، يتم تحديد نصف القطر الداخلي في المقام الأول من خلال هندسة أداة القطع، في حين أن إنتاج نصف القطر الخارجي أسهل بكثير.
نصف قطر الزاوية الداخلية هو الانتقال الدائري الموجود داخل الجيب أو التجويف أو الفتحة أو الميزة الغائرة.
نظرًا لأن أدوات الطحن CNC مستديرة، فإن الزوايا الداخلية ترث بشكل طبيعي نصف قطر أثناء التشغيل الآلي.
كما تمت مناقشته في هذا الدليل، فإن نصف قطر الزاوية الداخلية يؤثر بشكل مباشر على:
اختيار الأداة
كفاءة الآلات
حياة الأداة
الانتهاء من السطح
تكلفة التصنيع
لهذا السبب، غالبًا ما تتم مراجعة نصف القطر الداخلي أثناء عملية التصميم للتصنيع (DFM) لضمان توافق التصميم مع الأدوات المتاحة وقدرات التصنيع.
نصف قطر الزاوية الخارجية هو الحافة المستديرة الموجودة على الجانب الخارجي للمكون.
تشمل الأمثلة ما يلي:
الحواف الخارجية
الملامح الخارجية
زوايا المنتج مدورة
التحولات الحافة الهيكلية
على عكس أنصاف الأقطار الداخلية، تكون أنصاف الأقطار الخارجية أسهل عمومًا في الماكينة لأن أداة القطع تتمتع بوصول غير مقيد إلى الميزة.
تتم إضافة نصف قطر الزاوية الخارجية عادةً إلى:
تحسين الجماليات
تقليل تركيزات التوتر
تعزيز السلامة
تحسين خصائص التعامل
زيادة مقاومة التعب
ميزة |
نصف قطر الزاوية الداخلية |
نصف قطر الزاوية الخارجية |
|---|---|---|
موقع |
الجيوب والتجاويف الداخلية |
الحواف الخارجية والملامح |
حدود الأداة |
تعتمد بشكل كبير على حجم الأداة |
الحد الأدنى |
صعوبة التصنيع |
أعلى |
أدنى |
تأثير التكلفة |
بارِز |
عادة الحد الأدنى |
إمكانية الوصول إلى الأداة |
مقيد |
الوصول المفتوح |
أهمية سوق دبي المالي |
شديد الأهمية |
معتدل |
الفرق الأكثر أهمية هو أن نصف قطر الزاوية الداخلية يؤثر بشكل مباشر على قابلية التصنيع، بينما يكون تصنيع نصف القطر الخارجي أسهل بكثير بشكل عام.
بالنسبة لمعظم المكونات المصنعة باستخدام الحاسب الآلي، فإن نصف قطر الزاوية الداخلية يستحق اهتمامًا هندسيًا أكبر.
وذلك لأن الزوايا الداخلية تؤثر بشكل مباشر على:
اختيار أداة القطع
وقت الدورة
ارتداء الأداة
استقرار الآلات
تكلفة الإنتاج
يظل نصف القطر الخارجي مهمًا من منظور تصميم المنتج، لكنه نادرًا ما يخلق نفس قيود التصنيع مثل الميزات الداخلية.
ونتيجة لذلك، يتم إجراء المراجعات الهندسية من قبل الموردين عادةً ما تركز خدمات التصنيع باستخدام الحاسب الآلي الدقيقة بشكل أكبر على هندسة الزاوية الداخلية أثناء تقييم التصميم.
يقضي العديد من المصممين وقتًا طويلاً في تحسين الهندسة الخارجية مع إغفال الميزات الداخلية التي لها تأثير أكبر على الإنتاج.
من الناحية العملية، غالبًا ما يؤثر نصف قطر الزاوية الداخلية على قابلية التصنيع أكثر من تفاصيل الحواف الخارجية.
أثناء المراجعات الهندسية، يقدم الموردون تحدد خدمات التصنيع باستخدام الحاسب الآلي المخصصة في كثير من الأحيان الهندسة الداخلية كمحرك أساسي لوقت المعالجة ومتطلبات الأدوات وتكلفة الإنتاج.
يمكن أن يؤدي تحسين الميزات الداخلية في وقت مبكر من عملية التصميم إلى تحسين كفاءة التصنيع بشكل كبير وتقليل مخاطر المشروع.
عند تحديد مكان تركيز جهود تحسين التصميم:
✔ نصف قطر الزاوية الداخلية
✔ هندسة الجيب
✔ إمكانية الوصول إلى الأداة
✔ عمق الميزة
✔ تصميم سمك الجدار
✔ متطلبات التسامح
بمجرد تحسين ميزات التصنيع المهمة هذه، يمكن بعد ذلك تحسين نصف القطر الخارجي من حيث المظهر أو بيئة العمل أو المتطلبات الخاصة بالمنتج.
يتضمن تصميم أجزاء CNC القابلة للتصنيع أكثر من مجرد اختيار نصف قطر الزاوية الداخلي الصحيح. عمق الميزة، وإمكانية الوصول إلى الأداة، واختيار المواد، والتفاوتات، و يلعب التصميم ذو الحد الأدنى لسماكة الجدار دورًا حاسمًا في كفاءة التصنيع وتكلفة الإنتاج.
في NAITE TECH، يقوم فريقنا الهندسي بمراجعة كل مشروع من منظور التصنيع، مما يساعد العملاء على تحديد تحديات التصنيع المحتملة قبل بدء الإنتاج. من خلال عملية مراجعة تصميم قابلية التصنيع (DFM) ، نقوم بتقييم ميزات التصميم الهامة مثل نصف قطر الزاوية الداخلية، وهندسة الجيب، والوصول إلى الأدوات، ومتطلبات التسامح لتحسين قابلية التصنيع وتقليل التكاليف غير الضرورية.
سواء كنت تقوم بتطوير نماذج أولية أو تستعد للإنتاج، فلدينا تدعم خدمات التصنيع باستخدام الحاسب الآلي مجموعة واسعة من المواد والأشكال الهندسية المعقدة ومتطلبات الدقة.
✔ تحسين نصف قطر الزاوية الداخلية ✔ تقييم إمكانية الوصول إلى الأدوات ✔ مراجعة قابلية التصنيع للجيب والتجويف ✔ تحليل التسامح ✔ توصيات اختيار المواد ✔ تقييم سمك الجدار ✔ فرص خفض التكلفة ✔ تحسين عملية التصنيع
عادةً ما يتم تحديد الحد الأدنى لنصف قطر الزاوية الداخلية من خلال نصف قطر أداة القطع المستخدمة. على سبيل المثال، تنتج طاحونة نهاية 2 مم بشكل عام نصف قطر داخلي لا يقل عن 1 مم تقريبًا.
في حين أنه يمكن في بعض الأحيان تحقيق أنصاف أقطار أصغر باستخدام أدوات متخصصة، فإن القيام بذلك غالبًا ما يؤدي إلى زيادة وقت المعالجة وتآكل الأدوات وتكلفة التصنيع. في معظم الحالات، يؤدي اتباع إرشادات تصميم CNC المحددة واختيار نصف القطر الذي يتوافق مع أحجام الأدوات القياسية إلى عملية تصنيع أكثر كفاءة.
لا. تستخدم عملية الطحن التقليدية باستخدام الحاسب الآلي أدوات القطع الدوارة التي تترك بشكل طبيعي نصف قطر في الزوايا الداخلية.
نظرًا لأن أداة القطع لا يمكن أن يكون قطرها صفرًا، فمن المستحيل عمومًا إنتاج زوايا داخلية حادة تمامًا باستخدام عمليات الطحن القياسية باستخدام الحاسب الآلي.
إذا كان التصميم يتطلب هندسة تزاوج مربعة، فقد يفكر المهندسون في استخدام زوايا عظم الكلب أو تعديل تصميم التجميع أثناء مراجعة التصميم للتصنيع (DFM).
عادةً ما يكون نصف قطر الزاوية الداخلي الجيد هو أكبر نصف قطر لا يتداخل مع وظائف الجزء أو متطلبات التجميع.
كمبدأ عام:
تعمل أنصاف الأقطار الأكبر عمومًا على تحسين كفاءة المعالجة، وتقليل تآكل الأدوات، وخفض تكاليف التصنيع.
يسمح نصف قطر الزاوية الأكبر للميكانيكيين باستخدام أدوات قطع أكبر وأكثر صلابة.
يؤدي هذا عادةً إلى:
ونتيجة لذلك، فإن نصف القطر الأكبر غالبًا ما يؤدي إلى خفض تكاليف الإنتاج الإجمالية مع تحسين كفاءة التصنيع.
يؤثر نصف قطر الزاوية بشكل مباشر على حجم أداة القطع المطلوبة.
تتطلب أنصاف الأقطار الأصغر عمومًا أدوات أصغر، والتي تتعرض لضغط قطع أكبر وتكون أكثر عرضة للتآكل والانحراف.
يسمح نصف القطر الأكبر باستخدام أدوات أقوى، مما يحسن ثبات القطع ويطيل عمر الأداة.
نعم.
كلما كان ذلك ممكنًا، يجب تصميم نصف قطر الزاوية الداخلية حول أحجام المطحنة النهائية المتوفرة بشكل شائع.
تساعد مطابقة الأدوات القياسية على:
تحدد العديد من المراجعات الهندسية الفرص المتاحة لتحسين نصف قطر الزاوية ببساطة عن طريق مواءمتها مع أدوات القطع القياسية.
تُستخدم زوايا عظام الكلاب عادةً عندما يجب أن يتناسب المكون المربع أو ذو الحواف الحادة مع الجيب المُشكَّل باستخدام الحاسب الآلي والذي يحتوي بشكل طبيعي على نصف قطر.
وهي تستخدم عادة في:
إذا أدى نصف القطر الداخلي القياسي إلى حدوث تداخل في التجميع، فيمكن أن توفر زاوية عظم الكلب الخلوص اللازم مع الحفاظ على إمكانية التشغيل الآلي.
أفضل طريقة هي تقييم نصف قطر الزاوية كجزء من عملية التصميم للتصنيع (DFM) الأوسع.
يجب مراجعة نصف قطر الزاوية جنبًا إلى جنب مع:
غالبًا ما تحدد المراجعة الهندسية المبكرة الفرص المتاحة لتحسين قابلية التصنيع مع تقليل تكلفة الإنتاج والمدة الزمنية.


